Bei einem 3D-Modell und Erstmusterprüfbericht des vorderen Kameragehäuses nicht zuerst prüfen, ob alle Maße grün sind. Linsenplatine/PCB, Linsenbohrung, umlaufende Dichtfläche und Befestigungspunkte auf derselben Montagezeichnung markieren. Dann fragen: Verwenden Zeichnung, CMM-Vorrichtung und Endmontage dieselben physischen Flächen, Löcher oder Schlitze als Koordinatenursprung?
Wenn nicht, können korrekte Linsenbohrung und Dichtflächenebenheit nach Montage ein außermittiges Bild oder Leck verursachen. In diesem Artikel:Koaxiale AusrichtungDie Achse der Linsenbohrung stimmt im montierten Zustand mit der Funktionsachse von Linsenfassung und Linse überein. Die Positionstoleranz begrenzt die Bohrungsachse gegenüber der theoretisch exakten Lage im Bezugsrahmen. Beide Begriffe hängen zusammen, sind aber nicht austauschbar. Bohrung und Dichtfläche unterliegen denselben Füll-, Kühl-, Schwind- und Montagebedingungen. A, B und C sind ein allgemeines Beispiel; jedes Projekt muss reale Pass- und Bezugsflächen im CAD bestätigen.
Warum kann ein maßhaltiges Gehäuse trotzdem undicht sein oder das Bild falsch ausrichten?
Einfach beginnen: CMM-Bericht, Prüfaufnahme und Endmontagezeichnung des Vordergehäuses nebeneinander legen. Bezüge für Bohrung, Dichtfläche und Befestigung markieren. Entscheidend ist nicht, ob jede Zahl innerhalb der Toleranz liegt, sondern ob sie im selben physischen Bezugsrahmen vergleichbar ist.
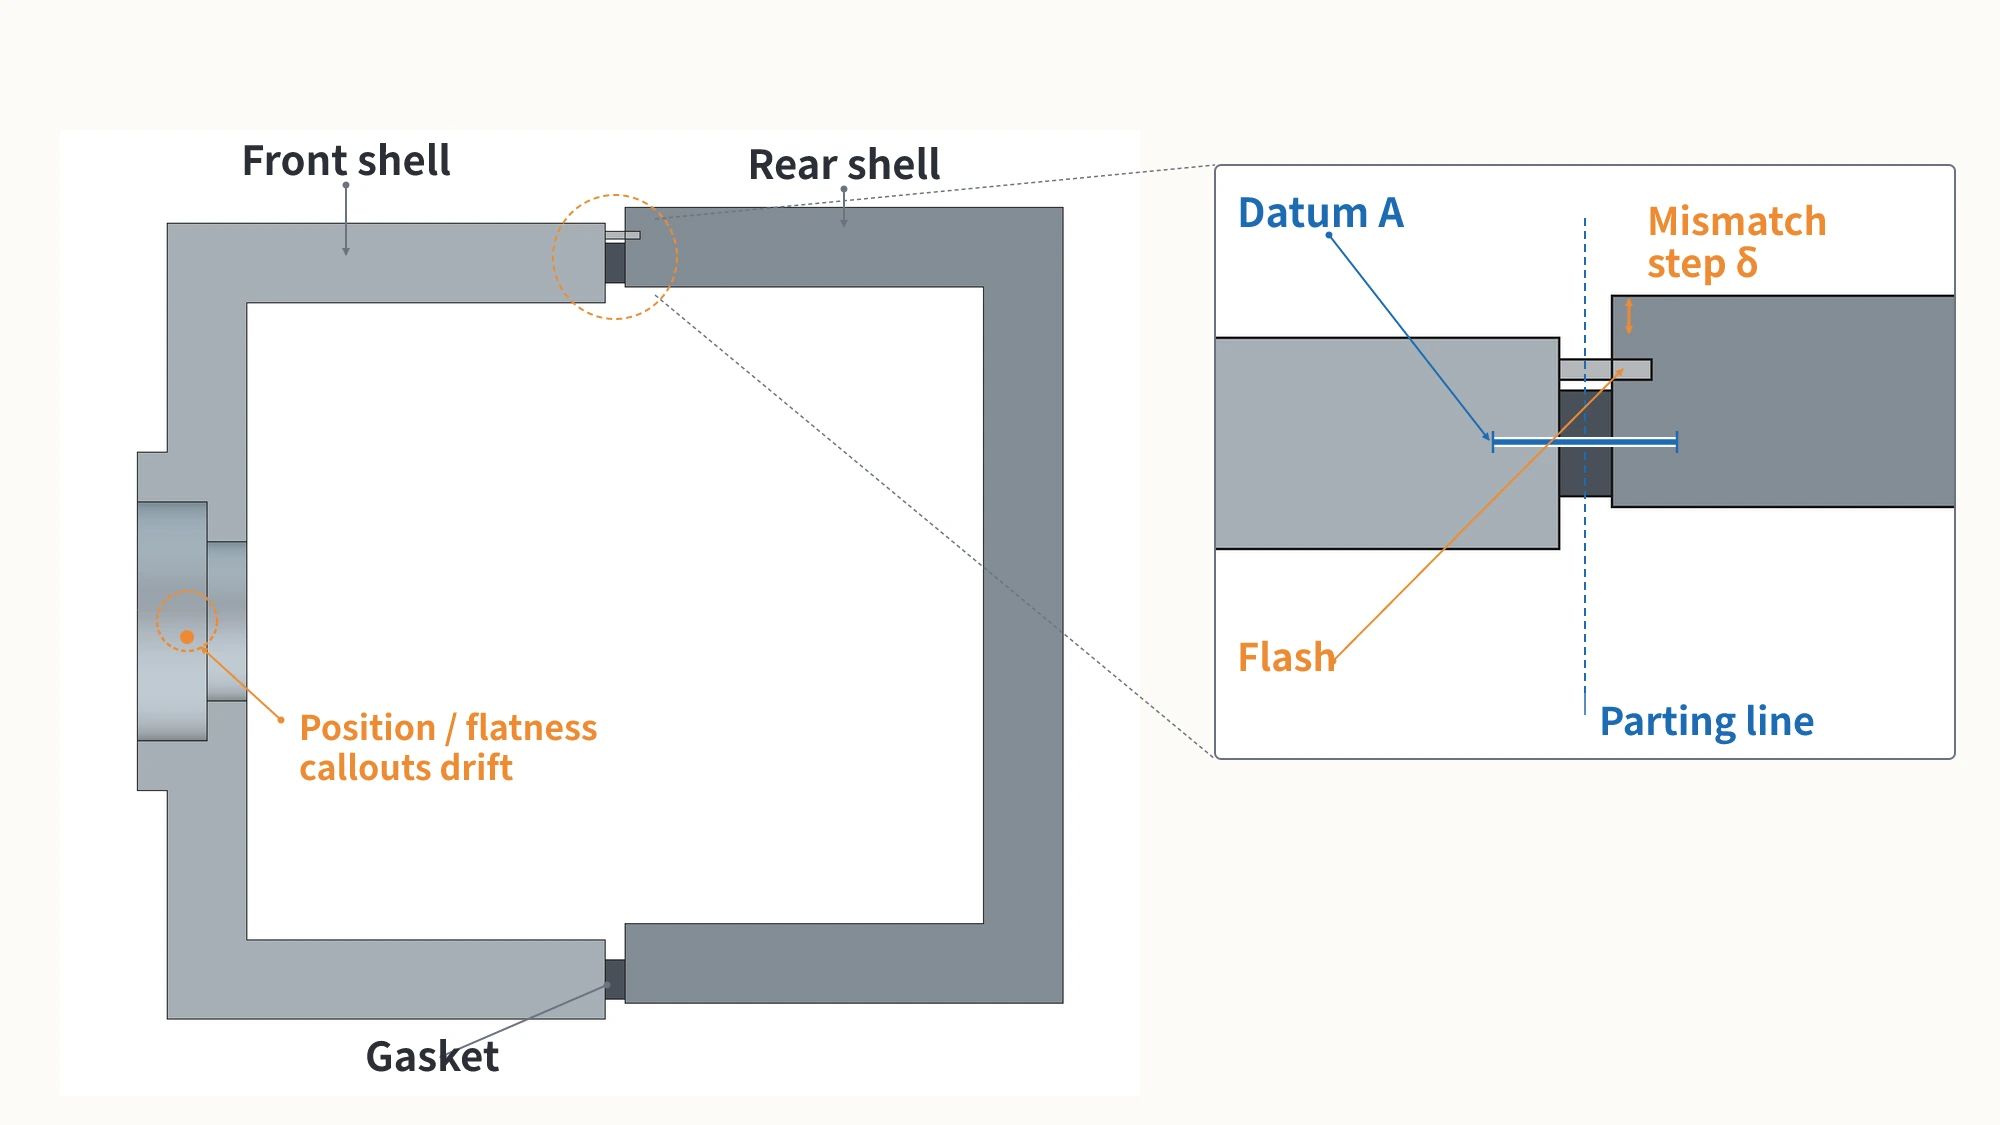
Erster Fehlermodus ist ein anderer Messursprung. Zeichnung kann Koordinaten von stabiler Passfläche und Loch ableiten, während die Vorrichtung auf einer anderen Sichtfläche abstützt. Ein grüner CMM-Bericht beweist dann die Montagebeziehung nicht. Zeichnungsbezüge, Vorrichtungskontakte und Montageposition ausrichten und Teil erneut messen; Form nicht zuerst ändern.
Zweiter Fehlermodus ist ein instabiles Bezugsmerkmal. Die Trennlinie ist die Grenze zwischen den Formhälften. Seitlicher Versatz erzeugt eine Stufe, die dünne Überstandskante Grat. Schneidet eine Bezugsfläche die Trennlinie, können Versatz und Grat den Kontakt neigen, bevor die Messung beginnt. Bohrungsposition und Dichtflächenebenheit stammen dann aus einem beweglichen Ursprung. Eine vollständig von einer Formhälfte gebildete Fläche wählen oder Trennstrategie ändern.
Dritter Fehlermodus ist gemeinsame Verformung nachKunststoffspritzgussKunststoff schrumpft beim Kühlen, aber dicke Flansche, dünne Dichtlippen und Flussrichtungen schrumpfen nicht gleich. Anschnitt und Kühlung können den Unterschied verstärken. Dichtfläche, Linsenbohrung oder Senkung können sich verziehen. Bei reproduzierbarem Bezugsaufbau, aber außerhalb liegender Bohrungsposition oder Ebenheit, Kern, Kavität, Anschnitt, Kühlkreis, Nachschwindung und Verzugsrichtung prüfen.
Vierter Fall: Geometrie besteht die Prüfung, aber Montage versagt. Schraubenlast läuft über Dome und Passflächen ins Gehäuse, O-Ring-Kontakt verändert lokale Last. Ohne kamerasspezifischen Verformungswert zunächst qualitativ prüfen: gleichmäßiges Anziehen, Kompatibilität von O-Ring-Querschnitt und Rille sowie lokale Anhebung an der Dichtfläche. Danach Montagebedingung oder Form korrigieren.
Dieser Abschnitt liefert ein prüfbares Ergebnis: gleiche Bezüge, stabile Bezugsmerkmale und Trennung von Geometriefehler und Montagebelastung. Solange etwas unklar ist, ist „alle Maße grün“ keine gültige Schlussfolgerung.
Wo sollen A, B und C eingerichtet werden?
Vor der Bezugszuweisung die vollständige Produktbeziehung bestimmen. Vordergehäuse hat Auflage für Kameramodul/Linsenplatine; Platine besitzt rundes Hauptloch und Positionierschlitz; Gehäusemitte enthält Linsenbohrung oder Senkung; Dichtnut und Dichtfläche laufen am Rand, Befestigungspunkte liegen daneben. A, B, C auf real kontaktierbaren, spannbaren und wiederholt messbaren Merkmalen platzieren. „Gemeinsamer Bezug“ genügt nicht.
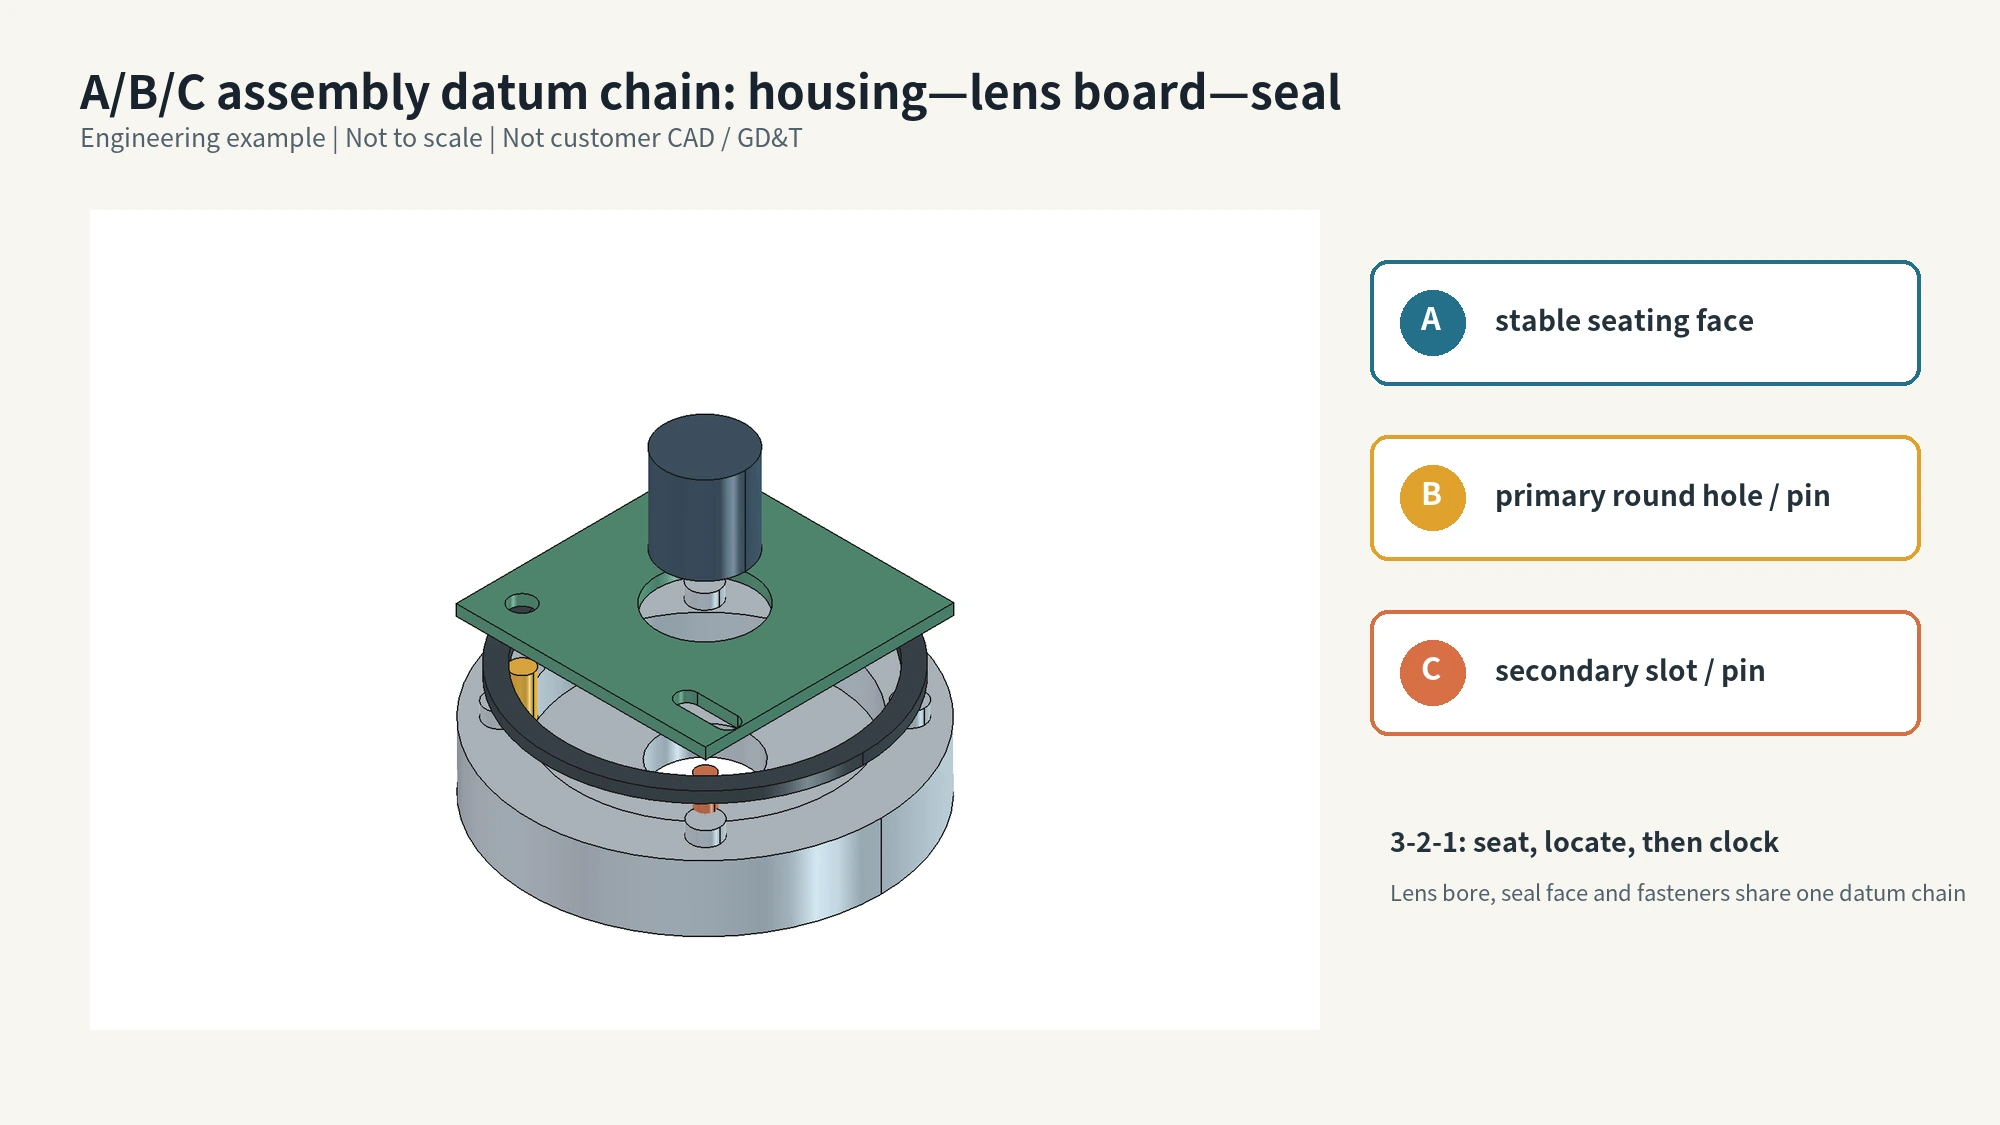
Eine praktische technische Anordnung ist:
- Datum A auf der stabilen Auflagefläche für Kameramodul oder Linsenplatine platzieren.Es begrenzt die Verschiebung normal zur Fläche und die Drehung um zwei Achsen in der Ebene, also drei Freiheitsgrade. Datum A muss zur realen Montagefläche gehören und zuverlässig auf der Prüfaufnahme liegen. Eine Fläche über der Trennlinie, mit starkem Anschnittschwund oder gemeinsam von beiden Formhälften gebildet ist ein schlechter Primärbezug.
- Das primäre runde Loch und einen runden Positionierstift nahe der optischen Achse als Datum B verwenden.Dies begrenzt die Verschiebung in zwei Richtungen der Ebene. B nahe der funktionalen Linsenposition verkürzt die Maßkette zwischen Platine, Bohrung und Fassung. Bei zylindrischer Passung die reale Funktionsfläche verwenden statt ein Stift-Loch-Schema zu erzwingen.
- Sekundären Positionierschlitz und Stift als Datum C verwenden.Es begrenzt die verbleibende Drehung in der Ebene. Spiel in einer Schlitzrichtung nimmt Wärmeausdehnung auf und verhindert Toleranzaufstau bis zum Klemmen. Zwei runde Löcher als gleichzeitige Positionierer können überbestimmen; bei zwei runden Löchern prüfen, ob eines als Schlitz eine Richtung freigeben sollte.
Dies ist das bekannte 3-2-1-Prinzip: nacheinander drei, zwei und ein Freiheitsgrad. Wichtiger als der Name ist die Kontrolle aller sechs Freiheitsgrade ohne Überbestimmung. Im 3D-Modell jeden Kontakt und die wiederverwendende Montagekomponente zeigen.
Nach Definition von A, B und C eine Demontageprüfung durchführen. Rückgehäuse und Dichtung entfernen, sodass Vordergehäuse und Platine bleiben. Die drei Bezüge müssen die Platine wiederholbar lokalisieren. Nach Wiedereinbau muss die Dichtfläche im selben Rahmen messbar bleiben. Wenn die Bezüge erst bei geschlossenem Gehäuse existieren, ist Reproduktion mit CMM schwierig.
Nach Fixierung von A, B und C die Funktionsmerkmale darauf beziehen. Linsenbohrung/-senkung mit Position oder Flächenprofil im A-B-C-Bezugsrahmen steuern und Befestigungspunkte aus demselben Rahmen lokalisieren. Ebenheit betrifft nur die Dichtfläche; für Orientierung zusätzlich Parallelität, Rechtwinkligkeit oder bezugsbezogenes Profil wählen und Bezugsreihenfolge angeben.
Bei der DFM-Prüfung bei moldsteells setzen wir die physischen Bezüge für Konstruktion, Formenbau, CMM und Montage auf dieselbe Zeichnung. Fließanalyse, Formversuche und vollständiger Maßbericht verwenden dieselben Merkmale.
Die Abnahmeprüfung umfasst: Jeder Bezug zeigt auf ein physisches Merkmal; sechs Freiheitsgrade sind ohne Überbestimmung eingeschränkt; Primärbezüge kreuzen die Trennlinie möglichst nicht. Bei langer Linsenauflage, ungewöhnlich großer Gehäusespanne oder anderer realer Lokalisierung das Beispiel nicht anwenden, sondern Struktur, Verformung und Prüflehre aus dem CAD neu berechnen.
Formtoleranzen benötigen vorgelagerte Reserve
Die vollständige Funktionstoleranz des Produkts nicht direkt aufKunststoffspritzgussformKern- und Kavitätsfertigung bringen Streuung ein, bevor Schrumpfung, ungleichmäßige Kühlung und Prozessvariation hinzukommen. Glasfaserverstärkte Kunststoffe schrumpfen wegen der Faserorientierung anisotrop. Verbraucht die Formfertigung die ganze Toleranz, bleibt kein Spielraum für den Prozess.
Jedes Funktionsmerkmal zuerst mit seiner Formkontrolle verknüpfen. Danach entscheiden, wo engere Kontrolle gerechtfertigt ist:
| Produkteigenschaft und Prüfpunkt | Spezifikation auf Produktseite | Zugehörige Formkontrolle | Was nach einem Erstmusterfehler zu prüfen ist |
|---|---|---|---|
| Position der Linsenbohrungsachse | Durch die Projektzeichnung definiert. Bei zylindrischer Position die Toleranzzone relativ zu A, B und C angeben; bei bilateraler X/Y-Steuerung jede Richtung separat nennen. | Kerntoleranz mit derselben Formel neu verteilen. Plus/Minus-Toleranz nicht mit diametraler Positionstoleranz vertauschen. | Kernbaugruppe, Anschnitt- und Kühlayout, Nachschwindung und Verzug |
| Ebenheit der Dichtfläche | Projektzeichnungswert; Ebenheit bezieht sich nicht auf einen Bezug | Für die Kavitätsfläche je nach Material, Geometrie, Bearbeitbarkeit und Erstmuster-Feedback vorgelagerte Toleranzreserve vorsehen | Kavitätsfläche, Wanddickenunterschiede, Kühlbalance und lokale Verformung nach dem Verschrauben |
| Bezugsmerkmale A/B/C | Gemäß Projektzeichnung definiert | In einer Formhälfte bilden und von Trennlinie und Grat fernhalten | Wiederholbarkeit der Vorrichtung, Formversatz, Grat und Stabilität der Bezüge |
| Nichtfunktionale Sichtbereiche | Normale Produktionsgenauigkeit | Nicht allein deshalb enger machen, weil ein Funktionsbereich eng ist | Nur tatsächliche Sicht- oder Montagefehler bearbeiten |
Die Tabelle nennt absichtlich keine universellen projektunabhängigen Werte. Zylindrische Position definiert eine zylindrische Toleranzzone, X und Y unabhängige bilaterale Toleranzen. Sie sind nicht direkt umrechenbar. Zuerst das Funktionsergebnis des Fertigteils nennen, dann Formreserve mit derselben Toleranzkonvention verteilen.
Formseitige Maßnahmen dürfen nicht nur auf einem festen Verhältnis beruhen. Vor dem Stahlschnitt mit Fließanalyse Schwind- und Verzugsrichtungen vorhersagen; nach dem Versuch CMM-Daten für Kern, Kavität oder Prozess verwenden. Bei starker Faserorientierung ersetzen Simulation und Versuch die Faustregel.
Messbedingung ebenfalls dokumentieren. Kunststoff schrumpft nach dem Auswerfen weiter. T0 ist der erste Formversuch zur Bestätigung stabiler Formung, T1 der nächste Versuch nach der ersten Korrektur. Die Bezeichnungen sind Versuchsrunden, keine zwei Messzeitpunkte. Unter Zeichnungsbedingungen messen und bei Abweichung standardisieren und erneut messen.
Akzeptabel ist nicht eine Zeichnung, in der jede Toleranz verschärft wurde. Funktionsmerkmale haben ein Toleranzbudget, nichtfunktionale Bereiche vermeiden unnötige Kosten und jedesFormenbauJede Kontrolle besitzt ein entsprechendes Erstmuster-Prüfmerkmal. Fehlt es im Bericht, bleibt die Toleranz nur eine Zeichnungsnotiz und ist keine überprüfbare Formanforderung.
CMM-, Leck- und IP-Prüfung sind nicht austauschbar
Die Verifizierung muss denselben Produktobjekten folgen. CMM bestimmt Geometrie von Vordergehäuse, Linsenbohrung und Dichtfläche; Lecktest liefert ein Screening bei definiertem Grenzwert; IP-Test prüft die vollständige Wasserdichtheit. Jede Prüfung beantwortet eine andere Frage.
Zuerst die Dichtbedingung definieren. Für eine axiale statische Dichtung den Kompressionsgrad berechnen als(d-h)/d × 100%wobeidder O-Ring-Querschnittsdurchmesser vor der Montage ist undhseine Resthöhe in Kompressionsrichtung nach dem Schließen des Gehäuses. Zu geringe Kompression kann einen Leckpfad lassen, zu hohe dauerhafte Verformung verursachen. 15–30 % ist nur ein bedingtes Referenzfenster; das tatsächliche Fenster ergibt sich aus Material, Schnurdurchmesser, Rille, Dichtfläche und Prüfspezifikation.
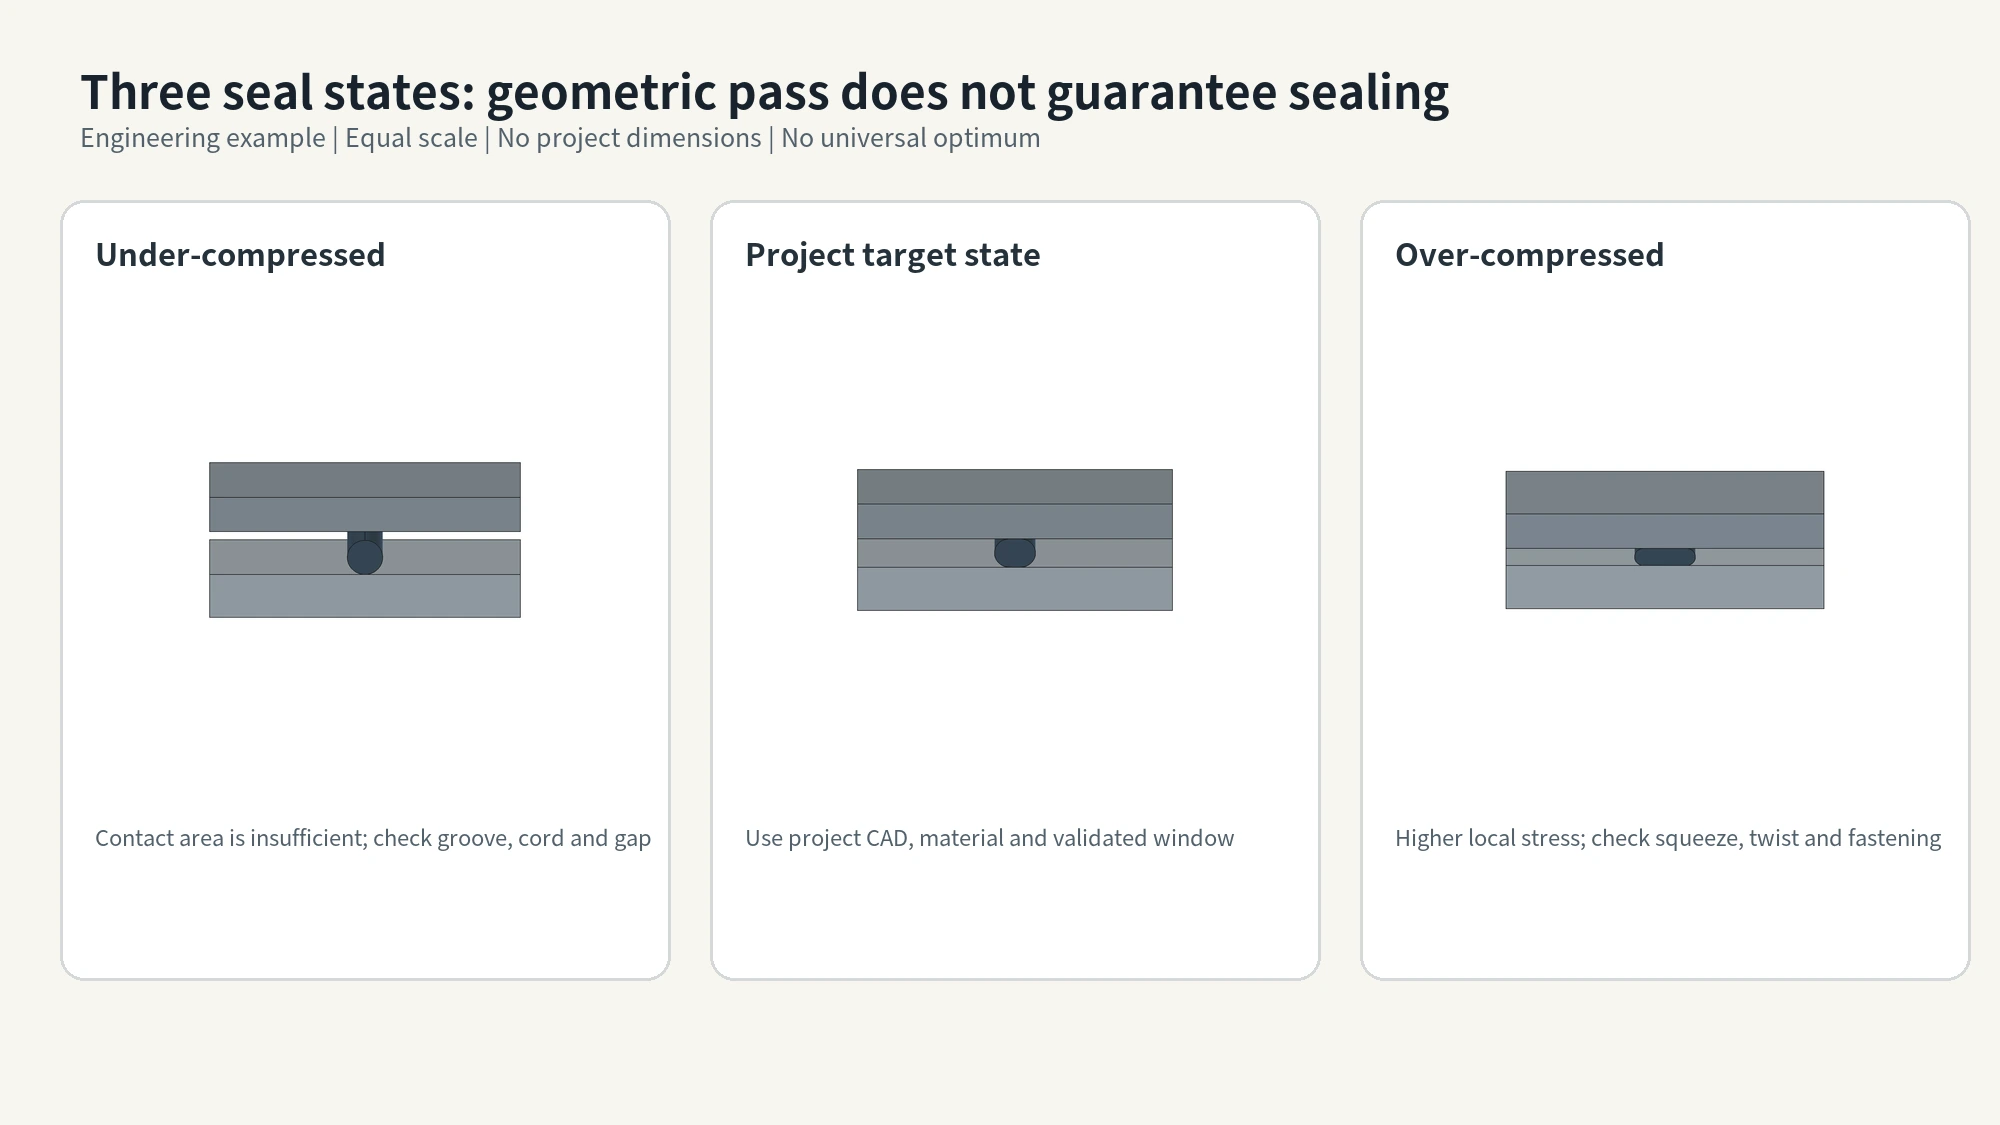
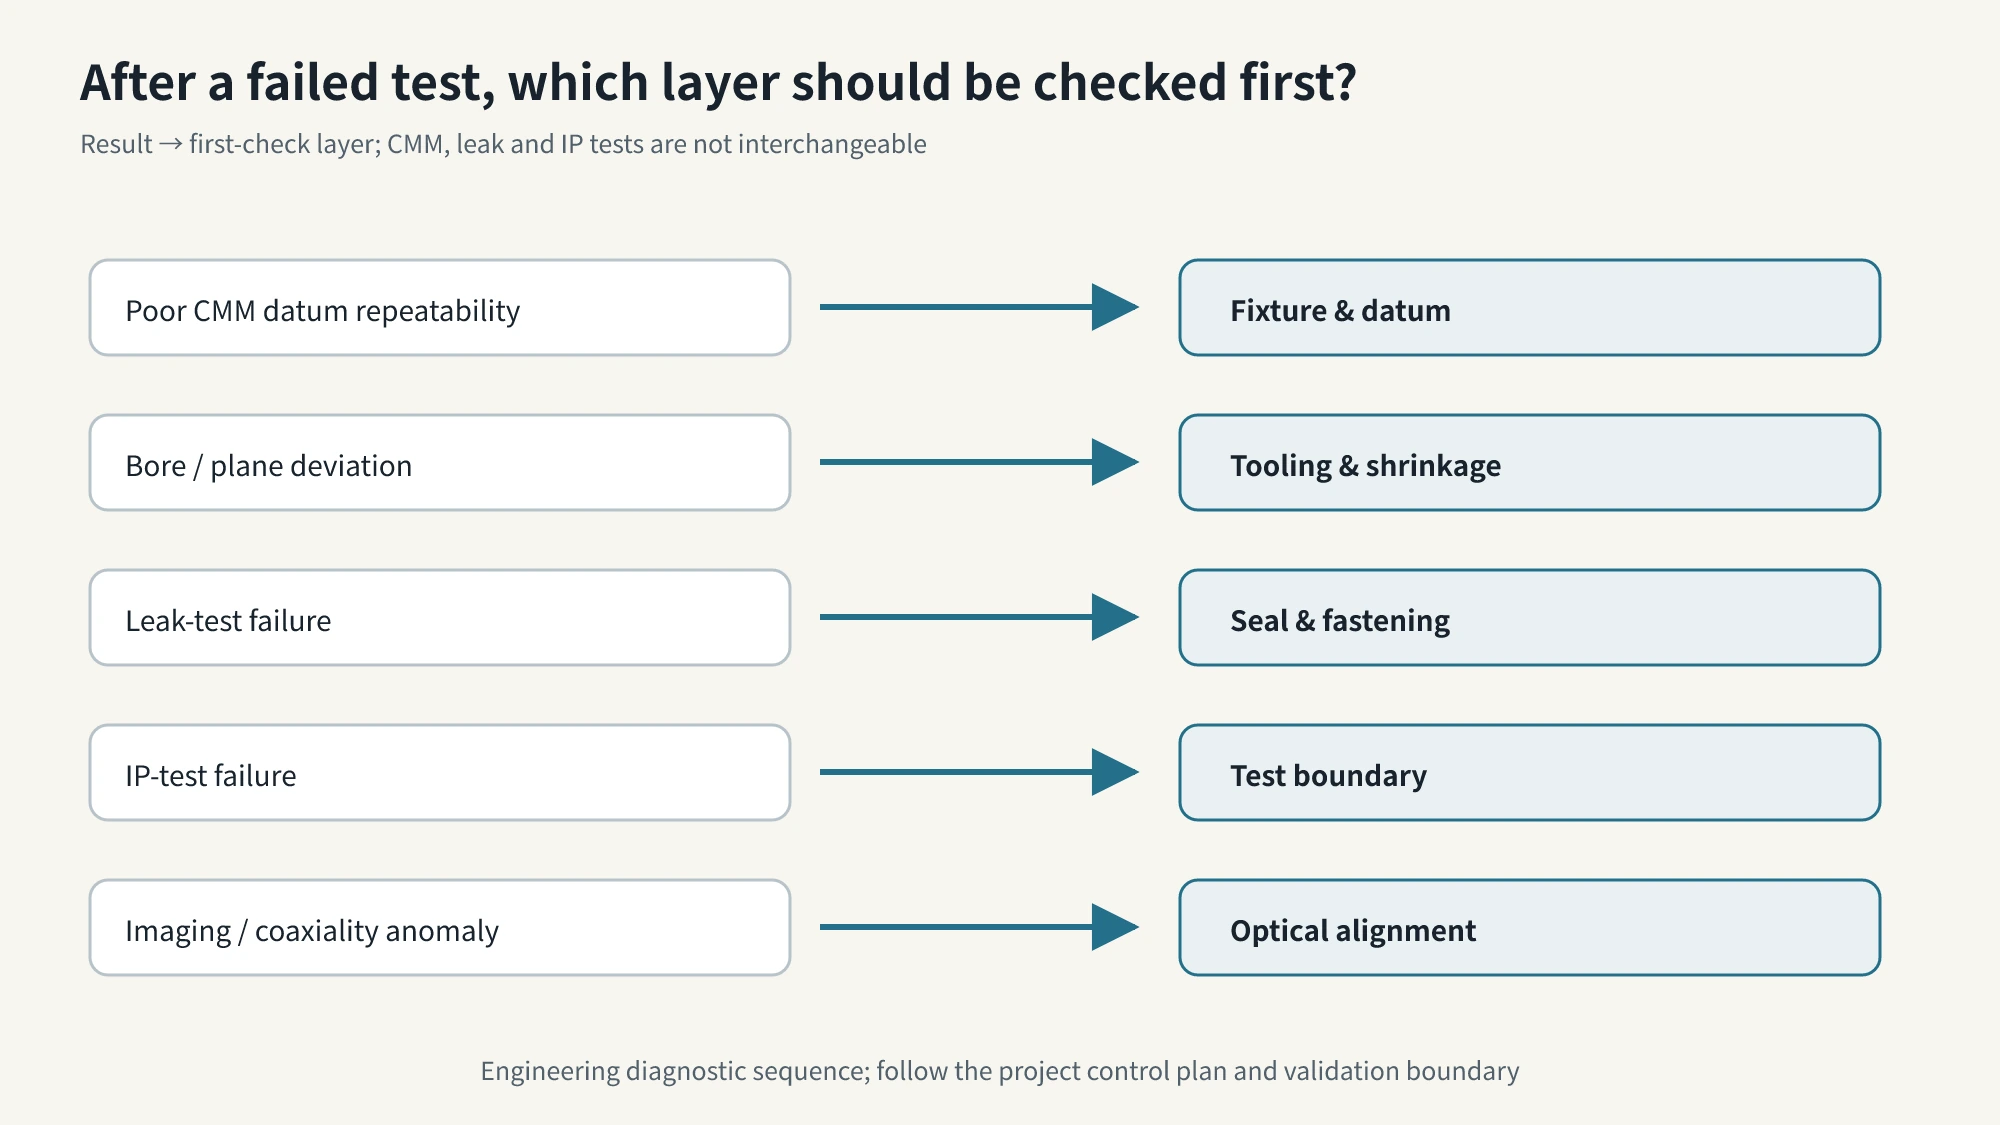
Die fünf Ergebniskategorien unten für die erste Untersuchung verwenden. Sie schließen Ursachen nicht gegenseitig aus. Bei Nachweis von Rissen, Kabelleckage oder Fehlern der Linsenfensterfuge den Pfad parallel prüfen.
- CMM kann A/B/C nicht wiederholbar einrichten oder Messungen driften.Vorrichtungskontakte, Kreuzung von Datum A mit der Trennlinie, Auflage auf Grat/Versatzstufe und Verzug der Bezugsfläche prüfen. Geometrische Folgerungen aussetzen, bis das Koordinatensystem stabil ist.
- A/B/C sind wiederholbar, aber Linsenbohrungsposition oder Dichtflächenebenheit liegt außerhalb der Toleranz.Zu Kern, Kavität, Anschnitt, Kühlkreis, Nachschwindung und Verzugsrichtung zurückkehren. Danach bestätigen, dass das Teil nach dem Formversuch im gleichen Zustand erneut gemessen wurde.
- CMM-Ergebnisse bestehen, aber Leck- oder IP-Test fällt durch.O-Ring-Querschnitt, Rillentiefe, reale Kompression, Dichtflächenebenheit, Verschraubung und Montagezustand prüfen. Maßhaltige Geometrie beweist keine ausreichende Dichtkontaktspannung.
- Produktions-Leckprüfung besteht, aber IP-Test fällt durch.Leckgrenze, Haltebedingungen und tatsächliche Eintauchgrenze prüfen. Nach IPX7/IEC 60529 wird das Prüfmuster 30 Minuten vollständig in der vom Hersteller angegebenen Gebrauchslage eingetaucht; je nach Gehäusehöhe gelten 1.000 mm oder 150 mm unter Wasser. Diese Werte sind alternative Platzierungsregeln, keine feste Tiefe für alle Produkte.
- Bauteilgeometrie und Gehäusedichtung bestehen, aber das Bild ist weiterhin abnormal.Bei Bildmitten- oder Achsversatz Position von Linsenmodul, Fassung und Sensor prüfen. Ist das geometrische Zentrum korrekt, aber das Bild unscharf, Fokus und Fokusverschiebung nach Kleben oder Verriegeln prüfen. Gehäusetoleranzen hier nicht weiter verschärfen; Untersuchung ist in die Optik gewandert.
Vor der Freigabe sollte diese Checkliste anhand der Projektdokumente ausgefüllt werden können:
- ☐ Das 3D-Modell nennt für A, B und C die physische Fläche, das Loch oder den Schlitz sowie die jeweils eingeschränkten Freiheitsgrade.
- ☐ Linsenbohrung/-senkung, Dichtfläche und Befestigungspunkte verwenden denselben A-B-C-Bezugsrahmen. Ebenheit wird nicht mit bezugsbezogener Orientierung oder Position verwechselt.
- ☐ Produktanforderungen, Formkontrollen und CMM-Merkmale entsprechen einander, ohne nichtfunktionale Bereiche pauschal zu verschärfen.
- ☐ Der CMM-Bericht nennt Vorrichtungsbezüge und Messbedingung; wiederholtes Einrichten des Koordinatensystems ist stabil.
- ☐ Leck- und IP-Ergebnisse nennen jeweils eigene Prüfbedingungen und Abnahmekriterien. IPX7 wurde anhand der Mustergröße geprüft und nicht ersetzt.
- ☐ Jedes Fehlerergebnis hat einen ersten Untersuchungsschritt. Bildmittenversatz und Unschärfe führen getrennt zu Montagepositions- und Fokusprüfungen; parallele Ursachenpfade bleiben offen.
Damit wird „Linsenausrichtung und Wasserdichtheit ausbalancieren“ zu einem Ergebnis, das in der Zeichnung erkennbar, rückwärts in die Formkonstruktion verteilt und im Prüfbericht kontrollierbar ist: zuerst physische Bezüge bestätigen, dann Funktionstoleranzen verteilen und anschließend CMM-, Leck-, IP- und Bilddaten stufenweise untersuchen.