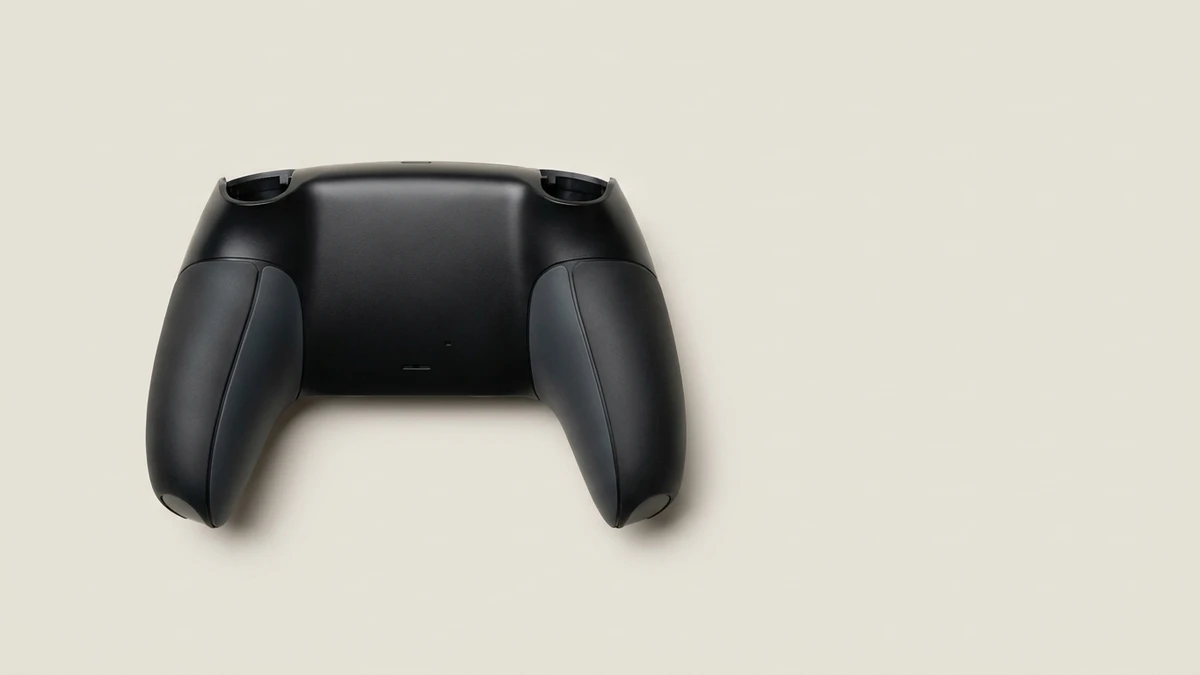
Eine Zeichnung des Gamecontroller-Gehäuses auflegen. Vor Fragen zu Jahresmenge oder Preis einer Zweikomponentenform drei Bereiche markieren: Softtouch-Zonen links/rechts, Materialgrenze weich/hart und Sichtflächen ohne Kratzer, Dellen oder Druckpolitur. Dort zeigen sich die praktischen Unterschiede.
Zweikomponentenspritzguss erledigt eine Formaufspannung und zwei Einspritzungen in einer Maschine. Der erste Schuss bildet die starre Struktur; ohne die Form zu verlassen, wird sie in die zweite Kavität indexiert und weich umspritzt. Beim separaten Umspritzen wird das starre Teil entformt, gekühlt und in einer zweiten Form eingespannt. Beide Verfahren erzeugen TPE-Griffe; entscheidend sind Positionierung des zweiten Schusses, Abdichtung der Materialgrenze und zu prüfende Aufzeichnung bei Fehlern.
Schritt 1: Erforderliche Übereinstimmung der beiden Griffzonen festlegen
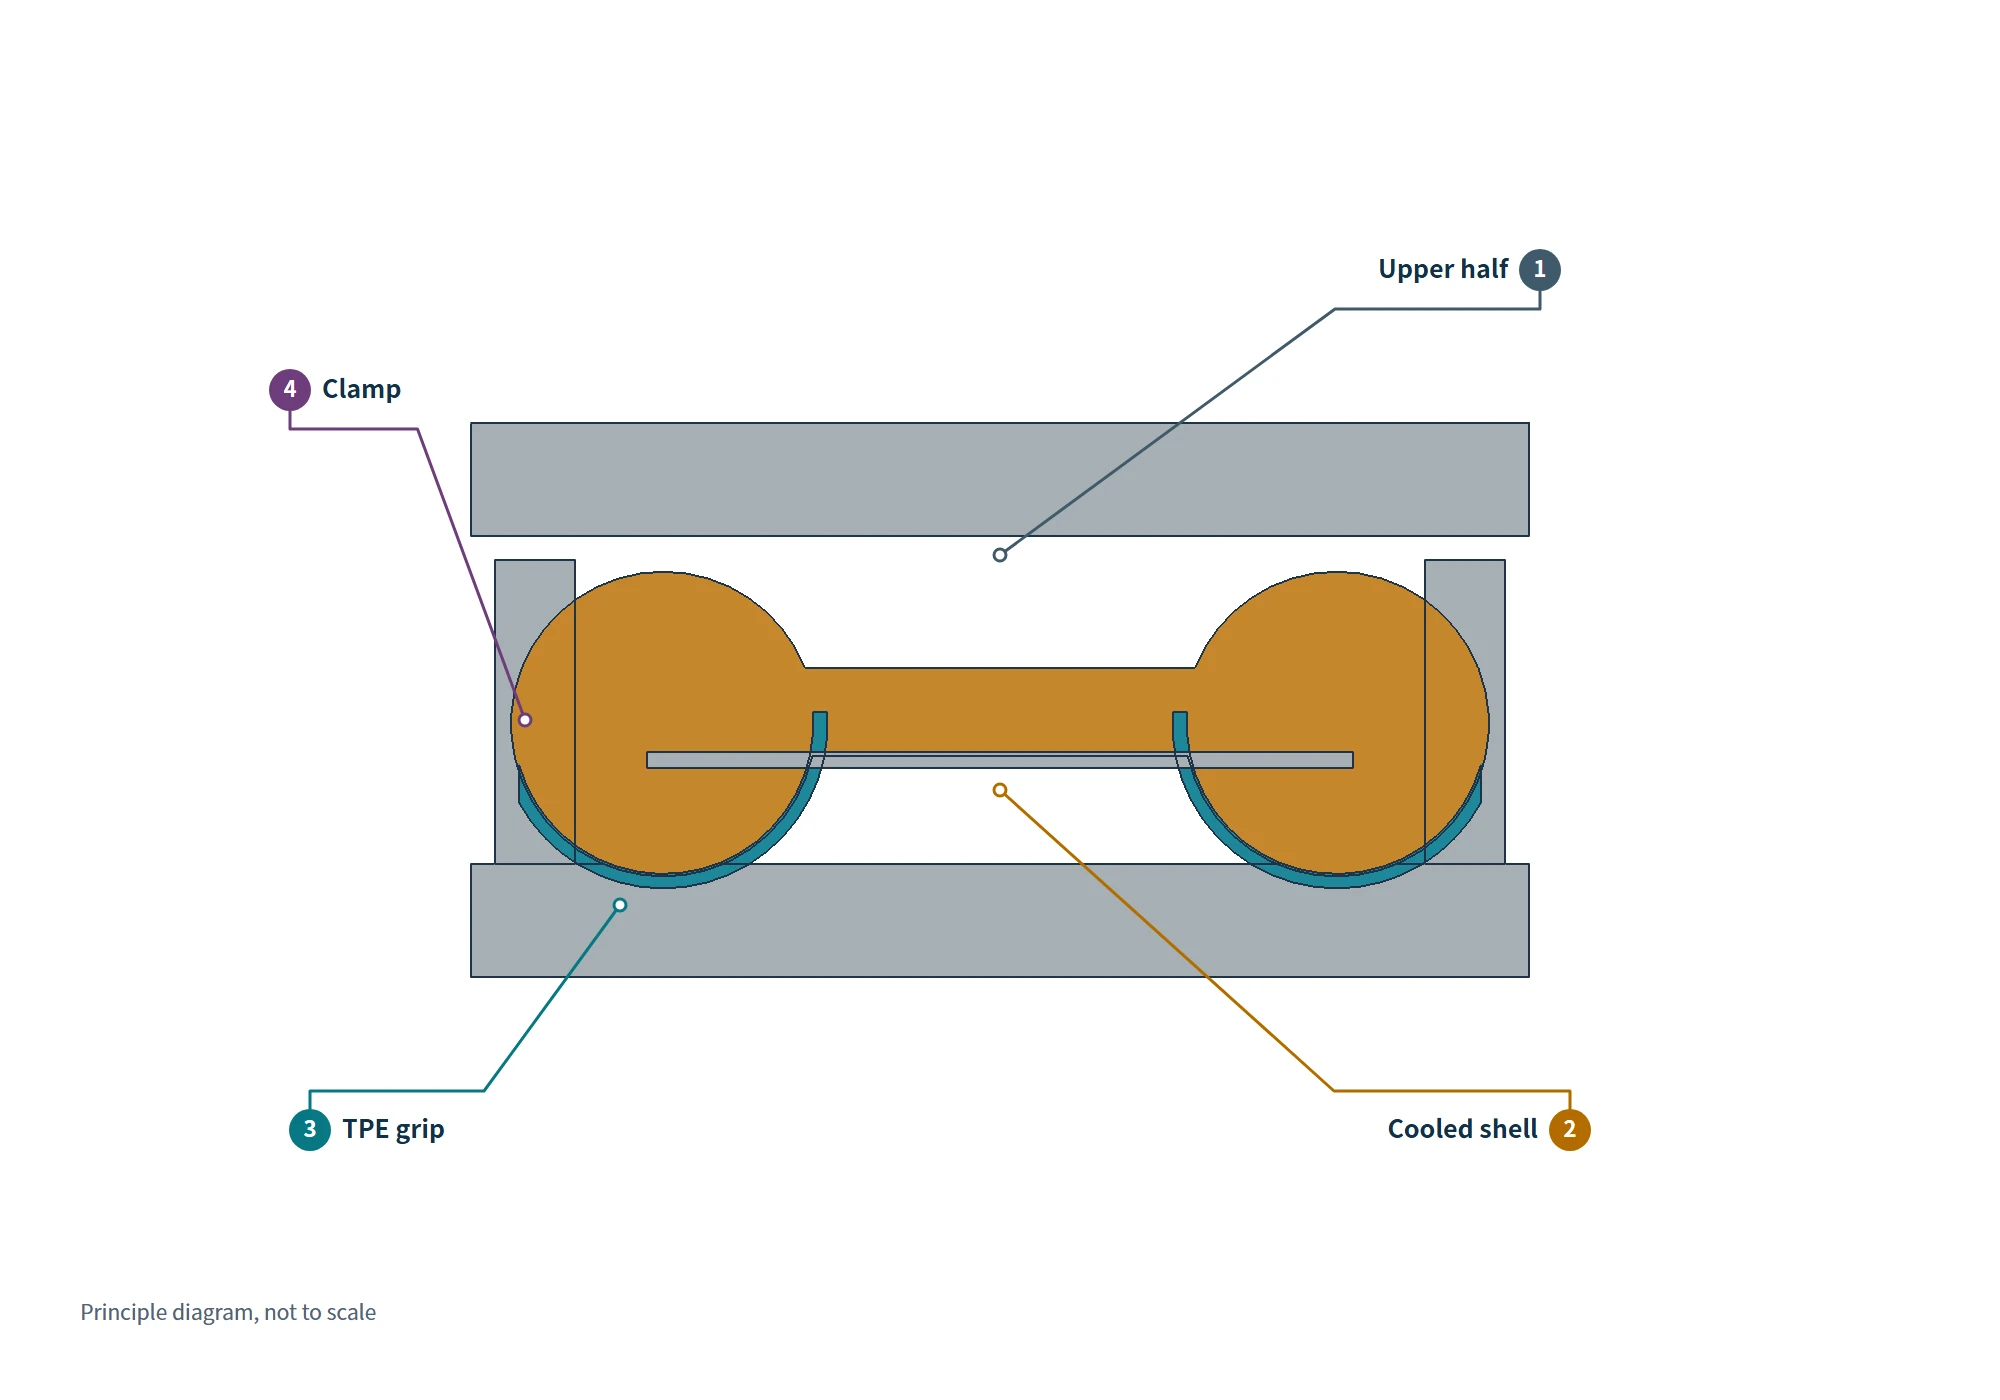
Auf der Zeichnung fragen: Sind unterschiedliche Breiten der Softgriffe oder fühlbare Stufenhöhen an den Nähten zulässig? Wenn nicht, kann die Positionierung des zweiten Schusses die Wahl vor der Produktionsmenge bestimmen. Die Griffe bilden ein symmetrisches Paar; bei separatem Umspritzen können Unterschiede der Vorrichtungsbezüge oder Klemmung früher sichtbar werden.
Beim Zweikomponentenspritzguss bringt Drehteller oder drehender Kern das Substrat zur zweiten Position, ohne die Bezüge zu verlassen. Beim separaten Umspritzen kommen Entnahme, Kühlung und Vorrichtungsbeladung hinzu; Schrumpfung, Verzug und Beladevariation werden Teil des Positionsfehlers.
Öffentliche technische Angaben der Formenbauer Super Ingenuity und Hingtung nennen Wiederholgenauigkeiten von etwa ±0,01–0,05 mm für In-Form-Indexierung und ±0,10–0,20 mm für Vorrichtungsbeladung. Dies sind veröffentlichte Referenzen, keine Branchenstandards. Bei Zweikomponentenformen Indexierung und Führung prüfen; bei separatem Umspritzen Klemmen, Bezugsflächen und Nachmessung des beladenen Teils prüfen.
Zweikomponentenspritzguss ist nicht fehlerfrei: Lagerverschleiß, Führung und Wärmeeinfluss des zweiten Schusses können den Griff verschieben. Separates Umspritzen ist ebenfalls nicht automatisch ungenau. Bei stabilen Bezugsflächen sowie kontrollierter Vorspannung und Eingangsteilmaßen sind akzeptable Griffe möglich. Je enger Symmetrie- und Grenztoleranzen, desto wichtiger sind Nachweise der In-Form-Positionierung.
Schritt 2: Entscheiden, ob der Abschalter ein heißes Teil oder das reale gekühlte Teil abdichtet
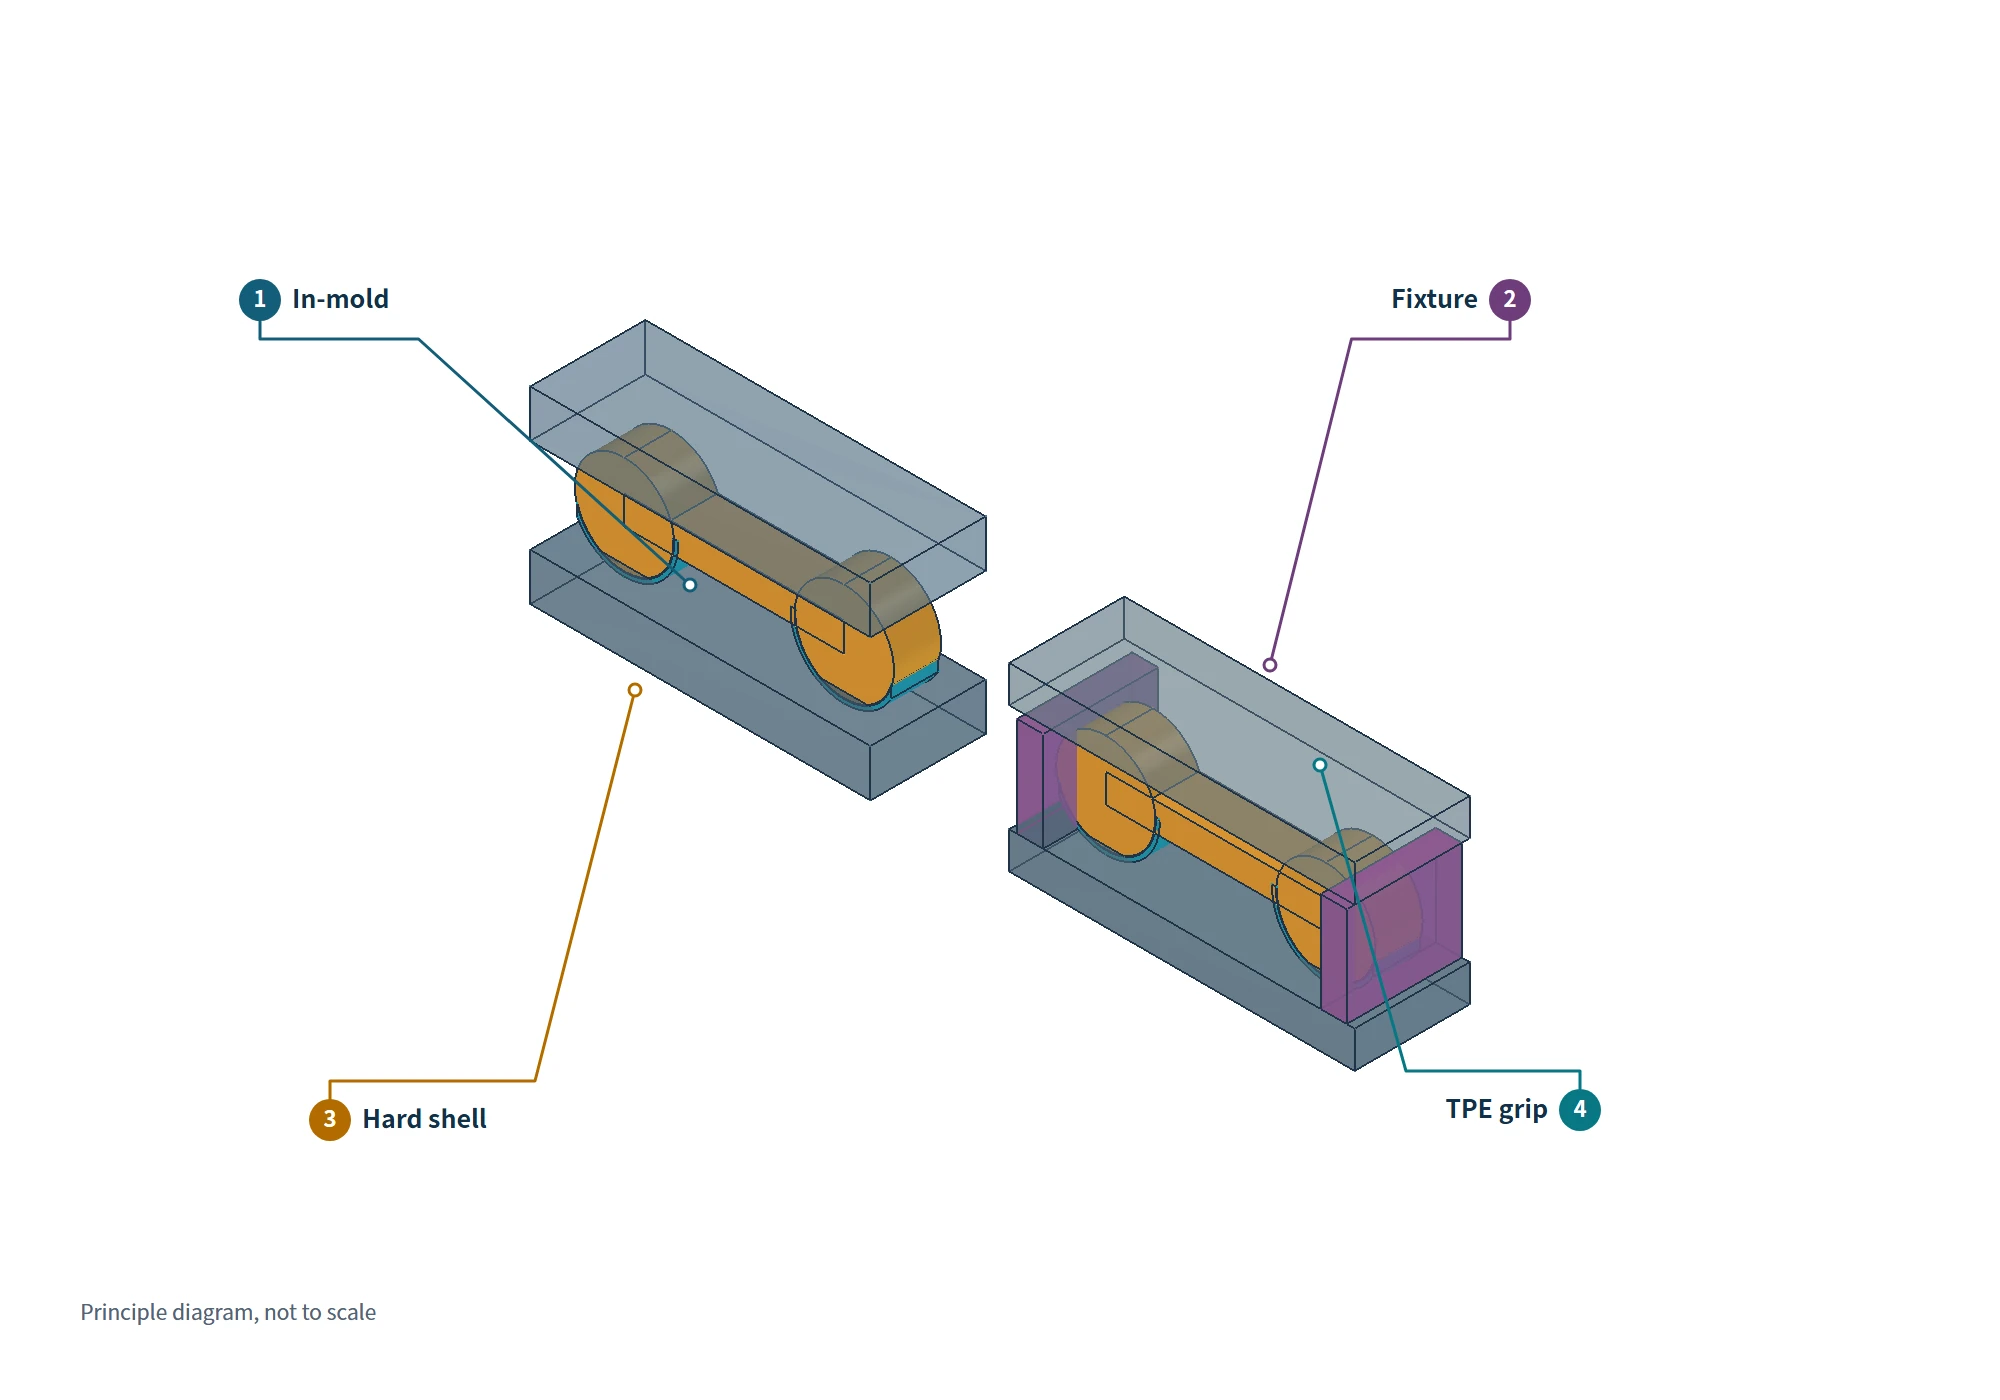
Die Naht zwischen weich und hart ist die Materialgrenze und besonders anfällig für Versatz oder Grat. Eine Abschaltfläche ist die Stahlfläche, die am starren Substrat anliegt und weiches Material begrenzt. Beim separaten Umspritzen muss sie gegen Nennprofil oder gegen die reale gekühlte Schale schließen?
Nach dem ersten Schuss kühlt und schrumpft die Schale und kann sich lokal verformen. In der zweiten Form liegt ein reales gekühltes Teil. Schließt der Abschalter nur zum Nennprofil, kann die Grenze undicht sein; weiches Material füllt den Spalt und bildet Grat. Die Vorrichtung hält das Teil daher mit kontrollierter Vorspannung. Handbuch60 Kernpunkte für Zweikomponentenform und Spritzgussnennt 0,02–0,05 mm als üblichen Referenzbereich, aber keinen festen Wert für jedes Projekt. Übermäßige Vorspannung kann eine Delle oder glänzende Druckstelle hinterlassen.
Zweikomponentenspritzguss hat eine andere Bedingung: Der zweite Abschalter dichtet gegen ein weiterhin durch Formbezüge kontrolliertes Substrat. Abschalter, Entlüftung und Indexiergenauigkeit bleiben nötig; der integrierte Prozess beseitigt Grat nicht, entfernt aber die Variable durch Kühlen und Neupositionieren. Der öffentliche Avient-LeitfadenLösungen zum TPE-Umspritzen technischer Thermoplasteempfiehlt für eineKunststoffsubstratDie Formfläche drückt leicht in den starren Kunststoff, um Maßstreuung aufzunehmen. Ein Metallsustrat hat andere Belastungsanforderungen; den Bereich nicht auf Metalleinsätze übertragen.
Das Hauptproblem des separaten Umspritzens ist nicht nur die zweite Form. Reale Substratmaße müssen in die zweite Schussauslegung eingehen. Griffbereich und Bezüge messen, dann Vorspannung, Abschalter und Gratfallen festlegen. Eine Gratfalle ist eine kleine Nut in der Naht, die begrenzt überschüssiges Material aufnimmt.
Schritt 3: Grat, Versatz und Druckstellen zur ersten Prüfung zurückverfolgen
Vor Prozessfreigabe die Kosten einer Fehlerkorrektur durchspielen. Nicht auf starken Kantengrat in der Produktion warten und dann manuell entgraten. Fehlerort, Zweitschussaufzeichnungen und Erstschussmaße gemeinsam prüfen; dasselbe sichtbare Symptom kann verschiedene Ursachen haben.
| Beobachteter Zustand | Erster Prüfbereich | So bestätigen |
|---|---|---|
| Linke und rechte Softzone sind unterschiedlich breit oder die Grenze verschiebt sich zu einer Seite | Beim Zweikomponentenspritzguss Wiederholbarkeit der Drehindexierung und Führungen prüfen; beim separaten Umspritzen Vorrichtungsbezüge und Beladesequenz prüfen. | Bei Mustern derselben Versuchscharge jede Softgriffzone zu einem Bezug der starren Schale messen. Nicht nur nach Optik beurteilen. |
| Grat läuft um die Materialgrenze | Abschaltkontakt, reale Substratmaße und Vorspannung prüfen. | Erstschussmaße, Vorrichtungsvorspannung und Kontaktspuren am Abschalter vergleichen. Bei Bedarf Gratfalle ergänzen oder Abschalter korrigieren; manuelles Entgraten ist keine Dauerlösung. |
| Die Sichtfläche weist Glanzstellen oder Dellen auf | Zuerst Klemmstelle und Vorspannung beim separaten Umspritzen prüfen. | Schadensstelle über die Druckpunkte der Vorrichtung legen und feststellen, ob Formstahl direkt auf die Sichtfläche drückt. |
| Auch ein Zweikomponententeil zeigt Grat oder Ablösung | Abschalter nach Indexierung, Entlüftung und Zweitschuss-Prozessfenster prüfen. | Indexierwiederholung, Abschaltposition und Versuchsparameter vergleichen. Nicht annehmen, dass Zweikomponentenspritzguss keinen Grat erzeugen kann. |
Wenn wir bei moldsteells diese Art vonKunststoffspritzgussformVorschlag prüfen, legen wir Erstschuss-Maßbericht, Indexier- oder Vorrichtungsprotokoll des Zweitschusses, Versuchsteile und Fehlerfotos gemeinsam vor. Dies ist kein proprietäres Verfahren; jedes Lieferantenangebot muss dieselbe Prüfung bestehen. Ein Plan ist erst umsetzbar geprüft, wenn jede Fehlerstelle auf einen konkreten Bezug, Beladeschritt oder Abschalter zurückgeführt werden kann.
Drei Aufzeichnungen zur Wahl des Verfahrens verwenden, nicht nur ein Angebot
Verlangt das Controllergehäuse enge Links-Rechts-Symmetrie, eine schmale Materialgrenze und druckstellenfreie Sichtflächen, zuerst Zweikomponentenspritzguss bewerten. Nicht weil er fortschrittlicher ist, sondern weil der Lieferant Wiederholbarkeit der Drehindexierung, Führungsgenauigkeit und Versuchmaße belegen muss. Bei stärkerem Budget-, Geräte- oder Loslimit kann separates Umspritzen sinnvoll sein, sofern Vorrichtungsposition, Substratmaße, Vorspannung und Abschalter messbar geprüft werden.
Vor Produktion mindestens drei Dinge nebeneinander legen: kritischer Erstschuss-Maßbericht, Indexier-/Vorrichtungseinstellungen des Zweitschusses und Versuchsproben mit Fehlerorten. DFM-Prüfung muss Abschalter, Entlüftung und Sichtflächenschutz bestätigen; reale Materialkombination mit Schälproben testen.