
Drahterodieren und Senkerodieren

Drahterodieren und Senkerodieren für Formstähle, Einsätze und Platten. Senden Sie uns Ihre Zeichnungen für ein schnelles Angebot.

Wie unsere Erodiermaschinen für Ihre Formen eingesetzt werden

Ein Schlüsselprozess zur Verbesserung der Qualität von Formbauteilen.

Am besten geeignet für

Rippen, Taschen, Logos, scharfe Innenecken und lokale tiefe Strukturen auf gehärteten Formstählen.

Typische Teile

Kleine Kerneinsätze, Schieber- und Heberdetails, Angussbereiche und Reparatur kritischer Formmerkmale.

Tiefe & Komplexität

Bearbeitet tiefe Kavitäten und komplexe 3D-Formen, die mit Fräsen und Drahterodieren nicht erreichbar sind.

Genauigkeit & Oberflächengüte

Typische Formgenauigkeit innerhalb von ±0,01 mm, mit feinen Oberflächen, die zum Polieren oder Texturieren bereit sind.

Werkstückspektrum

Von winzigen Einsätzen bis zu mittelgroßen Bauteilen, geeignet für lokales Erodieren auf gehärteten Blöcken.

Ergebnis

Stabile, wiederholbare Formen mit guter Oberflächenqualität und kontrollierten Wärmeeinflusszonen.
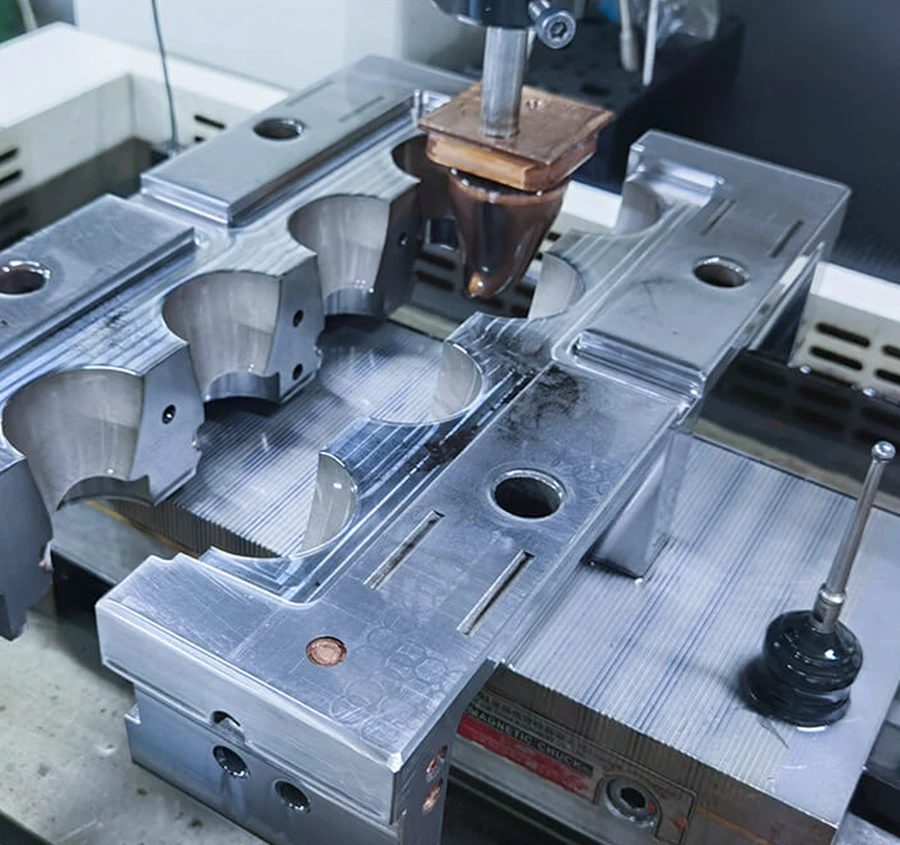
Senkerodieren für komplexe Details

Senkerodieren für komplexe Details

Tiefe Kavitäten und scharfe Innenecken auf gehärteten Formstählen, bereit zum Polieren.

Angebot anfordern

Typische Teile

Formplatten, Kavitäten- und Kerneinsätze, Auswerferplatten, Distanzblöcke und Führungsschienen.

Feine Details

Schmale Freistichnuten, dünne Rippen, kleine Absätze und komplexe Außenprofile.

Genauigkeit & Toleranz

Typische Maßtoleranzen um ±0,005–0,01 mm auf gehärteten Formstählen.

Oberflächenqualität

Saubere Schnittflächen nach Schlichtschnitten, geeignet für die Montage und weitere Politur.

Werkstückspektrum

Von kleinen Präzisionseinsätzen bis hin zu mittleren Formplatten und Rahmen im gehärteten Zustand.

Am besten geeignet für

Präzise Außenprofile und Nuten, wenn Sie höchste Genauigkeit ohne Verzug benötigen.
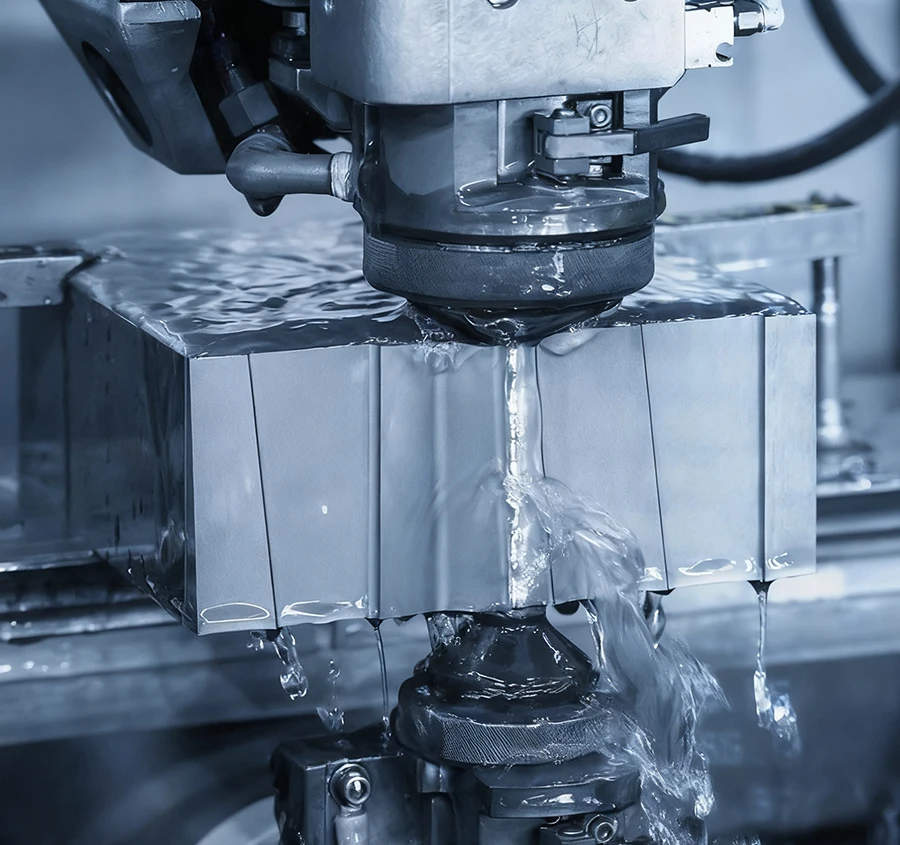
Drahterodieren für Formplatten & Einsätze

Drahterodieren für Formplatten & Einsätze

Präzisionsschneiden von gehärteten Platten und Einsätzen mit engen Toleranzen und sauberen Kanten.

Angebot anfordern

Rundgang durch unsere Erodier- & Bearbeitungswerkstatt

Kontakt
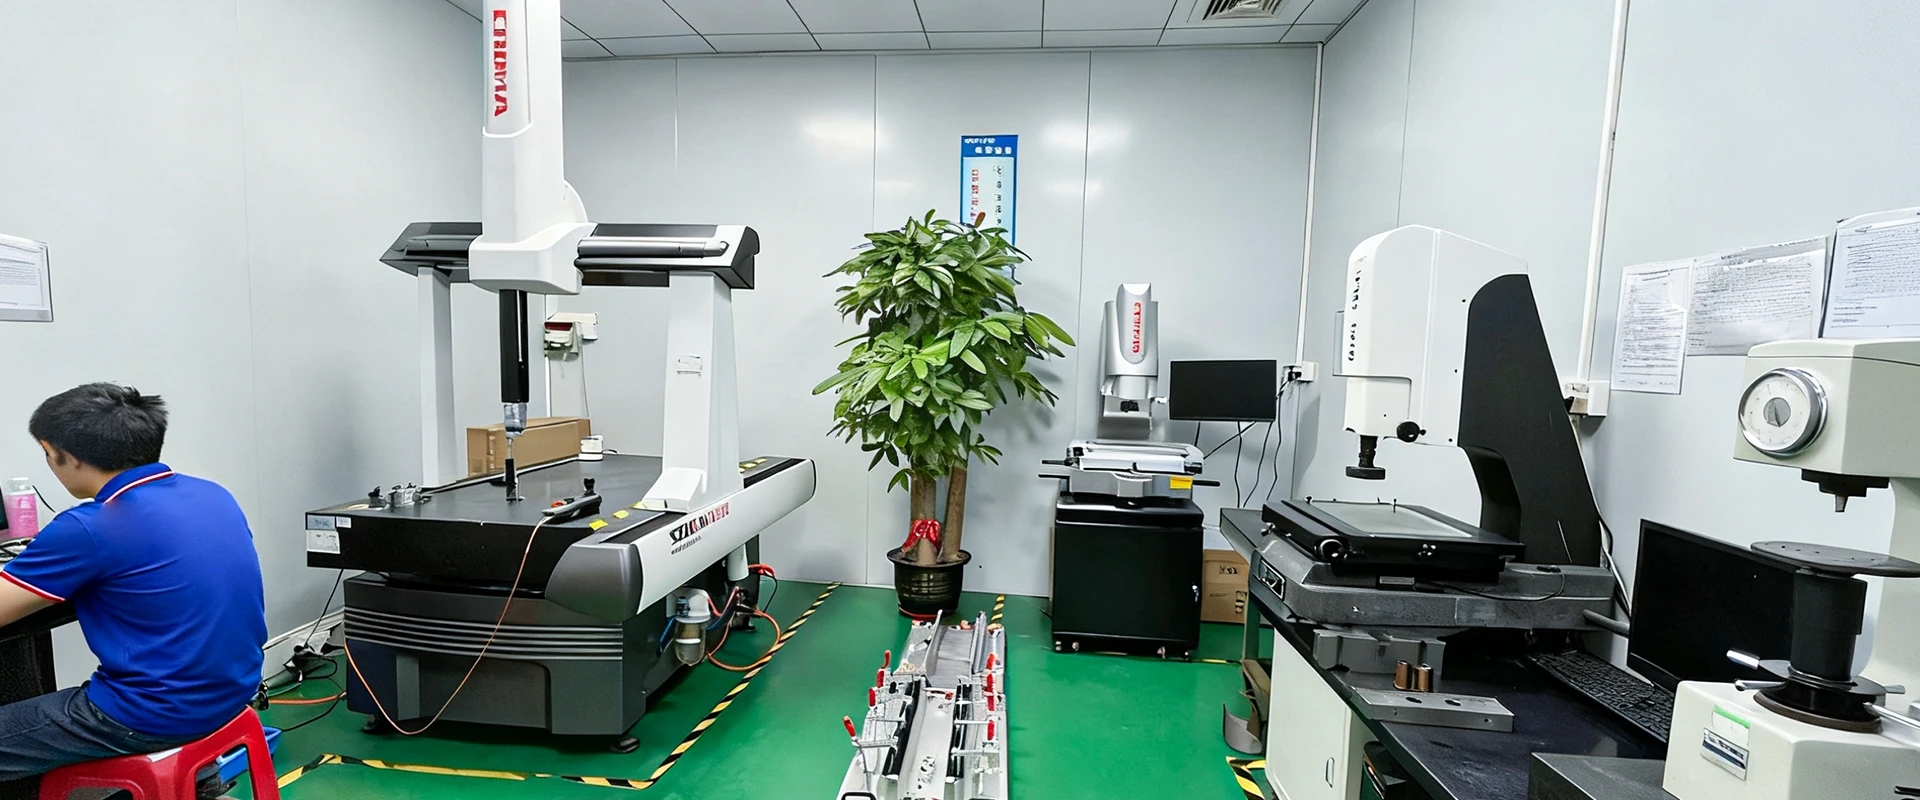
Qualitätsprüfung & Messtechnik

EDM-Qualitätskontrolle

Maßkontrollen, Oberflächengüteprüfung und Funktionsprüfung für jedes erodierte Bauteil.

Drahterodieren – Qualitätsprüfungen

  • Maßgenauigkeit– ±0,005–0,01 mm bei gehärteten Formenstählen.
  • Oberflächengüte– saubere Schnittflächen und Ra-kontrollierte Passflächen.
  • Konizität & Verformung– geringe Konizität und hohe Planheit bei dicken Platten.

Senkerodieren – Qualitätsprüfungen

  • Hohlraumgröße & -form– tiefe Kavitäten und Stufen gemäß Zeichnung geprüft.
  • Scharfe Ecken & Radien– feine Innenecken für Rippen, Taschen und Logos.
  • Passung & Montage– Probepassung von Einsätzen, Schiebern und Führungsflächen.
Welche Erodierleistungen bieten Sie an? +
Wir bieten sowohl Drahterodieren als auch Senkerodieren für Formen- und Werkzeugstähle an, einschließlich Profile, Nuten, Rippen, tiefe Kavitäten und scharfe Innenecken.
Welche Materialien können Sie erodieren? +
Wir bearbeiten hauptsächlich gehärtete Formenstähle wie P20, 718, H13, S136, NAK80, SKD11 und verwandte legierte Stähle; andere Güten können anhand Ihres Datenblatts bestätigt werden.
Welche Toleranzen können Sie typischerweise einhalten? +
Das Drahterodieren kann in der Regel Toleranzen von etwa ±0,005–0,01 mm bei Schlüsselmaßen erreichen, abhängig von Bauteilgröße, Dicke und Geometrie.
Wie sieht es mit der Oberflächengüte bei Erodierteilen aus? +
Wir bieten normales Erodieren, Feinerodieren und Spiegelerodieren auf ausgewählten Oberflächen an, wobei die Oberflächenrauheit gemäß Ihrer Zeichnung geprüft wird.
Welche maximale Bauteilgröße können Sie bearbeiten? +
Wir bearbeiten kleine Einsätze bis hin zu mittelgroßen Formplatten und Blöcken; senden Sie uns Länge, Breite, Dicke und Gewicht, damit wir die Maschinenkapazität bestätigen können.
Nehmen Sie auch Einzelteil- oder Kleinserien-Erodieraufträge an? +
Ja, wir unterstützen Einzelmuster, Ersatzteile und kleine Probeserien vor größeren Produktionsaufträgen.
Welche Zeichnungen oder Dateien benötigen Sie? +
Für komplexe Kavitäten und Elektroden werden 2D-Zeichnungen (PDF, DWG, DXF) mit Bemaßungen und Toleranzen sowie 3D-Modelle (STEP, X_T, IGS usw.) bevorzugt.
Können Sie den Stahl liefern, wärmebehandeln und anschließend die EDM-Bearbeitung durchführen? +
Ja, wir können Formenstahlblöcke liefern, die Wärmebehandlung durchführen und die Teile anschließend mittels Drahterodieren und Senkerodieren fertigbearbeiten, sodass Sie montagefertige Komponenten erhalten.
Wie lang ist die Lieferzeit für die EDM-Bearbeitung? +
Die typische Lieferzeit für die EDM-Bearbeitung beträgt etwa 3–5 Arbeitstage nach Bestätigung der Zeichnungen und des Materials; komplexe Teile oder größere Chargen können zusätzliche Zeit in Anspruch nehmen.
Stellen Sie Prüfberichte für EDM-Teile bereit? +
Ja, auf Anfrage können wir Maßprüfprotokolle, KMG-Berichte und Oberflächenrauheitsergebnisse für kritische EDM-Merkmale bereitstellen.
DeutschDeutschEnglish (US)English (US)Tiếng ViệtTiếng ViệtEspañolEspañol
Nach oben scrollen