Khi nhận CAD 3D và báo cáo chi tiết đầu tiên, đặt vị trí bo/PCB, lỗ ống kính, giao diện kín và điểm siết trên cùng bản vẽ, rồi xác nhận bản vẽ, đồ gá CMM và lắp cuối dùng cùng mặt/lỗ/rãnh vật lý làm gốc.
Nếu không, vị trí lỗ ống kính và độ phẳng mặt kín dù đạt vẫn có thể gây ảnh lệch tâm hoặc rò sau lắp. Trong bài này,căn chỉnh đồng trụccó nghĩa trục lỗ ống kính căn với trục chức năng của thân ống kính và ống kính trong trạng thái đã lắp. Dung sai vị trí giới hạn trục lỗ so với vị trí lý thuyết chính xác do hệ quy chiếu chuẩn xác định. Hai khái niệm liên quan nhưng không thể thay thế. Lỗ và giao diện kín cũng chịu cùng điều kiện điền đầy, làm nguội, co ngót và siết. Chuẩn A, B và C dưới đây là ví dụ kỹ thuật chung. Mỗi dự án phải xác nhận đặc tính lắp ghép và định vị thực trong mô hình CAD.
Vì sao vỏ đúng kích thước vẫn có thể rò hoặc làm lệch hình ảnh?
Đặt báo cáo CMM vỏ trước, đồ gá và bản vẽ lắp cạnh nhau; đánh dấu chuẩn cho lỗ ống kính, giao diện kín và điểm siết. Cần xác nhận chúng dùng cùng hệ chuẩn vật lý.
Hỏng kiểu một là gốc đo khác nhau. Căn chỉnh chuẩn bản vẽ, tiếp xúc đồ gá và vị trí lắp rồi đo lại; không sửa khuôn trước.
Hỏng kiểu hai là chuẩn không ổn định. Lệch và ba via tại đường phân khuôn làm nghiêng tiếp xúc chuẩn; chọn mặt tạo hoàn toàn bởi một nửa khuôn hoặc sửa chiến lược phân khuôn.
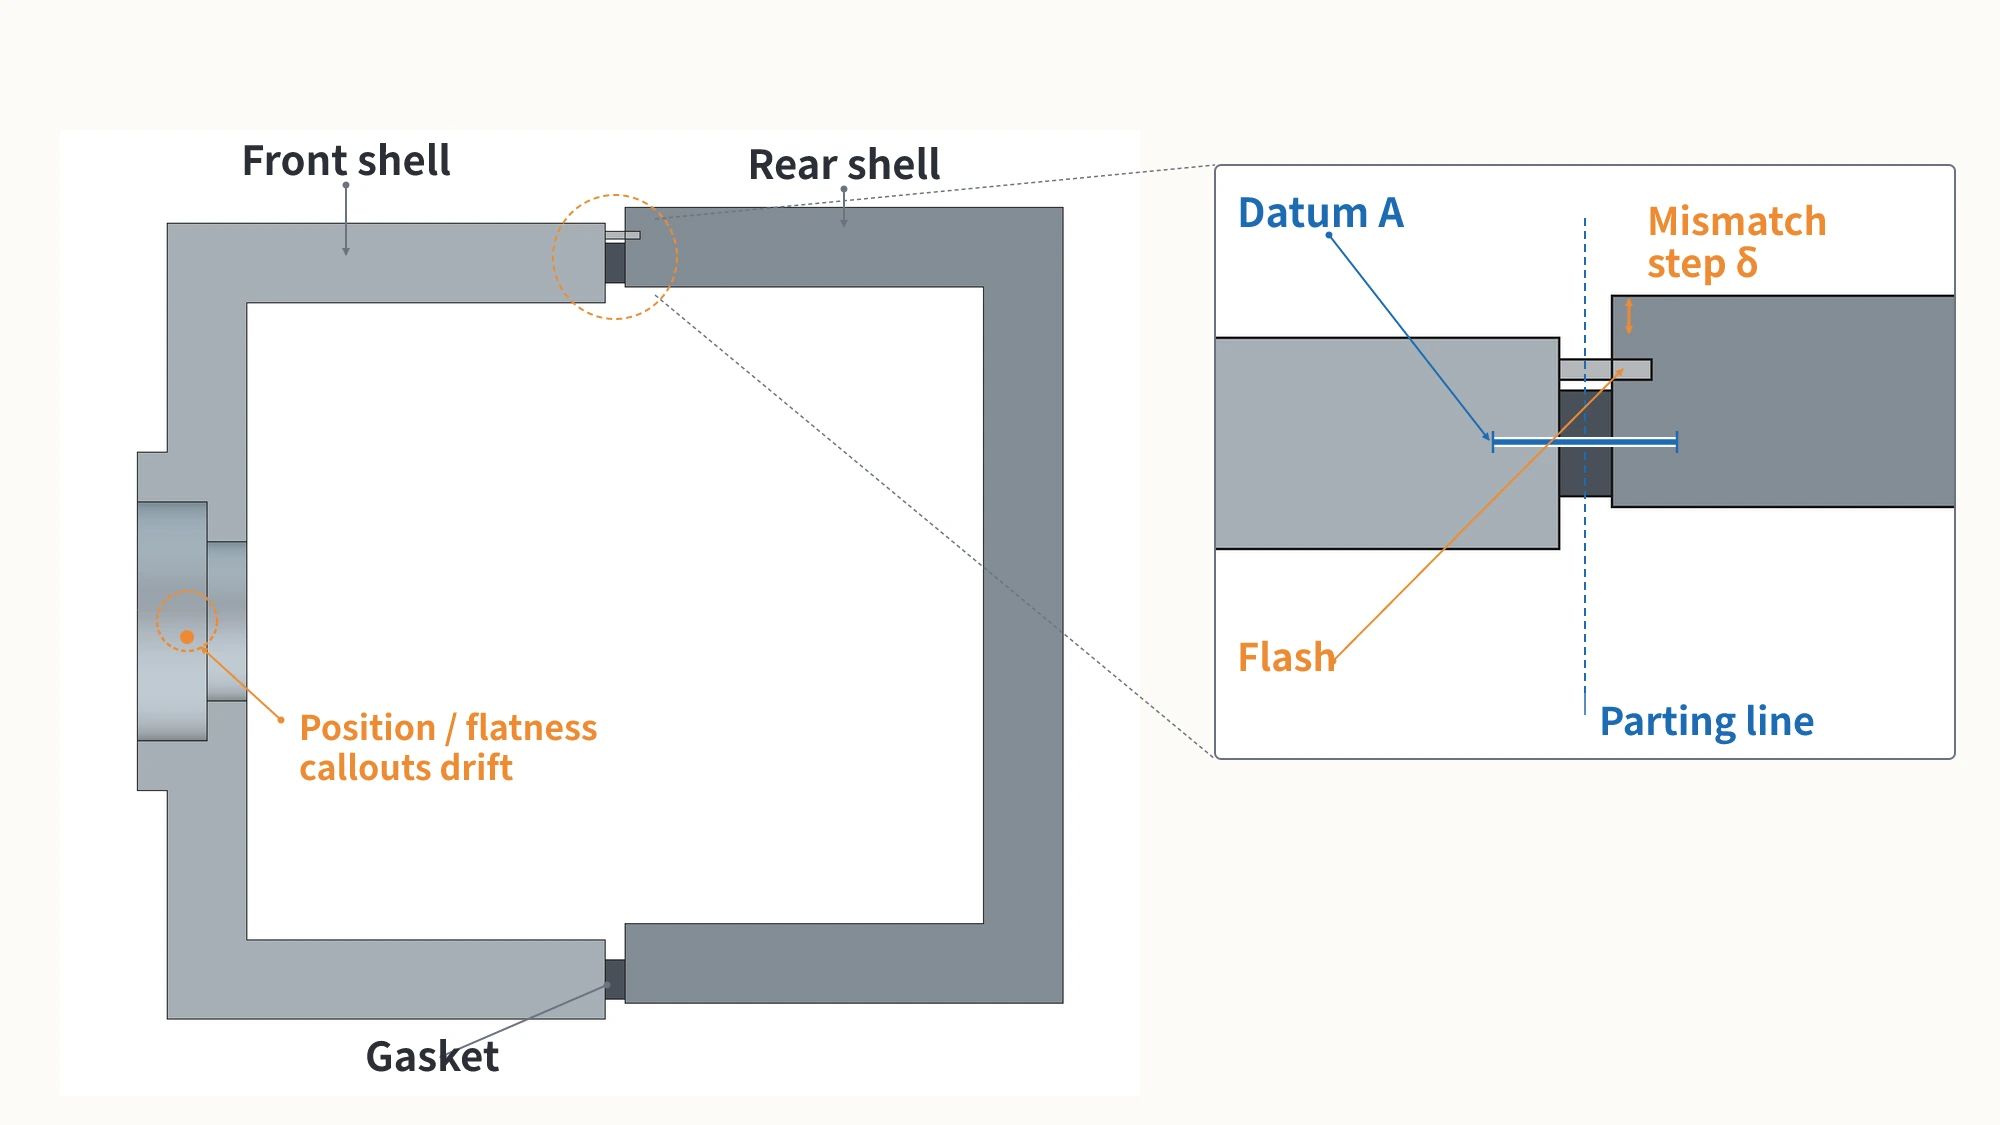
Chế độ hỏng thứ ba là biến dạng chung sauÉp phun nhựaNhựa co khi nguội; mặt bích dày, gân kín mỏng và vật liệu chảy theo hướng khác nhau không co bằng nhau. Cổng và làm nguội có thể khuếch đại chênh lệch, làm giao diện kín cong và kéo theo lỗ ống kính. Nếu chuẩn lặp lại nhưng vị trí lỗ hoặc độ phẳng mặt kín vượt dung sai, kiểm tra lõi, lòng khuôn, cổng, làm nguội, co ngót và hướng cong.
Tình huống thứ tư: hình học đạt nhưng lắp hỏng. Xác nhận siết vít đều, tương thích O-ring với rãnh và chỗ nâng cục bộ ở giao diện kín, rồi quyết định đổi lắp hay sửa khuôn.
Phần này tạo kết quả kiểm tra được: báo cáo dùng cùng chuẩn, chuẩn ổn định và sai số hình học tách khỏi tải lắp. Nếu còn điểm chưa rõ, “mọi kích thước xanh” chưa hợp lệ.
Nên thiết lập chuẩn A, B và C ở đâu?
Xác định đầy đủ quan hệ sản phẩm trước khi gán chuẩn. Vỏ trước có mặt tựa cho mô-đun camera hoặc bo ống kính. Bo có một lỗ tròn chính và một rãnh định vị phụ. Tâm vỏ trước có lỗ ống kính hoặc lỗ bậc ống kính. Rãnh kín và giao diện kín chạy quanh chu vi, gần các điểm siết. Chuẩn A, B và C phải đặt trên các đặc tính vật lý có thể tiếp xúc, gá và đo lặp lại. “Dùng chuẩn chung” là chưa đủ.
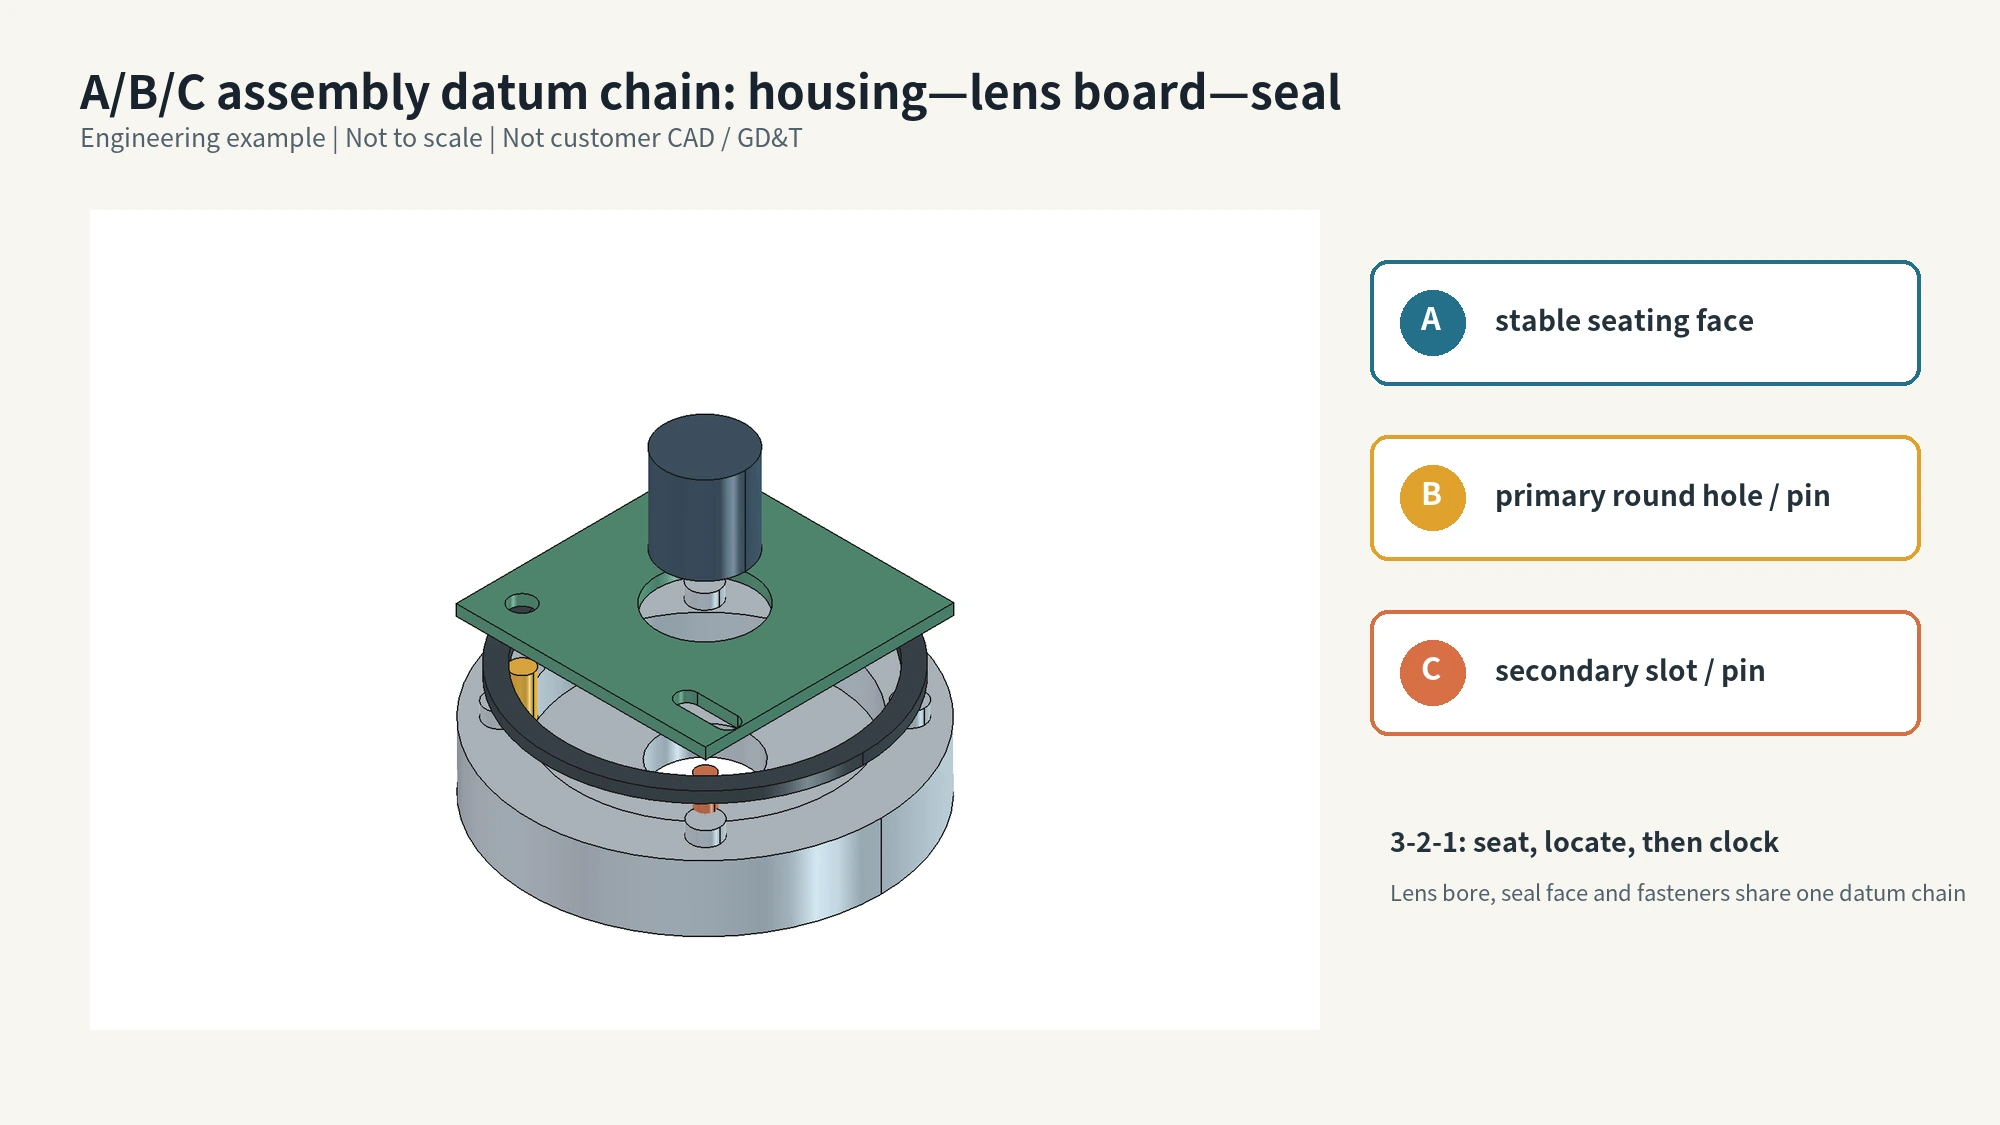
Một bố trí kỹ thuật thực tế là:
- Đặt chuẩn A trên mặt tựa ổn định cho mô-đun camera hoặc bo ống kính.Nó hạn chế chuyển vị pháp tuyến với mặt và quay quanh hai trục trong mặt phẳng, tạo ba bậc tự do. Chuẩn A phải liên hệ với giao diện lắp ráp thực và nằm ổn định trên đồ gá kiểm tra. Mặt cắt qua đường phân khuôn, chịu ảnh hưởng mạnh của co ngót cổng hoặc được tạo chung bởi hai nửa khuôn là chuẩn chính kém.
- Dùng lỗ tròn chính và chốt định vị tròn gần trục quang làm chuẩn B.Điều này hạn chế chuyển vị theo hai hướng trong mặt phẳng. Giữ B gần vị trí ống kính chức năng giúp rút ngắn chuỗi kích thước giữa bo ống kính, lỗ ống kính và thân ống kính. Nếu thiết kế thực định vị trên bậc trụ hoặc mặt tựa thân ống kính, hãy dùng đặc tính chức năng đó thay vì ép dùng sơ đồ chốt-lỗ.
- Dùng rãnh định vị phụ và chốt làm chuẩn C.Nó hạn chế phần quay còn lại trong mặt phẳng. Khe hở theo một hướng của rãnh có thể bù giãn nở nhiệt và ngăn biến thiên kích thước tích lũy đến khi các chi tiết kẹt. Sự tích lũy đó là chồng dung sai. Hai lỗ tròn dùng đồng thời làm bộ định vị có thể khống chế thừa cụm. Nếu mô hình CAD chỉ có hai lỗ tròn, trước tiên xác định một lỗ có nên đổi thành rãnh để giải phóng một hướng hay không.
Nguyên tắc định vị 3-2-1 lần lượt khống chế ba, hai, một bậc tự do. Trên CAD phải chỉ được mọi tiếp xúc chuẩn, vị trí đồ gá và linh kiện dùng lại chuẩn.
Sau khi xác định A, B, C, tháo vỏ sau và phớt, chỉ giữ vỏ trước và bo ống kính. Ba chuẩn vẫn phải định vị bo lặp lại. Lắp lại phớt và vỏ sau, giao diện kín phải đo được trong cùng hệ chuẩn. Nếu chuẩn chỉ tồn tại khi vỏ đóng kín, đồ gá CMM khó tái lập. Nếu bo tháo rời còn dịch chuyển trong mặt phẳng, B hoặc C chưa định vị thực.
Sau khi cố định A, B, C, liên hệ đặc tính chức năng với chúng. Kiểm soát lỗ ống kính theo hệ A-B-C và định vị điểm siết từ cùng hệ. Độ phẳng chỉ kiểm soát mặt kín; nếu cần định hướng/vị trí theo chuẩn, dùng song song, vuông góc hoặc biên dạng có tham chiếu và nêu thứ tự chuẩn.
Trong xem xét DFM tại moldsteells, đặt các đặc tính chuẩn vật lý dùng cho thiết kế, chế tạo khuôn, CMM và lắp ráp trên cùng bản vẽ. Phân tích dòng, thử khuôn và báo cáo kích thước đều dựa trên các đặc tính đó.
Phép nghiệm thu gồm: mọi chuẩn trỏ tới đặc tính vật lý; sáu bậc tự do được khống chế không thừa; chuẩn chính tránh đường phân khuôn. Nếu cấu trúc thực khác ví dụ, tính lại từ CAD.
Dung sai khuôn cần biên độ thượng nguồn
Không gán trực tiếp toàn bộ dung sai chức năng của sản phẩm choKhuôn ép nhựaGia công lõi và lòng khuôn tạo sai lệch trước khi ép phun bổ sung co ngót, làm nguội không đều và biến thiên quy trình. Nhựa gia cường sợi thủy tinh còn co dị hướng do sợi theo dòng. Nếu chế tạo khuôn dùng hết dung sai thì không còn biên độ cho ép phun.
Trước hết liên kết từng đặc tính chức năng với kiểm soát phía khuôn, rồi quyết định nơi cần kiểm soát chặt hơn:
| Đặc tính sản phẩm và hạng mục kiểm tra | Đặc tính phía sản phẩm | Kiểm soát khuôn tương ứng | Cần kiểm tra gì sau khi chi tiết đầu tiên không đạt |
|---|---|---|---|
| Vị trí trục lỗ ống kính | Do bản vẽ dự án xác định. Nếu dùng vị trí trụ, nêu vùng dung sai trụ so với A, B và C. Nếu dùng kiểm soát hai phía X/Y, nêu riêng từng hướng. | Phân bổ lại dung sai vị trí lõi bằng cùng biểu thức. Không đổi dung sai cộng/trừ với dung sai vị trí đường kính. | Cụm lõi, bố trí cổng và làm nguội, co ngót sau đúc và cong vênh |
| Độ phẳng giao diện làm kín | Giá trị trên bản vẽ dự án; độ phẳng không tham chiếu chuẩn | Dành biên độ thượng nguồn cho bề mặt lòng khuôn theo vật liệu, hình học, năng lực gia công và phản hồi chi tiết đầu tiên | Bề mặt lòng khuôn, chênh lệch chiều dày thành, cân bằng làm nguội và biến dạng cục bộ sau khi siết |
| Các chuẩn A/B/C | Theo định nghĩa của bản vẽ dự án | Tạo chúng trong một nửa khuôn và giữ chúng tránh đường phân khuôn và ba via | Độ lặp lại đồ gá, lệch khuôn, ba via và độ ổn định chuẩn |
| Vùng ngoại quan không chức năng | Độ chính xác sản xuất thông thường | Không siết chặt chúng chỉ vì một vùng chức năng chặt | Chỉ xử lý các lỗi ngoại quan hoặc lắp ráp thực tế |
Bảng không đưa số chung: dung sai vị trí trụ tạo vùng trụ, X/Y dùng dung sai hai phía độc lập. Nêu kết quả chức năng trước rồi phân bổ biên độ khuôn theo cùng quy ước.
Hành động phía khuôn không thể chỉ dựa vào tỷ lệ cố định. Trước khi cắt thép sản xuất, dùng phân tích dòng dự đoán hướng co và cong. Sau thử khuôn dùng CMM hiệu chỉnh lõi, lòng hoặc quy trình. Khi định hướng sợi đáng kể, mô phỏng và thử phải thay quy tắc cố định. Nếu sai lệch đi theo hướng dự đoán, sửa đặc tính tương ứng; nếu hướng đổi giữa các lần chạy, ổn định quy trình và phép đo trước khi thêm/bớt thép.
Ghi cả điều kiện đo. Nhựa tiếp tục co sau đẩy; T0 là lần thử đầu, T1 là lần thử sau sửa khuôn. Đo ở nhiệt độ, độ ẩm, thời gian điều hòa và điều kiện gá trên bản vẽ; nếu khác phải chuẩn hóa và đo lại.
Kết quả đạt không phải bản vẽ siết mọi dung sai; đặc tính chức năng có ngân sách dung sai, vùng không chức năng tránh chi phí.Dụng cụ khuônkiểm soát có một hạng mục kiểm tra chi tiết đầu tiên tương ứng. Nếu không tìm thấy hạng mục trong báo cáo, dung sai vẫn chỉ là ghi chú trên bản vẽ và chưa trở thành yêu cầu khuôn có thể xác minh.
CMM, thử rò và thử IP không thể thay thế cho nhau
Xác minh phải theo cùng đối tượng sản phẩm. CMM kiểm tra hình học vỏ, lỗ ống kính và giao diện kín; thử rò sàng lọc ở ngưỡng xác định; thử IP kiểm tra toàn bộ vỏ. Mỗi phép trả lời câu hỏi khác nhau.
Trước hết xác định điều kiện làm kín. Với phớt tĩnh hướng trục, tính tỷ số nén bằng(d-h)/d × 100%, trong đódlà đường kính mặt cắt O-ring trước khi lắp ráp vàhlà chiều cao còn lại theo hướng nén sau khi đóng vỏ. Nén thiếu gây đường rò, nén quá gây biến dạng. Khoảng 15–30% chỉ là tham khảo có điều kiện; phải xác định từ vật liệu, đường kính dây, rãnh, mặt kín và quy cách thử.
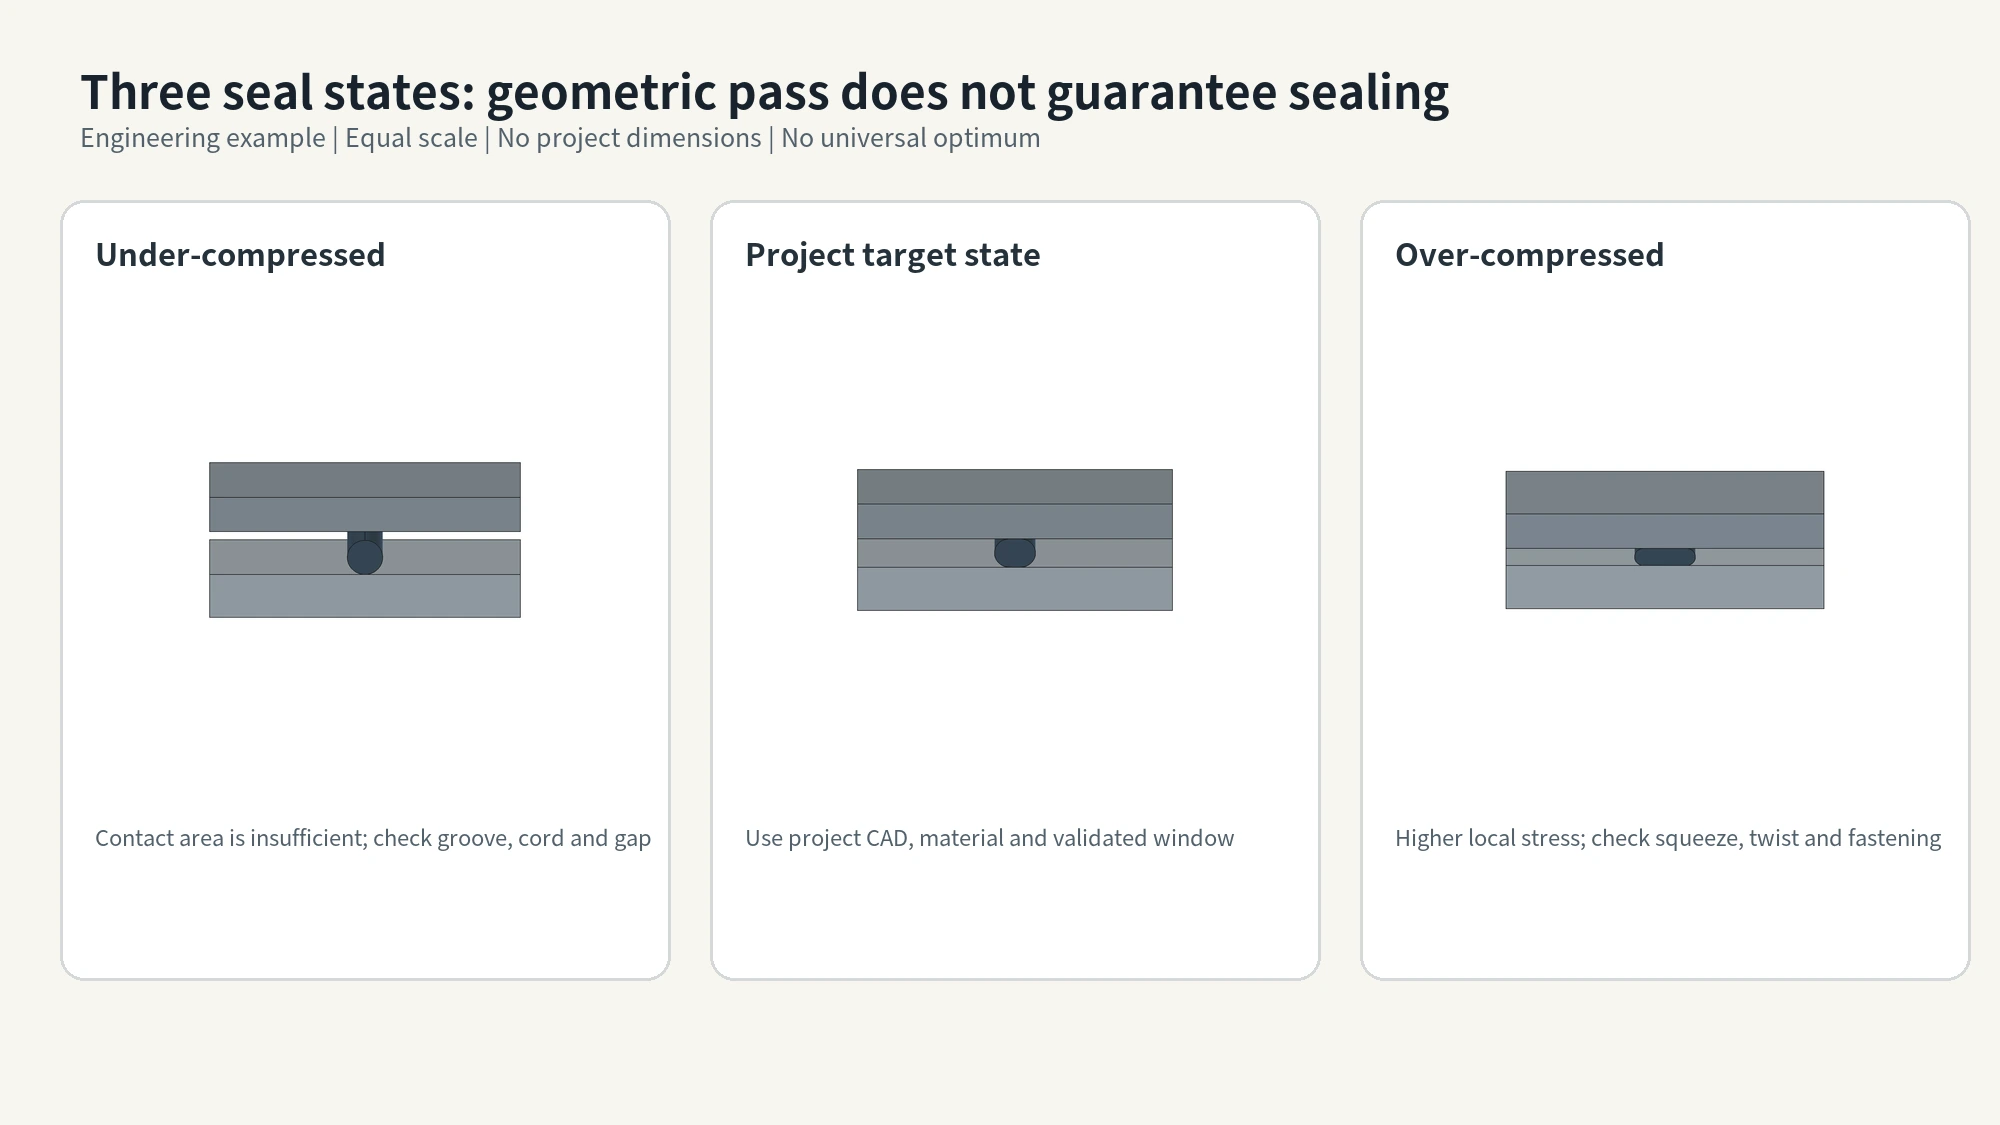
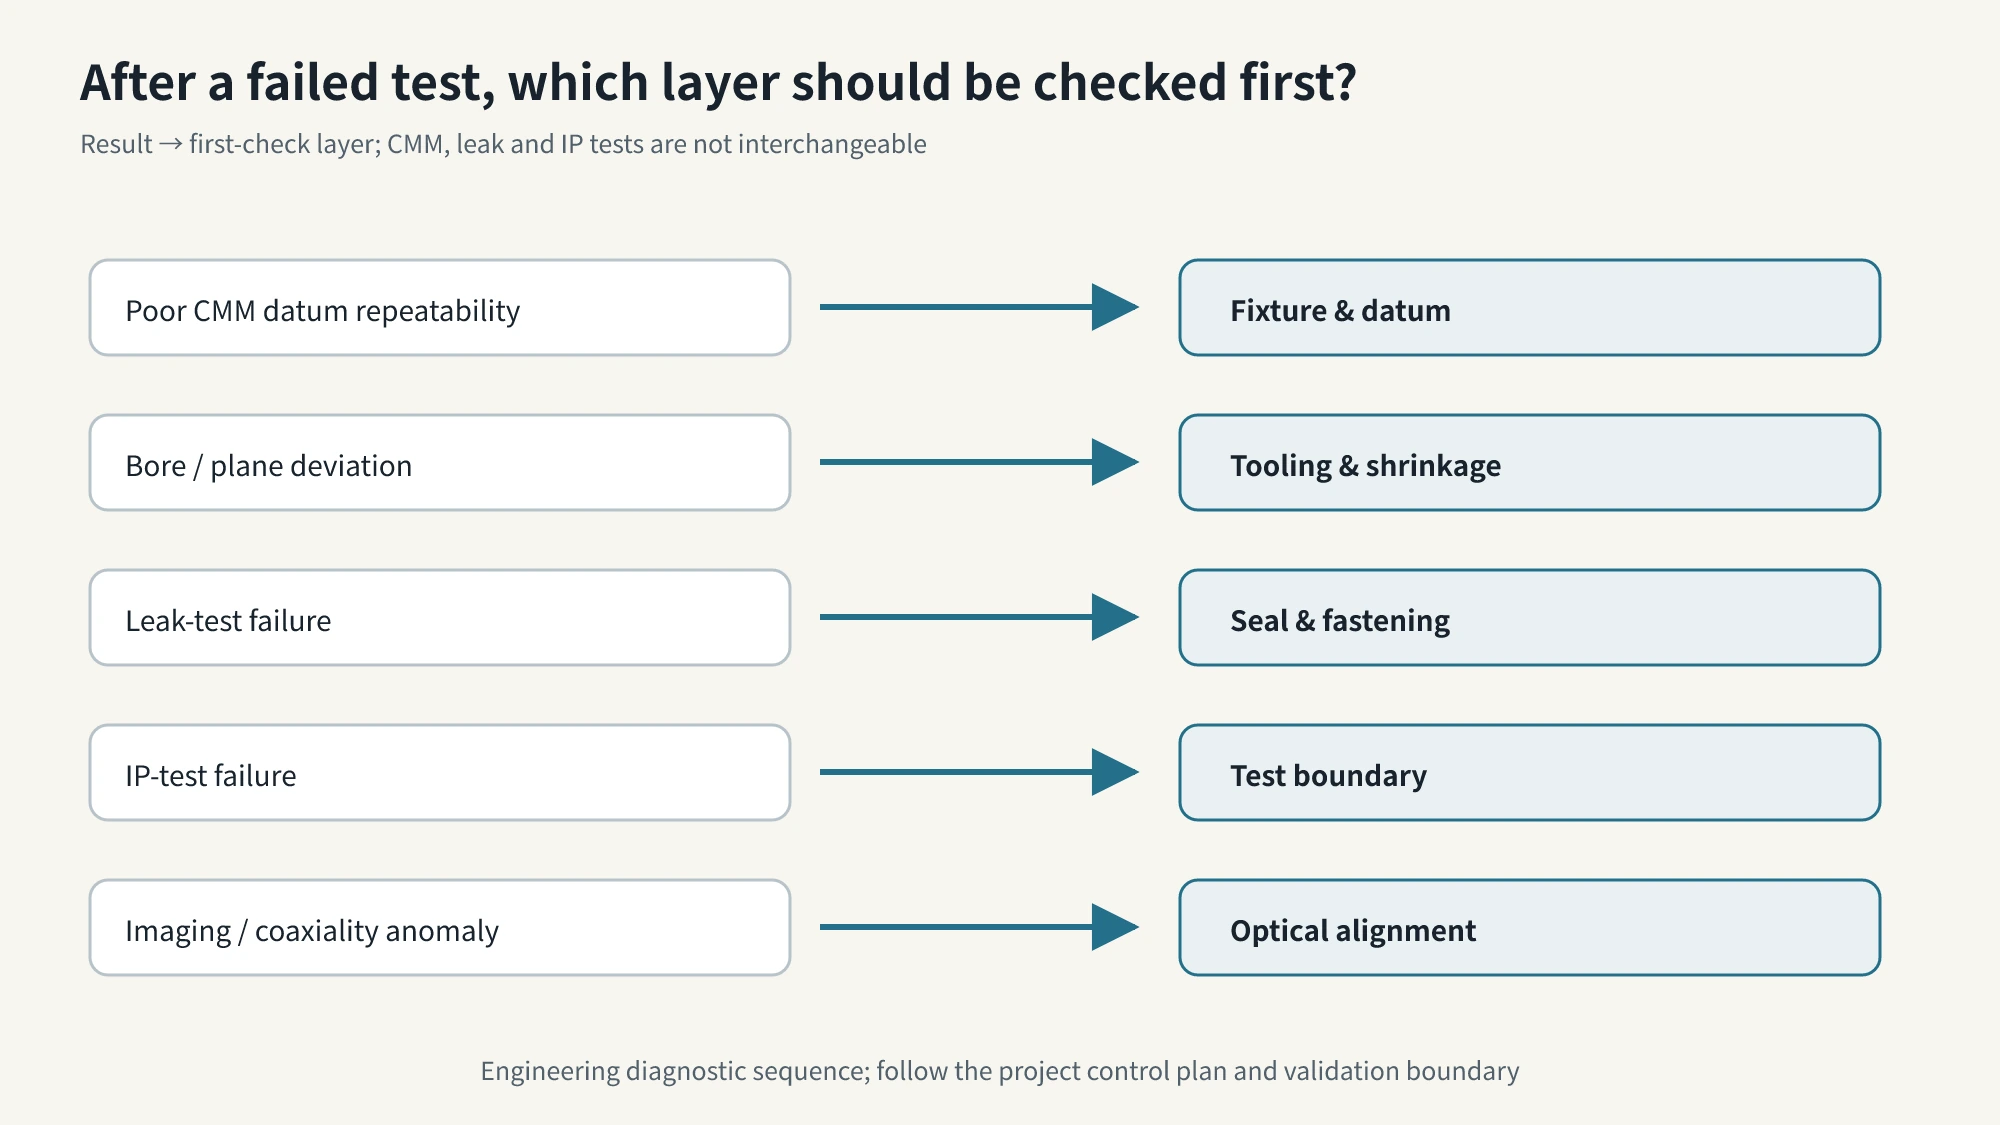
Dùng năm nhóm kết quả dưới đây để tổ chức điều tra đầu tiên. Chúng không phải các nguyên nhân gốc loại trừ lẫn nhau. Nếu đã có bằng chứng về nứt, rò cửa cáp hoặc hỏng mối nối cửa sổ ống kính, hãy kiểm tra đường đó song song.
- CMM không thể thiết lập A/B/C lặp lại hoặc các phép đo lặp bị trôi.Kiểm tra tiếp xúc đồ gá, xem chuẩn A có cắt qua đường phân khuôn không, đồ gá có tựa lên ba via hoặc bậc lệch không và bản thân mặt chuẩn có cong không. Tạm dừng các kết luận hình học downstream cho đến khi hệ tọa độ ổn định.
- A/B/C lặp lại được nhưng vị trí lỗ ống kính hoặc độ phẳng mặt kín vượt dung sai.Quay lại lõi, bề mặt lòng khuôn, cổng, mạch làm nguội, co ngót sau đúc và cong vênh. Sau đó xác nhận chi tiết đã được đo lại dưới cùng trạng thái điều hòa sau thử khuôn.
- Kết quả CMM đạt nhưng thử rò hoặc IP không đạt.Kiểm tra mặt cắt O-ring, độ sâu rãnh, độ nén thực tế, độ phẳng mặt tiếp xúc kín, tải siết và điều kiện lắp ráp. Hình học linh kiện phù hợp không chứng minh ứng suất tiếp xúc của phớt đủ.
- Kiểm tra rò sản xuất đạt nhưng thử IP không đạt.Kiểm tra ngưỡng rò, điều kiện giữ và ranh giới ngâm thực tế. Theo điều kiện IPX7 trong IEC 60529, mẫu được ngâm hoàn toàn 30 phút ở vị trí sử dụng do nhà sản xuất quy định. Nếu chiều cao vỏ nhỏ hơn 850 mm, điểm thấp nhất nằm dưới mặt nước 1.000 mm. Nếu chiều cao ít nhất 850 mm, điểm cao nhất nằm dưới mặt nước 150 mm. Nước không được xâm nhập với lượng gây hại hoặc làm ảnh hưởng vận hành bình thường. Hai giá trị 1.000 mm và 150 mm là quy tắc đặt thay thế theo kích thước mẫu, không phải độ sâu cố định cho mọi sản phẩm. Xác nhận phiên bản tiêu chuẩn và kích thước mẫu áp dụng cho dự án.
- Hình học linh kiện và độ kín vỏ đạt nhưng hình ảnh vẫn bất thường.Với độ lệch tâm ảnh hoặc trục quang, kiểm tra vị trí mô-đun ống kính, thân ống kính và cảm biến. Nếu tâm hình học đúng nhưng ảnh mất nét, kiểm tra thiết lập lấy nét và mọi dịch chuyển nét sau khi bôi keo hoặc khóa. Dừng siết chặt dung sai vỏ; điều tra đã chuyển sang cụm quang.
Trước khi phát hành, người đọc phải có thể hoàn tất danh sách kiểm tra này trên tài liệu dự án:
- ☐ Mô hình 3D nhận diện mặt, lỗ hoặc rãnh vật lý cho từng chuẩn A, B và C, đồng thời nêu bậc tự do mà mỗi chuẩn khống chế.
- ☐ Lỗ hoặc lỗ bậc ống kính, giao diện kín và điểm siết đều dùng cùng hệ quy chiếu chuẩn A-B-C. Không nhầm độ phẳng với kiểm soát hướng hoặc vị trí có tham chiếu chuẩn.
- ☐ Yêu cầu chức năng sản phẩm, kiểm soát khuôn và hạng mục kiểm tra CMM tương ứng từng mục, không siết bừa các vùng không chức năng.
- ☐ Báo cáo CMM nêu chuẩn đồ gá và điều kiện đo, việc thiết lập hệ tọa độ lặp lại ổn định.
- ☐ Kết quả rò và IP mỗi loại nêu điều kiện thử và tiêu chí nghiệm thu riêng. Điều kiện IPX7 đã được kiểm tra theo kích thước mẫu thay vì thay thế cho nhau.
- ☐ Mỗi kết quả lỗi có một bước điều tra chính. Lệch tâm ảnh và mất nét lần lượt dẫn đến kiểm tra vị trí lắp ráp và khóa lấy nét, trong khi các đường nguyên nhân gốc song song vẫn mở.
Tại đây, “cân bằng căn chỉnh ống kính và chống nước” trở thành kết quả có thể nhận diện trên bản vẽ sản phẩm, phân bổ ngược vào thiết kế khuôn và kiểm tra lại trong báo cáo kiểm tra. Trình tự rõ ràng: trước hết xác nhận chuẩn vật lý, thứ hai phân bổ dung sai chức năng, sau đó điều tra kết quả CMM, rò, IP và hình ảnh theo từng cấp.