
Cuando reciba un modelo 3D y un informe de inspección de la primera pieza de la carcasa frontal de una cámara de seguridad, no empiece comprobando si todas las dimensiones aparecen en verde. Sitúe la posición de la placa de la lente o PCB, el alojamiento de la lente en la carcasa frontal, la interfaz de sellado perimetral y los puntos de fijación en el mismo plano de montaje. Después formule una pregunta: ¿el plano, el útil de la máquina de medición por coordenadas y el montaje final establecen sus sistemas de coordenadas a partir de las mismas superficies, orificios o ranuras físicos?
Si no es así, una posición conforme del alojamiento de la lente y una planitud conforme de la superficie de sellado aún pueden producir una imagen descentrada o una fuga de agua después del montaje. En este artículo,alineación coaxialsignifica que el eje del alojamiento de la lente coincide con el eje funcional del barrilete y de la lente una vez montados. La tolerancia de posición limita el eje del alojamiento respecto a la ubicación teóricamente exacta definida por un sistema de referencias. Ambos conceptos están relacionados, pero no son intercambiables. El alojamiento y la interfaz de sellado también se ven afectados por las mismas condiciones de llenado, refrigeración, contracción y fijación. Las referencias A, B y C que se presentan a continuación son un ejemplo general de ingeniería. Cada proyecto debe confirmar las superficies de contacto y los elementos de posicionamiento reales en su modelo CAD.
¿Por qué una carcasa con dimensiones conformes puede presentar fugas o desalinear la imagen?
Empiece con una acción sencilla: coloque juntos el informe de CMM de la carcasa frontal, el útil de inspección y el plano de montaje final. Marque las referencias utilizadas para el alojamiento de la lente, la interfaz de sellado y los puntos de fijación. La cuestión no es si cada valor está dentro de tolerancia, sino si esos valores pueden compararse dentro del mismo sistema de referencias físicas.
El primer modo de fallo es un origen de medición diferente. El plano puede establecer el sistema de coordenadas a partir de una superficie de contacto estable y un orificio de posicionamiento de la carcasa frontal, mientras que el útil apoya la pieza sobre otra superficie estética. En ese caso, un informe de CMM en verde no demuestra la relación de montaje. Primero haga coincidir las referencias del plano, los contactos del útil y el posicionamiento del montaje, y después vuelva a medir la pieza. No modifique primero el molde.
El segundo modo de fallo es un elemento de referencia inestable. La línea de partición es el límite por el que se separan las dos mitades del molde. El desajuste lateral entre ellas crea un escalón de desplazamiento del molde, mientras que un borde fino de material sobrante forma una rebaba. Si una superficie de referencia cruza la línea de partición, el desajuste y las rebabas pueden inclinar el contacto de referencia antes de iniciar cualquier medición posterior. La posición del alojamiento de la lente y la planitud de la superficie de sellado se miden entonces desde un origen que puede desplazarse, por lo que los informes no coincidirán. Elija una superficie estable formada íntegramente por una sola mitad del molde, o revise la estrategia de partición, antes de hablar de tolerancias.
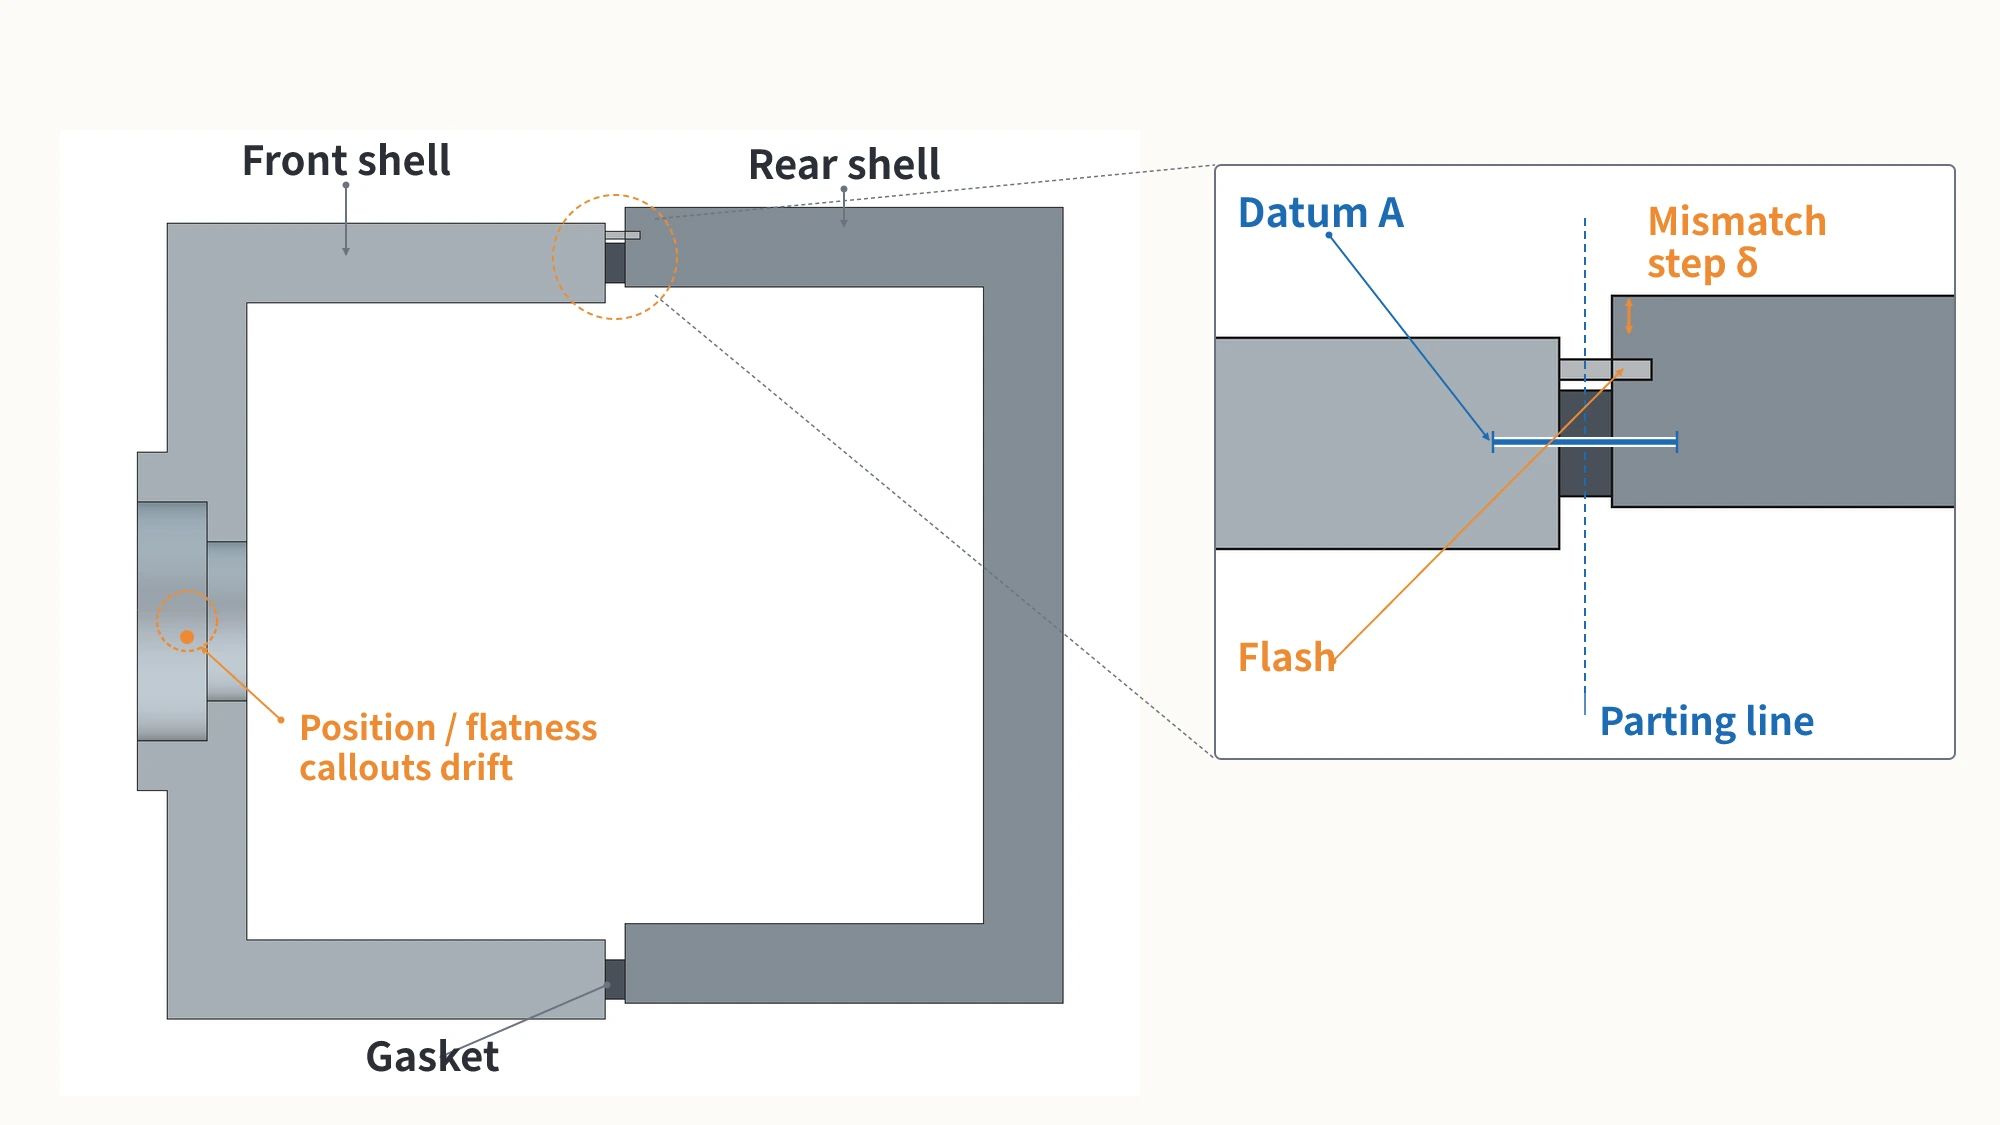
El tercer modo de fallo es la deformación conjunta después delmoldeo por inyección de plástico. El plástico se contrae al enfriarse, pero una brida gruesa, un nervio fino de sellado y el material que fluye en distintas direcciones no se contraen exactamente en la misma medida. La disposición del punto de inyección y de la refrigeración puede acentuar esa diferencia. La interfaz de sellado puede alabearse, y el alojamiento o cajeado de la lente puede desplazarse con ella. Si el sistema de referencias es repetible pero la posición del alojamiento de la lente o la planitud de la superficie de sellado están fuera de tolerancia, inspeccione el núcleo, la superficie de la cavidad, el punto de inyección, el circuito de refrigeración, la contracción posterior al moldeo y la dirección del alabeo.
La cuarta situación se produce cuando la geometría supera la inspección, pero el montaje sigue fallando. La carga de los elementos de fijación se transmite a la carcasa a través de los soportes de los tornillos y las superficies de contacto. El contacto de la junta tórica también modifica las cargas locales. Aquí no puede citarse ningún valor de deformación específico de la cámara, por lo que la primera comprobación debe seguir siendo cualitativa: confirme un apriete uniforme de los tornillos, la compatibilidad entre la sección de la junta tórica y la profundidad de la ranura, y cualquier levantamiento local en la interfaz de sellado. Después decida si debe cambiar las condiciones de montaje o corregir el molde.
Esta sección produce un resultado verificable: los informes utilizan las mismas referencias, los elementos de referencia son estables y el error geométrico se ha separado de las cargas del montaje. Si alguno de estos puntos sigue sin estar claro, «todas las dimensiones están en verde» aún no es una conclusión válida.
¿Dónde deben establecerse las referencias A, B y C?
Identifique la relación entre todos los elementos del producto antes de asignar referencias. La carcasa frontal incluye una superficie de asiento para el módulo de la cámara o la placa de la lente. La placa tiene un orificio circular principal y una ranura de posicionamiento secundaria. En el centro de la carcasa frontal se encuentra un alojamiento o un cajeado para la lente. Una ranura de sellado y una interfaz de sellado recorren el perímetro, con puntos de fijación próximos. Las referencias A, B y C deben situarse en elementos físicos que permitan un contacto, una sujeción y una medición repetibles. No basta con «utilizar una referencia común».
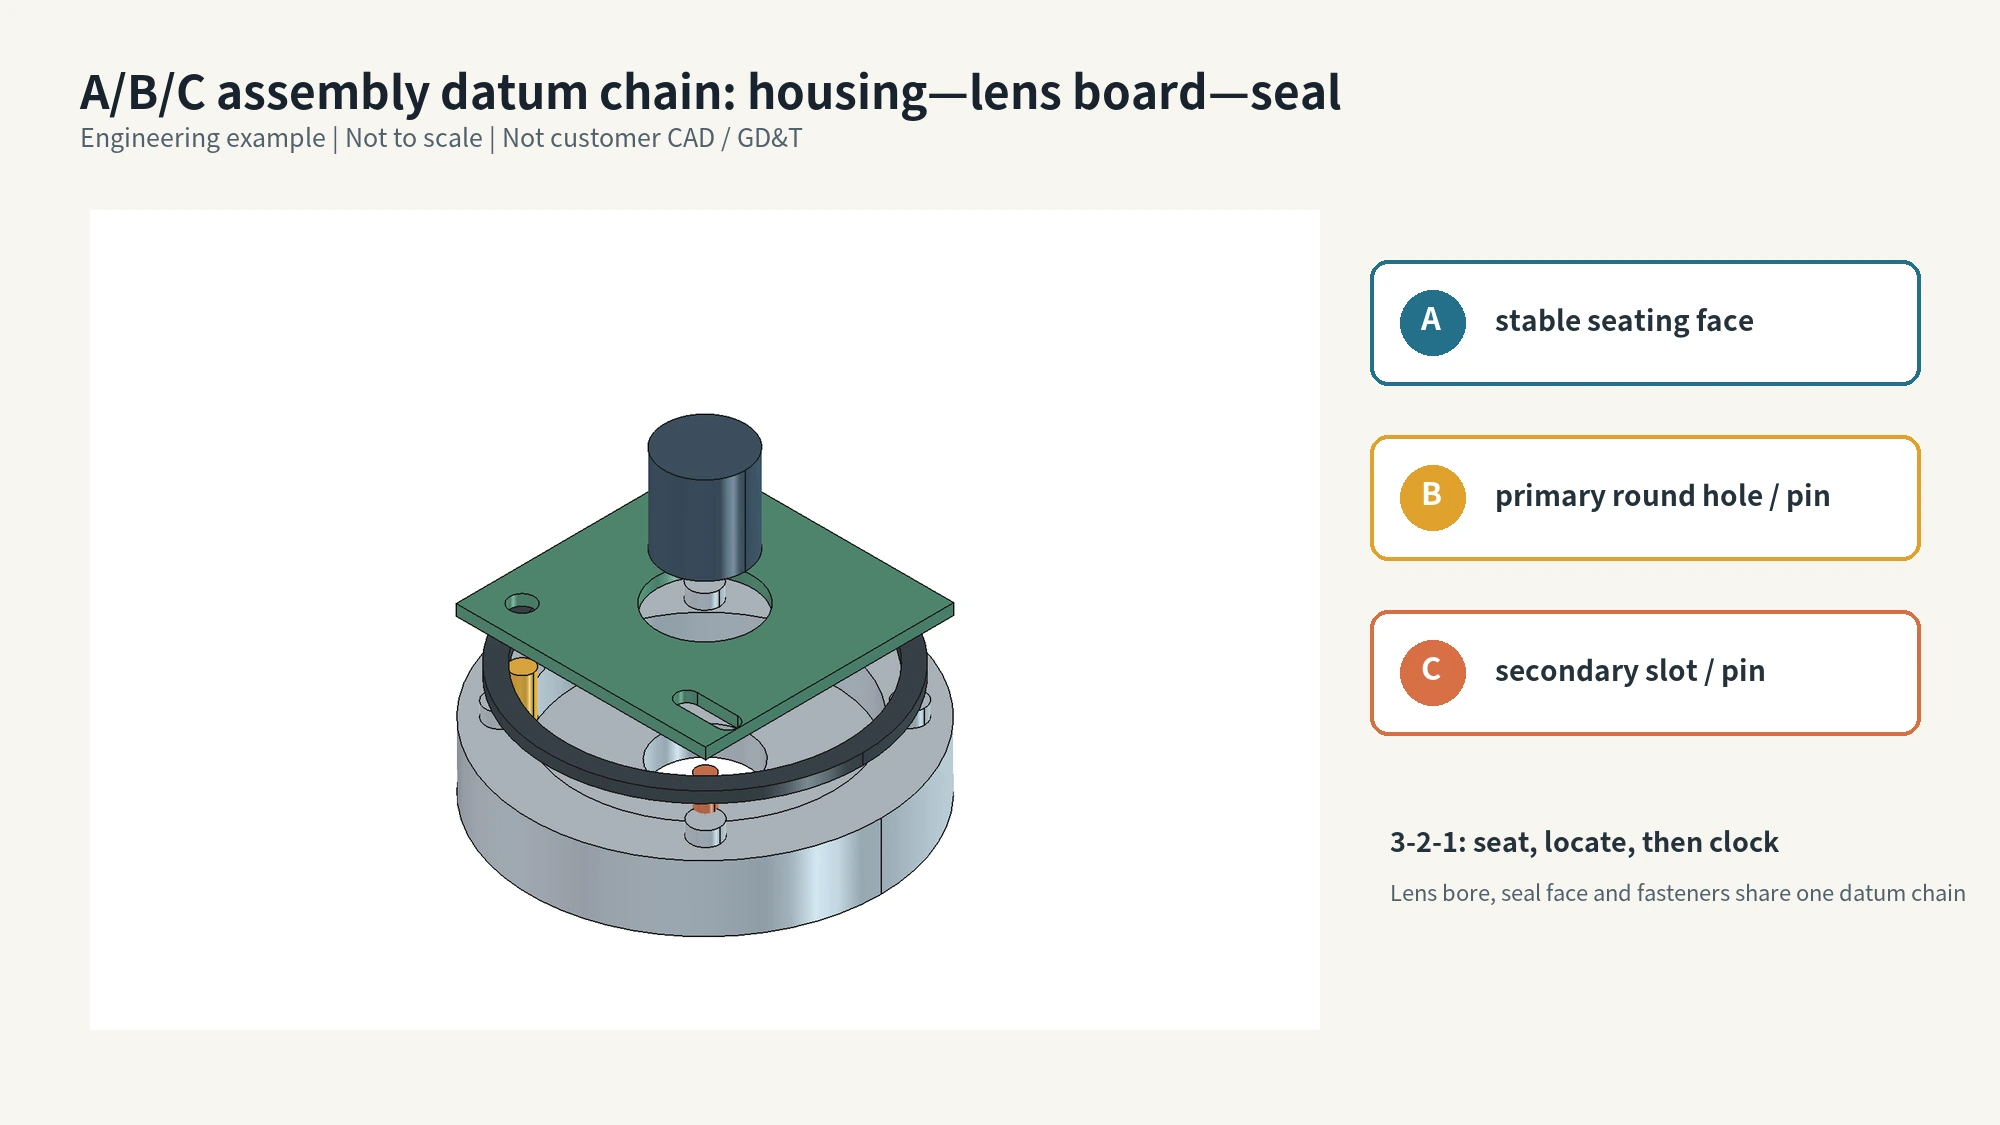
Una disposición práctica de ingeniería es la siguiente:
- Sitúe la referencia A en la superficie de asiento estable del módulo de la cámara o de la placa de la lente.Restringe la traslación perpendicular a la superficie y la rotación alrededor de los dos ejes contenidos en su plano, es decir, tres grados de libertad. La referencia A debe corresponder a la interfaz real de montaje y apoyarse de forma fiable en un útil de inspección. Una superficie que cruza la línea de partición, se ve muy afectada por la contracción junto al punto de inyección o está formada conjuntamente por ambas mitades del molde es una mala referencia primaria.
- Utilice como referencia B el orificio circular principal y un pasador de posicionamiento circular próximo al eje óptico.Así se restringe la traslación en dos direcciones del plano. Mantener B cerca de la posición funcional de la lente acorta la cadena dimensional entre la placa de la lente, su alojamiento y su barrilete. Si el diseño real se posiciona mediante un centrador cilíndrico o un asiento del barrilete, utilice ese elemento funcional en lugar de imponer un sistema de pasador y orificio.
- Utilice como referencia C la ranura de posicionamiento secundaria y su pasador.Restringe la rotación restante en el plano. La holgura en una dirección de la ranura permite absorber la dilatación térmica y evita que las variaciones dimensionales se acumulen hasta bloquear las piezas. Esa acumulación se denomina acumulación de tolerancias. Dos orificios circulares utilizados simultáneamente para posicionar pueden generar una sobrerrestricción del montaje. Si el modelo CAD solo contiene dos orificios circulares, determine primero si uno debería convertirse en una ranura que libere una dirección.
Es el conocido principio de posicionamiento 3-2-1: se restringen sucesivamente tres, dos y un grado de libertad. La denominación importa menos que confirmar que los seis grados de libertad están controlados sin restricciones redundantes. En el modelo 3D debería poder señalar cada contacto de referencia, mostrar cómo lo toca el útil e identificar qué componente del montaje lo reutiliza.
Después de definir A, B y C, realice una comprobación con el conjunto desmontado. Retire la carcasa trasera y el sello, dejando solo la carcasa frontal y la placa de la lente. Las tres referencias deben seguir posicionando la placa de forma repetible. Vuelva a instalar el sello y la carcasa trasera: la interfaz de sellado debe seguir siendo medible en el mismo sistema de referencias. Si las referencias solo existen después de cerrar por completo la envolvente, normalmente será difícil reproducirlas con un útil de CMM. Si la placa de la lente desmontada aún puede desplazarse en el plano, B o C no la están posicionando realmente.
Una vez fijadas A, B y C, relacione con ellas los elementos funcionales. Controle el alojamiento o cajeado de la lente mediante una tolerancia de posición o de perfil de superficie respecto al sistema de referencias A-B-C. Posicione los puntos de fijación desde el mismo sistema. La planitud controla únicamente la propia superficie de sellado y no se refiere a ninguna referencia geométrica. Si la superficie también debe orientarse o posicionarse respecto a A, B y C, elija paralelismo, perpendicularidad o un perfil de superficie referido a referencias según su función, e indique el orden de estas. Solo entonces los resultados de la CMM podrán corresponder al montaje final, en lugar de depender de un sistema de medición separado elegido por comodidad.
Durante nuestra revisión de fabricabilidad en moldsteells, situamos en el mismo plano los elementos físicos de referencia utilizados en el diseño, la fabricación del molde, la inspección con CMM y el montaje. El análisis de flujo, las pruebas del molde y el informe dimensional completo se basan después en esos mismos elementos.
La comprobación de aceptación de esta sección tiene tres partes: cada referencia corresponde a un elemento físico; los seis grados de libertad están restringidos sin sobrerrestricción; y las referencias primarias evitan, siempre que sea posible, cruzar la línea de partición o estar divididas entre las mitades del molde. Si el asiento de la lente es un voladizo largo, la luz de la carcasa es inusualmente grande o el posicionamiento real no utiliza una superficie de asiento con pasador y ranura, deje de aplicar este ejemplo y recalcule la estructura, la deformación y el sistema de verificación a partir del CAD del proyecto.
Las tolerancias del molde necesitan un margen en las etapas previas
No asigne directamente toda la tolerancia funcional del producto alMolde de inyección de plástico. La fabricación del núcleo y la cavidad introduce variaciones antes de que el moldeo añada contracción del material, refrigeración desigual y variaciones del proceso. Los plásticos técnicos reforzados con fibra de vidrio también se contraen de forma anisótropa porque las fibras se orientan con el flujo. Si la fabricación del molde consume toda la tolerancia, no queda margen para las variaciones del moldeo.
Primero vincule cada característica funcional del producto con su control correspondiente en el molde. Después decida dónde se justifica un control más estricto:
| Característica del producto y elemento de inspección | Especificación del producto | Control correspondiente en el molde | Qué comprobar si falla la inspección de la primera pieza |
|---|---|---|---|
| Posición del eje del alojamiento de la lente | Definida por el plano del proyecto. Si se utiliza una tolerancia de posición cilíndrica, indique la zona de tolerancia cilíndrica respecto a A, B y C. Si se utilizan tolerancias bilaterales X/Y, indique cada dirección por separado. | Redistribuya la tolerancia de posición del núcleo utilizando la misma expresión. No intercambie una tolerancia más/menos con una tolerancia de posición diametral. | Montaje del núcleo, disposición del punto de inyección y de la refrigeración, contracción posterior al moldeo y alabeo |
| Planitud de la interfaz de sellado | Valor indicado en el plano del proyecto; la planitud no se refiere a una referencia geométrica | Reserve un margen en la etapa previa para la superficie de la cavidad según el material, la geometría, la capacidad de mecanizado y los resultados de la primera pieza | Superficie de la cavidad, diferencias de espesor de pared, equilibrio de la refrigeración y deformación local tras la fijación |
| Elementos de referencia A/B/C | Según lo definido en el plano del proyecto | Fórmelos en una sola mitad del molde y manténgalos alejados de la línea de partición y de las rebabas | Repetibilidad del útil, desajuste entre las mitades del molde, rebabas y estabilidad de las referencias |
| Zonas estéticas sin función técnica | Precisión normal de producción | No reduzca sus tolerancias solo porque una zona funcional tenga tolerancias estrictas | Corrija únicamente los defectos estéticos o de montaje reales |
La tabla no ofrece intencionadamente cifras universales independientes del proyecto. Una tolerancia de posición cilíndrica define una zona de tolerancia cilíndrica, mientras que las dimensiones X e Y utilizan tolerancias bilaterales independientes. No pueden convertirse directamente. Indique primero el resultado funcional exigido a la pieza terminada y después asigne un margen al molde en la etapa previa utilizando el mismo criterio de tolerancias. Los valores del proyecto dependen del material, el espesor de pared, la luz, el diseño de la inyección y la refrigeración, la capacidad de fabricación y los requisitos reales del montaje.
Las actuaciones sobre el molde no pueden basarse únicamente en una proporción fija. Antes de mecanizar el acero del molde de producción, utilice el análisis de flujo para prever las direcciones de contracción y alabeo. Tras la prueba del molde, utilice los datos de la CMM para corregir el núcleo, la cavidad o las condiciones del proceso. Cuando la orientación de la fibra de vidrio sea significativa, los datos de simulación y de las pruebas deben sustituir a una regla fija. Si la desviación de la primera pieza sigue la dirección prevista, corrija el elemento funcional correspondiente. Si la dirección cambia entre ensayos, estabilice el proceso y el estado de medición antes de retirar o añadir acero al molde.
Registre también las condiciones de medición. Una pieza de plástico sigue contrayéndose después de la expulsión, por lo que los datos tomados inmediatamente tras el moldeo no pueden compararse directamente con los obtenidos después de un acondicionamiento completo. En este flujo de trabajo, T0 es la primera prueba del molde, utilizada principalmente para confirmar un moldeo estable y registrar las condiciones del proceso. T1 es la siguiente prueba tras la primera corrección del molde, destinada a verificar los cambios dimensionales y estructurales. Estas etiquetas identifican rondas de pruebas, no dos momentos de medición, y los proveedores pueden utilizar otra numeración. Mida con la temperatura, humedad, tiempo de acondicionamiento y condiciones de sujeción indicados en el plano, y mantenga el mismo estado en cada ronda y en la primera muestra de producción. Si las condiciones difieren, unifíquelas y vuelva a medir antes de declarar que el molde está fuera de tolerancia.
El resultado aceptable no es un plano con todas las tolerancias reducidas. Los elementos funcionales tienen un presupuesto de tolerancias, las zonas no funcionales evitan costes innecesarios y cadautillaje del moldetiene un elemento de inspección correspondiente en la primera pieza. Si un elemento no aparece en el informe, la tolerancia sigue siendo solo una anotación en el plano y no se ha convertido en un requisito verificable del molde.
La medición con CMM, las pruebas de fugas y las pruebas IP no son intercambiables
La verificación debe seguir los mismos elementos del producto a lo largo del proceso. La inspección con CMM determina la geometría de los componentes de la carcasa frontal, el alojamiento de la lente y la interfaz de sellado. Una prueba de fugas proporciona un resultado de control en producción con un umbral definido. Las pruebas de protección contra la entrada de agua verifican si la envolvente completa cumple las condiciones exigidas. Cada prueba responde a una pregunta distinta y superar una no demuestra la conformidad de las demás.
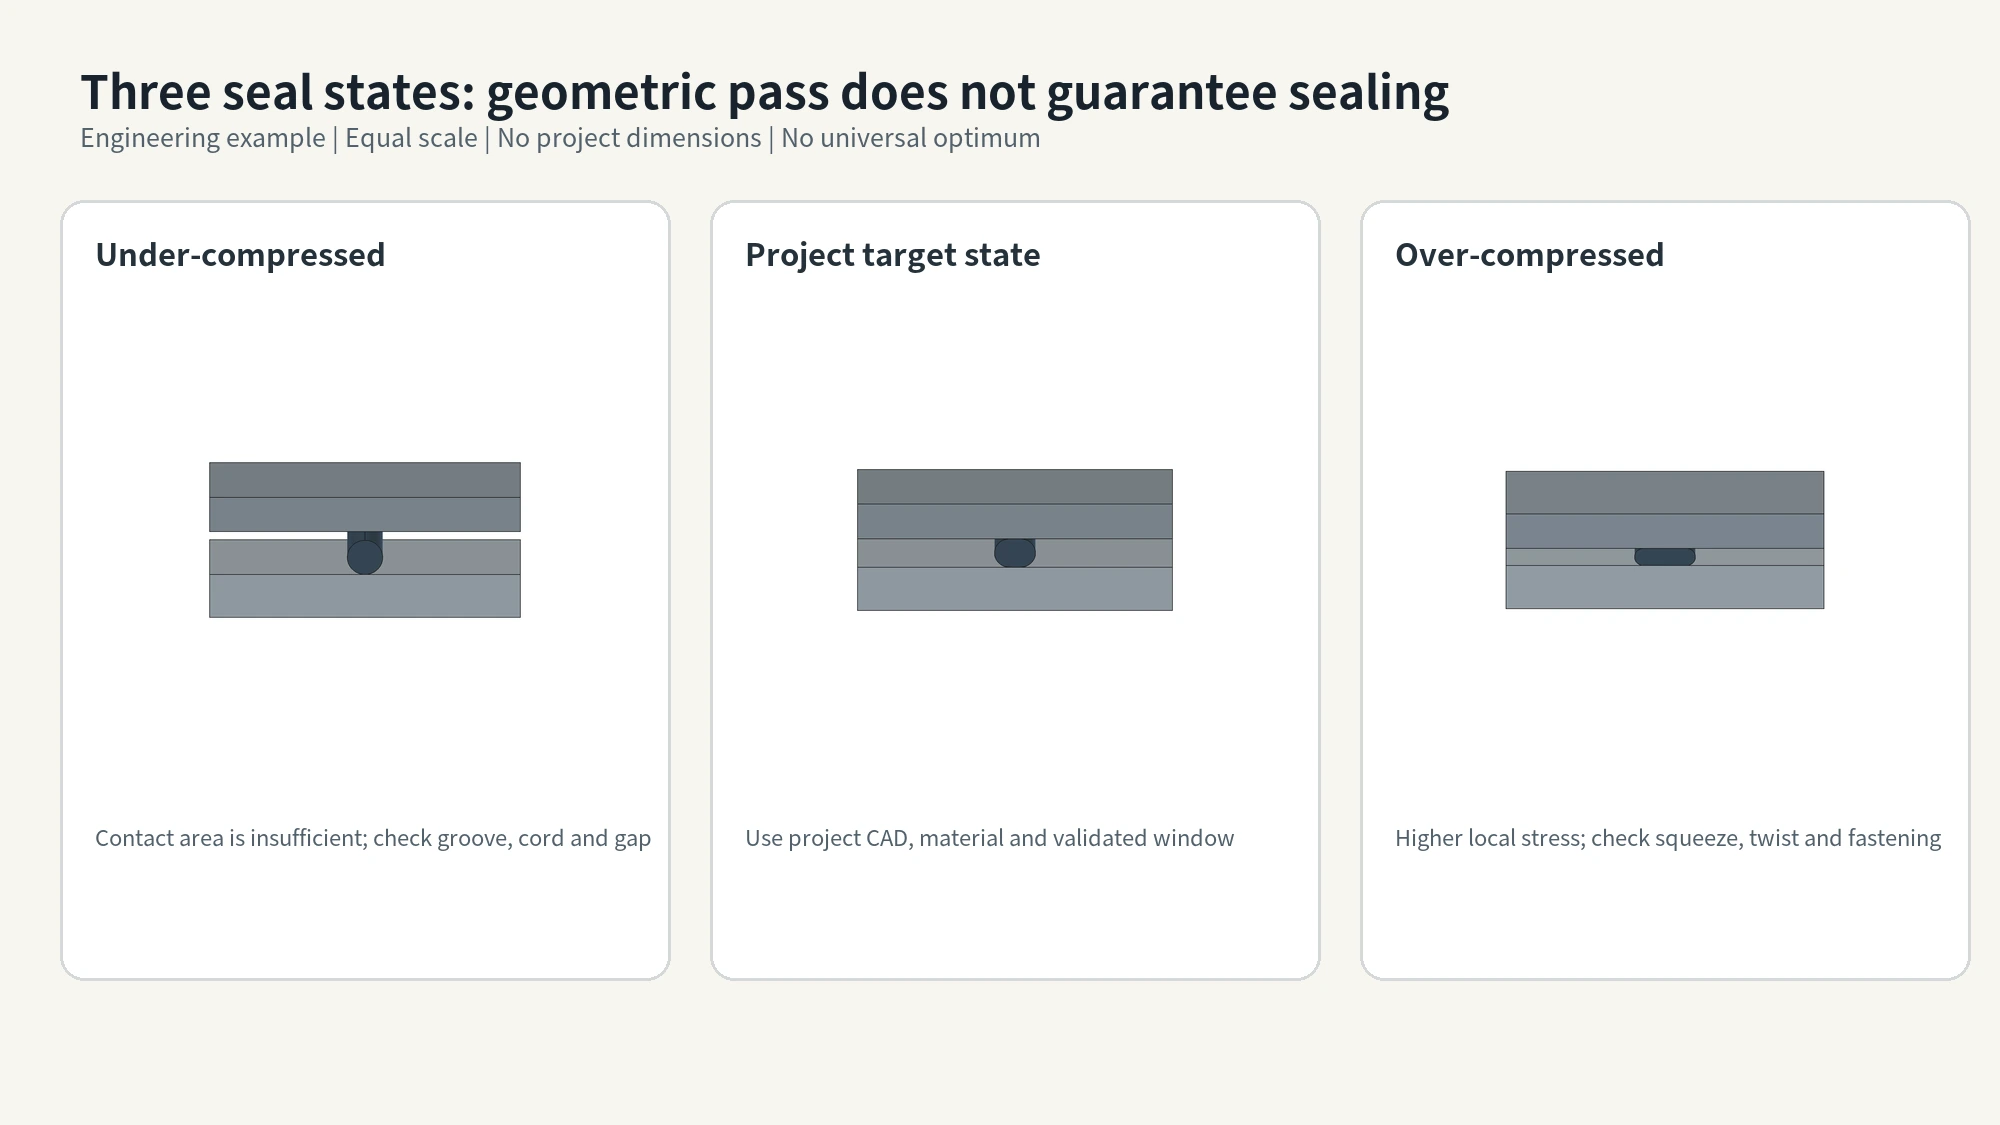
Defina primero las condiciones de sellado. Para un sello estático axial, calcule la relación de compresión como(d-h)/d × 100%, dondedes el diámetro de la sección de la junta tórica antes del montaje yhes su altura restante en la dirección de compresión después de cerrar la carcasa. Una compresión insuficiente puede dejar una vía de fuga, mientras que una compresión excesiva puede causar deformación permanente. El resumen de Global O-Ring de las recomendaciones de Parker para sellos estáticos indica aproximadamente 15%-25%, y la guía de Marco Rubber para sellos frontales indica 20%-30%. Por tanto, 15%-30% es solo un intervalo de referencia condicionado para un sello estático axial. El intervalo real debe definirse a partir del material, el diámetro del cordón, la profundidad de la ranura, la geometría de la superficie de sellado y la especificación de ensayo del proyecto; no es un óptimo universal.
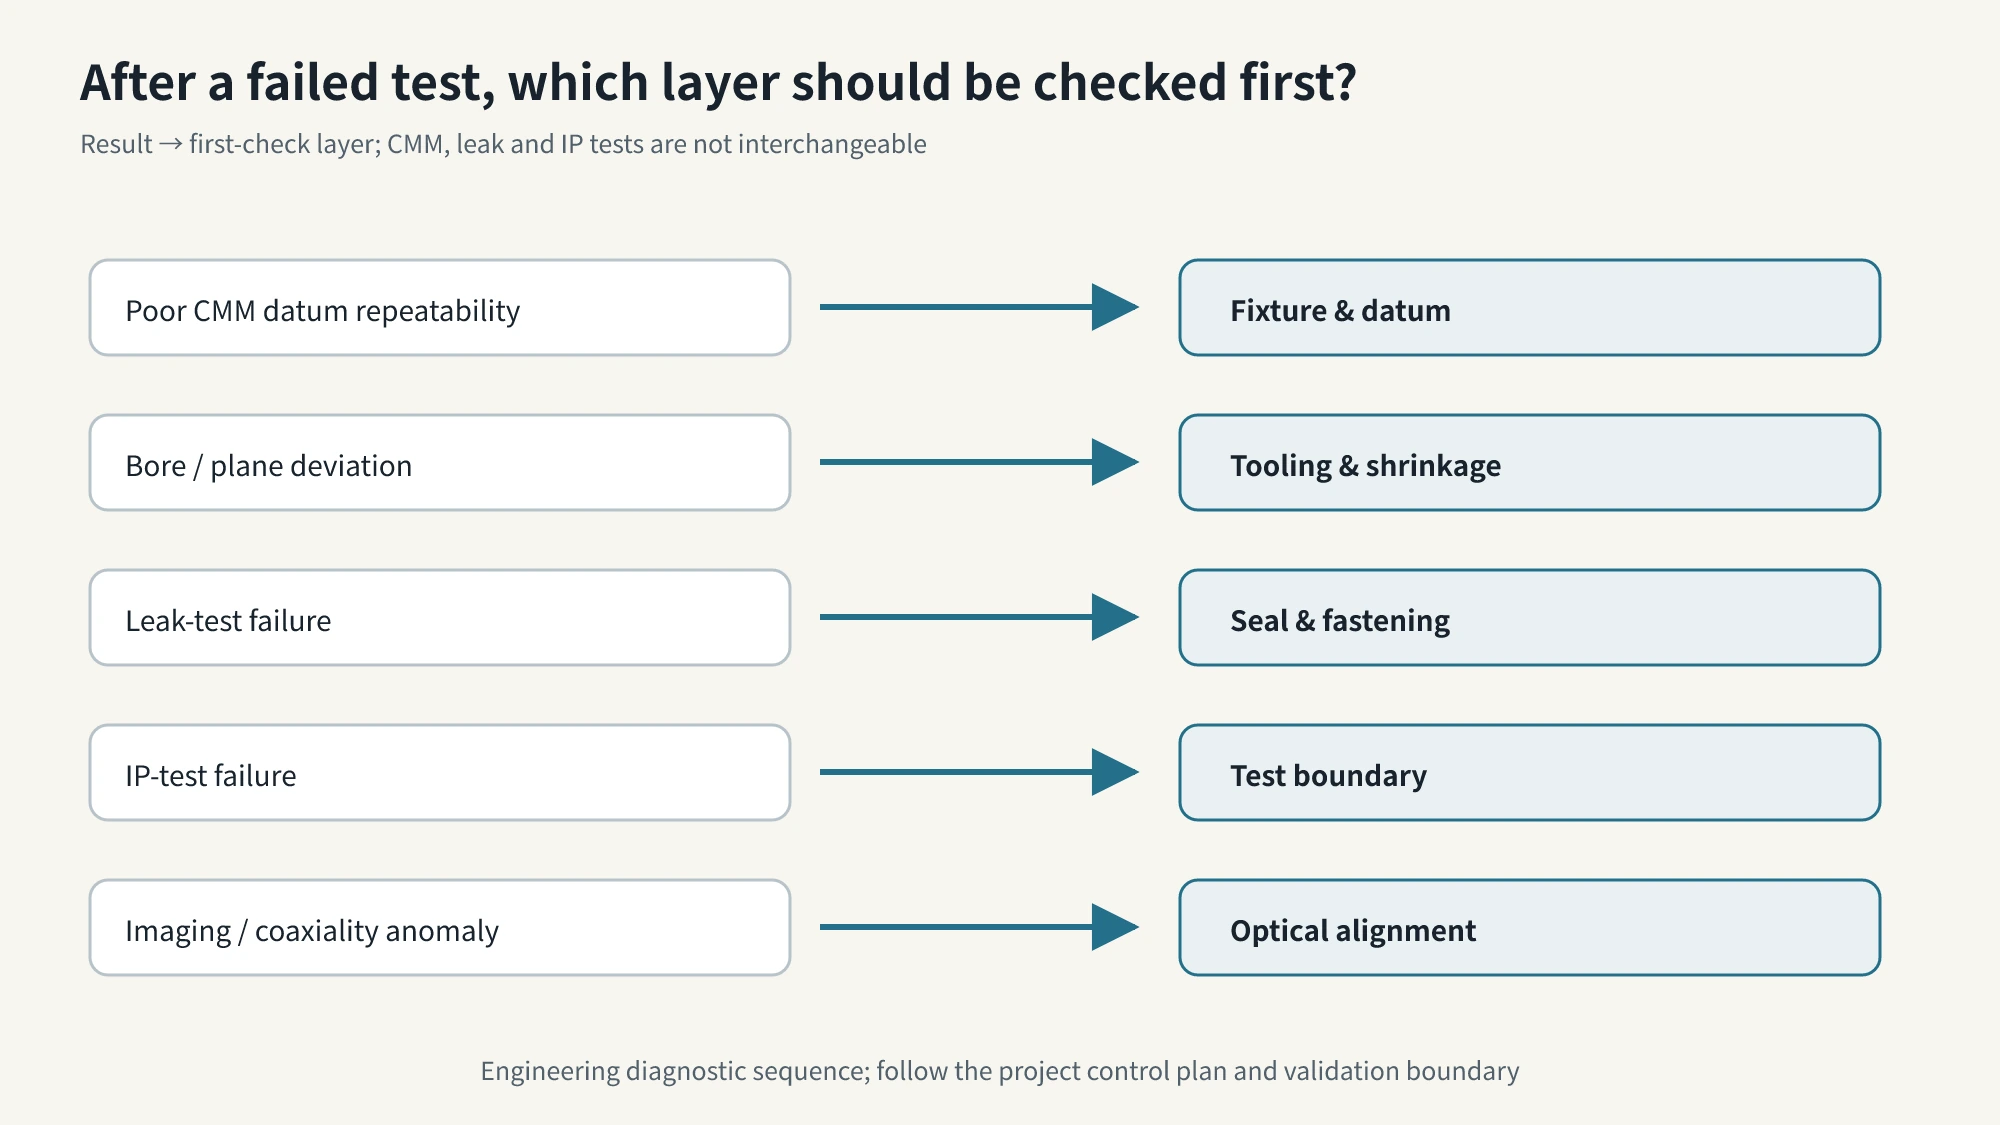
Utilice las cinco categorías de resultados siguientes para organizar la investigación inicial. No son causas raíz mutuamente excluyentes. Si ya dispone de indicios de grietas, fugas en la entrada del cable o fallos en la unión de la ventana de la lente, inspeccione esa vía en paralelo.
- La CMM no puede establecer A/B/C de forma repetible o las mediciones sucesivas presentan deriva.Compruebe los puntos de contacto del útil, si la referencia A cruza la línea de partición, si el útil se apoya sobre rebabas o un escalón de desajuste y si la propia superficie de referencia está alabeada. Suspenda las conclusiones geométricas posteriores hasta que el sistema de coordenadas sea estable.
- A/B/C son repetibles, pero la posición del alojamiento de la lente o la planitud de la superficie de sellado están fuera de tolerancia.Revise el núcleo, la superficie de la cavidad, el punto de inyección, el circuito de refrigeración, la contracción posterior al moldeo y el alabeo. Después confirme que la pieza se volvió a medir con el mismo estado de acondicionamiento tras la prueba del molde.
- Los resultados de la CMM son conformes, pero falla la prueba de fugas o la prueba IP.Compruebe la sección de la junta tórica, la profundidad de la ranura, la compresión real, la planitud de la interfaz de sellado, la carga de fijación y las condiciones de montaje. Una geometría conforme de los componentes no demuestra que la tensión de contacto del sello sea adecuada.
- El control de fugas en producción es conforme, pero falla la prueba IP.Compruebe el umbral de fuga, las condiciones de mantenimiento del ensayo y los límites reales de inmersión. En las condiciones IPX7 de IEC 60529, la muestra se sumerge completamente durante 30 minutos en la posición de servicio especificada por el fabricante. Si la altura de la envolvente es inferior a 850 mm, su punto más bajo se sitúa a 1000 mm por debajo de la superficie del agua. Si la altura es de al menos 850 mm, su punto más alto se sitúa a 150 mm por debajo de la superficie. El agua no debe entrar en una cantidad perjudicial ni afectar al funcionamiento normal. Los valores de 1000 mm y 150 mm son reglas alternativas de colocación según el tamaño de la muestra, no una profundidad fija única para todos los productos. Confirme la edición de la norma aplicable y el tamaño de la muestra del proyecto.
- La geometría de los componentes y el sellado de la envolvente son conformes, pero la imagen sigue siendo anómala.Si el centro de la imagen o el eje óptico están desplazados, inspeccione la posición del módulo de la lente, el barrilete y el sensor. Si el centro geométrico es correcto pero la imagen está desenfocada, compruebe el ajuste del enfoque y cualquier desplazamiento tras aplicar el adhesivo o bloquearlo. Deje de reducir las tolerancias de la carcasa en este punto: la investigación ha pasado al montaje óptico.
Antes de la aprobación final, el lector debe poder completar esta lista de comprobación en la documentación del proyecto:
- ☐ El modelo 3D identifica la superficie, el orificio o la ranura físicos de cada referencia A, B y C e indica los grados de libertad que restringe cada una.
- ☐ El alojamiento o cajeado de la lente, la interfaz de sellado y los puntos de fijación utilizan el mismo sistema de referencias A-B-C. La planitud no se confunde con el control de orientación o posición respecto a referencias.
- ☐ Los requisitos funcionales del producto, los controles del molde y los elementos de inspección con CMM se corresponden uno a uno, sin reducir indiscriminadamente las tolerancias de las zonas no funcionales.
- ☐ El informe de la CMM indica las referencias del útil y las condiciones de medición, y el establecimiento repetido del sistema de coordenadas es estable.
- ☐ Los resultados de fugas e IP indican sus respectivas condiciones de ensayo y criterios de aceptación. Las condiciones IPX7 se han comprobado según el tamaño de la muestra, sin sustituir unas por otras.
- ☐ Cada resultado no conforme tiene un primer paso de investigación. El desplazamiento del centro de la imagen y el desenfoque conducen, respectivamente, a comprobar el posicionamiento del montaje y el bloqueo del enfoque, mientras se mantienen abiertas las vías paralelas de análisis de las causas raíz.
En este punto, «equilibrar la alineación de la lente y la estanqueidad» se convierte en un resultado que puede identificarse en el plano del producto, trasladarse a los requisitos del diseño del molde y verificarse de nuevo en el informe de inspección. La secuencia es clara: primero confirmar las referencias físicas, después distribuir las tolerancias funcionales y, por último, investigar por niveles los resultados de CMM, fugas, IP e imagen.





