
Die Bearbeitung einer Dichtfläche oder Bohrung in Aluminiumdruckguss kann zuvor verborgene Poren öffnen. Für Musterbewertung und Bemusterung stellt sich dann die Frage: Entlüftung und Überläufe oder örtliche Kühlung und Schwindungsspeisung prüfen?
Oft schneidet die Bearbeitung lediglich eine vorhandene Innenpore an. Eine offene Pore bedeutet nicht, dass sie beim Schneiden entstand. Klären Sie vor der Werkzeugprüfung zuerst, warum der Hohlraum im Metall blieb.
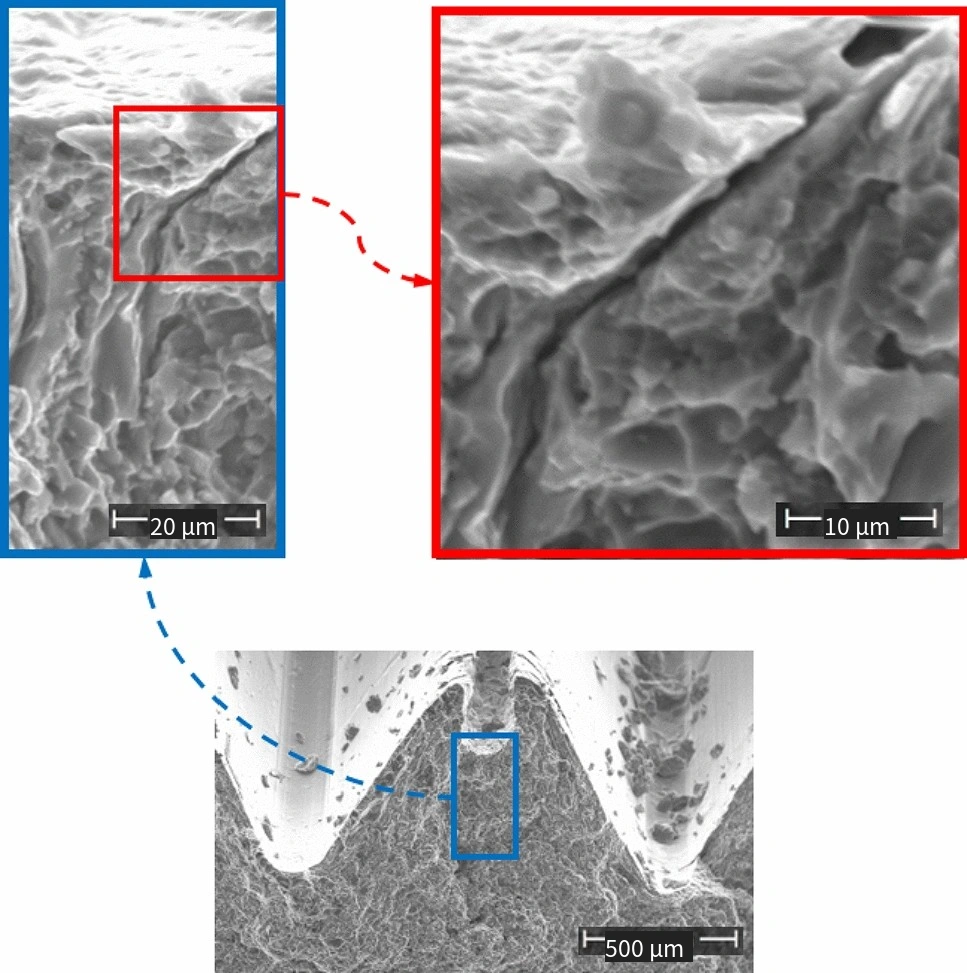
moldsteells konstruiert, fertigt und bemustert Druckgießwerkzeuge. Dieser Artikel betrachtet zuerst Nachweise am Gussteil und verknüpft dann Porenlage mit Füllung und Erstarrung. Die Mechanismen gelten allgemein für Aluminium-Hochdruckguss.
Wie hinterlassen Lufteinschluss und Schwindung Hohlräume?
Lufteinschluss entsteht durch Umschließen von Gas mit Flüssigmetall; Schwindungsporosität durch fehlende Speisung der Erstarrungskontraktion. Beides hinterlässt Poren, erfordert aber unterschiedliche Prüfungen bei Werkzeugänderungen.
Lufteinschluss: Metallströmung umschließt Gas
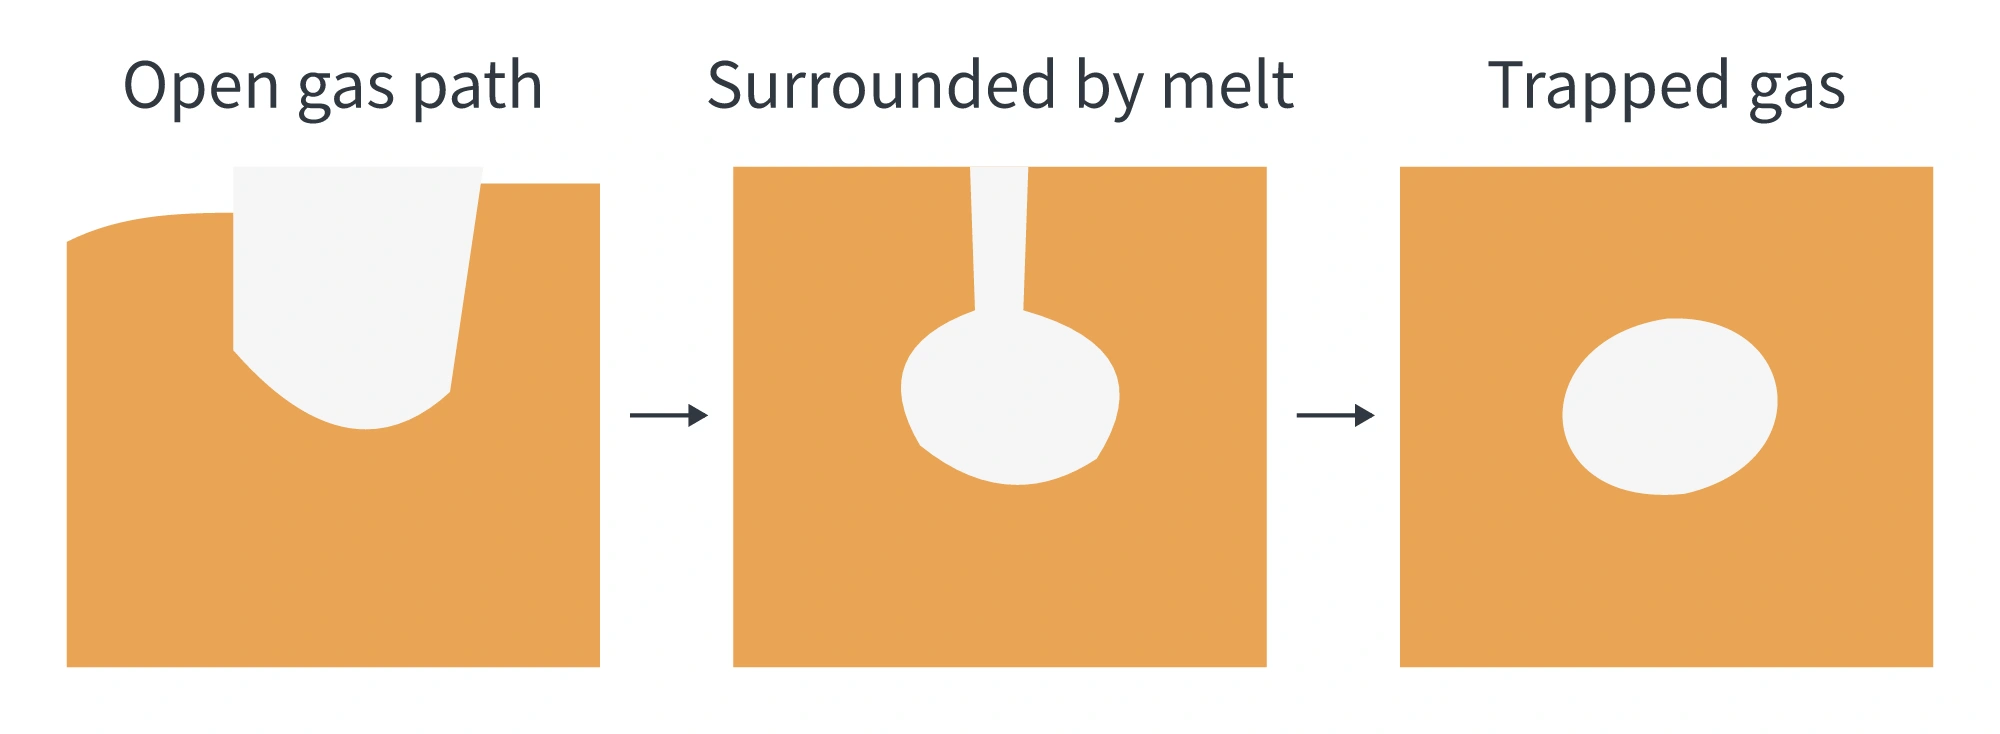
Vor dem Füllen enthält die Kavität Luft. Beim Metalleintritt muss sie entweichen. Zusammenlaufende oder umschlagende Ströme können Gas einschließen und die Auslassverbindung unterbrechen. Beim Erstarren bleibt sein Raum als Gaspore zurück.
Entscheidend ist nicht nur das Vorhandensein einer Entlüftung: Erreicht das Gas den Auslass vor dem Einschließen? Bereits umschlossenes Gas entweicht nicht automatisch durch eine anderswo ergänzte Entlüftung. Prüfen Sie die Strömung vom Anschnitt, also Kavitätseintritt, über Zusammenflüsse und letzte Füllbereiche bis zu Entlüftungs- und Überlaufverbindungen.
Gasporen haben auch andere Quellen, etwa beim Erstarren ausgeschiedenes gelöstes Gas. Runde Poren deuten möglicherweise auf Gasbeteiligung, belegen aber keine unzureichende Werkzeugentlüftung.
Schwindungsporosität: Speisung gleicht Kontraktion nicht aus
Aluminiumlegierungen kontrahieren beim Erstarren. Sind Umgebung und Verbindungsweg noch flüssig beziehungsweise offen, kann Metall nachspeisen. Das ist Schwindungsspeisung.
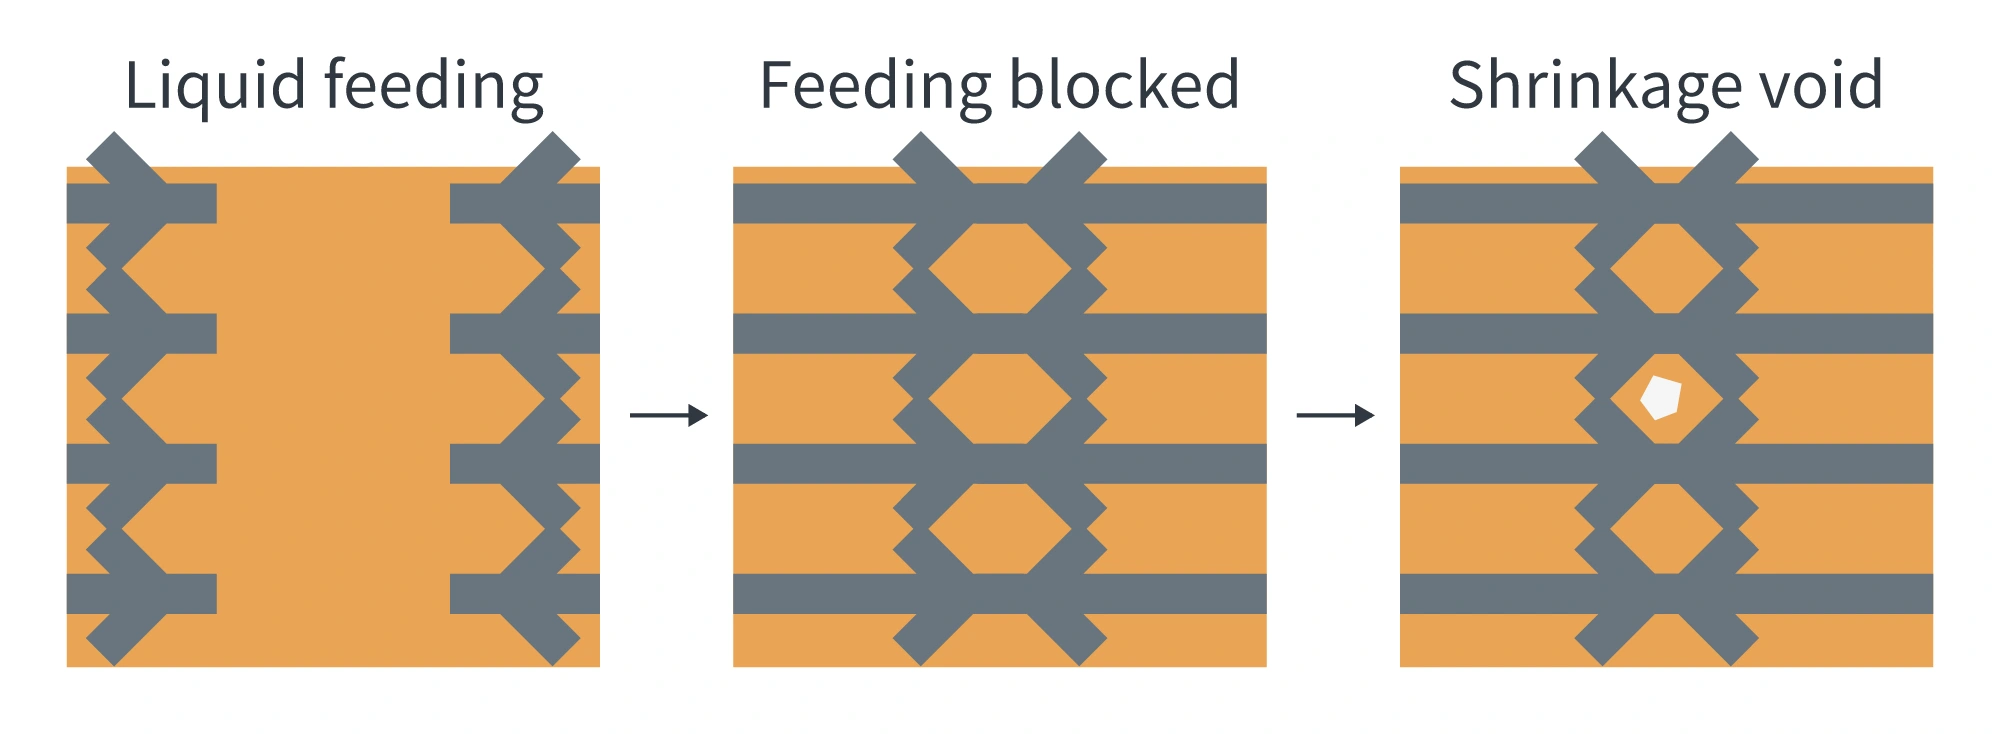
Problematisch wird die Isolation des Speisebereichs. Umgebung oder Verbindung erstarren zuerst; die eingeschlossene Schmelze erstarrt weiter und kontrahiert ohne Nachspeisung. Es entstehen Lunker oder verteilte Schwindungsporen. Dickere Bereiche erstarren eher zuletzt, aber Wanddicke ist nur ein Hinweis: Die reale Reihenfolge hängt auch von Wärmeabfuhr und Kühllayout ab.
Ein Wärmenest erstarrt später als seine Umgebung. Seine Prüfung zeigt den Speisebedarf; Anschnitt und zugehörige Wege zeigen, ob Nachspeisung noch möglich ist.
Nachdruckerhöhung auf das Flüssigmetall soll die Speisung unterstützen. Die Maschineneinstellung garantiert dort keine fortdauernde wirksame Speisung. Nach Erstarren von Anschnitt oder Speiseweg kann kein flüssiges Metall mehr hindurch.
Verfolgen Sie in den drei Phasen die mittlere orange Flüssigzone und ihre Verbindung zu weiterer Schmelze. Zusammenwachsende graue Festbereiche teilen sie in isolierte, nicht mehr speisbare Taschen.
Was zeigen reale Poren bei der ersten Prüfung?
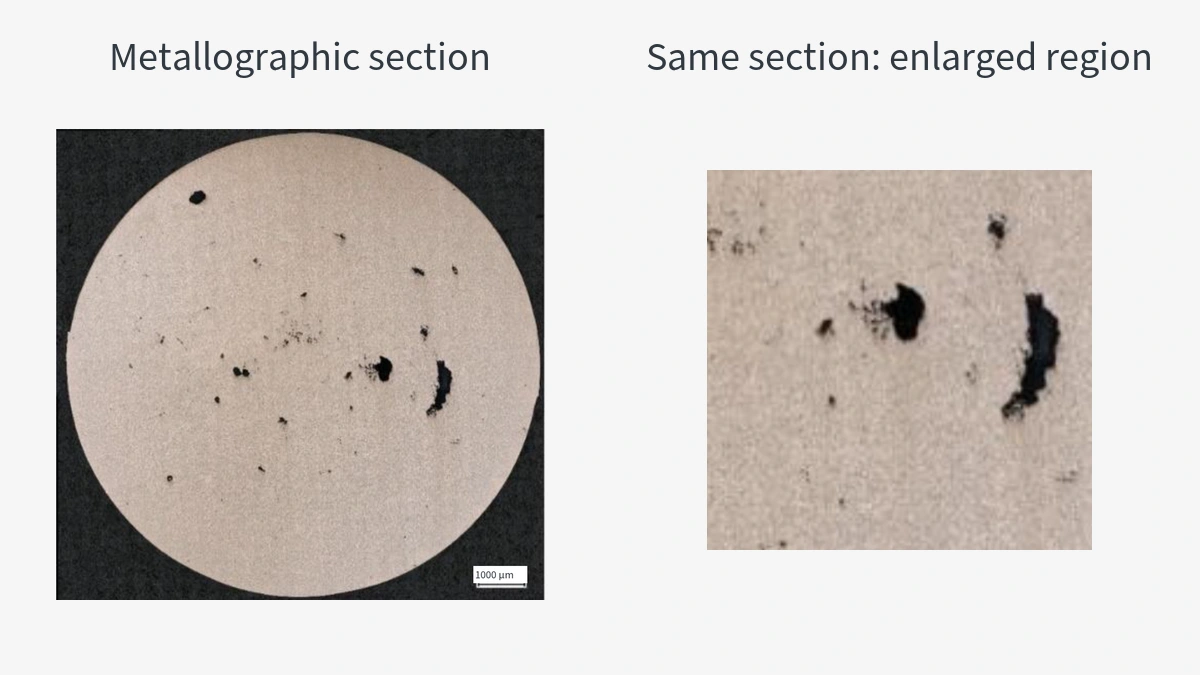
Das Eingangsbild zeigt A356-Aluminium im Hochdruckguss. Die schwarzen Poren unterscheiden sich in der Form; der Gesamtschnitt allein bestimmt nicht jede Ursache.
Die Lichtmikroskopbilder zeigen ein imprägniertes AlSi9Cu3(Fe)-Druckgusskompressorteil. Vergleichen Sie oben links rundere Poren mit unregelmäßigen Rändern in Mitte und unten: Gas- und Schwindungsporosität liegen gemeinsam vor. Rechts ein Mikroporositätsdetail. Die Vergrößerungen sind unterschiedlich.
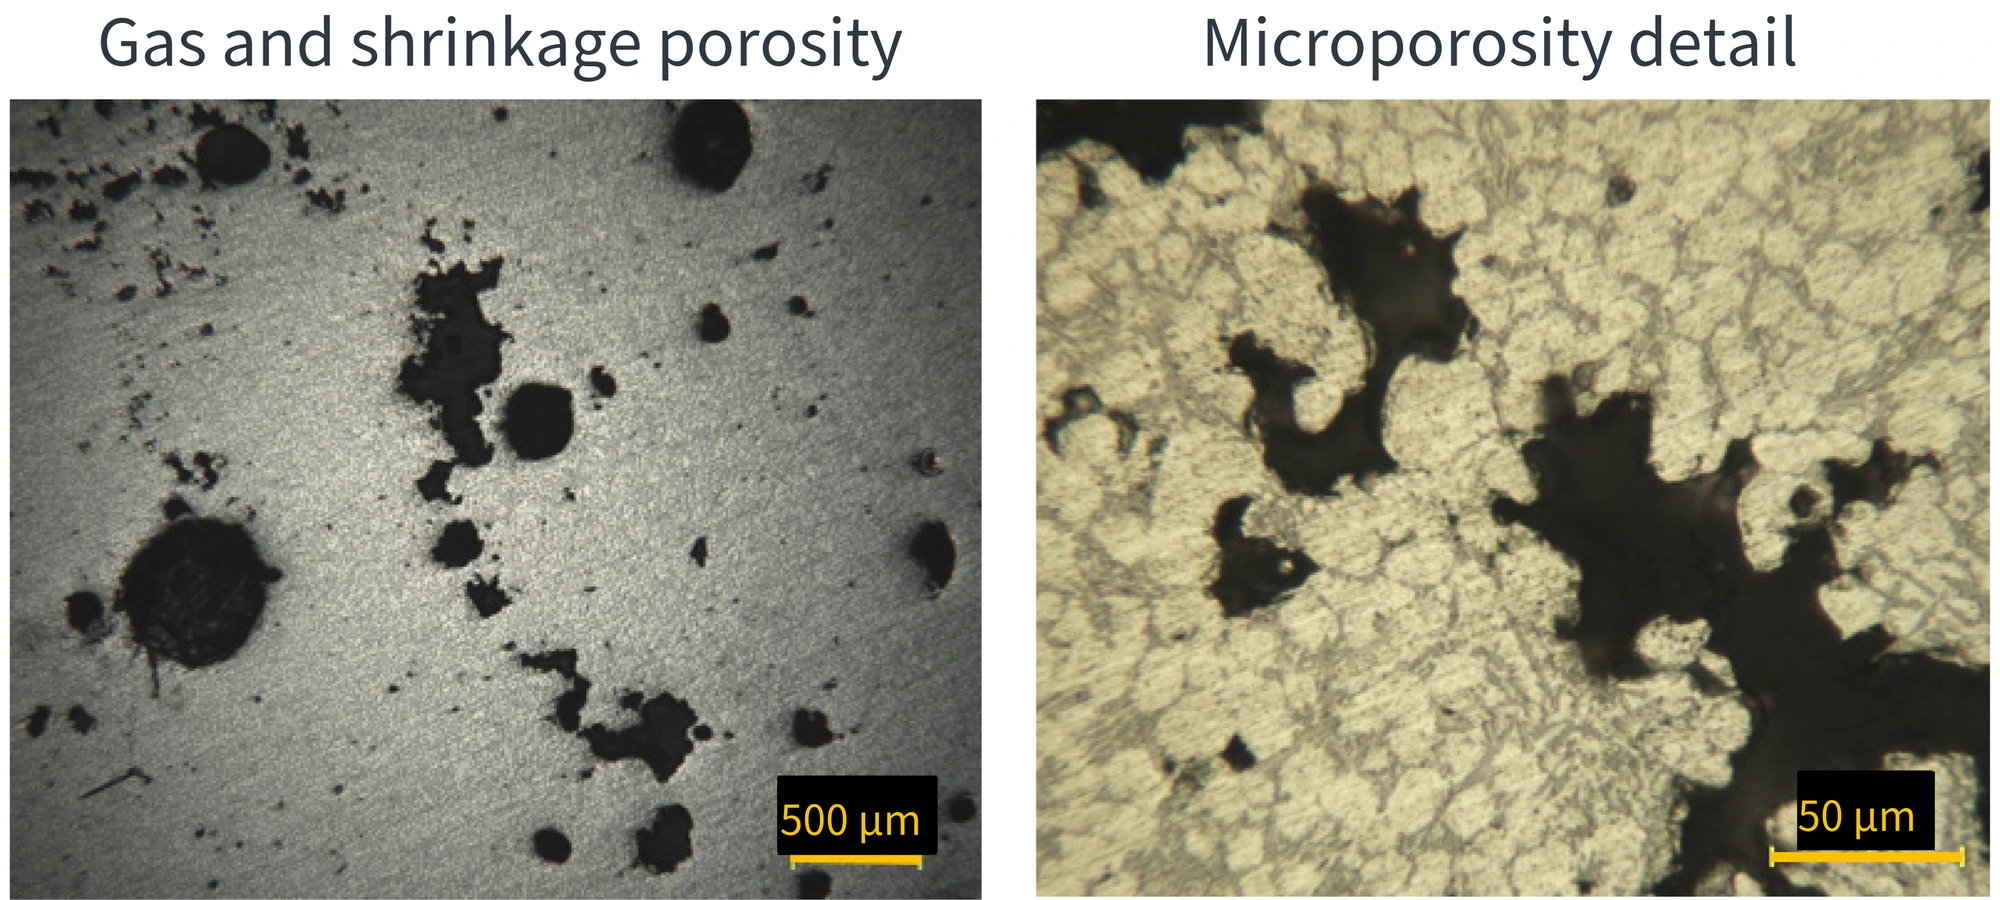
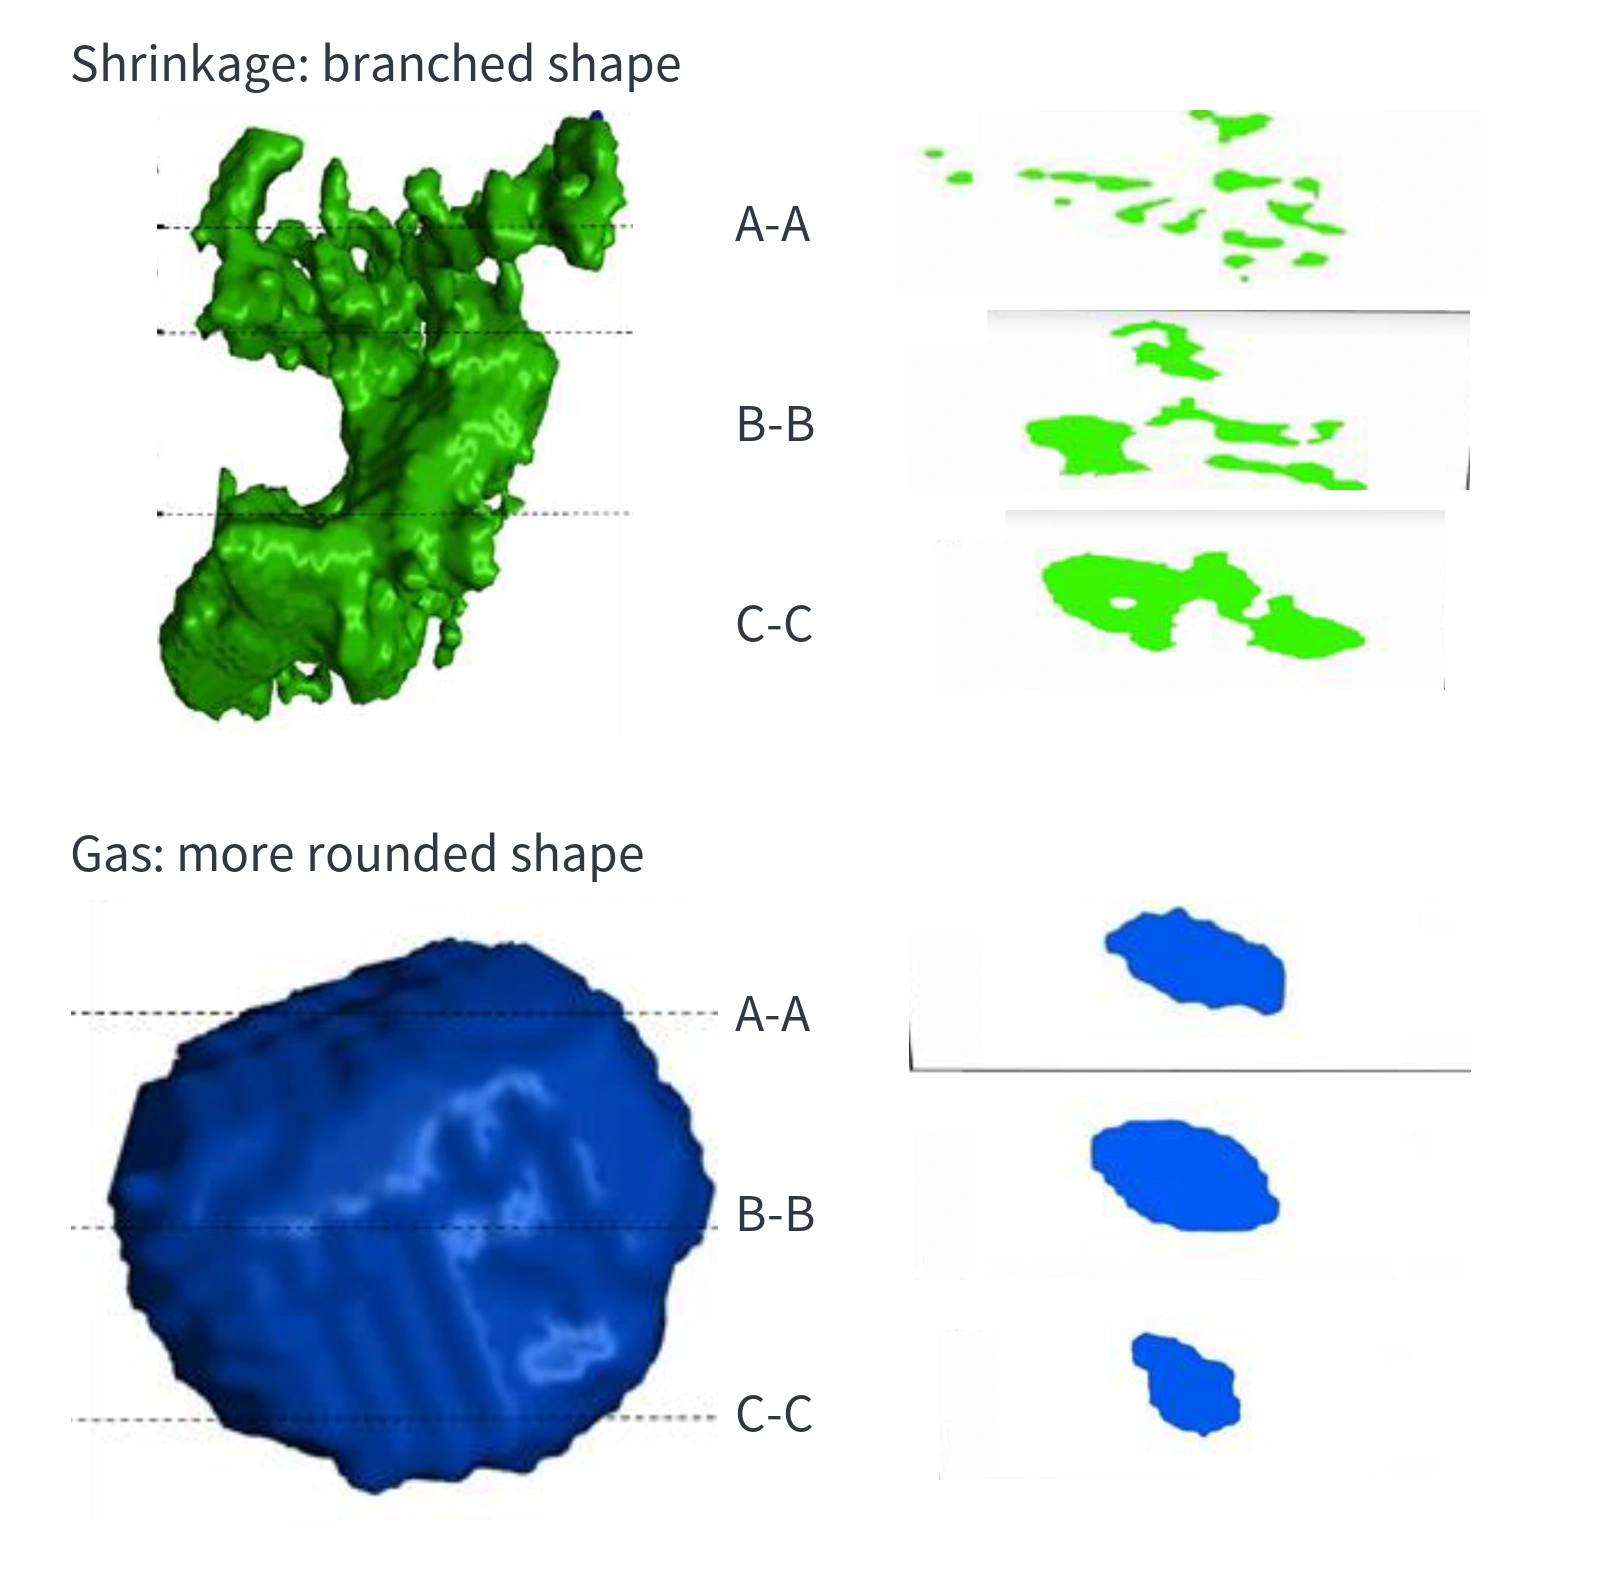
Prüfen Sie zuerst die realen Porenränder. Nutzen Sie dann die folgenden 3D- und Schnittbeispiele, um unterschiedliche Erscheinungen derselben Pore auf verschiedenen Schnittebenen zu verstehen.
Am präparierten polierten Schliff sind Porenränder besonders nützlich. Typische Gasporen sind glatter begrenzt und räumlich oft annähernd kugelig. Schwindungsporen sind unregelmäßig und verlaufen zwischen Dendriten, baumartig verzweigten Erstarrungskristallen. Deren Zwischenräume können verzweigte Porenformen erzeugen.
| Prüfmerkmal | Typische Hinweise auf Gasbeteiligung | Typische Hinweise auf Erstarrungsschwindung |
|---|---|---|
| Porenränder am polierten Schnitt | Glattere, oft kreisförmige oder elliptische Konturen | Unregelmäßige Konturen, eventuell verzweigte oder verteilte Hohlräume |
| Dreidimensionale Porenform | Häufig eher kugelförmig | Kann Verzweigungen, Einschnürungen und komplexe Verbindungen haben |
| Zugehörige Prozessfragen | Wie kam das Gas hinein, wo wurde es eingeschlossen und konnte es entweichen? | Welcher Bereich erstarrte zuletzt und wann verlor er seinen Speiseweg? |
| Prüfungen am Werkzeug | Füllbild, Strömungszusammenflüsse und Verbindungen zu Entlüftungen und Überläufen | Wärmenester, Kühlanordnung und Erstarrung von Anschnitt und Speisewegen |
Die Tabellenformen sind Hinweise für eine Erstbewertung. Metallografische Forschung stützt Unterschiede typischer Gas- und Schwindungsporen, aber eine runde Pore beweist keinen Lufteinschluss, und eine verzweigte Pore identifiziert allein keinen fehlerhaften Kühlkanal. Von der Porenform zur werkzeugbezogenen Ursache braucht es weiterhin Orts- und Prozessnachweise.
Eine Schnittebene durch eine verzweigte dreidimensionale Pore kann nur einen Teil freilegen. Ein Schnittfoto erfasst daher möglicherweise nicht ihre Gesamtform; die Öffnung auf einer bearbeiteten Fläche ist nicht unbedingt ihr größtes Innenmaß. Eine kleine Fotoöffnung bedeutet keine ebenso kleine Gesamtpore.
Die Porenstelle dem Werkzeug zuordnen
Markieren Sie die freigelegte Pore zuerst in der Gusszeichnung. Notieren Sie freilegenden Bearbeitungsschritt, abgetragenes Aufmaß und Lage in dicker Wand, Rippenwurzel, Ansatz oder dünner Wand. Ordnen Sie dieselbe Stelle dann dem Gießsystem, Entlüftungs-, Überlauf- und Kühllayout sowie verfügbaren Füll- und Erstarrungsanalysen zu.
Am hilfreichsten ist der Vergleich, ob der Porenbereich einem Gaseinschlussbereich und einem zuletzt erstarrenden Bereich entspricht. Simulationen können Prüfstellen vorschlagen; die aktuelle Gussprüfung testet diese Vorhersagen. Ein simuliertes Lufteinschlussbild ist kein Foto gemessener Gasporosität.
Verdacht auf Lufteinschluss: den Gasfluchtweg verfolgen
Prüfen Sie zuerst, wie flüssiges Metall den Porenbereich erreicht. Treffen dort zwei Ströme zusammen, klären Sie den Luftweg vor ihrem Zusammenfluss. Füllt sich der Bereich zuletzt, prüfen Sie seine noch offene Verbindung zum Entlüftungsauslass.
Entlüftungen führen Gas ab. Überlauftaschen nehmen außerhalb der Kavität Metall auf und können mit ihnen zusammenwirken. Ihre Wirkung hängt von Lage und Verbindung ab. Anzahl oder Volumen allein zeigen nicht, ob sie das abzuführende Gas und die Metallfront tatsächlich erreichen.
Prüfen Sie anhand des realen Layouts drei Fragen:
- Wo sind die Auslässe angeschlossen? Vergleichen Sie Entlüftungs- und Überlaufeintritte mit letzten Füllbereichen und Zusammenflüssen und klären Sie den Gasfluchtweg.
- Bleiben die Wege wirksam? Prüfen Sie reale Entlüftungen, Überlaufeintritte und Auslässe auf Verstopfung oder geänderte Verbindungen. Bei Vakuumnutzung prüfen Sie auch Anschlüsse und Betriebszustand.
- Entspricht die Füllung den Auslegungsbedingungen? Vergleichen Sie Bemusterungsdaten mit Simulationseingaben zu Schussablauf und Füllfolge. Geänderte Entlüftungsgeometrie ersetzt keine Prüfung des Einschlussorts.
Dies sind Untersuchungsfragen, keine Aufforderung, bei jeder Pore Entlüftungen zu vergrößern. Entlüftungs- und Überlaufmaße sowie Schussparameter müssen zu Legierung, Gussteil und Anlage passen. Der Artikel gibt keine universellen Einstellungen.
Verdacht auf Schwindung: den Speiseweg verfolgen
Vergleichen Sie Porenbereich und Erstarrungsanalyse auf späte Erstarrung. Bei Poren im Dick-Dünn-Übergang prüfen Sie, ob örtliche Kühlung die Reihenfolge verändert. Die Feststellung einer dicken Zone genügt nicht zur Diagnose.
Verfolgen Sie den Speiseweg. Erstarrt eine Engstelle zwischen Anschnitt und Pore zuerst? Ist der Weg bei Speisebedarf noch offen? Passt der Zeitpunkt der Druckerhöhung zum Erstarren des Wegs?
Dies erklärt, warum größere Entlüftungen Schwindungsporosität möglicherweise nicht beseitigen. Entlüftung verbessert Gasabfuhr; Schwindung braucht Speisung während der Erstarrung. Wirken beide Mechanismen mit, sind beide Zusammenhänge an derselben Stelle zu prüfen.
Welche Nachweise ergänzen Fotos, Röntgen und CT?
Gewöhnliche Fotos erfassen Lage und Öffnung freigelegter Poren. Metallografie am polierten Schnitt zeigt Porenränder und ihre Beziehung zum Gefüge. Beide liefern Oberflächen- oder Schnittinformationen.
Röntgenbilder sind Projektionen in Strahlrichtung. Sie zeigen die innere Porenverteilung, doch Poren verschiedener Tiefen können sich überlagern. CT (Computertomografie) rekonstruiert dreidimensional Form, Lage und Verbindungen im realen Teil. Bei beiden hängt die kleinste erkennbare Pore von der tatsächlichen Prüfauflösung ab.
Liegt nur ein Foto der bearbeiteten Fläche vor, sichern Sie zunächst Lage und Bearbeitungstiefe statt vorschnell zu klassifizieren. Zur Klärung der Innenform wählen Sie geeignete Prüfungen und ordnen 3D-Pore oder Schliff derselben Gussstelle zu.
Die Untersuchung soll eine prüfbare Beurteilung liefern: Welche Nachweise sprechen für Gas, welche für Erstarrungsschwindung und wo liegen zugehörige Entlüftungen, Überläufe oder Wärmenester? Vergleichen Sie nach Änderungen dieselbe Porenzone unter gleichen Prüfbedingungen, um die tatsächliche Wirkung festzustellen.





