
Gia công mặt kín hoặc khoan lỗ lắp trên nhôm đúc áp lực có thể làm lộ rỗ trước đó ẩn trong. Với kỹ sư đánh giá mẫu hoặc theo thử khuôn, câu hỏi tiếp là kiểm đâu: thoát khí, tràn hay làm nguội cục bộ, bù co?
Gia công thường chỉ cắt qua lỗ đã có và làm lộ trên bề mặt. Rỗ lộ không có nghĩa sinh ra khi cắt. Trước khi chọn nội dung kiểm khuôn, cần hiểu vì sao kim loại để lại lỗ.
moldsteells thiết kế, chế tạo, thử khuôn đúc áp lực. Bài viết theo góc nhìn kỹ thuật khuôn đó: xem bằng chứng vật đúc trước, rồi liên hệ vị trí rỗ với điền đầy, đông đặc. Các cơ chế dưới nhìn chung áp dụng cho đúc nhôm áp lực cao.
Cuốn khí và co ngót để lại lỗ thế nào?
Cuốn khí xảy ra khi kim loại lỏng bao lấy khí; rỗ co xảy ra khi không cấp đủ kim loại bù co trong đông đặc. Cả hai tạo rỗ nhưng chỉ đến các kiểm tra sửa khuôn khác nhau.
Cuốn khí: dòng kim loại bao khí
Trước điền đầy, lòng có khí. Khi kim loại vào, khí phải thoát qua rãnh. Nếu dòng tách nhập lại hoặc cuộn bao khí, đường khí đến cửa thoát có thể bị cắt. Khi kim loại đông, khoảng khí chiếm giữ lại thành rỗ khí.
Câu hỏi chính không chỉ là có rãnh thoát hay không: khí có đến cửa thoát trước khi bị bao không? Khí đã bị kim loại bao không tự thoát qua rãnh mới ở chỗ khác. Điều tra cuốn khí cần kiểm hướng dòng từ cửa vào lòng, nơi dòng gặp, vùng đầy cuối và kết nối tới thoát khí, tràn.
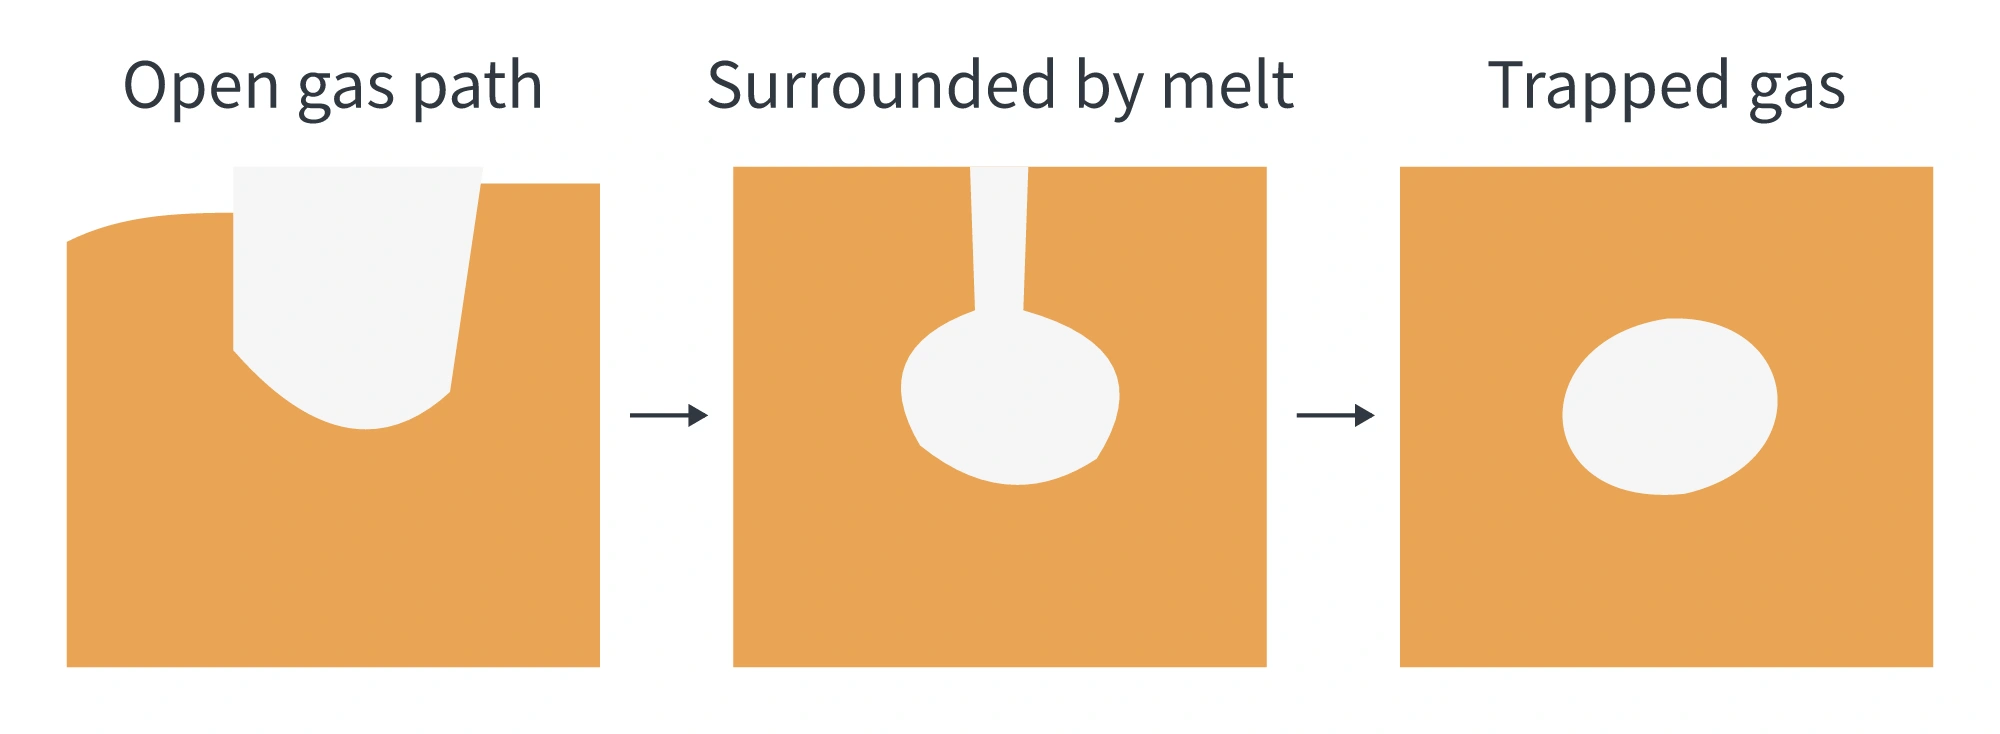
Rỗ khí có nguồn khác, như khí hòa tan thoát dung dịch khi đông. Lỗ tròn có thể gợi ý khí góp phần, không xác nhận nguyên nhân là khuôn thoát khí kém.
Rỗ co: bù kim loại không theo kịp co ngót
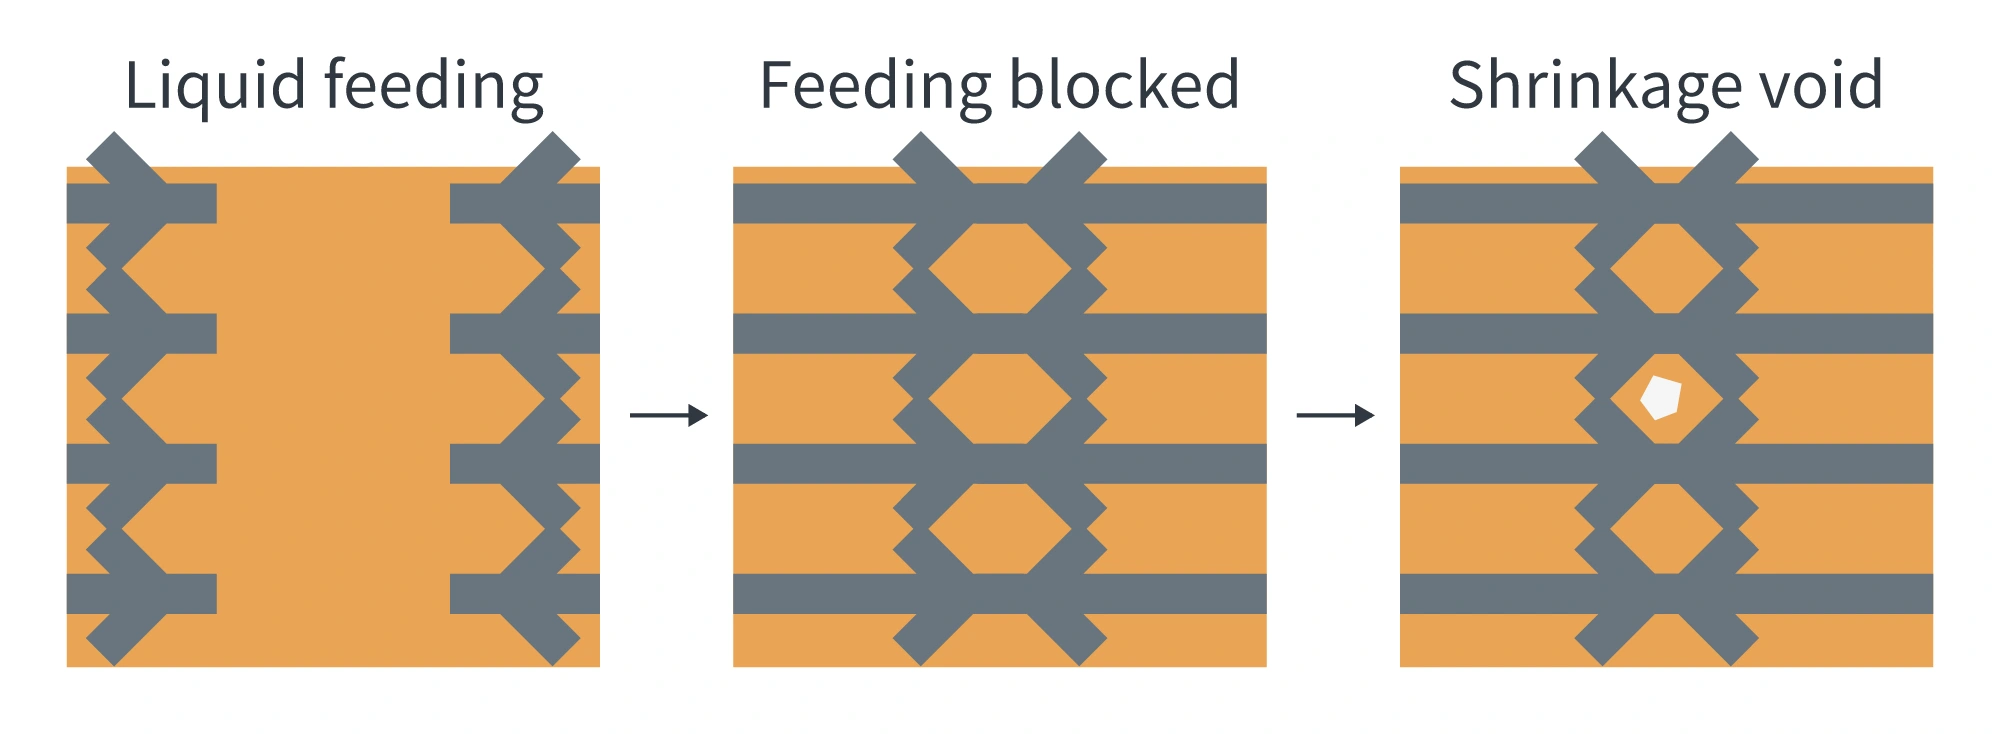
Hợp kim nhôm co khi đông. Nếu kim loại quanh còn lỏng và đường nối mở, kim loại lỏng có thể bù vùng đang co. Đó là bù co.
Vấn đề nảy sinh khi vùng cần bù bị cô lập. Kim loại quanh hoặc đường nối đông trước; phần lỏng tiếp tục đông co nhưng kim loại bù không tới. Lỗ còn lại thành hốc co hoặc rỗ co phân tán. Vùng dày dễ đông cuối hơn, nhưng chiều dày chỉ là dấu hiệu: trình tự đông thực còn tùy tản nhiệt qua khuôn và bố trí nguội.
Điểm nóng là vùng đông muộn hơn xung quanh. Kiểm điểm nóng tìm nơi cần bù; kiểm cửa vào và đường liên quan xác nhận còn bù tới đó được không.
Tăng áp là tăng áp tác dụng lên kim loại lỏng để giúp bù vùng co. Đặt tăng áp máy không bảo đảm bù hữu hiệu liên tục tại đó. Khi cửa hoặc đường bù đã đông, kim loại không còn đi qua.
Trong ba giai đoạn dưới, theo vùng cam lỏng giữa và xem còn nối với kim loại lỏng khác không. Khi vùng xám rắn nối nhau, phần cam còn lại bị chia thành túi cô lập không nhận được bù.
Rỗ thực cho biết gì khi kiểm tra ban đầu?
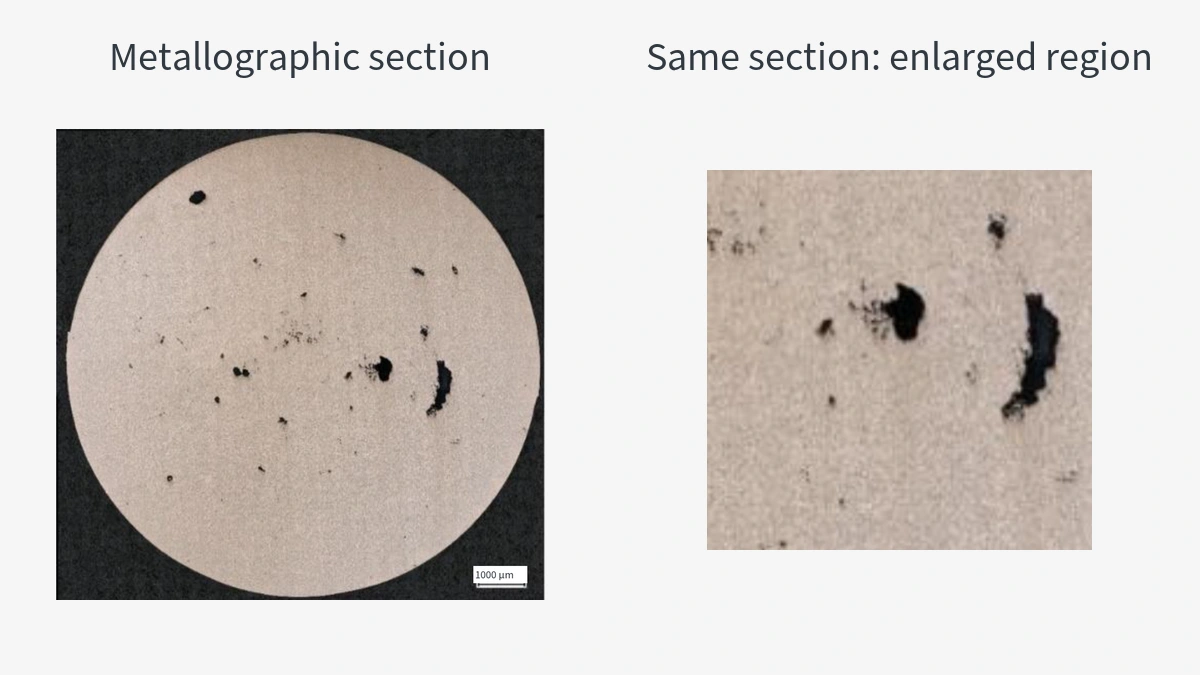
Ảnh kim tương đầu bài là mẫu hợp kim nhôm A356 đúc áp lực cao. Lỗ đen khác hình nhưng chỉ mặt cắt tổng thể không xác định nguyên nhân từng lỗ.
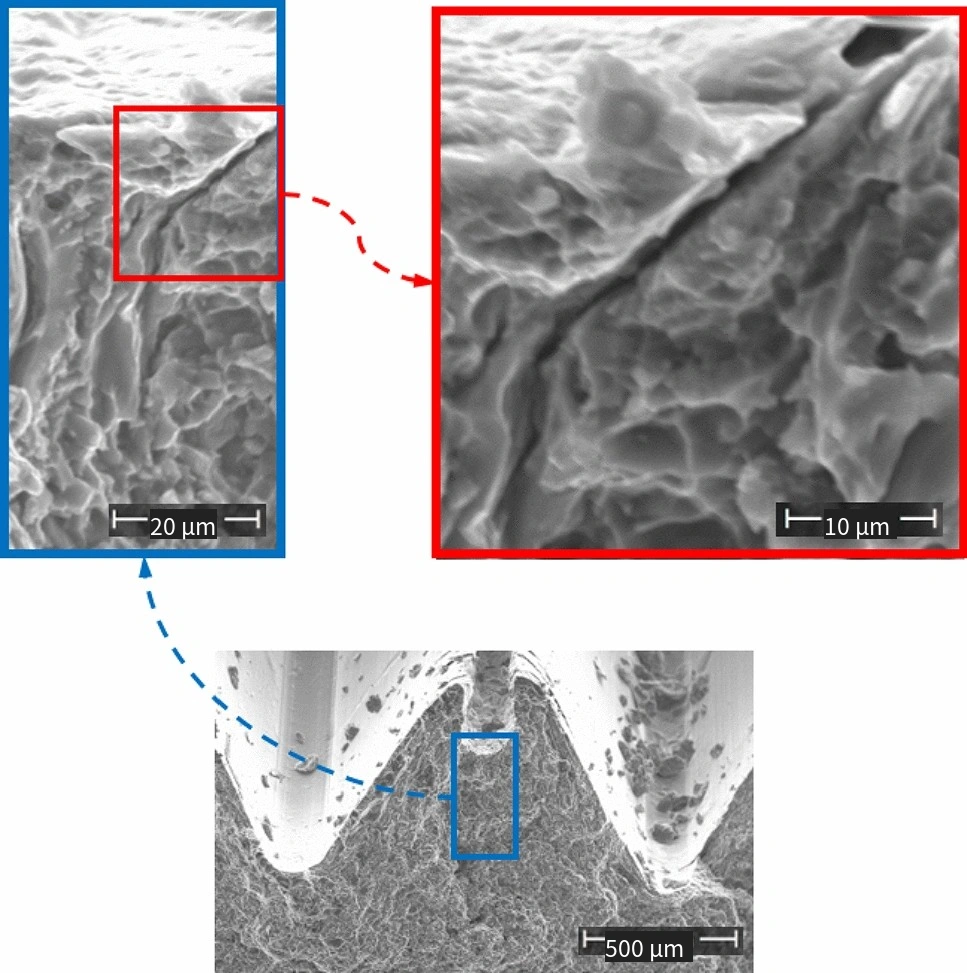
Ảnh hiển vi quang học dưới là bộ phận máy nén nhôm AlSi9Cu3(Fe) đúc áp lực đã ngấm kín. So lỗ tròn hơn gần đầu ảnh trái với mép bất quy tắc giữa, dưới: rỗ khí và rỗ co cùng trên mặt cắt. Ảnh phải là chi tiết vi rỗ. Hai ảnh khác độ phóng đại.
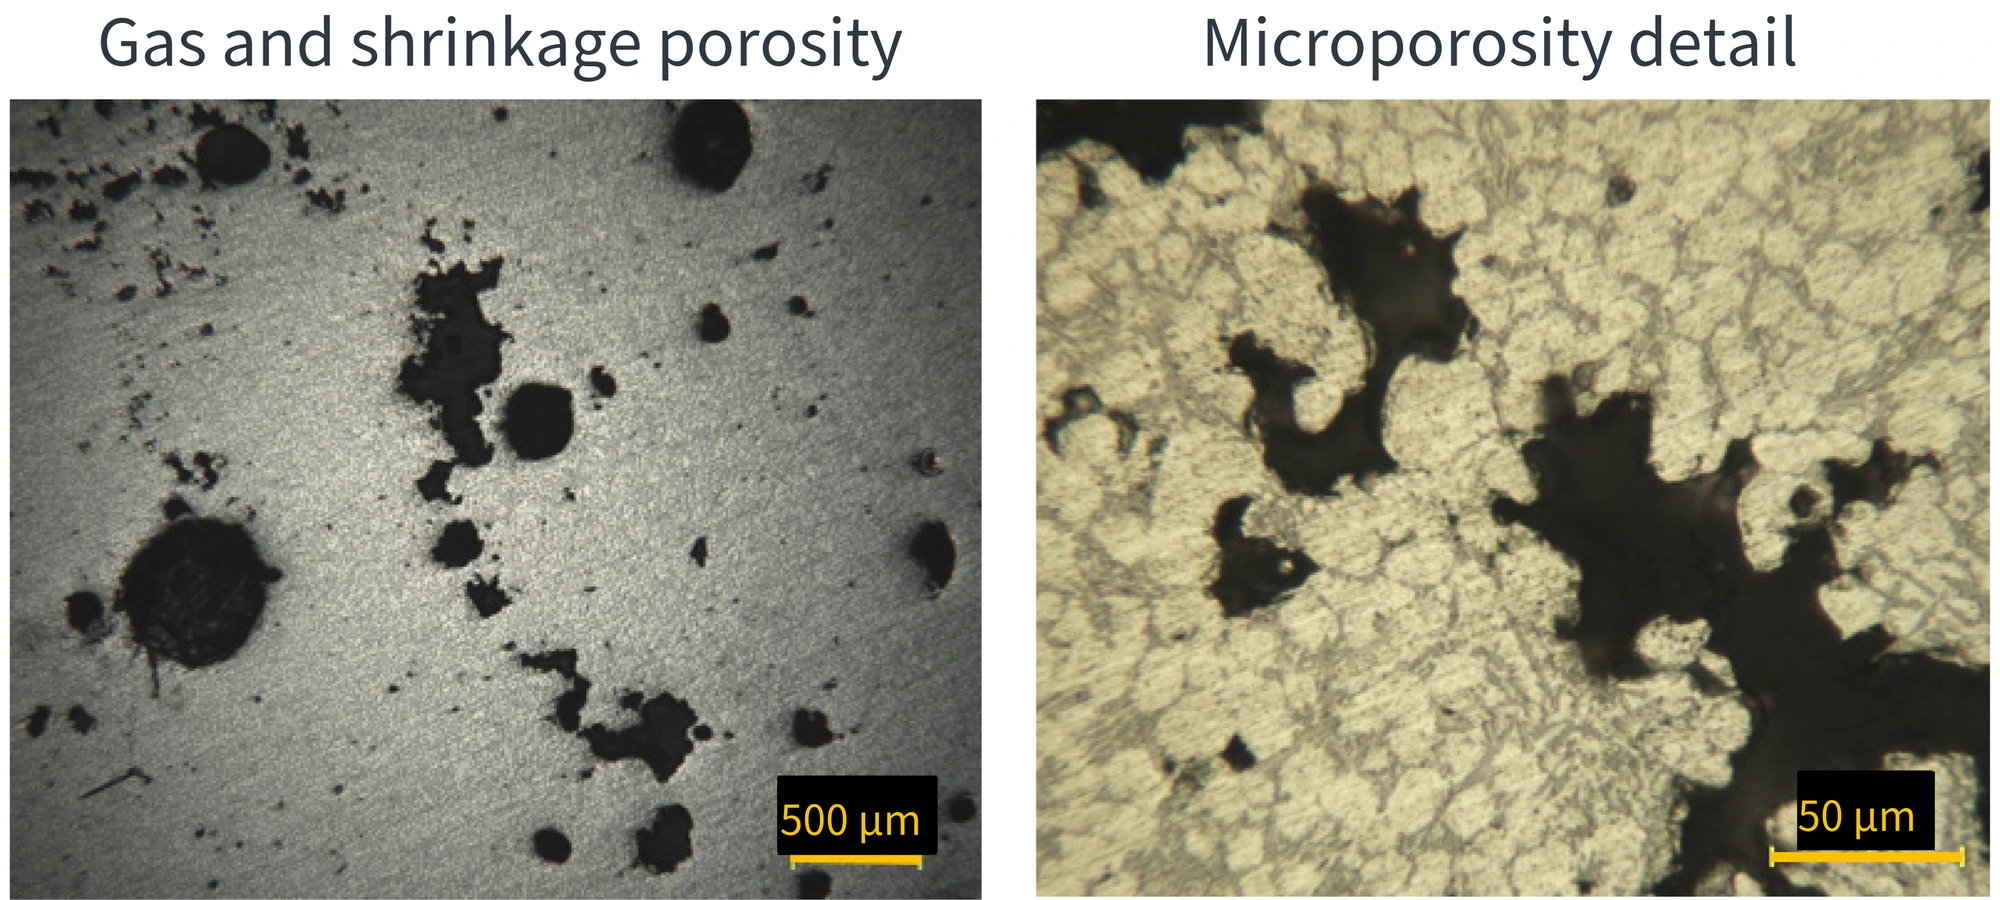
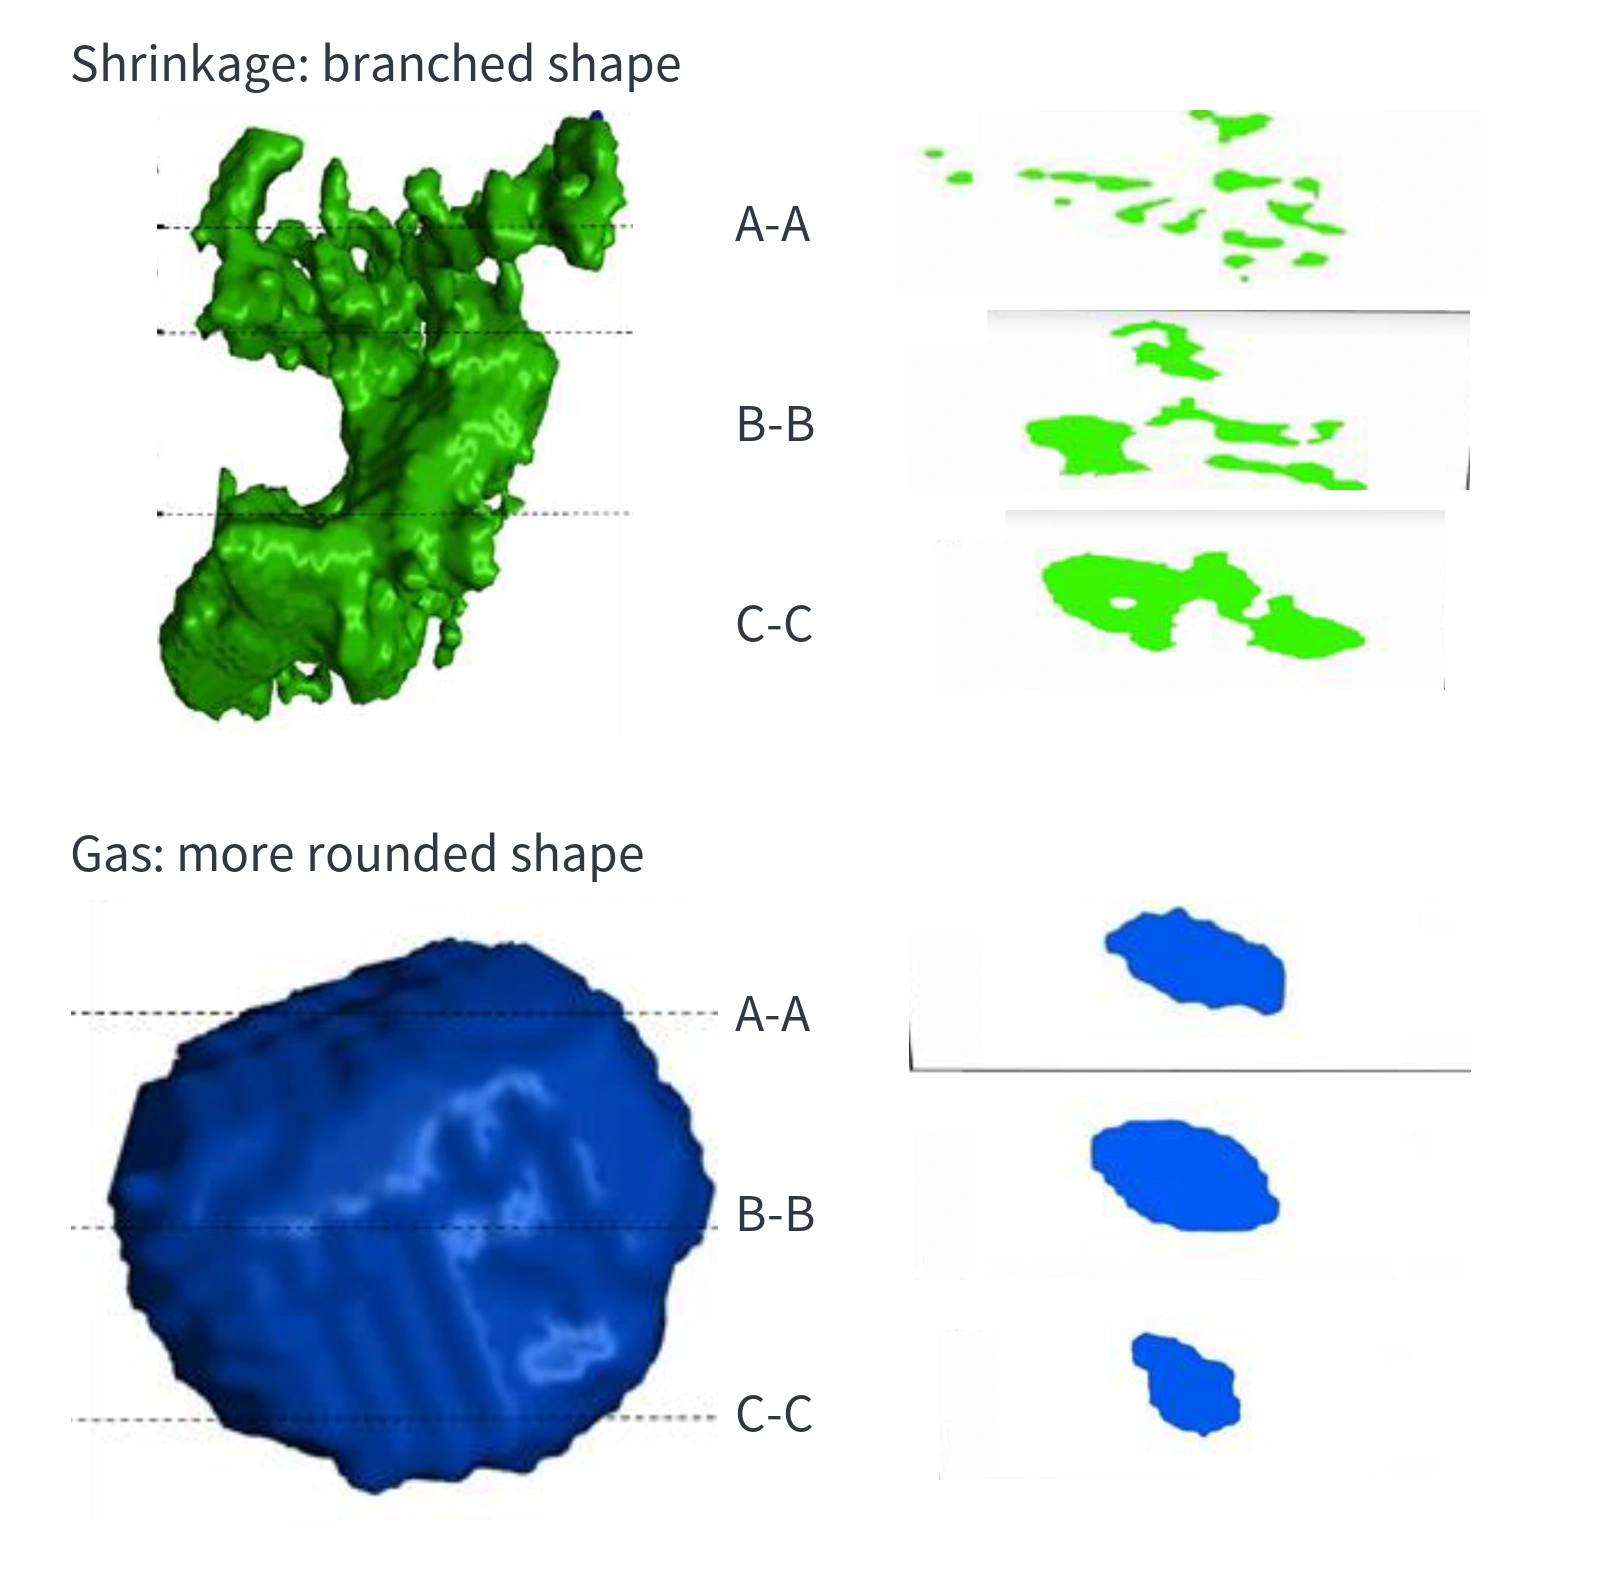
Trước hết xem mép lỗ trên mặt thực. Sau đó dùng ví dụ hình ba chiều và mặt cắt dưới để hiểu vì sao cùng lỗ cho hình khác trên các mặt cắt.
Trên mặt kim tương chuẩn bị, đánh bóng, mép lỗ đặc biệt hữu ích. Rỗ khí điển hình có đường bao trơn hơn, thường gần cầu trong ba chiều. Rỗ co điển hình bất quy tắc, kéo dài giữa nhánh tinh thể dạng cây mọc khi đông; khoảng giữa chúng có thể tạo lỗ co phân nhánh.
| Nội dung xem xét | Dấu hiệu điển hình khí góp phần | Dấu hiệu điển hình co đông đặc |
|---|---|---|
| Mép rỗ trên mặt đánh bóng | Đường bao trơn hơn, thường tròn hoặc elip | Đường bao bất quy tắc, có thể phân nhánh hoặc lỗ phân tán |
| Hình dạng rỗ ba chiều | Thường gần dạng cầu hơn | Có thể có nhánh, cổ thắt và liên kết phức tạp |
| Câu hỏi công nghệ liên quan | Khí vào bằng cách nào, bị bao ở đâu và có thoát được không? | Vùng nào đông cuối và mất đường bù kim loại khi nào? |
| Kiểm tra trong khuôn | Dạng điền đầy, nơi dòng gặp nhau và kết nối với rãnh thoát khí, túi tràn | Điểm nóng, bố trí làm nguội, đông kín cửa vào và đường bù kim loại |
Hình dạng trong bảng là dấu hiệu cho đánh giá ban đầu. Nghiên cứu kim tương hỗ trợ sự khác nhau giữa rỗ khí và rỗ co điển hình, nhưng lỗ tròn không chứng minh cuốn khí, và lỗ phân nhánh tự nó không xác định được kênh nguội hỏng. Từ hình dạng rỗ đi đến nguyên nhân ở khuôn vẫn cần bằng chứng vị trí và quá trình.
Mặt phẳng cắt qua lỗ ba chiều phân nhánh có thể chỉ lộ một phần. Ảnh mặt cắt vì thế có thể thiếu toàn hình, và cửa lỗ trên mặt gia công không nhất thiết là kích thước lớn nhất bên trong. Cửa nhỏ trong ảnh không có nghĩa toàn lỗ nhỏ như vậy.
Đối chiếu vị trí rỗ về khuôn
Trước hết đánh dấu lỗ lộ trên bản vẽ vật đúc. Ghi công đoạn gia công làm lộ nó, lượng dư đã cắt và vị trí ở thành dày, chân gân, ụ hay thành mỏng. Sau đó đối chiếu đúng vị trí với hệ rót, thoát khí, tràn, làm nguội và phân tích điền đầy, đông đặc sẵn có.
Hai đối chiếu hữu ích nhất là vùng rỗ có trùng vùng giữ khí không và có trùng vùng đông cuối không. Mô phỏng gợi ý nơi cần kiểm tra; kiểm tra vật đúc hiện tại kiểm chứng dự đoán đó. Biểu đồ giữ khí mô phỏng không phải ảnh rỗ khí đã đo.
Nghi cuốn khí: lần đường khí thoát
Trước hết xem kim loại lỏng đến vùng rỗ thế nào. Nếu hai dòng gặp tại đó, kiểm tra khí đi đâu trước khi chúng nhập. Nếu vùng đầy cuối, kiểm tra còn đường mở đến cửa thoát không.
Rãnh thoát đưa khí ra. Túi tràn nhận một phần kim loại ngoài lòng và có thể phối hợp với thoát khí. Hiệu quả tùy vị trí và kết nối. Chỉ đếm túi hay đo thể tích không cho biết chúng có nối với khí và mặt dòng cần rời lòng hay không.
Dùng bố trí thực để kiểm tra ba câu hỏi:
- Cửa thoát nối đến đâu? So cửa vào rãnh thoát và tràn với vùng đầy cuối, nơi gặp dòng, rồi xác nhận có đường thoát khí không.
- Các đường vẫn hoạt động hiệu quả chứ? Kiểm tra rãnh thoát, cửa tràn và cửa ra thực tế có tắc hoặc khác kết nối thiết kế không. Nếu dùng chân không, kiểm tra cả kết nối và vận hành thực.
- Điền đầy có khớp điều kiện thiết kế không? Đối chiếu hồ sơ thử khuôn với đầu vào mô phỏng, kiểm tra quá trình phun và trình tự đầy. Chỉ đổi hình học rãnh thoát không thay thế kiểm tra nơi khí bị giữ.
Đây là câu hỏi điều tra, không phải chỉ dẫn cứ thấy rỗ là mở rộng rãnh thoát. Kích thước thoát, tràn và thông số phun phải phù hợp hợp kim, vật đúc, thiết bị hiện tại. Bài viết không đưa cài đặt chung.
Nghi co ngót: lần đường bù kim loại
So vùng rỗ với phân tích đông đặc xem có thuộc vùng đông cuối không. Nếu rỗ tại chuyển tiếp dày-mỏng, kiểm tra làm nguội cục bộ có đổi trình tự đông không. Chỉ biết vùng đó dày chưa đủ chẩn đoán.
Tiếp theo lần đường bù kim loại. Giữa cửa vào và vùng rỗ có đoạn hẹp đông trước không? Khi cần bù, đường còn mở không? Thời điểm tăng áp có phù hợp lúc đường đông kín không?
Trình tự này giải thích vì sao mở rộng thoát khí có thể không hết rỗ co. Thoát khí cải thiện lối khí ra; rỗ co cần bù kim loại khi đông co. Nếu cuốn khí và co cùng tạo rỗ, cần kiểm tra cả hai nhóm quan hệ ở cùng vùng.
Ảnh, X-quang và CT thêm bằng chứng gì?
Ảnh thường ghi vị trí và cửa lỗ đã lộ. Kim tương mặt đánh bóng cho thấy mép lỗ và quan hệ với tổ chức xung quanh. Cả hai cung cấp thông tin bề mặt hoặc mặt cắt.
Ảnh X-quang là hình chiếu theo hướng tia, giúp xem phân bố bên trong nhưng lỗ ở độ sâu khác có thể chồng ảnh. CT (chụp cắt lớp vi tính) tái tạo ba chiều giúp thấy hình, vị trí, kết nối lỗ trong chi tiết thực. Với cả hai, lỗ nhỏ nhất phát hiện được tùy độ phân giải kiểm tra thực tế.
Nếu chỉ có ảnh mặt đã gia công, trước hết giữ thông tin vị trí và chiều sâu gia công thay vì vội phân loại. Khi cần xác nhận hình thái bên trong, bố trí kiểm tra phù hợp và liên hệ lỗ ba chiều hoặc mặt kim tương với cùng vùng vật đúc.
Điều tra cần tạo nhận định kiểm chứng được: bằng chứng nào chỉ khí, bằng chứng nào chỉ co đông đặc, và rãnh thoát, tràn, điểm nóng tương ứng nằm đâu trong khuôn. Sau sửa, so cùng vùng rỗ với cùng điều kiện kiểm tra để biết đã tác động đúng vấn đề không.





