
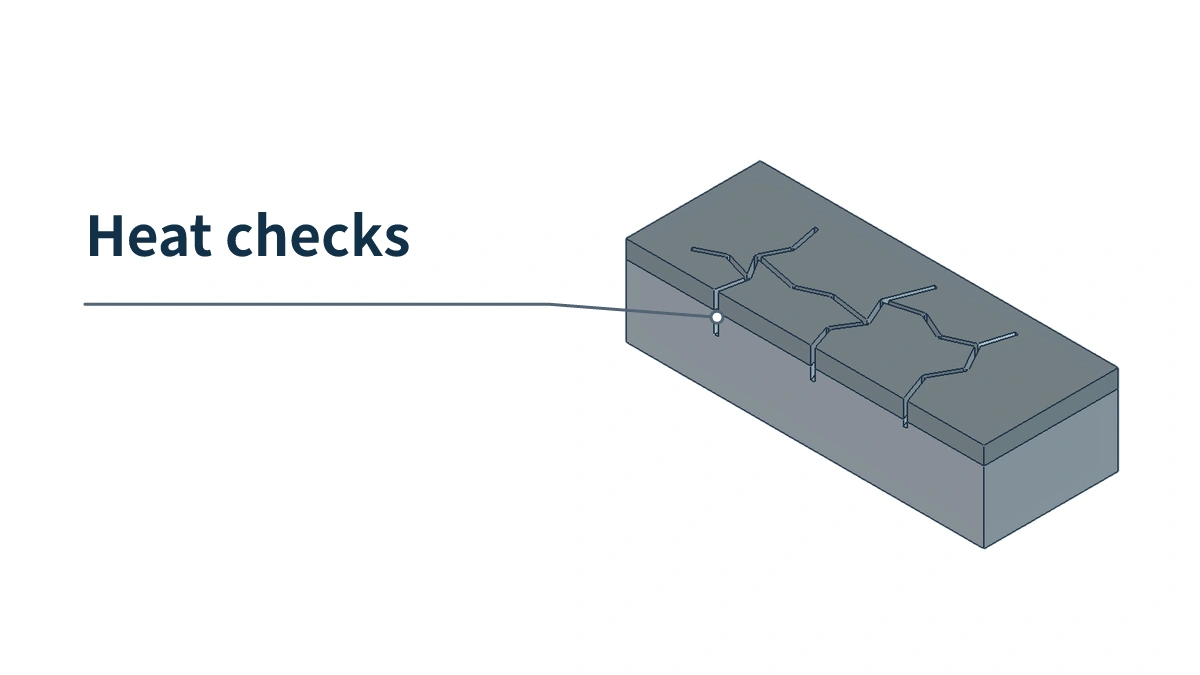
Feine Risse entstehen an der Kavitätsoberfläche vor der erwarteten Schusszahl. Das Materialzeugnis weist H13 aus, die Härte liegt im Sollbereich. Warum ist das Werkzeug trotzdem früh gerissen?
Betrachten Sie zuerst jeden Gießzyklus: Flüssigmetall erwärmt die Oberfläche, Entnahme und Sprühen kühlen sie. Randschicht und Inneres sind verbunden, dehnen und verkürzen sich aber nicht gleichzeitig. Diese Behinderung erzeugt Wärmespannungen, die bei Wiederholung zu thermischen Ermüdungsrissen führen können.
Aus Sicht von moldsteells bei der Fertigung von Druckgusswerkzeuge, muss die Untersuchung auch Einsatzstahl, Wärmebehandlung und Einsatzstelle verknüpfen. Zunächst wird die Schadensentwicklung erklärt, danach die zur Diagnose früher Risse hilfreiche Evidenz betrachtet.
Wie entstehen Brandrisse bei wiederholtem Erwärmen und Abkühlen?
Brandrisse beginnen meist fein an der Kavitätsoberfläche. Mit weiteren Zyklen können sie zahlreicher werden, Netze bilden und tiefer eindringen: thermische Ermüdung. Große durchgehende Einsatzrisse, Metallanhaftung und Erosionsmulden sind getrennt zu untersuchen, nicht allein wegen ihrer Oberflächenlage gleichzusetzen.
Betrachten Sie einen Stahlkörper. Orange und Blau zeigen seine Randschicht beim Erwärmen und Kühlen, Grau das verbundene Innere. Es sind Bereiche desselben Körpers, keine Beschichtungen oder gemessenen Temperaturfelder. Pfeile zeigen Druck- beziehungsweise Zugspannungsrichtungen, nicht reale Bewegung. Das dritte Bild zeigt Rissentwicklung nach vielen Zyklen.
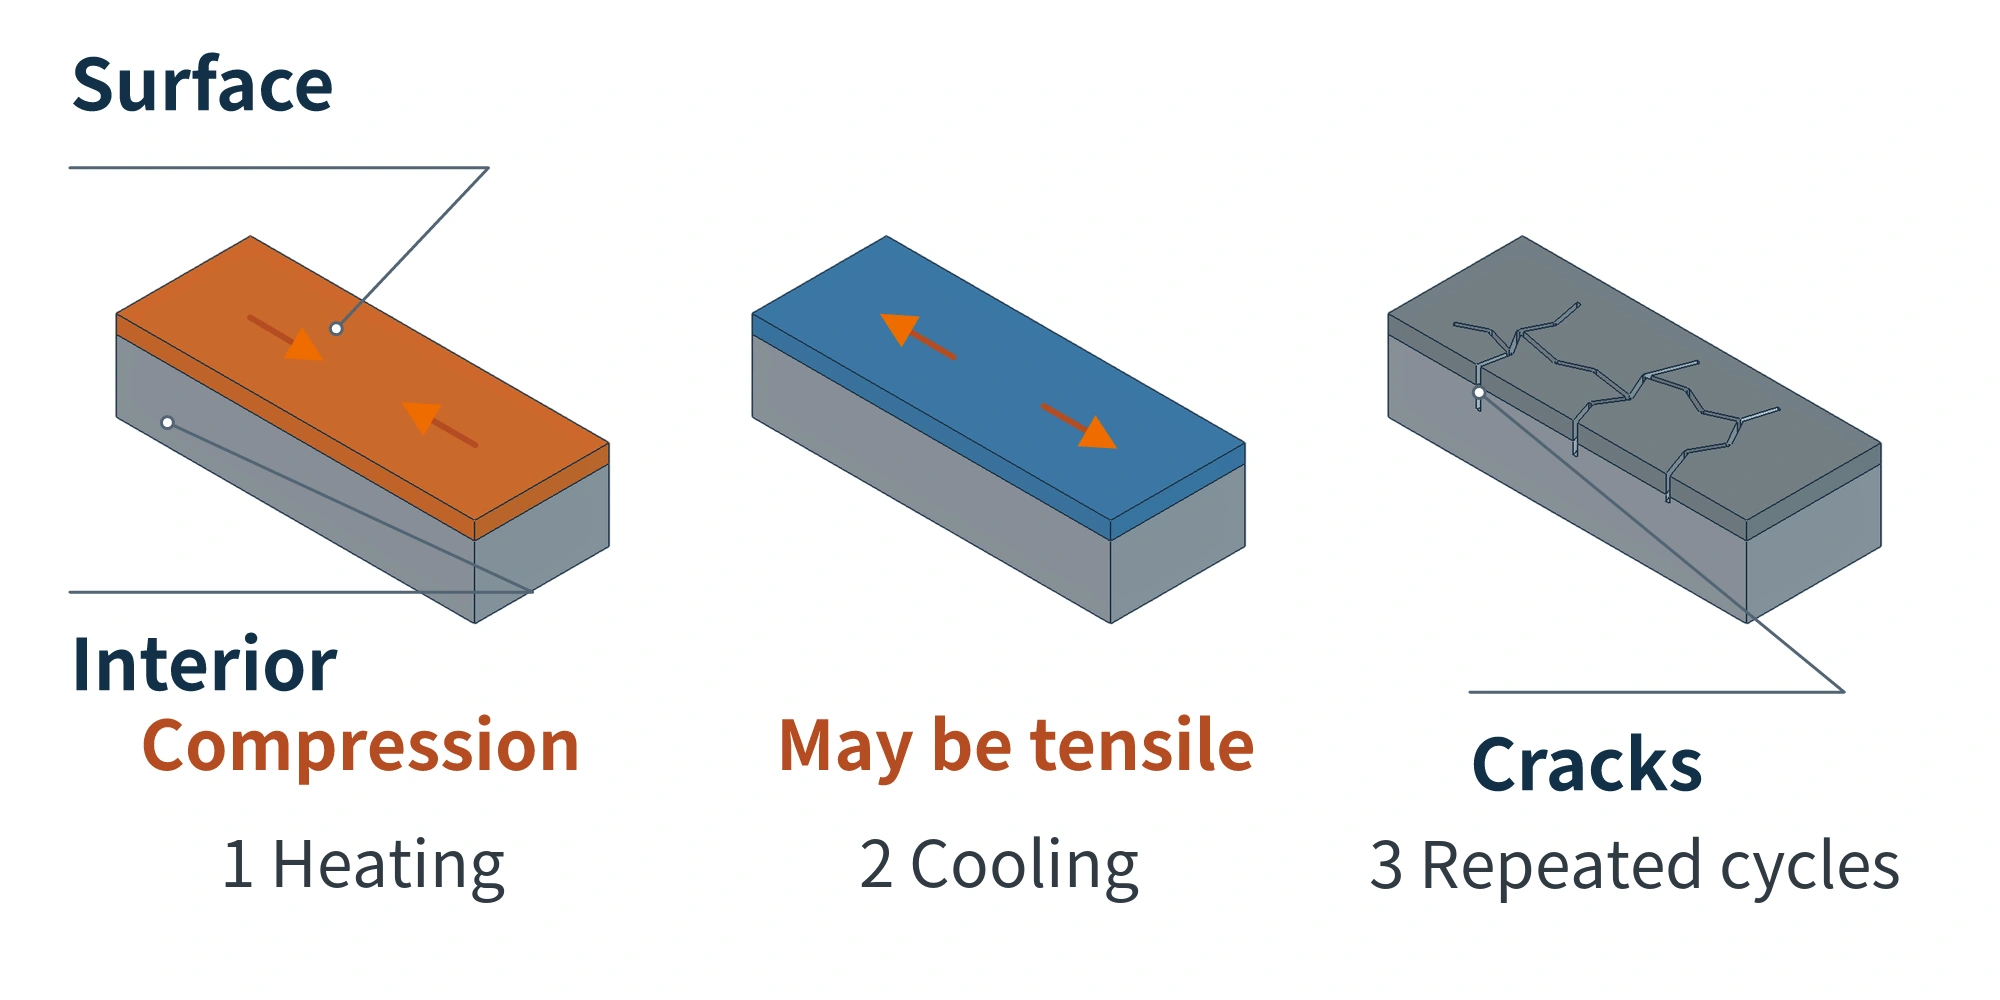
Phase 1: Die Oberfläche erwärmt sich, das Innere behindert ihre Ausdehnung. Beim Kontakt mit Flüssigmetall erwärmt sich zuerst die Randschicht, das Innere folgt verzögert. Die Oberfläche will länger werden, ist aber mit weniger ausgedehntem Innenstahl verbunden. Behinderte freie Ausdehnung erzeugt Druckspannung. Sie entsteht aus behinderter Verformung im Stahl und darf nicht einfach dem Gießdruck gleichgesetzt werden.
Die Spannung, ab der Stahl bleibend verformt wird, heißt Streckgrenze. Überschreitet die örtliche Spannung diese bei der jeweiligen Temperatur, entsteht plastische Verformung. „Bleibend“ bedeutet fehlende vollständige Rückbildung nach Entlastung, nicht zwingend bereits eine sichtbare Delle an der Werkzeugoberfläche.
Phase 2: Die Oberfläche kühlt, auch ihre Kontraktion wird behindert. Nach der Gussentnahme verliert die Oberfläche Wärme. Wasserbasiertes Trennmittelsprühen beschleunigt die Kühlung durch Verdunstung. Das Innere kühlt möglicherweise langsamer. Es ist noch wärmer und weniger geschrumpft und behindert die Oberflächenverkürzung. Die anfängliche Druckspannung kann abnehmen und in Zug übergehen.
Ob Zug entsteht, hängt von Temperaturdifferenz, Behinderung und bestehendem Verformungszustand ab. Unter manchen Wechselbedingungen bleibt die Spannung nach dem Kühlen druckseitig. Nicht jede Kühlphase darf daher als zwangsläufig zugerzeugend dargestellt werden.
Phase 3: Feine Risse entstehen örtlich und wachsen bei weiteren Zyklen. Die nächste Füllung erwärmt dieselbe Stelle erneut, Entnahme und Sprühen kühlen sie wieder. Die Oberfläche erfährt diese behinderte Verformung wiederholt.
Stahl ist örtlich nicht völlig gleichförmig. Eingeschlossene nichtmetallische Stoffe heißen Einschlüsse und besitzen andere Ausdehnungs- und weitere Eigenschaften als die Umgebung. Unterschiedliche Verformung beim Erwärmen und Kühlen kann Kräfte in Nachbarbereichen konzentrieren. Führt wiederholte Belastung dort zu plastischer Verformung, können Mikrorisse entstehen. Das ist ein möglicher Mechanismus, kein Beleg für Einschlüsse als Ursache aller Brandrisse.
Nach ersten Rissen folgen weitere Temperaturwechsel. Entsteht beim Kühlen Zug, kann er vorhandene Risse wachsen lassen. Sie verlängern und vernetzen sich und dringen eventuell tiefer ein. Erster Feinriss und späteres Netz sind Phasen fortschreitender Schädigung. Die Schädigung akkumuliert; Spannungswerte verschiedener Zyklen sind nicht wie ein bis zum Bruch aufaddierter Gesamtdruck zu summieren.
Diese Zyklen lassen sich im Versuch nachbilden. In einer Studie in Special Casting & Nonferrous Alloys, verwendeten Chen Jianhong und Kollegen eine Stahlprobe mit 80 mm Durchmesser, induktiver Erwärmung und Sprühkühlung. Erwärmen auf 600°C und Kühlen auf 150°C galt als Zyklus. Die Thermoelementstelle lag 20 mm von der erhitzten Stirnfläche entfernt. Dies waren bestimmte Proben- und Messbedingungen, keine direkt anzuwendenden Oberflächensollwerte für Produktionswerkzeuge. Erforderlich sind reale Temperaturdaten derselben Werkzeugstelle etwa nach Füllen und Sprühen.
Warum reißen manche Stellen zuerst?
Bereiche desselben Werkzeugs unterscheiden sich in Metallkontakt, Wärmeabfuhr und Geometrie. Die beschriebenen Wechsel erfolgen deshalb nicht überall gleichzeitig oder gleich stark.
Prüfen Sie anschnittnah den Kontakt des Flüssigmetalls mit der Oberfläche. Bei konzentriertem Wärmeeintrag und direktem Metallaufprall vergleichen Sie Rissbeginn und Füllrichtung. Frühe Risse dort sprechen für die Untersuchung örtlicher thermischer Belastung und Anströmung. Anschnittnähe allein belegt keinen mangelhaften Stahl.
Prüfen Sie in besprühten Bereichen die Oberflächenkühlung. Konzentriertes Sprühen kann einen anderen Oberflächen-Innen-Temperaturwechsel erzeugen als nebenan. Kanallage und realer Durchfluss beeinflussen die Abfuhr ebenfalls. Vergleichen Sie dieselbe Zyklusphase, nicht direkt nach Sprühen an der Rissstelle mit direkt nach Füllen anderswo.
Prüfen Sie an Lochrändern, scharfen Ecken sowie bearbeiteten oder reparierten Stellen örtliche Belastung und Oberfläche. Geometrieänderungen konzentrieren Spannungen. Erodieren und Reparaturschweißen können zudem Oberfläche oder Gefüge gegenüber dem Grundwerkstoff verändern. Folgen erste Risse diesen Stellen, prüfen Sie Bearbeitungs- und Reparaturdaten und verifizieren am tatsächlichen Einsatz.
Der Ort bestimmt den ersten Prüfbereich, nicht allein die Ursache. Frühe Risse im Schweißbereich können sowohl verändertes Gefüge als auch stärkere örtliche Temperaturwechsel betreffen. Einen Faktor auszuschließen kann voreilige Schlüsse erzeugen.
Warum unterscheiden sich gleiche Stahlsorte und Härte in der Temperaturwechselbeständigkeit?
H13 ist eine Stahlsorte, kein Ersatz für Qualitätsdaten des konkreten Stahls. Härte beschreibt vor allem Eindringwiderstand, Zähigkeit den Widerstand gegen Riss und Bruch unter Last. Beide beantworten unterschiedliche Fragen.
Härte hängt mit Festigkeit zusammen und beeinflusst plastische Verformbarkeit. Ein Sollwert zeigt aber weder alle Einschlüsse noch Gefüge und Zähigkeit des gesamten Querschnitts. Härtesteigerung ist deshalb kein universelles Mittel gegen frühe Risse.
Prüfen Sie zuerst den Stahl. Zusammensetzung, nichtmetallische Einschlüsse und Gefügegleichmäßigkeit beeinflussen seine Wechselbelastbarkeit. Zeugnis, Reinheitsprüfung und Ultraschall haben eigene Geltungsbereiche; keines ersetzt die anderen. Ultraschall ohne unzulässige Anzeigen belegt insbesondere keine konforme Gefüge- oder Zähigkeitsprüfung.
Prüfen Sie anschließend die Wärmebehandlung des konkreten Stahls. Beim Abschrecken kann das Innere großer Einsätze langsamer kühlen als die Oberfläche. CINDAS-Daten zu H13 erläutern den Einfluss des Kühlpfads auf Gefüge und Karbidverteilung sowie zähigkeitsmindernde ungünstige Strukturen. Anlassen verändert zusätzlich Gefüge, Eigenspannung und Festigkeits-Zähigkeits-Verhältnis. Konforme Endhärte bestätigt daher keine geeignete Behandlung des ganzen Querschnitts.
Auch die North American Die Casting Association (NADCA) nennt öffentlich Härte, Mikroreinheit, Ultraschall, Gefüge und Schlagbeanspruchbarkeit als getrennte Qualitätskriterien. Zusätzliche Wärmebehandlungsanforderungen betreffen Abschrecken, Gefüge, Härte und Schlagzähigkeit. Sie richten sich an hohe Stückzahlen oder kritische Leistung. Sie verdeutlichen getrennte Nachweise, nicht identische Pflichtkriterien für jedes Druckgießwerkzeug.
Rissstelle, Stahlschmelzennummer und Wärmebehandlungscharge abgleichen
Zuerst sind betroffener Einsatz, Rissort und erste Beobachtung festzustellen. Fotos müssen eine Zuordnung zu Anschnitt, Lochrand oder anderem Bezug erlauben. Dokumentieren Sie Schusszahl beim Foto und spätere Änderungen. Sind bei der ersten Prüfung schon Risse da, belegt dies nur ihr Vorhandensein bis dahin. Die Prüfschusszahl ist nicht die genaue Rissentstehungszahl.
Auch „früh“ braucht einen Bezug: Welche Projekterwartung wird unterschritten, welche Qualitätsänderung definiert das Ende, und werden historische Werkzeuge desselben Produkts unter ähnlichen Bedingungen verglichen? Die Zyklen bis zum ersten Probenmikroriss sind nicht direkt in eine geforderte Produktionswerkzeuglebensdauer umrechenbar.
Im zweiten Schritt werden die Unterlagen dem Einsatz zugeordnet. Die Schmelzennummer bezeichnet die Stahlerzeugungscharge; die Wärmebehandlungscharge eine spätere gemeinsame Ofenbeladung. Stahl einer Schmelze kann in mehreren Ofenchargen behandelt werden; eine Ofencharge kann mehrere Schmelzen enthalten. Beide Identitäten sind getrennt zu verfolgen.
| Vergleichspunkt | Dem Einsatz zugeordnete Nachweise | Beantwortete Frage |
|---|---|---|
| Stahl | Zuordnung von Stahlzuschnitt und Einsatzkennung; Schmelzennummer und Zeugnis; zutreffende Reinheits-, Ultraschall- und Gefügedaten | Hat dieser Stahl passende Qualitätsnachweise, und folgen Auffälligkeiten derselben Stahlcharge? |
| Wärmebehandlung | Einsatzkennung mit Ofencharge; reale Messstellen und Temperaturkurven; Abschreck- und Anlassdaten; zugehörige Härte-, Gefüge- oder Zähigkeitswerte | Welche Behandlung erhielt der Einsatz tatsächlich, und gibt es gemeinsame Auffälligkeiten der Ofencharge? |
| Einsatzstelle | Früheste bestätigte Rissstelle und Schusszahl; Temperaturen derselben Phase; Zykluszeiten, Sprüh- und Kühlbedingungen; Bearbeitungs- oder Schweißstellen | Wiederholen sich Risse bei bestimmten örtlichen Zyklen, Geometriemerkmalen oder Reparaturstellen? |
Auch Temperaturkurven brauchen klare Messzuordnung. Ofen-, Oberflächen- und Innentemperatur sind verschiedene Größen. Erreichen des Sollwerts belegt allein weder Innentemperatur noch Kühlpfad eines dicken Querschnitts. Fehlende Messorte oder Einsatzzuordnung sind als Lücke zu benennen.
Drittens ist die vermutete Ursache an den Vergleichen zu prüfen, statt bei der ersten Auffälligkeit Verantwortung zuzuweisen.
- Verschiedene Stahl- oder Wärmebehandlungschargen reißen zuerst an derselben Stelle: Prüfen Sie dort zuerst Wärmeeintrag, Sprühen, Kühlung und Geometrie. Auffällige Temperatur- und Betriebsdaten stützen örtliche Einsatzbedingungen stärker. Materialprüfung bleibt nötig; die Lage allein schließt Materialeinfluss nicht aus.
- Auffälligkeiten verschiedener Stellen oder Werkzeuge häufen sich in derselben Stahlcharge: Verifizieren Sie Material-Einsatz-Zuordnung sowie reale Reinheits- und Gefügewerte. Folgen die Auffälligkeiten stattdessen einer Ofencharge, konzentrieren Sie sich auf deren Temperaturmessung, Abschrecken und Anlassen. Gleiche Sorte bedeutet nicht gleiche Qualität.
- Risse folgen einer Bearbeitungs- oder Reparaturschweißzone: Vergleichen Sie Rissbeginn und Bearbeitungs- oder Reparaturzone. Prüfen Sie Randschicht, Gefüge und Eigenspannungen gemeinsam mit örtlichen Temperaturwechseln. Unterscheiden Sie vor Reparatur vorhandene von danach erneut gefundenen Rissen; nicht alle sind neu.
Diese Vergleiche ordnen die weitere Untersuchung. Eine Ursache erfordert übereinstimmende Orts-, Zeit- und Einsatzbefunde. Fehlen Material-Ofen-Verknüpfung oder Temperatur- und Betriebsdaten vor und nach Rissbeginn, bleibt die Ursache „noch nicht bestimmt“. Weitere Nachweise richten sich nach Lücken bei Materialqualität, Wärmebehandlung oder örtlichem Wechsel.
Literatur
Chen Jianhong et al., Untersuchung und Anwendung von Verfahren zur Rissreduzierung in Druckgießwerkzeugen, Special Casting & Nonferrous Alloys, 2020, Bd. 40, Nr. 8; Ding Hai et al., Schadensanalyse von Aluminium-Druckgießwerkzeugen und Maßnahmen zur Lebensdauersteigerung, 2014, Bd. 34, Nr. 9; öffentliche NADCA-Übersicht empfohlener Verfahren für Druckgussstahl; CINDAS-Daten zu H13; die 2021 in Mechanika veröffentlichte Studie eines thermischen Ermüdungsmodells für H13-Aluminiumdruckgießwerkzeuge; und der Überblick von 2025 zu thermischen Ermüdungsmechanismen in Werkzeugstählen im Journal of Materials Research and Technology.





