
Mecanizar una cara de sellado o taladrar un montaje puede exponer poros internos antes ocultos. Para quien evalúa muestras o pruebas, la siguiente pregunta es dónde buscar: ventilación y reboses, o refrigeración local y alimentación de contracción.
El mecanizado a menudo solo atraviesa un poro preexistente y lo expone. No significa que se formara durante el corte. Antes de decidir qué revisar en el molde, entienda por qué quedó el hueco.
moldsteells diseña, fabrica y prueba moldes de fundición a presión. El artículo adopta esa perspectiva: primero las pruebas en la pieza y después su relación con llenado y solidificación. Los mecanismos son aplicables en general al aluminio inyectado a alta presión.
¿Cómo dejan huecos el aire atrapado y la contracción?
El aire queda atrapado cuando el metal lo encierra; la porosidad de contracción aparece al no poder alimentar la contracción de solidificación. Ambos dejan poros, pero orientan a comprobaciones distintas al modificar el molde.
Aire atrapado: el flujo metálico encierra gas
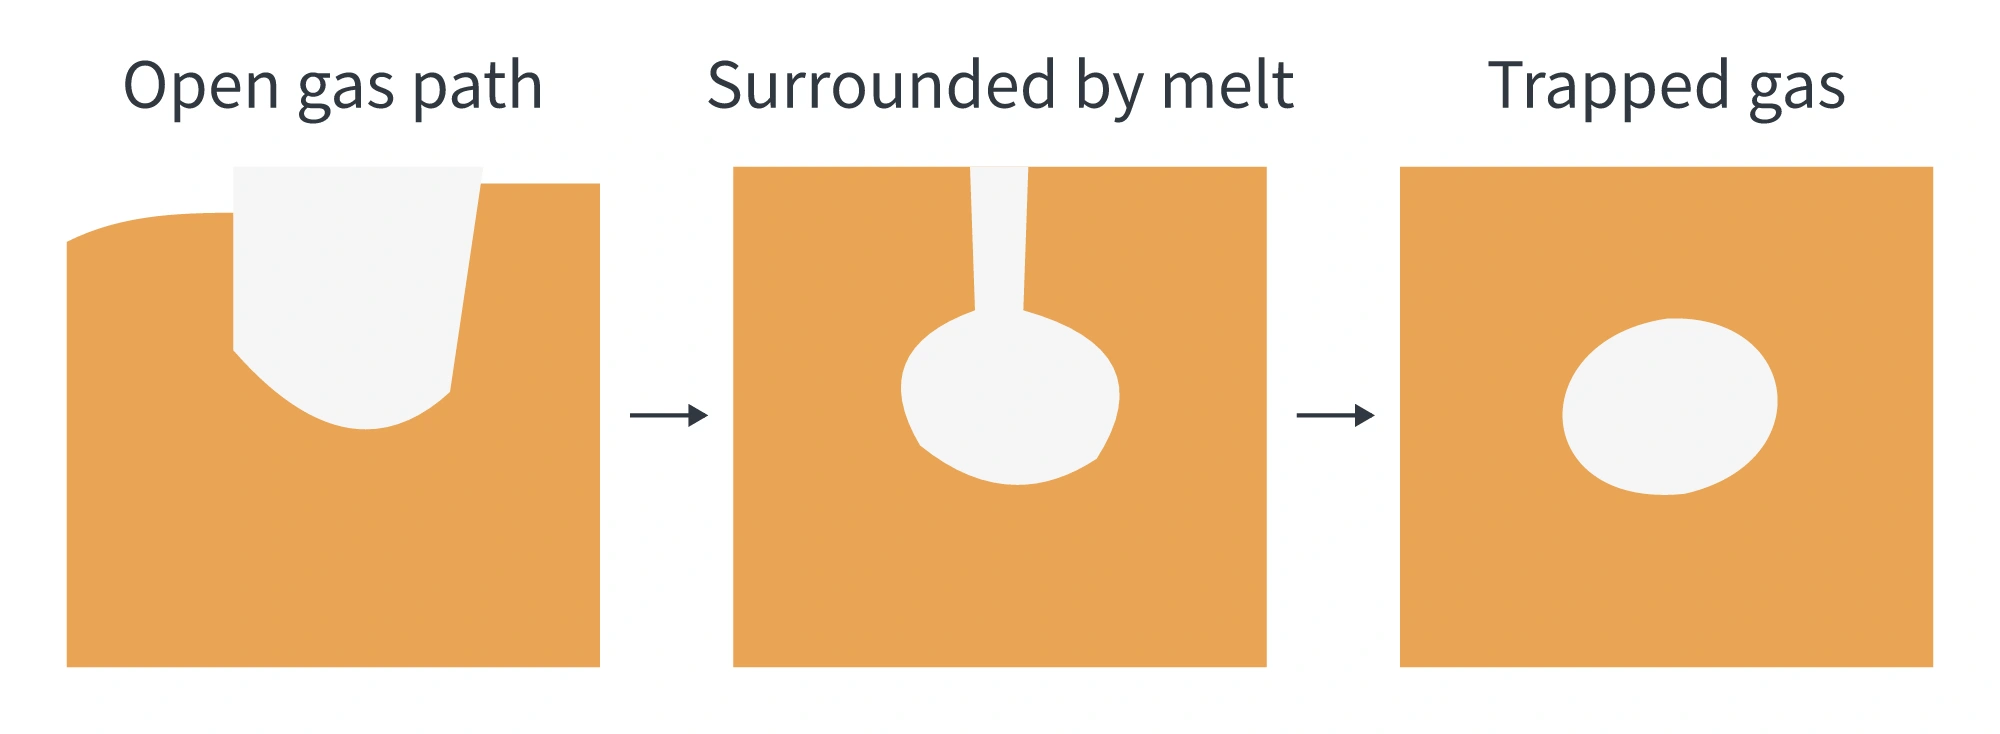
Antes del llenado hay aire. Al entrar metal debe salir por respiraderos. Si corrientes separadas se reúnen o el flujo se repliega encerrando gas, puede cortarse su conexión con la salida. Al solidificar queda un poro en el espacio ocupado.
La pregunta clave va más allá de que exista un respiradero: ¿Puede el gas alcanzar la salida antes de quedar encerrado? El gas rodeado no saldrá automáticamente por un respiradero añadido en otro lugar. Investigue la dirección desde el ataque de entrada a la cavidad, uniones de corrientes, últimas zonas y conexiones a respiraderos y reboses.
Hay otras fuentes, como gas disuelto que sale de solución al solidificar. Un poro redondeado sugiere participación de gas, pero no demuestra ventilación insuficiente.
Porosidad de contracción: la alimentación no compensa la contracción
Las aleaciones de aluminio contraen al solidificar. Si el entorno sigue líquido y el paso está abierto, puede llegar metal a compensar: es alimentación de contracción.
El problema surge al aislarse la región. Su entorno o conexión solidifica antes y el líquido aislado sigue contrayendo sin recibir metal. Quedan cavidades de contracción o porosidad distribuida. Las zonas gruesas suelen solidificar al final, pero el espesor solo es un indicio: la secuencia real también depende de la extracción térmica y la refrigeración.
Un punto caliente solidifica después del entorno. Localizarlo indica dónde alimentar; revisar entrada y pasos establece si el metal aún llega.
La intensificación aumenta la presión del metal para ayudar a alimentar la contracción. Ajustarla no garantiza alimentación eficaz continua. Una vez solidificados entrada o paso, ya no puede circular metal líquido.
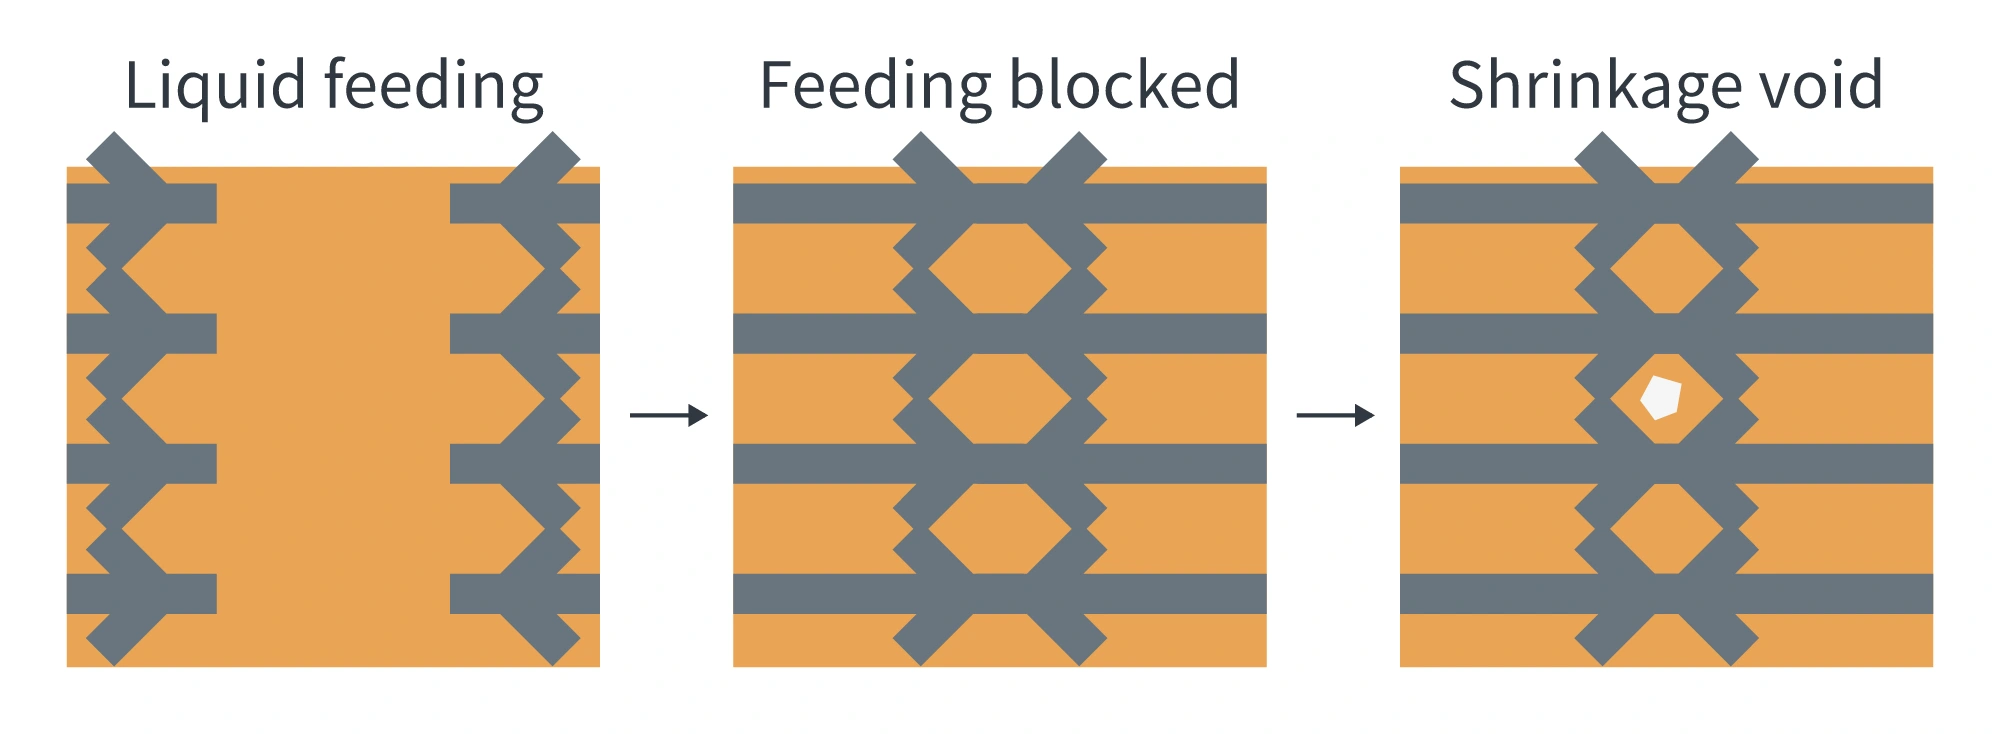
Siga el líquido naranja central en las tres etapas y su conexión con otro metal líquido. Al unirse los sólidos grises, lo dividen en bolsas aisladas sin alimentación.
¿Qué revelan los poros reales en la primera inspección?
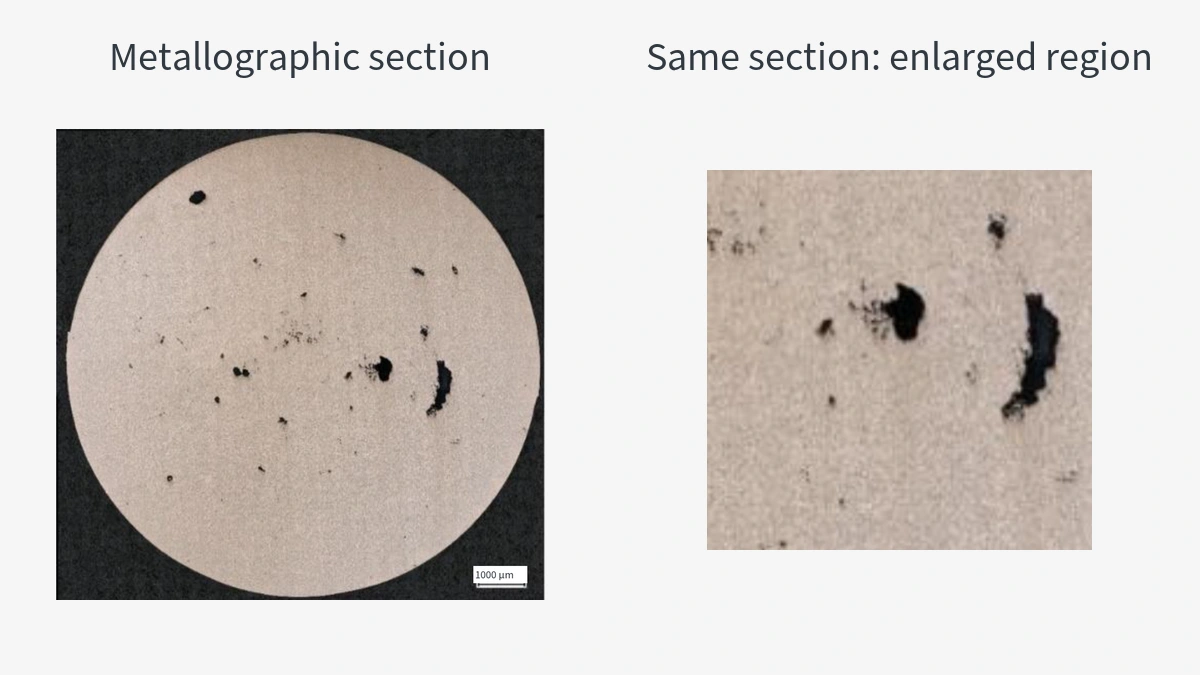
La imagen inicial muestra A356 obtenido por alta presión. Los poros negros tienen distintas formas, pero esa sección general no determina la causa de cada uno.
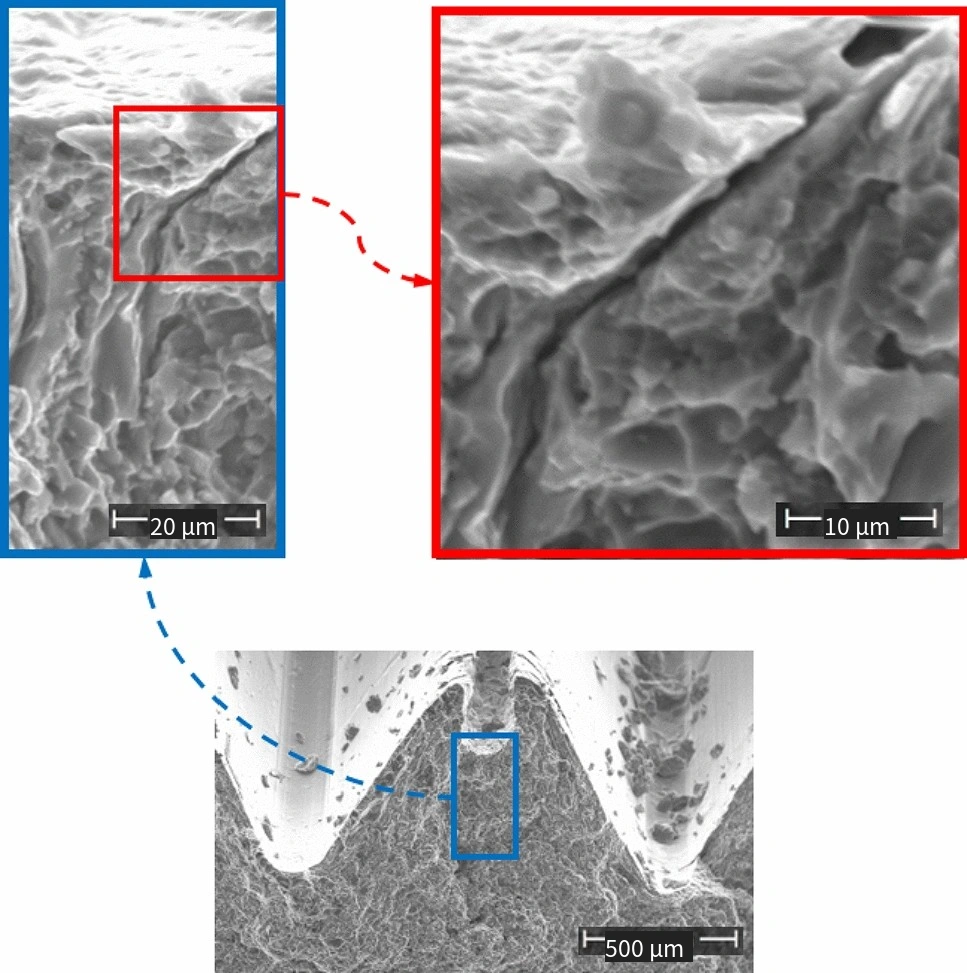
Las micrografías muestran un componente de compresor AlSi9Cu3(Fe) sellado por impregnación. Compare los poros más redondos de arriba a la izquierda con los bordes irregulares del centro y abajo: coexisten gas y contracción. A la derecha, detalle de microporosidad. Los aumentos son distintos.
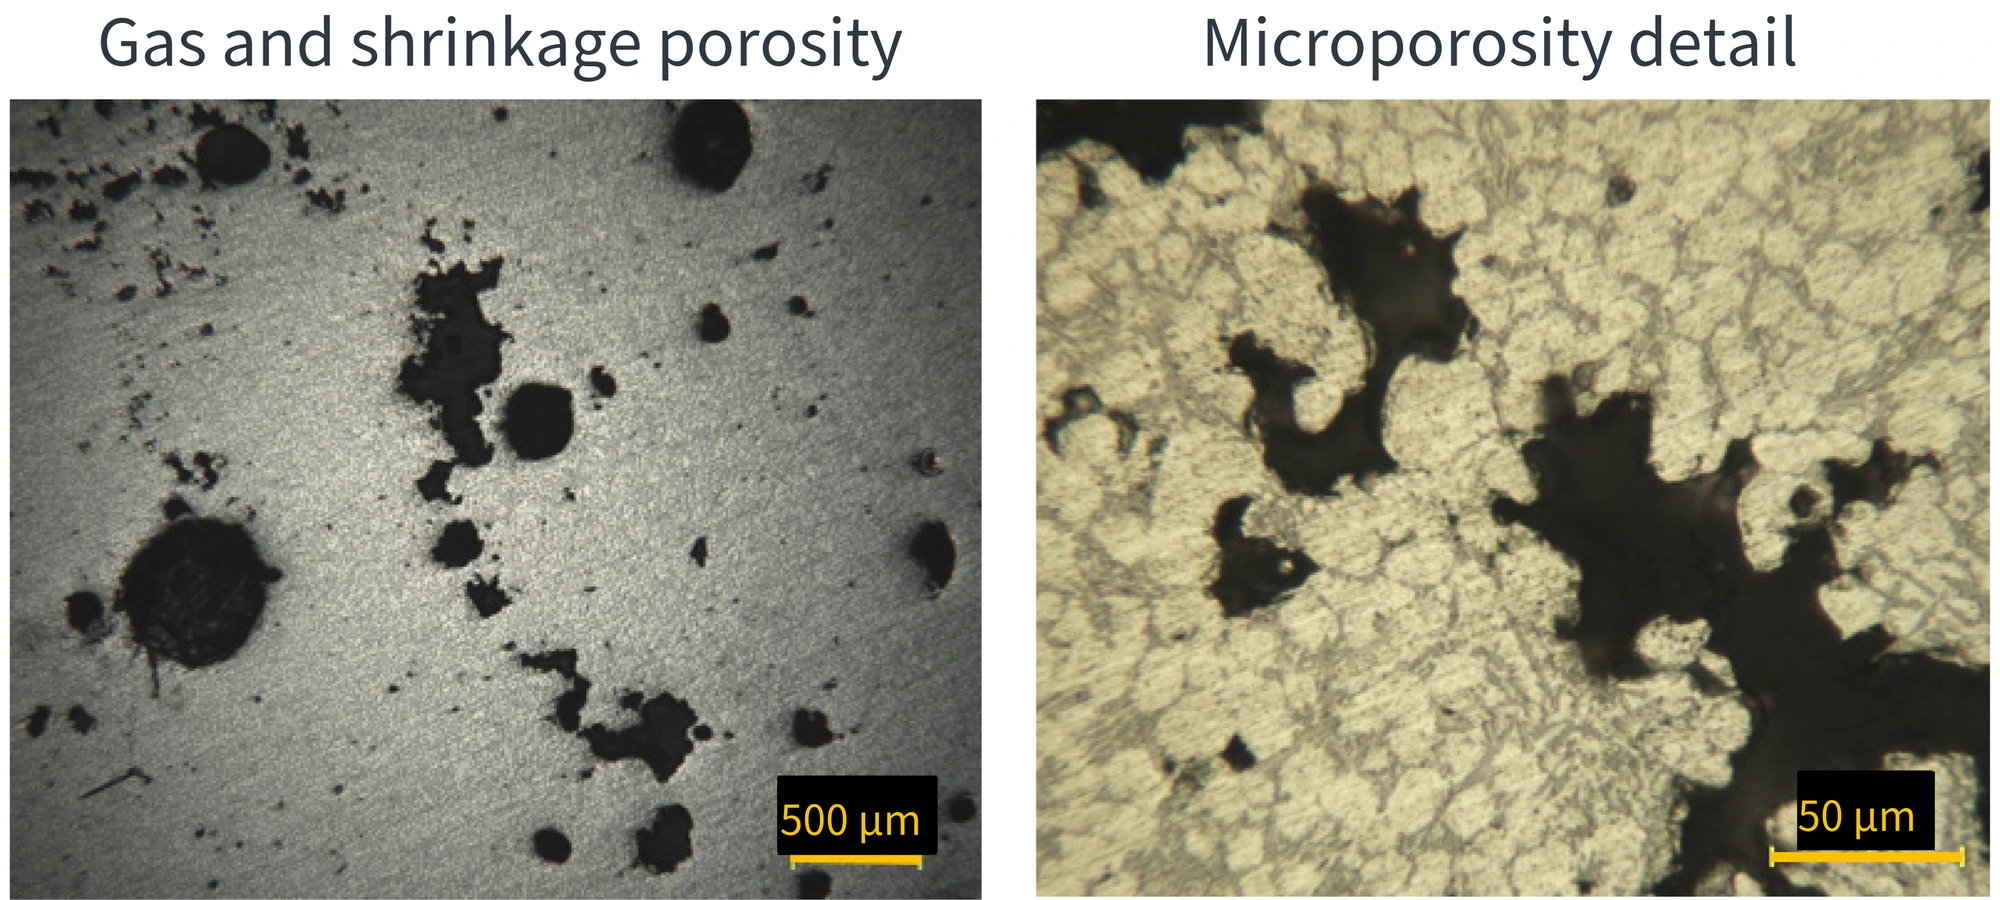
Examine primero los bordes reales. Después utilice los ejemplos tridimensionales y secciones para entender por qué un mismo poro cambia de aspecto según el plano.
En una sección preparada y pulida, los bordes son especialmente útiles. Los poros típicos de gas tienen contornos más lisos y suelen aproximarse a esferas. Los de contracción son irregulares y recorren espacios entre dendritas, cristales arborescentes formados al solidificar; esos espacios pueden darles ramificaciones.
| Qué examinar | Indicios típicos de participación de gas | Indicios típicos de contracción de solidificación |
|---|---|---|
| Bordes del poro en sección pulida | Contornos más lisos, a menudo circulares o elípticos | Contornos irregulares, posibles ramas o huecos distribuidos |
| Forma tridimensional del poro | A menudo más próxima a una esfera | Puede presentar ramas, estrechamientos y conexiones complejas |
| Preguntas del proceso relacionadas | ¿Cómo entró el gas, dónde quedó encerrado y podía escapar? | ¿Qué zona solidificó al final y cuándo perdió su alimentación? |
| Comprobaciones en el molde | Patrón de llenado, uniones de flujos y conexiones con respiraderos y rebosaderos | Puntos calientes, refrigeración y solidificación de entradas y pasos de alimentación |
Las formas de la tabla orientan una valoración inicial. La investigación metalográfica respalda diferencias entre poros típicos de gas y contracción, pero un poro redondo no demuestra aire atrapado y uno ramificado no identifica por sí solo un canal de refrigeración defectuoso. Pasar de la forma del poro a una causa del molde sigue requiriendo pruebas de ubicación y proceso.
Un plano que atraviesa un poro tridimensional ramificado puede exponer solo una parte. La foto de sección puede omitir la forma completa y la abertura mecanizada no es necesariamente su mayor dimensión interna. Una abertura pequeña no implica que todo el poro sea pequeño.
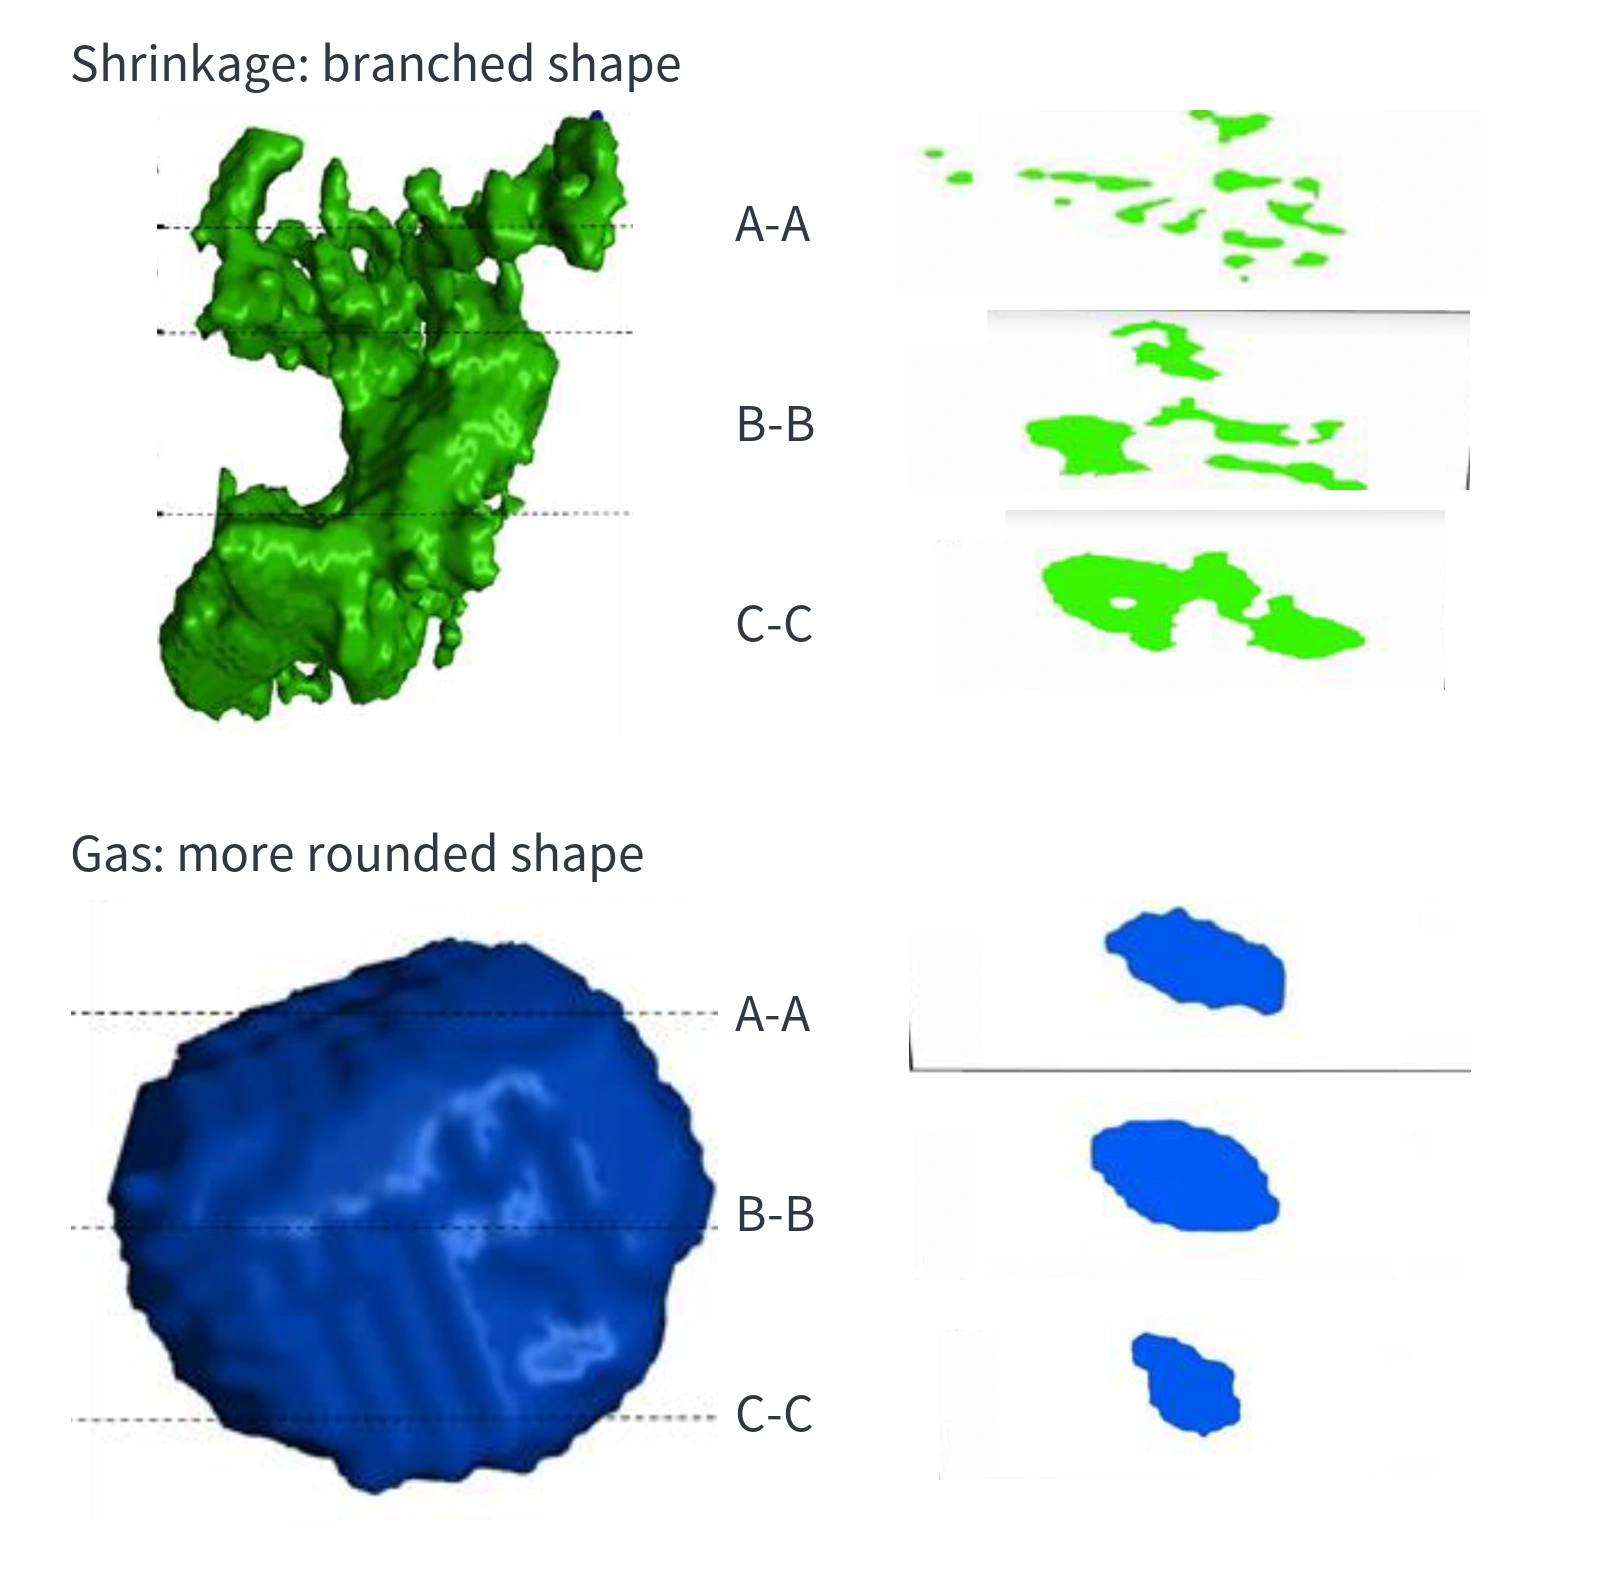
Relacionar la ubicación del poro con el molde
Marque primero el poro expuesto en el plano de la fundición. Registre qué mecanizado lo descubrió, cuánto sobremetal se retiró y si está en pared gruesa, raíz de nervio, resalte o pared delgada. Relacione ese mismo punto con alimentación, ventilación, rebosaderos, refrigeración y análisis disponibles de llenado y solidificación.
Las comparaciones más útiles son si la zona porosa coincide con atrapamiento de gas y si coincide con una zona que solidifica al final. La simulación propone ubicaciones a investigar y la inspección actual contrasta sus predicciones. Un gráfico simulado de aire atrapado no es una fotografía de porosidad medida.
Sospecha de aire atrapado: seguir la vía de escape
Examine cómo llega el metal a la zona. Si se unen dos corrientes, compruebe por dónde sale el aire antes. Si llena al final, verifique que conserve conexión abierta con la salida de ventilación.
Los respiraderos evacuan gas. Las bolsas de rebose reciben metal fuera de la cavidad y pueden colaborar con ellos. Su eficacia depende de posición y conexiones. Contarlas o medir su volumen no indica si conectan con el gas y el frente que deben salir.
Compruebe tres cuestiones con la disposición real:
- ¿Dónde conectan las salidas? Compare entradas de ventilación y rebose con últimas zonas y uniones de flujo para establecer si hay vía de escape.
- ¿Siguen siendo eficaces los pasos? Inspeccione respiraderos, entradas de rebose y salidas por bloqueos o cambios de conexión. Si hay vacío, compruebe sus conexiones y funcionamiento real.
- ¿Coincide el llenado con las condiciones de diseño? Compare pruebas y entradas de simulación, revisando inyección y secuencia. Cambiar solo la geometría de ventilación no sustituye localizar el atrapamiento.
Son preguntas de investigación, no instrucciones de ampliar respiraderos ante cada poro. Ventilación, reboses y parámetros deben adecuarse a aleación, pieza y equipo actuales. No se ofrecen ajustes universales.
Sospecha de contracción: seguir la alimentación
Compare la zona con el análisis para ver si solidifica al final. Si hay poros en una transición gruesa-delgada, compruebe si la refrigeración local altera la secuencia. El espesor por sí solo no completa el diagnóstico.
Siga después la alimentación. ¿Hay un tramo estrecho que solidifica antes entre entrada y poro? ¿Sigue abierto cuando hace falta? ¿Coincide la intensificación con el tiempo de cierre por solidificación?
Esto explica por qué ampliar la ventilación puede no eliminar porosidad de contracción. Ventilar facilita sacar gas; la contracción exige alimentar durante la solidificación. Si ambos mecanismos contribuyen, revise ambas relaciones en la misma zona.
¿Qué pruebas añaden fotos, radiografías y CT?
Las fotos normales registran posición y abertura expuesta. La metalografía pulida muestra bordes y relación con la microestructura. Ambas informan de una superficie o sección.
La radiografía es una proyección según el haz: ayuda a ver la distribución interna, pero poros a distinta profundidad pueden superponerse. La CT (tomografía computarizada) reconstruye en tres dimensiones formas, posiciones y conexiones reales. En ambos métodos, el poro mínimo detectable depende de la resolución efectiva.
Si solo hay una foto mecanizada, preserve ubicación y profundidad de corte antes de clasificar. Si necesita confirmar la morfología interna, organice una inspección adecuada y relacione el poro tridimensional o sección con la misma región.
La investigación debe producir un juicio comprobable: qué pruebas apuntan a gas o a contracción y dónde están respiraderos, reboses o puntos calientes correspondientes. Tras cambiar, compare la misma zona bajo iguales condiciones de inspección para saber si abordó el problema real.





