
Sie würden wahrscheinlich nicht direkt sagen, dass Ihr Teiledesign die Formkosten in die Höhe treibt. Doch bei Moldsteells haben wir schon zu viele 3D-Dateien für Haushaltsgeräteprojekte geöffnet und immer wieder dieselben Merkmale gesehen, die die Angebote in die Höhe schnellen ließen. Einige Erhöhungen sind so erheblich, dass Kunden fragen, ob das Angebot falsch ist. Diese fünf Merkmale sind keine Einzelfälle. Es sind Routineprobleme, die wir in Formenprojekten für Haushaltsgeräte immer wieder sehen und erklären. Diese Liste soll nicht alles abdecken, aber die Behebung dieser Punkte kann das Angebot erheblich verbessern.
1. Hinterschneidungen an äußeren Seitenwänden erfordern immer mehr Schieber
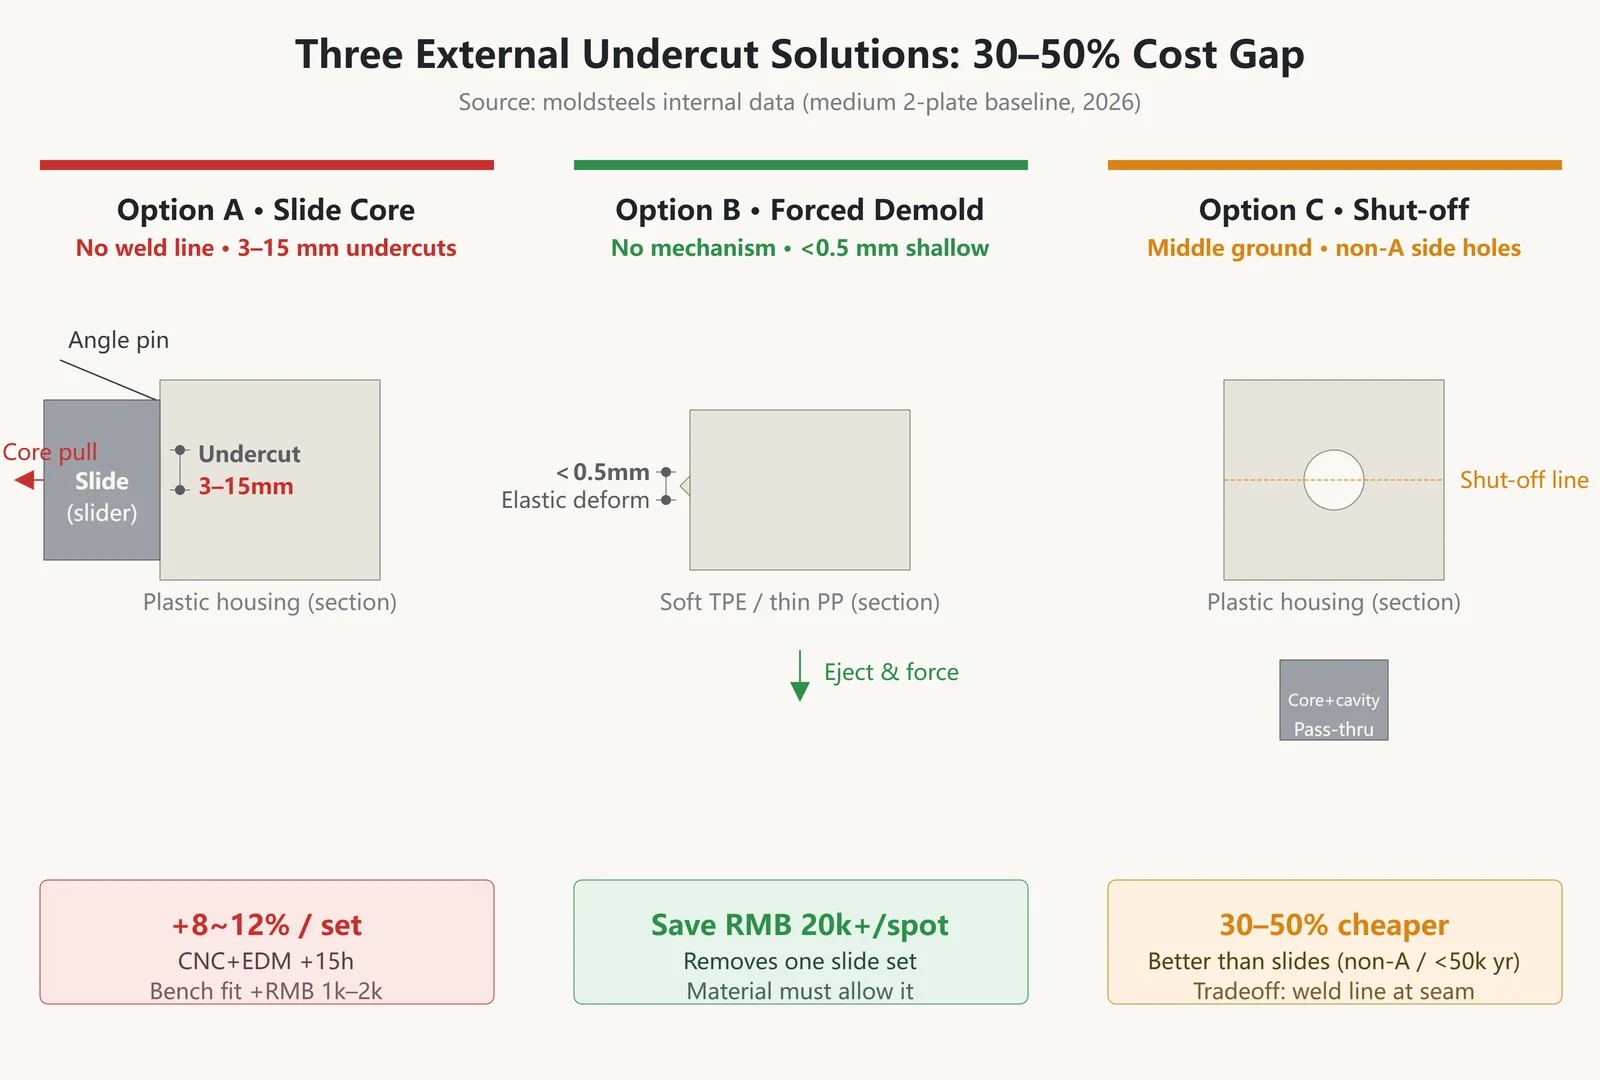
Dies ist wahrscheinlich die häufigste strukturelle Kostenfalle, die wir in Zeichnungen für Haushaltsgeräte sehen. Ein Schnappverschluss an der Gehäusewand, eine seitliche Aussparung für eine Tastenöffnung oder eine interne Arretierung im Batteriefach – jedes Merkmal, das sich nicht in Entformungsrichtung lösen lässt – erfordert einen Seitenkernmechanismus. Externe Hinterschneidungen erfordern Schieber, während interne Hinterschneidungen Auswerfer (Lifter) benötigen. Die Mechanismen unterscheiden sich, aber die Kostenlogik ist dieselbe: Jeder zusätzliche Schiebersatz erhöht die CNC- und EDM-Bearbeitungszeit typischerweise um etwa 15 Stunden, treibt die gesamten Werkzeugkosten um 8% bis 12% in die Höhe und erhöht zudem den Aufwand für die Bankmontage.
Die Kosten steigen nicht linear, sondern sprunghaft. Für ein mittelgroßes Zweiplattenspritzgießwerkzeug können die Bearbeitungskosten für ein Werkzeug ohne Schieber im Bereich von $5.926 bis $8.889 liegen. Werden vier Schieber hinzugefügt, können die Kosten direkt von $10.370 auf $14.815 springen. Eine einzige strukturelle Änderung kann die Kosten um 75% erhöhen – und das beinhaltet noch nicht den Schieberstahl,Wärmebehandlung, und späterer Verschleißwartung. Bei vielen Projekten für Haushaltsgeräte liegt der Grund für eine Verdoppelung des Werkzeugangebots in den wenigen Hinterschneidungen an der Seitenwand.
Ein Hinterschnitt erfordert jedoch nicht immer einen Schieber. Wenn die Hinterschnitttiefe weniger als 0,5 mm beträgt und das Material eine elastische Verformung zulässt, wie z.B. weiches TPE oder dünnwandiges PP, kann die Zwangsentformung einen Schiebemechanismus vollständig eliminieren. Allein diese Änderung kann einen Kostenunterschied ab $2,963 bedeuten. Bei einem etwas tieferen Seitenloch kann auch ein Absteller einen Schieberkernzug ersetzen. Dies kann die Werkzeugkosten um 30% bis 50% senken, wobei der Kompromiss eine Binde-/Fließnaht an der Trennlinie ist. Wenn der Bereich keine kosmetische Oberfläche der Klasse A ist oder das Jahresvolumen unter 50.000 Teilen liegt, ist ein Absteller oft kostengünstiger als ein Schieber. Wenn das Teil ein sauberes Erscheinungsbild ohne sichtbare Binde-/Fließnaht und eine stabile Versorgung im sechsstelligen Bereich pro Jahr erfordert, wird ein Schieberkernzug zur bevorzugten Option. Die Hinterschnitttiefe bestimmt die Wahl des Mechanismus: Flache Hinterschnitte in weichen Materialien können eine Zwangsentformung ermöglichen, wobei die genaue Grenze von Material und Wandstärke abhängt, während starre Kunststoffe weitaus weniger nachgiebig sind. Hinterschnitte von 3 bis 15 mm verwenden üblicherweise Schrägschieber. Oberhalb von 15 mm wird ein hydraulischer Kernzug erforderlich. Je komplexer der Mechanismus, desto höher sind die Stahlkosten, die Bearbeitungsstunden und die langfristigen Wartungskosten.
2. Ungleichmäßige Wandstärke erzeugt Einfallstellen auf der Rückseite
Eine Zeichnung kann einen Rippenansatz zeigen, bei dem die lokale Wandstärke direkt von 2 mm auf 4 mm springt. Beim Spritzgießen kühlt der dickere Bereich langsamer ab und schrumpft stärker. Während die dünne Wand bereits erstarrt ist, schrumpft der dicke Bereich noch – und das hinterlässt eine Einfallstelle auf der Rückseite. Derselbe Mechanismus verursacht auch kraterartige Schrumpfungen um Schraubdome herum sowie Lufteinschlüsse oder Verbrennungen in Wandübergangsbereichen. Letztendlich muss das Werkzeug immer wieder angepasst werden.
Gehäuse von Haushaltsgeräten folgen gängigen Wandstärkenbereichen der Industrie: 2,5 bis 3,5 mm für Großgeräte wie Kühlschränke, Waschmaschinen und Klimaanlagen; 1,5 bis 2,5 mm für Kleingeräte wie Haartrockner und elektrische Zahnbürsten. Weicht das Design von diesem Bereich ab, rächt sich dies am Werkzeug. Sind Verstärkungsrippen erforderlich, sollte deren Dicke nur 50% bis 70% der Nennwandstärke betragen. Wandstärkenübergänge sollten innerhalb einer Änderung von 25% kontrolliert werden. Dies sind grundlegende Regeln inSpritzgießwerkzeugeDesign. Werden diese bereits in der Entwurfsphase berücksichtigt, reduziert sich das Risiko von Einfallstellen erheblich.
Die versteckten Kosten liegen in der Kühlung. Sobald die Wandstärke ungleichmäßig wird, muss die Kühlzeit oft um 50% bis 80% erhöht werden, um Einfallstellen zu unterdrücken, und die Kühlung nimmt bereits mehr als die Hälfte des Spritzgießzyklus in Anspruch. Wenn die Sichtfläche zudem Hochglanz erfordert und Bindenähte vermieden werden müssen, ist die übliche Lösung ein sequenzielles Nadelverschluss-Heißkanalsystem, das eine Nadelsteuerung verwendet, um sichtbare Bindenähte zu eliminieren. Dieses System kostet spürbar mehr als ein Standard-Heißkanalsystem und benötigt zusätzlich eine Zeitsteuerung. Eine plötzliche Änderung der Wandstärke macht das Werkzeug nicht nur teurer. Sie treibt auch die Teilekosten während der gesamten Produktion in die Höhe.
3. Große hochglänzende Flächen verdoppeln sowohl die Stahl- als auch die Polierkosten
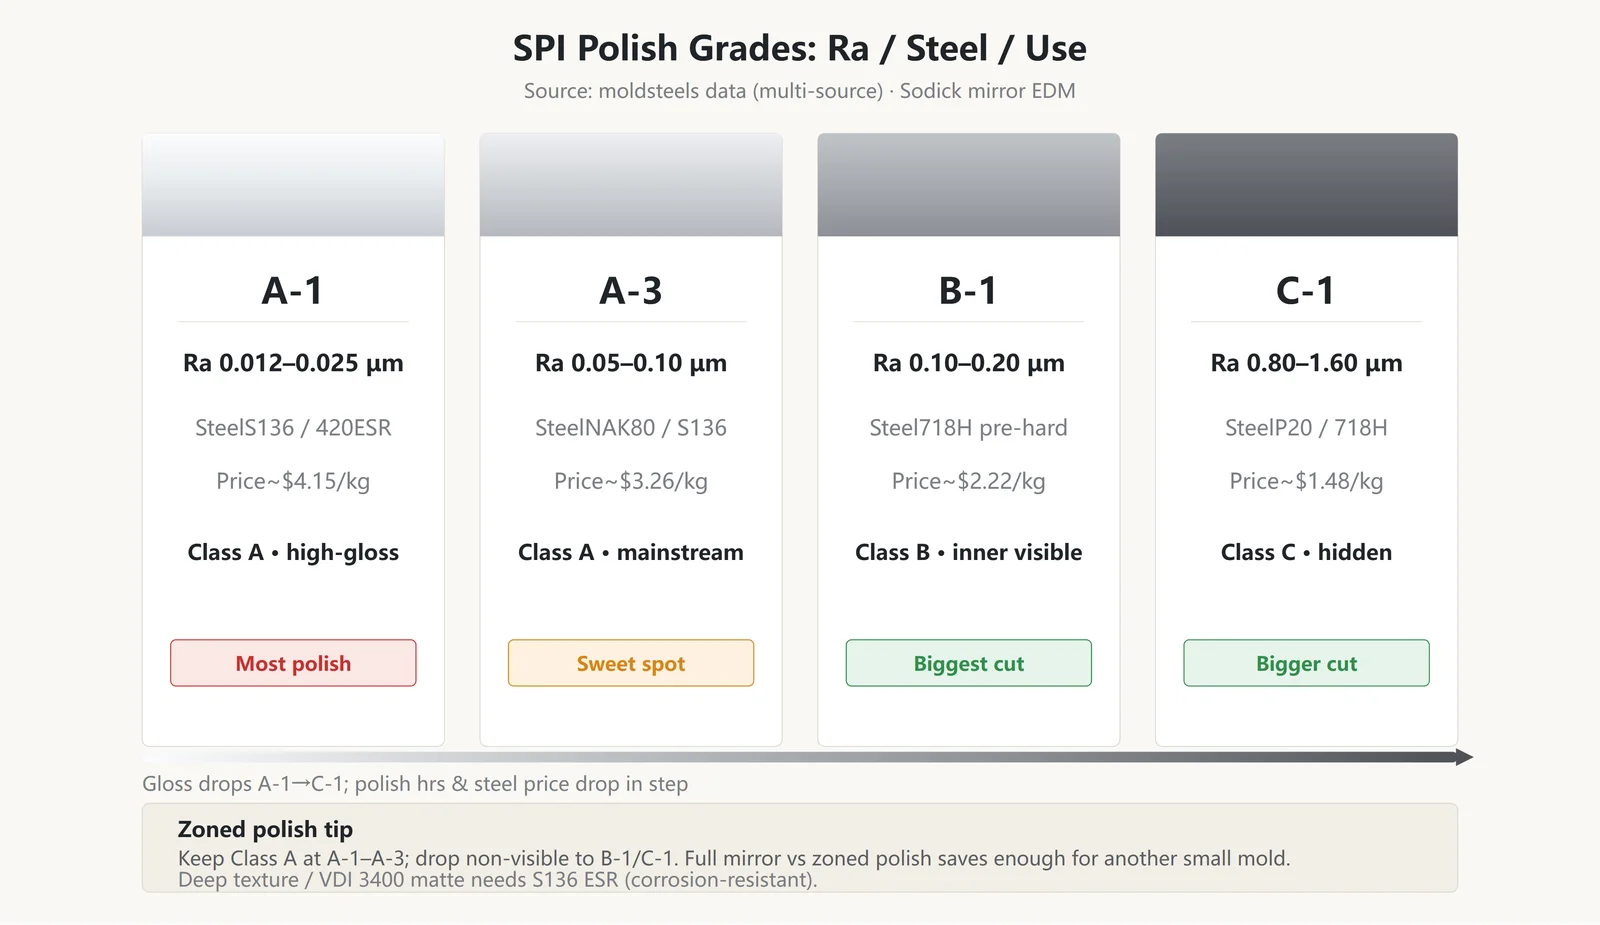
Wenn die Sichtfläche eine SPI A1 Spiegelglanzpolitur erfordert, muss der gesamte Stahl- und Polierprozess auf ein höheres Niveau gehoben werden. SPI A1 verlangt eine Oberflächenrauheit von Ra 0,012 bis 0,025 µm. Der Formstahl muss in der Regel als gehärteter S136 mit 54 HRC vorliegen und mit 6000er Diamantpaste handpoliert werden. Nicht jeder Stahl lässt sich auf dieses Niveau polieren.
Der Preisunterschied beim Stahl ist der direkteste Kostenfaktor. Für den gleichen Formstahl kostet Standard-P20 etwa $1.48 pro kg, während spiegelpolierfähiger S136 etwa $4.15 pro kg kostet – fast dreimal so viel. Bei einem großen Formnest-Satz kann allein dies einen Preisunterschied von über zehntausend Yuan verursachen. Bei Blenden von Haushaltsgeräten werden für Standard-Sichtflächen oft vorgehärtete NAK80-Stähle verwendet, da sie keine zusätzliche Härtung benötigen und sich effizient polieren lassen. Für korrosionsbeständige Anwendungen, wie z.B. bei Kühlschränken und Küchengeräten, kann S136 zum Einsatz kommen. S136 erfordert jedoch eine Härtung und birgt ein höheres Verzugsrisiko, weshalb sein Einsatz nicht für jedes Bauteil wirtschaftlich ist. Diese Abwägung ist oft der Punkt, an dem sich die Angebote zu unterscheiden beginnen.
Echte Einsparungen ergeben sich durch die bereichsweise Polierung. Die meisten Blenden von Haushaltsgeräten bestehen aus ABS, und mit diesem Material lässt sich ein hervorragendes Erscheinungsbild von SPI A1 bis A3 erzielen – das bedeutet jedoch nicht, dass die gesamte Formoberfläche auf A1 poliert werden muss. Nicht sichtbare Flächen können mit 600er Schleifpapier auf B1 oder sogar mit einem 600er Schleifstein auf C1 bearbeitet werden. Dies verkürzt die Polierzeiten erheblich. Für texturierte Oberflächen ist der Standard VDI 3400. Je tiefer die Textur, desto höher sind die Anforderungen an die Korrosionsbeständigkeit des Stahls. Flache Texturen von 0,1 bis 0,2 mm können mit Standardstahl realisiert werden. Tiefe Texturen über 0,5 mm sind besser mit S136 ESR zu realisieren. Andernfalls kann die Ätzlösung den Stahl angreifen, und das Werkzeug muss möglicherweise kurz nach Beginn der Serienproduktion repariert werden. Der Preisunterschied zwischen der Polierung der gesamten Form auf Hochglanz und der bereichsweisen Polierung kann so erheblich sein, dass er die Kosten für eine zusätzliche kleine Form abdeckt.
4. Keine Planung für Weichkomponenten-Umspritzung: Die Wahl ist ein 2K-Werkzeug oder zwei separate Werkzeuge
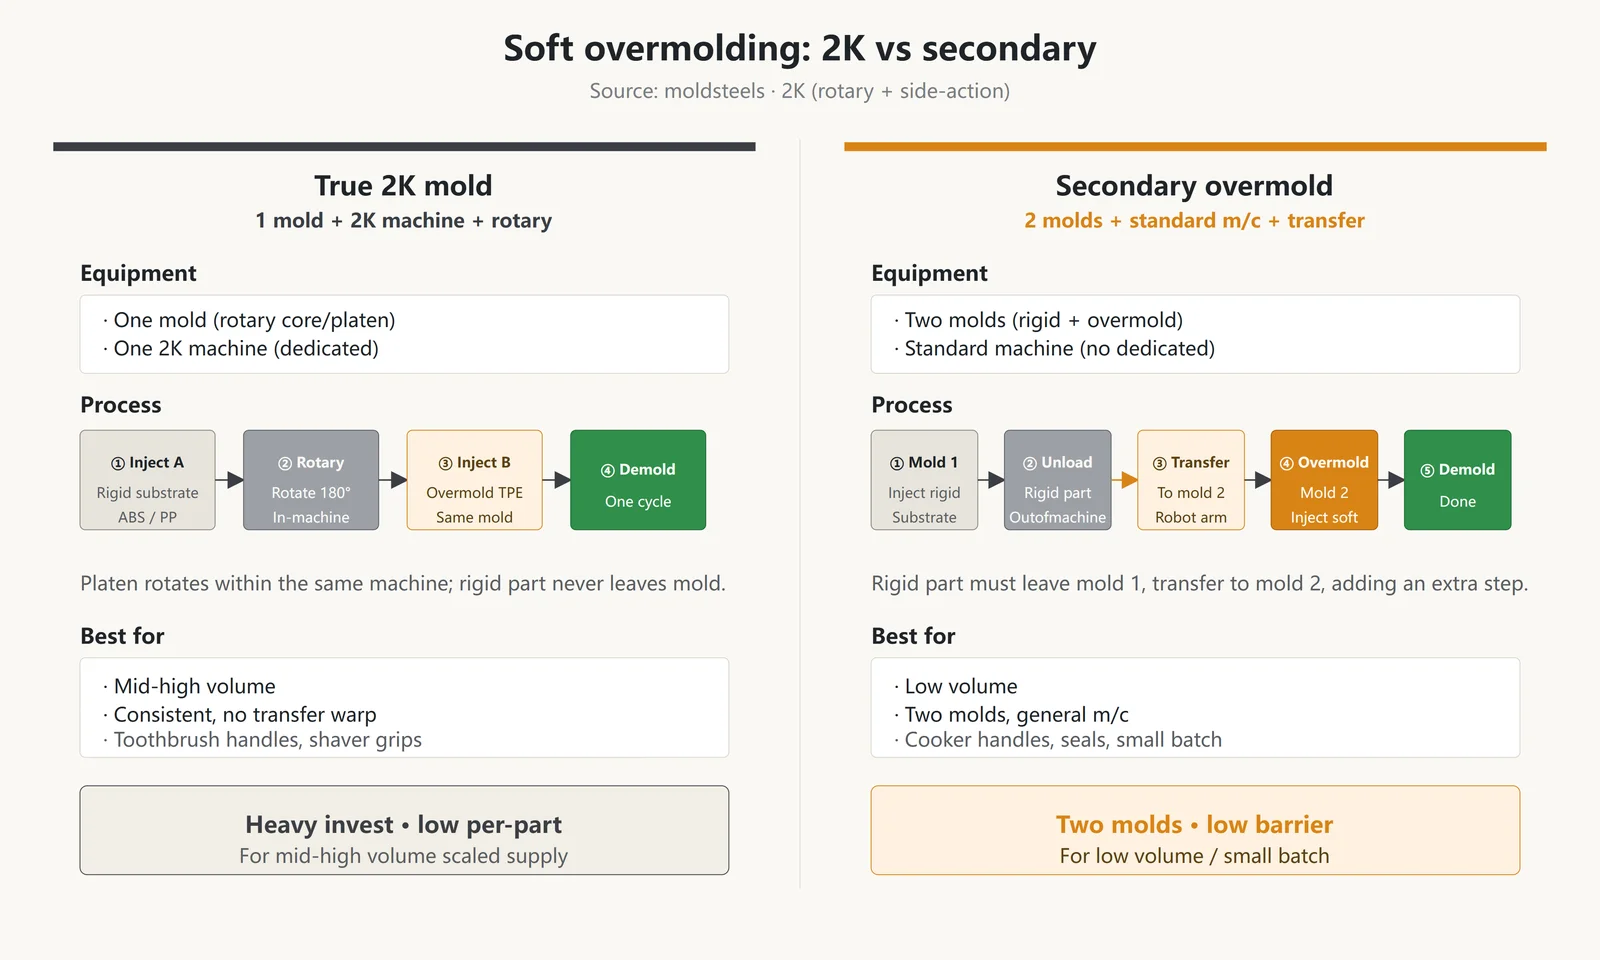
Soft-Touch-Griffe an elektrischen Zahnbürsten, rutschfeste Kanten an Rasierern, Griffe von Reiskochern und integrierte Dichtungsringe sind allesamt gängige umspritzte Strukturen in Haushaltsgeräten. Ein Einfarben-Werkzeug kann diese nicht verarbeiten. Die Wahl ist entweder ein 2K-Werkzeug oder eine sekundäre Umspritzung. Die beiden Lösungen verwenden völlig unterschiedliche Werkzeugstrukturen und werden nicht in der gleichen Preisklasse angeboten.
Ein echtes 2K-Werkzeug verwendet ein Werkzeug auf einer 2-Komponenten-Spritzgießmaschine mit einem rotierenden Drehteller, der sich um 180 Grad dreht. Zwei Materialien werden nacheinander eingespritzt, und das Bauteil wird in einem Zyklus fertiggestellt. Sowohl die Werkzeug- als auch die Maschineninvestition sind hoch. Ein sekundäres Umspritzwerkzeug kann auf einer Standard-Spritzgießmaschine betrieben werden, erfordert jedoch zwei separate Werkzeuge. Zunächst wird das starre Substrat gespritzt. Anschließend wird das starre Teil in das zweite Werkzeug übertragen und mit einer TPE-Schicht umspritzt. Das bedeutet zwei Werkzeuge und einen zusätzlichen Transferschritt dazwischen.
Beide Optionen kosten spürbar mehr als eine Einfarbenform, aber die Kostenstruktur ist unterschiedlich. Eine 2K-Form ist für mittlere bis hohe Stückzahlen sinnvoller, da die Maschineninvestition auf die Ausbringung verteilt werden kann. Für geringere Stückzahlen ist das nachträgliche Umspritzen in der Regel die bessere Wahl. Die richtige Entscheidung hängt zunächst vom jährlichen Volumen und der Abdeckungsfläche des Weichmaterials ab, dann von der vom Formenlieferanten vorgeschlagenen Lösung – nicht von der Annahme, dass die teurere Option immer die bessere ist. Beim Umspritzen gibt es auch ein verstecktes Risiko: mangelnde Adhäsion. TPE haftet nicht von Natur aus gut an jedem starren Kunststoff, und wenn die Oberfläche des starren Substrats noch Formtrennmittelrückstände aufweist, verschlechtert sich die Adhäsion. Eine Plasma- oder Flammenbehandlung kann zunächst erforderlich sein, um die Oberflächenspannung zu erhöhen. Die Oberflächenspannung von ABS muss möglicherweise von 32 Dyn/cm auf 42 bis 46 Dyn/cm angehoben werden, bevor die Haftung zuverlässig wird. Das fügt einen weiteren Prozessschritt hinzu. Wenn umspritzte Teile nach einiger Zeit in der Produktion anfangen, sich zu delaminieren, liegt die Ursache oft hier.
5. Kritische Toleranzen festgelegt auf ±0,01 mm
Wenn eine Zeichnung eine Toleranz von ±0,01 mm vorgibt, stellt sich zunächst die Frage, ob das Bauteil diese wirklich benötigt. Standard-Spritzgussteile funktionieren in der Regel gut mit einer stabilen Toleranz von ±0,05 bis 0,1 mm. Sobald die Zeichnung ±0,01 mm fordert, reicht Hochgeschwindigkeits-CNC nicht mehr aus. Das Werkzeug erfordert dannDrahterodieren / Erodieren (EDM), was eine langsamere Bearbeitung, höhere Kosten und einen deutlichen Anstieg des Gesamtwerkzeugpreises bedeutet.
Engere Toleranzen bedeuten nicht einfach nur höhere Präzision. Sie bedeuten höhere Kosten und größere Fertigungsschwierigkeiten. Geht man von IT10 auf IT8, wird das Werkzeug merklich teurer. Geht man erneut auf IT7, steigen die Werkzeugkosten nochmals deutlich an, während die Produktionsausbeute unter 90% fallen kann, was die Wirtschaftlichkeit unattraktiv macht. Bei Haushaltsgeräten sind die am häufigsten überspezifizierten Maße kosmetische Montagespalte und Passungsungenauigkeiten an der Trennlinie. Beträgt die Ungleichmäßigkeit der Klasse-A-Oberfläche 0,05 mm und der Spalt 0,1 mm, ist dies für das menschliche Auge bereits kaum noch wahrnehmbar. Besteht die Zeichnung dennoch auf ±0,02 mm, entstehen dadurch nur zusätzliche Kosten. Ungleichmäßigkeiten und Spalte auf der B-Seite und C-Seite können in der Regel noch weiter aufgeweitet werden.
Mehrfachwerkzeuge sind ein weiterer versteckter Kostenfaktor. Je mehr Kavitäten vorhanden sind, desto stärker wirken sich die Kavitäten-zu-Kavitäten-Variationen in Kombination mit Materialschrumpfungsschwankungen aus, was die Einhaltung von Toleranzen erschwert. Bei einem 8-fach-Werkzeug kann selbst eine Toleranz von ±0,05 mm einen CPK-Wert von 1 möglicherweise nicht erreichen. In diesem Fall besteht die Wahl darin, entweder die Toleranz zu lockern oder eine Inline-Prüfung und -Kompensation hinzuzufügen – was eine weitere Investitionsebene darstellt.
Diese fünf Konstruktionsmerkmale sind bei der Preisgestaltung von Formen für Haushaltsgeräte bei Weitem nicht das vollständige Bild, aber deren Optimierung kann ein Angebot wesentlich attraktiver erscheinen lassen. Der nächste Schritt ist einfach: Überprüfen Sie diese Checkliste, bevor Sie die Zeichnung versenden, oder senden Sie die 3D-Datei zuerst an den Formenlieferanten für eine DFM-Überprüfung. Entscheiden Sie den Plan erst, nachdem die Trennlinie, Schieber, Lifter, Wandstärke und Entformungsschräge klar definiert sind. Strukturoptimierungen werden besser in der DFM-Phase vorgenommen, als nachdem ein Angebot scheitert und die Zeichnung später überarbeitet werden muss. Bei Moldsteells ist dies genau die Art von Arbeit, die wir täglich erledigen. Bei der Werkzeugströmungsanalyse und DFM-Überprüfung für spritzgegossene Haushaltsgeräteteile identifizieren wir strukturelle Kostenfallen frühzeitig, überarbeiten das Design, wo möglich, und wechseln Prozessrouten, wo es sinnvoll ist. Wenn diese strukturellen Probleme erst in der T0-Bemusterungsphase auftreten, kostet jede Runde der Formmodifikation echtes Geld.





