
Das Telefon klingelt um 21 Uhr. Es ist Ihr Werkzeugbauer: „T0-Erprobung morgen. Bitte schicken Sie jemanden.“ Nach dem Auflegen fragen sich die meisten Einkäufer: Was bedeutet es überhaupt, T0 zu bestehen? Wie viele weitere Erprobungen wie T1 und T2 gibt es noch? Und worauf sollte ich in jeder Phase achten? ImKunststoffspritzgussformProjekte, die wir bei Moldsteells bearbeitet haben: Etwa 60-70% neuer Formen bestehen die erste T0-Bemusterung mit nur geringfügigen Überarbeitungen. Die restlichen 30-40% erfordern vor dem Übergang zu T1 wesentlichere Anpassungen. T0, T1 und T2 sind nicht nur Formalitäten; jede Bemusterung entspricht einem klaren technischen Ziel. T0 dient der Identifizierung struktureller Probleme, T1 der Festlegung von Parametern und der Überprüfung von Abmessungen, und T2 der Prüfung der Stabilität in der Serienproduktion. Wenn Sie verstehen, was bei diesen drei Meilensteinen getestet wird, wissen Sie, wenn Sie einen Anruf erhalten oder einen ISIR (Erstmusterprüfbericht) erhalten, was Sie fragen, was Sie hinterfragen und ob Sie zustimmen können.
T0: Erste Formüberprüfung – Fokus auf Struktur, nicht auf Abmessungen.
T0 ist der allererste Probelauf, nachdem ein Spritzgießwerkzeug montiert wurde. In der Branche sagen wir, T0 dient der Problemfindung, nicht der Ergebnisvalidierung. Dieser Lauf prüft lediglich, ob die grundlegende Struktur des Werkzeugs funktioniert. Lässt es sich reibungslos öffnen und schließen? Funktioniert das Auswerfersystem ohne zu klemmen? Kann die Kavität vollständig gefüllt werden (Kurzschüsse sind üblich)? Gibt es Gratbildung oder Brandstellen? Behindern sich Mechanismen gegenseitig? Die Prozessparameter sind noch nicht festgelegt; der Techniker kann die Einstellungen frei anpassen, um das optisch beste Teil zu erhalten, und der Lauf stoppt nach nur wenigen Dutzend Schüssen.
T0-Muster werden immer Mängel aufweisen – Kurzschüsse, Grat, Einfallstellen, Verzug und ungenaue Maße sind die Regel. Diese Muster können nicht für die Montagevalidierung verwendet, nicht als Endteile akzeptiert und nicht für die offizielle Freigabe genutzt werden. T0 validiert lediglich die Werkzeugkonstruktion selbst. Viele Käufer geraten in Panik, wenn sie bei ihrem ersten Bemusterungsbesuch Einfallstellen an einem T0-Muster sehen, aber das ist unnötig. Es ist völlig normal, bei T0 Probleme zu identifizieren. Die wahre Gefahr besteht nicht darin, dass T0-Muster Fehler aufweisen; sie besteht darin, wenn ein Lieferant versucht, T0-Muster als T1-Teile auszugeben. Dann werden Sie irregeführt.
Hier ist Ihre T0-Checkliste: Überprüfen Sie die Öffnungs- und Schließbewegung des Werkzeugs, die Auswerferbalance, die Füllfähigkeit, die Entlüftung (auf Gratbildung, Verbrennungen oder Gaseinschlüsse) und eventuelle mechanische Interferenzen. Sie sollten auch prüfen, ob die physischen Teile mit der Formfüllanalyse übereinstimmen. Einige Betriebe druckprüfen die Kühlkanäle auch mit dem 1,5-fachen des Betriebsdrucks für 30 Minuten, um Lecks zu erkennen. Bei Moldsteells ist die Werkzeugerprobung ein fester Bestandteil unseres Projekt-Workflows. Nach diesem T0-Lauf, unserem siebten Qualitätskontrollpunkt, greift unser Prozess „Erprobungsbericht und Musterprüfung“. Die Erprobung ist nicht nur ein einmaliger Vorgang, sondern ein formeller Prüfpunkt in unserem Prozess.
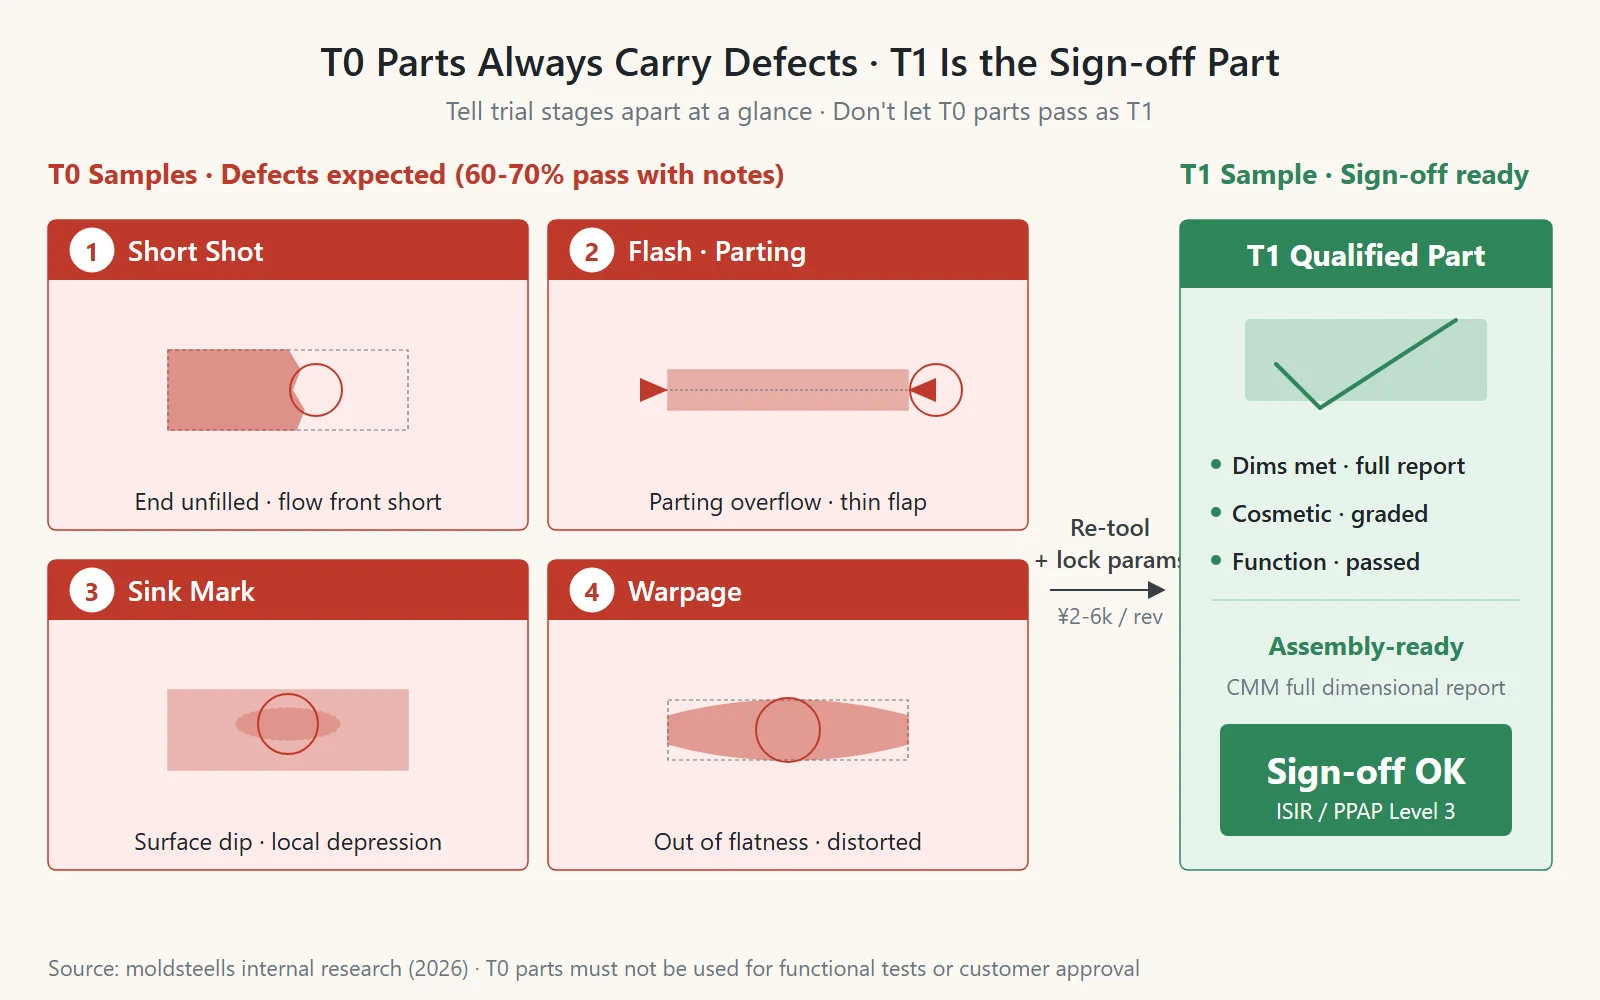
T1: Festlegung der Parameter und erste Maßprüfung anhand Ihrer Zeichnungen.
T1 ist der erste formelle Probelauf, nachdem die in T0 festgestellten Probleme behoben wurden. Ab diesem Durchlauf werden die Prozessparameter festgelegt. Schmelzetemperatur, Werkzeugtemperatur, Einspritzgeschwindigkeit, Nachdruck, Nachdruckzeit, Kühlzeit und Zykluszeit werden alle in einem „Freigegebenen Prozessdatenblatt“ dokumentiert. Zukünftige Änderungen dieser Parameter erfordern einen neuen Freigabeprozess.
Zu den Lieferobjekten für T1 gehören ein vollständiger CMM-Maßbericht, ein Materialprüfzeugnis, eine Klassifizierung von Oberflächenfehlern, ein Funktionstest der Baugruppe und das festgeschriebene Prozessdatenblatt. Der Maßbericht ist entscheidend. Ein KMG sollte jede Schlüsselabmessung messen und mit den Toleranzen auf Ihrer Zeichnung vergleichen. Bei Mehrkavitätenwerkzeugen müssen Proben aus jeder Kavität entnommen werden; man kann nicht einfach immer wieder dieselbe leicht zugängliche Kavität messen und dies als Zufallsstichprobe bezeichnen. Eine typische T1-Erprobung umfasst die Messung von 10-30 Mustern, wobei alle kritischen Abmessungen auf dem KMG überprüft werden.
Wenn Sie den Bericht erhalten, überprüfen Sie zuerst die Stichprobengröße. Eine Cpk-Studie (Prozessfähigkeitsindex, ein Maß für die Produktionsstabilität) mit weniger als 25 Mustern ist keine Cpk-Studie – es sind einfach unzureichende Daten. Dies ist ein Detail, das Käufer bei der Überprüfung von Berichten oft übersehen.
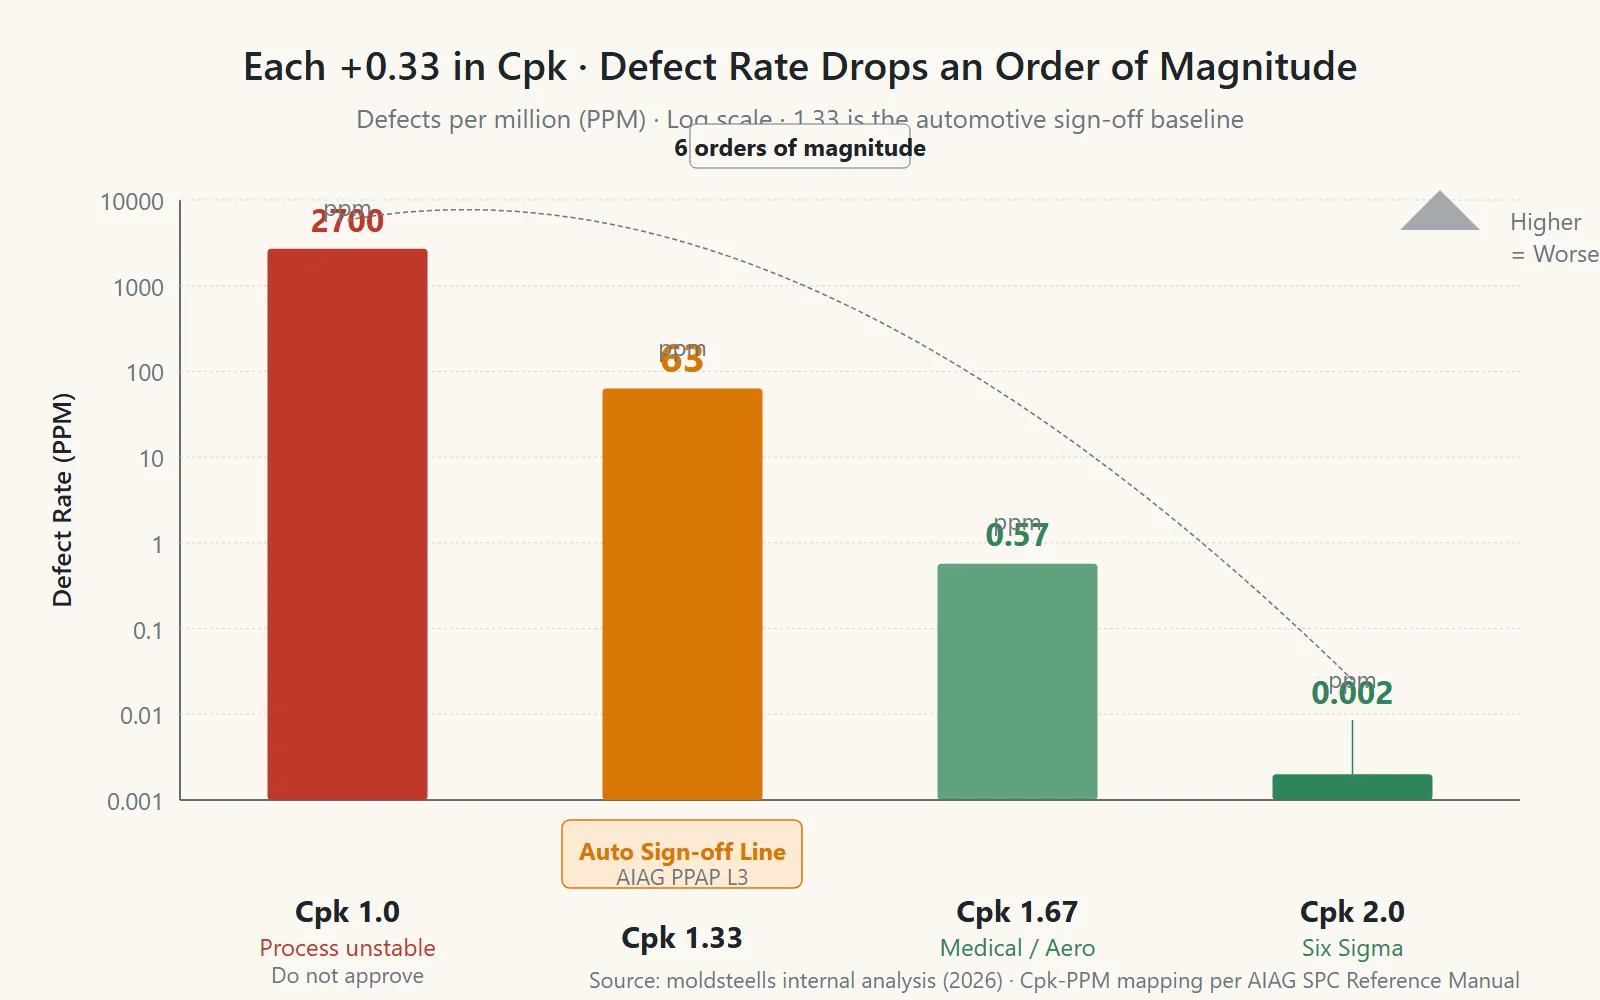
Ein Cpk-Wert von 1,33 ist die Mindestanforderung in der Automobilindustrie, was 63 Fehlern pro Million Teile entspricht. Für medizinische oder Luft- und Raumfahrtkomponenten liegt die Anforderung oft bei 1,67 oder sogar 2,0. Für unkritische Abmessungen kann ein Cpk-Wert von 1,0 akzeptabel sein, dies muss jedoch im Voraus im Kontrollplan festgelegt werden. Alles unter 1,0 bedeutet, dass der Prozess nicht stabil ist und niemals genehmigt werden sollte. Wenn Sie einen Cpk-Bericht erhalten, schauen Sie nicht nur auf die Endzahl. Überprüfen Sie zunächst, ob die Stichprobengröße ausreichend ist, wie groß die Untergruppen sind und ob für die Berechnung Cpk oder Ppk verwendet wurde. Das Stellen dieser Fragen lässt sehr wenig Raum für Datenmanipulation.
T2: Die Generalprobe für die Serienproduktion zur Finalisierung der PPAP-Dokumentation
T2 ist die Generalprobe vor der Serienproduktion. Dabei werden kleinere Anpassungen basierend auf dem T1-Feedback vorgenommen (z. B. Schweißreparaturen, Einsätze oder Parameteroptimierung) und anschließend die Form mit der Produktionszykluszeit betrieben. Ziel ist es zu prüfen, ob Ihre kritischsten Abmessungen stabil bleiben und ob das Erscheinungsbild des Teils konsistent ist. Dieser Probelauf wird verwendet, um eine Cpk-Prozessfähigkeitsuntersuchung durchzuführen, die Zykluszeit zu validieren, Verpackung und Handhabung zu testen und einen vollständigen Satz von PPAP-Dokumenten zu erstellen.
PPAP (Production Part Approval Process) ist das Freigabeverfahren aus dem nordamerikanischen AIAG-System der Automobilindustrie. Stufe 3 wird häufig für Spritzgussprojekte verwendet und erfordert die Einreichung einer Teilevorlagebestätigung (PSW), eines Prozessflussdiagramms, eines Kontrollplans, einer FMEA (Fehlermöglichkeits- und Einflussanalyse), von Maß- und Materialberichten sowie Cpk-Daten. Das deutsche Äquivalent in der Automobilindustrie ist der ISIR (Erstmusterprüfbericht), während in der Luft- und Raumfahrt sowie der allgemeinen Fertigung die FAI (Erstmusterprüfung) zum Einsatz kommt. Alle drei Systeme zielen darauf ab, den Prozess vor der Massenproduktion zu validieren, haben jedoch unterschiedliche Ursprünge und Einreichungsanforderungen, daher sollten sie nicht verwechselt werden. Nach der Freigabe erfordert jede Änderung am Prozess, Material oder Werkzeug einen neuen Freigabezyklus.
T2 dient der Validierung, nicht der Entdeckung. Treten in dieser Phase größere Probleme auf, bedeutet dies in der Regel, dass der T1-Probelauf nicht gründlich genug war. Für Standardteile ist ein kontinuierlicher Lauf von 200-500 Schuss typisch, um die Stabilität zu prüfen. Bei Präzisionsteilen für Automobil- oder Medizinanwendungen kann der Lauf auf 500-1000 Schuss oder mehr ausgedehnt werden. Es gibt keine einzelne Standardzahl; je komplexer das Teil und je strenger die Branche, desto länger der Lauf.
Dreistufige Kurzübersicht: Was geprüft wird und was Käufer beachten sollten
Diese Tabelle fasst die drei Phasen zusammen und erleichtert es, das Ziel, die Lieferobjekte und Ihre Rolle in jedem Schritt zu erkennen.
| Phase | Technisches Ziel | Wichtige Lieferobjekte | Maßnahmen des Käufers |
|---|---|---|---|
| T0 | Werkzeugstruktur validieren | Muster mit Kurzschüssen/Gratbildung, Protokoll der Versuchsparameter | Der Bemusterung beiwohnen, den Stahlhärtebericht überprüfen |
| T1 | Maßliche, optische und funktionale Anforderungen erfüllen | Vollständiges Maßprotokoll, gesperrter Prozessplan, Materialzertifikate | Stichprobengröße ≥25 überprüfen, Cpk-Wert prüfen |
| T2 | Serienproduktionsstabilität bestätigen | Cpk-Daten, vollständiges PPAP-Paket, Zykluszeitvalidierung | Vollständigkeit der PPAP-Unterlagen vor der Unterzeichnung prüfen |
Seien wir auch transparent bezüglich der Kosten (basierend auf den Marktpreisen von 2026 in den Deltas des Perlflusses und des Jangtsekiangs). Ein T0-Versuch kostet typischerweise $444–$1.185. Ein T1-Versuch kann von einigen hundert Dollar für einfache Teile bis über $1.500 für komplexe Teile reichen (die große Spanne ist auf die Kosten für die vollständige Maßprüfung zurückzuführen). T2-Läufe liegen bei etwa $300 bis $1.500. Jede Runde von Werkzeugmodifikationen und erneuten Versuchen verursacht zusätzliche Kosten von $300–$900. Für ein mäßig komplexes Teil können die Gesamtkosten von T0 bis T2 $2.200—$7.400 betragen. Für Präzisionsteile in Automobilqualität, die mehrere PPAP-Läufe erfordern, können die gesamten Versuchskosten Zehntausende von Dollar erreichen.
Der größte Anteil der Erprobungskosten entfällt auf die Maschinenzeit der Spritzgießmaschine. Eine Spritzgießmaschine mit 80 bis 500 Tonnen Schließkraft kostet $12–$44 pro Stunde und macht 40–50% der gesamten Erprobungsgebühr aus.
| Kostenpunkt | Prozentsatz |
|---|---|
| Spritzgießmaschinenzeit | 40-50% |
| Arbeitsaufwand (Techniker + QS) | 15-20% |
| Material (Harzverbrauch) | 10-25% |
| Peripheriegeräte (Werkzeugtemperaturregler, Heißkanal, Roboter) | 5-10% |
| Gemeinkosten und Gewinn | 10-15% |
Bestehen Sie bei Vertragsverhandlungen darauf, dass die Kosten für Werkzeugbemusterungen als separater Posten aufgeführt werden. Akzeptieren Sie keinen Pauschalpreis. Pauschalpreise erleichtern es Lieferanten, bei der Anzahl der Bemusterungen zu tricksen, und drei Runden von T1-Modifikationen könnten am Ende mehr kosten als das Werkzeug selbst.
Die 7 häufigsten Ausreden, die Sie bei Werkzeugerprobungen hören werden
Während der Bemusterungsphase werden Einkäufer am ehesten durch diese sieben gängigen Aussagen irregeführt. Lassen Sie uns jede einzelne aufschlüsseln: warum es eine Ausrede ist und was Sie dagegen tun sollten.
1. „Die Form ist fertig. Gehen wir direkt zur T1-Abmusterung.“
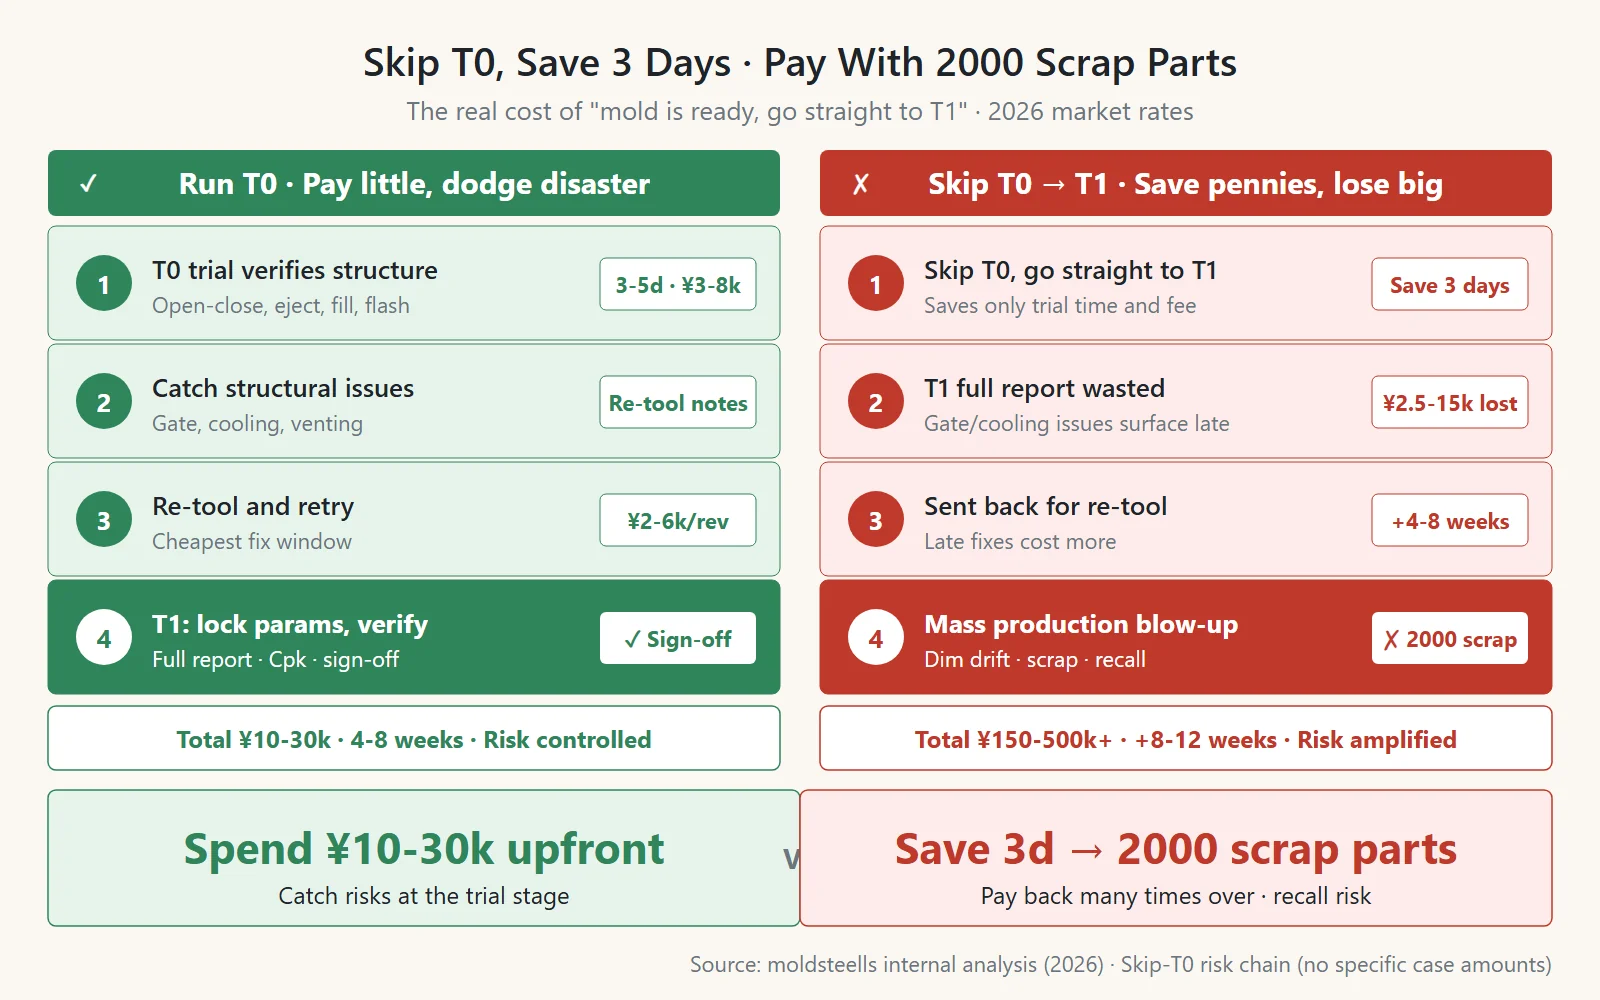
Der Zweck von T0 ist es, das Anguss-System (Angusslage und -größe) sowie die grundlegende Werkzeugstruktur zu validieren. Das Überspringen von T0 bedeutet, dass grundlegende Strukturprobleme – wie falsche Angusslagen oder unausgewogene Kühlung – erst in der Phase der vollständigen Maßprüfung entdeckt werden. Dies verschwendet einen kompletten Maßprüfbericht und verzögert Ihr Projekt. Bestehen Sie auf einem T0-Lauf, selbst wenn es nur um einige Dutzend Schüsse geht.
2. „Die Maße weichen etwas ab, aber das können wir mit den Maschineneinstellungen während der Produktion beheben.“
Prozessanpassungen haben nur begrenzte Auswirkungen. Sie können eine gewisse Schwindung kompensieren, aber keine Abweichungen im Stahlwerkzeug selbst korrigieren. Wenn der Cpk-Wert während der Serienfertigung den Standard nicht erfüllt und Sie keine schriftliche Vereinbarung haben, liegt die Verantwortung bei Ihnen. Halten Sie es im Vertrag fest: Kritische Maße müssen in der Produktion einen Cpk-Wert von ≥1,33 aufweisen. Der Vertrag sollte auch festlegen, wer für die Nacharbeitskosten verantwortlich ist, falls dieses Ziel nicht erreicht wird.
3. „Die kosmetischen Mängel sind auf das Versuchsmaterial zurückzuführen. Mit dem serienmäßigen Harz wird das nicht passieren.“
Dies ist eine klassische Methode, um das Material für Probleme verantwortlich zu machen, die in der Form oder im Prozess begründet sind, wie z.B. schlechte Oberflächengüte, ungleichmäßige Kühlung, unzureichende Entlüftung oder ungenügender Nachdruck. Obwohl das Material das Aussehen beeinflusst, werden die meisten Defekte durch die Form oder den Prozess verursacht, nicht durch die Kunststoffgranulat-Sorte. Fordern Sie einen erneuten Test mit dem spezifizierten Produktionsmaterial an oder unterzeichnen Sie eine Materialfreigabeerklärung, die die Verantwortlichkeiten klar definiert, falls die gleichen Defekte nach dem Materialwechsel auftreten.
4. „Der Maßbericht zeigt überall grüne Häkchen. Sie können bedenkenlos unterschreiben.“
Lieferanten wählen oft leicht messbare Merkmale wie ebene Flächen und Außendurchmesser aus und vermeiden komplexe Bereiche wie Rippen, Versteifungen, Hinterschneidungen, Schieber und tiefe Bohrungen. Diese schwer messbaren Merkmale sind jedoch oft entscheidend für die Passgenauigkeit oder die Spannungskonzentration. Der Bericht sieht perfekt aus, aber die Schlüsselmaße wurden tatsächlich nicht gemessen. Stellen Sie im Voraus eine 3D-annotierte Liste der Prüfpunkte bereit und fordern Sie, dass alle kritischen Merkmale gemessen werden. Hinterschneidungen und interne Strukturen können einen CT-Scan oder ein geschnittenes Bauteil zur Validierung erfordern.
5. „Der Cpk-Bericht ist in Ordnung. Er liegt bei 1,34.“
Es gibt vier gängige Methoden, Cpk-Daten zu manipulieren: ① Auswahl nur der Muster, deren Maße dem Nennwert am nächsten liegen (Stichprobenverzerrung). ② Verwendung einer verschlissenen Tasterspitze des KMG (Koordinatenmessgerät), die Messwerte vergrößern und somit unzureichenden Schwund verschleiern kann. ③ Angabe von Cpk anstelle von Ppk (Cpk verwendet die kurzfristige Variation innerhalb einer Untergruppe und ist in der Regel höher als Ppk; Lieferanten können Cpk weiter aufblähen, indem sie ein enges Zeitfenster für ihre Untergruppen wählen). ④ Verwendung eines breiteren Toleranzbereichs als vorgegeben. Bestehen Sie auf einer geschichteten Zufallsstichprobe nach Kavitätennummer, lassen Sie das KMG in Ihrer Anwesenheit mit einer Kalibrierkugel kalibrieren und legen Sie fest, dass Sie eine Cpk-Studie mit einer Untergruppengröße von n=5 wünschen.
6. „Wir haben das spezifizierte importierte Harz für die Abmusterung verwendet.“
Dies ist ein Material-Täuschungsmanöver. Es wird teures importiertes Material verwendet, um während der Erprobung hervorragende Ergebnisse zu erzielen, und dann heimlich auf eine billigere, in China hergestellte Alternative für die Massenproduktion umgestellt. Unterschiede im Schmelzflussindex, der Schwindungsrate und den mechanischen Eigenschaften führen in der Produktion zu Gratbildung, Einfallstellen und Maßabweichungen. Der Erprobungsbericht muss die Chargennummer des Kunststoffs enthalten, und eine Probe sollte aufbewahrt und versiegelt werden. Für die Massenproduktion ist ein Analysenzertifikat für jede eingehende Materialcharge erforderlich, das mit der zugelassenen PPAP-Sorte abgeglichen werden muss.
7. „Die T2-Abmusterung ist abgeschlossen. Sie können jetzt die Abnahme erteilen.“
Es ist eine gängige Abkürzung, einen Probelauf als abgeschlossen zu deklarieren, ohne genügend Schüsse gefahren zu haben. Die Meldung eines erfolgreichen T0 nach nur etwa 20 Schüssen ist bedeutungslos, da das Werkzeug noch keine thermische Stabilität erreicht hat, was jegliche Maßmessungen zu einem falsch-positiven Ergebnis macht. Wird ein T2-Lauf, der zur Validierung des unbemannten Betriebs über Nacht dienen soll, unterbrochen, ist die Produktionsstabilität nicht nachgewiesen. Fordern Sie das Betriebsprotokoll der Maschine an (z. B. Daten einer Euromap 63 Schnittstelle) und prüfen Sie auf ungeplante Ausfallzeiten. Während des T2 sollten kritische Maße über verschiedene Zeiträume (Anlauf, stabiler Betrieb und Laufende) hinweg beprobt werden, um eine Drift zu überprüfen.
Häufig gestellte Fragen
Wie viele Schüsse sind für eine T0-Erprobung ausreichend?
Internationale Standards empfehlen oft 5-20 Schüsse, während in China 30-50 Schüsse gängige Praxis sind. Bei T0 geht es darum, die grundlegende Formgebungsfähigkeit zu überprüfen, nicht die Langzeitstabilität – dafür ist T2 vorgesehen.
Können wir die Produktion starten, wenn der Cpk-Wert unter 1,33 liegt?
Nicht für kritische Maße. In der Automobilindustrie liegt der Mindestwert bei 1,33. Für die Medizintechnik und Luft- und Raumfahrt sind es 1,67-2,0. Ein Cpk von 1,0 kann für unkritische Maße akzeptabel sein, muss aber im Kontrollplan dokumentiert werden. Wenn Sie einen Wert wie 1,27 sehen, sollte Ihre erste Frage sein, ob die Stichprobengröße mindestens 25 betrug.
Wer bezahlt Werkzeugmodifikationen während der Bemusterungen?
Dies sollte bereits in der Angebotsphase geklärt werden. T0-Änderungen sind in der Regel im Formenpreis enthalten. T1/T2-Änderungen können separat berechnet werden, typischerweise $300-$900 pro Runde. Die Kosten für drei Runden von T1-Änderungen können sich auf mehr als den Formenpreis selbst belaufen – dies ist ein Stolperstein, der in Ihrem Vertrag berücksichtigt werden sollte.
Ist es normal, nicht direkt nach T2 in Produktion zu gehen?
Das hängt von der Komplexität des Teils ab. Einfache Teile bestehen oft nach T1 oder T2. Bei sicherheitsrelevanten Teilen im Medizin- oder Automobilbereich ist es üblich, bis T3 oder sogar weiter zu gehen. Wenn Sie T2 abgeschlossen, aber noch keine Freigabe erteilt haben, liegt das wahrscheinlich daran, dass die PPAP-Dokumentation unvollständig ist oder der Cpk nicht stabil ist. Übereilen Sie nichts; überprüfen Sie zuerst die Daten.
Wenn Sie die Phasen T0, T1 und T2 betrachten, entscheidet nicht das Aussehen der Muster darüber, ob ein Teil produktionsreif ist. Es kommt vielmehr darauf an, ob Sie die Zahlen im ISIR-Bericht genau geprüft haben – ist die Stichprobengröße mindestens 25? Liegt der Cpk über 1,33? Sind alle PPAP-Dokumente vollständig? Das Aussehen der Teile bei einer bestimmten Bemusterung ist weniger wichtig. Ihr nächster Schritt ist einfach: Entweder prüfen Sie den Bericht selbst anhand dieser Checkliste oder Sie senden die Bemusterungsunterlagen an den Werkzeugbauer zurück und bitten ihn, zuerst die PPAP-Dokumentation zu überprüfen. Sobald die Dokumente vollständig sind, die Zahlen stimmen und die Stichprobengröße ausreichend ist, ist die Freigabe sicher.Spritzgussformenherstellerbietet Moldsteells Ihnen die ISIR- und Cpk-Daten in jeder Erprobungsphase. Wir sind der Meinung, dass Sie die Daten verstehen sollten, bevor Sie die Abnahme erteilen. Das ist unsere Standardpraxis.





