
Có lẽ bạn sẽ không trực tiếp nói rằng thiết kế chi tiết của mình đang đẩy chi phí khuôn mẫu lên cao. Nhưng tại Moldsteells, chúng tôi đã mở quá nhiều tệp 3D cho các dự án thiết bị gia dụng và nhận thấy một vài đặc điểm tương tự liên tục làm tăng báo giá. Một số mức tăng đủ lớn để khiến khách hàng phải hỏi liệu báo giá có sai không. Năm đặc điểm này không phải là trường hợp ngoại lệ. Chúng là những vấn đề thường gặp mà chúng tôi liên tục thấy và giải thích trong các dự án khuôn thiết bị gia dụng. Danh sách này không nhằm mục đích bao quát mọi thứ, nhưng việc khắc phục những điểm này có thể làm cho báo giá trông tốt hơn nhiều.
1. Các chi tiết undercut trên thành bên ngoài tiếp tục yêu cầu thêm ngày càng nhiều cơ cấu trượt.
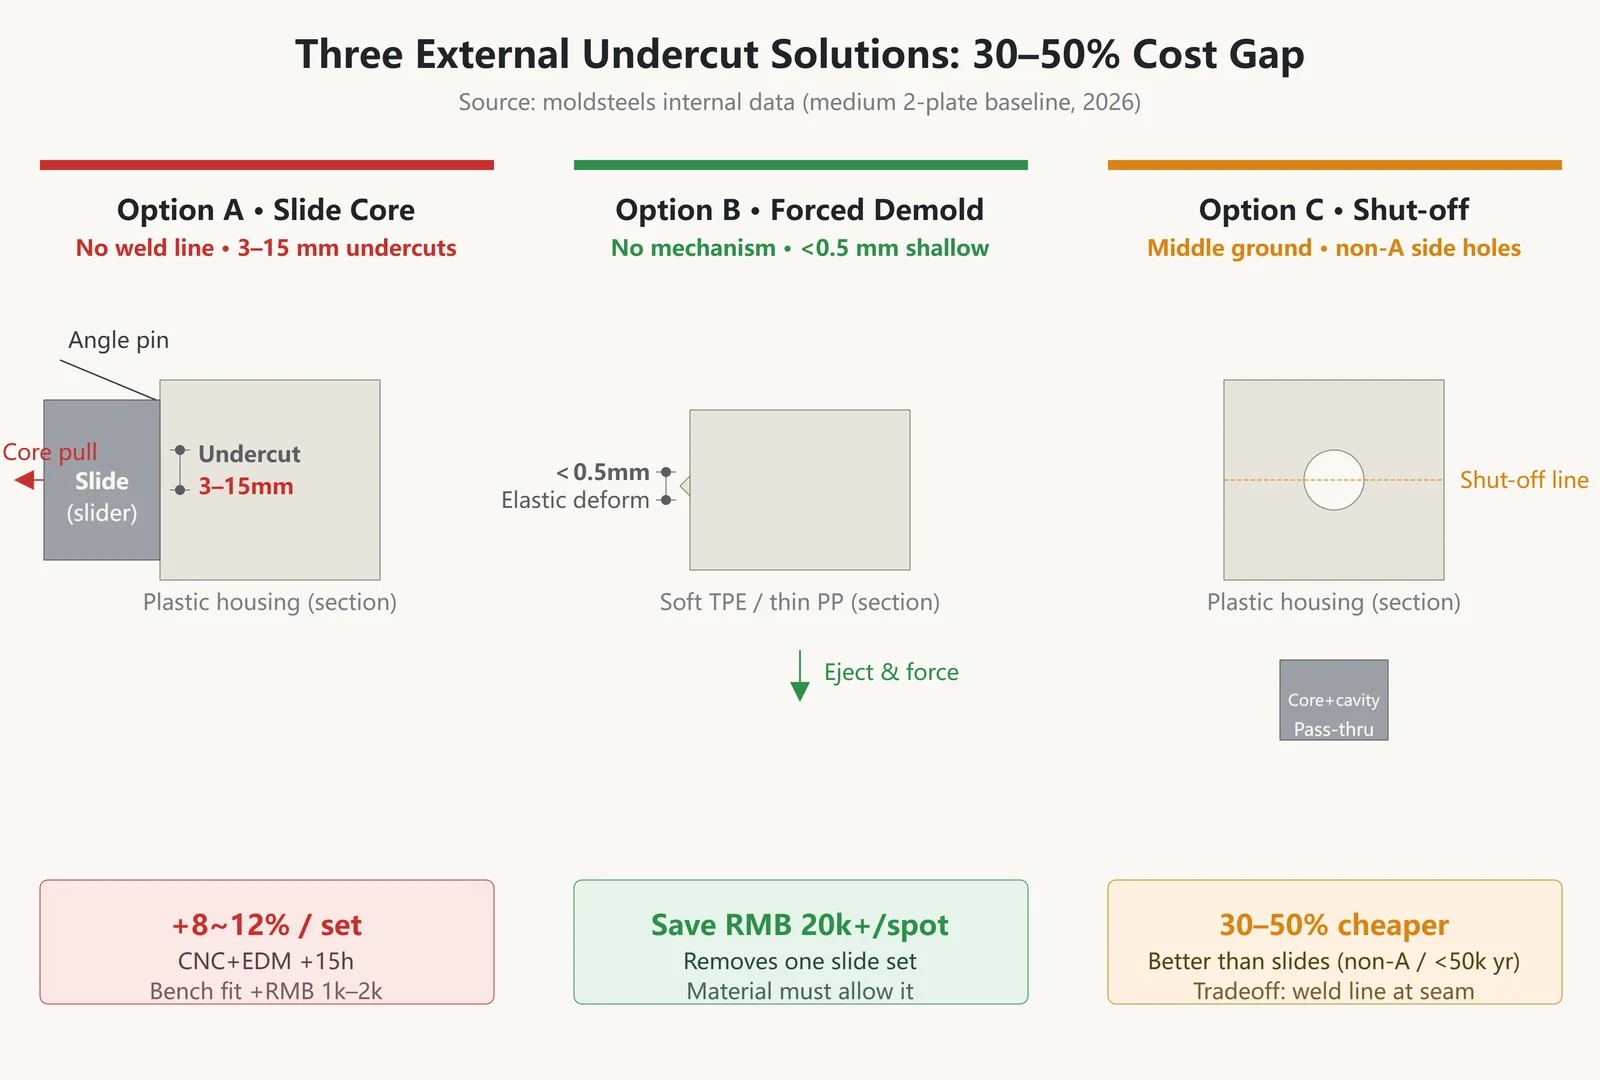
Đây có lẽ là bẫy chi phí cấu trúc phổ biến nhất mà chúng tôi thấy trong các bản vẽ thiết bị gia dụng. Một chốt gài trên thành vỏ, một hốc bên cho lỗ nút, hoặc một chốt bên trong khoang pin—bất kỳ chi tiết nào không thể thoát ra theo hướng mở khuôn—đều yêu cầu cơ cấu trượt. Các chi tiết lẹm bên ngoài sử dụng con trượt, trong khi các chi tiết lẹm bên trong sử dụng chốt đẩy xiên. Các cơ cấu này khác nhau, nhưng logic chi phí là như nhau: mỗi bộ con trượt bổ sung thường làm tăng khoảng 15 giờ gia công CNC và EDM, đẩy tổng chi phí khuôn lên từ 8% đến 12%, đồng thời tăng công việc lắp ráp và tinh chỉnh thủ công.
Chi phí không tăng theo đường thẳng mà tăng theo từng bước. Đối với cùng một khuôn hai tấm cỡ trung bình, chi phí gia công cho khuôn không có cơ cấu trượt có thể nằm trong khoảng từ $5,926 đến $8,889. Thêm bốn cơ cấu trượt, chi phí có thể tăng vọt trực tiếp từ $10,370 lên $14,815. Một thay đổi về cấu trúc có thể làm tăng chi phí lên 75%—và con số đó vẫn chưa bao gồm thép làm cơ cấu trượt.Xử lý nhiệt, và sau đó là bảo trì hao mòn. Trong nhiều dự án thiết bị gia dụng, lý do báo giá khuôn tăng gấp đôi nằm ở vài chi tiết undercut trên thành bên.
Tuy nhiên, phần lẹm không phải lúc nào cũng cần đến con trượt. Nếu độ sâu phần lẹm nhỏ hơn 0.5 mm và vật liệu cho phép biến dạng đàn hồi, chẳng hạn như TPE mềm hoặc PP thành mỏng, việc tháo khuôn cưỡng bức có thể loại bỏ hoàn toàn một cơ cấu trượt. Chỉ riêng thay đổi đó có thể tạo ra sự khác biệt về chi phí bắt đầu từ $2,963. Đối với một lỗ bên sâu hơn một chút, tính năng khóa chặn cũng có thể thay thế cơ cấu rút lõi trượt. Điều này có thể giảm chi phí khuôn từ 30% đến 50%, mặc dù đánh đổi là một đường hàn tại mối nối. Nếu khu vực đó không phải là bề mặt thẩm mỹ loại A, hoặc sản lượng hàng năm dưới 50.000 chi tiết, khóa chặn thường hiệu quả về chi phí hơn so với con trượt. Nếu chi tiết cần ngoại hình sạch sẽ không có đường hàn nhìn thấy được và nguồn cung ổn định hàng trăm nghìn chi tiết mỗi năm, thì cơ cấu rút lõi trượt trở thành lựa chọn dự phòng. Độ sâu phần lẹm quyết định lựa chọn cơ cấu: phần lẹm nông trong vật liệu mềm có thể cho phép tháo khuôn cưỡng bức, với giới hạn chính xác tùy thuộc vào vật liệu và độ dày thành, trong khi nhựa cứng thì ít linh hoạt hơn nhiều. Các phần lẹm từ 3 đến 15 mm thường sử dụng con trượt chốt góc. Trên 15 mm, việc rút lõi thủy lực trở nên cần thiết. Cơ cấu càng phức tạp, chi phí thép, giờ gia công và chi phí bảo trì dài hạn càng cao.
2. Độ dày thành không đồng đều tạo ra các vết lõm (sink marks) ở mặt sau.
Một bản vẽ có thể thể hiện chân gân tăng cường nơi độ dày thành cục bộ tăng từ 2 mm lên thẳng 4 mm. Trong quá trình ép phun, khu vực dày hơn nguội chậm hơn và co ngót nhiều hơn. Khi thành mỏng đã đông cứng, phần dày vẫn tiếp tục co ngót—và điều đó để lại vết lõm ở mặt sau. Cơ chế tương tự cũng gây ra hiện tượng co ngót dạng miệng núi lửa xung quanh các trụ vít và bẫy khí hoặc vết cháy ở các khu vực chuyển tiếp thành. Cuối cùng, khuôn phải được điều chỉnh lặp đi lặp lại.
Vỏ thiết bị gia dụng tuân theo các phạm vi độ dày thành phổ biến trong ngành: 2.5 đến 3.5 mm cho các thiết bị lớn như tủ lạnh, máy giặt và điều hòa không khí; 1.5 đến 2.5 mm cho các thiết bị nhỏ như máy sấy tóc và bàn chải đánh răng điện. Nếu thiết kế nằm ngoài phạm vi đó, khuôn sẽ phải trả giá. Nếu cần gân tăng cường, độ dày của chúng chỉ nên bằng 50% đến 70% của độ dày thành danh nghĩa. Các chuyển tiếp độ dày thành nên được kiểm soát trong phạm vi thay đổi 25%. Đây là những quy tắc cơ bản trongKhuôn ép nhựathiết kế. Tuân thủ chúng trong giai đoạn thiết kế bản vẽ sẽ loại bỏ phần lớn rủi ro về vết lõm bề mặt (sink mark).
Chi phí ẩn nằm ở quá trình làm mát. Khi độ dày thành không đồng đều, thời gian làm mát thường phải tăng từ 50% đến 80% để ngăn chặn vết lõm co ngót (sink marks), và quá trình làm mát đã chiếm hơn một nửa chu kỳ đúc. Nếu bề mặt thẩm mỹ yêu cầu độ bóng cao và phải tránh các đường hàn (weld lines), giải pháp thông thường là hệ thống kênh dẫn nóng van cổng tuần tự (sequential valve-gate hot runner) sử dụng định thời chốt (pin timing) để loại bỏ các đường hàn có thể nhìn thấy. Hệ thống đó tốn kém hơn đáng kể so với kênh dẫn nóng tiêu chuẩn và cũng cần bộ điều khiển định thời. Sự thay đổi đột ngột về độ dày thành không chỉ làm tăng chi phí khuôn mà còn đẩy chi phí sản phẩm lên cao trong suốt quá trình sản xuất.
3. Các khu vực có độ bóng gương lớn làm tăng gấp đôi chi phí thép và chi phí đánh bóng.
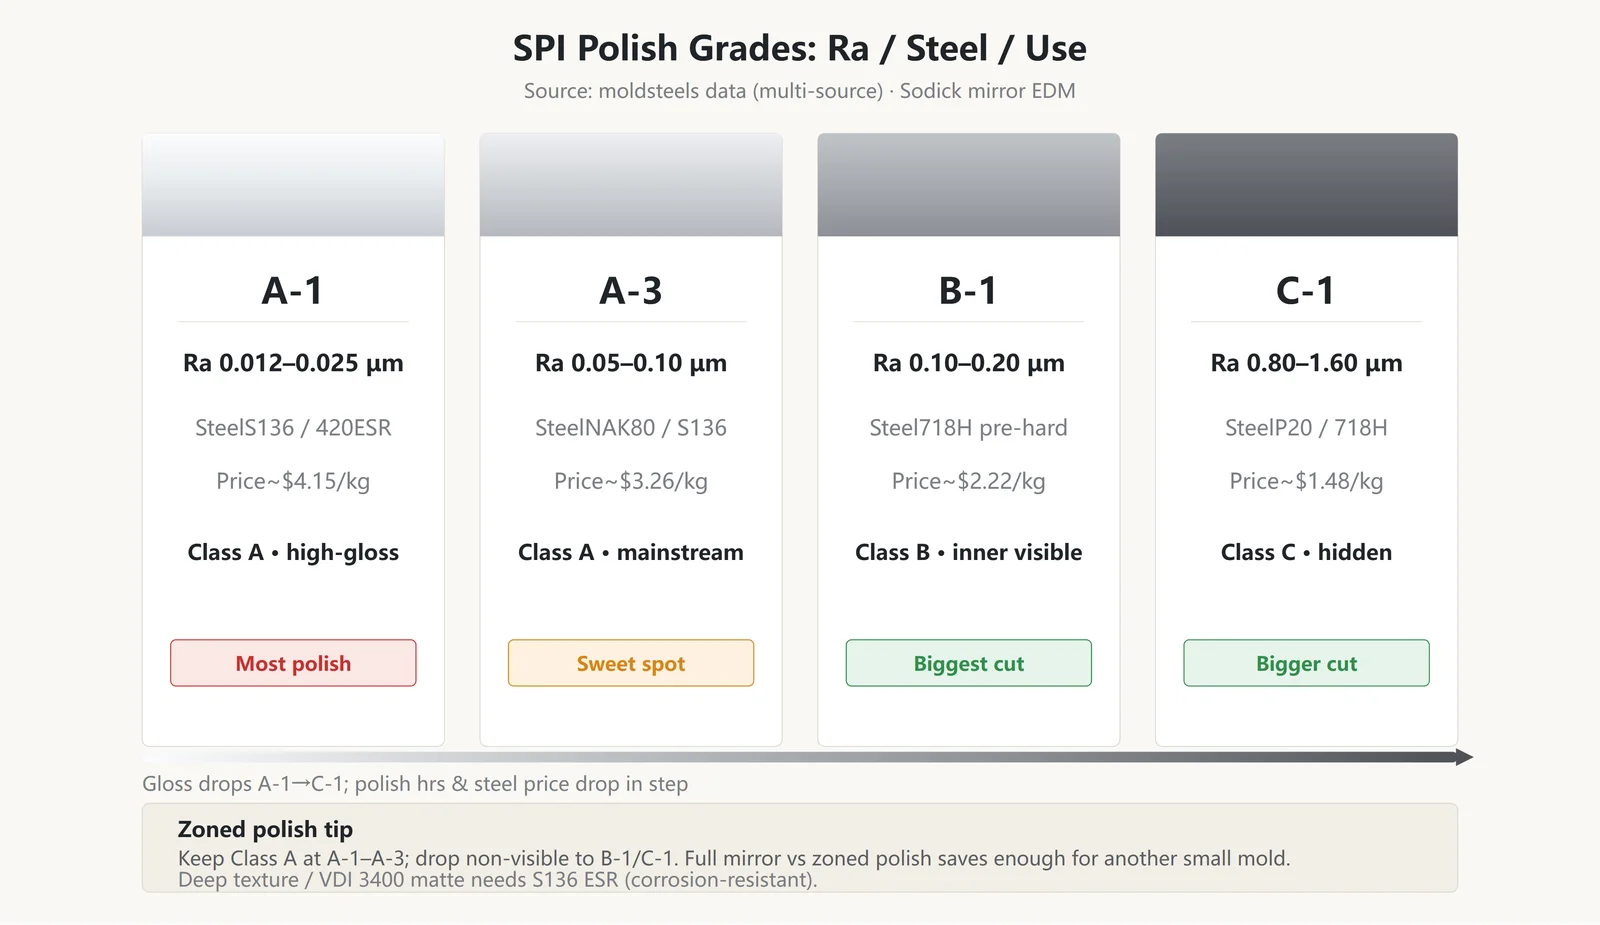
Nếu bề mặt thẩm mỹ yêu cầu độ bóng gương SPI A1, toàn bộ quy trình chọn thép và đánh bóng phải được nâng lên một cấp độ. SPI A1 đòi hỏi độ nhám bề mặt Ra từ 0.012 đến 0.025 µm. Thép khuôn thường cần được tôi cứng S136 đạt HRC 54 và đánh bóng thủ công bằng bột kim cương 6000 grit. Không phải loại thép nào cũng có thể đánh bóng đạt đến cấp độ này.
Sự chênh lệch giá thép là yếu tố chi phí trực tiếp nhất. Đối với cùng một loại thép khuôn, thép P20 tiêu chuẩn có giá khoảng $1.48 mỗi kg, trong khi thép S136 cấp độ gương có giá khoảng $4.15 mỗi kg—gần gấp ba lần. Trên một bộ khuôn lớn, riêng điều đó đã có thể tạo ra sự chênh lệch giá hơn mười nghìn nhân dân tệ. Trong các tấm vỏ thiết bị gia dụng, các bề mặt thẩm mỹ tiêu chuẩn thường sử dụng thép NAK80 tiền cứng vì nó không cần tôi cứng và đánh bóng hiệu quả. Các ứng dụng chống ăn mòn, như tủ lạnh và thiết bị nhà bếp, có thể sử dụng S136. Tuy nhiên, S136 yêu cầu tôi cứng và tiềm ẩn rủi ro biến dạng cao hơn, do đó không đáng để sử dụng cho mọi chi tiết. Sự đánh đổi đó thường là nơi các báo giá bắt đầu có sự khác biệt.
Tiết kiệm thực sự đến từ việc đánh bóng theo vùng. Hầu hết các tấm vỏ thiết bị gia dụng sử dụng vật liệu ABS, và vật liệu này có thể đạt được bề mặt hoàn thiện tuyệt vời từ SPI A1 đến A3—nhưng điều đó không có nghĩa là toàn bộ bề mặt khuôn phải được đánh bóng đến A1. Các khu vực không nhìn thấy có thể được giảm xuống B1 bằng giấy nhám 600 hoặc thậm chí C1 bằng đá mài 600. Điều đó giúp giảm đáng kể số giờ đánh bóng. Đối với các bề mặt có vân (textured surfaces), tiêu chuẩn là VDI 3400. Vân càng sâu, yêu cầu về khả năng chống ăn mòn của thép càng cao. Các vân nông từ 0.1 đến 0.2 mm có thể sử dụng thép tiêu chuẩn. Các vân sâu trên 0.5 mm phù hợp hơn với thép S136 ESR. Nếu không, dung dịch ăn mòn có thể tấn công thép, và khuôn có thể cần sửa chữa ngay sau khi bắt đầu sản xuất hàng loạt. Khoảng cách giá giữa việc đánh bóng toàn bộ khuôn đến độ bóng gương và đánh bóng theo vùng có thể đủ lớn để bù đắp chi phí cho một khuôn nhỏ bổ sung.
4. Không có kế hoạch cho ép phun hai vật liệu (soft-touch overmolding), vì vậy lựa chọn là khuôn 2K hoặc hai bộ khuôn riêng biệt.
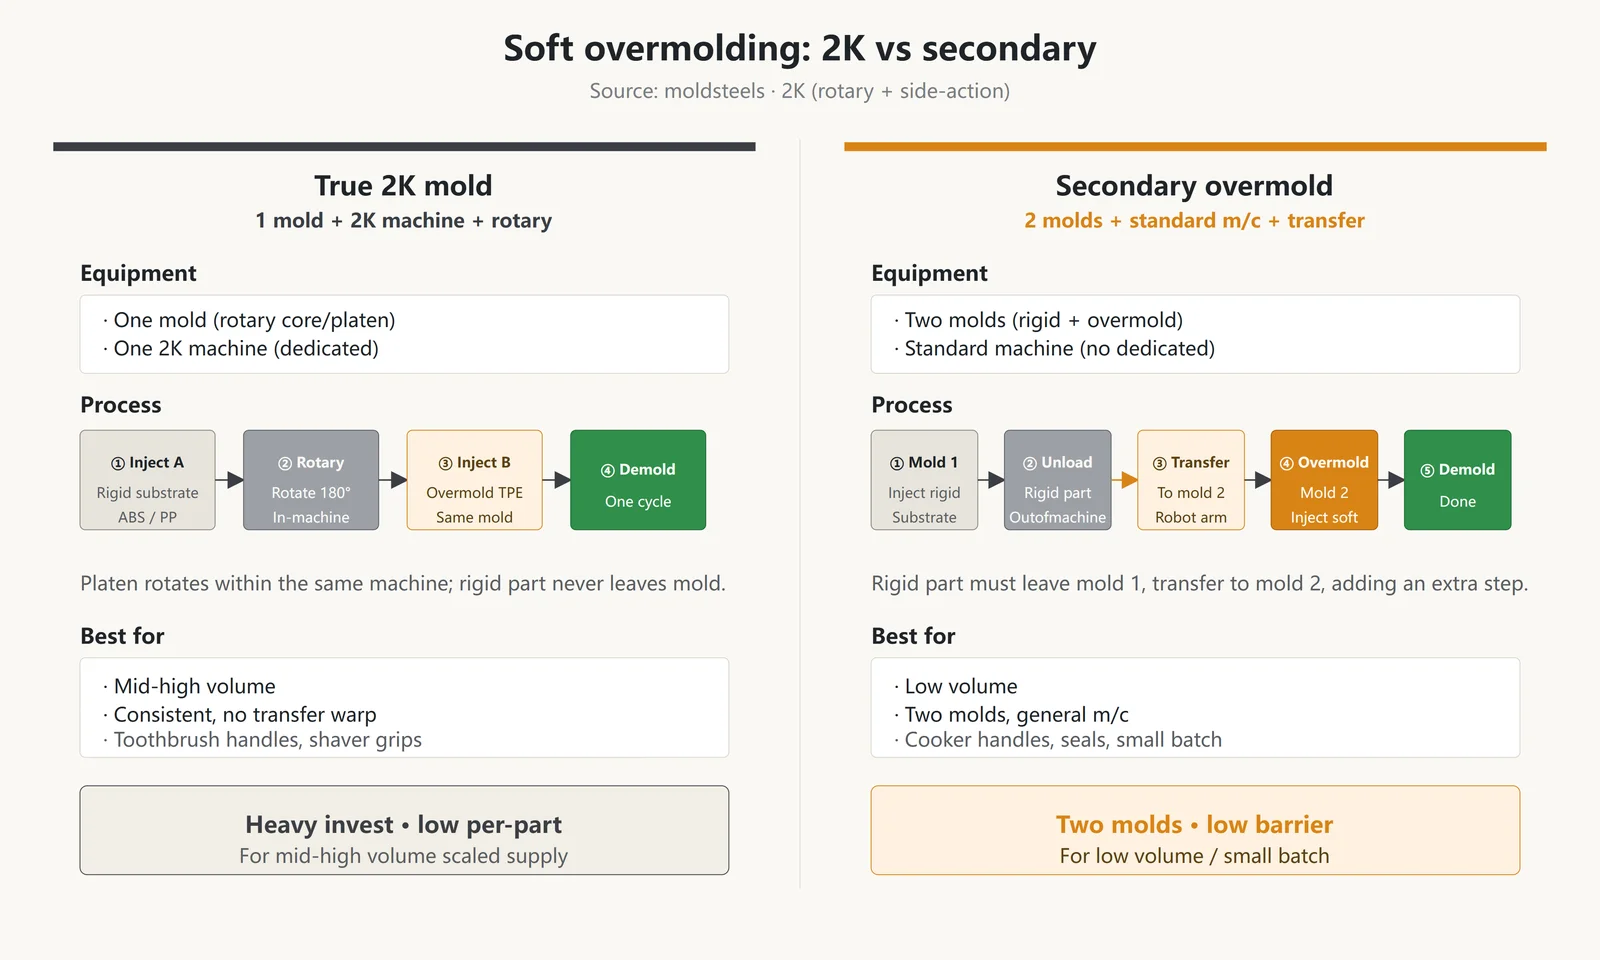
Tay cầm mềm trên bàn chải điện, các cạnh chống trượt trên máy cạo râu, tay cầm nồi cơm điện và vòng đệm tích hợp đều là những cấu trúc ép chồng phổ biến trong các thiết bị gia dụng. Khuôn đơn màu không thể xử lý các cấu trúc này. Lựa chọn là giữa khuôn 2K (khuôn hai vật liệu) hoặc ép chồng thứ cấp. Hai giải pháp này sử dụng cấu trúc khuôn hoàn toàn khác nhau và có mức giá không cùng phân khúc.
Một khuôn 2K thực sự sử dụng một khuôn trên máy ép phun hai thành phần với bàn khuôn xoay 180 độ. Hai vật liệu được phun tuần tự, và sản phẩm được hoàn thành trong một chu kỳ. Chi phí đầu tư cho cả khuôn và máy đều lớn. Một khuôn ép phủ thứ cấp có thể chạy trên máy ép phun tiêu chuẩn, nhưng nó yêu cầu hai khuôn riêng biệt. Đầu tiên, vật liệu nền cứng được đúc. Sau đó, chi tiết cứng được chuyển sang khuôn thứ hai và được ép phủ bằng một lớp TPE. Điều đó có nghĩa là hai khuôn và một bước chuyển giao bổ sung ở giữa.
Cả hai tùy chọn đều tốn kém hơn đáng kể so với khuôn một màu, nhưng cấu trúc chi phí lại khác nhau. Khuôn 2K phù hợp hơn cho sản lượng trung bình đến cao vì chi phí đầu tư máy móc có thể được phân bổ trên tổng sản lượng. Đối với sản lượng thấp hơn, ép phun phủ thứ cấp thường là lựa chọn phù hợp hơn. Lựa chọn đúng đắn trước hết phụ thuộc vào sản lượng hàng năm và diện tích phủ vật liệu mềm, sau đó là giải pháp được đề xuất bởi nhà cung cấp khuôn—chứ không phải dựa trên giả định rằng tùy chọn đắt tiền hơn luôn tốt hơn. Ngoài ra còn có một rủi ro tiềm ẩn trong quá trình ép phun phủ: độ bám dính kém. TPE không tự nhiên liên kết tốt với mọi loại nhựa cứng, và nếu bề mặt vật liệu nền cứng vẫn còn cặn chất tách khuôn, độ bám dính sẽ càng tệ hơn. Xử lý plasma hoặc xử lý ngọn lửa có thể cần thiết trước tiên để tăng sức căng bề mặt. ABS có thể cần tăng từ 32 dyne lên 42 đến 46 dyne trước khi liên kết trở nên đáng tin cậy. Điều đó bổ sung thêm một bước trong quy trình. Khi các bộ phận được ép phun phủ bắt đầu tách lớp sau một thời gian sản xuất, nguyên nhân gốc rễ thường nằm ở đây.
5. Dung sai quan trọng được cố định ở mức ±0.01 mm.
Nếu bản vẽ kỹ thuật yêu cầu dung sai ±0.01 mm, câu hỏi đầu tiên là liệu chi tiết đó có thực sự cần độ chính xác cao đến vậy không. Các chi tiết đúc phun tiêu chuẩn thường hoạt động tốt với dung sai ổn định từ ±0.05 đến 0.1 mm. Khi bản vẽ yêu cầu dung sai ±0.01 mm, gia công CNC tốc độ cao sẽ không còn đủ. Khuôn sẽ cầnCắt dây / EDM, điều này có nghĩa là gia công chậm hơn, chi phí cao hơn và giá khuôn tổng thể tăng rõ rệt.
Dung sai chặt hơn không đơn thuần có nghĩa là độ chính xác cao hơn. Nó có nghĩa là chi phí cao hơn và độ khó sản xuất lớn hơn. Chuyển từ IT10 sang IT8, chi phí khuôn sẽ tăng đáng kể. Chuyển tiếp sang IT7, chi phí khuôn lại tăng thêm một bậc, trong khi năng suất sản xuất có thể giảm xuống dưới 90%, khiến việc tính toán trở nên không hấp dẫn. Trong thiết bị gia dụng, các kích thước thường bị yêu cầu quá mức là khe hở lắp ráp mang tính thẩm mỹ và sai lệch tại đường phân khuôn. Nếu sai lệch bề mặt loại A là 0.05 mm và khe hở là 0.1 mm, mắt người gần như không thể phát hiện được. Nếu bản vẽ vẫn yêu cầu dung sai ±0.02 mm, điều đó chỉ làm tăng thêm chi phí. Sai lệch và khe hở mặt B và mặt C thường có thể được nới lỏng thêm một bước.
Khuôn nhiều lòng khuôn là một yếu tố khác làm tăng chi phí ẩn. Càng nhiều lòng khuôn, sự biến thiên giữa các lòng khuôn kết hợp với biến động co ngót vật liệu càng lớn, khiến việc duy trì dung sai trở nên khó khăn hơn. Đối với khuôn 8 lòng khuôn, ngay cả dung sai ±0.05 mm cũng có thể không đạt được CPK là 1. Trong trường hợp đó, lựa chọn là nới lỏng dung sai hoặc thêm kiểm tra và bù trừ trực tuyến – đây lại là một khoản đầu tư khác.
Năm đặc điểm thiết kế này chưa phải là toàn bộ yếu tố quyết định giá khuôn thiết bị gia dụng, nhưng việc khắc phục chúng có thể giúp báo giá trở nên hấp dẫn hơn nhiều. Bước tiếp theo rất đơn giản: xem lại danh sách kiểm tra này trước khi gửi bản vẽ, hoặc gửi tệp 3D cho nhà cung cấp khuôn để đánh giá DFM trước, sau đó quyết định phương án sau khi đường phân khuôn, con trượt, chốt đẩy xiên, độ dày thành và góc thoát khuôn được bố trí rõ ràng. Tối ưu hóa cấu trúc nên được thực hiện ở giai đoạn DFM sẽ tốt hơn là sau khi báo giá bị từ chối và bản vẽ phải được sửa đổi sau đó. Tại Moldsteells, đây chính xác là loại công việc chúng tôi xử lý hàng ngày. Trong phân tích dòng chảy khuôn và đánh giá DFM cho các bộ phận đúc phun thiết bị gia dụng, chúng tôi sớm chỉ ra các bẫy chi phí cấu trúc, sửa đổi thiết kế khi có thể và chuyển đổi phương án gia công khi hợp lý. Nếu những vấn đề cấu trúc này chỉ xuất hiện ở giai đoạn thử khuôn T0, mỗi lần sửa đổi khuôn sẽ tốn kém rất nhiều chi phí.





