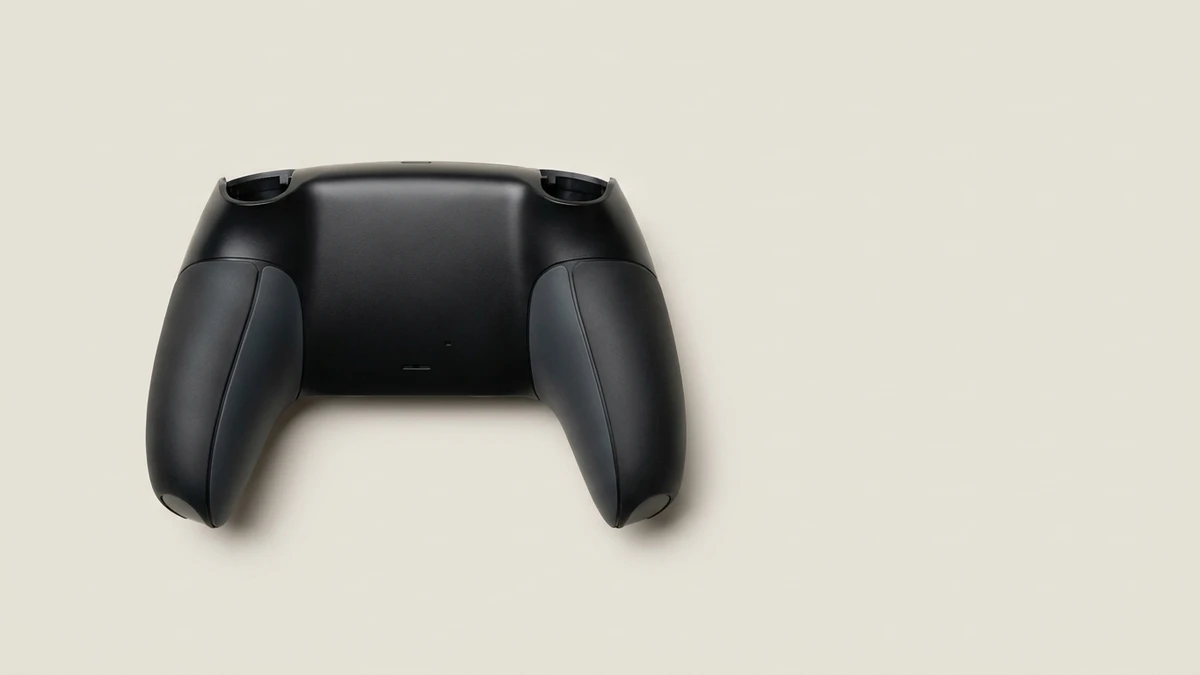
Đặt bản vẽ vỏ tay cầm lên bàn. Trước khi hỏi sản lượng hoặc giá khuôn, đánh dấu vùng tay cầm mềm trái phải, ranh giới mềm-cứng và bề mặt không được xước, lõm hoặc có dấu áp.
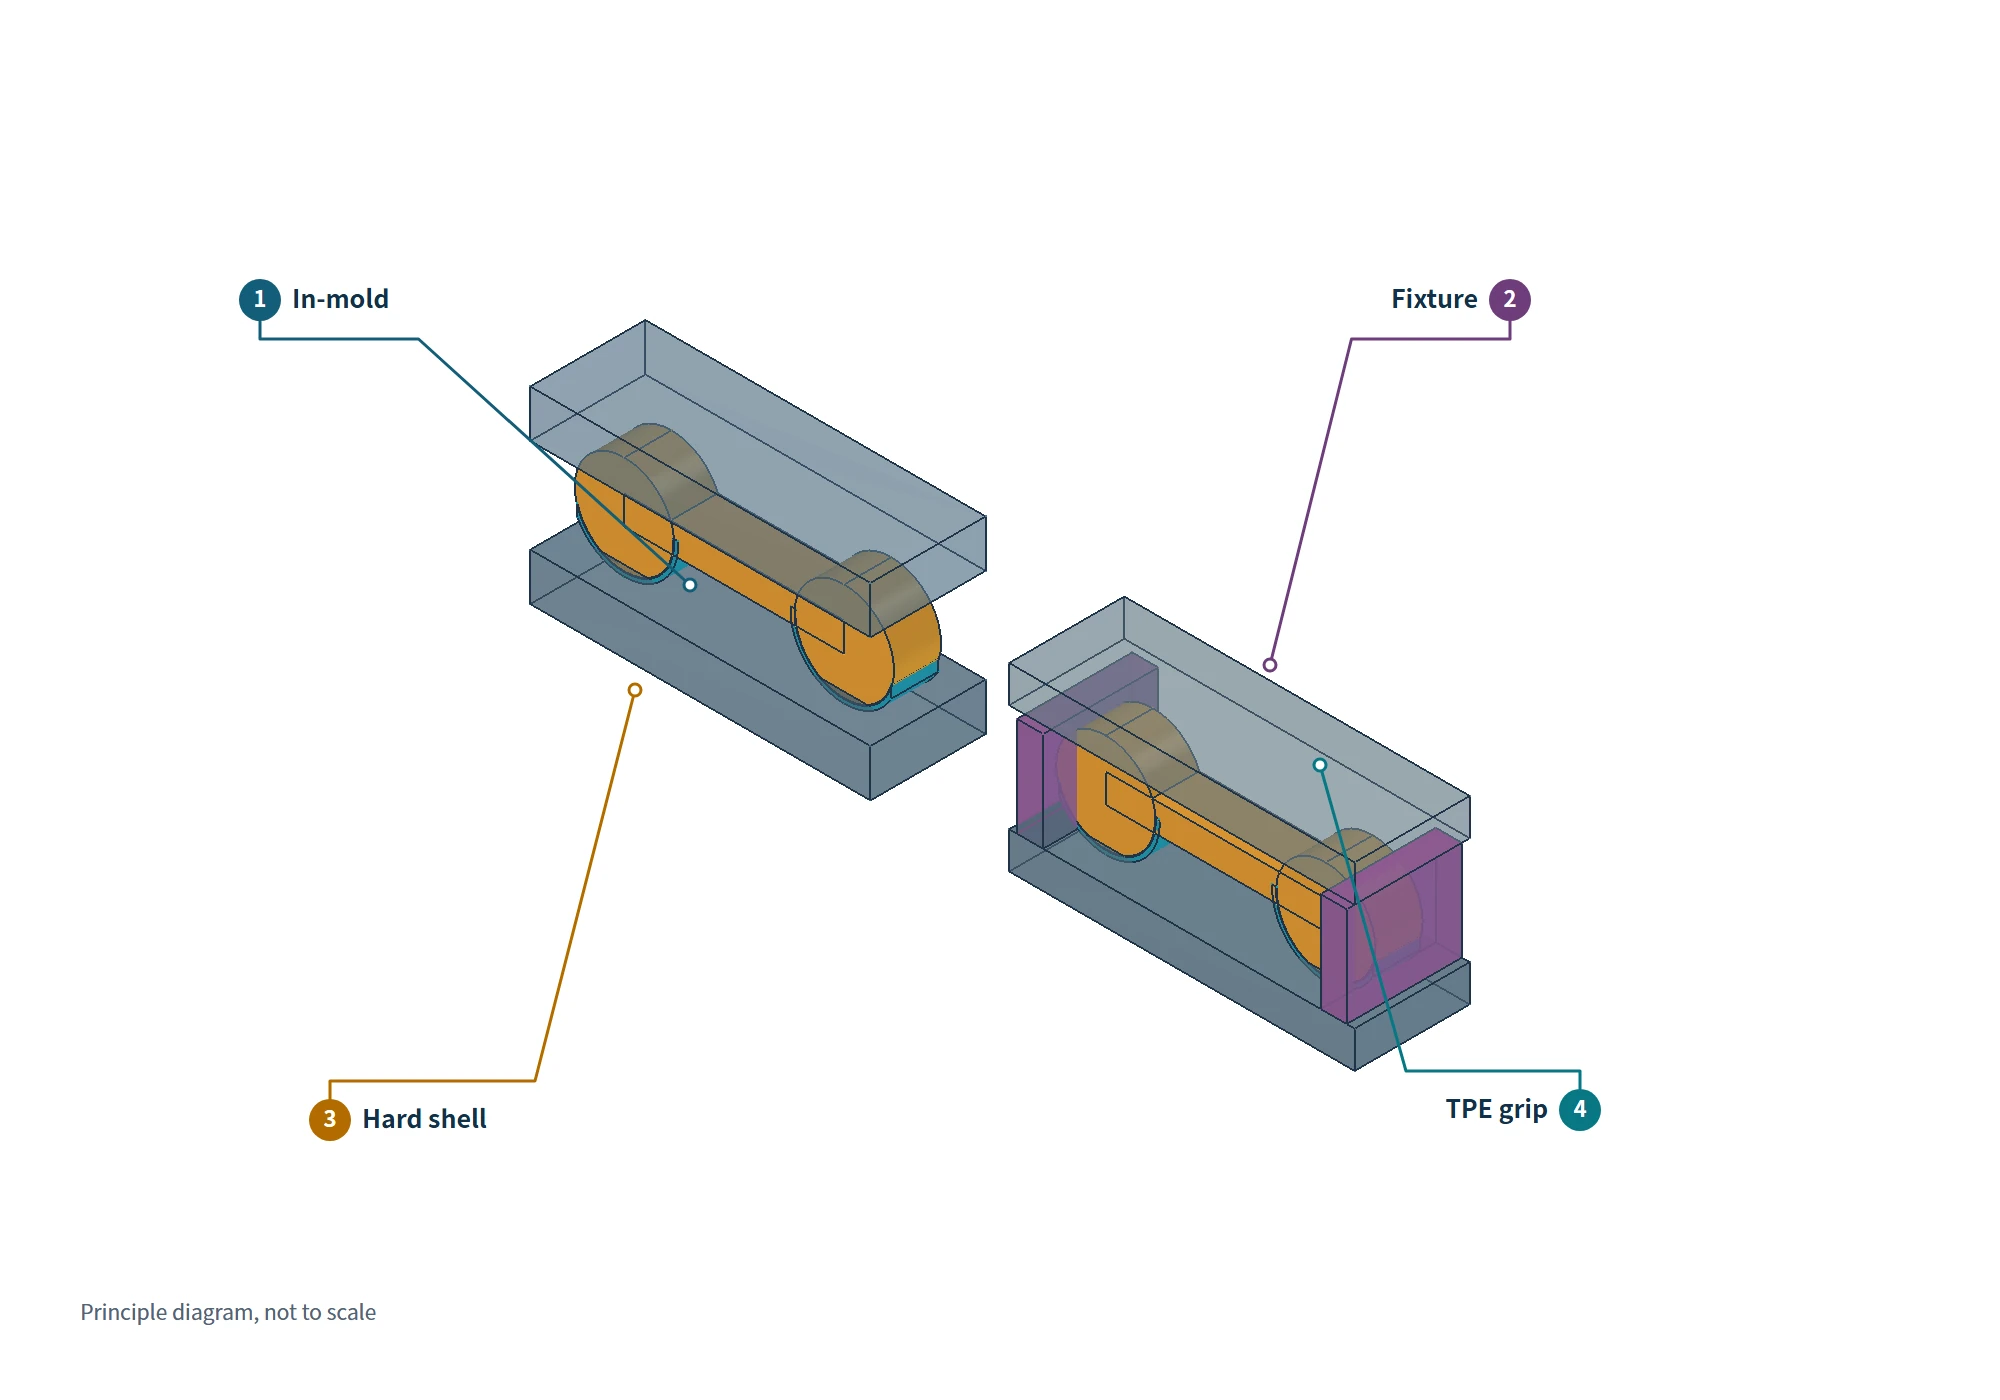
Đúc hai lần dùng một máy và khuôn, bắn cứng rồi quay nền vào lòng hai để bắn mềm. Đúc phủ riêng tạo chi tiết cứng ở khuôn đầu, sau nguội đặt vào đồ gá trong khuôn hai. Cả hai tạo được tay cầm TPE; cần xác định định vị lần hai, cách kín ranh giới và hồ sơ kiểm tra khi lỗi.
Bước 1: Quyết định mức độ khớp nhau cần thiết giữa hai vùng tay cầm
Hỏi trên bản vẽ: chênh bề rộng tay cầm hoặc chiều cao bậc dọc đường ráp có chấp nhận không? Nếu không, phương pháp định vị lần hai có thể quyết định tuyến trước sản lượng; đồ gá riêng dễ làm lộ khác biệt giữa hai chuẩn kẹp.
Đúc hai lần dùng bàn quay/lõi quay đưa nền lần một tới lòng hai mà không rời chuẩn. Đúc phủ riêng thêm tháo, nguội và nạp đồ gá; co, cong và biến thiên nạp trở thành sai số vị trí lần hai.
Thông tin kỹ thuật công khai của Super Ingenuity và Hingtung cho thấy độ lặp lại khoảng ±0,01–0,05 mm với định vị trong khuôn và ±0,10–0,20 mm với nạp đồ gá. Đây là tham chiếu riêng của nhà cung cấp, không phải tiêu chuẩn chung; hãy yêu cầu báo cáo định vị, độ chính xác dẫn hướng, cách kẹp hai tay cầm và đo lại chi tiết sau nạp.
Đúc hai lần vẫn có thể lỗi do mòn ổ quay, dẫn hướng và tác động nhiệt lần hai. Đúc phủ riêng cũng có thể đạt nếu mặt định vị, tải trước và kích thước nền được kiểm soát. Đối xứng và ranh giới càng chặt càng cần bằng chứng định vị trong khuôn.
Bước 2: Xác định khóa khuôn làm kín chi tiết nóng hay chi tiết thực tế đã nguội
Đường ráp mềm-cứng là ranh giới vật liệu, dễ lộ sai lệch hoặc ba via. Bề mặt khóa là mặt thép chặn vật liệu mềm; với đúc phủ riêng phải xác định nó đóng theo biên dạng danh nghĩa hay vỏ nguội thực tế.
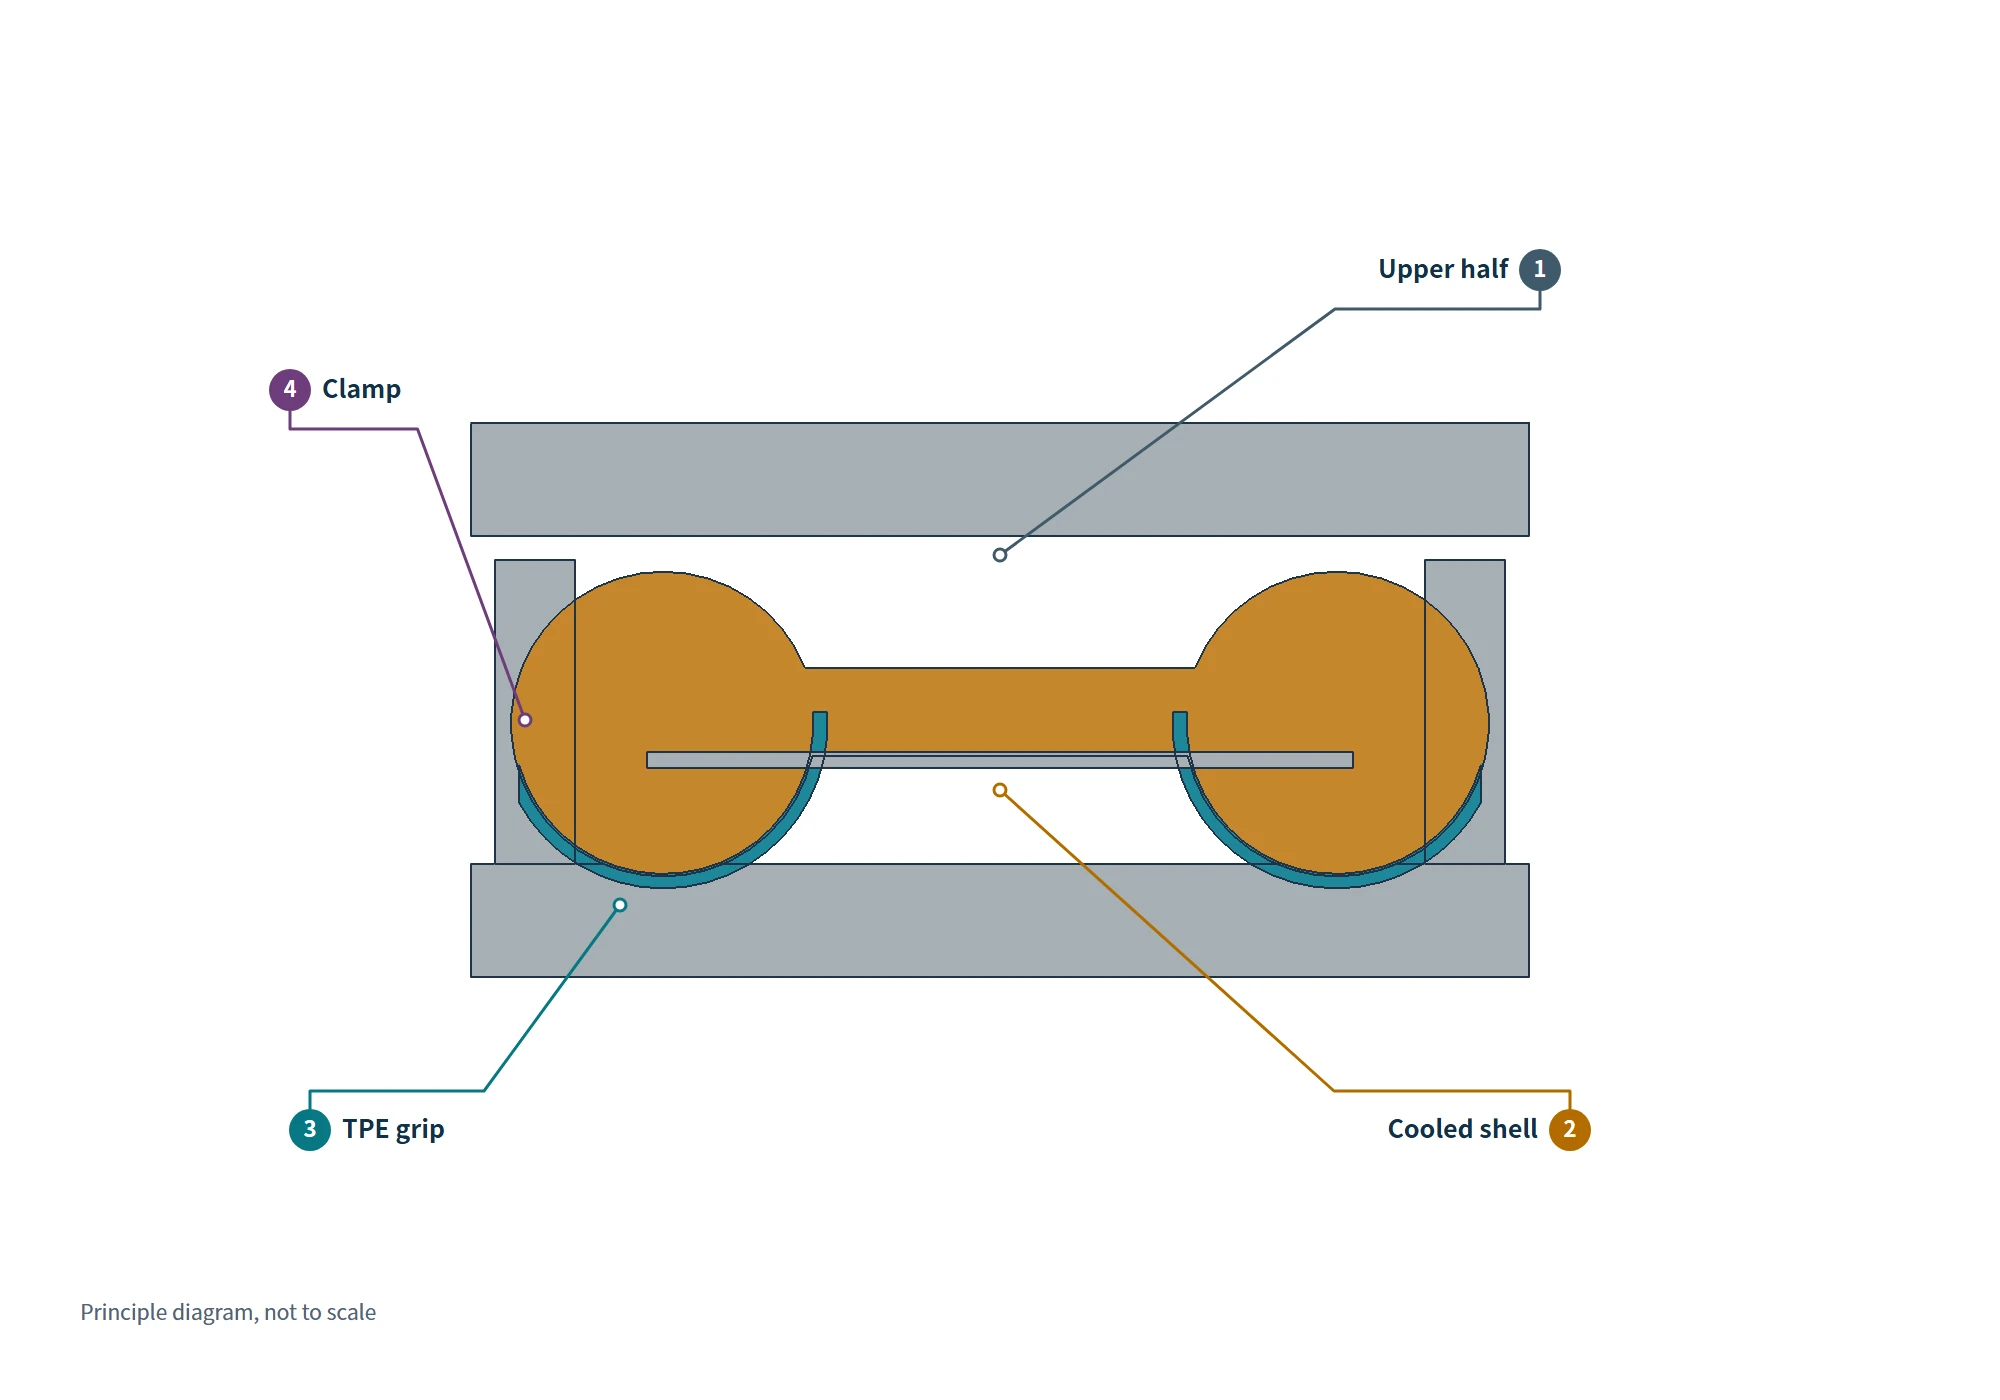
Sau lần bắn đầu, vỏ nguội và co. Khi vào khuôn thứ hai, đồ gá nhận chi tiết đã nguội; nếu khóa chỉ theo biên dạng danh nghĩa, ranh giới không kín và vật liệu mềm tạo ba via. Đồ gá dùng tải trước có kiểm soát.60 điểm chính về thiết kế khuôn đúc hai lần và ép phunKhoảng 0,02–0,05 mm là tham chiếu thường dùng, không phải giá trị cố định. Tải trước quá lớn có thể để lại vết lõm hoặc vết bóng trên bề mặt ngoại quan.
Đúc hai lần đóng khóa vào nền lần một vẫn được chuẩn khuôn kiểm soát, nên loại biến do nguội và định vị lại nhưng không loại bỏ nhu cầu thiết kế khóa, thông khí và định vị. Hướng dẫn AvientGiải pháp đúc phủ TPE cho nhựa nhiệt dẻo kỹ thuật, khuyến nghị độ giao thoa 0,003–0,005 inch, tương đương khoảng 0,08–0,13 mm, tại vùng khóa khuôn cho mộtnền nhựa. Bề mặt khuôn ấn nhẹ vào nhựa cứng để bù biến thiên; nền kim loại có yêu cầu tải khác nên không chuyển khoảng này sang lõi kim loại.
Vấn đề của đúc phủ riêng không chỉ là cần khuôn thứ hai. Kích thước nền thực phải đi vào thiết kế; đo vùng tay cầm và chuẩn, đặt tải trước, bề mặt khóa và bẫy ba via trước khi thử.
Bước 3: Truy nguyên ba via, sai lệch và dấu áp lực về bước kiểm tra đầu tiên
Trước khi cố định quy trình, hãy diễn tập chi phí khắc phục các khuyết tật này. Đừng chờ đến khi sản xuất tạo ra ba via mép lớn rồi mới dựa vào cắt thủ công. Xem xét đồng thời vị trí khuyết tật, hồ sơ lần bắn thứ hai và kích thước lần bắn thứ nhất. Cùng một triệu chứng nhìn thấy, chẳng hạn vật liệu dư dọc mép, có thể có các nguyên nhân khác nhau.
| Điều kiện quan sát được | Khu vực kiểm tra đầu tiên | Cách xác nhận |
|---|---|---|
| Hai vùng mềm trái và phải có bề rộng khác nhau hoặc ranh giới lệch sang một bên | Với đúc hai lần, kiểm tra độ lặp lại của định vị quay và các bộ phận dẫn hướng. Với đúc phủ riêng biệt, kiểm tra các chuẩn đồ gá và trình tự nạp. | Trên các mẫu cùng một lô thử khuôn, đo từ mỗi vùng tay cầm mềm đến chuẩn của vỏ cứng. Không chỉ đánh giá bằng ngoại quan. |
| Ba via chạy quanh ranh giới vật liệu | Kiểm tra tiếp xúc khóa khuôn, kích thước thực của nền và tải trước. | So sánh số đo lần bắn thứ nhất, hồ sơ tải trước của đồ gá và dấu tiếp xúc trên khóa khuôn. Nếu cần, bổ sung bẫy ba via hoặc hiệu chỉnh khóa khuôn. Không xem cắt thủ công là biện pháp lâu dài. |
| Bề mặt ngoại quan có vết bóng hoặc vết lõm | Trước tiên kiểm tra vị trí kẹp và tải trước dùng cho đúc phủ riêng biệt. | Chồng vị trí hư hỏng lên các điểm tạo áp của đồ gá và xác định liệu thép khuôn có đang ép trực tiếp lên bề mặt ngoại quan hay không. |
| Chi tiết đúc hai lần cũng xuất hiện ba via hoặc bong tróc | Kiểm tra khóa khuôn sau khi định vị, thông khí và cửa sổ quy trình bắn thứ hai. | So sánh độ lặp lại của cơ cấu định vị, vị trí khóa khuôn và các thông số thử khuôn. Đừng cho rằng đúc hai lần không thể tạo ba via. |
Khi chúng tôi tại moldsteells xem xét loạiKhuôn ép nhựaĐặt báo cáo kích thước lần một, hồ sơ định vị/đồ gá lần hai, mẫu thử và ảnh lỗi trên cùng bảng. Mọi vị trí lỗi phải truy nguyên được về chuẩn, bước nạp hoặc bề mặt khóa cụ thể.
Dùng ba hồ sơ để chọn tuyến, không chỉ một báo giá
Nếu cần đối xứng trái phải chặt, ranh giới hẹp và bề mặt không dấu áp, đánh giá đúc hai lần trước; nếu thiết bị, ngân sách hoặc cỡ lô là ràng buộc, đúc phủ riêng vẫn hợp lý nhưng điều kiện đồ gá phải đo được.
Trước sản xuất, đặt cạnh nhau báo cáo kích thước lần một, hồ sơ định vị/đồ gá lần hai và mẫu có đánh dấu lỗi. Xác nhận khóa khuôn, thông khí và bảo vệ ngoại quan; thử tổ hợp vật liệu thực.