
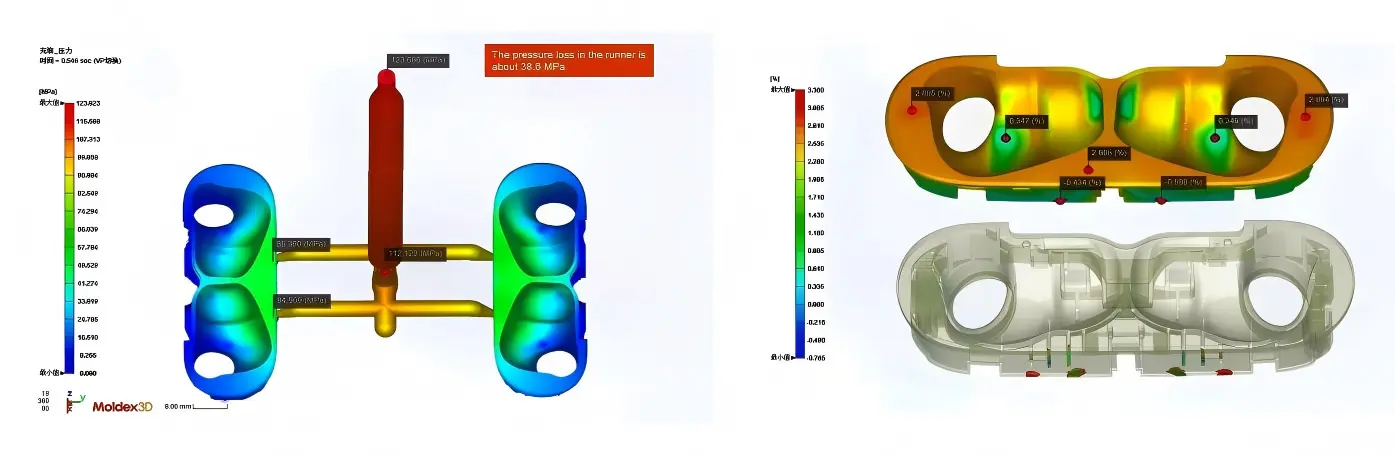
DFM ist die günstigste Versicherung vor dem Werkzeugbau. Wir bauen seit über einem Jahrzehnt Formen, und diese Schlussfolgerung stammt aus realen Nacharbeitsfällen, nicht aus Slogans. Eine DFM-Prüfung (Design for Manufacturing) bedeutet, die 3D-Teiledaten an einenSpritzgussformenherstellerzur Überprüfung, bevor der Formenbau beginnt. Wird eine Änderung in der Zeichnungsphase vorgenommen, dauert dies Minuten und kostet fast nichts. Sobald der Formstahl geschnitten ist, beginnen die Kosten für jede Änderung bei etwa dem Zehnfachen.
Wo DFM in denSpritzgießwerkzeugeFertigungsprozess
In unserem Werk umfasst der vollständige Prozess für ein Werkzeug: 3D-Datei des Kunden → DFM-Überprüfung (in der Regel 3-5 Tage) → Formfüllanalyse → Werkzeugkonstruktion (7-14 Tage) → Formstahlbeschaffung → Bearbeitung → Probespritzguss. DFM ist der zweite Schritt, zwischen der Zeichnung und dem Schneiden des Stahls.
Das ist es, was „vor dem Werkzeugbau“ tatsächlich bedeutet, und es ist das einzige echte Fenster für Kosteneinsparungen. In der Konstruktionsphase ändern Sie das Design und die Daten. Nachdem der Stahl geschnitten wurde, ändern Sie Dutzende von Kilogramm Stahl und unterbrechen die geplante Maschinenzeit. Das eine dauert Minuten. Das andere beginnt mit dem 10-fachen der Kosten. Der Unterschied liegt nicht in der Handwerkskunst. Er liegt im Zeitpunkt.
Im gesamten Formenbauzeitplan sind diese 3-5 Tage auch die kostengünstigste Phase. Wenn die DFM-Prüfung ein Problem aufdeckt, muss höchstens die Zeichnung überarbeitet werden. Sobald die Stahlbearbeitung beginnt, kostet jeder weitere Schritt Geld. Deshalb betont die Branche immer wieder, dass dieser Schritt nicht übersprungen werden darf. Die meisten vermeidbaren Nacharbeitskosten entstehen in diesem Zeitfenster.
Ein qualifizierter DFM-Bericht sollte mindestens die Trennebene, die Angussposition, die Auswerferposition, die Schieber- und Kernzuganordnung, die Wandstärke, die Entformungsschräge und die Toleranz abdecken. Wenn der Ihnen vorliegende Bericht nur zwei Seiten allgemeiner Kommentare enthält, ist das ein Warnsignal dafür, dass die Zeichnung nicht sorgfältig geprüft wurde.
Drei Kostenfaktoren bei der Werkzeugnacharbeit
Haben Sie sich jemals gefragt, wohin das Geld für Nacharbeiten tatsächlich fließt? Beginnen Sie mit einer Zahl, die sich in der Branche wiederholt bewährt hat: 70%–80% der Produktkosten werden bereits in der Konstruktionsphase festgelegt.
Die erste Kostenkategorie sind die Kosten für Formänderungen. Die physikalische Regel des Formenbaus ist einfach: Stahl kann entfernt, aber nicht einfach wieder hinzugefügt werden. Um einen Anguss vorWärmebehandlung, die Kosten liegen typischerweise bei einigen hundert Yuan bis 2.000 RMB, oder etwa $30 bis $296 bei einem Wechselkurs von 6,75. Das liegt nahe an den normalen Bearbeitungskosten. Ist der Stahl bereits gehärtet, erfordert die Änderung in der RegelDrahterodieren / Erodieren (EDM)(Funkenerosion) plus Schweißreparatur. Eine Runde kostet 3.000-8.000 RMB, oder etwa $444-$1,185 (Marktpreise 2026).
Schweißreparaturen bergen auch ein verstecktes Risiko. Die Härte in der wärmebeeinflussten Zone neben der Schweißnaht kann um 8%–12% sinken. Bei Hochdruckmaterialien kann ein repariertes Anguss innerhalb von 20.000 Schüssen erneut reißen. Das Hinzufügen eines Schiebers für einen Seitenkernmechanismus an einem kleinen Werkzeug kostet typischerweise 3.000-15.000 RMB oder etwa $444-$2.222. Muss der Formeinsatz gewechselt werden, beginnen die Kosten im fünfstelligen Yuan-Bereich.
Der zweite Kostenfaktor ist der Verlust durch verlängerte Lieferzeiten. Eine Werkzeugreparatur kann das Projekt leicht um 4-6 Wochen verzögern, und jeder Meilenstein der Werkzeugerprobung verschiebt sich entsprechend. Werkzeugprojekte sind auf 100.000 Schuss und Millionen von Teilen ausgelegt. Beginnt die Produktion einen Monat später, entstehen durch diese Verzögerung zusätzliche Kosten pro Teil.
Der dritte Kostenfaktor ist die verzögerte Serienproduktion. Die NASA veröffentlichte eine oft zitierte Kostenkurve: Betragen die Kosten für die Behebung eines Fehlers in der Entwurfsphase 1, so sind die Kosten während der Fertigung 7-16 Mal höher, und nach Beginn der Erprobung und Integration sogar 21-78 Mal höher. Im Werkzeugbau ist die Botschaft noch einfacher: Sobald der Stahl geschnitten ist, beginnen die Kosten für jede weitere Änderung bei etwa dem Zehnfachen.
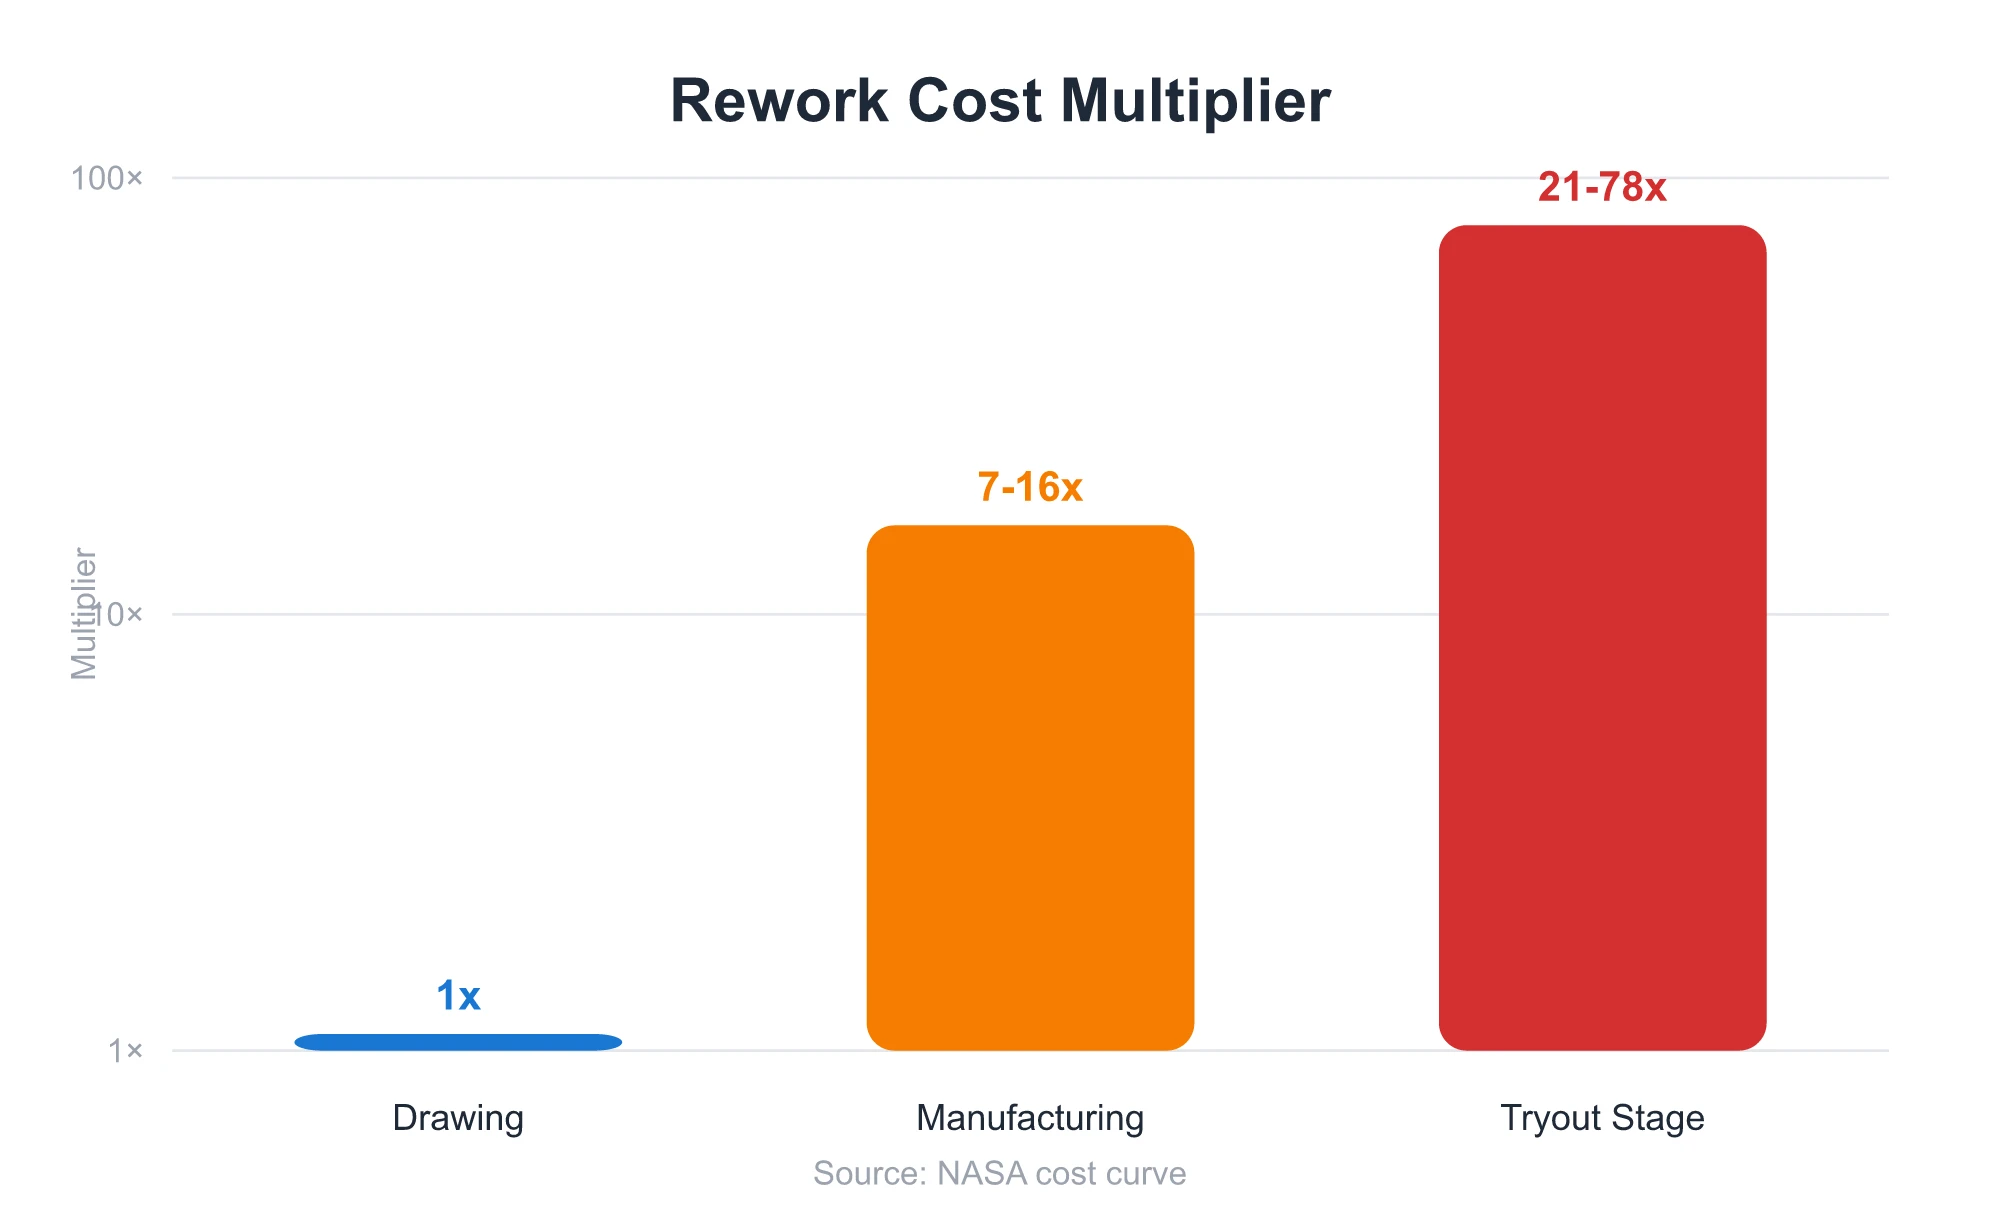
Fasst man diese drei Aspekte zusammen, erhält man die vollständige Logik hinter den Kosteneinsparungen durch DFM. Es gibt reale Branchenbeispiele, bei denen die Identifizierung eines falschen Hinterschnitts in der DFM-Phase – ein Merkmal, das durch Anpassung der Trennlinie hätte vermieden werden können – allein bei den Schieberkosten etwa 8.000 RMB oder rund $1,185 einsparte. Bei einem Spritzgussprojekt ohne DFM treten diese drei Kostenfaktoren oft gleichzeitig auf: zuerst die Rechnung für die Werkzeugnacharbeit, dann die Verzögerung der Lieferzeit, dann das verpasste Produktionsfenster. Die eigentlichen Kosten entstehen nicht bei der Überarbeitung der Zeichnung, sondern wenn im Stahl gelöst werden muss, was bereits auf der Zeichnung hätte gelöst werden sollen.
Drei reale Nacharbeitsfälle
In unseren Aufzeichnungen fallen mehr als 90% der Qualitätsprobleme beim Spritzgießen in einige wenige Kategorien: Gratbildung, Einfallstellen, Kurzschuss, Verzug und Bindenähte. Die meisten davon lassen sich nicht durch Maschineneinstellungen beheben. Sie sind von Anfang an konstruktionsbedingt. Hier sind drei häufige Fälle, die wir beobachten.
Fall 1: Einfallstelle durch Wandstärke.Wir haben mehrfach Designs wie dieses erhalten: Ein lokaler Bereich wird willkürlich verdickt, um die Festigkeit zu erhöhen, woraufhin während des Werkzeugversuchs in diesem dicken Bereich eine Einfallstelle auftritt. Ungleichmäßige Kühlung in der dicken Wand führt zu Schrumpfung und Kollaps der Oberfläche, was eine vollflächige Nacharbeit zur Folge hat. Wie lässt sich dies vermeiden? Halten Sie die Wandstärkenvariation zwischen angrenzenden Bereichen innerhalb von 25%. Diszipliniertere Hersteller halten sie innerhalb von 10%. Eine Wandstärke ist nicht stärker, nur weil sie dicker ist. Bei gängigen Kunststoffen wie ABS steigt die Kühlzeit stark an, sobald der Querschnitt 3,5 mm überschreitet, und die Zykluszeit wird zu einem direkten Kostenfaktor für jedes Teil.
Fall 2: Entformung ohne Entformungsschräge.Eine Lektion wird in der Branche immer wiederholt: Bei einem Gehäuse für Unterhaltungselektronik wurde auf eine Null-Entformungsschräge an der sichtbaren Seitenwand bestanden. Während der T0-Erstmusterung traten mehr als ein Dutzend weiße Ziehspuren auf der Seitenfläche auf, und die texturierte Oberfläche wurde ruiniert. Die endgültige Behebung erforderte vier Schieber für den Seitenkernzug, drei Wochen Werkzeugnacharbeit und über 100.000 RMB an zusätzlichen Kosten – über $14,815 zum Fallwert von 2022. Dieses Problem war bereits während der DFM-Überprüfung angesprochen worden, aber die Zeichnung wurde nicht geändert. Wie kann dies vermieden werden? Verwenden Sie mindestens 1-2 Grad Entformungsschräge auf sichtbaren Oberflächen. Bei texturierten Oberflächen erhöhen Sie diese je nach Texturtiefe auf 3-8 Grad. In der Praxis führt eine Null-Entformungsschräge nahezu dazu, dass das Werkzeug das Bauteil beschädigt.
Fall 3: Falsche Anschnittposition.Der Angussrest landet auf der Sichtfläche, und selbst Farbe kann ihn nicht verbergen. Oder die Binde-/Schweißnaht endet genau am Griffbelastungspunkt, und das Bauteil reißt beim Zusammendrücken. Diese Art von Problem hat ein optimales Änderungsfenster: Während der T0-T1-Phase, vor der Wärmebehandlung, kann der Anguss oft für ein paar hundert Yuan bis 2.000 RMB, etwa $30-$296, verschoben werden. Verpasst man dieses Fenster, erfordert die Änderung nach der Wärmebehandlung Funkenerosion (EDM) plus Schweißreparatur, beginnend bei 3.000-8.000 RMB, oder etwa $444-$1,185. Der beste Weg, dieses Problem zu vermeiden, ist, die Angussposition auf der Zeichnung korrekt festzulegen, bevor der Werkzeugbau beginnt. Das ist weitaus günstiger, als sie später zu verschieben.
Diese drei Fälle folgen dem gleichen Muster: Nacharbeit ist kein Zufall. Das Problem war bereits im Design angelegt. Eine DFM-Analyse dient dazu, diese Risiken zu beseitigen, bevor der Stahl geschnitten wird. Deshalb ist bei jeder Zeichnung, die wir erhalten, der erste Schritt immer eine Konstruktionsprüfung, nicht die Angebotserstellung.
Welche Punkte geändert werden müssen und welche verhandelt werden können
Der Entscheidungsstandard ist nicht kompliziert. Er lässt sich auf vier Situationen reduzieren:
| Konstruktionsbedingung | Handlungsempfehlung | Ungefähre Kostenauswirkungen |
|---|---|---|
| Keine Entformungsschräge auf einer Sichtfläche oder strukturierten Oberfläche | Muss geändert werden; Entformungsschräge hinzufügen. | Bleibt dies unverändert, kann dies etwa drei Wochen Werkzeugnacharbeit und Kosten von über 100.000 RMB oder über $14,815 bedeuten. |
| Anschnitt auf einer Sichtfläche oder einem tragenden Punkt platziert. | Ändern Sie es innerhalb des goldenen T0-T1-Fensters | Vor der Wärmebehandlung: einige hundert Yuan bis 2.000 RMB ($30-$296); nach der Wärmebehandlung: 3.000-8.000 RMB ($444-$1,185) |
| Wandstärkenübergang überschreitet 25% | Muss in einen gleichmäßigeren Querschnitt geändert werden. | Bleibt dies unverändert, bedeutet dies in der Regel Einfallstellen sowie eine vollflächige Nacharbeit. |
| Falscher Hinterschnitt, der durch Anpassung der Trennlinie vermieden werden kann | Zur Diskussion gestellt; keinen Schieber hinzufügen | Ein Schieber kostet etwa 3.000-15.000 RMB oder $444-$2,222 |
Ist die Entscheidung unklar, senden Sie uns die 3D-Zeichnung, und Moldsteells kann diese aus der Perspektive des Formenbaus überprüfen. DFM erleichtert dem Formenbauer nicht das Leben. Es hilft, Nacharbeitskosten zu vermeiden, die von vornherein hätten vermieden werden können.
Wie lange dauert eine DFM-Analyse in der Regel?
Vom Empfang der 3D-Kundendaten bis zum Abschluss der DFM-Prüfung dauert es in der Regel 3-5 Tage. Es ist der zweite Schritt in unserem Formenbauprozess.
Wird die DFM-Analyse separat berechnet?
Die DFM-Prüfung ist ein Standardbestandteil des Formenbauprozesses. Senden Sie zuerst die Zeichnung, und der Prüfbericht wird aufzeigen, ob das Projekt realisierbar ist und was geändert werden sollte.
Wie schnell kann ein Design geändert werden, nachdem der Werkzeugbau begonnen hat?
Das hängt vom Zustand des Werkzeugstahls ab. Vor der Wärmebehandlung ähneln Änderungen normalen Bearbeitungsanpassungen und kosten in der Regel einige hundert Yuan bis 2.000 RMB oder etwa $30-$296. Ist der Stahl bereits gehärtet, erfordert die Änderung Funkenerosion (EDM) plus Schweißreparatur, beginnend bei 3.000-8.000 RMB oder etwa $444-$1,185 (Marktpreise 2026). Nachdem die Serienproduktion bereits 100.000 Schuss gelaufen ist, geht es beim Risiko nicht mehr nur ums Geld.
Diese wenigen Tage in der Entwurfsphase sind die wertvollste Zeit im gesamten Werkzeugprojekt. Senden Sie uns die 3D-Zeichnung, bevor die Werkzeugherstellung beginnt, und führen Sie zuerst eine DFM-Analyse durch. In nur wenigen Tagen erhalten Sie die letzte echte Chance, Änderungen vorzunehmen, bevor der Stahl geschnitten wird.
Im Werkzeugbau gibt es ein altes Sprichwort: „Vor dem Werkzeugbau investieren, nach dem Werkzeugbau profitieren.“ Wer einige Tage in eine DFM-Analyse investiert, kann in den folgenden Monaten der Werkzeugerprobung viele unnötige Umwege vermeiden.





