
Điện thoại reo lúc 9 giờ tối. Đó là nhà sản xuất khuôn của bạn: “Thử nghiệm T0 vào ngày mai. Vui lòng cử người đến.” Sau khi gác máy, hầu hết người mua đều băn khoăn, đạt T0 nghĩa là gì? Có bao nhiêu lần thử nghiệm nữa như T1 và T2? Và tôi nên tìm kiếm điều gì ở mỗi giai đoạn? TrongKhuôn ép nhựacác dự án chúng tôi đã thực hiện tại Moldsteells, khoảng 60-70% khuôn mới vượt qua thử nghiệm T0 ban đầu chỉ với những sửa đổi nhỏ. 30-40% còn lại yêu cầu những điều chỉnh đáng kể hơn trước khi chuyển sang T1. T0, T1 và T2 không chỉ là các thủ tục hình thức; mỗi lần thử nghiệm tương ứng với một mục tiêu kỹ thuật rõ ràng. T0 là để tìm các vấn đề về cấu trúc, T1 là để chốt các thông số và xác minh kích thước, và T2 là để kiểm tra độ ổn định sản xuất hàng loạt. Việc hiểu rõ những gì đang được kiểm tra ở ba cột mốc này có nghĩa là khi bạn nhận được cuộc gọi hoặc báo cáo ISIR (Báo cáo kiểm tra mẫu ban đầu), bạn sẽ biết nên hỏi gì, nên đặt câu hỏi gì và liệu bạn có thể phê duyệt hay không.
T0: Kiểm tra ban đầu của khuôn, tập trung vào cấu trúc, không phải kích thước
T0 là lần chạy thử đầu tiên sau khi khuôn được lắp ráp. Trong ngành, chúng tôi thường nói T0 là để tìm ra vấn đề, chứ không phải để xác nhận kết quả. Lần chạy này chỉ kiểm tra xem cấu trúc cơ bản của khuôn có hoạt động hay không. Khuôn có đóng mở trơn tru không? Hệ thống đẩy có hoạt động mà không bị kẹt không? Lòng khuôn có được điền đầy hoàn toàn không (hiện tượng thiếu liệu là phổ biến)? Có ba via hay cháy xém không? Các cơ cấu có cản trở lẫn nhau không? Các thông số quy trình chưa được cố định; kỹ thuật viên được tự do điều chỉnh cài đặt để tạo ra chi tiết trông đẹp nhất, và lần chạy sẽ dừng lại sau vài chục lần ép.
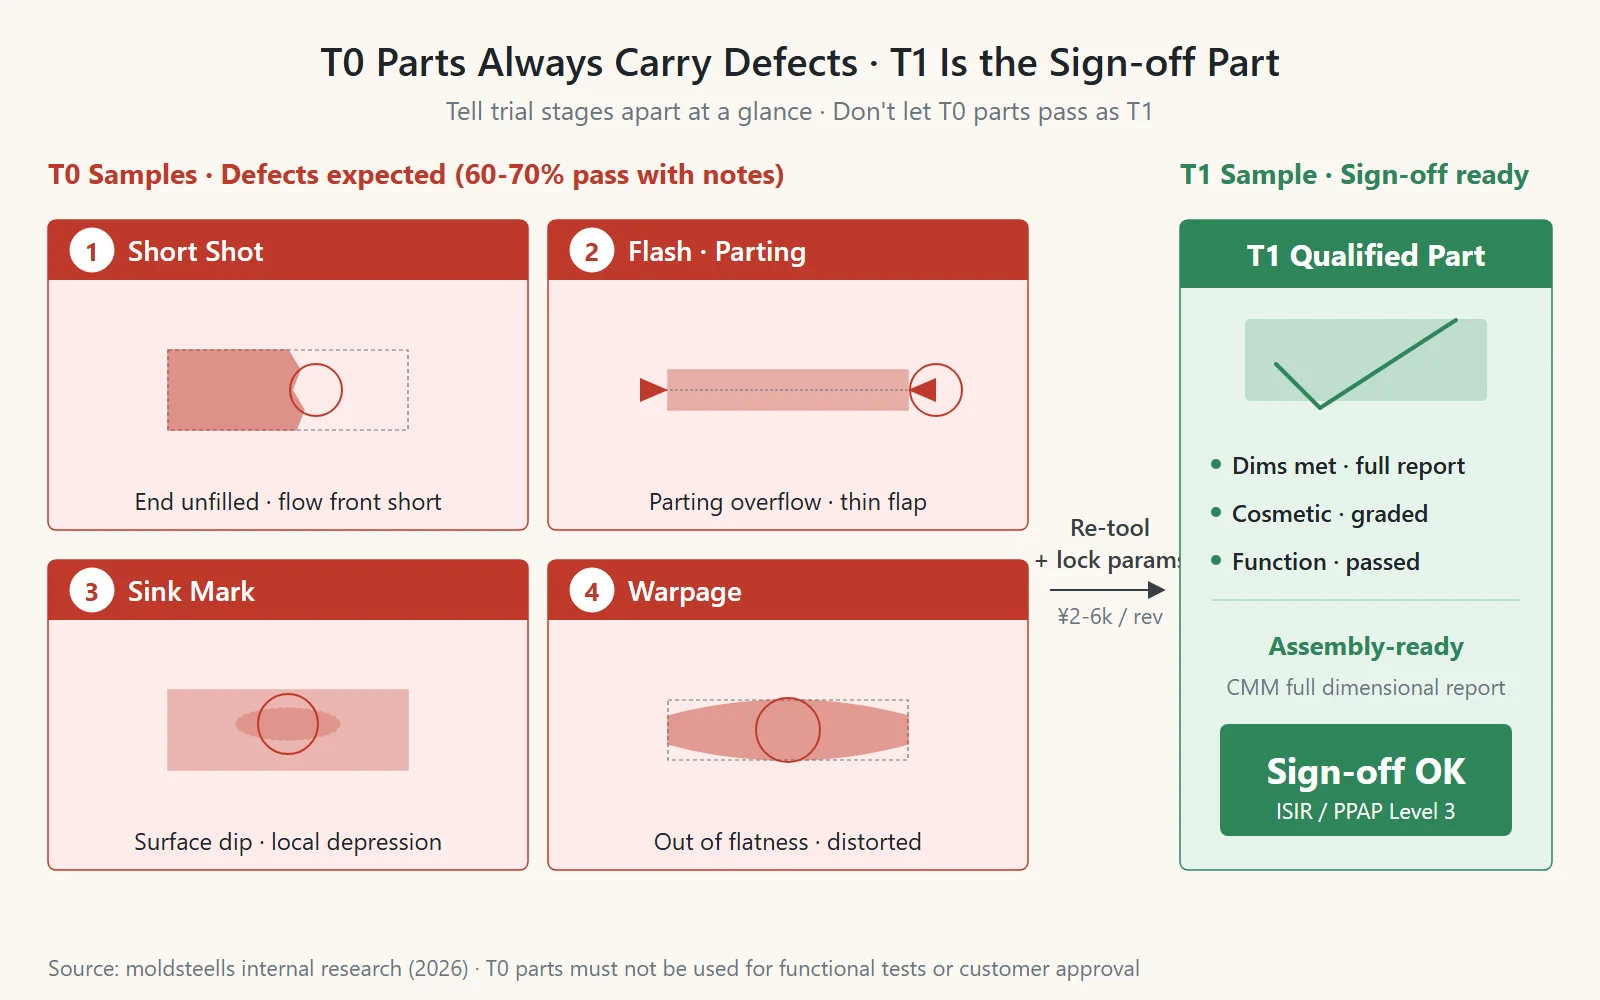
Các mẫu T0 luôn có lỗi – thiếu liệu, ba via, vết lõm, cong vênh và kích thước không chính xác là điều bình thường. Những mẫu này không thể dùng để xác nhận lắp ráp, không thể chấp nhận làm linh kiện cuối cùng và không thể dùng để phê duyệt chính thức. T0 chỉ xác nhận thiết kế khuôn. Nhiều người mua hoảng sợ khi thấy vết lõm trên mẫu T0 trong lần thử nghiệm đầu tiên, nhưng không cần phải lo lắng. Việc phát hiện các vấn đề ở giai đoạn T0 là hoàn toàn bình thường. Nguy hiểm thực sự không phải là mẫu T0 có lỗi; mà là khi nhà cung cấp cố gắng đánh lừa bạn bằng cách coi mẫu T0 là linh kiện T1.
Đây là danh sách kiểm tra T0 của bạn: kiểm tra hoạt động đóng mở khuôn, cân bằng đẩy sản phẩm, khả năng điền đầy, thoát khí (để tránh ba via, cháy hoặc bẫy khí), và bất kỳ va chạm cơ học nào. Bạn cũng nên xem xét liệu các bộ phận thực tế có khớp với phân tích dòng chảy khuôn hay không. Một số xưởng cũng sẽ kiểm tra áp suất kênh làm mát ở mức 1.5 lần áp suất vận hành trong 30 phút để kiểm tra rò rỉ. Tại Moldsteells, việc thử khuôn là một bước chuyên biệt trong quy trình dự án của chúng tôi. Sau lần chạy thử T0 này, cổng kiểm soát chất lượng thứ bảy của chúng tôi, “Báo cáo thử nghiệm và Kiểm tra mẫu,” sẽ được kích hoạt. Việc thử nghiệm không chỉ là một sự kiện chạy và hoàn thành; đó là một điểm kiểm tra chính thức trong quy trình của chúng tôi.
T1: Khóa thông số và đánh giá kích thước lần đầu so với bản vẽ kỹ thuật
T1 là lần thử nghiệm chính thức đầu tiên sau khi các vấn đề được phát hiện ở T0 đã được khắc phục. Từ vòng này trở đi, các thông số quy trình sẽ được khóa. Nhiệt độ nóng chảy, nhiệt độ khuôn, tốc độ phun, áp suất giữ, thời gian giữ, thời gian làm mát và thời gian chu kỳ đều được ghi lại trong một “Bảng quy trình đã được phê duyệt”. Bất kỳ thay đổi nào trong tương lai đối với các thông số này sẽ yêu cầu một quy trình phê duyệt mới.
Các hạng mục bàn giao cho T1 nên bao gồm một báo cáo kích thước CMM đầy đủ, chứng nhận phân tích vật liệu, phân loại lỗi ngoại quan, kiểm tra lắp ráp chức năng và bảng quy trình đã chốt. Báo cáo kích thước là rất quan trọng. Một máy CMM nên đo mọi kích thước chính và so sánh chúng với dung sai trên bản vẽ của bạn. Đối với khuôn nhiều lòng, các mẫu phải được lấy từ mỗi lòng khuôn; bạn không thể chỉ đo đi đo lại cùng một lòng khuôn dễ tiếp cận và gọi đó là lấy mẫu ngẫu nhiên. Một thử nghiệm T1 điển hình bao gồm việc đo 10-30 mẫu, với tất cả các kích thước quan trọng được kiểm tra trên máy CMM.
Khi nhận được báo cáo, điều đầu tiên cần làm là kiểm tra kích thước mẫu. Một nghiên cứu Cpk (Chỉ số Năng lực Quy trình, thước đo độ ổn định sản xuất) với ít hơn 25 mẫu không phải là một nghiên cứu Cpk thực sự—đó chỉ là dữ liệu không đủ. Đây là chi tiết mà người mua thường bỏ qua khi xem xét báo cáo.
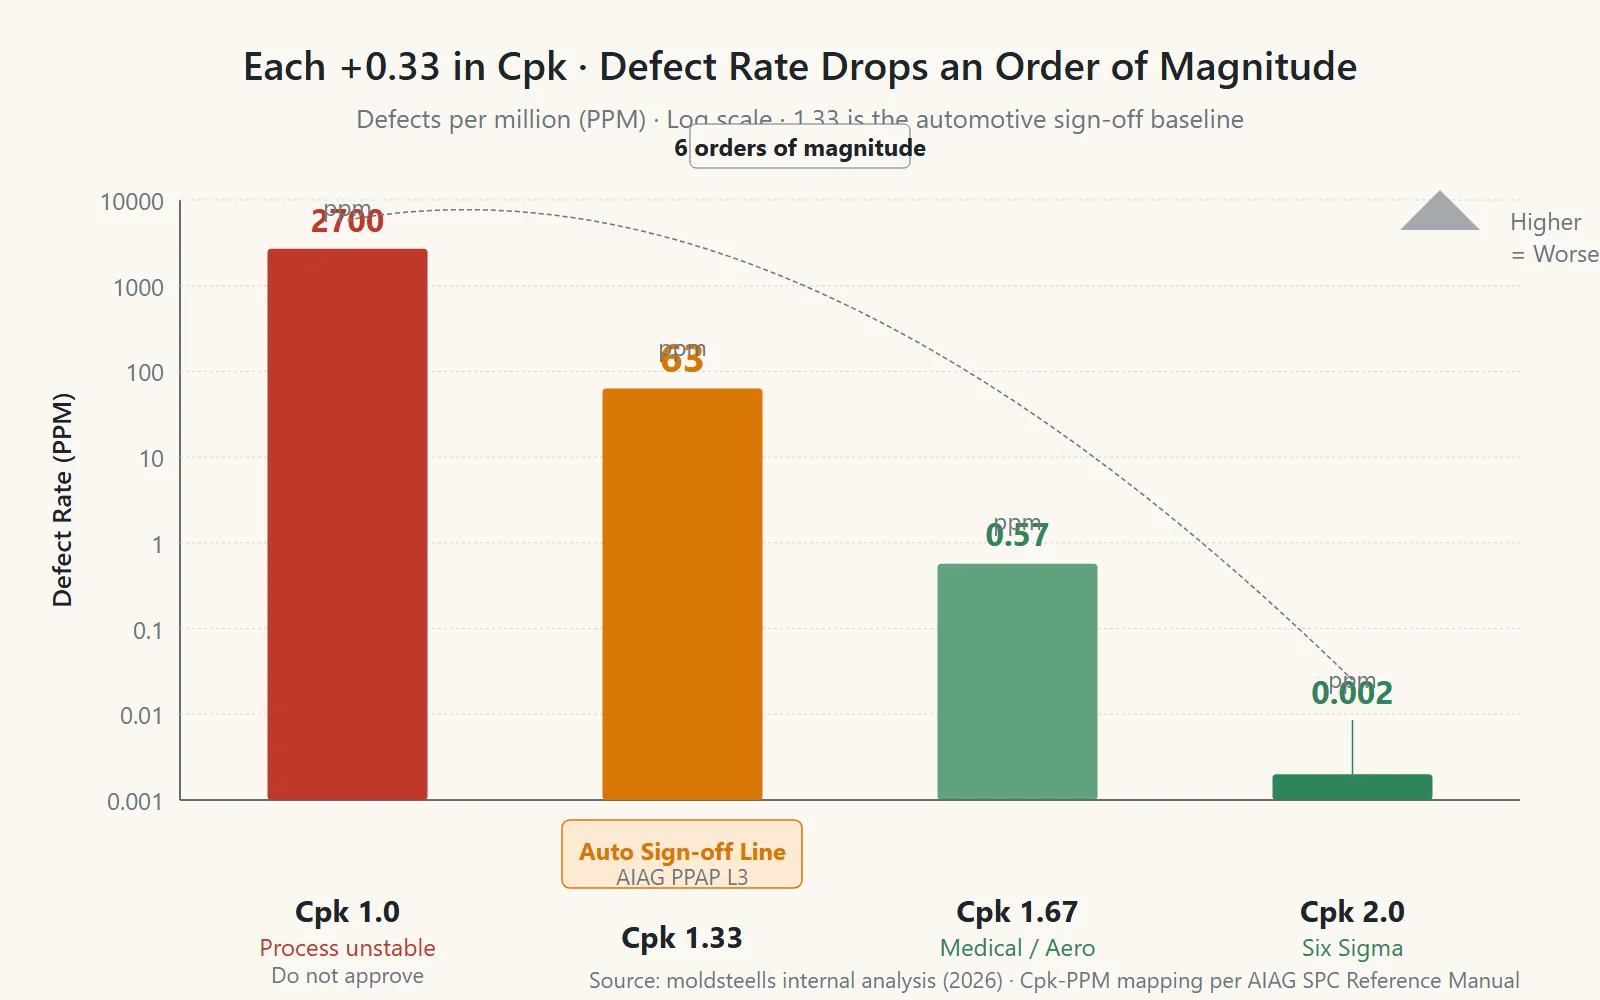
Chỉ số Cpk 1.33 là mức đạt yêu cầu trong ngành ô tô, tương ứng với 63 lỗi trên một triệu chi tiết. Đối với các linh kiện y tế hoặc hàng không vũ trụ, yêu cầu thường là 1.67 hoặc thậm chí 2.0. Đối với các kích thước không quan trọng, Cpk 1.0 có thể chấp nhận được, nhưng điều này phải được quy định rõ trong kế hoạch kiểm soát từ trước. Bất kỳ giá trị nào dưới 1.0 có nghĩa là quy trình không ổn định và không bao giờ được phê duyệt. Khi nhận được báo cáo Cpk, đừng chỉ nhìn vào con số cuối cùng. Trước tiên, hãy kiểm tra xem kích thước mẫu có đủ không, kích thước nhóm con là bao nhiêu và liệu họ đã sử dụng Cpk hay Ppk để tính toán. Việc đặt ra những câu hỏi này sẽ hạn chế đáng kể khả năng thao túng dữ liệu.
T2: Tổng Duyệt Sản Xuất Hàng Loạt Để Hoàn Thiện Tài Liệu PPAP
T2 là buổi tổng duyệt trước khi sản xuất hàng loạt. Nó bao gồm việc thực hiện các điều chỉnh nhỏ dựa trên phản hồi từ T1 (như sửa chữa mối hàn, chèn thêm chi tiết, hoặc tối ưu hóa thông số) và sau đó chạy khuôn với thời gian chu kỳ sản xuất. Mục tiêu là để xem liệu các kích thước quan trọng nhất của bạn có duy trì ổn định hay không và liệu hình thức của chi tiết có nhất quán hay không. Thử nghiệm này được sử dụng để thực hiện nghiên cứu năng lực quy trình Cpk, xác nhận thời gian chu kỳ, kiểm tra đóng gói và xử lý, và hoàn thành bộ tài liệu cấp PPAP đầy đủ.
PPAP (Quy trình Phê duyệt Sản phẩm Sản xuất) là khuôn khổ phê duyệt từ hệ thống AIAG của ngành ô tô Bắc Mỹ. Cấp độ 3 thường được sử dụng cho các dự án ép phun, yêu cầu nộp Giấy chứng nhận Nộp Sản phẩm (PSW), sơ đồ luồng quy trình, kế hoạch kiểm soát, FMEA (Phân tích Chế độ Lỗi và Ảnh hưởng), báo cáo kích thước và vật liệu, cùng dữ liệu Cpk. Tương đương trong ngành ô tô Đức là ISIR (Báo cáo Kiểm tra Mẫu Ban đầu), trong khi ngành hàng không vũ trụ và sản xuất chung sử dụng FAI (Kiểm tra Sản phẩm Đầu tiên). Cả ba hệ thống đều nhằm mục đích xác nhận quy trình trước khi sản xuất hàng loạt, nhưng chúng có nguồn gốc và yêu cầu nộp khác nhau, vì vậy đừng nhầm lẫn chúng. Sau khi bạn ký duyệt, bất kỳ thay đổi nào đối với quy trình, vật liệu hoặc khuôn đều yêu cầu một chu kỳ phê duyệt mới.
T2 dùng để xác nhận, không phải để khám phá. Nếu các vấn đề lớn phát sinh ở giai đoạn này, điều đó thường có nghĩa là thử nghiệm T1 chưa đủ kỹ lưỡng. Đối với các chi tiết tiêu chuẩn, việc chạy liên tục 200-500 lần ép là điển hình để kiểm tra độ ổn định. Đối với các chi tiết chính xác trong ứng dụng ô tô hoặc y tế, số lần chạy có thể kéo dài đến 500-1000 lần ép hoặc hơn. Không có một con số tiêu chuẩn duy nhất; chi tiết càng phức tạp và ngành công nghiệp càng nghiêm ngặt, thời gian chạy càng dài.
Tham khảo nhanh ba giai đoạn: Những gì được kiểm tra và Những gì người mua nên kiểm tra
Bảng này tóm tắt ba giai đoạn, giúp bạn dễ dàng hình dung mục tiêu, sản phẩm bàn giao và vai trò của bạn ở mỗi bước.
| Giai đoạn | Mục tiêu Kỹ thuật | Các hạng mục bàn giao chính | Hành động của người mua |
|---|---|---|---|
| T0 | Xác thực cấu trúc khuôn | Mẫu có lỗi thiếu liệu/bavia, nhật ký thông số thử nghiệm | Chứng kiến quá trình thử nghiệm, xem xét báo cáo độ cứng thép |
| T1 | Đáp ứng các yêu cầu về kích thước, thẩm mỹ và chức năng | Báo cáo kích thước đầy đủ, bảng quy trình đã khóa, chứng nhận vật liệu | Xác minh kích thước mẫu ≥25, kiểm tra giá trị Cpk |
| T2 | Xác nhận sự ổn định sản xuất hàng loạt | Dữ liệu Cpk, gói PPAP đầy đủ, xác nhận thời gian chu kỳ | Kiểm tra hồ sơ PPAP đầy đủ trước khi ký duyệt |
Chúng ta cũng cần làm rõ về chi phí (dựa trên giá thị trường năm 2026 tại Châu thổ sông Châu Giang và sông Dương Tử). Một lần thử nghiệm T0 thường có chi phí từ $444–$1,185. Một lần thử nghiệm T1 có thể dao động từ vài trăm đô la cho các chi tiết đơn giản đến hơn $1,500 cho các chi tiết phức tạp (phạm vi rộng là do chi phí kiểm tra kích thước đầy đủ). T2 có chi phí từ khoảng $300 đến $1,500. Mỗi vòng sửa đổi khuôn và thử nghiệm lại sẽ cộng thêm $300–$900. Đối với một chi tiết có độ phức tạp vừa phải, tổng chi phí từ T0 đến T2 có thể là $2,200—$7,400. Đối với các chi tiết chính xác cấp ô tô yêu cầu nhiều lần chạy PPAP, tổng chi phí thử nghiệm có thể lên đến hàng chục nghìn đô la.
Phần lớn chi phí thử nghiệm là thời gian sử dụng máy ép phun. Một máy ép từ 80 đến 500 tấn có giá $12–$44 mỗi giờ, chiếm 40–50% tổng chi phí thử nghiệm.
| Hạng mục chi phí | Phần trăm |
|---|---|
| Thời gian máy ép phun | 40-50% |
| Nhân công (Kỹ thuật viên + QC) | 15-20% |
| Vật liệu (Lượng tiêu thụ nhựa) | 10-25% |
| Thiết bị phụ trợ (Bộ điều khiển nhiệt độ khuôn, Hệ thống kênh nóng, Robot) | 5-10% |
| Chi phí chung & Lợi nhuận | 10-15% |
Khi đàm phán hợp đồng, hãy yêu cầu phí thử khuôn được liệt kê thành một hạng mục riêng. Đừng chấp nhận giá gộp. Giá gộp dễ khiến nhà cung cấp gian lận về số lần thử, và ba vòng điều chỉnh T1 có thể tốn kém hơn cả chi phí khuôn.
7 Lời Biện Minh Phổ Biến Nhất Bạn Sẽ Nghe Trong Các Buổi Thử Khuôn
Trong giai đoạn thử nghiệm, người mua rất dễ bị đánh lừa bởi bảy câu nói phổ biến này. Hãy cùng phân tích từng câu: tại sao đó là một lời biện minh và bạn nên làm gì với nó.
1. “Khuôn đã sẵn sàng. Hãy tiến hành thử khuôn T1 ngay thôi.”
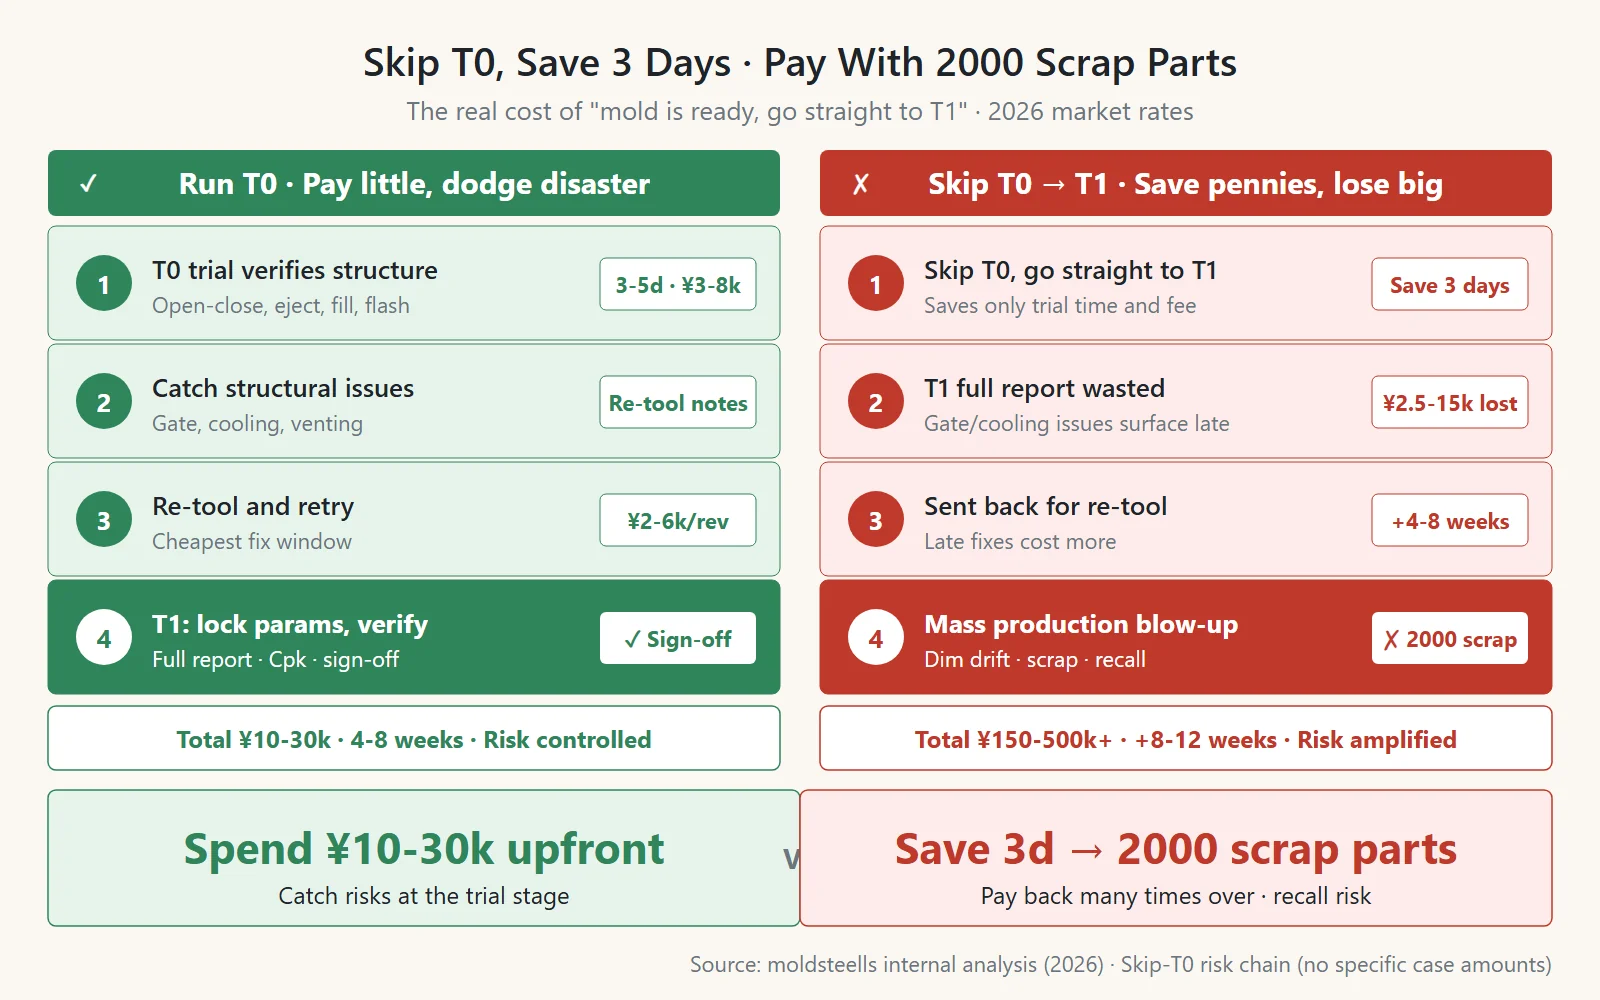
Mục đích của T0 là xác nhận hệ thống cổng phun (vị trí và kích thước cổng phun) và cấu trúc khuôn cơ bản. Bỏ qua T0 có nghĩa là các vấn đề cấu trúc cơ bản—như vị trí cổng phun không chính xác hoặc làm mát không cân bằng—sẽ không được phát hiện cho đến giai đoạn kiểm tra kích thước đầy đủ. Điều này làm lãng phí toàn bộ báo cáo kích thước và làm chậm dự án của bạn. Hãy kiên quyết yêu cầu một lần chạy thử T0, ngay cả khi chỉ là vài chục lần phun.
2. “Kích thước hơi lệch một chút, nhưng chúng ta có thể điều chỉnh bằng cài đặt máy trong quá trình sản xuất.”
Các điều chỉnh quy trình có tác động hạn chế. Chúng có thể bù đắp một phần độ co ngót nhưng không thể khắc phục các sai lệch trong chính khuôn thép. Nếu Cpk không đạt tiêu chuẩn trong quá trình sản xuất hàng loạt và bạn không có thỏa thuận bằng văn bản, trách nhiệm sẽ thuộc về bạn. Hãy đưa vào hợp đồng: các kích thước quan trọng phải có Cpk ≥1.33 trong sản xuất. Hợp đồng cũng nên quy định rõ ai chịu trách nhiệm về chi phí làm lại nếu mục tiêu này không đạt được.
3. “Các lỗi về ngoại quan là do vật liệu thử nghiệm. Sẽ không xảy ra với nhựa sản xuất chính thức.”
Đây là một cách cổ điển để đổ lỗi cho vật liệu về các vấn đề bắt nguồn từ khuôn hoặc quy trình, chẳng hạn như độ hoàn thiện bề mặt kém, làm mát không đều, thoát khí không đủ hoặc áp suất giữ không đủ. Mặc dù vật liệu có ảnh hưởng đến ngoại quan, nhưng hầu hết các khuyết tật đều do khuôn hoặc quy trình gây ra, chứ không phải do loại nhựa. Hãy yêu cầu kiểm tra lại với vật liệu sản xuất đã chỉ định, hoặc ký một văn bản miễn trừ trách nhiệm vật liệu trong đó xác định rõ trách nhiệm nếu các khuyết tật tương tự xuất hiện sau khi vật liệu được thay đổi.
4. “Báo cáo kích thước đều đạt yêu cầu. Quý vị có thể ký duyệt một cách tự tin.”
Các nhà cung cấp thường chỉ chọn đo các đặc điểm dễ dàng như bề mặt phẳng và đường kính ngoài, bỏ qua các khu vực phức tạp như gân, vách tăng cứng, hốc lẹm, cơ cấu trượt và lỗ sâu. Những đặc điểm khó đo này thường rất quan trọng đối với sự lắp ráp hoặc khả năng tập trung ứng suất. Báo cáo trông hoàn hảo, nhưng các kích thước then chốt lại chưa thực sự được đo. Hãy cung cấp trước danh sách các điểm kiểm tra được chú thích 3D và yêu cầu đo tất cả các đặc điểm quan trọng. Các hốc lẹm và cấu trúc bên trong có thể yêu cầu quét CT hoặc cắt lát chi tiết để xác nhận.
5. “Báo cáo Cpk ổn. Nó là 1.34.”
Có bốn cách phổ biến để làm giả dữ liệu Cpk: ① chỉ chọn các mẫu có kích thước gần nhất với giá trị danh nghĩa (sai lệch mẫu). ② Sử dụng đầu dò CMM bị mòn (có thể làm cho các phép đo lớn hơn, che giấu sự co ngót không đủ). ③ Báo cáo Cpk thay vì Ppk (Cpk sử dụng biến động ngắn hạn, trong nhóm con và thường cao hơn Ppk; nhà cung cấp có thể tiếp tục thổi phồng Cpk bằng cách chọn một khoảng thời gian hẹp cho các nhóm con của họ). ④ Sử dụng dải dung sai rộng hơn so với quy định. Hãy yêu cầu lấy mẫu ngẫu nhiên phân tầng theo số khoang khuôn, yêu cầu họ hiệu chuẩn CMM bằng quả cầu chuẩn khi có mặt bạn, và chỉ định rằng bạn muốn một nghiên cứu Cpk với kích thước nhóm con n=5.
6. “Chúng tôi đã sử dụng nhựa nhập khẩu theo quy định cho lần thử nghiệm.”
Đây là hành vi đánh tráo vật liệu. Họ sử dụng vật liệu nhập khẩu đắt tiền để đạt được kết quả tuyệt vời trong quá trình thử nghiệm, sau đó bí mật chuyển sang vật liệu thay thế rẻ hơn sản xuất tại Trung Quốc cho sản xuất hàng loạt. Sự khác biệt về chỉ số chảy của vật liệu, tỷ lệ co ngót và tính chất cơ học sẽ dẫn đến ba via, vết lõm và lệch kích thước trong sản xuất. Báo cáo thử nghiệm phải bao gồm số lô nhựa, và một mẫu phải được lưu giữ và niêm phong. Đối với sản xuất hàng loạt, yêu cầu giấy chứng nhận phân tích cho mỗi lô vật liệu đến và xác minh nó dựa trên cấp PPAP đã được phê duyệt.
7. “T2 đã hoàn tất. Quý vị có thể ký duyệt ngay bây giờ.”
Việc tuyên bố một thử nghiệm đã hoàn tất mà không chạy đủ số chu kỳ phun là một lối tắt phổ biến. Báo cáo T0 thành công chỉ sau khoảng 20 chu kỳ phun là vô nghĩa vì khuôn chưa đạt được sự ổn định nhiệt, khiến mọi kết quả đo kích thước đều là dương tính giả. Nếu quá trình chạy T2 nhằm xác nhận hoạt động không người lái qua đêm bị gián đoạn, thì sự ổn định sản xuất chưa được chứng minh. Hãy yêu cầu nhật ký vận hành của máy (ví dụ: dữ liệu từ giao diện Euromap 63) và kiểm tra thời gian ngừng máy ngoài kế hoạch. Trong quá trình T2, các kích thước quan trọng cần được lấy mẫu trong các khoảng thời gian khác nhau (khởi động, vận hành ổn định và kết thúc quá trình chạy) để kiểm tra sự sai lệch.
Câu hỏi thường gặp
Cần bao nhiêu lần phun là đủ cho một lần thử T0?
Các tiêu chuẩn quốc tế thường đề xuất 5-20 lần phun, trong khi thực tế phổ biến ở Trung Quốc là 30-50 lần phun. T0 là để kiểm tra khả năng đúc cơ bản, không phải sự ổn định lâu dài—đó là mục đích của T2.
Chúng ta có thể bắt đầu sản xuất nếu Cpk dưới 1.33 không?
Không áp dụng cho các kích thước quan trọng. Trong ngành ô tô, mức tối thiểu là 1.33. Đối với y tế và hàng không vũ trụ, mức này là 1.67-2.0. Cpk 1.0 có thể chấp nhận được đối với các kích thước không quan trọng, nhưng phải được ghi lại trong kế hoạch kiểm soát. Nếu bạn thấy một con số như 1.27, câu hỏi đầu tiên của bạn nên là liệu kích thước mẫu có ít nhất 25 hay không.
Ai sẽ chi trả cho các điều chỉnh khuôn trong quá trình thử nghiệm?
Điều này nên được làm rõ trong giai đoạn báo giá. Các điều chỉnh T0 thường được bao gồm trong giá khuôn. Các điều chỉnh T1/T2 có thể được tính phí riêng, thường là $300-$900 mỗi vòng. Chi phí của ba vòng điều chỉnh T1 có thể lên tới hơn cả giá khuôn—đây là một cạm bẫy cần được giải quyết trong hợp đồng của bạn.
Có bình thường không khi chưa đưa vào sản xuất ngay sau T2?
Điều này phụ thuộc vào độ phức tạp của chi tiết. Các chi tiết đơn giản thường đạt yêu cầu sau T1 hoặc T2. Đối với các chi tiết quan trọng về an toàn trong ngành y tế hoặc ô tô, việc tiến hành T3 hoặc thậm chí xa hơn là điều phổ biến. Nếu bạn đã hoàn thành T2 nhưng chưa được phê duyệt, có thể là do tài liệu PPAP chưa đầy đủ hoặc Cpk chưa ổn định. Đừng vội vàng; hãy xác minh dữ liệu trước.
Khi nhìn lại các giai đoạn T0, T1 và T2, điều thực sự quyết định liệu một bộ phận đã sẵn sàng để sản xuất hay chưa không phải là mẫu trông đẹp mắt đến mức nào. Mà là liệu bạn đã xem xét kỹ lưỡng các con số trong báo cáo ISIR đó hay chưa—kích thước mẫu có ít nhất 25 không? Cpk có trên 1.33 không? Tất cả các tài liệu PPAP đã hoàn chỉnh chưa? Vẻ ngoài của các bộ phận tại bất kỳ lần thử nào đều ít quan trọng hơn. Bước tiếp theo của bạn rất đơn giản: hoặc tự mình kiểm tra báo cáo theo danh sách kiểm tra này, hoặc gửi hồ sơ thử nghiệm trở lại nhà sản xuất khuôn và yêu cầu họ xác minh tài liệu PPAP trước. Khi các tài liệu đã hoàn chỉnh, các con số chính xác và kích thước mẫu đủ, thì việc ký kết mới an toàn. Là một nhà sản xuất chính xácNhà sản xuất khuôn ép phun, moldsteells cung cấp cho bạn dữ liệu ISIR và Cpk ở mỗi giai đoạn thử nghiệm. Chúng tôi tin rằng bạn nên hiểu dữ liệu trước khi phê duyệt. Đó chỉ là quy trình tiêu chuẩn của chúng tôi.





