
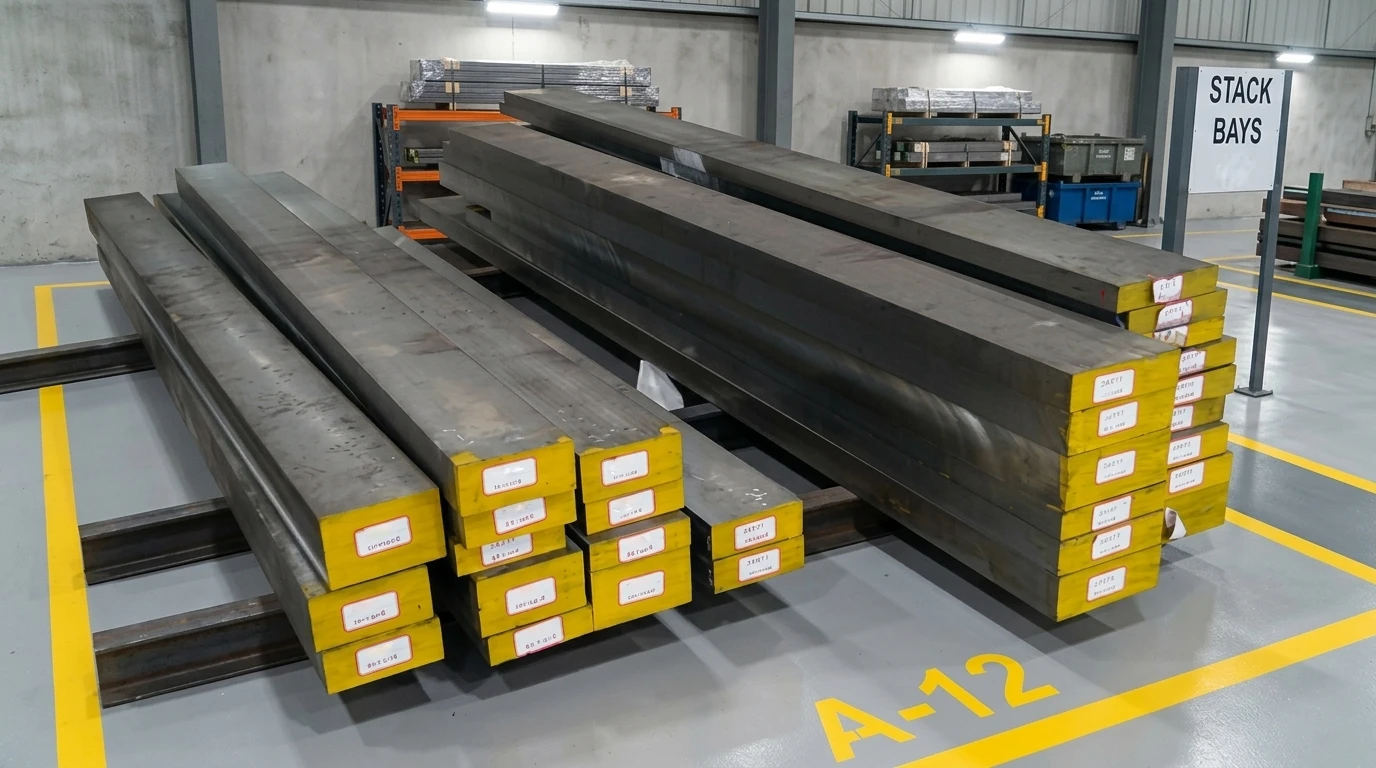
Was ist PDS5?
PDS5 Werkzeugstahlist ein vorvergüteterKunststoffformenstahlauf Fe-Basis, mit C 0,35–0,45%, Cr 1,80–2,10%, Mn 1,30–1,60% und einer geringen Zugabe von Mo. Es wird typischerweise mit ca. 33 HRC geliefert und bietet gute Bearbeitbarkeit, Polierbarkeit, Verschleißfestigkeit sowie eine ausgewogene Kombination aus Festigkeit und Zähigkeit. Es kann direkt ohne weitere Wärmebehandlung in den Formenbau eingebracht werden.Wärmebehandlung, das Effizienz und Kosten in Einklang bringt. Es eignet sich für mittel- bis niedrigtemperierte Kunststoffe wie PP und ABS in Präzisionsformen für mittlere bis kleine Serien, beispielsweise für Gehäuse von Haushaltsgeräten, Elektronikbauteile und Fahrzeuginnenausstattungen.
Haupteigenschaften des PDS5-Stahls
- Vorgehärteter Stahl: Werksseitige Härte um 29–33 HRC; eine echte „gebrauchsfertige“ Güte.
- Gleichmäßige Härte: minimale Unterschiede zwischen großen und kleinen Querschnitten; die Gesamtleistung ist konstant.
- Gute Bearbeitbarkeit: Schneiden, Bohren und Fräsen sind relativ einfach; komplexe Kavitäten lassen sich problemlos herstellen.
- Gute Polierbarkeit: Oberflächen können fein bearbeitet werden und weisen stabile Glanzgrade auf.
- Ausgewogene Festigkeit und Zähigkeit: Zugfestigkeit ca. 1010 MPa, Streckgrenze ca. 883 MPa; weder übermäßig spröde noch weich.
- Gute Duktilität: Bruchdehnung etwa 20%, Brucheinschnürung etwa 50%; kein spröder Stahl.
- Überdurchschnittliche Verschleißfestigkeit: besser als unlegierte Kohlenstoffstähle wie 45#-Stahl, jedoch nicht in der Klasse der „hochverschleißfesten“ Stähle.
- Gute Härtbarkeit: Dickere Querschnitte behalten konsistentere Eigenschaften bei.
- Gute Dimensionsstabilität: Maße sind nach der Bearbeitung weniger anfällig für Abweichungen; geringeres Verzugsrisiko.
- Gute Ermüdungsbeständigkeit: stabiler unter zyklischer Belastung mit reduziertem Risiko frühzeitiger Mikrorissbildung.
- Mäßige Korrosionsbeständigkeit: stärker als gewöhnlicher Werkzeugstahl, aber nicht auf Edelstahl-Niveau.
- Durchschnittliches Hochtemperaturverhalten: bei Raumtemperatur ausgewogen; anhaltende Hochtemperaturbelastung ist nicht seine Stärke.
PDS5 Leistungsdaten
1. Chemische Zusammensetzung von PDS5
| Element | Standardbereich (Gew.-%) | Typischer Gehalt (Gew.-%) | Kernfunktion |
|---|---|---|---|
| Fe | Gleichgewicht | Gleichgewicht | Matrixelement, das das grundlegende Gefüge definiert und die gesamten mechanischen Eigenschaften nach dem Härten und Anlassen (Vergütung) bestimmt. |
| C | 0.35–0.45 | 0.40 | Schlüsselelement zur Bestimmung von Härtbarkeit, Festigkeit und Verschleißfestigkeit; ein moderater Gehalt gleicht Zähigkeit und Bearbeitbarkeit aus. |
| Si | 0.20–0.40 | 0.30 | Hauptsächlich zur Desoxidation; verbessert zudem moderat die Festigkeit, Anlassbeständigkeit und Gefügegleichmäßigkeit. |
| Mn | 1.30–1.60 | 1.50 | Verbessert die Härtbarkeit und Festigkeit; trägt zu einer gleichmäßigen vorgehärteten Struktur bei, vorteilhaft für große Querschnitte. |
| Cr | 1.80–2.10 | 1.90 | Verbessert die Härtbarkeit, Verschleißfestigkeit und Beständigkeit gegen Anlasserweichung; fördert zudem die Polierbarkeit und die Stabilität der Oberflächenqualität. |
| Mo | 0.15–0.25 | 0.20 | Verbessert die Anlassbeständigkeit und Kernfestigkeit, reduziert die Anlassversprödung und steigert die Gesamtleistung bei dickwandigen Formen. |
| P | ≤0.030 | Typischerweise ≤0,020 | Verunreinigungen sollten so gering wie möglich gehalten werden; übermäßige Mengen reduzieren die Zähigkeit und beeinträchtigen die Betriebszuverlässigkeit der Form. |
| S | ≤0.030 | Typischerweise ≤0,020 | Verunreinigungen sind auf einem niedrigen Niveau zu halten; höhere Werte können die Bearbeitbarkeit fördern, schaden aber der Polierbarkeit und Zähigkeit. |
2. Physikalische Eigenschaften von PDS5 (Intrinsische Materialeigenschaften)
| Eigenschaft | Wert | Einheit | Hinweise |
|---|---|---|---|
| Lieferhärte | 33 | HRC | Vorgehärteter Zustand |
| Streckgrenze | 90 | kgf/mm² | Raumtemperatur |
| Zugfestigkeit | 102 | kgf/mm² | Raumtemperatur |
| Brucheinschnürung | 48 | % | Raumtemperatur |
| Dehnung | 21 | % | Raumtemperatur |
3. Mechanische Eigenschaften von PDS5 (Verhalten unter Last)
| Eigenschaft | Wert | Einheit | Anmerkungen |
|---|---|---|---|
| Härte | ~33 | HRC | Vorgehärteter Lieferzustand |
| Streckgrenze | ~883 | MPa | Entspricht 90 kgf/mm² |
| Zugfestigkeit | ~1010 | MPa | Entspricht 103 kgf/mm² |
| Brucheinschnürung | ~50 | % | Typisch im vorvergüteten Zustand |
| Dehnung | ~20 | % | Typisch im vorvergüteten Zustand |
Typische Anwendungen von PDS5 Formenstahl
PDS5 mit ca. 33 HRC ist leicht zu bearbeiten, ermöglicht schnelle Durchlaufzeiten und bietet eine stabile Polierbarkeit. Es ist ein „unkompliziertes“ Material, das sich für mittlere Belastungen und Sichtteile eignet; es ist nicht für hochbeanspruchte, verschleißintensive Anwendungen vorgesehen.
| Anwendungsbereich | Spezifische Einsatzbereiche | Kurze Anmerkungen |
|---|---|---|
| Kunststoffspritzgussformen | Kunststoffspritzgussformen für Mittel- bis Kleinserien, Präzisionskunststoffformen und vorvergütete Formen, die eine schnelle Bearbeitung und Lieferung erfordern | Lieferung mit ca. 33 HRC, in der Regel keine weitere Härtung erforderlich; kurze Werkzeuglieferzeiten mit geringem Verzugsrisiko durch Wärmebehandlung. |
| Formen für Kunststoffteile mit hoher Oberflächengüte. | Formen für Kosmetikverpackungen, Formen für Kosmetikbehälter, Kunststoffformen mit hoher Oberflächengüte | Gute Polierbarkeit; geeignet für Spiegelglanzoberflächen und hohe Anforderungen an die Oberflächenqualität. |
| Formen für transparente und hochglänzende Kunststoffteile | Transparente Gehäuse, transparente Abdeckungen, transparente Rahmen und hochglänzende Sichtteile | Geeignet für Anwendungen mit hohen Anforderungen an die Oberflächengüte; für optische Teile besser in nicht-kernnahen, nicht extrem belasteten Bereichen einsetzen. |
| Formen für Unterhaltungselektronik | Formen für Mobiltelefongehäuse, Tablet-Gehäuse, Ohrhörergehäuse und Gehäuse für kleine elektronische Geräte | Gute Bearbeitbarkeit und Dimensionsstabilität; geeignet für dünne Wandstärken, komplexe Kavitäten und kleine bis mittelgroße Formen mit hohen optischen Anforderungen. |
| Steckverbinder und Formen für kleine Präzisionsteile | Steckergehäuse, Formen für kleine elektronische Bauteile, Präzisions-Mehrkavitäten-Kunststoffformen | Gut geeignet für die Replikation von Mehrfachkavitäten und hohe Konsistenz bei kleinen bis mittelgroßen Präzisionsformen. |
| Kunststoffformen für Haushaltsgeräte | Gerätegehäuse, Kühlschrank-Schubladenformen, Waschmaschinen-Blendenformen, interne Strukturteile | Geeignet für mittlere Serien, bei ausgewogenem Verhältnis von Kosten-Leistung und Bearbeitungseffizienz. |
| Automobil-Kunststoffformen | Formen für den Innenraum, Instrumententafeln, Türverkleidungen, allgemeine strukturelle Innenraumteile | Besser geeignet für mittlere Serien mit höheren Oberflächenanforderungen an Innenbauteilen; nicht für extreme Schwerlastanwendungen. |
| Kunststoffformen für medizinische Geräte | Spritzen, Infusionsbesteckformen, Formen für medizinische Einweg-Kunststoffteile | Geeignet für Teile mit höheren Anforderungen an Reinheit, Polierbarkeit und Kontrolle von Oberflächenfehlern. |
| Duroplast- und Pressformen | Duroplast-Kunststoffformen, Pressformen, Formen für Phenolharzteile | Geeignet bei moderaten Verschleißanforderungen und wenn Bearbeitungseffizienz sowie Oberflächengüte im Vordergrund stehen. |
| Gummiformen | Formen für Gummiprodukte, Dichtungsformen, allgemeine Gummipressformen | Geeignet für kleine bis mittelgroße Gummiformen, mit ausgewogenem Verhältnis zwischen Bearbeitbarkeit und Oberflächengüte. |
| Formen für leicht korrosive Kunststoffe | Formen für PVC, PP, Wasserrohrarmaturen und Kunststoffteile für allgemeine Chemiebehälter | Mit Cr und Mo bietet es eine gewisse Korrosions- und Anlassbeständigkeit, ist aber kein rostfreier Formenstahl. |
| Formen für Kunststoffgetriebeteile | Formen für Kunststoffzahnräder, Spielzeugzahnräder, kleine mechanische Kunststoffgetriebeteile | Nach einer Oberflächennitrierung kann die Verschleißfestigkeit für mittelbelastete Getriebeteile weiter verbessert werden. |
| Gering beanspruchte Kaltarbeitsformen | Stanzwerkzeuge für dünne Aluminiumbleche, Stanzwerkzeuge für dünne Kupferbleche, kleine Kaltstanzwerkzeuge für geringe Belastung | Nur geeignet für dünne Materialien, geringe Festigkeit, geringe Belastungsszenarien; nicht für dicke Platten, hohe Schlagbeanspruchung, starken Verschleiß oder Kaltumformung unter hoher Belastung. |
| Export- und Sichtteilformen | Spielzeugformen, Formen für Sichtteile von Kleingeräten und Export-Kunststoffteile mit hoher optischer Konsistenz | Geeignet für enge Zeitpläne, hohe Oberflächenanforderungen und Projekte, bei denen die gesamten Herstellungskosten im Vordergrund stehen. |
Einsatzbereiche, für die PDS5 nicht empfohlen wird
PDS5 ist ein praktischer Allrounder für konventionelle Kunststoffformen, aber für „schwere“ Aufgaben mit hohem Verschleiß, hohen Temperaturen und starker Korrosion ist es besser, auf eine geeignetere Güte umzusteigen.
| Nicht empfohlen | Spezifische Situation | Einsatzbedingungen | Alternative Werkstoffe |
|---|---|---|---|
| Formen für verschleißintensive gefüllte Kunststoffe. | PDS5 ist ein vorvergüteter Kunststoffformenstahl mit ca. 33 HRC; bei harten Füllstoffen verschleißen Kavitäten, Angüsse, Schieber und Trennlinien schneller, daher ist er nicht für Anwendungen mit hoher Lebensdauer und hohem Verschleiß geeignet. | Spritzgussmaterialien mit Glas-/Mineral-/FR-Füllstoffen, typischerweise 20–30% oder mehr; z.B. PA66+GF, PBT+GF, PPO+GF; kontinuierliche Massenproduktion, die geringen Verschleiß und stabile Abmessungen erfordert. | S136, HPM38, 1.2083; für ein ausgewogenes Verhältnis von Polierbarkeit und allgemeiner Verschleißfestigkeit, NAK80 in Betracht ziehen. |
| Hochtemperaturkunststoffe und Warmarbeitsformen. | PDS5 ist kein typischer Warmarbeitsstahl; die Langzeit-Hochtemperaturbeständigkeit gegen Anlasserweichung und thermische Ermüdung ist durchschnittlich; er neigt bei hohen Temperaturen eher zu Erweichung, Kollaps und Verzug. | Formoberfläche bei ~150–200°C oder höher; Spritzgießen von PC, PPS, PEEK, LCP; oder Einsatz in Aluminium, Zink, MagnesiumDruckgussformen,und andere Warmarbeitsanwendungen. | H13, SKD61, 1.2344, 8407. |
| Korrosive Kunststoffe und feuchte Umgebungen | PDS5 enthält ca. 1,9% Cr, ist aber kein rostfreier Formenstahl. In korrosiven Gasen oder feuchten Umgebungen besteht ein höheres Risiko für Rost, Lochfraß und häufigen Wartungsaufwand. | Verarbeitung von PVC, halogenhaltigen Kunststoffen, leicht zersetzlichem POM; schlechtes Kühlwassermanagement, lange Stillstandszeiten, hohe Werkstattfeuchtigkeit, Küstenumgebungen. | S136, 420 rostfreier Formenstahl, 1.2316. |
| Hochharte Kaltarbeitsformen. | Bei ca. 33 HRC besitzt PDS5 nicht die ausreichende Festigkeit und Verschleißbeständigkeit, um hochharte Kaltarbeitsstähle zu ersetzen; beim Stanzen, Scheren und Kaltumformen verschleißt es, splittert ab und führt zu einer geringeren Standzeit. | Die Arbeitshärte beträgt typischerweise ≥ HRC 55; eingesetzt für Blechstanzen, Ausschneiden, Kaltfließpressen, Kaltstauchen, Gewindewalzen, insbesondere dicke Bleche und hohe Flächenpressung. | DC53, D2/SKD11, Cr12MoV; für höhere Beanspruchung in Betracht ziehenSchnellarbeitsstahloder höherwertige Kaltarbeitsstähle. |
| Hochgeschwindigkeitsstanzen und Hochfrequenz-Ermüdungsformen. | PDS5 ist nicht für hochfrequente Schlagermüdung ausgelegt; beim Hochgeschwindigkeits-Folgestanzen neigen Kanten und Spannungskonzentratoren zu frühzeitiger Rissbildung, was langfristig unwirtschaftlich wird. | Hochfrequenzstanzen, kontinuierliche Massenproduktion, Hochgeschwindigkeits-Dünnblechstanzen und Präzisionsstanzen für elektronische Steckverbinderkontakte. | SKH-9, DC53 und pulvermetallurgische Schnellarbeitsstähle. |
| Ultragroße, tiefkavitätige oder spannungskonzentrierte komplexe Formen | Bei massiven, tiefen Kavitäten mit scharfen Ecken und großen Querschnittsänderungen zeichnet sich PDS5 nicht durch eine optimale Festigkeits-Zähigkeits-Anpassung und Dickwandstabilität aus; Ecken und Schwachstellen sind anfälliger für Rissbildung und Verformung. | Gehäuse großer Haushaltsgeräte, Automobil-Außenteile, tiefe Kavitäten mit großen ebenen Flächen, dicke Querschnitte, hohe Schließkraft und lokal konzentrierte Spannungen. | 718H, 1.2738, modifizierte P20-Familie; bei hohen thermischen Belastungen H13 in Betracht ziehen. |
| Ultrahochglanz- und optische Oberflächen | PDS5 ist gut geeignet für allgemeine Sichtteile, aber nicht die erste Wahl für Ultra-Hochglanzformen; bei extremer Trübung, Welligkeit und Lochfraßempfindlichkeit liegt die Grenze der Polierbarkeit in der Regel unter der von hochreinen rostfreien Formenstählen. | Anforderungen an Ra ≤ 0,05 μm oder besser: optische Linsen, Lichtleiter, medizinische transparente Teile, hochglänzende Gehäuse und Kosmetikverpackungen. | S136, HPM38, NAK80. |
| Hochpräzisionsformen mit Heißkanälen. | PDS5 eignet sich für allgemeine Spritzgussformen, ist jedoch bei häufigen thermischen Zyklen in Heißkanalsystemen mit strengen Maßanforderungen nicht die erste Wahl; die Risiken für die Langzeitbeständigkeit sind höher. | Häufige Start-Stopp-Zyklen in Heißkanälen; medizinische Elektroniksteckverbinder; Präzisions-Mikrozahnräder mit Toleranzen im Bereich von ±0,01 mm. | NAK80, S136; für stärkere thermische Wechselbelastungen ziehen Sie H13 oder 1.2344 in Betracht. |
| Formen, die häufige Schweißreparaturen erfordern | PDS5 ist nicht die beste Wahl für häufige Schweißreparaturen; wiederholtes Schweißen und Auftragschweißen erhöhen das Risiko von Rissbildung, ungleichmäßiger Härte und Beeinträchtigung der Oberflächenqualität. | Komplexe Kerne, dünne Rippen und tiefe Nuten, häufige technische Änderungen oder Massenproduktion, die routinemäßige Schweißreparaturen mit strengen Anforderungen an Maßhaltigkeit und Oberfläche nach dem Schweißen erfordert. | 718H, 1.2738; für häufige Warmarbeitsreparaturen H13 in Betracht ziehen. |
| Formen, die für eine spätere Härtung auf höhere Härtegrade vorgesehen sind | PDS5 wird vorgehärtet für die direkte Bearbeitung ohne Abschrecken geliefert; falls das Projekt eine nachträgliche Härtung auf 40–45 HRC oder höher erfordert, ist es aufgrund erschwerter Maßhaltigkeit und Rissbildungsrisiken nicht ideal. | Konstruktionsziele, die nicht für den vorgehärteten Einsatz bestimmt sind, sondern ein anschließendes Härten und Anlassen, Oberflächenhärten, eine höhere Verschleißfestigkeit oder eine engere Maßhaltigkeit erfordern. | Für hochharte Kunststoffformen S136H HPM38 in Betracht ziehen; für Kaltarbeitsleistung DC53 SKD11; für Hochtemperatureinsatz H13. |
Werkzeugauswahl für die Bearbeitung von PDS5
Für konventionelle AnwendungenCNC-Bearbeitung, beginnen Sie mit beschichtetem Hartmetall, anstatt direkt zu CBN überzugehen. Die folgenden Schritte dienen als direkte Orientierung; überprüfen Sie diese vor der Implementierung anhand von Herstellerkatalogen und den Werkstattbedingungen.
| Bearbeitungsphase | Hauptwerkzeuge | Beschichtungspriorität | Wichtige Punkte | Marken-/Serienreferenzen |
|---|---|---|---|---|
| Schruppen (Nutenfräsen, Planfräsen, Kavitätenschruppen) | Vollhartmetall-/Wendeplattenfräser, Planfräser | TiAlN; AlCrN; TiCN / TiSiN | Feine/ultrafeine Körnung bevorzugt; WC–Co mit ~6–8% Co; typische Schnittgeschwindigkeit 80–120 m/min, bis zu 150–200, wenn die Maschinensteifigkeit es zulässt; konventioneller HSS nicht als Hauptwerkzeug empfohlen. | Sandvik GC4330 / GC4340 / CoroMill 390; Kennametal KC5010 / KCP10B; ZCC-CT YC30S / YD101; Xiamen Golden Egret XM35UF |
| Vorschlichten (Aufmaßnivellierung, Seitenwände, Profilübergänge) | Feinstkorn-Hartmetall-Schaftfräser, Wendeplatten-Schlichtfräser | AlCrN; TiAlN; AlTiN | Korngröße ≤ 1 μm; Fokus auf Verschleißfestigkeit und Anti-Aufbauschneiden-Eigenschaften; gleichmäßiges Aufmaß für stabile Endbearbeitung; typische Schnittgeschwindigkeit 100–160 m/min. | ZCC-CT YD101; Sandvik GC1130; Kennametal KCP10B; Walter Stahlfräsreihen; Sumitomo Stahlfräsreihen |
| Feinbearbeitung (maßkritische Flächen, Ebenen, Seitenwände) | Hochwertige Feinstkorn-Hartmetall-Schaftfräser/Schlichtfräser; PCBN/CBN nur bei höherer Härte (≥45 HRC) oder speziellem Schlichtdrehen in Betracht ziehen. | AlCrN; TiAlN; AlTiN | Bei ca. 33 HRC Hartmetall als Hauptwerkzeug verwenden; übliche Eckradien sind R0.4–R1.0; die typische Schnittgeschwindigkeit beträgt 80–120 m/min; eine Oberflächenrauheit Ra von 0.8–1.6 ist üblich. | Element Six (PCBN); Kyocera BN-S200 TNGA PCBN; Seco BN200; Walter Finishing-Serie |
| 3D-Oberflächenbearbeitung (Kavitäten, Freiformflächen, Kugelkopffräsbahnen) | Vollhartmetall-Kugelfräser und Eckradiusfräser | AlCrN; TiAlN; Nanokomposit-TiAlN | Kugelfräser/Radiusfräser für komplexe Oberflächen verwenden; Steifigkeit und Auswuchtung bei langen Auskragungen sicherstellen; >8000–10000 U/min mit kleinen Zustellungen für stabiles Feinschlichten | Seco R217.69; Guhring 1400er Serie; Sandvik Kugelfräser-Serie; Sumitomo Kugel-/Eckradius-Serie |
| Hochgeschwindigkeitsbearbeitung (HSM, hohe Drehzahlen, Effizienz an erster Stelle). | Hochleistungsbeschichteter Hartmetall; bei ca. 33 HRC ist Keramik keine routinemäßige erste Wahl. | AlTiN+SiN / AlCrN–Si; TiSiN; AlCrN / TiAlN | Sicherstellen der Maschinensteifigkeit, Werkzeughalterklemmung und Kühlung; >10000 U/min sind üblich; Schnittgeschwindigkeit beträgt 150–200 m/min; Ölnebel oder Hochdruckkühlmittel in Betracht ziehen. | Iscar Helical Mill; Ingersoll S-Max; Kyocera Hochleistungsserie; Kennametal Hochtemperatur-Beschichtungsserie |
| Kostengünstige Massenproduktion / allgemeine Fremdvergabe | Chinesische beschichtete Hartmetallwerkzeuge | TiAlN; AlCrN | Bei knappen Budgets zähere Güten priorisieren; „niedrige Drehzahl, hoher Vorschub“ ist oft stabiler; Referenzschnittgeschwindigkeit 60–100 m/min; gleichmäßige Kühlmittelzufuhr sicherstellen. | ZCC-CT YW2 YC30S; Xiamen Golden Egret XM35UF; Chinesische YG8 YG8N-Klasse Optionen |
PDS5 Logik zur Auswahl der Bearbeitungsparameter
Dies sind die am häufigsten verwendeten Kernparameter. Wenn die Maschinensteifigkeit durchschnittlich ist, der Werkzeugüberhang lang ist, Kavitäten tief/eng sind, lokalisierte harte Stellen vorhanden sind oder die Spanabfuhr schlecht ist, reduzieren Sie die Gesamtparameter um 10–20% für mehr Stabilität.
| Artikel | Kernparameter | Kurzer Tipp |
|---|---|---|
| Materialbasis | Cr–Mo vorvergüteter Stahl; typische Zusammensetzung: C 0,40, Cr 1,90, Mo 0,20; Lieferhärte ~33 HRC; Streckgrenze ~883 MPa; Zugfestigkeit ~1010 MPa | Die Festigkeit ist nicht gering – nicht wie Baustahl bearbeiten. |
| Schnittgeschwindigkeit Vc (m/min) | Hartmetall-Schruppen: 90–140; Vorschlichten: 120–160; Feinschlichten: 150–200; Oberflächengüte mit Kugelfräser: 120–170; Schnellarbeitsstahl (HSS): 30–60 | Wenn Aufbauschneiden (BUE), blaue Spitzen oder ausgerissene Oberflächen auftreten, prüfen Sie zuerst die Kühlung und Spanabfuhr und reduzieren Sie dann um 10–15%. |
| Vorschub f (mm/Umdr.) | Hartmetall-Schruppen: 0.12–0.22; Vorschlichten: 0.08–0.15; Feinschlichten: 0.05–0.10; Kugelfräser/komplexe Oberflächen: 0.03–0.08; Schnellarbeitsstahl (HSS): 0.06–0.12 | Bei Rattern, unscharfen Wänden oder Maßabweichungen zuerst den Vorschub um 10–20% reduzieren. |
| Axiale Zustelltiefe ap (mm) | Schruppen: 1,5–4,0; offene Schnitte bis zu 4–5; Vorschlichten: 0,8–1,5; Schlichten: 0,2–0,8; Kugelfräser: 0,1–0,3; HSS: 0,5–1,0 | Bei tiefen Kavitäten, dünnen Wänden oder Überhängen > 3D die Zustellung reduzieren – den Schnitt nicht erzwingen. |
| Spindeldrehzahl n (U/min) | Formel: n = 1000 × Vc / (π × D). Φ8 Hartmetall: Schruppen 3600–5600; Vorschlichten 4800–6400; Schlichten 6000–8000. Φ10 Hartmetall: Schruppen 2900–4500; Vorschlichten 3800–5100; Schlichten 4800–6400. Φ12 Hartmetall: Schruppen 2400–3700; Vorschlichten 3200–4200; Schlichten 4000–5300. Φ16 Hartmetall: Schruppen 1800–2800; Vorschlichten 2400–3200; Schlichten 3000–4000. Φ10 HSS: 950–1900 | Stimmen Sie die Drehzahl auf den Werkzeugdurchmesser ab – wenden Sie die Drehzahl nicht isoliert an. |
| Kühlung | Schruppen: Emulsion mit hohem Durchfluss bei 6–8%; Vorschlichten: kontinuierliche Kühlung, Luftstoß in tiefen Kavitäten hinzufügen; Schlichten: Ölnebel oder niedrigviskoses Schneidöl; tiefe Kavitäten/Schlitze: Kühlmittel plus Druckluft | Längere Trockenbearbeitung vermeiden; Kühlschmierstoff nicht intermittierend zuführen. |
| Werkzeugwegstrategie | Schruppen: Gleichlauffräsen + adaptives Schruppen, ae 8–20% D, spiralförmiger/schräger Eintritt 1–3°. Vorschlichten: Konstant-Z + Restmaterialbearbeitung, einheitlicher Aufmaß. Schlichten: Einrichtungs-Gleichlaufschlichten, Zustellung 5–10% D. Freiformflächen: Kugelfräser mit konstanter Überlappung, Bahnabstand 0,05–0,15 | Halten Sie die Belastungen konstant, wie beim gleichmäßigen Fahren – vermeiden Sie große Schwankungen für die Werkzeugstabilität. |
| Bearbeitungszugabe | Nach dem Schruppen 0,3–0,5 mm an Wänden und Böden belassen; nach dem Vorschlichten 0,1–0,2 mm belassen. | Einheitliches Aufmaß ist für die Maßhaltigkeit oft effektiver als unüberlegte Drehzahlerhöhungen. |
| Abstimmung vor Ort | Werkzeuge und Werkzeugwege festlegen → Drehzahl nach Werkzeugdurchmesser berechnen → anschließend Vorschub, Zustellung und Kühlung feinabstimmen. | Bei Problemen zuerst Spannung, Rundlauf, Spanabfuhr und Kühlung prüfen; anschließend kleine Reduzierungen bei Vc oder f vornehmen. |
Häufig gestellte Fragen zu PDS5 Formenstahl
1. Warum verschleißen Formen für glasfaserverstärkte Materialien schnell?
Antwort: Zwei Hauptgründe: Die Härte von PDS5 beträgt etwa 33 HRC bei nur mäßiger Verschleißfestigkeit; Glasfasern, mineralische Füllstoffe und Flammschutzmittel verhalten sich wie „abrasiv beladene“ Materialien. Für konventionelle Kunststoffe ist dies ausreichend, aber bei längerem Einsatz mit abrasiven Kunststoffen verschleißen Kavitäten, Angüsse und Trennflächen schneller.
- Häufige Anzeichen: Oberflächenschleier, allmählich zunehmende Abmessungen und mehr Gratbildung.
- Empfehlung: PDS5 unter starken Verschleißbedingungen nicht als hochverschleißfesten Stahl behandeln; falls der Einsatz unumgänglich ist, Nitrieren, PVD-Beschichtungen oder die Konstruktion leicht austauschbarer Einsätze für verschleißanfällige Bereiche in Betracht ziehen.
2. Warum treten Poren und Glanzstellen spät beim Polieren auf?
Antwort: Die Polierbarkeit von PDS5 ist ordentlich, aber hochglänzende Oberflächen hängen von der Materialreinheit und der Prozesskontrolle ab. Wenn die Reinheit bezüglich Einschlüssen durchschnittlich ist oder frühere Schleifspuren nicht vollständig entfernt wurden, neigen Lochfraß, trübe Zonen und inkonsistente Reflexionen dazu, spät beim Polieren aufzutreten.
- Häufige Anzeichen: winzige schwarze Punkte, helle Flecken, lokalisierte Fleckenbildung auf der Spiegeloberfläche.
- Empfehlung: Für Hochglanzbereiche Material mit höherer Reinheit wählen; Schleifschritte nicht überspringen – bleiben vorherige Kratzer bestehen, verstärken nachfolgende Schritte das Problem in der Regel.
3. Warum fressen Werkzeuge, bilden Späne lange Fäden und werden Oberflächen beim Zerspanen riefig?
Antwort: PDS5 ist vorvergütet, kein Baustahl; es besitzt eine gewisse Festigkeit und Zähigkeit. Wenn Parameter, Werkzeuge und Spanabfuhr nicht aufeinander abgestimmt sind, entstehen lange, bandförmige Späne, Aufbauschneiden und Riefen. Dies ist hauptsächlich ein Problem der „Materialeigenschaften + Prozess-Fehlanpassung“; bezeichnen Sie es nicht einfach als „schwer zerspanbar“.
- Häufige Anzeichen: schneller Werkzeugverschleiß, hochfrequente Geräusche, Spänestau in tiefen Kavitäten, raue Oberflächen.
- Empfehlung: Stabile, hochwertige Hartmetallwerkzeuge verwenden; Schnitttiefe und Vorschub kontrollieren; bei tiefen Kavitäten Kühlung und Spanabfuhr priorisieren, bevor Probleme eskalieren.
4. Warum treten nach dem Schruppen Maßabweichungen auf und verziehen sich Bauteile?
Antwort: Vorvergütete Stähle können Eigenspannungen enthalten, insbesondere bei großen oder dicken Werkstücken. Wenn beim Schruppen Material ungleichmäßig abgetragen wird, führt die Freisetzung innerer Spannungen dazu, dass sich das Werkstück im Laufe der Zeit „verzieht“.
- Häufige Anzeichen: verzogene Ebenen, Positionsverschiebung nach dem Antasten, Maßänderungen nach ein bis zwei Tagen Ruhezeit.
- Empfehlung: Nach dem Schruppen ausreichend Aufmaß lassen; Material symmetrisch abtragen; Schruppen, Vorschlichten und Schlichten trennen; und bei Bedarf einen Spannungsarmglühschritt zur Verbesserung der Stabilität hinzufügen.
5. Warum ist Reparaturschweißen rissgefährdet?
Antwort: PDS5 enthält etwa 0,40% C und ist vorvergütet; die Schweißwärmeeinflusszone neigt zur Härtung und Spannungskonzentration. Ohne ordnungsgemäßes Vorwärmen, Lagenweises Schweißen und Nachwärmebehandlung (Anlassen nach dem Schweißen) sind Kanten, Ecken und Bereiche mit abrupten Dickenänderungen rissanfällig.
- Häufige Anzeichen: keine unmittelbaren Probleme nach dem Schweißen, aber später treten Mikrorisse auf; in schweren Fällen breiten sich die Risse aus.
- Empfehlung: Schweißen möglichst vermeiden; falls erforderlich, korrekte Schweißverfahren befolgen – verlassen Sie sich nicht auf das „Gefühl“ und lassen Sie Vorwärmen oder Nachbehandlung nach dem Schweißen nicht aus.
6. Warum korrodiert es schnell, insbesondere bei Stillstandzeiten oder Seetransport?
Antwort: Weil PDS5 kein Edelstahl ist. Mit ca. 1,90% Cr verbessert es die Gesamteigenschaften, aber es erreicht keine hohe Korrosionsbeständigkeit. Feuchtigkeit, Kühlmittelrückstände, Handschweiß und Salzwassernebel beschleunigen die Korrosion.
- Häufige Anzeichen: Vergilbung in Kavitäten, Rostflecken an Trennlinien, Verlust des Oberflächenglanzes.
- Empfehlung: Sofort nach der Bearbeitung reinigen und Korrosionsschutz auftragen; Wasserkreisläufe und Kavitäten vor Stillstand reinigen; für Langzeitlagerung oder Export VCI-Beutel und Trockenmittel verwenden und bei Bedarf zusätzlichen Oberflächenschutz anbringen.
PDS5 detaillierte Leistungsparameter PDF-Download
| Artikel | Details |
|---|---|
| Datei | CR12MoV-Die-Steel-Detailed-Explanation.pdf |
| Typ | application/pdf |
| Größe | 176 KB |
| Link | https://moldsteells.com/wp-content/uploads/2026/03/PDS5-Tool-Steel-Explained_-Features-Fabrication-Insights-and-Usage-Tips.pdf |





