
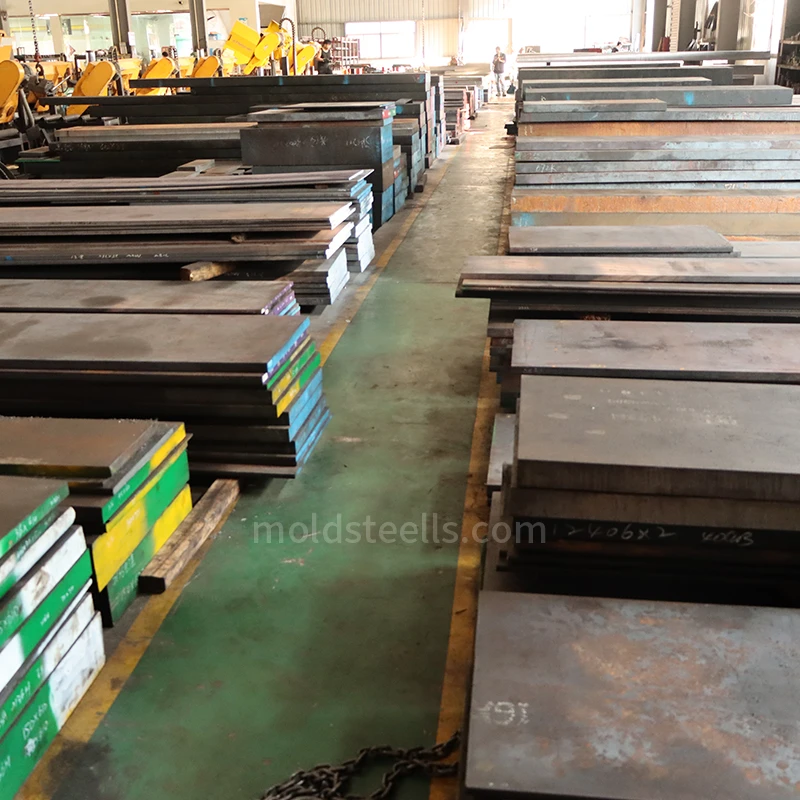
Was ist Cr12MoV?
Cr12MoV-Gesenkstahl ist ein in China häufig verwendeter hochkohlenstoffhaltiger, hochchromhaltiger Kaltarbeitsstahl, der zu den ledeburitischen legierten Werkzeugstählen gehört. Durch die Zugabe von Mo- und V-Elementen zur Cr12-Basis weist er eine hohe Härtbarkeit, Verschleißfestigkeit, Dimensionsstabilität und eine bessere Zähigkeit als Cr12 auf. Nach der Wärmebehandlung kann seine Härte üblicherweise 58-62 HRC (Rockwell-Härte C-Skala) erreichen. Er wird häufig bei der Herstellung von Gesenken eingesetzt, die hohen Verschleiß- und geringen bis mittleren Stoßbelastungen standhalten müssen, wie z.B. Kaltstanzen, Kaltfließpressen, Kaltstauchen, Drahtziehen und Gewindewalzen.
Haupteigenschaften von Cr12MoV-Stahl
- Hohe HärteDie üblicherweise verwendete Härte nach der Wärmebehandlung kann HRC 58~62 erreichen, was zur Kategorie der „ausreichend harten“ Stähle gehört.
- Hohe VerschleißfestigkeitAls hochkohlenstoffhaltiger, hochchromlegierter Stahl verfügt er über eine hervorragende Verschleißfestigkeit und ist relativ „langlebig.“
- Gute HärtbarkeitAuch bei größeren Querschnitten ist es relativ einfach, eine gleichmäßige Härte im gesamten Material zu erzielen.
- Gute MaßbeständigkeitDie Verformung nach der Wärmebehandlung ist relativ gering, mit guter Maßhaltigkeit.
- Hohe DruckfestigkeitEs besitzt eine hohe Beständigkeit gegen Extrusion und Druckbeanspruchung und ist schwer zu „zerdrücken.“
- Mittlere ZähigkeitEr ist stabiler als gewöhnlicher Cr12, weniger spröde, aber nicht für die Beständigkeit gegen heftige Stöße ausgelegt.
- Harte Karbide und gute AnlassbeständigkeitEs weist eine gute Härtebeständigkeit auf und lässt sich nach dem Anlassen nur schwer wesentlich erweichen.
- Gewöhnliche HitzebeständigkeitDie Härte nimmt bei hohen Temperaturen ab; es handelt sich um einen Kaltarbeitsstahl, der nicht für hohe Temperaturbeständigkeit ausgelegt ist.
- Schlechte SchweißbarkeitEs weist eine deutliche Neigung zur Rissbildung bei Schweißreparaturen auf, was ungünstig ist.
- Gewöhnliche KorrosionsbeständigkeitEs besitzt eine durchschnittliche Korrosionsbeständigkeit und gehört nicht zur Kategorie der „rostfreien“ Stähle.
- Ausgewogene GesamtleistungDas Kernmerkmal ist „Verschleißfestigkeit als Hauptfokus, kombiniert mit einer gewissen Zähigkeit und Stabilität“.
Cr12MoV Leistungsparametertabellen
1. Cr12MoV Tabelle der chemischen Zusammensetzung
| Element | Standardbereich (Gew.-%) | Typischer Gehalt (Gew.-%) | Kernfunktion |
|---|---|---|---|
| C (Kohlenstoff) | 1.45–1.70 | 1.55 | Bildet die Grundlage für die Bestimmung hoher Härte und Verschleißfestigkeit und schafft die Voraussetzungen für die Bildung hochharter Legierungskarbide. |
| Si (Silizium) | ≤0,40 | 0.25 | Spielt hauptsächlich eine Rolle bei der Desoxidation und verbessert bis zu einem gewissen Grad die Festigkeit und Anlassbeständigkeit. |
| Mn (Mangan) | ≤0,40 | 0.25 | Wirkt bei der Desoxidation und Mischkristallverfestigung und verbessert gleichzeitig die Härtbarkeit. |
| P (Phosphor) | ≤0.030 | 0.020 | Ein Verunreinigungselement, das streng niedrig gehalten werden muss, um Kaltbrüchigkeit zu reduzieren und Zähigkeit zu gewährleisten. |
| S (Schwefel) | ≤0.030 | 0.010 | Ein Verunreinigungselement, das streng niedrig gehalten werden muss, um eine Reduzierung der Zähigkeit und strukturelle Versprödung zu vermeiden. |
| Cr (Chrom) | 11.00–12.50 | 11.75 | Das zentrale Legierungselement, das die Härtbarkeit, Verschleißfestigkeit und Anlassbeständigkeit erheblich verbessert und viele harte Karbide bildet. |
| Ni (Nickel) | ≤0,20 | 0.10 | Ein Restelement; eine geringe Menge trägt zur Verbesserung der Zähigkeit bei, ist aber üblicherweise nicht die Hauptverfestigungsquelle dieses Stahls. |
| Mo (Molybdän) | 0.40–0.60 | 0.50 | Verbessert die Härtbarkeit und Anlassbeständigkeit, hemmt die Anlassversprödung und verstärkt den Sekundärhärtungseffekt. |
| V (Vanadium) | 0.15–0.30 | 0.20 | Verfeinert das Gefüge, bildet stabile Hartkarbide und verbessert die Verschleißfestigkeit, Festigkeit und Dimensionsstabilität. |
2. Cr12MoV Tabelle der physikalischen Eigenschaften (Materialeigene Eigenschaften)
| Leistungsindex | Korrigierter Wert | Einheit | Anmerkungen |
|---|---|---|---|
| Dichte | 7670-7700 | kg/m³ | Raumtemperatur |
| Wärmeausdehnungskoeffizient | 10.4-11.0 | ×10⁻⁶/K | Von 20-100°C bis 20-200 °C |
| Wärmeleitfähigkeit | 20-24 | W/(m·K) | Ca. 20 °C bis 200 °C |
| Spezifische Wärmekapazität | 460 | J/(kg·K) | Nahe Raumtemperatur |
| Spezifischer elektrischer Widerstand | 0.60-0.65 | Ω·mm²/m | Raumtemperatur |
3. Cr12MoV Tabelle der mechanischen Eigenschaften (Verhalten unter Krafteinwirkung)
| Leistungsindex | Wertebereich | Einheit | Anmerkungen |
|---|---|---|---|
| Härte (geglüht) | ≤255 | HBW | Lieferhärte nach Weichglühen oder Glühen auf kugelige Zementitform. |
| Härte (gehärtet + niedrig angelassen) | 58–62 | HRC | Übliche Gebrauchshärte für Cr12MoV Kaltarbeitswerkzeuge; typischer Prozess: Härten bei 950–980℃, Anlassen bei 180–220℃. |
Hinweis: Daten wie Zugfestigkeit, Streckgrenze, Bruchdehnung und Kerbschlagarbeit werden maßgeblich von den Wärmebehandlungsbedingungen und den Probenabmessungen beeinflusst und sind daher in diesem Abschnitt nicht aufgeführt.
Häufig gestellte Fragen (FAQ) zu Cr12MoV Werkzeugstahl
- Was genau ist der Werkstoff Cr12MoV und welche Eigenschaften hat er? AntwortEs handelt sich um einen gängigen hochkohlenstoffhaltigen, hochlegierten Kaltarbeitsstahl. Seine Kerneigenschaften lassen sich in vier Worten zusammenfassen: hart und verschleißfest. Die Kompromisse sind jedoch ebenfalls offensichtlich: durchschnittliche Zähigkeit, hoher Werkzeugverschleiß bei der Bearbeitung und Empfindlichkeit gegenüber Wärmebehandlungsprozessen.
- Die chemische Zusammensetzung beträgt ungefähr C 1,45–1,70%, Cr 11,00–12,50%, plus Mo und V zur Verbesserung der Härtbarkeit, Anlassbeständigkeit und Verschleißfestigkeit.
- Die Lieferhärte im geglühten Zustand beträgt üblicherweise ≤255 HBW (Brinellhärte mit Hartmetallkugel), was die Grobbearbeitung erleichtert.
- Die übliche Gebrauchshärte liegt im Bereich von HRC 58–62, was für viele Kaltarbeitswerkzeuge geeignet ist.
- Warum ist Cr12MoV bei der Bearbeitung besonders werkzeugintensiv? AntwortDa es eine große Menge harter Karbide enthält. Man kann es sich wie „Stahl vorstellen, der mit vielen sehr harten kleinen Partikeln vermischt ist.“ Beim Zerspanen des Stahls wirkt das Werkzeug wie auf Schleifpapier, was zu erhöhtem Werkzeugverschleiß und Ausbrüchen führt.
- Verschleißfesten Werkzeuglösungen, wie z. B. ultrafeinkörnigem Hartmetall, sollte Vorrang eingeräumt werden; für die Bearbeitung im hochharten Zustand sind Lösungen wie CBN (kubisches Bornitrid) in Betracht zu ziehen.
- Beschichtungen wie TiAlN (Titan-Aluminium-Nitrid) und AlCrN (Aluminium-Chrom-Nitrid) sind typischerweise stabiler.
- Die Zerspanungsstrategie sollte nicht zu aggressiv sein: geringe Schnitttiefe, stabiler Vorschub, minimale Stoßbelastung, mit Betonung auf Prozessstabilität.
- Kühlmethoden sollten nicht pauschal angewendet werden; sie sind basierend auf Werkzeugen und Prozessen zu bestimmen, wobei jedoch Thermoschock und unkontrollierter Wärmeabfluss zu vermeiden sind.
- Warum neigt Cr12MoV nach dem Abschrecken zur Rissbildung? AntwortDieser Stahl ist relativ empfindlich gegenüber Wärmebehandlung. Wenn die Erwärmung zu schnell erfolgt, die Temperatur zu hoch ist oder die Abkühlung zu drastisch ist, bauen sich plötzlich innere Spannungen auf. Vereinfacht ausgedrückt: „Die Außenseite verändert sich zuerst, aber das Innere kann nicht mithalten“, was letztendlich zu Selbstbruch führt.
- Versuchen Sie, eine gestufte Vorwärmung anstelle einer schnellen Erwärmung durchzuführen.
- Die Abschrecktemperatur sollte stabil kontrolliert werden. Bei gängigen Kaltarbeitswerkzeugprozessen erfolgt das Abschrecken bei etwa 950–980 °C, dies kann jedoch nicht pauschal angewendet werden, unabhängig von Teilegröße und Anforderungen.
- Ölhärtung oder unterbrochenes Abschrecken wird bevorzugt; Wasserabschrecken wird für Cr12MoV im Allgemeinen nicht empfohlen.
- Unmittelbar nach dem Abschrecken ohne Verzögerung anlassen.
- Warum neigt es nach der Wärmebehandlung zu Verformungen und Maßabweichungen? AntwortIm Wesentlichen handelt es sich immer noch um ein Spannungsproblem. Das Material enthält bereits Eigenspannungen, die durch die Bearbeitung weiter erhöht und dann durch die Wärmebehandlung intensiviert werden, was letztendlich zu „Maßänderungen nach dem Lösen der Spannvorrichtung“ führt. Dies ist besonders bei dünnwandigen Teilen, schlanken Bauteilen und Teilen mit großen Bearbeitungszugaben auffällig.
- Ein stabilerer Prozess ist üblicherweise die Grobbearbeitung im geglühten Zustand → Spannungsarmglühen → Härten und Anlassen → gegebenenfalls Auslagern → Feinbearbeitung.
- Bearbeitungszugaben sollten so gleichmäßig wie möglich verteilt werden, um ungleichmäßige Dicken zu vermeiden.
- Das Spannen von dünnwandigen und schlanken Teilen sollte nicht zu fest erfolgen; bei Bedarf zusätzliche Unterstützung hinzufügen.
- Nach der Wärmebehandlung zuerst auf Raumtemperatur abkühlen lassen, bevor die weitere Bearbeitung für höhere Sicherheit erfolgt.
- Warum neigen die Schneidkanten von Stanzwerkzeugen zum Ausbrechen? AntwortDa Cr12MoV typischerweise durch eine hohe Verschleißfestigkeit, jedoch nur eine durchschnittliche Schlagzähigkeit gekennzeichnet ist. Es ist daher für verschleißintensive Einsatzbedingungen geeignet, nicht jedoch für hohe Schlagbeanspruchungen. Das Risiko von Schneidkantenausbrüchen erhöht sich deutlich beim Stanzen von dicken Blechen, beim Stanzen von Edelstahl oder bei Spannungskonzentrationen an scharfen Kanten.
- Streben Sie nicht blindlings die maximale Härte an; in vielen Fällen ist HRC 58–60 stabiler.
- Scharfe Ecken in der Struktur minimieren; wo immer möglich, Radien hinzufügen, um Spannungskonzentrationen zu reduzieren.
- Bewerten Sie zuerst Arbeitsbedingungen mit hoher Schlagbeanspruchung; wechseln Sie bei Bedarf zu Materialien mit besserer Zähigkeit, anstatt die Anwendung zu erzwingen.
- Warum tritt Entkohlung auf, die zu einer verminderten Oberflächenverschleißfestigkeit führt? AntwortDa es einen hohen Kohlenstoffgehalt aufweist. Wird es während der Wärmebehandlung nicht ordnungsgemäß geschützt, diffundiert Kohlenstoff aus der Oberflächenschicht ab. Tritt eine Oberflächenentkohlung auf, ist es, als würde „die harte Außenschale heimlich verdünnt.“ Es mag akzeptabel aussehen, aber die tatsächliche Härte und Verschleißfestigkeit sind bereits gemindert.
- Versuchen Sie, Schutzgasöfen oder Vakuumöfen für die Wärmebehandlung zu verwenden.
- Prüfen Sie nicht nur die Gesamthärte; es empfiehlt sich, die Oberflächenhärte und den Zustand der Entkohlungsschicht zu kontrollieren.
- Sobald eine Entkohlungsschicht festgestellt wird, sollte diese vor der Verwendung abgeschliffen werden, anstatt Risiken einzugehen.
- Warum neigt der Werkstoff bei der Herstellung von Matrizen mit großem Querschnitt dazu, „außen hart, aber innen weich“ zu sein? Antwort: Obwohl Cr12MoV eine gute Härtbarkeit aufweist, kann es unabhängig von der Querschnittsgröße keine durchgängig gleichmäßige Härte erreichen. Bei großen Bauteilen kann die Kernkühlung nicht mithalten, was zu einer ausreichenden Oberflächenhärte, aber einem relativ weichen Kern führt. Kurzfristig mag es noch einsetzbar sein, langfristig ist es jedoch anfälliger für Verformungen, Präzisionsverlust und vorzeitiges Versagen.
- Bewerten Sie bei Bauteilen mit großem Querschnitt die Härtbarkeit im Voraus und wenden Sie keine Wärmebehandlungsprozesse an, die für kleine Bauteile konzipiert sind.
- Wärmebehandlungsparameter sollten individuell angepasst werden, anstatt einen einzigen Parametersatz für alle Fälle zu verwenden.
- Wenn die Abmessungen besonders groß sind und die Anforderungen an die Lebensdauer hoch sind, empfiehlt es sich, mit anderen Materialien zu vergleichen, die besser für große Querschnitte geeignet sind.
Cr12MoV-Stahl: Detaillierte Leistungsdaten als PDF herunterladen
| Artikel | Details |
|---|---|
| Datei | CR12MoV-Die-Steel-Detailed-Explanation.pdf |
| Typ | application/pdf |
| Größe | 269 KB |
| Link | https://moldsteells.com/wp-content/uploads/2026/03/CR12MoV-Die-Steel-Detailed-Explanation.pdf |





