
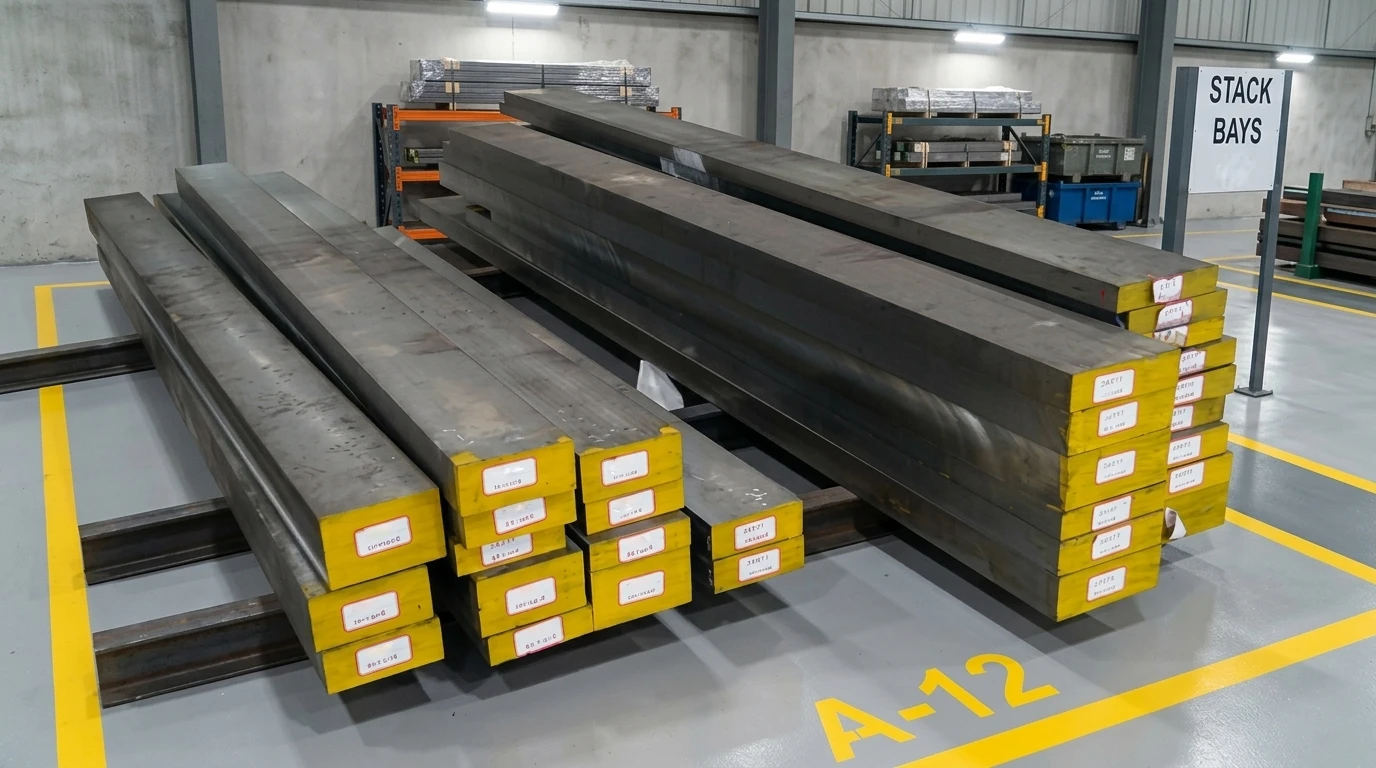
PDS5 là gì?
PDS5 Thép làm khuônlà loại đã được tiền tôi cứngThép Khuôn Nhựadựa trên Fe, với C 0.35–0.45%, Cr 1.80–2.10%, Mn 1.30–1.60% và một lượng nhỏ Mo được thêm vào. Nó thường được cung cấp ở độ cứng khoảng 33 HRC, mang lại khả năng gia công tốt, khả năng đánh bóng, khả năng chống mài mòn và sự kết hợp cân bằng giữa độ bền và độ dẻo dai. Nó có thể được đưa trực tiếp vào sản xuất khuôn mà không cần thêmXử lý nhiệt, cân bằng giữa hiệu quả và chi phí. Phù hợp cho các loại nhựa nhiệt độ trung bình đến thấp như PP và ABS trong các khuôn chính xác có sản lượng trung bình đến nhỏ, dùng cho vỏ thiết bị gia dụng, linh kiện điện tử và nội thất ô tô.
Đặc tính chính của thép PDS5
- Thép tiền tôi: độ cứng xuất xưởng khoảng HRC 29–33; một loại thép “sẵn sàng sử dụng” thực sự.
- Độ cứng đồng nhất: sự khác biệt tối thiểu giữa các tiết diện lớn và nhỏ; hiệu suất tổng thể nhất quán.
- Khả năng gia công tốt: cắt, khoan và phay tương đối dễ dàng; các khoang phức tạp không khó để thực hiện.
- Khả năng đánh bóng tốt: bề mặt có thể được hoàn thiện tinh xảo với độ bóng ổn định.
- Độ bền và độ dẻo dai cân bằng: độ bền kéo khoảng 1010 MPa, giới hạn chảy khoảng 883 MPa; không quá giòn cũng không quá mềm.
- Độ dẻo tốt: độ giãn dài khoảng 20%, độ thắt tiết diện khoảng 50%; không phải là thép giòn.
- Khả năng chống mài mòn trên mức trung bình: tốt hơn thép carbon thông thường như thép 45#, mặc dù không thuộc loại “chống mài mòn cao”.
- Khả năng tôi cứng tốt: các tiết diện dày vẫn duy trì được các đặc tính nhất quán hơn.
- Độ ổn định kích thước tốt: kích thước ít bị sai lệch sau khi gia công; giảm nguy cơ biến dạng.
- Khả năng chống mỏi tốt: ổn định hơn dưới tải trọng chu kỳ với nguy cơ nứt vi mô sớm giảm.
- Khả năng chống ăn mòn vừa phải: mạnh hơn thép công cụ thông thường, nhưng không đạt mức thép không gỉ.
- Hiệu suất nhiệt độ cao trung bình: cân bằng tốt ở nhiệt độ phòng; tải trọng nhiệt độ cao kéo dài không phải là thế mạnh của nó.
Thông số hiệu suất của PDS5
1. Thành phần hóa học của PDS5
| Nguyên Tố | Phạm vi tiêu chuẩn (wt.%) | Hàm lượng điển hình (wt.%) | Vai trò cốt lõi |
|---|---|---|---|
| Fe | Phần còn lại | Phần còn lại | Yếu tố nền xác định cấu trúc vi mô cơ bản và mang các đặc tính cơ học tổng hợp sau khi tôi và ram. |
| C | 0.35–0.45 | 0.40 | Yếu tố chính quyết định khả năng tôi cứng, độ bền và khả năng chống mài mòn; hàm lượng vừa phải giúp cân bằng độ dẻo dai và khả năng gia công. |
| Si | 0.20–0.40 | 0.30 | Chủ yếu để khử oxy; đồng thời tăng cường vừa phải độ bền, độ ổn định ram và tính đồng nhất cấu trúc. |
| Mn | 1.30–1.60 | 1.50 | Cải thiện khả năng tôi cứng và độ bền; giúp đạt được cấu trúc tiền tôi đồng nhất, có lợi cho các tiết diện lớn. |
| Cr | 1.80–2.10 | 1.90 | Tăng cường khả năng tôi cứng, khả năng chống mài mòn và khả năng chống mềm hóa khi ram; cũng hỗ trợ khả năng đánh bóng và ổn định chất lượng bề mặt. |
| Mo | 0.15–0.25 | 0.20 | Cải thiện độ ổn định ram và độ bền lõi, giảm giòn ram, và nâng cao hiệu suất tổng thể trong các khuôn có tiết diện dày. |
| P | ≤0.030 | Thông thường ≤0.020 | Hàm lượng tạp chất nên được giữ ở mức thấp nhất có thể; mức độ quá cao sẽ làm giảm độ dẻo dai và ảnh hưởng đến độ tin cậy khi sử dụng khuôn. |
| S | ≤0.030 | Thông thường ≤0.020 | Tạp chất cần được kiểm soát ở mức thấp; mức độ cao hơn có thể hỗ trợ khả năng gia công nhưng lại gây hại cho khả năng đánh bóng và độ dẻo dai. |
2. Tính chất vật lý của PDS5 (Thuộc tính vật liệu nội tại)
| Tính chất | Giá trị | Đơn vị | Lưu ý |
|---|---|---|---|
| Độ cứng cung cấp | 33 | HRC | Trạng thái tiền tôi |
| Giới hạn chảy | 90 | kgf/mm² | Nhiệt độ phòng |
| Độ bền kéo | 102 | kgf/mm² | Nhiệt độ phòng |
| Độ thắt tiết diện | 48 | % | Nhiệt độ phòng |
| Độ giãn dài | 21 | % | Nhiệt độ phòng |
3. Tính chất cơ học của PDS5 (Phản ứng với tải trọng)
| Tính chất | Giá trị | Đơn vị | Ghi chú |
|---|---|---|---|
| Độ cứng | ~33 | HRC | Trạng thái cung cấp tiền tôi |
| Giới hạn chảy | ~883 | MPa | Tương ứng với 90 kgf/mm² |
| Độ bền kéo | ~1010 | MPa | Tương ứng với 103 kgf/mm² |
| Độ thắt tiết diện | ~50 | % | Điển hình ở trạng thái tiền tôi cứng |
| Độ giãn dài | ~20 | % | Điển hình ở trạng thái tiền tôi cứng |
Ứng dụng tiêu biểu của thép khuôn PDS5
Thép PDS5 với độ cứng ~33 HRC dễ gia công, đảm bảo thời gian hoàn thành nhanh chóng và hiệu suất đánh bóng ổn định. Đây là vật liệu dễ sử dụng, phù hợp cho các ứng dụng tải trọng trung bình và các chi tiết yêu cầu ngoại quan; không được thiết kế cho các công việc tải nặng, chịu mài mòn cao.
| Lĩnh vực ứng dụng | Ứng dụng cụ thể | Ghi chú ngắn gọn |
|---|---|---|
| Khuôn ép nhựa | Khuôn ép nhựa sản xuất vừa và nhỏ, khuôn nhựa chính xác và khuôn đã được tiền cứng hóa yêu cầu gia công và giao hàng nhanh chóng. | Cung cấp ở độ cứng ~33 HRC, thường không cần tôi thêm; thời gian sản xuất khuôn ngắn với rủi ro biến dạng thấp do xử lý nhiệt. |
| Khuôn nhựa có độ bóng bề mặt cao | Khuôn hộp bao bì mỹ phẩm, khuôn đựng mỹ phẩm, khuôn nhựa yêu cầu bề mặt cao | Khả năng đánh bóng tốt; phù hợp cho hoàn thiện gương và các yêu cầu chất lượng bề mặt cao. |
| Khuôn chi tiết nhựa trong suốt và bóng cao. | Vỏ trong suốt, nắp trong suốt, khung trong suốt và các chi tiết ngoại quan bóng cao. | Thích hợp cho các kịch bản yêu cầu chất lượng bề mặt cao; đối với các chi tiết quang học, tốt hơn nên sử dụng ở các khu vực không phải lõi, không chịu tải trọng cực đoan. |
| Khuôn điện tử tiêu dùng | Khuôn vỏ điện thoại di động, vỏ máy tính bảng, hộp tai nghe, vỏ thiết bị điện tử nhỏ. | Khả năng gia công và độ ổn định kích thước tốt; phù hợp cho thành mỏng, lòng khuôn phức tạp và khuôn cỡ nhỏ đến trung bình yêu cầu bề mặt hoàn thiện cao. |
| Khuôn đầu nối và khuôn chi tiết nhỏ chính xác | Khuôn vỏ đầu nối, khuôn linh kiện điện tử nhỏ, khuôn nhựa đa khoang chính xác | Phù hợp cho sản xuất khuôn nhiều lòng và độ đồng nhất cao trong các khuôn chính xác cỡ nhỏ đến trung bình. |
| Khuôn nhựa cho thiết bị gia dụng | Vỏ thiết bị gia dụng, khuôn ngăn kéo tủ lạnh, khuôn tấm bảng máy giặt, các bộ phận cấu trúc bên trong | Thích hợp cho các lô sản xuất vừa, cân bằng giữa hiệu quả chi phí và hiệu suất gia công. |
| Khuôn nhựa ô tô | Khuôn nội thất, bảng điều khiển, tấm cửa, các bộ phận cấu trúc nội thất chung | Phù hợp hơn cho các lô sản xuất vừa với yêu cầu bề mặt cao hơn đối với các chi tiết bên trong; không dùng cho các tình huống chịu tải cực nặng. |
| Khuôn nhựa thiết bị y tế | Khuôn kim tiêm, khuôn bộ truyền dịch, khuôn chi tiết nhựa y tế dùng một lần. | Thích hợp cho các chi tiết có yêu cầu cao hơn về độ sạch, khả năng đánh bóng và kiểm soát lỗi bề mặt. |
| Khuôn nhựa nhiệt rắn và khuôn ép nén. | Khuôn nhựa nhiệt rắn, khuôn ép nén, khuôn chi tiết phenolic. | Phù hợp khi yêu cầu về độ mài mòn vừa phải và chú trọng hiệu quả gia công cùng chất lượng bề mặt. |
| Khuôn cao su | Khuôn sản phẩm cao su, khuôn gioăng, khuôn ép cao su thông thường | Phù hợp cho khuôn cao su cỡ nhỏ đến trung bình, cân bằng giữa khả năng gia công và chất lượng bề mặt. |
| Khuôn cho nhựa ăn mòn nhẹ. | Khuôn cho PVC, PP, phụ kiện ống nước và các bộ phận nhựa thùng chứa hóa chất thông thường. | Với Cr và Mo, nó mang lại khả năng chống ăn mòn và chống ram nhất định nhưng không phải là thép khuôn không gỉ. |
| Khuôn các bộ phận truyền động nhựa | Khuôn bánh răng nhựa, bánh răng đồ chơi, các bộ phận truyền động nhựa cơ khí nhỏ | Sau khi thấm nitơ bề mặt, khả năng chống mài mòn có thể được cải thiện hơn nữa cho các bộ phận truyền động tải trọng trung bình. |
| Khuôn gia công nguội ứng suất thấp | Khuôn dập tấm nhôm mỏng, khuôn dập tấm đồng mỏng, khuôn đột nguội tải trọng thấp cỡ nhỏ. | Chỉ phù hợp cho vật liệu mỏng, các trường hợp yêu cầu độ bền thấp, tải trọng thấp; không dùng cho tấm dày, va đập mạnh, mài mòn nghiêm trọng hoặc gia công nguội tải trọng nặng. |
| Khuôn xuất khẩu và khuôn chi tiết có yêu cầu bề mặt cao | Khuôn đồ chơi, khuôn chi tiết vỏ thiết bị gia dụng nhỏ và các chi tiết nhựa xuất khẩu yêu cầu độ đồng nhất cao về ngoại quan. | Phù hợp cho lịch trình gấp rút, yêu cầu bề mặt cao và các dự án chú trọng tổng chi phí sản xuất. |
Các ứng dụng không khuyến nghị cho PDS5
PDS5 là lựa chọn đa năng tiện lợi cho các khuôn nhựa thông thường, nhưng đối với các công việc “nặng” đòi hỏi khả năng chịu mài mòn cao, nhiệt độ cao và chống ăn mòn mạnh, tốt hơn nên chuyển sang loại vật liệu phù hợp hơn.
| Không khuyến nghị | Tình huống cụ thể | Điều kiện làm việc | Vật liệu thay thế |
|---|---|---|---|
| Khuôn nhựa chứa chất độn, chịu mài mòn cao | PDS5 là thép khuôn nhựa tiền cứng ở độ cứng ~33 HRC; khi sử dụng với các chất độn cứng, các lòng khuôn, cổng, chốt trượt và đường phân khuôn sẽ mòn nhanh hơn, không phù hợp cho các trường hợp yêu cầu tuổi thọ cao, chịu mài mòn lớn. | Vật liệu ép phun có chất độn thủy tinh/khoáng/chống cháy (FR) thường là 20–30% trở lên; ví dụ: PA66+GF, PBT+GF, PPO+GF; sản xuất hàng loạt liên tục yêu cầu độ mài mòn thấp và kích thước ổn định. | S136, HPM38, 1.2083; để cân bằng giữa khả năng đánh bóng và khả năng chống mài mòn chung, hãy cân nhắc NAK80. |
| Khuôn cho nhựa chịu nhiệt và khuôn làm việc nóng | PDS5 không phải là thép làm việc nóng điển hình; khả năng chịu nhiệt độ cao lâu dài đối với sự mềm hóa do ram và mỏi nhiệt ở mức trung bình; nó dễ bị mềm hóa, biến dạng và sụp đổ hơn ở nhiệt độ cao. | Bề mặt khuôn ở ~150–200°C trở lên; đúc PC, PPS, PEEK, LCP; hoặc sử dụng trong nhôm, kẽm, magiê.khuôn đúc áp lực,và các ứng dụng làm việc nóng khác. | H13, SKD61, 1.2344, 8407. |
| Nhựa ăn mòn và môi trường ẩm ướt | PDS5 chứa ~1.9% Cr nhưng không phải là thép khuôn không gỉ; trong môi trường khí ăn mòn hoặc ẩm ướt, có nguy cơ gỉ sét, rỗ bề mặt và cần bảo trì thường xuyên cao hơn. | Đúc PVC, nhựa chứa halogen, POM dễ phân hủy; quản lý nước làm mát kém, thời gian ngừng hoạt động dài, độ ẩm xưởng cao, môi trường ven biển. | S136, thép khuôn không gỉ 420, 1.2316. |
| Khuôn gia công nguội độ cứng cao | Với độ cứng ~33 HRC, PDS5 không có đủ độ bền và khả năng chống mài mòn để thay thế thép làm việc nguội độ cứng cao; trong các ứng dụng dập cắt, cắt xén và tạo hình nguội, nó sẽ bị mòn, sứt mẻ và cho tuổi thọ thấp hơn. | Độ cứng làm việc thường ≥ HRC 55; dùng cho dập tấm thép, cắt dập, ép đùn nguội, dập nguội, cán ren, đặc biệt là các tấm dày và ứng suất tiếp xúc cao. | DC53, D2/SKD11, Cr12MoV; đối với ứng dụng tải nặng hơn, hãy cân nhắcThép Công Cụ Tốc Độ Caohoặc các loại thép làm việc nguội cấp cao hơn. |
| Khuôn dập tốc độ cao và khuôn chịu mỏi tần số cao | PDS5 không được thiết kế cho khả năng chịu mỏi va đập tần số cao; trong quá trình dập liên tục tốc độ cao, các cạnh và điểm tập trung ứng suất dễ bị nứt sớm, dẫn đến không hiệu quả kinh tế về lâu dài. | Dập tần số cao, sản xuất hàng loạt liên tục, dập tấm mỏng tốc độ cao và dập chính xác cho các đầu nối điện tử. | SKH-9, DC53 và thép gió bột. |
| Khuôn siêu lớn, hốc sâu hoặc khuôn phức tạp tập trung ứng suất. | Đối với các lòng khuôn lớn, sâu với góc sắc và thay đổi tiết diện lớn, PDS5 không vượt trội về sự cân bằng giữa độ bền và độ dẻo dai cũng như độ ổn định của các tiết diện dày; các góc và vùng yếu dễ bị nứt và biến dạng hơn. | Vỏ thiết bị gia dụng lớn, các bộ phận ngoại thất ô tô, khoang sâu có diện tích phẳng lớn, các phần dày, lực kẹp cao và ứng suất tập trung cục bộ. | 718H, 1.2738, dòng P20 cải tiến; nếu tải nhiệt cũng cao, hãy cân nhắc H13. |
| Bề mặt gương siêu bóng và cấp độ quang học. | PDS5 phù hợp cho các chi tiết yêu cầu ngoại quan chung nhưng không phải là lựa chọn hàng đầu cho các khuôn gương siêu bóng; đối với độ mờ, gợn sóng và độ nhạy rỗ bề mặt cực đoan, giới hạn khả năng đánh bóng thường thấp hơn so với thép khuôn không gỉ có độ tinh khiết cao. | Yêu cầu Ra ≤ 0.05 μm hoặc tốt hơn: thấu kính quang học, dẫn sáng, các bộ phận y tế trong suốt, vỏ bọc bóng cao và bao bì mỹ phẩm. | S136, HPM38, NAK80. |
| Khuôn độ chính xác cao với hệ thống kênh dẫn nóng | PDS5 phù hợp cho các khuôn ép nhựa thông thường, nhưng dưới chu kỳ nhiệt thường xuyên trong hệ thống kênh nóng với yêu cầu kích thước nghiêm ngặt, nó không phải là lựa chọn hàng đầu; nguy cơ về độ ổn định lâu dài cao hơn. | Khởi động/dừng thường xuyên trong hệ thống kênh dẫn nóng (hot runner); đầu nối điện tử y tế; bánh răng siêu nhỏ chính xác với dung sai trong khoảng ±0.01 mm. | NAK80, S136; đối với chu kỳ nhiệt nặng hơn, hãy cân nhắc H13 hoặc 1.2344. |
| Khuôn yêu cầu sửa chữa hàn thường xuyên. | PDS5 không phải là lựa chọn tốt nhất cho việc sửa chữa bằng hàn thường xuyên; việc hàn và đắp vật liệu lặp đi lặp lại làm tăng nguy cơ nứt, độ cứng không đồng đều và suy giảm chất lượng bề mặt. | Lõi khuôn phức tạp, gân mỏng và rãnh sâu, thay đổi kỹ thuật thường xuyên, hoặc sản xuất hàng loạt yêu cầu sửa chữa hàn định kỳ với các yêu cầu nghiêm ngặt về kích thước và bề mặt sau khi hàn. | 718H, 1.2738; đối với các sửa chữa gia công nóng thường xuyên, hãy cân nhắc H13. |
| Khuôn được thiết kế để làm cứng sau này ở mức độ cao hơn. | PDS5 được cung cấp ở trạng thái tiền tôi để gia công trực tiếp mà không cần tôi; nếu dự án yêu cầu tôi cứng sau đó đạt 40–45 HRC trở lên, nó không phải là lựa chọn lý tưởng do khó kiểm soát kích thước và nguy cơ nứt cao hơn. | Mục tiêu thiết kế không dành cho việc sử dụng tiền cứng nhưng yêu cầu tôi và ram sau đó, làm cứng bề mặt, tuổi thọ chống mài mòn cao hơn, hoặc giữ kích thước chặt chẽ hơn. | Đối với khuôn nhựa có độ cứng cao, hãy cân nhắc S136H HPM38; đối với hiệu suất gia công nguội, hãy cân nhắc DC53 SKD11; đối với ứng dụng nhiệt độ cao, hãy cân nhắc H13. |
Nên sử dụng dụng cụ nào để gia công PDS5?
Đối với phương pháp thông thườngGia công CNC, hãy bắt đầu với carbide phủ thay vì chuyển thẳng sang CBN. Tham khảo các giai đoạn dưới đây như hướng dẫn trực tiếp; xác minh với danh mục nhà cung cấp và điều kiện xưởng trước khi triển khai.
| Giai Đoạn Gia Công | Dụng cụ chính | Ưu tiên lớp phủ | Các điểm chính | Tham khảo Thương hiệu/Dòng sản phẩm |
|---|---|---|---|---|
| Gia công thô (phay rãnh, phay mặt, gia công thô lòng khuôn) | Dao phay ngón carbide nguyên khối/lắp mảnh, dao phay mặt đầu | TiAlN; AlCrN; TiCN / TiSiN | Ưu tiên hạt mịn/siêu mịn; WC–Co với ~6–8% Co; tốc độ cắt điển hình 80–120 m/phút, lên đến 150–200 nếu độ cứng vững của máy cho phép; HSS thông thường không được khuyến nghị làm dụng cụ chính. | Sandvik GC4330 / GC4340 / CoroMill 390; Kennametal KC5010 / KCP10B; ZCC-CT YC30S / YD101; Xiamen Golden Egret XM35UF |
| Gia công bán tinh (san phẳng lượng dư, thành bên, chuyển tiếp biên dạng) | Dao phay ngón hợp kim hạt siêu mịn, dao phay tinh có mảnh dao thay thế. | AlCrN; TiAlN; AlTiN | Kích thước hạt ≤ 1 μm; nhấn mạnh khả năng chống mài mòn và chống BUE; để lại lượng dư đồng đều cho quá trình hoàn thiện ổn định; tốc độ cắt điển hình 100–160 m/phút. | ZCC-CT YD101; Sandvik GC1130; Kennametal KCP10B; Dòng phay thép Walter; Dòng phay thép Sumitomo |
| Gia công tinh (các mặt, mặt phẳng, thành bên yêu cầu kích thước chính xác) | Dao phay ngón/dao phay tinh carbide hạt siêu mịn chất lượng cao; chỉ xem xét PCBN/CBN ở độ cứng cao hơn (≥45 HRC) hoặc tiện tinh đặc biệt. | AlCrN; TiAlN; AlTiN | Ở độ cứng ~33 HRC, nên sử dụng cacbua làm vật liệu chính; bán kính mũi dao thông thường là R0.4–R1.0; tốc độ cắt điển hình là 80–120 m/phút; độ nhám bề mặt Ra 0.8–1.6 là phổ biến. | Element Six (PCBN); Kyocera BN-S200 TNGA PCBN; Seco BN200; Walter finishing series |
| Hoàn thiện bề mặt 3D (hốc khuôn, hình dạng tự do, đường chạy dao đầu bi) | Dao phay cầu carbide nguyên khối và dao phay bo góc | AlCrN; TiAlN; TiAlN nano-composite | Sử dụng dao phay cầu/dao phay bán kính góc cho các bề mặt phức tạp; đảm bảo độ cứng vững và cân bằng với phần nhô ra dài; tốc độ >8000–10000 vòng/phút với bước tiến dao nhỏ để gia công tinh ổn định. | Seco R217.69; dòng Guhring 1400; dòng dao phay cầu Sandvik; dòng dao phay cầu/bo góc Sumitomo |
| Gia công tốc độ cao (HSM, vòng tua cao, ưu tiên hiệu quả) | Hợp kim carbide phủ hiệu suất cao; ở độ cứng ~33 HRC, gốm không phải là lựa chọn ưu tiên thông thường. | AlTiN+SiN / AlCrN–Si; TiSiN; AlCrN / TiAlN | Đảm bảo độ cứng vững của máy, kẹp dao và làm mát; >10000 vòng/phút là phổ biến; tốc độ cắt là 150–200 m/phút; hãy cân nhắc sử dụng sương dầu hoặc dung dịch làm mát áp suất cao | Dao phay xoắn Iscar; Ingersoll S-Max; dòng sản phẩm hiệu suất cao Kyocera; dòng sản phẩm phủ chịu nhiệt Kennametal |
| Sản xuất hàng loạt chi phí thấp/gia công ngoài nói chung | Dụng cụ cắt carbide phủ lớp Trung Quốc | TiAlN; AlCrN | Đối với ngân sách eo hẹp, ưu tiên các loại thép có độ dẻo dai cao hơn; “tốc độ thấp, bước tiến dao cao” thường ổn định hơn; tốc độ cắt tham khảo 60–100 m/phút; đảm bảo cung cấp dung dịch làm mát liên tục. | ZCC-CT YW2 YC30S; Xiamen Golden Egret XM35UF; các tùy chọn cấp YG8 YG8N của Trung Quốc |
Logic Lựa chọn Thông số Gia công PDS5
Đây là các thông số lõi được sử dụng phổ biến nhất. Khi độ cứng vững của máy trung bình, độ vươn dao dài, hốc khuôn sâu/hẹp, có các điểm cứng cục bộ rõ rệt hoặc khả năng thoát phoi kém, hãy giảm các thông số tổng thể xuống 10–20% để đảm bảo ổn định.
| Mục | Thông số chính | Mẹo nhanh |
|---|---|---|
| Tiêu chuẩn vật liệu cơ bản | Thép Cr–Mo tiền cứng; thành phần điển hình: C 0.40, Cr 1.90, Mo 0.20; độ cứng cung cấp ~33 HRC; giới hạn chảy ~883 MPa; giới hạn bền kéo ~1010 MPa | Độ bền không thấp—không gia công như thép carbon thấp. |
| Tốc độ cắt Vc (m/phút) | Phay thô bằng dao carbide: 90–140; phay bán tinh: 120–160; phay tinh: 150–200; hoàn thiện bề mặt bằng dao cầu: 120–170; thép gió: 30–60 | Nếu xuất hiện BUE (lưỡi dao bị dính phoi), đầu dao bị xanh hoặc bề mặt bị xé rách, trước tiên hãy kiểm tra hệ thống làm mát và thoát phoi, sau đó giảm 10–15%. |
| Bước tiến f (mm/vòng) | Phay thô bằng dao carbide: 0.12–0.22; phay bán tinh: 0.08–0.15; phay tinh: 0.05–0.10; bề mặt cầu/phức tạp: 0.03–0.08; thép gió: 0.06–0.12 | Nếu có rung động, thành không sắc nét hoặc kích thước bị trôi, trước tiên hãy giảm bước tiến 10–20%. |
| Chiều sâu cắt hướng trục ap (mm) | Gia công thô: 1.5–4.0; cắt hở lên đến 4–5; gia công bán tinh: 0.8–1.5; gia công tinh: 0.2–0.8; dao phay cầu: 0.1–0.3; thép gió: 0.5–1.0 | Đối với các hốc sâu, thành mỏng hoặc phần nhô ra > 3D, hãy giảm chiều sâu cắt—không ép cắt. |
| Tốc độ trục chính n (vòng/phút) | Công thức: n = 1000 × Vc / (π × D). Φ8 hợp kim cứng: gia công thô 3600–5600; bán tinh 4800–6400; gia công tinh 6000–8000. Φ10 hợp kim cứng: gia công thô 2900–4500; bán tinh 3800–5100; gia công tinh 4800–6400. Φ12 hợp kim cứng: gia công thô 2400–3700; bán tinh 3200–4200; gia công tinh 4000–5300. Φ16 hợp kim cứng: gia công thô 1800–2800; bán tinh 2400–3200; gia công tinh 3000–4000. Φ10 thép gió: 950–1900. | Điều chỉnh vòng/phút (rpm) phù hợp với đường kính dụng cụ—không áp dụng vòng/phút một cách riêng lẻ. |
| Làm nguội | Gia công thô: dung dịch nhũ tương lưu lượng cao ở 6–8%; gia công bán tinh: dung dịch làm mát liên tục, thêm thổi khí vào các hốc sâu; gia công tinh: sương dầu hoặc dầu cắt gọt độ nhớt thấp; hốc sâu/rãnh sâu: dung dịch làm mát cộng với khí nén | Tránh cắt khô trong thời gian dài; không cấp dung dịch làm mát ngắt quãng. |
| Chiến lược đường chạy dao | Gia công thô: phay thuận + phay vét thích ứng, ae 8–20% D, vào dao xoắn ốc/dốc 1–3°. Gia công bán tinh: gia công theo Z không đổi + gia công phần vật liệu còn lại không đổi, lượng dư đồng nhất. Gia công tinh: phay tinh thuận một chiều, bước dịch dao 5–10% D. Bề mặt tự do: phay cầu với biên dạng vỏ sò không đổi, khoảng cách đường chạy dao 0.05–0.15 | Giữ tải trọng ổn định, giống như lái xe êm ái—tránh những dao động lớn để đảm bảo độ ổn định của dụng cụ. |
| Lượng dư gia công | Sau khi gia công thô, để lại 0.3–0.5 trên thành và đáy; sau khi gia công bán tinh, để lại 0.1–0.2 | Lượng dư gia công đồng nhất thường hiệu quả hơn trong việc kiểm soát kích thước so với việc tăng tốc độ một cách mù quáng. |
| Thứ tự điều chỉnh tại chỗ | Cố định dụng cụ và đường chạy dao → tính toán vòng/phút theo đường kính dao → sau đó tinh chỉnh bước tiến, chiều sâu cắt và làm mát | Khi phát sinh sự cố, trước tiên hãy kiểm tra kẹp chặt, độ đảo, thoát phoi và làm mát; sau đó giảm nhẹ Vc hoặc f. |
Câu hỏi thường gặp về Thép khuôn PDS5
1. Tại sao khuôn dùng cho vật liệu sợi thủy tinh lại nhanh bị mài mòn?
Trả lời: Hai lý do chính: Độ cứng của PDS5 khoảng 33 HRC với khả năng chống mài mòn chỉ ở mức vừa phải; sợi thủy tinh, chất độn khoáng và chất chống cháy hoạt động như các vật liệu “chứa chất mài mòn”. Đối với nhựa thông thường thì đủ, nhưng khi sử dụng kéo dài với nhựa có tính mài mòn, các khoang khuôn, cổng phun và mặt phân khuôn sẽ bị mòn nhanh hơn.
- Dấu hiệu thường gặp: bề mặt mờ, kích thước tăng dần và ba via nhiều hơn.
- Gợi ý: Không coi PDS5 là thép chịu mài mòn cao trong điều kiện mài mòn khắc nghiệt; nếu bắt buộc phải sử dụng, hãy cân nhắc nitriding, lớp phủ PVD, hoặc thiết kế các chi tiết chèn dễ thay thế cho các vị trí dễ mài mòn.
2. Tại sao lỗ kim và đốm sáng lại xuất hiện muộn trong quá trình đánh bóng?
Trả lời: Khả năng đánh bóng của PDS5 khá tốt, nhưng bề mặt bóng cao phụ thuộc vào độ sạch của vật liệu và kiểm soát quy trình. Nếu độ sạch tạp chất ở mức trung bình hoặc các vết mài mòn trước đó không được loại bỏ hoàn toàn, các lỗ kim, vùng mờ và phản xạ không đồng đều có xu hướng xuất hiện ở giai đoạn cuối của quá trình đánh bóng.
- Dấu hiệu thường gặp: các đốm đen nhỏ, các đốm sáng, các vết loang lổ cục bộ trên bề mặt gương.
- Gợi ý: Đối với các khu vực yêu cầu độ bóng cao, hãy chọn vật liệu có độ sạch cao hơn; không bỏ qua các bước mài thô—nếu vết xước trước đó còn sót lại, các bước tiếp theo thường sẽ làm vấn đề trở nên trầm trọng hơn.
3. Tại sao dụng cụ cắt bị kẹt, phoi dài và bề mặt bị xước trong quá trình gia công?
Trả lời: PDS5 được làm cứng sơ bộ, không phải thép mềm; nó có độ bền và độ dẻo dai nhất định. Nếu các thông số, dụng cụ và việc thoát phoi không phù hợp, sẽ xảy ra hiện tượng phoi dài, phoi cuộn, lưỡi dao bị dính phoi và xước bề mặt. Đây chủ yếu là vấn đề “đặc tính vật liệu + quy trình không phù hợp”; đừng đơn giản gọi nó là “khó gia công”.
- Dấu hiệu thường gặp: mòn dao nhanh, tiếng ồn chói tai, kẹt phoi trong các hốc sâu, bề mặt thô.
- Gợi ý: Sử dụng dụng cụ cắt carbide chất lượng, ổn định; kiểm soát độ sâu và tốc độ tiến dao; đối với các khoang sâu, ưu tiên làm mát và thoát phoi trước khi vấn đề trở nên nghiêm trọng.
4. Tại sao kích thước bị sai lệch và chi tiết bị biến dạng sau khi gia công thô?
Trả lời: Thép đã tôi sẵn có thể chứa ứng suất dư, đặc biệt là ở các phôi lớn hoặc dày. Nếu quá trình gia công thô loại bỏ vật liệu không đều, việc giải phóng ứng suất bên trong sẽ khiến chi tiết gia công bị “biến dạng” theo thời gian.
- Dấu hiệu thường gặp: các mặt phẳng bị cong vênh, sai lệch vị trí sau khi đo kiểm, thay đổi kích thước sau khi để một hoặc hai ngày.
- Gợi ý: Để lại lượng dư gia công đủ sau khi gia công thô; loại bỏ vật liệu đối xứng; tách biệt các bước gia công thô, bán tinh và tinh; và bổ sung bước giảm ứng suất khi cần thiết để cải thiện độ ổn định.
5. Tại sao việc sửa chữa bằng hàn dễ bị nứt?
Trả lời: PDS5 có khoảng 0.40% C và được làm cứng sơ bộ; vùng ảnh hưởng nhiệt khi hàn có xu hướng cứng lại và tập trung ứng suất. Nếu không có gia nhiệt sơ bộ, hàn nhiều lớp và ram sau hàn đúng cách, các cạnh, góc và các phần có thay đổi độ dày đột ngột dễ bị nứt.
- Dấu hiệu thường gặp: không có vấn đề ngay lập tức sau khi hàn, nhưng các vết nứt nhỏ xuất hiện sau đó; trong trường hợp nghiêm trọng, vết nứt lan rộng xuyên qua.
- Gợi ý: Tránh hàn nếu có thể; nếu cần, hãy tuân thủ quy trình hàn thích hợp—không dựa vào “cảm tính,” và không bỏ qua bước tiền nhiệt hoặc xử lý sau hàn.
6. Tại sao nó dễ bị gỉ sét, đặc biệt trong thời gian ngừng hoạt động hoặc vận chuyển đường biển?
Trả lời: Bởi vì PDS5 không phải là thép không gỉ. Với khoảng ~1.90% Cr, nó cải thiện các đặc tính tổng thể, nhưng khả năng chống gỉ của nó còn xa mới đạt mức cao. Độ ẩm, cặn chất làm mát, mồ hôi và sương muối biển làm tăng tốc độ gỉ sét.
- Dấu hiệu thường gặp: ố vàng trong lòng khuôn, các đốm gỉ sét trên đường phân khuôn, mất độ bóng bề mặt.
- Gợi ý: Làm sạch và bôi chất chống gỉ ngay sau khi gia công; làm sạch mạch nước và khoang khuôn trước khi ngừng hoạt động; đối với lưu trữ dài hạn hoặc xuất khẩu, sử dụng túi VCI và chất hút ẩm, đồng thời bổ sung lớp bảo vệ bề mặt khi cần thiết.
Tải PDF thông số hiệu suất chi tiết PDS5
| Mục | Chi tiết |
|---|---|
| Tệp | CR12MoV-Die-Steel-Detailed-Explanation.pdf |
| Loại | application/pdf |
| Kích thước | 176 KB |
| Liên Kết | https://moldsteells.com/wp-content/uploads/2026/03/PDS5-Tool-Steel-Explained_-Features-Fabrication-Insights-and-Usage-Tips.pdf |





