
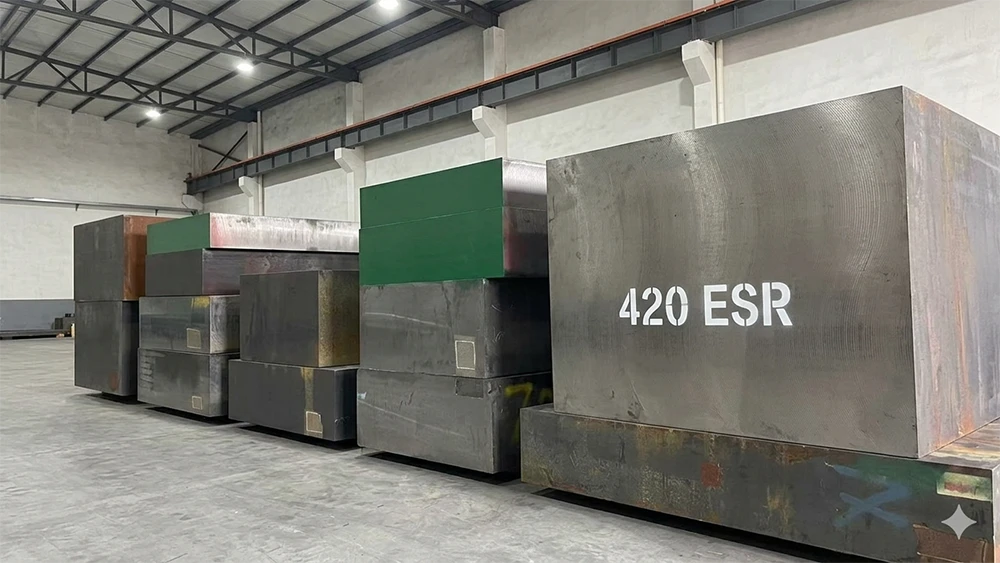
Was ist 420ESR?
420ESR-Formenstahl ist ein martensitischer Edelstahl-Formenwerkstoff, der aus 420er Edelstahl durch das Elektroschlacke-Umschmelzverfahren (ESR-Verfahren) veredelt wird. Das ESR-Verfahren verbessert die Materialreinheit und die Gleichmäßigkeit der Mikrostruktur erheblich, wodurch er eine hohe Härte, eine hervorragende Spiegelpolierbarkeit und eine gute Korrosionsbeständigkeit erhält. Er wird häufig in Präzisionsbereichen wie z.B. bei hohen Anforderungen eingesetztKunststoffformenstahlAnwendungen, optische Linsenformen und Medizintechnikwerkzeuge.
Wesentliche Eigenschaften von 420ESR Stahl
- Hohe Reinheit und gleichmäßige Mikrostruktur: Durch das Elektroschlacke-Umschmelzverfahren (ESR) gereinigt, weist es nur wenige innere Verunreinigungen auf, ähnlich einem dichten und festen Gewebe, wodurch es nicht anfällig für innere Defekte ist.
- Hervorragende Polierbarkeit für Spiegelglanz: Die reine und homogene „Basis“ ermöglicht das Polieren zu extrem hoher Helligkeit, wodurch ein hoher Spiegeleffekt leicht erzielt wird, was es zur idealen Wahl für die Herstellung von transparenten Teilen und Sichtteilen macht.
- Moderate Härte mit ausgewogener Verschleißfestigkeit: Die Härte nach dem Abschrecken liegt im Allgemeinen zwischen HRC 50 und 55, was für die Verschleißfestigkeit ausreichend hart ist und nicht so spröde wie einige extraharte Stähle.
- Gewisse Lochkorrosionsbeständigkeit: Es enthält etwa 13% Chrom, besitzt eine gewisse Rostbeständigkeit und ist langlebiger als die meisten anderen.WerkzeugstahlProdukte in feuchten Umgebungen oder bei Kontakt mit gewöhnlichen korrosiven Kunststoffen.
- Verbesserte Zähigkeit, weniger spröde: Im Vergleich zu gewöhnlichem 420er Stahl weist er eine bessere Zähigkeit auf, wechselt von „glasartig spröde“ zu „hartem Keks“ und ist bei mittleren und kleinen Stößen weniger anfällig für Absplitterungen und Rissbildung.
- Stabile Abmessungen, keine Verformung: Die Maßänderung währendWärmebehandlungist relativ stabil und kontrollierbar, sodass die Maßhaltigkeit bei der Herstellung von Präzisionsformen besser ist und man sich keine Sorgen um „Verformungen“ machen muss, wenn sich der Temperaturunterschied nach der Produktion stark ändert.
- Langlebig und ermüdungsbeständig: Es gibt wenige interne Defekte; unter wiederholter Beanspruchung (wie Hunderttausende von Spritzgusszyklen) entstehen Ermüdungsrisse langsam, was zu einer längeren Werkzeuglebensdauer führt.
420ESR Leistungsparameter-Tabellen
1. Tabelle der chemischen Zusammensetzung von 420ESR
| Zusammensetzungselement | Standardbereich (Gew.-%) | Hauptfunktion |
|---|---|---|
| C | 0.36–0.42 | Verbessert die Härtbarkeit, Härte und Verschleißfestigkeit. |
| Si | ≤1.00 | Desoxidieren und Verbesserung einer bestimmten Festigkeit und Anlassbeständigkeit. |
| Mn | ≤1.00 | Verbessert die Härtbarkeit, unterstützt die Desoxidation und optimiert die Verarbeitbarkeit. |
| P | ≤0.030 | Verunreinigende Elemente müssen kontrolliert werden; ein zu hoher Gehalt reduziert die Zähigkeit. |
| S | ≤0.030 | Verunreinigende Elemente müssen kontrolliert werden; ein zu hoher Gehalt beeinträchtigt die Zähigkeit und Polierbarkeit. |
| Cr | 12.5–14.5 | Bietet Korrosionsbeständigkeit, Härtbarkeit und Verschleißfestigkeit. |
| Fe | Gleichgewicht | Matrixelement. |
2. Tabelle der physikalischen Eigenschaften von 420ESR (Inhärente Materialeigenschaften)
| Leistungsindex | Wert | Einheit | Anmerkungen |
|---|---|---|---|
| Dichte | 7.70 | g/cm³ | Raumtemperatur |
| Elastizitätsmodul | 200 | GPa | Raumtemperatur |
| Linearer Ausdehnungskoeffizient | 10.4 | 10⁻⁶/K | Durchschnittswert bei 20–100℃ |
| Linearer Ausdehnungskoeffizient | 10.8 | 10⁻⁶/K | Durchschnittswert bei 20–200℃ |
| Linearer Ausdehnungskoeffizient | 11.2 | 10⁻⁶/K | Durchschnittswert bei 20–300℃ |
| Wärmeleitfähigkeit | 24.0 | W/(m·K) | 20℃ |
| Wärmeleitfähigkeit | 25.4 | W/(m·K) | 350℃ |
| Magnetismus | Magnetisch | — | Martensitischer Edelstahl |
3. Tabelle der mechanischen Eigenschaften von 420ESR (Verhalten unter Krafteinwirkung)
| Leistungsindex | Wertebereich | Einheit | Anmerkungen |
|---|---|---|---|
| Elastizitätsmodul E (20°C) | Ca. 200 | GPa | Gängiger Wert bei Raumtemperatur. |
| Glühhärte | Ca. 180–230 | HB | Es gibt Unterschiede im geglühten Lieferzustand verschiedener Marken, und die meisten gängigen Daten liegen innerhalb dieses Bereichs. |
| Obere Härtegrenze im Lieferzustand | ≤230–241 | HB | Die Obergrenze variiert leicht je nach Markenstandards. |
| Härte nach dem Abschrecken | Ca. 52–56 | HRC | Entsprechend dem Abschreckzustand nach der Austenitisierung. |
| Härte nach dem Abschrecken und Tieftemperaturanlassen: 48–54 HRC | Ca. 50–54 | HRC | Gängiger Härtebereich. |
| Empfohlene Einsatzhärte | Ca. 48–54 | HRC | Geeignet für konventionelle Anwendungen von korrosionsbeständigem Spiegelformstahl. |
Typische Anwendungen von 420ESR Formenstahl
| Anwendungsbereich | Spezifische Einsatzbereiche | Anmerkungen |
|---|---|---|
| Hochglanz-Kunststoffformen | Spritzgussformen für transparente Kunststoffteile wie PC, PMMA-Linsen, transparente Abdeckungen, Lichtleiter und transparente Gehäuse. | Dies ist die Stärke von 420ESR, mit guter Polierbarkeit und Oberflächenreinheit. |
| Optische Formen | Formen für optische Linsen, wie z. B. für Kameralinsen-Zubehör, Handykamera-Linsen, Brillengläser und andere transparente Bauteile. | Geeignet für kleine und mittelgroße Formen mit hohen Oberflächenanforderungen, mit Fokus auf Spiegelfinish und Dimensionsstabilität. |
| Korrosionsbeständige Kunststoffformen | Spritzgussformen für korrosive Kunststoffe wie PVC, POM, ABS mit Flammschutzmitteln und andere Kunststoffteileformen. | Der Cr-Gehalt beträgt etwa 12.5–14.5%, und die Korrosionsbeständigkeit ist eines der Hauptverkaufsargumente. |
| Formen für Sichtteile von 3C-Produkten und Haushaltsgeräten | Formen für Mobiltelefongehäuse, Tablet-Gehäuse, Haushaltsgerätepaneele und Gehäuseteile elektronischer Geräte | Geeignet für Anwendungen, die ein Gleichgewicht zwischen Optik, Verschleißfestigkeit und Wartungszyklus erfordern; die üblicherweise verwendete Härte liegt bei ca. 48–54 HRC. |
| Präzisionsformen für die Elektronik | Formen für Steckverbinder (elektronisch, USB) und Bauteile, die Niedertemperaturkorrosion (interzellulär, Zelltemperatur 48–54 °C), Sensorkorrosion, Temperaturkorrosion sowie Korrosion unter extremen Temperaturbedingungen, einschließlich interzellulärer Oberflächenkorrosion, ausgesetzt sind. | Gleichmäßiges Mikrogefüge, relativ bessere Verformungskontrolle nach der Wärmebehandlung. |
| Präzisionsspritzgussformen für die Automobilindustrie | Formen für Automobilsteckverbinder, Formen für Innenverkleidungsleisten, Präzisionsspritzgussformen mit komplexen Kavitäten | Geeignet für kleine und mittelgroße Kunststoffformen mit hohen Präzisions- und optischen Anforderungen. |
| Formen für medizinische Geräte | Medizinische Kunststoffformen für Spritzen, Infusionssets, Kolbenstangen, medizinische Gehäuse usw. | und temperaturbeständiger, leicht zu reinigender Edelstahl. Er eignet sich für Formen mit Anforderungen an Sauberkeit und Wartung. |
| Formen für Lebensmittelverpackungen | Kunststoffformen mit Lebensmittelkontakt für PP-/PE-Brotdosen, Getränkebecher, Lebensmittelbehälter, Flaschenverschlüsse usw. | Leicht zu polieren und zu reinigen, geeignet für feuchte und häufig zu reinigende Umgebungen. |
| Formen für Kosmetikverpackungen | Hochglanz-Verpackungsformen für Lippenstiftkappen, Parfümflaschenverschlüsse, Kosmetikgehäuse usw. | Geeignet für hochglänzende Sichtteile, mit vergleichsweise vorteilhaftem Spiegeleffekt und Kratzfestigkeit. |
| PET-Verpackungsformen | PET-Preform-Formen, PET-Blasformflaschenformen, wie z. B. für Getränkeflaschen, Kosmetikflaschen. | Geeignet für Verpackungsformen, die eine hohe Oberflächengüte sowie Beständigkeit gegen Feuchtigkeit und Korrosion erfordern. |
| Kaltumformwerkzeuge | Kleine und mittelgroße Stanzwerkzeuge, Biegewerkzeuge, Stanzwerkzeuge für Präzisionselektronikteile, Stanzwerkzeuge für Edelstahlbleche | Es kann für kleine und mittelgroße Anwendungen mit leichter bis mittlerer Belastung eingesetzt werden, ist jedoch kein primärer Kaltarbeitsstahl. |
| Tiefzieh- und Besteckformen | Ziehwerkzeuge für Edelstahlbleche, Stanzformen für Essbesteck, Löffel und andere Tafelgeräte aus Edelstahl | Es kann in Betracht gezogen werden, wenn Oberflächengüte und Korrosionsbeständigkeit stärker im Vordergrund stehen; für hohe Belastungen ist es nicht die bevorzugte Wahl. |
| Formen für Batterien für neue Energien | Stanzwerkzeuge für Lithium-Ionen-Batterie-Polbleche, Präzisionsstanzwerkzeuge für dünne Blechmaterialien | Nur für bestimmte Präzisionsstanzanwendungen mit dünnem Material geeignet; Lebensdauer und Kantenbelastung müssen berücksichtigt werden. |
| Pulvermetallurgieformen | Presswerkzeuge für Magnetkerne, Presswerkzeuge für eisenbasierte/kupferbasierte Pulver, Presswerkzeuge für Hartmetallrohlinge | Es kann bei Mitteldruckanwendungen mit Korrosionsbeständigkeitsanforderungen eingesetzt werden, ist jedoch nicht die erste Wahl für allgemeine Lösungen. |
| Druckgussformen für niedrigschmelzende Legierungen | Kleine Zinkdruckgussformen, wie z.B. für Reißverschlusszieher, Knöpfe, kleine Beschläge und einige kleine Elektronikgehäuse | Nur empfohlen für kleine, gering wärmebelastete oder lokale Einsätze, nicht geeignet für hoch wärmebelastetes Druckgießen. |
| Gummiformen und -einsätze | Kleine und mittelgroße Formeinsätze für Gummiprodukte mit schwefelhaltigen oder korrosiven Rezepturen | Korrosionsbeständiger als gewöhnlicher Kaltarbeitsstahl, geeignet für Einlegeteile. |
| Kunststoff-Extrusionsformen | Extrusionswerkzeuge, Düsenköpfe und Formwerkzeuge für korrosive Kunststoffe wie PVC | Geeignet für Einsatzbedingungen mit langfristigem Kontakt zu korrosiven Harzen und Additiven. |
| Formen für Sichtteile in Bad und Küche | Wasserhahn-Griffe, Duschgehäuse und Formen für Sichtteile aus Kunststoff für Küche und Bad. | Geeignet für Formen für Kunststoffteile im mittleren bis oberen Segment, die hohe Anforderungen an die Optik und Beständigkeit gegen Wasserdampfkorrosion stellen. |
| Schwerpunkte bei der Materialauswahl | Priorität für kleine und mittelgroße, präzise, hochglanzpolierte, korrosionsbeständige Formen | Kurz gesagt, es zeichnet sich durch „Spiegelglanz + Korrosionsbeständigkeit + Präzision“ aus, ist jedoch nicht für Hochtemperatur-Schwerlast-Warmarbeitsanwendungen geeignet. |
Nicht empfohlene Anwendungsszenarien für 420ESR
Im Folgenden sind die Kernpunkte aufgeführt, bei denen 420ESR nicht geeignet ist, zur schnellen Orientierung. Die alternativen Güten dienen lediglich als Auswahlhilfe, nicht als direkter Ersatz, und die endgültige Auswahl sollte durch die Kombination von Verschleißfestigkeit, Korrosionsbeständigkeit, Zähigkeit, Temperatur und Wärmebehandlung bestimmt werden.
| Nicht empfohlenes Anwendungsgebiet | Kernursache | Typische Einsatzbedingungen | Vorschlag für Alternativmaterial |
|---|---|---|---|
| Schlagfeste Kaltarbeitsformen | Die übliche Härte von 420ESR liegt bei etwa 48–54 HRC und nach dem Härten bei etwa 52–56 HRC; es weist eine gute Korrosionsbeständigkeit und Polierbarkeit auf, ist jedoch nicht gut geeignet, hohen Stoßbelastungen und hohen Scherkräften standzuhalten, und neigt zu Absplitterungen und Rissbildung. | Dickblechstanzen, Ausschneiden, Kaltfließpressen, Kaltumformung mit hoher Tonnage; hochfeste Stahlbleche, Dickbleche, deutliche intermittierende Stoßbelastung. | DC53, SKD11, D2, Cr12MoV |
| Kaltstauchformen | Kaltstauchen ist sowohl Stoß- als auch Extrusionskräften ausgesetzt, 420ESR weist eine geringe Zähigkeit und Spanbruchbeständigkeit auf, und seine Lebensdauer ist in der Regel nicht vorteilhaft. | Kaltstauchumformung von Schrauben, Muttern, Nieten usw.; hohe Belastung, hohe Verformung, kontinuierliches Schlagen. | Cr12MoV, DC53,SchnellarbeitsstahlKaltarbeitsformenstahl |
| Verschleißfeste Formen | Die Matrix-Verschleißfestigkeit ist nicht hoch; langfristige Reibung mit harten Partikeln führt leicht zu Kavitätenverschleiß und Maßabweichungen. | Pulvermetallurgische Umformwerkzeuge, Keramikpulverformen und Umformwerkzeuge mit Hartpartikelmedien. | SKD11, D2, DC53, pulvermetallurgischer hochverschleißfester Werkzeugstahl |
| Formen für faserverstärkte Kunststoffe | Füllstoffe wie Glasfaser und Kohlefaser schleifen die Kavität und den Anguss kontinuierlich wie „feines Schleifpapier“ ab, und die Verschleißfestigkeit des 420ESR-Grundmaterials ist oft unzureichend. | Kunststoffe mit mehr als 20% Glasfaser, Kohlefaser oder anderen harten Füllstoffen; kontinuierliches Spritzgießen mit mittlerer und hoher Ausbeute. | S136 (geeignet mit Oberflächenbehandlung), SKD11, DC53 und hochverschleißfester Werkzeugstahl nach Oberflächenbehandlung |
| Warmarbeitsformen | Härte und Festigkeit nehmen bei langfristig hohen Temperaturen schnell ab, nicht geeignet für dauerhafte Warmarbeitsumgebungen, anfällig für Erweichen, Verformung und thermische Ermüdung. | Langzeit-Arbeitstemperatur >250℃; Aluminiumdruckguss, Warmumformung, Warmstrangpressen, Duroplast-Formgebung. | H13, 8407, Warmarbeitsstahl-Serie |
| Heißkanalformen | Die Wärmeleitfähigkeit beträgt etwa 24,0 W/(m·K) (bei 20℃), die Wärmeübertragung ist nicht schnell, und die Kontrolle der Temperaturhomogenität ist bei Verwendung als Heißkanal nicht vorteilhaft. | Heißkanalsysteme, die eine präzise Temperaturregelung und eine hohe Gleichmäßigkeit der Temperaturverteilung, Mehrpunkt-Anguss und Bauteile mit hoher Oberflächengüte erfordern. | H13, 8407, spezieller Heißkanal-Werkzeugstahl |
| Großformen und Formen mit großen Querschnitten | Bei großen Abmessungen sind die Vorteile der Wärmebehandlungsgleichmäßigkeit, der Kernleistung und der Gesamtstabilität nicht offensichtlich, und es kann leicht zu Verformungen, ungleichmäßiger Härte oder Instabilität kommen. | Formlänge >1 m, Kavitätsgröße >500 mm oder Schnittdicke >50 mm. | 718H, vorvergüteter Stahl vom Typ P20, H13 und ausgewählte hochzähe Großmodulstähle je nach Verwendungszweck |
| Tiefziehwerkzeuge | Beim Tiefziehen wird mehr Wert auf Zähigkeit, Ermüdungsbeständigkeit und Rissausbreitungswiderstand gelegt. 420ESR bietet keine Vorteile in den Bereichen der Verrundungen und an den Stellen der Seitenwand-Spannungskonzentration. | Ziehtiefe mehr als 30–50 mm; Tiefziehen von Edelstahl, Aluminiumlegierungen und hochfesten Materialien. | SKD11, DC53, Cr12MoV |
| Formen für hochzyklische Belastungen | Die Ermüdungslebensdauer ist moderat, und Ermüdungsrisse treten unter hochfrequenten Wechselbelastungen eher an Spannungskonzentrationsstellen auf. | Hochgeschwindigkeitsstanzen (>300 Hübe pro Minute) oder Hochgeschwindigkeits-Spritzguss, kontinuierlicher Zyklus der Verpackungsformung; Anforderung an eine Lebensdauer im Millionenbereich. | D2, DC53, SKD11, H13 (Auswahl je nach spezifischem Verfahren) |
| Hochpräzise Stanz- und Feinschneidformen für dünne Materialien | Die Kantenstabilität und Abstumpfungsbeständigkeit sind in der Regel nicht so gut wie bei hochverschleißfesten Kaltarbeitsstählen; Grate werden größer und die Präzision schwankt nach längerem Gebrauch. | Dünnmaterialstanzen, Präzisionsschneiden, Mikrospaltwerkzeuge; hohe Anforderungen an die Kantenstabilität. | D2, SKD11, DC53, 440C (Auswahl je nach Fokus auf Korrosions- oder Verschleißfestigkeit) |
| Ultrahochpräzisions-Mikroformwerkzeuge | Wenn Sie langfristig Mikroverformungen unterdrücken und höchste Maßhaltigkeit anstreben, ist 420ESR meist nicht die bevorzugte Wahl. | Maßgenauigkeit erreicht das Niveau von ±0,001 mm; mikroelektronische Bauteile, Präzisionssteckverbinder usw. | DC53, SKD11, pulvermetallurgischer hochstabiler Werkzeugstahl |
| Ultrahochglanz-Optikwerkzeuge | 420ESR weist eine gute Polierbarkeit auf, aber wenn die Anforderung Ra ≤ 0,01 μm und höchste optische Oberflächenanforderungen erfüllt werden müssen, werden üblicherweise höhere Reinheit und Stabilität stärker geschätzt. | Optische Linsen, Lichtleiter, transparente Sichtteile und Präzisionsspiegelformen für CD-/DVD-Typen. | S136 ESR, 1.2083 ESR |
| Formen für Umgebungen mit stark korrosiven Medien | Der Cr-Gehalt beträgt etwa 12.5–14.5%, die Korrosionsbeständigkeit ist gut, jedoch ist er nicht für den langfristigen Einsatz in Umgebungen mit starken Säuren, starken Laugen, chlorhaltigen Zersetzungsprodukten oder aggressiven chemischen Reinigern geeignet. | PVC, POM und andere korrosive Kunststoffformgebung; häufiger Kontakt mit Medien mit pH < 4 oder pH > 10; chloridhaltige Umgebung. | 1.2083 ESR, S136 ESR, rostfreier Formenstahl mit höherer Korrosionsbeständigkeit |
| Auswirkungen niedriger Temperaturen auf Formen im Betrieb | Die Sprödbruchgefahr steigt bei niedrigen Temperaturen; es ist anfälliger für Absplitterungen und Rissbildung bei Stoßbelastung, und in schweren Fällen kann es zu Sprödbruch kommen. | Arbeitsumgebung unter -10℃, insbesondere unter -20℃; Kryostanzen, Gefrierumformung, hohe Schlagfestigkeit im Tieftemperaturwinter. | Cr12MoV, DC53, spezieller Kaltarbeits-Werkzeugstahl mit verbesserter Tieftemperaturzähigkeit |
| Formen für hochproduktive Serienfertigung | Es eignet sich besser für konventionelle Formen mit mittlerem bis geringem Verschleiß, ausgewogener Korrosionsbeständigkeit und guter Polierbarkeit; bei hochvolumiger Serienproduktion können die Schwächen hinsichtlich Verschleiß und Ermüdung stärker zum Tragen kommen. | Langfristiger Dauerbetrieb, hohe Wartungskosten bei Stillstand und eine deutlich höhere Lebensdaueranforderung als unter herkömmlichen Massenproduktionsbedingungen. | D2, SKD11, DC53, H13 (Auswahl je nach Kalt- oder Warmarbeitsbedingungen) |
Welche Werkzeuge werden für die Bearbeitung von 420ESR verwendet?
| Bearbeitungsphase | Auswahlpriorität der Beschichtung | Wichtige Werkzeugparameter | Empfohlene Marken (Modellbeispiele) |
|---|---|---|---|
| Schruppbearbeitung (Entfernung großer Aufmaße) | 1. AlCrN 2. TiAlN 3. TiN (Kostenpriorität) | Material: ultrafein- / feinkörniges Hartmetall Kante: leicht verrundet, schlagzähe Ausführung Schlüsselparameter: Schnittgeschwindigkeit 80-150 m/min, Vorschub 0,1-0,2 mm/U (oder mm/Zahn), Zustelltiefe je nach Werkzeug- und Maschinensteifigkeit einstellen. | Kennametal (KC7315, KCK15) Sandvik (GC4225, GC1025) ZCC.CT (YBC251) Xiamen Golden Egret (XGX350) |
| Schlichtbearbeitung (Balance zwischen Effizienz und Oberflächengüte) | 1. TiAlN 2. AlCrN 3. TiSiN (Antihaftwirkung) | Material: ultrafeinkörniges Hartmetall Kante: scharf oder leicht abgestumpft, Ausgleich zwischen Verschleißfestigkeit und Oberflächengüte Schlüsselparameter: Schnittgeschwindigkeit 100-180 m/min, Vorschub 0,1-0,2 mm/U (oder mm/Zahn), geringe Zustelltiefe. | Iscar (IC907, HELI3-Serien) Sandvik (CoroMill 390, GC1030) Seco (TP1501, TP2501) ZCC.CT (YBG205) |
| Schlichten (hohe Oberflächengüte/Präzision) | 1. TiAlN (Nanobeschichtung ist besser) 2. AlCrN 3. Verbundbeschichtung (wie z.B. TiAlN+AlCrN) | Material: ultrafeinkörniges Hartmetall oder CBN (Härte HRC55+) Kante: scharf, hochpräzises Schleifen Schlüsselparameter: Schnittgeschwindigkeit 120-200 m/min (Hartmetall) oder 80-120 m/min (CBN), Vorschub 0,05-0,15 mm/U (oder mm/Zahn), geringe Schnitttiefe. | Iscar (ChamferMill und andere Schlichtserien) Sandvik (CoroMill 290, usw.) Kyocera (CC6050, Cermet) Walter (WSM35S) |
| Bohren/Sonderbearbeitung | TiCN, TiAlN oder Spezialbeschichtung | Material: kobalthaltiges Hartmetall (Bohrer) Struktur: Vollhartmetall-Schaftfräser (komplexe Freiformfläche) Wichtige Parameter: Drehzahl und Vorschub müssen auf den Loch-/Werkzeugdurchmesser abgestimmt sein, und eine ausreichende Kühlung ist erforderlich. | Sandvik (CoroDrill-Serie) Kennametal (Vollhartmetallfräser) Tungaloy (T9125) |
Logik zur Auswahl der Bearbeitungsparameter für 420ESR
ProfessionellCNC-Bearbeitungvon 420ESR folgt der Parameterlogik in der folgenden Tabelle:
| Kernabmessung | Auswahlprinzip | Praktischer Parameter (Grobbearbeitung) | Praktischer Parameter (Schlichtbearbeitung) | Praktischer Parameter (Endbearbeitung) |
|---|---|---|---|---|
| Schnittgeschwindigkeit (Vc) | Die Härte ist die größte Herausforderung; bei jeder Erhöhung um 5 HRC muss die Geschwindigkeit um etwa 15% reduziert werden. Verwenden Sie einen HSS-Fräser mit niedrigerer Geschwindigkeit, einen Hartmetallfräser mit mittlerer Geschwindigkeit und einen CBN-/Keramikfräser mit höherer Geschwindigkeit. Nicht zu langsam arbeiten (<60 m/min); dies kann das Material „verhärten“ und die Zerspanung erschweren. | 60–90 m/min | 90–110 m/min | 110–130 m/min |
| Vorschubgeschwindigkeit (F) | Steht in direktem Zusammenhang mit der Schnittkraft. Beim Schruppen kann ein höherer Vorschub zur Effizienzsteigerung verwendet werden; beim Schlichten ist ein geringerer Vorschub erforderlich, um die Oberflächengüte zu gewährleisten. Zu schnell führt zu einer rauen Oberfläche; zu langsam verschleißt das Werkzeug stattdessen. | 0,12–0,25 mm/U | 0,15–0,20 mm/U | 0,05–0,12 mm/U |
| Schnitttiefe (ap) | Für die Schruppbearbeitung sollte, sofern Werkzeugmaschine und Fräser dies zulassen, eine größere Schnitttiefe verwendet werden, um das Aufmaß schnell zu entfernen. Bei der Schlichtbearbeitung werden kleinere Schnitttiefen eingesetzt, um Präzision und Oberflächengüte zu gewährleisten. Nicht zu dünn schneiden (z. B. <0,5 mm); andernfalls reibt die Werkzeugspitze nur an der gehärteten Schicht und beschädigt den Fräser. | 1.5–3.0 mm | 0.8–1.5 mm | 0.1–0.5 mm |
| Spindeldrehzahl (n) | Berechnung nach Formel: n = (1000 × Vc) / (π × Fräserdurchmesser). Dies ist der theoretische Wert; er hängt von der Steifigkeit Ihrer Werkzeugmaschine ab. Anlagen mit geringer Steifigkeit sollten die Drehzahl aktiv um 20-30% reduzieren. | 800–1800 rpm | 1800–3000 rpm | 2500–4000 rpm |
| Kühlverfahren | Muss vollständig gekühlt werden! Bevorzugen Sie Hochdruckemulsion (Konzentration 8-10%) oder Extremdruck-Schneidöl. Bei harten Materialien über HRC50 kann Druckluft- oder Ölnebelkühlung in Betracht gezogen werden, um einen Thermoschock zu vermeiden, der die Werkzeugspitze beschädigt. | Emulsion/Schneidöl, Hochdruck, ausreichende Kühlung (Schruppen/Schlichten/Feinschlichten) Druckluft-/Ölnebelkühlung (geeignet für die Schlichtbearbeitung hoher Härten) | ||
| Bearbeitungsstrategie | Gleichlauffräsen wird aufgrund seiner höheren Stabilität, längeren Werkzeugstandzeit und besseren Oberflächenqualität bevorzugt. Beim Schneiden komplexer Kavitäten schichtweise arbeiten; jede Schicht sollte 1/3 des Fräserdurchmessers nicht überschreiten. Für die Schlichtbearbeitung gekrümmter Oberflächen Abwärts-Schraubfräsen oder Konturumfahren verwenden; nicht direkt eintauchen. | Gleichlauffräsen, schichtweises Schneiden | Gleichlauffräsen, schichtweises Schneiden | Gleichlauffräsen, Abwärts-Schraubfräsen/Konturumfahren |
Häufig gestellte Fragen zu 420ESR Werkzeugstahl
F1: Warum ist 420ESR bei der Zerspanung sehr werkzeugintensiv?
A: Dieser Stahl hat eine hohe Härte (über HRC50); gewöhnliche Werkzeuge sind wie Nägel, die Steine kratzen – sie verschleißen schnell. Sie müssen ultrafeinkörnige Hartmetall- oder CBN-Werkzeuge verwenden und eine TiAlN-Beschichtung wählen.
F2: Was tun, wenn 420ESR bei der Wärmebehandlung zu Rissbildung neigt?
A: Es ist wie ein dickwandiges Glas; es reißt leicht, wenn es plötzlich Kälte ausgesetzt wird. Vor dem Abschrecken stufenweise vorwärmen; nicht zu schnell abkühlen. Es wird empfohlen, isothermes Abschrecken zu verwenden oder das Abschreckmedium zu kontrollieren.
F3: Warum reißen 420ESR-Formen im Gebrauch leicht?
A: Seine Zähigkeit ist relativ gering; wie ein spröder Keks splittert er leicht ab, wenn er Stößen ausgesetzt ist oder die Form komplex ist. Scharfe Kantenkonstruktionen vermeiden und die Härte nicht zu hoch einstellen (empfohlen HRC50-52).
F4: 420ESR ist ein rostfreier Stahl; warum rostet er trotzdem?
A: Er ist rostbeständig, aber nicht so gut wie 304; er rostet immer noch in feuchten oder korrosiven Umgebungen (z. B. beim PVC-Spritzguss). Nach Gebrauch rechtzeitig reinigen, Rostschutzöl auftragen, und für wichtige Teile kann eine Verchromung in Betracht gezogen werden.
F5: Was ist der Grund für kleine Risse auf der Oberfläche der 420ESR-Form nach längerem Gebrauch?
A: Dies sind Ermüdungsrisse, genau wie ein Draht nach wiederholtem Biegen bricht. Nach hochzyklischer Nutzung (z. B. Hunderttausende von Spritzgusszyklen) wird das Material „ermüdet“. Es wird empfohlen, regelmäßig zu inspizieren und die Struktur zu optimieren, um Spannungskonzentrationen zu reduzieren.
F6: Können 420ESR-Formen nach einer Beschädigung durch Schweißen repariert werden?
A: Seine Schweißbarkeit ist schlecht; wie das Reparieren eines zerbrochenen Spiegels können leicht Risse entstehen. Vorwärmen und eine Nachwärmebehandlung sind notwendig, aber die Leistung nach der Reparatur kann ungleichmäßig sein; es wird in der Regel empfohlen, das beschädigte Teil direkt zu ersetzen.
Laden Sie das PDF mit den detaillierten Leistungsparametern des 420ESR Stahls herunter.
| Artikel | Details |
|---|---|
| Datei | 420esr-mold-steel-detailed-guide-to-properties-machining-points-and-precautions.pdf |
| Typ | application/pdf |
| Größe | 225 KB |
| Link | https://moldsteells.com/wp-content/uploads/2026/03/420esr-mold-steel-detailed-guide-to-properties-machining-points-and-precautions.pdf |





