
Sie erhalten zwei Angebote für Spritzgussformen für dasselbe Gehäuseteil eines Haushaltsgeräts: eine Standard-Spritzgussform für 50.000 RMB und eine Hochglanz-Spritzgussform für 80.000 RMB – eine Differenz von 60%. Der Formenbauer begründet den Unterschied mit dem RHCM-Verfahren, das Dampfkanäle, Berylliumkupfer-Einsätze und Hochtemperaturdichtungen erfordert. Die Frage ist einfach: Sind diese 60% gerechtfertigt, oder ist das Angebot überhöht?
Der Preisaufschlag für ein Hochglanz-Spritzgießwerkzeug – in der Branche als RHCM oder Rapid Heat Cycle Molding bekannt – ist keine willkürliche Preiserhöhung. Jeder zusätzliche Kostenpunkt ist an eine sichtbare strukturelle Verbesserung gekoppelt. Doch der Wert von 30-50% stellt lediglich die Einstiegsschwelle dar. Dies ist nicht der Branchendurchschnitt, und es bedeutet nicht, dass jedes Sichtteil mit RHCM gefertigt werden sollte. Die untenstehende Kostenaufschlüsselung zeigt, wohin die Investition fließt und welche Aufträge sie rechtfertigen.
Zunächst ist eine „Hochglanz-Spritzgussform“ nicht dasselbe wie eine „Spiegelglanz-Spritzgussform“.
Viele Käufer gehen davon aus, dass eine hochglänzende Spritzgussform lediglich bedeutet, dass die Formoberfläche auf Hochglanz poliert ist und der Unterschied zu einer Standardform nur in wenigen zusätzlichen Polierschritten besteht. Das ist ein Missverständnis. Die Preisdifferenz von 30-50% resultiert nicht aus dem Polieren.
Eine Hochglanz-Spritzgussform bezieht sich auf eine RHCM-Spritzgussform mit schneller Aufheizung und Abkühlung. In der Branche werden für dasselbe Konzept verschiedene Bezeichnungen verwendet: variable Werkzeugtemperatur, dynamische Werkzeugtemperatur, Dampf-Spritzguss, lackierfreier Spritzguss und Hochglanz-Spritzguss ohne Bindenähte. In jedem Fall wird die Form in jedem Spritzgusszyklus schnell aufgeheizt und dann schnell abgekühlt. Die dynamische Werkzeugtemperaturregelung unterdrückt Oberflächenfehler an der Quelle – Fehler, die der Standard-Spritzguss nicht zuverlässig beseitigen kann. Dies unterscheidet sich von einemSpritzgießwerkzeuge mit Spiegelglanz, was sich auf eine Form bezieht, die auf eine optische Spiegelpolitur der Güte SPI A1 poliert ist. RHCM-Teile verwenden oft eine Spiegelpolitur auf der Sichtseite, aber der Kern von RHCM ist der variable Temperaturprozess plus die Dampfkanalstruktur. Die Spiegelpolitur ist lediglich eine unterstützende Oberflächenbehandlung.
Ein vollständiger RHCM-Zyklus läuft wie folgt ab: Formschluss → Hochtemperaturdampf oder überhitztes Wasser erwärmt die Formnestoberfläche über die Glasübergangstemperatur (Tg) des Kunststoffs (der Punkt, an dem der Kunststoff von einem glasartigen in einen hochelastischen Zustand übergeht) → die Schmelze wird bei hoher Temperatur eingespritzt und nachgedrückt → Hochdruckluft spült das restliche heiße Medium aus den Kanälen → Kühlwasser kühlt die Form schnell auf die Solltemperatur ab → die Form öffnet sich und stößt das Teil aus. Der vollständige Heiz- und Kühlwechsel wird automatisch von einem schnellen Heiz- und Kühl-Werkzeugtemperiergerät gesteuert.
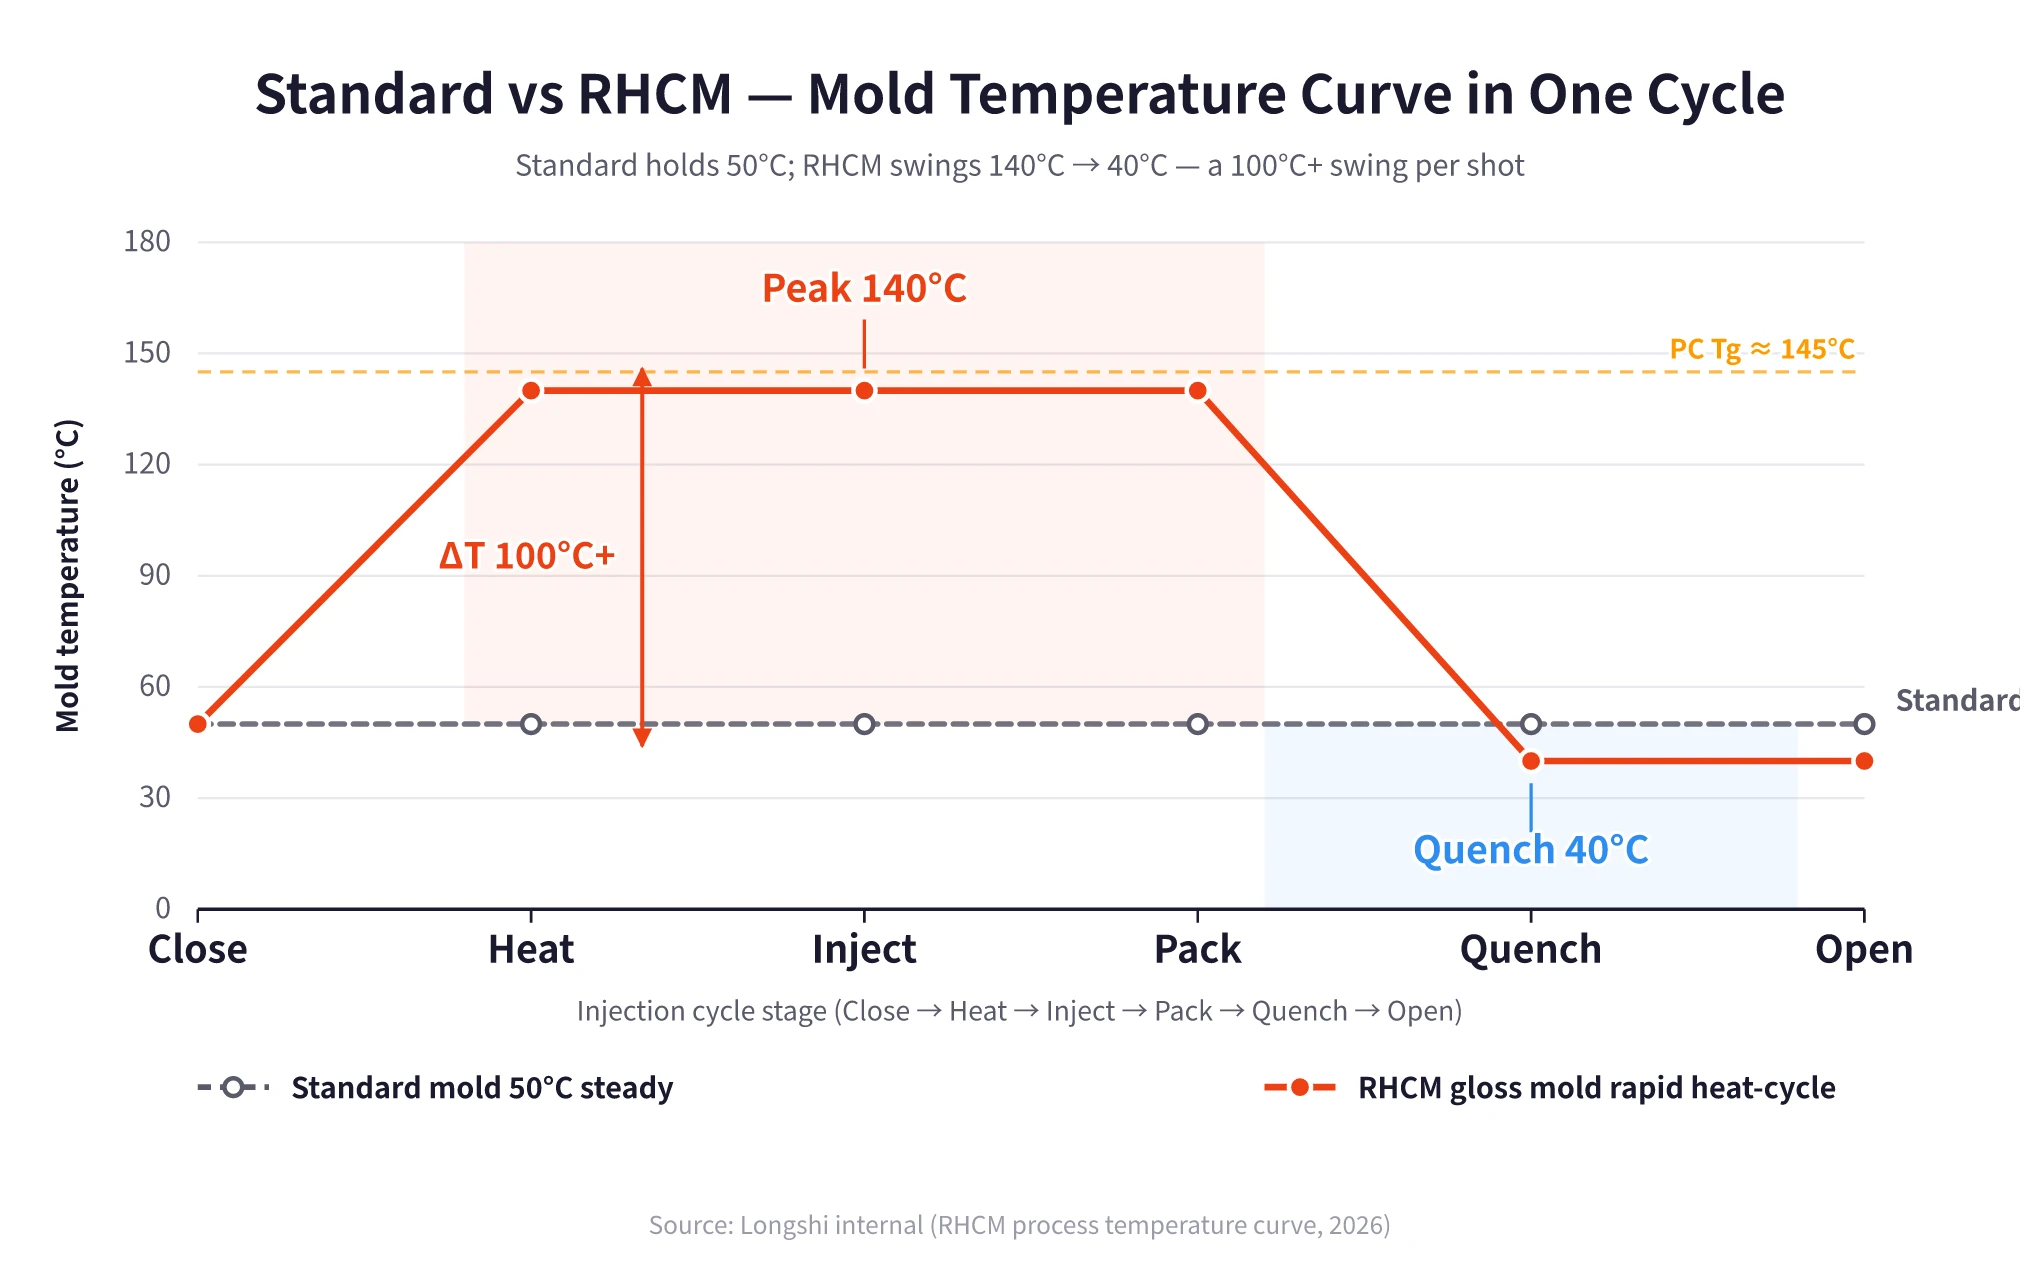
Die höhere Werkzeugtemperatur unterdrückt die Bildung einer Kondensatschicht auf der Formnestoberfläche. Die Schmelze bleibt bis zum Vereinigungspunkt der Fließfronten flüssig, sodass die beiden Schmelzfronten vollständig ineinandergreifen können. Dadurch verschwinden Bindenähte. Derselbe Mechanismus hilft auch, Fließlinien, freiliegende Glasfasern, Schlieren, Verzug und Einfallstellen zu unterdrücken. Beim Standard-Spritzguss werden diese Defekte üblicherweise durch einen nachgelagerten Beschichtungsschritt kaschiert, oder die Teile werden herabgestuft oder verschrottet. RHCM beseitigt die Defekte bereits während des Formgebungsprozesses selbst. Das spart nicht nur den Beschichtungsprozess, sondern auch Ausschussverluste. Der Kompromiss besteht darin, dass das Werkzeug wiederholtes Erhitzen und Abkühlen über 100 °C überstehen muss. Dies ist die eigentliche Ursache für den Aufpreis.
30-50% ist die Einstiegsschwelle, nicht der Branchendurchschnitt
Die Formulierung „30-50% teurer“ hat eine spezifische Bedeutung – sie ist die Einstiegsschwelle, nicht die Marktnorm. Wenn Einkäufer diese Regel auf jedes RHCM-Angebot anwenden und bei jedem Lieferanten Einspruch erheben, verhandeln sie auf einer falschen Grundlage.
Basierend auf der Branchenpraxis fallen die Aufpreise für RHCM-Werkzeuge typischerweise in vier Kategorien, unter Bezugnahme auf die Marktbedingungen von 2026. Die tatsächliche Preisgestaltung variiert stark je nach Teilekomplexität.
| Auftragstyp | Typische Anwendung | Premium-Segment (im Vergleich zu einer Standardform gleicher Größe) |
|---|---|---|
| Einstieg / Kleinteile | Einfache flache Teile, keine zonierte Temperaturregelung, grundlegende RHCM-Umrüstung | 30-50% |
| Gängige Sichtteile | 32-Zoll-TV-Frontrahmen, Monitorblenden, Blenden für Kleingeräte, Laptop-A-Abdeckungen | 50-65% |
| Große Sichtteile | 55-Zoll-TV-Rückgehäuse, Armaturenbretter für Kraftfahrzeuge, mit zonierter Temperaturregelung und importierten Dichtungen | 65-100% oder mehr |
| Mit unterstützender Produktionslinie | Werkzeugkörper plus Werkzeugtemperiergerät, Dampfkessel und weitere Peripheriegeräte | 1,8-2,5-fache Kosten einer Standardform |
So können zwei Projekte beide als Hochglanz-Spritzgussformen bezeichnet werden, wobei das eine ein kleines Upgrade von knapp über 30% ist und das andere eine Investition in die Großserienproduktion von 80% oder sogar dem Doppelten der Standardformkosten darstellt. Das Angebot selbst wird Ihnen nicht verraten, dass 30-50% nur das Einstiegsniveau ist. Der Käufer muss direkt fragen, welcher Kategorie das Angebot zuzuordnen ist und ob Zusatzausrüstung enthalten ist.
Der Aufpreis verteilt sich auf sechs Bereiche, und der Stahl ist nicht der Hauptfaktor.
Wenn Einkäufer ein RHCM-Angebot sehen, ist die erste Reaktion oft: Ist der Stahl einfach teurer? Doch sobald der Aufpreis für das RHCM-System aufgeschlüsselt wird, machen Stahl-Upgrades nur einen geringen Anteil aus. Der Großteil der Mehrkosten entsteht durch das zusätzliche Schnellheiz-Kühl-System.
In der Branchenpraxis ergibt sich der Aufpreis in der Regel aus sechs Kostenpositionen. Die folgenden Beispiele basieren auf einer Standardform mit einem Preis von RMB 500.000, wobei ein RHCM-Aufpreis von RMB 350.000-600.000 hinzukommt. Bei einem Wechselkurs von 1:6,75 entspricht dies etwa $74,074 für die Standardform und etwa $51,852-$88,889 an zusätzlichen RHCM-Kosten.
| Kostenpunkt | Details | Branchenreferenz |
|---|---|---|
| Berylliumkupfereinsätze | Berylliumkupferlegierung C17200, Wärmeleitfähigkeit etwa 105 W/m·K (Stahl liegt nur bei 30-50; die höherleitfähige C17510 kann 180 erreichen), eingesetzt in lokalen Schnellheiz- und Kühlzonen, mit einem Verlustfaktor von 1,3-1,5 | Größter Anteil des Aufpreises |
| Dampfkanalbearbeitung | Tieflochbohrungen oder konturnahe Kühleinsätze, hergestellt mittels additiver Fertigung, platziert 8-15 mm von der Formkavitätsoberfläche entfernt | Zweitgrößter Anteil |
| Integration und Abstimmung des Temperiersystems | Kommunikation mit dem variothermen Werkzeugtemperiergerät, plus zonierte Temperaturregelung | Von mehreren Tausend bis über zehntausend Dollar |
| Hochtemperatur-Dichtungssystem | Standard-O-Ringe aus Gummi, ersetzt durch Fluorkautschuk oder sogar Metall-C-Ringe, mit ausreichendem Abstand zwischen Dampf- und Wasseranschlüssen, um Rissbildung zu verhindern | Mehrere tausend Dollar |
| Schnittstellenintegration des Werkzeugtemperiergeräts | Flansche und Schnellkupplungen | Mehrere tausend Dollar |
| Wärmedämmschicht | Keramikfaser- oder Aerogelplatten, die zwischen Werkzeugplatten eingesetzt werden, um die Maschinenseite unter 60 °C zu halten | Mehrere tausend Dollar |
Auch die Stahlfrage bedarf einer klaren Betrachtung. P20, ein standardmäßiger vorvergüteter Stahl, der auf dem chinesischen Markt etwa 9-15 RMB/kg kostet, ist für RHCM-Hochglanzoberflächen nicht gut geeignet. Seine Polierbarkeit ist durchschnittlich, und er hält wiederholten schnellen Heiz- und Kühlzyklen nicht gut stand. Für RHCM wird üblicherweise NAK80 benötigt, der vorvergütet geliefert wird und kein Abschrecken erfordert, was ihn zu einer hochwertigen Option für Haushaltsgerätepaneele macht, oder S136, ein korrosionsbeständiger, spiegelpolierter Stahl mit einer Härte von 48-52 HRC. Die elektroschlackeumgeschmolzene (ESU) Version, S136 ESU, bietet eine bessere Warmrissbeständigkeit und wird für hochwertige RHCM-Formen bevorzugt. Importierter ASSAB S136 zu 80-120 RMB/kg, oder etwa $11.85-$17.78/kg, ist 8-10 Mal so teuer wie P20. Das klingt dramatisch, aber Formenstahl macht typischerweise nur 15-25% des gesamten Formangebots aus, sodass die Wahl einer höheren Stahlgüte nur begrenzte Auswirkungen auf die gesamten Projektkosten hat. Wenn das Budget knapp ist, ist der chinesische FS136 von Fushun zu 35-50 RMB/kg, oder etwa $5.19-$7.41/kg, ein Kompromiss. Seine Polierbarkeit und Korrosionsbeständigkeit liegen nahe an denen des importierten S136 und sind für gängige kosmetische Teile ausreichend. H13 ist hauptsächlich ein Warmarbeitsstahl fürDruckgusswerkzeuge, nicht die erste Wahl für RHCM-Spritzgießformen, verwechseln Sie daher die Güteklasse nicht.
Zwei zusätzliche Kostenpunkte werden leicht übersehen. Der erste ist die Zusatzausrüstung. Wenn ein Formenbauer sagt, dass das Werkzeug 30-50% teurer ist, bezieht sich dies in der Regel nur auf den Werkzeugkörper. Eine echte RHCM-Anlage benötigt auch Peripheriegeräte: Ein dampfbasiertes Schnellheiz-Kühl-Temperiergerät für Formen kostet auf dem Markt 2026 etwa 200.000-450.000 RMB, oder ungefähr $29.630-$66.667, und ein Dampfkessel kostet 80.000-150.000 RMB, oder etwa $11.852-$22.222. Ein Industriekessel mit 500 kg/h kann auch eine Genehmigung erfordern. Branchenüblich ist es, dass der Kunde diese Ausrüstung kauft oder extern beschafft. Der zweite Punkt ist die Bemusterung. Ein Standardwerkzeug erreicht das Ziel oft in drei Runden – T0, T1 und T2. RHCM reagiert viel empfindlicher auf Heiz- und Kühlparameter, sodass oft 3-5 Runden der Prozessvalidierung erforderlich sind. Während dieser Versuche wird kontinuierlich Dampf verbraucht, und Ingenieure müssen möglicherweise vor Ort bleiben, um den Prozess einzustellen, was tägliche Kosten in Höhe von mehreren hundert Dollar verursacht.
Welche Aufträge lohnen die Mehrkosten?
Nicht jedes Sichtteil sollte RHCM verwenden, aber die folgenden vier Kategorien rechtfertigen es in der Regel.
Sichtbare Oberflächen der Güteklasse A.TV-Gehäuse, Laptop-A-Abdeckungen, Monitorrahmen und Verkleidungsteile für A-/B-/C-Säulen im Automobilbereich fallen alle in diese Kategorie. Bei diesen Teilen sind Bindenähte, Fließspuren und freiliegende Glasfasern aus dem Standard-Spritzguss inakzeptabel. In zahlreichen Fällen kann eine Standardform das erforderliche Erscheinungsbild einfach nicht erzielen.
Teile, bei denen eine Lackierung entfallen muss.RHCM-Teile können direkt mit einer hochglänzenden Oberfläche gefertigt werden, wodurch der herkömmliche Lackierschritt entfällt. Lackieren ist ein Prozess mit hohem VOC-Ausstoß. Öffentlich dokumentierte RHCM-Anwendungen zeigen Fälle, in denen der Lackierschritt eliminiert und die jährlichen VOC-Emissionen um mehrere Tonnen reduziert wurden. Emissionsgrenzwerte werden immer strenger. Die Eliminierung eines Lackierprozesses kann die Entfernung einer gesamten Beschichtungslinie und deren Kosten für die Einhaltung von Umweltvorschriften bedeuten. Dieser Wert erscheint nicht im Angebot für die Form, ist aber für die vollständige Projektkalkulation von Bedeutung.
Hochwertige Teile.Laptop-Gehäuse sowie Innen- und Außenausstattungsteile für Kraftfahrzeuge haben in der Regel eine ausreichende Marge pro Teil, um die zusätzlichen Formkosten zu absorbieren. Sobald der Aufpreis auf jedes Teil verteilt ist, sind die Kostenauswirkungen oft gering.
Großserienteile.Dies ist entscheidend für die Amortisation. Rechnen Sie nach: Angenommen, der Aufpreis für RHCM beträgt 30.000 RMB, oder etwa $4,444, und die zusätzlichen Kosten pro Teil betragen etwa 0,15 RMB, während gleichzeitig die höhere Ausbeute und die geringere Fehlerrate Kosten einsparen. Bei einem jährlichen Volumen von 100.000 Teilen amortisiert sich die Investition in etwa zwei Jahren. Bei 200.000 Teilen pro Jahr beträgt die Amortisationszeit etwa ein Jahr. Unter 30.000 Teilen pro Jahr sollten Käufer vorsichtig sein. Eine Standardform plus nachgeschaltete Beschichtung kann insgesamt kostengünstiger sein. Im Automobilbereich, speziell bei Innen- und Außenverkleidungen, ist RHCM bereits etabliert. Armaturenbretter, Mittelkonsolen, Kühlergrills und Spoiler sind allesamt Beispiele für ausgereifte Serienproduktionen.
Welche Aufträge sind mit RHCM unrentabel?
Die nächsten vier Kategorien rechtfertigen RHCM in der Regel nicht. In diesen Fällen ist der Mehraufwand verschwendet.
Interne Strukturteile, die niemand sieht.Interne Rahmen, Montagehalterungen und Verstärkungsrippen benötigen kein RHCM. Wenn eine Standard-P20-Form diese herstellen kann und niemand die Oberfläche sieht, ist die Bezahlung für RHCM unnötig.
Kleinteile mit engen Kostenzielen.Interne Teile für Kleingeräte, Steckverbinder und Befestigungselemente weisen oft geringe Margen pro Stück auf. Ein Formaufpreis von 30-50% kann nicht amortisiert werden.
Teile mit geringem Jahresvolumen.Liegt die Jahresproduktion unter einigen Zehntausend Teilen, können die Kosten für Ausrüstung und Werkzeugerprobung nicht ausreichend amortisiert werden. In diesem Fall kann ein Standardwerkzeug plus ein nachgelagerter Beschichtungsprozess immer noch die kostengünstigere Option sein.
Teile mit moderaten optischen Anforderungen oder strukturierten Oberflächen.Für Sichtteile der B- oder C-Seite oder Teile, die eine chemisch geätzte Textur nach VDI 3400 erfordern, kann die Textur selbst kleinere Mängel, die durch Standard-Formtemperaturen entstehen, verdecken. RHCM ist oft nicht erforderlich.
Die Entscheidungslogik ist einfach: Können die zusätzlichen Formkosten durch geringere Lackierkosten, eine bessere Ausbeute und einen höheren Produktwert wieder hereingeholt werden? Alle vier unwirtschaftlichen Szenarien scheitern an dieser Berechnung.
Materialinkompatibilität ist ein weiteres Problem. Wenn das Bauteil eine matte Innenverkleidung ist, verschwendet die erzwungene Verwendung eines Hochglanz-Spritzgusswerkzeugs Geld. Die Kosten steigen um 30-50%, das schnelle Heiz- und Kühlsystem bringt wenig Nutzen, und die Lieferzeit verlängert sich. Kein Käufer möchte 50% mehr für ein mattes Teil bezahlen.
Stellen Sie dem Formenbauer diese vier Fragen, bevor Sie den Auftrag erteilen
Werkzeugangebote sind vollgepackt mit technischen Details, und viele Käufer können sie nicht Zeile für Zeile lesen. Aber diese vier Fragen zeigen schnell, ob der Formenbauer glaubwürdig ist.
1. Welche Werkzeugstahlgüte für das Formnest verwenden Sie?Wenn die Antwort P20 oder 718H lautet, beides handelsübliche vorvergütete Stähle, sollten Sie den Lieferanten wechseln. Diese Güten sind nicht für RHCM-Hochglanzoberflächen geeignet. NAK80 ist die beste Wahl in Bezug auf Preis-Leistung für Blenden von Haushaltsgeräten. S136 oder S136 ESR ist die bevorzugte Wahl für hochwertige, korrosionsbeständige Spiegelglanzanwendungen.
2. Werden die Dampfkanäle durch Tieflochbohren oder durch konturnahe Kühleinsätze hergestellt? Tieflochbohrenkostet weniger, aber der Abstand vom Kühlkanal zur Formkavitätenoberfläche ist begrenzt. Konturnahe Kühleinsätze, die mittels additiver Fertigung hergestellt werden, kosten mehr, kühlen jedoch gleichmäßiger. Dies beeinflusst sowohl die Werkzeuglebensdauer als auch die Produktionsausbeute.
3. Wie viele Probeläufe sind inbegriffen?Ein Standardwerkzeug erreicht den Zielzustand üblicherweise in T0, T1 und T2. RHCM (Variothermes Spritzgießen) erfordert oft 3-5 Prozessvalidierungsrunden, da der Prozess empfindlicher ist. Wenn das Angebot nur drei Runden umfasst, muss der Vertrag festlegen, wer für zusätzliche Versuche aufkommt.
4. Wer liefert das Werkzeugtemperiergerät und den Dampfkessel?Dies ist der größte Streitpunkt in der Branche. Formenbauer nehmen diese üblicherweise nicht in ihr Angebot auf. Der Kunde kauft sie oder vergibt sie extern. Dies muss jedoch vor Vertragsunterzeichnung geklärt werden, nicht erst kurz vor Produktionsbeginn.
Eine schnelle Überprüfung des Produktionsvolumens ist hilfreich. Bei einem jährlichen Volumen von über 100.000 Teilen, einer hochwertigen Sichtfläche (Klasse A) und einem Bindenahtproblem ist RHCM (Variothermes Spritzgießen) eine Überlegung wert. Bei einem jährlichen Volumen unter 30.000 Teilen, moderaten Anforderungen an die Optik und einer texturierten Oberfläche ist ein Standardwerkzeug wirtschaftlicher. Zwischen diesen beiden Fällen ist oft eine gemischte Lösung möglich: teilweise Hochglanzoberflächen plus Standardoberflächen an anderen Stellen. Das kann den Aufpreis um 30-40% reduzieren.
Häufig gestellte Fragen
Ist die Lebensdauer von RHCM-Formen kürzer als die von Standardformen?
Nicht unbedingt. Die Werkzeuglebensdauer hängt von der Stahlsorte und dem Temperierkonzept ab. NAK80 und S136 ESR können der Ermüdung durch schnelles Heizen und Kühlen gut standhalten und sind bei ordnungsgemäßer Wartung möglicherweise nicht viel kurzlebiger als Standardwerkzeuge. Der Schlüssel ist ein geeignetes Temperierkonzept. Platzieren Sie die Dampfkanäle nicht zu nah an der Werkzeugkavität, nur um Kosten zu sparen. Die Branchenpraxis sieht einen Mindestabstand von 15 mm vor, um das Rissrisiko zu reduzieren.
Ist der Preisunterschied verhandelbar?
Einige Posten können reduziert werden. Die wichtigsten verhandelbaren Punkte sind die Stahlsorte – zum Beispiel kann chinesischer FS136 anstelle von importiertem S136 die Stahlkosten um etwa die Hälfte senken – und die Anzahl der Testläufe. Die branchenübliche Basis umfasst T0, T1 und T2, wobei zusätzliche Prozessvalidierungsläufe separat berechnet werden. Berylliumkupfereinsätze und Dampfkanalbearbeitung sind Fixkosten. Werden diese Kosten erzwungenermaßen gesenkt, spart der Lieferant wahrscheinlich an der Qualität.
Kann nur ein Teil der Werkzeugoberfläche hochglänzend ausgeführt werden?
Ja. Die Industrie verwendet bereits Mischstrukturen, bei denen die Klasse-A-Oberfläche das RHCM-Verfahren nutzt und die B/C-Oberflächen eine Standard-Werkzeugtemperaturregelung verwenden. Dies kann den Aufpreis um 30-40% reduzieren. Dies eignet sich gut für Teile, bei denen die optischen Anforderungen auf ein oder zwei Oberflächen konzentriert sind, wie z.B. eine Laptop-A-Abdeckung mit RHCM und eine texturierte D-Abdeckung.
Sobald die Zahlen klar sind, ist die Entscheidung nicht kompliziert. Für Oberflächen der Güteklasse A, hohe Stückzahlen und lackfreie Anforderungen lohnt sich RHCM. Für matte Teile, Kleinserien und interne Strukturteile bietet eine Standardform das bessere Preis-Leistungs-Verhältnis.
Wenn ein Projekt für kosmetische Teile zur Werkzeugherstellung bereitsteht, senden Sie uns bitte die Produktzeichnung, die Anforderungen an die Optik (A/B/C-Oberflächenklassifizierung und ob eine Texturierung erforderlich ist), das Jahresvolumen und das Kunststoffmaterial. Moldsteells kann eine DFM-Analyse durchführen, um zu beurteilen, ob RHCM sinnvoll ist, ob die Mehrkosten gerechtfertigt sind und wie eine Lösung für gemischte Oberflächen aufgeteilt werden kann. Mittelgroße Hochglanzformen – wie Blenden für Haushaltsgeräte, kleine und mittelgroße Laptop-Teile sowie Kfz-Innenverkleidungen – fallen in den Prozessbereich von Moldsteells, unterstützt durch Funkenerosionsmaschinen mit Spiegelglanz-Finish und Spritzgießmaschinen von 90-260 Tonnen, mit einem standardisierten T0/T1/T2-Prozess. Für extragroße Teile wie 55-Zoll-TV-Rückgehäuse oder Armaturenbretter für Kraftfahrzeuge ist eine DFM-Bewertung erforderlich, um zu bestätigen, ob das Projekt im Rahmen liegt. Branchenüblich werden das variotherme RHCM-Temperiergerät und der Dampfkessel vom Kunden geliefert. Der Formenbau umfasst dieses Paket an Zusatzgeräten nicht.





