
Bạn nhận được hai báo giá khuôn cho cùng một bộ phận vỏ thiết bị gia dụng: một khuôn ép phun tiêu chuẩn với giá 50.000 RMB và một khuôn ép phun độ bóng cao với giá 80.000 RMB—một khoảng cách 60%. Xưởng khuôn cho biết sự khác biệt đến từ quy trình RHCM, vốn cần các kênh hơi nước, lõi đồng berili và gioăng chịu nhiệt độ cao. Câu hỏi đơn giản là: liệu 60% đó có hợp lý không, hay báo giá đã bị thổi phồng?
Phụ phí cho khuôn ép phun độ bóng cao—được biết đến trong ngành là RHCM, hay Ép phun chu kỳ nhiệt nhanh—không phải là một khoản tăng giá vô nghĩa. Mọi chi phí tăng thêm đều gắn liền với một nâng cấp cấu trúc rõ ràng. Nhưng con số 30-50% chỉ là ngưỡng khởi điểm. Đó không phải là mức trung bình của ngành, và nó không có nghĩa là mọi bộ phận có yêu cầu về ngoại hình đều nên sử dụng RHCM. Phân tích chi phí dưới đây cho thấy tiền được chi vào đâu và những đơn hàng nào xứng đáng với chi phí đó.
Đầu tiên, “khuôn ép phun bóng cao” không giống với “khuôn ép phun bóng gương”
Nhiều người mua cho rằng khuôn ép phun bóng cao đơn giản có nghĩa là bề mặt khuôn được đánh bóng đến độ bóng gương và sự khác biệt so với khuôn tiêu chuẩn chỉ là thêm vài bước đánh bóng. Đó là một sự hiểu lầm. Chênh lệch giá 30-50% không đến từ việc đánh bóng.
Khuôn ép phun bóng cao đề cập đến khuôn ép phun gia nhiệt nhanh và làm mát nhanh RHCM. Ngành công nghiệp sử dụng một số tên gọi cho cùng một khái niệm—nhiệt độ khuôn biến thiên, nhiệt độ khuôn động, ép phun hơi nước, ép phun không sơn và ép phun bóng cao không đường hàn. Trong mọi trường hợp, khuôn được gia nhiệt nhanh chóng và sau đó làm mát nhanh chóng trong mỗi chu trình đúc. Kiểm soát nhiệt độ khuôn động giúp loại bỏ các khuyết tật về ngoại quan ngay từ nguồn—các khuyết tật mà ép phun tiêu chuẩn không thể loại bỏ một cách đáng tin cậy. Điều này khác với mộtKhuôn ép nhựa hoàn thiện bóng gương, đề cập đến một khuôn được đánh bóng đạt độ bóng gương cấp quang học SPI A1. Các bộ phận RHCM thường sử dụng đánh bóng gương ở mặt ngoài, nhưng cốt lõi của RHCM là quy trình nhiệt độ biến thiên cộng với cấu trúc kênh hơi nước. Đánh bóng gương chỉ là một phương pháp xử lý bề mặt hỗ trợ.
Một chu trình RHCM hoàn chỉnh diễn ra như sau: đóng khuôn → hơi nước nhiệt độ cao hoặc nước siêu nhiệt làm nóng bề mặt khoang khuôn trên nhiệt độ chuyển thủy tinh của nhựa (Tg, điểm mà nhựa chuyển từ trạng thái thủy tinh sang trạng thái đàn hồi cao) → vật liệu nóng chảy được phun và nén ở nhiệt độ cao → khí áp suất cao làm sạch môi chất nóng còn sót lại khỏi các kênh → nước lạnh làm mát khuôn nhanh chóng đến nhiệt độ cài đặt → khuôn mở và đẩy sản phẩm ra. Toàn bộ quá trình chuyển đổi gia nhiệt và làm mát được điều khiển tự động bởi bộ điều khiển nhiệt độ khuôn gia nhiệt và làm mát nhanh.
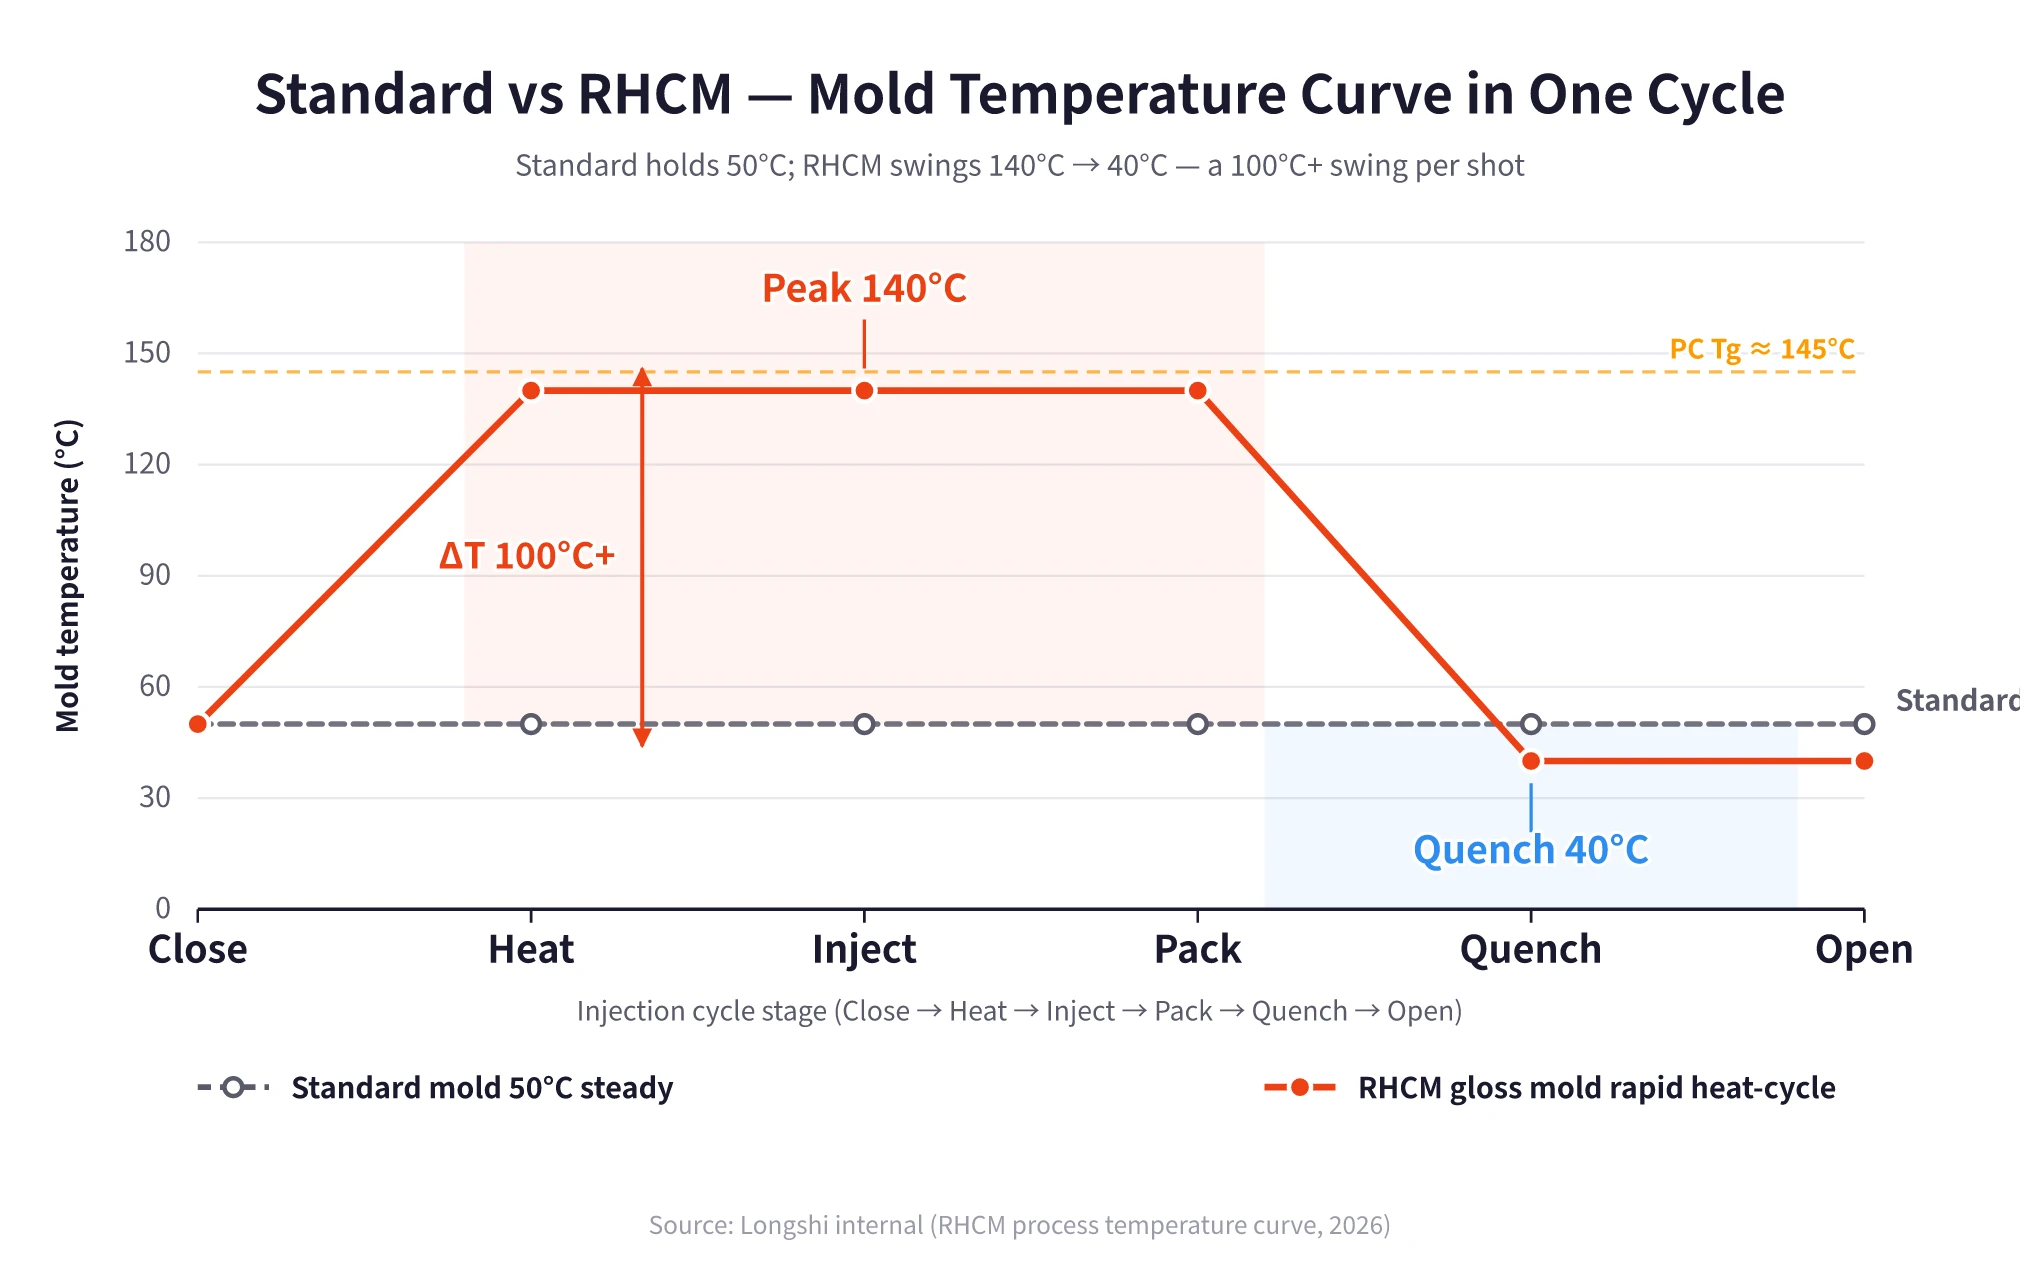
Nhiệt độ khuôn cao hơn giúp ngăn chặn sự hình thành lớp ngưng tụ trên bề mặt lòng khuôn. Vật liệu nóng chảy duy trì trạng thái lỏng cho đến điểm hợp nhất dòng chảy, giúp hai mặt dòng chảy khóa chặt hoàn toàn. Đây là lý do tại sao các đường hàn biến mất. Cơ chế tương tự cũng giúp ngăn chặn các vết chảy, sợi thủy tinh lộ thiên, vết loang, cong vênh và vết lõm. Với ép phun tiêu chuẩn, những khuyết tật này thường được xử lý bằng một bước phủ sau đó, hoặc các chi tiết bị hạ cấp hoặc loại bỏ. RHCM loại bỏ các khuyết tật ngay trong quá trình đúc. Điều này không chỉ tiết kiệm quy trình phủ mà còn giảm tổn thất phế liệu. Đánh đổi là khuôn phải chịu được quá trình gia nhiệt và làm mát lặp đi lặp lại trên 100 °C. Đây chính là nguồn gốc thực sự của chi phí cao cấp.
30-50% là ngưỡng đầu vào, không phải mức trung bình của ngành
Cụm từ “30-50% đắt hơn” có một ý nghĩa cụ thể—đó là ngưỡng gia nhập, không phải chuẩn mực thị trường. Nếu người mua áp dụng quy tắc đó cho mọi báo giá RHCM và phản đối mọi nhà cung cấp, họ sẽ đàm phán dựa trên một cơ sở sai lầm.
Theo thực tiễn ngành, chi phí phụ trội cho khuôn RHCM thường được chia thành bốn mức, lấy điều kiện thị trường năm 2026 làm tham chiếu. Giá thực tế thay đổi đáng kể tùy thuộc vào độ phức tạp của chi tiết.
| Loại đơn hàng | Ứng dụng tiêu biểu | Phân khúc cao cấp (so với khuôn tiêu chuẩn cùng kích thước) |
|---|---|---|
| Sản phẩm cấp thấp / chi tiết nhỏ | Các bộ phận phẳng đơn giản, không kiểm soát nhiệt độ theo vùng, chuyển đổi RHCM cơ bản | 30-50% |
| Các chi tiết ngoại quan phổ biến | Khung trước TV 32 inch, viền màn hình, tấm vỏ thiết bị gia dụng nhỏ, nắp A laptop | 50-65% |
| Các chi tiết ngoại quan lớn | Vỏ sau TV 55 inch, bảng điều khiển ô tô, với kiểm soát nhiệt độ theo vùng và gioăng nhập khẩu | 65-100% hoặc hơn |
| Với dây chuyền sản xuất hỗ trợ. | Thân khuôn cộng với bộ điều khiển nhiệt độ khuôn, nồi hơi hơi nước và các thiết bị phụ trợ khác | Chi phí gấp 1.8-2.5 lần so với khuôn tiêu chuẩn |
Do đó, hai dự án đều có thể được gọi là khuôn ép phun bóng cao, trong khi một là nâng cấp nhỏ với chi phí chỉ hơn 30% và dự án kia là đầu tư sản xuất bộ phận lớn với 80% hoặc thậm chí gấp đôi chi phí khuôn tiêu chuẩn. Bản thân báo giá sẽ không cho bạn biết rằng 30-50% chỉ là mức khởi điểm. Người mua cần hỏi trực tiếp báo giá thuộc danh mục nào và liệu thiết bị phụ trợ có được bao gồm hay không.
Chi phí cao cấp được phân bổ vào sáu lĩnh vực, và thép không phải là yếu tố chính
Khi người mua xem báo giá RHCM, phản ứng đầu tiên thường là, liệu thép có đơn giản là đắt hơn không? Nhưng một khi chi phí bổ sung của hệ thống RHCM được phân tích, việc nâng cấp thép chỉ chiếm một phần nhỏ. Phần lớn chi phí tăng thêm đến từ hệ thống gia nhiệt và làm mát nhanh bổ sung.
Trong thực tế ngành, chi phí phụ trội thường đến từ sáu hạng mục chi phí. Các ví dụ dưới đây sử dụng một khuôn tiêu chuẩn có giá 500.000 RMB làm cơ sở, với chi phí phụ trội RHCM là 350.000-600.000 RMB. Với tỷ giá hối đoái 1:6.75, điều đó tương đương khoảng $74,074 cho khuôn tiêu chuẩn và khoảng $51,852-$88,889 chi phí RHCM bổ sung.
| Hạng mục chi phí | Chi tiết | Tham khảo ngành |
|---|---|---|
| Lõi đồng berili | Hợp kim đồng berili C17200, độ dẫn nhiệt khoảng 105 W/m·K (thép chỉ 30-50; C17510 có độ dẫn nhiệt cao hơn có thể đạt 180), được sử dụng trong các vùng gia nhiệt và làm mát nhanh cục bộ, với hệ số tổn thất 1.3-1.5. | Chiếm tỷ trọng lớn nhất trong chi phí phụ trội |
| Gia công kênh hơi | Khoan lỗ sâu hoặc các chi tiết làm mát theo hình dạng được sản xuất bằng công nghệ bồi đắp, đặt cách bề mặt lòng khuôn 8-15 mm | Tỷ trọng lớn thứ hai |
| Tích hợp và điều chỉnh hệ thống kiểm soát nhiệt độ | Giao tiếp với bộ điều khiển nhiệt độ khuôn gia nhiệt và làm mát nhanh, cộng với kiểm soát nhiệt độ theo vùng | Từ vài nghìn đến hơn mười nghìn đô la |
| Hệ thống làm kín chịu nhiệt độ cao | Vòng đệm chữ O cao su tiêu chuẩn được thay thế bằng cao su flo hoặc thậm chí vòng đệm chữ C kim loại, với đủ khoảng cách giữa các cổng hơi và nước để ngăn ngừa nứt vỡ | Vài nghìn đô la |
| Tích hợp giao diện bộ điều khiển nhiệt độ khuôn | Mặt bích và khớp nối nhanh | Vài nghìn đô la |
| Lớp cách nhiệt | Tấm sợi gốm hoặc tấm aerogel được chèn giữa các tấm khuôn để giữ nhiệt độ phía máy dưới 60 °C | Vài nghìn đô la |
Vấn đề về thép cũng cần được nhìn nhận rõ ràng. P20, một loại thép tiêu chuẩn đã được tiền cứng hóa, có giá khoảng 9-15 RMB/kg trên thị trường Trung Quốc, không thể xử lý tốt các bề mặt bóng cao của RHCM. Khả năng đánh bóng của nó ở mức trung bình và nó không chịu được tốt khi gia nhiệt và làm nguội nhanh liên tục. RHCM thường yêu cầu NAK80, được cung cấp ở trạng thái tiền cứng hóa và không cần tôi, làm cho nó trở thành một lựa chọn có giá trị cao cho các tấm vỏ thiết bị gia dụng, hoặc S136, một loại thép chống ăn mòn, đánh bóng gương, được làm cứng đến HRC 48-52. Phiên bản nấu lại điện xỉ (ESR), S136 ESR, mang lại khả năng chống mỏi nhiệt tốt hơn và được ưu tiên cho các khuôn RHCM cao cấp. Thép ASSAB S136 nhập khẩu với giá 80-120 RMB/kg, hoặc khoảng $11.85-$17.78/kg, có giá cao gấp 8-10 lần so với P20. Nghe có vẻ đáng kể, nhưng thép làm khuôn thường chỉ chiếm 15-25% tổng chi phí báo giá khuôn, vì vậy việc nâng cấp một cấp độ thép có ảnh hưởng hạn chế đến tổng chi phí dự án. Nếu ngân sách eo hẹp, FS136 của Trung Quốc từ Fushun với giá 35-50 RMB/kg, hoặc khoảng $5.19-$7.41/kg, là một lựa chọn thỏa hiệp. Khả năng đánh bóng và chống ăn mòn của nó gần bằng S136 nhập khẩu và đủ tốt cho các bộ phận mỹ phẩm phổ biến. H13 chủ yếu là thép công cụ làm việc nóng dùng choKhuôn đúc áp lực, không phải là lựa chọn hàng đầu cho khuôn ép phun RHCM, vì vậy đừng nhầm lẫn loại vật liệu.
Hai chi phí bổ sung dễ bị bỏ qua. Đầu tiên là thiết bị phụ trợ. Khi một xưởng khuôn nói rằng khuôn đắt hơn 30-50%, điều đó thường chỉ đề cập đến thân khuôn. Một hệ thống RHCM thực sự cũng cần thiết bị ngoại vi: bộ điều khiển nhiệt độ khuôn gia nhiệt và làm mát nhanh bằng hơi nước có giá khoảng 200.000-450.000 RMB trên thị trường năm 2026, tương đương khoảng $29,630-$66,667, và một nồi hơi nước có giá 80.000-150.000 RMB, tương đương khoảng $11,852-$22,222. Một nồi hơi công nghiệp 500 kg/h cũng có thể yêu cầu giấy phép. Theo thông lệ ngành, khách hàng thường mua hoặc thuê ngoài thiết bị này. Thứ hai là thử nghiệm khuôn. Một khuôn tiêu chuẩn thường đạt mục tiêu trong ba vòng—T0, T1 và T2. RHCM nhạy cảm hơn nhiều với các thông số gia nhiệt và làm mát, vì vậy thường cần 3-5 vòng xác nhận quy trình. Trong các lần thử nghiệm đó, hơi nước được tiêu thụ liên tục, và các kỹ sư có thể cần phải có mặt tại chỗ để điều chỉnh quy trình, điều này làm tăng thêm chi phí hàng ngày lên hàng trăm đô la.
Những đơn hàng nào đáng để đầu tư thêm chi phí?
Không phải mọi chi tiết mỹ phẩm đều nên sử dụng RHCM, nhưng bốn loại sau đây thường chứng minh được sự hợp lý của nó.
Bề mặt ngoại quan cấp A có thể nhìn thấy.Vỏ TV, nắp A của máy tính xách tay, viền màn hình và các bộ phận trang trí cột A/B/C của ô tô đều thuộc danh mục này. Trên các bộ phận này, đường hàn, vết chảy và sợi thủy tinh lộ ra từ quá trình ép phun tiêu chuẩn là không thể chấp nhận được. Trong nhiều trường hợp, một khuôn tiêu chuẩn đơn giản là không thể tạo ra được vẻ ngoài theo yêu cầu.
Các chi tiết yêu cầu không sơn.Các bộ phận sản xuất bằng RHCM có thể có bề mặt bóng cao trực tiếp, do đó có thể loại bỏ bước sơn phun truyền thống. Sơn là một quy trình có hàm lượng VOC cao. Các ứng dụng RHCM được công bố rộng rãi cho thấy các trường hợp đã loại bỏ bước sơn và giảm lượng khí thải VOC hàng năm xuống vài tấn. Giới hạn khí thải ngày càng nghiêm ngặt hơn. Việc loại bỏ một quy trình sơn có thể đồng nghĩa với việc loại bỏ toàn bộ dây chuyền sơn phủ và chi phí tuân thủ môi trường của nó. Giá trị đó không xuất hiện trên báo giá khuôn, nhưng nó rất quan trọng trong tính toán tổng thể dự án.
Các chi tiết có giá trị cao.Vỏ máy tính xách tay và các chi tiết trang trí nội ngoại thất ô tô thường có đủ biên lợi nhuận trên mỗi chi tiết để bù đắp chi phí khuôn bổ sung. Khi chi phí phụ trội được phân bổ cho từng chi tiết, tác động chi phí thường nhỏ.
Các chi tiết sản xuất số lượng lớn.Đây là yếu tố quyết định thời gian hoàn vốn. Hãy tính toán: giả sử chi phí phụ trội cho công nghệ RHCM là 30.000 RMB, tương đương khoảng $4,444, và chi phí gia tăng phân bổ cho mỗi chi tiết là khoảng 0,15 RMB, trong khi năng suất cao hơn và tỷ lệ lỗi thấp hơn đồng thời giúp tiết kiệm chi phí. Với sản lượng hàng năm 100.000 chi tiết, khoản đầu tư sẽ hoàn vốn trong khoảng hai năm. Với 200.000 chi tiết mỗi năm, thời gian hoàn vốn là khoảng một năm. Dưới 30.000 chi tiết mỗi năm, người mua nên cân nhắc kỹ lưỡng. Một khuôn tiêu chuẩn cộng với lớp phủ sau gia công có thể có tổng chi phí thấp hơn. Trong lĩnh vực các chi tiết trang trí nội và ngoại thất ô tô, RHCM đã trở thành công nghệ chủ đạo. Các sản phẩm như bảng điều khiển, cụm điều khiển trung tâm, lưới tản nhiệt và cánh lướt gió đều có các trường hợp sản xuất hàng loạt đã được chứng minh hiệu quả.
Những đơn hàng nào không hiệu quả về chi phí với RHCM?
Bốn danh mục tiếp theo thường không hợp lý hóa việc sử dụng RHCM. Trong những trường hợp này, chi phí bổ sung sẽ bị lãng phí.
Các bộ phận cấu trúc bên trong mà không ai nhìn thấy.Khung bên trong, giá đỡ và gân tăng cường không cần RHCM. Nếu một khuôn P20 tiêu chuẩn có thể tạo ra chúng và không ai nhìn thấy bề mặt, thì việc chi trả cho RHCM là không cần thiết.
Các bộ phận nhỏ với mục tiêu chi phí chặt chẽ.Các bộ phận bên trong cho thiết bị gia dụng nhỏ, đầu nối và ốc vít thường có biên lợi nhuận thấp trên mỗi sản phẩm. Chi phí phụ trội khuôn 30-50% không thể thu hồi được.
Các chi tiết có sản lượng hàng năm thấp.Nếu sản lượng hàng năm dưới vài chục nghìn chi tiết, chi phí thiết bị và chi phí chạy thử khuôn sẽ không thể phân bổ đủ mỏng. Trong trường hợp đó, một khuôn tiêu chuẩn cộng với quy trình phủ sau gia công vẫn có thể là phương án kinh tế hơn.
Các bộ phận có yêu cầu về ngoại hình vừa phải hoặc bề mặt có kết cấu.Đối với các chi tiết có bề mặt B hoặc C, hoặc các chi tiết yêu cầu kết cấu khắc hóa học theo tiêu chuẩn VDI 3400, bản thân kết cấu đó có thể che giấu các khuyết tật nhỏ phát sinh từ nhiệt độ khuôn tiêu chuẩn. RHCM thường không cần thiết.
Logic quyết định rất đơn giản: liệu chi phí khuôn bổ sung có thể được bù đắp thông qua chi phí sơn thấp hơn, năng suất tốt hơn và giá trị sản phẩm cao hơn không? Cả bốn kịch bản không khả thi đều không vượt qua được phép tính đó.
Sự không phù hợp về vật liệu là một vấn đề khác. Nếu chi tiết là linh kiện trang trí nội thất mờ, việc sử dụng khuôn ép phun độ bóng cao cho dự án sẽ gây lãng phí tiền bạc. Chi phí tăng lên 30-50%, hệ thống gia nhiệt và làm mát nhanh mang lại ít lợi ích, và thời gian sản xuất kéo dài hơn. Không người mua nào muốn trả thêm 50% cho một chi tiết mờ.
Hãy hỏi xưởng khuôn bốn câu hỏi này trước khi đặt hàng
Báo giá khuôn thường chứa nhiều chi tiết kỹ thuật, và nhiều người mua không thể đọc từng dòng. Nhưng bốn câu hỏi này sẽ nhanh chóng cho thấy liệu xưởng khuôn có đáng tin cậy hay không.
1. Bạn đang sử dụng loại thép lòng khuôn nào?Nếu câu trả lời là P20 hoặc 718H, cả hai đều là thép đã được tiền cứng hóa tiêu chuẩn, hãy cân nhắc thay đổi nhà cung cấp. Những loại thép này không phù hợp cho các bề mặt bóng cao sử dụng công nghệ RHCM. NAK80 là lựa chọn tối ưu về giá trị cho các tấm vỏ thiết bị gia dụng. S136 hoặc S136 ESR là lựa chọn ưu tiên cho các ứng dụng đánh bóng gương cao cấp, chống ăn mòn.
2. Các kênh hơi nước được tạo ra bằng cách khoan lỗ sâu hay bằng các insert làm mát theo hình dạng? Khoan lỗ sâucó chi phí thấp hơn, nhưng khoảng cách từ kênh nước đến bề mặt lòng khuôn bị hạn chế. Các lõi làm mát theo hình dạng (conformal-cooling inserts) được sản xuất bằng công nghệ bồi đắp có chi phí cao hơn, nhưng chúng làm mát đồng đều hơn. Điều này ảnh hưởng đến cả tuổi thọ khuôn và năng suất sản xuất.
3. Bao nhiêu lần chạy thử được bao gồm?Khuôn tiêu chuẩn thường đạt điều kiện mục tiêu trong các lần thử khuôn T0, T1 và T2. RHCM thường cần 3-5 vòng xác nhận quy trình vì quy trình này nhạy cảm hơn. Nếu báo giá chỉ bao gồm ba vòng, hợp đồng phải nêu rõ bên nào sẽ chi trả cho các lần thử nghiệm bổ sung.
4. Ai cung cấp bộ điều khiển nhiệt độ khuôn và nồi hơi hơi nước?Đây là điểm tranh cãi lớn nhất trong ngành. Các xưởng khuôn thường không bao gồm chúng. Khách hàng tự mua hoặc thuê ngoài. Nhưng điều đó phải được làm rõ trước khi ký hợp đồng, chứ không phải khi sản xuất sắp bắt đầu.
Kiểm tra nhanh về sản lượng sản xuất sẽ hữu ích. Với sản lượng hàng năm trên 100.000 chi tiết, bề mặt ngoại quan cấp A và vấn đề đường hàn, RHCM rất đáng cân nhắc. Với sản lượng hàng năm dưới 30.000 chi tiết, yêu cầu ngoại quan vừa phải và bề mặt có vân, khuôn tiêu chuẩn sẽ kinh tế hơn. Giữa hai trường hợp này, một giải pháp kết hợp thường khả thi: một phần bề mặt bóng cao kết hợp với các bề mặt tiêu chuẩn khác. Điều này có thể giảm chi phí phụ trội từ 30-40%.
Các câu hỏi thường gặp
Tuổi thọ khuôn RHCM có ngắn hơn tuổi thọ khuôn tiêu chuẩn không?
Không nhất thiết. Tuổi thọ khuôn phụ thuộc vào mác thép và thiết kế chu trình nhiệt. NAK80 và S136 ESR có thể chịu đựng tốt sự mỏi do gia nhiệt và làm mát nhanh, và với việc bảo trì đúng cách, chúng có thể không có tuổi thọ ngắn hơn nhiều so với khuôn tiêu chuẩn. Mấu chốt là thiết kế chu trình nhiệt phù hợp. Không nên đặt các kênh hơi nước quá gần khoang khuôn chỉ để tiết kiệm chi phí. Thực tiễn trong ngành là giữ khoảng cách ít nhất 15 mm để giảm nguy cơ nứt.
Khoảng giá có thể thương lượng được không?
Một số bộ phận có thể được giảm chi phí. Các hạng mục chính có thể đàm phán là mác thép—ví dụ, thép FS136 của Trung Quốc thay vì S136 nhập khẩu có thể giảm chi phí thép khoảng một nửa—và số lần chạy thử khuôn. Tiêu chuẩn chung của ngành bao gồm T0, T1 và T2, với các lần chạy thử nghiệm xác nhận quy trình bổ sung sẽ được tính phí riêng. Các chi tiết đồng Berylium và gia công kênh hơi là những chi phí cố định. Nếu những chi phí này bị ép giảm, nhà cung cấp có thể đang cắt giảm chất lượng.
Chỉ một phần bề mặt khuôn có thể được làm bóng cao được không?
Đúng vậy. Ngành công nghiệp đã và đang sử dụng các cấu trúc hỗn hợp, trong đó bề mặt loại A sử dụng RHCM và các bề mặt B/C sử dụng kiểm soát nhiệt độ khuôn tiêu chuẩn. Điều này có thể giảm chi phí bổ sung từ 30-40%. Nó hoạt động hiệu quả cho các bộ phận mà yêu cầu về ngoại quan tập trung vào một hoặc hai bề mặt, chẳng hạn như nắp A của máy tính xách tay sử dụng RHCM và nắp D có bề mặt vân sần.
Khi các con số rõ ràng, việc đưa ra quyết định không còn phức tạp. Đối với các bề mặt ngoại quan cấp A, sản lượng cao và yêu cầu không sơn, RHCM là lựa chọn đáng giá. Còn đối với các chi tiết mờ, sản xuất số lượng thấp và các bộ phận cấu trúc bên trong, khuôn tiêu chuẩn sẽ mang lại giá trị tốt hơn.
Nếu quý khách có dự án chi tiết ngoại quan sẵn sàng để gia công khuôn, vui lòng gửi bản vẽ sản phẩm, yêu cầu về ngoại quan (phân loại bề mặt A/B/C và có cần tạo vân bề mặt hay không), số lượng hàng năm và loại vật liệu nhựa. Moldsteells có thể cung cấp phân tích DFM (Thiết kế cho Sản xuất) để đánh giá liệu RHCM có phù hợp không, chi phí tăng thêm có hợp lý không và cách phân chia giải pháp bề mặt hỗn hợp. Các khuôn bóng cao kích thước trung bình—như tấm vỏ thiết bị gia dụng, các bộ phận máy tính xách tay cỡ nhỏ và trung bình, và các chi tiết nội thất ô tô—nằm trong phạm vi quy trình của Moldsteells, được hỗ trợ bởi khả năng máy EDM hoàn thiện gương và máy ép phun 90-260T, với quy trình T0/T1/T2 tiêu chuẩn hóa. Đối với các chi tiết siêu lớn như vỏ sau TV 55 inch hoặc bảng điều khiển ô tô, cần có đánh giá DFM để xác nhận liệu dự án có nằm trong phạm vi khả năng của chúng tôi hay không. Theo quy ước ngành, bộ điều khiển nhiệt độ khuôn gia nhiệt và làm mát nhanh RHCM cùng nồi hơi được cung cấp bởi khách hàng. Xưởng khuôn không bao gồm gói thiết bị phụ trợ đó.





