
Die Werkzeugabnahme ist keine reine Formsache, bei der jemand nach der T0-Bemusterung ein Foto macht und geht. Sobald der Einkauf die Freigabe erteilt, bilden die harten Kennzahlen für Maße, Optik und Montage die einzige solide Grundlage für die Verhandlung von Nacharbeit oder Kostenerstattung mit dem Formenlieferanten. Sind diese Kennzahlen nicht vertraglich quantifiziert, kann sich der Lieferant hinter vagen Behauptungen verstecken, dass das Werkzeug „grundsätzlich akzeptabel“ sei.
Diese Checkliste folgt den Erprobungsphasen T0/T1/T2. Abmessungen werden nach Toleranzklasse und Cpk beurteilt, das Aussehen nach Oberflächen der Klasse A/B/C und Fehlergrenzen, und die Montage nach Spaltmaßen, Bündigkeit und GD&T. Der Erprobungsbericht muss auch auf gesperrte Prozessparameter und gängige Methoden zur Manipulation von Cpk-Daten überprüft werden. Der Einkauf kann den Bericht direkt mit dieser Liste abgleichen, ohne sich auf mündliche Erklärungen des Formenlieferanten verlassen zu müssen.
Moldsteells ist einSpritzgießwerkzeugeHersteller, der Automobil-Innen- und Außenausstattungsteile beliefert. Unsere Standardgenauigkeit beträgt ±0,005-0,01 mm. Kritische Abmessungen werden mit einem Cpk von 1,33 oder höher kontrolliert, und eine Koordinatenmessmaschine (KMM) liefert einen vollständigen Maßprüfbericht. Die untenstehende Checkliste entspricht dem internen Abnahmestandard, den wir unseren Einkaufsteams zur Verfügung stellen.
T0/T1/T2-Rahmenwerk
T0 ist die erste Probespritzung oder Erstmusterung (FOT – First Off Tool). Ihr Zweck ist es zu überprüfen, ob die Werkzeugstruktur überhaupt funktionsfähig ist – ob das Formnest vollständig gefüllt wird, ob Schieber und Hubkerne reibungslos funktionieren und ob es zu starker Gratbildung oder unvollständiger Füllung kommt. T0-Muster werden immer Mängel aufweisen. Einfallstellen, Verzug und Maßabweichungen außerhalb der Toleranz sind in diesem Stadium normal. T0-Muster können nicht für Funktionsprüfungen verwendet werden und dürfen niemals als Kundenfreigabemuster behandelt werden. T0-Teile als T1-Teile auszugeben, ist einer der schlimmsten Tricks in der Branche. Sobald der Einkauf unterschreibt, wird jedes nachfolgende Problem zum Problem des Käufers.
T1 ist die erste formelle Probespritzung nach der Werkzeugkorrektur. In diesem Stadium werden Maße, Optik und Montage anhand der Kundenanforderungen überprüft. Ein vollständiger Maßprüfbericht ist erforderlich. Die Koordinatenmessmaschine (KMM) muss den vollständigen Satz von Maßen, Position für Position, gemäß den GD&T-Anforderungen der Zeichnung überprüfen. Ab T1 müssen die Prozessparameter festgelegt werden: Schmelzetemperatur, Werkzeugtemperatur, Einspritzgeschwindigkeit, Nachdruck, Nachdruckzeit, Kühlzeit und Zykluszeit. Alle sieben Punkte müssen im Bemusterungsbericht aufgeführt sein. Jede Abweichung in der Produktion gilt als nicht genehmigte Änderung.
Die T2-Abmusterung überprüft die Stabilität bei Serienzykluszeit. Die Form muss kontinuierlich für 200-500 Schuss laufen, oder 300-1000 Schuss für Präzisions-Automobilteile, um den Cpk-Wert zu berechnen und die Prozessfähigkeit zu bestätigen. Die endgültige Abnahme basiert nicht auf einem einzelnen guten Teil. Sie hängt davon ab, ob die Maßverteilung während der kontinuierlichen Produktion stabil bleibt.
Harte Maßmetriken
Beginnen Sie mit den CC- und SC-Abmessungen
Nicht jede Abmessung muss auf ±0,01 mm genau eingehalten werden. Das würde die Kosten immens in die Höhe treiben. Die Automobilindustrie klassifiziert Abmessungen im Rahmen von APQP: CC-Merkmale (Critical Characteristic) beziehen sich auf Sicherheit und Vorschriften, SC-Merkmale (Significant Characteristic) beziehen sich auf Funktion und Montage, und der Rest folgt allgemeinen Toleranzen. Kritische Abmessungen machen in der Regel 20%-30% aller Abmessungen eines Teils aus, basierend auf der Industriepraxis. Vor der Abnahme sollte der Einkauf vom Formenlieferanten verlangen, die CC/SC-Liste auf der Zeichnung zu kennzeichnen. Diese Liste ist die Grundlage für die Abnahme und ein wichtiges Verhandlungsinstrument.
Vergleich von Toleranzstandards
Der Toleranzstandard muss vor der Abnahme definiert werden. China verwendet derzeit GB/T 14486-2008,Maßtoleranzen für Kunststoff-Spritzgussteile, mit sieben Klassen von MT1 bis MT7. MT1 und MT2 sind Präzisionsklassen, MT3 bis MT5 sind Standardklassen und MT6 und MT7 sind Freimaßklassen. Deutsche Programme verwenden DIN 16742, die die ältere DIN 16901 ersetzt hat und Toleranzen in sechs Gruppen von 110 bis 160, basierend auf Material und Größe, unterteilt. Internationale Programme verwenden ISO 20457:2018 mit neun Toleranzklassen von TG1 bis TG9. Chinas Automobilnorm QC/T 29017-1991 ist spezifischer für Automobilteile als GB/T 14486. Die Prioritätsreihenfolge ist OEM-Werksnorm > QC/T 29017 > GB/T 14486 > ISO 20457/DIN 16742. Dies muss vor Vertragsunterzeichnung bestätigt werden.
| Standard-Nr. | System | Güte | Typische Anwendung |
|---|---|---|---|
| GB/T 14486-2008 | Chinesischer Nationalstandard | MT1-MT7 | Standard für allgemeine Kunststoffteile |
| QC/T 29017-1991 | Chinesischer Automobilindustriestandard | Nicht spezifizierte Toleranzen | Priorität für Automobil-Innen- und Außenausstattung |
| ISO 20457:2018 | International | TG1-TG9 (Aufteilung W/NW) | Exportteile und Projekte mit mehreren Standards |
| DIN 16742 | Deutsch | Sechs Gruppen, 110-160 | Deutsche OEM-Programme |
Der Kernpunkt der ISO 20457 ist die Unterscheidung zwischen W und NW. W bezieht sich auf formbezogene Maße (Typ B), die nicht durch Formschluss oder Schieberbewegung beeinflusst werden. NW bezieht sich auf nicht-formbezogene Maße (Typ A), die durch Formschluss, Schieber oder Auswerferabweichungen beeinflusst werden. Die NW-Toleranzen sind größer als die W-Toleranzen. Dies macht die ISO 20457 strenger als das alte DIN-System. Der Einkauf kann nicht eine einzige Pauschaltoleranz auf beide anwenden.
Schwindung und Kavitätenkompensation
Kunststoff schrumpft während der Abkühlung, daher muss die Kavität im Voraus überdimensioniert werden, um dies auszugleichen. Typische Schrumpfbereiche für gängige Materialien im Automobilinnen- und -außenbereich sind PP+EPDM-T20 für Stoßfängerverkleidungen, 0.9%-1.3%; PA6-GF30 für Strukturbauteile, 0.3%-0.6%; und PC/ABS für Instrumententafelträger, 0.5%-0.7%. Glasfaserverstärkte Materialien weisen eine starke Anisotropie auf, daher unterscheidet sich die Schrumpfung entlang und quer zur Fließrichtung. Als Faustregel wird die Kavitätsabmessung basierend auf der Größe des fertigen Teils ÷ (1 — Schrumpfungsrate) vergrößert. In der Praxis hängt der tatsächliche Kompensationsgrad von der Erfahrung des Formenbauers ab, nicht nur von einem Handbuchwert, und muss nach dem T0-Versuch noch feinabgestimmt werden.
Harte Optik-Metriken
Das Erscheinungsbild ist der Bereich, in dem der Einkauf am ehesten an Boden verliert. Sind die Akzeptanzgrenzen für Mängel nicht vertraglich festgelegt, kann sich der Formenlieferant stets auf die „übliche Industriepraxis“ berufen.
Wie man Class A/B/C Oberflächen definiert
Die optische Akzeptanz beginnt mit der Oberflächenklassifizierung. Klasse-A-Oberflächen sind die Hauptsichtflächen, die Benutzer im täglichen Gebrauch direkt sehen, wie z.B. die Frontfläche der Instrumententafel, die Mittelkonsolenblende und die Außenfläche des Stoßfängers. Klasse-B-Oberflächen sind Nebensichtflächen, die indirekt sichtbar sind, wenn eine Tür geöffnet wird oder aus einem bestimmten Winkel, wie z.B. die Seitenflächen der Instrumententafel, die Säulenverkleidung und der Bereich der unteren Türverkleidung. Klasse-C-Oberflächen sind verdeckte Montageflächen, wie z.B. hintere Rippen, Clip-Aufnahmen und Befestigungskonsolen. Die Klassifizierung muss auf dem Endmontagezustand des Fahrzeugs basieren, nicht auf dem Einzelteil. Eine Oberfläche, die am Einzelteil wie eine Klasse-A-Oberfläche aussieht, kann nach dem Fahrzeugzusammenbau zu einer Klasse-B-Oberfläche werden.
Akzeptanzgrenzen für 8 häufige Mängel
Die untenstehende Tabelle zeigt die Akzeptanzgrenzen für acht gängige Defekte auf Oberflächen der Klassen A/B/C. Dies sind branchenübliche Referenzwerte. Die letztendliche Autorität muss das vom Kunden genehmigte Grenzmuster sein.
| Mangel | Fachbegriff | Klasse-A-Oberfläche | Klasse-B-Oberfläche | Klasse-C-Oberfläche |
|---|---|---|---|---|
| Einfallstellen | Einfallstellen | Tiefe ≤0,05 mm und nicht sichtbar | ≤0.1 mm | ≤0.2 mm |
| Bindenähte | Bindenähte | Nicht zulässig in strukturierten oder glänzenden sichtbaren Bereichen | Zulässig, wenn Höhenunterschied ≤ 0,05 mm | Kein Grenzwert |
| Grat | Grat | Nulltoleranz, Gratbildung an der Trennlinie ≤0,05 mm | ≤0.1 mm | ≤0.3 mm |
| Auswerferglanz | Auswerferstiftabdrücke | Nicht zulässig | Leichte Spuren zulässig, keine Weißfärbung | Darf die Funktion nicht beeinträchtigen |
| Silberstreifen | Fließlinien / Spritzer | Nicht zulässig | Leicht, ≤3 mm, max. 2 Stellen | Darf die Funktion nicht beeinträchtigen |
| Verbrennungen | Verbrennungen | Nulltoleranz | Leichte Vergilbung akzeptabel | Darf die Funktion nicht beeinträchtigen |
| Orangenhaut | Orangenhaut | Glanzabweichung ≤2 GU | ≤5 GU | Kein Grenzwert |
Dies sind branchenübliche Referenzwerte. Die letztgültige Referenz muss das vom Kunden freigegebene Grenzmuster sein.
Der Einkauf sollte darauf achten, „Branchenreferenzwerte“ nicht als absolute Regeln zu behandeln. Vor der Abnahme müssen beide Parteien versiegelte Grenzuster abzeichnen, und jede Charge muss anhand dieser geprüft werden. Verschiedene OEMs legen Wert auf unterschiedliche Methoden. Einige verlassen sich auf quantifizierte Daten, wie die VDI-Texturkonsistenz. Andere verlassen sich auf abgezeichnete visuelle Muster. Wieder andere verlassen sich auf die SPC-Prozessfähigkeit. Wenn ein Lieferant mehrere OEMs beliefert, müssen die Unterlagen separat verwaltet werden. Ein Mustersatz kann nicht für alle Programme verwendet werden.
SPI/VDI Oberflächengüten und Prüfumgebung
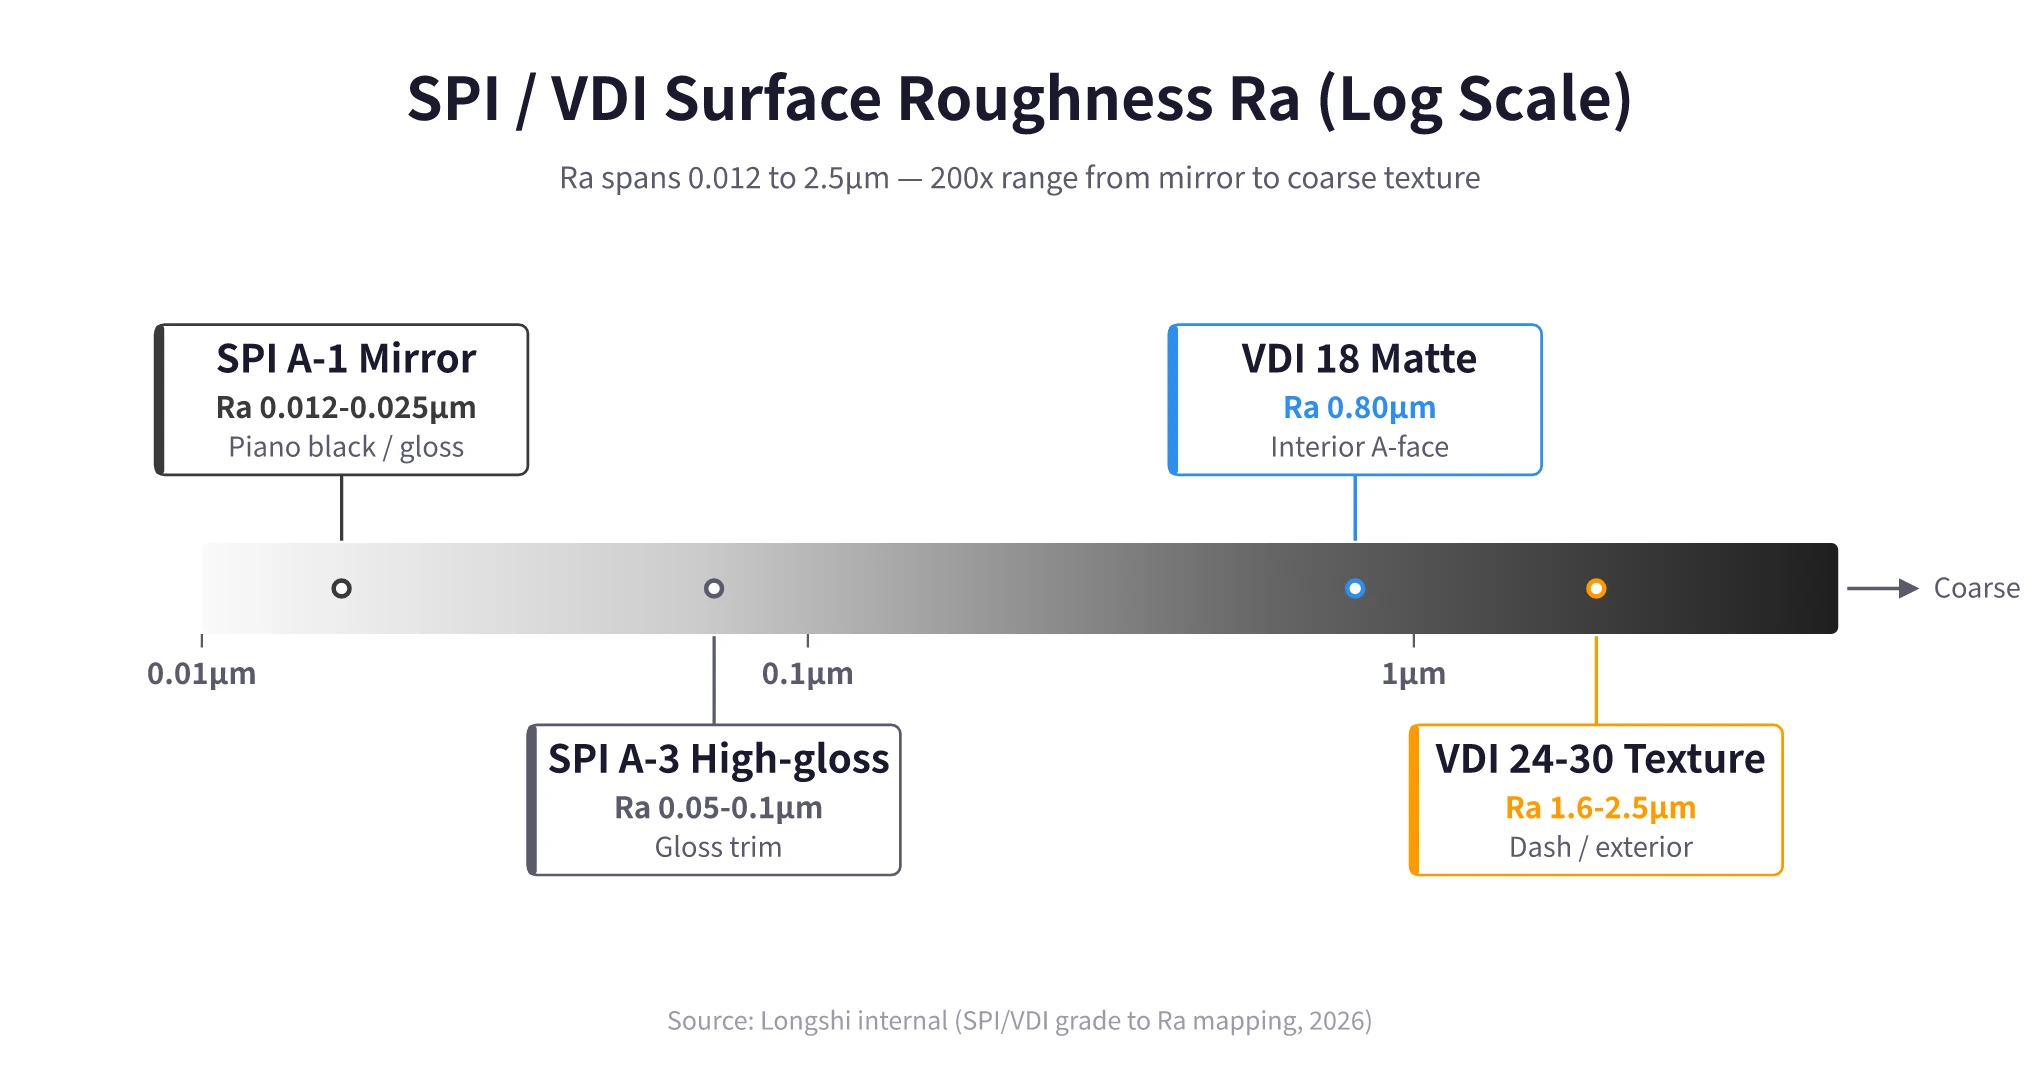
Sichtbare Oberflächen müssen auch gemäß SPI- oder VDI-Oberflächengüten abgenommen werden. Für eineSpritzgießwerkzeuge mit Spiegelglanz, die SPI-Poliergüten reichen von A1 bis D3, insgesamt 12 Stufen. A-1 ist eine Spiegelglanzoberfläche mit Ra 0,012-0,025 μm, fertiggestellt mit 6000er Diamantpaste. A-2 und A-3 sind Hochglanzoberflächen. Die B-Serie umfasst papierpolierte Oberflächen, die C-Serie steinpolierte Oberflächen und die D-Serie gestrahlte Texturen. VDI 3400 ist der deutsche Texturstandard für geätzte Oberflächen. VDI 18, Ra 0,80 μm, wird häufig für Klasse-A-Innenflächen verwendet. VDI 21-24, Ra 1,12-1,60 μm, ist üblich für Instrumententafeln und Stoßfängerverkleidungen. Über VDI 30 ist eine grobe Textur für Außenverkleidungen. Ra ist der arithmetische Mittelwert der Rauheitsprofilabweichung. Je niedriger der Ra-Wert, desto glatter die Oberfläche.
Die Prüfumgebung muss ebenfalls schriftlich festgelegt werden: D65 Standardlichtquelle bei 800-1200 Lux, Betrachtungswinkel 45° ±15°, Betrachtungsabstand 30 ±5 cm, neutralgrauer Hintergrund nach Munsell N5 und nicht mehr als 10 Sekunden Beobachtungszeit pro Teil. Heiße Teile direkt von der Linie können nicht direkt beurteilt werden. Wenn diese Bedingungen nicht vertraglich festgehalten sind, wird die Abnahme des Aussehens zu einer Ermessensfrage.
Harte Montage-Metriken
Ein konformes Einzelteil garantiert keine konforme Fahrzeugmontage. Harte Montagemaße konzentrieren sich auf Spaltmaß, Bündigkeit und GD&T (Geometrische Produktspezifikation).
Spalt und Bündigkeit
Der Spalt ist der Abstand zwischen zwei zusammenpassenden Oberflächen. Die Bündigkeit ist der Höhenunterschied zwischen diesen Oberflächen. Typische Werte für Innen- und Außenverkleidungen im Automobilbereich, basierend auf SAE J1100 und den Maßspezifikationen der OEM DTS, sind unten aufgeführt. Die endgültige Beurteilung muss der DTS-Spezifikation des Kunden entsprechen.
| Montageort | Spalt | Bündigkeit |
|---|---|---|
| Stoßfänger zu Kotflügel | 3.0 ±0.5 mm | 0 ±0.5 mm |
| Instrumententafel zur Türverkleidung | 1.0 ±0.3 mm | 0 ±0.5 mm |
| Passung der Vorder- und Hintertür | 4.0 ± 1.0 mm | 0 ±1.0 mm |
| Leuchte zur Karosserie | 2.0 ±0.5 mm | 0 ±0.5 mm |
| Kühlergrill zur Motorhaube | 3.5 ±0.5 mm | — |
Dies sind typische Referenzwerte. Die endgültige Beurteilung muss der dimensionalen Spezifikation des Kunden (DTS) folgen.
Die Bündigkeit an der Trennlinie ist ein absolutes Kriterium bei der Abnahme. In sichtbaren Zonen der Klasse A muss der Grat ≤0,02 mm und die Bündigkeit ≤0,03 mm betragen, mit Nulltoleranz für jegliche sichtbare Mängel. Viele OEMs lehnen Teile direkt ab, wenn die Bündigkeit an der Trennlinie 0,05 mm überschreitet.
GD&T-Anforderungen
Für die Geometrische Produktspezifikation (GD&T) von Kunststoffteilen, basierend auf ISO 1101 und GB/T 1182 und nach Teilegröße gruppiert, betragen die typischen Ebenheitstoleranzen 0,1-0,3 mm für Kleinteile unter 200 mm, 0,3-0,5 mm für mittelgroße Teile von 200-500 mm und 0,5-1,0 mm für große Teile über 500 mm. Typische Positionstoleranzwerte sind φ0,2-0,5 für Kleinteile, φ0,5-1,0 für mittelgroße Teile und φ1,0-2,0 für große Teile. Die GD&T von Kunststoffteilen ist in der Regel um eine Größenordnung weniger streng als die von Metallteilen. Metallteil-Standards können nicht direkt auf Kunststoffteile angewendet werden. Bei der Überprüfung von Montagezeichnungen sollte der Einkauf immer die GD&T-Merkmalstoleranzrahmen überprüfen, insbesondere die MMC-Modifikatoren.
Rastverbindung
Die Rastverbindung hängt von der elastischen Verformung des Kunststoffs ab. Das Design muss zwei Winkel kontrollieren: Der Einführwinkel für die Montageführung muss kleiner sein als der Halte-/Rastwinkel für den Auszugswiderstand, und das Interferenzniveau hängt vom Materialtyp ab. Die Dicke des Rastfußes sollte 50%-60% der Nennwandstärke betragen, um Spannungskonzentrationen zu vermeiden. Die Durchbiegung sollte auf 1.5%-2.5% der Wandstärke begrenzt werden. Der Formenlieferant sollte diese Werte bereits während der Konstruktion überprüft haben. Bei der Abnahme reicht ein Auszugskrafttest an mehreren Clips aus, um zu bestätigen, ob das Design funktioniert.
Kritische Daten im Werkzeugerprobungsbericht
Der Erstmusterprüfbericht ist der zentrale Nachweis bei der Formenabnahme. Der Einkauf sollte niemals nur die Schlussfolgerung lesen. Die Rohdaten sind maßgeblich.
Sieben gesperrte Prozessparameter, die überprüft werden müssen(ab T1 gesperrt; jede Produktionsabweichung gilt als nicht genehmigte Änderung):
| Parameter | Was es sichert | Manipulationsrisiko |
|---|---|---|
| Schmelzetemperatur | Steuert Fließfähigkeit und Optik | Erhöht, um Einfallstellen zu verbergen, wodurch die Teile jedoch spröde werden. |
| Werkzeugtemperatur | Steuert Kristallisation und Verzug | Reduziert, um den Ausstoß zu erhöhen, aber der Verzug nimmt zu |
| Einspritzgeschwindigkeit | Steuert Füllung und Optik | Erhöht, um Kurzschüsse zu verbergen, was zu Brandflecken und Fließlinien/Silberstreifen führt. |
| Nachdruck | Steuert Einfallstellen und Abmessungen | Erhöht, um Schwindung auszugleichen, wodurch die Teile überdimensioniert werden. |
| Nachdruckzeit | Steuert Maßhaltigkeit | Verkürzt zur Zeitersparnis, was zu späterem Schwinden führt |
| Kühlzeit | Steuert Entformungsverformung | Verkürzt zur Zeitersparnis, was zu Auswerferabdrücken und Verformungen führt |
| Zykluszeit | Steuert Kosten und Stabilität | Verkürzt zur Kostensenkung, was zu Abweichungen bei allen Schlüsselkennzahlen führt |
Wie man einen Cpk-Bericht liest:
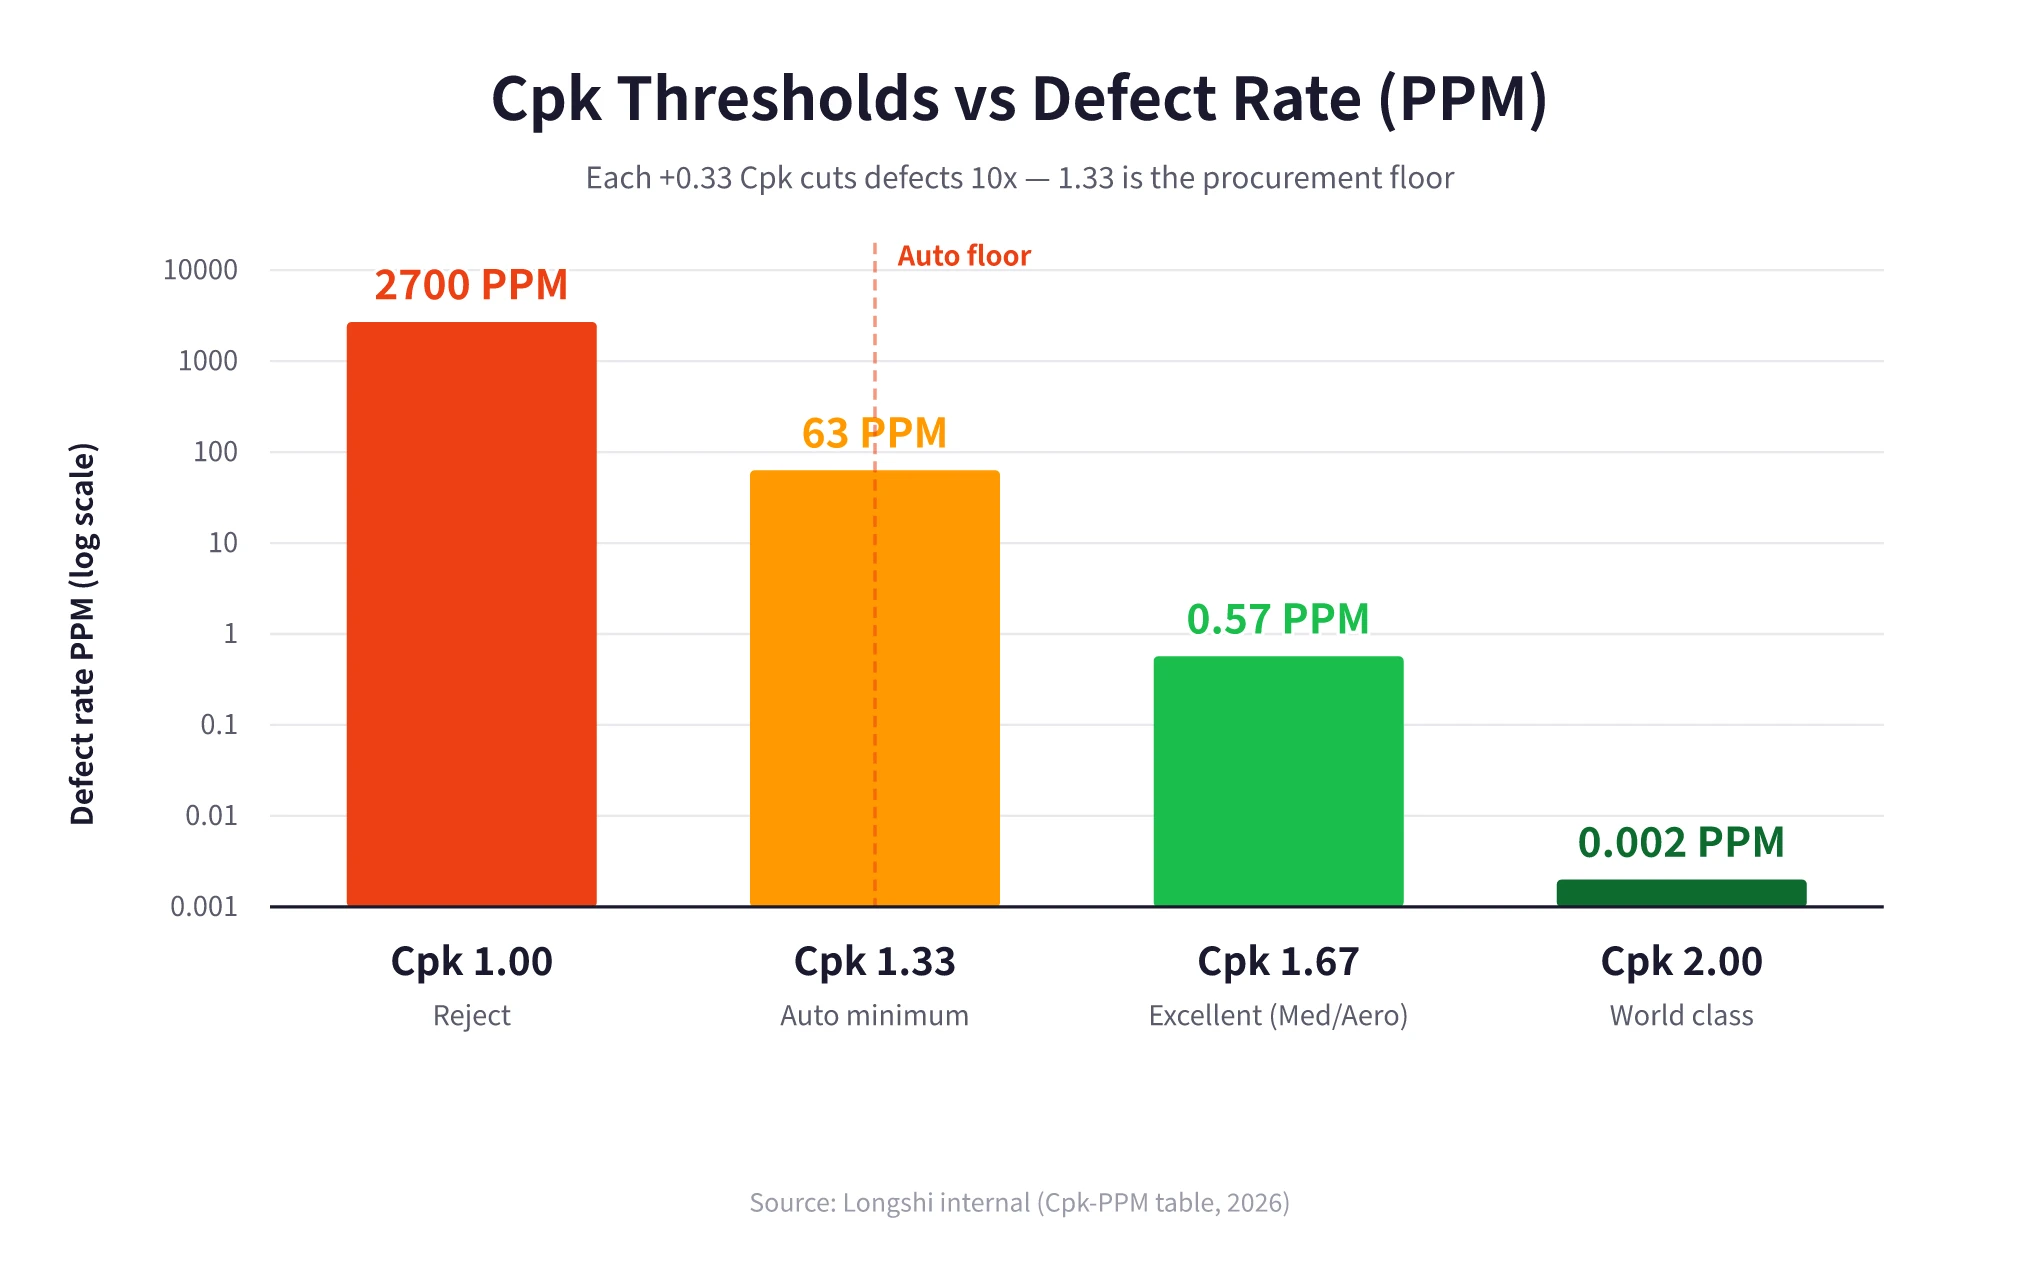
Die Cpk-Schwellenwerte sind klar definiert. Cpk <1,0 ist inakzeptabel, mit einer Fehlerrate von über 2700 PPM. Cpk 1,0-1,33 ist grenzwertig und verbesserungswürdig. Cpk ≥ 1,33 ist akzeptabel, mit einer Fehlerrate von 63 PPM oder weniger, und stellt den Mindestschwellenwert in der Automobilindustrie dar. Cpk ≥ 1,67 ist exzellent und typisch für Anwendungen in der Medizin- oder Luft- und Raumfahrttechnik. Cpk ≥ 2,0 ist Weltklasse. Für unkritische Maße kann ein Cpk von 1,0 akzeptabel sein, jedoch nur, wenn dies im Kontrollplan schriftlich festgehalten ist.
Der Einkauf darf beim Cpk-Grenzwert von 1,33 keine Zugeständnisse machen.
Es gibt vier gängige Methoden, Cpk-Berichte zu manipulieren. Erstens: Stichprobenverzerrung, bei der der Lieferant nur Teile auswählt, die nahe am Nennwert liegen. Dem kann man mit einer geschichteten Zufallsstichprobe nach Kavitätennummer entgegenwirken. Zweitens: Manipulation des Messsystems, z. B. durch Verwendung einer abgenutzten Sonde, um eine Unterkompensation der Schrumpfung zu verschleiern. Dem kann man entgegenwirken, indem man die Koordinatenmessmaschine (KMM) vor Ort mit einer Standardkugel überprüft und eine MSA GR&R <10% fordert. Drittens: Verwendung von Ppk anstelle von Cpk, weil der Wert besser aussieht. Dem kann man entgegenwirken, indem man Cpk explizit vorschreibt und die Untergruppengröße auf n=5 festlegt. Viertens: Toleranzsubstitution, bei der der Lieferant Cpk anhand der Zeichnungstoleranz anstelle der Funktionstoleranz berechnet. Dem kann man entgegenwirken, indem man einen GD&T-Funktionslehrenplan fordert.
Verwechseln Sie nicht die drei wichtigsten Produktionsfreigabesysteme:PPAP, ISIR und FAI. PPAP ist das Produktionsprozess-Freigabeverfahren (Production Part Approval Process) gemäß dem nordamerikanischen AIAG-System, üblicherweise auf Stufe 3 eingereicht. ISIR ist der Erstmusterprüfbericht (Initial Sample Inspection Report) gemäß dem deutschen VDA-System. FAI ist die Erstmusterprüfung (First Article Inspection) gemäß AS9102 für die Luft- und Raumfahrt sowie die allgemeine Fertigung. Alle drei dienen einem ähnlichen Zweck – vor der Serienproduktion zu überprüfen, ob der Lieferant die Zeichnungsanforderungen konstant erfüllen kann – stammen jedoch aus unterschiedlichen Systemen. Der Vertrag sollte das vom OEM geforderte Verfahren festlegen. Automobil-Tier-1-Lieferanten müssen zusätzlich das VDA 6.3 Prozessaudit, unter Verwendung der Elemente P2-P7 der aktuellen Ausgabe 2023, neben IATF 16949 bestehen.
Was tun, wenn die Abnahme fehlschlägt
Wenn die Abnahme fehlschlägt, fällt das Ergebnis üblicherweise in eine von drei Kategorien: geringfügige Nacharbeit, umfangreiche Nacharbeit oder Ausschuss. Die Entscheidung hängt davon ab, wie die Probleme verteilt sind und welche technischen Reparaturmöglichkeiten zur Verfügung stehen.
Vier Werkzeugkorrekturmethoden, aufgelistet vom kleinsten zum größten Eingriff:
- Schweißreparatur(Laserschweißen oder WIG-Schweißen zum Materialauftrag)—geeignet für lokalen Verschleiß, kleine Fehlstellen und die Reparatur von texturierten Oberflächen. Nachteile sind Verformungen in der Wärmeeinflusszone (WEZ) und Farbunterschiede der Schweißnaht. Vorvergüteter Stahl kann nach lokalem Glühen erweichen, daher muss diese Methode mit Vorsicht angewendet werden.
- Formeinsatzwechsel— geeignet für lokale Strukturänderungen, verschleißanfällige Bereiche und Entlüftungskorrekturen. Die Passungstoleranz des Einsatzes ist H₇/m6. Der Vorteil ist, dass der Hauptformgrundkörper unberührt bleibt.
- Schiebereinstellung— geeignet für Änderungen der Hinterschnittposition, unzureichenden Kernzugweg und Verschleißreparaturen. Dies ist eine größere Änderung und kann eine erneute Festigkeitsprüfung des Formgrundkörpers erfordern.
- Angusskanaländerung— geeignet für Füllungleichgewicht und ungünstige Bindennahtposition. Änderungen sind bei Kaltkanalformen relativ geringer und bei Heißkanalformen wesentlich kostspieliger.
VerantwortungsverteilungGemäß gängiger Branchenpraxis: Wenn der Formenlieferant nicht gemäß der genehmigten Zeichnung gefertigt hat, die Anforderungen an Stahlhärte oder Material nicht erfüllt wurden oder die vereinbarte Werkzeuglebensdauer, typischerweise 300.000 Schuss, nicht erreicht wurde, trägt der Formenlieferant die 100%-Verantwortung. Wenn der Produktentwickler die Struktur geändert hat, z. B. Wandstärke, Hinterschnitt oder Entformungsschräge, trägt die Produktentwicklungsseite die 100%-Verantwortung. Wenn der Spritzgießer die Form durch unsachgemäße Verarbeitung beschädigt hat, z. B. durch Zerstörung der Trennebene mit übermäßiger Schließkraft, trägt die Spritzgießerei die Verantwortung. Gemischte Verantwortung ist üblich und wird oft durch Verhandlungen im Verhältnis 30:70 bis 50:50 aufgeteilt.
Präventive Vertragsklauselnsind die Bereiche, in denen der Einkauf seinen eigentlichen Aufwand betreiben sollte:
- Das Versuchsmaterial, einschließlich Sorte, Lieferant und Trocknungsbedingungen, festlegen. Dem Formenlieferanten darf es nicht gestattet sein, Materialien vorübergehend zu wechseln, um Probleme zu verbergen.
- Den Abnahmestandard quantifizieren, einschließlich kritischer Abmessungen (Cpk ≥1,33), Anzahl der Grenzuster für das Aussehen, Beleuchtungswinkel und Werkzeuglebensdauer (Anzahl der Schüsse).
- Reaktionszeit für Formkorrekturen festlegen, z. B. die Anforderung eines Korrekturplans innerhalb von X Arbeitstagen nach einem T0-Fehler.
- Eine Kostengrenze festlegen, z. B. eine formelle Verantwortlichkeitsprüfung auslösen, wenn eine Runde der Formmodifikation X% des gesamten Formpreises überschreitet.
Wenn der Vertrag vage ist, zahlt der Einkauf die Rechnung, wenn Produktionsprobleme auftreten.
Die Werkzeugabnahme basiert letztlich auf messbaren Kriterien, nicht auf den Versprechen des Formenlieferanten. Liegt der Cpk-Wert unter 1,33, muss das Werkzeug nachgearbeitet werden. Überschreiten optische Mängel die freigegebene Grenzmustervorgabe, muss eine Entschädigung oder Nacharbeit verhandelt werden. Überschreitet die Fugenbündigkeit bei nicht-sichtbaren Montagebereichen 0,1 mm, sollte die PPAP-Freigabe zurückgehalten werden. Wenn Bemusterungsbericht, Grenzmustervorgaben und Vertragsklauseln übereinstimmen, kann der Einkauf mit Vertrauen unterzeichnen.
Wenn noch unklar ist, welche Maße als CC-Merkmale kontrolliert werden sollen oder welche Grenzwerte für optische Mängel in den Vertrag aufgenommen werden sollen, senden Sie uns die Zeichnung und die Anforderungen an die Grenz-/Musterteile zu. AlsSpritzgussformenhersteller, Moldsteells kann eine Vergleichscheckliste erstellen, um die Überprüfung des Erstmusterprüfberichts zu unterstützen und den PPAP-Freigabepunkt zu kontrollieren.





