
Nghiệm thu khuôn không phải là một quy trình kiểm tra hình thức đơn thuần, nơi ai đó chụp ảnh sau lần thử nghiệm T0 và bỏ đi. Ngay khi bộ phận mua hàng ký duyệt, các chỉ số cứng về kích thước, ngoại quan và lắp ráp trở thành cơ sở vững chắc duy nhất để đàm phán về việc sửa chữa hoặc bồi hoàn với nhà cung cấp khuôn. Nếu các chỉ số đó không được định lượng trong hợp đồng, nhà cung cấp có thể ẩn mình sau những tuyên bố mơ hồ rằng khuôn “về cơ bản là chấp nhận được.”
Danh sách kiểm tra này tuân theo các giai đoạn thử nghiệm T0/T1/T2. Kích thước được đánh giá theo cấp dung sai và Cpk, ngoại quan theo bề mặt loại A/B/C và giới hạn lỗi, và lắp ráp theo khe hở, độ bằng phẳng và GD&T. Báo cáo thử nghiệm cũng phải được kiểm tra về các thông số quy trình bị khóa và các cách phổ biến dữ liệu Cpk bị thao túng. Bộ phận mua hàng có thể đối chiếu báo cáo với danh sách này trực tiếp, mà không cần dựa vào giải thích bằng lời từ nhà cung cấp khuôn.
Moldsteells là mộtKhuôn ép nhựanhà sản xuất phục vụ các bộ phận trang trí nội và ngoại thất ô tô. Độ chính xác tiêu chuẩn của chúng tôi là ±0.005-0.01 mm. Các kích thước quan trọng được kiểm soát ở Cpk 1.33 trở lên, và máy đo tọa độ (CMM) cung cấp báo cáo kiểm tra kích thước đầy đủ. Danh sách kiểm tra dưới đây là tiêu chuẩn nghiệm thu nội bộ mà chúng tôi cung cấp cho các đội ngũ mua hàng.
Khung T0/T1/T2
T0 là lần chạy thử đầu tiên, hay FOT (First Off Tool). Mục đích của nó là để xác minh liệu cấu trúc khuôn có thể hoạt động được hay không—liệu khoang khuôn có điền đầy hoàn toàn, liệu con trượt và chốt đẩy có di chuyển trơn tru, và liệu có ba via nghiêm trọng hay thiếu liệu hay không. Các mẫu T0 sẽ luôn chứa các lỗi. Các vết lõm, cong vênh và kích thước ngoài dung sai là bình thường ở giai đoạn này. Các mẫu T0 không thể được sử dụng để kiểm tra chức năng, và chúng không bao giờ được coi là mẫu phê duyệt của khách hàng. Việc đánh tráo linh kiện T0 thành linh kiện T1 là một trong những mánh khóe tồi tệ nhất trong ngành. Một khi bộ phận mua hàng ký duyệt, mọi vấn đề phát sinh sau đó sẽ trở thành vấn đề của người mua.
T1 là lần thử nghiệm chính thức đầu tiên sau khi hiệu chỉnh khuôn. Ở giai đoạn này, kích thước, ngoại quan và lắp ráp được xem xét dựa trên yêu cầu của khách hàng. Cần có báo cáo kiểm tra kích thước đầy đủ. Máy đo tọa độ (CMM) phải kiểm tra toàn bộ bộ kích thước, từng hạng mục một, theo yêu cầu GD&T của bản vẽ. Bắt đầu từ T1, các thông số quy trình phải được khóa: nhiệt độ nóng chảy, nhiệt độ khuôn, tốc độ phun, áp suất giữ, thời gian giữ, thời gian làm mát và thời gian chu kỳ. Tất cả bảy hạng mục này phải xuất hiện trong báo cáo thử nghiệm. Bất kỳ sự sai lệch nào trong sản xuất đều được coi là thay đổi không được phê duyệt.
T2 xác minh sự ổn định ở thời gian chu kỳ sản xuất. Khuôn phải chạy liên tục trong 200-500 lần phun, hoặc 300-1000 lần phun đối với các linh kiện ô tô chính xác, để tính toán Cpk và xác nhận năng lực quy trình. Việc chấp nhận cuối cùng không dựa trên một sản phẩm tốt duy nhất. Nó phụ thuộc vào việc phân bố kích thước có duy trì ổn định trong quá trình sản xuất liên tục hay không.
Các chỉ số kích thước cứng
Bắt đầu với Kích thước CC và SC
Không phải mọi kích thước đều cần được giữ ở mức ±0.01 mm. Điều đó sẽ đẩy chi phí lên rất cao. Ngành công nghiệp ô tô phân loại kích thước theo APQP: kích thước CC (Đặc tính Quan trọng) liên quan đến an toàn và quy định, kích thước SC (Đặc tính Nổi bật) liên quan đến chức năng và lắp ráp, và phần còn lại tuân theo dung sai chung. Các kích thước quan trọng thường chiếm 20%-30% tổng số kích thước trên một bộ phận, dựa trên thực tiễn ngành. Trước khi nghiệm thu, bộ phận mua hàng nên yêu cầu nhà cung cấp khuôn đánh dấu danh sách CC/SC trên bản vẽ. Danh sách đó là nền tảng của việc nghiệm thu và là một công cụ đàm phán quan trọng.
So sánh Tiêu chuẩn Dung sai
Tiêu chuẩn dung sai phải được xác định trước khi chấp nhận. Trung Quốc hiện đang sử dụng GB/T 14486-2008,Dung sai kích thước cho các chi tiết nhựa đúc, với bảy cấp độ từ MT1 đến MT7. MT1 và MT2 là cấp độ chính xác, MT3 đến MT5 là cấp độ tiêu chuẩn, và MT6 và MT7 là cấp độ kích thước tự do. Các chương trình của Đức sử dụng DIN 16742, thay thế DIN 16901 cũ hơn và chia dung sai thành sáu nhóm từ 110 đến 160 dựa trên vật liệu và kích thước. Các chương trình quốc tế sử dụng ISO 20457:2018, với chín cấp độ dung sai từ TG1 đến TG9. Tiêu chuẩn ô tô của Trung Quốc QC/T 29017-1991 cụ thể hơn cho các bộ phận ô tô so với GB/T 14486. Thứ tự ưu tiên là tiêu chuẩn doanh nghiệp OEM > QC/T 29017 > GB/T 14486 > ISO 20457/DIN 16742. Điều này phải được xác nhận trước khi ký hợp đồng.
| Số tiêu chuẩn | Hệ thống | Cấp độ | Ứng dụng tiêu biểu |
|---|---|---|---|
| GB/T 14486-2008 | Tiêu chuẩn quốc gia Trung Quốc | MT1-MT7 | Mặc định cho các chi tiết nhựa thông thường |
| QC/T 29017-1991 | Tiêu chuẩn công nghiệp ô tô Trung Quốc | Dung sai không xác định | Ưu tiên cho các chi tiết trang trí nội thất và ngoại thất ô tô |
| ISO 20457:2018 | Quốc tế | TG1-TG9 (phân tách W/NW) | Các chi tiết xuất khẩu và dự án đa tiêu chuẩn |
| DIN 16742 | Đức | Sáu nhóm, 110-160 | Các chương trình OEM của Đức |
Điểm mấu chốt trong ISO 20457 là sự phân biệt giữa W và NW. W đề cập đến các kích thước liên quan đến khuôn, Loại B, không bị ảnh hưởng bởi việc đóng khuôn hoặc hoạt động của thanh trượt. NW đề cập đến các kích thước không liên quan đến khuôn, Loại A, bị ảnh hưởng bởi việc đóng khuôn, thanh trượt hoặc biến thiên chốt đẩy. Dung sai NW lớn hơn dung sai W. Điều đó làm cho ISO 20457 nghiêm ngặt hơn hệ thống DIN cũ. Bộ phận mua hàng không thể áp dụng một dung sai chung cho cả hai.
Bù co ngót và khoang khuôn
Nhựa co ngót trong quá trình làm nguội, vì vậy khoang khuôn phải được làm quá khổ trước để bù trừ. Phạm vi co ngót điển hình cho các vật liệu nội thất và ngoại thất ô tô phổ biến là PP+EPDM-T20 cho vỏ cản, 0.9%-1.3%; PA6-GF30 cho các bộ phận kết cấu, 0.3%-0.6%; và PC/ABS cho giá đỡ bảng điều khiển, 0.5%-0.7%. Các vật liệu chứa sợi thủy tinh cho thấy tính dị hướng mạnh, vì vậy độ co ngót khác nhau dọc và ngang theo hướng dòng chảy. Theo quy tắc chung, kích thước khoang khuôn được phóng to dựa trên kích thước chi tiết thành phẩm ÷ (1 — tỷ lệ co ngót). Trên thực tế, mức độ bù trừ thực tế phụ thuộc vào kinh nghiệm của nhà chế tạo khuôn, không chỉ là giá trị trong sổ tay, và nó vẫn cần được tinh chỉnh sau thử nghiệm T0.
Các chỉ số ngoại quan cứng
Ngoại quan là yếu tố mà bộ phận mua hàng dễ gặp khó khăn nhất. Nếu giới hạn chấp nhận lỗi không được quy định rõ trong hợp đồng, nhà cung cấp khuôn có thể luôn viện dẫn “thực tiễn công nghiệp thông thường.”
Cách xác định bề mặt loại A/B/C
Tiêu chuẩn chấp nhận về ngoại quan bắt đầu bằng việc phân loại bề mặt. Bề mặt loại A là các bề mặt nhìn thấy chính mà người dùng nhìn trực tiếp trong quá trình sử dụng hàng ngày, chẳng hạn như mặt trước của bảng điều khiển, bảng điều khiển trung tâm và bề mặt ngoài của cản xe. Bề mặt loại B là các bề mặt nhìn thấy thứ cấp, được nhìn thấy gián tiếp khi mở cửa hoặc từ một góc độ nhất định, chẳng hạn như các mặt bên của bảng điều khiển, ốp trụ và khu vực tấm cửa dưới. Bề mặt loại C là các bề mặt lắp ráp ẩn, chẳng hạn như gân phía sau, vị trí kẹp và giá đỡ. Việc phân loại phải dựa trên tình trạng lắp ráp cuối cùng của xe, không phải chi tiết rời. Một bề mặt trông như loại A trên chi tiết rời có thể trở thành loại B sau khi lắp ráp xe.
Giới hạn chấp nhận cho 8 lỗi phổ biến
Bảng dưới đây thể hiện giới hạn chấp nhận cho tám lỗi phổ biến trên các bề mặt Cấp A/B/C. Đây là các giá trị tham chiếu của ngành. Quyền quyết định cuối cùng phải là mẫu giới hạn được khách hàng phê duyệt.
| Khuyết tật | Thuật ngữ chuyên ngành | Bề mặt cấp A | Bề mặt cấp B | Bề mặt cấp C |
|---|---|---|---|---|
| Vết lõm co ngót | Vết lõm co ngót | Độ sâu ≤0.05 mm và không nhìn thấy | ≤0.1 mm | ≤0.2 mm |
| Đường hàn | Đường hàn | Không được phép ở các khu vực có kết cấu hoặc bóng bẩy dễ nhìn thấy | Được phép nếu chênh lệch chiều cao ≤ 0.05 mm | Không giới hạn |
| Bavia | Bavia | Dung sai bằng không, tràn đường phân khuôn ≤0.05 mm | ≤0.1 mm | ≤0.3 mm |
| Vết ố do chốt đẩy | Dấu chốt đẩy | Không được phép | Cho phép vết nhỏ, không có vết trắng | Không được ảnh hưởng đến chức năng |
| Vệt bạc | Vết chảy / vết loang | Không được phép | Nhỏ, ≤3 mm, tối đa 2 điểm | Không được ảnh hưởng đến chức năng |
| Vết cháy | Vết cháy | Dung sai bằng không | Hơi ngả vàng có thể chấp nhận được | Không được ảnh hưởng đến chức năng |
| Vỏ cam | Vỏ cam | Độ lệch bóng ≤2 GU | ≤5 GU | Không giới hạn |
Đây là các giá trị tham chiếu của ngành. Quyền quyết định cuối cùng phải thuộc về mẫu giới hạn được khách hàng phê duyệt.
Bộ phận mua hàng cần cẩn trọng không coi “giá trị tham chiếu ngành” là quy tắc tuyệt đối. Trước khi nghiệm thu, cả hai bên phải ký duyệt các mẫu giới hạn đã niêm phong, và mỗi lô hàng phải được kiểm tra đối chiếu với các mẫu đó. Các nhà sản xuất thiết bị gốc (OEM) khác nhau nhấn mạnh các phương pháp khác nhau. Một số dựa vào dữ liệu định lượng, chẳng hạn như độ đồng nhất kết cấu VDI. Một số dựa vào các mẫu trực quan đã ký duyệt. Một số dựa vào năng lực quy trình SPC. Nếu một nhà cung cấp phục vụ nhiều OEM, các hồ sơ phải được quản lý riêng biệt. Một bộ mẫu không thể được sử dụng cho tất cả các chương trình.
Các cấp độ bề mặt SPI/VDI và môi trường kiểm tra
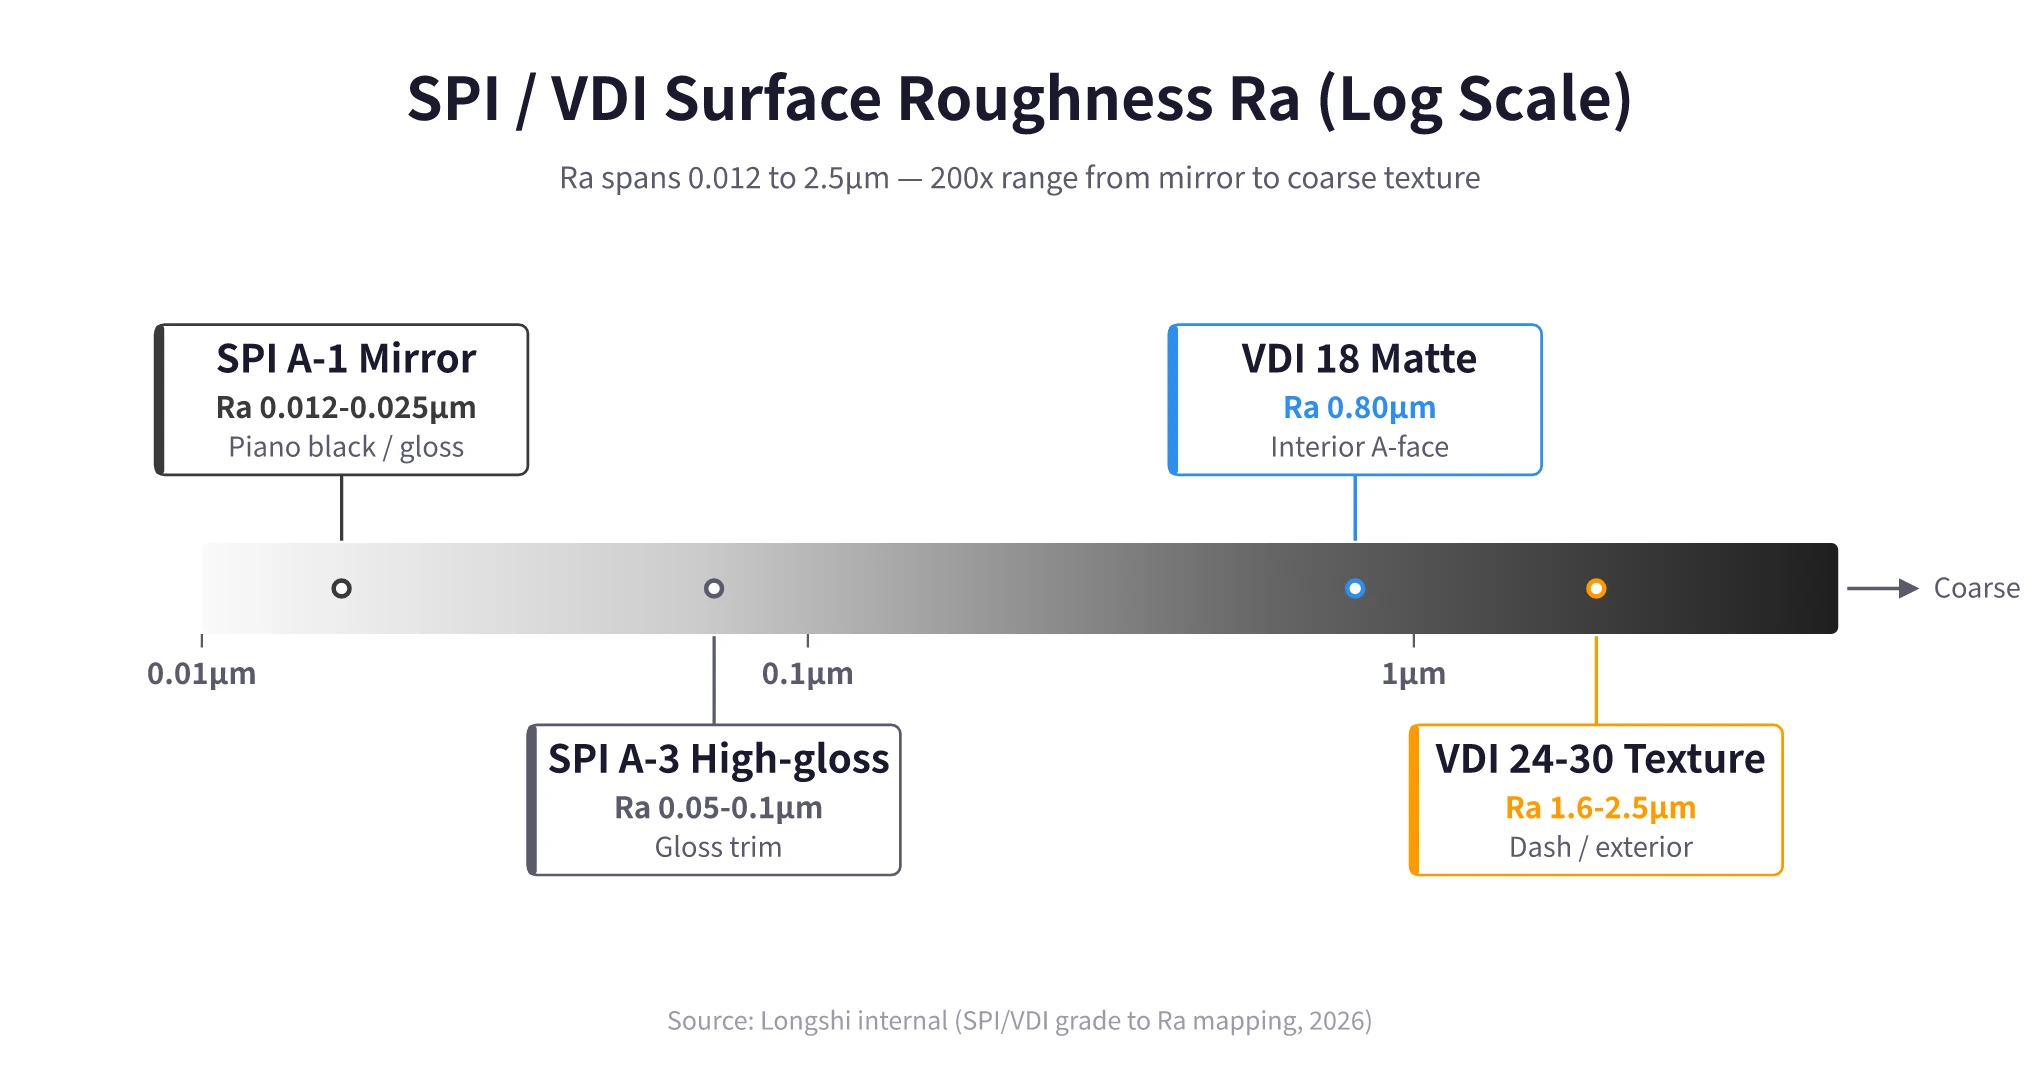
Các bề mặt nhìn thấy cũng phải được chấp nhận theo cấp độ bề mặt SPI hoặc VDI. Đối với mộtKhuôn ép nhựa hoàn thiện bóng gương, Cấp độ đánh bóng SPI chạy từ A1 đến D3, tổng cộng có 12 cấp độ. A-1 là bề mặt gương với Ra 0.012-0.025 μm, được hoàn thiện bằng bột kim cương 6000 grit. A-2 và A-3 là các bề mặt có độ bóng cao. Dòng B bao gồm các bề mặt đánh bóng bằng giấy, dòng C là bề mặt đánh bóng bằng đá, và dòng D là các kết cấu phun cát. VDI 3400 là tiêu chuẩn kết cấu của Đức cho các bề mặt ăn mòn. VDI 18, Ra 0.80 μm, thường được sử dụng trên các bề mặt nội thất loại A. VDI 21-24, Ra 1.12-1.60 μm, phổ biến cho bảng điều khiển và vỏ cản. Trên VDI 30 là kết cấu thô cho các chi tiết trang trí ngoại thất. Ra là độ lệch trung bình số học của biên dạng nhám. Ra càng thấp, bề mặt càng mịn.
Môi trường kiểm tra cũng phải được quy định bằng văn bản: nguồn sáng tiêu chuẩn D65 ở độ rọi 800-1200 lux, góc nhìn 45° ±15°, khoảng cách nhìn 30 ±5 cm, nền xám trung tính theo Munsell N5, và không quá 10 giây quan sát mỗi chi tiết. Các chi tiết nóng vừa ra khỏi dây chuyền không thể được đánh giá trực tiếp. Nếu các điều kiện này không được ghi vào hợp đồng, việc chấp nhận ngoại quan sẽ trở thành vấn đề ý kiến chủ quan.
Các chỉ số lắp ráp cứng
Một chi tiết rời đạt chuẩn không đảm bảo việc lắp ráp xe đạt chuẩn. Các chỉ số lắp ráp nghiêm ngặt tập trung vào khe hở, độ phẳng và GD&T.
Khe hở và Độ đồng phẳng
Khe hở là khoảng cách giữa hai bề mặt lắp ghép. Độ đồng phẳng là sự chênh lệch chiều cao giữa các bề mặt đó. Các giá trị điển hình cho các chi tiết trang trí nội thất và ngoại thất ô tô, dựa trên SAE J1100 và các thông số kỹ thuật kích thước DTS của OEM, được hiển thị bên dưới. Quyết định cuối cùng phải tuân theo thông số kỹ thuật DTS của khách hàng.
| Vị trí lắp ráp | Khe hở | Độ bằng phẳng |
|---|---|---|
| Từ cản xe đến vè xe | 3.0 ±0.5 mm | 0 ±0.5 mm |
| Bảng điều khiển đến ốp cửa | 1.0 ±0.3 mm | 0 ±0.5 mm |
| Độ khớp giữa cửa trước và cửa sau | 4.0 ± 1.0 mm | 0 ±1.0 mm |
| Đèn đến thân xe | 2.0 ±0.5 mm | 0 ±0.5 mm |
| Lưới tản nhiệt đến nắp ca-pô | 3.5 ±0.5 mm | — |
Đây là các giá trị tham chiếu điển hình. Phán quyết cuối cùng phải tuân theo thông số kỹ thuật kích thước DTS của khách hàng.
Độ bằng phẳng tại đường phân khuôn là một giới hạn đỏ trong nghiệm thu. Trong các vùng nhìn thấy cấp A, bavia phải ≤0.02 mm và độ bằng phẳng phải ≤0.03 mm, với dung sai bằng không cho bất kỳ khuyết tật nhìn thấy nào. Nhiều nhà sản xuất gốc (OEM) từ chối thẳng các chi tiết khi độ bằng phẳng tại đường phân khuôn vượt quá 0.05 mm.
Yêu cầu về GD&T
Đối với GD&T của chi tiết nhựa, dựa trên ISO 1101 và GB/T 1182 và được nhóm theo kích thước chi tiết, giới hạn độ phẳng điển hình là 0.1-0.3 mm cho các chi tiết nhỏ dưới 200 mm, 0.3-0.5 mm cho các chi tiết trung bình từ 200-500 mm, và 0.5-1.0 mm cho các chi tiết lớn trên 500 mm. Các giá trị dung sai vị trí điển hình là φ0.2-0.5 cho các chi tiết nhỏ, φ0.5-1.0 cho các chi tiết trung bình, và φ1.0-2.0 cho các chi tiết lớn. GD&T của chi tiết nhựa thường lỏng hơn một bậc độ lớn so với chi tiết kim loại. Các tiêu chuẩn cho chi tiết kim loại không thể áp dụng trực tiếp cho chi tiết nhựa. Khi xem xét bản vẽ lắp ráp, bộ phận mua hàng luôn phải kiểm tra các khung kiểm soát đặc tính GD&T, đặc biệt là các bộ điều chỉnh MMC.
Khớp nối ngàm
Sự ăn khớp kiểu ngàm phụ thuộc vào biến dạng đàn hồi của nhựa. Thiết kế phải kiểm soát hai góc: góc lắp ráp để dẫn hướng khi lắp phải nhỏ hơn góc giữ để chống bung ra, và mức độ can thiệp phụ thuộc vào loại vật liệu. Độ dày chân ngàm nên là 50%-60% độ dày thành danh nghĩa để tránh tập trung ứng suất. Độ lệch phải được kiểm soát ở mức 1.5%-2.5% độ dày thành. Nhà cung cấp khuôn phải đã xác minh các giá trị này trong quá trình thiết kế. Khi nghiệm thu, một bài kiểm tra lực kéo trên một số kẹp là đủ để xác nhận liệu thiết kế có hoạt động hay không.
Dữ liệu quan trọng trong báo cáo thử nghiệm
Báo cáo thử nghiệm là bằng chứng cốt lõi trong việc chấp nhận khuôn. Bộ phận mua hàng không bao giờ chỉ nên đọc kết luận. Dữ liệu thô mới là quan trọng.
Bảy thông số quy trình cố định phải được kiểm tra(khóa từ T1 trở đi; bất kỳ sai lệch sản xuất nào cũng được tính là một thay đổi không được phê duyệt):
| Thông số | Chức năng khóa | Rủi ro thao túng |
|---|---|---|
| Nhiệt độ nóng chảy | Kiểm soát tính lưu động và ngoại quan | Tăng độ dày để che vết lõm co ngót, nhưng chi tiết trở nên giòn |
| Nhiệt độ khuôn | Kiểm soát kết tinh và cong vênh | Giảm để tăng sản lượng, nhưng độ cong vênh tăng lên |
| Tốc độ phun | Kiểm soát điền đầy và ngoại quan | Nâng cao để che khuyết tật thiếu liệu (short shot), gây ra vết cháy và vết chảy / vết loang |
| Áp suất giữ | Kiểm soát vết lõm và kích thước | Tăng độ dày để bù co ngót, khiến chi tiết bị quá khổ |
| Thời gian giữ | Kiểm soát độ ổn định kích thước | Rút ngắn để tiết kiệm thời gian, dẫn đến co ngót muộn |
| Thời gian làm mát | Kiểm soát biến dạng khi tháo khuôn | Rút ngắn để tiết kiệm thời gian, gây ra vết tì chốt đẩy và biến dạng |
| Thời gian chu kỳ | Kiểm soát chi phí và độ ổn định | Rút ngắn để cắt giảm chi phí, gây ra sự sai lệch trong tất cả các chỉ số chính |
Cách đọc báo cáo Cpk:
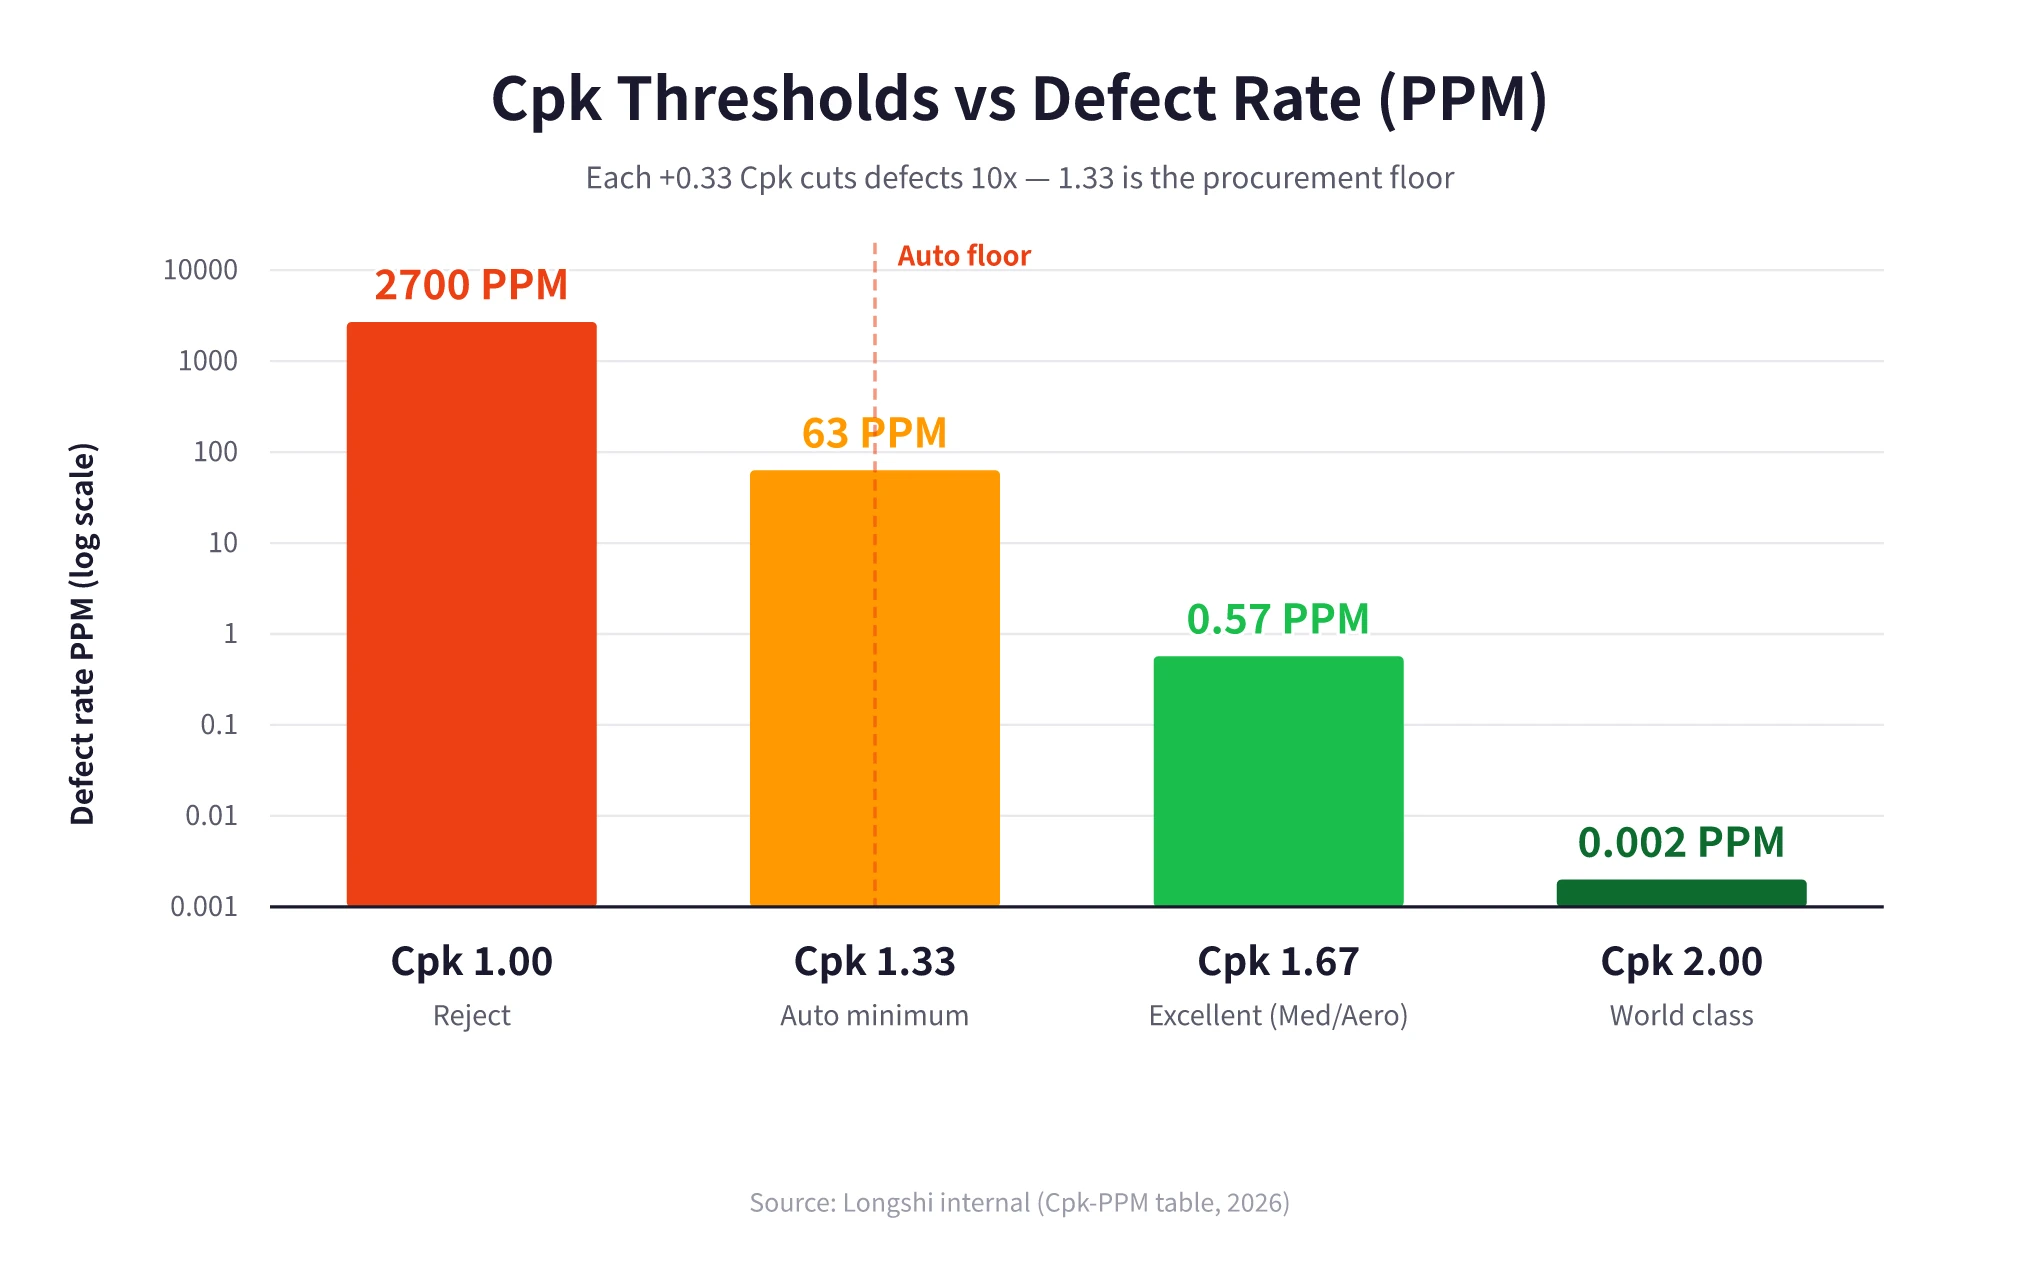
Các ngưỡng Cpk rất rõ ràng. Cpk <1.0 là không chấp nhận được, với tỷ lệ lỗi trên 2700 PPM. Cpk 1.0-1.33 ở mức giới hạn và cần cải thiện. Cpk ≥ 1.33 là chấp nhận được, với tỷ lệ lỗi từ 63 PPM trở xuống, và đây là ngưỡng tối thiểu trong ngành ô tô. Cpk ≥ 1.67 là xuất sắc và điển hình cho công việc trong ngành y tế hoặc hàng không vũ trụ. Cpk ≥ 2.0 là đẳng cấp thế giới. Đối với các kích thước không quan trọng, Cpk 1.0 có thể chấp nhận được, nhưng chỉ khi điều đó được ghi rõ trong kế hoạch kiểm soát.
Bộ phận mua hàng không thể nhượng bộ về mức Cpk 1.33.
Có bốn cách phổ biến để báo cáo Cpk bị thao túng. Thứ nhất là sai lệch trong việc chọn mẫu, khi nhà cung cấp chỉ chọn những chi tiết gần với giá trị danh nghĩa. Để khắc phục điều này, hãy sử dụng phương pháp lấy mẫu ngẫu nhiên phân tầng theo số khoang khuôn. Thứ hai là thao túng hệ thống đo lường, chẳng hạn như sử dụng đầu dò bị mòn để che giấu việc bù co ngót không đủ. Để khắc phục điều này, hãy kiểm tra máy đo tọa độ (CMM) tại chỗ bằng một quả cầu chuẩn và yêu cầu MSA GR&R <10%. Thứ ba là sử dụng Ppk thay vì Cpk vì con số này trông đẹp hơn. Để khắc phục điều này, hãy chỉ định rõ ràng Cpk và cố định kích thước nhóm con ở n=5. Thứ tư là thay thế dung sai, khi nhà cung cấp tính toán Cpk dựa trên dung sai bản vẽ thay vì dung sai chức năng. Để khắc phục điều này, hãy yêu cầu một kế hoạch kiểm tra GD&T chức năng.
Không nhầm lẫn ba hệ thống phê duyệt sản xuất chính:PPAP, ISIR và FAI. PPAP là Quy trình phê duyệt sản xuất linh kiện theo hệ thống AIAG Bắc Mỹ, thường được nộp ở Cấp độ 3. ISIR là Báo cáo kiểm tra mẫu ban đầu theo hệ thống VDA của Đức. FAI là Kiểm tra sản phẩm đầu tiên theo AS9102 cho ngành hàng không vũ trụ và sản xuất chung. Cả ba đều có mục đích tương tự—để xác minh trước khi sản xuất hàng loạt rằng nhà cung cấp có thể đáp ứng nhất quán các yêu cầu bản vẽ—nhưng chúng đến từ các hệ thống khác nhau. Hợp đồng nên chỉ rõ quy trình được OEM yêu cầu. Các nhà cung cấp cấp 1 ô tô cũng phải vượt qua cuộc kiểm toán quy trình VDA 6.3, sử dụng các yếu tố P2-P7 trong phiên bản 2023 hiện tại, cùng với IATF 16949.
Phải làm gì nếu không đạt tiêu chuẩn nghiệm thu
Nếu việc nghiệm thu không thành công, kết quả thường rơi vào một trong ba trường hợp: sửa chữa nhỏ, sửa chữa lớn hoặc loại bỏ. Quyết định phụ thuộc vào cách phân bố các vấn đề và lộ trình sửa chữa kỹ thuật khả dụng.
Bốn phương pháp hiệu chỉnh khuôn, được liệt kê theo mức độ can thiệp từ nhỏ đến lớn:
- Sửa chữa đường hàn(hàn laser hoặc hàn TIG để đắp thêm thép)—phù hợp cho việc sửa chữa mài mòn cục bộ, các khu vực thiếu nhỏ và bề mặt có vân. Nhược điểm là biến dạng vùng ảnh hưởng nhiệt (HAZ) và sự khác biệt màu sắc mối hàn. Thép đã tôi sẵn có thể bị mềm đi sau khi ủ cục bộ, vì vậy phương pháp này phải được sử dụng cẩn thận.
- Thay thế lõi khuôn— phù hợp cho các thay đổi cấu trúc cục bộ, khu vực dễ mài mòn và điều chỉnh thoát khí. Dung sai lắp ghép insert là H₇/m6. Ưu điểm là đế khuôn chính không bị ảnh hưởng.
- Điều chỉnh chốt trượt— phù hợp cho các thay đổi vị trí undercut, hành trình rút lõi không đủ và sửa chữa mài mòn. Đây là một thay đổi lớn hơn và có thể yêu cầu đánh giá lại độ bền của đế khuôn.
- Điều chỉnh kênh dẫn nhựa— phù hợp cho việc mất cân bằng điền đầy và vị trí đường hàn kém. Các thay đổi tương đối nhỏ hơn ở khuôn runner nguội và tốn kém hơn nhiều ở khuôn runner nóng.
Phân bổ trách nhiệmtheo thông lệ tiêu chuẩn của ngành: nếu nhà cung cấp khuôn không gia công theo bản vẽ đã được phê duyệt, không đáp ứng yêu cầu về độ cứng thép hoặc vật liệu, hoặc không đạt tuổi thọ khuôn đã thỏa thuận, thường là 300.000 chu kỳ, thì nhà cung cấp khuôn chịu 100% trách nhiệm. Nếu nhà thiết kế sản phẩm thay đổi cấu trúc, chẳng hạn như độ dày thành, undercut, hoặc góc thoát khuôn, thì bên thiết kế sản phẩm chịu 100%. Nếu nhà ép nhựa làm hỏng khuôn do quy trình xử lý không đúng, chẳng hạn như làm hỏng đường phân khuôn bằng lực kẹp quá mức, thì nhà máy ép nhựa chịu trách nhiệm. Trách nhiệm hỗn hợp là phổ biến, thường được phân chia từ 30:70 đến 50:50 thông qua đàm phán.
Các điều khoản hợp đồng phòng ngừalà nơi bộ phận mua hàng nên tập trung nỗ lực thực sự:
- Chốt vật liệu thử nghiệm, bao gồm cấp độ, nhà cung cấp và điều kiện sấy. Không được phép nhà cung cấp khuôn tạm thời thay đổi vật liệu để che giấu vấn đề.
- Định lượng tiêu chuẩn nghiệm thu, bao gồm kích thước quan trọng Cpk ≥1.33, số lượng mẫu giới hạn ngoại quan, góc chiếu sáng và tuổi thọ khuôn tính theo số chu kỳ ép.
- Đặt thời gian phản hồi cho việc sửa chữa khuôn, ví dụ như yêu cầu có kế hoạch khắc phục trong vòng X ngày làm việc sau lỗi T0.
- Đặt giới hạn chi phí, ví dụ như kích hoạt đánh giá trách nhiệm chính thức khi một đợt sửa đổi khuôn vượt quá X% tổng giá trị khuôn.
Nếu hợp đồng không rõ ràng, bộ phận mua hàng sẽ phải chịu chi phí khi các vấn đề sản xuất phát sinh.
Việc nghiệm thu khuôn cuối cùng dựa trên các tiêu chí có thể đo lường được, chứ không phải lời hứa của nhà cung cấp khuôn. Nếu Cpk dưới 1.33, công cụ phải được gia công lại. Nếu các lỗi ngoại quan vượt quá mẫu giới hạn đã được phê duyệt, phải đàm phán về việc bồi thường hoặc gia công lại. Nếu độ phẳng lắp ráp không liên quan đến ngoại quan vượt quá 0.1 mm, việc ký duyệt PPAP nên được giữ lại. Khi báo cáo thử nghiệm, mẫu giới hạn và các điều khoản hợp đồng đều khớp nhau, bộ phận mua hàng có thể ký duyệt với sự tự tin.
Nếu vẫn chưa rõ kích thước nào nên được kiểm soát như đặc tính CC hoặc giới hạn lỗi ngoại quan nào nên được ghi vào hợp đồng, hãy gửi bản vẽ và các yêu cầu về mẫu giới hạn. Với tư cách là mộtNhà sản xuất khuôn ép phun, Moldsteells có thể chuẩn bị một danh sách kiểm tra so sánh để giúp xem xét báo cáo thử nghiệm và kiểm soát điểm phê duyệt PPAP.





