
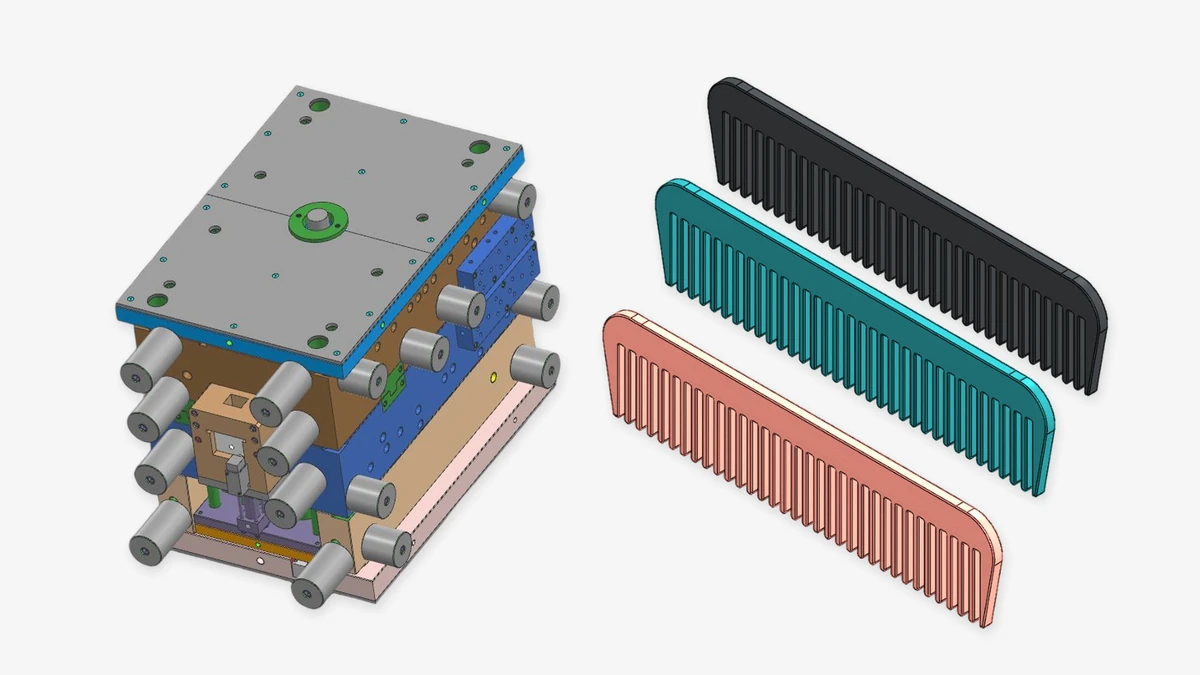
Wenn Sie ein Kammwerkzeug in China fertigen und für die Spritzgussproduktion in Ihr Land liefern lassen möchten, betrachten Sie zunächst drei Möglichkeiten: Zweiplatten-Kaltkanalwerkzeuge, Dreiplatten-Kaltkanalwerkzeuge mit Punktanguss und Heißkanalwerkzeuge. Alle drei können zu geeigneten Kunststoffkamm-Konstruktionen passen. Sie unterscheiden sich beim Schmelzeeintritt in die Kavitäten, bei der Kammentnahme nach dem Öffnen sowie bei zusätzlicher Ausrüstung und Wartung.
Zwei- und Dreiplatten bezeichnen den Trennaufbau des Werkzeugs. Kalt- und Heißkanal beschreiben das Zuführsystem. Die Kavitätenzahl gibt an, wie viele Kämme pro Schuss entstehen. Diese Merkmale lassen sich kombinieren; nachfolgend werden konkrete Ausführungen verglichen.
Dieser Artikel behandelt gewöhnliche einfarbige Kunststoffkämme, deren Rücken und Zähne in einem Stück geformt werden. Bei moldsteells bewerten wir Kammgeometrie, Werkzeugausführung und Produktionsmaschine gemeinsam. Ein Werkzeug, das bei Versuchen in China brauchbare Teile liefert, muss nach der Lieferung auch zu Ihrer Maschine passen und wie vorgesehen funktionieren.
Die folgenden Preise sind vorläufige Planungsschätzungen aus öffentlichen chinesischen Kammwerkzeug-Angeboten, Kostenerläuterungen von Werkzeugbauern und Branchendiskussionen. Die ersten drei Spannen haben dieselbe Vergleichsbasis: ein gewöhnlicher einfarbiger Flachkamm, 4-8 Kavitäten und eine übliche Haushaltswarenoberfläche, ohne komplexe Seitenzüge oder Zweikomponentenspritzguss. Danach folgt ein separates 16-fach-Heißkanalszenario. Alle Preise verstehen sich in US-Dollar je Werkzeug und dienen zur Einschätzung der Investitionsgröße.
Zweiplatten-Kaltkanalwerkzeuge: mit einer einfachen Ausführung beginnen
Beim Schließen bilden die beiden Formflächen die Kammgeometrie. Kunststoff fließt von der Maschinendüse in den Angusskegel und durch Verteilerkanäle und Anschnitte in die Kavitäten. Nach dem Kühlen sind Kämme und Kunststoff im Zuführsystem erstarrt. Dieser erstarrte Anguss wird beim Öffnen entfernt. Das Werkzeug öffnet an seiner Haupttrennebene, und Kämme sowie Anguss werden entnommen.
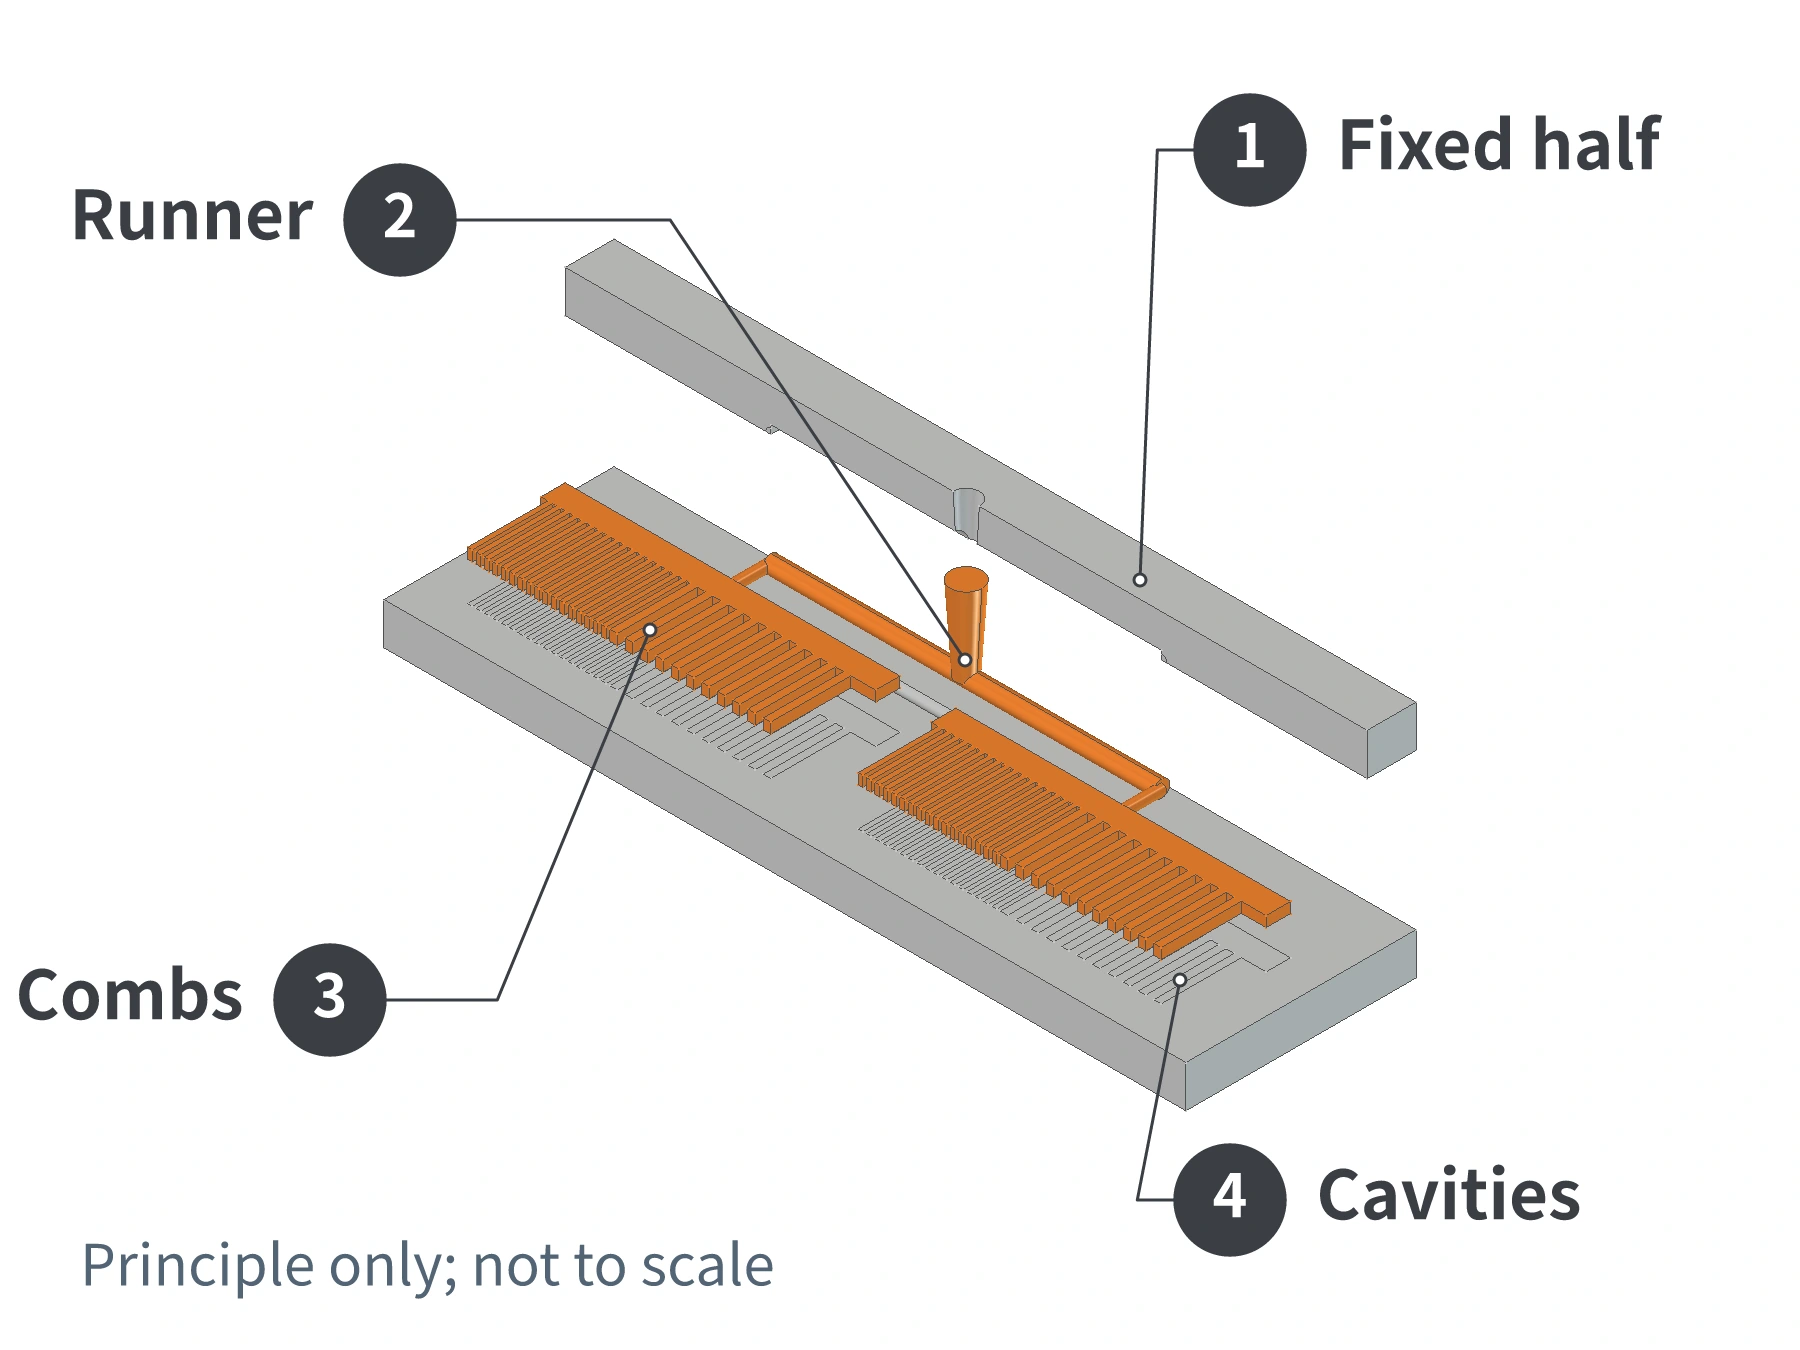
Für einen gewöhnlichen Flachkamm, der in Hauptöffnungsrichtung entformbar ist, ist dies ein sinnvoller Ausgangspunkt. Heißkanalverteiler und zugehörige Temperaturregelung sind nicht nötig. Bei gleichem Produkt und gleicher Kavitätenzahl ist die Anfangsinvestition meist niedriger als beim Heißkanal, und die Ausführung ist leichter zu verstehen und zu warten.
Prüfen Sie, wie der Anguss von den Kämmen getrennt wird. Gewöhnliche seitliche Anschnitte müssen meist abgetrennt und nachgearbeitet werden. Ein geeigneter Tunnelanschnitt oder eine andere passende Konstruktion kann den Anguss beim Entformen automatisch trennen. Ein Zweiplatten-Kaltkanalwerkzeug erfordert nicht zwangsläufig manuelles Angussabtrennen. Ob automatische Trennung geeignet ist, hängt von Anschnittlage, Material und zulässiger Anschnittmarkierung am Kamm ab.
Eine konventionelle Einkomponenten-Spritzgießmaschine ist ein Ausgangspunkt, sofern Werkzeugaufnahme, Schusskapazität, Schließkraft und Auswerfersystem passen. Bei manueller Entnahme muss der Zyklus Teileentnahme und Angusshandhabung einschließen. Für kontinuierlichen Automatikbetrieb müssen Angussabtrennung sowie freier Teilefall oder Roboterentnahme gemeinsam ausgelegt werden.
Ungefähres Budget: US$2,000-5,000 je Werkzeug. Diese Planungsschätzung verbindet die Größenordnung öffentlicher Angebote für gewöhnliche 4-8-fach-Kaltkanal-Kammwerkzeuge mit einer einfachen Zweiplattenausführung. Sie bildet die Investitionsbasis für den Vergleich der drei Möglichkeiten.
Dreiplattenwerkzeuge mit Punktanguss: Anguss und Kämme getrennt entnehmen
Ein Dreiplatten-Kaltkanalwerkzeug ergänzt eine Abstreifplatte und Mechanismen zur Steuerung der Öffnungsfolge. Anguss und Produkte werden an unterschiedlichen Trennebenen entnommen, sodass Kämme und Anguss getrennt gehandhabt werden können.
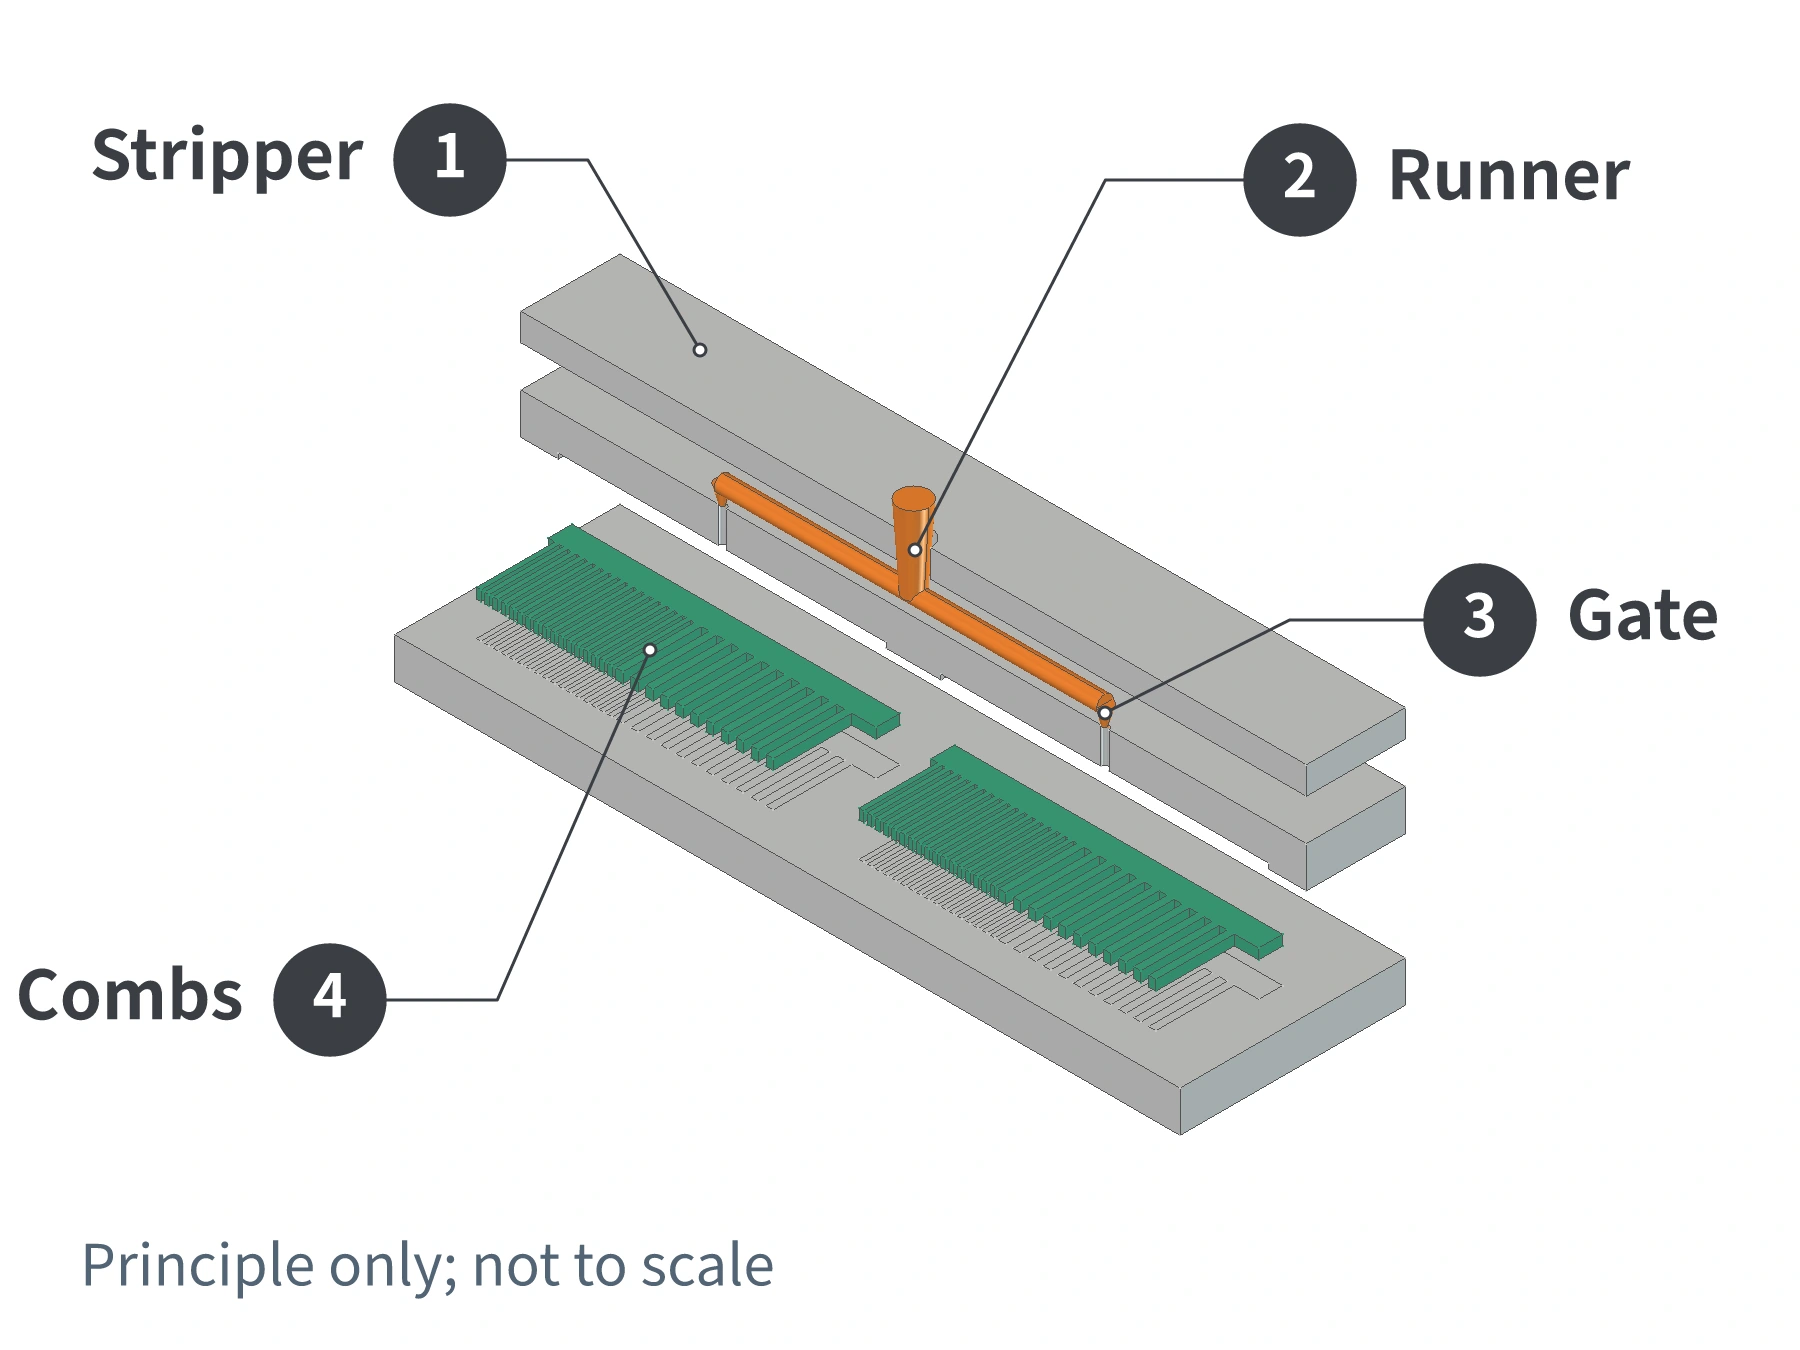
Bei der Angussabtrennung hält der Angusszieher den Anguss fest. Bewegt sich der formgebende Bereich relativ dazu weg, reißen die kleinen Punktanschnitte zu den Kämmen ab. Danach muss der Anguss vom Zieher abgestreift werden; es folgen Angussentnahme und Produktauswurf.
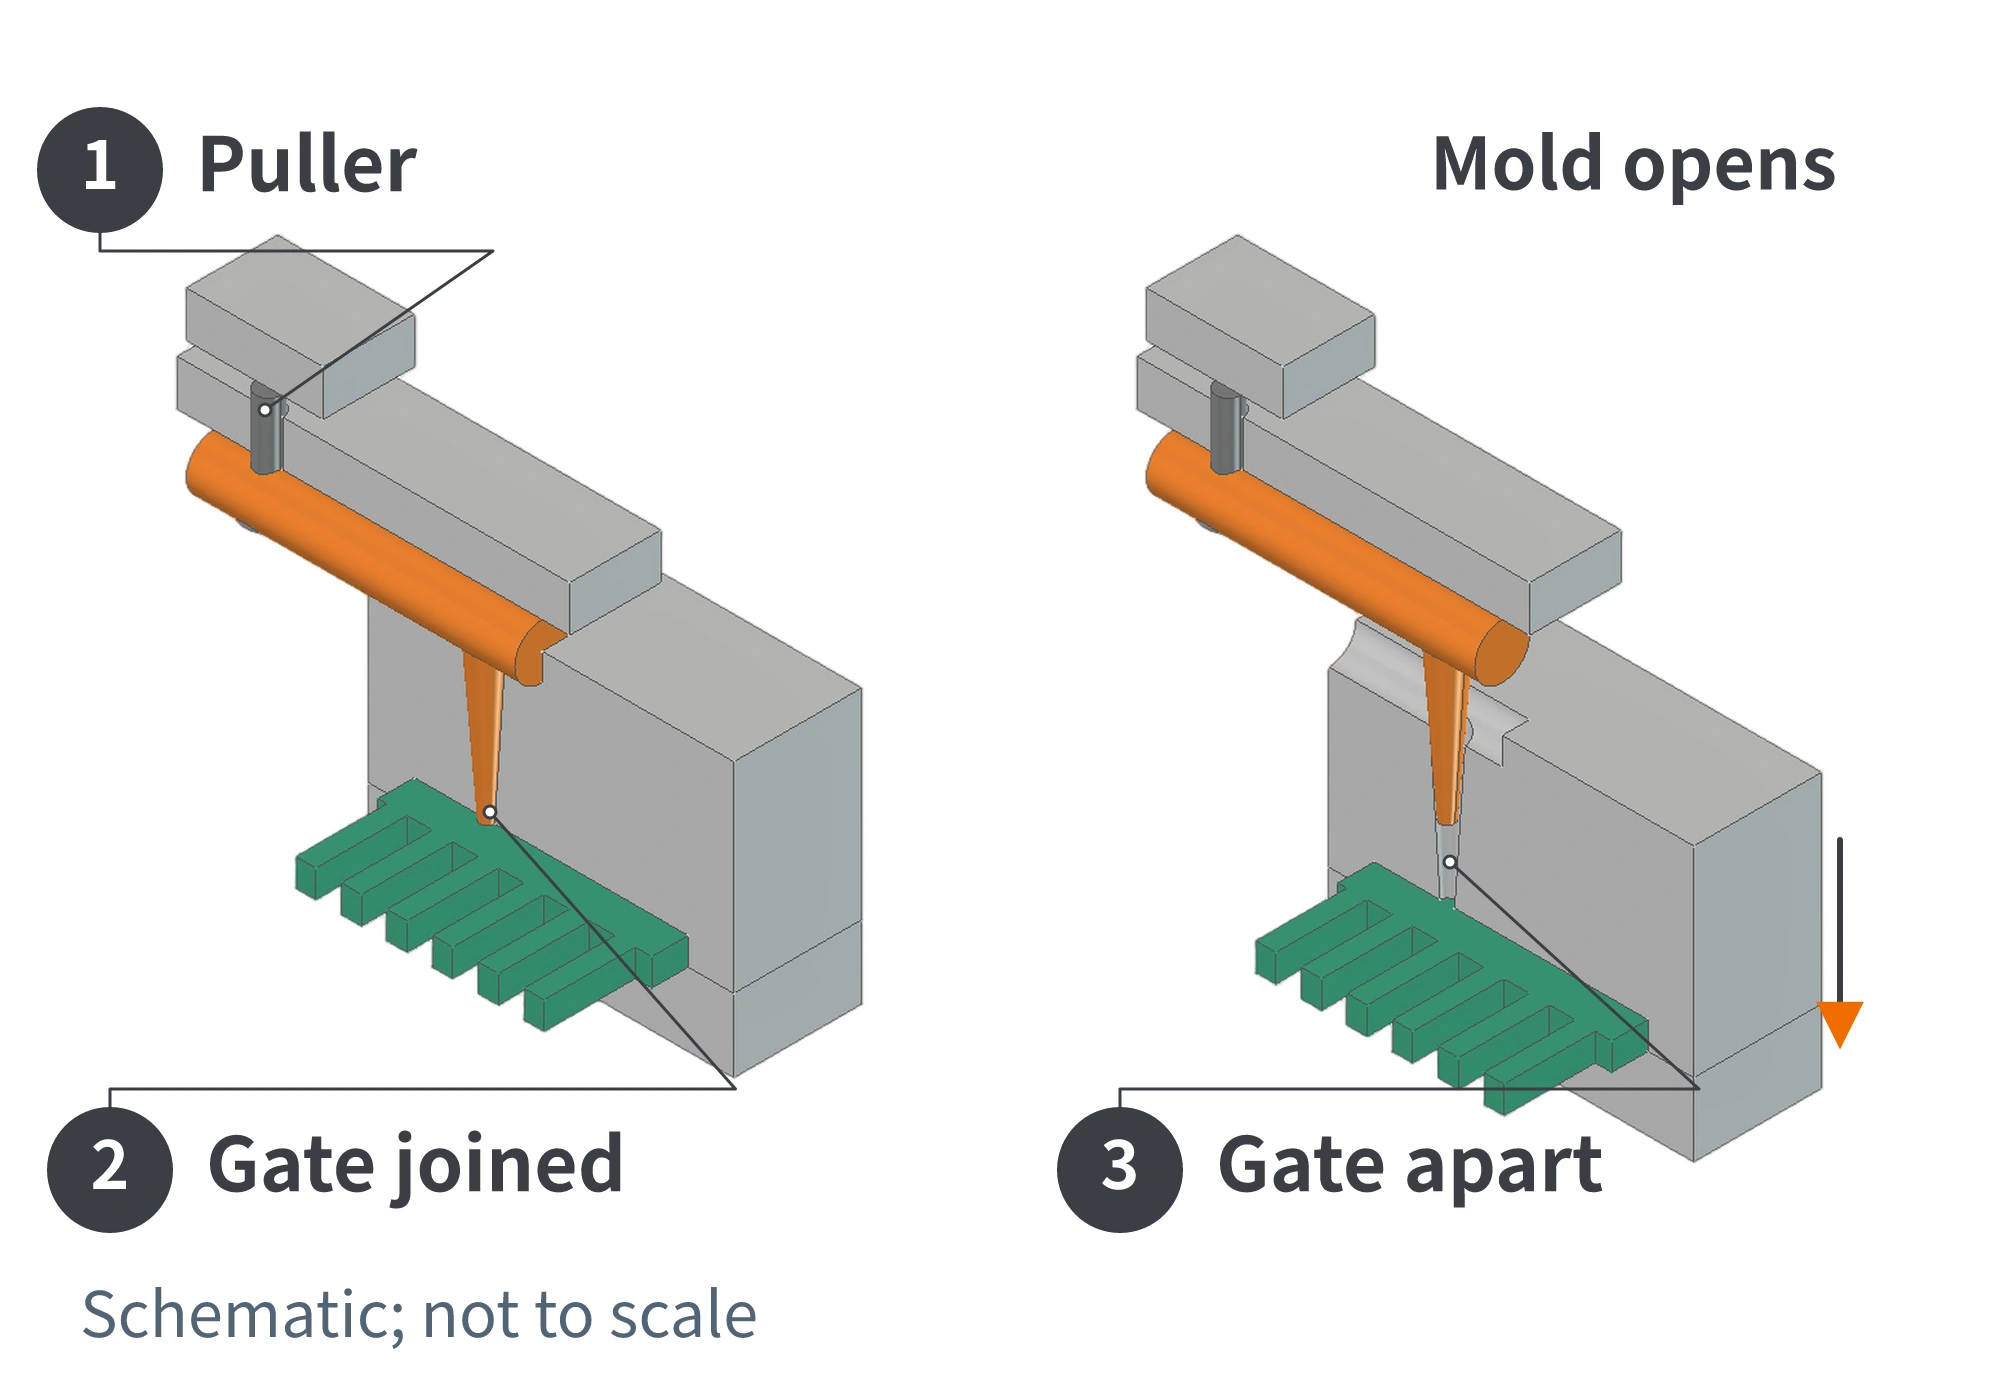
Diese Möglichkeit eignet sich zum Vergleich, wenn Anschnittlage, Optikanforderungen oder automatische Entnahme für Punktanschnitte sprechen, das Projekt aber ein Kaltkanalsystem vorsieht. Punktanschnitte hinterlassen Spuren; deren Lage und eventuelle Nacharbeit sind konstruktiv festzulegen.
Gegenüber einem einfachen Zweiplattenwerkzeug für dasselbe Produkt kommen Platten, Zugstangen oder andere Ablaufsteuerungen hinzu. Fertigung und Wartung nehmen entsprechend zu. Es entsteht weiterhin ein erstarrter Anguss; automatische Trennung beseitigt diesen Materialverbrauch nicht.
Auch ein Dreiplattenwerkzeug kann auf einer passend ausgelegten konventionellen Einkomponenten-Spritzgießmaschine laufen. Prüfen Sie jedoch Werkzeughöhe, Öffnungshub und Platz für die getrennte Entnahme von Kämmen und Anguss. Die Maschinentonnage allein genügt nicht. Die tatsächlichen Werkzeugmechanismen bestimmen, welche Trennebene zuerst öffnet und welchen Weg jeder Bereich zurücklegt.
Ungefähres Budget: US$2,500-7,000 je Werkzeug. Bei gleicher Kammgeometrie und Kavitätenzahl ergänzt diese Schätzung das Zweiplatten-Kaltkanalbudget um Platten, Ablaufmechanismen und Bearbeitung. Der Aufpreis hängt von den tatsächlichen Mechanismen ab; ein einheitlicher Prozentsatz gilt nicht für alle Dreiplattenwerkzeuge.
Heißkanalwerkzeuge: den je Schuss entnommenen Anguss reduzieren
Ein Heißkanalwerkzeug enthält beispielsweise Verteiler und Heißkanaldüsen mit Heizelementen und Temperatursensoren, geregelt durch ein Temperierregelsystem. Kunststoff gelangt durch diese Wege in die Kavitäten. Zwischen den Zyklen bleibt er im Heißkanal flüssig, während die geformten Kämme entformt werden.
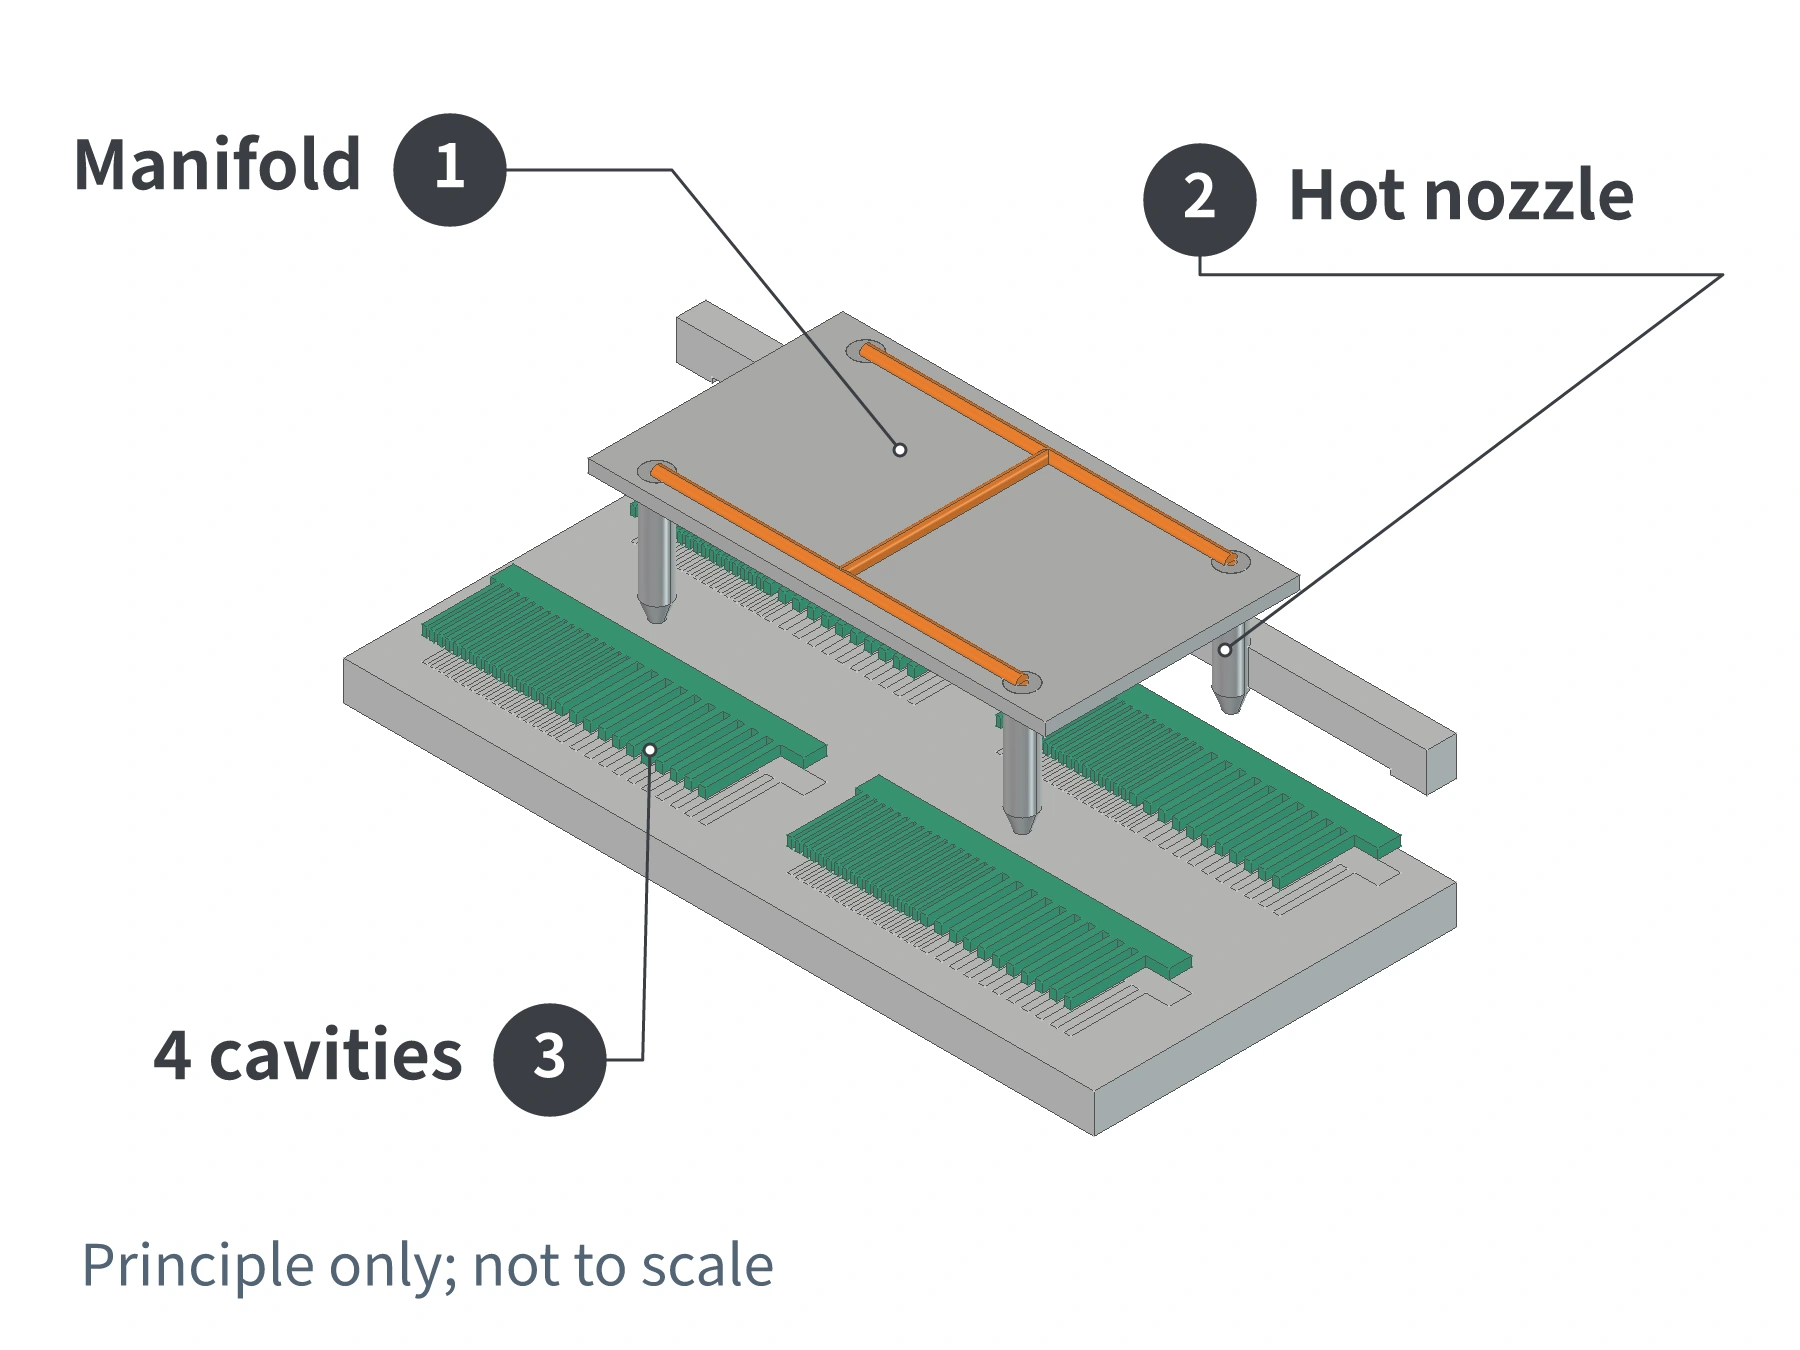
Speisen Heißkanaldüsen direkt in die Kammkavitäten ein, kann der entsprechende Kaltkanal entfallen. Andere Konstruktionen speisen einen kurzen Kaltkanal, der weiterhin erstarrt und entfernt wird. Prüfen Sie den Einspeisepunkt: Ein Heißkanal bedeutet nicht automatisch, dass der gesamte Produktionsprozess abfallfrei ist.
Bei kontinuierlicher Fertigung desselben Kamms und gewünschter geringerer Angusshandhabung lohnt der Vergleich mit dem Kaltkanal. Verteiler, Heißkanaldüsen, Heizungen, Sensoren und Regler erhöhen die Anfangsinvestition. Material- und Arbeitsersparnis hängen von tatsächlichem Angussgewicht, Zykluszeit und Gutteilausstoß ab.
Ein Heißkanal setzt keine bestimmte Antriebsart der Maschine voraus. Die Eignung einer konventionellen Einkomponenten-Spritzgießmaschine hängt weiterhin von Spritzaggregat, Schließeinheit und Werkzeugschnittstellen ab. Hinzu kommt eine kompatible Temperaturregelung. Klären Sie örtliche Stromversorgung, Verdrahtung und Stecker und halten Sie passende Ersatzheizungen, Thermoelemente und weitere Teile bereit. Beim Werkzeugimport für den Auslandseinsatz sollte dies vor dem Versand feststehen.
Ungefähres Budget: US$7,000-12,000 je Werkzeug. Diese Spanne setzt denselben gewöhnlichen Flachkamm mit 4-8 Kavitäten und ein einfaches chinesisches Heißkanalsystem voraus. Sie berücksichtigt Mehrinvestition und Budgetreserve sowie berichtete Kostensteigerungen anderer Kunststoffteile bei ähnlicher Kavitätenzahl beim Wechsel zum Heißkanal. Klären Sie separat, ob Regler, Verdrahtung und Ersatzteile enthalten sind. Importmarken, Nadelverschlussdüsen oder höhere Kavitätenzahlen erfordern eine neue Schätzung.
Höhere Kavitätenzahlen: Beispiel eines 16-fach-Heißkanalwerkzeugs
Ein Vierfach- oder Achtfachwerkzeug erzeugt vier beziehungsweise acht Kämme je Schuss. Die Kavitätenzahl lässt sich mit Zwei- oder Dreiplatten-, Kaltkanal- oder Heißkanalausführungen kombinieren. Auch Mehrfach-Kammwerkzeuge können Kaltkanäle verwenden. Mehr Kavitäten erfordern nicht automatisch einen Heißkanal.
Ein 16-fach-Heißkanalwerkzeug kann beispielsweise 16 identische Kämme je Schuss erzeugen, wobei ein Verteiler die Kavitätengruppen versorgt. Heißkanaldüsen können direkt einspeisen oder Kaltkanalgruppen für mehrere Kavitäten versorgen. Ein 16-fach-Werkzeug benötigt nicht zwingend 16 Heißkanaldüsen; die Anordnung hängt von Kammabmessungen und Anschnittlagen ab.
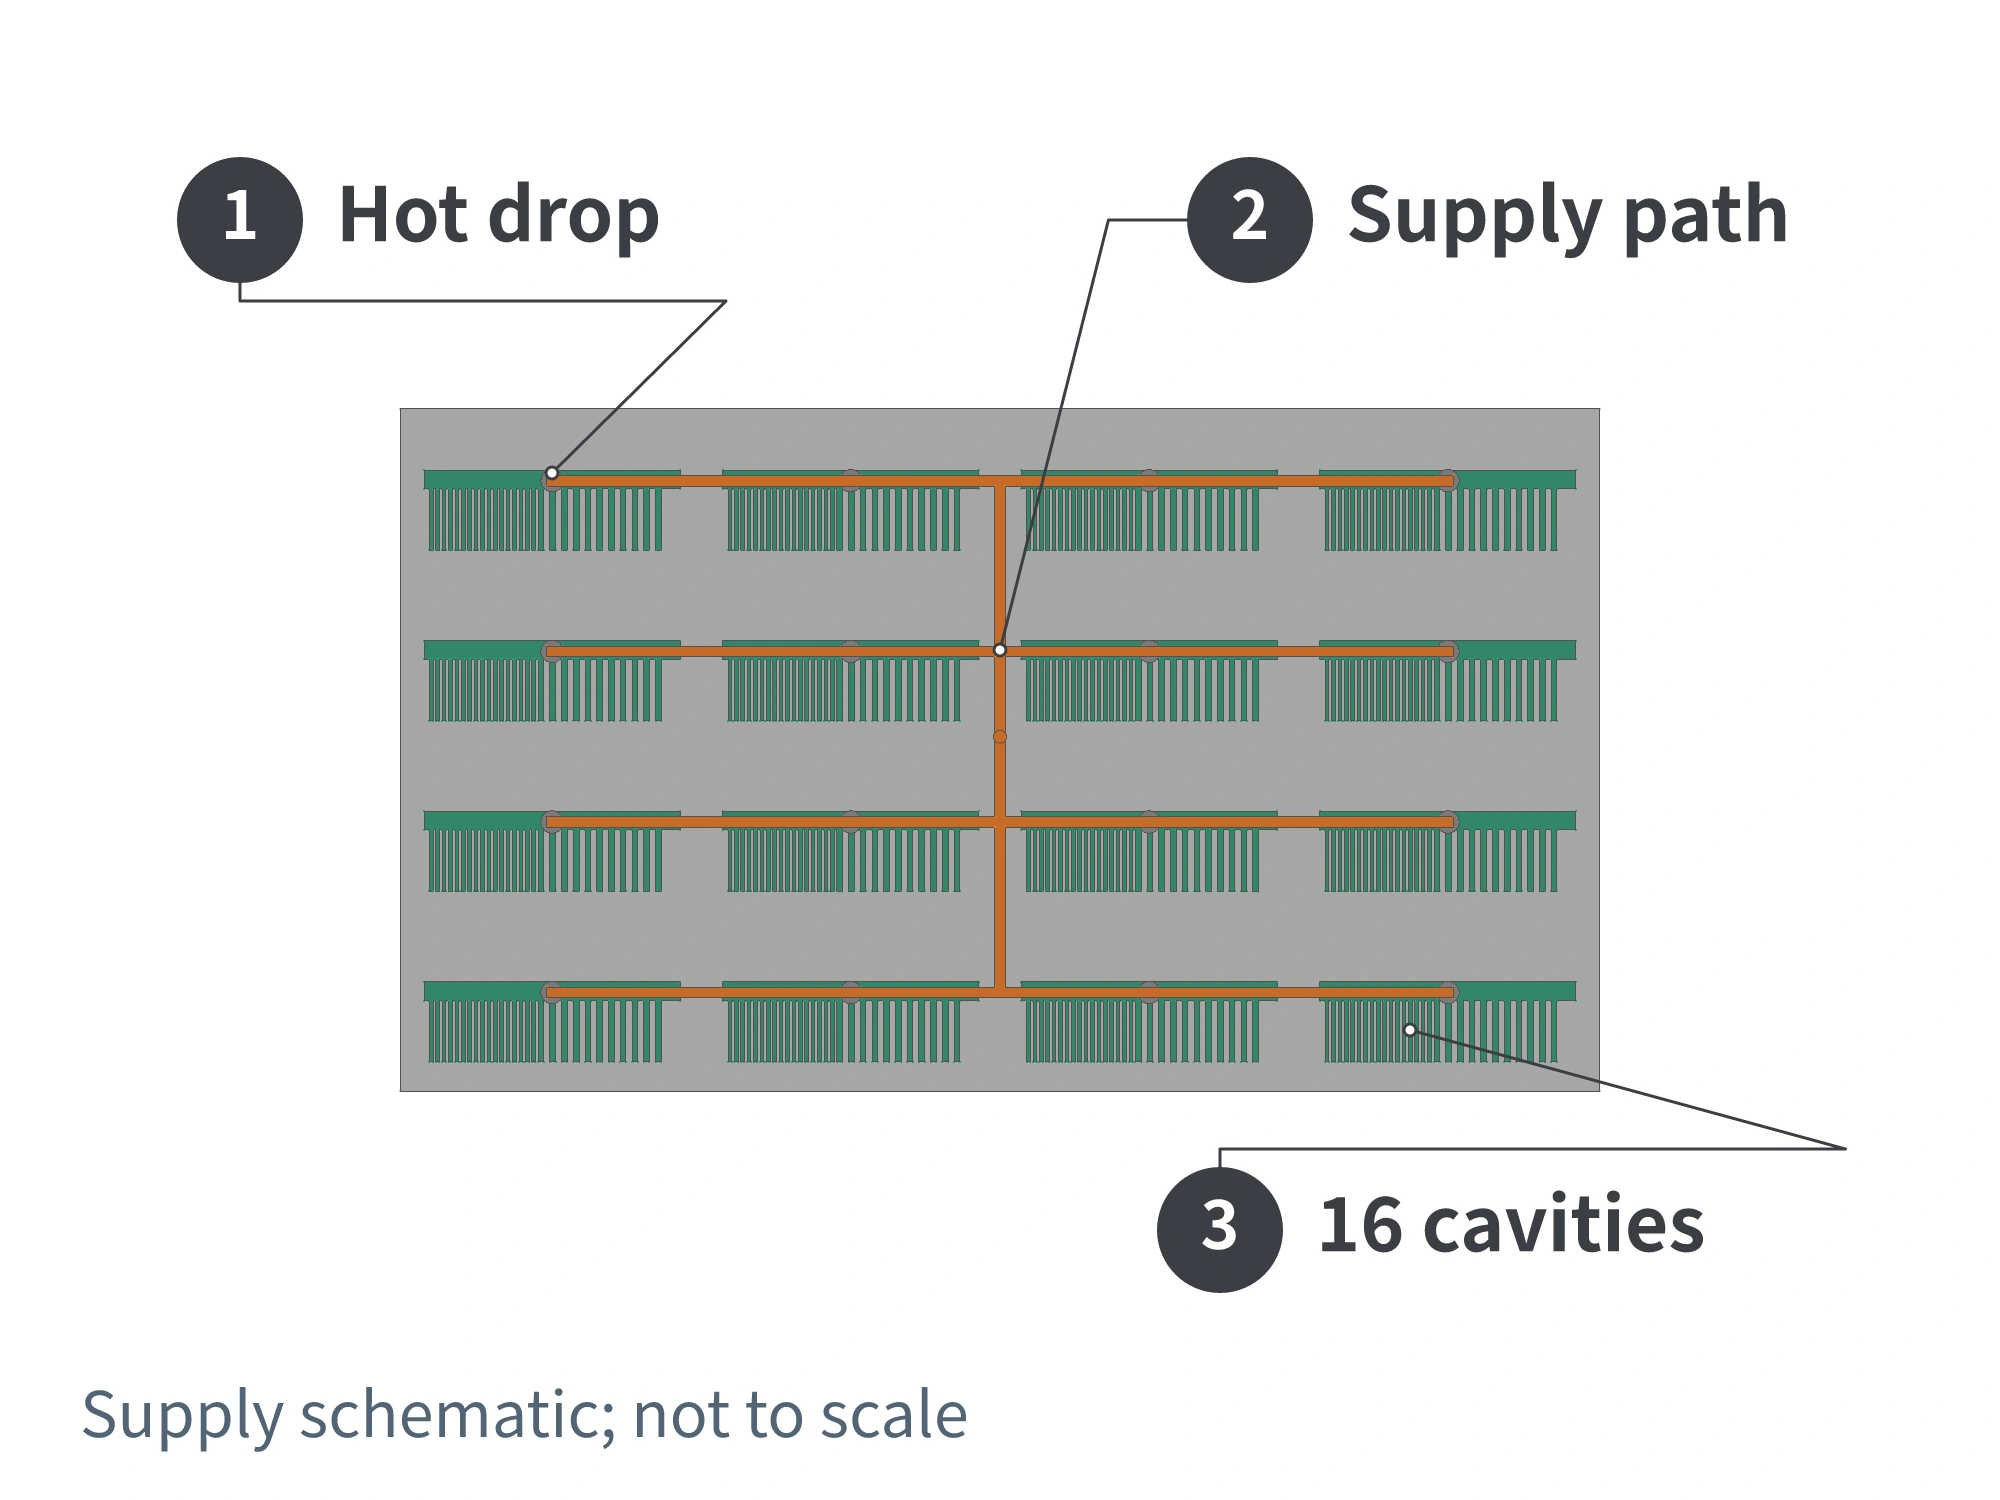
Eine konventionelle Einkomponenten-Spritzgießmaschine bleibt ein möglicher Ausgangspunkt. Sie muss jedoch die größere Anordnung aufnehmen und genügend Schusskapazität, Plastifizierleistung und Schließkraft für alle 16 Kämme samt eventuellen Kaltkanälen bieten. Füllen, Kühlen und Auswerfen müssen kavitätenübergreifend abgestimmt sein. Das bloße Vervielfachen von Kavitäten belegt die Eignung der vorhandenen Maschine nicht.
Budgetszenario mit 16 Kavitäten: etwa US$12,000-20,000 je Werkzeug. Dieses Beispiel verwendet das zuvor genannte Budget von US$7,000-12,000 für ein 4-8-fach-Heißkanalwerkzeug als Achtfach-Ausgangspunkt. Anschließend wird die Faustregel eines US-Spritzgießers angewendet, wonach eine Verdoppelung der Kavitätenzahl die Werkzeugkosten um etwa zwei Drittel erhöht. Sowohl der Ausgangspunkt als auch die Übertragung auf Kammwerkzeuge sind Annahmen dieses Beispiels. Vorausgesetzt werden zudem ähnliche Geometrie, Stahl- und Lebensdaueranforderungen, ein einfaches chinesisches Heißkanalsystem und vergleichbarer Lieferumfang. Tatsächliche Angebote können außerhalb liegen. Dies ist kein verifizierter chinesischer Marktpreis für ein 16-fach-Kammwerkzeug.
Ab 32 Kavitäten müssen Anordnung, Zuführsystem und Kühlung neu ausgelegt werden. Wenden Sie denselben Kostenfaktor nicht fortlaufend an. Zusätzliche Kavitäten sind nur sinnvoll, wenn lokale Nachfrage, Maschinenkapazität sowie Betriebs- und Wartungsbedingungen sie tragen.
Was sollten Sie an Ihrer vorhandenen Spritzgießmaschine prüfen?
Legen Sie die Maschinentonnage nicht allein nach Bezeichnungen wie „Achtfach-Kammwerkzeug“ oder „Heißkanal“ fest. Kammabmessungen, Material, Angussanordnung und erforderlicher Kavitätsdruck beeinflussen die Anforderungen.
| Prüfpunkt | Was zu untersuchen ist | Auswirkung auf das Kammwerkzeug |
|---|---|---|
| Werkzeugeinbauraum | Holmabstand, Aufspannplattenmaße, zulässige Werkzeughöhe und Befestigung | Formgestell und Anbauten müssen passen und sicher befestigt sein |
| Werkzeugöffnung und Teileentnahme | Öffnungs- und Auswerferhub sowie Freiraum für Anguss- und Teileentnahme | Genug Platz für Dreiplattentrennung, freien Teilefall oder Roboter |
| Spritzleistung | Gesamtschuss für Kämme und Kaltkanäle, Plastifizierleistung, Einspritzdruck und -geschwindigkeit | Bei mehr Kavitäten muss die Maschine innerhalb des geplanten Zyklus speisen und füllen |
| Schließvermögen | Projizierte Fläche in Öffnungsrichtung und zugehöriger Kavitätsdruck | Projizierte Fläche der Kämme und relevanten Angüsse an der realen Trennebene bewerten, statt nur Kämme zu zählen |
| Anlagenschnittstellen | Düse und Angussbuchse, Kühlwasser, Auswerferanschlüsse sowie nötige Temperier- oder Kernzugschnittstellen | Das Werkzeug muss zur Werksanlage anschließbar sein und richtig arbeiten |
Die Schließkraft wirkt der werkzeugöffnenden Kraft beim Einspritzen entgegen. Mehr Kavitäten erhöhen meist die projizierte Fläche; der Kraftbedarf hängt aber auch vom Kavitätsdruck ab. Der maximale Maschineneinspritzdruck ist nicht direkt als Kavitätsdruck anzusetzen. Bewerten Sie Zeichnung, Anordnung und vorhandene Maschinendaten gemeinsam zur Wahl von Kavitätenzahl und Ausführung.
Ausführung nach lokaler Nachfrage, Produktpreis und Maschine wählen
Kauft Ihr Markt vor allem preissensible gewöhnliche einfarbige Kämme, vergleichen Sie zuerst einfache Kaltkanalausführungen. Prüfen Sie dann, ob Maschine und Auftragsmenge mehr Kavitäten rechtfertigen. Bei Punktanguss und getrennter Angussentnahme vergleichen Sie Dreiplatten-Kaltkanalwerkzeuge. Bei stetiger Nachfrage nach demselben Kamm wägen Sie Heißkanalmehrkosten gegen reale Material- und Handhabungsersparnisse ab.
Die Budgets sind zusammengefasste Vergleichsschätzungen, weder formelle Angebote für einen identischen Kamm noch Projektangebote von moldsteells. Sie umfassen geplante Werkzeugfertigung, nicht Auslandsfracht, Einfuhrzölle, Spritzgießmaschine, externe Automation sowie Installation und Schulung vor Ort. Lieferumfang und Abnahme sind im Projektangebot zu bestätigen.
Die Endausführung muss zugleich zum benötigten Kammtyp, geplanten Verkaufspreis und von der vorhandenen Maschine unterstützten Werkzeug passen. Örtliche Möglichkeiten zur Angusswiederverwendung sowie Arbeit, Strom, Kühlung und Ersatzteile beeinflussen die Wirtschaftlichkeit ebenfalls.
Wir sind moldsteells und auf Präzisionsformenbau spezialisiert. Senden Sie ein Kammmuster oder eine Zeichnung und die Daten der vorgesehenen Maschine zur gemeinsamen Bewertung. Wir können Aufbau, Kavitätenzahl und Anlagenkompatibilität klären, bevor wir die konkrete Spritzgießwerkzeuge Fertigungsausführung und das Angebot festlegen.





