
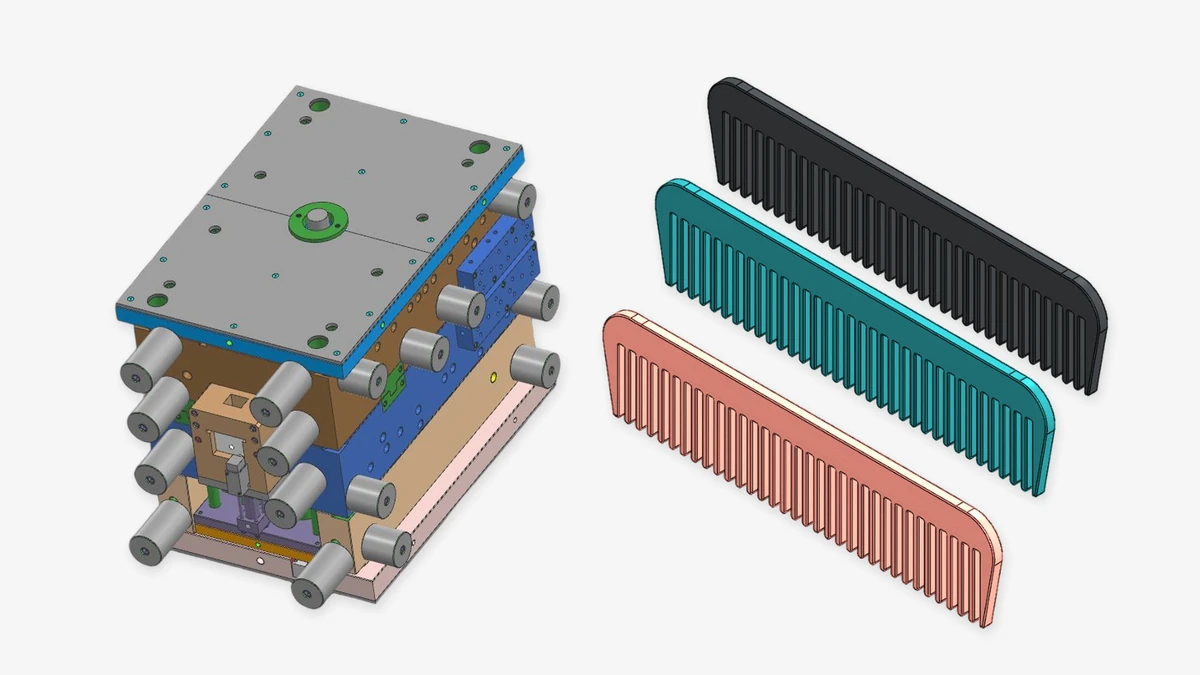
Si prevé fabricar un molde para peines en China y enviarlo a su país para producir por inyección, empiece por considerar tres opciones: moldes de dos placas con canal frío, moldes de tres placas con canal frío y entradas capilares, y moldes de canal caliente. Las tres pueden adecuarse a diseños apropiados de peines de plástico. Difieren en cómo entra el plástico en las cavidades, cómo se extraen los peines al abrir el molde y qué equipos adicionales y mantenimiento requieren.
Dos y tres placas describen la estructura de partición del molde. Canal frío y caliente describen el sistema de alimentación. El número de cavidades indica cuántos peines se producen por inyección. Estas características pueden combinarse; a continuación se comparan configuraciones concretas.
Este artículo se centra en peines de plástico convencionales de un solo color, con lomo y dientes moldeados en una pieza. En moldsteells evaluamos conjuntamente la geometría, la configuración del molde y la máquina de producción. Un molde que produce piezas aceptables en las pruebas en China también debe encajar en su máquina y funcionar como se previó después del envío.
Los precios siguientes son estimaciones preliminares de planificación elaboradas a partir de ofertas públicas chinas de moldes para peines, explicaciones de costes de fabricantes y debates del sector. Los tres primeros rangos comparten la misma base: un peine plano convencional de un color, 4-8 cavidades y un acabado habitual para artículos domésticos, sin acciones laterales complejas ni moldeo de dos colores. Después se presenta un escenario independiente de canal caliente con 16 cavidades. Todos los precios se expresan en dólares estadounidenses por molde para orientar sobre la magnitud de la inversión.
Moldes de dos placas y canal frío: empezar con una configuración sencilla
Al cerrar el molde, las dos superficies de conformado definen la geometría del peine. El plástico pasa de la boquilla a la mazarota de inyección y después por los canales y entradas hasta las cavidades. Tras enfriarse, tanto los peines como el plástico del sistema de alimentación se solidifican. Ese conjunto solidificado de mazarota y canales se retira al abrir. El molde se abre por su superficie principal de partición y se extraen los peines y los canales.
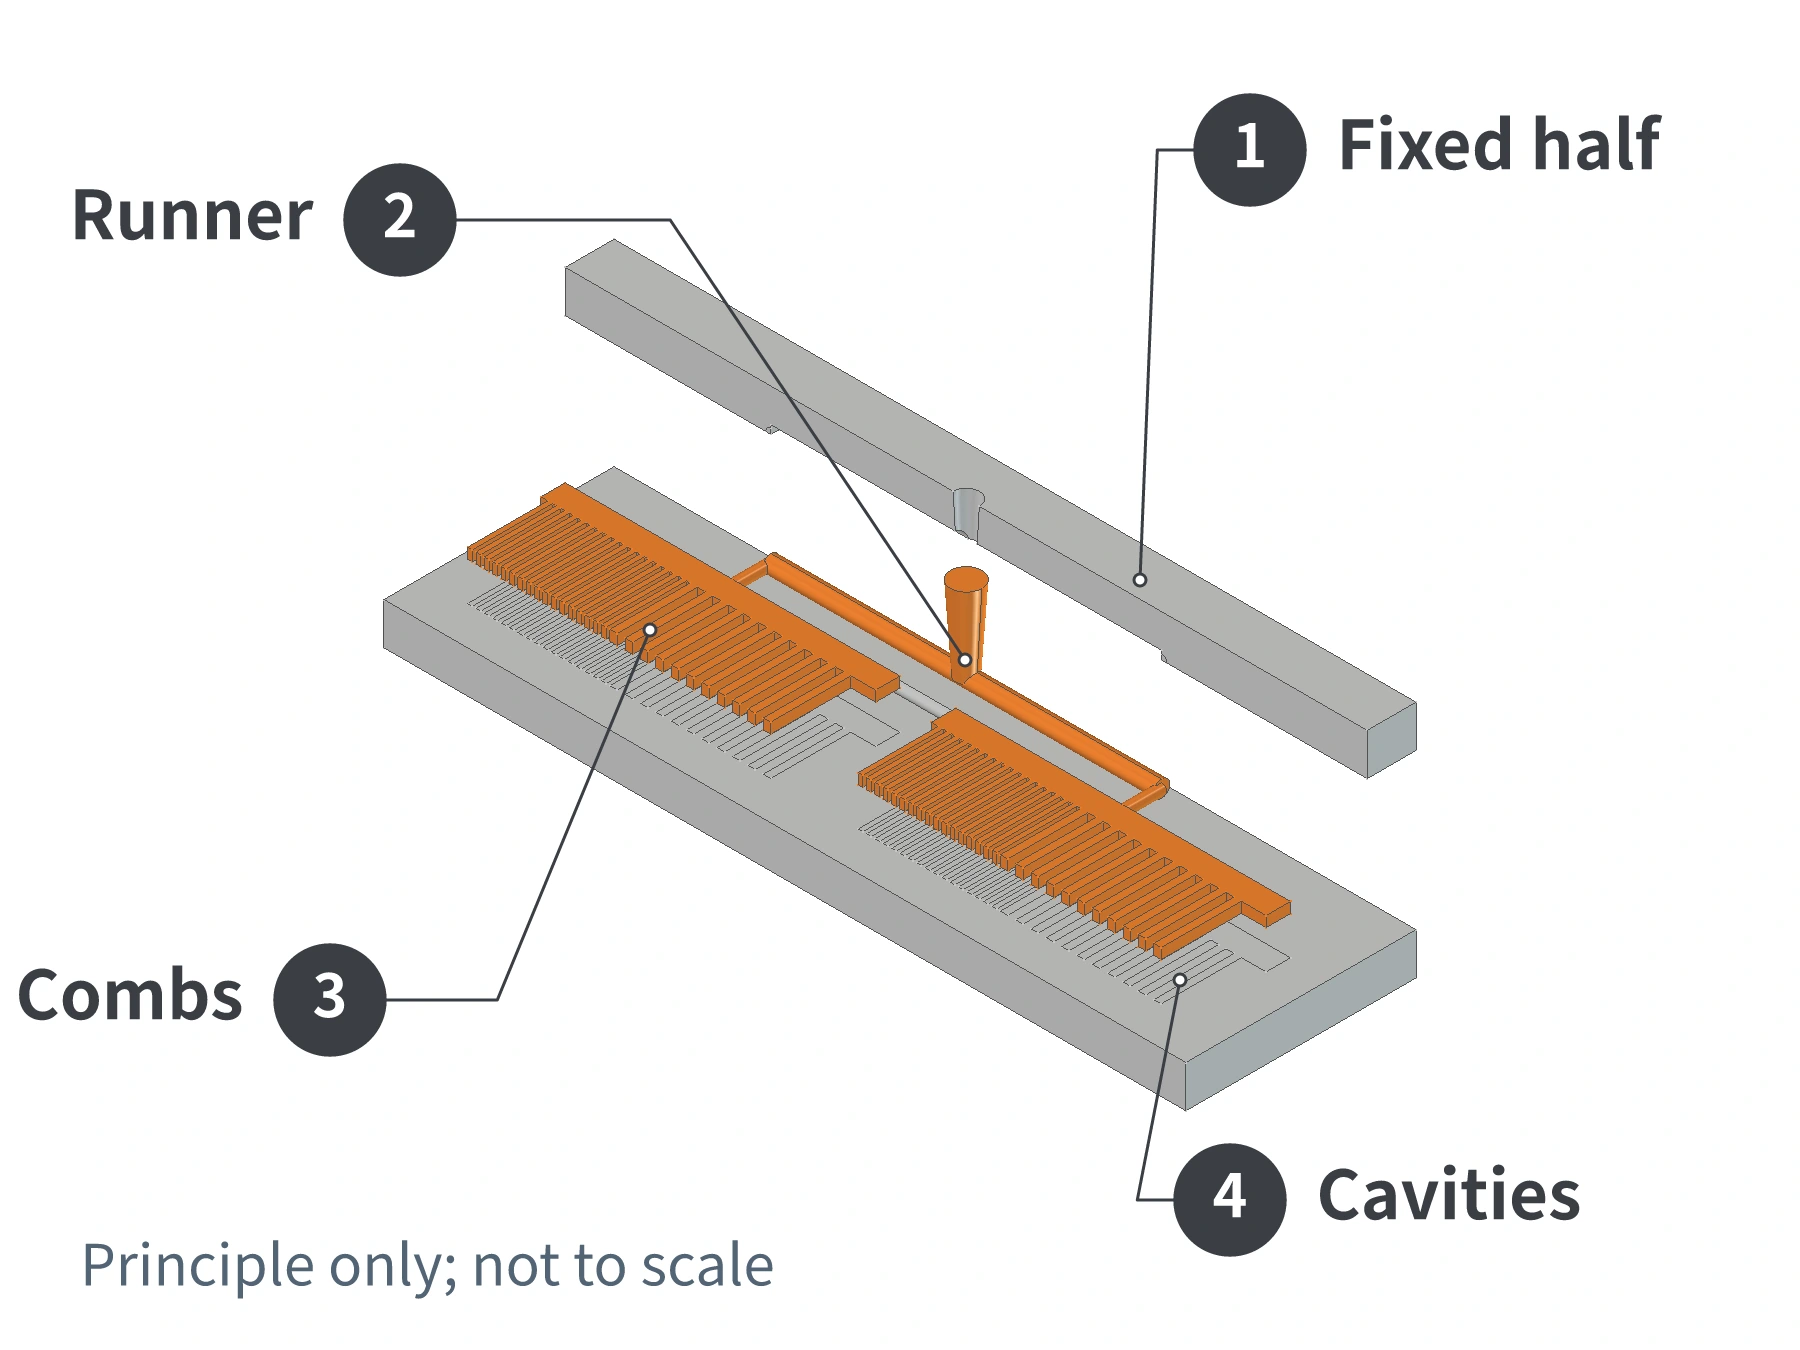
Para un peine plano convencional desmoldeable en la dirección principal de apertura, es un punto de partida útil. No necesita distribuidor de canal caliente ni su control de temperatura. Para el mismo producto y número de cavidades, la inversión inicial suele ser menor que con canal caliente y la configuración resulta más fácil de comprender y mantener.
Compruebe cómo se separarán los canales de los peines. Las entradas laterales convencionales suelen exigir cortar la unión y repasar la zona. Una entrada submarina adecuada u otro diseño apropiado puede separar automáticamente los canales durante el desmoldeo. Un molde de dos placas y canal frío no requiere necesariamente cortar las entradas a mano. La idoneidad de la separación automática depende de la ubicación de la entrada, el material y la marca admisible en el peine.
Una inyectora convencional de un color es un punto de partida si su capacidad de alojar el molde, volumen de inyección, fuerza de cierre y expulsión son compatibles. En extracción manual, el ciclo debe incluir la retirada de piezas y el manejo de canales. Para operar automáticamente de forma continua, hay que diseñar conjuntamente la separación de entradas y la caída libre o extracción robotizada.
Presupuesto aproximado: US$2,000-5,000 por molde. Esta estimación combina la escala de precios de ofertas públicas de moldes convencionales de canal frío de 4-8 cavidades con una configuración sencilla de dos placas. Proporciona una referencia de inversión inicial para comparar las tres opciones.
Moldes de tres placas con entrada capilar: retirar por separado los canales y los peines
Un molde de tres placas y canal frío añade una placa separadora y mecanismos que controlan la secuencia de apertura. Los canales y productos se extraen por interfaces de partición distintas, permitiendo manejarlos por separado.
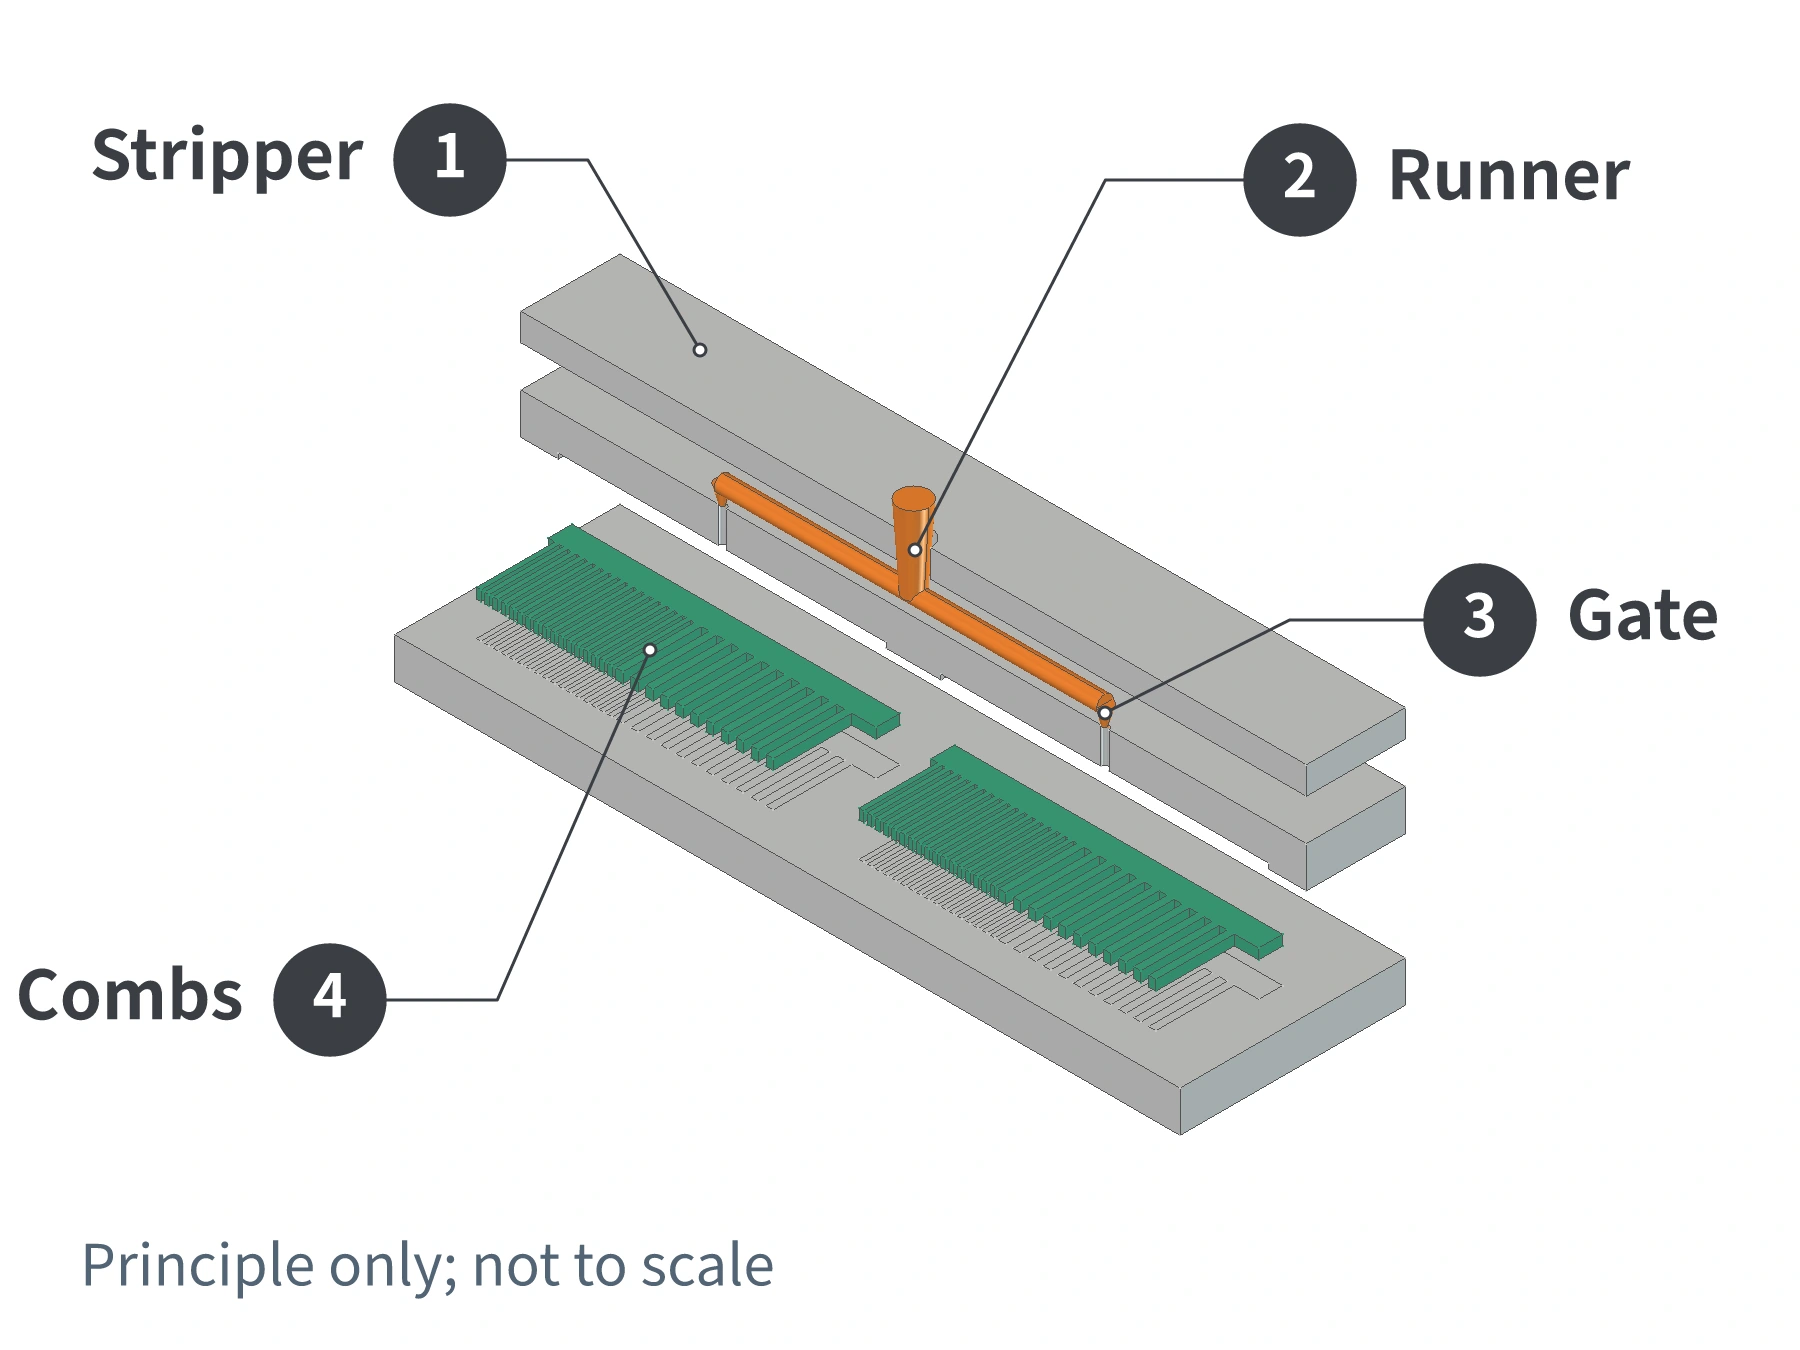
Durante la separación, el retenedor sujeta los canales. Al alejarse la sección de conformado respecto a ellos, se rompen las pequeñas entradas capilares que los unen a los peines. Después hay que desprender los canales del retenedor, retirarlos y expulsar el producto.
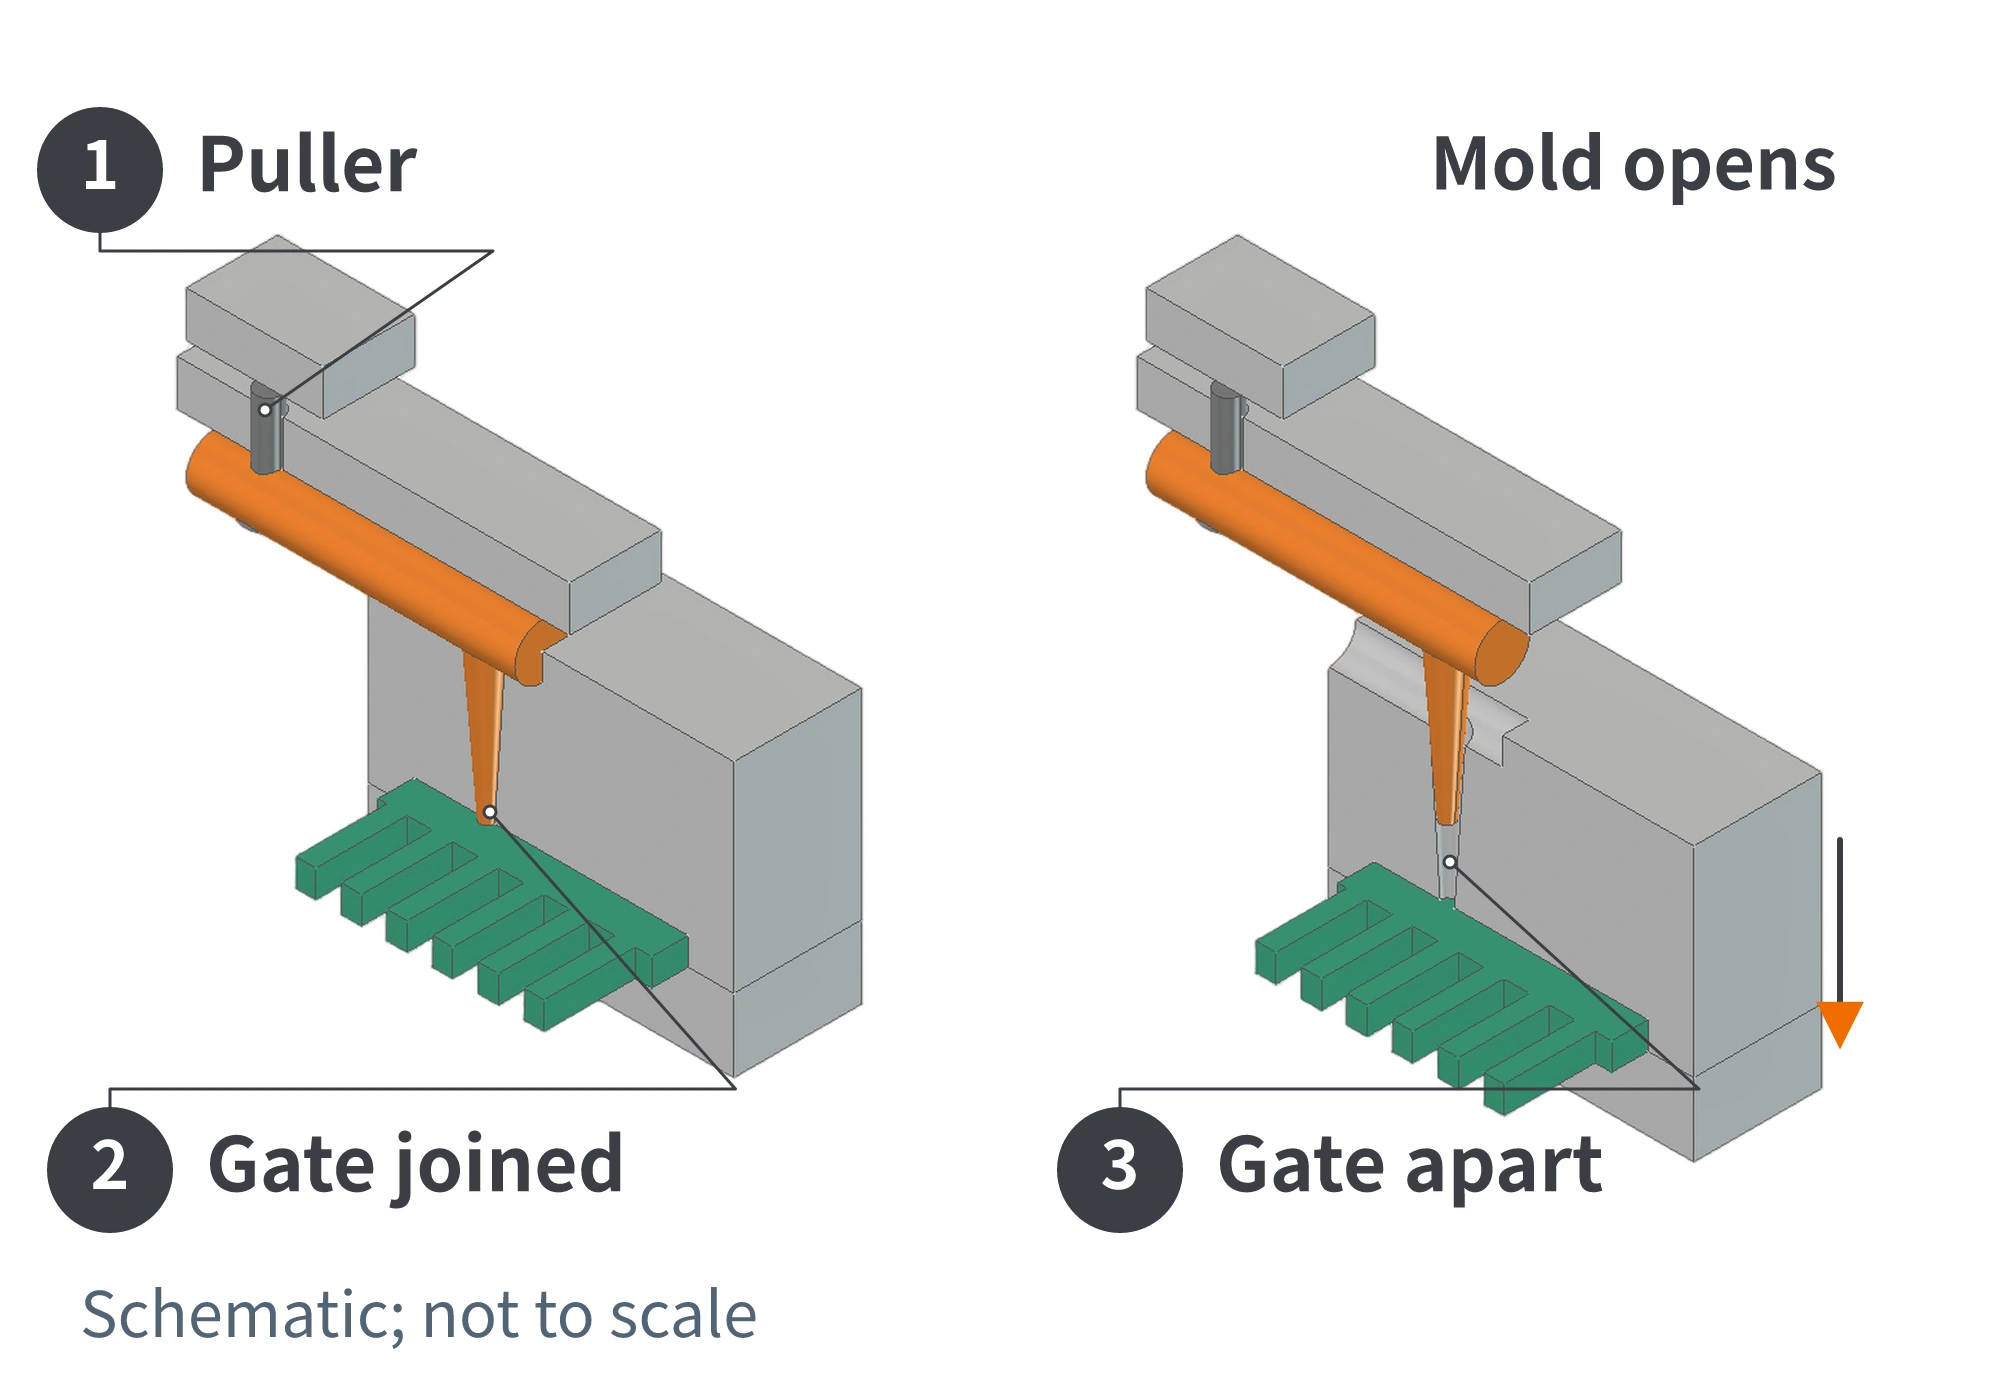
Considere esta opción cuando la ubicación de la entrada, el aspecto o la extracción automática favorezcan entradas capilares, pero el proyecto siga requiriendo canal frío. Estas entradas dejan una marca, por lo que su ubicación y cualquier repaso deben definirse en el diseño.
Frente a un molde sencillo de dos placas para el mismo producto, el de tres añade placas, tirantes u otros componentes de secuenciación. Aumentan la fabricación y el mantenimiento. Sigue produciendo canales solidificados; separar automáticamente las entradas no elimina ese consumo de material.
Un molde de tres placas también puede funcionar en una inyectora convencional de un color adecuadamente compatible. Sin embargo, compruebe el espesor del molde, la carrera de apertura y el espacio para extraer por separado los peines y los canales. El tonelaje de la máquina por sí solo no basta. Los mecanismos reales determinan qué interfaz se abre primero y cuánto se desplaza cada sección.
Presupuesto aproximado: US$2,500-7,000 por molde. Para la misma geometría y número de cavidades, esta estimación añade placas, mecanismos de secuenciación y mecanizado al presupuesto de dos placas y canal frío. El incremento depende de los mecanismos reales; no puede aplicarse un mismo porcentaje a todos los moldes de tres placas.
Moldes de canal caliente: reducir los canales que se retiran en cada inyección
Un molde de canal caliente incorpora distribuidor y boquillas calientes, entre otros componentes, con calentadores y sensores gobernados por un sistema de control de temperatura. El plástico circula por estos pasos hasta las cavidades. Permanece fundido en el canal caliente entre ciclos mientras se liberan los peines moldeados.
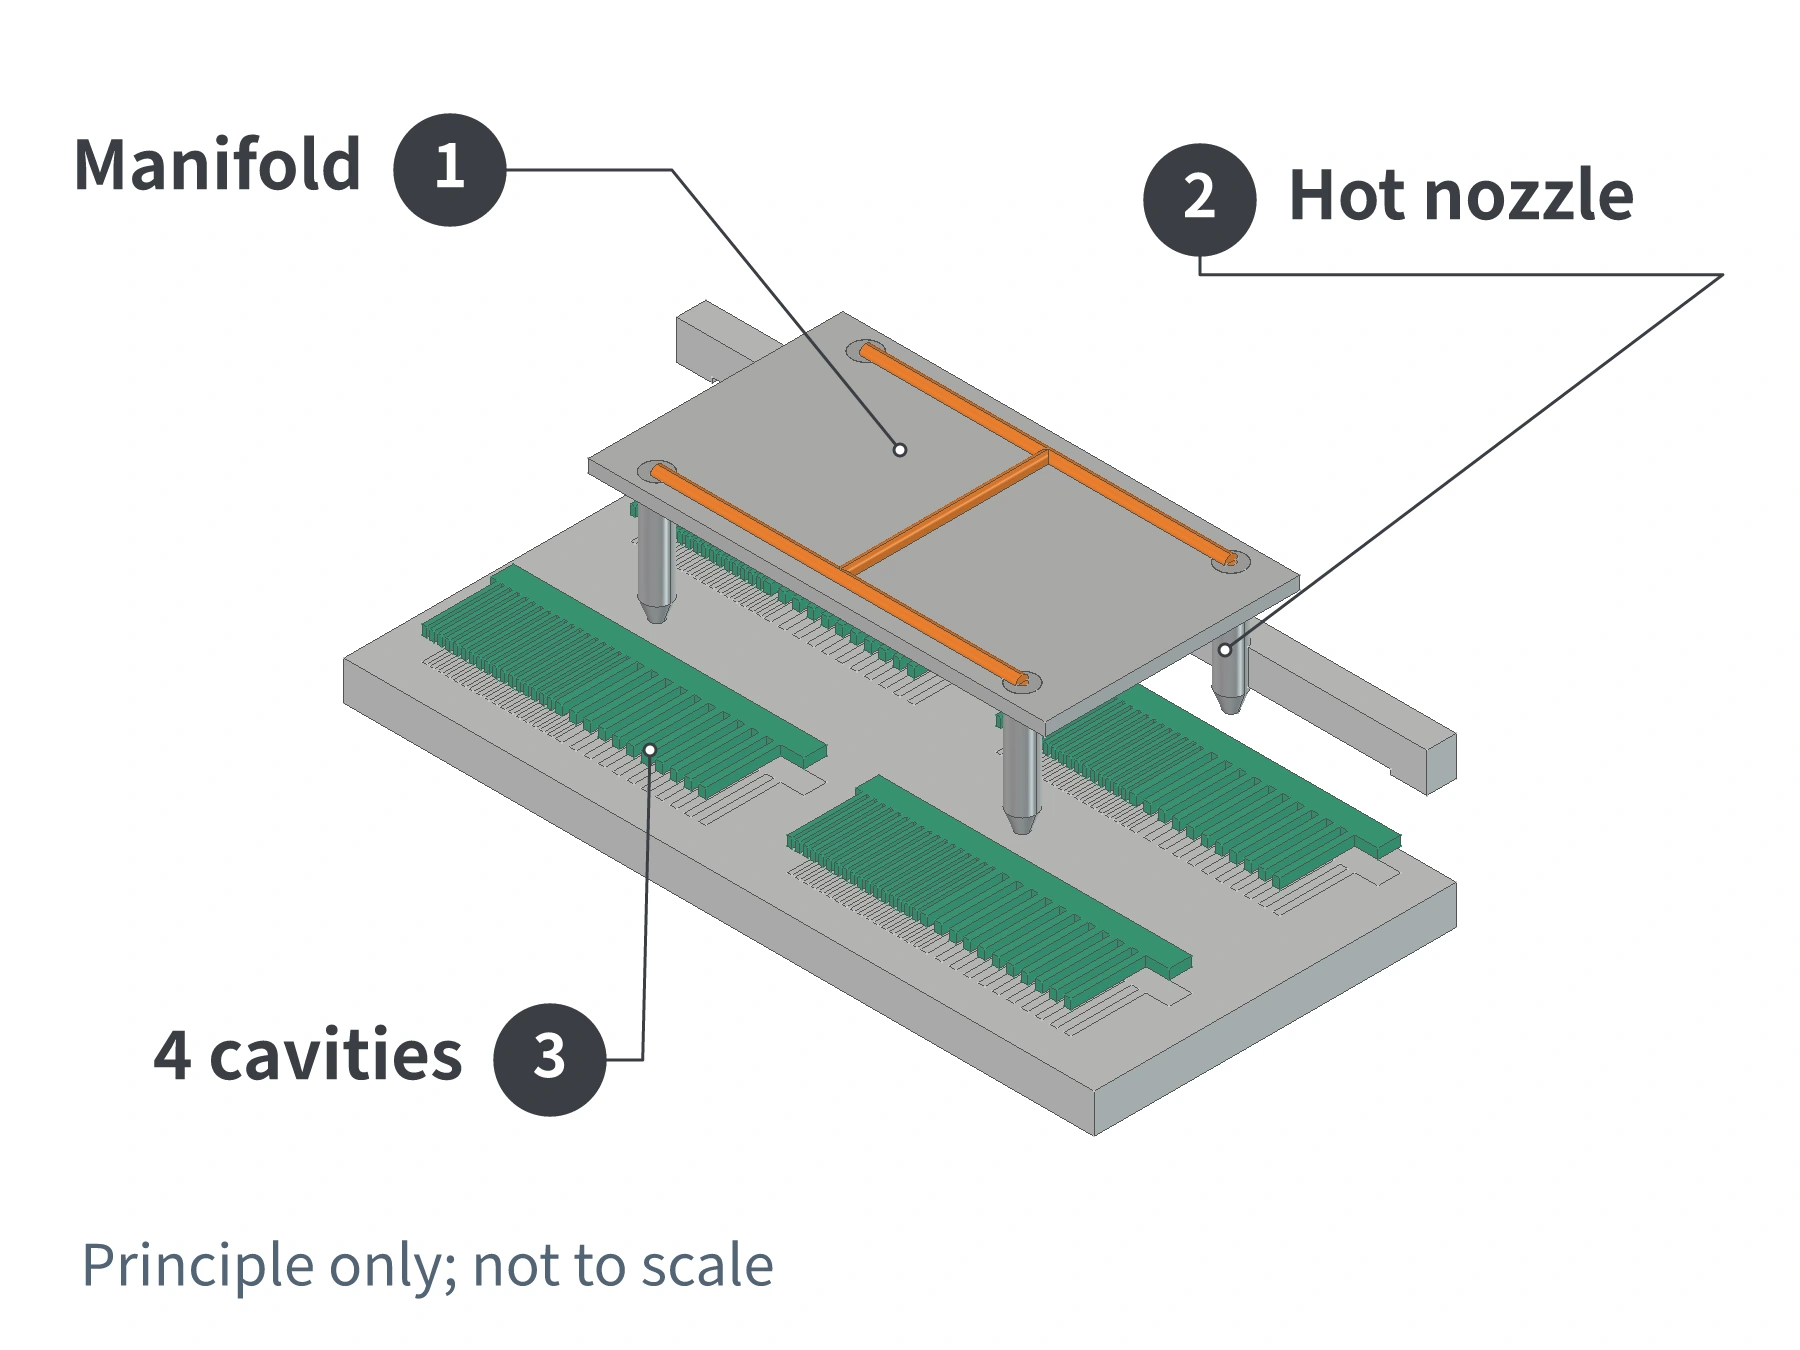
Si las boquillas alimentan directamente las cavidades, puede eliminarse el canal frío correspondiente. Otros diseños alimentan un tramo corto de canal frío desde el caliente, que sigue solidificándose y retirándose. Compruebe dónde entregan el fundido las boquillas; el canal caliente no implica automáticamente que todo el proceso carezca de desperdicios.
En proyectos que producen continuamente el mismo peine y buscan reducir el manejo de canales, conviene comparar canal caliente y frío. El distribuidor, las boquillas, los calentadores, sensores y controlador elevan la inversión inicial. El ahorro de material y mano de obra depende del peso real de los canales, el ciclo y la producción aceptable.
El canal caliente no exige un tipo concreto de accionamiento de máquina. La compatibilidad de una inyectora convencional de un color sigue dependiendo de la unidad de inyección, el cierre y las interfaces del molde. También requiere un control térmico compatible. Confirme la alimentación eléctrica local, el cableado y conectores, y prepare calentadores, termopares y otros repuestos adecuados. Si se importa el molde para usarlo en otro país, debe resolverse antes del envío.
Presupuesto aproximado: US$7,000-12,000 por molde. Este rango supone el mismo peine plano convencional de 4-8 cavidades y un sistema básico de canal caliente fabricado en China. Contempla la inversión adicional y un margen presupuestario, y utiliza incrementos de costes publicados para otras piezas al pasar a canal caliente con cifras de cavidades similares. Confirme aparte si incluye controlador, cableado y repuestos. Los sistemas de marcas importadas, las entradas con válvula o más cavidades requieren una nueva estimación.
Más cavidades: ejemplo de un molde de canal caliente de 16 cavidades
Un molde de cuatro u ocho cavidades produce cuatro u ocho peines por inyección. El número de cavidades puede combinarse con configuraciones de dos placas, tres placas, canal frío o canal caliente. Los moldes multicavidad para peines también pueden usar canal frío. Aumentar las cavidades no exige automáticamente canal caliente.
Por ejemplo, un molde de canal caliente de 16 cavidades puede producir 16 peines idénticos por inyección, con un distribuidor que alimenta los grupos de cavidades. Las boquillas pueden alimentar directamente o abastecer grupos de canal frío que distribuyan a varias cavidades. Un molde de 16 cavidades no necesita necesariamente 16 boquillas calientes; depende de las dimensiones y posiciones de entrada.
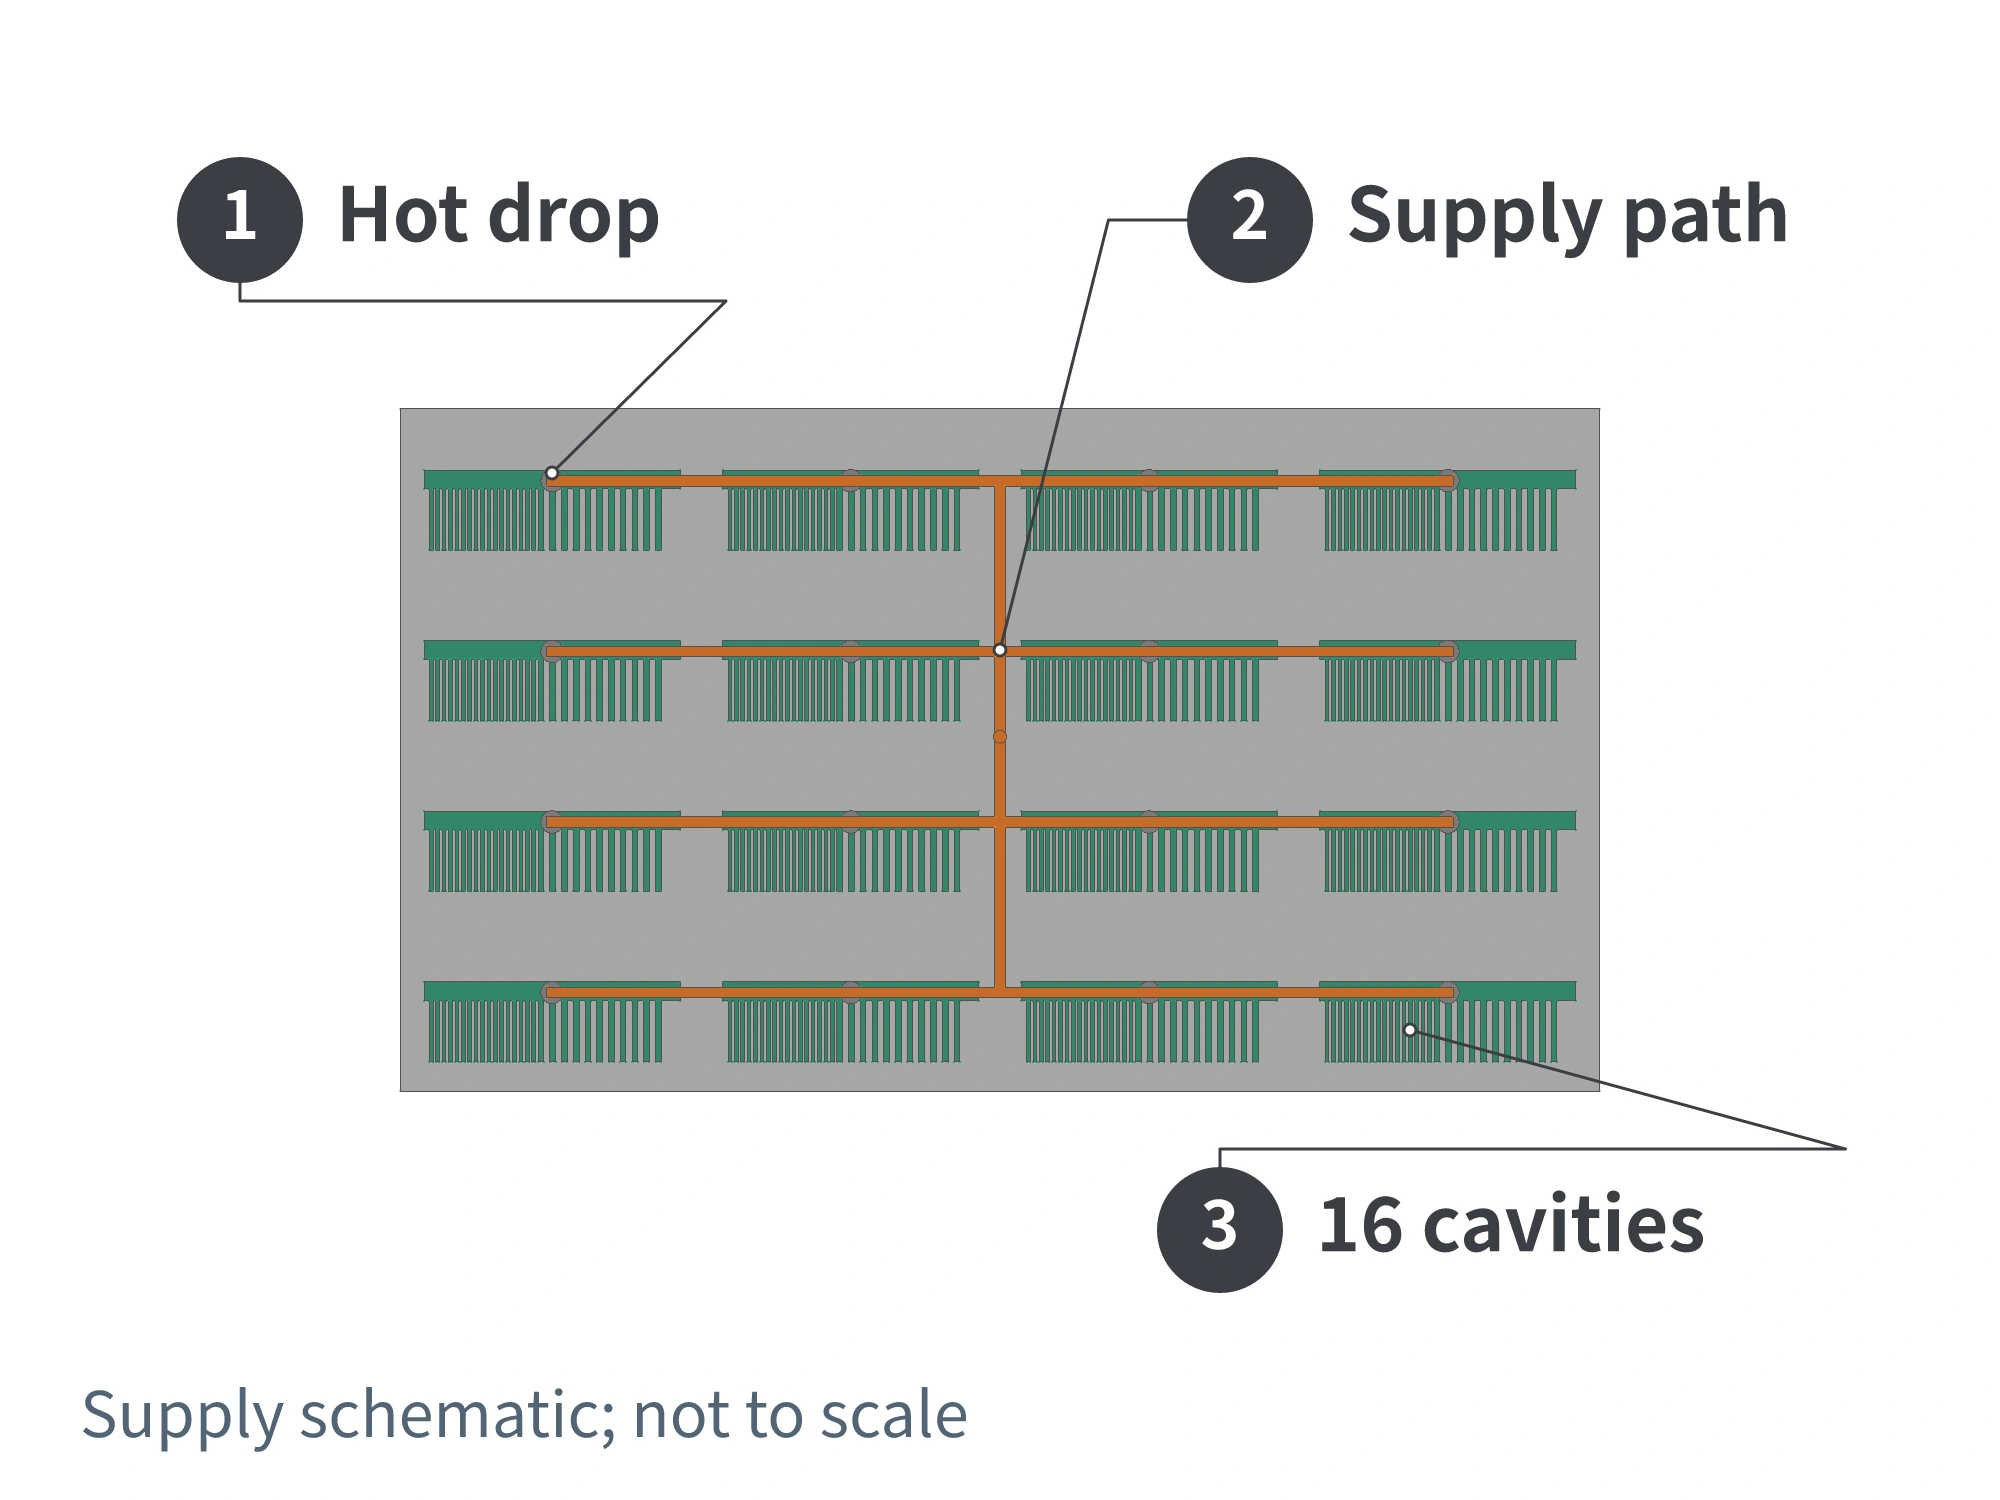
Una inyectora convencional de un color sigue siendo un posible punto de partida, pero debe alojar la distribución mayor y ofrecer capacidad de inyección, plastificación y cierre suficientes para los 16 peines y los canales fríos existentes. También deben coordinarse llenado, refrigeración y expulsión entre cavidades. Duplicarlas sin más no demuestra que la máquina actual pueda utilizar el molde.
Escenario presupuestario de 16 cavidades: aproximadamente US$12,000-20,000 por molde. Este ejemplo toma el presupuesto anterior de US$7,000-12,000 para un molde de canal caliente de 4-8 cavidades como punto de partida de ocho cavidades. Aplica después una regla orientativa de un inyector estadounidense: duplicar las cavidades aumenta el coste del molde aproximadamente dos tercios. Tanto el punto de partida como aplicar esa regla a peines son supuestos del ejemplo. También supone geometría, acero y vida útil similares, un sistema básico chino y un alcance de suministro comparable. Las ofertas reales pueden quedar fuera del rango. No es un precio verificado del mercado chino para un molde de peines de 16 cavidades.
Para 32 cavidades o más hay que rediseñar la distribución, la alimentación y la refrigeración. No siga aplicando el mismo multiplicador de coste. Más cavidades solo son útiles si la demanda local, la máquina y las condiciones de operación y mantenimiento las respaldan.
¿Qué debe comprobar en su inyectora actual?
No especifique el tonelaje solo por etiquetas como «molde de peines de ocho cavidades» o «canal caliente». Las dimensiones, el material, los canales y la presión de cavidad requerida influyen en las necesidades de la máquina.
| Elemento que comprobar | Qué examinar | Efecto sobre el molde para peines |
|---|---|---|
| Espacio de instalación del molde | Separación entre columnas, dimensiones de platos, espesor admisible y método de fijación | El portamoldes y sus accesorios deben caber y fijarse de forma segura |
| Apertura del molde y extracción de piezas | Carrera de apertura y expulsión y espacio para extraer canales y piezas | Espacio suficiente para separar tres placas, caída libre o robot |
| Capacidad de inyección | Volumen total para peines y canales fríos, capacidad de plastificación, presión y velocidad de inyección | Con más cavidades, la máquina debe alimentar y llenar dentro del ciclo previsto |
| Capacidad de cierre | Área proyectada en la apertura y presión de cavidad correspondiente | Evalúe el área proyectada de peines y canales pertinentes en la partición real, no solo el número de peines |
| Interfaces del equipo | Boquilla y casquillo, agua de refrigeración, conexiones de expulsión y las térmicas o de extracción de núcleos necesarias | El molde debe conectarse al equipo de fábrica y funcionar correctamente |
La fuerza de cierre resiste la separación durante la inyección. Más cavidades suelen aumentar el área proyectada, pero la fuerza también depende de la presión interna. La presión máxima de inyección no puede tomarse directamente como presión de cavidad. Evalúe planos, distribución y especificaciones de máquina conjuntamente para elegir cavidades y configuración.
Elegir la configuración según la demanda local, el precio del producto y la máquina
Si su mercado compra sobre todo peines convencionales de un color sensibles al precio, compare primero canales fríos sencillos. Evalúe después si máquina y pedidos justifican más cavidades. Si necesita entradas capilares y extracción separada, compare tres placas con canal frío. Con demanda estable del mismo peine, sopese el coste adicional del canal caliente frente al ahorro real de material y manejo.
Estos presupuestos son estimaciones sintetizadas para comparar, no ofertas formales para un peine idéntico ni cotizaciones de moldsteells. Cubren la fabricación prevista del molde y excluyen transporte internacional, aranceles, inyectora, automatización externa e instalación y formación in situ. El suministro y la aceptación deben confirmarse en la oferta del proyecto.
La configuración final debe satisfacer a la vez el tipo de peine necesario, su precio de venta previsto y el molde que admite la máquina actual. La reutilización local de canales, mano de obra, electricidad, refrigeración y repuestos también influyen en la economía.
Somos moldsteells, especialistas en moldes de precisión. Envíe una muestra o plano del peine y las especificaciones de la máquina para evaluarlos conjuntamente. Podemos aclarar estructura, cavidades y compatibilidad antes de definir la Molde de inyección configuración de fabricación y la cotización.





