
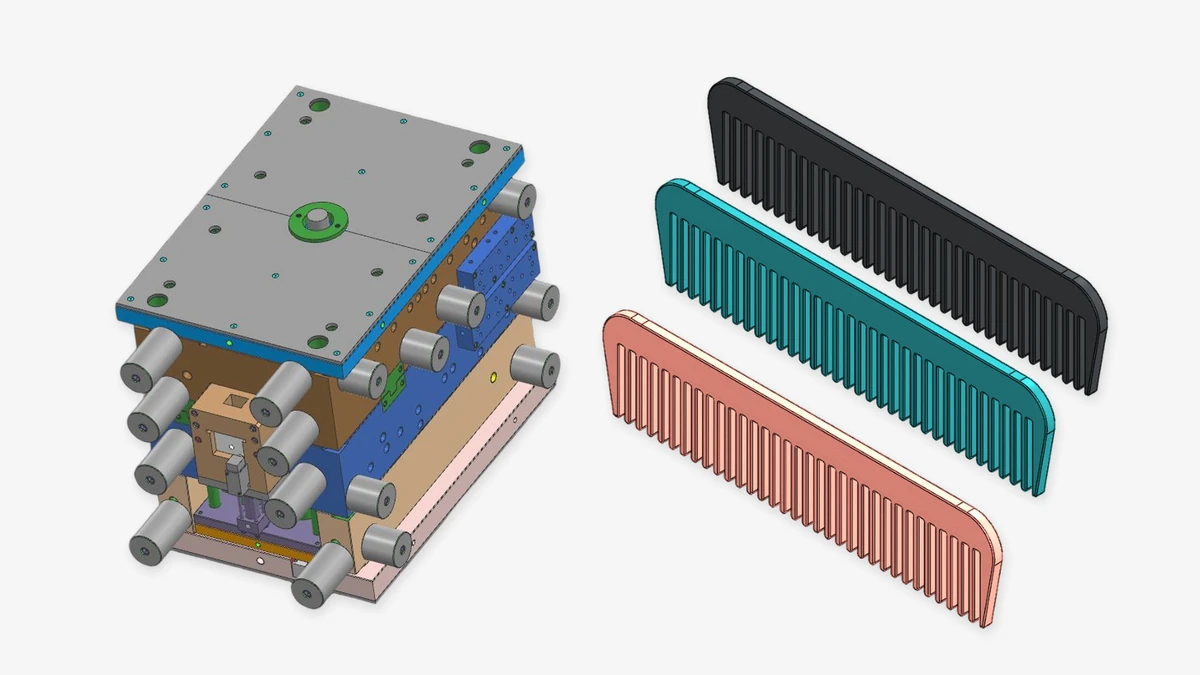
Nếu bạn định đặt làm khuôn lược tại Trung Quốc rồi vận chuyển về nước để ép phun, trước hết hãy xem xét ba lựa chọn: khuôn hai tấm kênh nguội, khuôn ba tấm kênh nguội có cổng điểm và khuôn kênh nóng. Cả ba đều có thể phù hợp với thiết kế lược nhựa tương ứng. Chúng khác nhau ở cách nhựa vào lòng khuôn, cách lấy lược sau mở khuôn và thiết bị bổ sung, bảo dưỡng cần thiết.
Hai tấm, ba tấm mô tả cấu trúc phân khuôn. Kênh nguội, kênh nóng mô tả hệ thống cấp nhựa. Số lòng cho biết khuôn tạo ra bao nhiêu lược mỗi lần phun. Các đặc điểm này có thể kết hợp; các phần dưới so sánh những cấu hình cụ thể.
Bài viết tập trung vào lược nhựa một màu thông thường có sống và răng được ép liền khối. Tại moldsteells, chúng tôi đánh giá đồng thời hình học lược, cấu hình khuôn và máy sản xuất. Khuôn tạo được chi tiết đạt yêu cầu khi thử tại Trung Quốc cũng phải phù hợp với máy của bạn và vận hành đúng dự kiến sau khi giao.
Các mức giá dưới đây là ước tính sơ bộ để lập kế hoạch được tổng hợp từ thông tin chào bán khuôn lược công khai tại Trung Quốc, giải thích chi phí của nhà làm khuôn và thảo luận trong ngành. Ba khoảng đầu cùng dựa trên lược phẳng một màu thông thường, 4-8 lòng, bề mặt tiêu chuẩn cho đồ gia dụng, không có cơ cấu rút ngang phức tạp hay ép hai màu. Tiếp theo là tình huống riêng cho khuôn kênh nóng 16 lòng. Mọi giá đều bằng đô la Mỹ mỗi bộ khuôn, nhằm giúp hình dung quy mô đầu tư.
Khuôn hai tấm kênh nguội: bắt đầu với cấu hình đơn giản
Khi khuôn đóng, hai bề mặt tạo hình tạo nên hình học lược. Nhựa từ đầu phun máy vào cuống phun, qua kênh dẫn và cổng vào các lòng lược. Sau làm nguội, cả lược lẫn nhựa trong hệ cấp đã đông đặc. Phần cuống phun và kênh dẫn đông đặc này được lấy ra khi khuôn mở. Khuôn mở tại mặt phân khuôn chính, rồi lược và kênh dẫn được lấy ra.
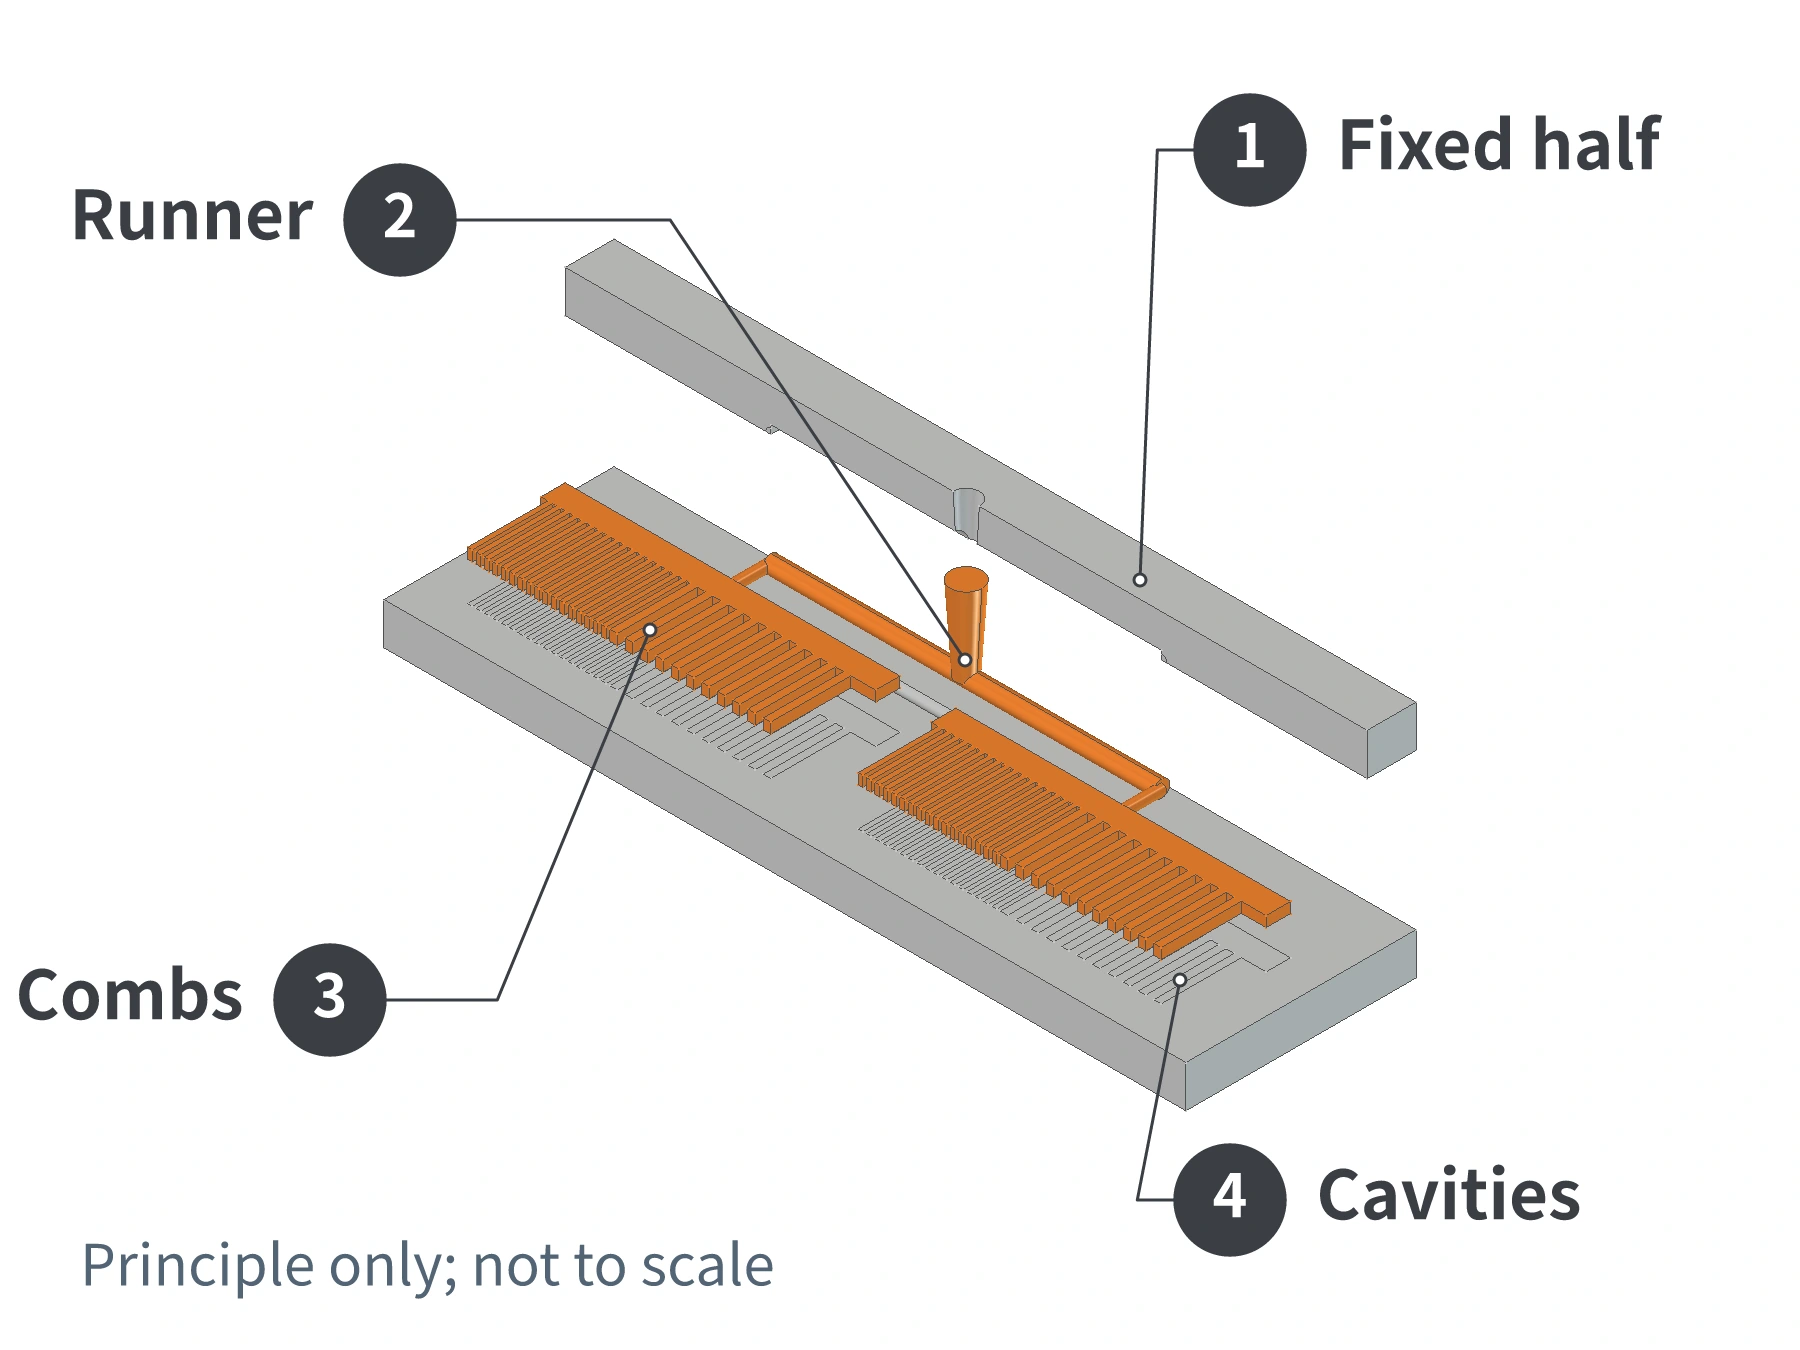
Với lược phẳng thông thường có thể tháo theo hướng mở khuôn chính, đây là điểm khởi đầu hữu ích. Không cần bộ chia kênh nóng hay hệ điều khiển nhiệt của nó. Với cùng sản phẩm và số lòng, vốn đầu tư ban đầu thường thấp hơn khuôn kênh nóng, còn cấu hình dễ hiểu và bảo dưỡng hơn.
Kiểm tra cách tách kênh dẫn khỏi lược. Cổng cạnh thông thường thường cần cắt chỗ nối và sửa vùng cổng. Cổng ngầm phù hợp hoặc thiết kế thích hợp khác có thể tự tách kênh dẫn khi tháo khuôn. Khuôn hai tấm kênh nguội không nhất thiết cần cắt cổng thủ công. Khả năng tách tự động có phù hợp hay không phụ thuộc vào vị trí cổng, vật liệu và dấu cổng được chấp nhận trên lược.
Máy ép phun một màu thông thường là điểm khởi đầu, nếu khả năng lắp khuôn, lượng phun, lực kẹp và hệ đẩy phù hợp với khuôn. Khi lấy thủ công, chu kỳ phải tính cả lấy sản phẩm và xử lý kênh dẫn. Muốn chạy tự động liên tục, cần thiết kế đồng bộ việc tách cổng với thả rơi sản phẩm hoặc lấy bằng robot.
Ngân sách gần đúng: US$2,000-5,000 mỗi bộ khuôn. Ước tính này kết hợp mặt bằng giá chào bán công khai của khuôn lược kênh nguội 4-8 lòng thông thường với cấu hình hai tấm đơn giản. Nó tạo mốc đầu tư ban đầu để so sánh ba lựa chọn.
Khuôn ba tấm cổng điểm: lấy kênh dẫn và lược riêng
Khuôn ba tấm kênh nguội bổ sung tấm tách kênh dẫn và cơ cấu điều khiển trình tự mở. Kênh dẫn và sản phẩm được lấy qua các mặt phân khuôn khác nhau, cho phép xử lý riêng lược và kênh dẫn.
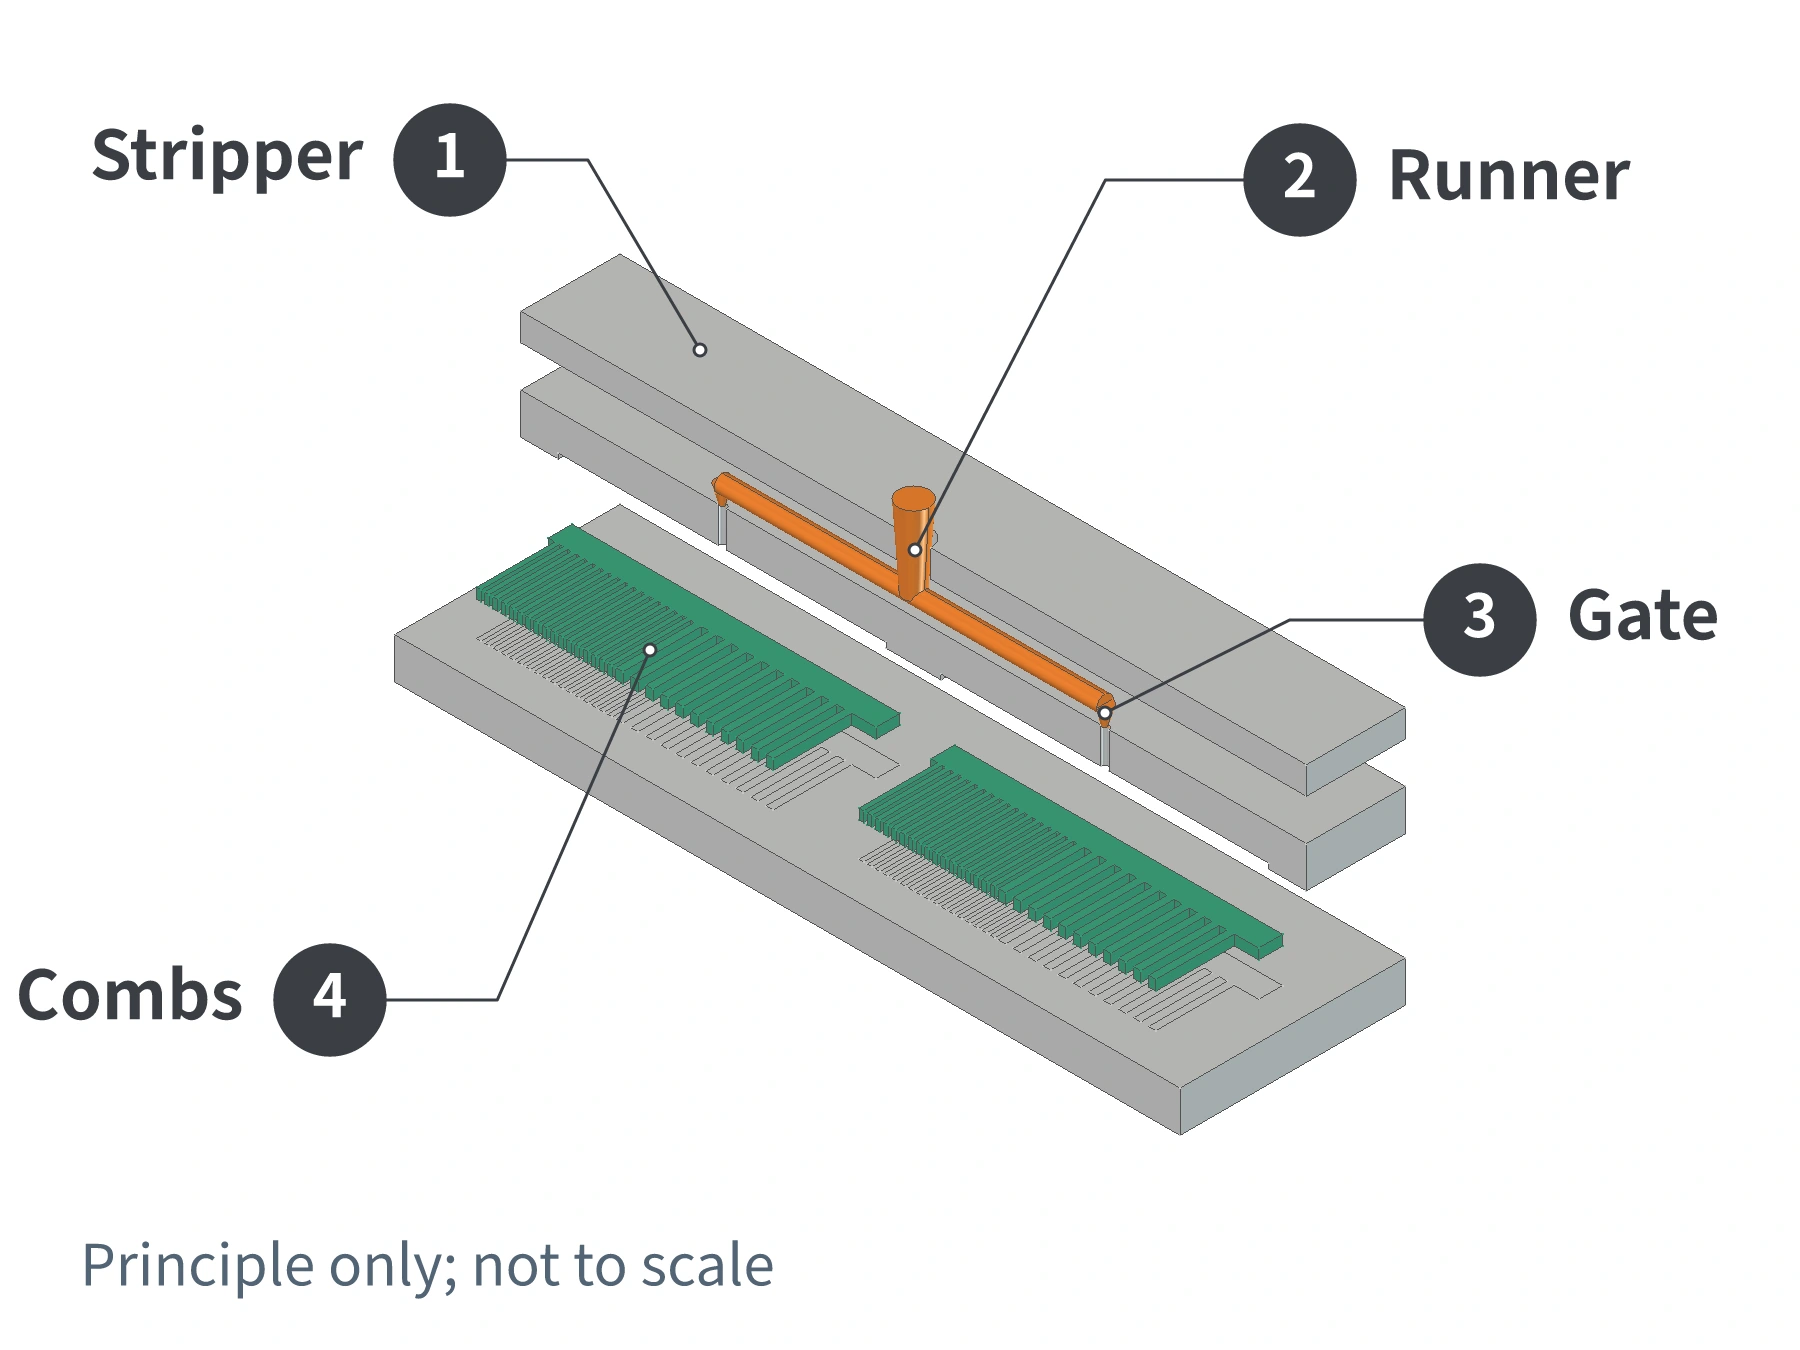
Khi tách cổng, chốt kéo giữ kênh dẫn. Khi phần tạo hình dịch chuyển tương đối ra xa, các cổng điểm nhỏ nối kênh dẫn với lược bị đứt. Sau đó phải tách kênh dẫn khỏi chốt kéo, tiếp theo lấy kênh dẫn và đẩy sản phẩm.
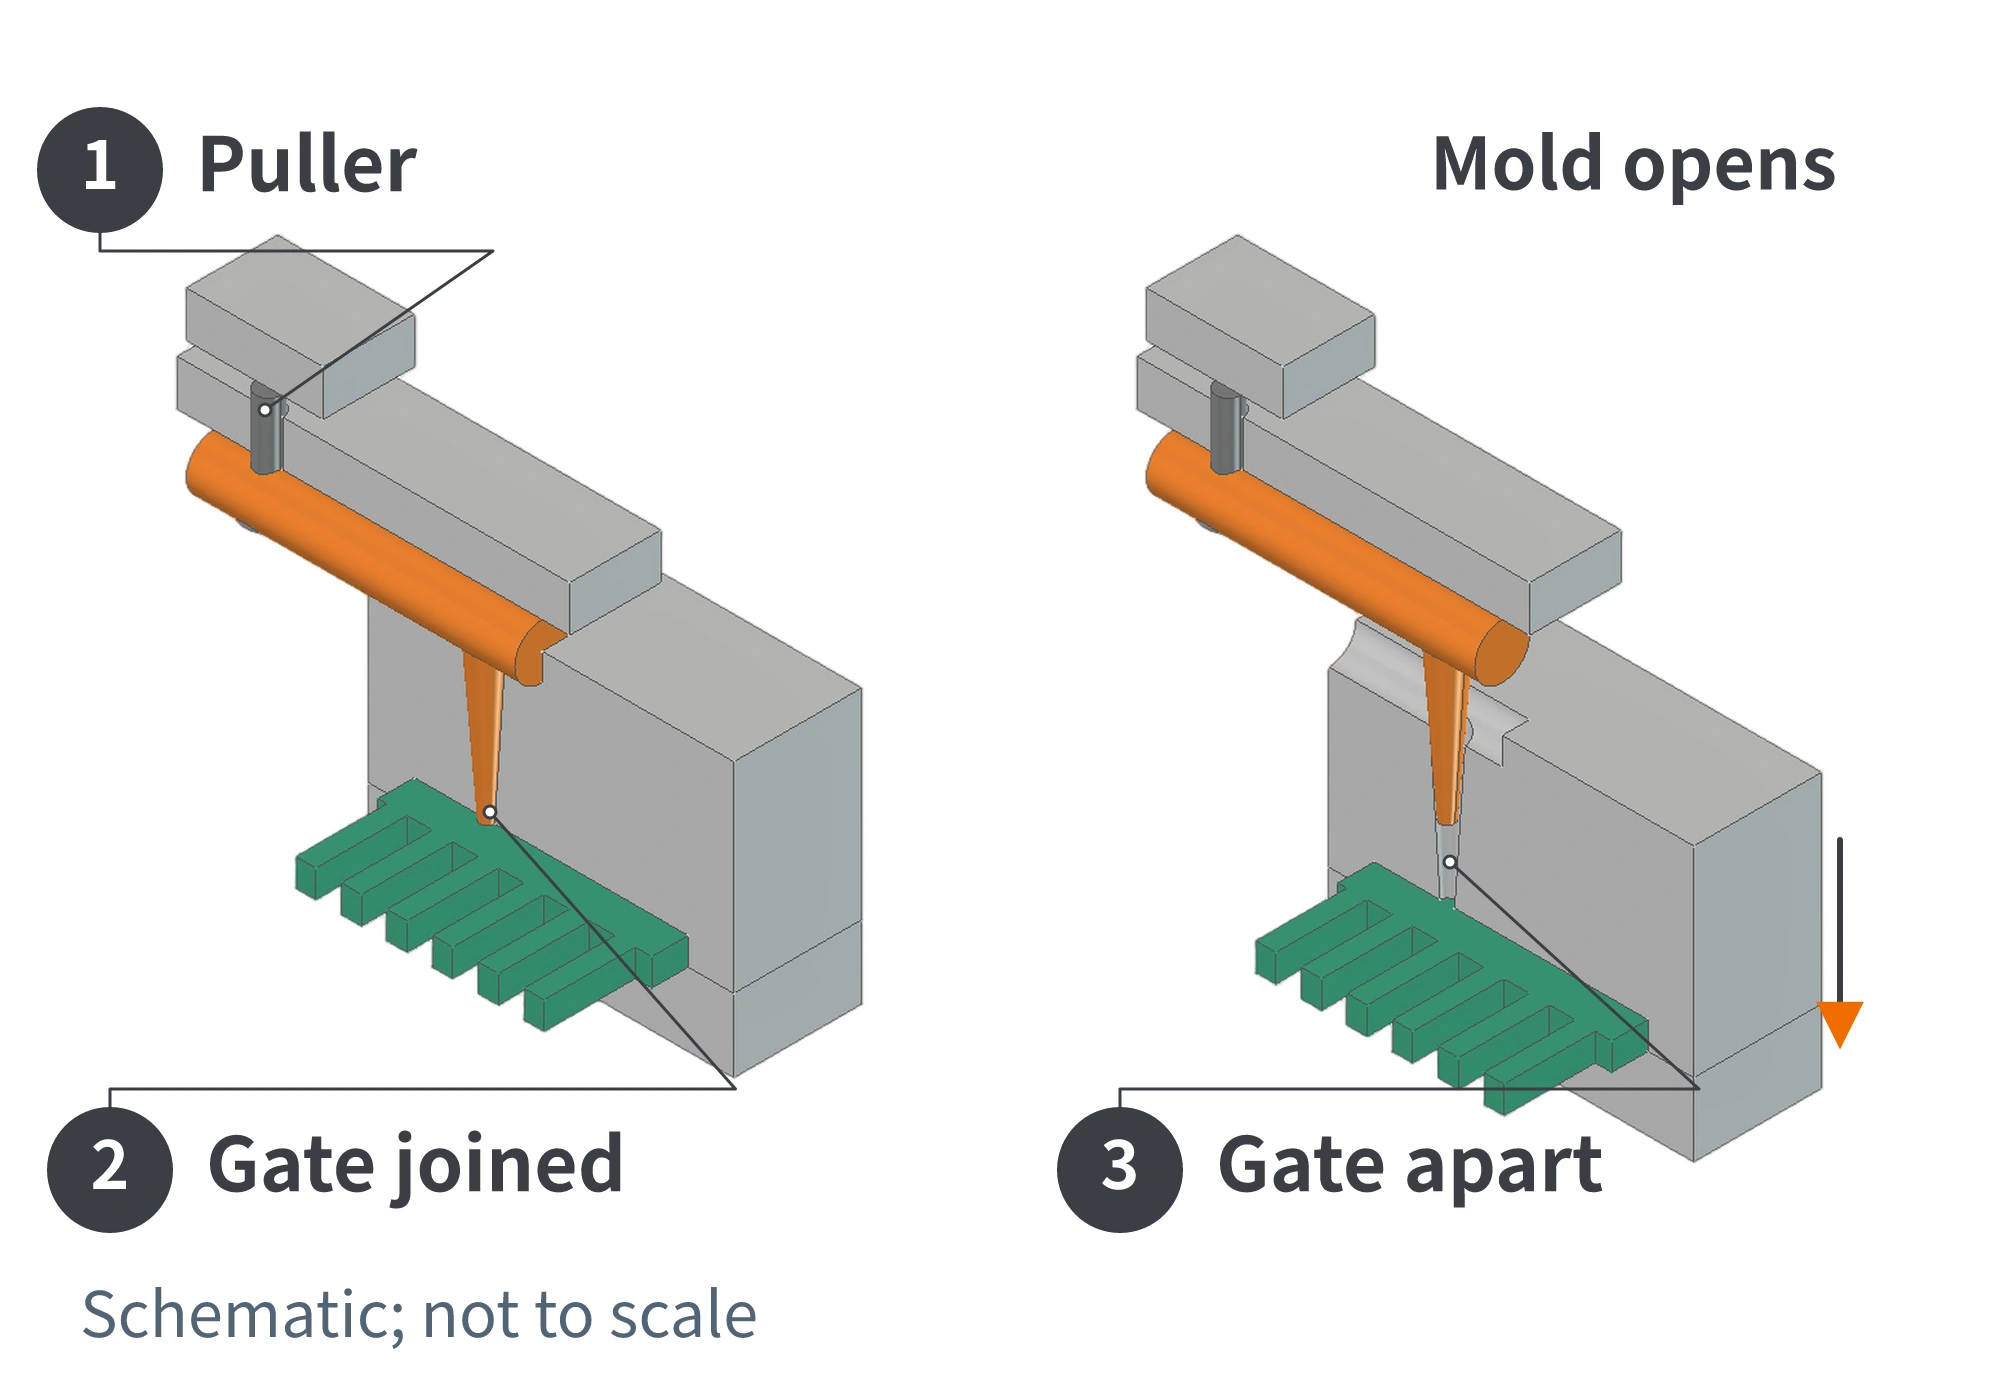
Cân nhắc phương án này khi vị trí cổng, yêu cầu ngoại quan hoặc bố trí lấy tự động của lược phù hợp với cổng điểm, nhưng dự án vẫn cần hệ kênh nguội. Cổng điểm để lại dấu, nên vị trí và nhu cầu sửa dấu phải xác định trong thiết kế.
So với khuôn hai tấm đơn giản cho cùng sản phẩm, khuôn ba tấm thêm tấm khuôn, thanh kéo hoặc bộ phận điều khiển trình tự khác. Công chế tạo và bảo dưỡng tăng tương ứng. Nó vẫn tạo kênh dẫn đông đặc; tự tách cổng không loại bỏ lượng vật liệu tiêu hao đó.
Khuôn ba tấm cũng có thể chạy trên máy ép phun một màu thông thường phù hợp. Tuy nhiên, hãy kiểm tra chiều dày khuôn, hành trình mở và không gian cần để lấy riêng lược và kênh dẫn. Chỉ trọng tải máy là chưa đủ. Cơ cấu thực tế của khuôn quyết định mặt phân khuôn nào mở trước và từng phần đi bao xa.
Ngân sách gần đúng: US$2,500-7,000 mỗi bộ khuôn. Với cùng hình học lược và số lòng, ước tính này bổ sung tấm, cơ cấu trình tự và gia công vào ngân sách khuôn hai tấm kênh nguội. Mức tăng tùy cơ cấu thực tế; không thể áp dụng cùng một tỷ lệ cộng giá cho mọi khuôn ba tấm.
Khuôn kênh nóng: giảm phần kênh dẫn phải lấy ra mỗi chu kỳ
Khuôn kênh nóng gồm bộ chia, đầu phun nóng và các bộ phận khác, có bộ gia nhiệt, cảm biến nhiệt, được hệ điều khiển nhiệt quản lý. Nhựa đi qua các đường này vào lòng khuôn. Nhựa trong kênh nóng vẫn nóng chảy giữa các chu kỳ, trong khi lược đã ép được tháo ra.
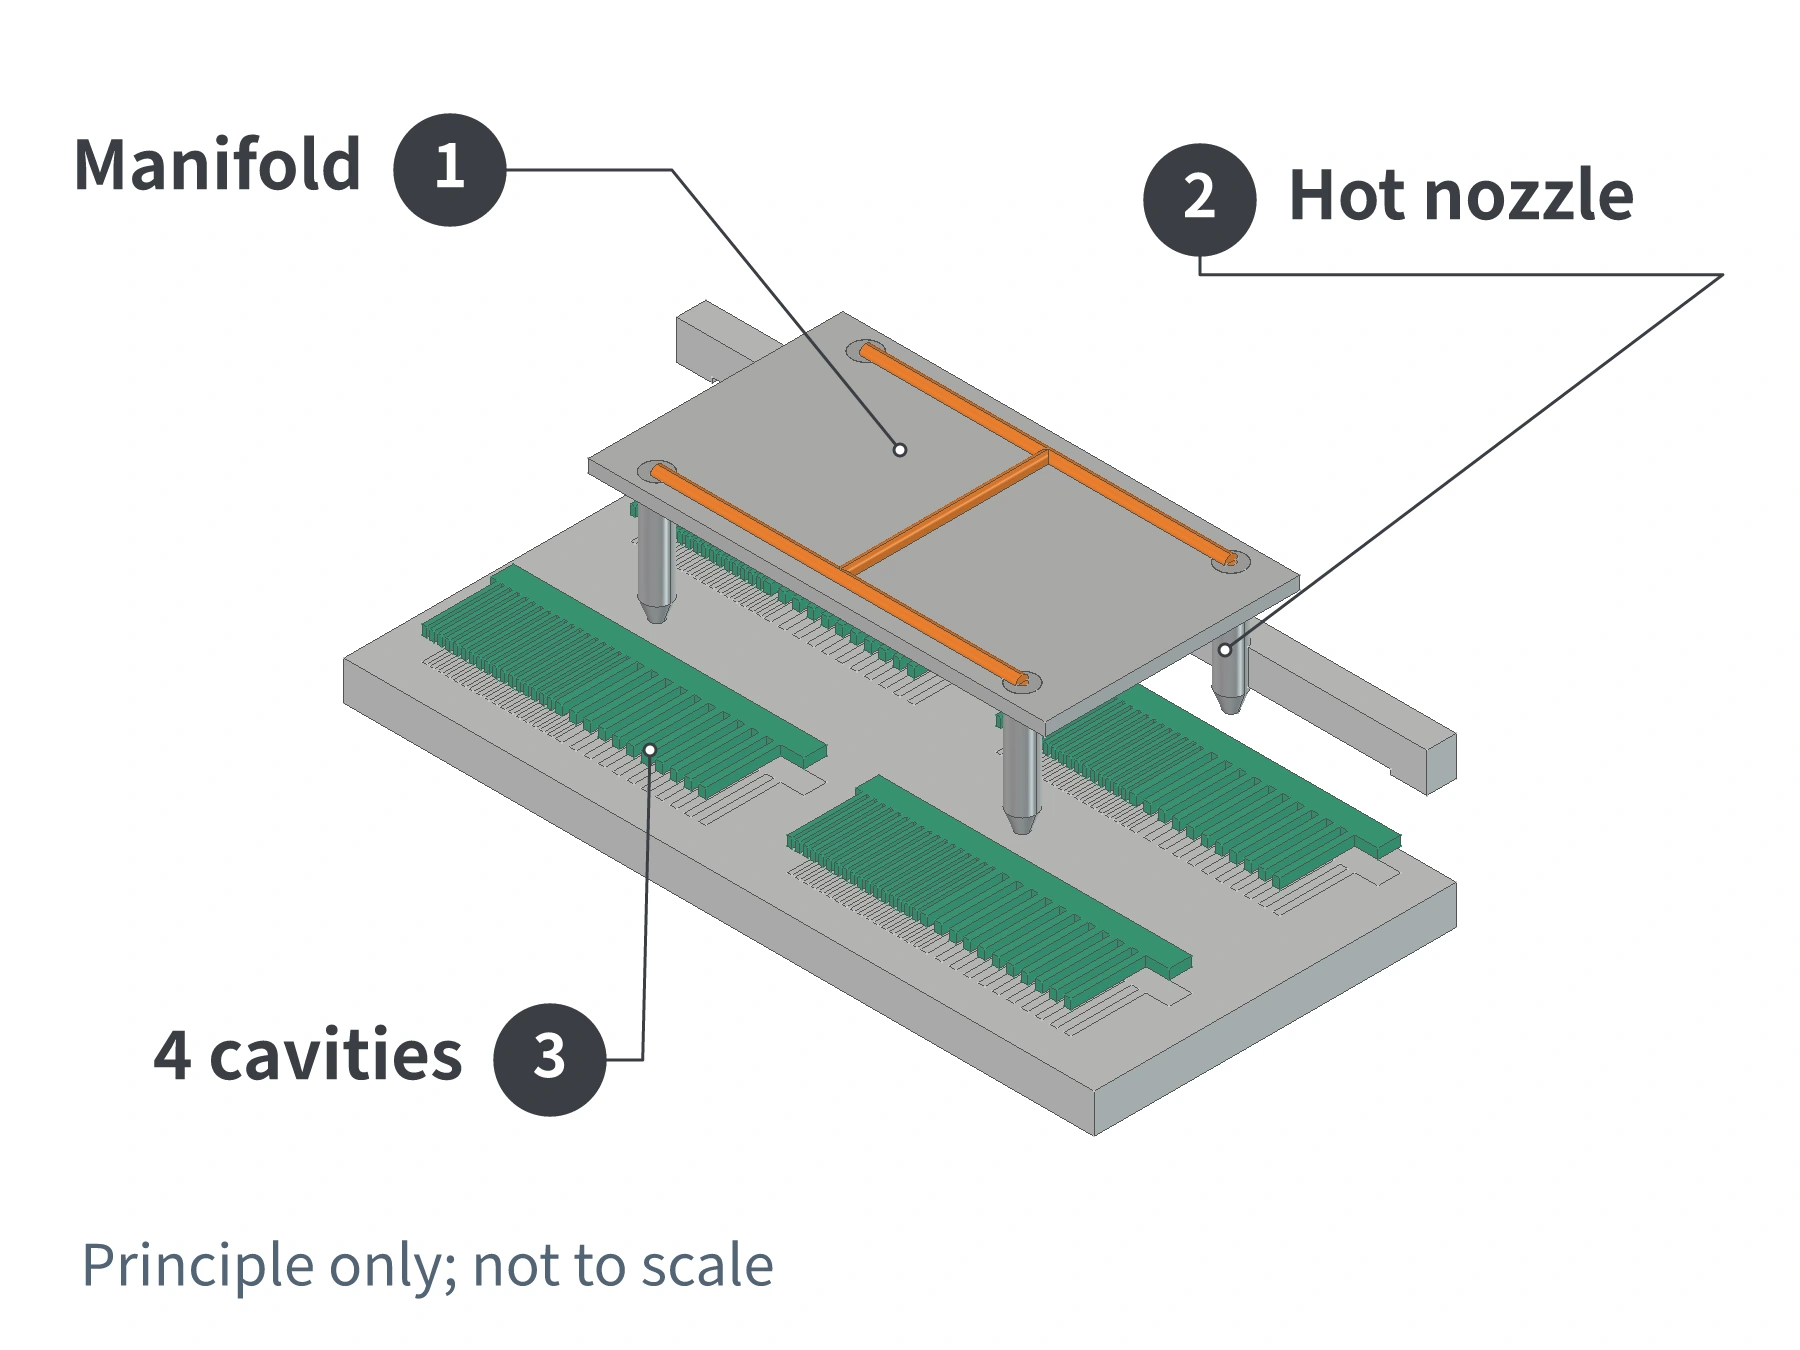
Nếu đầu phun nóng cấp trực tiếp vào lòng lược, có thể loại bỏ kênh nguội tương ứng. Thiết kế khác cấp từ kênh nóng sang đoạn kênh nguội ngắn, nên đoạn đó vẫn đông đặc và phải lấy ra. Hãy kiểm tra nhựa được đầu phun nóng đưa đến đâu; kênh nóng không tự động có nghĩa toàn bộ quá trình không có phế liệu.
Với dự án sản xuất liên tục cùng một mẫu lược và muốn giảm xử lý kênh dẫn, nên so sánh kênh nóng với kênh nguội. Bộ chia, đầu phun nóng, bộ gia nhiệt, cảm biến và bộ điều khiển làm tăng đầu tư ban đầu. Tiết kiệm vật liệu và nhân công phụ thuộc khối lượng kênh dẫn thực tế, thời gian chu kỳ và sản lượng đạt yêu cầu.
Kênh nóng không đòi hỏi một kiểu dẫn động máy cụ thể. Máy ép phun một màu thông thường có phù hợp hay không vẫn tùy cụm phun, cụm kẹp và giao diện khuôn. Cũng cần hệ điều khiển nhiệt tương thích. Xác nhận nguồn điện địa phương, dây dẫn, đầu nối và chuẩn bị bộ gia nhiệt, cặp nhiệt điện cùng phụ tùng phù hợp. Với nhà máy nhập khuôn dùng ở nước ngoài, các việc này nên chốt trước khi giao.
Ngân sách gần đúng: US$7,000-12,000 mỗi bộ khuôn. Khoảng này giả định cùng loại lược phẳng thông thường 4-8 lòng và hệ kênh nóng cơ bản sản xuất tại Trung Quốc. Nó tính thêm đầu tư và dự phòng ngân sách, đồng thời tham khảo mức tăng chi phí được báo cáo khi các chi tiết nhựa khác có số lòng tương tự chuyển sang kênh nóng. Cần xác nhận riêng có gồm bộ điều khiển, dây và phụ tùng không. Hệ thương hiệu nhập khẩu, cổng van hoặc nhiều lòng hơn cần ước tính lại.
Tăng số lòng khuôn: ví dụ khuôn kênh nóng 16 lòng
Khuôn bốn hoặc tám lòng tạo ra bốn hoặc tám lược mỗi lần phun. Số lòng có thể kết hợp với cấu hình hai tấm, ba tấm, kênh nguội hoặc kênh nóng. Khuôn lược nhiều lòng cũng có thể dùng kênh nguội. Tăng số lòng không tự động đòi hỏi kênh nóng.
Ví dụ, khuôn kênh nóng 16 lòng có thể tạo 16 lược giống nhau mỗi lần phun, với bộ chia phân phối nhựa đến các nhóm lòng. Đầu phun nóng có thể cấp trực tiếp hoặc cấp cho nhóm kênh nguội rồi phân phối đến nhiều lòng. Khuôn 16 lòng không nhất thiết cần 16 đầu phun nóng; bố trí tùy kích thước lược và vị trí cổng.
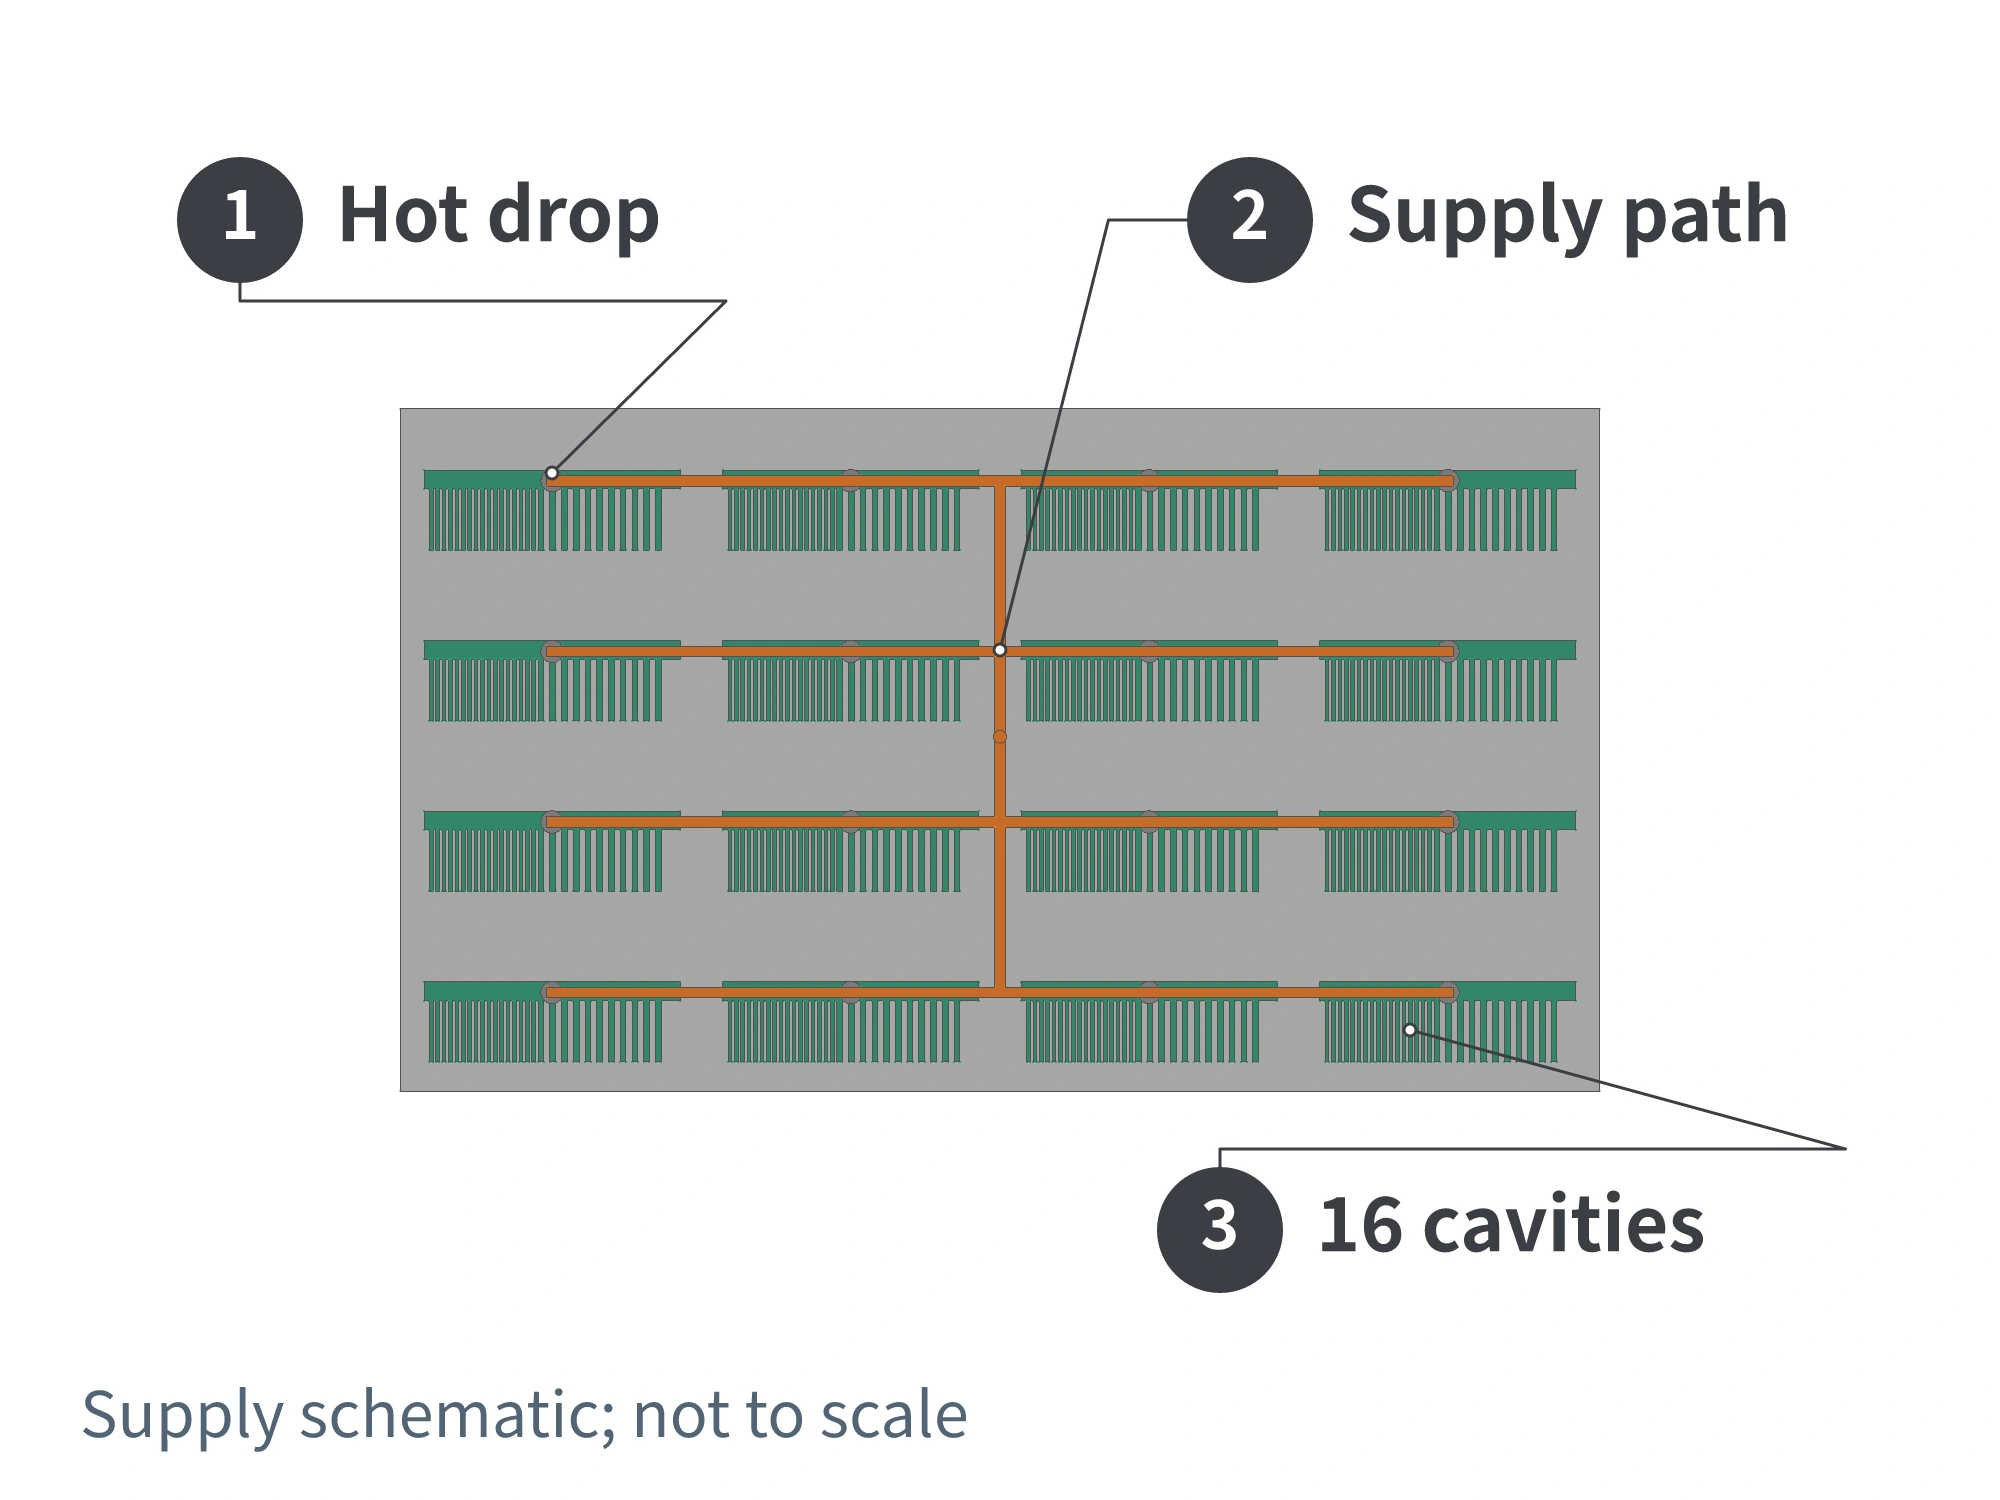
Máy ép phun một màu thông thường vẫn có thể là điểm khởi đầu, nhưng phải lắp được bố trí lòng lớn hơn và có đủ lượng phun, khả năng hóa dẻo, lực kẹp cho cả 16 lược cùng kênh nguội nếu có. Điền đầy, làm nguội và đẩy cũng phải phối hợp giữa các lòng. Chỉ nhân bản lòng không chứng minh máy hiện có chạy được khuôn.
Tình huống ngân sách 16 lòng: khoảng US$12,000-20,000 mỗi bộ khuôn. Ví dụ lấy ngân sách US$7,000-12,000 trước đó của khuôn kênh nóng 4-8 lòng làm điểm khởi đầu tám lòng. Sau đó áp dụng quy tắc kinh nghiệm chung của một nhà ép phun Mỹ: tăng gấp đôi số lòng làm chi phí khuôn tăng khoảng hai phần ba. Cả việc chọn điểm khởi đầu lẫn áp dụng quy tắc cho khuôn lược đều là giả định của ví dụ. Nó còn giả định hình học lược, yêu cầu thép và tuổi thọ tương tự, hệ kênh nóng cơ bản Trung Quốc và phạm vi cung cấp tương đương. Báo giá thực tế có thể ngoài khoảng này. Đây không phải giá thị trường Trung Quốc đã kiểm chứng cho khuôn lược 16 lòng.
Với 32 lòng trở lên, phải thiết kế lại bố trí lòng, hệ cấp và làm nguội. Không tiếp tục áp dụng cùng hệ số chi phí. Thêm lòng chỉ hữu ích khi nhu cầu địa phương, năng lực máy và điều kiện vận hành, bảo dưỡng đáp ứng được.
Cần kiểm tra gì trên máy ép phun hiện có?
Không chọn trọng tải máy chỉ theo tên “khuôn lược tám lòng” hay “kênh nóng”. Kích thước lược, vật liệu, bố trí kênh và áp suất lòng cần thiết đều ảnh hưởng yêu cầu máy.
| Hạng mục cần kiểm tra | Nội dung xem xét | Ảnh hưởng đến khuôn lược |
|---|---|---|
| Không gian lắp khuôn | Khoảng cách cột dẫn máy, kích thước bàn máy, chiều dày khuôn cho phép và cách gá | Bộ khuôn và phụ kiện phải vừa và được gá chắc chắn |
| Mở khuôn và lấy sản phẩm | Hành trình mở, đẩy và khoảng trống lấy kênh dẫn, sản phẩm | Đủ chỗ cho tách ba tấm, rơi tự do hoặc robot |
| Khả năng phun | Tổng lượng phun mọi lược và kênh nguội, khả năng hóa dẻo, áp suất và tốc độ phun | Số lòng cao hơn đòi máy cấp và điền đầy khuôn trong chu kỳ dự kiến |
| Khả năng kẹp | Diện tích chiếu theo hướng mở và áp suất lòng tương ứng | Đánh giá diện tích chiếu lược và kênh liên quan ở mặt phân khuôn thực, không chỉ đếm lược |
| Giao diện thiết bị | Đầu phun và bạc cuống phun, nước nguội, nối đẩy cùng giao diện điều nhiệt hoặc rút lõi nếu cần | Khuôn phải nối được với thiết bị nhà máy và chạy đúng |
Lực kẹp chống lực có xu hướng tách khuôn khi phun. Nhiều lòng thường tăng diện tích chiếu, nhưng lực kẹp cần còn tùy áp trong lòng. Không lấy thẳng áp phun tối đa máy làm áp lòng. Đánh giá chung bản vẽ sản phẩm, bố trí lòng và thông số máy để chọn số lòng, cấu hình phù hợp.
Chọn cấu hình theo nhu cầu địa phương, giá bán sản phẩm và máy của bạn
Nếu thị trường chủ yếu mua lược một màu thông thường nhạy giá, trước hết so cấu hình kênh nguội đơn giản. Sau đó xem máy và lượng đơn có đủ lý do tăng lòng không. Nếu cần cổng điểm và lấy kênh riêng, so khuôn ba tấm kênh nguội. Nếu nhu cầu cùng mẫu ổn định, cân đầu tư kênh nóng thêm với tiết kiệm vật liệu thực và công xử lý kênh.
Các ngân sách là ước tính tổng hợp để so cấu hình, không phải báo giá chính thức cho cùng một lược hay báo giá dự án của moldsteells. Chúng tính đầu tư chế tạo khuôn dự kiến, không gồm cước quốc tế, thuế nhập, máy ép, tự động hóa ngoài, lắp đặt và đào tạo tại chỗ. Phạm vi cung cấp và nghiệm thu thực phải chốt trong báo giá dự án.
Cấu hình cuối phải đồng thời đáp ứng loại lược thị trường cần, giá dự định bán và loại khuôn máy hiện có hỗ trợ. Điều kiện tái dùng kênh nhựa, nhân công, điện, nước nguội và phụ tùng địa phương cũng ảnh hưởng tính kinh tế.
Chúng tôi là moldsteells, chuyên chế tạo khuôn chính xác. Nếu có mẫu hoặc bản vẽ lược và thông số máy định dùng, hãy gửi để cùng đánh giá. Chúng tôi có thể làm rõ cấu trúc, số lòng và tương thích thiết bị trước khi xác định Khuôn ép nhựa cấu hình chế tạo và báo giá.





