
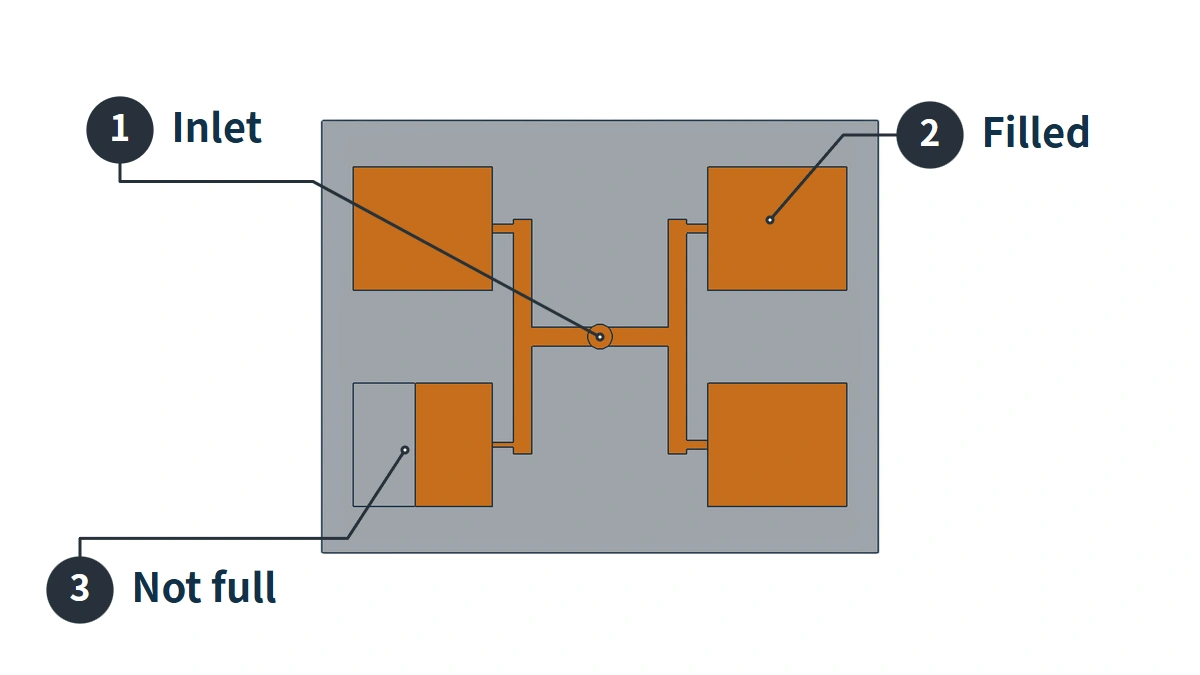
Bei Mehrfachwerkzeugversuchen stellen ein Muster mit Grat und ein anderes mit fehlender Ecke widersprüchliche Prozessanforderungen: Die unterfüllte Kavität braucht noch Schmelze, während aus der Gratkavität bereits welche ausgetreten ist. Ein einzelner Maschinendruckwert zeigt schwer, wo anzusetzen ist.
Untersuchen Sie zuerst den Füllverlauf jeder Kavität. Entsteht der Unterschied am Anschnitteintritt oder erst danach? Hängt Grat mit früher Füllung zusammen oder gibt es einen eigenen örtlichen Spalt? Dies entscheidet über die Prüfung von Kanälen, Kavitäten oder Füll-Nachdruck-Übergang.
Warum Grat und Unterfüllung im selben Werkzeug auftreten können
Bei einem Schuss gelangt die Schmelze durch einen gemeinsamen Einlass in den Hauptkanal, strömt durch Zweigkanäle und deren Anschnitte in mehrere Kavitäten. Die Maschine steuert diesen gemeinsamen Schuss. Wie viel Schmelze jeder Zweig tatsächlich erhält, hängt auch vom Fließwiderstand und Zustand der Anschnitte und Kavitäten ab.
Angenommen, zwei gleich geformte Kavitäten haben unterschiedliche Zuführwege: Ein Anschnitt ist frei, der andere im Querschnitt verengt. Zum selben Zeitpunkt kann die Fließfront in der ersten Kavität weiter vorgedrungen sein, während die zweite noch ungefüllte Bereiche hat. Nach vollständiger Füllung bleibt die erste unter Druck, solange ihr Anschnitt Druck überträgt und die Maschine weiter einspritzt. Die zweite kann währenddessen noch gefüllt werden.
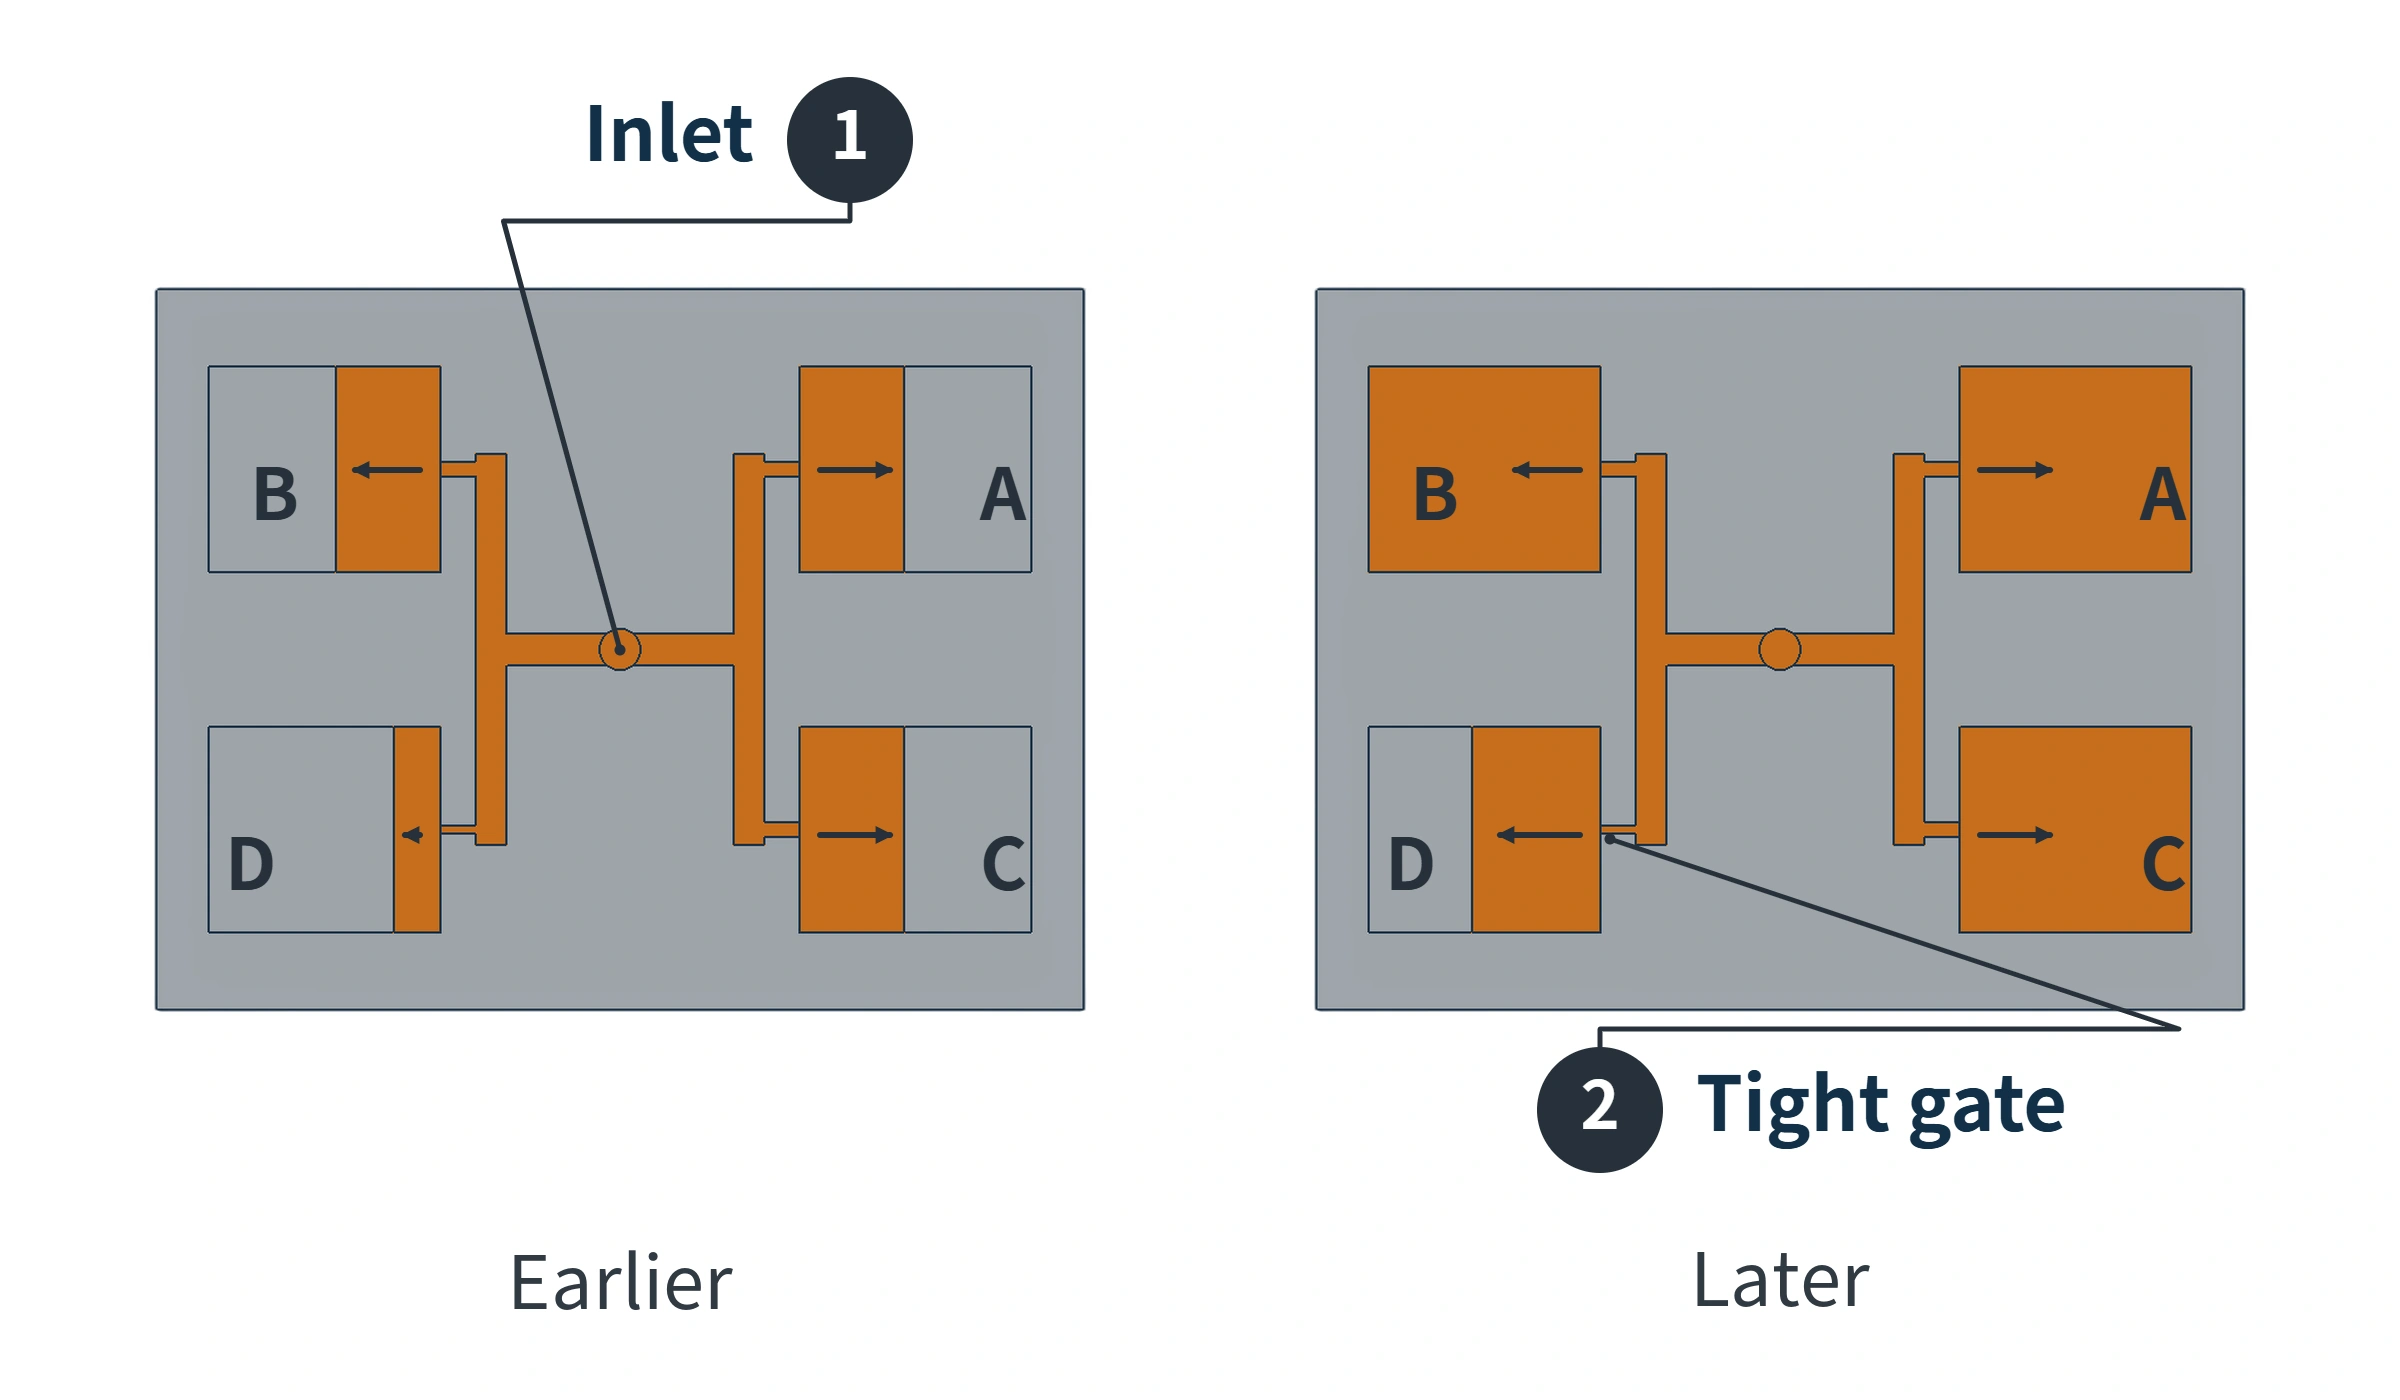
Die Abbildung zeigt unterschiedliche Füllfolgen, nicht zwangsläufig eine dauerhaft unvollständige spätere Kavität. Längeres Einspritzen oder angepasste Nachspeisung wirkt auch auf bereits volle Kavitäten. Covestros technische Hinweise zum thermoplastischen Spritzguss für Medizinanwendungen erläutern, dass früh gefüllte Kavitäten eher Grat bilden und spätere unterfüllt bleiben können. Hilfreiche Bedingungen für spätere Kavitäten können die Probleme der früheren verschärfen.
Eine zuerst gefüllte Kavität bildet nicht zwangsläufig Grat. Grat entsteht, wenn Schmelze in einen eigentlich abzudichtenden Fügespalt eindringt und nach dem Entformen einen dünnen Rand hinterlässt. Die Trennfläche verbindet beim Schließen die Werkzeughälften. Örtlicher Verschleiß, eingeklemmte Fremdkörper oder mangelnder Kontakt unter Druck können Schmelzeaustritt erlauben. Weiterer Druck auf eine volle Kavität erhöht dort das Gratrisiko.
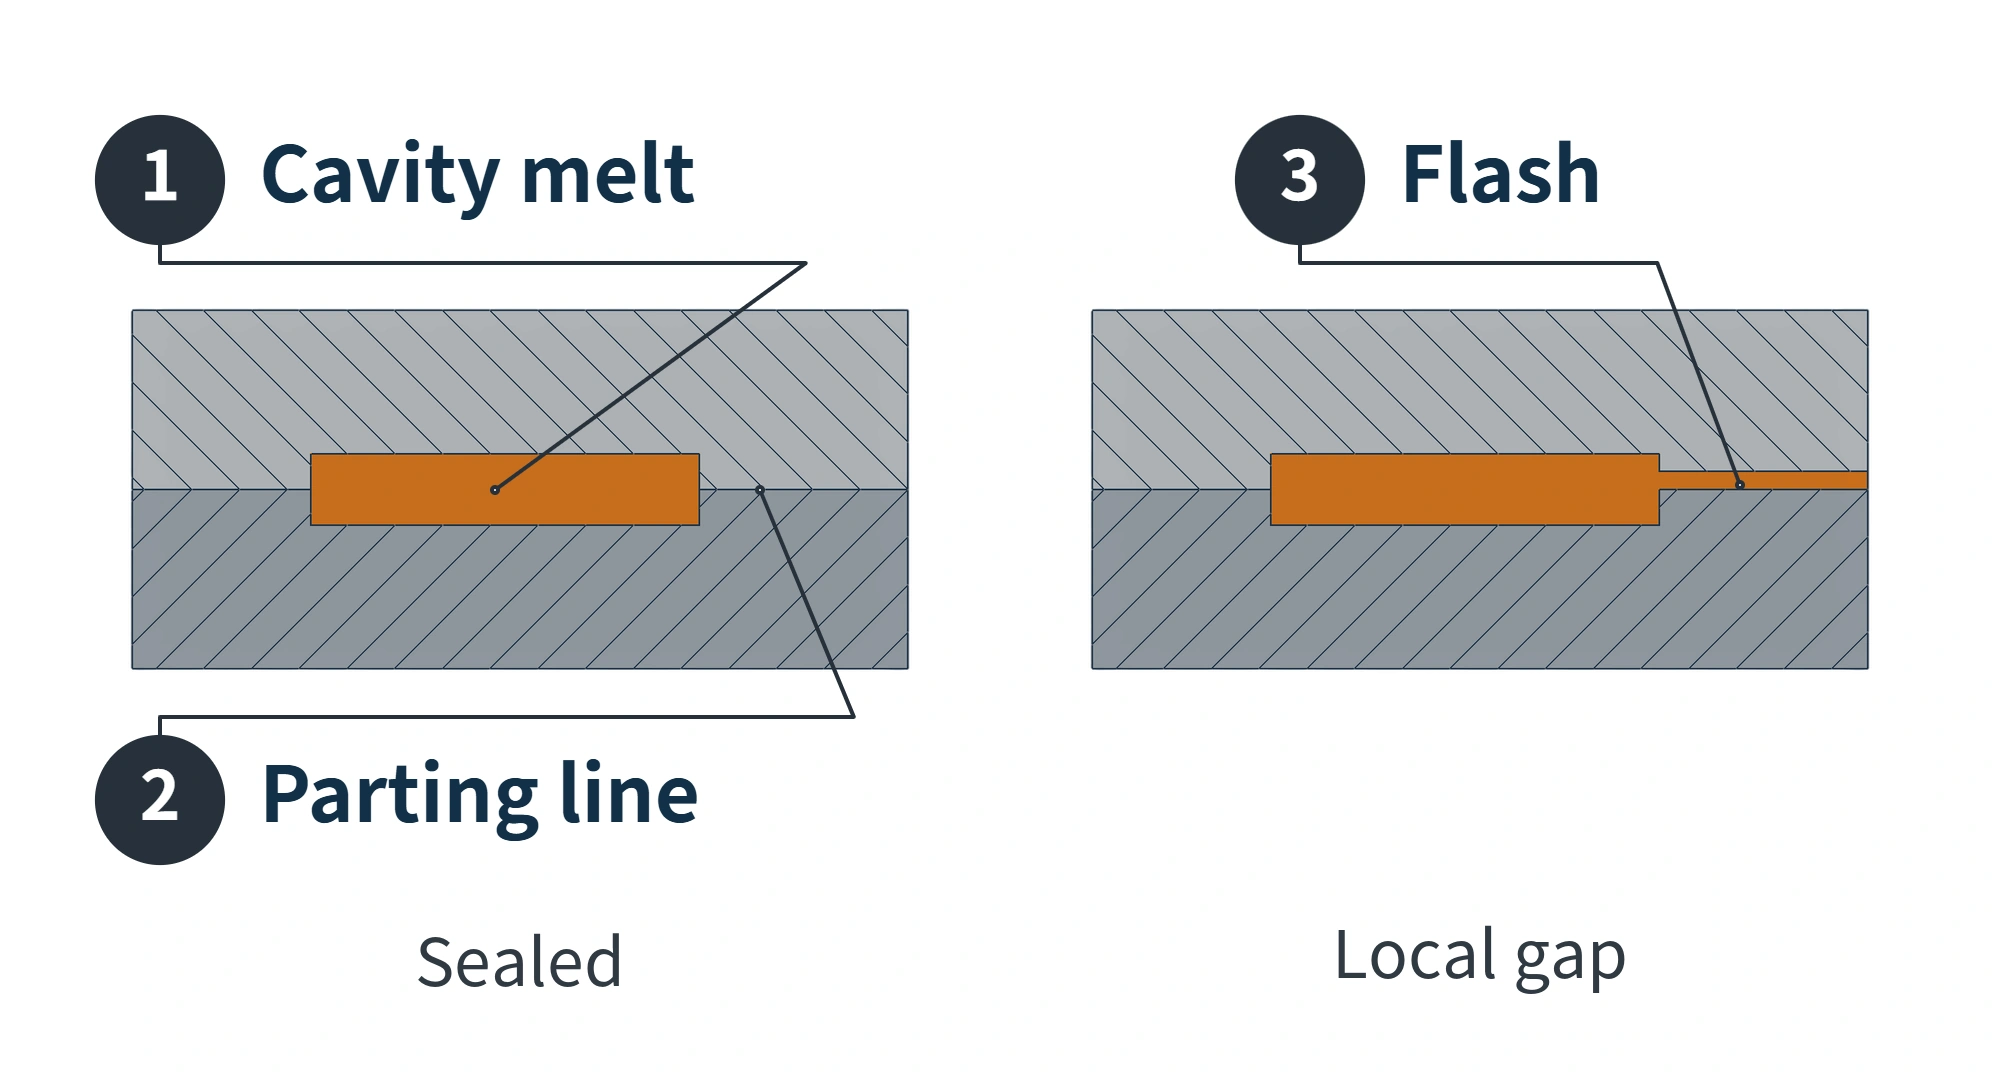
Gegensätzliche Fehler im selben Werkzeug können auch zwei getrennte Ursachen haben: Verschleiß an einer Trennfläche erzeugt Grat, während eingeschlossene Luft am Ende einer anderen Kavität zu Unterfüllung führt. Das kann trotz angemessen balancierter Verteilung auftreten. Die Fehler werfen eine Frage auf, ihre Erscheinung allein identifiziert aber keine gemeinsame Ursache.
Jede Kavität prüfen und den Beginn der Füllunterschiede finden
Die Einzelbetrachtung bedeutet hier, den Füllverlauf jeder Kavität nacheinander zu analysieren. Das Werkzeug arbeitet weiterhin in seiner normalen Mehrfachausführung. Gemeint ist nicht, andere Anschnitte zu verschließen und nur eine Kavität zu bemustern.
Nach der Nachspeisung zeigt ein vollständiges Muster die anfänglichen Fließfrontunterschiede möglicherweise nicht mehr. Eine Füllstudie mit Kurzschüssen lässt Teile bewusst unvollständig, sodass ihre Konturen den Fließweg zeigen. Nach Kavitätsnummer geordnete Muster verschiedener Füllgrade machen die sonst verborgene Reihenfolge sichtbar.
Bestätigen Sie zunächst die Wiederholbarkeit von Material und Maschinenbetrieb. Halten Sie Einspritzgeschwindigkeit, Materialzustand und Zoneneinstellungen konstant und variieren Sie die Position des Füllendes für unterschiedliche Füllgrade. Ein Verfahrenstechniker muss klären, wie die Nachspeisung der zweiten Stufe ausgeschlossen wird. Prüfen Sie auch, ob die Schnecke die Umschaltposition überfährt und zusätzliche Schmelze einbringt; dies verändert die Kurzschusskonturen. Nachdruckzeit null und Nachdruck null liefern nicht auf jeder Maschine dasselbe Ergebnis und sind daher keine universellen Versuchsanweisungen.
Konzentrieren Sie sich auf zwei Bereiche.
Prüfen Sie zuerst den Eintritt jeder Kavität. Zeigen frühe Kurzschüsse Schmelze in mehreren Kavitäten eines Zweigs, aber noch nicht im anderen, entsteht der Unterschied bereits vor Kavitätseintritt. Verfolgen Sie den gemeinsamen Zuführweg der späteren Kavitäten und prüfen Sie Kanalzweige, Heißkanaldüsen oder Anschnittöffnung. Ordnen Sie nicht jede spät gefüllte Kavität sofort als internes Entlüftungsproblem ein.
Prüfen Sie dann, wo die Schmelze nach dem Eintritt stoppt. Ist Schmelze in alle Kavitäten eingetreten, stoppt aber eine Fließfront wiederholt an derselben dünnen Wand, Engstelle oder Endzone, prüfen Sie dort Widerstand und Entlüftung. Die verdrängte Luft braucht einen Auslass. Ist dieser eingeschränkt, wird sie im zuletzt gefüllten Bereich eingeschlossen und behindert weiteren Schmelzeeintritt. Eine Änderung nur der vorgeschalteten Kanäle beseitigt diesen örtlichen Fehlbereich möglicherweise nicht.
Ein Mustersatz reicht zur Ursachenbewertung nicht aus. Prüfen Sie Wiederholung und Entstehungsort: vor Kavitätseintritt, zunehmend innerhalb oder erst am Fließwegende. Gemeinsam zurückliegende Kavitäten sprechen für die Prüfung ihres gemeinsamen Zweigs; eine feste Stoppstelle in einer Kavität für ein örtliches Merkmal. Beides kann zusammen auftreten.
Gleiche Kanallängen garantieren keine gleichen Schmelzebedingungen
Gleiche Abstände vom Einlass zu den Kavitäten belegen nur gleiche Weglängen. Kanalquerschnitte, Umlenkungen und Anschnittzustände sind ebenfalls zu prüfen. Selbst bei übereinstimmender Geometrie kann Schmelze an verschiedenen Positionen unterschiedlich geschert werden, bevor sie verschiedenen Kavitäten zugeführt wird.
Die folgende Skizze verfolgt einen Abschnitt rechts im H-Verteiler eines Achtfachwerkzeugs. Punkt 1 ist die T-Verzweigung nach oben und unten, Punkt 2 die nachfolgende Aufteilung zu inneren und äußeren Kavitäten. Die Links-rechts-Teilung am Mitteleinlass erfolgt davor. 1 und 2 markieren nur die betrachteten Stellen dieses Abschnitts.
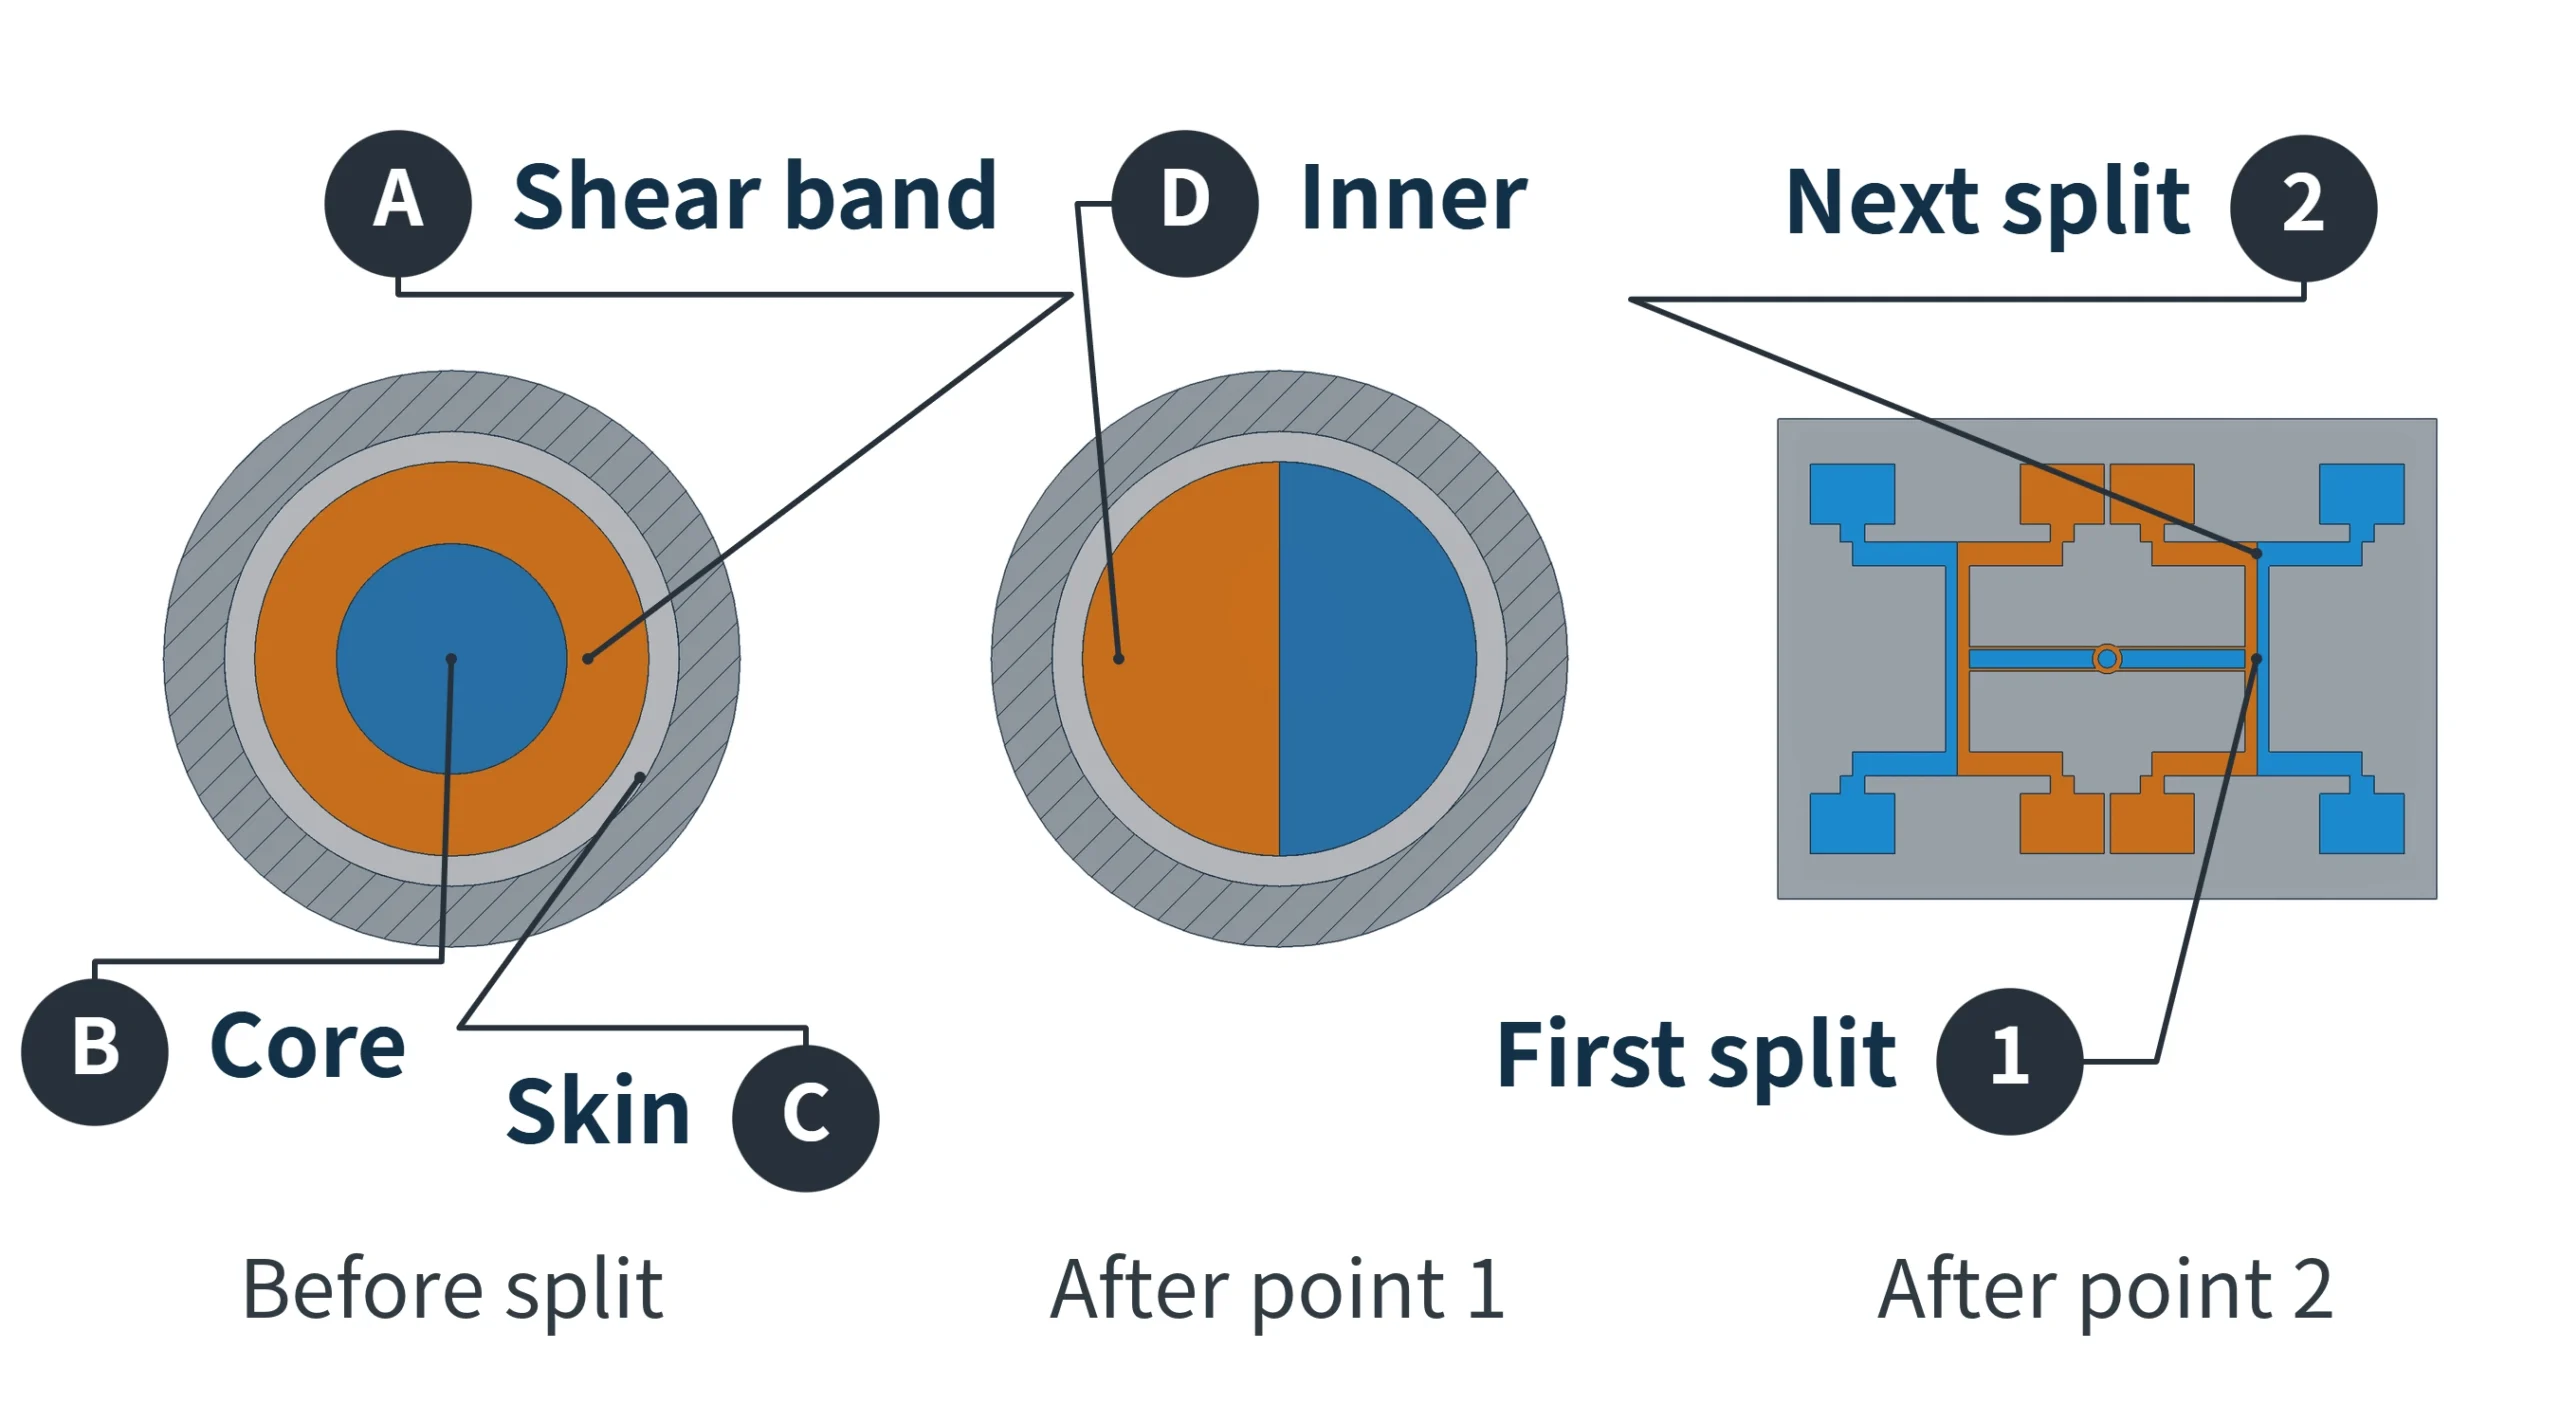
Die Schmelzeschichten im Kanal fließen unterschiedlich schnell. Scherung erzeugt Wärme, sodass Scherzone und Kern unterschiedliche Zustände haben können. Nach Punkt 1 verläuft das wärmere Scherband an der Innenecke, während mehr Kernschmelze auf die andere Seite gelangt. An Punkt 2 werden beide Seiten unterschiedlichen nachfolgenden Kavitäten zugeführt.
Bei dieser Anordnung und geeigneten Material- und Prozessbedingungen hat die wärmere Seite geringere Viskosität, sodass innere Kavitäten zuerst voll werden können. Verglichen werden relative Zustände im Querschnitt; die tatsächliche Temperaturdifferenz ist material- und prozessbezogen zu ermitteln. Gleiche Kanallängen ersetzen keine Füllnachweise. Ob diese Unwucht auftritt, muss weiterhin kavitätenweise mit Kurzschüssen beobachtet werden.
Füllen und Nachdrücken verstehen, bevor der Druck erhöht wird
Bei einem konventionellen Spritzgießprozess mit getrennter Füll- und Nachdruckregelung wird beim Füllen vor allem die Schneckenvorlaufgeschwindigkeit geregelt. Die Maschine erzeugt den zur Überwindung des Fließwiderstands nötigen Druck. Die Druckgrenze der ersten Stufe ist lediglich der maximal verfügbare Druck. Liegt der tatsächliche Druck darunter, erhöht ein höherer Grenzwert nicht automatisch den Druck jeder Kavität. Ist die Grenze erreicht, kann die Sollgeschwindigkeit möglicherweise nicht gehalten werden.
Das folgende Beispiel zeigt die Nachspeisungsphase anhand eines konventionellen Anschnitts, bei dem erstarrende Schmelze die Zufuhr beendet.
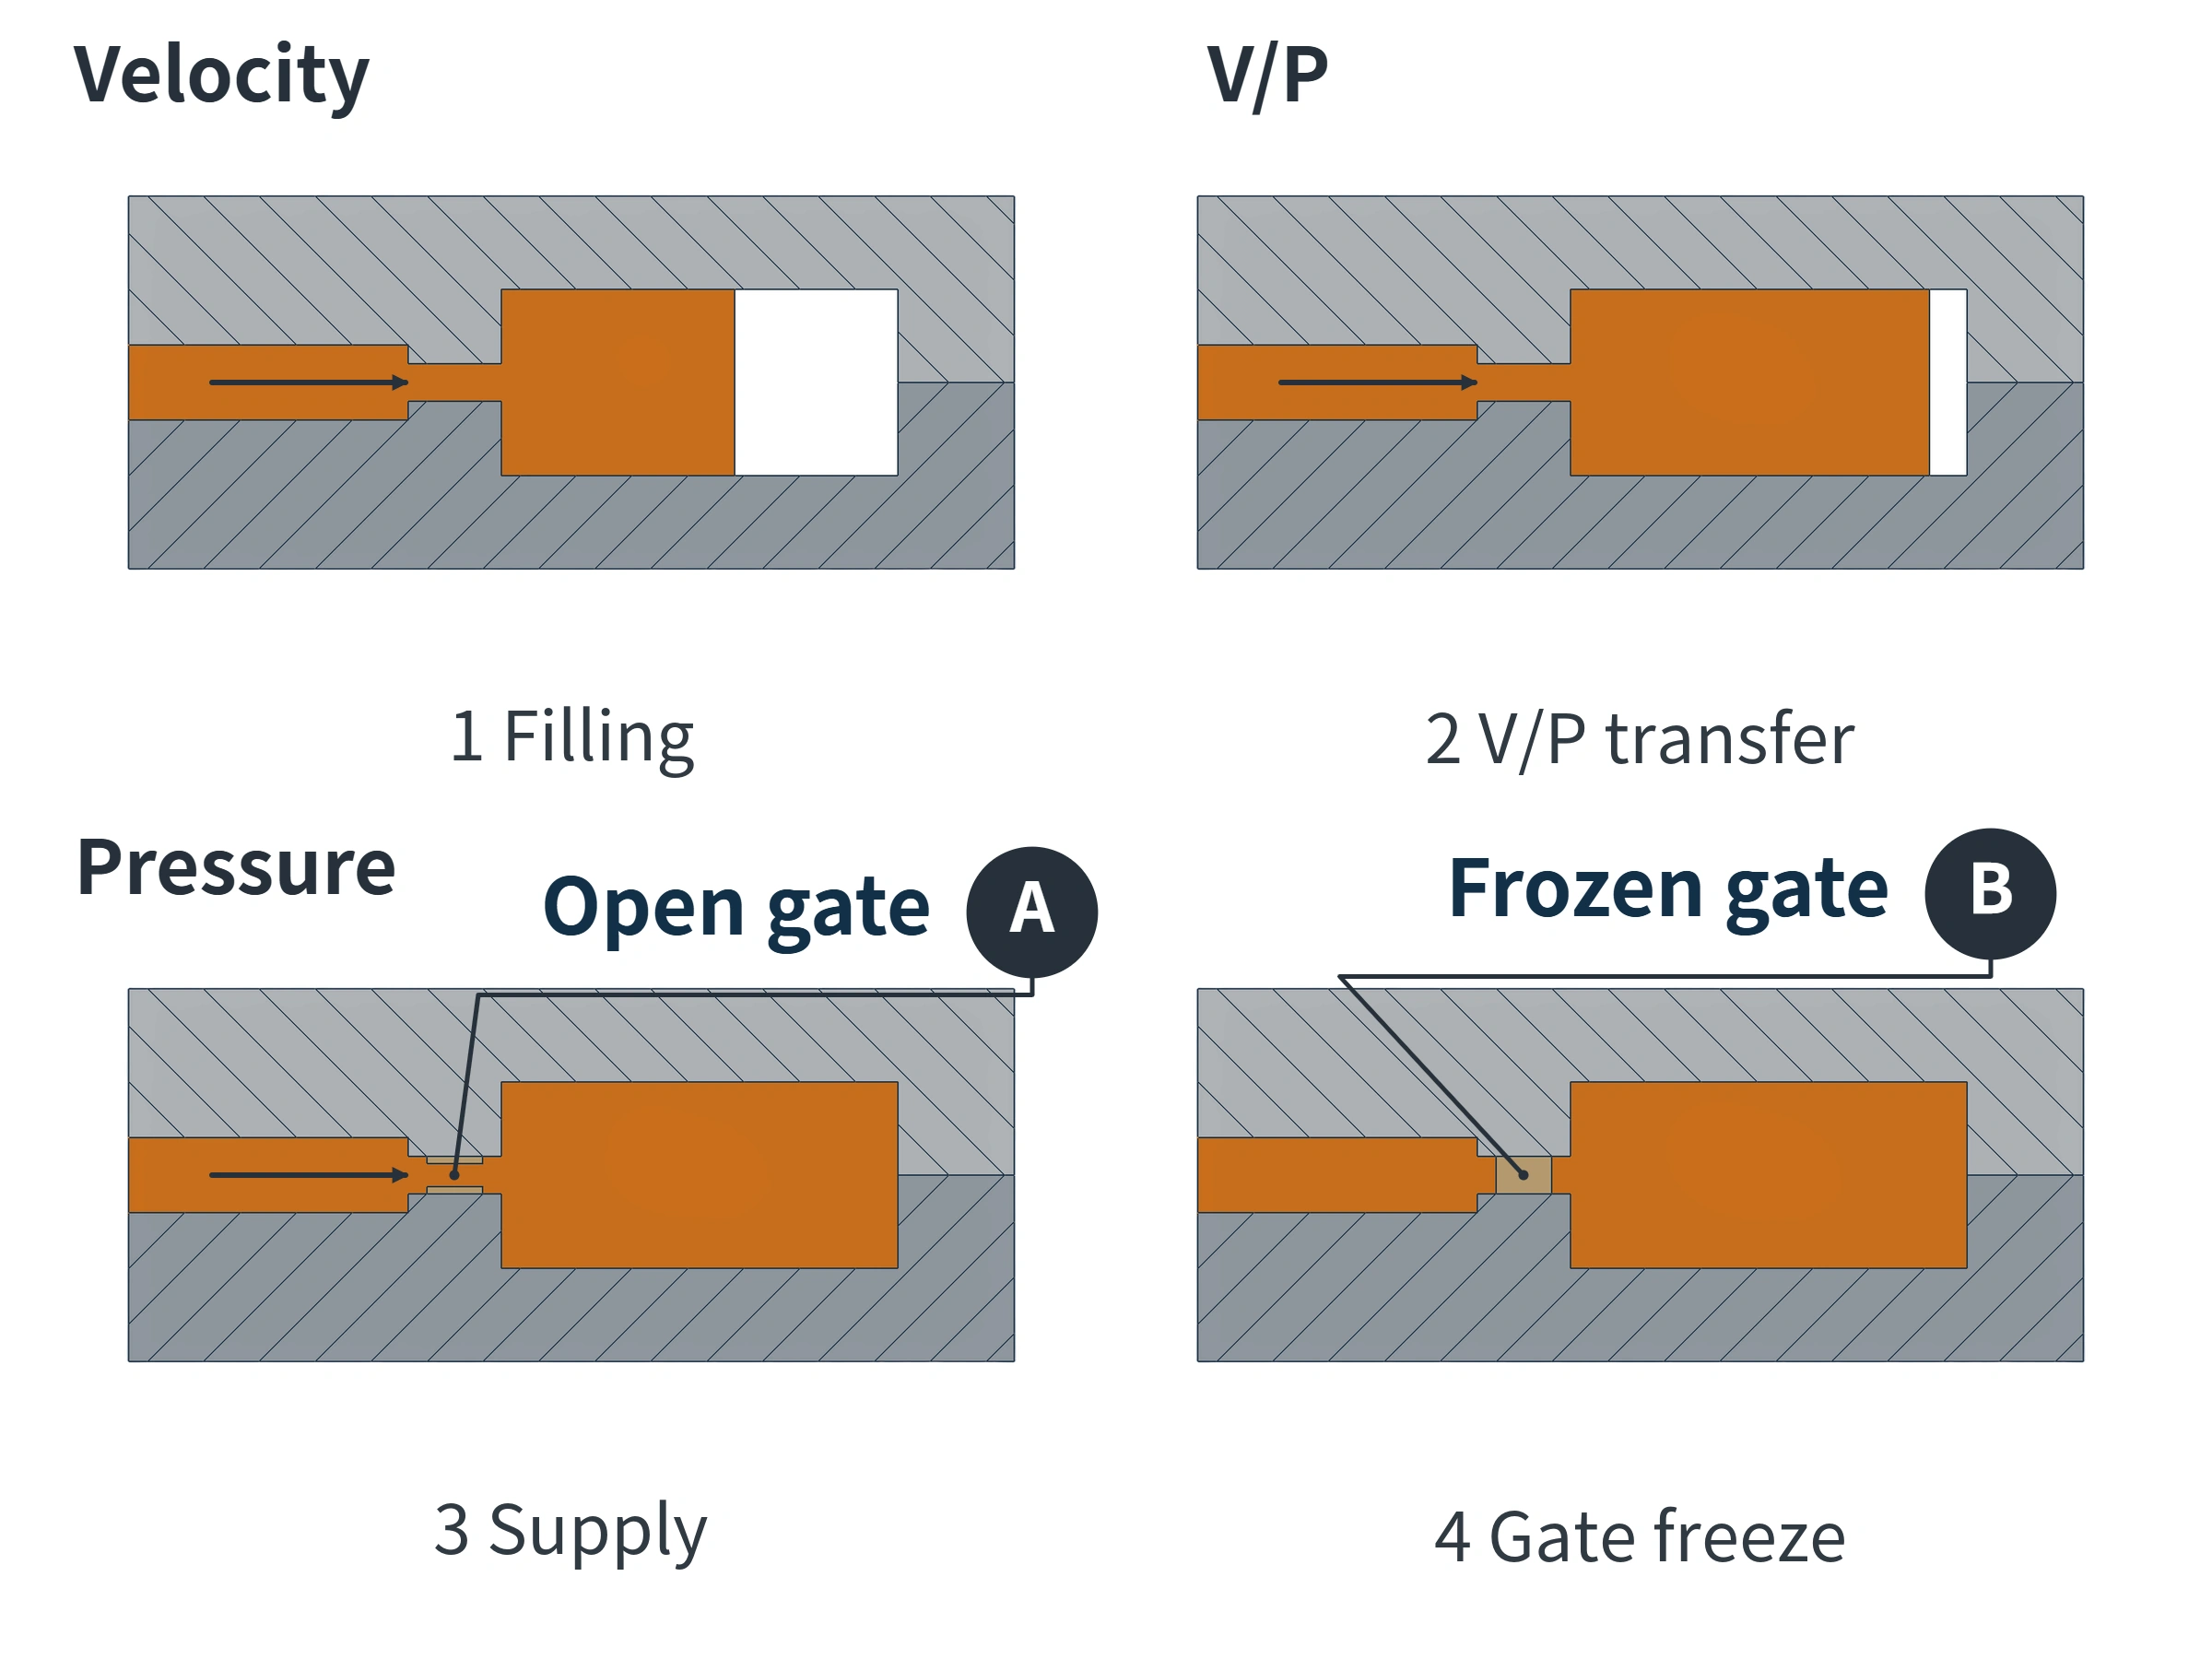
Der Wechsel von Geschwindigkeits- zu Druckregelung heißt V/P-Umschaltung. Dabei können unterschiedliche Füllgrade vorliegen: Frühe Kavitäten stehen weiter unter Druck, spätere haben ungefüllte Bereiche. Nachspeisung und Nachdruck wirken durch noch offene Anschnitte. Höherer oder längerer Druck kann spätere Kavitäten unterstützen, aber frühe stärker überpacken.
Erstarrt die Schmelze im gesamten Anschnittquerschnitt, endet die Materialzufuhr: Der Anschnitt ist versiegelt. Ein Nadelverschluss-Heißkanal sperrt mechanisch; Ventilschluss und Erstarrung sind getrennte Ereignisse. Die Wiederherstellung der Vorlaufgeschwindigkeit beseitigt weder einen verengten Anschnitt noch Trennflächenverschleiß automatisch.
Das Fertigteilgewicht zeigt den Endzustand. Das Gewicht von Kurzschüssen ohne Nachdruck hilft, den Schmelzeeintrag gleich geformter Kavitäten unter gleichen Bedingungen zu vergleichen. Vollständige Teile enthalten auch den Beitrag der Nachspeisung. Eine 2025 veröffentlichte Vierfach-Kaltkanalstudie in Polymer Engineering & Science, nach bestätigter Füllbalance durchgeführt, fand bei gleichem Endgewicht unterschiedliche Kavitätsdruckintegrale, also über die Zeit integrierten Druck. Ähnliche Endgewichte sind daher weiterhin zusammen mit Fließfrontfolge und verfügbaren Kavitätsdruckverläufen zu betrachten.
Schwanken die Füllgrade bei gleichen Einstellungen von Schuss zu Schuss, prüfen Sie zuerst Materialzustand, Dosierung, Rückstromsperre und tatsächliches Umschaltverhalten für eine stabile Vergleichsbasis. Prüfen Sie nach der Abhilfe die Fließfront jeder Kavität unter den ursprünglichen Kurzschussbedingungen erneut und danach vollständige Muster auf Grat, Fehlstellen und Gewicht. Ein gutes Fertigteil ersetzt keine Prozessprüfung.
Wir sind moldsteells, ein Präzisionswerkzeugbauer mit Schwerpunkt auf dem Präzisionsformenbau. Für eine genauere Bewertung von Füllproblemen in Mehrfachwerkzeugen helfen Produktzeichnungen, kavitätsbezogen gekennzeichnete Bemusterungsteile und Prozessaufzeichnungen, die Zusammenhänge zwischen Kanälen, Anschnitten und Kavitäten zu analysieren.





