
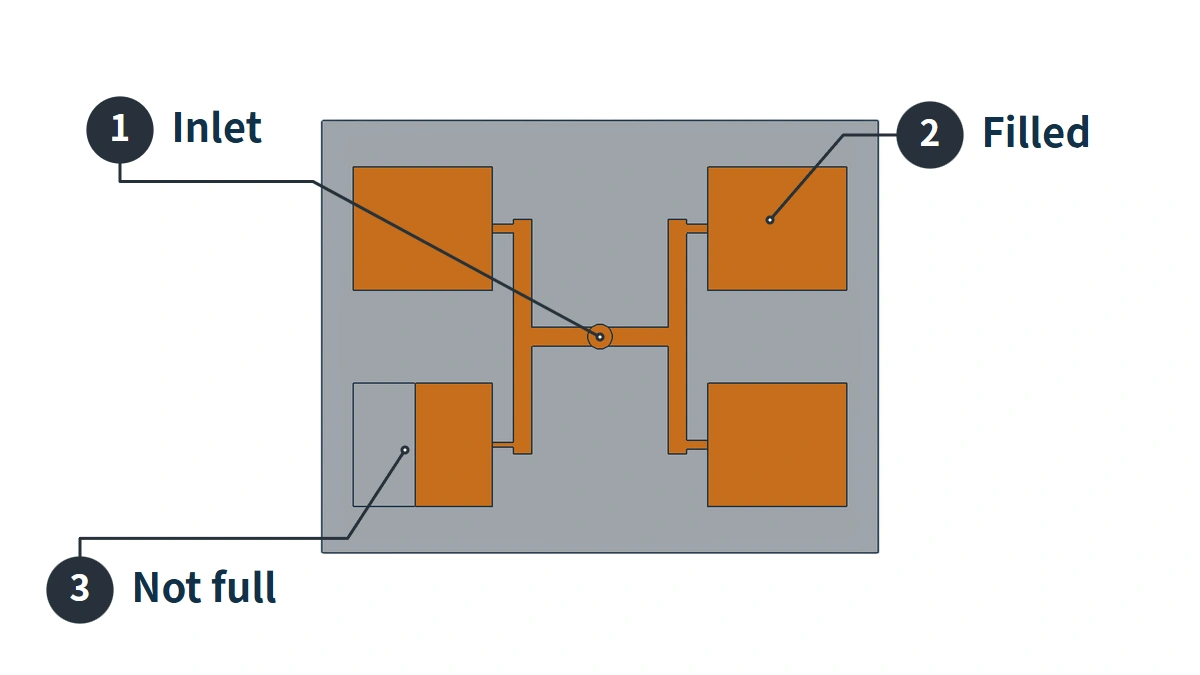
Khi thử khuôn nhiều lòng, một mẫu có ba via và mẫu bên kia thiếu góc đặt ra yêu cầu công nghệ mâu thuẫn: lòng thiếu còn cần nhựa, trong khi nhựa đã thoát khỏi lòng có ba via. Chỉ nhìn một giá trị áp trên máy khiến khó biết xử lý phía nào.
Để xác định nguyên nhân, trước hết xem từng lòng điền đầy ra sao. Chênh lệch xuất hiện ở cửa vào hay sau khi vào? Ba via gắn với đầy sớm hay có khe cục bộ riêng? Quan sát này quyết định kiểm tra kênh dẫn, lòng hay chuyển từ đầy sang giữ áp.
Vì sao cùng khuôn có cả ba via và thiếu nhựa
Trong một lần phun, nhựa nóng chảy vào kênh chính qua cửa vào chung, đi dọc các nhánh rồi qua cổng tương ứng vào nhiều lòng. Máy điều khiển chung lần phun này. Lượng nhựa thực tế mỗi nhánh nhận còn phụ thuộc sức cản dòng và tình trạng cổng, lòng khuôn.
Giả sử hai lòng cùng hình dạng có đường cấp khác nhau: một cổng thông thoáng, cổng còn lại bị thu hẹp tiết diện. Cùng thời điểm, mặt dòng ở lòng thứ nhất có thể đi xa hơn, trong khi lòng thứ hai còn vùng chưa đầy. Khi lòng thứ nhất đầy, nó vẫn chịu áp nếu cổng còn truyền áp và máy tiếp tục phun. Trong lúc đó, lòng thứ hai có thể vẫn đang điền đầy.
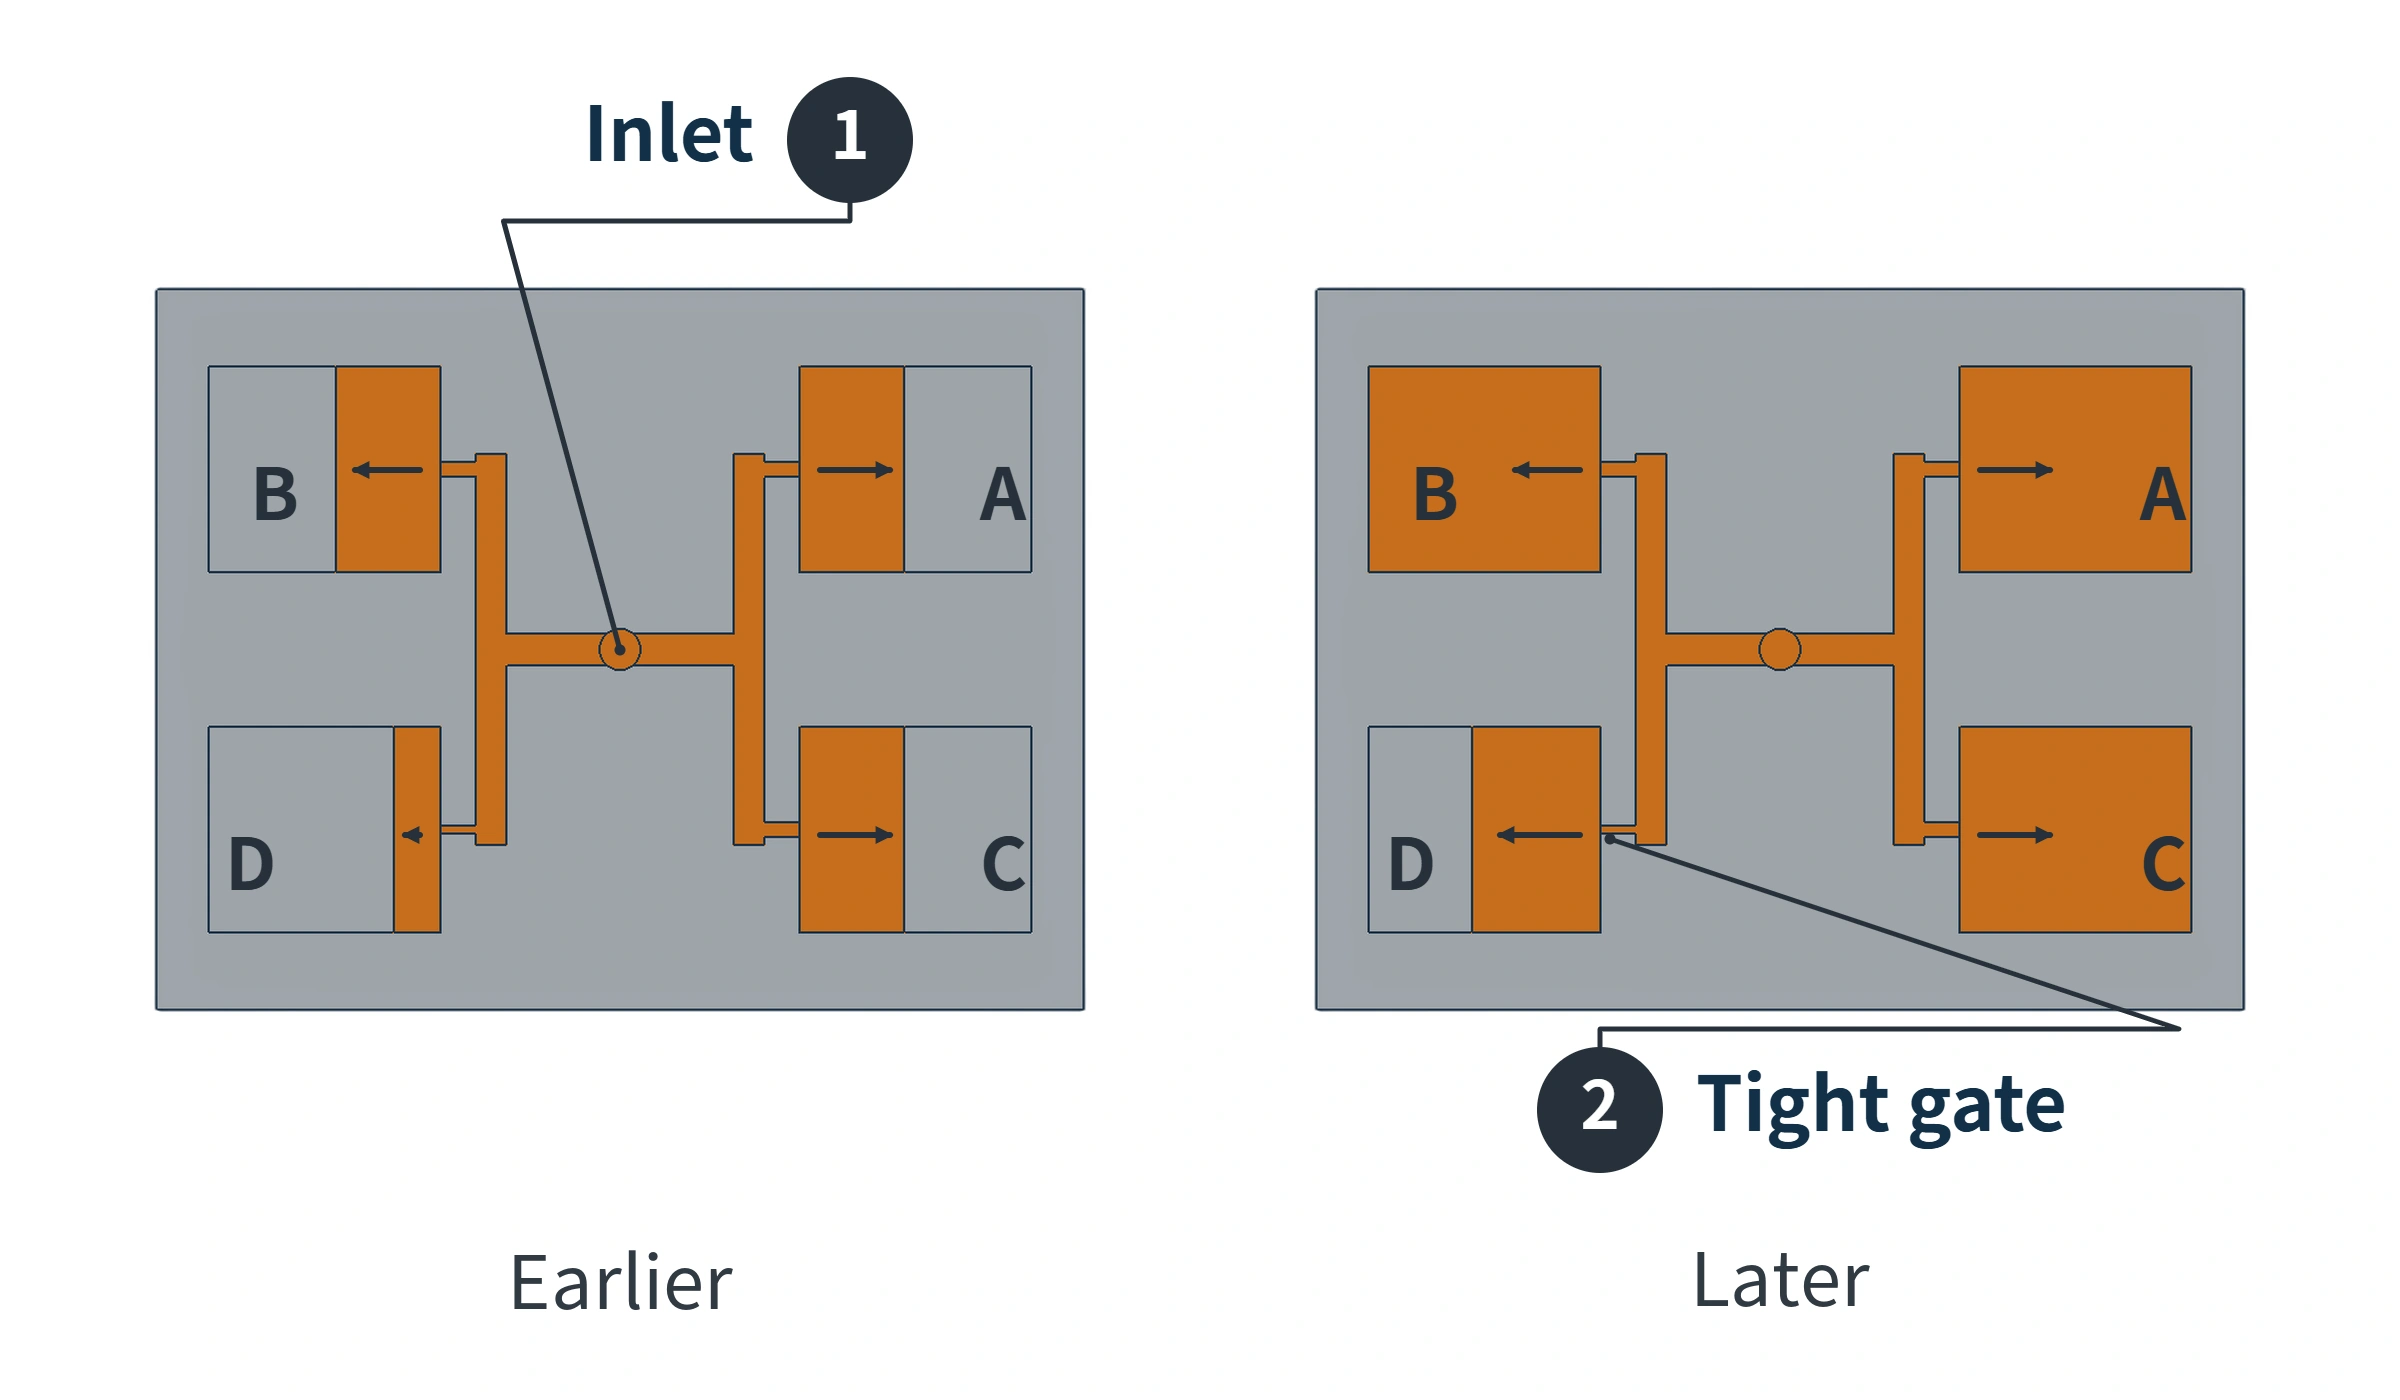
Hình cho thấy khác biệt về trình tự đầy, không có nghĩa lòng chậm sẽ luôn thiếu. Vấn đề là kéo dài phun hoặc điều chỉnh bổ sung nhựa để lòng đó tiếp tục đầy cũng tác động đến các lòng đã đầy. Hướng dẫn Covestro về ép phun nhựa nhiệt dẻo cho y tế giải thích rằng lòng đầy sớm dễ có ba via hơn, còn lòng đầy muộn có thể thiếu nhựa. Điều kiện hỗ trợ lòng muộn có thể làm vấn đề ở lòng sớm nặng hơn.
Đầy trước không nhất thiết đồng nghĩa lòng khuôn sẽ sinh ba via. Ba via xuất hiện khi nhựa vào khe lắp ghép lẽ ra phải kín và để lại mép mỏng sau tháo khuôn. Mặt phân khuôn là nơi hai nửa gặp nhau khi đóng. Mòn cục bộ, dị vật kẹt hoặc không giữ được tiếp xúc dưới áp suất có thể cho nhựa thoát ra. Tiếp tục ép lên lòng đã đầy làm tăng nguy cơ ba via tại các vị trí đó.
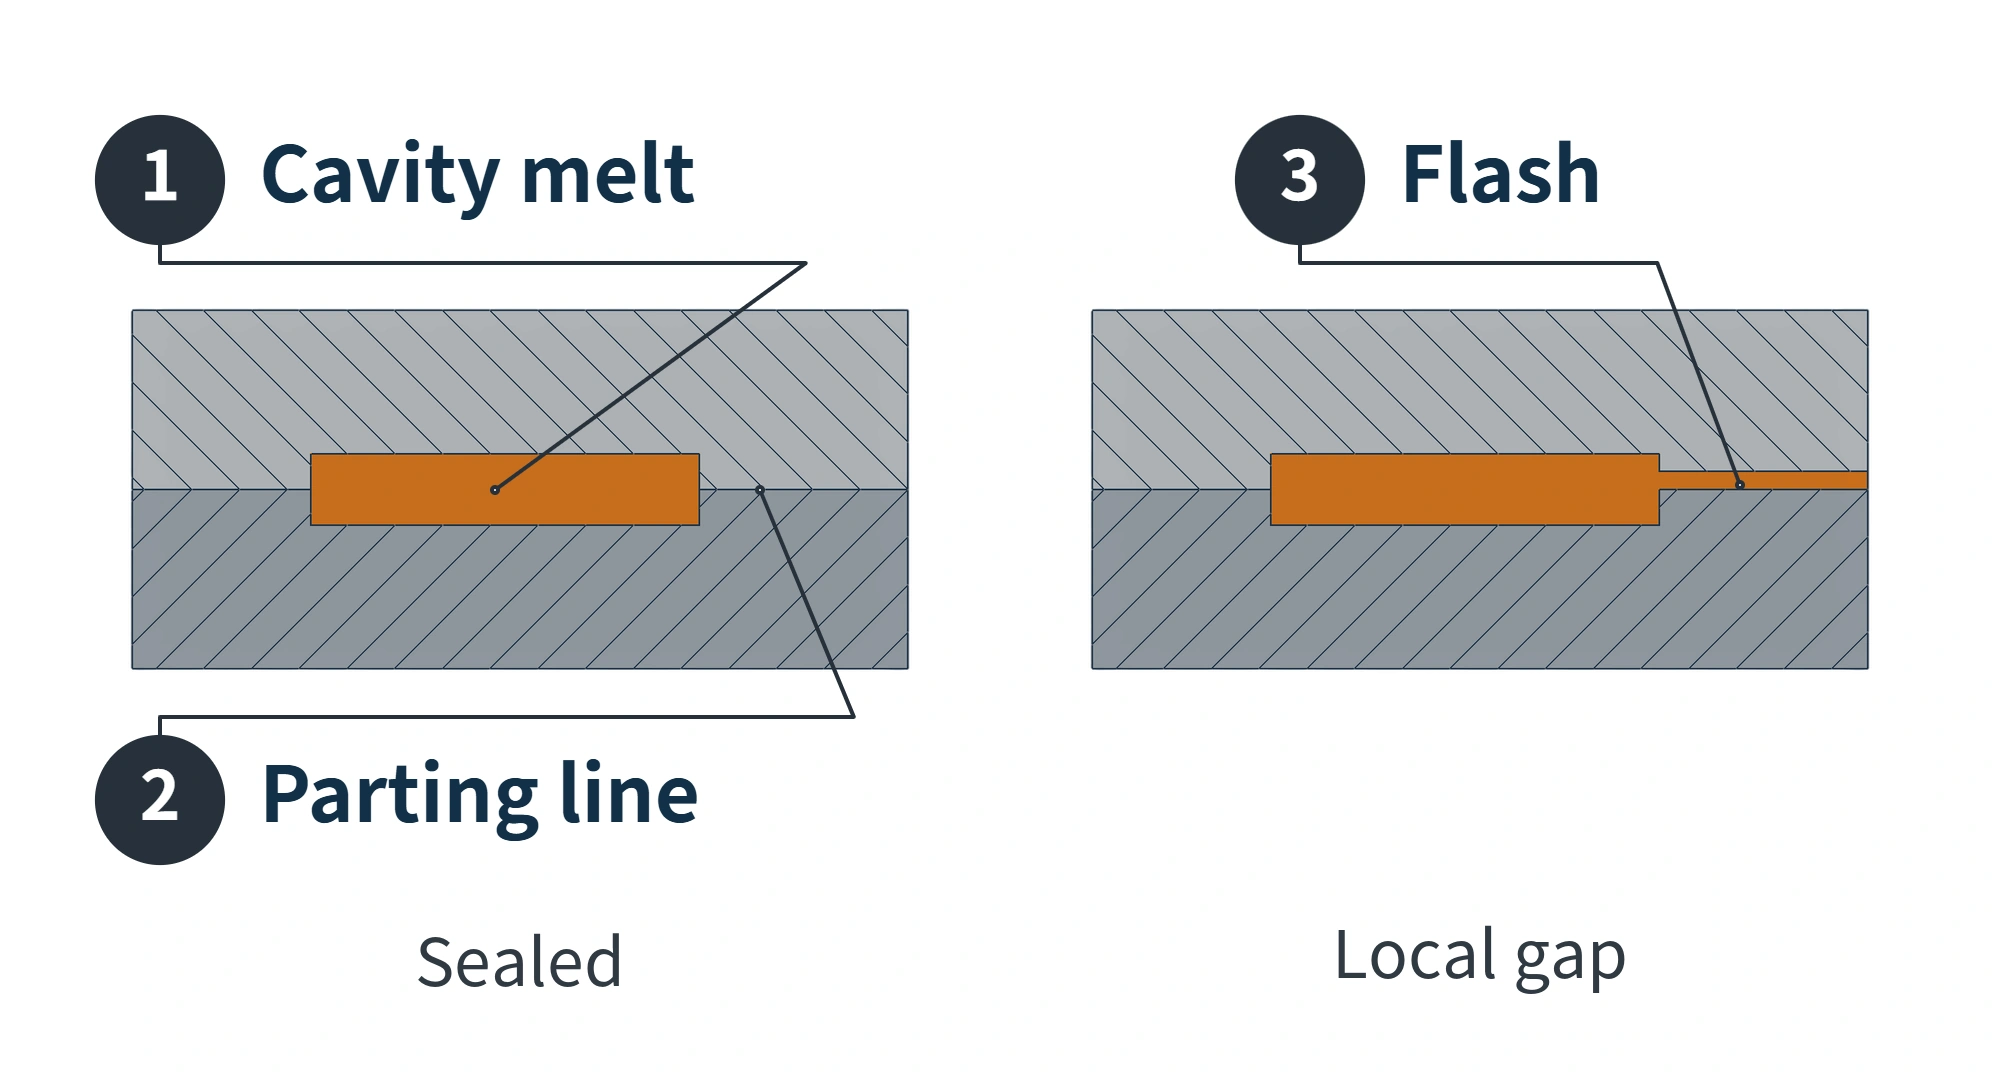
Hai khuyết tật trái ngược trong cùng khuôn cũng có thể từ hai vấn đề riêng: mòn mặt phân khuôn của một lòng gây ba via, còn khí bị giữ ở cuối lòng khác gây thiếu nhựa. Tổ hợp này có thể xuất hiện dù phân phối kênh dẫn tương đối cân bằng. Khuyết tật đặt ra câu hỏi, nhưng chỉ ngoại quan không xác định được một nguyên nhân chung.
Kiểm tra từng lòng để tìm nơi bắt đầu lệch điền đầy
Ở đây, xem từng lòng nghĩa là phân tích lần lượt cách mỗi lòng điền đầy. Khuôn vẫn chạy cấu hình nhiều lòng bình thường. Không phải bịt các cổng khác để chỉ thử một lòng.
Sau bổ sung nhựa, mẫu đầy có thể không còn bộc lộ chênh lệch mặt dòng ban đầu. Nghiên cứu phun thiếu cố ý để sản phẩm chưa đầy, nhờ đường bao cho thấy nhựa đi đến đâu. Sắp mẫu ở các mức đầy khác nhau theo số lòng sẽ làm rõ trình tự vốn bị che trong khuôn.
Để so sánh, trước hết xác nhận vật liệu và vận hành máy có độ lặp lại. Giữ tốc độ phun, trạng thái vật liệu và cài đặt các vùng ổn định, đồng thời thay vị trí kết thúc điền đầy để tạo các mức mẫu. Kỹ sư công nghệ phải xác nhận cách loại trừ bổ sung nhựa giai đoạn hai. Cũng kiểm tra trục vít có vượt vị trí chuyển đã đặt và đẩy thêm nhựa không; sự vượt này thay đổi đường bao mẫu phun thiếu. Đặt thời gian giữ bằng không và áp suất giữ bằng không không cho cùng kết quả trên mọi máy, nên không coi cách nào là hướng dẫn thử chung.
Tập trung vào hai vùng.
Trước hết, xem cửa vào từng lòng. Nếu mẫu phun thiếu ban đầu cho thấy nhựa đã vào nhiều lòng của một nhánh nhưng chưa vào lòng nhánh khác, chênh lệch đã hình thành trước cửa lòng. Lần theo đường cấp chung của nhóm chậm và kiểm tra nhánh kênh, đầu phun nóng hoặc tình trạng mở cổng. Không vội coi mọi lòng đầy muộn là vấn đề thoát khí bên trong.
Sau đó xem nhựa dừng ở đâu sau khi vào lòng. Nếu nhựa đã vào mọi lòng nhưng một mặt dòng liên tục dừng tại cùng thành mỏng, đường hẹp hoặc vùng cuối, kiểm tra sức cản và thoát khí tại đó. Khi nhựa tiến lên, khí trong lòng cần lối ra. Nếu lối đó bị hạn chế, khí kẹt ở vùng đầy cuối sẽ cản nhựa vào tiếp. Chỉ sửa kênh phía trước có thể không loại bỏ được vùng thiếu cục bộ này.
Một bộ mẫu chưa đủ kết luận. Kiểm tra trình tự đầy có lặp lại không, chênh lệch phát sinh trước cửa lòng, tăng dần bên trong hay chỉ xuất hiện ở vùng cuối. Cả nhóm lòng chậm gợi ý kiểm tra nhánh chung; mặt dòng dừng cố định trong một lòng gợi ý kiểm tra đặc điểm cục bộ. Hai tình huống có thể cùng xảy ra.
Kênh dài bằng nhau không bảo đảm nhựa ở cùng điều kiện
Khoảng cách từ cửa vào đến từng lòng bằng nhau chỉ xác nhận chiều dài đường bằng nhau. Cần kiểm tra cả tiết diện kênh, góc rẽ và tình trạng cổng. Ngay cả khi hình học khớp, nhựa ở các vị trí vẫn có thể chịu cắt khác nhau trước khi được phân đến các lòng.
Hình dưới theo dõi một phần đường phía phải của kênh dạng H tám lòng. Điểm 1 là ngã T chia dòng lên, xuống; điểm 2 là ngã sau đó chia tiếp đến lòng trong và ngoài. Chia trái, phải ở cửa trung tâm xảy ra trước hai điểm. Điểm 1 và 2 chỉ đánh dấu nơi quan sát trên đoạn này.
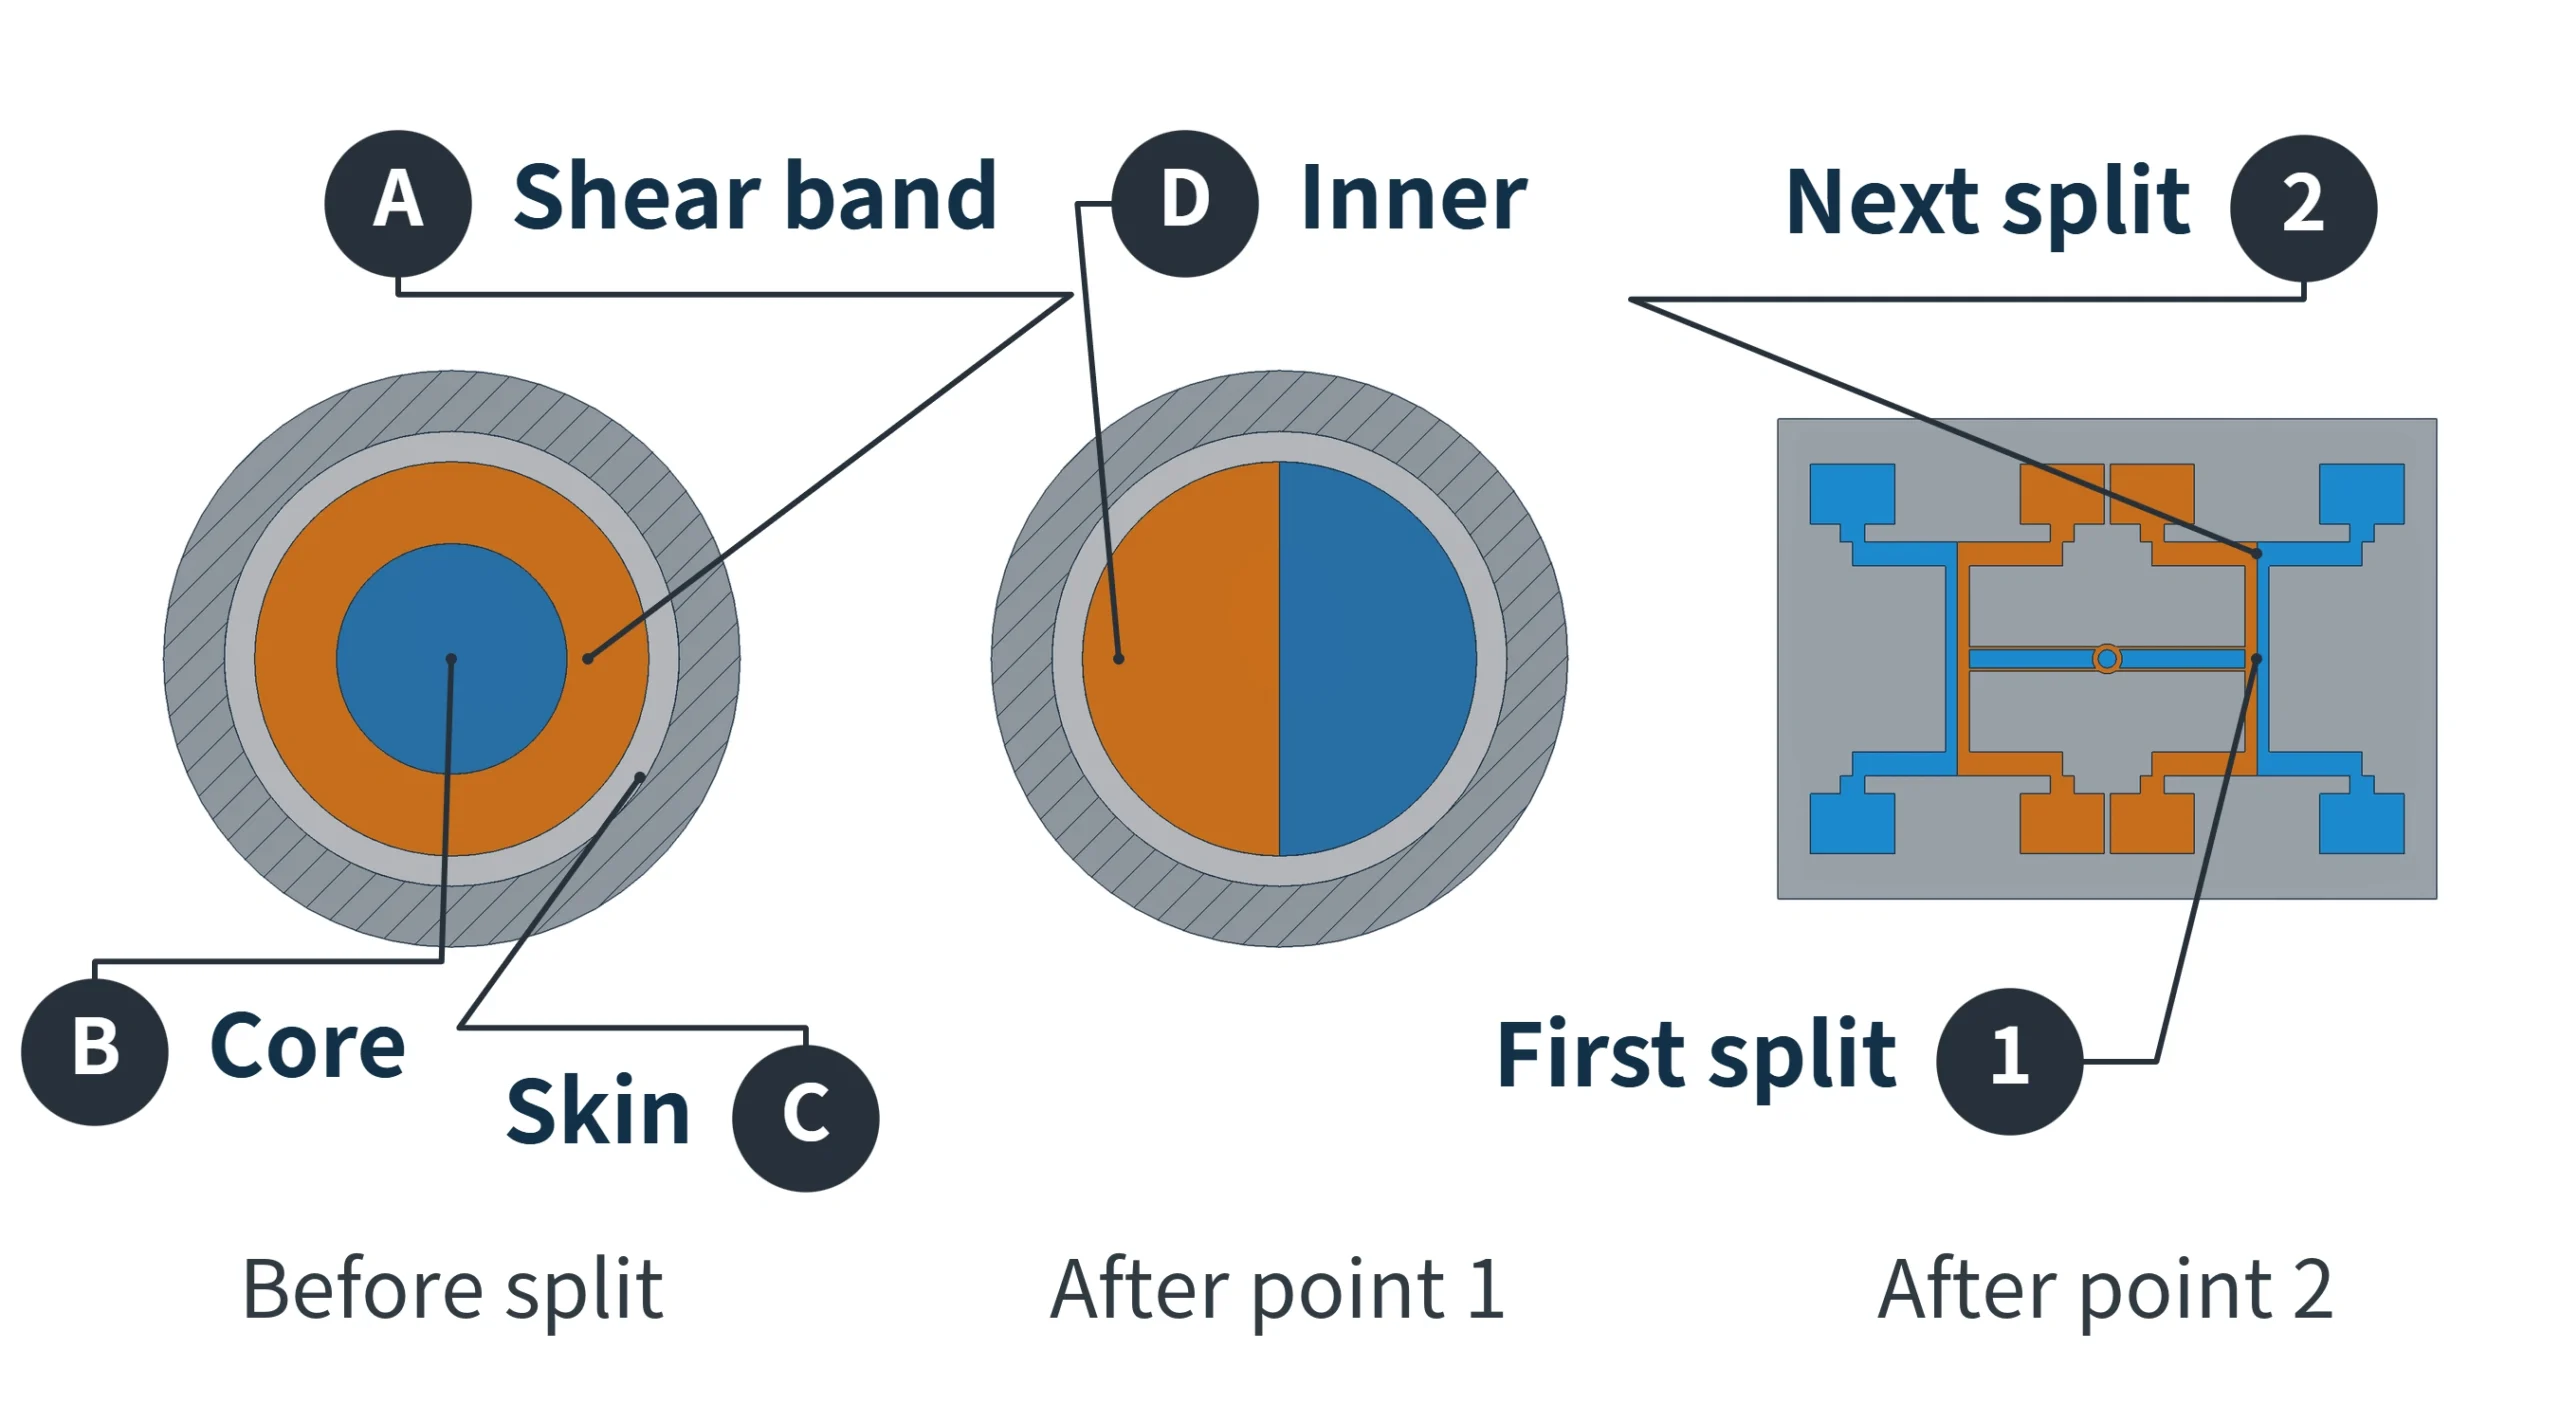
Các lớp nhựa trong kênh chuyển động với tốc độ khác nhau. Cắt giữa các lớp sinh nhiệt nên dải chịu cắt đang chảy và lõi có thể khác điều kiện. Sau điểm 1, dải nóng hơn đi dọc phía góc trong, còn nhiều nhựa lõi hơn vào phía kia. Tại điểm 2, hai phía được phân đến các lòng phía sau khác nhau.
Với bố trí này và vật liệu, công nghệ phù hợp, nhựa phía nóng hơn có độ nhớt thấp hơn nên lòng trong có thể đầy trước. Đây là so sánh điều kiện tương đối trong tiết diện; chênh nhiệt thực tế phải xác nhận cho vật liệu và công nghệ. Kênh dài bằng nhau không thay thế bằng chứng điền đầy. Muốn xác định có mất cân bằng này vẫn cần quan sát mẫu phun thiếu từng lòng.
Hiểu điền đầy và giữ áp trước khi tăng áp suất
Trong ép phun thông thường cho phép điều khiển riêng điền đầy và giữ áp, giai đoạn đầy chủ yếu điều khiển tốc độ tiến trục vít, còn máy tạo áp suất để thắng sức cản dòng. Giới hạn áp suất giai đoạn một chỉ là áp suất tối đa sẵn có. Nếu áp thực tế dưới giới hạn, tăng giới hạn không tự động tăng áp cho mọi lòng. Nếu đã chạm giới hạn, có thể không còn duy trì được tốc độ đặt.
Ví dụ sau dùng khuôn có cổng thông thường, nơi nhựa đông đặc làm dừng bổ sung, để giải thích khi nào nhựa được cấp thêm sau điền đầy.
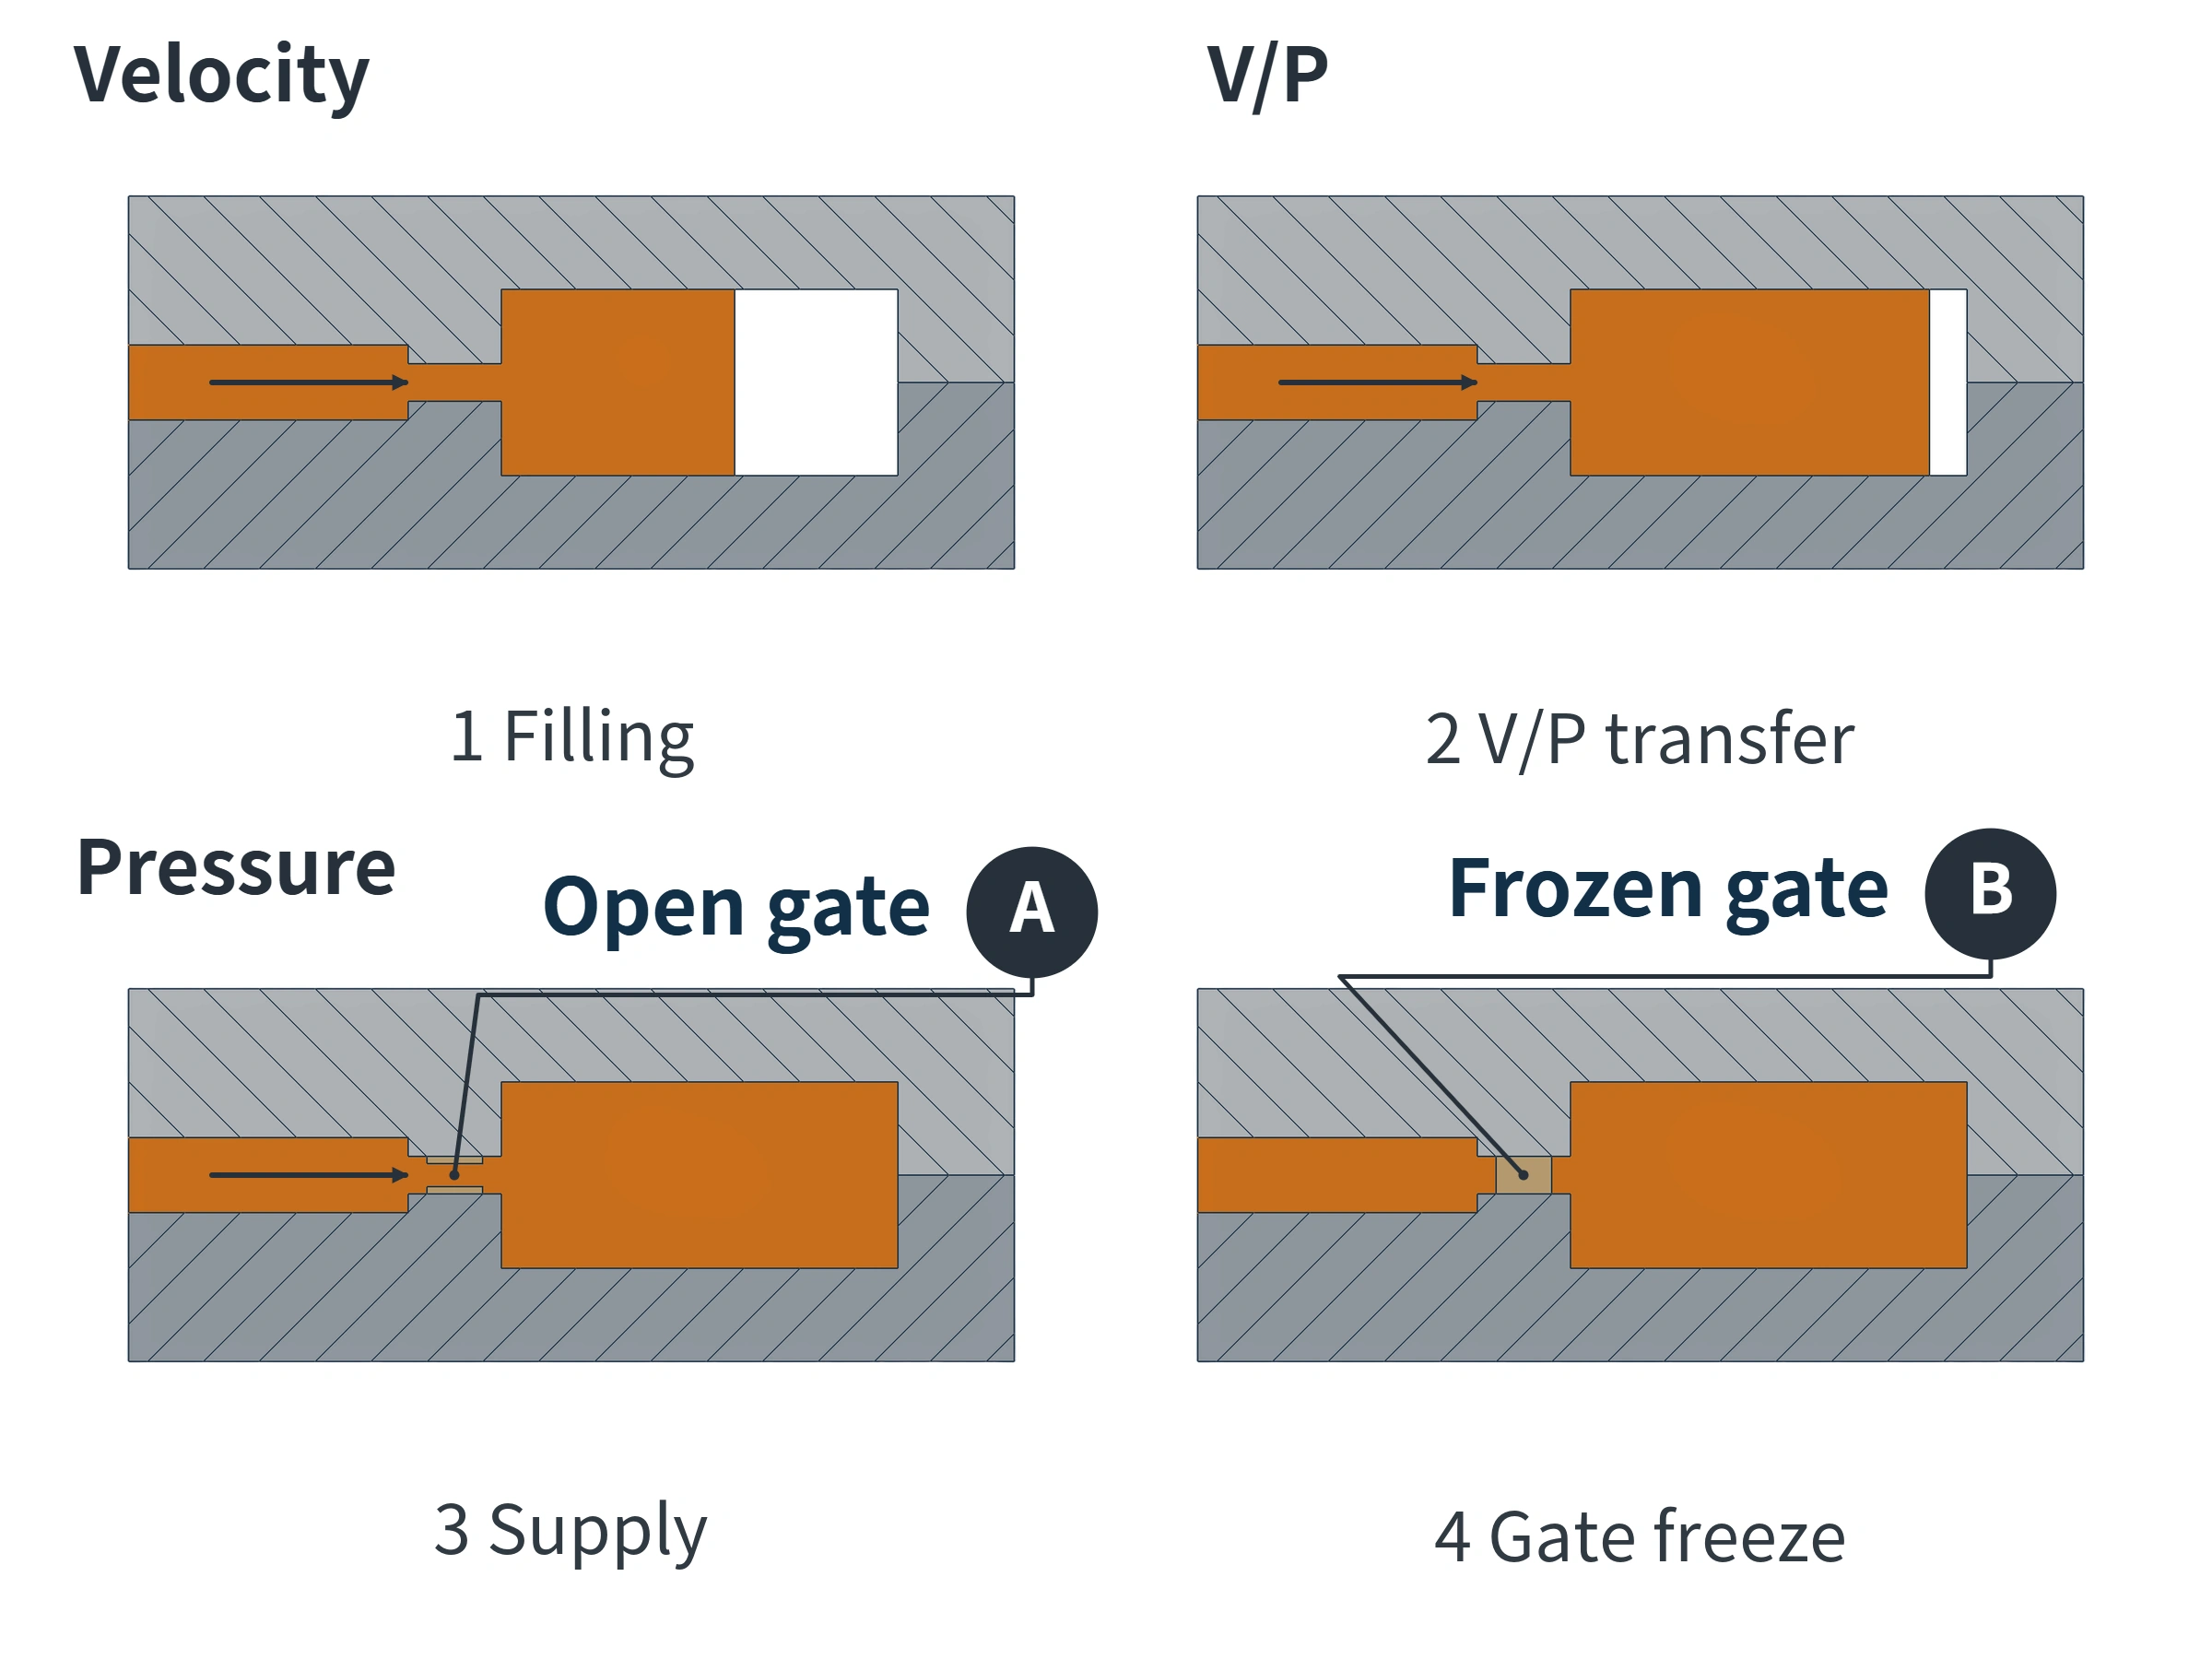
Chuyển từ điều khiển tốc độ sang áp suất gọi là chuyển V/P. Lúc này các lòng có thể đầy khác mức: lòng đầy trước còn chịu áp, lòng muộn còn vùng thiếu. Nhựa bổ sung và áp suất giữ tác động qua cổng còn mở. Tăng áp hoặc kéo dài có thể giúp lòng muộn nhưng cũng làm tăng nén quá mức ở lòng đầy sớm.
Khi nhựa trong cổng đông đặc và bịt toàn tiết diện, đường đó không còn cấp vật liệu. Đây là đóng băng cổng. Kênh nóng cổng van cắt cửa vào bằng đóng van cơ học; đóng van và đông đặc là hai sự kiện riêng. Khôi phục tốc độ tiến của máy không tự sửa cổng bị hẹp hay mòn mặt phân khuôn.
Khối lượng thành phẩm cho thấy kết quả cuối. Khối lượng mẫu phun thiếu không giữ áp giúp so lượng nhựa vào các lòng cùng hình dạng, cùng điều kiện. Chi tiết đầy còn phản ánh cấp nhựa sau đó. Nghiên cứu năm 2025 về khuôn kênh nguội bốn lòng trên tạp chí Polymer Engineering & Science, thực hiện sau khi đã xác nhận cân bằng điền đầy, thấy cùng khối lượng cuối có thể tương ứng tích phân áp suất lòng khác nhau: áp suất tích phân theo thời gian. Vì thế vẫn cần xem khối lượng cuối tương tự cùng trình tự mặt dòng và hồ sơ áp suất lòng nếu có.
Nếu mức đầy còn dao động giữa các lần phun với cùng cài đặt, trước hết kiểm tra vật liệu, định lượng, vòng chặn hồi và đáp ứng chuyển thực tế để có mốc so ổn định. Sau xử lý, kiểm tra lại mặt dòng từng lòng ở điều kiện phun thiếu ban đầu, rồi kiểm tra mẫu đầy về ba via, vùng thiếu và khối lượng. Một thành phẩm đạt không thay thế xem xét quá trình.
Chúng tôi là moldsteells, một nhà chế tạo khuôn chính xác chuyên chế tạo khuôn chính xác. Nếu cần đánh giá sâu hơn vấn đề điền đầy của khuôn nhiều lòng, bản vẽ sản phẩm, mẫu thử đánh số lòng và hồ sơ công nghệ giúp chúng tôi phân tích quan hệ giữa kênh dẫn, cổng và lòng khuôn.





