
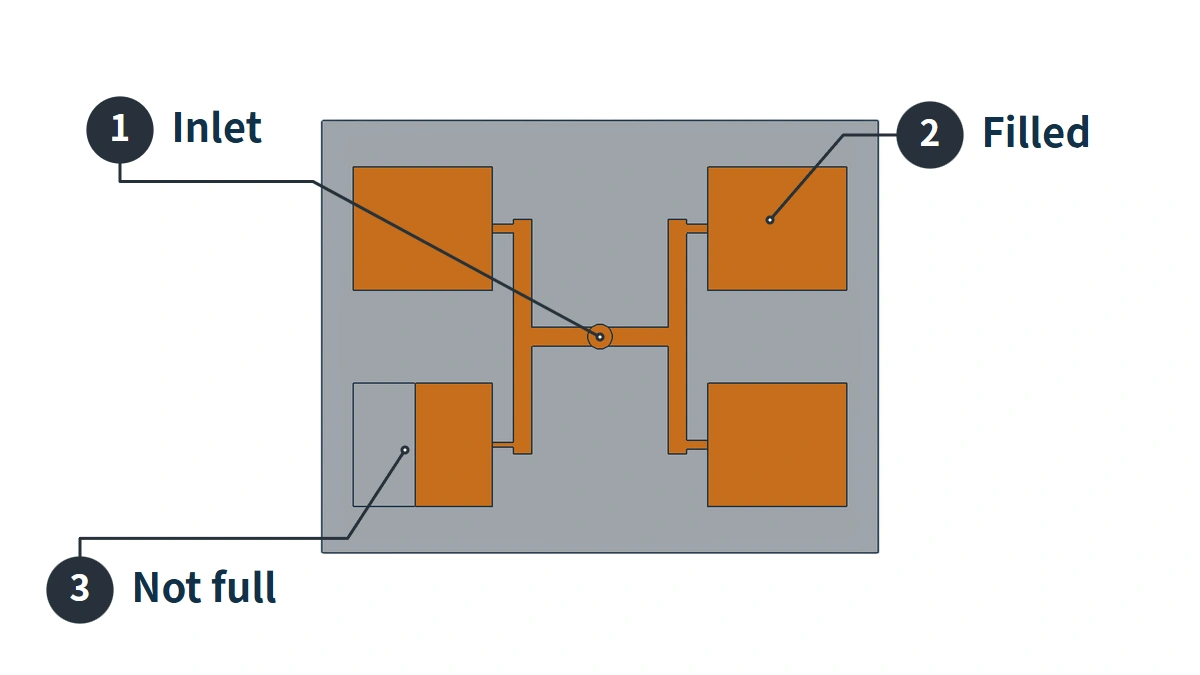
En las pruebas multicavidad, una muestra con rebaba y otra con una esquina faltante exigen ajustes contradictorios: una necesita más fundido y en la otra ya escapó. Mirar un único valor de presión de máquina dificulta decidir qué lado abordar.
Examine primero cómo llena cada cavidad. ¿La diferencia aparece en la entrada o después? ¿La rebaba coincide con llenado temprano o hay una holgura local independiente? Estas observaciones orientan hacia canales, cavidades o transición de llenado a compactación.
Por qué pueden coexistir rebabas y llenado incompleto en un mismo molde
En una inyección, el fundido entra por un acceso común al canal principal, recorre las ramificaciones y pasa por sus entradas a varias cavidades. La máquina controla esa inyección compartida. La cantidad que recibe realmente cada rama también depende de la resistencia al flujo y del estado de entradas y cavidades.
Suponga dos cavidades iguales con alimentaciones distintas: una entrada libre y otra de sección restringida. En un mismo instante, el frente de la primera puede avanzar más mientras la segunda conserva una zona sin llenar. Una vez llena la primera, sigue sometida a presión mientras su entrada la transmita y la máquina continúe inyectando. Entretanto, la segunda puede seguir llenándose.
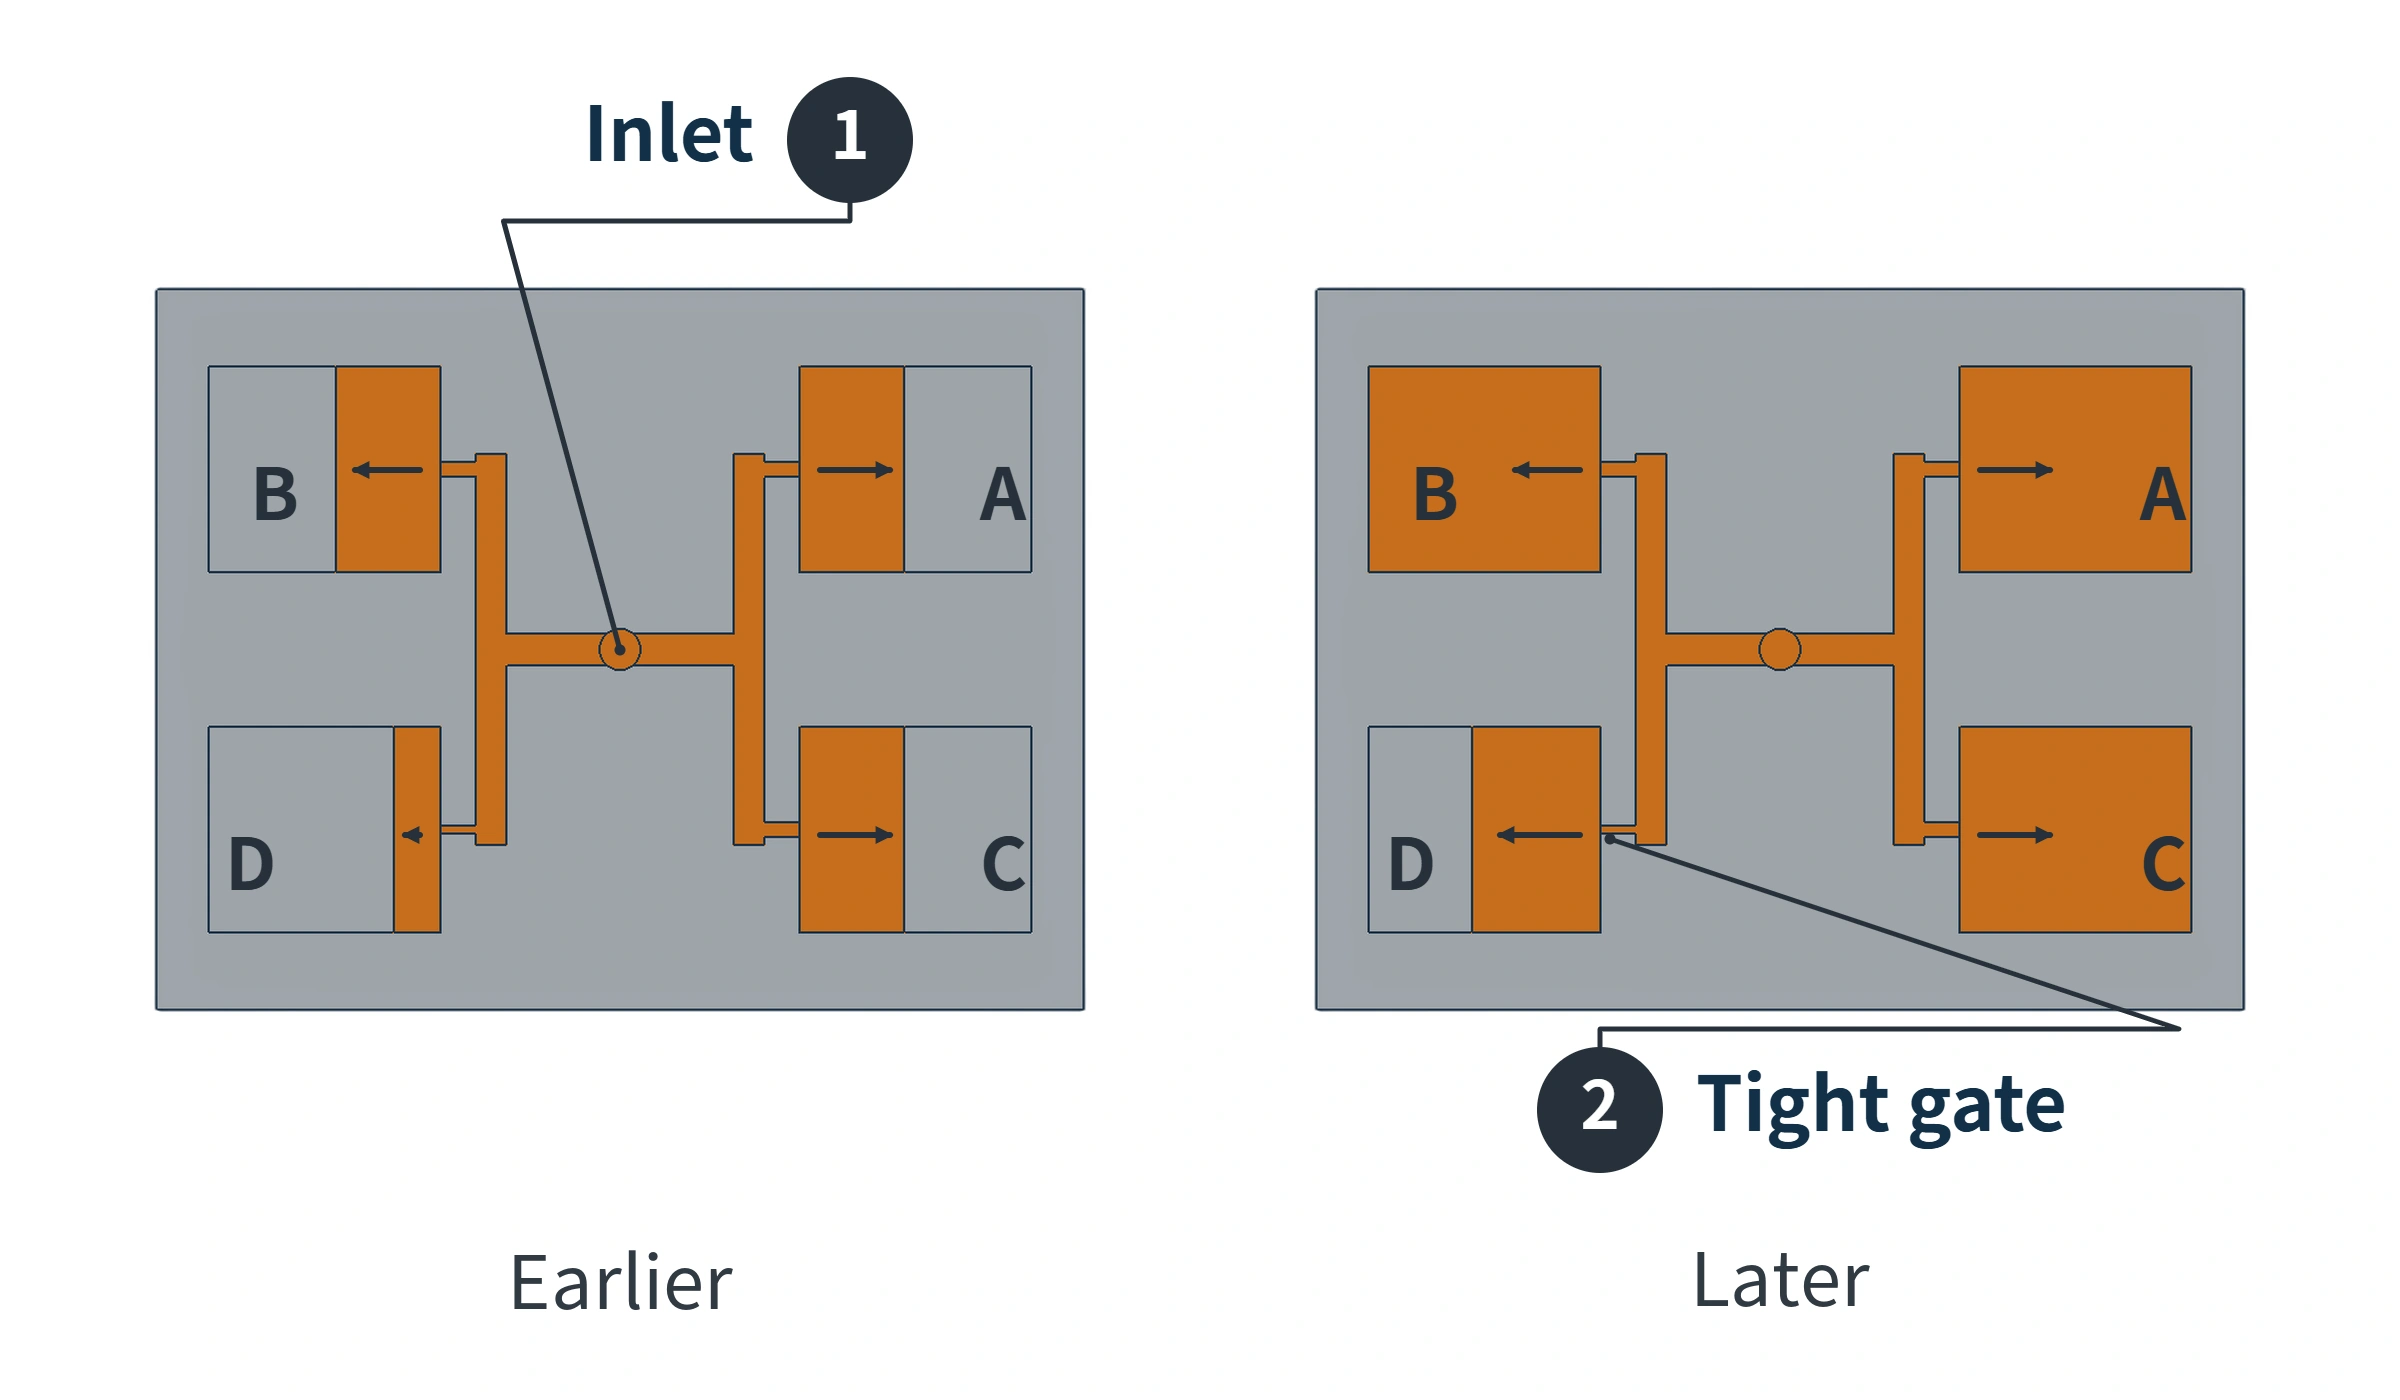
La ilustración muestra una diferencia de secuencia, no que la cavidad rezagada vaya a quedar siempre incompleta. Prolongar la inyección o ajustar la alimentación posterior para seguir llenándola también afecta a las ya llenas. La guía de Covestro sobre inyección de termoplásticos para aplicaciones médicas explica que las cavidades tempranas son más propensas a rebabas y las tardías pueden quedar incompletas. Lo que ayuda a estas últimas puede agravar los problemas de las primeras.
Llenarse primero no significa necesariamente que una cavidad produzca rebabas. La rebaba aparece cuando el fundido entra en una holgura de unión que debería estar sellada y deja un borde fino tras desmoldear. La superficie de partición es donde se encuentran las dos mitades al cerrar. El desgaste local, residuos atrapados o la pérdida de contacto bajo presión pueden dejar escapar fundido. Seguir presurizando una cavidad llena aumenta allí el riesgo de rebaba.
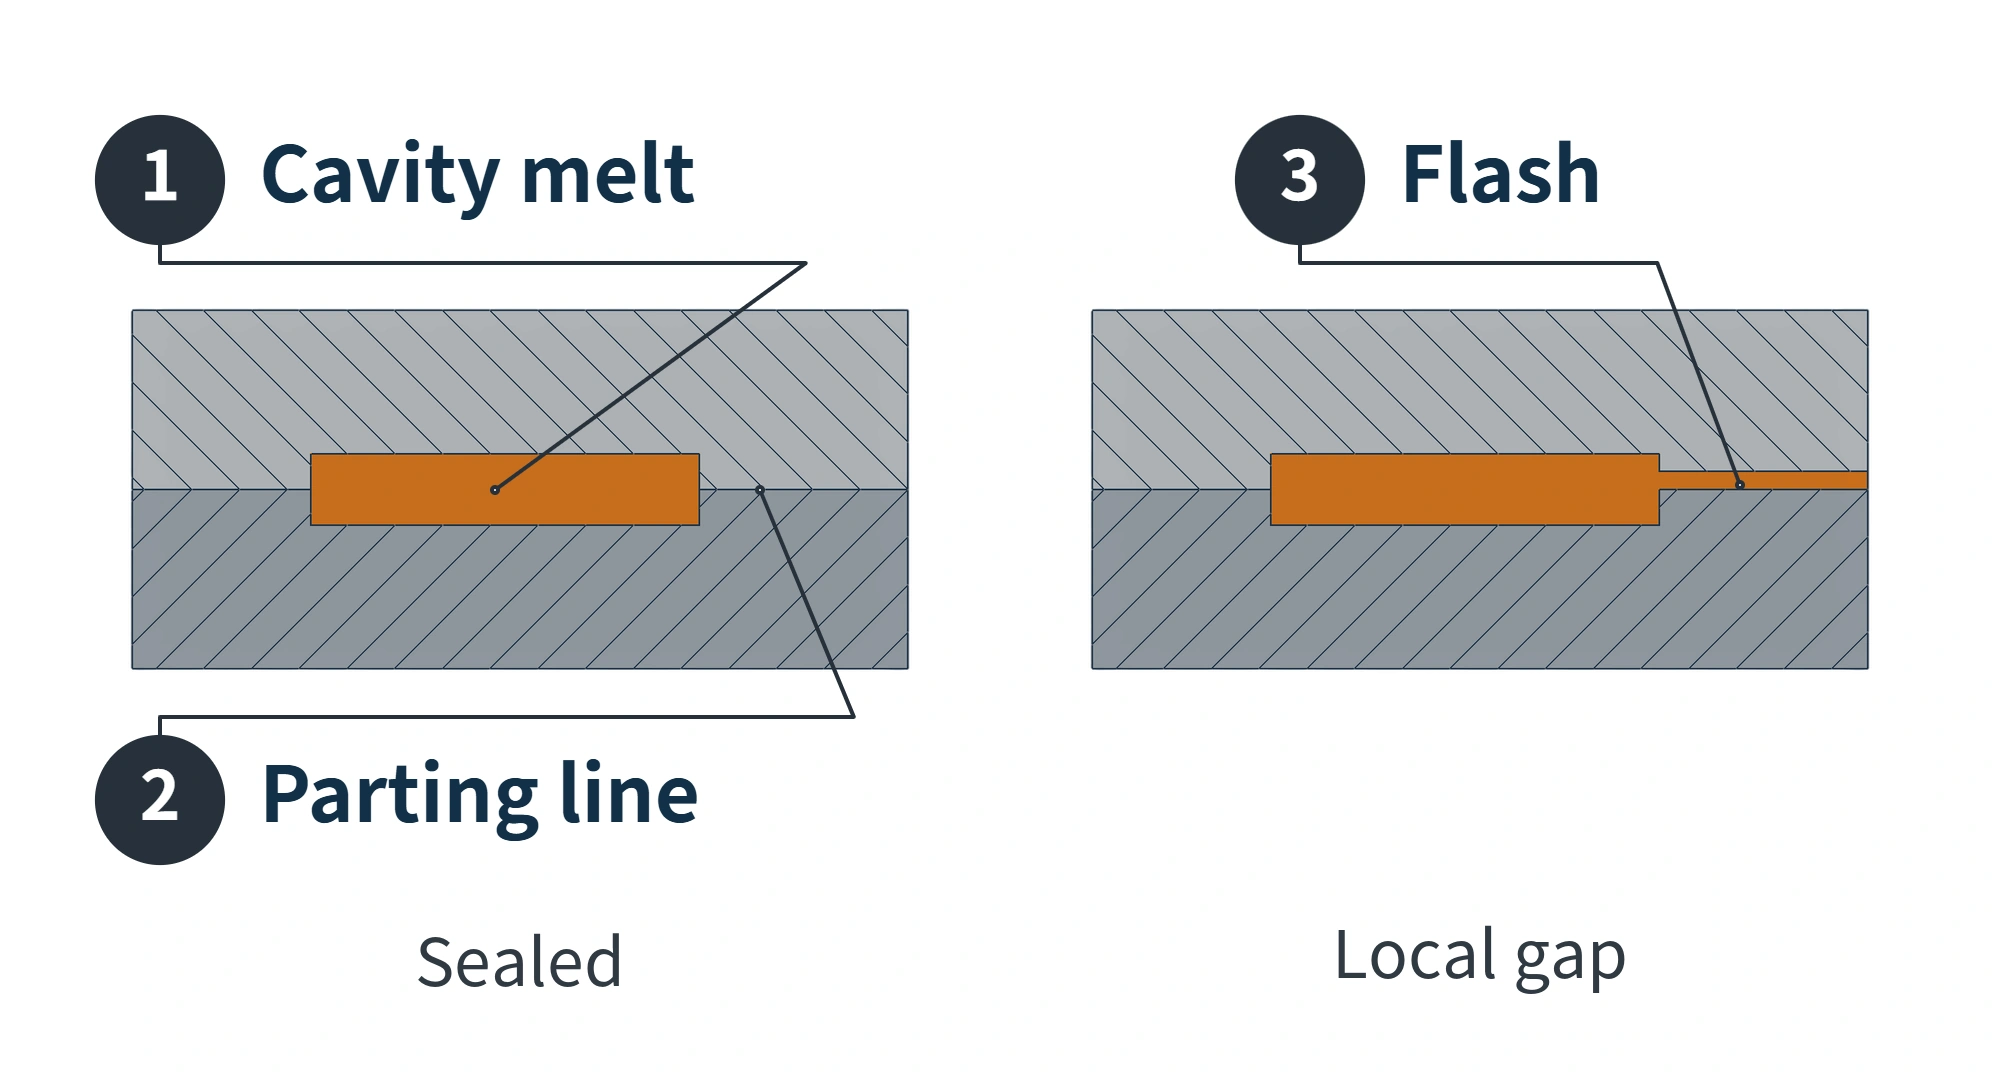
Los defectos opuestos también pueden proceder de dos problemas independientes: desgaste en la partición de una cavidad que causa rebaba y aire atrapado al final de otra que causa falta de llenado. Pueden coexistir aun con canales razonablemente equilibrados. Los defectos plantean una pregunta, pero su aspecto no identifica por sí solo una causa única.
Comprobar cada cavidad para localizar dónde empieza a diferir el llenado
Aquí, examinar cada cavidad significa analizar su llenado una por una. El molde sigue funcionando con su configuración multicavidad normal. No significa bloquear las demás entradas y probar una sola cavidad.
Tras la alimentación posterior, una muestra completa puede ocultar las diferencias iniciales entre frentes. Un estudio de llenado incompleto deja deliberadamente piezas sin completar para mostrar hasta dónde avanzó el fundido. Ordenar muestras de distintos niveles por número de cavidad revela la secuencia oculta en el molde.
Confirme primero la repetibilidad del material y la máquina. Mantenga constantes la velocidad de inyección, el estado del material y los ajustes de zonas mientras cambia la posición de fin de llenado para obtener distintos niveles. Un ingeniero de proceso debe confirmar cómo excluir la alimentación de segunda etapa. Compruebe también si el husillo sobrepasa la posición de conmutación e introduce más fundido, pues modifica los contornos. Poner a cero el tiempo de mantenimiento y poner a cero su presión no da el mismo resultado en todas las máquinas; ninguna opción debe tomarse como instrucción universal.
Céntrese en dos zonas.
Primero, examine la entrada de cada cavidad. Si las primeras muestras muestran fundido en varias cavidades de una rama, pero no en las de otra, la diferencia ya nació antes de entrar. Siga la alimentación común de las rezagadas y revise ramificaciones, boquillas calientes o apertura de entradas. No clasifique de inmediato toda cavidad tardía como un problema interno de ventilación.
Después, examine dónde se detiene el fundido tras entrar. Si el fundido entró en todas las cavidades, pero un frente se detiene repetidamente en la misma pared delgada, paso estrecho o extremo, revise allí la resistencia y ventilación. El aire necesita una salida al avanzar el fundido. Si se restringe, queda atrapado en la última zona y obstaculiza el avance. Cambiar solo los canales anteriores puede no eliminar esa falta local de llenado.
Un juego de muestras no basta para diagnosticar. Compruebe si la secuencia se repite y si la diferencia nace antes de entrar, crece dentro o aparece solo al final. Un grupo de cavidades rezagadas sugiere revisar su rama común; un frente que se detiene en un punto fijo sugiere revisar un detalle local. Ambas situaciones pueden coexistir.
Igual longitud de canales no garantiza iguales condiciones del fundido
Las distancias iguales entre el acceso y las cavidades solo establecen longitudes iguales. También deben comprobarse secciones, giros y entradas. Incluso con geometrías coincidentes, el fundido en posiciones distintas puede sufrir diferente cizallamiento antes de repartirse hacia las cavidades.
La ilustración sigue parte del recorrido derecho de unos canales en H de ocho cavidades. El punto 1 divide el flujo arriba y abajo; el 2 lo divide después hacia cavidades interiores y exteriores. La división izquierda-derecha central ocurre antes. Los puntos 1 y 2 solo señalan los lugares observados en este tramo.
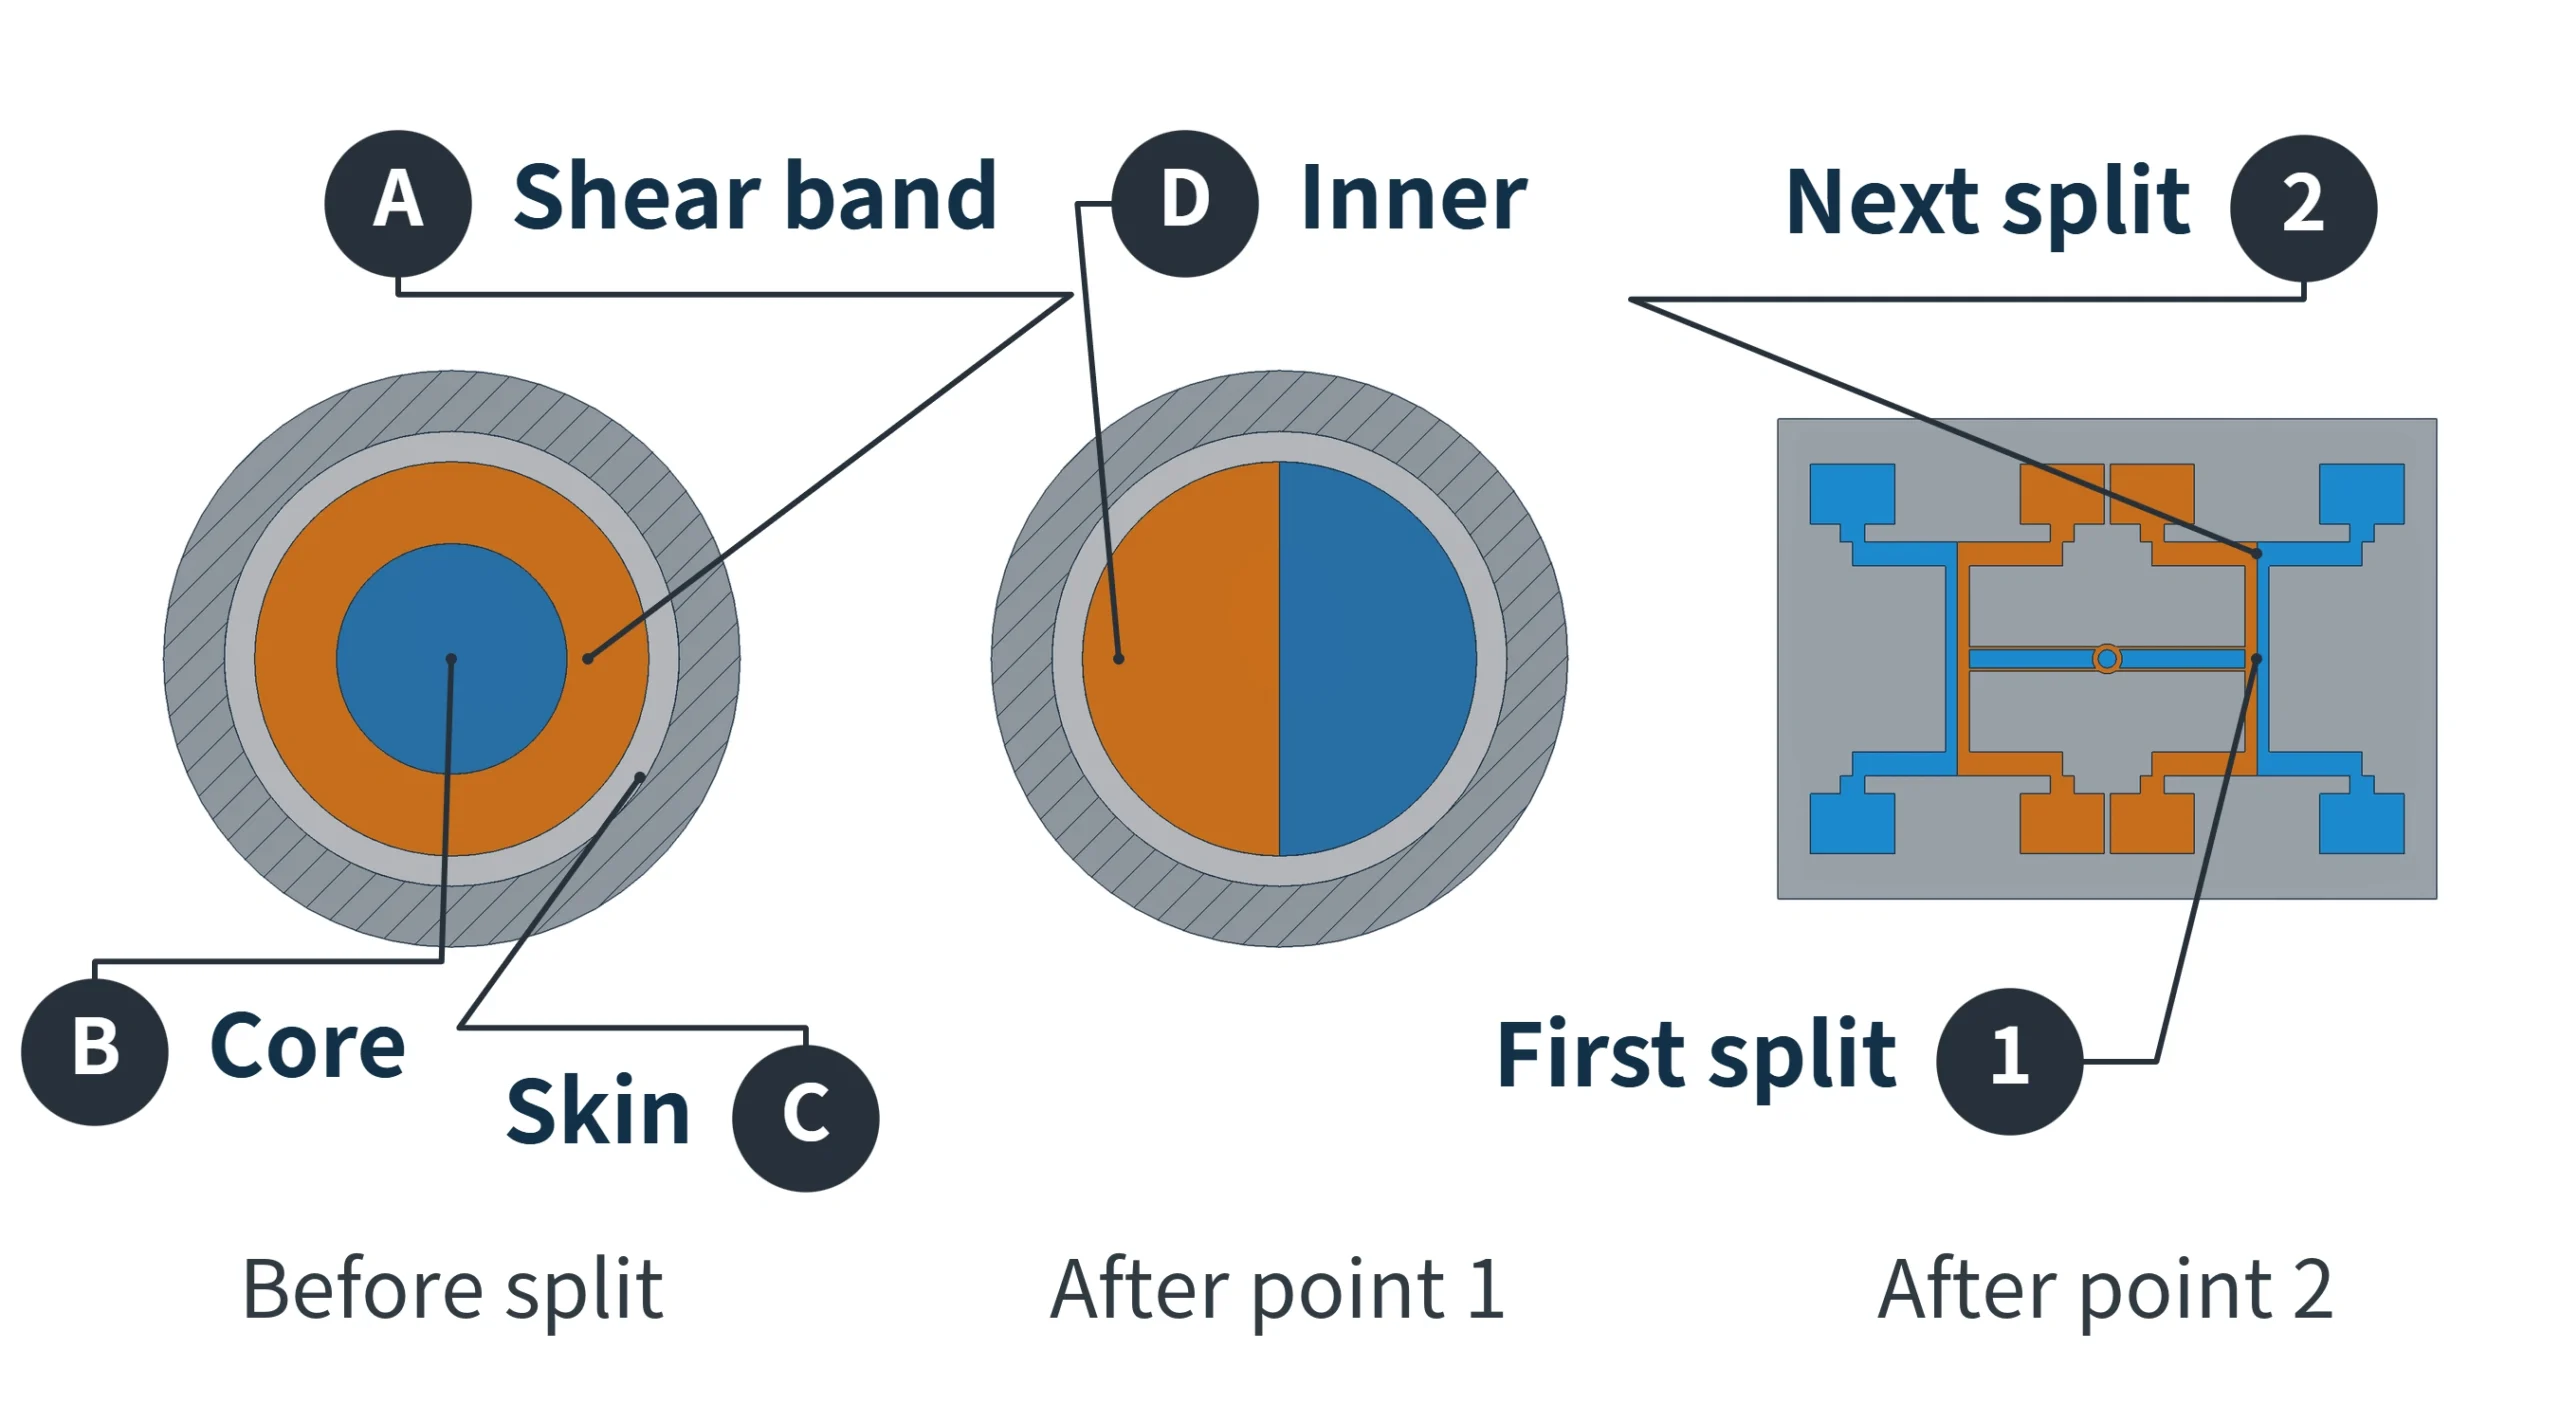
Las capas del fundido avanzan a distintas velocidades en el canal. La cizalla genera calor y puede diferenciar la banda de cizallamiento y el núcleo. Tras el punto 1, la banda más caliente sigue el lado de la esquina interior y más material del núcleo pasa al otro. En el punto 2, ambos lados se dirigen hacia cavidades posteriores distintas.
Con esta disposición y condiciones adecuadas, el lado más caliente presenta menor viscosidad y las cavidades interiores pueden llenarse antes. La comparación es relativa dentro de la sección; la diferencia térmica real debe determinarse para el material y proceso. Las longitudes iguales no sustituyen la evidencia de llenado. Para confirmar el desequilibrio siguen siendo necesarias observaciones de llenado incompleto por cavidad.
Entender el llenado y la compactación antes de aumentar la presión
En un proceso convencional con llenado y compactación controlables por separado, el llenado regula principalmente la velocidad de avance del husillo y la máquina genera presión para vencer la resistencia al flujo. El límite de presión de la primera etapa es solo la presión máxima disponible. Si la presión real está por debajo, elevar el límite no añade automáticamente presión a cada cavidad. Si ya se alcanzó, puede dejar de mantenerse la velocidad ajustada.
El ejemplo siguiente utiliza una entrada convencional en la que la solidificación corta la alimentación para mostrar cuándo se aporta fundido posteriormente.
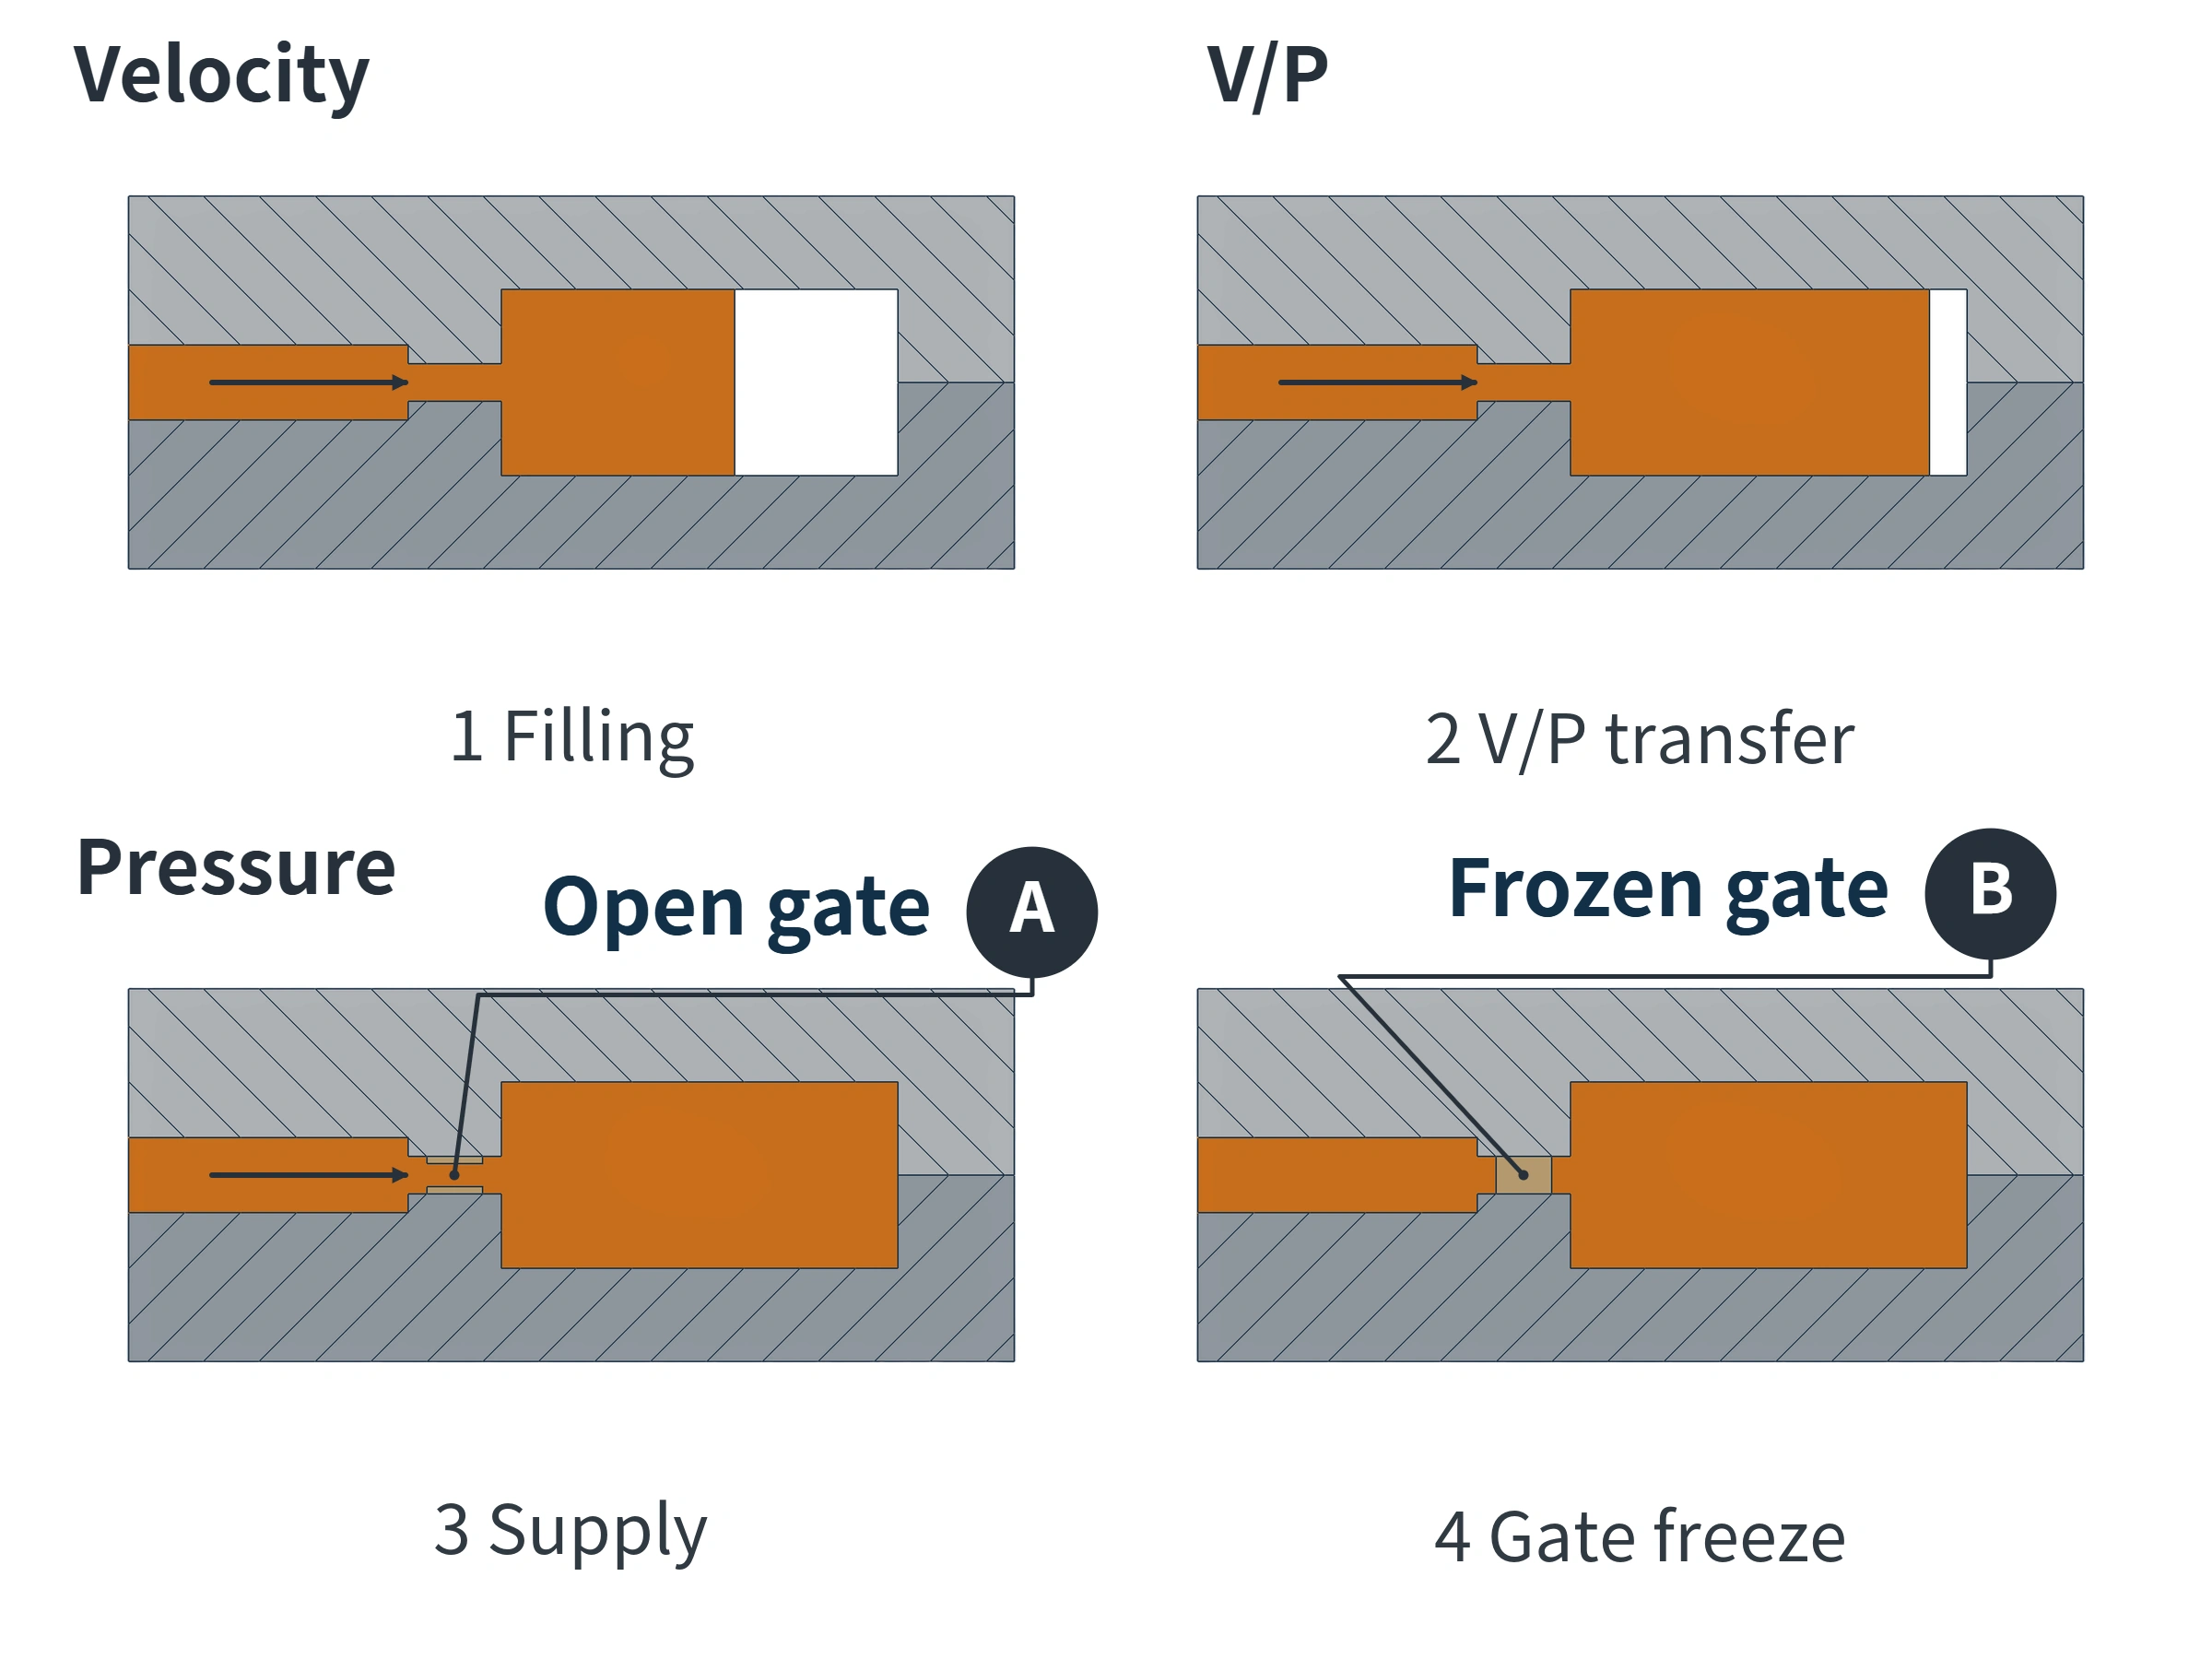
El cambio de velocidad a presión se llama conmutación V/P. Las cavidades pueden tener niveles distintos: las primeras siguen presurizadas y las tardías conservan zonas vacías. La alimentación y el mantenimiento actúan por entradas aún abiertas. Aumentar la presión o duración puede ayudar a las tardías, pero sobrecompactar más las primeras.
Cuando el fundido solidifica y sella toda la sección de la entrada, deja de alimentar: es la congelación de la entrada. Un canal caliente con válvula la corta mecánicamente; cerrar la válvula y solidificar son hechos distintos. Recuperar la velocidad de avance no corrige automáticamente una entrada restringida ni el desgaste de la partición.
El peso de la pieza terminada muestra el resultado final. El peso de piezas incompletas sin compactación ayuda a comparar cuánto fundido entró en cavidades iguales bajo las mismas condiciones. Las piezas completas también reflejan la alimentación posterior. Un estudio de 2025 de cuatro cavidades con canal frío publicado en Polymer Engineering & Science, realizado tras confirmar el equilibrio de llenado, encontró que un mismo peso final podía corresponder a integrales distintas de presión de cavidad, es decir, presión integrada en el tiempo. Los pesos similares deben valorarse junto con la secuencia de frentes y los registros de presión disponibles.
Si los niveles fluctúan entre inyecciones con los mismos ajustes, revise primero material, dosificación, anillo antirretorno y respuesta real de conmutación para establecer una base estable. Tras corregir, compruebe de nuevo cada frente en las condiciones iniciales de llenado incompleto y después las muestras completas en cuanto a rebabas, faltantes y peso. Una pieza aceptable no sustituye revisar el proceso.
Somos moldsteells, un fabricante de moldes de precisión especializado en la fabricación de moldes de precisión. Para profundizar en los problemas de llenado multicavidad, los planos, las muestras de prueba identificadas por cavidad y los registros de proceso nos ayudan a analizar la relación entre canales, entradas y cavidades.





