
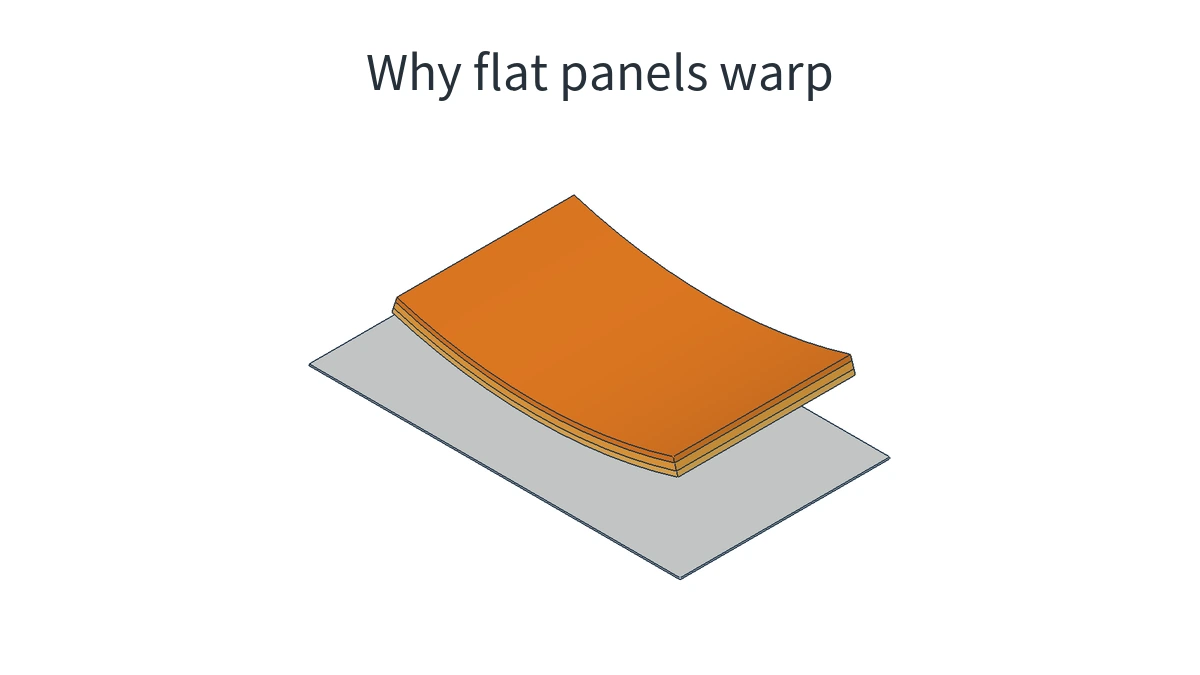
Bei der Bewertung eines bemusterten großen Gerätegehäuses kann sich eine als eben konstruierte Kunststoffplatte in der Mitte wölben oder an zwei Ecken anheben. Gleichmäßige Montagespalte werden dadurch schwierig. Betrachtet wird hier das im Werkzeug geformte Kunststoffteil: Was geschah beim Füllen, Nachdrücken und Kühlen, und warum bleibt es nach der Entformung nicht eben?
Die Antwort liegt im Teil selbst. Angussnahe und entfernte Bereiche, Richtungen längs und quer zur Strömung sowie die beiden Seiten über die Dicke können unterschiedlich schwinden. Sie bleiben verbunden und können deshalb nicht unabhängig ihre freien Endabmessungen erreichen. Verfolgt man den Formgebungsprozess derselben Platte, lässt sich ihre endgültige Krümmung auf die verursachenden Vorgänge zurückführen.
Warum schwinden manche Platten nur, während andere sich verziehen?
Kunststoff verliert beim Übergang von der Schmelze zum Festkörper im Allgemeinen Volumen. Schwinden alle Bereiche und Richtungen einer Platte miteinander verträglich, kann sie eben bleiben und lediglich ihre Abmessungen ändern. Verzug wird relevant, wenn manche Bereiche desselben Teils stärker schwinden wollen als andere.
Betrachten Sie etwa die Plattendicke. Der Kunststoff nahe einer Fläche kann stärker schwinden wollen als nahe der gegenüberliegenden. Da beide Seiten verbunden sind, hindert die weniger schwindende die andere am Verkürzen; die stärker schwindende zieht zugleich an ihr. Diese gegenseitige Behinderung hinterlässt Eigenspannungen. Die Platte kann sich biegen und so das Längenverhältnis ihrer Seiten verändern. Bei asymmetrischen regionalen Unterschieden kann auch Verwindung entstehen.
Kunststoff schwindet auch im Werkzeug. Werkzeugwände, Kern und bereits erstarrtes Nachbarmaterial begrenzen bestimmte Maßänderungen und Biegungen. Nach dem Entformen ändern sich diese Zwänge, und verbleibende Eigenspannungen verteilen sich neu; die Verformung kann deutlicher werden. Wird eine angehobene Ecke erst danach sichtbar, entstanden die verursachenden Unterschiede nicht zwangsläufig erst dann.
Die folgenden drei Unterschiede betreffen Fließrichtung, während des Nachdrucks nachgespeiste Bereiche und die beiden Seiten über die Dicke.
Wie erzeugt der Anschnitt Richtungsunterschiede beim Füllen?
Schmelze tritt durch den Anschnitt in die Kavität ein und breitet sich in ungefüllte Bereiche aus. Eine andere Anschnittlage verändert auch die Wege durch die einzelnen Bereiche. Die örtlichen Fließrichtungen in Mitte, Rand und Fließwegende sind nicht zwangsläufig gleich.
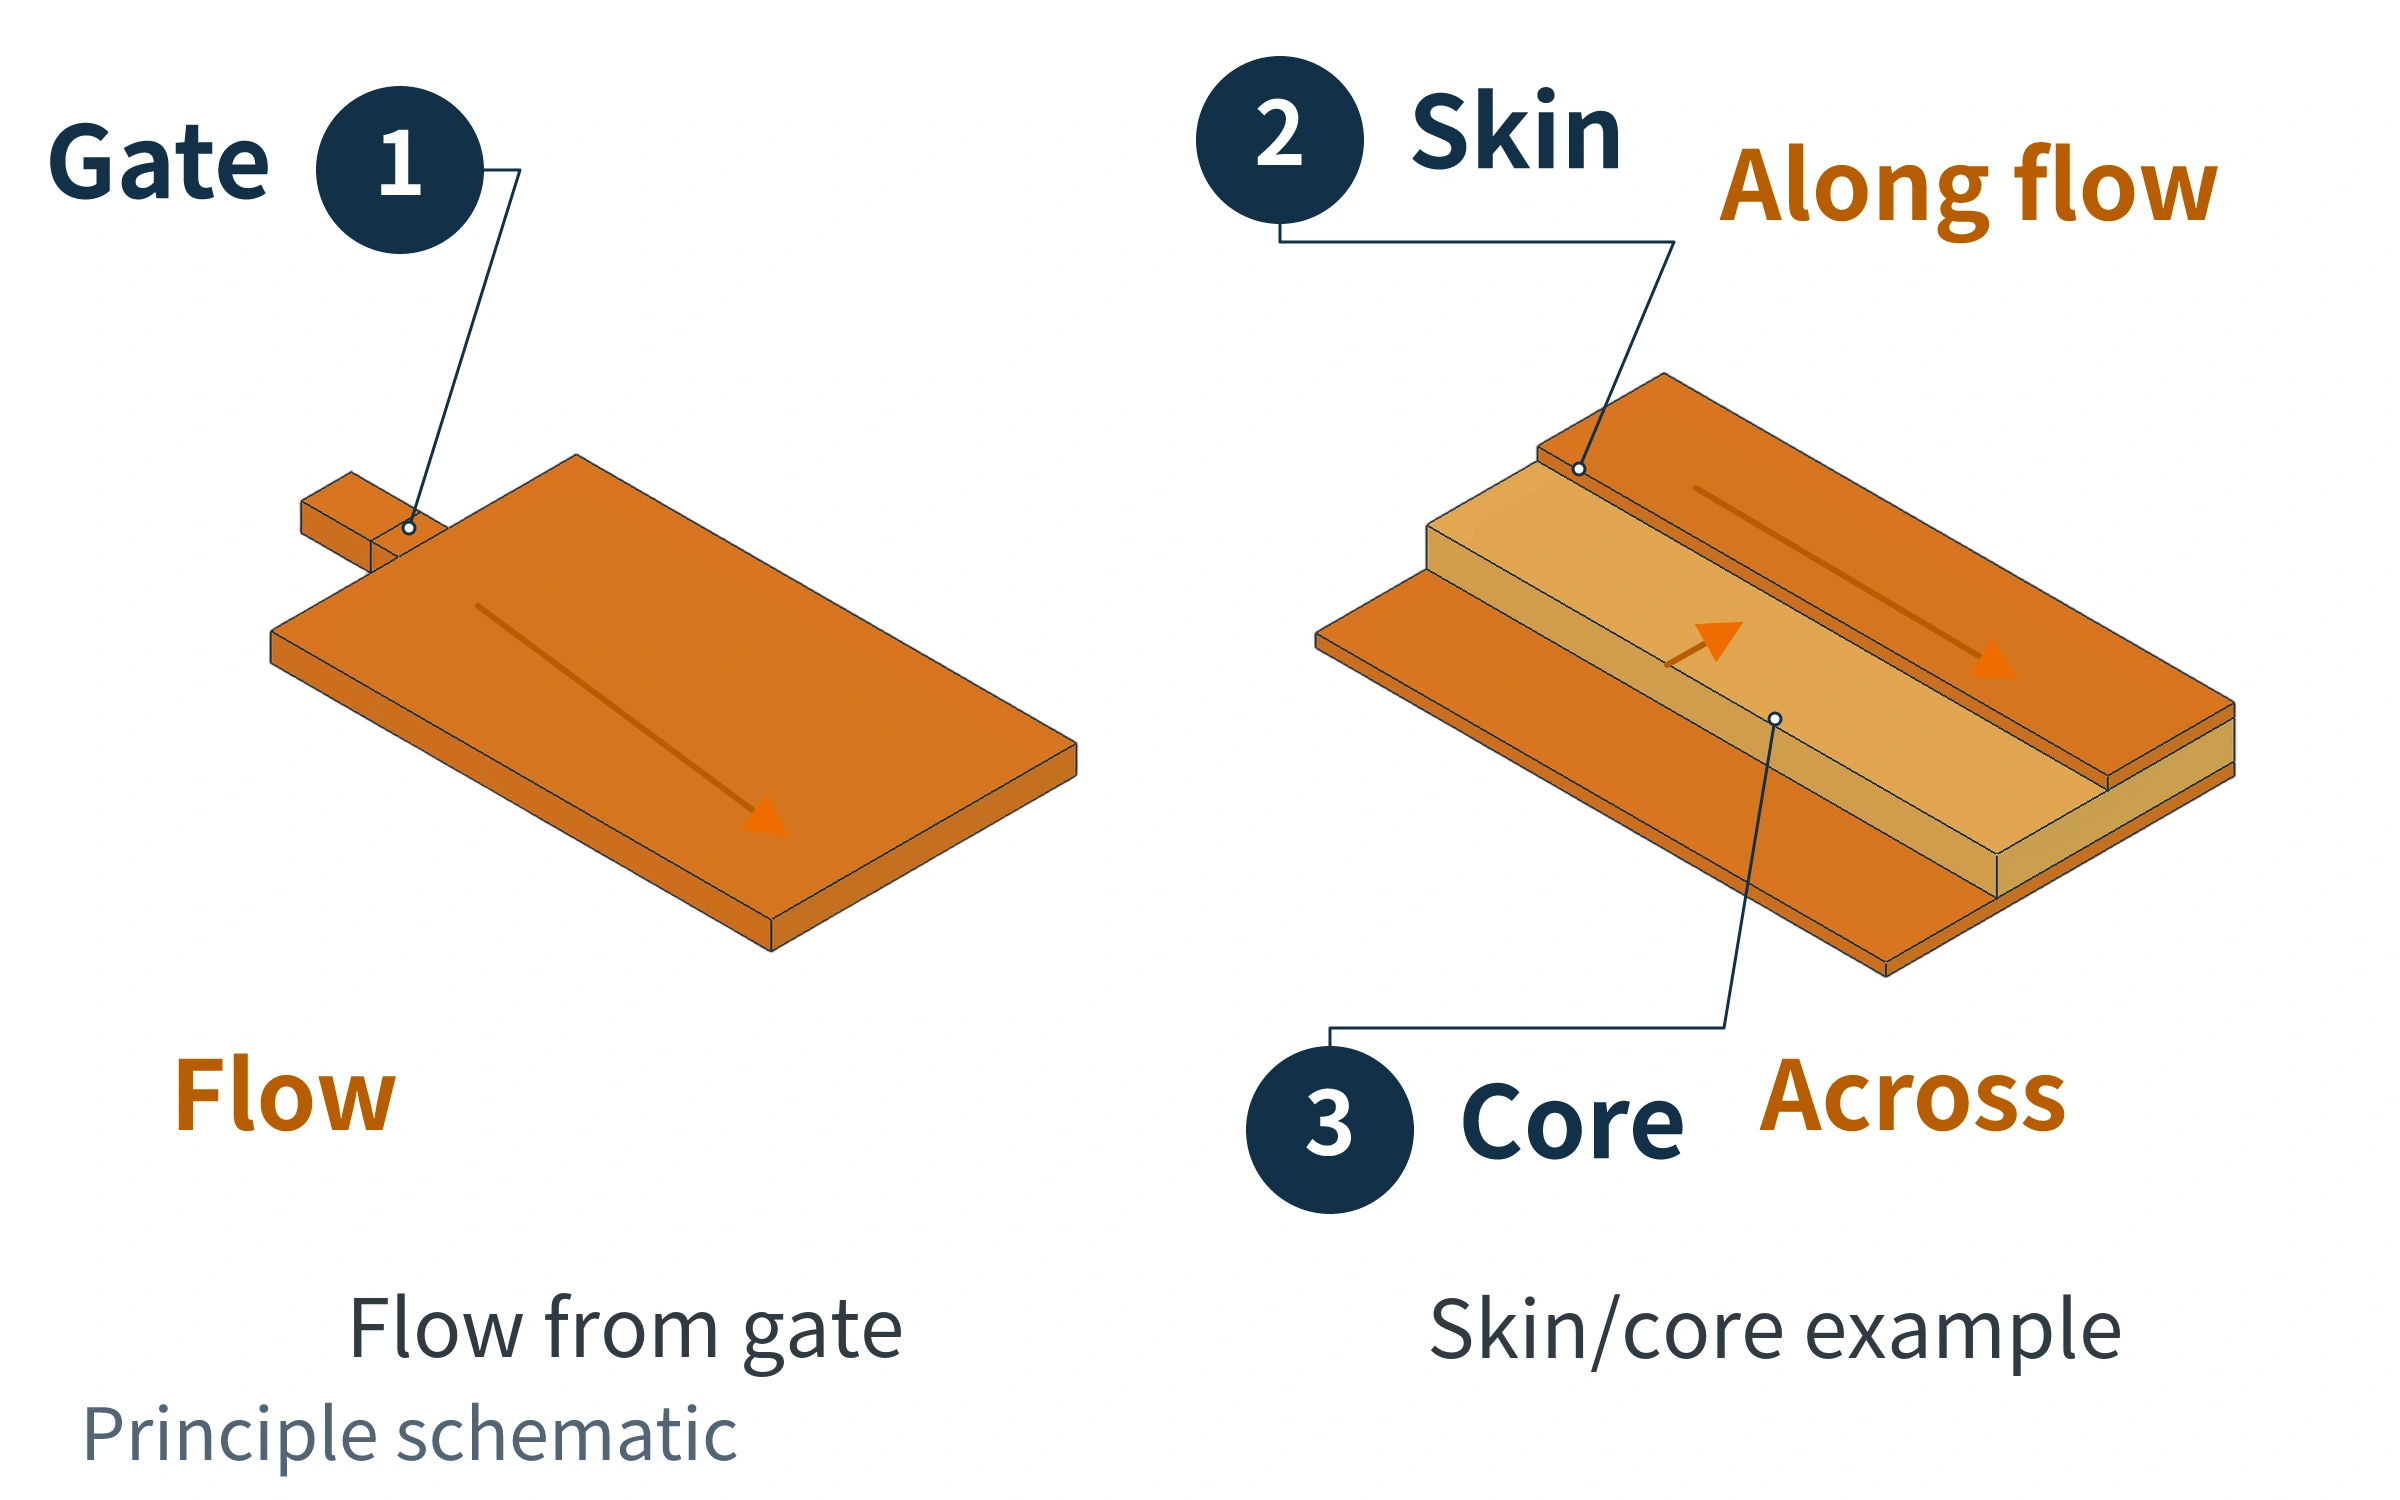
Auch ohne Glasfasern kann Strömung Richtungsunterschiede erzeugen. Anfangs stärker geknäuelte, verschieden ausgerichtete Polymerketten werden gestreckt und richten sich stärker entlang der lokalen Strömung aus. Das ist Orientierung. Nach Fließstopp relaxieren sie allmählich in einen stärker geknäuelten Zustand; ihre zuvor belegte Länge in Orientierungsrichtung kann abnehmen.
Wie viel Maßrückbildung vor dem Erstarren erfolgt und wie viel Orientierung und Spannung verbleiben, hängt von Material und Kühlverlauf ab. Der verbleibende Anteil kann nach der Entformung weiter relaxieren. Orientierung beeinflusst also Richtung und Verlauf der Maßänderung; daraus folgt nicht, dass alle unverstärkten Kunststoffe längs zur Strömung stärker schwinden. Auch Druck, Kühlung, Kristallisation und weitere Einflüsse bestimmen die Endschwindung.
Glasfaserverstärkte Kunststoffe haben eine weitere Quelle von Richtungsunterschieden: Ausgerichtete Fasern behindern das Verkürzen in ihrer Richtung stärker. Die Schwindung längs der Fasern kann deshalb von der senkrecht dazu abweichen.
Im dargestellten Dickequerschnitt sind Rand und Kern zu unterscheiden. Bei dickeren Platten können Randfasern überwiegend längs zur Strömung liegen, Kernfasern eher quer oder ungeordnet. Auch verschiedene Stellen haben eigene Orientierungsverteilungen. Die Fasern bleiben nicht über die gesamte Platte und Dicke einheitlich parallel.
Unterschiedliche Richtungszwänge erschweren die verträgliche Schwindung verbundener Bereiche. So wirkt der Anschnitt auf Verzug: Geänderte Fließwege ändern die Orientierung und damit die Richtungsschwindung. Die tatsächliche Wölbungsrichtung hängt auch von Kunststofftyp, Wanddicke, Rippen und späterem Druck- und Kühlverlauf ab.
Warum erhalten angussnahe und entfernte Bereiche unterschiedlich viel Nachspeisung?
Nach dem Füllen kühlt der Kunststoff weiter ab und verliert Volumen. Solange Schmelze im Anschnitt und auf dem Weg zum Zielbereich fließfähig bleibt, kann der Schneckennachdruck Material verdichten und zusätzliche Schmelze zum Volumenausgleich einspeisen.
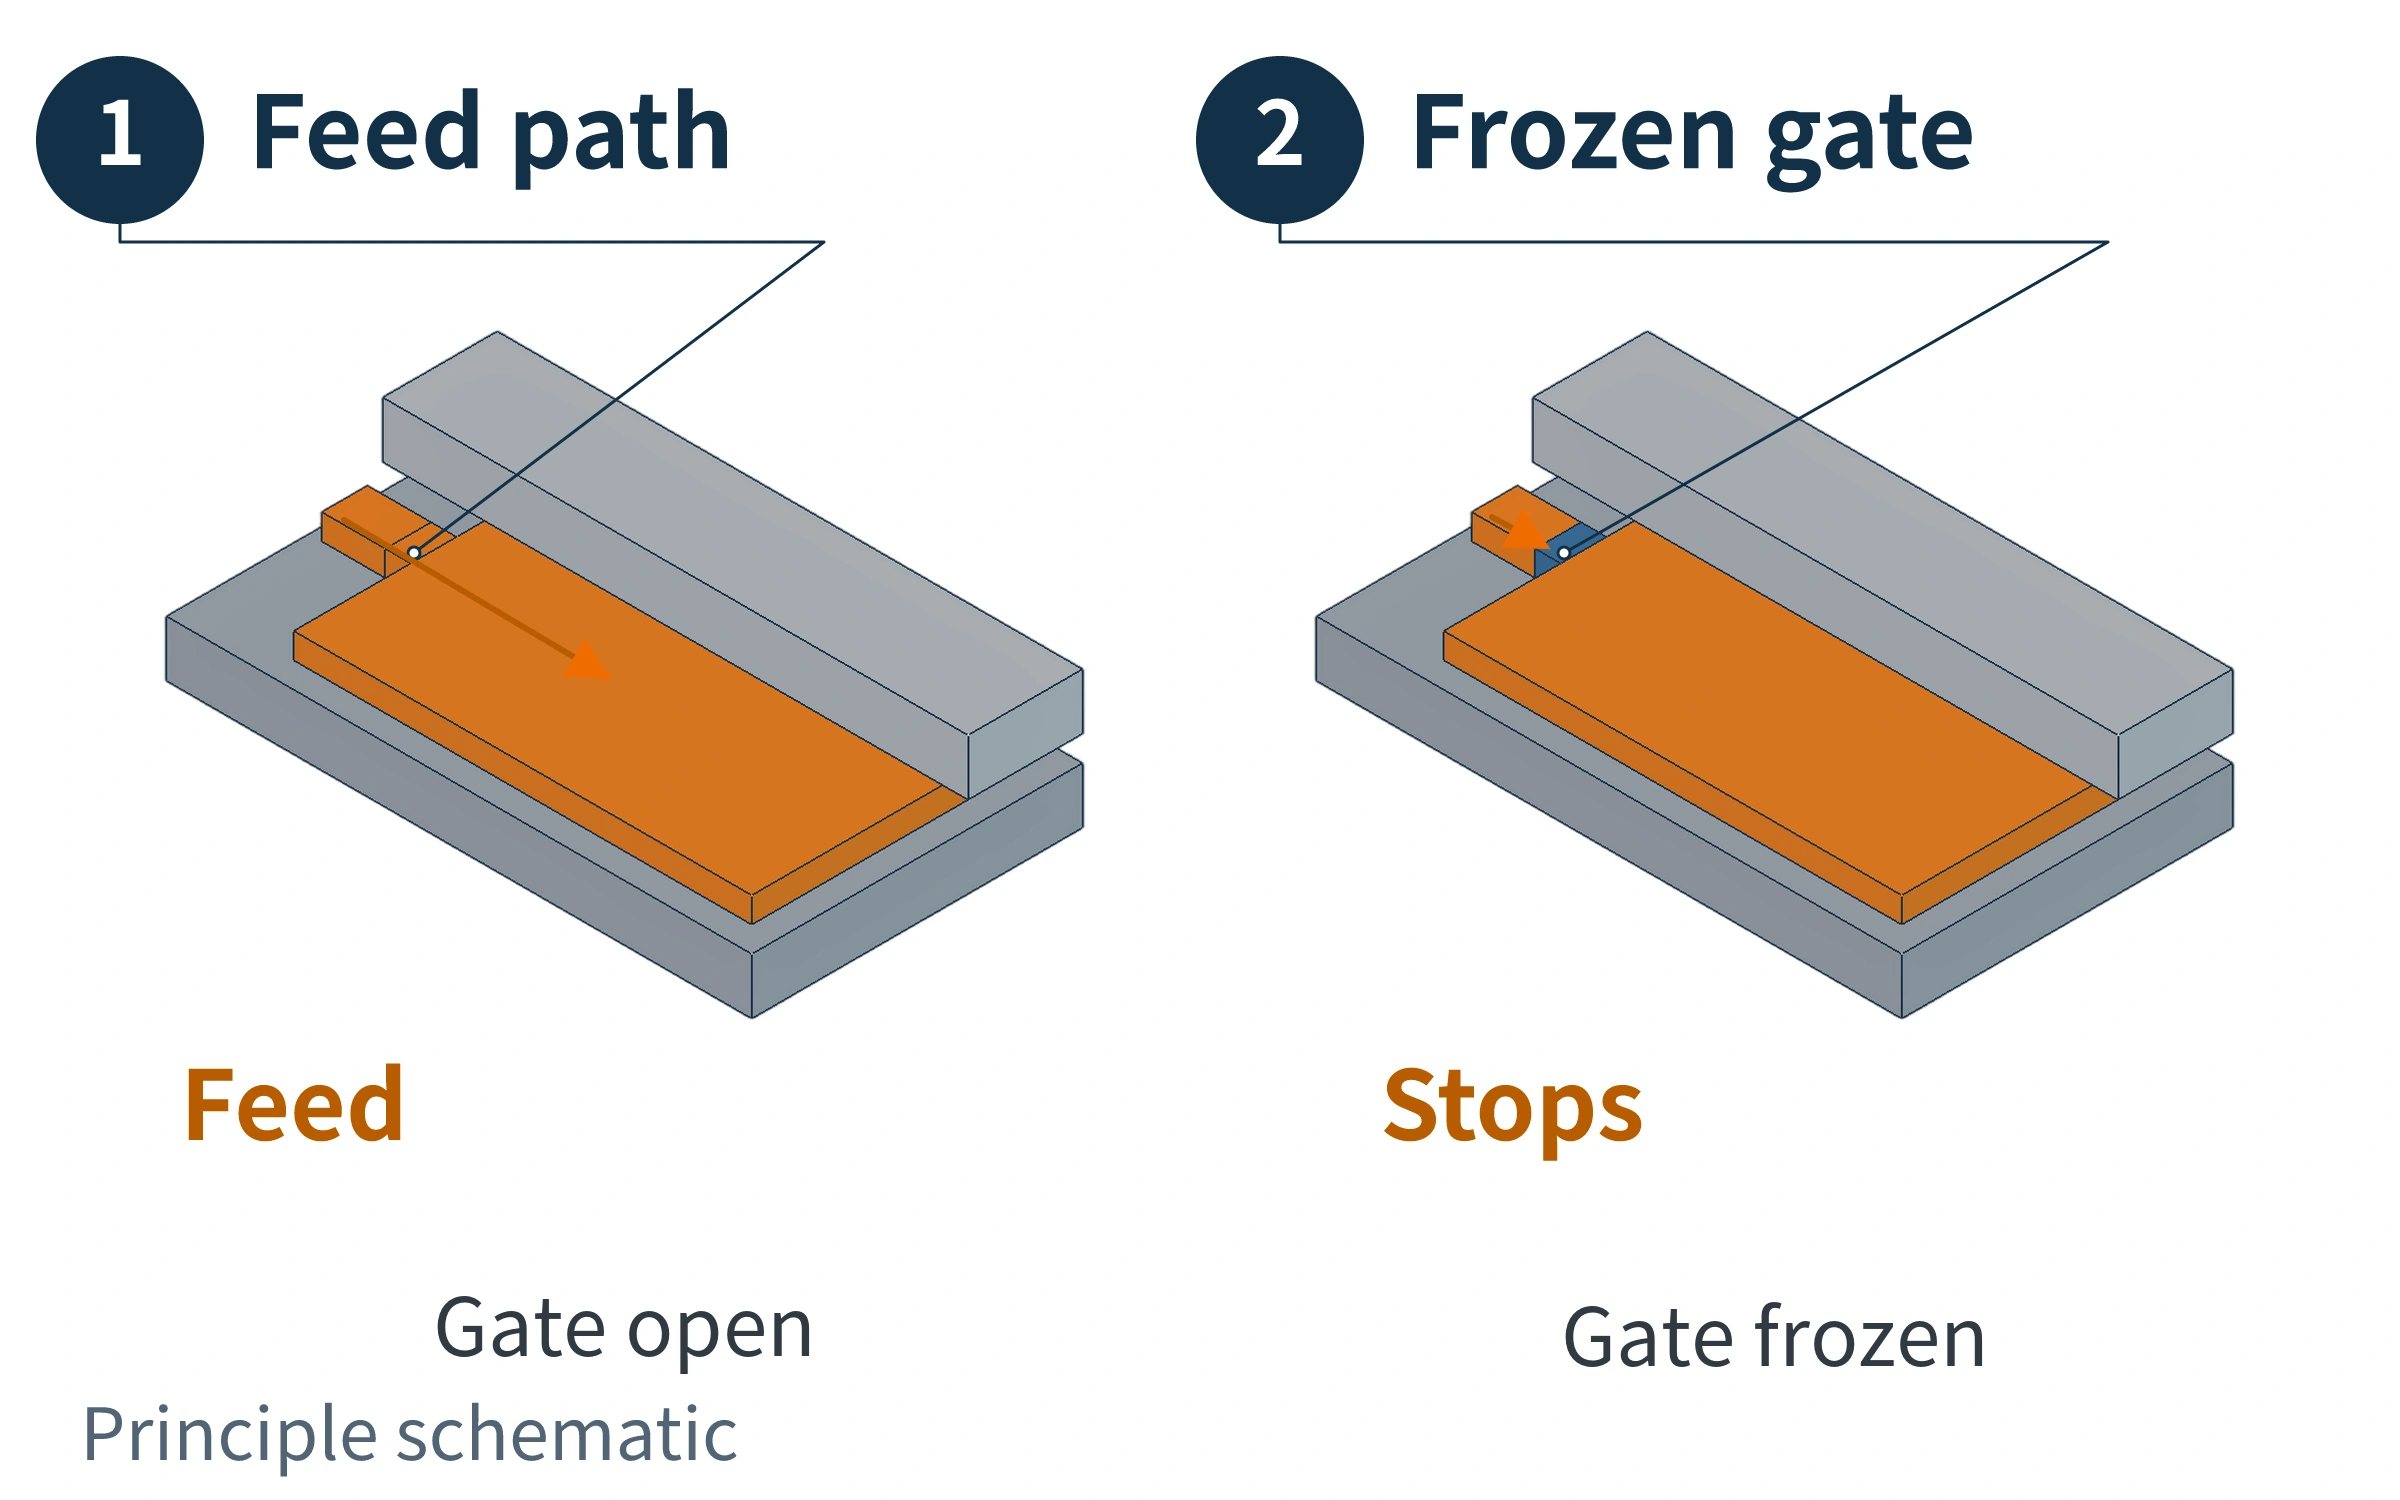
Ein einziger Nachdruck-Sollwert bedeutet nicht überall gleichen Druck. Schmelze erfährt Widerstand im Anschnitt und in der Platte, während Kühlung und Erstarrung den Fließquerschnitt laufend verändern. Ferne Bereiche können weniger wirksam nachgespeist werden und später stärker schwinden.
Nahe und ferne Bereiche können deshalb unterschiedlich schwinden. Das erzwingt jedoch keinen Verzug: Verbundene Bereiche können Unterschiede teilweise durch Änderungen der Abmessungen oder Form in der Ebene aufnehmen.
Lässt sich das gewünschte Verkürzen aller Bereiche nicht gleichzeitig in einer ebenen Form aufnehmen, verhindert ihre Verbindung unabhängige Schwindung. Stärker verkürzungswillige Bereiche werden von Nachbarmaterial gehalten, andere ebenfalls eingeschränkt. So entstehen Zug- oder Druckspannungen. In dünnen Platten kann Druck den ebenen Zustand destabilisieren und Wölbung oder Verwindung auslösen. Ob dies geschieht, hängt von Geometrie, Steifigkeit, Zwängen und Spannungsverteilung ab. Jede Nah-Fern-Schwindungsdifferenz ist daher nicht automatisch eine bestätigte Verzugsursache.
Die Nachspeisung ist zeitlich begrenzt. Ein dünnwandiger Fließwegabschnitt kann zuerst erstarren und nachfolgende Bereiche abschneiden. Mit der Anschnittversiegelung schließt dieser Zuführweg. Längerer Nachdruck bringt danach kein zusätzliches Material durch diesen Anschnitt ein. Das bedeutet jedoch weder vollständige Abkühlung des Teils noch sofortigen Druckabfall auf null.
Gewichtsbeobachtungen bei unterschiedlichen Nachdruckzeiten helfen, das Ende der Nachspeisung zu erkennen. Bei sonst stabilen Bedingungen ist der Übergang von steigendem Gewicht zum Plateau ein Hinweis auf Anschnittversiegelung. Er erfasst die Nettozugabe zum gesamten Teil, beweist aber keine gleichmäßige Nachspeisung aller Bereiche.
Wie macht ungleiche Kühlung beider Flächen aus Schwindungsunterschieden Biegung?
Kühlung beginnt beim Kontakt mit der Werkzeugwand und überlagert Füllen und Nachdrücken. Beide Plattenflächen berühren je eine Werkzeugwand. Wärme fließt in den Stahl und wird über Kühlkanäle abgeführt. Unterschiedliche Kanalabstände zur Formfläche, örtlicher Wärmestau und realer Kühlmittelfluss können unterschiedliche Erstarrungsverläufe beider Seiten erzeugen.
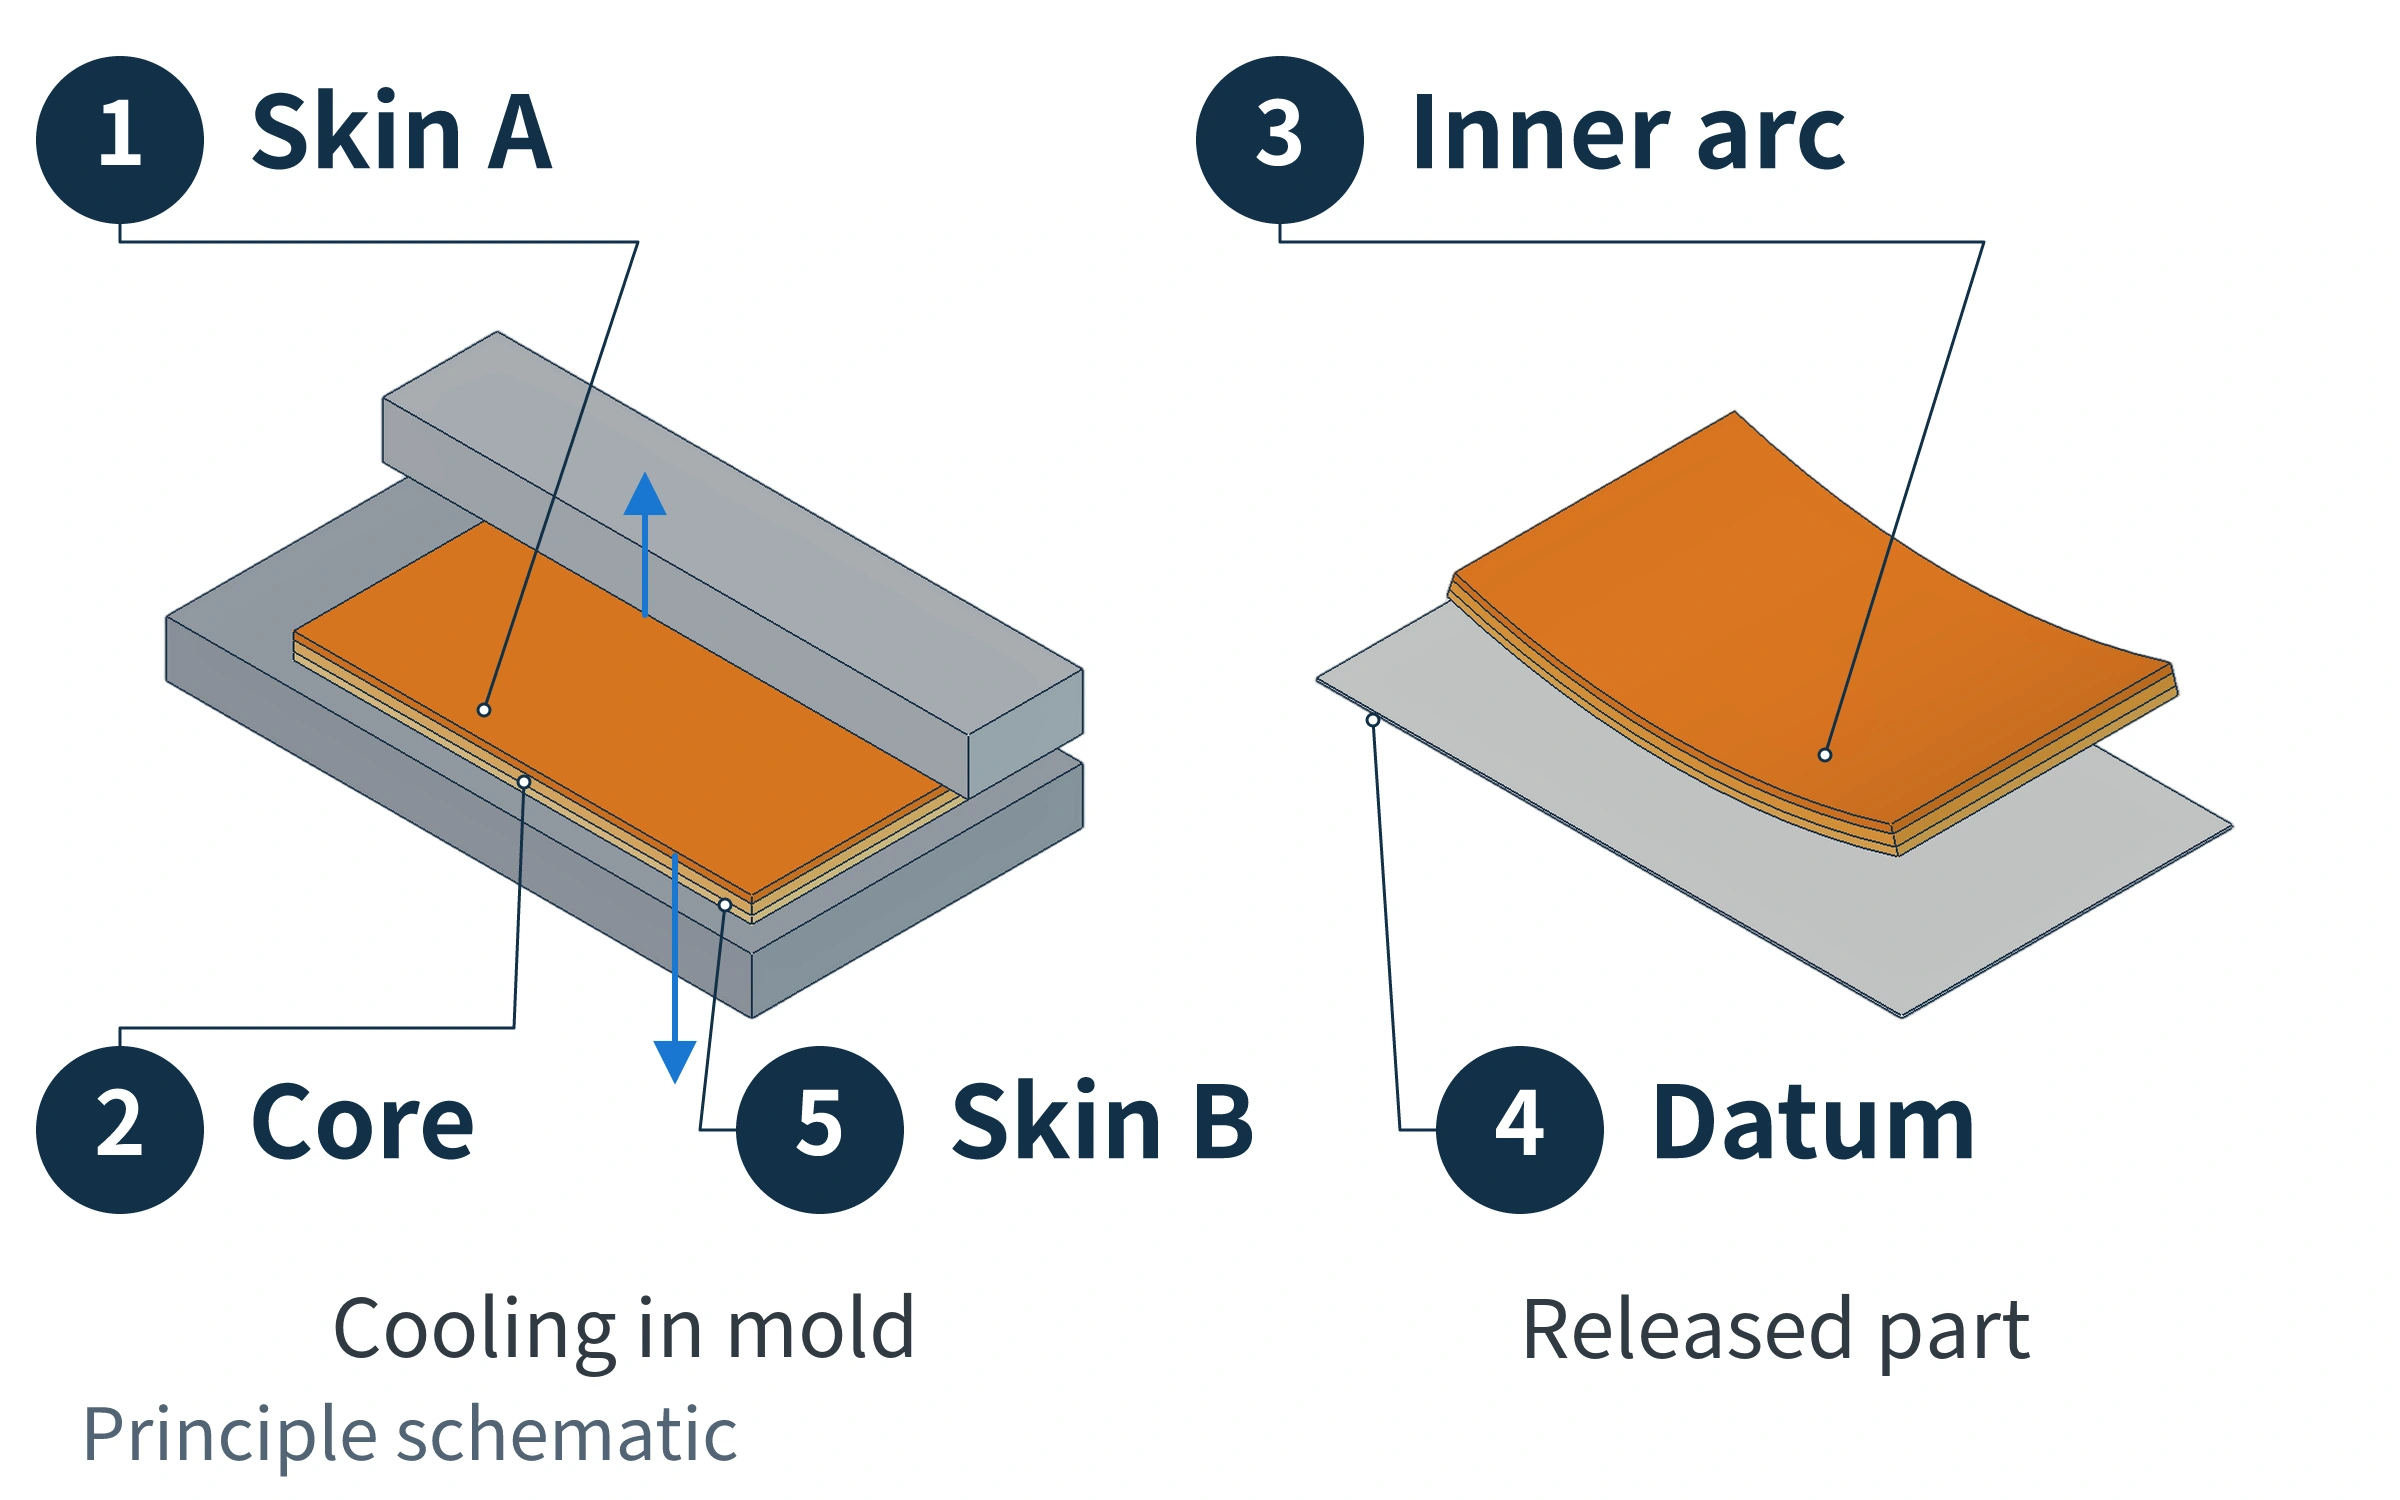
Betrachten Sie links den Dickequerschnitt. Nahe oberer und unterer Wand entstehen meist zuerst erstarrte Randschichten, während der Kern noch zeitweise fließfähig bleibt. Die Schichten wachsen von beiden Flächen nach innen. Unterschiedliche Wärmeübertragung kann ihr Wachstum und die Erstarrungszeitpunkte verändern.
Der Kunststoff ist von Anfang an zusammenhängend. Solange der Kern fließt, können Strömung und Relaxation einen Teil der Verformung aufnehmen. Mit zunehmender Erstarrung behindern frühere Schichten das freie Verkürzen späterer. Die tatsächliche Verkürzung hängt somit von eigener Kühlung und den Zwängen durch Nachbarmaterial und Werkzeugwände ab. Asymmetrisch verbleibende Schwindungsverläufe können eine Biegetendenz erzeugen.
Betrachten Sie rechts die gekrümmte Platte. Ohne gegenseitige Behinderung würden oberer und unterer Bereich in derselben Richtung unterschiedliche Endlängen erreichen. Verbunden können sie nicht gerade bleiben und zugleich beide Längen annehmen. Biegung legt die Seite mit kürzerer freier Länge auf den Innenbogen, die andere auf den längeren Außenbogen und nimmt so einen Teil des Unterschieds auf. Veränderte Wandzwänge beim Entformen können dies verstärken sichtbar machen.
Der kürzere Innenbogen entspricht der kürzeren endgültigen freien Länge. Die zuerst erstarrte Seite schwindet nicht zwangsläufig stärker; die zeitweise heißere Seite wird nicht zwangsläufig zum Innenbogen. Reale Gehäuse unterliegen auch Orientierung, regionaler Nachspeisung und Rippen und können sich nach dem Entformen weiter ändern. Die Biegerichtung erfordert die gemeinsame Betrachtung dieser Vorgänge.
Bei teilkristallinen Kunststoffen zählt auch die Kristallisation. Unterschiedliche Kühlverläufe verändern den Kristallinitätsgrad während des Formens sowie spätere Kristallisation und Schwindung. Deshalb sollten Mustergruppen nach gleicher Lagerzeit verglichen werden, nicht ein frisch entformtes mit einem bereits gelagerten Teil.
Wie lässt sich eine verzogene Platte auf Ursachen im Formprozess zurückführen?
Erfassen Sie Anschnittlage, Kern- und Kavitätsseite des Musters und dokumentieren Sie Wölbung und angehobene Ecken mit demselben Messbezug. So lässt sich die Endform den Entstehungsorten der Unterschiede zuordnen. Nur einen Wert für „maximalen Verzug“ zu notieren verliert die räumlichen Beziehungen zwischen Nah- und Fernbereichen sowie beiden Flächen.
| Zu erklärender Unterschied | Mit dem Prozess verknüpfbare Nachweise | Was der Nachweis nicht belegt |
|---|---|---|
| Unterschiedliche Richtungsschwindung | Reale Fließwege und Orientierungsanalyse, besonders örtliche sowie Rand-/Kern-Faserorientierung glasfaserverstärkter Materialien | Ein einziger globaler Fließpfeil sagt die Biegerichtung des gesamten Teils nicht voraus |
| Unterschiedliche regionale Nachspeisung | Kavitätsdruckverläufe angussnah und fern, zusammen mit Nachdruckzeit und Gewichtsänderungen | Stabiles Teilegewicht beweist keine überall gleiche Schwindung |
| Unterschiedliche Erstarrungsverläufe beider Dickenseiten | Wandtemperaturen an zugeordneten Stellen beider Seiten, reale Kühlkanalanschlüsse und Kühlprotokolle | Gleiche Temperiereinstellungen auf beiden Seiten beweisen keine gleichen Bedingungen an den beiden Werkzeugoberflächen |
Die drei Arten von Unterschieden wirken zusammen. Kühlung verengt beispielsweise die noch durchströmbaren Wege und verändert so die weitere Schmelzenachspeisung. Eine Nachdruckänderung verändert sowohl die Materialverdichtung als auch die Eigenspannungen. Bessere Ebenheit nach erhöhtem Nachdruck zeigt deshalb nur, dass die Form darauf reagiert hat; sie belegt unzureichenden Nachdruck nicht als alleinige Ursache.
In einer gekoppelten Simulationsstudie von 2017 untersuchten Jiang Qingsong und Kollegen ein dünnwandiges, zentral angespritztes Gehäuse aus Polypropylen mit 30% Glasfaserverstärkung. Im Modell mit 1 mm Wanddicke nahm der Verzug mit dem Nachdruck zu. Die Studie diskutierte eingeschränkte Schmelzenachspeisung in dünnen Wänden und erhöhte Eigenspannungen. Dieses Gegenbeispiel unter bestimmten Material-, Geometrie- und Simulationsbedingungen mahnt dazu, „weniger Schwindung“ von „weniger Verzug“ zu unterscheiden. Daraus folgt keine allgemeine Regel, den Nachdruck bei allen großen flachen Platten zu senken.
Eine Angussänderung sollte erklären, was sich an Strömung und Orientierung geändert hat. Eine Nachdruckanpassung sollte zeigen, welche Bereiche noch zusätzliche Schmelze erhalten können. Eine Kühlungsänderung sollte klären, ob die Erstarrungsverläufe beider Seiten verträglicher geworden sind. Die Rückverknüpfung mit der Form desselben Teils zeigt, ob die Änderung an der verzugsverursachenden Prozessphase ansetzt.





