Am 14. September 2026 bot ein Anbieter auf Made-in-China eine Einkavitätenform für ein Elektronikgehäuse mit einem Teil pro Zyklus für 3.000–4.000 US-Dollar an. Die Seite erklärte weder Formkonzept, PC-Güte, Stiftmontage, Lebensdauer noch Umfang von Formversuchen und Maßprüfung. Dies ist ein beworbener Einzelpreis, keine Marktspanne, und nicht direkt auf ein Ladegehäuse übertragbar.
Ein Formangebot nicht zuerst nach dem Gesamtpreis beurteilen. Beispiel ist ein zweiteiliges 65-W-USB-C-Ladegehäuse, ca. 55 × 50 × 30 mm, mit USB-C-Öffnung oben und zwei Stiften unten/hinten, Jahresmenge 100.000 Sätze. Eine lokale A-Fläche benötigt bessere Optik, Auswerfermarken sind auf verdeckten Flächen zulässig.
Schritt 1: Fünf Bereiche am Produkt markieren
Mit dem Produkt beginnen, nicht mit der Kavitätenzahl. Fünf Bereiche markieren: USB-C-Öffnung, Fuge der Gehäusehälften, Stiftbereich, sichtbare A-Fläche und verdeckte Fläche für zulässige Auswerfermarken. Ohne diese Definitionen sind „Hochglanz“, „Stifte“ und „Teile pro Schuss“ kein klares Angebotsfeld.
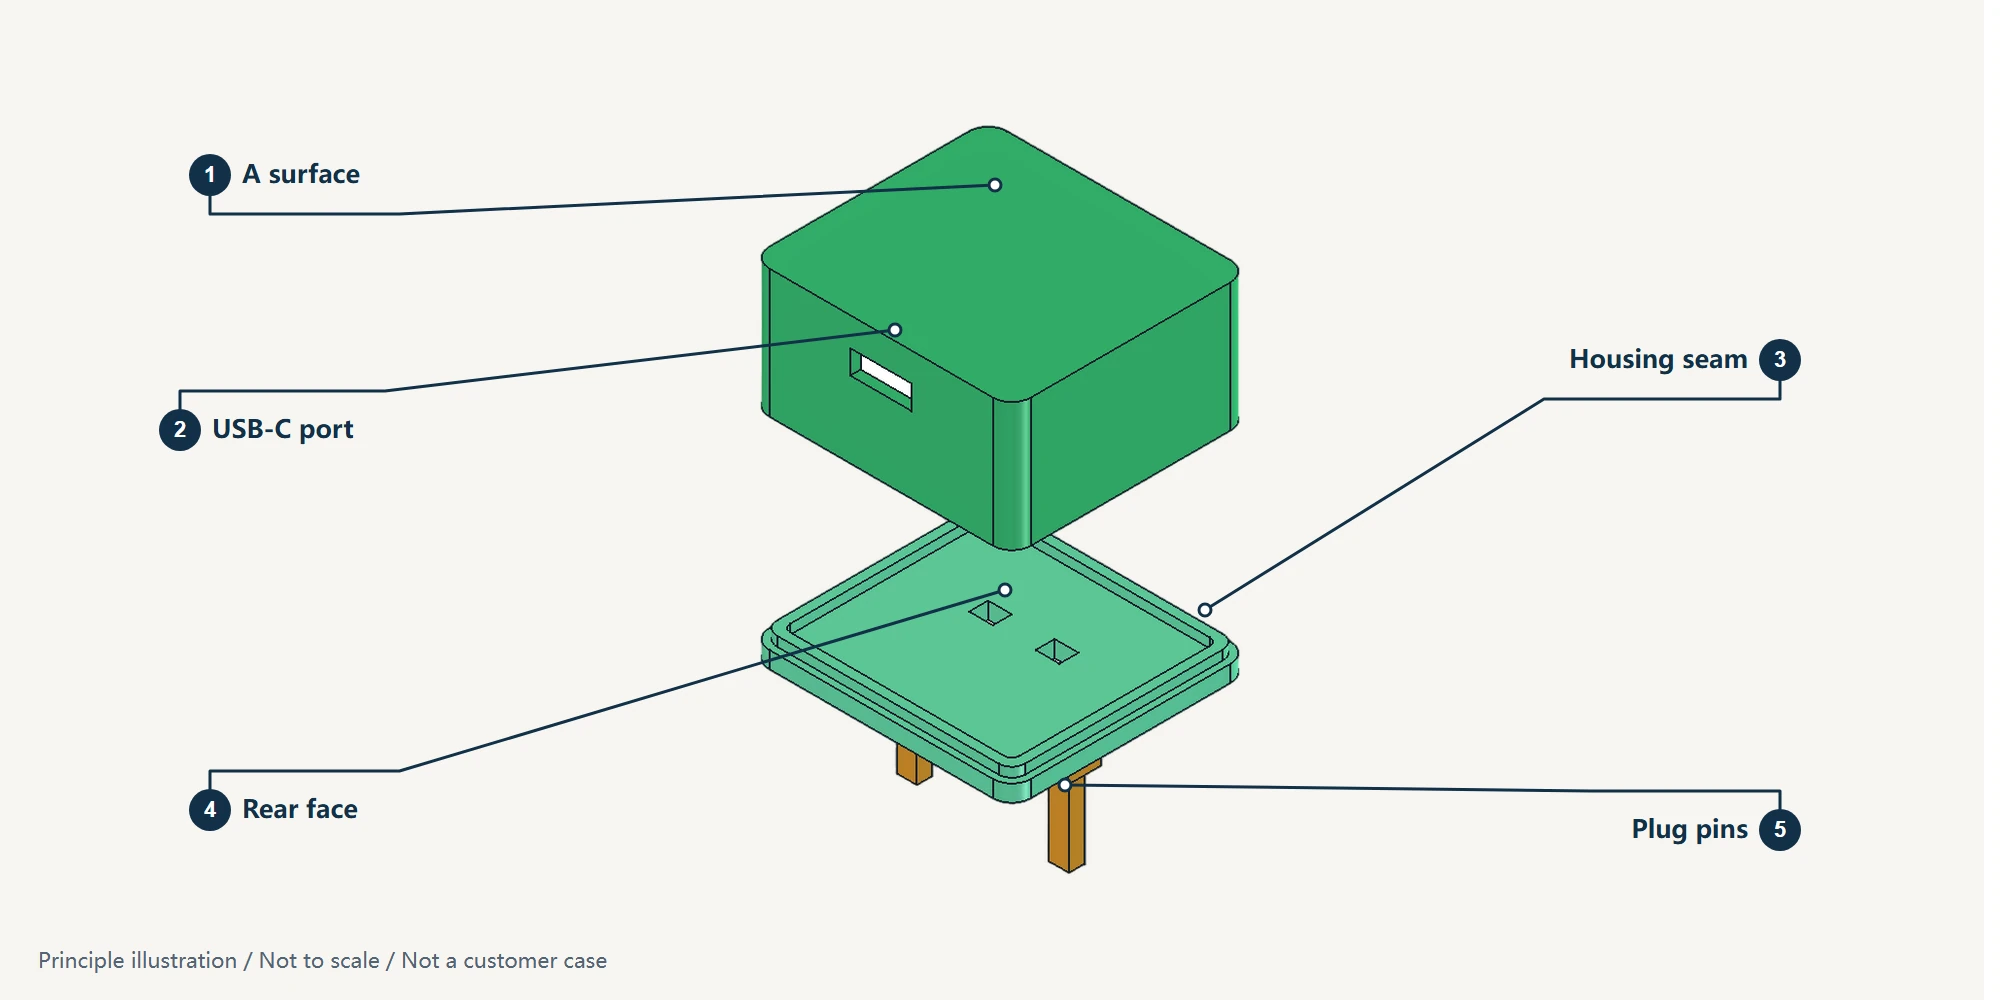
Ergänzen, was das Bild nicht zeigt: genaue Harzgüte und Farbe, reale Wanddicke und Rippen im Schnitt, Verbindung der Hälften und zu messende Maße um USB-C und Gehäuseflächen. „Flammgeschütztes PC“ beschreibt nur eine Werkstofffamilie; eine Änderung von Güte oder Wanddicke ändert Kühlschrumpfung, Einfallstellen und Glanz, daher Stahl und Kühlung neu bewerten.
Wenn wir bei moldsteells Zeichnungen für einSpritzgießwerkzeugeDabei prüfen wir zuerst das Formverhältnis von Ober- und Untergehäuse, die Stiftbeziehung und den Abnahmeumfang. Danach folgen DFM zur Herstellbarkeit und Fließanalyse zur Simulation von Füllen und Kühlen. Abweichungen lassen sich so einer Zeichnungszone zuordnen statt allgemein als Formproblem zu gelten.
Schritt 2: Entscheiden, wie die beiden Gehäusehälften geformt werden
Das Gehäuse besteht aus Ober- und Unterhälfte. Zuerst entscheiden, ob beide gleichzeitig in einer Form oder in getrennten Formen entstehen. Je eine Kavität in derselben Form heißt meist 1+1-Familienform. Entscheidend ist, ob Anschnitte, Kühlung und Prozessanpassung gemeinsam beherrschbar sind.
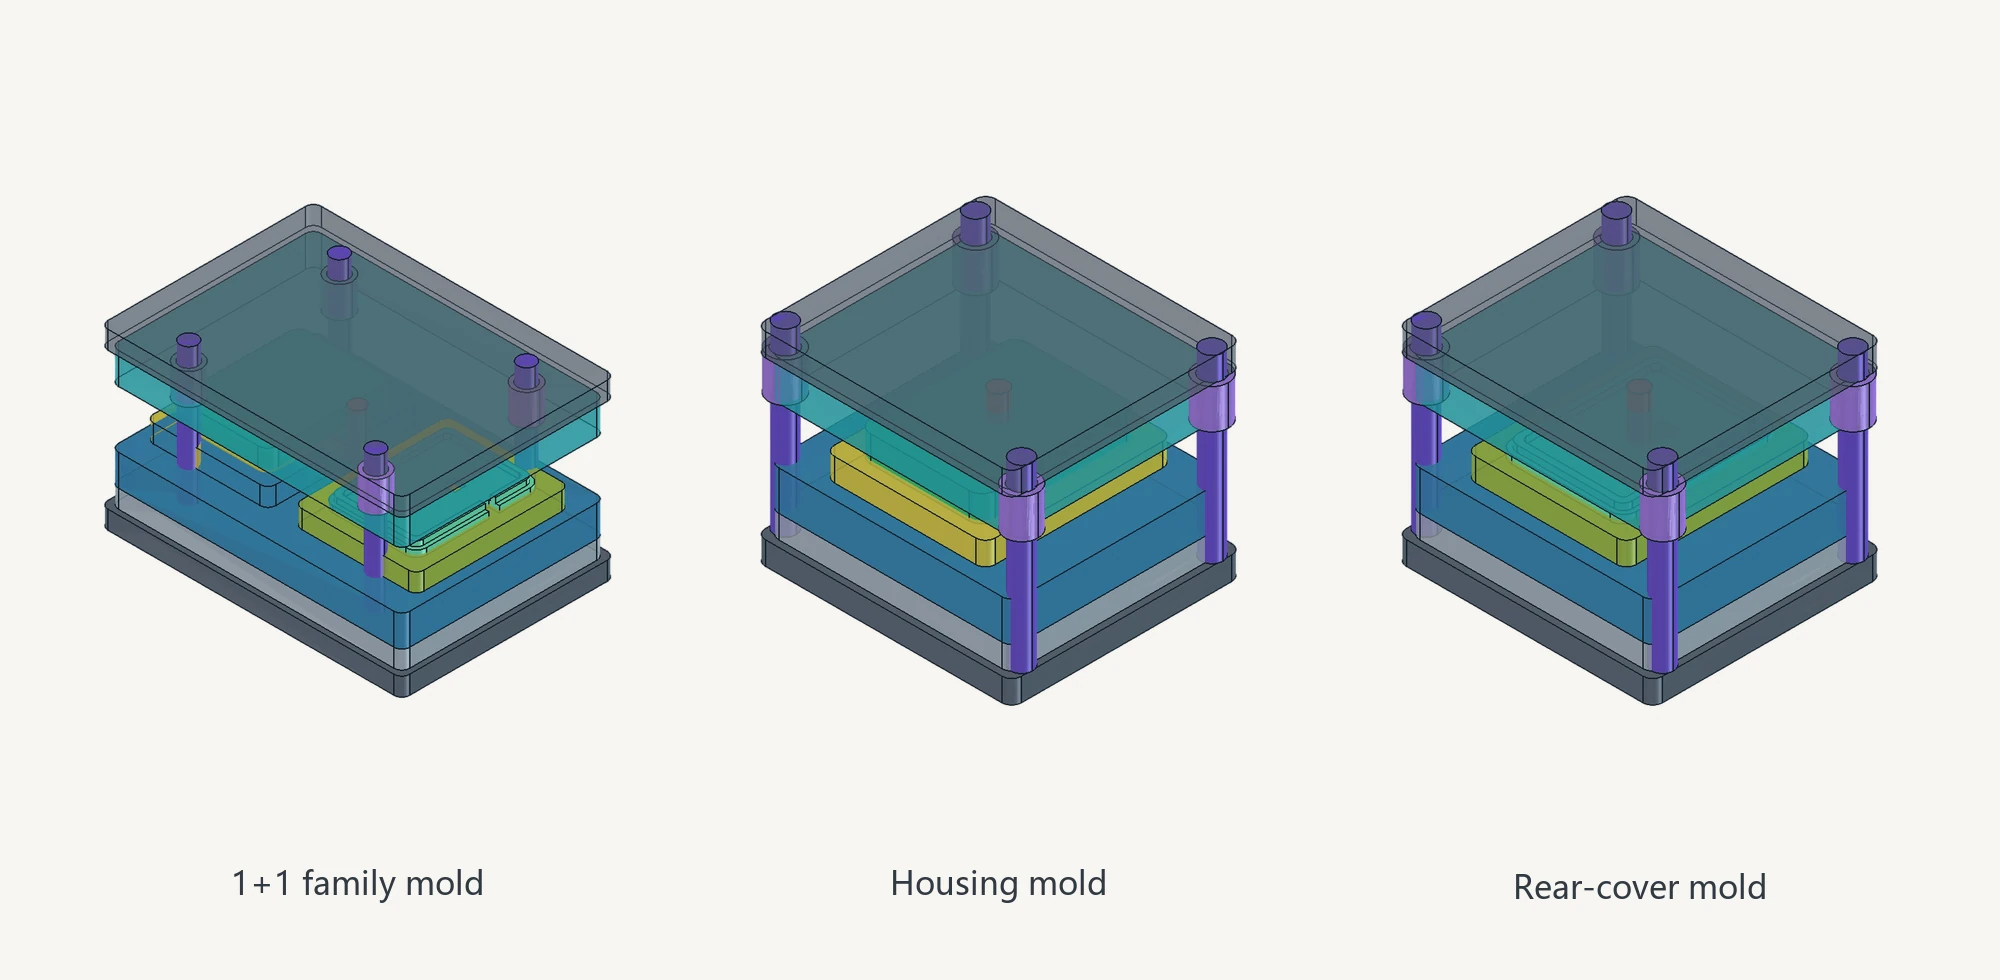
Füllen und Kühlen die Teile in einer Familienform unterschiedlich, jedes Teil bei der Formprüfung separat auf Maße, Optik und Passung prüfen. Eine Korrektur kann das andere Teil beeinflussen. Getrennte Formen benötigen von Anfang an zwei Lösungen, erlauben aber unabhängige Anschnitte, Kühlung und Einstellungen.
Hier nur prüfen, ob beide Angebote dieselbe Formanordnung für die Gehäusehälften verwenden. Familienform und getrennte Formen machen Gesamtpreise noch nicht vergleichbar.
Schritt 3: Ein- und Mehrkavitätenoptionen vergleichen
Erst nach Bestätigung der Formanordnung fragen, wie viele gleiche Teile je Zyklus entstehen. Einkavitätenform: ein Ober- oder Untergehäuse; Mehrkavitätenform: mehrere. 100.000 Sätze pro Jahr erzwingen nicht automatisch mehrere Kavitäten.
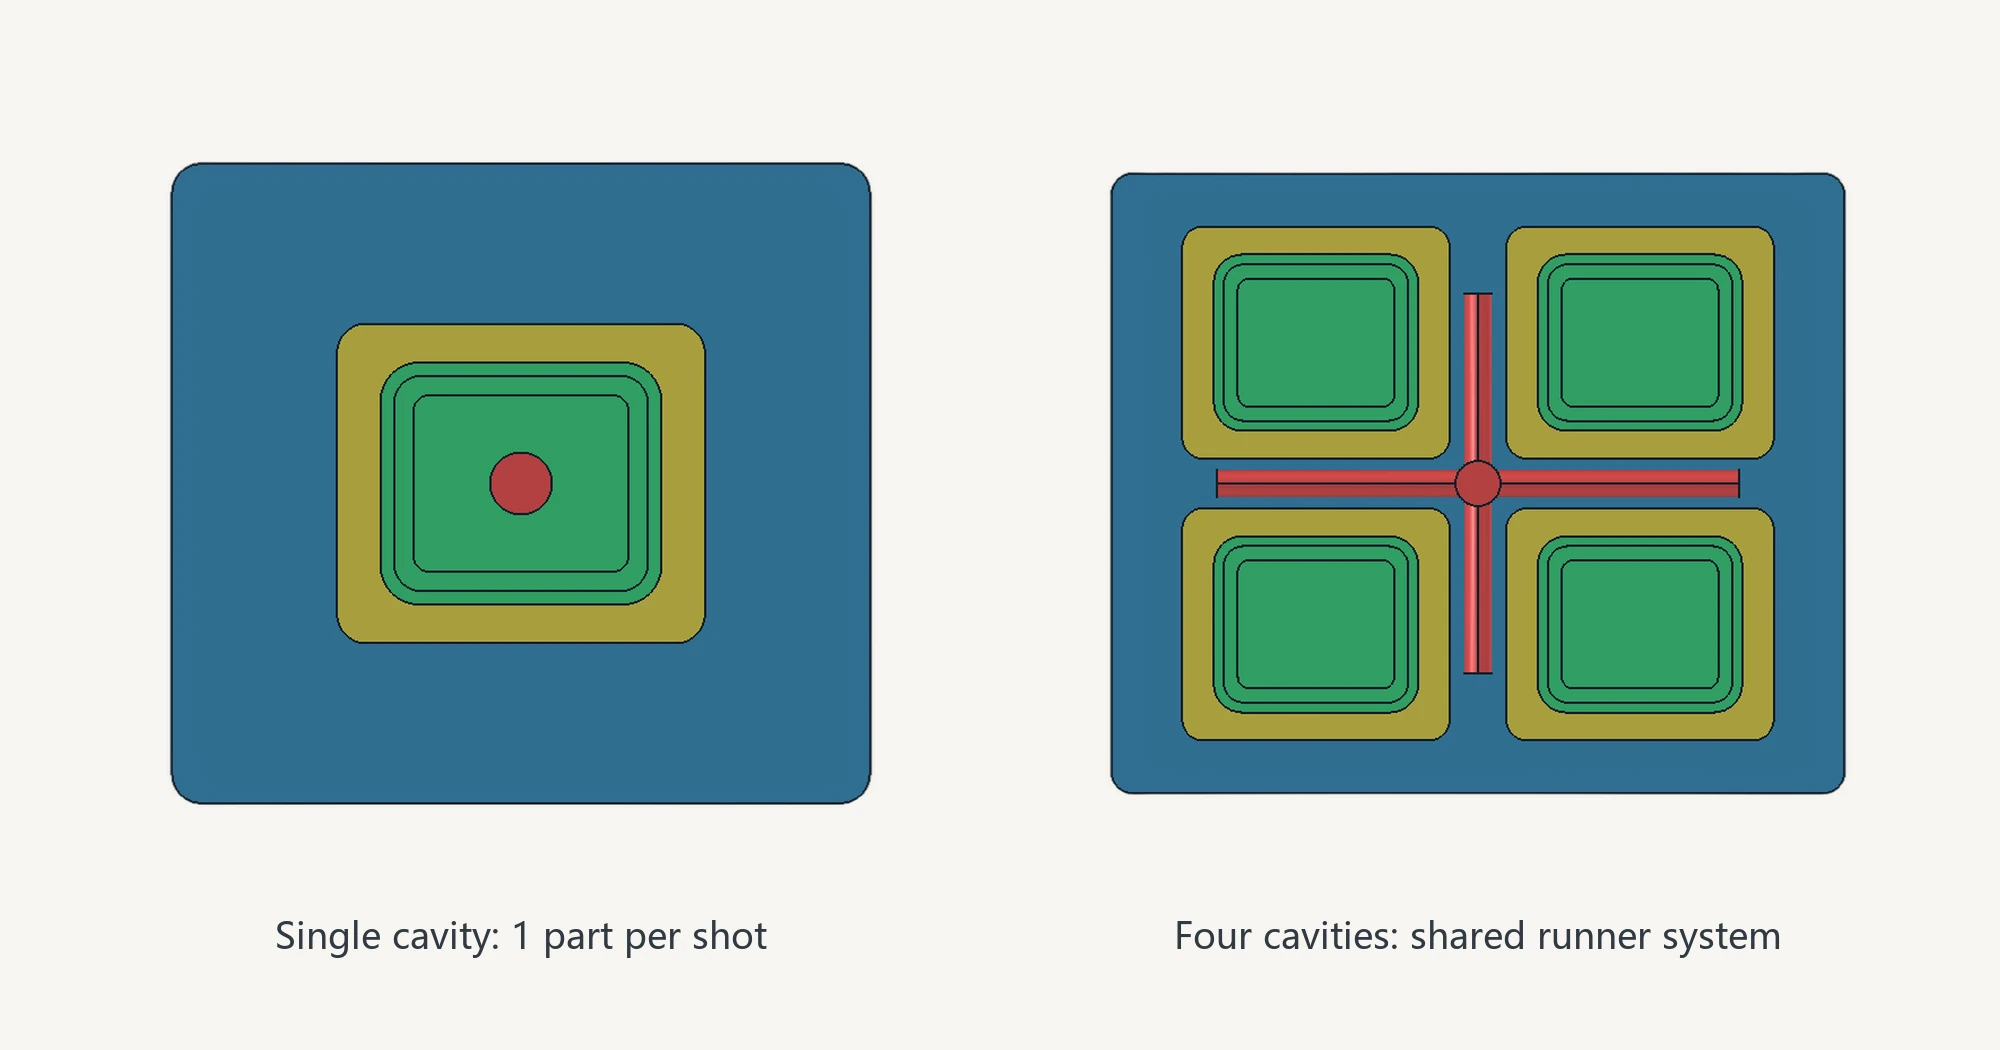
Zusätzliche Kavitäten erfordern abgestimmte Anguss-, Anschnitt- und Kühlung. Auch symmetrische Layouts können unterschiedlich füllen. Kavitätsnummer und Prüfdaten jedem Muster zuordnen; auch die A-Fläche je Kavität rückverfolgen.
Beim Angebotsvergleich anfängliche Formkosten von den Formkosten je Gehäuse trennen. Mehr Kavitäten senken bei stabiler Nachfrage oft die Stückkosten, erhöhen aber die Anfangskosten. Angebote mit Mehrkavitätenanguss, Kühlung und Einzelkavitätsprüfung sind nicht mit Einkavitätenannahmen vergleichbar.
Schritt 4: Stiftbeziehung im Schnitt bestätigen
„Zwei Stifte“ am Produkt sagt dem Formenbauer nicht, wie die Form gebaut wird. Einen Schnitt betrachten: Stifte können im Werkzeug eingelegt und umspritzt, nach dem Formen montiert oder über Öffnungen, Halter oder Spiel aufgenommen werden. Die drei Fälle getrennt bewerten.
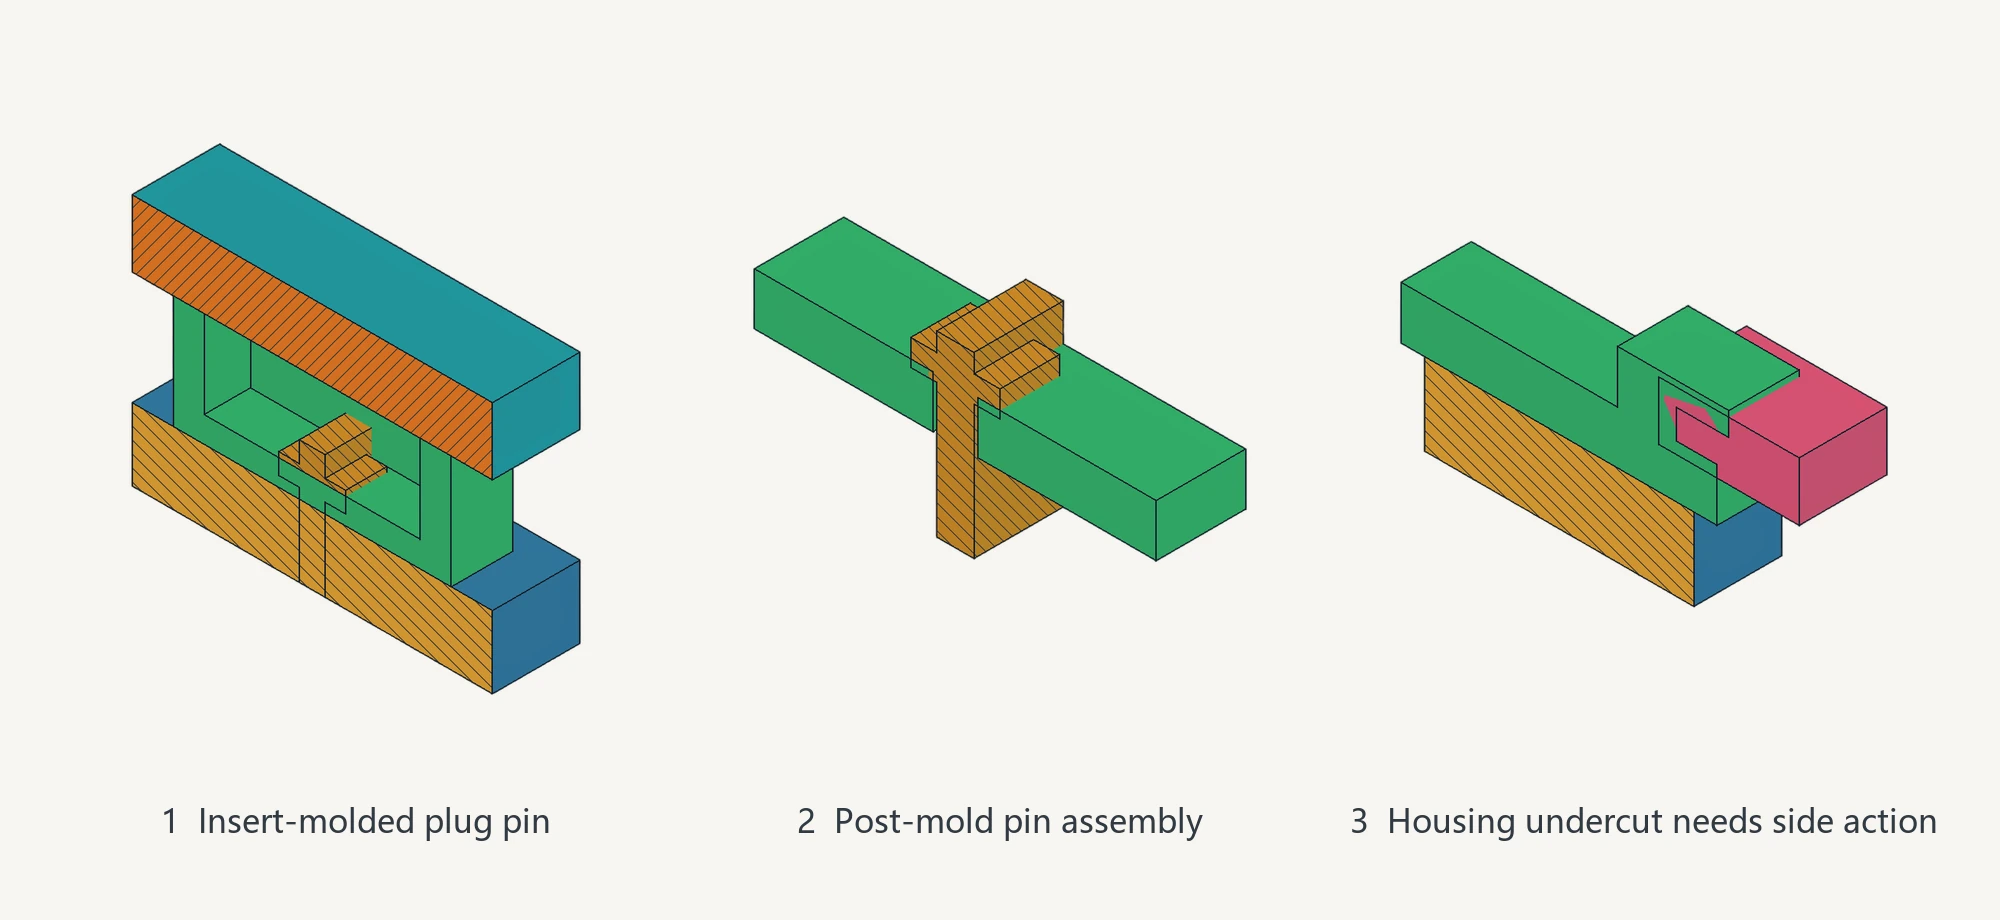
Beim Insert-Molding werden Metallstifte vor dem Einspritzen eingelegt. Prüfen, wie sie positioniert und umspritzt werden und ob die Abschaltgrenze gebildet werden kann. Bei Montage nach dem Formen sind Öffnungsposition, Positionierspiel und Montagefreiraum kritisch.
Bei seitlicher Öffnung, Halteelement oder Hinterschnitt zuerst prüfen, ob das Teil in Hauptöffnungsrichtung gerade entformt werden kann. Bei Behinderung eine seitlich zurückfahrende Schieberlösung, einen Einsatz, eine andere Trennebene oder Seitenwand-Schräge bewerten.
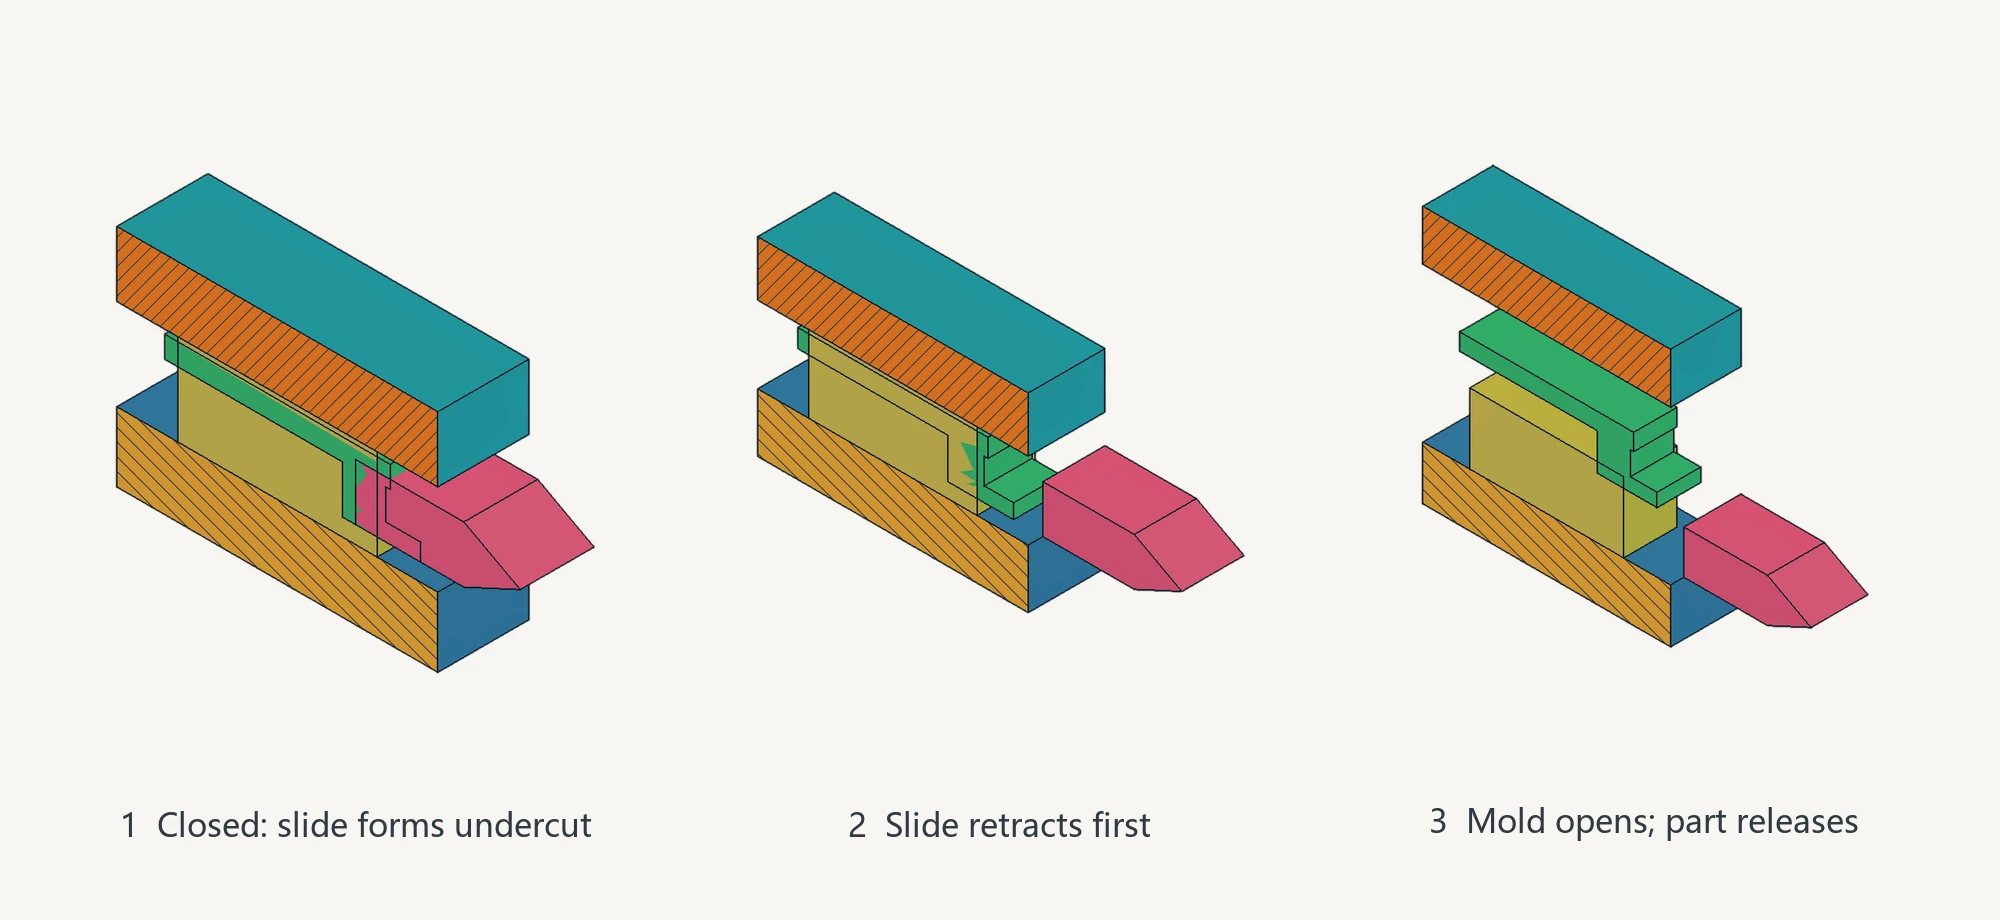
Eine Angebotszeile „Stiftstruktur enthalten“ ist allein nicht vergleichbar. Bestätigen, dass beide Anbieter dieselbe Stiftmontage kalkuliert haben; bei unterschiedlichen Beziehungen beschreiben die Preise unterschiedliche Formbewegungen.
Schritt 5: A-Fläche definieren und anschließend Formenlebensdauer festlegen
„Hochglanz“ definiert die A-Fläche nicht. Markieren, ob die Sichtfläche um USB-C, auf der Vorderseite oder anderswo liegt, und Finish sowie Prüfverfahren angeben. Zeichnung muss zulässige Trennlinie, Anschnittrest und Auswerfermarken nennen.
Der zu polierende Bereich folgt der A-Flächendefinition. Im Guangdong-Formenbau wird diese Arbeit oft genanntsheng mo(省模): Die Kavitätsfläche wird dort schrittweise abgezogen, korrigiert und poliert, bis die vereinbarte Optik erreicht ist. Nicht die ganze Form erhält denselben Finish. Liegt ein Auswerfer auf A oder die Trennebene in sichtbarer Fläche, Layout und Teilstruktur überdenken. Kein universeller Entformungswinkel und nicht standardmäßig „gesamte Form Hochglanz“.
Formenlebensdauer nicht nur über Schusszahl definieren. Vereinbarung muss Harzgüte und Additive, Stahl, Kühlung, Wartung und Zyklusaufzeichnung nennen. Harz, Dauerbetrieb, Sichtanforderungen und Kühlstabilität beeinflussen Verschleiß, Korrosion und Finishhaltbarkeit.
Die flammgeschützte PC-Güte ist nicht angegeben, daher kein Stahlgrad oder feste Lebensdauer. „Kühlkanäle enthalten“ genügt nicht. Temperaturstabilität an Ober-/Untergehäuse und A-Fläche in Plan und Versuch prüfen.
Schritt 6: Formversuche von Maßprüfung trennen
T0 ist der erste Formversuch: Füllung, Entformung und Montage von Ober-/Unterteil prüfen; bei Mehrkavitäten Kavitätsnummer behalten. T1 folgt nach Korrekturen und prüft Optik und kritische Maße. Umfang und Stichprobe richten sich nach der Zeichnung.
Maßprüfung vergleicht vereinbarte Muster mit der Zeichnung. CMM oder Maßbericht prüft USB-C, Gehäuseschnittstellen und ausgewählte Maße, ersetzt aber keine elektrische Sicherheit, Ladeleistung oder Lebensdauerzertifizierung.
Zwei Formangebote aufeinander abstimmen
Die folgende Tabelle lässt Preise weg und ordnet sechs Umfangspunkte zeilenweise zu.
| Vergleichspunkt | Angebot A | Angebot B | Was sich zuerst ableiten lässt |
|---|---|---|---|
| Ober- und Untergehäuse | Eine 1+1-Familienform | Getrennte Formen für die beiden Gehäusehälften | Die Angebote gehen von unterschiedlichen Formanordnungen aus. |
| Kavitätenzahl | Einkavitätig | Mehrkavitätig, ohne Anguss, Kühlung oder kavitätsweise Prüfung zu definieren | Umfang vollständig festlegen, bevor die Mehrkavitätenoption als teurer oder günstiger beurteilt wird. |
| Ladestifte | Nach dem Formen der beiden Hälften montiert | Metallstifte durch Insert-Molding umspritzt | Montagebeziehung und Formbewegungen unterscheiden sich. |
| Sichtfläche | Nennt nur „Hochglanz“ | Definiert die A-Fläche um die USB-C-Öffnung und begrenzt Auswerfermarken | Angebot B hat den klareren Umfang, aber Finishziel und Abnahmemethode müssen noch festgelegt werden. |
| Formenlebensdauer | Nennt nur eine Schusszahl | Definiert Harzgüte, Stahl, Kühlkreise, Wartungsverantwortung und Zyklusaufzeichnung | Angebot B beschreibt Betriebsbedingungen vollständiger, eine feste Lebensdauer kann dennoch nicht zugesagt werden. |
| Formversuche und Maße | Nennt nur „Abnahme enthalten“ | Definiert T0/T1, kritische Maße, Optik und kavitätsbezogene Muster | Angebot B definiert Prüfobjekte klarer; Mengen legt weiterhin das Projekt fest. |
Die Tabelle wählt nicht den Anbieter mit dem niedrigeren Gesamtpreis. Sie bestätigt, dass beide dasselbe Produkt und dieselben Anforderungen kalkuliert haben. Zeichnung prüfen und Formanordnung beider Hälften, Stiftbeziehung, Harzgüte, A-Flächengrenze und Prüfobjekte bestätigen. Preise sind erst vergleichbar, wenn beide dieselbe Arbeit beschreiben.