Tính đến 14/9/2026, một báo giá Made-in-China định giá khuôn vỏ điện tử một lòng, một chi tiết mỗi chu kỳ, ở mức 3.000–4.000 USD; trang không giải thích cách xử lý hai nửa vỏ.
Không đánh giá báo giá chỉ bằng tổng giá. Ví dụ là vỏ sạc USB-C 65 W hai mảnh, khoảng 55 × 50 × 30 mm, có lỗ USB-C, hai chốt và sản lượng 100.000 bộ; giả định chỉ dùng để giải thích phương pháp.
Bước 1: Đánh dấu năm vùng trên sản phẩm
Bắt đầu từ sản phẩm, không phải số lòng. Xác định năm vùng trên vỏ này: lỗ USB-C ở vỏ trên, mối nối giữa hai nửa vỏ, khu vực chốt cắm, bề mặt A nhìn thấy và bề mặt khuất nơi chấp nhận dấu chốt đẩy. Nếu chưa xác định các vùng này, các thuật ngữ như “bóng cao”, “chốt cắm” và “số chi tiết mỗi lần ép” không tạo thành phạm vi báo giá rõ ràng.
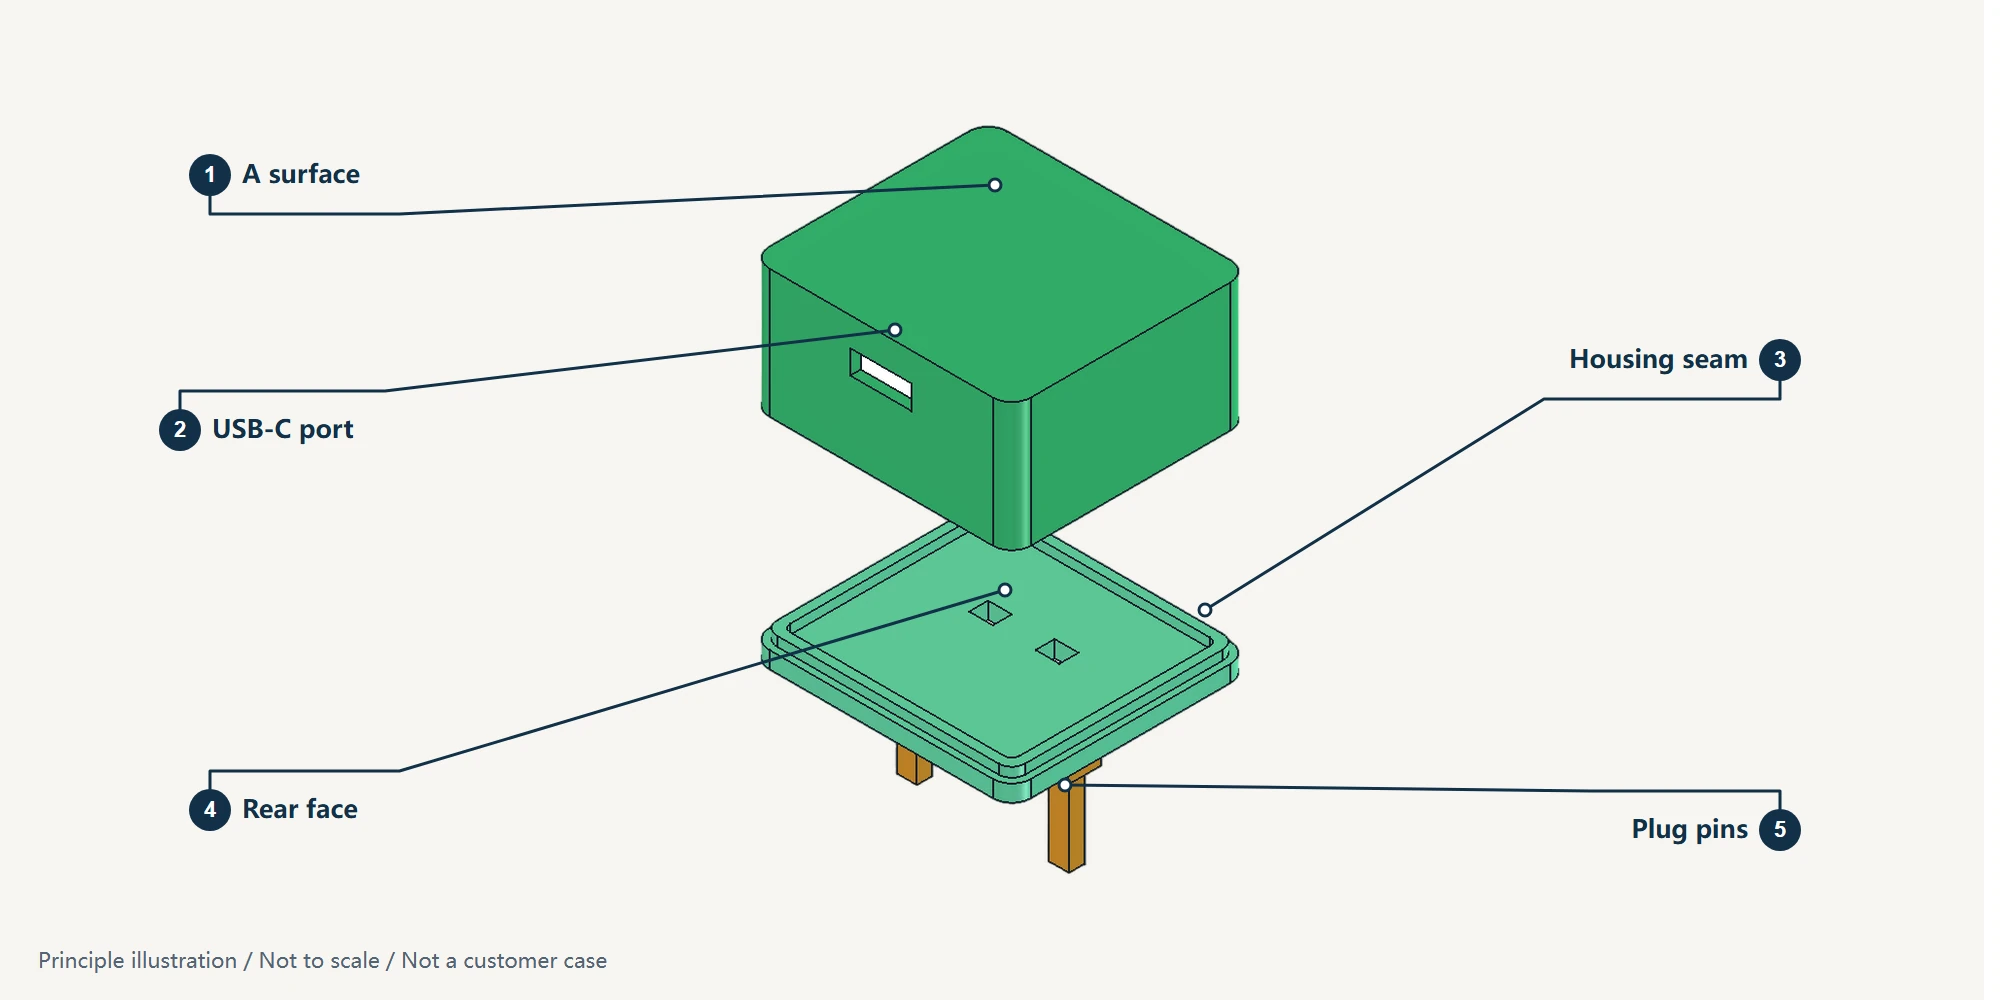
Bổ sung cấp nhựa, màu, chiều dày thành, gân, cách lắp hai nửa và kích thước cần đo quanh USB-C. “PC chống cháy” chưa đủ; đổi nhựa hoặc chiều dày sẽ đổi co ngót và có thể đổi vết lõm, độ bóng, thép và làm nguội.
Khi chúng tôi tại moldsteells xem xét bản vẽ cho mộtKhuôn ép nhựaNhư vậy, trước tiên chúng tôi kiểm tra quan hệ đúc giữa vỏ trên và vỏ dưới, quan hệ chốt cắm và phạm vi nghiệm thu. Sau đó thực hiện DFM để kiểm tra sản phẩm có thể chế tạo và đúc hay không, cùng phân tích dòng chảy khuôn để mô phỏng điền đầy và làm nguội nhựa. Nếu xuất hiện sai khác, có thể truy nguyên về một vùng cụ thể trên bản vẽ thay vì mô tả mơ hồ là “vấn đề với khuôn vỏ bộ sạc”.
Bước 2: Quyết định cách đúc hai nửa vỏ
Vỏ này gồm nửa trên và nửa dưới. Trước tiên xác định cả hai sẽ được đúc đồng thời trong một khuôn hay sản xuất bằng khuôn riêng. Đặt một lòng cho mỗi nửa trong cùng khuôn thường gọi là khuôn gia đình 1+1. Quyết định không chỉ là phương án nào rẻ hơn. Câu hỏi thực sự là cổng, làm nguội và điều chỉnh quy trình cho cả hai chi tiết có thể xử lý cùng trong một khuôn hay không.
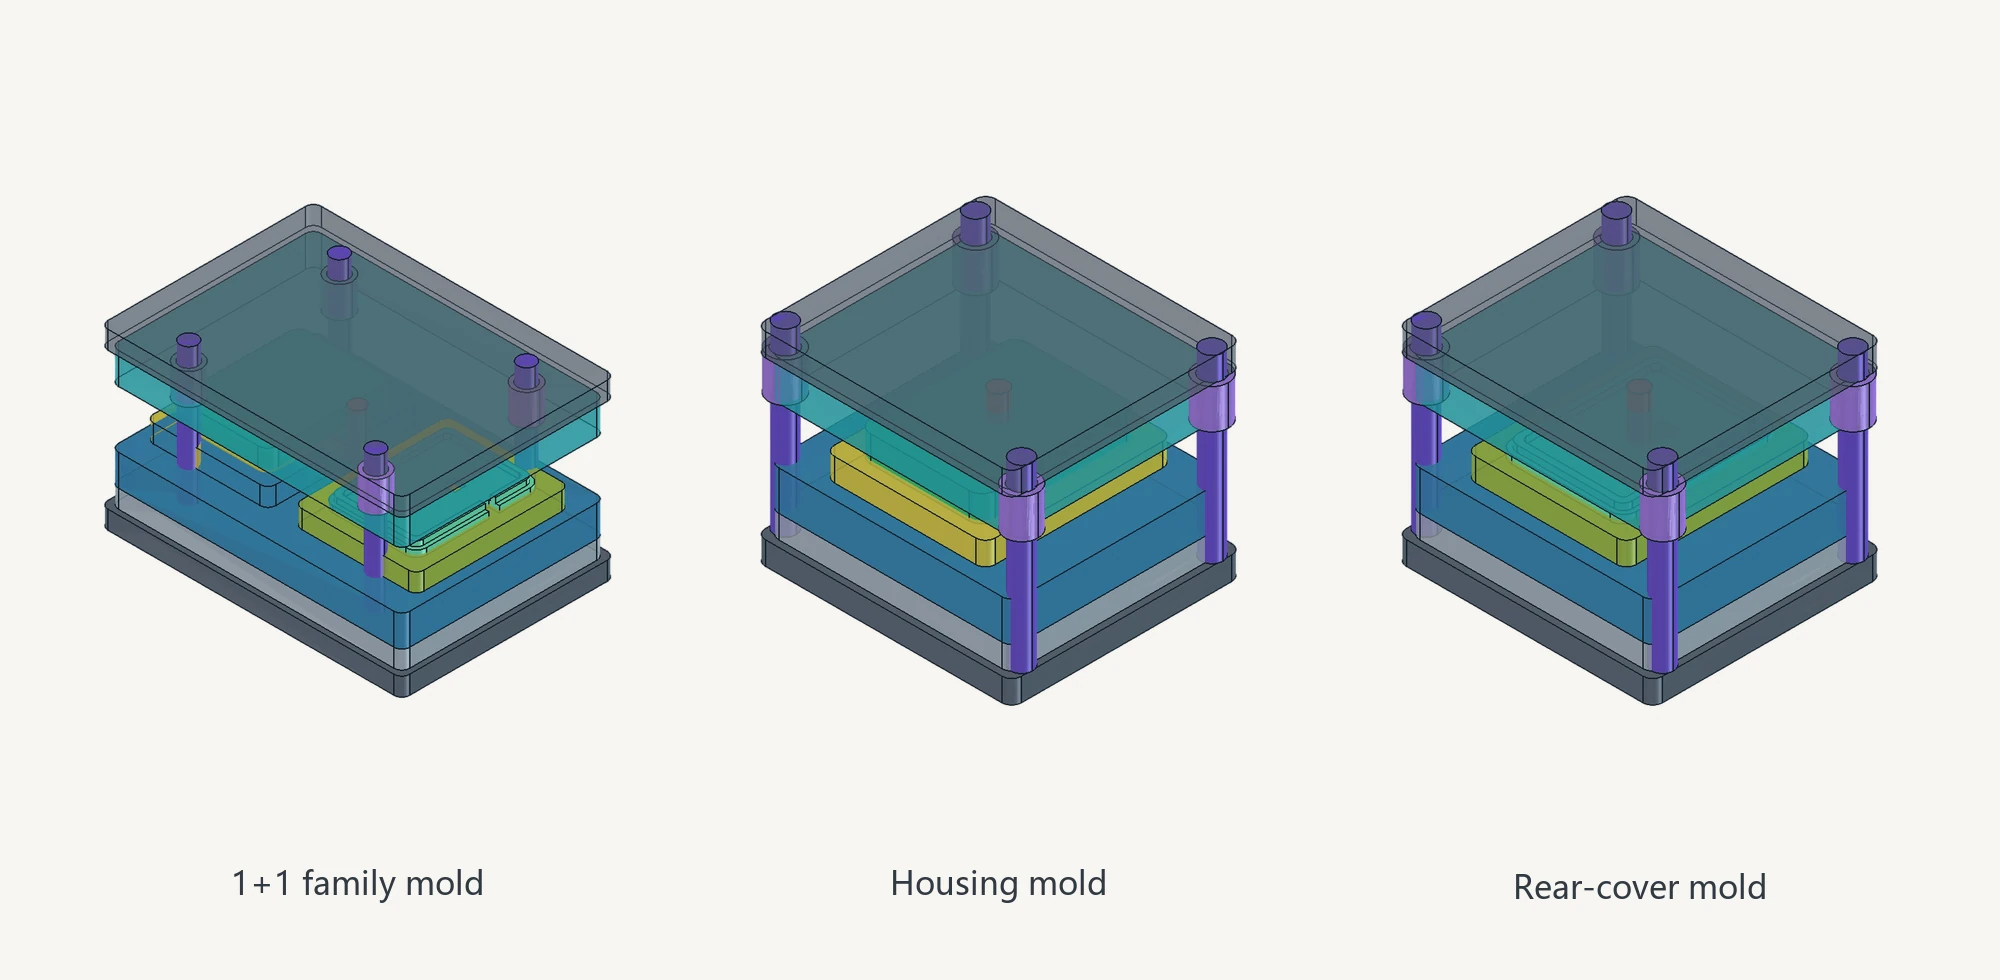
Nếu hai phần điền đầy và nguội khác trong khuôn gia đình, kiểm tra riêng kích thước, ngoại quan và khớp; sửa một phần có thể ảnh hưởng phần kia.
Chỉ kiểm tra liệu hai báo giá có cùng cách đúc hai nửa vỏ không. Một bên khuôn gia đình, một bên khuôn riêng thì tổng giá chưa thể so sánh.
Bước 3: So sánh phương án một lòng và nhiều lòng
Chỉ sau khi xác nhận cách bố trí đúc mới hỏi mỗi chu kỳ sẽ tạo ra bao nhiêu chi tiết giống nhau. Khuôn một lòng tạo một vỏ trên hoặc vỏ dưới mỗi chu kỳ. Khuôn nhiều lòng tạo nhiều vỏ trên hoặc vỏ dưới giống nhau mỗi chu kỳ. Sản lượng hằng năm 100.000 bộ không tự động đòi hỏi nhiều lòng. Chỉ sản lượng không cho biết thời gian chu kỳ, máy ép sẵn có, nhựa, biến động đơn hàng hay yêu cầu kích thước của từng nửa vỏ.
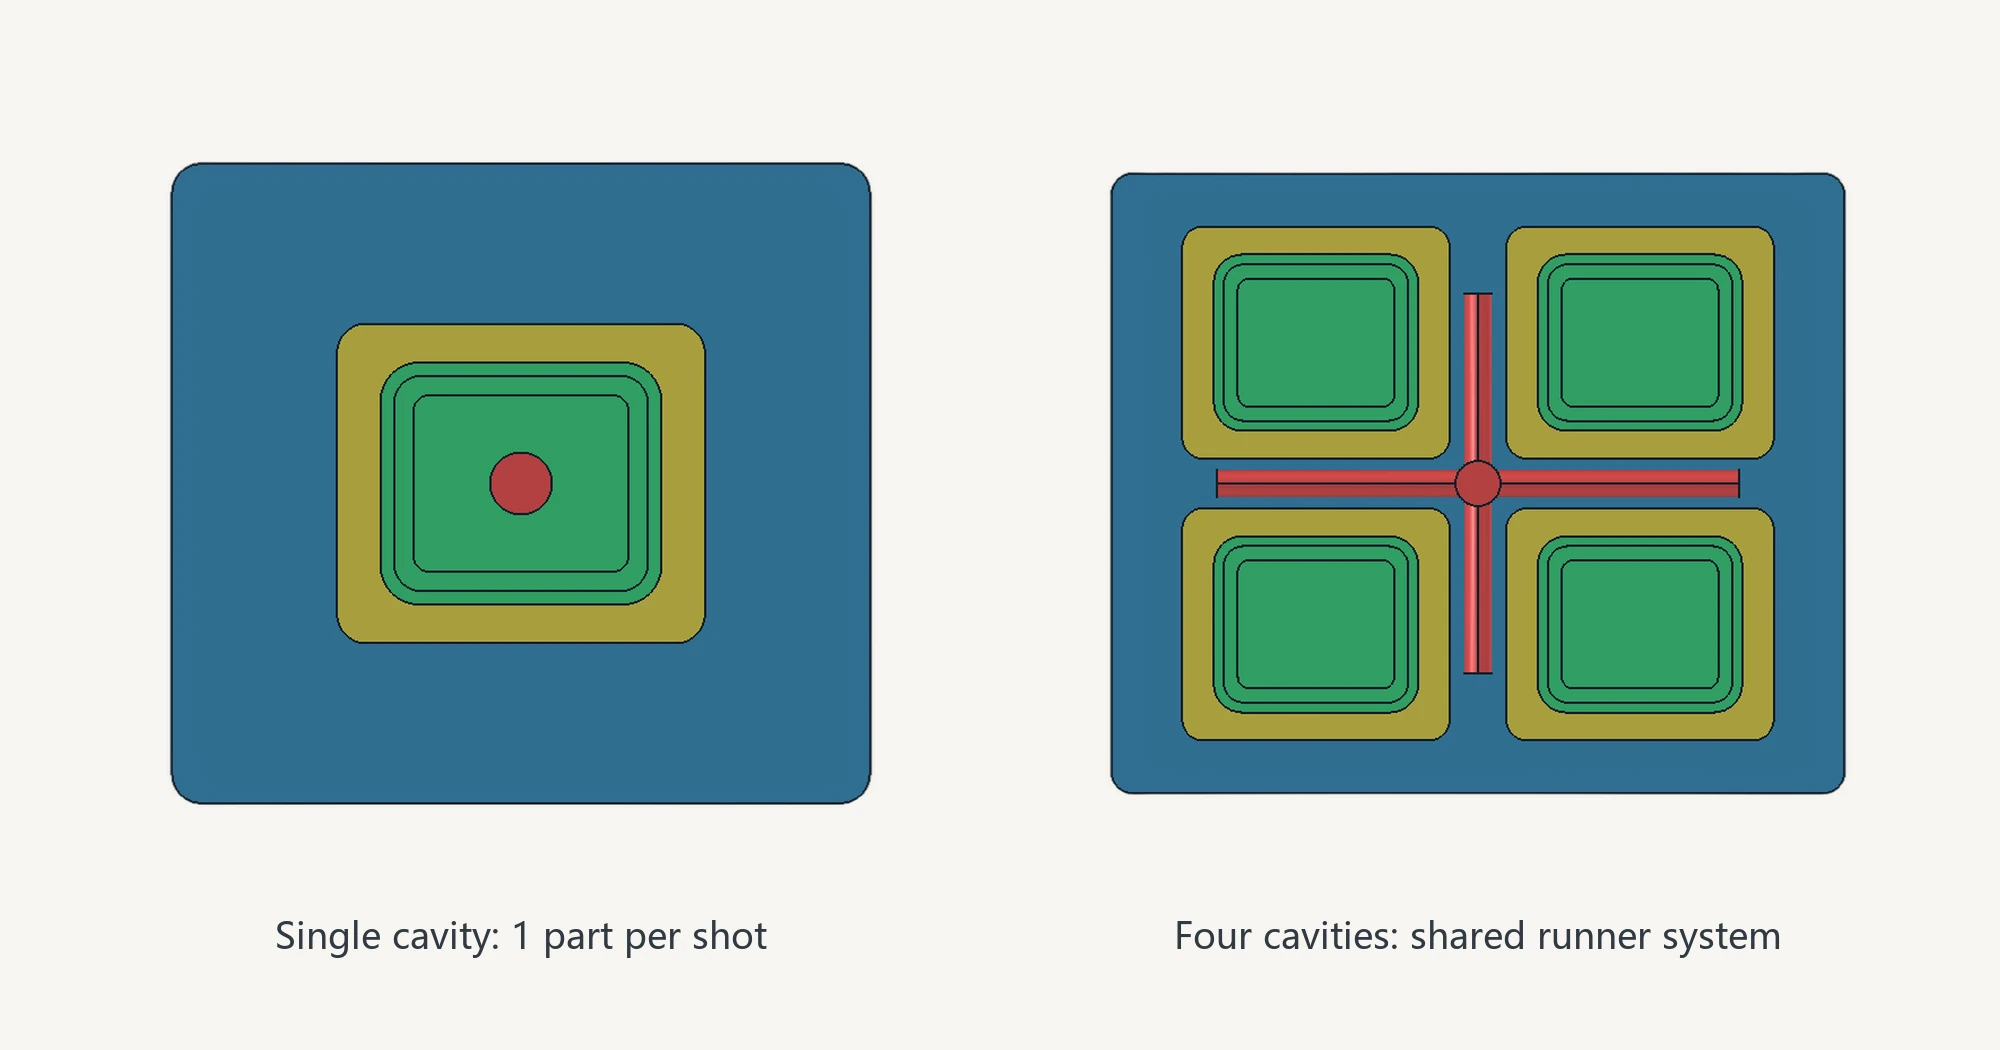
Thêm lòng cần phối hợp kênh dẫn, cổng và làm nguội. Giữ mã lòng cùng mẫu và dữ liệu kiểm tra để phân biệt lỗi một lòng với lỗi toàn quy trình; ngoại quan A phải được kiểm tra ở từng lòng.
Khi so sánh báo giá, tách chi phí chế tạo khuôn ban đầu khỏi chi phí đúc phân bổ cho từng vỏ. Khi nhu cầu ổn định, nhiều lòng có thể giảm chi phí đơn vị
Bước 4: Xác nhận quan hệ chốt cắm trong mặt cắt
Việc thấy “hai chốt cắm” trên sản phẩm không cho nhà chế tạo khuôn biết khuôn phải được xây dựng thế nào. Hãy xem mặt cắt thể hiện quan hệ giữa chốt kim loại và vỏ nhựa. Chốt có thể được đặt trong khuôn và bọc bằng nhựa, lắp sau khi cả hai nửa vỏ đã đúc, hoặc được bố trí qua các lỗ bên, đặc tính giữ hoặc khe hở trong vỏ. Ba tình huống này phải được đánh giá riêng.
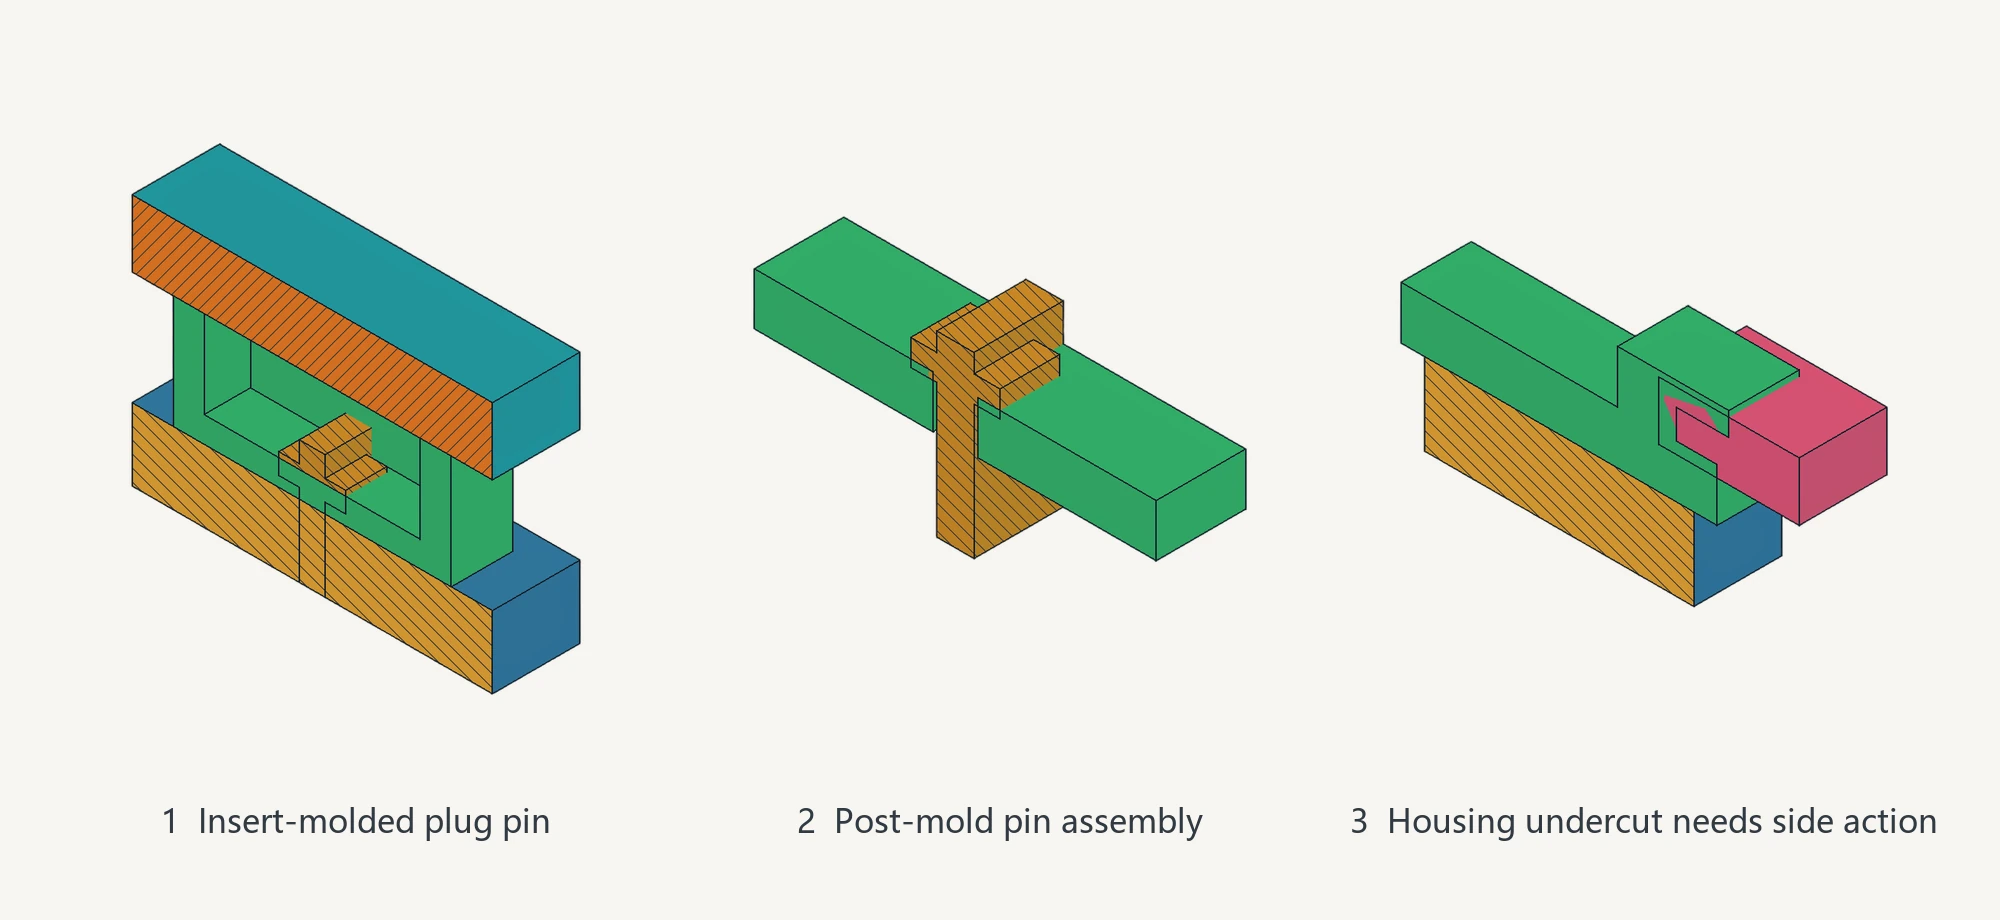
Với đúc chèn, đặt chốt kim loại vào khuôn trước khi phun. Phải xác định vị trí chốt, vùng nhựa bọc và ranh giới khóa.
Nếu có lỗ bên, đặc tính giữ hoặc phần lõm, xác định trước chi tiết có tháo theo hướng mở chính không. Nếu bị cản, cần cơ cấu trượt hoặc giải pháp khác.
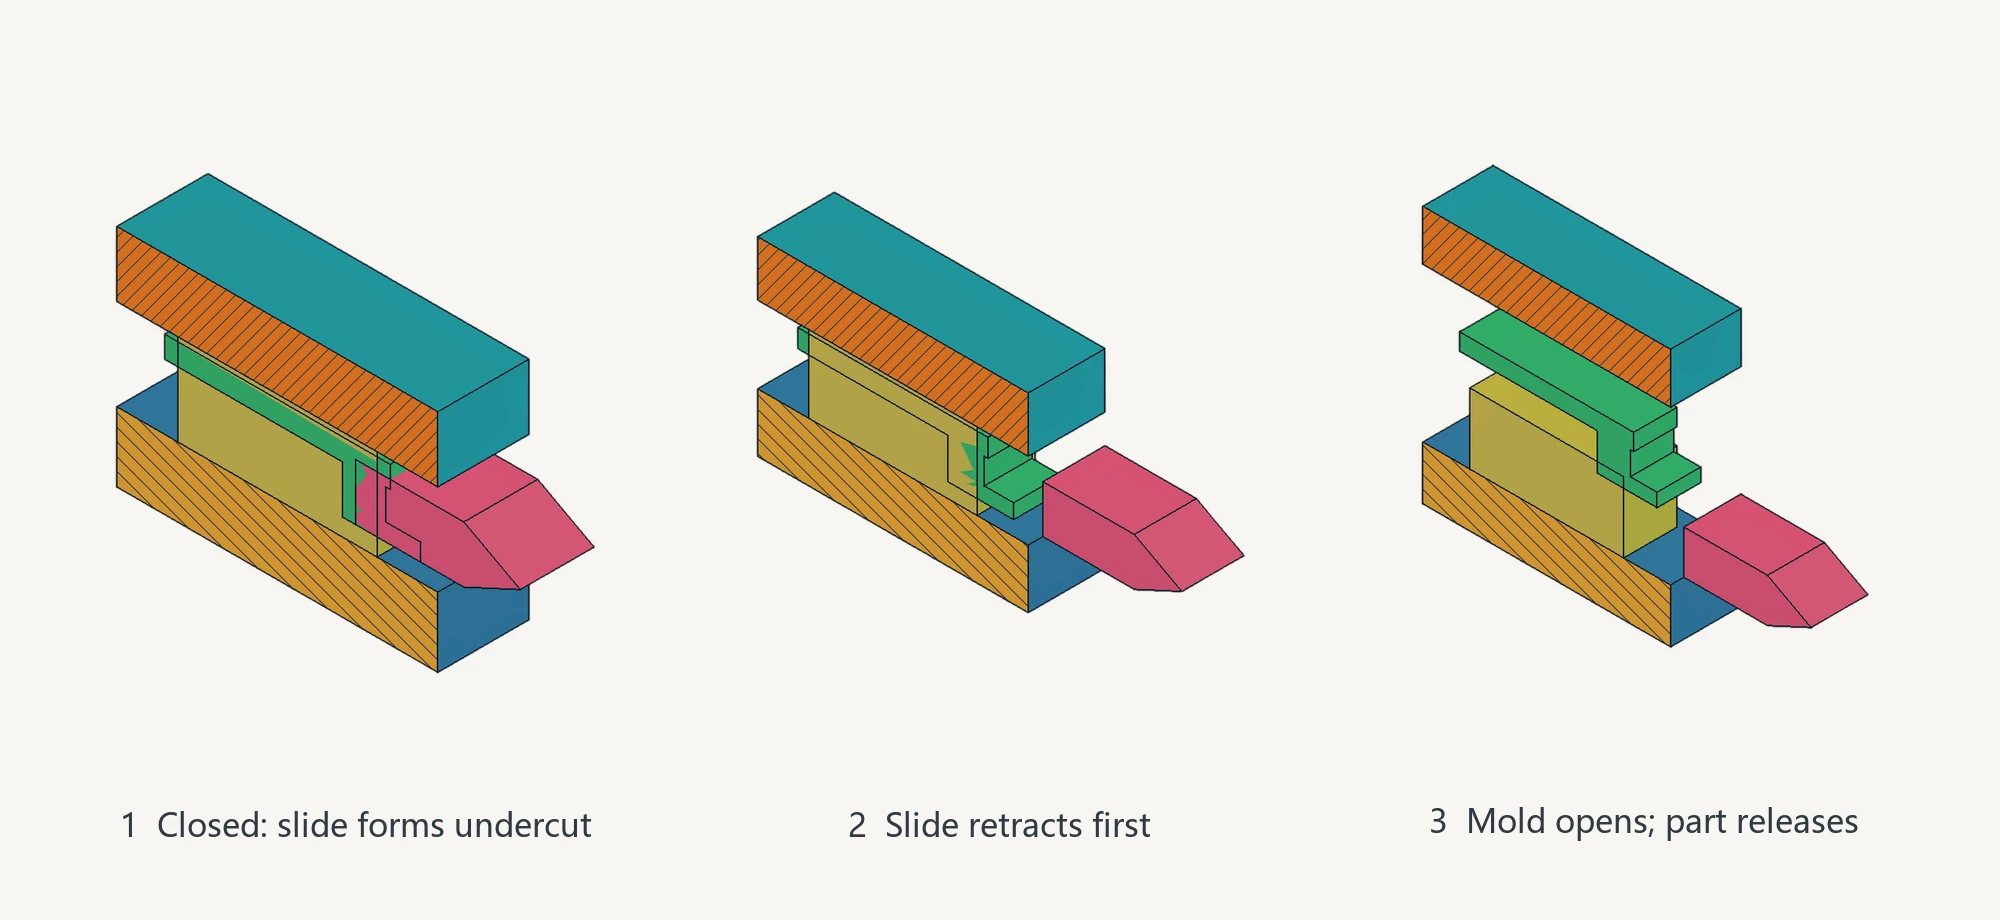
Vì vậy, dòng báo giá ghi “đã bao gồm kết cấu chốt cắm” không thể tự so sánh. Xác nhận cả hai nhà cung cấp đã tính cùng phương pháp lắp chốt. Nếu quan hệ lắp ráp khác nhau, tổng giá mô tả các thao tác khuôn khác nhau.
Bước 5: Xác định bề mặt A rồi xác định tuổi thọ khuôn
“Bóng cao” chưa đủ để xác định bề mặt A. Đánh dấu vùng ngoại quan nằm quanh lỗ USB-C, trên mặt trước vỏ trên hay ở vị trí khác. Sau đó nêu
Khu vực đánh bóng tuân theo định nghĩa bề mặt A; trong ngành khuôn Quảng Đông thường gọi làđúc khuôn(省模): rà đá, sửa và đánh bóng dần bề mặt lòng khuôn tại nơi cần để đạt ngoại quan thống nhất; không phải đánh bóng toàn khuôn. Nếu chốt đẩy nằm trên A hoặc đường phân khuôn cắt vùng thấy, phải xem lại bố trí.
Tuổi thọ khuôn không thể xác định chỉ bằng số lần ép. Báo giá phải nêu cấp nhựa/phụ gia, cấu hình thép, làm nguội, bảo trì và cách ghi chu kỳ.
Cấp PC chống cháy của ví dụ này chưa được chỉ định, nên không thể gán cấp thép khuôn hay tuổi thọ khuôn cố định. “Có kênh làm nguội” cũng chưa đủ.
Bước 6: Tách thử khuôn khỏi kiểm tra kích thước
T0 là lần thử đầu; kiểm tra vỏ trên/dưới điền đầy, tháo và lắp đúng, đồng thời giữ mã lòng trên mọi mẫu. T1 là lần thử sau sửa khuôn.
Kiểm tra kích thước so mẫu đã thống nhất với bản vẽ; CMM hoặc báo cáo đầy đủ xác minh lỗ USB-C, giao diện vỏ và kích thước nhận diện.
Cách căn chỉnh hai báo giá khuôn
Bảng dưới đây bỏ qua giá và căn chỉnh sáu hạng mục phạm vi theo từng dòng.
| Hạng mục so sánh | Báo giá A | Báo giá B | Điều có thể kết luận trước |
|---|---|---|---|
| Vỏ trên và vỏ dưới | Một khuôn gia đình 1+1 | Khuôn riêng cho hai nửa vỏ | Các báo giá giả định cách bố trí đúc khác nhau. |
| Số lòng khuôn | Một lòng khuôn | Khuôn nhiều lòng, không xác định kênh dẫn, làm nguội hoặc kiểm tra cấp lòng | Hoàn tất phạm vi trước khi phán đoán phương án nhiều lòng đắt hay rẻ hơn. |
| Chốt cắm | Lắp ráp sau khi đúc hai nửa | Chốt cắm kim loại được bọc bằng phương pháp đúc chèn | Quan hệ lắp ráp và thao tác khuôn khác nhau. |
| Bề mặt nhìn thấy | Chỉ nêu “bóng cao” | Xác định bề mặt A quanh lỗ USB-C và hạn chế dấu chốt đẩy | Báo giá B có phạm vi rõ hơn, nhưng mục tiêu hoàn thiện và phương pháp nghiệm thu vẫn cần được yêu cầu. |
| Tuổi thọ khuôn | Chỉ nêu số chu kỳ | Xác định cấp nhựa, thép khuôn, mạch làm nguội, trách nhiệm bảo trì và phương pháp ghi chu kỳ | Báo giá B xác định điều kiện vận hành đầy đủ hơn, nhưng vẫn không thể hứa hẹn tuổi thọ cố định. |
| Thử khuôn và kích thước | Chỉ nêu “đã bao gồm nghiệm thu” | Xác định T0/T1, kích thước quan trọng, ngoại quan và mẫu theo từng lòng khuôn | Báo giá B xác định đối tượng kiểm tra rõ hơn; dự án vẫn quyết định số lượng. |
Mục đích của bảng này không phải chọn nhà cung cấp có tổng giá thấp hơn. Mục đích là xác nhận cả hai nhà cung cấp đã tính cùng một sản phẩm và cùng một bộ yêu cầu. Quay lại bản vẽ sản phẩm và xác nhận cách đúc của cả hai nửa vỏ, quan hệ chốt cắm, cấp nhựa, ranh giới bề mặt A và đối tượng kiểm tra. Giá chỉ so sánh được sau khi cả hai báo giá mô tả cùng một công việc. Trước tiên đánh dấu các đặc tính sản phẩm này, sau đó căn chỉnh phạm vi quy trình theo từng mục để thấy chính xác chênh lệch chi phí đến từ đâu.