
A fecha de 14 de septiembre de 2026, un anuncio de un proveedor en Made-in-China seguía ofreciendo un molde de una cavidad para una carcasa electrónica, que produce una pieza por ciclo, por US$3000–4000. La página no explicaba cómo se moldearían las dos mitades, qué calidad de PC retardante de llama se utilizaría, cómo se montarían las clavijas, cómo se definiría la vida útil del molde ni qué abarcarían las pruebas del molde y la inspección dimensional. Es el precio anunciado por un proveedor, no un intervalo del mercado chino, y no puede aplicarse directamente a una carcasa de cargador.
Un presupuesto de molde no debe juzgarse primero por su precio total. Este tutorial utiliza como ejemplo una carcasa de dos piezas para un cargador USB-C de 65 W. Mide aproximadamente 55 × 50 × 30 mm, tiene una abertura USB-C en la carcasa superior y dos clavijas de enchufe en la carcasa inferior o tapa trasera, y parte de un volumen anual de 100 000 juegos. Una superficie A local requiere un mejor acabado estético, mientras que se permiten marcas de expulsores en superficies no visibles. Estos supuestos solo explican el método de evaluación. No describen un proyecto de un cliente ni un producto existente fabricado por moldsteells.
Paso 1: marque cinco zonas en el producto
Empiece por el producto, no por el número de cavidades. Localice cinco zonas en esta carcasa: la abertura USB-C de la carcasa superior, la unión entre las dos mitades, la zona de las clavijas, la superficie A visible y la superficie no visible donde se admiten marcas de expulsores. Sin identificar estas zonas, términos como «alto brillo», «clavijas» y «piezas por inyección» no definen claramente el alcance del presupuesto.
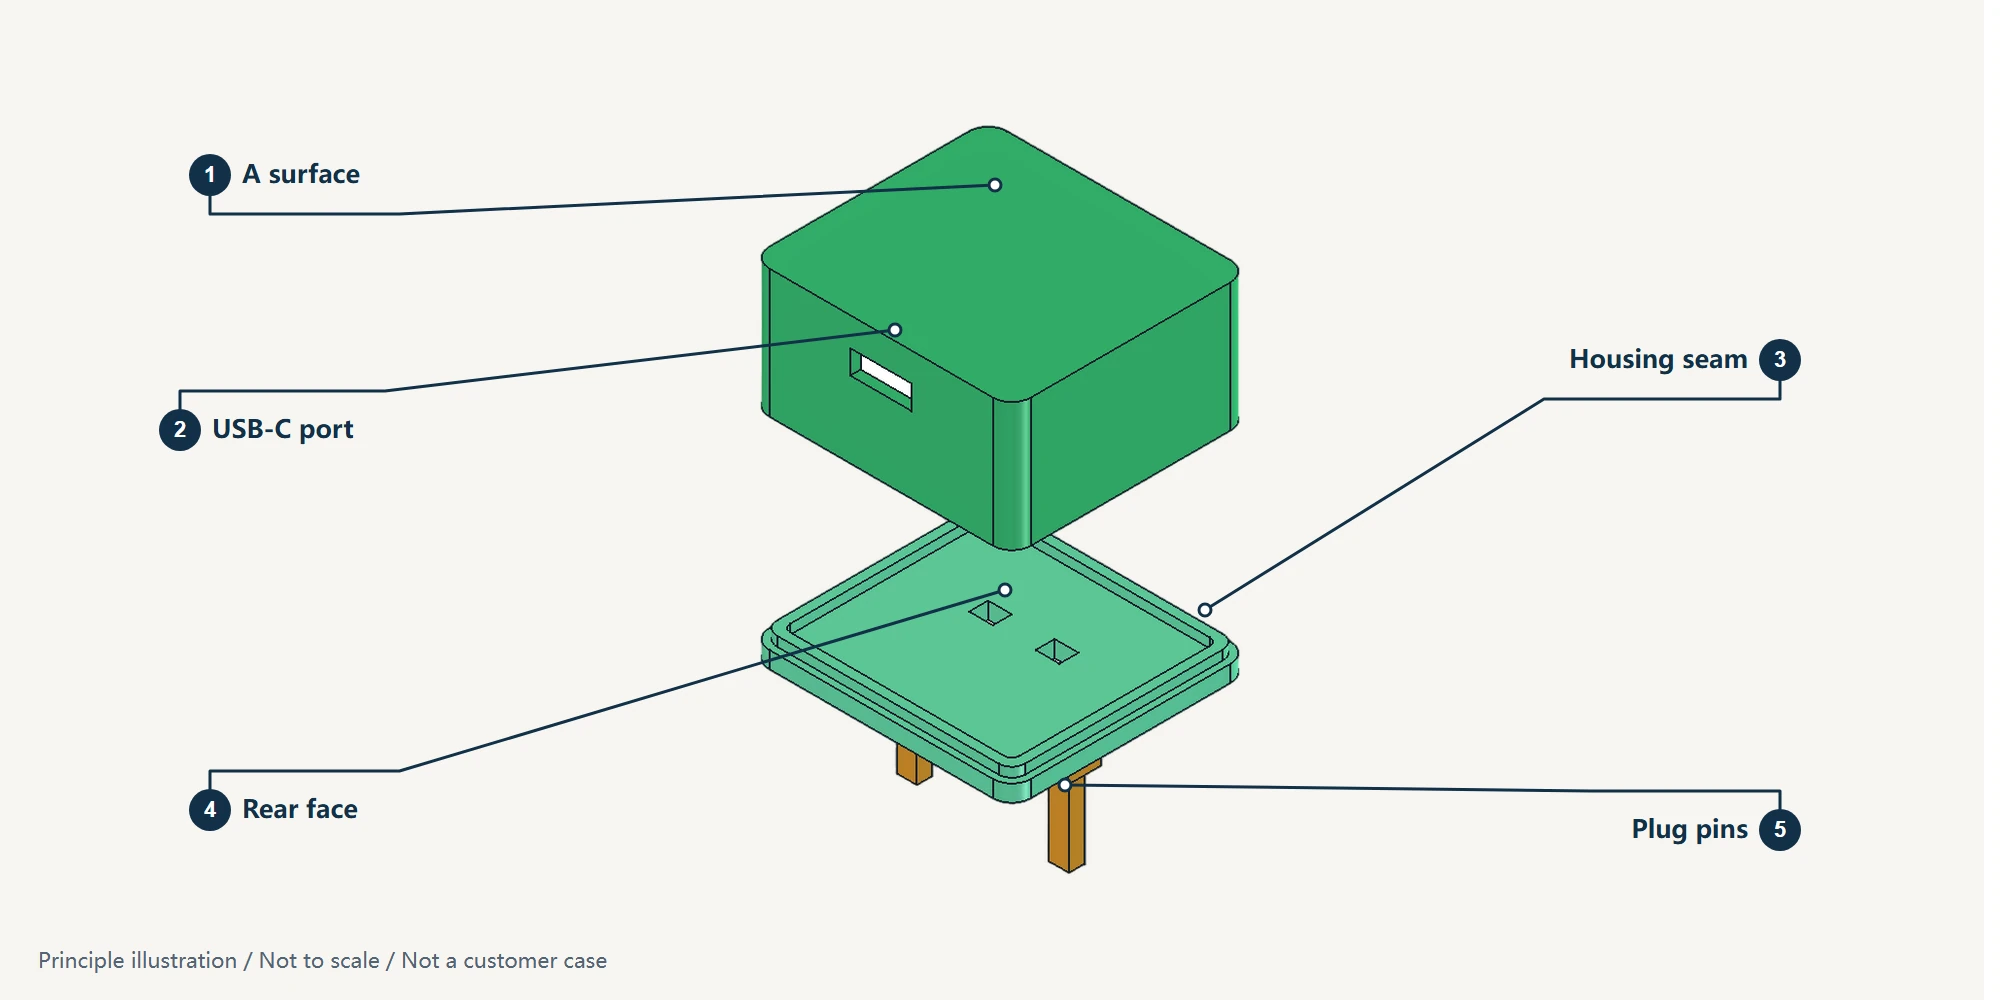
Añada la información que la imagen no puede mostrar. Especifique la calidad exacta de la resina y el color de la carcasa, marque el espesor de pared y los nervios reales en una sección, muestre cómo se montan las dos mitades en la unión y rodee las dimensiones que deben medirse alrededor de la abertura USB-C y de las interfaces de la carcasa. «PC retardante de llama» describe una familia de materiales, no una condición completa de presupuesto. Cambiar la calidad de la resina o el espesor de pared modifica la contracción durante la refrigeración y también puede afectar a los rechupes y al brillo, por lo que deben reevaluarse el acero del molde y la disposición de la refrigeración.
Cuando en moldsteells revisamos los planos de unMolde de inyeccióncomo este, primero comprobamos la relación de moldeo entre las carcasas superior e inferior, la relación de las clavijas y el alcance de la aceptación. Después realizamos el análisis DFM, que comprueba si el producto puede fabricarse y moldearse, y el análisis de flujo, que simula el llenado y la refrigeración del plástico. Si aparece una discrepancia, puede vincularse a una zona concreta del plano en lugar de describirse vagamente como «un problema del molde de la carcasa del cargador».
Paso 2: decida cómo se moldearán las dos mitades de la carcasa
Esta carcasa consta de una mitad superior y otra inferior. Determine primero si ambas se moldearán simultáneamente en un mismo molde o se producirán en moldes separados. Colocar una cavidad para cada mitad en el mismo molde suele denominarse molde familiar 1+1. La decisión no consiste simplemente en elegir la opción más barata. La cuestión es si la inyección, la refrigeración y el ajuste del proceso de ambas piezas pueden gestionarse conjuntamente en un solo molde.
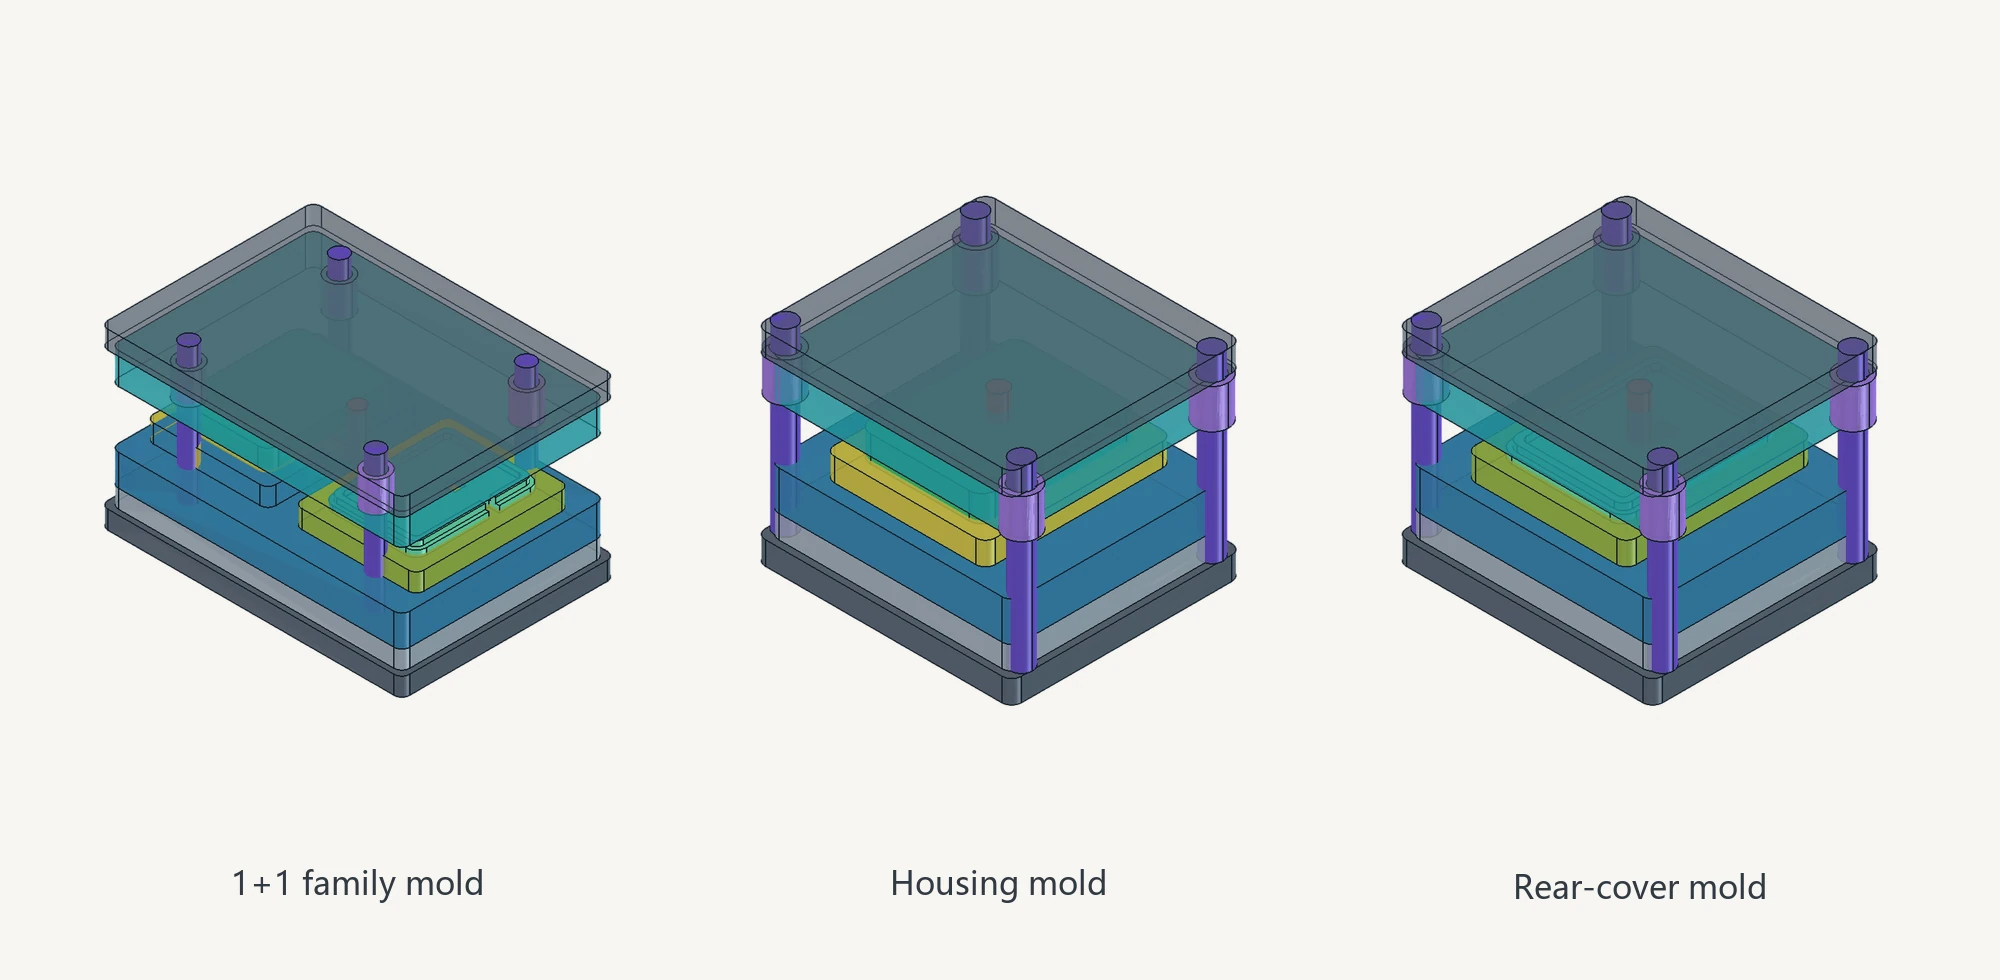
Si las dos piezas se llenan y enfrían de forma diferente en un molde familiar, durante las pruebas deben comprobarse por separado las dimensiones, el aspecto y el ajuste de cada una. Una corrección del molde para una pieza también puede afectar a la otra. Los moldes separados requieren una solución adicional de moldeo desde el inicio, pero permiten gestionar de forma independiente la inyección, la refrigeración y los ajustes del proceso. Esta es la diferencia entre presupuestar «un molde para la carcasa completa» y «dos moldes separados para las carcasas superior e inferior».
En esta etapa, compruebe solo un resultado: ¿ambos presupuestos utilizan la misma disposición de moldeo para las dos mitades de la carcasa? Si uno contempla un molde familiar y el otro moldes separados, sus precios totales aún no son directamente comparables.
Paso 3: compare las opciones de una cavidad y multicavidad
Solo después de confirmar la disposición del moldeo debe preguntar cuántas piezas idénticas producirá cada ciclo. Un molde de una cavidad produce una carcasa superior o inferior por ciclo. Un molde multicavidad produce varias carcasas superiores o inferiores idénticas por ciclo. Un volumen anual de 100 000 juegos no exige automáticamente varias cavidades. El volumen por sí solo no indica el tiempo de ciclo, la máquina de moldeo disponible, la resina, la variabilidad de los pedidos ni los requisitos dimensionales de cada mitad de la carcasa.
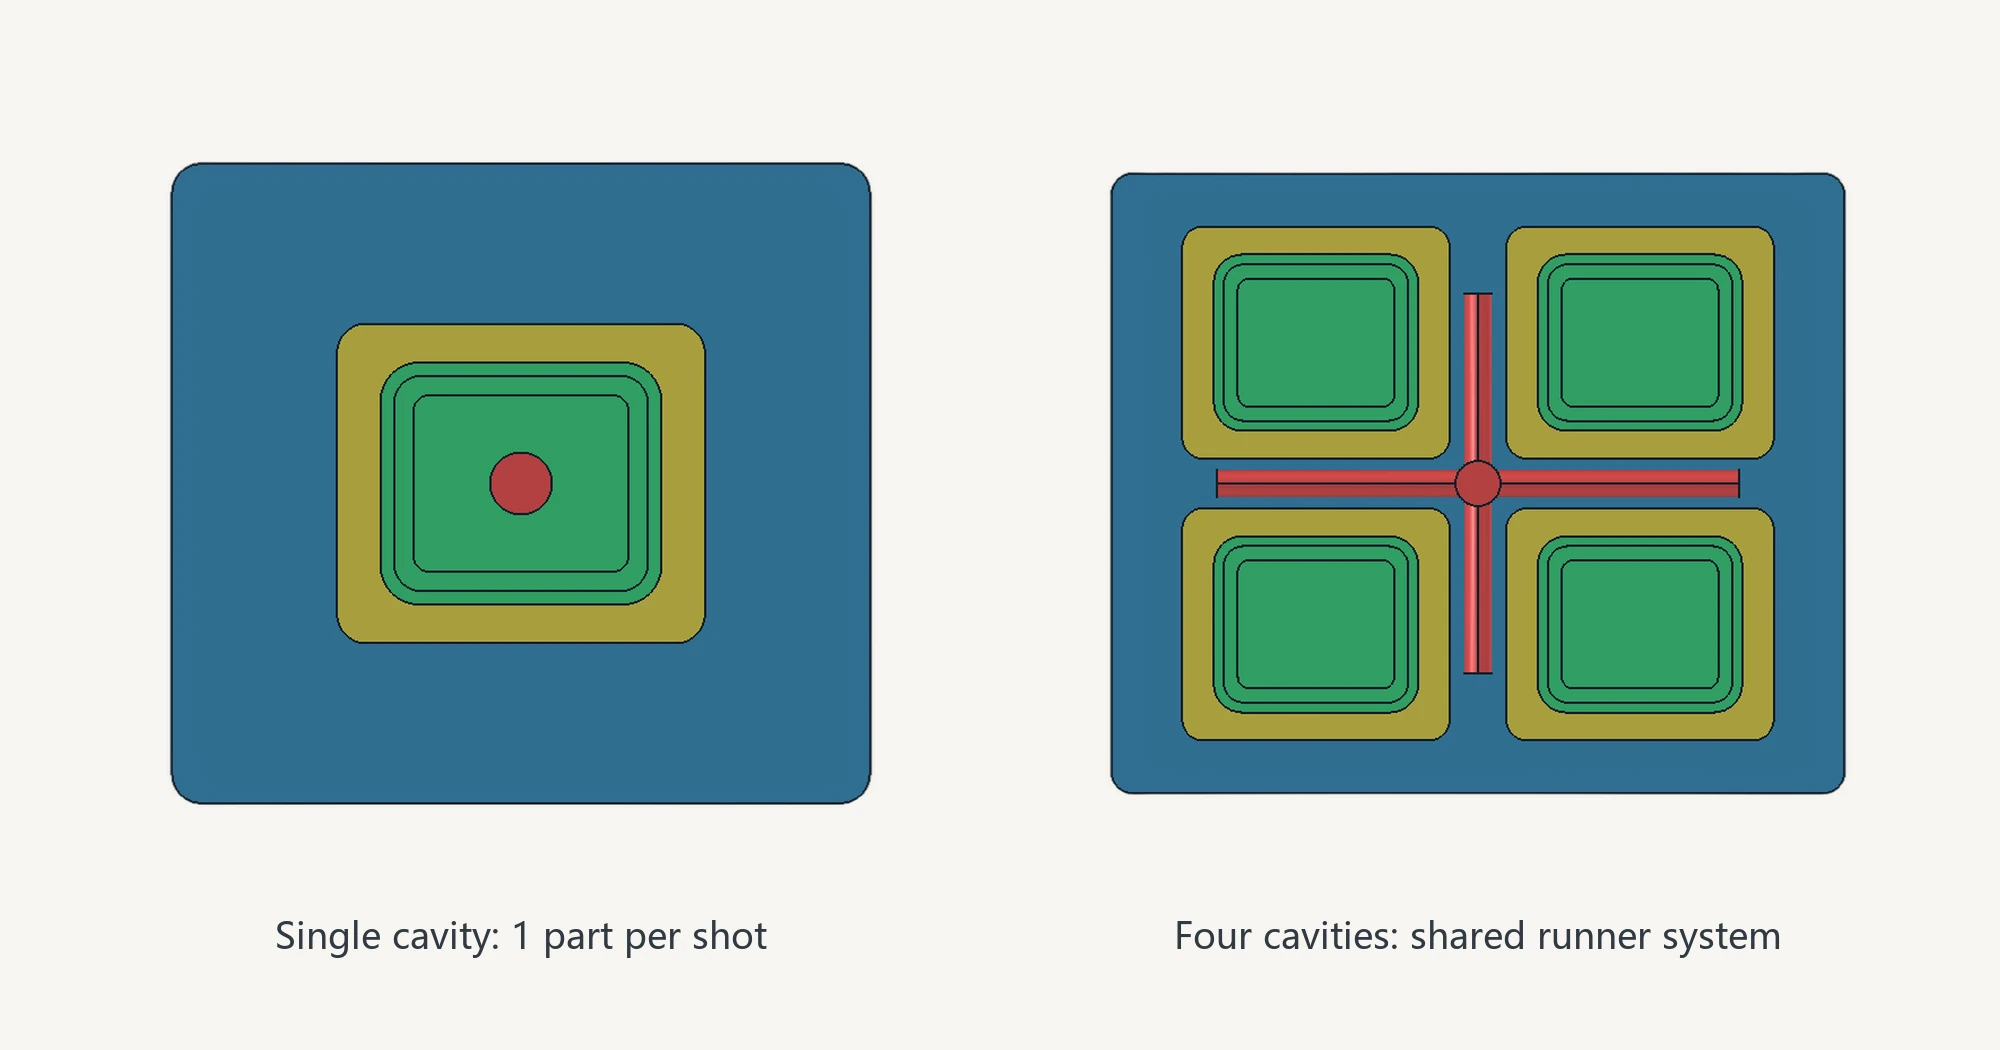
Añadir cavidades también exige coordinar los canales, los puntos de inyección y la refrigeración. Incluso con una disposición simétrica, las piezas de distintas cavidades pueden no llenarse por igual. Durante las pruebas del molde, mantenga el identificador de cavidad asociado a cada muestra y a sus datos de inspección. Así se distingue un problema de una cavidad de una condición que afecta a todo el proceso de moldeo. La trazabilidad por cavidad también debe incluir la superficie A: no puede aceptarse un aspecto desigual entre cavidades inspeccionando una sola muestra.
Al comparar presupuestos, separe el coste inicial de fabricación del molde del coste de moldeo asignado a cada carcasa. Con una demanda estable, varias cavidades pueden reducir el coste unitario de moldeo, pero suelen aumentar el coste inicial de fabricación del molde. Si un presupuesto incluye canales multicavidad, sistema de refrigeración e inspección cavidad por cavidad, mientras el otro contempla una sola cavidad, los dos importes totales no son directamente comparables.
Paso 4: confirme la relación de las clavijas en una sección
Ver «dos clavijas de enchufe» en el producto no indica al fabricante cómo construir el molde. Examine una sección que muestre la relación entre las clavijas metálicas y la carcasa de plástico. Las clavijas pueden posicionarse dentro del molde y encapsularse en plástico, montarse después de moldear ambas mitades o alojarse mediante aberturas laterales, elementos de retención u holguras en la carcasa. Estas tres situaciones deben evaluarse por separado.
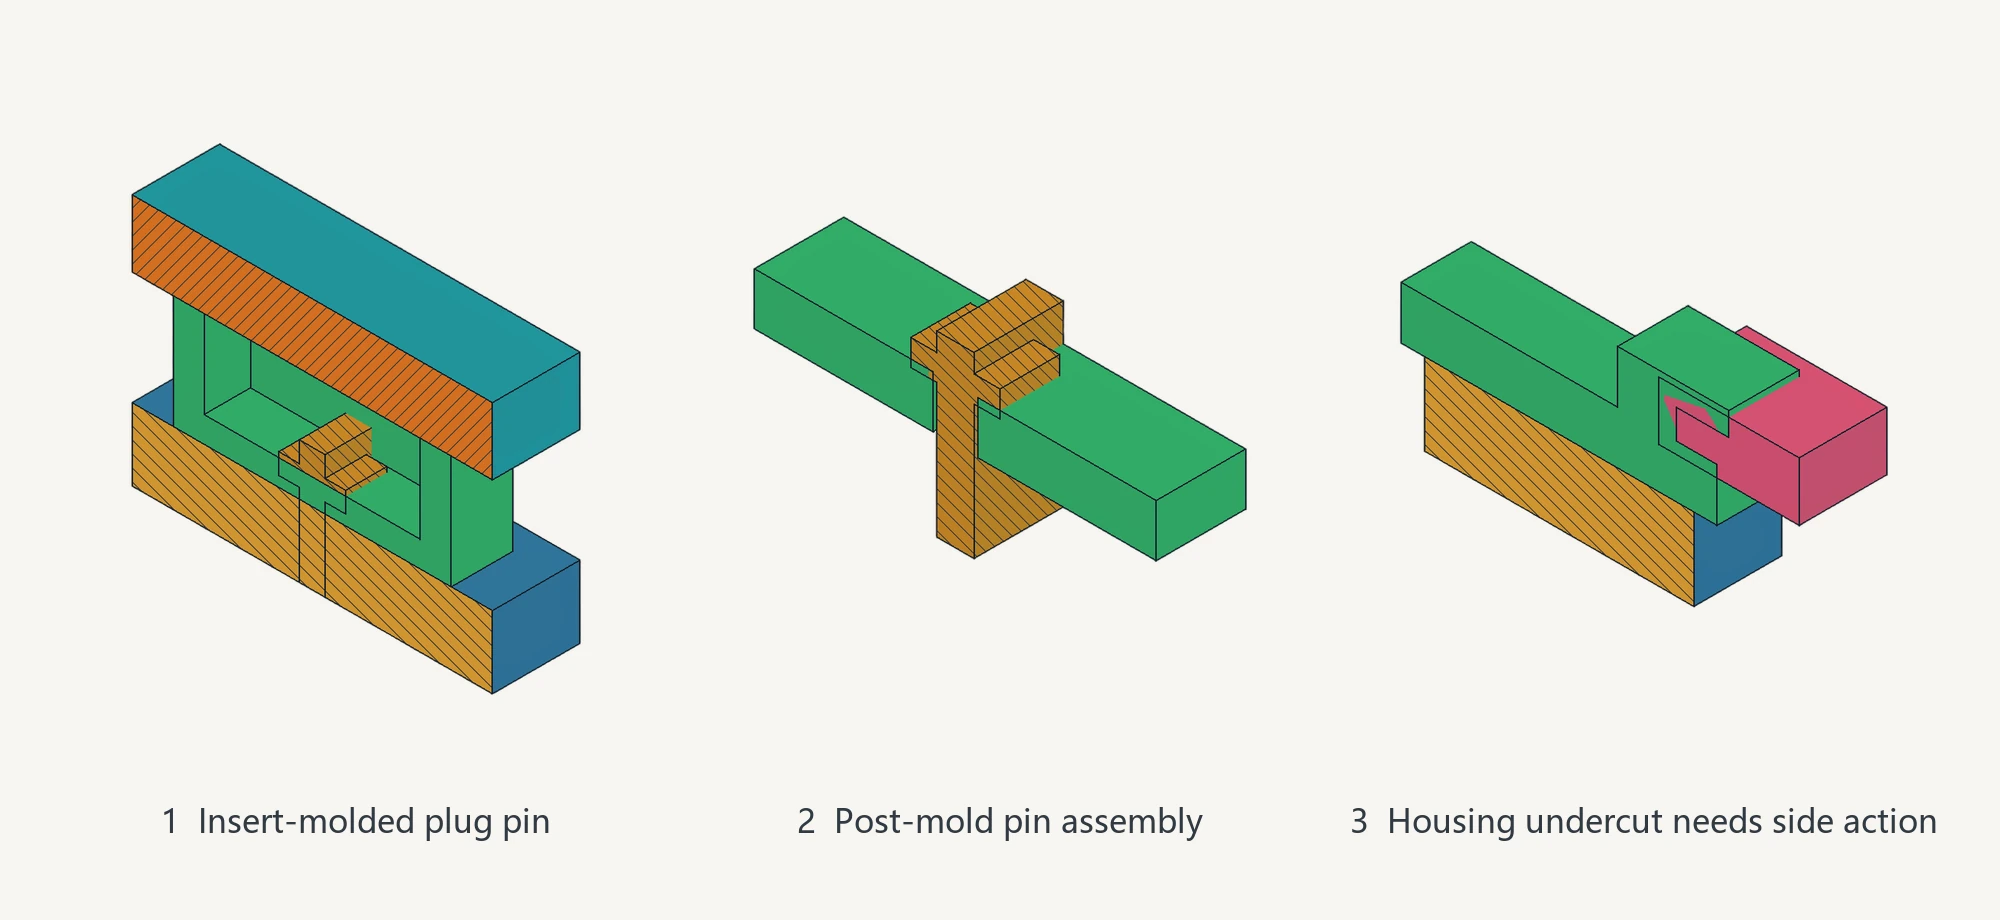
En el moldeo con insertos, las clavijas metálicas se colocan en el molde antes de inyectar el plástico a su alrededor. La revisión debe determinar cómo se posiciona el metal, dónde debe encapsularlo el plástico y si puede formarse el límite de cierre. Para el montaje posterior al moldeo, los puntos críticos son la posición de la abertura, la holgura de posicionamiento y el espacio de montaje.
Si la carcasa tiene una abertura lateral, un elemento de retención o una contrasalida, determine primero si la pieza puede desmoldearse por completo en la dirección principal de apertura. Esto es un desmoldeo recto. Si una interferencia lo impide, evalúe un mecanismo lateral que se retire transversalmente durante la apertura. Un inserto, otra posición de la línea de partición o un ángulo de desmoldeo en la pared lateral también pueden eliminar la interferencia.
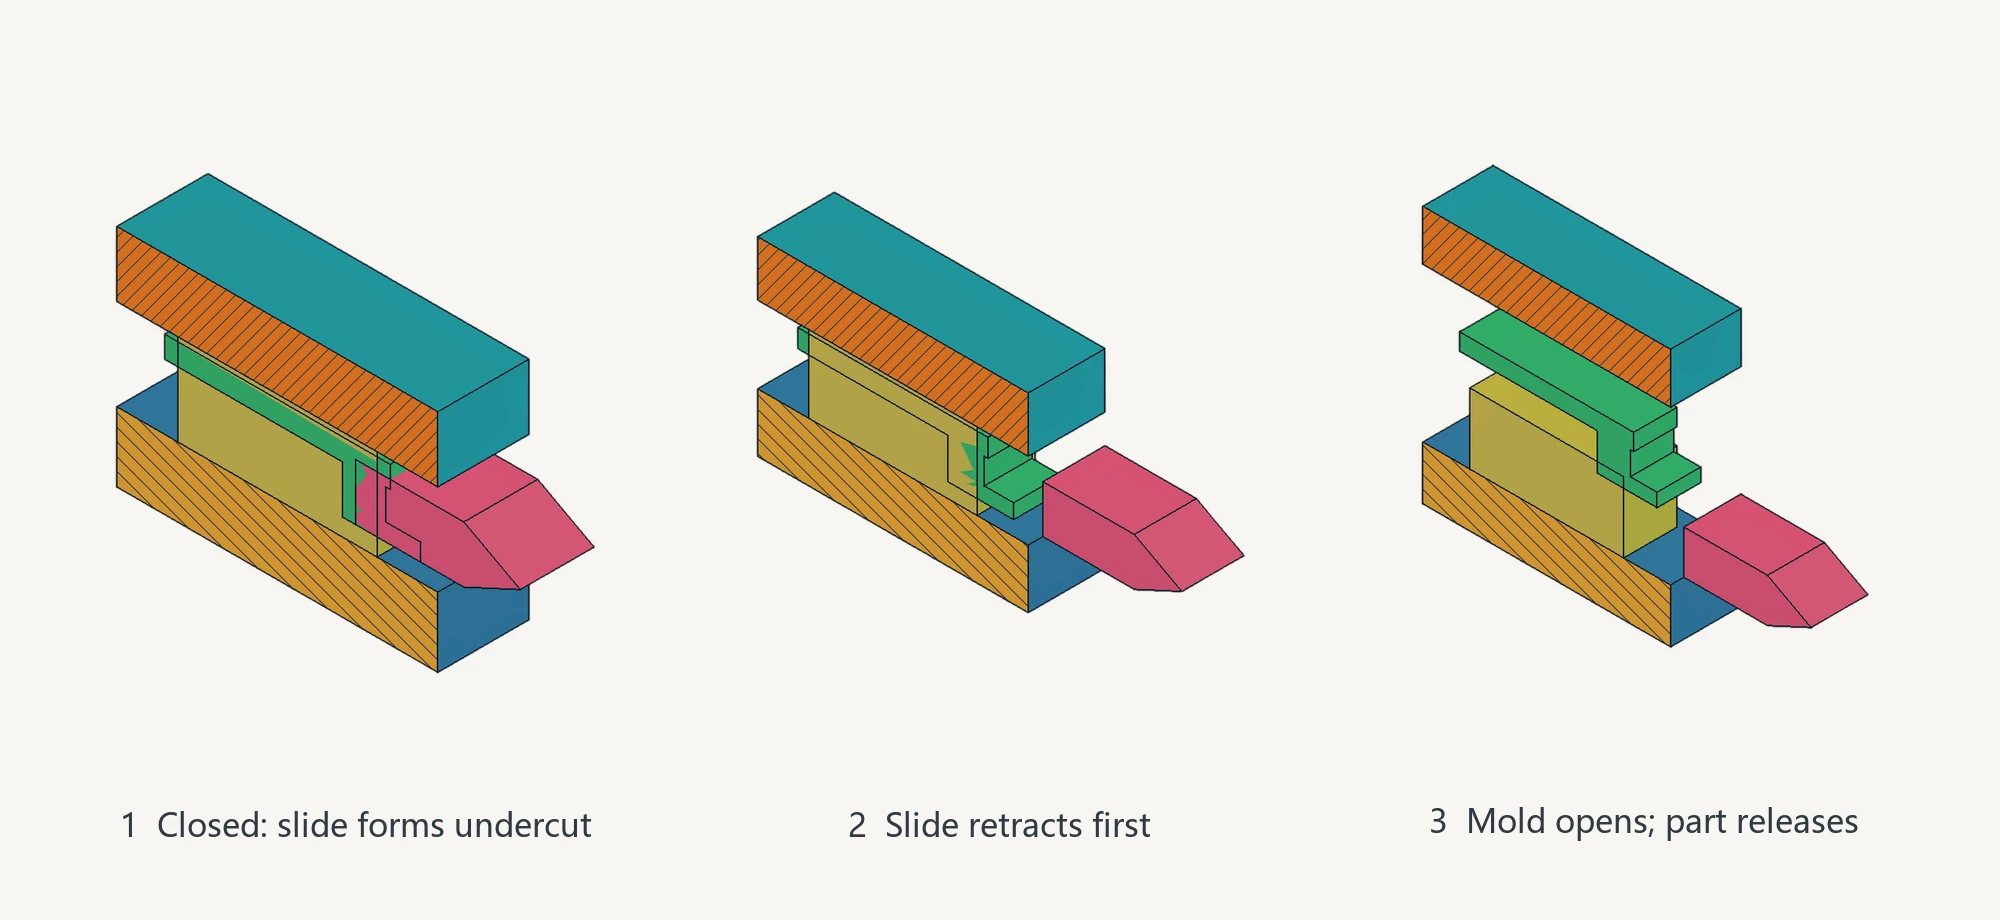
Por tanto, una partida que indique «estructura de clavijas incluida» no puede compararse por sí sola. Confirme que ambos proveedores han presupuestado el mismo método de montaje de las clavijas. Si las relaciones de montaje difieren, los precios totales corresponden a movimientos de molde distintos.
Paso 5: defina la superficie A y después la vida útil del molde
«Alto brillo» no basta para definir la superficie A. Marque si la zona estética está alrededor de la abertura USB-C, en el frente de la carcasa superior o en otra parte. Después especifique el acabado deseado y el método de inspección. El plano también debe indicar si se permite una línea de partición, un vestigio de inyección o una marca de expulsor en la superficie A y sus zonas de transición. Las marcas de expulsores pueden aceptarse en superficies no visibles, pero deben mantenerse alejadas de la superficie A.
La zona que requiere pulido del molde depende de la definición de la superficie A. En la fabricación de moldes de Guangdong, este trabajo suele denominarsesheng mo(省模): la superficie de la cavidad se repasa progresivamente con piedra, se corrige y se pule donde es necesario hasta alcanzar el resultado estético acordado. No significa aplicar el mismo acabado a todo el molde. Si un expulsor cae sobre la superficie A o la línea de partición cruza una zona visible, deben reconsiderarse la disposición del molde y la estructura de la pieza. No puede aplicarse de antemano un ángulo universal de desmoldeo, ni debe darse por supuesto que «todo el molde es de alto brillo».
La vida útil del molde no puede definirse únicamente mediante el número de inyecciones. El presupuesto o acuerdo de vida útil debe identificar al menos cinco elementos: la calidad exacta de la resina y los aditivos, la configuración del acero del molde, la disposición de la refrigeración, la responsabilidad del mantenimiento y el método de registro de ciclos. La resina, el funcionamiento continuo, los requisitos superficiales y la estabilidad de la refrigeración afectan conjuntamente al desgaste, la resistencia a la corrosión y la conservación del acabado. Sin estas condiciones de funcionamiento no pueden verificarse ni la selección del acero ni el compromiso de vida útil.
No se ha especificado la calidad de PC retardante de llama de este ejemplo, por lo que no puede asignarse una calidad de acero para el molde ni una vida útil fija. Tampoco basta con indicar «canales de refrigeración incluidos». La estabilidad térmica alrededor de las carcasas superior e inferior y de la superficie A debe observarse en el plan de moldeo y durante las pruebas. Un presupuesto que solo indica un número de ciclos no define la vida útil del molde hasta que se añadan las condiciones de resina, acero, refrigeración y mantenimiento.
Paso 6: separe las pruebas del molde de la inspección dimensional
T0 es la primera prueba del molde. Para esta carcasa de ejemplo, compruebe primero si las piezas superior e inferior se llenan, se desmoldean y se montan correctamente. Si hay varias cavidades, conserve el identificador en cada muestra. T1 se realiza después de las correcciones de la prueba anterior y comprueba el aspecto y las dimensiones críticas resultantes. El número de pruebas, la cantidad de muestras y el método de muestreo dependen de las características dimensionales, estéticas y de montaje definidas en el plano; no deben fijarse de antemano.
La inspección dimensional compara las muestras acordadas con el plano. Una inspección con máquina de medición por coordenadas (CMM) o un informe dimensional completo pueden verificar la abertura USB-C, las interfaces de la carcasa y las dimensiones identificadas. No sustituyen a la certificación de seguridad eléctrica, rendimiento de carga o vida útil a largo plazo del producto completo. Separar las pruebas del molde, la inspección dimensional y la certificación del producto completo permite determinar si un fallo procede del diseño del producto, las condiciones de moldeo o los criterios de aceptación dimensional, en lugar de agruparlo todo bajo «aceptación incluida».
Cómo homogeneizar dos presupuestos de moldes
La tabla siguiente omite los precios y compara seis aspectos del alcance punto por punto.
| Elemento que comparar | Presupuesto A | Presupuesto B | Qué puede concluir inicialmente |
|---|---|---|---|
| Carcasas superior e inferior | Un molde familiar 1+1 | Moldes separados para las dos mitades de la carcasa | Los presupuestos contemplan disposiciones de moldeo diferentes. |
| Número de cavidades | Una cavidad | Multicavidad, sin definir los canales, la refrigeración ni la inspección por cavidad | Complete el alcance antes de valorar si la opción multicavidad es más o menos cara. |
| Clavijas del enchufe | Montadas después de moldear las dos mitades | Clavijas metálicas encapsuladas mediante moldeo con insertos | La relación de montaje y los movimientos del molde son diferentes. |
| Superficie visible | Indica únicamente «alto brillo» | Define la superficie A alrededor de la abertura USB-C y limita las marcas de los expulsores | El presupuesto B tiene un alcance más claro, pero siguen siendo necesarios el objetivo de acabado y el método de aceptación. |
| Vida útil del molde | Indica únicamente un número de ciclos | Define la calidad de la resina, el acero del molde, los circuitos de refrigeración, la responsabilidad del mantenimiento y el método de registro de ciclos | El presupuesto B define de forma más completa las condiciones de funcionamiento, pero aún no permite prometer una vida útil fija. |
| Pruebas del molde y dimensiones | Indica únicamente «aceptación incluida» | Define T0/T1, las dimensiones críticas, el aspecto y las muestras identificadas por cavidad | El presupuesto B define con más claridad los elementos de inspección; las cantidades siguen dependiendo del proyecto. |
El objetivo de esta tabla no es seleccionar al proveedor con el precio total más bajo. Es confirmar si ambos han presupuestado el mismo producto y los mismos requisitos. Vuelva al plano del producto y confirme la disposición del moldeo de ambas mitades, la relación de las clavijas, la calidad de la resina, el límite de la superficie A y los elementos de inspección. Los precios solo son comparables cuando ambos presupuestos describen el mismo trabajo. Marque primero estas características del producto y después homogeneice el alcance del proceso punto por punto para ver exactamente de dónde procede la diferencia de coste.





