
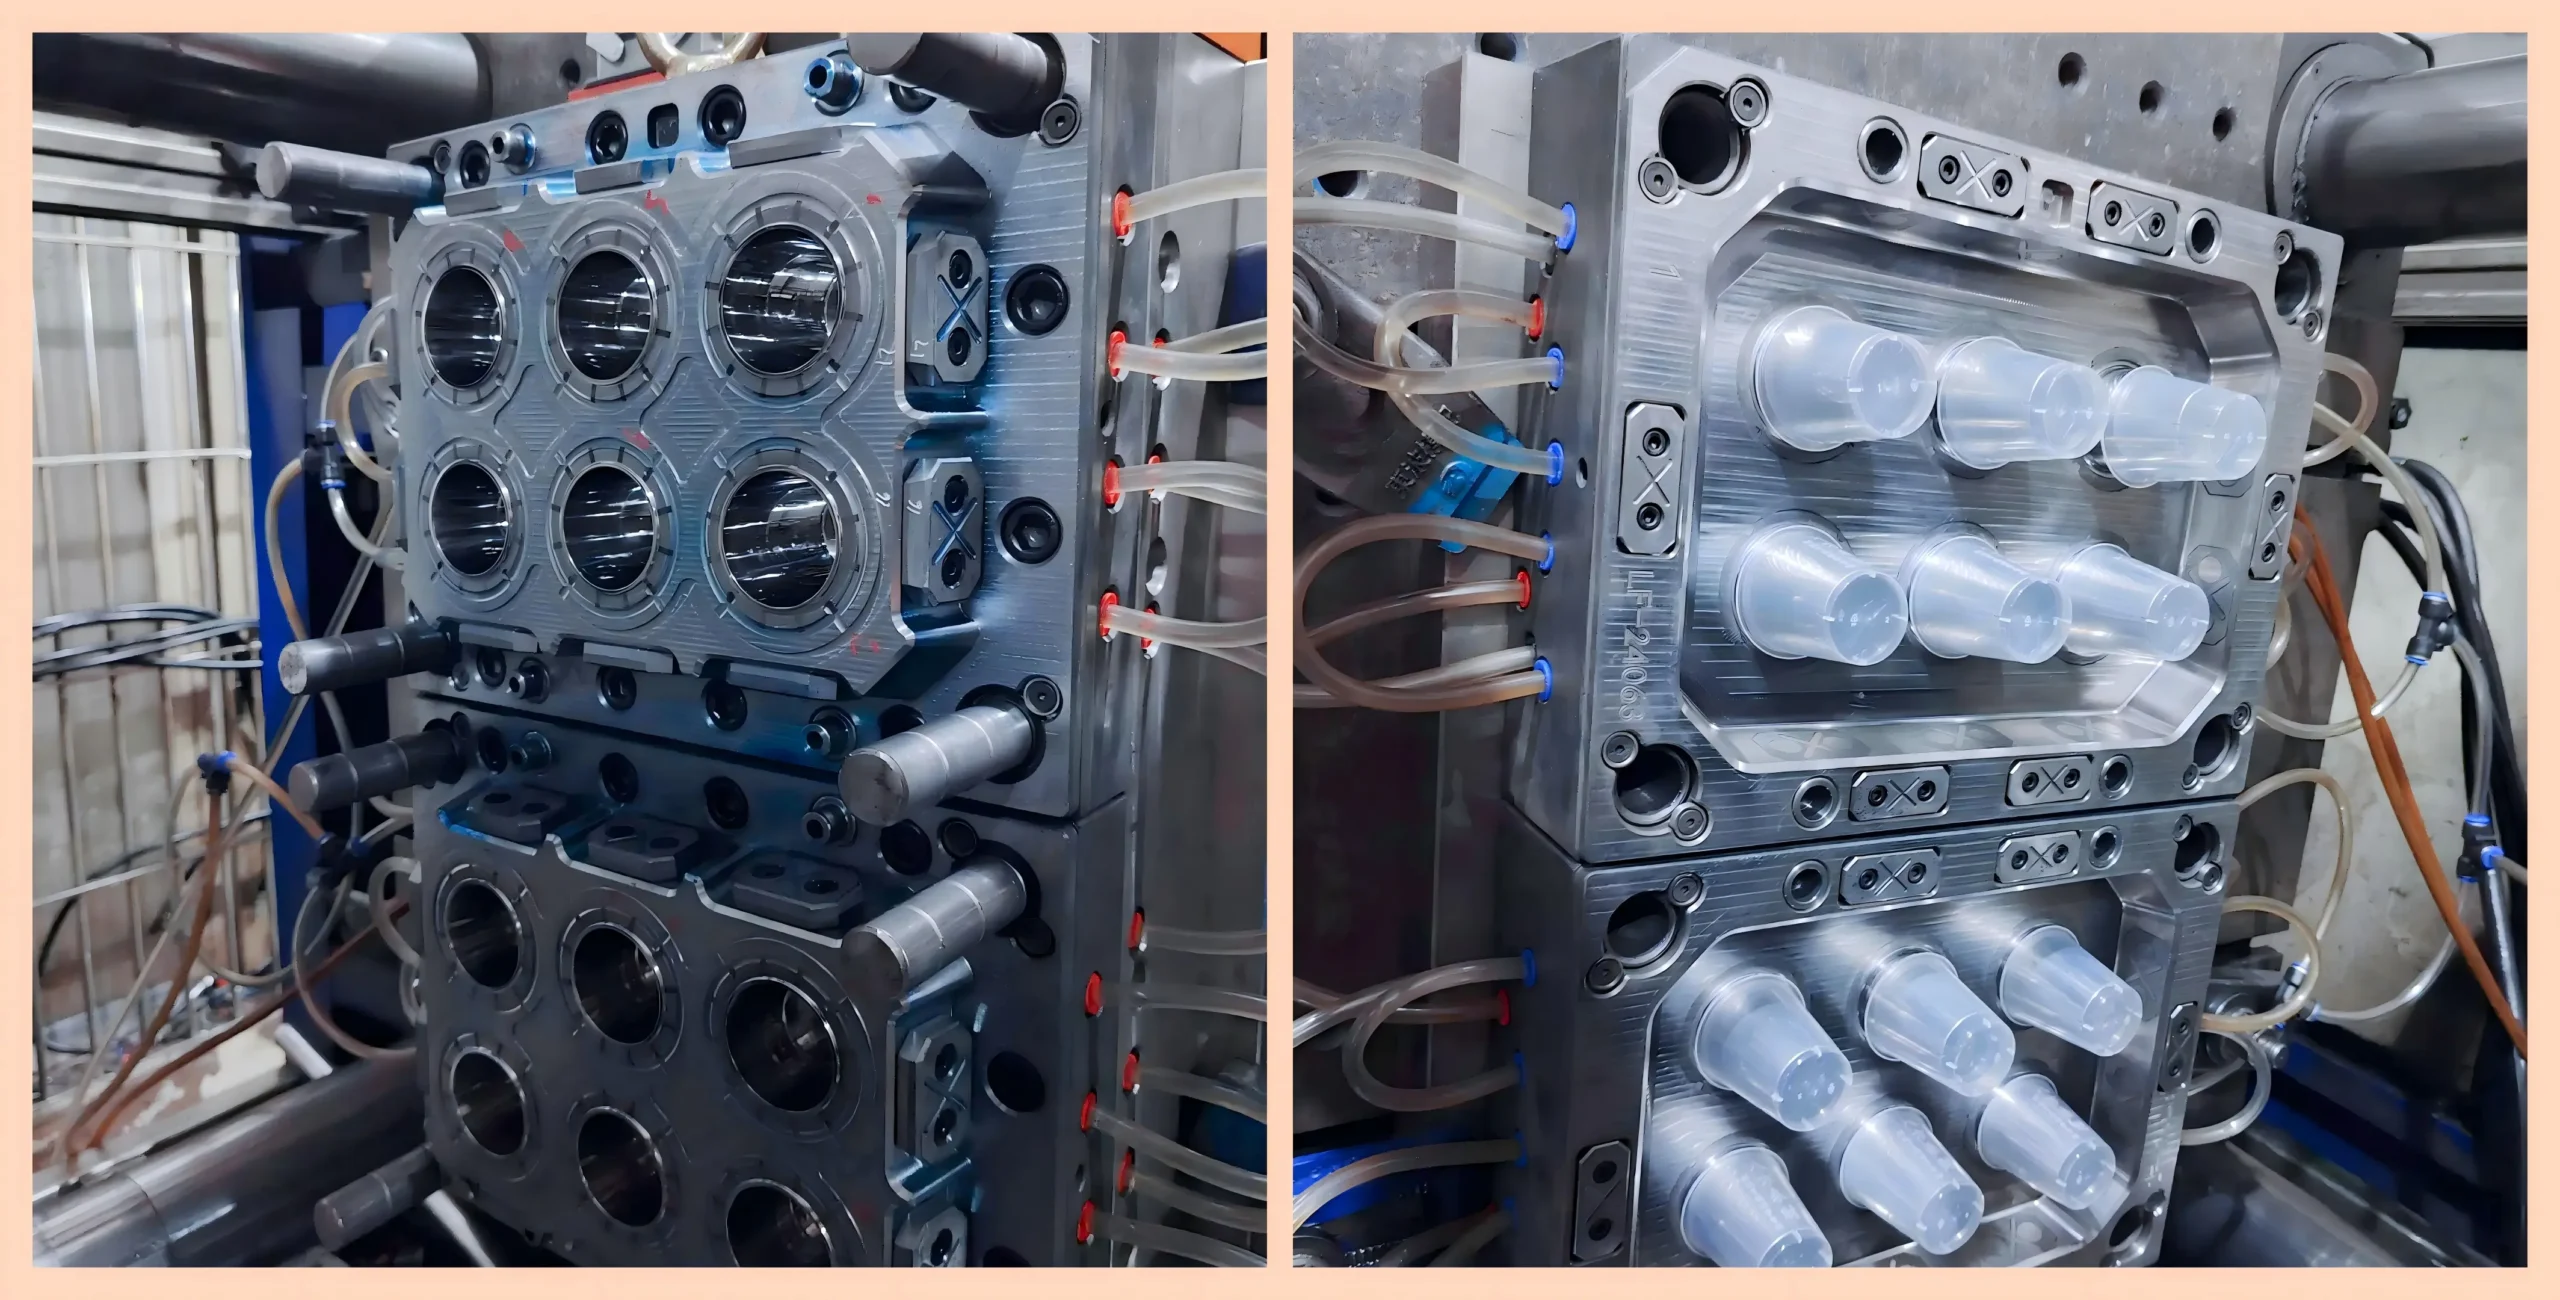
Wenn Sie sich mit einer Gehäusezeichnung von 0,8 mm an Formenbauer wenden, wird fast jeder Betrieb behaupten, dies fertigen zu können. Einige konstruieren das Werkzeug jedoch speziell für den Dünnwand-Spritzguss, während andere eine konventionelle Werkzeugstruktur anbieten – nur um dann bei den Werkzeugtests auf unvollständige Füllungen (Kurzschüsse) und Brandflecken zu stoßen. Um die beiden zu unterscheiden, ziehen Sie eine klare Grenze: Wenn die Wandstärke unter 1,0 mm liegt (oder in breiteren Definitionen bis zu 1,5 mm beträgt) oder das Fließweg-zu-Wandstärke-Verhältnis (L/t) 150:1 überschreitet, benötigt das Werkzeug eine spezielle Dünnwand-Ausführung.SpritzgießwerkzeugeKonstruktion.
Eine Dünnwandform ist nicht einfach eine konventionelle Form, der überschüssiges Material entzogen wurde. Sie wird von Grund auf so konstruiert, dass sie extremen Spritzgeschwindigkeiten und Drücken standhält. Anguss, Entlüftung, Kühlung, Stahlsteifigkeit und Auswurf – alle fünf Subsysteme müssen aufeinander abgestimmt sein. Sobald Sie die spezifischen Konfigurationen in diesen fünf Bereichen verstehen, können Sie sofort erkennen, ob der Werkzeugvorschlag eines Lieferanten die Dünnwandstandards wirklich erfüllt oder Kompromisse eingeht.
Was kennzeichnet den Dünnwand-Spritzguss?
Gilt 0,8 mm als dünnwandig? Und 1,2 mm? Die alleinige Messung der Nennwandstärke reicht nicht aus. In der Praxis stützt sich die Industrie auf zwei Referenzwerte.
Der erste Richtwert ist die Nennwandstärke. Die Spritzgussindustrie definiert Bauteile unter 1,0 mm (und bis zu 1,5 mm nach breiteren Kriterien) im Allgemeinen als dünnwandige Bauteile. Große Komponenten folgen anderen Regeln – eine 2,0 mm dicke Kfz-Innenverkleidung kann ebenfalls als dünnwandig gelten, da „dünn“ immer relativ zur Gesamtgröße des Bauteils und der Fließweglänge und nicht als absolute Zahl zu verstehen ist.
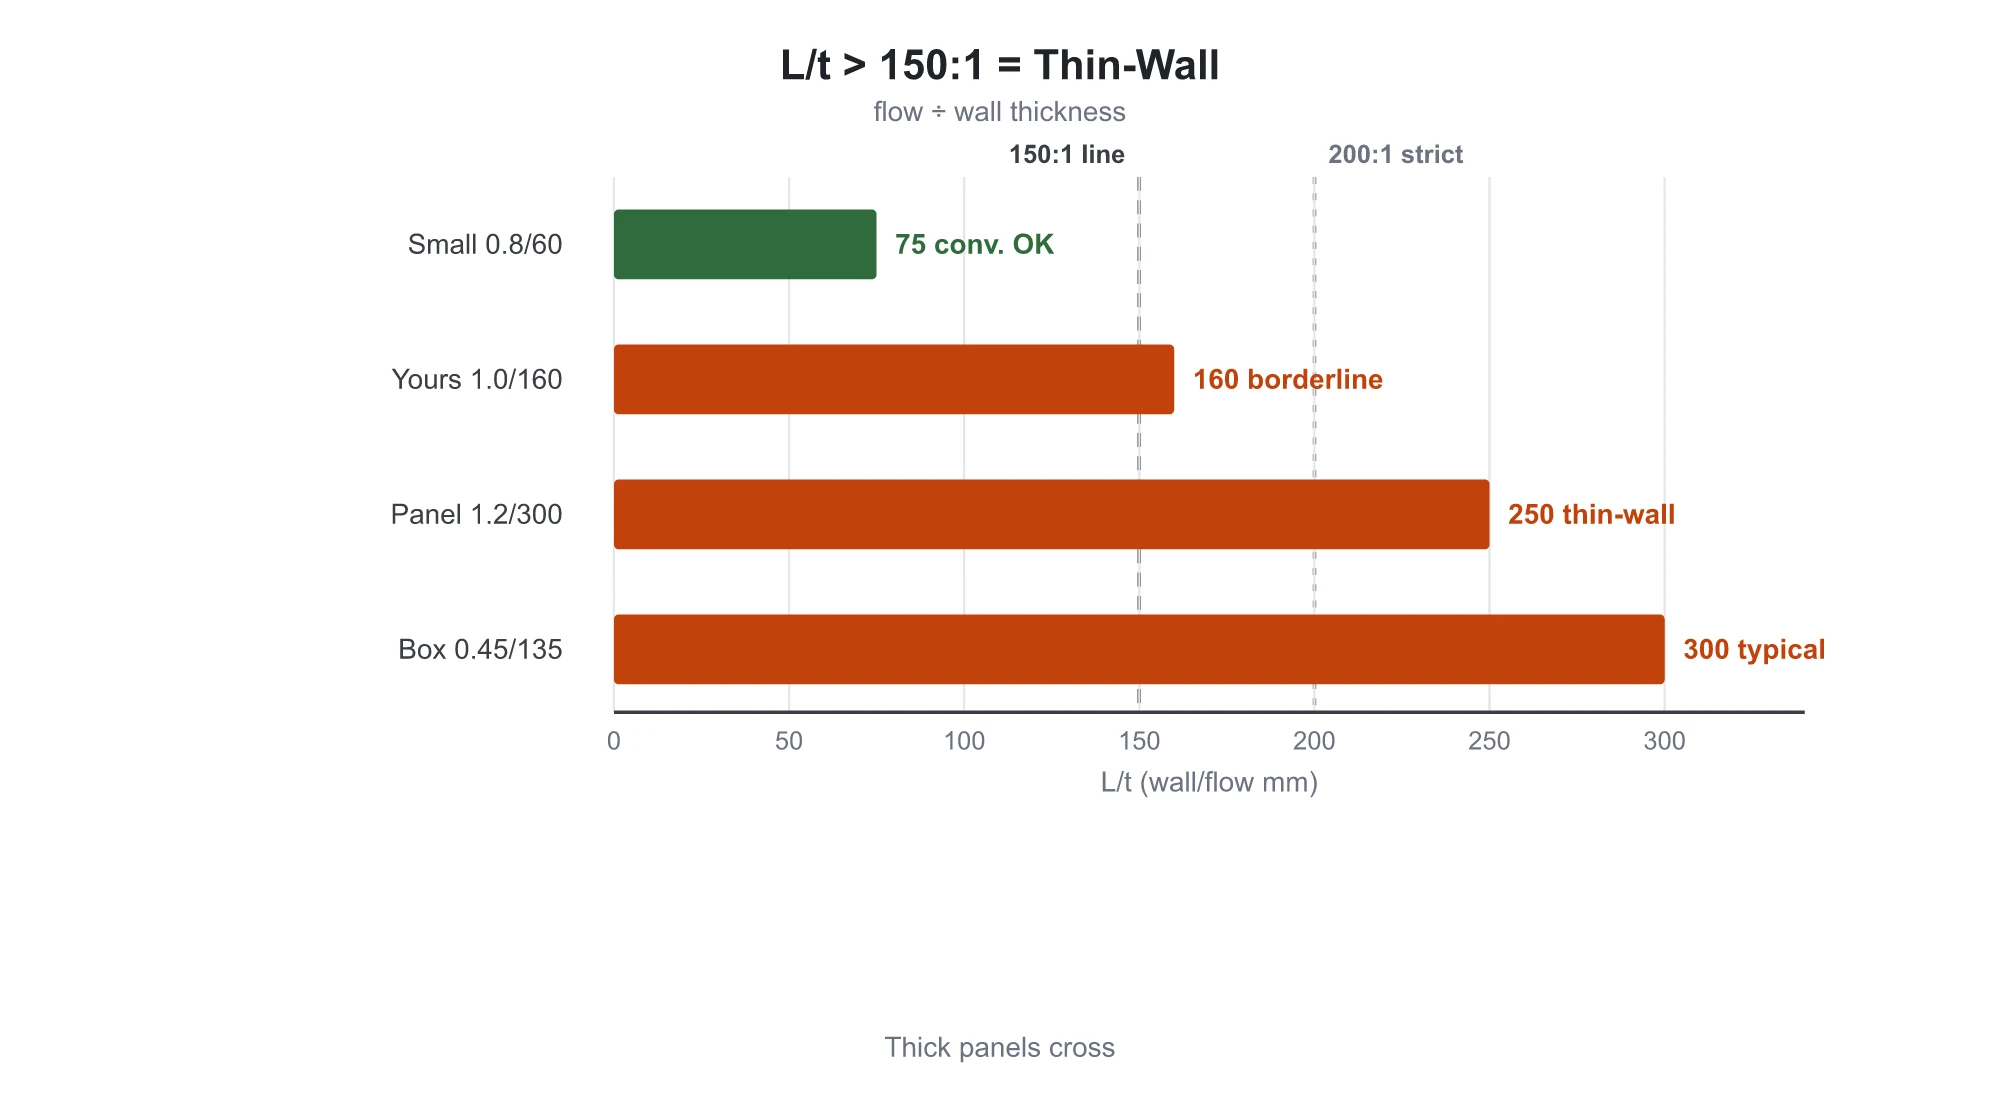
Die zweite, zuverlässigere Kennzahl ist das Fließweg-zu-Wandstärke-Verhältnis (L/t-Verhältnis) – der längste Schmelzfließweg geteilt durch die Nennwandstärke. Die Fließweglänge misst den Abstand vom Anguss bis zum entferntesten Kavitätspunkt, den Sie direkt aus dem Teilemodell entnehmen können. Wenn das L/t-Verhältnis 150:1 (oder 200:1 in strengeren Betrieben) überschreitet, müssen Sie die Aufgabe als Dünnwand-Spritzguss behandeln. Sie können die Zahlen selbst berechnen: Ein Einweg-Lebensmittelbehälter mit einer Fließweglänge von 135 mm und einer Wandstärke von 0,45 mm ergibt ein L/t-Verhältnis von 300 (135 ÷ 0,45). Wenn Ihr Teil eine Wandstärke von 1,0 mm hat und die Schmelze 160 mm zurücklegt, beträgt das L/t-Verhältnis 160 – und fällt damit direkt in den Bereich des Dünnwand-Spritzgusses.
Große flache Platten führen zu den häufigsten Fehleinschätzungen: Eine 1,2 mm dicke Wand mag ausreichend erscheinen, aber eine Fließweglänge von 300 mm ergibt ein L/t-Verhältnis von 250:1, was eine vollständige Dünnwandverarbeitung erfordert. Umgekehrt ergibt ein kleines 0,8 mm Bauteil mit einer Fließweglänge von nur 60 mm ein L/t-Verhältnis von 75, das mit konventionellen Werkzeugen problemlos zu handhaben ist.
Die Harzauswahl ist ebenso entscheidend. Eine Polypropylen (PP)-Sorte mit einer Schmelzflussrate (MFR) von 12 g/10 min läuft reibungslos bei einem Standardteil von 2,0 mm, führt jedoch zu 100% Kurzschüssen bei einem 0,7 mm Dünnwandteil. Der Dünnwand-Spritzguss erfordert hochfließfähige Harztypen: MFR 30+ für Standardkunststoffe und MFR 15–20+ für technische Kunststoffe. Harzeigenschaften und Werkzeugkonstruktion gehen Hand in Hand – ein Detail, das bei der Projektdefinition häufig übersehen wird.
Die Anwendung dieser beiden Referenzpunkte gibt Ihnen eine klare Antwort darauf, ob Ihr Produkt in den Bereich der konventionellen oder der Dünnwandwerkzeuge fällt.
Warum sich Dünnwand-Werkzeugstrukturen ändern müssen
Jedes Spritzgusswerkzeug durchläuft fünf Kernprozessschritte: Der Kunststoff schmilzt im Zylinder, wird über Anguss, Verteiler und Anschnitte in die Kavität eingespritzt (Füllphase), wird unter Nachdruck verdichtet, um Schwindung auszugleichen, kühlt entlang der Kühlkanäle ab, um zu erstarren, und wird über Auswerferstifte ausgeworfen. Konventioneller Spritzguss und Dünnwand-Spritzguss folgen der gleichen Prozesssequenz – die Abweichung erfolgt ausschließlich während der Einspritz- und Füllphase.
Der Unterschied liegt in einer einzigen physikalischen Herausforderung: Der Dünnwand-Spritzguss kämpft gegen das Einfrieren. Bei einem konventionellen 2,0-mm-Bauteil bleibt der Kern geschmolzen, während die äußere Haut erstarrt, was Einspritzfüllzeiten von 1 bis 5 Sekunden ermöglicht. Im Gegensatz dazu stellt ein 0,8-mm-Dünnwandbauteil sofortigen thermischen Kontakt über seinen Querschnitt her. Während die gefrorene Schicht wächst, verengt sich der Fließkanal rapide, wodurch die Füllzeiten auf unter 0,5 Sekunden sinken – und bei extremen 0,5-mm-Teilen sogar auf 0,05 bis 0,15 Sekunden. Jede Verzögerung lässt die Schmelzefront einfrieren, bevor sie das Kavitätsende erreicht, was sofort zu Kurzeinspritzungen führt.
Die Nutzung dieses engen Zeitfensters erfordert aggressive Maschinenparameter: Die Spritzgeschwindigkeit steigt von 50–200 mm/s auf 300–600 mm/s; der Spritzdruck verdoppelt sich von 70–140 MPa auf 140–250 MPa; und die erforderliche Schließkraft erhöht sich von 0,3–0,5 Tonnen/cm² auf 0,5–0,8 Tonnen/cm² basierend auf der projizierten Fläche, um Gratbildung entlang der Trennebene unter hohem Druck zu verhindern.
Während diese Geschwindigkeiten und Drücke die Maschinenspezifikationen bestimmen, trägt das Werkzeug die eigentliche physikalische Belastung. Verdoppelter Druck belastet den Werkzeugstahl direkt, während eine um ein Vielfaches schnellere Schmelzefront eine vollständige Neukonstruktion von Anguss und Entlüftung erfordert. Der Nutzen ist erheblich: Dünnwand-Zykluszeiten liegen bei 2 bis 5 Sekunden im Vergleich zu 15 bis 60 Sekunden bei konventionellen Teilen – ein 5- bis 10-facher Durchsatzgewinn, der die Produktionswirtschaftlichkeit neben Harzeinsparungen vorantreibt. Jeder strukturelle Unterschied in den fünf Werkzeug-Subsystemen resultiert direkt aus diesen physikalischen Anforderungen.

Unterschiede bei Anguss und Verteiler
Die Schmelze muss effizient in die Kavität gelangen, wodurch das Anguss-System zur ersten kritischen Hürde wird.
Die Standardpraxis im Formenbau ist bekannt: Klein- bis mittelgroße Teile mit einer einzigen Kavität verwenden einen Nadelanguss oder einen Tunnelanguss. Angussdurchmesser folgen den Standardregeln von 0,5–1,5 mm, wobei bei Mehrfachkavitäten eine Angussverteilung angewendet wird.
Dünnwandwerkzeuge erfordern drei grundlegende Änderungen:
Erstens darf die Angussdicke nicht wesentlich dünner als die Nennwandstärke sein. Der Industriestandard legt die Angussdicke auf 70% bis 100% der Nennwandstärke fest. Friert der Anguss vorzeitig ein, kann der Nachdruck die Kavität nicht verdichten, was zu unvollständigen Füllungen und Einfallstellen führt. Die Nachdruckzeit beim Dünnwand-Spritzguss beträgt nur 0,5 bis 1,5 Sekunden (im Vergleich zu 3–10 Sekunden konventionell); längeres Nachdrücken ist wirkungslos, da die Wände sofort erstarren, und übermäßiger Druck führt lediglich zu Gratbildung an der Trennlinie.
Zweitens müssen sich die Angussarten anpassen. Breite, flache Teile erfordern Fächerangüsse, um die Schmelze gleichmäßig zu verteilen und lokale Fließstockungen oder Kompressionen zu verhindern. Lange, schmale Geometrien mit einer Fließlänge von über 100 mm erfordern einen Mehrfachanguss. Für die Großserienproduktion öffnen sequenzielle Nadelverschluss-Heißkanalsysteme die Angüsse in kontrollierten Phasen, um die Schmelze gleichmäßig weiterzuleiten, anstatt sie auf einmal hereinströmen zu lassen.
Drittens müssen die Angusskanäle kurz, dick und ausgewogen sein. Bewährte Industrierichtlinien legen Hauptangüsse/-verteiler auf 8–12 mm und Verteilerangüsse auf 6–10 mm fest. Lange, gewundene Angusskanäle verursachen erhebliche Druckabfälle. Da der Dünnwand-Spritzguss Einspritzdruck gegen Füllgeschwindigkeit tauscht, führen übermäßige Angussverluste zu einer Unterversorgung der Kavitätenenden.
Bei der Überprüfung von Werkzeugangeboten spiegelt ein einzelner Tunnelanguss konventionelles Denken wider, während Fächerangüsse, Mehrpunktangüsse oder sequentielle Nadelverschlussangüsse einen echten Dünnwandansatz bestätigen.
Entlüftung: Die häufigste Fehlerquelle
Wenn die Schmelze einströmt, muss eingeschlossene Luft sofort entweichen. Unter den fünf Subsystemen versagt die Entlüftung bei Dünnwandformen am schnellsten.
Luft im Formhohlraum kann nicht einfach verschwinden; sie muss genau mit der Geschwindigkeit der vorrückenden Schmelze entweichen. Eingeschlossene Luft, die durch die Hochgeschwindigkeitsschmelze komprimiert wird, erhitzt sich sofort auf 400–500 °C und verursacht dunkelbraune Brandflecken auf dem Kunststoff – ein Defekt, der als „Dieseleffekt“ oder „Lufteinschlüsse am Füllende“ bekannt ist. Kleinere Einschlüsse führen zu lokalen Kurzschüssen und verfärbten Bindenähten, während ein starker Dieseleffekt die Formkavität selbst angreift und erodiert.
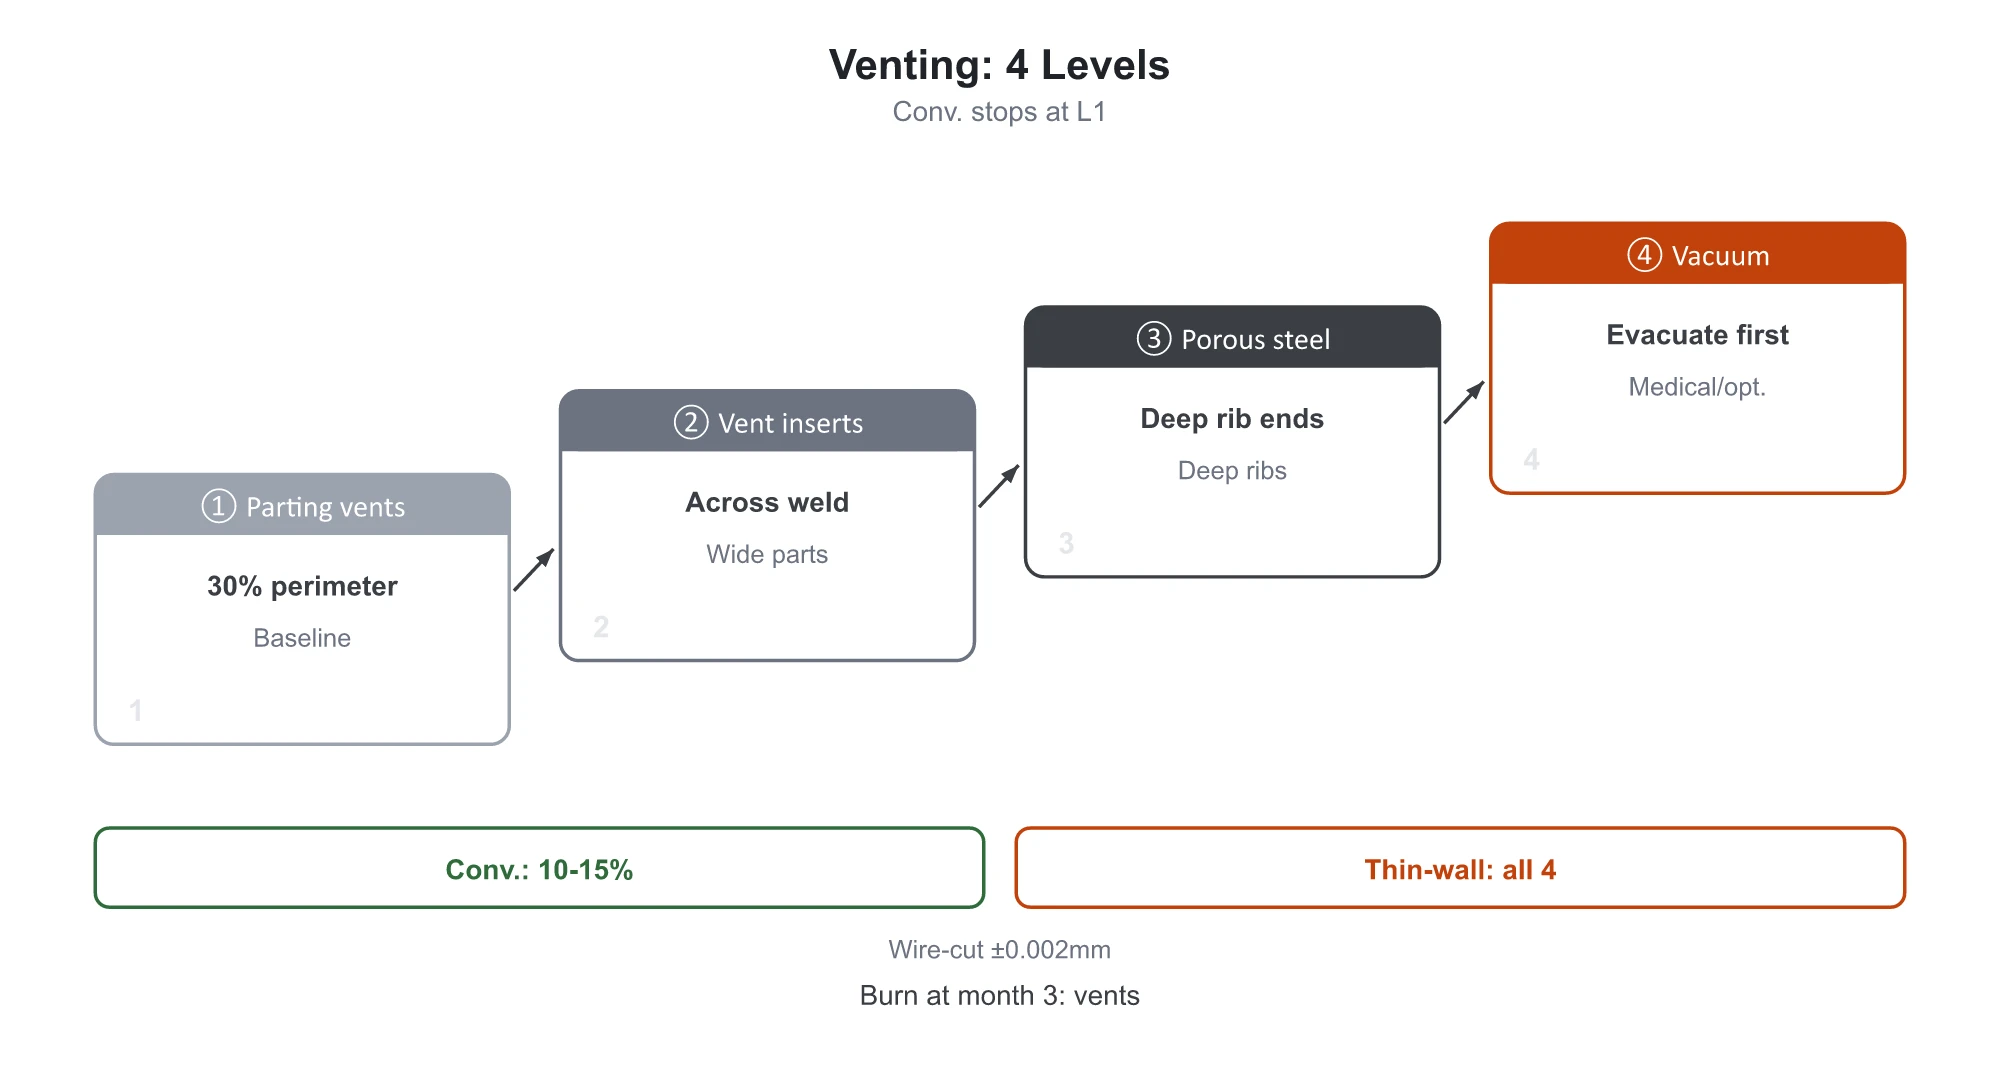
Warum funktioniert die konventionelle Entlüftung bei Standardformen? Trennfugenentlüftungsschlitze am Umfang, deren Größe auf die Harzviskosität abgestimmt ist, sind in der Regel ausreichend: 0,01–0,02 mm tief für hochfließfähige Harze wie PA und POM, 0,03 mm für ABS und 0,02–0,04 mm für hochviskoses PC und PMMA. Tiefere Schlitze führen zu Gratbildung, während flachere den Luftstrom blockieren. Eine Abdeckung von 10% bis 15% des Trennfugenumfangs erfüllt die Anforderungen des Standardspritzgusses.
Dünnwand-Spritzguss scheitert aufgrund extremer Geschwindigkeiten: Schmelzefronten bewegen sich mit Hunderten von Millimetern pro Sekunde statt mit Dutzenden. Natürliche Spalte um Auswerferstifte und Trennlinien können die Luft nicht schnell genug abführen. Der daraus resultierende Gegendruck erzeugt ein Luftpolster, das die Schmelze daran hindert, das Ende des Formhohlraums zu erreichen – was bedeutet, dass unvollständige Füllungen (Kurzschüsse) und Verbrennungen oft dieselbe Ursache haben. Infolgedessen erfordert die Entlüftung von Dünnwandwerkzeugen eine vierstufige Architektur:
Stufe 1 verwendet Entlüftungsschlitze an der Trennebene, die etwa 30% des Umfangs abdecken – zwei- bis dreimal so viel wie bei herkömmlichen Abdeckungen. Stufe 2 fügt Entlüftungseinsätze hinter breiten, dünnen Oberflächen hinzu, die senkrecht zu den Bindenähten ausgerichtet sind, um maximale Effizienz zu gewährleisten. Stufe 3 platziert poröse Entlüftungsstahleinsätze (Sinterstahl) oder Entlüftungsstifte an tiefen Rippenenden. Stufe 4 nutzt die Vakuumentlüftung im Werkzeug für kritische medizinische oder optische Komponenten, wobei vor der Einspritzung ein Unterdruck erzeugt wird. Entlüftungsschlitze müssen bearbeitet werden vonDrahterodieren / Erodieren (EDM)auf Toleranzen von ±0,002 mm – ein Bruchteil eines Haares zu tief führt zu Gratbildung, während zu flach die Luft blockiert, was die Standard-CNC-Fräspräzision übersteigt.
Die Entlüftung erfordert ebenfalls aktive Wartung. Entlüftungsschlitze müssen alle zwei bis vier Wochen gereinigt werden. Viele Produktionslinien, die am ersten Tag sauber laufen, zeigen nach drei Monaten täglich Brandflecken, einfach weil polymere flüchtige Bestandteile und Additive die Entlüftungen verstopfen. Wenn dies geschieht, überprüfen Sie die Entlüftungen, bevor Sie die Prozessparameter anpassen. Das Senken von Einspritzgeschwindigkeit und -druck kann Brandflecken leicht reduzieren, verlängert jedoch die Zykluszeiten und führt zu Kurzschüssen in nachfolgenden Schritten.
Eine unzureichende Entlüftung bei einem konventionellen Werkzeug ist ein Ärgernis; bei einem Dünnwandwerkzeug zerstört sie die Ausbringungsraten.
Stahlauswahl und Struktursteifigkeit
Wenn sich der Einspritzdruck verdoppelt, ist herkömmlicher Werkzeugstahl die erste Komponente, die versagt.
Die Standard-Werkzeugbasis verwendet vorvergütete Stähle wie P20 oder 718H mit einer Härte von 28–35 HRC für Formkern- und Formnest-Einsätze, die zuverlässig niedrige bis mittlere Stückzahlen von bis zu 500.000 Schuss bewältigen. Die meisten herkömmlichen Formen für Haushaltsgeräte und Automobile verwenden diese Spezifikation.
Diese Ausgangsbasis kann den Dünnwand-Spritzguss nicht unterstützen. Kavitätendrücke von bis zu 250 MPa führen dazu, dass weichere Stähle unter Last elastisch nachgeben – ein Phänomen, das als „Formatmung“ bekannt ist. Technische Daten zeigen, dass eine Verformung der Aufspannplatte oder des Einsatzes von nur wenigen Hundertstelmillimetern (dünner als ein menschliches Haar) die Trennebene öffnet, was zu Gratbildung führt und Bauteilabmessungen sowie Wandstärke außerhalb der Toleranz geraten lässt. Mikroskopische Verformungen verursachen die kostspieligsten Produktionsprobleme.
Dünnwandwerkzeuge rüsten Kern- und Kavitätseinsätze vollständig auf gehärtete Werkzeugstähle um, beginnend bei HRC 48–52 (und in hochspezialisierten Betrieben über HRC 55 hinausgehend). Für hochvolumige Teile mit kosmetischen Anforderungen wird durchgehärteter S136 für überragende Korrosionsbeständigkeit, Spiegelfähigkeit und eine Lebensdauer von über 1.000.000 Schuss verwendet. Verschleißteile und strukturelle Kerne verwenden durchgehärteten H13 oder S7. Über die Stahlauswahl hinaus erfordern Werkzeugbasen eine starke Verstärkung: dickere Formplatten, dichtere Stützsäulenraster zur Aufnahme von Kavitätsexpansionskräften und ein Verhältnis von Holmabstand zu Formplattendicke von 2:1 oder weniger.
Wenn Gratbildung bei hohem Dünnwanddruck auftritt, sollte Ihr erster Impuls nicht sein, den Einspritzdruck zu senken – dies führt sofort zu unvollständigen Füllungen (Kurzschüssen). Überprüfen Sie zuerst die Schließkraft der Maschine und die Steifigkeit der Werkzeuggrundplatte. Wenn das Werkzeug nachgibt, können Parameteranpassungen die Gratbildung nicht beheben. Deshalb ist die Überprüfung der Stahlspezifikation in einem Angebot wichtig: Wenn ein Lieferant 718H für eine Dünnwandanwendung anbietet, fordern Sie eine Erklärung.
Ohne ausreichende Steifigkeit können selbst perfekt dimensionierte Angüsse und Entlüftungen Teilefehler nicht verhindern.
Unterschiede bei Kühlung und Entformung
Sobald das Formnest gefüllt ist, bleiben zwei Herausforderungen: gleichmäßige Kühlung und fehlerfreies Entformen des Teils.
Bei der Kühlkanalgestaltung folgen Standardkanäle Faustregeln für den Abstand: 8–12 mm Durchmesser, positioniert im Abstand des 1,5- bis 3-fachen des Kanaldurchmessers von der Kavitätenoberfläche. Dünnwandige Teile erfordern eine wesentlich engere Anordnung – die Mittellinien der Kühlkanäle müssen innerhalb des 2-fachen der Wandstärke von der Kavitätenoberfläche liegen (unter 2,0 mm bei einem 1,0 mm Wandteil). Da dünne Bereiche wenig thermische Masse aufweisen, führen geringe Temperaturschwankungen sofort zu Verzug. Wenn konventionelles CNC-Bohren enge Konturen nicht erreichen kann, kühlen Berylliumkupfereinsätze (die Wärme 5- bis 8-mal schneller leiten als Werkzeugstahl) Hotspots, während fortschrittliche Anwendungen 3D-gedruckte konturnahe Kühlkanäle nutzen. Darüber hinaus müssen Kern- und Kavitätenkreisläufe unabhängige Temperaturregelungen aufweisen, da Temperaturunterschiede zwischen den Formhälften die Hauptursache für den Teile-Verzug bleiben.
Beim Auswerfen fehlt dünnen Wänden die strukturelle Steifigkeit, und die durch hohe Kavitätsdrucke eingebrachten Eigenspannungen werden während der Entformung freigesetzt, was zu Spannungsweißbruch führt. Auswerferstift-Weißbruch (Auswerfermarkierungen) tritt an den Stiftpositionen auf, während Schleifweißbruch entlang von Ecken und Rippenfüßen entsteht. Die Ursache liegt meist in einer Kombination aus kleiner Stiftfläche, unzureichendem Entformungsschräge und rauer Kavitätenoberfläche.
Dünnwandwerkzeuge erfordern eine umfassende Anpassung des gesamten Auswerfersystems: Entformungsschrägen erhöhen sich auf 1,5–3° (und 3–5° bei tiefen Kavitäten), was deutlich über den Standardpraktiken liegt. Auswerferstifte müssen gleichmäßig über starre Bereiche wie Rippenkreuzungen und Domfüße verteilt werden, wobei kosmetische Oberflächen zu vermeiden sind. Flachauswerfer und Hülsenauswerfer ersetzen standardmäßige Rundstifte, wo Oberflächenkontakt erforderlich ist, während Dünnwandwerkzeuge für tiefe Kavitäten Stickstoffgasfedern für eine sanfte, gedämpfte Rückstellung integrieren.
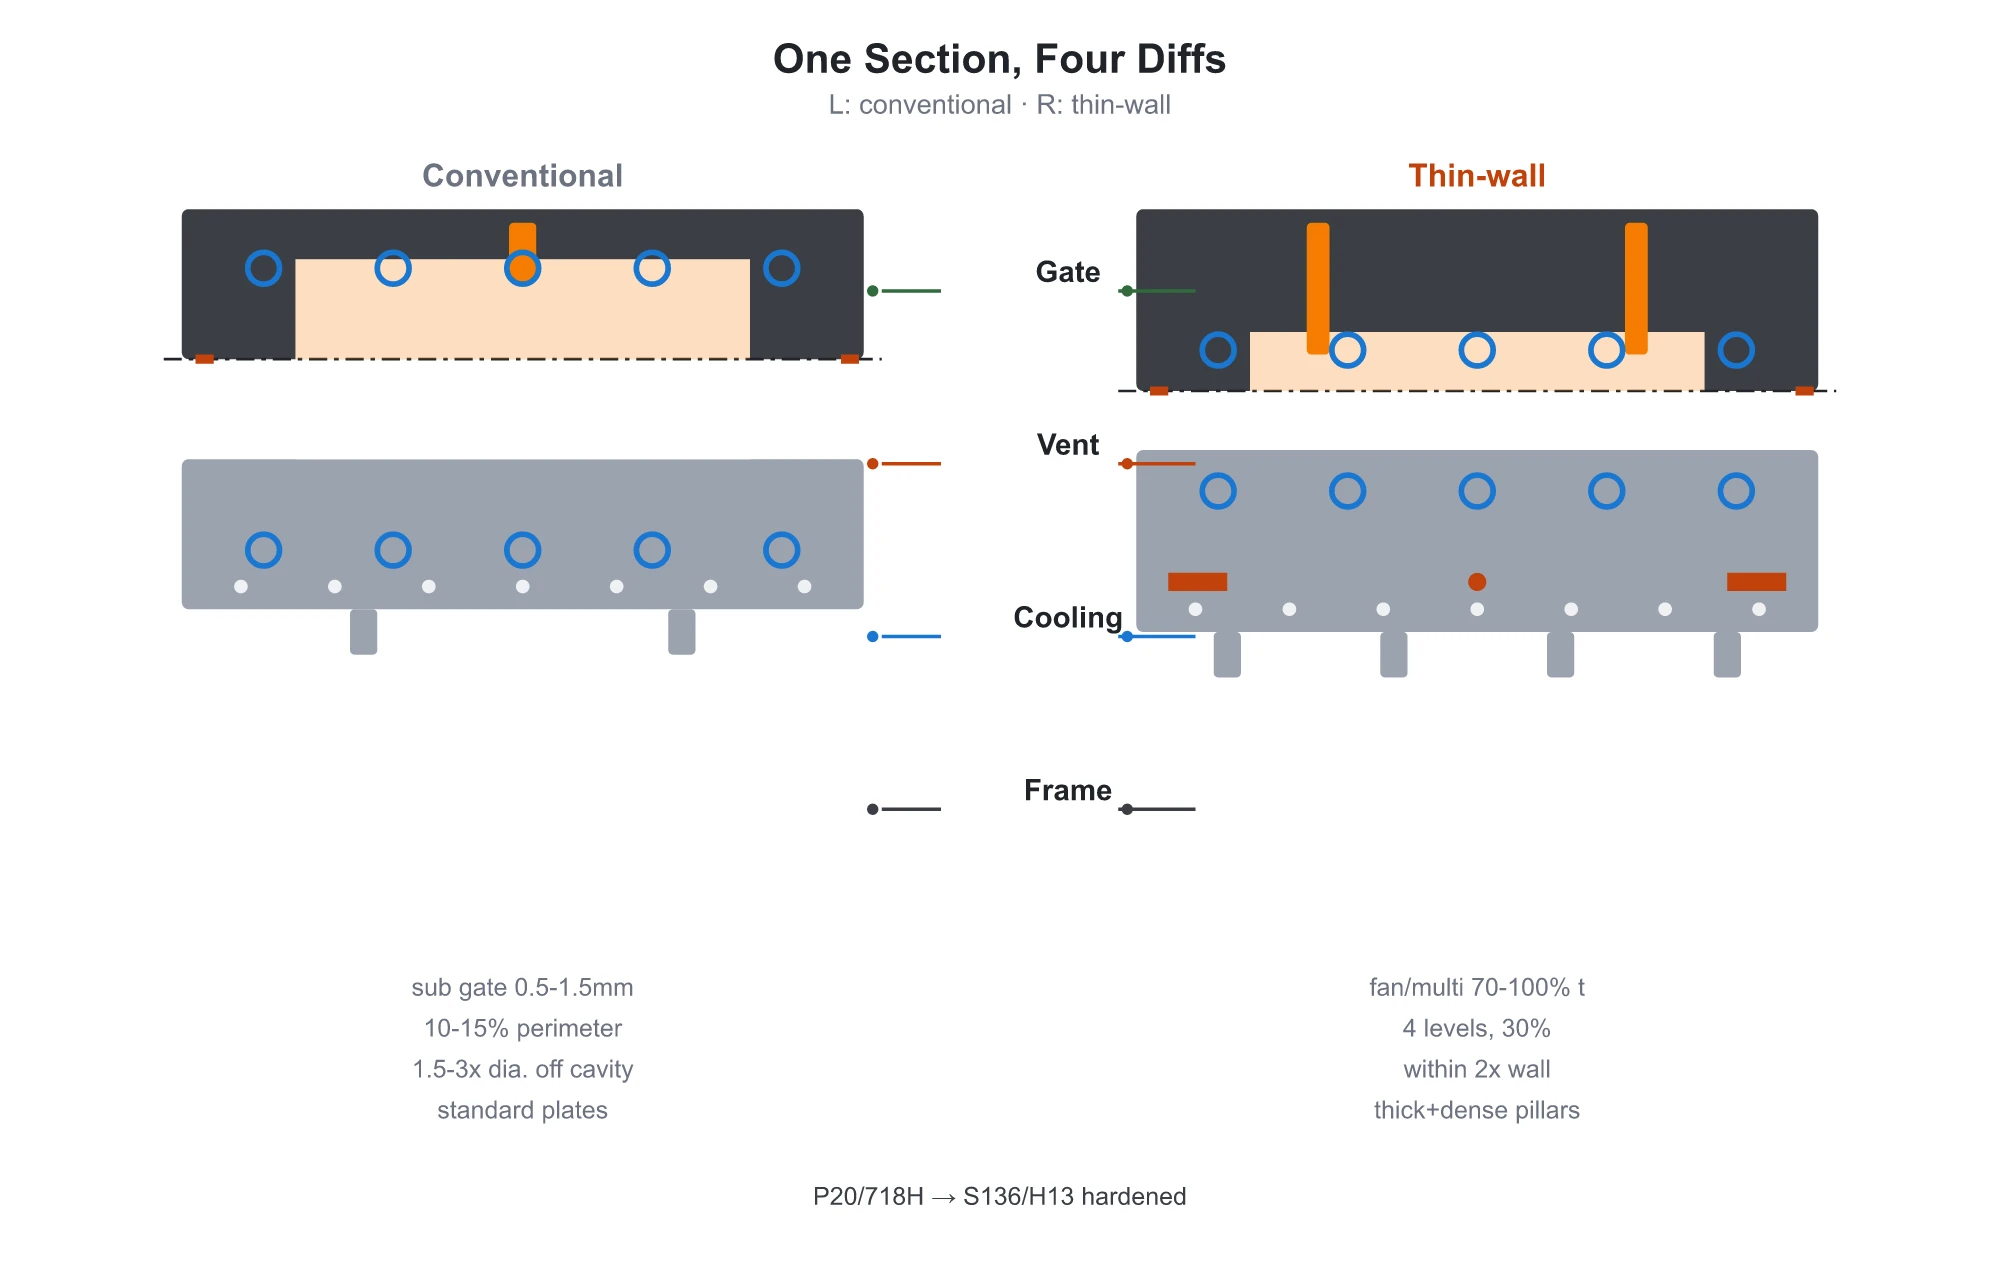
Die strukturellen Unterschiede der einzelnen Subsysteme sind nachfolgend zusammengefasst:
| Subsystem | Konventionelle Werkzeugspezifikation | Spezifikation für Dünnwandwerkzeuge |
|---|---|---|
| Angusssystem | Punktanschnitt / Einzelner Tunnelanschnitt | Fächer-/Mehrfach-/sequenzielle Nadelverschlussdüsen; Anschnitttiefe = 70–100% der Wandstärke |
| Entlüftungssystem | Trennliniennuten, 10–15% Umfangsbedeckung | 4-stufige Entlüftung (Schlitze, Einsätze, poröser Stahl, Vakuum), ~30% Umfangsabdeckung |
| Kühlsystem | Kanäle 1,5–3x Durchmesser vom Formnest entfernt platziert | Kanäle innerhalb der 2-fachen Wandstärke platziert; unabhängige Kern-/Formnestkreisläufe |
| Werkzeugstahl | P20 / 718H vorvergütet (HRC 28–35) | S136 / H13 durchgehärtet (HRC 48–52+) |
| Grundsteifigkeit | Standard-Formplatten + Standard-Stützsäulen | Verdickte Platten, dichtes Stützsäulenraster, Verhältnis von Holmabstand zu Plattendicke ≤ 2:1 |
| Auswurfsystem | Standard-Entformungsschrägen + runde Auswerferstifte | 1,5–3° Entformungsschräge, Flachauswerfer / Auswerferhülsen auf strukturellen Merkmalen platziert |
Diese Vergleichstabelle fasst die kritischen strukturellen Unterschiede zusammen und dient als Bewertungscheckliste bei der detaillierten Prüfung von Werkzeugangeboten.
Wie man ein Werkzeugangebot überprüft
Sie müssen kein Formenkonstrukteur sein, um zu erkennen, ob ein Lieferant ein echtes Dünnwandwerkzeug anbietet oder eine Standardform neu verpackt. Überprüfen Sie diese fünf Punkte:
- Überprüfen Sie die Moldflow-Analyse.Erfahrene Werkzeugmacher können Standardwerkzeuge intuitiv bauen, aber das Zerspanen von Stahl für ein Dünnwandwerkzeug ohne Moldflow-Simulation ist ein reines Glücksspiel. Moldflow erstellt Füllzeitkonturen, Lufteinschlussstellen und Bindenähte. Fordern Sie diesen Bericht bei der Angebotserstellung an. Führen Sie während der T1-Bemusterung Kurzschusstests durch, um die tatsächliche Schmelzfront mit den Simulationsdiagrammen abzugleichen; Abweichungen weisen auf Konstruktions- oder Bearbeitungsfehler hin.
- Stahlhärte bestätigen.Dünnwandwerkzeuge erfordern durchgehärteten Werkzeugstahl mit einer Härte von HRC 48+. Wenn ein Lieferant 718H oder P20 angibt, lassen Sie sich dies begründen.
- Angusskonfiguration prüfen.Ein einzelner Anguss deutet auf ein Standard-Werkzeugkonzept hin. Fächerangüsse, Mehrpunktangüsse oder sequentielle Nadelverschlussangüsse demonstrieren Dünnwandtechnik.
- Entlüftungsstufen bewerten.Sich ausschließlich auf Entlüftungsschlitze in der Trennebene zu verlassen, stellt eine konventionelle Ausführung dar. Echte Dünnwandkonzepte integrieren Entlüftungseinsätze, porösen Stahl oder Vakuum-Unterstützungssysteme.
- Definieren Sie quantitative Abnahmekriterien.Verlassen Sie sich niemals allein auf erste Musterteile. Führen Sie 100 bis 300 kontinuierliche Schüsse durch, um die Maßhaltigkeit und Prozessfähigkeit (Cpk) zu bewerten. Stellen Sie sicher, dass Ihr Vertrag Liefermeilensteine, die garantierte Schusszahl und die Verantwortlichkeiten für Änderungen schriftlich festlegt.
Sollten Sie während der Werkzeugerprobung Fehler feststellen, nutzen Sie diese Diagnosetabelle:
| Versuchsfehler | Hauptprüfpunkt | Kann eine Parameteroptimierung das Problem beheben? |
|---|---|---|
| Kurzschüsse / unvollständige Füllung | Anschnittabmessungen, Anschnittanzahl, Kavitätenentlüftung | Nein, wenn eingeschlossene Luft die Schmelze abfedert, erfordert dies eine Werkzeugmodifikation. |
| Brandflecken am Füllende | Entlüftungsposition/-fläche, verstopfte Entlüftungsschlitze | Reinigung befreit Schlitze, aber unzureichender Entlüftungsbereich erfordert eine Werkzeugmodifikation. |
| Spannungsweißbruch / Schleifspuren | Auswerferkontaktfläche, Entformungsschräge, Kavitätenpolitur | Polieren behebt leichte Ziehspuren, aber ein unzureichender Entformungswinkel erfordert eine Werkzeugmodifikation. |
| Grat an der Trennlinie | Schließkraft, Steifigkeit der Formgrundplatte | Nein, wenn Aufspannplatten oder Formeinsätze unter Druck nachgeben. |
Erfahrene Formenbauer teilen eine bewährte Faustregel: Probleme beim Spritzgießen sind zu 70% auf das Werkzeug, zu 20% auf die Prozessparameter und zu 10% auf das Harz zurückzuführen. Endlose Anpassungen der Maschinenparameter kaschieren nur oberflächliche Symptome; sie können strukturelle Formfehler nicht beheben. Wenn Sie diese Checkliste zu Gesprächen mit Formenlieferanten mitbringen, schützt Sie das davor, mit der Aussage „Wir werden einfach die Maschineneinstellungen anpassen“ abgewimmelt zu werden.
Wann ein Dünnwand-Spritzgusswerkzeug erforderlich ist
Beachten Sie drei praktische Entscheidungsregeln:
- Wandstärke über 1,5 mm mit einem L/t-Verhältnis unter 100:1:Konventionelle Werkzeuge sind völlig ausreichend; zahlen Sie nicht extra für Dünnwand-Spezifikationen.
- Wandstärke unter 1,0 mm oder einem L/t-Verhältnis über 150:1:Sie müssen ein spezielles Dünnwandwerkzeug bauen. Anguss, Entlüftung, Stahlhärte und Steifigkeit funktionieren als integriertes System – die Änderung nur eines Elements wird nicht funktionieren.
- Die Übergangszone (Wandstärke 1,0–1,5 mm, L/t-Verhältnis 100–150:1):Vermeiden Sie das Rätselraten und führen Sie zuerst eine Moldflow-Simulation durch, um den Werkzeugbedarf mittels Füllanalyse zu ermitteln.
Wie hoch ist der Preisunterschied? Ein Dünnwand-Spritzgusswerkzeug kostet 10% bis 40% mehr als ein herkömmliches Spritzgusswerkzeug. Dieser Aufpreis fließt direkt in durchgehärtete Stähle, eng anliegende Kühlkanäle, mehrstufige Entlüftung und verstärkte Werkzeuggrundplatten. Wenn Sie Ihr Werkzeugbudget optimieren möchten, rechnen Sie zuerst nach, um zu überprüfen, ob Ihr Bauteil wirklich eine Dünnwandstruktur benötigt.
Ein Dünnwandwerkzeug ist keine leichtere Version eines Standardwerkzeugs – es ist ein entwickeltes Werkzeugsystem, das für hohen Druck und extreme Geschwindigkeiten ausgelegt ist. Ist das strukturelle Design fehlerhaft, können niedrige Anfangskosten und die Maschineneinstellung das Projekt nicht retten. Bei korrekter Konfiguration zahlt sich die anfängliche Investition durch problemlose Werkzeugtests und eine stabile Hochvolumenproduktion aus.
Bei Moldsteells – einemSpritzgussformenhersteller— wir sind spezialisiert auf die hochpräzise Formenfertigung. Wenn Sie ein Dünnwandbauteil zur Evaluierung haben, senden Sie uns Ihre Teilezeichnungen und Wandstärkenangaben. Wir berechnen das L/t-Verhältnis, führen Moldflow-Simulationen durch und konfigurieren den richtigen Anguss, die Entlüftung und die Stahlsorten, um Ihnen eine maßgeschneiderte Lösung für die Formenfertigung zu bieten.





