
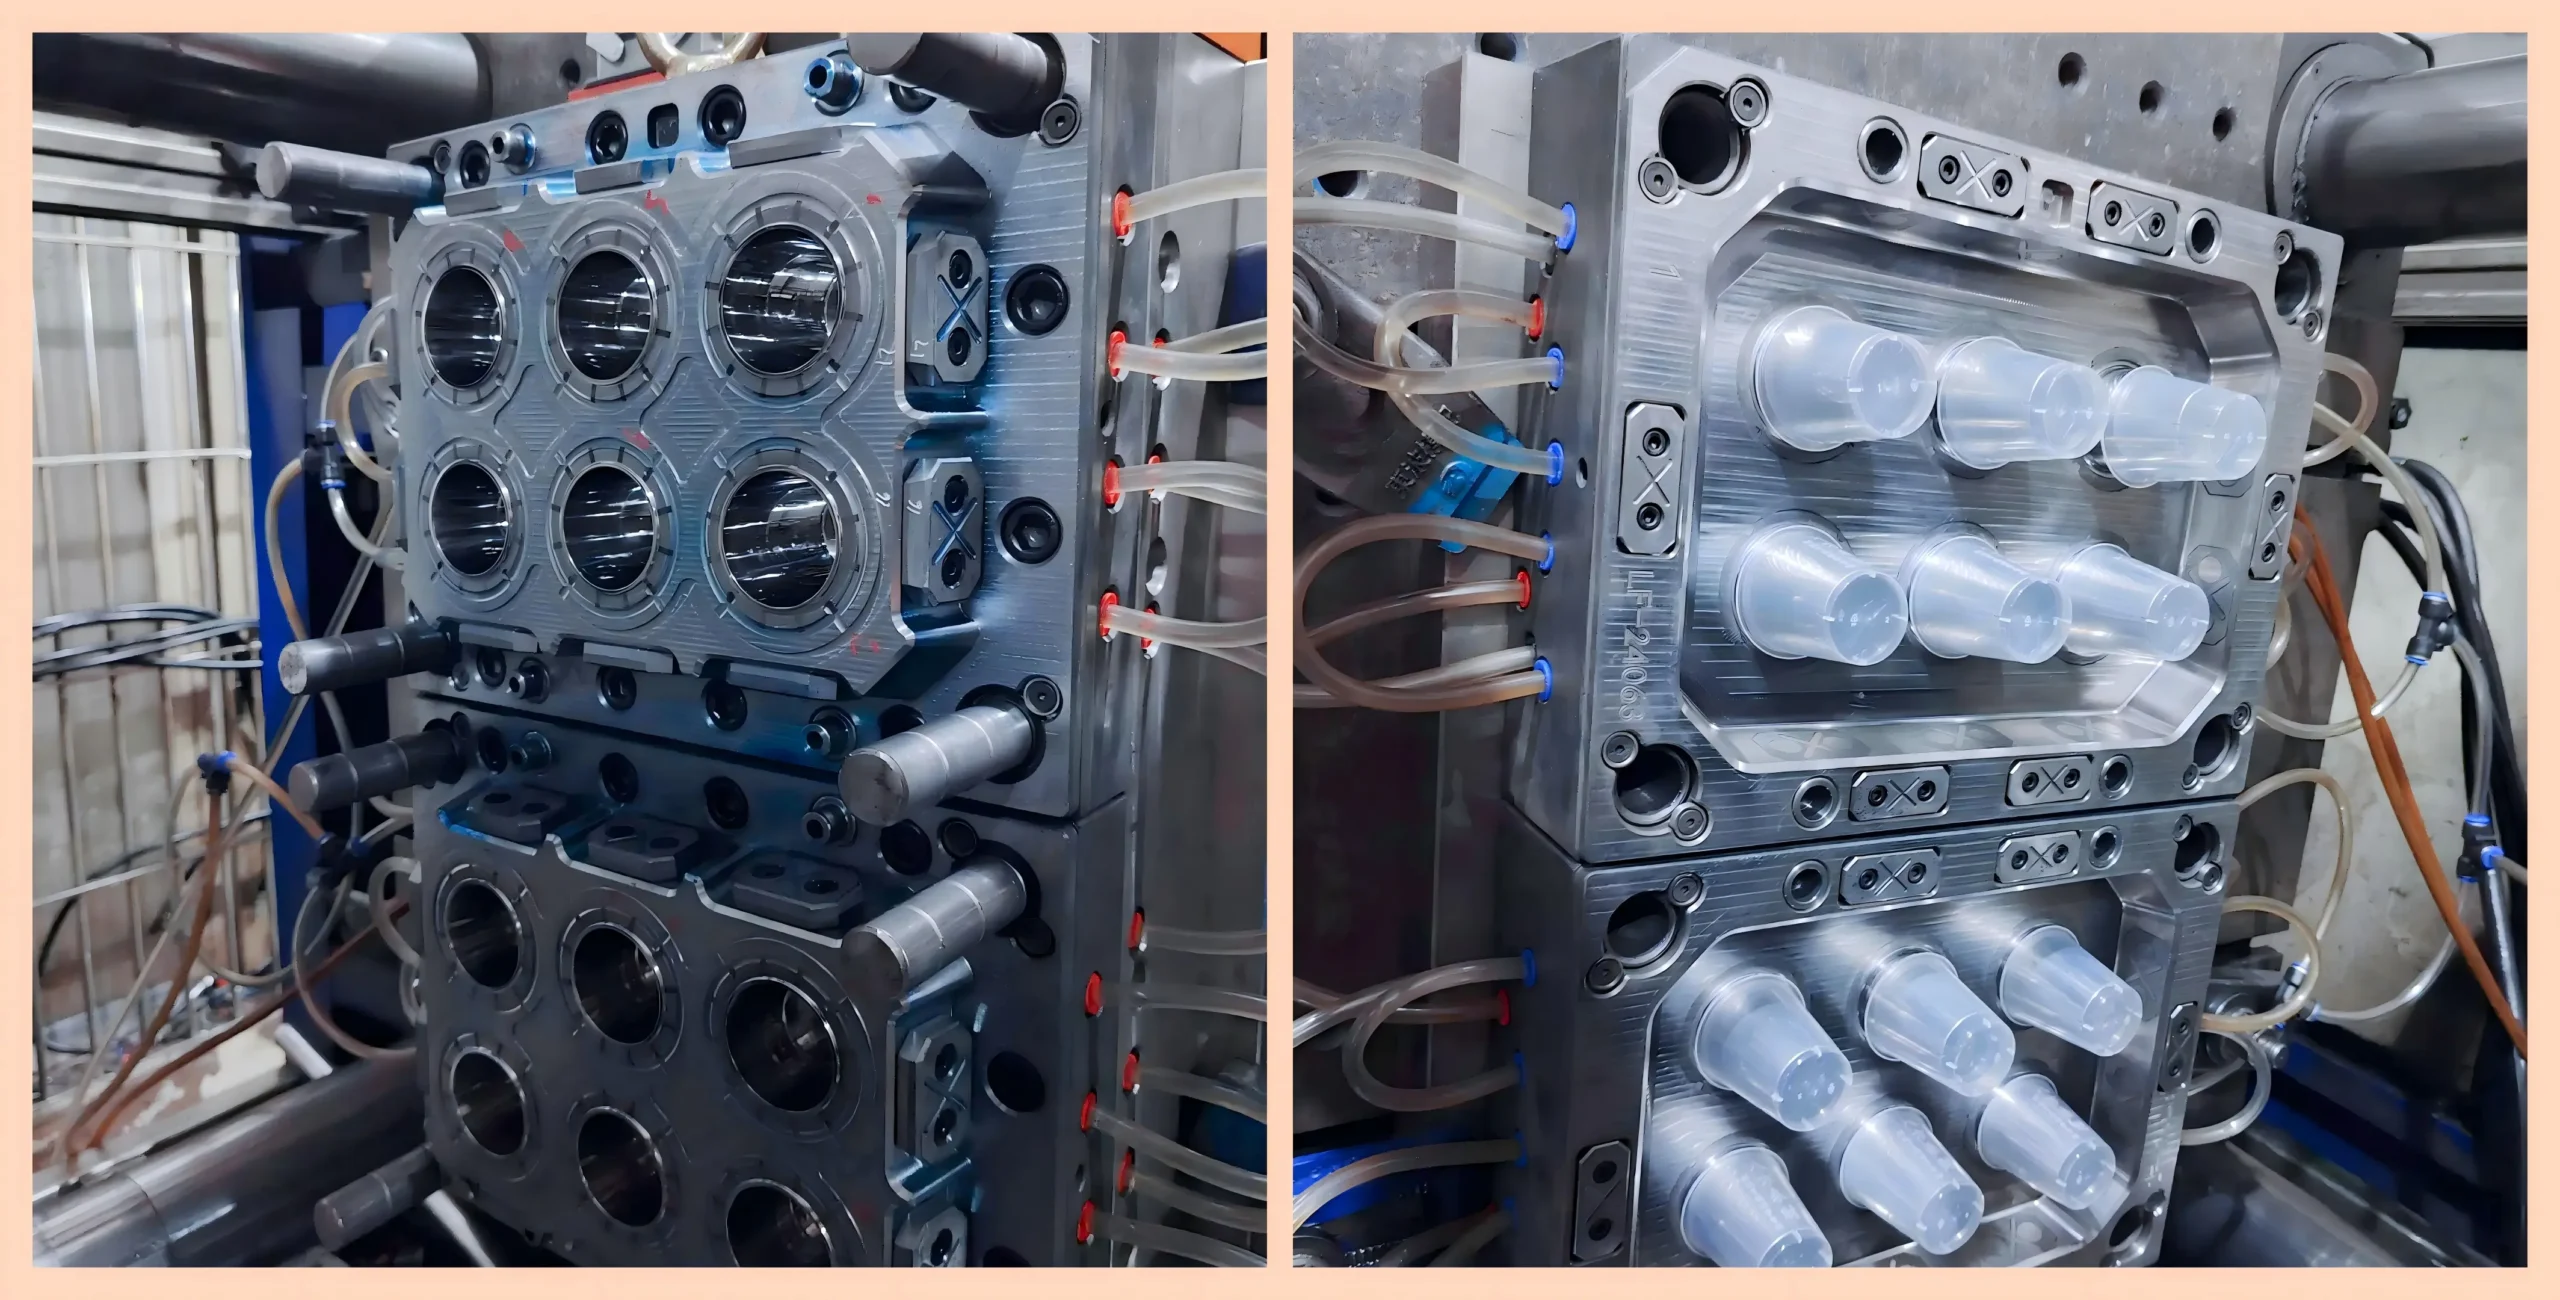
Khi bạn tiếp cận các nhà sản xuất khuôn với bản vẽ vỏ bọc 0.8 mm, hầu hết các xưởng sẽ nói rằng họ có thể chế tạo nó. Tuy nhiên, một số thiết kế công cụ đặc biệt cho ép phun thành mỏng, trong khi những người khác báo giá cấu trúc khuôn thông thường—chỉ để gặp phải tình trạng thiếu liệu và vết cháy trong quá trình thử khuôn. Để phân biệt hai loại này, hãy đặt ra một tiêu chuẩn rõ ràng: nếu độ dày thành dưới 1.0 mm (hoặc lên đến 1.5 mm trong các định nghĩa rộng hơn) hoặc tỷ lệ chiều dài dòng chảy trên độ dày (L/t) vượt quá 150:1, công cụ đó yêu cầu một khuôn thành mỏng chuyên dụng.Khuôn ép nhựathiết kế.
Khuôn thành mỏng không đơn thuần là một khuôn thông thường được loại bỏ vật liệu thừa. Nó được thiết kế từ đầu để chịu được tốc độ và áp suất phun cực cao. Cổng phun, hệ thống thoát khí, làm mát, độ cứng của thép và hệ thống đẩy — tất cả năm hệ thống con này phải thích ứng đồng bộ với nhau. Một khi bạn hiểu rõ các cấu hình cụ thể trên năm lĩnh vực này, bạn có thể ngay lập tức nhận biết liệu đề xuất dụng cụ của nhà cung cấp có thực sự đáp ứng các tiêu chuẩn khuôn thành mỏng hay chỉ là cắt giảm chi phí.
Thế nào là đúc thành mỏng?
0.8 mm có được coi là thành mỏng không? Còn 1.2 mm thì sao? Chỉ đo độ dày thành danh nghĩa là chưa đủ. Trong thực tế, ngành công nghiệp dựa vào hai tiêu chuẩn.
Tiêu chuẩn đầu tiên là độ dày thành danh nghĩa. Ngành ép phun thường định nghĩa các chi tiết có độ dày dưới 1.0 mm (và lên đến 1.5 mm theo các tiêu chí rộng hơn) là chi tiết thành mỏng. Các bộ phận lớn tuân theo các quy tắc khác—một tấm nội thất ô tô dày 2.0 mm cũng có thể được coi là thành mỏng vì “mỏng” luôn tương đối so với kích thước tổng thể của chi tiết và quãng đường dòng chảy của vật liệu, chứ không phải là một con số tuyệt đối.
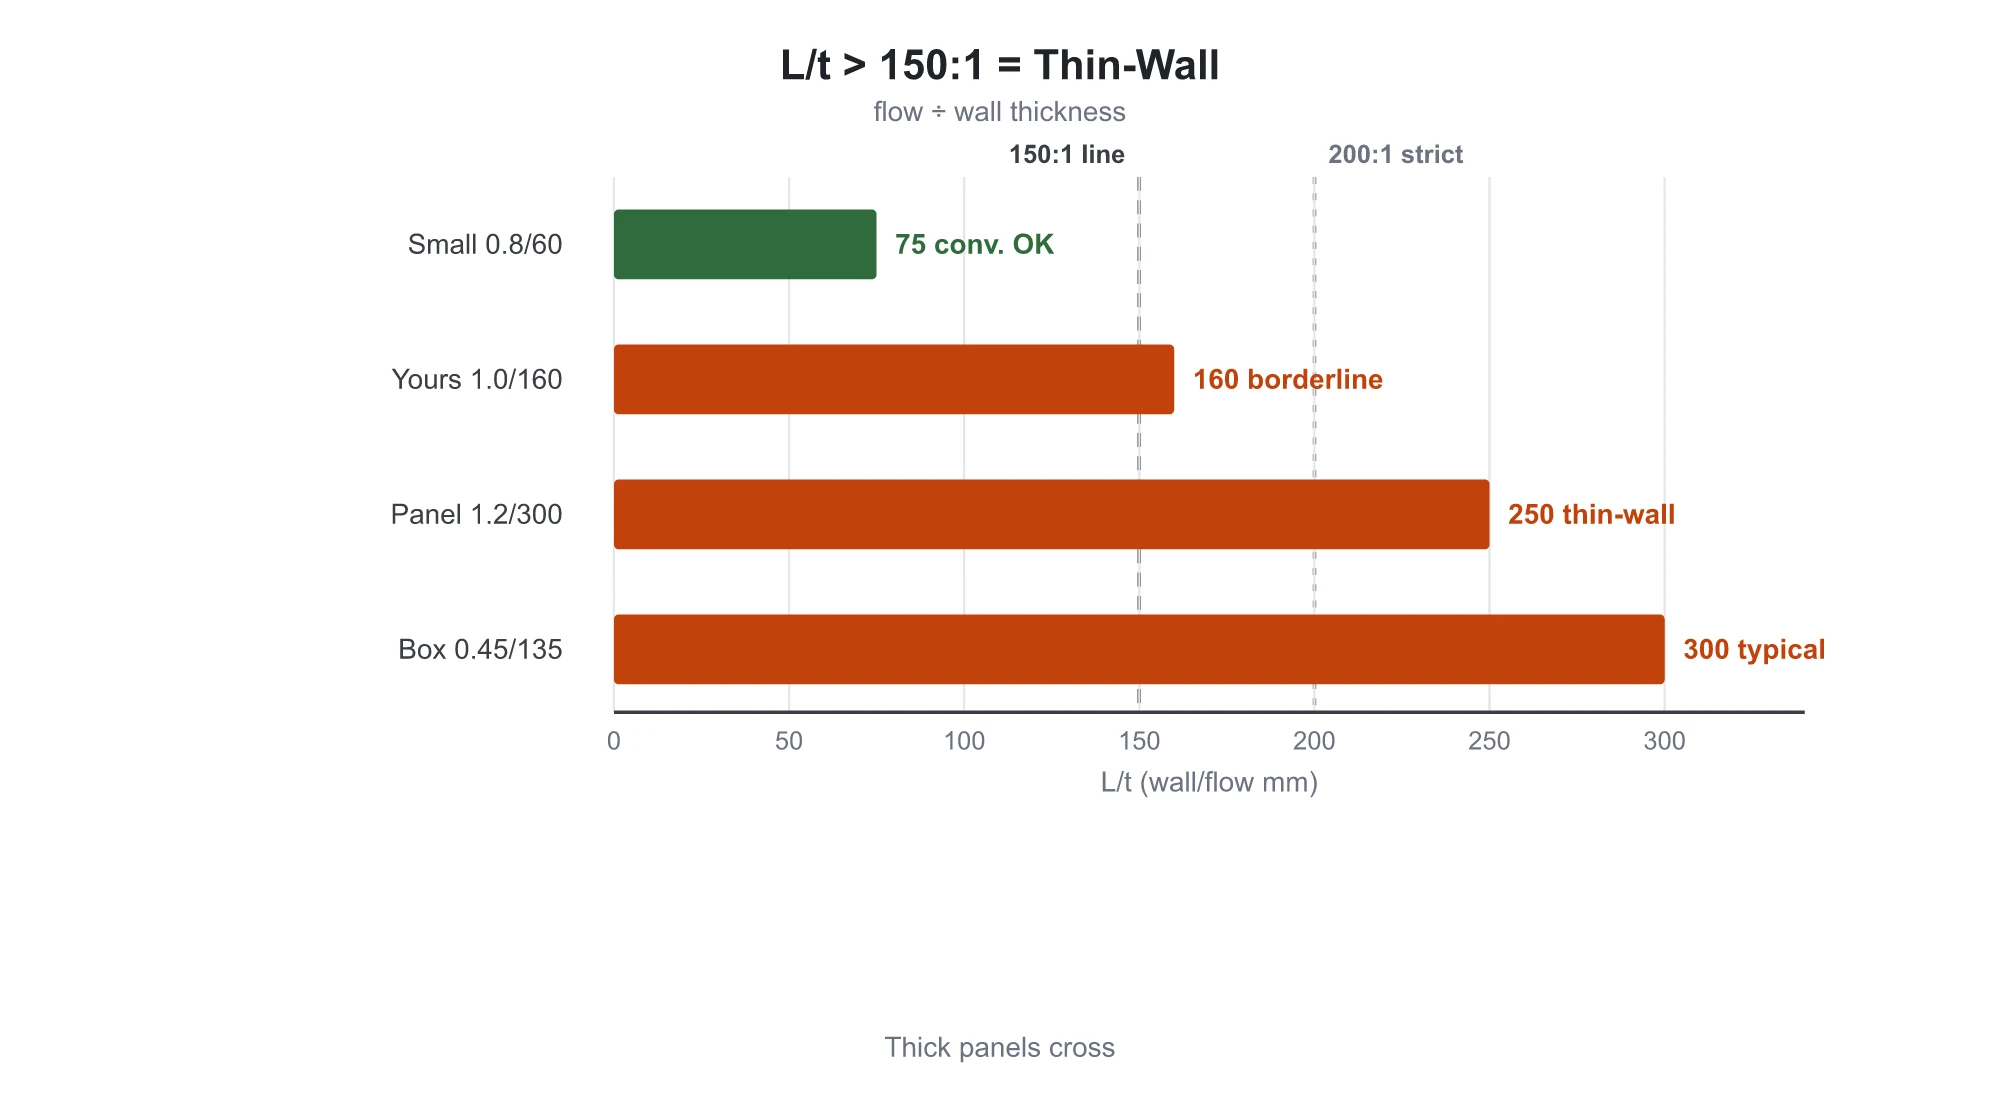
Chỉ số thứ hai, đáng tin cậy hơn là tỷ lệ chiều dài dòng chảy trên độ dày (L/t) – khoảng cách dòng chảy của vật liệu nóng chảy dài nhất chia cho độ dày thành danh nghĩa. Chiều dài dòng chảy đo khoảng cách từ cổng phun đến điểm xa nhất của lòng khuôn, có thể lấy trực tiếp từ mô hình chi tiết. Khi tỷ lệ L/t vượt quá 150:1 (hoặc 200:1 trong các xưởng nghiêm ngặt hơn), bạn phải coi công việc đó là ép phun thành mỏng. Bạn có thể tự tính toán: một hộp đựng thực phẩm dùng một lần có chiều dài dòng chảy 135 mm và độ dày thành 0,45 mm cho tỷ lệ L/t là 300 (135 ÷ 0,45). Nếu chi tiết của bạn có thành dày 1,0 mm và vật liệu nóng chảy di chuyển 160 mm, tỷ lệ L/t là 160 – rơi vào phạm vi thành mỏng.
Các tấm phẳng lớn gây ra những nhận định sai lầm phổ biến nhất: một thành dày 1.2 mm có thể trông đủ dày, nhưng chiều dài dòng chảy 300 mm cho tỷ lệ L/t là 250:1, đòi hỏi quy trình gia công thành mỏng hoàn chỉnh. Ngược lại, một chi tiết nhỏ 0.8 mm với chiều dài dòng chảy chỉ 60 mm cho tỷ lệ L/t là 75, mà khuôn thông thường có thể dễ dàng xử lý.
Việc lựa chọn nhựa cũng quan trọng không kém. Một loại polypropylene (PP) có Tốc độ chảy của vật liệu nóng chảy (MFR) là 12 g/10 phút có thể chạy trơn tru trên một chi tiết tiêu chuẩn dày 2.0 mm nhưng gây ra 100% lỗi thiếu liệu trên một chi tiết thành mỏng 0.7 mm. Ép phun thành mỏng đòi hỏi các loại nhựa có độ chảy cao: MFR 30+ cho nhựa thông dụng và MFR 15–20+ cho nhựa kỹ thuật. Tính chất của nhựa và cấu tạo khuôn phải đi đôi với nhau – một chi tiết thường bị bỏ qua trong quá trình xác định phạm vi dự án.
Áp dụng hai tiêu chí này sẽ cho bạn câu trả lời rõ ràng liệu sản phẩm của bạn thuộc loại khuôn thông thường hay khuôn thành mỏng.
Tại sao cấu trúc khuôn thành mỏng cần phải thay đổi
Mọi khuôn ép phun đều thực hiện năm bước quy trình cốt lõi: nhựa nóng chảy trong nòng phun, phun qua cuống phun, kênh dẫn và cổng phun vào khoang khuôn (điền đầy), nén dưới áp suất giữ để bù co ngót, làm mát dọc theo đường nước để đông đặc, và đẩy ra bằng chốt đẩy. Ép phun thông thường và ép phun thành mỏng tuân theo cùng một trình tự quy trình—sự khác biệt hoàn toàn xảy ra trong giai đoạn phun-điền đầy.
Sự khác biệt nằm ở một thách thức vật lý duy nhất: ép phun thành mỏng phải chạy đua với sự đông cứng. Trong một chi tiết thông thường dày 2.0 mm, lõi vẫn ở trạng thái nóng chảy ngay cả khi lớp vỏ ngoài đông đặc, cho phép thời gian điền đầy khuôn từ 1 đến 5 giây. Ngược lại, một chi tiết thành mỏng 0.8 mm tạo ra sự tiếp xúc nhiệt tức thì trên toàn bộ mặt cắt ngang của nó. Khi lớp đông cứng phát triển, kênh dẫn dòng chảy hẹp lại nhanh chóng, buộc thời gian điền đầy khuôn phải giảm xuống dưới 0.5 giây—và nhanh tới 0.05 đến 0.15 giây đối với các chi tiết cực mỏng 0.5 mm. Bất kỳ sự chậm trễ nào cũng làm đông cứng mặt chảy trước khi nó đến cuối khoang khuôn, gây ra ngay lập tức các sản phẩm thiếu liệu.
Để nắm bắt được khoảng thời gian hẹp này, cần các thông số máy mạnh mẽ: tốc độ phun tăng từ 50–200 mm/s lên 300–600 mm/s; áp suất phun tăng gấp đôi từ 70–140 MPa lên 140–250 MPa; và lực kẹp khuôn yêu cầu tăng từ 0.3–0.5 tấn/cm² lên 0.5–0.8 tấn/cm² dựa trên diện tích chiếu để ngăn ngừa bavia dọc theo đường phân khuôn dưới áp suất cao.
Trong khi những tốc độ và áp lực này quyết định thông số kỹ thuật của máy, thì khuôn lại chịu gánh nặng vật lý thực sự. Áp lực tăng gấp đôi tác động trực tiếp lên thép khuôn, trong khi mặt sóng chảy di chuyển nhanh hơn nhiều lần buộc phải thiết kế lại hoàn toàn cổng phun và hệ thống thoát khí. Lợi ích thu được là đáng kể: thời gian chu kỳ khuôn thành mỏng chỉ từ 2 đến 5 giây so với 15 đến 60 giây đối với các bộ phận thông thường—một mức tăng năng suất từ 5 đến 10 lần, thúc đẩy hiệu quả kinh tế sản xuất cùng với việc tiết kiệm nhựa. Mọi sự khác biệt về cấu trúc trên năm hệ thống con của khuôn đều bắt nguồn trực tiếp từ những yêu cầu vật lý này.

Sự khác biệt giữa hệ thống cổng phun và kênh dẫn
Vật liệu nóng chảy phải đi vào khoang khuôn một cách hiệu quả, khiến hệ thống cổng phun trở thành rào cản quan trọng đầu tiên.
Quy trình đúc khuôn tiêu chuẩn đã quen thuộc: các chi tiết nhỏ đến trung bình có một lòng khuôn thường sử dụng cổng phun điểm hoặc cổng phun ngầm (sub gate). Đường kính cổng phun tuân theo quy tắc tiêu chuẩn 0.5–1.5 mm, với việc cân bằng kênh dẫn được áp dụng cho các bố cục nhiều lòng khuôn.
Khuôn thành mỏng đòi hỏi ba thay đổi cơ bản:
Đầu tiên, độ dày cổng phun không thể mỏng hơn đáng kể so với độ dày thành danh nghĩa. Tiêu chuẩn công nghiệp quy định độ dày cổng phun từ 70% đến 100% so với độ dày thành danh nghĩa. Nếu cổng phun đông đặc sớm, áp suất duy trì không thể điền đầy khoang khuôn, dẫn đến sản phẩm thiếu liệu và vết lõm co ngót. Thời gian điền đầy trong ép phun thành mỏng chỉ kéo dài từ 0.5 đến 1.5 giây (so với 3–10 giây theo cách thông thường); điền đầy lâu hơn không có tác dụng vì thành khuôn đông đặc ngay lập tức, và áp suất quá mức chỉ gây ba via tại đường phân khuôn.
Thứ hai, các loại cổng phun phải được điều chỉnh. Các chi tiết rộng, phẳng yêu cầu cổng phun dạng quạt để phân phối vật liệu nóng chảy đều và ngăn ngừa tắc nghẽn hoặc nén cục bộ. Các hình dạng dài, hẹp có chiều dài dòng chảy vượt quá 100 mm yêu cầu cổng phun đa điểm. Đối với sản xuất số lượng lớn, hệ thống kênh nóng có van điều khiển tuần tự sẽ mở các cổng phun theo các giai đoạn được kiểm soát, truyền vật liệu nóng chảy về phía trước một cách trơn tru thay vì dồn dập cùng một lúc.
Thứ ba, kênh dẫn phải ngắn, dày và cân bằng. Các hướng dẫn đã được chứng minh trong ngành quy định kênh dẫn chính/kênh dẫn cấp liệu ở mức 8–12 mm và kênh dẫn nhánh ở mức 6–10 mm. Kênh dẫn dài, quanh co gây sụt áp nghiêm trọng. Bởi vì ép phun thành mỏng ưu tiên tốc độ điền đầy hơn áp suất phun, tổn thất kênh dẫn quá mức sẽ làm thiếu vật liệu ở cuối khoang khuôn.
Khi xem xét báo giá dụng cụ, một cổng phụ đơn lẻ phản ánh tư duy truyền thống, trong khi cổng quạt, cổng đa điểm hoặc cổng van tuần tự xác nhận một phương pháp tiếp cận thành mỏng thực sự.
Thoát khí: Nguyên nhân gây lỗi lớn nhất
Khi dòng chảy vật liệu tràn vào, không khí bị kẹt phải thoát ra ngay lập tức. Trong số năm hệ thống con, hệ thống thoát khí thường gặp sự cố đầu tiên trên khuôn thành mỏng.
Không khí bên trong khoang khuôn không thể tự biến mất; nó phải thoát ra với tốc độ chính xác của dòng chảy vật liệu đang tiến vào. Không khí bị kẹt, nén lại bởi dòng chảy vật liệu tốc độ cao, nóng lên tức thì đến 400–500 °C, gây ra các vết cháy sém màu nâu sẫm trên nhựa—một lỗi được gọi là “dieseling” hoặc “kẹt khí ở cuối chu trình điền đầy.” Các bẫy khí nhỏ gây ra các lỗi thiếu liệu cục bộ và đường hàn đổi màu, trong khi lỗi dieseling nghiêm trọng sẽ làm rỗ và ăn mòn chính khoang khuôn.
Tại sao hệ thống thoát khí thông thường lại hiệu quả cho khuôn tiêu chuẩn? Các khe thoát khí trên đường phân khuôn, được định cỡ theo độ nhớt của nhựa, thường là đủ: độ sâu 0,01–0,02 mm cho nhựa chảy cao như PA và POM, 0,03 mm cho ABS, và 0,02–0,04 mm cho PC và PMMA có độ nhớt cao. Các khe sâu hơn sẽ gây ra ba via, trong khi các khe nông hơn sẽ làm tắc nghẽn luồng khí. Việc bao phủ 10% đến 15% chu vi đường phân khuôn đáp ứng các yêu cầu đúc tiêu chuẩn.
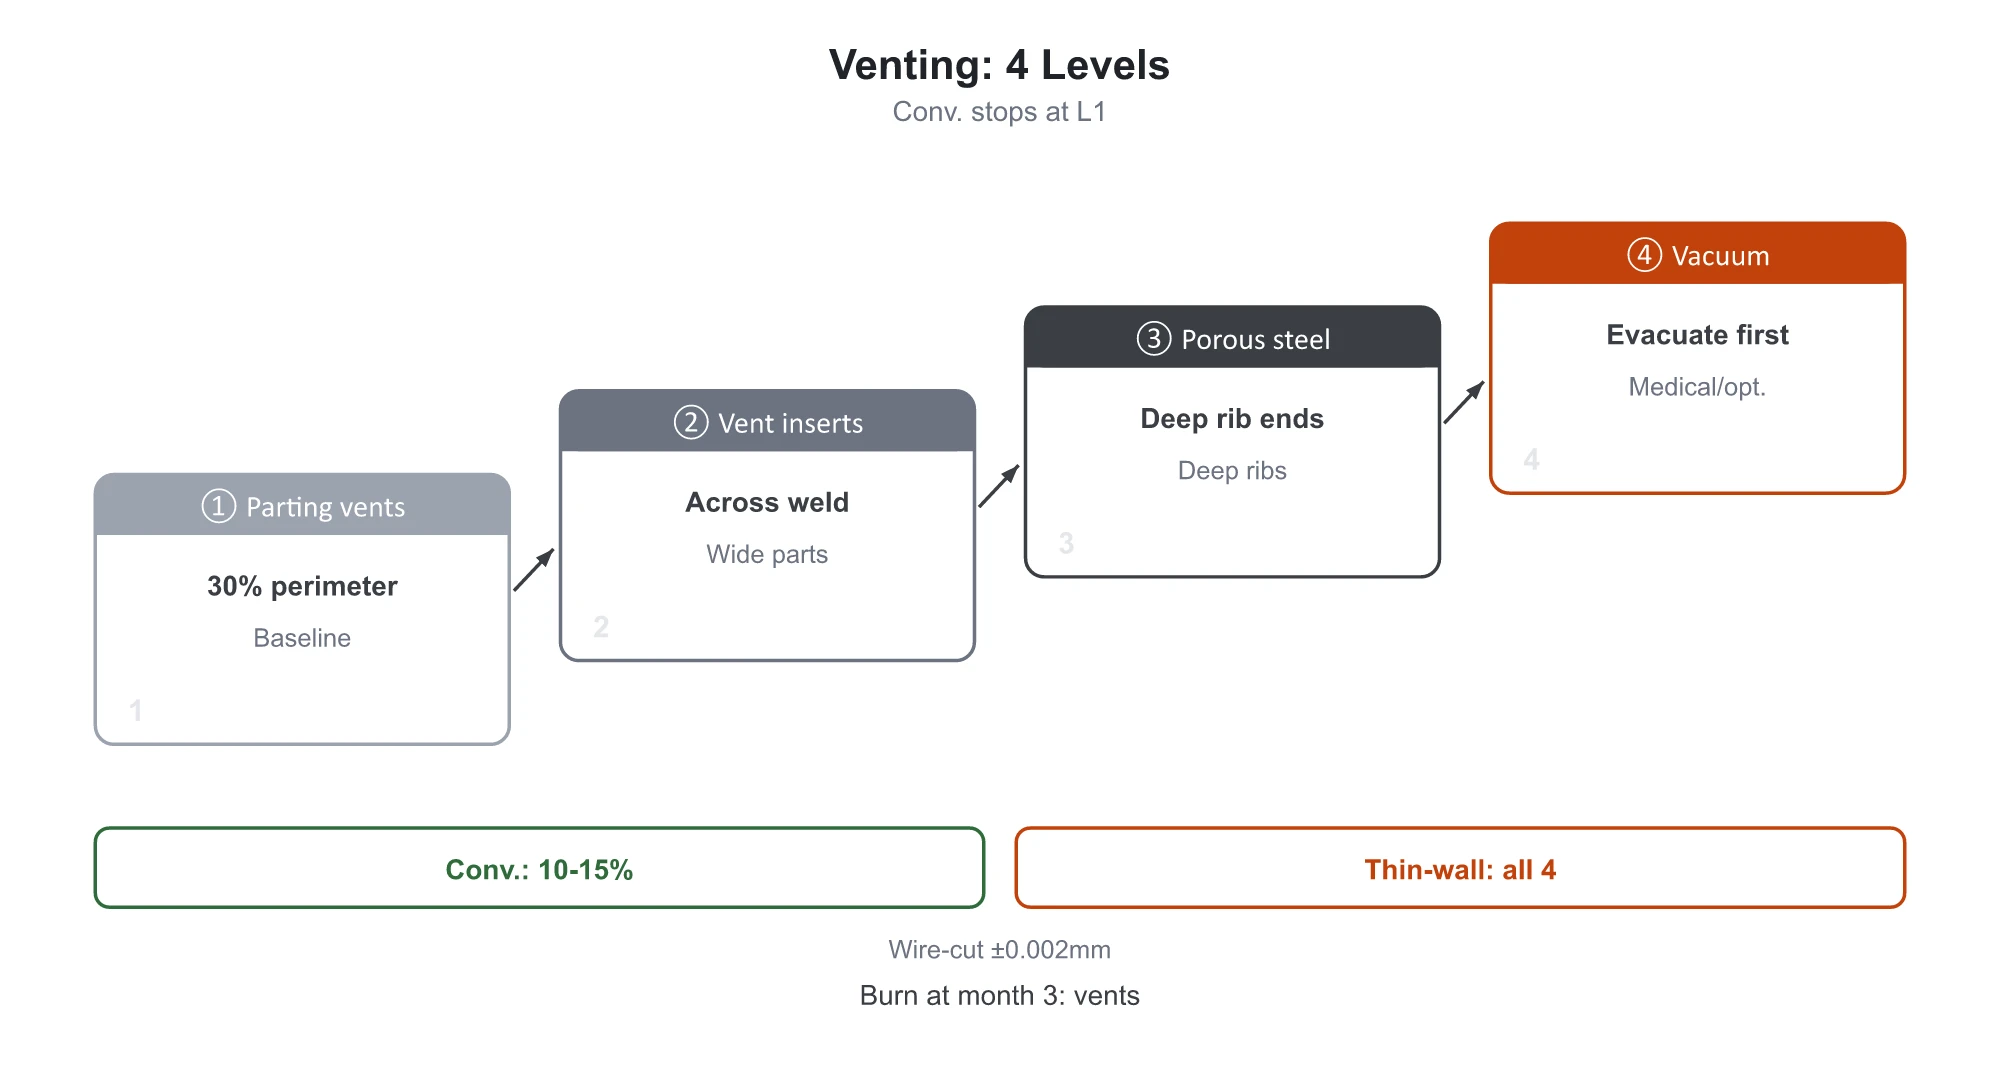
Ép phun thành mỏng thất bại do tốc độ cực cao: dòng chảy vật liệu nóng chảy di chuyển với tốc độ hàng trăm milimét mỗi giây thay vì hàng chục. Các khe hở tự nhiên xung quanh chốt đẩy và đường phân khuôn không thể thoát khí đủ nhanh. Áp suất ngược tạo ra một đệm khí ngăn vật liệu nóng chảy đến cuối lòng khuôn—nghĩa là các lỗi thiếu liệu và cháy vật liệu thường có cùng một nguyên nhân gốc rễ. Do đó, việc thoát khí cho khuôn thành mỏng đòi hỏi một kiến trúc bốn cấp độ:
Cấp độ 1 sử dụng các khe thoát khí đường phân khuôn bao phủ khoảng 30% chu vi—gấp hai đến ba lần phạm vi thông thường. Cấp độ 2 bổ sung các miếng thoát khí phía sau các bề mặt rộng, mỏng, định hướng vuông góc với đường hàn để đạt hiệu quả tối đa. Cấp độ 3 đặt các lõi thoát khí bằng thép xốp (thép thiêu kết) hoặc chốt thoát khí ở cuối gân sâu. Cấp độ 4 sử dụng hút chân không trong khuôn cho các bộ phận y tế hoặc quang học quan trọng, tạo áp suất âm trước khi phun. Các khe thoát khí phải được gia công bởiCắt dây / EDMvới dung sai ±0,002 mm—sâu hơn một chút (chỉ bằng một phần sợi tóc) sẽ gây ra ba via, trong khi quá nông sẽ chặn khí, vượt quá độ chính xác phay CNC tiêu chuẩn.
Việc thoát khí cũng đòi hỏi bảo trì tích cực. Các khe thoát khí cần được làm sạch hai đến bốn tuần một lần. Nhiều dây chuyền sản xuất hoạt động trơn tru vào ngày đầu tiên bắt đầu xuất hiện các vết cháy hàng ngày sau ba tháng, đơn giản vì các chất bay hơi và phụ gia polymer làm tắc nghẽn các lỗ thoát khí. Khi điều này xảy ra, hãy kiểm tra các lỗ thoát khí trước khi điều chỉnh các thông số quy trình. Giảm tốc độ và áp suất phun có thể làm giảm nhẹ các vết cháy, nhưng nó kéo dài thời gian chu kỳ và tạo ra các sản phẩm thiếu liệu ở giai đoạn sau.
Thoát khí không đủ trên khuôn thông thường chỉ là một sự phiền toái; nhưng trên khuôn thành mỏng, nó sẽ phá hủy tỷ lệ sản xuất.
Lựa chọn thép và độ cứng vững kết cấu
Khi áp suất phun tăng gấp đôi, thép khuôn tiêu chuẩn là thành phần đầu tiên bị hỏng.
Tiêu chuẩn cơ bản về dụng cụ khuôn sử dụng thép đã được tiền tôi cứng như P20 hoặc 718H với độ cứng HRC 28–35 cho các lõi và lòng khuôn, có thể xử lý đáng tin cậy các khối lượng sản xuất từ thấp đến trung bình lên đến 500.000 lần phun. Hầu hết các khuôn thông thường cho thiết bị gia dụng và ô tô đều sử dụng thông số kỹ thuật này.
Nền tảng đó không thể hỗ trợ đúc thành mỏng. Áp suất lòng khuôn đạt 250 MPa khiến thép mềm hơn bị biến dạng đàn hồi dưới tải trọng—một hiện tượng được gọi là “thở khuôn”. Dữ liệu kỹ thuật cho thấy độ lệch của tấm khuôn hoặc insert chỉ vài phần trăm milimet (mỏng hơn sợi tóc người) sẽ làm đường phân khuôn mở ra, tạo ra bavia và khiến kích thước chi tiết cùng độ dày thành bị lệch khỏi dung sai. Những biến dạng vi mô này gây ra các vấn đề sản xuất tốn kém nhất.
Khuôn thành mỏng nâng cấp hoàn toàn các lõi và lòng khuôn thành thép công cụ đã tôi cứng, bắt đầu từ HRC 48–52 (và vượt quá HRC 55 tại các xưởng chuyên biệt cao cấp). Các chi tiết sản xuất số lượng lớn có yêu cầu về thẩm mỹ sử dụng thép S136 tôi xuyên tâm để có khả năng chống ăn mòn vượt trội, khả năng đánh bóng gương và tuổi thọ khuôn hơn 1.000.000 lần phun. Các bộ phận chịu mài mòn và lõi kết cấu sử dụng thép H13 hoặc S7 tôi xuyên tâm. Ngoài việc lựa chọn thép, đế khuôn đòi hỏi phải gia cố nặng: tấm khuôn dày hơn, lưới trụ đỡ dày đặc hơn để hấp thụ lực giãn nở lòng khuôn, và tỷ lệ khoảng hở thanh giằng so với độ dày tấm khuôn được giữ ở mức 2:1 hoặc thấp hơn.
Khi bavia xuất hiện dưới áp suất cao của khuôn thành mỏng, phản ứng đầu tiên của bạn không nên là giảm áp suất phun—làm như vậy sẽ ngay lập tức gây ra lỗi thiếu liệu. Trước tiên hãy kiểm tra lực kẹp của máy và độ cứng vững của đế khuôn. Nếu khuôn bị biến dạng, việc điều chỉnh thông số sẽ không thể khắc phục được bavia. Đó là lý do tại sao việc xem xét thông số kỹ thuật thép trên báo giá lại quan trọng: nếu nhà cung cấp báo giá thép 718H cho ứng dụng thành mỏng, hãy yêu cầu giải thích.
Nếu không có độ cứng vững đầy đủ, ngay cả các cổng phun và lỗ thoát khí được định cỡ hoàn hảo cũng sẽ không ngăn được các lỗi sản phẩm.
Sự khác biệt về hệ thống làm mát và đẩy sản phẩm
Khi khoang khuôn đã đầy, còn lại hai thách thức: làm mát đồng đều và đẩy sản phẩm ra sạch sẽ.
Trong thiết kế làm mát, các kênh tiêu chuẩn tuân theo quy tắc khoảng cách kinh nghiệm: đường kính 8–12 mm được đặt cách bề mặt khoang khuôn từ 1,5 đến 3 lần đường kính kênh. Các chi tiết thành mỏng yêu cầu khoảng cách gần hơn nhiều—đường tâm ống nước phải nằm trong phạm vi 2 lần độ dày thành từ bề mặt khoang khuôn (dưới 2,0 mm đối với chi tiết có thành dày 1,0 mm). Vì các phần mỏng có ít khối lượng nhiệt, những biến đổi nhiệt độ nhỏ sẽ ngay lập tức gây cong vênh. Khi khoan CNC thông thường không thể tiếp cận các đường viền phức tạp, các lõi đồng berili (dẫn nhiệt nhanh hơn thép khuôn từ 5 đến 8 lần) sẽ làm mát các điểm nóng, trong khi các ứng dụng tiên tiến sử dụng kênh làm mát hình dạng phù hợp được in 3D. Ngoài ra, các mạch làm mát lõi và khoang khuôn phải có hệ thống kiểm soát nhiệt độ độc lập, vì chênh lệch nhiệt độ giữa hai nửa khuôn vẫn là nguyên nhân chính gây cong vênh chi tiết.
Đối với việc đẩy sản phẩm ra, thành mỏng thiếu độ cứng cấu trúc, và ứng suất nội tại từ áp suất khoang khuôn cao sẽ giải phóng trong quá trình tháo khuôn, gây ra hiện tượng bạc màu do ứng suất. Bạc màu do chốt đẩy (vết chốt đẩy) xảy ra tại vị trí chốt đẩy, trong khi bạc màu do ma sát phát triển dọc theo các góc và chân gân. Nguyên nhân gốc rễ thường liên quan đến diện tích bề mặt chốt đẩy nhỏ, góc thoát khuôn không đủ và độ hoàn thiện bề mặt khoang khuôn thô ráp tác động cùng nhau.
Khuôn thành mỏng nâng cấp toàn bộ hệ thống đẩy: góc thoát khuôn tăng lên 1,5–3° (và 3–5° đối với các khoang sâu), cao hơn đáng kể so với các tiêu chuẩn thông thường. Các chốt đẩy phải được phân bố đều trên các khu vực cứng vững như giao điểm gân và chân trụ, tránh các bề mặt thẩm mỹ. Chốt đẩy dạng lá và ống đẩy thay thế chốt tròn tiêu chuẩn ở những nơi cần tiếp xúc bề mặt, trong khi các khuôn thành mỏng khoang sâu tích hợp lò xo khí nitơ để đảm bảo quá trình trở về êm ái, có đệm.
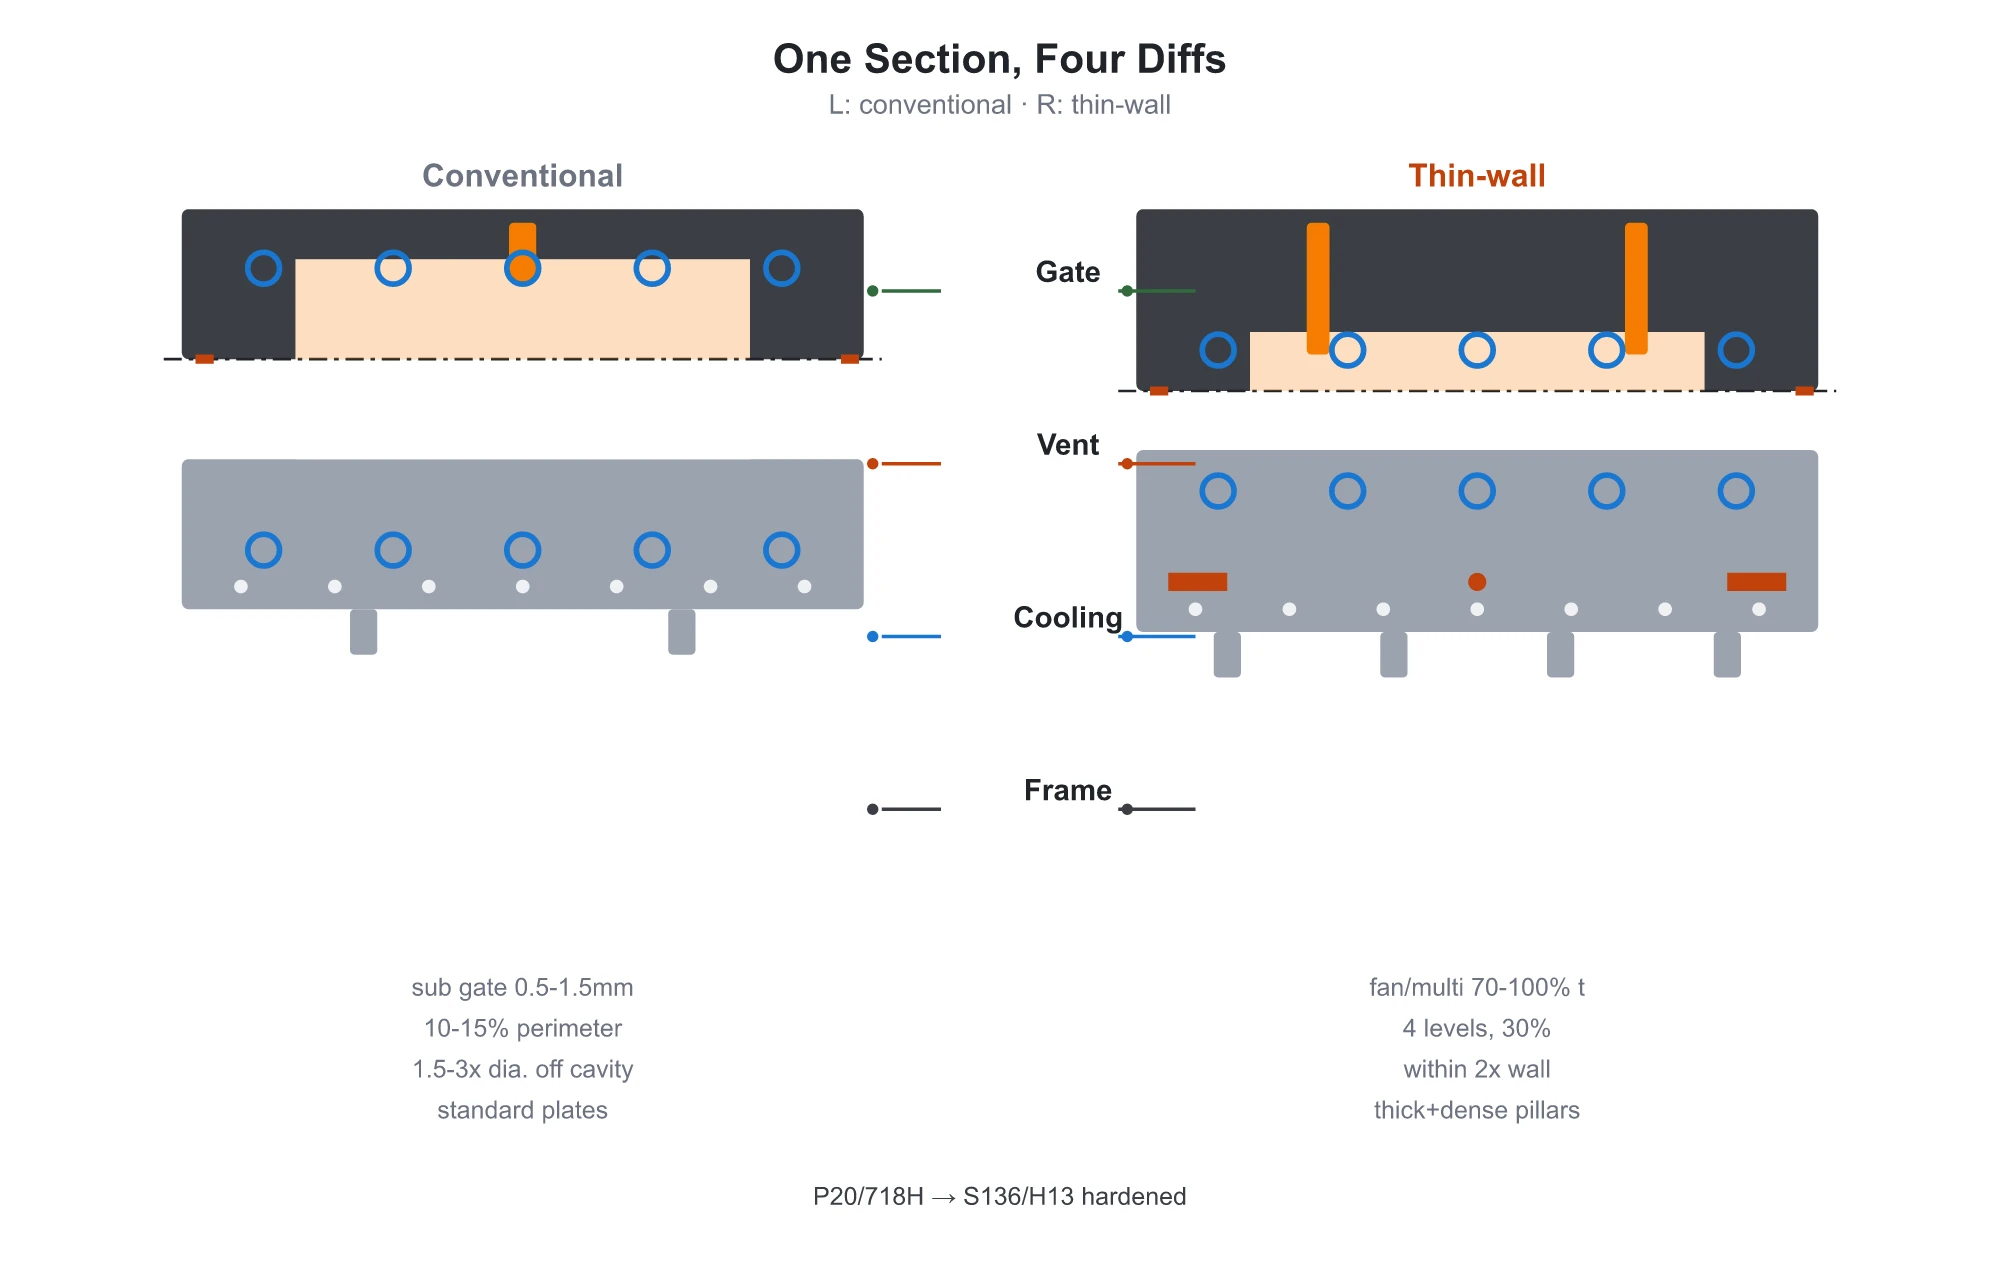
Sự khác biệt về cấu trúc giữa các hệ thống con được tóm tắt dưới đây:
| Hệ thống con | Thông số kỹ thuật khuôn thông thường | Thông số kỹ thuật khuôn thành mỏng |
|---|---|---|
| Hệ thống cổng phun | Cổng kim / cổng ngầm đơn | Cổng phun dạng quạt / đa điểm / van tuần tự; chiều sâu cổng phun = 70–100% độ dày thành |
| Hệ thống thoát khí | Khe thoát khí đường phân khuôn, phạm vi bao phủ chu vi 10–15% | Hệ thống thoát khí 4 cấp độ (khe thoát khí, chèn, thép xốp, chân không), độ bao phủ chu vi ~30% |
| Hệ thống làm mát | Các kênh làm mát được đặt cách lòng khuôn 1,5–3 lần đường kính | Các kênh làm mát được đặt trong phạm vi 2 lần độ dày thành; mạch làm mát độc lập cho lõi/lòng khuôn |
| Thép làm khuôn | Thép P20 / 718H đã tôi cứng sơ bộ (HRC 28–35) | Thép S136 / H13 tôi cứng toàn bộ (HRC 48–52+) |
| Độ cứng nền | Tấm khuôn tiêu chuẩn + trụ đỡ tiêu chuẩn | Tấm dày hơn, lưới trụ đỡ dày đặc, tỷ lệ khoảng cách thanh giằng trên độ dày tấm ≤ 2:1 |
| Hệ thống đẩy sản phẩm | Góc thoát khuôn tiêu chuẩn + chốt đẩy tròn | Góc thoát khuôn 1.5–3°, chốt đẩy dạng lá \/ ống đẩy được đặt trên các đặc điểm cấu trúc |
Bảng so sánh này tóm tắt những khác biệt cấu trúc quan trọng và đóng vai trò là danh sách kiểm tra đánh giá khi kiểm tra từng hạng mục trong báo giá khuôn.
Cách xác minh đề xuất khuôn
Bạn không cần phải là một nhà thiết kế khuôn để nhận biết liệu một nhà cung cấp đang chào bán một công cụ khuôn thành mỏng thực sự hay chỉ là đóng gói lại một khuôn tiêu chuẩn. Hãy kiểm tra năm điểm sau:
- Xác minh phân tích Moldflow.Các thợ làm khuôn giàu kinh nghiệm có thể chế tạo khuôn tiêu chuẩn bằng trực giác, nhưng việc gia công thép cho khuôn thành mỏng mà không có mô phỏng Moldflow là một rủi ro lớn. Moldflow vẽ biểu đồ đường đồng mức thời gian điền đầy, vị trí bẫy khí và đường hàn. Hãy yêu cầu báo cáo này trong quá trình báo giá. Trong các thử nghiệm T1, hãy thực hiện kiểm tra thiếu liệu để theo dõi mặt chảy thực tế so với biểu đồ mô phỏng; những sai lệch cho thấy lỗi thiết kế hoặc gia công.
- Xác nhận độ cứng của thép.Khuôn thành mỏng yêu cầu thép làm khuôn tôi xuyên tâm có độ cứng HRC 48+ trở lên. Nếu nhà cung cấp chỉ định 718H hoặc P20, hãy yêu cầu họ giải thích lý do.
- Kiểm tra cấu hình cổng phun.Một cổng phụ đơn lẻ cho thấy tư duy khuôn tiêu chuẩn. Cổng quạt, các điểm vào đa điểm, hoặc cổng van tuần tự thể hiện kỹ thuật khuôn thành mỏng.
- Đánh giá các cấp độ thoát khí.Chỉ dựa vào các khe thoát khí đường phân khuôn là một cấu hình thông thường. Các giải pháp thành mỏng thực sự phải tích hợp lõi thoát khí, thép xốp hoặc hệ thống hỗ trợ chân không.
- Xác định các tiêu chí nghiệm thu định lượng.Không bao giờ nghiệm thu chỉ dựa trên các chi tiết mẫu ban đầu. Hãy chạy 100 đến 300 lần phun liên tục để đánh giá độ ổn định kích thước và năng lực quy trình (Cpk). Đảm bảo hợp đồng của bạn quy định rõ ràng các mốc giao hàng, số lần phun bảo hành và trách nhiệm sửa đổi bằng văn bản.
Nếu bạn gặp lỗi trong quá trình thử khuôn, hãy sử dụng bảng chẩn đoán này:
| Lỗi thử nghiệm | Điểm kiểm tra chính | Điều chỉnh thông số có thể khắc phục được không? |
|---|---|---|
| Thiếu liệu / không điền đầy | Kích thước cổng phun, số lượng cổng phun, thoát khí khoang khuôn | Không, nếu khí bị kẹt làm giảm áp lực của vật liệu nóng chảy, cần phải sửa đổi khuôn. |
| Vết cháy sém ở cuối chu trình điền đầy | Vị trí/khu vực lỗ thoát khí, khe thoát khí bị tắc | Vệ sinh giúp thông các khe thoát khí, nhưng diện tích thoát khí không đủ sẽ yêu cầu sửa đổi khuôn. |
| Bạc màu do ứng suất / vết kéo | Diện tích tiếp xúc của chốt đẩy, góc thoát khuôn, độ bóng lòng khuôn | Đánh bóng có thể khắc phục các vết xước nhẹ, nhưng góc thoát khuôn không đủ yêu cầu phải sửa đổi khuôn. |
| Bavia đường phân khuôn | Lực kẹp, độ cứng vững của đế khuôn | Không, nếu các tấm khuôn hoặc lõi khuôn bị biến dạng dưới áp lực. |
Các nhà chế tạo khuôn mẫu kỳ cựu chia sẻ một quy tắc kinh nghiệm đã được chứng minh: các vấn đề đúc phun là 70% do dụng cụ (khuôn), 20% do thông số quy trình và 10% do nhựa. Việc điều chỉnh thông số máy móc không ngừng chỉ che giấu các triệu chứng bề mặt; chúng không thể khắc phục các lỗi cấu trúc của khuôn. Mang theo danh sách kiểm tra này khi thảo luận với các nhà cung cấp khuôn mẫu sẽ giúp bạn không bị gạt đi với câu nói “Chúng tôi sẽ chỉ điều chỉnh cài đặt máy.”
Khi Nào Cần Chế Tạo Khuôn Thành Mỏng
Tuân thủ ba quy tắc quyết định thực tiễn sau:
- Độ dày thành trên 1.5 mm với tỷ lệ L/t dưới 100:1:Bộ khuôn thông thường là hoàn toàn đủ; không cần trả thêm chi phí cho các thông số kỹ thuật thành mỏng.
- Độ dày thành dưới 1.0 mm hoặc tỷ lệ L/t vượt quá 150:1:Bạn phải chế tạo một khuôn thành mỏng chuyên dụng. Hệ thống cổng phun, thoát khí, độ cứng thép và độ cứng vững hoạt động như một hệ thống tích hợp—chỉ thay đổi một yếu tố sẽ không hiệu quả.
- Vùng chuyển tiếp (độ dày thành 1.0–1.5 mm, tỷ lệ L/t 100–150:1):Để xác định yêu cầu về dụng cụ khuôn, hãy bỏ qua phỏng đoán và chạy mô phỏng Moldflow trước để phân tích điền đầy.
Chênh lệch giá là bao nhiêu? Một khuôn thành mỏng có giá cao hơn khuôn thông thường từ 10% đến 40%. Khoản phụ phí đó trực tiếp chi trả cho thép tôi xuyên tâm, kênh làm mát gần, hệ thống thoát khí đa tầng và đế khuôn được gia cố. Nếu bạn muốn tối ưu hóa ngân sách dụng cụ, hãy tính toán kỹ lưỡng trước để xác minh xem chi tiết của bạn có thực sự cần cấu trúc thành mỏng hay không.
Khuôn thành mỏng không phải là phiên bản nhẹ hơn của khuôn tiêu chuẩn—đó là một hệ thống dụng cụ được thiết kế đặc biệt để chịu áp suất cao và tốc độ cực lớn. Nếu thiết kế cấu trúc sai, chi phí ban đầu thấp và việc điều chỉnh máy móc không thể cứu vãn dự án. Khi được cấu hình đúng cách, khoản đầu tư ban đầu sẽ tự hoàn vốn thông qua các lần thử khuôn không gặp sự cố và sản xuất ổn định, khối lượng lớn.
Tại Moldsteells — mộtNhà sản xuất khuôn ép phun— chúng tôi chuyên về sản xuất khuôn độ chính xác cao. Nếu bạn có một linh kiện thành mỏng đang được đánh giá, hãy gửi bản vẽ chi tiết và thông số kỹ thuật độ dày thành của bạn cho chúng tôi. Chúng tôi sẽ tính toán tỷ lệ L/t, chạy mô phỏng Moldflow và cấu hình hệ thống cổng phun, thoát khí và mác thép phù hợp để cung cấp giải pháp sản xuất khuôn tùy chỉnh.





