
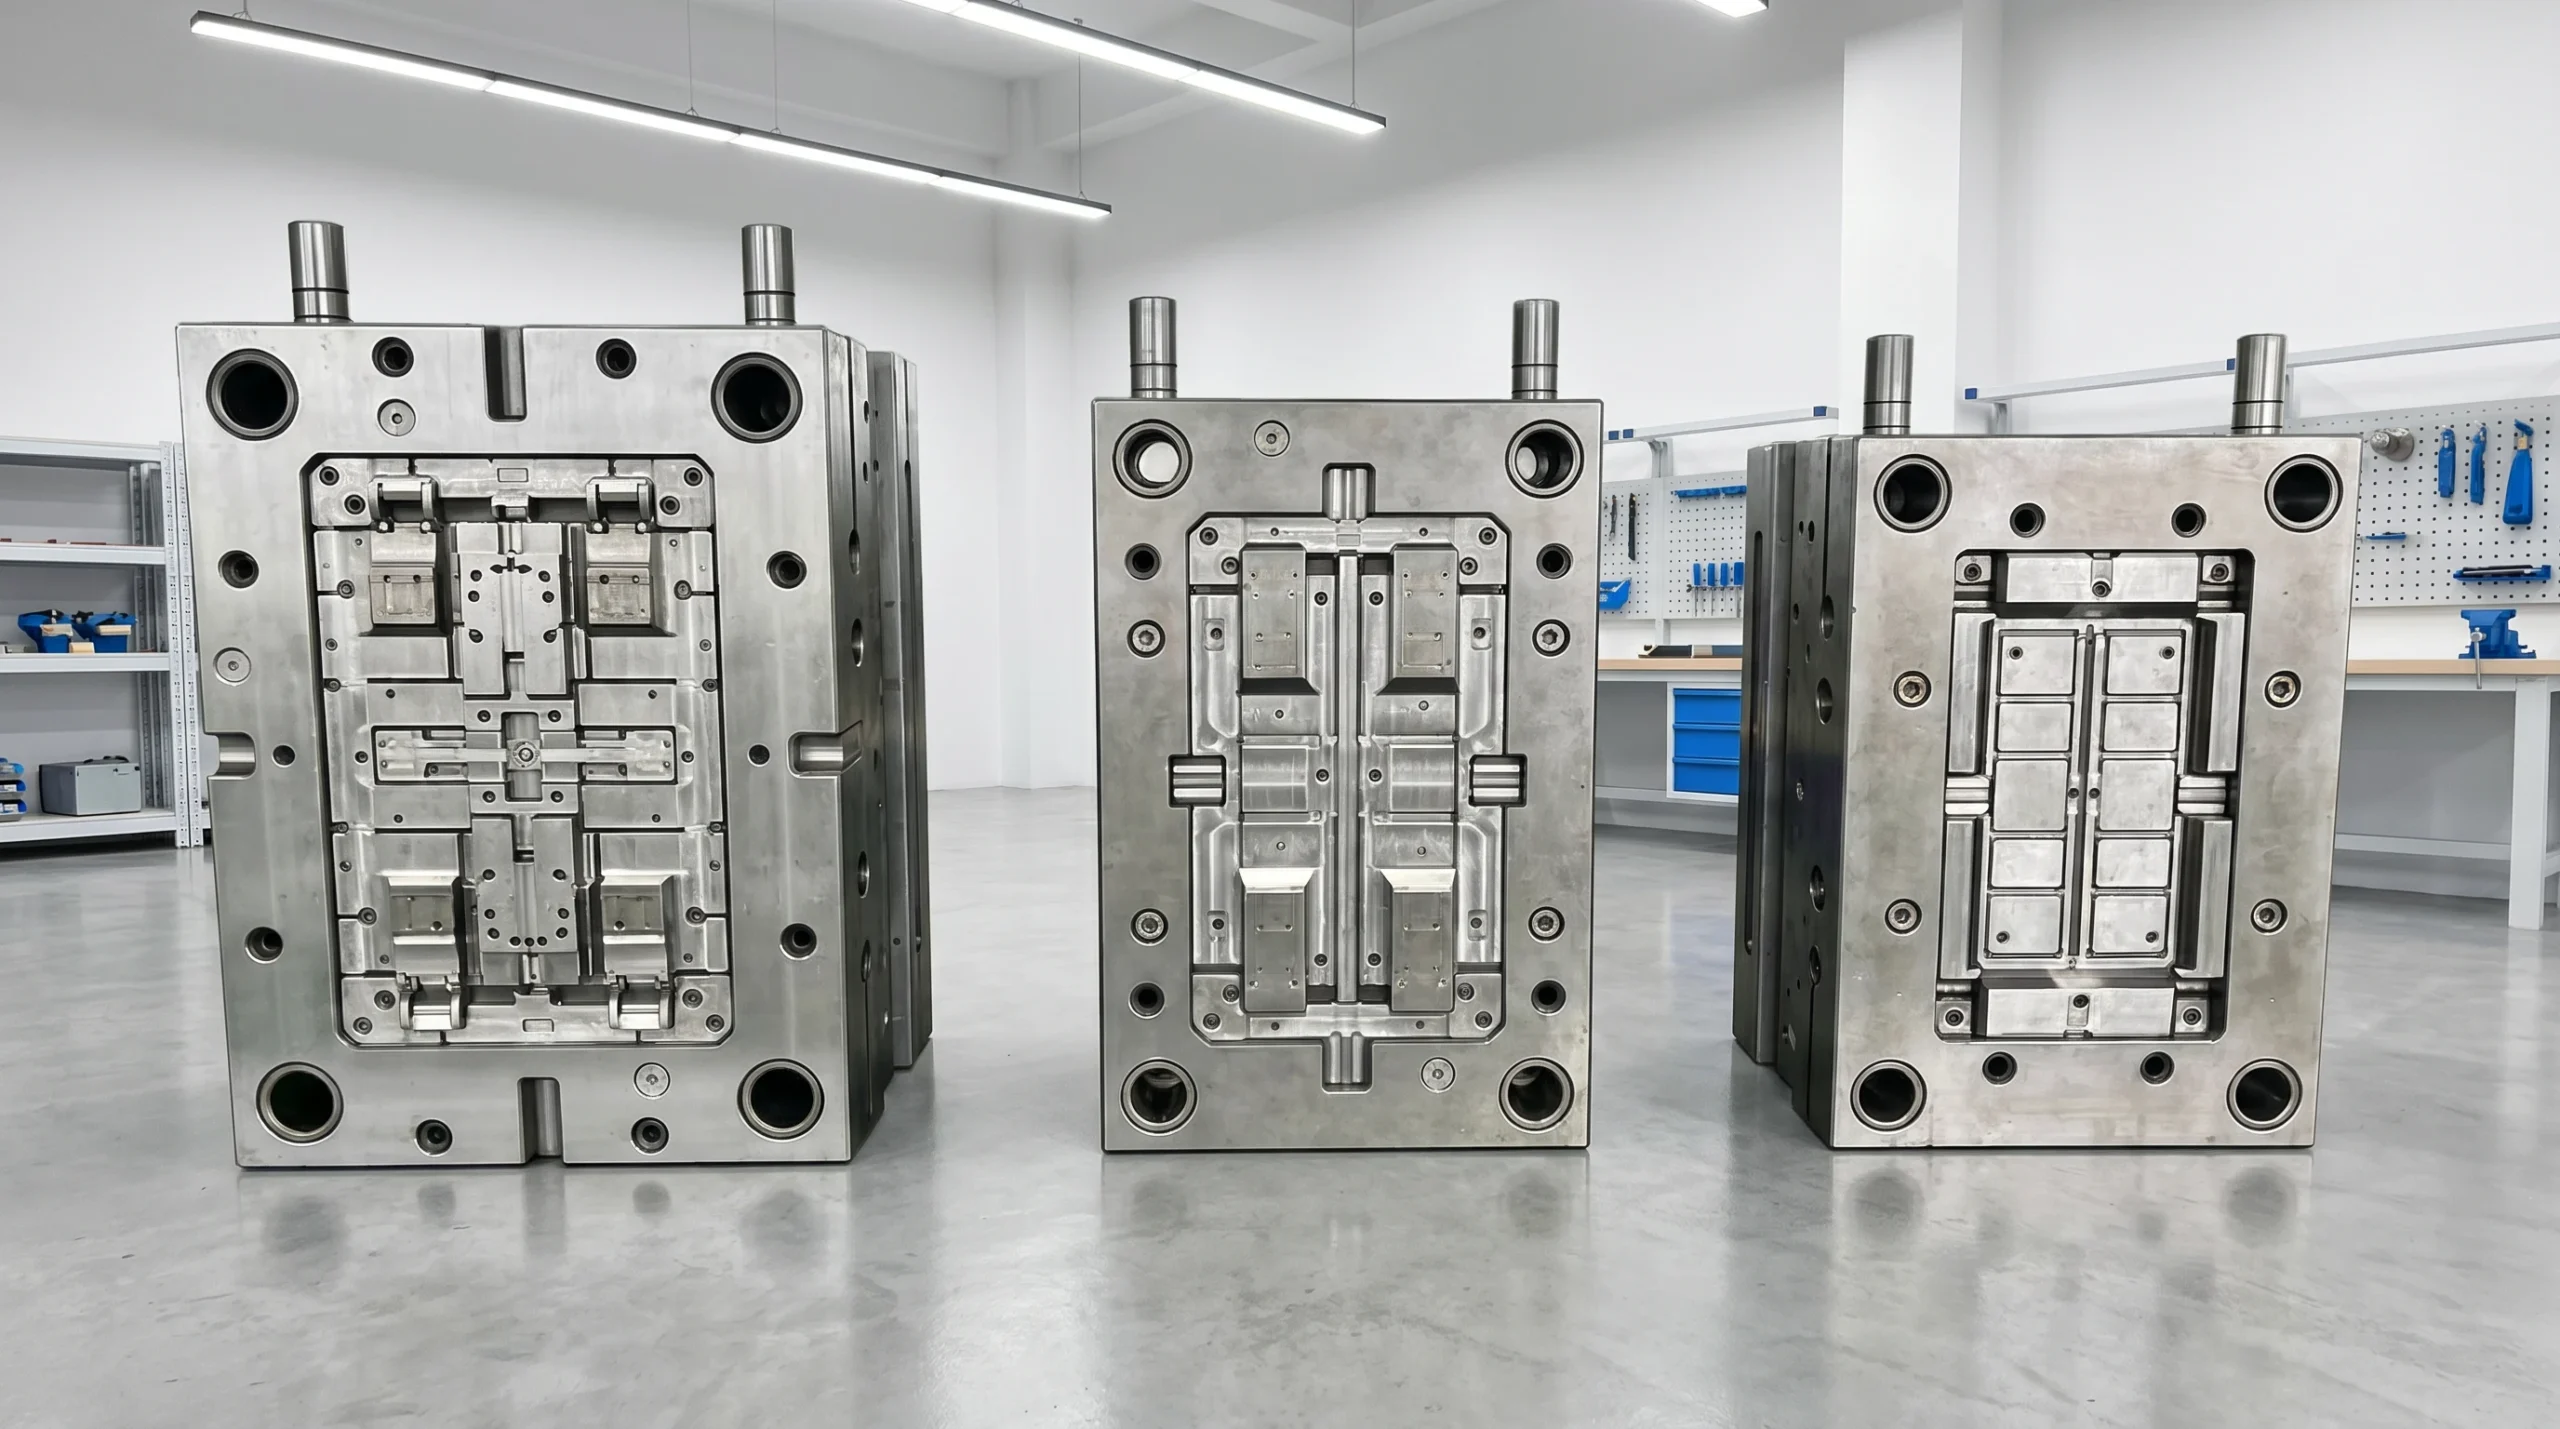
Kürzlich,MoldsteellsWir erhielten eine Anfrage von einer Spritzgießerei in Shenzhen, Guangdong. Der Kunde gab an, ein Spritzgießwerkzeug für PPS mit 55% Glasfaser herzustellen und S136 zu verwenden. Nach Beginn der Massenproduktion stellten sie fest, dass die Gratbildung nach weniger als 5.000 Zyklen zugenommen hatte. Nachdem das Werkzeug zur Inspektion entnommen wurde, stellten sie fest, dass der Anguss erodiert und vergrößert war. Der Kunde äußerte, dass S136 nicht als schlechte Stahlgüte gelte, bei der Bearbeitung keine offensichtliche Fahrlässigkeit vorlag und die Wärmebehandlung ebenfalls abgeschlossen war, weshalb er die geringe Standzeit des Werkzeugs nicht nachvollziehen konnte.
Wir baten den Kunden, Fotos des Angussbereichs zu senden. Nach der Analyse stellten wir fest, dass, obwohl S136 als guter Stahl gilt, seine Verschleißfestigkeit für 55% Glasfasern bei weitem nicht ausreicht. Glasfasern selbst besitzen eine hohe Härte und schlagen während des Fließens wiederholt wie ein abrasives Medium auf den Anguss. Unter hoher Temperatur, hohem Druck und hoher Fließgeschwindigkeit schreitet der Erosionsverschleiß noch schneller voran.
Nachdem wir dies erklärt hatten, verstand der Kunde das Problem sofort. Da der Kunde ausschließlich Spritzguss betrieb und die Formenherstellung auslagerte, war er mit dem Zusammenhang zwischen Formmaterialien und Kunststoffrohstoffen nicht vertraut. Damals verlangte er vom Formenbauer lediglich die Verwendung von S136, da er es für den besten Stahl hielt. Er hatte nie erwartet, dass Glasfasern eine so starke abrasive Wirkung haben würden.
Daher, vor dem KaufWerkzeugstahlZukünftig ist es ratsam, sich zunächst ein grundlegendes Verständnis des für das Spritzgussteil verwendeten Materials anzueignen. Dies ist besonders wichtig bei der Herstellung von Formen für glasfaserverstärkte Kunststoffe. Für glasfasergefüllte Kunststoffe ist TGX12 eine empfohlene Option. Es weist eine hohe Härte von HRC 58-61 auf und kann der Glasfasererosion standhalten. Zudem bietet es eine geringe Oberflächenreibung und ist weniger anfällig für Materialanhaftungen, was dazu beiträgt, die Anguss-Erosion zu reduzieren. Gleichzeitig ist seine Zähigkeit ausreichend, sodass Kantenabsplitterungen selbst bei hoher Härte unwahrscheinlicher sind, was es unter Hochdruck-Spritzguss stabiler macht. Selbstverständlich gibt es auch andere geeignete Optionen. Eine sorgfältige Bewertung im frühen Stadium vor der Formenproduktion ist unerlässlich, um die Einhaltung von Lieferterminen zu gewährleisten und Zeit- sowie Kostenverschwendung zu vermeiden, die sich nicht lohnen würde.





