
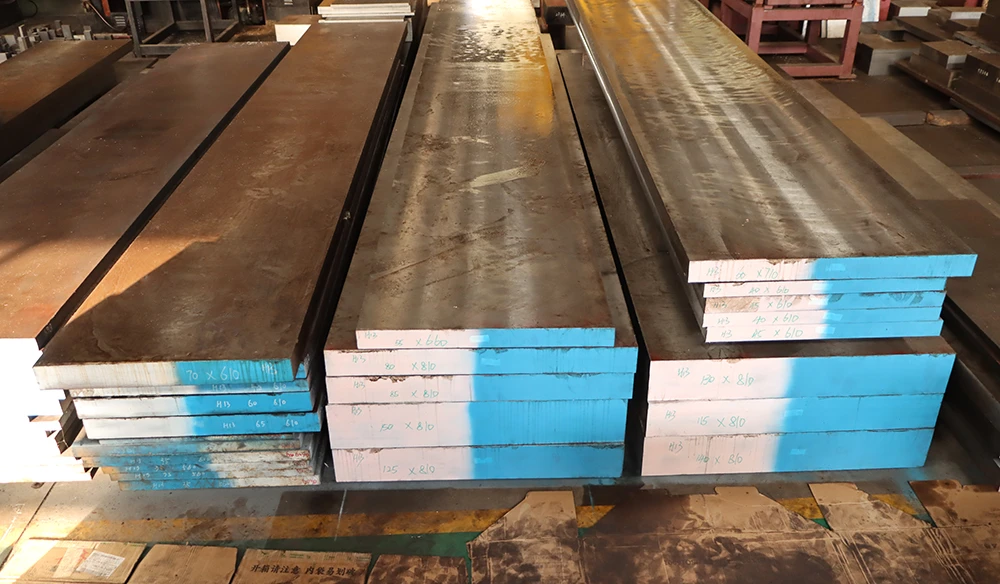
Was ist 1.2344 Warmarbeitsstahl?
1.2344 Werkzeugstahlist ein Warmarbeitsstahl, der der deutschen DIN-Norm entspricht und den amerikanischen AISI H13 sowie den chinesischen 4Cr5MoSiV1 äquivalent ist. Er ist bekannt für seine ausgezeichnete Hochtemperaturfestigkeit, thermische Stabilität und Temperaturwechselbeständigkeit und wird häufig bei der Herstellung von hochwertigen Formen, wie z.B. für Aluminiumlegierungen, eingesetzt.Druckgussformenstahlund Warmstrangpressformen.
Haupteigenschaften des Formenstahls 1.2344
- Hohe thermische Stabilität: Ausgezeichnete Härtebeständigkeit bei hohen Temperaturen, wie eine „hitzebeständige Rüstung“, widerstandsfähiger gegen Erweichung als gewöhnlicher H13.
- Hervorragende Warmrissbeständigkeit: Schwer zu rissbilden unter wiederholten Kalt- und Warmwechseln, wie eine „unzerstörbare Feder“, mit längerer Lebensdauer.
- Hohe Durchhärtbarkeit: Auch großformatige Formen können innen und außen vollständig durchgehärtet werden, mit geringerWärmebehandlungVerformung und stabile Kavitätspräzision.
- Ausgewogene Zähigkeit und Verschleißfestigkeit: Sowohl schlagfest als auch verschleißfest, vergleichbar mit robusten Offroad-Reifen, geeignet für hochbeanspruchende Arbeitsbedingungen.
- Leicht zu bearbeiten und zu polieren: Glatter Schnitt ohne Werkzeugbeschädigung, auf Hochglanz polierbar, geeignet für komplexe Kavitäten.
- Ausgezeichnete Temperaturwechselbeständigkeit: Stabil bei plötzlichen Temperaturänderungen von Schmelzmetall, Wärmerisse bilden sich langsam.
- Hohe Warmhärtebeständigkeit: Bleibt bei 500℃ hart, geeignet für Formen, die unter langfristigen Hochtemperaturbedingungen arbeiten.
- Gute Dimensionsstabilität: Keine Verformung nach der Wärmebehandlung, geringe Nachbearbeitungszugabe, was Bearbeitungskosten spart.
- Breite umfassende Anpassungsfähigkeit: Geeignet für Warmarbeits- und einige Kaltarbeitsanwendungen, ein vielseitiges Material mit hoher Rissbeständigkeit.
- Hohe Schlagzähigkeit: Ausreichende Zähigkeit bei Raumtemperatur, bruchfester als herkömmlicher H13, langlebig.
Leistungsparametertabellen für 1.2344 Formenstahl
1. Chemische Zusammensetzung des Formenstahls 1.2344
| Element | Standardbereich (Gew.-%) | Typischer Gehalt (Gew.-%) | Kernfunktion |
|---|---|---|---|
| C | 0.35 – 0.42 | 0.40 | Verbesserung der Härte und Verschleißfestigkeit |
| Si | 0.80 – 1.20 | 1.00 | Verbessert Festigkeit und Oxidationsbeständigkeit |
| Mn | 0.25 – 0.50 | 0.40 | Verbesserung der Härtbarkeit und Festigkeit |
| P | ≤ 0,030 | 0.015 | Verunreinigung, auf niedrigem Niveau kontrolliert, um Sprödigkeit zu verhindern |
| S | ≤ 0,020 | 0.010 | Verunreinigung, auf niedrigem Niveau kontrolliert, um Zähigkeit zu gewährleisten |
| Cr | 4.80 – 5.50 | 5.30 | Verbesserung der Korrosionsbeständigkeit, Verschleißfestigkeit und Hochtemperaturfestigkeit |
| Mo | 1.20 – 1.50 | 1.40 | Verbessert Warmfestigkeit und Härtbarkeit |
| V | 0.85 – 1.15 | 1.00 | Kornfeinung, Verbesserung der Verschleißfestigkeit und Warmfestigkeit |
2. Physikalische Eigenschaften von 1.2344 Werkzeugstahl (Materialeigene Eigenschaften)
| Leistungsindex | Wertebereich | Einheit | Anmerkungen |
|---|---|---|---|
| Dichte | 7.83 – 7.85 | kg/dm³ (g/cm³) | Gemessen bei Raumtemperatur (20°C) |
| Elastizitätsmodul | ≈ 210 | GPa | Typischer Wert bei Raumtemperatur (20°C) |
| Wärmeausdehnungskoeffizient | 10.8 – 11.5 | 10⁻⁶/K | Gemessen im Temperaturbereich: 20 – 200°C |
| Wärmeleitfähigkeit | ≈ 33 | W/(m·K) | Typischer Wert bei Raumtemperatur (20°C) |
| Spezifische Wärmekapazität | ≈ 460 | J/(kg·K) | Ungefährer Wert bei Raumtemperatur (20°C) |
| Spezifischer Widerstand | 0.23 – 0.28 | Ω·mm²/m (μΩ·m) | Gemessen bei Raumtemperatur (20°C), variiert es je nach Wärmebehandlungszustand |
| Poissonzahl | ≈ 0,30 | — | Typischer Näherungswert des Stahls bei Raumtemperatur |
| Magnetismus | Magnetisch | — | Ferromagnetisch sowohl im geglühten als auch im gehärteten Zustand |
3. Mechanische Eigenschaften von 1.2344 Werkzeugstahl (Verhalten unter Krafteinwirkung)
| Leistungsindex | Wertebereich | Einheit | Anmerkungen |
|---|---|---|---|
| Glühhärte | Max. 229 | HBW | Typische Lieferhärte nach Weichglühen bei 830-870°C |
| Vergütungshärte | 58 – 64 | HRC | Typische Arbeitshärte. Erfordert Ölhärtung bei 780-820°C und Anlassen bei niedriger Temperatur von 150-250°C |
| Zugfestigkeit (Rm) | 1900 – 2300 | MPa | Typischer Wert bei Raumtemperatur, wenn die Härte etwa 60-62 HRC beträgt |
| Streckgrenze (Rp0.2) | Ca. 1500 – 1800 | MPa | Schätzwert bei Raumtemperatur bei einer Härte von ca. 60-62 HRC |
| Bruchdehnung (A5) | Ca. 5 – 10 | % | Vergüteter Zustand bei Raumtemperatur. Der Wert nimmt mit zunehmender Härte ab. |
| Brucheinschnürung (Z) | Ca. 20 – 35 | % | Vergüteter Zustand bei Raumtemperatur |
| Schlagzähigkeit (KU) | Ca. 15 – 30 | J | Kerbschlagarbeit (Charpy V-Kerbe) bei Raumtemperatur, im vergüteten Zustand. Der Wert schwankt stark je nach spezifischem Wärmebehandlungsprozess |
| Elastizitätsmodul (E) | Ca. 210000 | MPa | Typischer Elastizitätsmodul von Stahl bei Raumtemperatur |
Typische Anwendungen von 1.2344 Warmarbeitsstahl
| Anwendungsbereich | Spezifische Verwendung | Anmerkungen |
|---|---|---|
| Druckgusswerkzeuge | Kavitäten, Kerne und Einsätze von Druckgussformen für Aluminium-/Magnesiumlegierungsteile im Automobilbereich (wie Motorzylinderköpfe, Zylinderblöcke und Getriebegehäuse) | Ausgezeichnete Warmrissbeständigkeit, lange Werkzeuglebensdauer, geeignet für die Massenproduktion |
| Druckgusswerkzeuge | Druckgussformen für Aluminiumlegierungsteile von Motorrädern und Kleingeräten (wie Naben, Motorzylinderblöcke und Fußpedale) | Kann wiederholten Thermoschocks standhalten, löst das Problem der leichten Rissbildung bei gewöhnlichem Werkzeugstahl |
| Druckgusswerkzeuge | Druckgussformen für Haushaltsgeräte, Elektronik und Hardwareteile (wie Griffe aus Zinklegierung, Kühlkörper, Spielzeug und Handy-/Laptopgehäuse) | Geeignet für verschiedene Legierungen wie Aluminium, Magnesium, Zink, gute Verschleißfestigkeit, kann eine hohe Oberflächengüte (Spiegelglanz) erzielen |
| Warmstrangpressformen | Schlüsselkomponenten wie Formkerne, Matrizenköpfe und Lochdorne von Warmstrangpressformen für Aluminiumprofile, Kupferwerkstoffe (Rohre, Stangen und Profile) | Hohe Warmfestigkeit, Hitze- und Verschleißfestigkeit, hohe Verformungsbeständigkeit, geeignet für Arbeitsbedingungen mit hohen Temperaturen und hoher Belastung. |
| Warmstrangpressformen | Zusätzliche tragende Komponenten wie Formhülsen und Gesenkplatten von Warmstrangpressformen | Hohe Warmfestigkeit und Zähigkeit, kann enormen Extrusionskräften und thermischen Spannungen standhalten, geringe Riss- und Verformungsneigung. |
| Warmschmiedegesenke | Gesenkhöhlungen, Ober-/Untergesenke von Warmgesenken für Automobil- und Schwermaschinenteile (wie Pleuelstangen, Kurbelwellen) | Hohe Zähigkeit, Schlagfestigkeit und hohe Härte können durch Wärmebehandlung erreicht werden, geeignet für das Schmieden großer Tonnagen. |
| Warmschmiedegesenke | Warmstauch- und Warmschmiedegesenke für Normteile (wie Schrauben, Muttern) und kleine Beschlagteile | Kann wiederholten Schlagbelastungen und thermischen Zyklen standhalten, wodurch das Risiko von Abplatzungen reduziert wird |
| Kunststoffformen | Kavitäten und Kerne von Spritzgießformen für Hochtemperatur-Konstruktionskunststoffe (wie glasfaserverstärktes PA66, PPS und PPSU) | Gute thermische Stabilität, keine Verformung bei längerem Betrieb bei hohen Temperaturen (180-350℃). |
| Kunststoffformenstahl | Heißkanalsystemkomponenten (wie Düsen, Angussbuchsen und Heizhülsen) von Kunststoffspritzgussformen | Beständig gegen Erosion durch Hochtemperatur-Kunststoffschmelzen, gleichmäßige Wärmeleitung, gute Stabilität, lange Lebensdauer |
| Andere Warmarbeitswerkzeuge | Warmscherwerkzeuge (Scherblätter) für Metallstangen, Profile und Knüppel | Gute Warmhärtebeständigkeit, Hitze- und Verschleißfestigkeit; die Lebensdauer wird im Vergleich zu gewöhnlichem Formenstahl erheblich verbessert. |
| Andere Warmarbeitswerkzeuge | Warmbiegeformen für Metallrohre und -profile; Warmpress- und Warmbiegeformen für Hochtemperaturglas/-keramik | Kann Biegespannungen bei hohen Temperaturen standhalten, gleichmäßige Wärmeleitung und gute Wärmewechselbeständigkeit |
| Andere Warmarbeitswerkzeuge | Warmwalzwerkzeuge für Metallteile (wie Wellen, Zahnräder) | Kann eine stabile Maßhaltigkeit beibehalten, schwer verformbar unter hohen Temperaturen und hohem Druck |
Nicht empfohlene Anwendungsszenarien für Formenstahl 1.2344
| Nicht empfohlenes Anwendungsgebiet | Spezifische Situation | Einsatzbedingung | Vorschlag für Alternativmaterial |
|---|---|---|---|
| Kaltarbeits- / Schlagformen bei niedriger Temperatur | Kaltstauchwerkzeuge, Kaltstanzwerkzeuge, die bei niedrigen Temperaturen leicht absplittern | Umgebungstemperatur ≤-20℃, unterliegt Tieftemperatur-Schlagbelastung | Cr12MoV, A2, D2 |
| Formen in korrosiver Medienumgebung | Formen im Kontakt mit sauren Kunststoffadditiven, chlor-/fluorhaltigen Kunststoffen (PVC/PTFE), sauren Druckgusslegierungen oder Sole-Kühlsystemen | Langzeitkontakt mit sauren, chlor- oder fluorhaltigen korrosiven Medien | 420 Edelstahl, S136 |
| Kaltarbeitsformen mit hoher Verschleißfestigkeit | Kaltstanzwerkzeuge, Kaltextrusionswerkzeuge, Präzisions-Kaltstanzwerkzeuge und Stempel für Folgeverbundwerkzeuge zum Stanzen von hochharten Stahlblechen (≥45 HRC) | Kaltarbeitsbedingungen mit hohem Verschleiß und hoher Belastung, zum Stanzen harter Materialien | SKD11, DC53, Cr12-Serie, ASP23 |
| Warmarbeitswerkzeuge in Umgebungen mit extrem hohen Temperaturen und Oxidation | Große Warmgesenke aus legiertem Stahl, Warmgesenke, die lange Zeit in Hochtemperaturluft arbeiten | Arbeitstemperatur ≥950℃, Langzeitexposition in einer Hochtemperatur-Oxidationsumgebung | HD-Stahl oder anderer hochtemperatur- und oxidationsbeständiger Stahl |
| Hochsilizium-Aluminium-Druckgussformen | Formen für den Druckguss von hochsiliziumhaltigen Aluminiumlegierungen (Siliziumgehalt ≥12%) | Druckguss von hochsiliziumhaltigen Aluminiumlegierungen, führt leicht zu Formverklebungen | H13-Warmarbeitsstahl |
| Hochgeschwindigkeits-/Hochfrequenz-Kaltstanzformen | Hochgeschwindigkeits-Kaltstanzwerkzeuge mit einer Stanzrate von ≥500 Hüben pro Minute, kontinuierliche Hochgeschwindigkeits-Stanzwerkzeuge für Anschlussklemmen | Hochfrequente Wechselbelastung, Hochgeschwindigkeitsbetrieb | ASP23 |
| Hochglanz-Präzisions-Spritzgussformen | Spritzgussformen für optische Komponenten, Gehäuse von Haushaltsgeräten, die eine Oberflächenrauheit Ra ≤0,02μm erfordern | Erfordernis einer ultrahohen Spiegelglanzpolitur | S136 und andere Spiegelstähle |
| Warmarbeitswerkzeuge unter ungeschmierter Trockenreibung | Warmstrangpresswerkzeuge, Warmschmiedegesenke unter ungeschmierten Bedingungen | Trockenreibung unter Warmarbeitsbedingungen, ohne Schmiermittel | 1.2367 |
| Kaltstauchwerkzeuge für hochfeste Verbindungselemente | Kaltstauchwerkzeuge zur Bearbeitung von hochfesten Schrauben der Güteklasse 10.9 und höher | Kaltstauchen von hochfesten Schrauben, die enormen Kaltstauchbelastungen ausgesetzt sind | D2 Werkzeugstahl |
| Druckgussformen mit hohen Anforderungen an die Wärmeleitfähigkeit | Schnellkühlende Druckgussformen mit extremen Anforderungen an die Abkühlgeschwindigkeit | Erfordert extrem hohe Wärmeleitfähigkeit für eine schnelle Abkühlung | Kupferlegierung mit hoher Wärmeleitfähigkeit (wie Berylliumkupfer) oder spezieller Formenstahl mit hoher Wärmeleitfähigkeit |
| Kostengünstige/Einfache Einwegformen | Große Spritzgussformen für Kunststoff-Umlaufbehälter mit Grobbearbeitung, einfache Einwegformen | Kostengünstige Projekte, geringe Anforderungen an Lebensdauer und Leistung | P20 und andere kostengünstige Formenstähle |
Empfohlene Werkzeuge für die Bearbeitung von 1.2344 Formenstahl
| Bearbeitungsphase | Auswahlpriorität der Beschichtung | Wichtige Werkzeugparameter | Empfohlene Marken |
|---|---|---|---|
| Grobbearbeitung (geglühter/weicher bis mittelharter Zustand) | TiAlN-Beschichtung > AlTiN-Beschichtung > TiSiN-Beschichtung | Schnittgeschwindigkeit: 100-200 m/min (kann im weichen Zustand erhöht werden) Vorschub: 0,1-0,3 mm pro Zahn Schnitttiefe: 0,5-2 mm Kantenpassivierung, Schlagfestigkeit | Zhuzhou Diamond (YM101, GM-Serie), Sandvik Coromant (GC4225), Kennametal (KCPK30), Mitsubishi |
| Vorschlichten (vergüteter/mittelharter Zustand) | TiCN-Beschichtung > TiAlN-Beschichtung | Schnittgeschwindigkeit: 120-180 m/min Vorschub: 0,05-0,15 mm pro Zahn Schnitttiefe: 0,2-0,5 mm Ausgewogene Verschleißfestigkeit und Effizienz | Zhuzhou Diamond (YBG202, GC-Serie), Sandvik (GC4325), Kennametal (KCK20), Seco |
| Schlichten (gehärteter Zustand, HRC50+) | PCBN/CBN-Werkzeuge (unbeschichtet) > Keramikwerkzeuge | Schnittgeschwindigkeit: 80-180 m/min (höher für PCBN) Vorschub: 0,05-0,1 mm pro Zahn Schnitttiefe: 0,1-0,3 mm Trockenbearbeitung oder Hochdruckkühlung | Kyocera (Keramik), Element Six (PCBN), Huarui (PCBN), Sandvik (CBN), Sumitomo (CBN) |
Logik zur Auswahl der Bearbeitungsparameter für 1.2344 Formenstahl
CNC-BearbeitungParameter werden basierend auf den folgenden Kernabmessungen ausgewählt:
| Kernabmessung | Auswahlprinzip | Praktische Parameter (Szenarien und Wertebereiche) |
|---|---|---|
| Schnittgeschwindigkeit (Vc) | • Einfluss der Materialhärte: Die Härte ist der primäre Bestimmungsfaktor. Für jede Erhöhung der Härte um 5 HRC sollte die Schnittgeschwindigkeit um 10%-15% reduziert werden. Eine höhere Geschwindigkeit kann für den geglühten Zustand (≤30 HRC) verwendet werden; die Geschwindigkeit muss für den gehärteten Zustand (≥45 HRC) erheblich reduziert werden, um Werkzeugausbrüche zu vermeiden. • Einfluss des Werkzeugmaterials: Beschichtete Hartmetallwerkzeuge (wie TiAlN) ermöglichen höhere Schnittgeschwindigkeiten als unbeschichtete Werkzeuge; PCBN-Werkzeuge (polykristallines kubisches Bornitrid) sind für die hocheffiziente Bearbeitung von hochharten Materialien vorgesehen; HSS-Werkzeuge (Schnellarbeitsstahl) eignen sich nur für die kostengünstige Kleinserienbearbeitung von unbehandelten Materialien bei niedrigster Geschwindigkeit. • Einfluss der Bearbeitungsphase: Die Schruppbearbeitung konzentriert sich auf Effizienz, verwenden Sie eine mittlere Drehzahl innerhalb des Belastungsbereichs von Werkzeugen und Werkzeugmaschinen; das Schlichten konzentriert sich auf Oberflächenqualität und Präzision, hier kann die Drehzahl entsprechend erhöht werden (innerhalb des zulässigen Härtebereichs). | Szenario 1: Konventionelles Fräsen im geglühten Zustand (≤30 HRC) • Schruppbearbeitung: 100 – 150 m/min • Schlichten: 150 – 200 m/min Szenario 2: Kavitätenbearbeitung im vorvergüteten Zustand (38-42 HRC) • Schruppbearbeitung: 80 – 120 m/min • Schlichten: 80 – 120 m/min Szenario 3: Hartfeinbearbeitung im gehärteten Zustand (48-52 HRC) • Schlichten mit Hartmetallwerkzeugen: 80 – 120 m/min • Schlichten mit PCBN-Werkzeugen: 180 – 250 m/min |
| Vorschubgeschwindigkeit (F) / Vorschub pro Zahn (fz) | • Bearbeitungsphase und Oberflächenqualität: Verwenden Sie einen größeren Vorschub für die Schruppbearbeitung, um die Effizienz zu verbessern; verwenden Sie einen kleineren Vorschub für das Schlichten, um eine bessere Oberflächengüte zu erzielen. • Werkzeugsteifigkeit & Schwingungsdämpfung: Bei Werkzeugen mit geringer Steifigkeit (z. B. Werkzeuge mit großen Längen-Durchmesser-Verhältnissen) oder ratternanfälligen Arbeitsbedingungen (z. B. dünnwandige Bauteile) sollte der Vorschub reduziert werden. Werkzeuge mit variablem Spiralwinkel können Rattern unterdrücken und ermöglichen einen relativ stabilen Vorschub. • Materialeigenschaften: 1.2344 neigt zur Aufbauschneidenbildung, insbesondere beim Schlichten. Eine entsprechende Reduzierung des Vorschubs und der Einsatz effektiver Kühlung/Schmierung können dieses Problem verbessern. | Szenario 1: Schrupp- und Schlichtbearbeitung im geglühten Zustand (Hartmetall-Schaftfräser) • Schruppbearbeitung (fz): 0,15 – 0,25 mm pro Zahn • Schlichten (fz): 0,08 – 0,12 mm pro Zahn Szenario 2: Hartfräsen im gehärteten Zustand (beschichtetes Hartmetallwerkzeug) • Vorschlichten/Schlichten (fz): 0,05 – 0,10 mm pro Zahn Szenario 3: Oberflächenbearbeitung von Freiformflächen (Kugelfräser) • Zeilen-/Bahnabstand: 0,05 – 0,20 mm |
| Schnitttiefe (ap) | • Kernziel des Bearbeitungsschritts: Die Schruppbearbeitung zielt auf eine hohe Materialabtragrate ab, wobei große Schnitttiefen (radial/axial) innerhalb des zulässigen Steifigkeitsbereichs von Werkzeugmaschinen und Werkzeugen verwendet werden; die Schlichtbearbeitung zielt auf Maß- und Formgenauigkeit ab und muss mit kleinen Schnitttiefen erfolgen. • Materialhärte und Werkzeugfestigkeit: Je höher die Materialhärte, desto geringer sollte die einzelne Schnitttiefe sein, um die Schnittkraft und das Risiko von Werkzeugausbrüchen zu reduzieren. Die Schnitttiefe bei der Bearbeitung im gehärteten Zustand ist deutlich geringer als im geglühten Zustand. • Werkzeugtyp: Schruppfräser (mehrzahnig) sind für die Schruppbearbeitung mit großer Schnitttiefe konzipiert; die Schnitttiefe beim Schlichten mit Kugelfräsern bezieht sich üblicherweise auf die Restmaterialhöhe oder den Zeilenabstand. | Szenario 1: Schruppbearbeitung im geglühten Zustand • Axiale Schnitttiefe (ap): 2,0 – 4,0 mm (Schaftfräser) oder 5-8 mm (Schruppfräser) Szenario 2: Schichtbearbeitung im vorvergüteten/gehärteten Zustand • Axiale Schnitttiefe (ap) beim Schruppen: 0,5 – 2,0 mm • Axiale Schnitttiefe (ap) beim Vorschlichten: 0,3 – 1,0 mm • Axiale Schlicht-Schnitttiefe (ap): 0,1 – 0,3 mm |
| Spindeldrehzahl (S) | • Berechnet, nicht unabhängig eingestellt: Die Spindeldrehzahl wird nach der Formel 【S = (Vc * 1000) / (π * D)】 aus der Schnittgeschwindigkeit (Vc) und dem verwendeten Werkzeugdurchmesser (D) berechnet. • Inverser Einfluss des Werkzeugdurchmessers: Bei gleicher Schnittgeschwindigkeit gilt: Je kleiner der Werkzeugdurchmesser, desto höher die erforderliche Spindeldrehzahl. Bei der Programmierung muss die Drehzahl entsprechend dem aktuell verwendeten Werkzeugdurchmesser berechnet oder in Echtzeit angepasst werden. • Leistungsgrenze der Werkzeugmaschine: Das Berechnungsergebnis darf die Nenn-Höchstdrehzahl der Werkzeugmaschine nicht überschreiten, insbesondere bei der Verwendung von Werkzeugen mit kleinem Durchmesser. | Anwendungsbeispiel: Drehzahl verschiedener Werkzeuge bei Vc=150 m/min • Φ10 Schaftfräser: ≈ 4800 U/min • Φ20 Schaftfräser: ≈ 2400 U/min • R5 Kugelfräser: ≈ 4800 U/min (berechnet auf Basis eines effektiven Durchmessers von ca. 10 mm) Hinweis: Der tatsächlich zu programmierende S-Wert muss gemäß der oben genannten Formel und dem Vc-Wert des spezifischen Szenarios präzise berechnet werden. |
| Kühlverfahren | • Kern der Bearbeitung und Wärmeableitung: Hartbearbeitung und Hocheffizienzbearbeitung erzeugen enorme Hitze; das primäre Ziel der Kühlung ist es, die Temperatur zu senken, um thermische Verformungen des Werkstücks und thermischen Werkzeugverschleiß zu verhindern. • Spanabfuhr und Schmierung: Bei Arbeitsbedingungen mit schwieriger Spanabfuhr, wie tiefen Kavitäten und Bohrungen, ist eine Hochdruckkühlung erforderlich, um Späne wegzuspülen; beim Schlichten trägt eine gute Schmierung dazu bei, die Oberflächengüte zu verbessern und Aufbauschneiden zu unterdrücken. • Hierarchie der Methodenwahl: Hochdruck-Innenkühlung (>50 bar) > ausreichende Außenkühlung > Minimalmengenschmierung (MMS) > Trockenbearbeitung. Bei der Bearbeitung im gehärteten Zustand, in tiefen Kavitäten und bei hoher Effizienz muss eine Hochdruck-Innenkühlung eingesetzt werden. | Szenario 1: Konventionelle Bearbeitung im geglühten/vorvergüteten Zustand • Schruppbearbeitung: Ausreichende externe Emulsionskühlung • Schlichten: Schneidöl oder Emulsion Szenario 2: Hartfräsen im gehärteten Zustand &Tieflochbohren • Erste Wahl: Hochdruck-Innenkühlung (50-100 bar), Hochleistungs-Emulsion oder Spezialschneidöl Szenario 3: Hochgeschwindigkeits-Feinbearbeitung & Umweltschutzanforderungen • Optional: Minimalmengenschmierung (MMS) |
| Bearbeitungsstrategie | • Werkzeugkraft und Standzeit: Gleichlauffräsen ist zu bevorzugen, da die Schnittkraft das Werkstück an den Arbeitstisch drückt, was einen stabileren Zerspanungsprozess, eine längere Standzeit und eine bessere Oberflächengüte der Bodenfläche ermöglicht. • Effizienz und Stabilität: Die Schruppbearbeitung erfolgt schichtweise, um eine übermäßige einmalige Schnitttiefe zu vermeiden; die umlaufende Werkzeugbahn reduziert das Abheben des Werkzeugs und verbessert die Effizienz. • Besondere Bearbeitungsbedingungen: Beim Tieflochbohren muss der Tieflochbohrzyklus (G83) zur Spanabfuhr verwendet werden; die Schlichtbearbeitung komplexer Freiformflächen erfolgt mittels einer umlaufenden äquidistanten oder parallelen Scanstrategie, um eine gleichmäßige Oberflächenqualität zu gewährleisten. | Szenario 1: Kavitäten- und Planfräsen • Schruppbearbeitung: Gleichlauffräsen + schichtweises Fräsen • Schlichten: Gleichlauffräsen + umlaufende oder einseitige Werkzeugbahn Szenario 2: Freiformflächenbearbeitung • Vorschlichten/Schlichten: Gleichlauffräsen + umlaufende Werkzeugbahn / spiralförmige Werkzeugbahn Szenario 3: Bohren • Durchgangsbohrung/Sackloch: G81/G82 Zyklus • Tiefloch (Bohrtiefe >5D): G83 Tieflochbohrzyklus |
Häufig gestellte Fragen zu 1.2344 Werkzeugstahl
F1: Wie lassen sich Härteverzug oder unzureichende Härte während der Wärmebehandlung vermeiden?
1.2344 enthält Cr (4.8-5.5%), Mo und V-Elemente, mit ausgezeichneter Härtbarkeit, aber extremer Temperaturempfindlichkeit:
— Härterisse: Meist verursacht durch Überschreiten der Härtetemperatur von 1050℃ oder zu schnelles Abkühlen (ähnlich dem direkten Werfen von glühendem Eisen in kaltes Wasser, was unweigerlich zu Rissen führt); Temperatur muss bei 1020-1040℃ kontrolliert werden, gestuftes Abschrecken anwenden (zuerst Ölkühlung, dann Luftkühlung), um innere Spannungen zu reduzieren;
— Unzureichende Härte: 90% wird durch unzureichende Anlassvorgänge verursacht, es müssen 3 Anlassvorgänge durchgeführt werden (jedes Mal auf Raumtemperatur abkühlen); die Anlasstemperatur richtet sich nach dem Anwendungsfall: 580-620℃ für Warmarbeitsformen, 520-560℃ für Spritzgussformen.
F2: Wie lässt sich eine leichte Verformung während der Bearbeitung kontrollieren?
1.2344 hat einen hohen Legierungselementgehalt; die nach der Grobbearbeitung angesammelte innere Spannung ist wie eine zusammengedrückte Feder, die beim Entspannen zurückfedert:
— Nach der Grobbearbeitung muss ein Spannungsarmglühen durchgeführt werden: Temperatur 2-3 Stunden bei 600-650℃ halten, im Ofen abkühlen lassen;
— Vor dem Drahtschneiden ein Tieftemperaturanlassen durchführen: Die Temperatur für 1-2 Stunden bei 180-200℃ halten;
— Ein schichtweises Schneidverfahren anwenden, die einzelne Schnittmenge reduzieren, um übermäßigen Spannungsaufbau zu vermeiden.
F3: Wie beugt man Thermoschockrissen unter wechselnden Kalt- und Warmarbeitsbedingungen vor?
1.2344 weist aufgrund von Cr und Mo eine bessere Warmrissbeständigkeit als H13 auf, aber wenn der Kalt-Warm-Temperaturunterschied 200 °C überschreitet, bricht es wie ein wiederholt gebogener Eisendraht:
— Zirkulierende Kühlwasserkanäle in wärmeempfindlichen Bereichen wie Anguss und Kernen installieren und die Temperaturdifferenz der Kavitätenoberfläche auf ≤150℃ regeln;
— Das Formwerkzeug vor Gebrauch auf 150-200℃ vorwärmen, um plötzliches Abkühlen und Erhitzen zu vermeiden;
— Die Formoberfläche regelmäßig nitrieren, um die thermische Ermüdungsbeständigkeit der Oberfläche zu verbessern.
F4: Wie geht man mit Lochfraß oder Karbidausbrüchen beim Polieren um?
1.2344 enthält V-Typ-Karbide (hohe Härte, aber hohe Sprödigkeit); zu schnelles Polieren führt zu Schlackenbildung, ähnlich dem harten Abkratzen von Wandputz:
— Den schrittweisen Prozess von „Grobschleifen → Feinschleifen → Polieren mit Diamantpaste“ strikt einhalten, kein Überspringen von Schritten erlaubt;
— Beim Polieren muss Kühlmittel verwendet werden, um eine Überhitzung der Werkstückoberfläche zu vermeiden, die zu Karbidausscheidungen führt;
— Wenn ein Spiegeleffekt gewünscht wird, kann zuerst elektropoliert oder chemisch poliert werden, anschließend manuell feinpolieren.
F5: Wie vermeidet man leichte Rissbildung nach dem Reparaturschweißen?
1.2344 enthält einen hohen Anteil an Cr-, Mo- und V-Elementen, weist eine schlechte Schweißbarkeit auf, ähnlich dem Verbinden harter Kunststoffe unterschiedlicher Materialien, und wird ohne Vorwärmen definitiv Risse bekommen:
— Das Formwerkzeug vor dem Reparaturschweißen auf 300-400℃ vorwärmen;
— Elektroden auswählen, die der Zusammensetzung von 1.2344 entsprechen (z. B. SKD61-Spezialelektroden);
— Unmittelbar nach dem Reparaturschweißen eine Anlassbehandlung durchführen: Die Temperatur für 1 Stunde bei 550-600℃ halten, um Schweißspannungen zu beseitigen; bei kleinen Flächenfehlern wird die Laserauftragsschweißung bevorzugt, da sie eine kleinere Wärmeeinflusszone aufweist.
F6: Wie geht man mit Lochkorrosion bei Kontakt mit korrosiven Medien um?
1.2344 ist ein mittellegierter Chromstahl (Cr-Gehalt 4,8-5,5%, etwa 5%); seine Korrosionsbeständigkeit ist wie bei einer Person ohne dicke Schutzkleidung, leicht angreifbar durch Säure oder korrosive Kunststoffe:
— Eine Hartverchromung oder PVD-Beschichtung (wie z.B. TiN, CrN) auf der Werkzeugoberfläche anbringen, um eine „Schutzschicht“ auf dem Werkzeug zu erzeugen;
— Das Formwerkzeug nach Gebrauch rechtzeitig reinigen, um korrosive Rückstände zu vermeiden;
— Bei extrem hohem Korrosionsrisiko sollte der Einsatz von hochchromlegiertem Formstahl (z. B. 1.2367) in Betracht gezogen werden.
1.2344 detaillierte Leistungsparameter PDF-Download
| Artikel | Details |
|---|---|
| Datei | 1.2344-Mold-Steel-Full-Introduction.pdf |
| Typ | application/pdf |
| Größe | 267 KB |
| Link | https://moldsteells.com/wp-content/uploads/2026/03/1.2344-Mold-Steel-Full-Introduction.pdf |





