
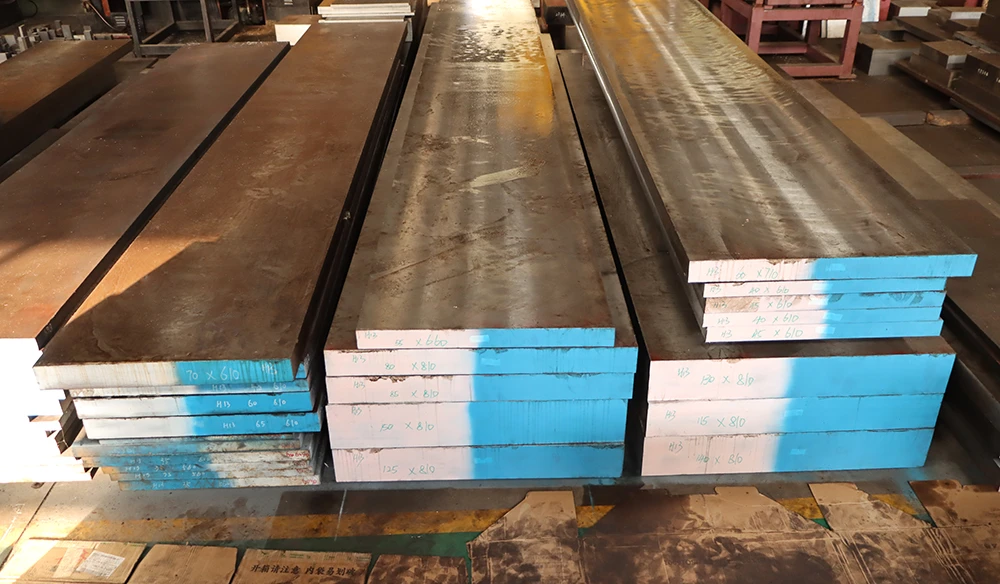
Thép khuôn 1.2344 là gì?
1.2344 Thép làm khuônlà loại thép khuôn làm việc nóng phù hợp với tiêu chuẩn DIN của Đức, tương đương với AISI H13 của Mỹ và 4Cr5MoSiV1 của Trung Quốc. Nó nổi tiếng với độ bền ở nhiệt độ cao tuyệt vời, ổn định nhiệt và khả năng chống mỏi nhiệt, được sử dụng rộng rãi trong sản xuất các loại khuôn cao cấp như khuôn hợp kim nhômThép khuôn đúc áp lựcvà khuôn ép đùn nóng.
Các tính chất chính của thép khuôn 1.2344
- Độ ổn định nhiệt cao: Khả năng duy trì độ cứng tuyệt vời ở nhiệt độ cao, giống như một “áo giáp chịu nhiệt”, chống mềm hóa tốt hơn H13 thông thường.
- Khả năng chống mỏi nhiệt vượt trội: Khó nứt dưới chu kỳ nóng lạnh lặp đi lặp lại, giống như một “lò xo không thể phá hủy”, với tuổi thọ sử dụng lâu hơn.
- Khả năng tôi cứng cao: Ngay cả khuôn có kích thước lớn cũng có thể được tôi cứng hoàn toàn từ trong ra ngoài, với độ biến dạng nhỏ.Xử lý nhiệtbiến dạng và độ chính xác lòng khuôn ổn định.
- Độ dẻo dai và khả năng chống mài mòn cân bằng: Vừa chịu va đập vừa chống mài mòn, như lốp xe địa hình chắc chắn, phù hợp với điều kiện làm việc cường độ cao.
- Dễ gia công và đánh bóng: Cắt mịn mà không làm hỏng dụng cụ, có thể đánh bóng đạt hiệu ứng gương, thích hợp cho các lòng khuôn phức tạp.
- Khả năng chống sốc nhiệt tuyệt vời: Ổn định khi đối mặt với sự thay đổi nhiệt độ đột ngột của kim loại nóng chảy, các vết nứt nhiệt hình thành chậm.
- Khả năng giữ độ cứng ở nhiệt độ cao tốt: Duy trì độ cứng ở 500℃, thích hợp cho các loại khuôn làm việc trong điều kiện nhiệt độ cao dài hạn.
- Độ ổn định kích thước tốt: Không biến dạng sau xử lý nhiệt, lượng dư gia công sau nhỏ, tiết kiệm chi phí gia công.
- Khả năng thích ứng toàn diện rộng rãi: Thích hợp cho các ứng dụng gia công nóng và một số ứng dụng gia công nguội, là vật liệu đa năng có khả năng chống nứt mạnh mẽ.
- Độ dẻo dai chịu va đập cao: Đủ độ dẻo dai ở nhiệt độ phòng, chống nứt gãy tốt hơn thép H13 thông thường, bền bỉ.
Bảng Thông số Hiệu suất Thép Khuôn 1.2344
1. Thành phần Hóa học của Thép Khuôn 1.2344
| Nguyên Tố | Phạm vi tiêu chuẩn (wt.%) | Hàm lượng điển hình (wt.%) | Chức Năng Lõi |
|---|---|---|---|
| C | 0.35 – 0.42 | 0.40 | Cải thiện độ cứng và khả năng chống mài mòn |
| Si | 0.80 – 1.20 | 1.00 | Nâng cao độ bền và khả năng chống oxy hóa |
| Mn | 0.25 – 0.50 | 0.40 | Cải thiện khả năng tôi cứng và độ bền |
| P | ≤ 0.030 | 0.015 | Tạp chất, được kiểm soát ở mức thấp để ngăn ngừa giòn |
| S | ≤ 0.020 | 0.010 | Tạp chất, được kiểm soát ở mức thấp để đảm bảo độ dẻo dai |
| Cr | 4.80 – 5.50 | 5.30 | Nâng cao khả năng kháng ăn mòn, kháng mài mòn và độ bền nhiệt độ cao |
| Mo | 1.20 – 1.50 | 1.40 | Nâng cao độ bền ở nhiệt độ cao và khả năng tôi cứng |
| V | 0.85 – 1.15 | 1.00 | Tinh luyện hạt, cải thiện khả năng chống mài mòn và độ bền ở nhiệt độ cao |
2. Tính chất vật lý của thép làm khuôn 1.2344 (Tính chất vật liệu vốn có)
| Chỉ số hiệu suất | Phạm vi giá trị | Đơn vị | Ghi chú |
|---|---|---|---|
| Mật Độ | 7.83 – 7.85 | kg/dm³ (g/cm³) | Đo ở nhiệt độ phòng (20°C) |
| Mô-đun Đàn Hồi | ≈ 210 | GPa | Giá trị điển hình ở nhiệt độ phòng (20°C) |
| Hệ số giãn nở nhiệt | 10.8 – 11.5 | 10⁻⁶/K | Đo trong dải nhiệt độ: 20 – 200°C |
| Độ dẫn nhiệt | ≈ 33 | W/(m·K) | Giá trị điển hình ở nhiệt độ phòng (20°C) |
| Nhiệt dung riêng | ≈ 460 | J/(kg·K) | Giá trị xấp xỉ ở nhiệt độ phòng (20°C) |
| Điện trở suất | 0.23 – 0.28 | Ω·mm²/m (μΩ·m) | Đo ở nhiệt độ phòng (20°C), giá trị thay đổi tùy thuộc vào trạng thái xử lý nhiệt |
| Tỷ số Poisson | ≈ 0.30 | — | Giá trị xấp xỉ điển hình của thép ở nhiệt độ phòng |
| Từ Tính | Từ Tính | — | Có từ tính sắt ở cả trạng thái ủ và trạng thái tôi cứng |
3. Tính chất cơ học của thép làm khuôn 1.2344 (Đặc tính phản ứng với lực)
| Chỉ số hiệu suất | Phạm vi giá trị | Đơn vị | Ghi chú |
|---|---|---|---|
| Độ Cứng Ủ Mềm | Tối đa 229 | HBW | Độ cứng điển hình ở trạng thái giao hàng sau khi ủ mềm ở 830-870°C |
| Độ cứng sau tôi và ram | 58 – 64 | HRC | Độ cứng làm việc điển hình. Yêu cầu tôi dầu ở 780-820°C và ram nhiệt độ thấp ở 150-250°C |
| Độ bền kéo (Rm) | 1900 – 2300 | MPa | Giá trị điển hình ở nhiệt độ phòng khi độ cứng khoảng 60-62 HRC |
| Giới hạn chảy (Rp0.2) | Khoảng 1500 – 1800 | MPa | Giá trị ước tính ở nhiệt độ phòng khi độ cứng khoảng 60-62 HRC |
| Độ giãn dài khi đứt (A5) | Khoảng 5 – 10 | % | Trạng thái tôi và ram ở nhiệt độ phòng. Giá trị giảm khi độ cứng tăng |
| Độ co thắt tiết diện (Z) | Khoảng 20 – 35 | % | Trạng thái tôi và ram ở nhiệt độ phòng |
| Độ dai va đập (KU) | Khoảng 15 – 30 | J | Năng lượng va đập Charpy V-notch ở nhiệt độ phòng, trạng thái tôi và ram. Giá trị dao động lớn tùy thuộc vào quy trình xử lý nhiệt cụ thể |
| Mô đun đàn hồi (E) | Khoảng 210000 | MPa | Mô đun đàn hồi điển hình của thép ở nhiệt độ phòng |
Các ứng dụng tiêu biểu của thép khuôn 1.2344
| Lĩnh Vực Ứng Dụng | Ứng dụng cụ thể | Ghi chú |
|---|---|---|
| Khuôn đúc áp lực | Lòng khuôn, lõi khuôn và insert của khuôn đúc áp lực cho các bộ phận hợp kim nhôm/magiê ô tô (như đầu xi lanh động cơ, thân xi lanh và vỏ hộp số) | Khả năng chống nứt nhiệt vượt trội, tuổi thọ khuôn bền bỉ, thích hợp cho sản xuất hàng loạt |
| Khuôn đúc áp lực | Khuôn đúc áp lực cho các bộ phận hợp kim nhôm của xe máy và thiết bị điện công suất nhỏ (như moay-ơ, lốc xi lanh động cơ và bàn đạp) | Có thể chịu được sốc nhiệt lặp đi lặp lại, giải quyết vấn đề dễ nứt của thép khuôn thông thường |
| Khuôn đúc áp lực | Khuôn đúc áp lực cho các bộ phận gia dụng, điện tử, phần cứng (như tay cầm hợp kim kẽm, tản nhiệt, đồ chơi và vỏ điện thoại di động/máy tính xách tay) | Thích hợp cho nhiều loại hợp kim như nhôm, magie, kẽm, có khả năng chống mài mòn tốt, có thể đạt được chất lượng bề mặt cao (hiệu ứng gương) |
| Khuôn ép đùn nóng | Các bộ phận chính như lõi khuôn, đầu khuôn và kim đột của khuôn đùn nóng cho biên dạng nhôm, vật liệu đồng (ống, thanh và biên dạng) | Độ bền ở nhiệt độ rất cao, khả năng chịu nhiệt và mài mòn, chống biến dạng mạnh mẽ, phù hợp với điều kiện làm việc ở nhiệt độ cao và tải trọng lớn |
| Khuôn ép đùn nóng | Các thành phần chịu tải phụ trợ như ống khuôn và tấm đệm khuôn của khuôn đùn nóng | Độ bền và độ dẻo dai ở nhiệt độ cao cao, có thể chịu được lực ép đùn và ứng suất nhiệt lớn, khó nứt và biến dạng |
| Khuôn rèn nóng | Lòng khuôn, khuôn trên/dưới của khuôn rèn nóng cho các bộ phận ô tô và máy móc hạng nặng (như thanh truyền, trục khuỷu) | Độ dẻo dai cao, khả năng chống va đập và độ cứng cao có thể đạt được thông qua xử lý nhiệt, phù hợp cho rèn trọng tải lớn |
| Khuôn rèn nóng | Khuôn dập nóng và khuôn rèn nóng cho các bộ phận tiêu chuẩn (như bu lông, đai ốc) và các sản phẩm rèn phần cứng nhỏ | Có thể chịu được tải trọng va đập lặp đi lặp lại và chu kỳ nhiệt, giảm nguy cơ sứt mẻ |
| Khuôn nhựa | Lòng khuôn và lõi khuôn của khuôn ép phun cho nhựa kỹ thuật nhiệt độ cao (như PA66, PPS và PPSU gia cường sợi thủy tinh) | Độ ổn định nhiệt tốt, không biến dạng khi làm việc ở nhiệt độ cao (180-350℃) trong thời gian dài |
| Thép Khuôn Nhựa | Các bộ phận của hệ thống kênh dẫn nóng (như vòi phun, bạc cuống phun và ống gia nhiệt) của khuôn ép nhựa | Chống xói mòn bởi nhựa nóng chảy ở nhiệt độ cao, dẫn nhiệt đồng đều, ổn định tốt, tuổi thọ sử dụng lâu dài |
| Các khuôn làm việc nóng khác | Khuôn cắt nóng (lưỡi cắt) cho thanh kim loại, biên dạng và phôi | Khả năng giữ độ cứng ở nhiệt độ cao tốt, khả năng chịu nhiệt và chống mài mòn, tuổi thọ được cải thiện đáng kể so với thép khuôn thông thường |
| Các khuôn làm việc nóng khác | Khuôn uốn nóng cho ống và biên dạng kim loại; khuôn ép nóng và uốn nóng cho kính/gốm sứ chịu nhiệt độ cao | Có thể chịu được ứng suất uốn ở nhiệt độ cao, dẫn nhiệt đồng đều và khả năng chống mỏi nhiệt tốt |
| Các khuôn làm việc nóng khác | Khuôn cán định hình nóng cho các bộ phận kim loại (như trục, bánh răng) | Có thể duy trì độ chính xác kích thước ổn định, khó biến dạng dưới nhiệt độ và áp suất cao |
Các kịch bản ứng dụng không khuyến nghị cho thép khuôn 1.2344
| Lĩnh Vực Không Khuyến Nghị | Tình huống cụ thể | Điều kiện làm việc | Đề Xuất Vật Liệu Thay Thế |
|---|---|---|---|
| Khuôn làm việc nguội nhiệt độ thấp/khuôn chịu va đập | Khuôn dập nguội, khuôn dập định hình nguội dễ bị sứt mẻ ở nhiệt độ thấp | Nhiệt độ môi trường ≤-20℃, chịu tải trọng va đập ở nhiệt độ thấp | Cr12MoV, A2, D2 |
| Khuôn trong môi trường ăn mòn | Khuôn tiếp xúc với phụ gia nhựa có tính axit, nhựa chứa clo/flo (PVC/PTFE), hợp kim đúc áp lực có tính axit hoặc hệ thống làm mát bằng nước muối | Tiếp xúc lâu dài với môi trường ăn mòn chứa axit, clo hoặc flo | Thép không gỉ 420, S136 |
| Khuôn làm việc nguội có khả năng chống mài mòn cao | Khuôn dập nguội, khuôn ép đùn nguội, khuôn dập nguội chính xác và chày khuôn dập liên tục để dập tấm thép có độ cứng cao (≥45 HRC) | Điều kiện làm việc nguội chịu mài mòn cao, tải trọng lớn, dập các vật liệu cứng | SKD11, DC53, dòng Cr12, ASP23 |
| Khuôn làm việc nóng trong môi trường oxy hóa nhiệt độ cực cao | Khuôn rèn nóng thép hợp kim lớn, khuôn rèn nóng làm việc trong không khí nhiệt độ cao trong thời gian dài | Nhiệt độ làm việc ≥950℃, tiếp xúc lâu dài với môi trường oxy hóa nhiệt độ cao | Thép HD hoặc các loại thép chịu oxy hóa ở nhiệt độ cao khác |
| Khuôn đúc áp lực nhôm silic cao | Khuôn đúc áp lực hợp kim nhôm silic cao (hàm lượng silic ≥12%) | Đúc áp lực hợp kim nhôm silic cao, dễ gây dính khuôn | Thép khuôn làm việc nóng loại H13 |
| Khuôn dập nguội tốc độ cao/tần số cao | Khuôn dập nguội tốc độ cao với tốc độ dập ≥500 lần mỗi phút, khuôn dập đầu cuối dập tốc độ cao liên tục | Tải trọng xen kẽ tần số cao, vận hành tốc độ cao | ASP23 |
| Khuôn ép phun có độ bóng gương cao | Khuôn ép phun cho linh kiện quang học, vỏ thiết bị gia dụng yêu cầu độ nhám bề mặt Ra ≤0.02μm | Cần đạt cấp độ đánh bóng gương siêu cao | S136 và các loại thép gương khác |
| Khuôn làm việc nóng trong điều kiện ma sát khô không bôi trơn | Khuôn ép đùn nóng, khuôn rèn nóng trong điều kiện không bôi trơn | Điều kiện gia công nóng ma sát khô, không chất bôi trơn | 1.2367 |
| Khuôn dập nguội cho các chi tiết lắp ráp cường độ cao | Khuôn dập nguội để gia công bu lông cường độ cao cấp 10.9 trở lên | Dập nguội đầu bu lông cường độ cao, chịu va đập nguội lớn | Thép làm khuôn D2 |
| Khuôn đúc áp lực có yêu cầu độ dẫn nhiệt cao | Khuôn đúc áp lực làm mát nhanh với yêu cầu cực cao về tốc độ làm mát | Yêu cầu độ dẫn nhiệt cực cao để đạt được khả năng làm mát nhanh chóng | Hợp kim đồng dẫn nhiệt cao (như đồng berili) hoặc thép khuôn đặc biệt có độ dẫn nhiệt cao |
| Khuôn đơn giản chi phí thấp/dùng một lần | Khuôn hộp nhựa luân chuyển gia công thô lớn, khuôn đơn giản dùng một lần | Các dự án chi phí thấp, yêu cầu thấp về tuổi thọ và hiệu suất | Thép khuôn P20 và các loại thép khuôn chi phí thấp khác |
Dụng cụ khuyến nghị để gia công thép khuôn 1.2344
| Giai Đoạn Gia Công | Ưu Tiên Lựa Chọn Lớp Phủ | Thông Số Công Cụ Chính | Thương hiệu đề xuất |
|---|---|---|---|
| Gia công thô (trạng thái ủ/mềm đến độ cứng trung bình) | Lớp phủ TiAlN > Lớp phủ AlTiN > Lớp phủ TiSiN | Tốc độ cắt: 100-200 m/phút (có thể tăng khi ở trạng thái mềm) Lượng tiến dao: 0.1-0.3 mm mỗi răng Chiều sâu cắt: 0.5-2 mm Thụ động hóa cạnh, khả năng chống va đập | Zhuzhou Diamond (YM101, GM series), Sandvik Coromant (GC4225), Kennametal (KCPK30), Mitsubishi |
| Gia công bán tinh (trạng thái ram/độ cứng trung bình) | Lớp phủ TiCN > Lớp phủ TiAlN | Tốc độ cắt: 120-180 m/phút Lượng tiến dao: 0.05-0.15 mm mỗi răng Chiều sâu cắt: 0.2-0.5 mm Khả năng chống mài mòn và hiệu suất cân bằng | Zhuzhou Diamond (YBG202, dòng GC), Sandvik (GC4325), Kennametal (KCK20), Seco |
| Gia công tinh (trạng thái tôi cứng, HRC50+) | Dụng cụ PCBN/CBN (không phủ) > dụng cụ gốm | Tốc độ cắt: 80-180 m/phút (cao hơn đối với PCBN) Lượng tiến dao: 0.05-0.1 mm mỗi răng Chiều sâu cắt: 0.1-0.3 mm Cắt khô hoặc làm mát áp suất cao | Kyocera (gốm sứ), Element Six (PCBN), Huarui (PCBN), Sandvik (CBN), Sumitomo (CBN) |
Logic Lựa chọn Thông số Gia công Thép Khuôn 1.2344
Gia công CNCcác thông số được chọn dựa trên các kích thước lõi sau đây:
| Kích Thước Lõi | Nguyên tắc lựa chọn | Thông số thực tế (Kịch bản và Dải giá trị) |
|---|---|---|
| Tốc Độ Cắt (Vc) | • Ảnh hưởng của độ cứng vật liệu: Độ cứng là yếu tố quyết định chính. Cứ mỗi 5 HRC tăng lên, tốc độ cắt nên giảm 10%-15%. Có thể sử dụng tốc độ cao hơn cho trạng thái ủ (≤30 HRC); tốc độ phải giảm đáng kể cho trạng thái tôi (≥45 HRC) để ngăn ngừa mẻ dao. • Ảnh hưởng của vật liệu dụng cụ cắt: Dụng cụ cắt hợp kim phủ (như TiAlN) cho phép tốc độ cao hơn so với dụng cụ không phủ; dụng cụ cắt PCBN (boron nitrua khối đa tinh thể) chuyên dùng để gia công hiệu suất cao các vật liệu có độ cứng cao; dụng cụ cắt thép gió chỉ phù hợp cho gia công chi phí thấp, số lượng nhỏ các vật liệu chưa qua xử lý nhiệt, với tốc độ thấp nhất. • Ảnh hưởng của giai đoạn gia công: Gia công thô tập trung vào hiệu quả, sử dụng tốc độ trung bình trong phạm vi chịu tải của dao cụ và máy công cụ; gia công tinh tập trung vào chất lượng bề mặt và độ chính xác, có thể tăng tốc độ một cách thích hợp (trong phạm vi độ cứng cho phép). | Kịch bản 1: Phay thông thường trạng thái ủ (≤30 HRC) • Gia công thô: 100 – 150 m/phút • Gia công tinh: 150 – 200 m/phút Kịch bản 2: Gia công hốc trạng thái tiền tôi (38-42HRC) • Gia công thô: 80 – 120 m/phút • Gia công tinh: 80 – 120 m/phút Kịch bản 3: Gia công tinh cứng trạng thái tôi (48-52HRC) • Gia công tinh bằng dao hợp kim: 80 – 120 m/phút • Gia công tinh bằng dao PCBN: 180 – 250 m/phút |
| Tốc độ tiến dao (F) / Lượng tiến dao trên mỗi răng (fz) | • Giai đoạn gia công và chất lượng bề mặt: Sử dụng lượng chạy dao lớn hơn cho gia công thô để nâng cao hiệu quả; sử dụng lượng chạy dao nhỏ hơn cho gia công tinh để đạt được độ bóng bề mặt tốt hơn. • Độ cứng vững dụng cụ cắt & kiểm soát rung động: Đối với dụng cụ cắt có độ cứng vững kém (như dụng cụ có tỷ lệ chiều dài trên đường kính lớn) hoặc điều kiện làm việc dễ gây rung động (như chi tiết thành mỏng), nên giảm lượng chạy dao. Dụng cụ cắt có góc xoắn biến thiên có thể triệt tiêu rung động, cho phép lượng chạy dao tương đối ổn định. • Đặc tính vật liệu: Vật liệu 1.2344 dễ bị hiện tượng dính lẹo (built-up edge), đặc biệt trong quá trình gia công tinh, việc giảm lượng chạy dao một cách thích hợp và kết hợp làm mát/bôi trơn hiệu quả có thể cải thiện vấn đề này. | Kịch bản 1: Gia công thô và tinh trạng thái ủ (dao phay ngón hợp kim) • Gia công thô (fz): 0.15 – 0.25 mm/răng • Gia công tinh (fz): 0.08 – 0.12 mm mỗi răng Kịch bản 2: Phay cứng trạng thái tôi (dao hợp kim phủ lớp) • Gia công bán tinh/tinh (fz): 0.05 – 0.10 mm/răng Kịch bản 3: Gia công tinh bề mặt cong (dao phay cầu) • Khoảng cách bước/hàng: 0.05 – 0.20 mm |
| Chiều Sâu Cắt (ap) | • Mục tiêu cốt lõi của giai đoạn gia công: Gia công thô ưu tiên tốc độ loại bỏ vật liệu, sử dụng chiều sâu cắt lớn (hướng tâm/hướng trục) trong phạm vi độ cứng cho phép của máy công cụ và dao cắt; gia công tinh ưu tiên độ chính xác về kích thước và hình dạng, phải sử dụng chiều sâu cắt nhỏ. • Độ cứng vật liệu và độ bền dao cụ: Độ cứng vật liệu càng cao, chiều sâu cắt đơn càng phải nhỏ để giảm lực cắt và nguy cơ mẻ dao. Chiều sâu cắt khi gia công trạng thái tôi nhỏ hơn đáng kể so với trạng thái ủ. • Loại dụng cụ cắt: Dao phay ngô (nhiều lưỡi) được thiết kế để gia công thô với chiều sâu cắt lớn; chiều sâu cắt khi gia công tinh bằng dao phay cầu thường đề cập đến chiều cao dư hoặc khoảng cách bước. | Kịch bản 1: Gia công thô trạng thái ủ • Chiều sâu cắt dọc trục (ap): 2.0 – 4.0 mm (dao phay ngón) hoặc 5-8 mm (dao phay ngô) Kịch bản 2: Gia công lớp trạng thái tiền tôi/tôi • Chiều sâu cắt hướng trục gia công thô (ap): 0.5 – 2.0 mm • Chiều sâu cắt hướng trục gia công bán tinh (ap): 0.3 – 1.0 mm • Chiều sâu cắt hướng trục gia công tinh (ap): 0.1 – 0.3 mm |
| Tốc độ trục chính (S) | • Được tính toán, không cài đặt độc lập: Tốc độ trục chính được tính bằng công thức 【S = (Vc * 1000) / (π * D)】 từ tốc độ cắt (Vc) và đường kính dao sử dụng (D). • Ảnh hưởng nghịch đảo của đường kính dao cụ: Với cùng tốc độ cắt, đường kính dao cụ càng nhỏ thì tốc độ trục chính yêu cầu càng cao. Khi lập trình, tốc độ phải được tính toán hoặc điều chỉnh theo thời gian thực dựa trên đường kính dao cụ đang sử dụng. • Giới hạn công suất máy công cụ: Kết quả tính toán không được vượt quá tốc độ tối đa định mức của máy công cụ, đặc biệt khi sử dụng dao cụ đường kính nhỏ. | Ví dụ kịch bản: Tốc độ quay của các dụng cụ khác nhau khi Vc=150m/phút • Dao phay ngón Φ10: ≈ 4800 vòng/phút • Dao phay ngón Φ20: ≈ 2400 vòng/phút • Dao phay cầu R5: ≈ 4800 vòng/phút (tính toán dựa trên đường kính hiệu dụng khoảng 10mm) Lưu ý: Giá trị S lập trình thực tế cần được tính toán chính xác theo công thức trên và giá trị Vc của kịch bản cụ thể. |
| Phương Pháp Làm Mát | • Cốt lõi của trạng thái gia công và tản nhiệt: Gia công vật liệu cứng và cắt hiệu suất cao tạo ra lượng nhiệt lớn, mục tiêu chính của việc làm mát là giảm nhiệt độ để ngăn ngừa biến dạng nhiệt của phôi và mòn nhiệt của dao. • Thoát phoi và bôi trơn: Đối với các điều kiện làm việc khó thoát phoi như hốc sâu và khoan, cần làm mát áp suất cao để rửa trôi phoi; trong quá trình gia công tinh, bôi trơn tốt giúp cải thiện chất lượng bề mặt và ngăn chặn sự hình thành lưỡi dao tích tụ. • Thứ tự ưu tiên lựa chọn phương pháp: Làm mát bên trong áp suất cao (>50 bar) > làm mát bên ngoài đầy đủ > bôi trơn lượng tối thiểu (MQL) > cắt khô. Gia công trạng thái tôi cứng, hốc sâu, hiệu suất cao phải áp dụng làm mát bên trong áp suất cao. | Kịch bản 1: Gia công thông thường trạng thái ủ/tiền tôi • Gia công thô: Làm mát bên ngoài bằng nhũ tương đầy đủ • Gia công tinh: Dầu cắt gọt hoặc dung dịch nhũ tương Kịch bản 2: Phay cứng trạng thái tôi &Khoan lỗ sâu • Lựa chọn ưu tiên: Làm mát bên trong áp suất cao (50-100 bar), nhũ tương chịu áp lực cực cao hoặc dầu cắt gọt đặc biệt Kịch bản 3: Gia công tinh tốc độ cao & yêu cầu bảo vệ môi trường • Tùy chọn: Bôi trơn lượng tối thiểu (MQL) |
| Chiến Lược Đường Chạy | • Lực dao và tuổi thọ: Ưu tiên phay thuận để lực cắt ép phôi vào bàn máy, giúp quá trình cắt ổn định hơn, tuổi thọ dao dài hơn và chất lượng bề mặt đáy tốt hơn. • Hiệu quả và ổn định: Gia công thô áp dụng cắt lớp để tránh chiều sâu cắt một lần quá lớn; đường chạy dao bao quanh giúp giảm số lần nhấc dao và cải thiện hiệu quả. • Điều kiện làm việc đặc biệt: Khoan lỗ sâu phải sử dụng chu trình khoan mổ (G83) để đảm bảo thoát phoi; gia công tinh các bề mặt cong phức tạp áp dụng chiến lược quét bao quanh cách đều hoặc song song để đảm bảo chất lượng bề mặt đồng nhất. | Kịch bản 1: Phay hốc/phay mặt • Gia công thô: Phay thuận + cắt lớp • Gia công tinh: Phay thuận + đường chạy dao bao quanh hoặc một chiều Kịch bản 2: Gia công bề mặt cong • Gia công bán tinh/tinh: Phay thuận + đường chạy dao bao quanh / đường chạy dao xoắn ốc Kịch bản 3: Khoan • Lỗ xuyên/lỗ nông: Chu trình G81/G82 • Lỗ sâu (độ sâu lỗ >5D): Chu trình khoan khoét G83 |
Các câu hỏi thường gặp về thép khuôn 1.2344
Q1: Làm thế nào để giải quyết tình trạng nứt do tôi hoặc độ cứng không đủ trong quá trình xử lý nhiệt?
Thép 1.2344 chứa các nguyên tố Cr (4.8-5.5%), Mo và V, có khả năng tôi cứng tuyệt vời nhưng cực kỳ nhạy cảm với nhiệt độ:
— Nứt do tôi: Chủ yếu do nhiệt độ tôi vượt quá 1050℃ hoặc làm nguội quá nhanh (giống như việc ném sắt nung đỏ trực tiếp vào nước lạnh chắc chắn sẽ gây nứt), cần kiểm soát nhiệt độ ở 1020-1040℃, áp dụng tôi phân cấp (đầu tiên làm nguội bằng dầu sau đó làm nguội bằng khí) để giảm ứng suất bên trong;
— Độ cứng không đủ: 90% là do số lần ram không đủ, phải thực hiện ram 3 lần (làm nguội đến nhiệt độ phòng sau mỗi lần); nhiệt độ ram được chia theo trường hợp: 580-620℃ cho khuôn làm việc nóng, 520-560℃ cho khuôn ép phun.
Q2: Làm thế nào để kiểm soát tình trạng dễ biến dạng trong quá trình gia công?
Thép 1.2344 có hàm lượng nguyên tố hợp kim cao, ứng suất nội tích tụ sau gia công thô giống như một lò xo bị nén, sẽ bật trở lại khi được giải phóng:
— Phải thực hiện ủ giảm ứng suất sau khi gia công thô: Giữ nhiệt độ ở 600-650℃ trong 2-3 giờ, làm nguội cùng lò;
— Thực hiện ram nhiệt độ thấp trước khi cắt dây: Giữ nhiệt độ ở 180-200℃ trong 1-2 giờ;
— Áp dụng quy trình cắt lớp, giảm lượng cắt mỗi lần để tránh tích tụ ứng suất quá mức.
Q3: Làm thế nào để ngăn ngừa nứt do mỏi nhiệt trong điều kiện làm việc nóng lạnh xen kẽ?
Thép 1.2344 có khả năng chống mỏi nhiệt tốt hơn H13 nhờ Cr và Mo, nhưng khi chênh lệch nhiệt độ nóng lạnh vượt quá 200°C, nó sẽ gãy như dây sắt bị uốn cong nhiều lần:
— Lắp đặt các kênh nước làm mát tuần hoàn tại các khu vực dễ sinh nhiệt như cổng phun và lõi khuôn, đồng thời kiểm soát chênh lệch nhiệt độ bề mặt lòng khuôn ≤150℃;
— Gia nhiệt sơ bộ khuôn đến 150-200℃ trước khi sử dụng để tránh sốc nhiệt đột ngột;
— Thường xuyên thấm nitơ bề mặt khuôn để cải thiện khả năng chống mỏi nhiệt bề mặt.
Q4: Làm thế nào để xử lý tình trạng rỗ hoặc cacbua bong tróc trong quá trình đánh bóng?
Thép 1.2344 chứa cacbua loại V (độ cứng cao nhưng độ giòn cao), đánh bóng quá nhanh sẽ gây bong tróc xỉ như cạo vữa tường cứng:
— Tuân thủ nghiêm ngặt quy trình tuần tự 「mài thô → mài tinh → đánh bóng bằng paste kim cương」, không được phép bỏ qua các bước;
— Phải sử dụng dung dịch làm mát trong quá trình đánh bóng để ngăn ngừa bề mặt chi tiết gia công bị quá nhiệt dẫn đến kết tủa cacbua;
— Nếu yêu cầu hiệu ứng gương, có thể thực hiện đánh bóng điện hóa hoặc đánh bóng hóa học trước, sau đó đánh bóng tinh bằng tay.
Q5: Làm thế nào để tránh dễ bị nứt sau khi hàn sửa chữa?
Thép 1.2344 chứa hàm lượng cao các nguyên tố Cr, Mo và V, có khả năng hàn kém như dán các loại nhựa cứng khác nhau, và chắc chắn sẽ nứt nếu không có gia nhiệt sơ bộ:
— Gia nhiệt sơ bộ khuôn đến 300-400℃ trước khi hàn sửa chữa;
— Chọn điện cực phù hợp với thành phần của 1.2344 (ví dụ như điện cực chuyên dụng SKD61);
— Thực hiện xử lý ram ngay sau khi hàn sửa chữa: Giữ nhiệt độ ở 550-600℃ trong 1 giờ để loại bỏ ứng suất hàn; đối với các khuyết tật diện tích nhỏ, ưu tiên sửa chữa bằng công nghệ đắp laser, với vùng ảnh hưởng nhiệt nhỏ hơn.
Q6: Làm thế nào để xử lý ăn mòn rỗ khi tiếp xúc với môi trường ăn mòn?
Thép 1.2344 là loại thép crom trung bình (hàm lượng Cr 4.8-5.5%, khoảng 5%), khả năng chống ăn mòn của nó kém, giống như một người không có quần áo bảo hộ dày, dễ bị tấn công bởi axit hoặc nhựa ăn mòn:
— Thực hiện mạ crom cứng hoặc phủ PVD (như TiN, CrN) trên bề mặt khuôn, tạo một 「lớp bảo vệ」 cho khuôn;
— Vệ sinh khuôn kịp thời sau khi sử dụng để tránh vật liệu ăn mòn còn sót lại;
— Nếu rủi ro ăn mòn cực kỳ cao, hãy cân nhắc thay thế bằng thép khuôn crom cao (ví dụ 1.2367).
Tải xuống PDF thông số hiệu suất chi tiết của 1.2344
| Mục | Chi tiết |
|---|---|
| Tệp | 1.2344-Mold-Steel-Full-Introduction.pdf |
| Loại | application/pdf |
| Kích thước | 267 KB |
| Liên Kết | https://moldsteells.com/wp-content/uploads/2026/03/1.2344-Mold-Steel-Full-Introduction.pdf |





