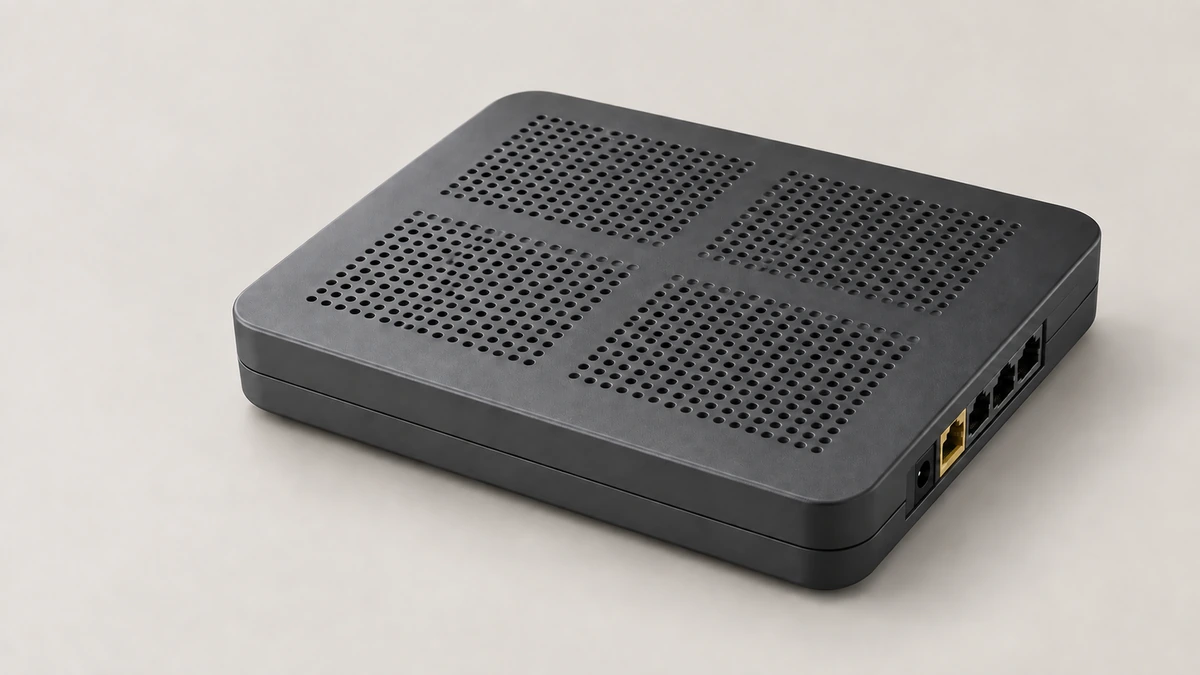
Nicht unbedingt. Zusätzliche Lüftungslöcher verändern das verbleibende zusammenhängende Material, die Aufteilung der Schmelze und die Treffpunkte der Fließfronten. Die Lochzahl allein sagt den Verzug nicht voraus; nach dem Auswerfen wirken Strukturwiderstand, Fließorientierung und unterschiedliche Kühlschrumpfung zusammen.
Eine Vorprüfung nicht mit der maximalen Lochzahl beginnen. Zuerst drei Informationsgruppen sammeln: 3D-Produktmodell mit Material und kritischen Montagemerkmalen; Anschnittvorschlag und Fließanalyse; Kühlkreislauf und Formoberflächentemperaturen. Der Anschnitt bestimmt den Füllbeginn; die Fließanalyse simuliert Füllen, Treffen und Kühlen. Fehlt eine Gruppe, bleibt die Ursache unvollständig.KunststoffspritzgussformIn der DFM-Prüfung kann moldsteells alle drei Informationsgruppen gemeinsam untersuchen. Das folgende Verfahren ist ein umsetzbarer Prüfprozess, keine Fallstudie eines bestimmten Routerprojekts.
Drei Eingaben auf dieselbe Tabelle setzen
Erste Eingabe ist das 3D-Produktmodell mit Rand, Stegen, Rippen, Schraubdomen, Clips und Fügekante. Gleiche Lochzahl bedeutet nicht gleiche Stabilität; durchgehender Rand und breite Rippen widerstehen meist besser.
Zweite Eingabe sind Anschnittplan und Fließresultate. Die Füllzeit zeigt, wo Kunststoff zuerst/zuletzt ankommt; die Bindenaht zeigt, wo Fronten zusammentreffen. Ort, Temperatur, Druck und Entlüftung am Treffpunkt zusätzlich prüfen.
Dritte Eingabe sind Kühldaten: mindestens Kreislauflayout und Formoberflächentemperaturen an Kern- und Kavitätsseite. Bei einem typischen Deckel bildet der Kern meist innen und die Kavität außen, tatsächlich entscheiden Trennebene und Werkzeugstruktur. Lokale Hotspots und Kühlzeit mitprüfen. Materialgüte vor der Analyse festlegen, da Flammschutz, Füllstoff oder Verstärkung Schrumpfung und Orientierung ändern.
Erst wenn alle drei Eingaben vorliegen, beginnen die Prüfungen. Fehlende Informationen zuerst beschaffen. Das Design nicht allein nach Lochzahl freigeben oder mit einem Erfahrungswert ablehnen, der Material und Geometrie nicht nennt.
Zusammenhängendes Vollmaterial um die Lüftungsbohrungen prüfen
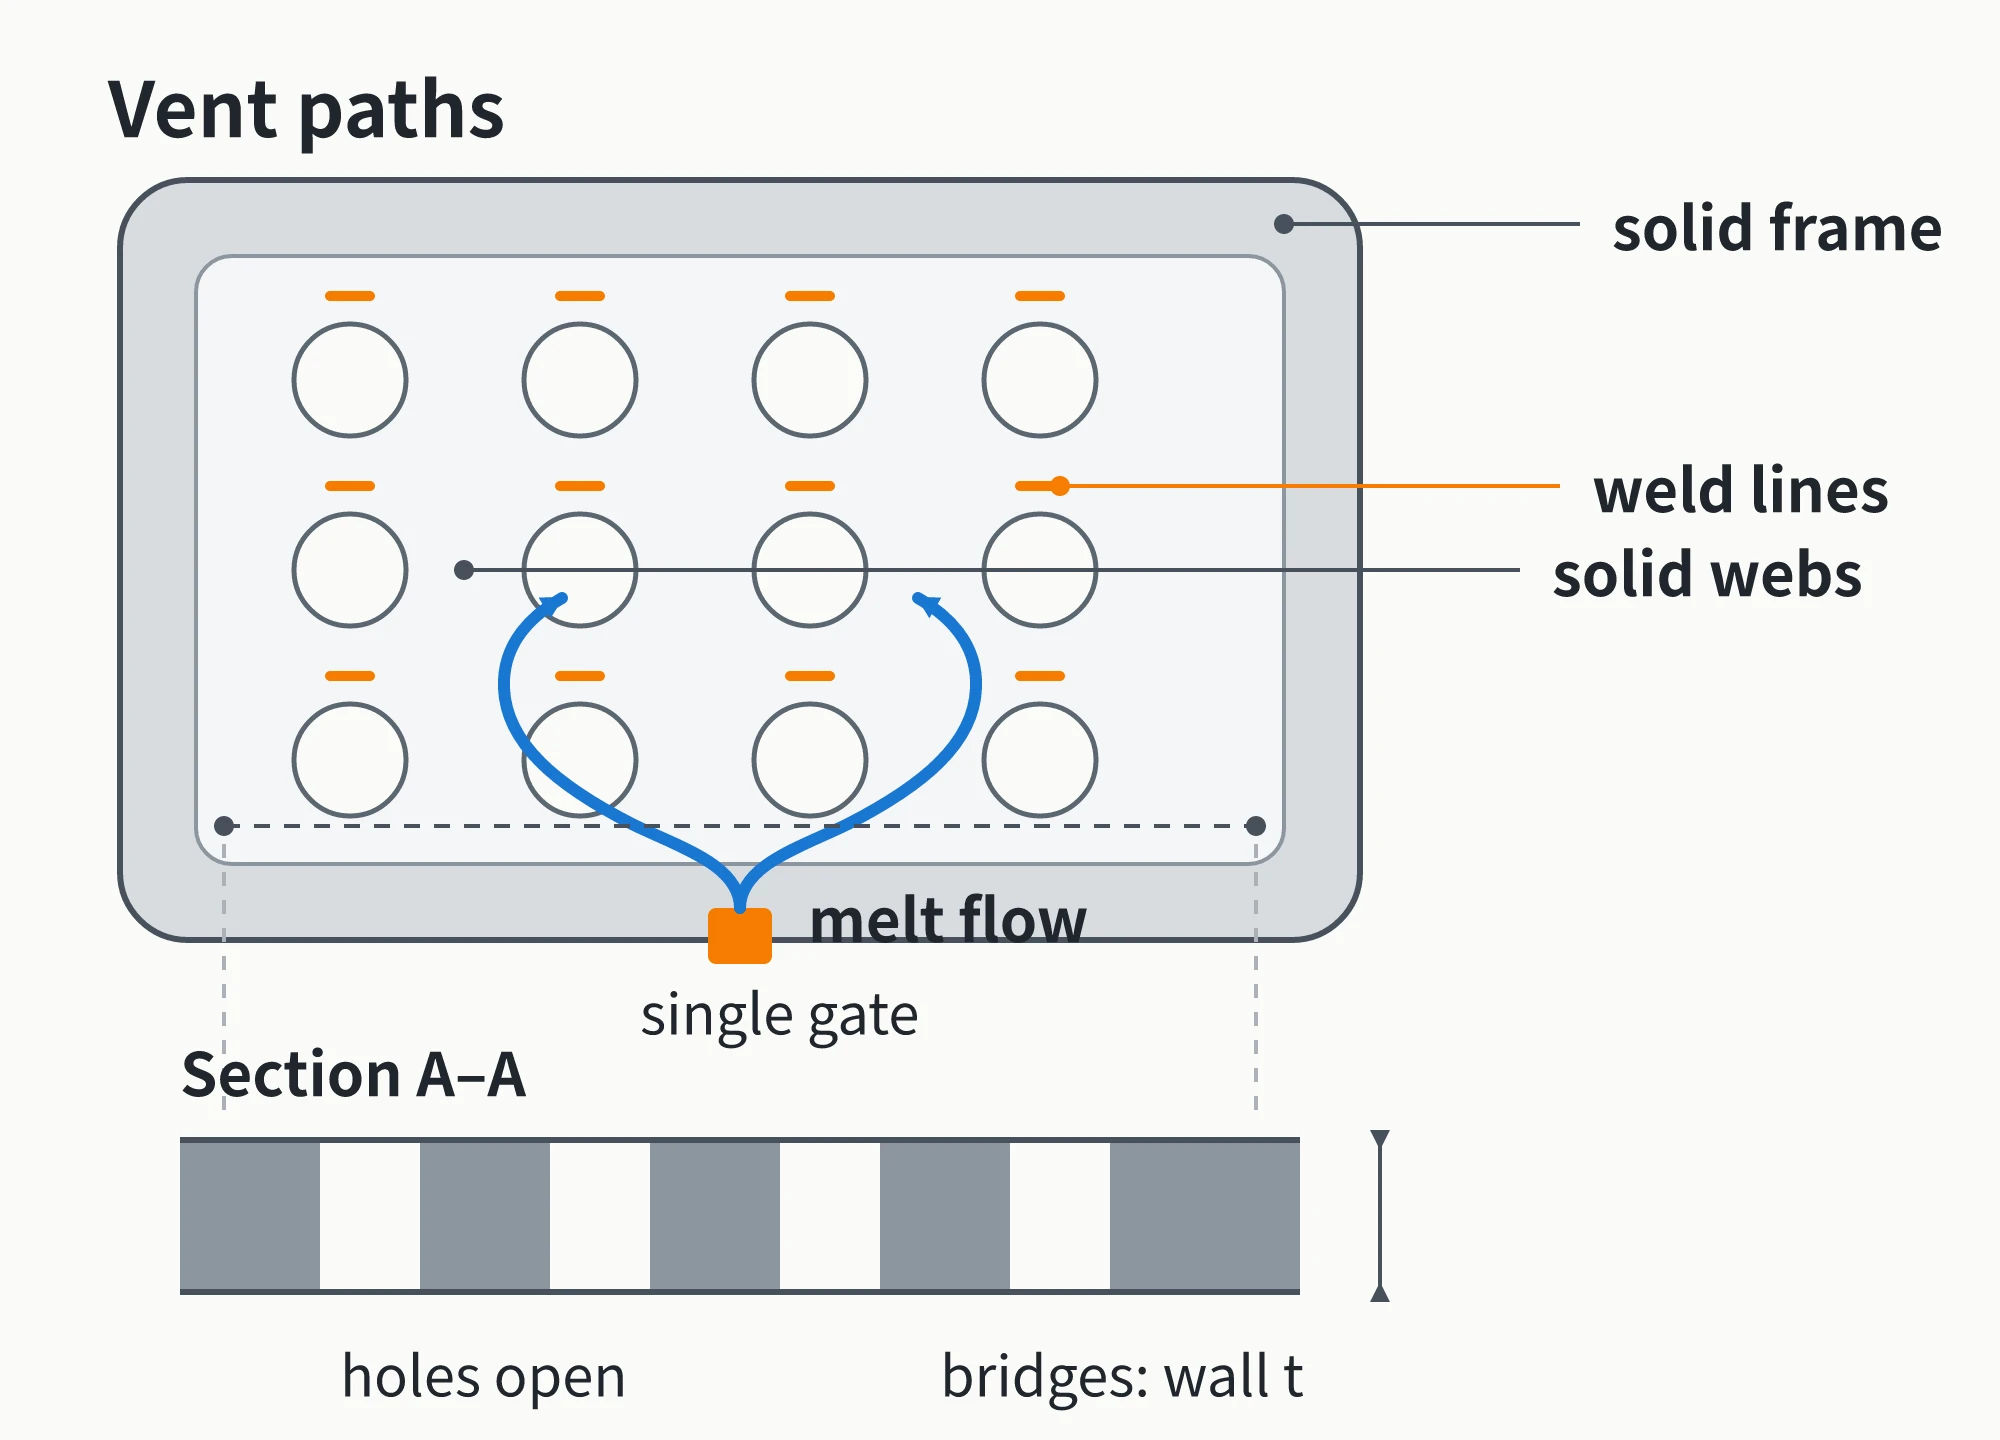
Zuerst prüfen, was außerhalb der Löcher verbleibt. Beim Routergehäuse widerstehen zusammenhängender Rand, Stege zwischen Löchern, Rippen und ununterbrochene Bereiche an Clips und Schraubdomen dem Verzug. Die Schwächung anhand von Lochform, Anordnung, Spannweite, Material und Abstützung berechnen oder simulieren. Der freie Flächenanteil allein sagt den Verzug nach dem Auswerfen nicht voraus.
Vier Bereiche prüfen:
- Behält die Außenseite der Bohrungsanordnung einen durchgehenden Rahmen, oder reichen die Löcher in Ecken und Trennkante?
- Bleiben die festen Stege in einer Richtung durchgehend oder schneiden versetzte Löcher sie in schmale Zickzackpfade?
- Ist neben Clips, Schraubdomen und Fügekanten genug Vollmaterial vorhanden, um Last in den Rand zu übertragen?
- Hat eine breite, nicht abgestützte Fläche geeignete Trennrippen, und können diese Rippen Einfallstellen oder Auswerfprobleme verursachen?
Bei der ersten Prüfung den freien Steg zwischen Löchern getrennt vom Abstand Loch–Rand prüfen. Keinen universellen Multiplikator und keinen Multiplikator als Verzug-Freigabegrenze verwenden. Maße an Material, Lochform, Rand und Belastung anpassen; lokale Flansche/Rippen können verstärken, müssen aber mit Wanddicke, Einfallrisiko und Auswerfen festgelegt werden.
Der Entscheidungsweg ist einfach: Sind Rand, Verbindungen zwischen Löchern und kritische Montagebereiche stabil, Bohrungsanordnung zunächst behalten und Fließprüfung fortsetzen. Sind Lastpfade unterbrochen, Alternativen für Muster, Rand oder Rippen erstellen und Fließ- und Kühldaten neu berechnen.
Bindenahtergebnisse zur Anschnittbewertung verwenden
Eine Lüftungsbohrungsanordnung beeinflusst mehr als die Steifigkeit. Die Fließfront wird wiederholt geteilt und vereinigt. Ein anderer Anschnitt ändert Eintrittsrichtung, Treffpunkte und Molekül- oder Faserausrichtung. Deshalb müssen reale Bindenähte zusammen mit Temperatur, Druck und Entlüftung bewertet werden.
Zuerst das Füllzeitergebnis öffnen und den Weg vom Anschnitt zur Bohrungsanordnung verfolgen. Prüfen, ob eine Front zurückbleibt, ein Bereich zuletzt füllt oder eine andere Front zu früh vorausläuft. Danach Bindenähte über Fügekante, Schraubdome, Clips, Sichtfläche und schwache Stege legen. Löcher erhöhen Teilung und Treffpunkte, aber nicht jedes Loch erzeugt eine sichtbare oder gleich gefährliche Naht.
Drei Entscheidungszweige verwenden:
- Bleiben Bindenähte von kritischen Pass-, Last- und Sichtbereichen entfernt und sind die Treffbedingungen akzeptabel, diesen Punkt vorläufig freigeben.
- Wenn eine Bindenaht einen Clipfuß kreuzt, nahe einem Schraubdom liegt oder in einem kritischen Sichtbereich verläuft, zuerst einen versetzten Anschnitt oder eine andere Zuführung vergleichen.
- Begrenzen Sicht-, Auswerf- oder Werkzeuganforderungen den Anschnitt und bleibt die versetzte Lösung schlecht, zu lokalen Bohrungs- und Strukturvarianten zurückkehren, damit Löcher und kritische Bereiche einen sicheren Treffpfad bieten.
InKunststoffformenbau, wobei eine Änderung des Anschnitts vor dem Stahlschnitt meist nur Konstruktions-, Simulations- und Prüfschleifen erfordert. Kosten und Risiko sind weit geringer als Schweißen, EDM und ein weiterer Formversuch nach der Bearbeitung des Stahls. Das Ergebnis darf nicht nur „Der Fluss ist in Ordnung“ lauten, sondern muss Anschnitt, kritische Bindenähte und Maßnahme je Risiko zeigen.
Richtungsabhängige Kühlunterschiede und Hotspots finden
Bestandene Struktur- und Bindenähteprüfungen garantieren keine ebene Abdeckung. Unterschiedliche Temperaturen an Kern- und Kavitätsseite lassen Innen- und Außenfläche unterschiedlich schrumpfen; ein dauerhaft heißer Bereich erzeugt lokale Differenzschrumpfung. Die tatsächliche Richtung hängt zusätzlich von Geometrie, Orientierung und Zwang ab.
Zwei Fragen trennen: Richtungsunterschied zwischen Kern- und Kavitätsseite sowie lokale Hotspots auf derselben Formfläche. Oberflächen und Temperaturversatz anhand realer Werkzeugstruktur, Material, Geometrie, Kühldaten und Zeichnung bewerten; keine universelle Temperaturgrenze verwenden.
Wasserlinienabstände nicht als festes Vielfaches der Wanddicke festlegen. Abstand Kanal–Kavität, Kanalabstand und Kreislauflänge mit Durchmesser, Durchfluss, Wärmeleitfähigkeit des Werkzeugstahls und Kühlergebnissen bewerten. Bei unerreichbaren Hotspots hochleitfähige Einsätze oder konturangepasste Kühlung prüfen.
Sind die Temperaturen beider Seiten ähnlich und fehlt ein lokaler Hotspot, Kühlung vorläufig freigeben und Messungen für den Formversuch behalten. Bei großem Richtungsunterschied zuerst Kreisläufe, Wassertemperaturen und Messdefinition prüfen; bei lokalem Hotspot Kreislauf, Einsatz oder Struktur lokal anpassen.
Wenn alle drei Prüfungen warnen, die Ursache ändern
Eine praktische DFM-Prüfung findet selten nur eine Warnung. Die Bohrungsanordnung kann gleichzeitig zu wenig zusammenhängendes Material lassen, eine Bindenaht über eine Passfläche führen und neben einer heißen Stelle liegen. Nicht alle drei Ebenen zugleich ändern, sonst bleibt unklar, welche Änderung wirksam war.
Zuerst feste Randbedingungen notieren. Thermische und EMV-Anforderungen bestimmen zu erhaltende Öffnungen, Sichtanforderungen verbieten Anschnitte an bestimmten Stellen, die Werkzeugstruktur begrenzt Platz für Anschnitte und Kühlung. Danach wenige vergleichbare Alternativen erstellen, je geänderte Ebene nennen und Fließ-, Bindenähte-, Kühl- und Verzugsresultate gemeinsam neu berechnen.
| Prüfergebnis | Priorisierte Maßnahme | Was nach der Änderung erneut geprüft werden muss |
|---|---|---|
| Die Bohrungsanordnung unterbricht den durchgehenden Rand oder einen kritischen Montagebereich; Fluss und Kühlung zeigen keine klare Warnung | Bohrungsmuster, Rand oder Verstärkungsstruktur ändern | Strukturelle Kontinuität, sichtbares Einfallrisiko und thermische Randbedingungen |
| Eine Bindenaht überquert einen kritischen Pass-, Last- oder Sichtbereich; die Steifigkeit der Bohrungsanordnung ist akzeptabel | Anschnittpositionen und Zuführmethoden vergleichen; bei Einschränkungen die lokale Bohrungsanordnung ändern | Füllzeit, Bindenähte, Lufteinschlüsse und Positionen kritischer Merkmale |
| Beide Seiten zeigen einen deutlichen Temperaturunterschied oder lokalen Hotspot; Struktur und Bindenähte sind akzeptabel | Kühlkreislauf ändern und bei Bedarf Einsätze oder konturangepasste Kühlung bewerten | Formoberflächentemperatur, Kühlzeit und Verzugsrichtung |
| Fließverhalten und Kühlung geben beide Warnungen aus | Getrennte Einvarianten für Bohrungsanordnung, Anschnitt und Kühlung erstellen und neu berechnen; Änderungen nur kombinieren, wenn eine einzelne Änderung nicht ausreicht, und jede geänderte Ebene dokumentieren. | Alle Ergebnisse unter denselben Randbedingungen vergleichen |
| Keine der drei Prüfungen zeigt ein klares Risiko | Diese Ausführung von Bohrungsanordnung, Anschnitt und Kühlung festschreiben; andere DFM- und Funktionsanforderungen separat freigeben. | Ebenheit, Fügespalt und kritische Zeichnungsmaße |
„Zuerst“ beschreibt die Prüfsequenz, keine vorbestimmte Ursache. Nur die durch Evidenz gestützte Ebene ändern und neu berechnen; eine behobene Bindenaht kann sonst einen Hotspot erzeugen, eine neue Rippe Einfallstellen.
Freigabe-Checkliste vor der Werkzeugfertigung
Endergebnisse in einer Freigabe-Checkliste zusammenfassen, damit die Prüfung nicht mit „Optimierung empfohlen“ endet.
- Produktdaten:Werkstoffgüte, Nennwanddicke, Version der Bohrungsanordnung, Rand, Rippen, Clips, Schraubdome und andere kritische Bereiche sind eindeutig gekennzeichnet.
- Ergebnis der Struktur:Die Checkliste nennt, ob die Bohrungsanordnung geändert werden muss, welcher feste Lastpfad sich ändert und ob Wärmeleistung oder Montage betroffen sind.
- Ergebnis des Fließverhaltens:Getrennte Aufzeichnungen zeigen Anschnittplan, Füllzeit und Bindenähte. Für jede kritische Bindenaht sind Ort und Maßnahme angegeben.
- Ergebnis der Kühlung:Kühlkreislauf, Temperaturen von Kern- und Kavitätsseite sowie lokale Hotspots müssen unter gleichen Betriebs- und Messbedingungen entsprechende Ergebnisse haben.
- Formversuchsprüfung:Ebenheit, Fügespalt und kritische Maße nach den im Produktblatt vereinbarten Methoden messen; „sieht eben aus“ ist kein Messwert.
Produkt- und Fließanalyse, Formversuche und Maßprüfung bei moldsteells können die Punkte dieser Checkliste unterstützen. Das beschreibt keine abgeschlossene Routerstudie und ersetzt nicht die Zeichnungsanforderungen des Kunden.
Zur Titelfrage: Mehr Lüftungslöcher lassen den Deckel nicht automatisch verziehen. Zuerst die verbleibenden festen Lastpfade, dann Treffpunkte der Fließfronten und zuletzt gleichmäßige Kühlung beider Flächen prüfen.