
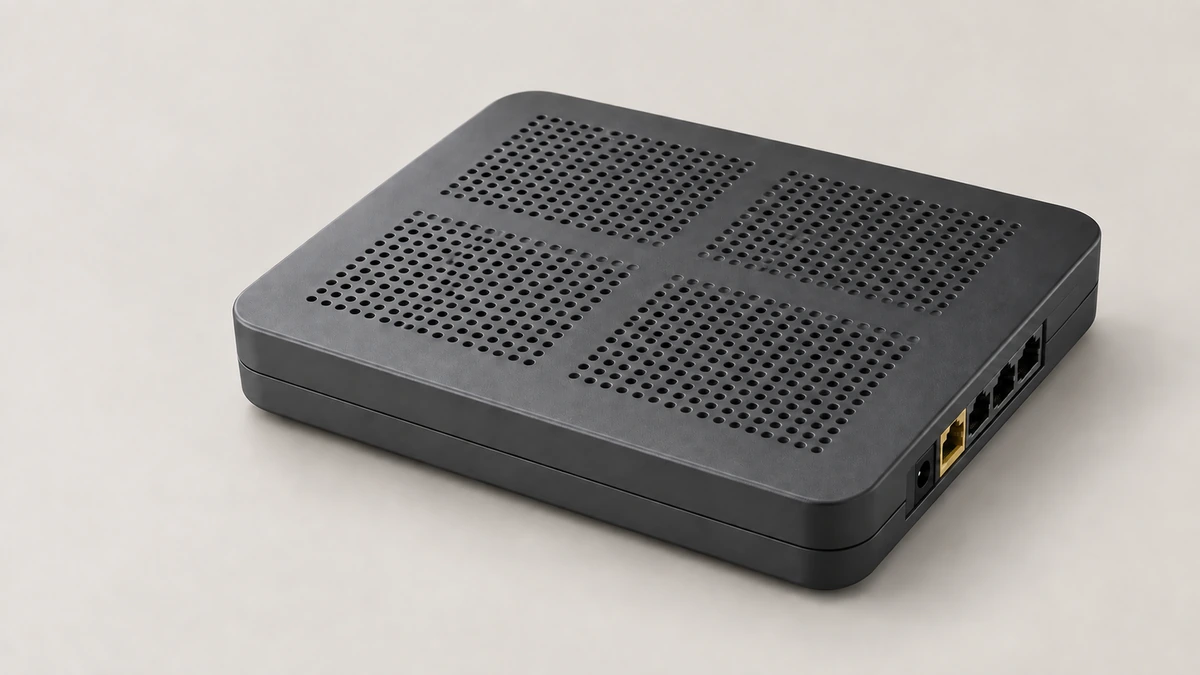
No necesariamente. Añadir orificios de ventilación cambia la cantidad de material sólido continuo que queda en la tapa. También cambia cómo se divide el material fundido alrededor de los orificios y dónde se encuentran los frentes de flujo, pero el número de orificios por sí solo no predice el alabeo. Una tapa se arquea tras la expulsión o se levanta en las esquinas por la acción conjunta de la resistencia estructural a la deformación, la orientación y el encuentro del flujo y la contracción diferencial durante la refrigeración.
No empiece una revisión previa a fabricar el molde preguntando «¿cuál es el máximo número de orificios que podemos utilizar?». Parta de tres grupos de información: un modelo 3D del producto que muestre el material y los elementos críticos de montaje; la propuesta de inyección y los resultados del análisis de flujo; y la disposición del circuito de refrigeración con los resultados de temperatura superficial del molde. El punto de inyección es la entrada por la que el plástico fundido llega a la cavidad, por lo que determina dónde comienza el llenado. El análisis de flujo simula cómo el plástico llena, se reúne y se enfría antes de fabricar el molde. Si falta cualquiera de estos tres datos, la revisión solo muestra una parte de la causa. Durante unaMolde de inyección de plásticoDFM, moldsteells puede examinar conjuntamente los tres grupos de información. El método siguiente es un proceso de revisión aplicable, no un estudio de caso de un proyecto concreto de router.
Compare los tres datos de entrada en la misma mesa
El primer dato de entrada es el modelo 3D del producto. Además del conjunto de ventilación, debe mostrar el perímetro de la tapa, los puentes sólidos entre orificios, los nervios, los soportes de tornillos, los clips y el borde de acoplamiento con la carcasa inferior. Dos diseños pueden tener el mismo número de orificios, pero el que conserva un perímetro continuo y nervios divisores anchos suele resistir mejor la deformación. Extender los orificios hasta las esquinas, junto a los clips o por un panel amplio sin apoyo debilita esas trayectorias continuas de carga.
El segundo dato de entrada es el plan de inyección y los resultados del análisis de flujo. El resultado del tiempo de llenado responde a «¿dónde llega primero el plástico y dónde llega al final?». Una línea de soldadura es la zona de unión formada cuando los frentes separados se encuentran de nuevo; su resultado responde a «¿dónde se encuentran?». No son el mismo gráfico. Para valorar el riesgo de una línea de soldadura, compruebe también su ubicación, la temperatura y la presión en el punto de encuentro y si el aire puede salir a tiempo. Un gráfico de colores de llenado completo no demuestra que las líneas de soldadura sean aceptables.
El tercer dato de entrada es la información de refrigeración. Como mínimo, debe incluir la disposición del circuito y las distribuciones de temperatura superficial del molde en los lados del núcleo y de la cavidad. En una tapa superior típica, el núcleo suele formar la superficie interior y la cavidad la exterior estética, pero la correspondencia definitiva depende de la partición y la estructura reales del molde. Si hay un análisis de refrigeración, examine también los puntos calientes locales y el tiempo de refrigeración. Fije la calidad del material antes del análisis, porque utilizar otro sistema retardante de llama, carga o refuerzo con el mismo conjunto de ventilación puede cambiar la contracción y la orientación. El material es un dato del análisis y no puede excluirse de la cuestión.
Las siguientes comprobaciones solo deben comenzar cuando estén disponibles los tres datos de entrada. Si falta información, obténgala primero. No apruebe el diseño basándose únicamente en el número de orificios ni lo rechace utilizando un valor empírico que no indique el material y la geometría a los que se aplica.
Compruebe la continuidad del material sólido alrededor del conjunto de ventilación
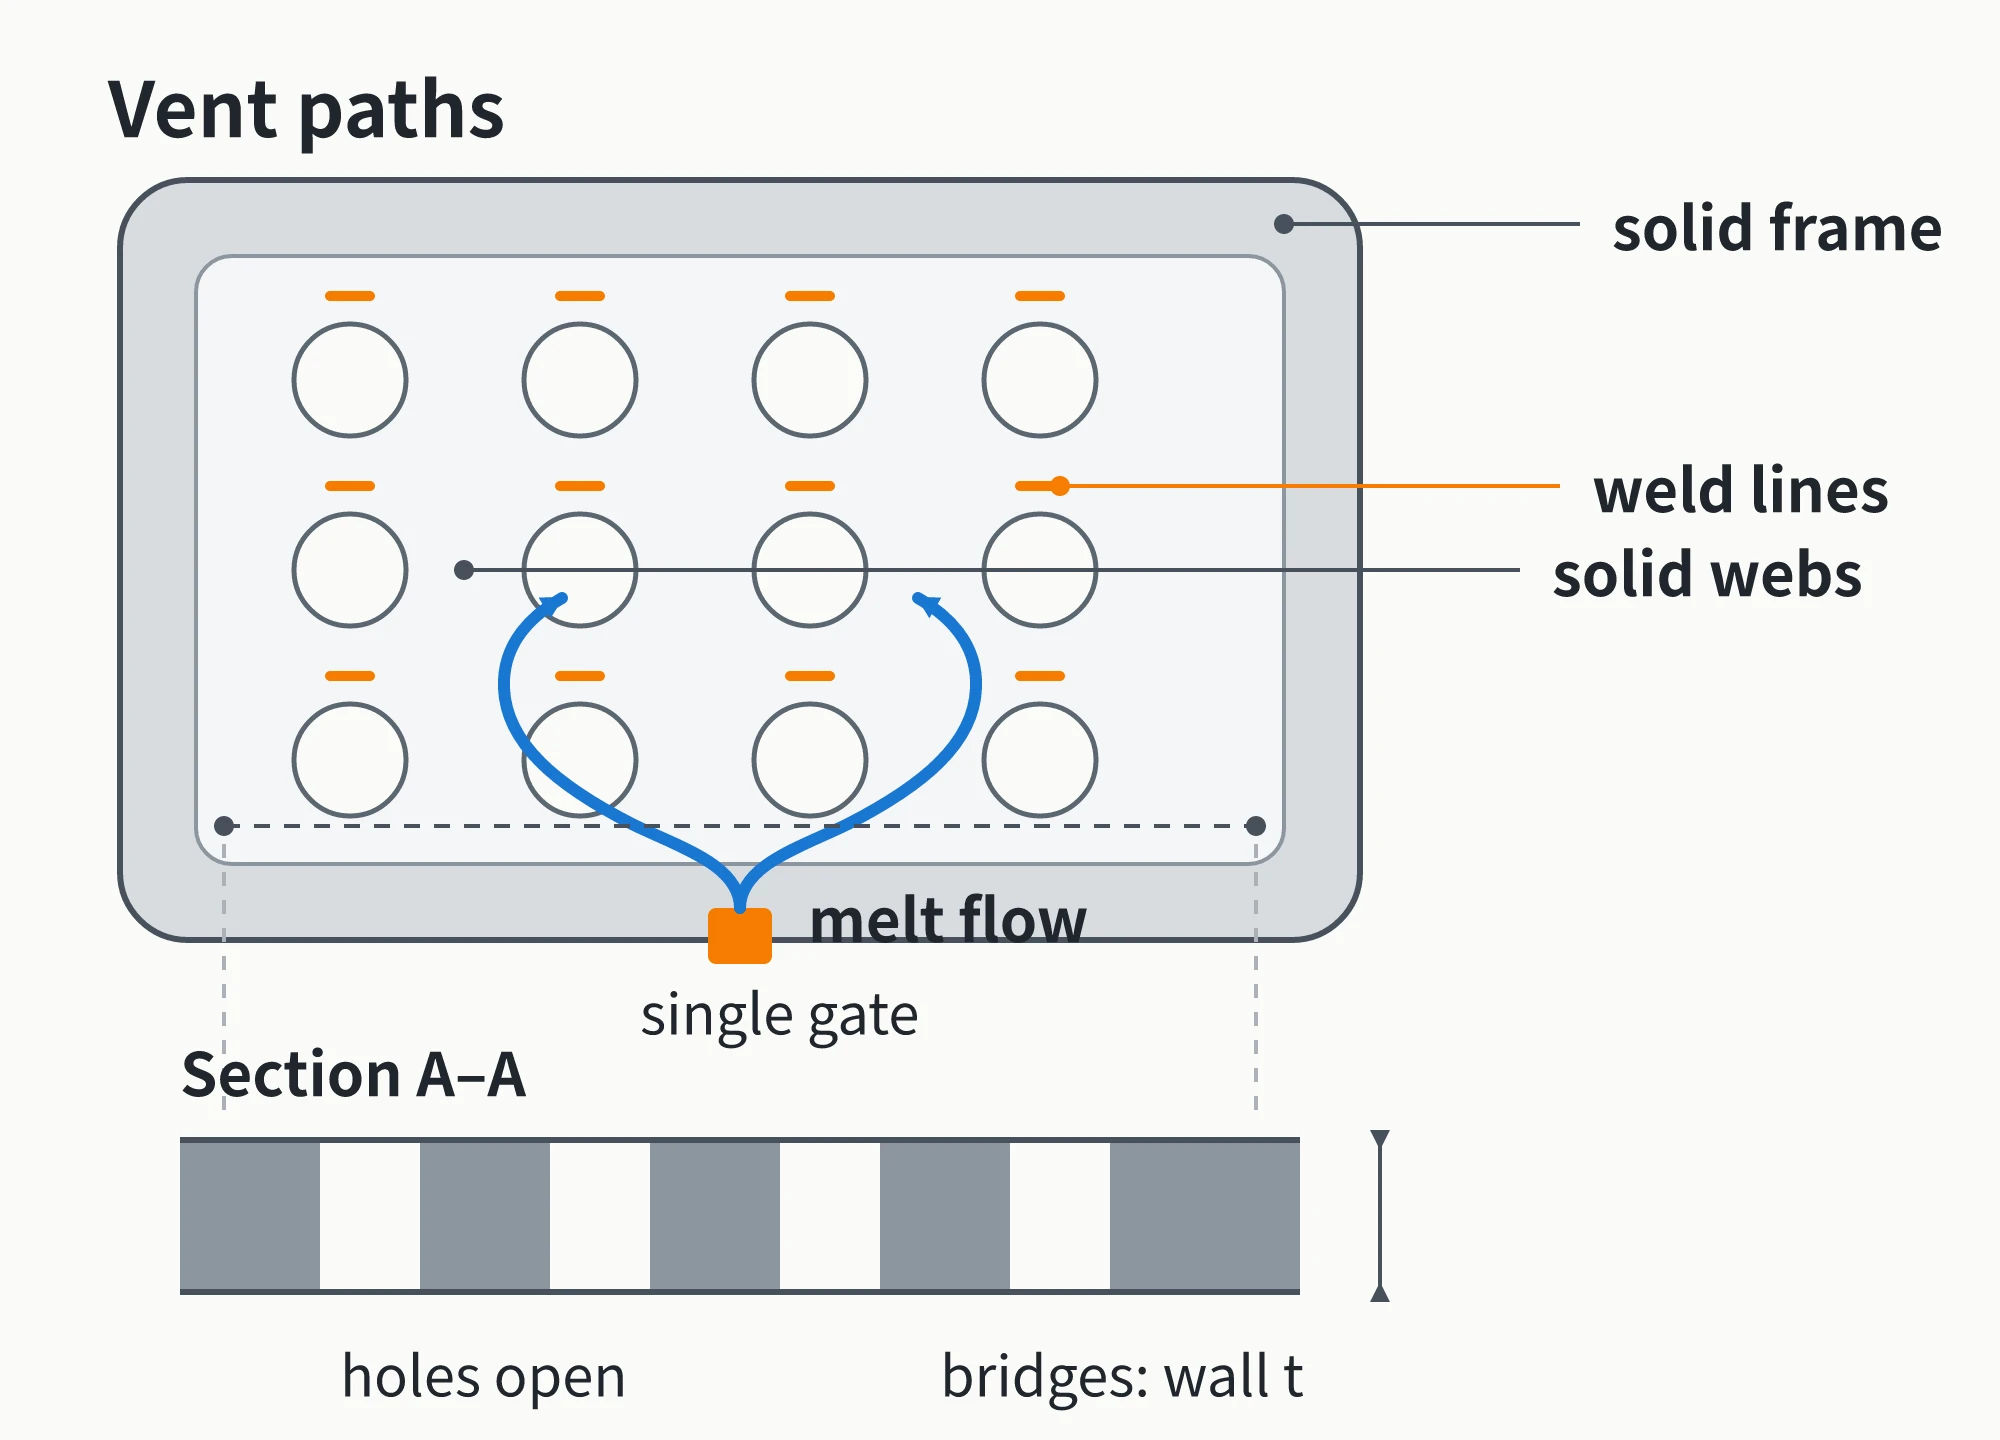
Empiece observando el material que queda fuera de los orificios. En una tapa de router, la resistencia a la deformación la proporcionan el perímetro continuo, los puentes sólidos entre orificios, los refuerzos de los paneles amplios y las zonas de unión continuas alrededor de los clips y los soportes de tornillos. El conjunto de ventilación modifica la dirección de estas trayectorias sólidas y la resistencia del panel a la flexión. El debilitamiento debe calcularse o simularse según la forma y disposición de los orificios, la luz, el material y la forma en que los clips y apoyos restringen la tapa. La relación de área abierta, es decir, el área de los orificios dividida por toda la zona perforada, no permite por sí sola predecir cuánto se deformará la tapa tras la expulsión.
Revise cuatro ubicaciones:
- ¿El exterior del conjunto de ventilación conserva un marco continuo o los orificios se extienden hasta las esquinas y el borde de partición?
- ¿Los puentes de material sólido mantienen su continuidad en una dirección o los orificios escalonados los convierten en trayectos estrechos en zigzag?
- ¿Hay suficiente material sólido junto a los clips, los soportes de tornillos y los bordes de acoplamiento para transmitir las cargas al perímetro?
- ¿El panel ancho sin apoyo dispone de nervios divisores adecuados y podrían estos generar rechupes o problemas de expulsión?
Para una evaluación inicial, compruebe por separado la anchura libre del puente entre orificios y la distancia de un orificio al borde. No las combine en un multiplicador universal ni trate ningún multiplicador como límite de aceptación que garantice la ausencia de alabeo. Las dimensiones deben ajustarse según el material, la forma de los orificios, el perímetro y las cargas reales. Las bridas o nervios locales pueden reforzar el borde de un orificio, pero sus dimensiones deben definirse junto con el espesor nominal de pared, el riesgo de rechupes estéticos y las condiciones de expulsión. Una altura fija de nervio no sustituye a esa evaluación.
La rama de decisión es sencilla. Si el perímetro continuo, las uniones entre orificios y las zonas críticas de montaje son estructuralmente sólidos, conserve por ahora el conjunto de ventilación y pase a revisar el flujo. Si las trayectorias sólidas de carga se han fragmentado, cree alternativas para la disposición de ventilación, el perímetro o los nervios y repita los análisis de flujo y refrigeración. Un conjunto denso no justifica automáticamente eliminar orificios; identifique primero la estructura concreta que estos han interrumpido.
Utilice los resultados de líneas de soldadura para evaluar la inyección
Un conjunto de ventilación afecta a algo más que la rigidez. Divide y reúne repetidamente el frente de flujo que avanza. Mover el punto de inyección cambia la dirección de entrada del plástico en el conjunto, los puntos de encuentro de los frentes y la orientación molecular o de las fibras. La revisión no puede basarse únicamente en la distancia geométrica entre el punto de inyección y el orificio más cercano. Debe evaluar las ubicaciones reales de las líneas de soldadura junto con la temperatura y la presión en el encuentro y las condiciones de ventilación del molde.
Abra primero el resultado del tiempo de llenado y siga el recorrido desde el punto de inyección hasta el conjunto de ventilación. Compruebe si un frente queda claramente retrasado, si una zona local se llena al final o si otro frente se adelanta y llena una zona antes de lo previsto. Después abra el resultado de líneas de soldadura y superponga los puntos de encuentro al borde de acoplamiento de la tapa, los soportes de tornillos, los clips, la superficie estética y las zonas de unión débiles. Los orificios aumentan las divisiones del flujo y los puntos de encuentro, pero no cada orificio genera necesariamente una unión débil independiente, visible e igualmente peligrosa.
Utilice tres ramas de decisión:
- Si las líneas de soldadura quedan alejadas de las zonas críticas de contacto, soporte de cargas y acabado estético, y las condiciones de encuentro son aceptables, apruebe provisionalmente este punto.
- Si una línea de soldadura cruza la raíz de un clip, se sitúa cerca de un soporte de tornillo o cae en una zona estética crítica, compare primero una nueva ubicación del punto de inyección o un método de alimentación diferente.
- Si las restricciones estéticas, de expulsión o de estructura del molde limitan la inyección y la nueva ubicación sigue siendo inadecuada, vuelva a las alternativas locales de ventilación y estructura para que los orificios y las zonas críticas proporcionen una trayectoria más segura a la zona de encuentro.
Enfabricación de moldes de plástico, cambiar el punto de inyección antes de mecanizar el acero suele requerir únicamente iteraciones de diseño, simulación y revisión. Su coste y riesgo son mucho menores que los de soldar, mecanizar por electroerosión y realizar otra prueba del molde después de mecanizar el acero, aunque el cambio no es gratuito. El resultado exigido de esta revisión no es una frase como «el flujo es correcto», sino una imagen de resultados que identifique el punto de inyección, las líneas de soldadura críticas y el tratamiento de cada riesgo.
Detecte diferencias de refrigeración entre caras y puntos calientes
Superar las revisiones estructural y de líneas de soldadura no garantiza una tapa plana. Las distintas temperaturas superficiales del molde en los lados del núcleo y de la cavidad hacen que las superficies interior y exterior se contraigan a ritmos diferentes. Una zona persistentemente caliente en un panel amplio también genera contracción diferencial local. La pieza puede curvarse hacia la cara más caliente y de enfriamiento más lento, pero la geometría, la orientación y las restricciones también afectan a la dirección real. Una única diferencia de temperatura empírica no permite determinarla.
Separe dos cuestiones. La primera es la diferencia entre las dos caras. Compare el lado del núcleo, que normalmente forma el interior de la tapa, con el lado de la cavidad, que suele formar la superficie estética, y compruebe si existe una diferencia persistente de temperatura superficial del molde. Si el proyecto utiliza otra disposición de partición, vuelva a relacionar las superficies según la estructura real del molde. Defina el objetivo de diferencia de temperatura del proyecto a partir del material, la geometría, el análisis de refrigeración y los requisitos del plano, en lugar de utilizar un valor universal de aceptación. La segunda cuestión son los puntos calientes locales en una misma superficie del molde. Alrededor del panel perforado amplio, los soportes de tornillos, los nervios y las zonas gruesas, determine si la cobertura del circuito permanece continua o si la distribución de temperatura contiene picos aislados.
No defina las distancias de los canales de refrigeración aplicando un múltiplo fijo del espesor de pared de la pieza. La distancia del canal a la cavidad, la separación entre canales y la longitud del circuito deben evaluarse junto con el diámetro del canal, el caudal, la conductividad térmica del acero y los resultados del análisis de refrigeración. Si los circuitos taladrados convencionales no alcanzan un punto caliente, pueden evaluarse insertos de alta conductividad o refrigeración conformal. Son posibles soluciones, no elementos obligatorios para todos los conjuntos de ventilación.
Las ramas de decisión también son claras. Si las temperaturas de ambas caras son próximas y no aparecen puntos calientes locales anómalos, apruebe provisionalmente la refrigeración y conserve las mediciones para las pruebas del molde. Si la diferencia entre caras es importante, compruebe primero los circuitos, las temperaturas del agua y las definiciones de medición. Si solo aparece un punto caliente local, ajuste el circuito, el inserto o la estructura local de esa zona. Sin distribuciones de temperatura ni un plano del circuito, «los canales parecen aproximadamente uniformes» no es una conclusión.
Si las tres comprobaciones presentan advertencias, corrija la causa
Una revisión DFM práctica rara vez detecta una sola advertencia. El conjunto de ventilación puede dejar poco material sólido continuo, situar una línea de soldadura sobre un elemento de contacto y estar junto a un punto caliente al mismo tiempo. No siga una regla fija que indique que los orificios deben cambiar primero porque resulta más barato. No modifique los tres niveles a la vez, perdiendo la capacidad de identificar qué cambio funcionó.
Anote primero las restricciones fijas. Los requisitos térmicos y de compatibilidad electromagnética determinan qué ventilaciones deben conservarse. Los requisitos estéticos determinan dónde no puede situarse un punto de inyección. La estructura del molde determina el espacio disponible para la inyección y los circuitos de refrigeración. Después prepare unas pocas alternativas comparables. Indique qué nivel cambia en cada una y recalcule conjuntamente los resultados de flujo, líneas de soldadura, refrigeración y alabeo.
| Resultado de la comprobación | Actuación prioritaria | Qué debe volver a comprobarse después del cambio |
|---|---|---|
| El conjunto de ventilación interrumpe el perímetro continuo o una zona crítica de montaje; el flujo y la refrigeración no presentan advertencias claras | Revise la disposición de ventilación, el perímetro o la estructura de refuerzo | Continuidad estructural, riesgo de rechupes en superficies estéticas y restricciones térmicas |
| Una línea de soldadura cruza una zona crítica de contacto, soporte de cargas o acabado estético; la rigidez del conjunto de ventilación es aceptable | Compare las posiciones de inyección y los métodos de alimentación; si existen restricciones, revise localmente el conjunto de ventilación | Tiempo de llenado, líneas de soldadura, atrapamientos de aire y ubicación de los elementos críticos |
| Las dos caras presentan una clara diferencia de temperatura o un punto caliente local; la estructura y las líneas de soldadura son aceptables | Revise el circuito de refrigeración y evalúe insertos o refrigeración conformal donde sea necesario | Temperatura superficial del molde, tiempo de refrigeración y dirección del alabeo |
| El flujo y la refrigeración presentan advertencias | Cree y recalcule alternativas independientes de una sola variable para el conjunto de ventilación, la inyección y la refrigeración; combine cambios solo si uno resulta insuficiente y registre cada nivel modificado | Compare todos los resultados con las mismas condiciones de contorno |
| Ninguna de las tres comprobaciones muestra un riesgo claro | Fije esta iteración del diseño del conjunto de ventilación, la inyección y la refrigeración; los demás requisitos DFM y funcionales siguen necesitando una aprobación independiente | Planitud, holgura de acoplamiento y dimensiones críticas del plano |
«Primero» describe la secuencia de verificación, no una causa raíz predeterminada. Modifique únicamente el nivel respaldado por los indicios y después recalcule. De lo contrario, un cambio que corrige una línea de soldadura puede generar un nuevo punto caliente, o un nuevo nervio puede introducir rechupes.
Lista de aprobación previa a la fabricación del molde
Reúna los resultados finales en una única lista de aprobación para que la revisión no termine con una indicación vaga como «se recomienda optimizar».
- Datos del producto:La calidad del material, el espesor nominal de pared, la revisión del conjunto de ventilación, el perímetro continuo, los nervios, los clips, los soportes de tornillos y las demás zonas críticas están claramente identificados.
- Conclusión estructural:La lista indica si debe cambiarse el conjunto de ventilación, qué trayectoria sólida de carga cambia y si el cambio afecta al rendimiento térmico o al montaje.
- Conclusión sobre el flujo:Los registros separados muestran el plan de inyección, el resultado del tiempo de llenado y el de las líneas de soldadura. Cada línea crítica tiene una ubicación y un tratamiento identificados.
- Conclusión sobre la refrigeración:La disposición del circuito de refrigeración, las temperaturas superficiales del molde en el lado del núcleo y en el de la cavidad, y los puntos calientes locales tienen resultados correspondientes con condiciones de funcionamiento y definiciones de medición coherentes.
- Verificación en las pruebas del molde:La planitud, la holgura de acoplamiento y las dimensiones críticas se miden mediante los métodos acordados en el plano del producto; «parece plano» no es un dato de medición.
Las capacidades de moldsteells en análisis de producto, análisis de flujo, pruebas de moldes e inspección dimensional pueden respaldar el trabajo correspondiente de esta lista de aprobación. Durante el DFM identificamos problemas estructurales y proponemos modificaciones. En el análisis de flujo comprobamos el llenado, la temperatura del molde, la contracción y otros resultados relacionados. En la entrega podemos proporcionar un informe dimensional completo. Estas capacidades no significan que hayamos realizado el proyecto hipotético de router aquí descrito ni sustituyen a los criterios de aceptación del plano del cliente.
Volviendo a la pregunta del título: más orificios de ventilación no provocan automáticamente el alabeo de la tapa superior. Compruebe primero las trayectorias sólidas continuas que deja el conjunto, localice después los encuentros de los frentes de flujo y determine finalmente si ambas superficies y las zonas locales se enfrían de forma uniforme. Una revisión DFM previa a fabricar el molde solo resulta aplicable cuando las tres comprobaciones tienen datos, una conclusión y una rama de decisión.





