
Sie haben eine Teilezeichnung vor sich. Es könnte eine Flasche, ein Gehäuse oder eine Kühlschrankauskleidung sein. Das richtige Fertigungsverfahren hängt vollständig vom Design des Teils ab. Hohlteile werden im Blasformverfahren hergestellt. Massive, komplexe Teile werden im Spritzgussverfahren gefertigt. Und große, dünnwandige offene Schalen werden vakuumtiefgezogen. Die drei Verfahren konkurrieren nicht darum, welches „besser“ ist – sie dienen jeweils einem unterschiedlichen Zweck.
Viele Einkäufer senden eine Gehäusezeichnung an Spritzgießer, Blasformer und Vakuumformer, nur um von allen zu hören: „Das können wir herstellen.“ Die Angebote können sich um Größenordnungen unterscheiden, doch jeder Anbieter behauptet, seine Methode sei die am besten geeignete. In Wirklichkeit sind dies keine konkurrierenden Verfahren; sie sind auf unterschiedliche Bauteilgeometrien spezialisiert. Ein Spritzgusswerkzeug kann Tausende bis Zehntausende von Dollar kosten. Ein Blasformwerkzeug liegt möglicherweise im Bereich von Hunderten bis Tausenden. Ein Vakuumformwerkzeug kann nur wenige Hundert bis wenige Tausend Dollar kosten. Dieser massive Unterschied bei den Werkzeugkosten liegt nicht daran, welches Verfahren überlegen ist. Es geht um die Form des Bauteils. Wenn Sie das falsche Verfahren wählen, kann selbst das beste Werkzeug das Projekt nicht retten.
Was jeder Prozess leistet
Spritzguss:Bei diesem Verfahren werden geschmolzene Kunststoffgranulate unter hohem Druck in eine geschlossene Stahlformkavität eingespritzt. Der Kunststoff wird verdichtet, gekühlt und dann ausgeworfen. Stellen Sie es sich vor wie das Befüllen einer Eiswürfelform mit flüssigem Kunststoff – es entstehen massive, komplexe Teile.
Blasformen:Zuerst wird Kunststoff extrudiert oder in eine schlauchförmige Vorform (Parison) gespritzt. Ein Werkzeug schließt sich um die Vorform, und Druckluft wird hineingeblasen, wodurch sie sich gegen die Wände der Werkzeughöhlung aufbläst. Es ist wie das Aufblasen eines Ballons in einem Behälter, wodurch ein Hohlteil entsteht.
Vakuumtiefziehen:Eine Kunststoffplatte wird erhitzt, bis sie weich und formbar ist. Anschließend wird ein Vakuum verwendet, um die Platte über eine Formoberfläche zu ziehen. Nach dem Abkühlen wird überschüssiges Material entfernt. Dies ähnelt dem Anbringen einer Displayschutzfolie mittels Vakuum und erzeugt dünnwandige Schalen.
Dies sind keine drei Wege, um dieselbe Aufgabe zu erledigen; es sind drei unterschiedliche Verfahren. Spritzguss fertigt massive Teile, Blasformen fertigt Hohlteile und Vakuumformen fertigt dünnwandige Teile. Sie müssen zuerst Ihren Teiltyp identifizieren und dann das entsprechende Verfahren auswählen.
Teilegeometrie bestimmt das Verfahren
Bestimmen Sie zuerst die Teilegeometrie, um das Verfahren festzulegen:
- Hohlbehälter(Flaschen, Fässer, Dosen, Kraftstofftanks) → Hierfür wird das Blasformen eingesetzt. Das Spritzgießen füllt einen geschlossenen Hohlraum, um ein massives Teil zu erzeugen. Es kann daher keine Geometrie herstellen, die außen geschlossen, innen hohl ist und eine enge Öffnung mit einem großen Körper aufweist. Das Vakuumtiefziehen kann den engen Flaschenhals nicht erzeugen.
- Massive oder komplexe Strukturteile(Gehäuse, Schnappverbindungen, Gewinde, Einlegeteile, Zahnräder, Montagebohrungen) → Hierfür wird das Spritzgießen eingesetzt. Eine Blasform bildet nur die äußere Oberfläche eines Teils, sodass sie keine Merkmale wie Schnappverbindungen oder Gewinde erzeugen kann. Das Vakuumtiefziehen kann keine signifikanten Wandstärkenunterschiede verarbeiten oder präzise Montagebohrungen herstellen.
- Große, dünnwandige offene Schalen(Kühlschrankinnenbehälter, Kfz-Türverkleidungen, Leuchtkästen, Schalen) → Hierfür wird das Vakuumtiefziehen eingesetzt. Die Werkzeugkosten für eine Spritzgussform für derart große Teile wären unerschwinglich, und das Blasformen kann keine offenschaligen Teile herstellen.
Der Versuch, ein Verfahren durch ein anderes für unterschiedliche Teiletypen zu ersetzen, führt unweigerlich zum Misserfolg. Dies ist nicht nur eine Branchenweisheit. Ein Ingenieur versuchte, einen Kraftstofftank durch Spritzgießen zweier Hälften und deren Verschweißen herzustellen. Die Schweißnaht wurde zu einer systemischen Schwachstelle, und die Ausfallrate durch Gasleckagen war um eine Größenordnung höher als bei einem nahtlosen blasgeformten Tank, ganz zu schweigen von den erheblich höheren Kosten. Man kann kein Verfahren, das für das Füllen einer massiven Kavität konzipiert ist, zur Herstellung eines Hohlteils verwenden. Ein weiterer häufiger Fehler ist die Verwendung des Vakuumformens für Gehäuse mit geringem Volumen, um Formkosten zu sparen. Ein Gerätehersteller versuchte dies für eine Klimaanlagenverkleidung. Das fertige Teil wies mangelnde Steifigkeit auf und verzog sich nach der Montage, was sie zwang, wieder auf Spritzguss umzusteigen. Beim Vakuumformen wird die Wandstärke davon bestimmt, wie stark die Folie gedehnt wird, und Ecken neigen dazu, dünner zu werden. Es ist kein geeigneter Ersatz für den Spritzguss, wenn es um tragende Teile geht.
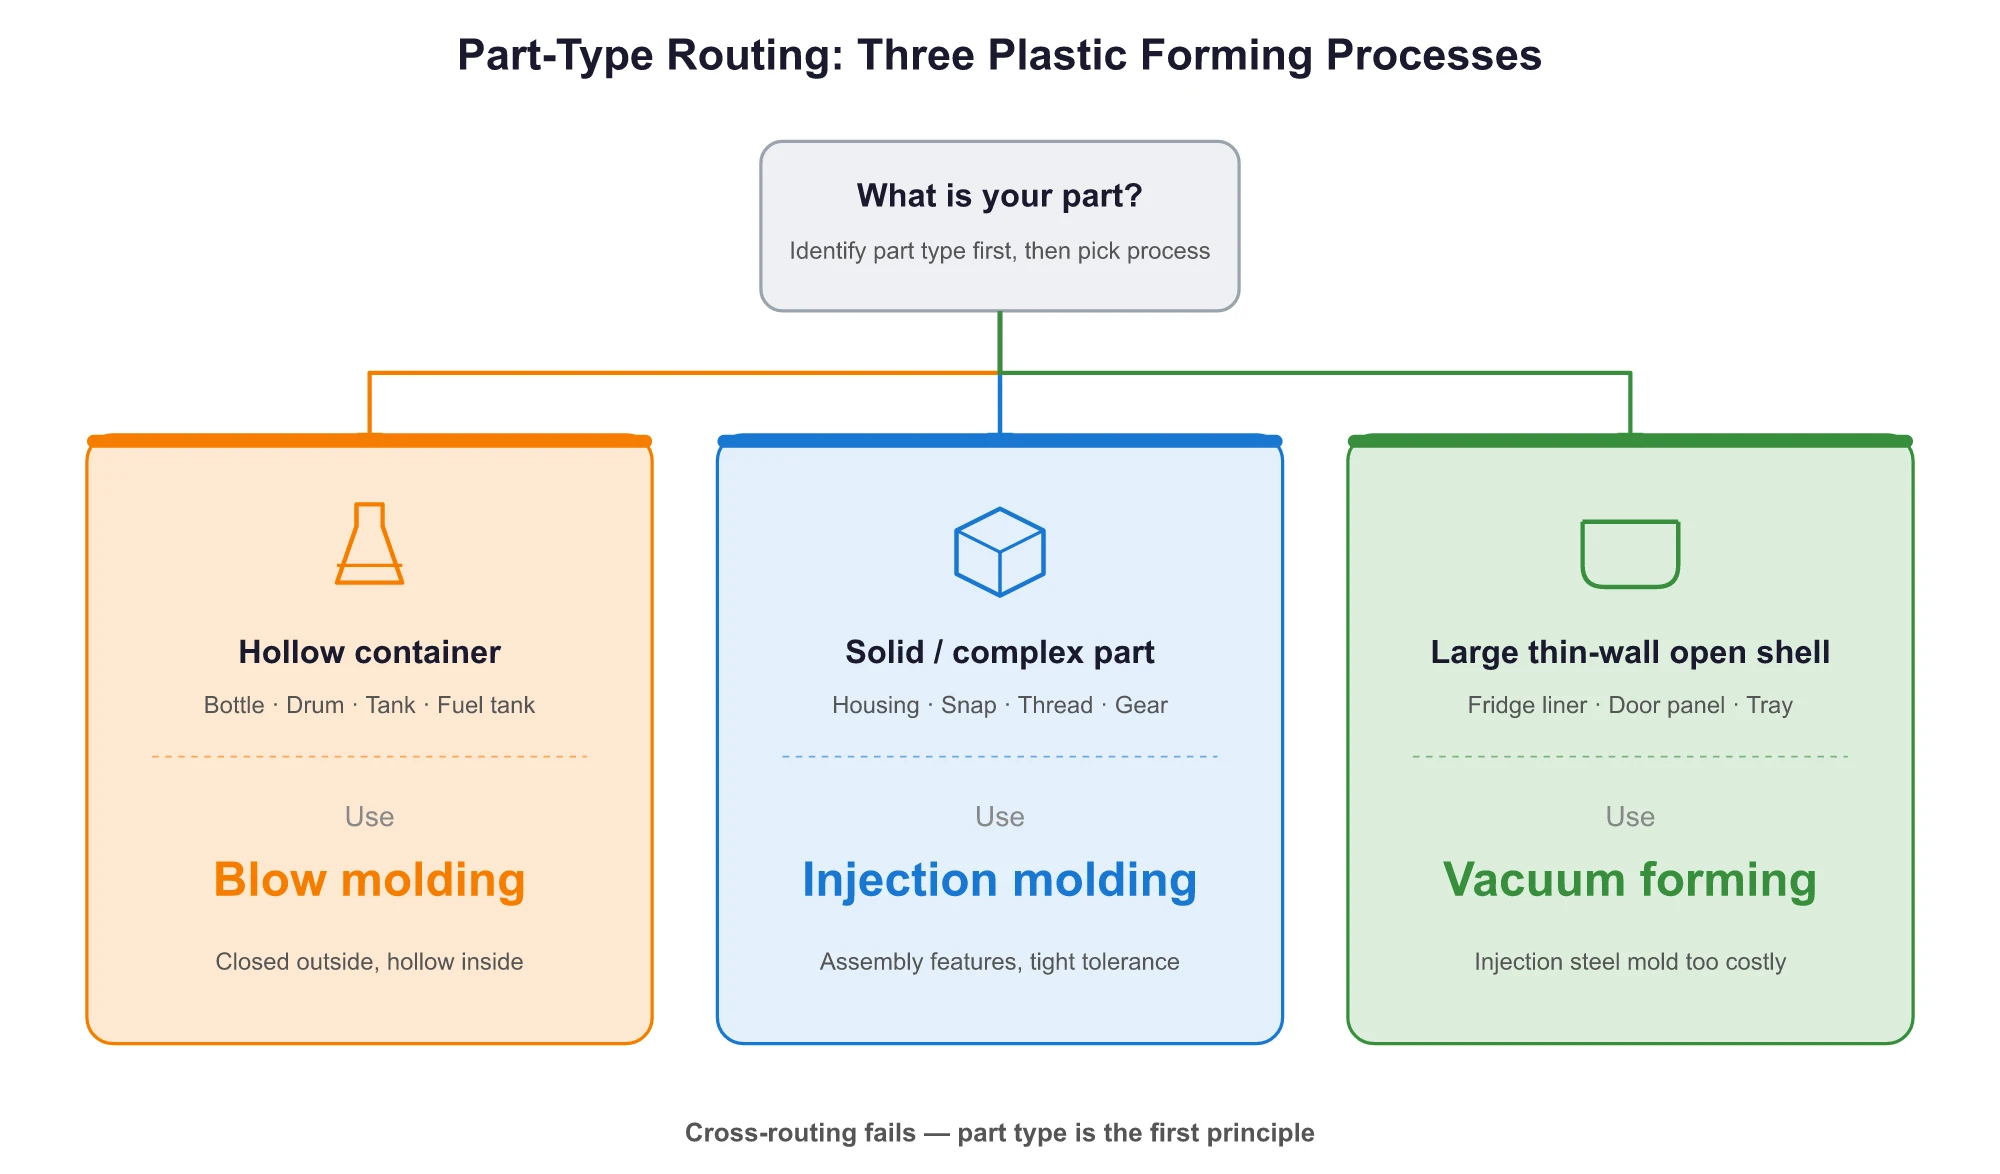
Der Vergleich von Prozessen über verschiedene Teiltypen hinweg ist bedeutungslos. Es geht darum, die richtige Lösung für Ihre spezifische Geometrie zu finden.
Wesentliche Unterschiede im Überblick
Hier ist ein direkter Vergleich der Kernunterschiede:
| Dimension | Spritzguss | Blasformen | Vakuumformen |
|---|---|---|---|
| Rohmaterialform | Granulat | Granulat | Platte |
| Skala der Werkzeugkosten | Höchste (geschlossene Stahlform) | Mittel (Formhälfte) | Am niedrigsten (Aluminium-/Harzform, ca. 1/10 der Spritzgussform) |
| Wirtschaftliche Bestellmenge (EOQ) | ≥ 10.000 Stk. | EBM ≥5.000 Stk. / IBM ≥50.000 Stk. | 100–10.000 Stück |
| Toleranzgenauigkeit | Präzisionsgrad ±0,005–0,02 mm | Allgemeine Qualität | Allgemeine Qualität ±0,1–0,3 mm |
| Typische Teile | Gehäuse/Verkleidungen/Schnappverbindungen | Flaschen/Fässer/Kraftstofftanks | Kühlschrankauskleidungen/-schalen |
Die genauen Werkzeugkosten variieren stark je nach Komplexität, aber im Großen und Ganzen sind Spritzgussformen aus Stahl am teuersten. Ein Vakuumformwerkzeug kann nur ein Zwanzigstel davon kosten, da es keine geschlossene Stahlkavität erfordert; ein Aluminium- oder Harzwerkzeug ist ausreichend. Die optimale Bestellmenge (EOQ) ist die Mindestanzahl von Teilen, die benötigt wird, um die Werkzeugkosten auf einen angemessenen Stückpreis zu amortisieren. Bei einem Vakuumformwerkzeug, das nur wenige hundert Dollar kostet, können Sie bereits mit wenigen hundert Teilen die Gewinnschwelle erreichen. Im Gegensatz dazu kann eine Spritzgussform aus Stahl Zehntausende von Dollar kosten, wodurch Produktionsläufe unter 10.000 Stück unrentabel werden. Der Kostenvorteil des Spritzgusses bei hohen Stückzahlen ergibt sich aus der Verteilung dieser Werkzeugkosten – bei über 100.000 Teilen sind es vielleicht ein paar Cent pro Teil; bei über einer Million ist es ein Bruchteil eines Cents.
Die Toleranz ist ein weiterer Schlüsselfaktor. Teile, die eine hohe Montagepräzision und enge Passungen erfordern, müssen im Spritzgussverfahren hergestellt werden. Weder Blasformen noch Vakuumformen können präzisionsgerechte Toleranzen erreichen.
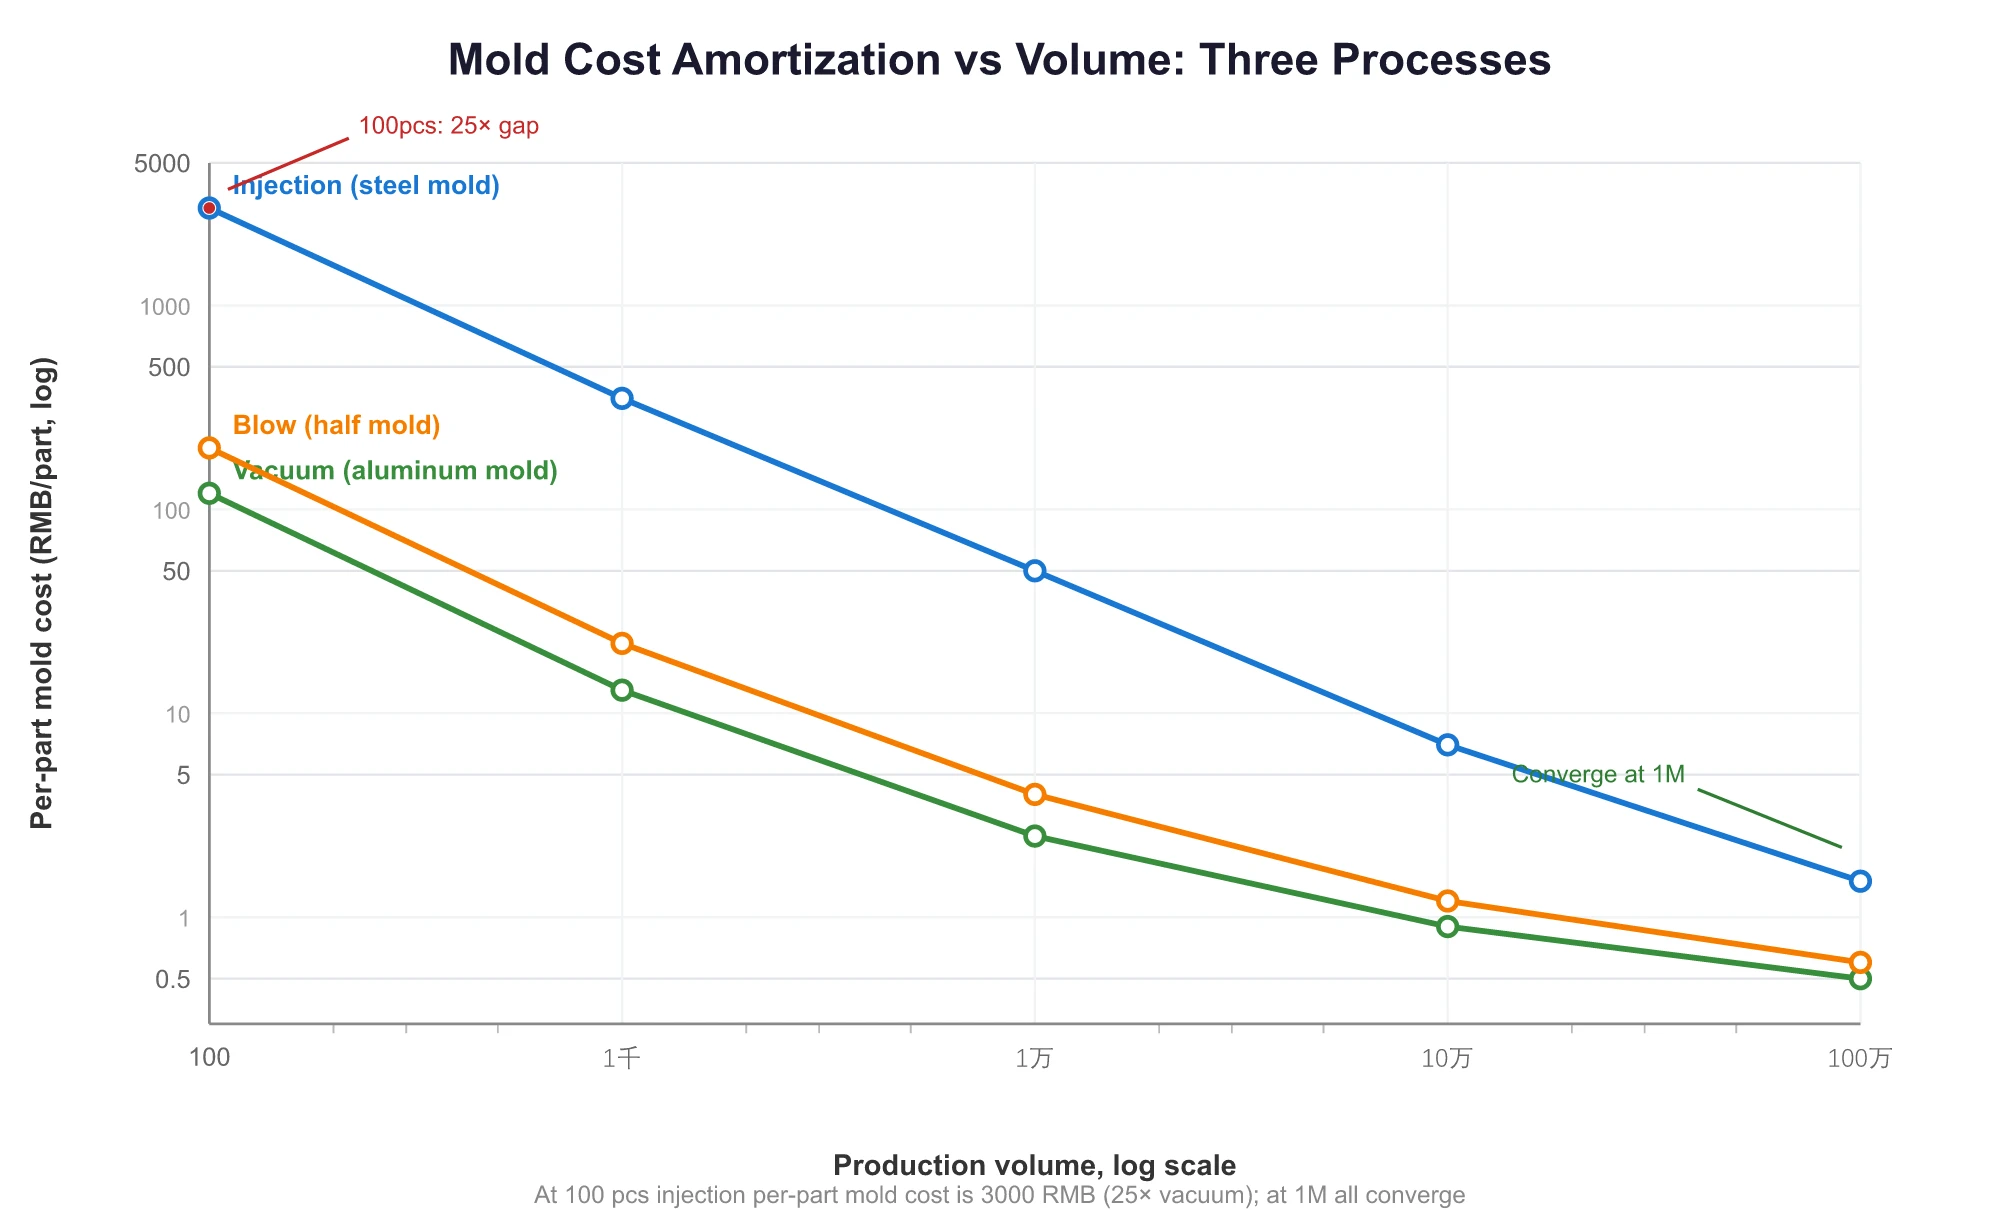
Spritzguss: Die erste Wahl für massive, komplexe Teile
WasSpritzgussKann leisten: Rastverbindungen, Gewinde, Einlegeteile, Zahnräder, tiefe Bohrungen, dünne Wände und komplexe Hinterschneidungen (mittels Schiebern und Liftern) herstellen. Was es nicht leisten kann: Hohlteile herstellen. Gehäuse für Unterhaltungselektronik, Geräteblenden, Stoßfängerkomponenten für Kraftfahrzeuge, Gehäuse für Elektrowerkzeuge, Steckverbinder und Flaschenverschlüsse – all diese massiven, komplexen Teile mit strukturellen, tragenden und präzisen Anforderungen werden im Spritzgussverfahren hergestellt.
Auf der Prozessseite umfassen typische Parameter eine Schmelztemperatur von 180–300 °C, einen Einspritzdruck von 70–150 MPa (bei dünnwandigen Teilen sogar höher), einen Nachdruck von 50–120 MPa und eine Werkzeugtemperatur von 40–120 °C, mit Zykluszeiten von 15 bis 60 Sekunden. All diese Parameter dienen einem Ziel: geschmolzenen Kunststoff fest in die Stahlformkavität zu packen. Spritzguss kann Präzisionstoleranzen von ±0,005–0,01 mm erreichen, die höchsten der drei Prozesse.
Formenstahl wird basierend auf der erforderlichen Werkzeuglebensdauer ausgewählt: Aluminium für 5.000–25.000 Teile (Prototypen/geringe Stückzahl), P20 vorvergüteter Stahl für 250.000–750.000 Teile (Serienproduktion) und H13 gehärteter Stahl für 1–2 Millionen Teile (Werkzeuge für hohe Stückzahlen und lange Lebensdauer). Dies ist die Auswahllogik, die wir bei Moldsteells für tägliche Aufträge verwenden. Die wirtschaftliche Bestellmenge beginnt bei 10.000 Stück, wobei der Amortisationspunkt für die Werkzeugkosten typischerweise zwischen 3.000 und 6.000 Stück liegt. Darunter ist ein Spritzgusswerkzeug aus Stahl nicht kosteneffizient.
Bei Moldsteells ist der Spritzguss unsere Spezialität. Wir zeichnen uns durch Zweikomponentenformen (für das Spritzgießen von zwei Farben oder Materialien in einem Zyklus) aus,Hochglanz-Spritzgussformen(unter Verwendung von Sodick-Funkenerodiermaschinen für Spiegelglanz und Rapid Heat Cycle Molding zur direkten Herstellung von Hochglanzteilen aus der Form), sowie Dünnwandformen (für Verpackungsbehälter und Strukturbauteile in der Unterhaltungselektronik).
Blasformen: Unverzichtbar für Hohlbehälter
Was das Blasformen leisten kann: Hohlteile wie Flaschen, Fässer, Kanister, Kraftstofftanks, Luftkanäle und Stadionsitze herstellen. Was es nicht leisten kann: Schnappverbindungen, Gewindeeinsätze oder präzise Montagebohrungen erzeugen. Eine Blasform bildet nur die Außenfläche des Teils; der innere Hohlraum wird durch Luftdruck geformt, wodurch die Erzeugung interner Merkmale unmöglich ist.
Das Verfahren lässt sich in drei Haupttypen unterteilen:
- Extrusionsblasformen (EBM):Ein schlauchförmiger Vorformling wird kontinuierlich extrudiert, von einer schließenden Form erfasst und aufgeblasen. Industriefässer, Waschmittelflaschen und Kraftstofftanks für Automobile werden im EBM-Verfahren hergestellt. Ein wichtiges Erkennungsmerkmal ist die Nahtlinie am Boden des Teils. Die größte Herausforderung im EBM-Prozess ist der Vorformlingsdurchhang, bei dem das Gewicht des geschmolzenen Kunststoffs den Vorformling dehnt, wodurch die obere Wand dünner und die untere dicker wird. Bei einem Material wie unverändertem Polypropylen kann diese Wanddickenvariation 30% überschreiten.
- Spritzblasformen (IBM):Dieser Prozess beginnt mit dem Spritzgießen eines Vorformlings auf einen Dorn, der anschließend aufgeblasen wird. Es werden hochpräzise Flaschenhalsgewinde in einem einzigen Schritt ohne Grat (überschüssiges Material, das an der Trennlinie austritt) hergestellt. Pharmazeutische Flaschen, Kosmetikbehälter und Roll-on-Deodorantkugeln sind typische IBM-Produkte.
- Spritzstreckblasen (ISBM):Ein Vorformling wird spritzgegossen, dann wiedererwärmt und biaxial gestreckt, bevor er aufgeblasen wird. So werden PET-Wasserflaschen und Flaschen für kohlensäurehaltige Getränke hergestellt. Das Verfahren bietet höchste Transparenz und Festigkeit, und ein deutliches Erkennungsmerkmal ist die ausgeprägte Angussstelle am Flaschenboden.
Obwohl IBM und ISBM „Spritzguss“ in ihren Namen tragen, handelt es sich um Blasformverfahren und nicht um Spritzgussverfahren.Der Vorformling (Parison) wird zwar im Spritzgussverfahren hergestellt, aber der Gesamtprozess wird als Blasformen klassifiziert, da er einen anschließenden Aufblasschritt zur Herstellung eines endgültigen Hohlteils beinhaltet.
Der Blasdruck beträgt typischerweise 0,3–0,7 MPa, bei Zykluszeiten von 10–30 Sekunden. Formen sind üblicherweise Aluminium- oder Stahl-Halbformen mit moderaten Werkzeugkosten.
Vakuumformen: Am wirtschaftlichsten für große, dünnwandige Schalen
Was Vakuumtiefziehen leisten kann: große, dünnwandige offene Schalen wie Kühlschrankauskleidungen, Innenverkleidungen von Autotüren, Leuchtkästen, Kofferschalen und Verpackungstrays herstellen. Was es nicht leisten kann: Teile mit erheblichen Wandstärkenunterschieden, Teile mit einem Ziehverhältnis von mehr als 1:1, tragende Strukturbauteile oder Präzisionsmontagebohrungen produzieren. Das Rohmaterial für das Vakuumtiefziehen muss eine Platte/Folie sein (z. B. PVC, PS, PP, ABS, PET, mit Dünnwandtiefziehen von 0,14–5 mm und Dickwandtiefziehen >2 mm), kein Granulat. Diese grundlegende Anforderung begrenzt es auf die Herstellung relativ gleichmäßiger, dünnwandiger Schalen.
Das Vakuumtiefziehen bietet zwei Ansätze: die Verwendung einer Positivform oder einer Negativform. Bei einer Positivform (konvexe Form) schrumpft der Kunststoff auf die Form, was zu einer präzisen Außenfläche führt. Dies wird angewendet, wenn die äußere Textur entscheidend ist, wie bei einer Kfz-Innenverkleidung. Bei einer Negativform (konkave Form) schrumpft der Kunststoff von der Form weg, was ein einfaches Auswerfen ermöglicht und zu einer präzisen Innenfläche führt. Dies wird verwendet, wenn interne Abmessungen kritisch sind, wie bei einer Kühlschrankauskleidung.
Der Prozess erfordert ein Vakuum von mehr als 0,08 MPa, manchmal unterstützt durch einen Überdruck von 0,3–0,6 MPa, mit Zykluszeiten von 5–20 Sekunden. Die Werkzeugkosten sind die niedrigsten der drei Verfahren – oft nur ein Zehntel der Kosten eines Spritzgusswerkzeugs. Aluminiumformen können in 3–5 Tagen geliefert werden, was es zur wirtschaftlichsten Wahl für Kleinserien macht. Allerdings ist die Materialausnutzung bei diesem Verfahren aufgrund des hohen Beschnittabfalls am geringsten (obwohl der Ausschuss recycelt werden kann).
Wie wählen Sie aus? Eine Vier-Punkte-Checkliste
Wenn Sie eine neue Teilezeichnung haben, prüfen Sie diese unter den folgenden vier Gesichtspunkten:
- Teilegeometrie:Hohlteile werden im Blasformverfahren hergestellt. Massive, komplexe Teile werden im Spritzgussverfahren gefertigt. Große, dünnwandige offene Schalen werden im Vakuumformverfahren hergestellt. Dies ist die Grundregel; der Versuch, diese Kategorien zu vertauschen, führt zum Misserfolg.
- Produktionsvolumen:Für dünnwandige Teile mit geringem Volumen (unter 1.000 Stück) ist das Vakuumformen aufgrund seiner schnellen und kostengünstigen Aluminiumwerkzeuge am wirtschaftlichsten. Für hohe Stückzahlen (über 10.000 Stück) bietet das Spritzgießen die niedrigsten Kosten pro Teil. Für Hohlteile mit hohem Volumen sind IBM oder ISBM die besten Optionen.
- Material:Granulat (ABS, PP, PC, PA, POM, PE) wird für Spritzguss oder Blasformen verwendet. Für das Vakuumformen sind Platten erforderlich. Der Formfaktor des Materials ist ein entscheidender Faktor.
- Toleranz:Für Präzisionstoleranzen (±0,005–0,02 mm) ist das Spritzgießen zu wählen. Für allgemeine Toleranzen (±0,1–0,3 mm) genügen Blasformen oder Vakuumformen. Teile, die eine hohe Montagegenauigkeit und enge Passungen erfordern, müssen spritzgegossen werden.
Durch den Quervergleich dieser vier Punkte können Sie fast immer den richtigen Prozess bestimmen.
Wir sind Moldsteells, ein Unternehmen, das sich auf den Präzisionsformenbau spezialisiert hat. Wenn Sie noch unsicher sind, welcher Prozess für Ihr Bauteil der richtige ist, oder wenn Sie einen Evaluierungsbericht oder eine DFM-Analyse zur Beurteilung der Projektmachbarkeit benötigen, senden Sie uns Ihre Zeichnungen oder Muster. Wir prüfen diese gerne und unterbreiten Ihnen ein professionellesKunststoffformenbauLösung.
Die Teilegeometrie bestimmt das Verfahren; ein Vergleich außerhalb dieses Kontextes ist bedeutungslos. Klassifizieren Sie Ihre Zeichnung nach ihrer Geometrie: Ist es eine Flasche, verwenden Sie Blasformen; ist es ein Gehäuse, verwenden Sie Spritzguss; ist es eine Kühlschrankauskleidung, verwenden Sie Vakuumformen. So einfach ist das. Wählen Sie das falsche Verfahren, und selbst das beste Werkzeug wird Ihr Projekt nicht retten.





