
Angebote für eine Handyhüllenform können zwischen $12.000 und über $37.000 liegen – ein dreifacher Unterschied. Wenn die Zeichnungen eine Wandstärke von 0,6-0,8 mm und eine spiegelglänzende Hochglanzoberfläche mit Ra ≤ 0,05 μm spezifizieren, stellen sich die meisten Käufer von 3C-Produkten drei entscheidende Fragen: Ist dies in einem einzigen Spritzgussschritt realisierbar? Benötigen wir einen Spritzlackierprozess nach dem Formen? Wohin fließt das Geld, und welche Kosten können eingespart werden?
Fazit: Das „Trilemma“ aus dünnen Wandstärken, Hochglanzoberfläche und hoher Präzision ist kein einzelnes technisches Problem. Es ist ein Zusammenspiel von vier Faktoren: Angussgestaltung, Kühlkanal-Layout, Formenpolitur und Heißkanalsteuerung. Wenn einer dieser Faktoren nicht stimmt, produziert das Werkzeug glänzende, aber nicht konforme Teile, die von Bindenähten, Verzug und Einfallstellen geplagt sind. Ob ein Einschuss-Formprozess erreicht werden kann, hängt davon ab, alle vier Faktoren gleichzeitig richtig umzusetzen. Wenn einer fehlt, kommt es während des Produktionshochlaufs zu massiven Ausschussraten. Dieser Artikel erläutert, ob es machbar ist, wie es gemacht wird, welche Kosten unverhandelbar sind und wie ein Lieferant zu bewerten ist.
1. Dünnwandigkeit ist mehr als nur Materialreduzierung
Die gängige Wandstärke für Handyhüllen beträgt 0,6-0,8 mm. Das mag „etwas dünner als üblich“ klingen, ist aber im Grunde ein Problem der Fließdynamik. Herkömmliche Kunststoffteile haben eine Wandstärke von 2-4 mm; 1,2-2 mm gelten als „fortschrittlich“, und alles unter 1,2 mm als „wegweisend“. Bei einem 0,5 mm dicken Teil kann die erstarrte Schicht auf jeder Seite 0,2 mm betragen, sodass nur ein 0,1 mm breiter Kanal für den geschmolzenen Kunststoff zum Durchfließen bleibt. Das Material erstarrt, bevor es den Formhohlraum füllen kann.
Daher unterscheiden sich die Prozessparameter für dünnwandige Teile um eine Größenordnung von denen für konventionelle Teile:
- Einspritzgeschwindigkeit: 400-2000 mm/s(im Vergleich zu 50-200 mm/s bei konventionellen Teilen)
- Einspritzdruck: 1500-3000 kg/cm²(im Vergleich zu 700-1000 bei konventionellen Teilen)
- Werkzeugtemperatur: 60-150 °C(je nach Material)
- Nachdruck: 2-4 Stufen, wobei der Druck in jeder Stufe abnimmt
Diese Parameter werden vom Formenbauer nicht einfach aus dem Nichts gegriffen. Sie basieren auf einer branchenüblichen Faustregel:Pro 0,1 mm Wandstärke eine Nachdruckzeit von 0,5-1,0 Sekunden einhalten. Für eine 0,8 mm Handyhülle liegt die Nachdruckzeit hierbei im Bereich von 4-8 Sekunden.
Ein weiterer oft übersehener Faktor ist das L/t-Verhältnis (Fließweg zu Wandstärke). Wenn dieses Verhältnis 200:1 überschreitet, wird mehrstufiges Spritzgießen zwingend erforderlich. Eine 0,8 mm dicke Handyhülle mit einem Fließweg von 160 mm liegt genau an der Grenze, weshalb ein mehrstufiges Geschwindigkeitsprofil Standard und nicht optional ist.
| Parameter | Dünnwandige Handyhülle | Konventionelles Spritzgussteil | Unterschied |
|---|---|---|---|
| Einspritzgeschwindigkeit | 400-2000 mm/s | 50-200 mm/s | 5-10x |
| Einspritzdruck | 1500-3000 kg/cm² | 700-1000 kg/cm² | 2-3x |
| Nachdruckstufen | 2-4 Stufen | 1 Stufe | Mehrstufenprofil |
| Werkzeugtemperatur | 60-150 °C | 40-80 °C | 20-70 °C höher |
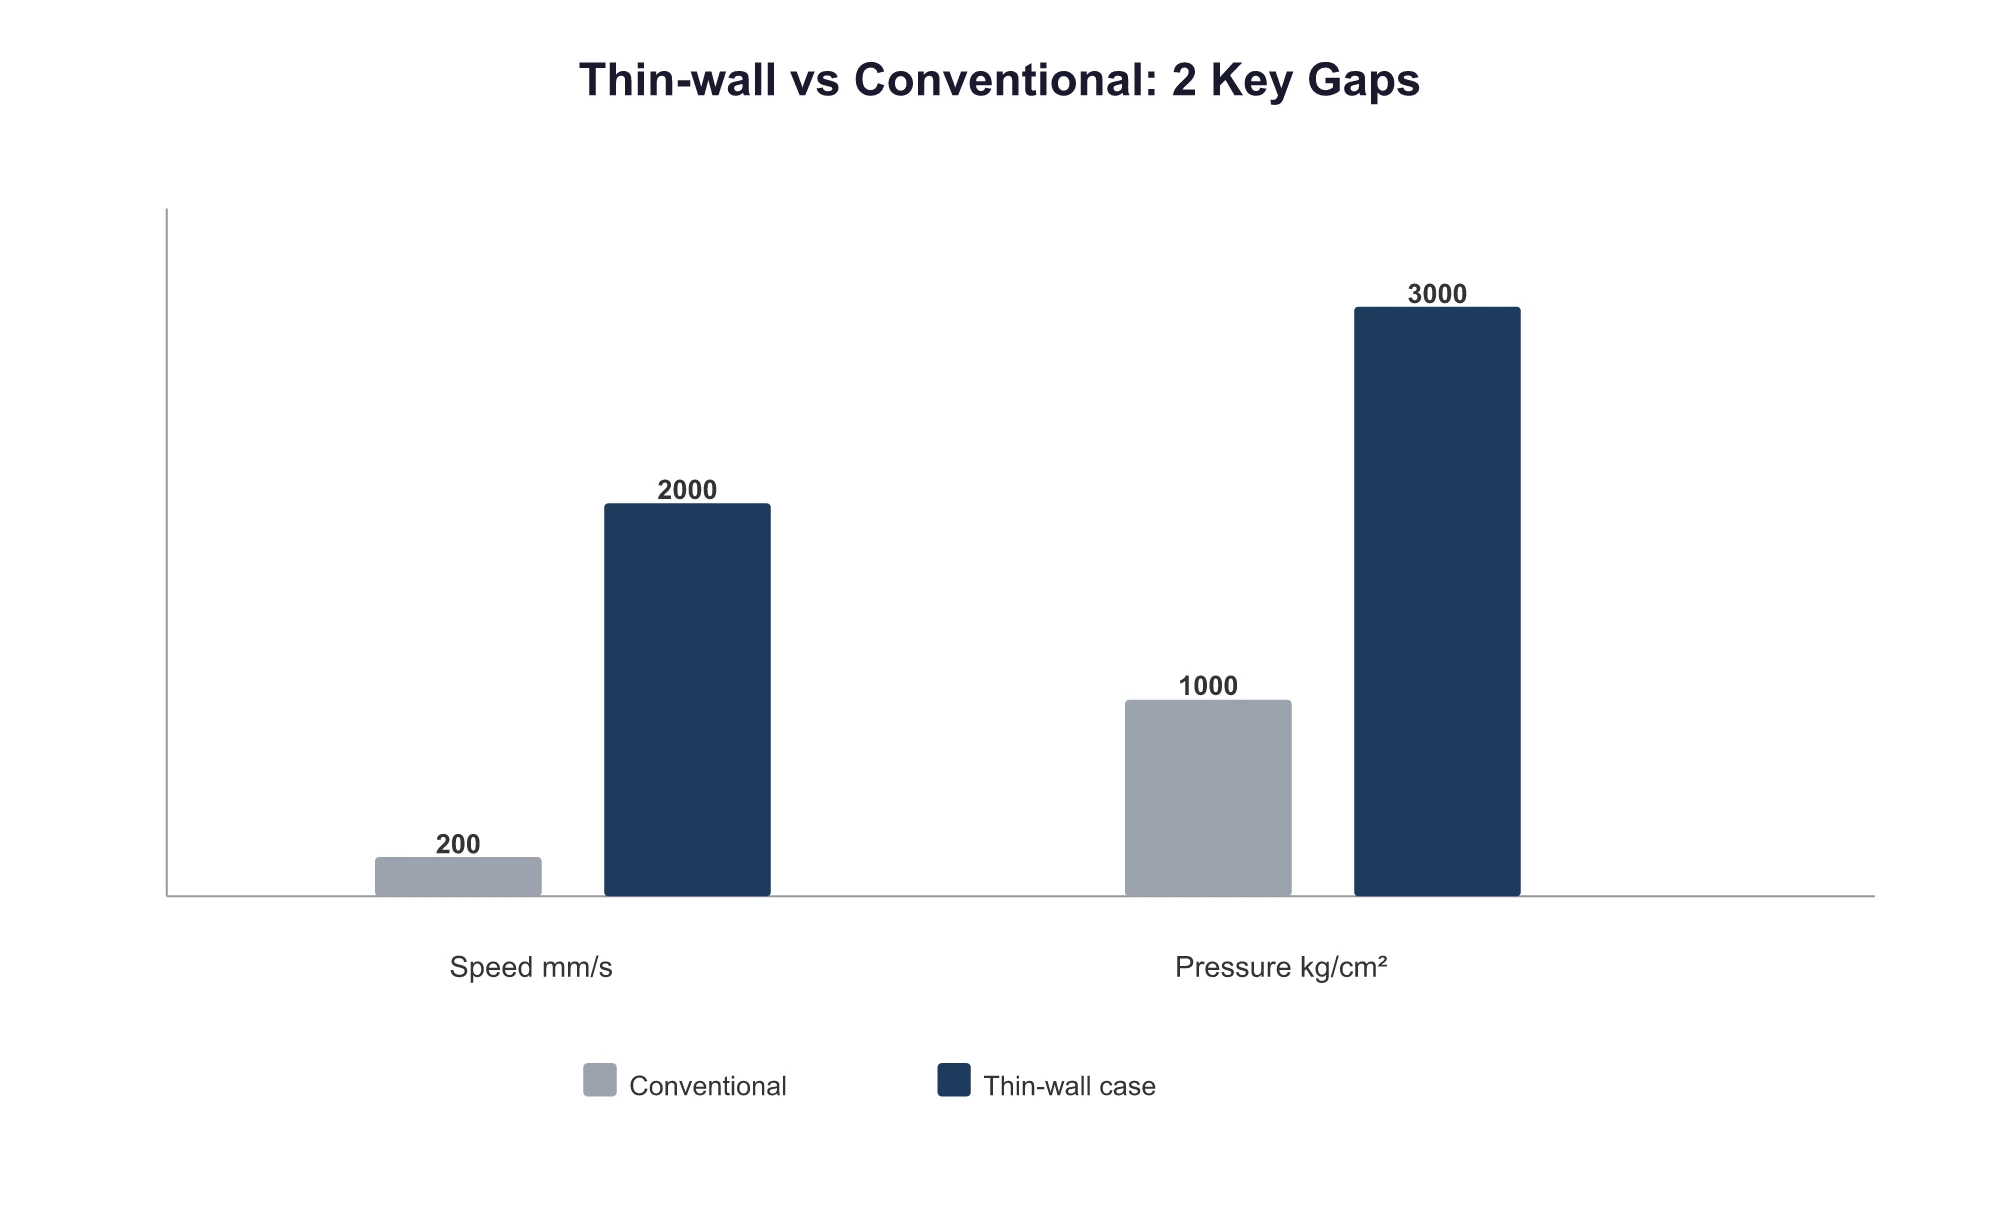
Dünnwandiges Spritzgießen bedeutet nicht nur, weniger Material zu verwenden; es ist eine Herausforderung der Strömungsdynamik. Wenn ein Formenbauer Ihnen ein Angebot auf der Grundlage einer Maschine unterbreitet, die für konventionelle Spritzgeschwindigkeiten ausgelegt ist, wird das Werkzeug vom ersten Schuss an unbrauchbar sein.
2. Der Vier-Schritte-Prozess für hochglänzende Gehäuse
Der Standard-Prozessablauf für eine Hochglanz-Handyhülle umfasst vier Schritte:
- Materialzufuhr— Das Rohmaterial (PC, PC+GF, PMMA usw.) wird getrocknet und von der Schnecke in einen Schmelzezustand plastifiziert.
- Einspritzfüllung— Die Form schließt sich, der Kunststoff füllt den Formhohlraum, und es wird Nachdruck ausgeübt, um die Schwindung vor dem Abkühlen zu kompensieren.
- Kühlung und Erstarrung— Die Form wird gekühlt, und der Kunststoff verfestigt sich. Hier verzweigt sich der Prozess: entweder RHCM (Rapid Heat Cycle Molding) oder konventionelle Kühlung.
- Oberflächenveredelung— Wenn Schritt 3 ein spiegelglänzendes Hochglanzteil (mittels RHCM) erzeugt hat, ist es fertig. Handelt es sich lediglich um eine Standard-Glanzoberfläche, wird es zur Spritzlackierung weitergeleitet.
Wichtige Erkenntnis: Sprühbeschichtung ist Schritt 4 und erfolgtnachSpritzguss, nicht vorher. RHCM ist eine Prozessoptimierung in Schritt 3, nicht das Gegenteil der Spritzlackierung. Die beiden Verfahren unterscheiden sich bei den Werkzeugkosten um 25-30%, mit einer Amortisationszeit von 6-12 Monaten.
Weg A: Einschuss-Spritzgießen mit RHCM(Einsatz von Schnellwechsel-Temperierung in Schritt 3): Die Form wird zunächst auf 20-30 °C über der Glasübergangstemperatur (Tg) des Materials erwärmt – 120-150 °C für PC, 90-110 °C für PMMA. Nachdem der Kunststoff die Kavität gefüllt hat und die Nachdruckphase abgeschlossen ist, wird die Form sofort auf 30-40 °C abgekühlt. Dies verlängert die Zykluszeit um 15-25%, macht aber eine Sprühbeschichtung in Schritt 4 überflüssig.
Weg B: Konventionelles Spritzgießen + Nachgelagerte Spritzlackierung(Einsatz von konventioneller Kühlung in Schritt 3 + Sprühbeschichtung in Schritt 4): Die Form ist 25-30% günstiger, Sie benötigen jedoch eine Sprühbeschichtungsanlage. Dies bedeutet eine Anfangsinvestition von $300.000+, den Umgang mit schwankenden Ausschussraten und die Notwendigkeit, Umweltgenehmigungen für VOC-Emissionen einzuholen. Die Beschichtung selbst altert ebenfalls und kann sich nach 3-5 Jahren ablösen, vergilben oder Versilberungen aufweisen.
| Dimension | RHCM-Einschuss-Spritzgießen | Konventionelles Spritzgießen + Spritzlackierung |
|---|---|---|
| Werkzeugkosten | +25-30% | Ausgangsbasis |
| Stückkosten | -15% | Ausgangsbasis |
| Anfängliche Ausschussrate | 20% (Bindenähte 45% + Glanzstellen 30% + Verzug 15% + Sonstiges 10%) | Stabiler |
| Amortisationszeit | Kurz (Spart Investitionen in Spritzlackieranlagen) | Lang (Kosten für Spritzlackieranlage $300k+) |
| Umweltzulassung | Nicht erforderlich | Erforderlich |
| Langzeit-Optik | Stabil | Alterung nach 3-5 Jahren |
RHCM ist keine inhärente Eigenschaft der Form und auch nicht das Gegenteil einer Spritzlackierung. Es ist eine Methode zur Beheizung des Werkzeugs während des Spritzgussprozesses (Schritt 3), die mittels einer externen „Variotherm“- oder „Werkzeugtemperaturregelungs“-Einheit erfolgt, die an die Spritzgießmaschine angeschlossen ist. Diese Einheit heizt und kühlt das Werkzeug mit einem Medium wie Dampf (0,5-1,0 MPa Sattdampf) oder elektrischen Heizungen, unterstützt durch eine Wasseraufbereitungsanlage, einen Kühlturm und einen Luftkompressor. Das Werkzeug selbst benötigt lediglich Kanäle, um dieses Heiz- und Kühlmedium aufzunehmen.
Die Entscheidung zwischen diesen Wegen hängt von drei Variablen ab:
- Ein Jahresvolumen von 500.000 Einheiten ist der Wendepunkt.— Darüber ist das einstufige Spritzgießen deutlich wirtschaftlicher. Darunter ist die Spritzlackierung kostengünstiger.
- Lieferzeit— Das einstufige Spritzgießen dauert 55-80 Tage; das Spritzlackierungsverfahren dauert 35-50 Tage.
- Umweltvorschriften— Die meisten Exportaufträge für europäische oder amerikanische Kunden akzeptieren keine VOCs aus der Spritzlackierung.
Was kann RHCM nicht lösen? Hauptsächlich Verzug. RHCM behebt Bindenähte und verbessert den Oberflächenglanz. Es kann den Verzug reduzieren, aber nicht vollständig eliminieren. Dies erfordert einen kombinierten Ansatz aus optimiertem Angussdesign und konturnahen Kühlkanälen.
3. Anschnittgestaltung zur Vermeidung von Bindenähten
Bindenähte entstehen, wenn zwei Bedingungen erfüllt sind: ① zwei oder mehr Schmelzefronten aufgrund mehrerer Anspritzpunkte oder ungleicher Wandstärke zusammenfließen und ② die Werkzeugtemperatur niedrig ist, wodurch die Oberfläche der Schmelzefront schnell abkühlt. Wenn beides zutrifft, treten Bindenähte auf.
Die Anzahl der Angüsse ist nicht einfach eine Frage von „mehr ist besser“ oder „weniger ist besser“. Eine Studie aus dem Jahr 2023 zur Formfüllsimulation von Handyhüllen der Xi’an Jiaotong University zeigte, dass ein Zwei-Anguss-Design weniger Bindenähte erzeugte als ein Vier-Anguss-Design.
Gängige Anschnittarten für Handyhüllen:
| Angussart | Anwendbare Wandstärke | Merkmale |
|---|---|---|
| Nadelverschluss-Heißkanal | 0,4-0,8 mm | Angussfrei + sequentielle Steuerung, Ventilnadel φ1,0-1,5 mm |
| Fächeranschnitt | 0,6-1,0 mm | Alternative zu einem Punktanschnitt, reduziert Bindenähte um 50%, Breite 6-10 mm |
| Tunnelanguss | 0,5-0,8 mm | Durchmesser φ0,8-1,2 mm |
Ein sequenzielles Nadelverschluss-Heißkanalsystem (SVG) ist die Schlüsseltechnologie zur Kontrolle von Bindenähten bei hochglänzenden Bauteilen.Die Umstellung von einer Punktanspritzung auf ein sequenzielles Nadelverschluss-System erhöht die Formkosten um etwa 25%, ermöglicht es jedoch, Bindenähte auf nicht-sichtbare Oberflächen zu verlagern. Die Öffnungszeitdifferenz zwischen den Anspritzpunkten wird innerhalb von 0,05-0,1s kontrolliert; jede Zeitabweichung verschiebt die Position der Bindenähte.
Hier ist ein Praxisbeispiel: Eine 0,8 mm dicke Handy-Rückschale wurde von einer Einpunktanspritzung auf ein Mehrpunkt-Nadelverschluss-Heißkanalsystem umgestellt. Die Bindenähte entwickelten sich von „deutlich mangelhaft“ zu „unsichtbar, einwandfrei“. Diese Werkzeugmodifikation kostete etwa $12.000, sparte jedoch die Kosten für den Ausschuss bei jedem Schuss während der Massenproduktion.
Die Verzugskontrolle hängt maßgeblich von den Kühlkanälen ab. Dieselbe Studie der Xi’an Jiaotong University aus dem Jahr 2023 identifizierte die optimale Parameterkombination: eine Werkzeugtemperatur von 52,5 °C, eine Schmelzetemperatur von 241 °C und eine Einspritzzeit von 0,4 s bei einem Zwei-Anguss-Design. Dies reduzierte den Verzug von 0,5846 mm auf 0,4056 mm, was einer Verbesserung von 30,6% entspricht.
Die Bedeutung der den Verzug beeinflussenden Faktoren, basierend auf einer Varianzanalyse (ANOVA), ist wie folgt geordnet:
Kühlzeit > Nachdruckzeit > Massetemperatur > Werkzeugtemperatur > Einspritzzeit > Nachdruck
Die Kühlzeit ist der wichtigste Faktor. Eine Temperaturdifferenz von 1 °C kann den Verzug um 0,05 mm erhöhen (eine Faustregel der Branche). Wenn die Temperaturdifferenz zwischen der beweglichen und der festen Werkzeughälfte 5 °C überschreitet, verdreifacht sich die Wahrscheinlichkeit von Planitätsproblemen. Der Branchenstandard ist, diese Differenz ≤±2 °C zu halten.
Bei glasfaserverstärkten Teilen (wie PC+GF) ist die Hauptursache für Verzug die Glasfaserorientierung. Die Fasern richten sich in Fließrichtung aus, was zu unterschiedlichen Schwindungsraten parallel und senkrecht zur Fließrichtung führt. PC+30%GF weist eine Schwindungsrate von 0,3-0,5% auf, die sogar niedriger ist als die von reinem PC (0,6-0,7%).
4. Hochglanzoberflächen: Die hohen Anforderungen an Stahl und Polieren
Die Spiegelglanzstandards für Hochglanz-Handyhüllen werden durch die SPI-Klassifizierungen (Society of the Plastics Industry) definiert:
| Güte | Ra-Bereich | Anwendung |
|---|---|---|
| A-1 | 0,012-0,025 μm | #3 Diamantpasten-Finish, erstklassige Hochglanzpolitur |
| A-2 | 0,025-0,05 μm | #6 Diamantpasten-Finish, üblich für hochglänzende Handyhüllen |
| A-3 | 0,05-0,10 μm | #15 Diamantpasten-Finish |
| B-1 | 0,05-0,10 μm | Seidenglanz |
| C-1 | 0,20-0,30 μm | Matte Oberfläche |
Hochglanz-Handyhüllen erfordern typischerweise eine Oberflächengüte der Klasse A-1 oder A-2, mit Ra ≤ 0,05 μm.
Dies bestimmt die Wahl des Formenstahls:
| Stahl | Härte | Spiegel Ra | Lebensdauer (Schusszahl) | Anwendung |
|---|---|---|---|---|
| S136 | HRC 48-52 (gehärtet) | ≤0,03 μm | 1,000,000+ | Großvolumige Hochglanzoberflächen |
| S136H | HRC 33-37 (vorgehärtet) | — | 800,000 | Mittlere Stückzahl |
| NAK80 | HRC 38-42 (vorgehärtet) | ≤0,05 μm | 500,000 | Kurzfristige Fertigung, Klein- bis Mittelserien |
| 2738 | — | 0,05 μm | — | Ein Kompromiss, 35% günstiger als NAK80 |
S136 ist die gängige Wahl für Hochglanz-Handyhüllenformen. Nach dem Härten erreicht er HRC 48-52, lässt sich auf eine Spiegelglanzoberfläche von Ra ≤ 0,03 μm polieren und hat eine Lebensdauer von über 1 Million Schuss.
Die Arbeitskosten für das Werkzeugpolieren gliedern sich in drei Stufen (basierend auf den Marktpreisen von 2024):
- Standardpolitur (Ra 0,4 μm):$12 — $18 pro Stunde
- Hochglanzpolitur (Ra 0,03 μm):$30 — $52 pro Stunde
- Hochglanzpolitur (optische Qualität):$75+ pro Stunde
Die Polierrichtung muss parallel zur Entformungsrichtung verlaufen.Das Polieren entgegen der Auswerferrichtung mag anfänglich besser aussehen, führt jedoch bei der Massenproduktion zu Ziehspuren oder Kratzern an den Kunststoffteilen. Ein Unternehmen verlor über $44.000 bei einem Projekt, da Ziehspuren erst nach der Produktion von 50.000 Teilen entdeckt wurden, was zur Verschrottung der gesamten Charge führte.
Das Polierverfahren für eine Hochglanzoberfläche S136 umfasst typischerweise Schleifpapier der Körnung #3000, gefolgt von Diamantpaste mit einer Wollpolierscheibe. Ein Orangenhaut-Effekt kann durch Ultraschallpolieren (20-30 kHz) beseitigt werden, aber übermäßiges Polieren kann dazu führen, dass die Oberfläche matt wird.
5. T0, T1 und T2: Die drei Abnahmetermine
Die Lieferzeiten für Formen von Handyhüllen lassen sich im Allgemeinen in drei Kategorien einteilen: 20-30 Tage für einfache Designs, 35-50 Tage für mittelschwere und 55-80 Tage für Präzisions-Mehrkavitätenwerkzeuge (3-10 Tage für die Konstruktion, 15-60 für die Bearbeitung und 3-10 für die Erprobung).
Doch die Lieferzeit ist nicht der entscheidendste Faktor – vielmehr sind es die Abnahmekriterien bei den Meilensteinen T0, T1 und T2. Eine Verwechslung führt zu Problemen.
T0 (Erster Werkzeugversuch)
In dieser Phase wird überprüft, ob der Formaufbau ein Bauteil herstellen kann.Sie sollten ein Werkzeug niemals bei T0 abnehmen.Der T0-Versuch dient lediglich dazu, zu bestätigen, dass das Werkzeug ein vollständiges Teil produzieren kann. Aussehen, Abmessungen und Verzug entsprechen noch nicht dem Abnahmeniveau. In diesem Stadium sagen Werkzeugbauer oft: „Das können wir durch Anpassen der Maschinenparameter beheben.“ Während Parameter wie Einspritzgeschwindigkeit, Druck und Temperatur angepasst werden können, können sie grundlegende strukturelle Probleme im Werkzeug nicht beheben, wie z.B. die Angusslage, konturnahe Kühlkanäle oder die sequentielle Ventilsteuerung.
Wenn die T0-Teile deutliche Bindenähte, übermäßigen Verzug und Einfallstellen aufweisen, sollten Sie der Aussage „das können wir in der Maschine beheben“ nur teilweise Glauben schenken. Wenn die Position der Bindenähte durch Anpassen der Werkzeugtemperatur oder der Einspritzgeschwindigkeit verschoben werden kann, ist eine Behebung möglicherweise machbar. Befindet sich die Bindenähte jedoch auf einer kritischen hochglänzenden Sichtfläche, muss das Werkzeug modifiziert werden (durch Ändern der Angusslage oder des SVG-Timings).
T1 (Versuch nach Werkzeugüberarbeitungen)
Ein vollständiger CMI-Bericht (Critical Manufacturing Inspection) ist in dieser Phase erforderlich. Dieser Bericht sollte Folgendes umfassen: ① alle kritischen GD&T-Maße, ② Verzug und Ebenheit (≤0,05 mm) und ③ Bindenähtefestigkeit (≥70% des Grundmaterials, geprüft gemäß ASTM D638 Zugversuch).
In der T1-Phase sollte der Formenbauer einen vollständigen Maßprüfbericht, mindestens 5 Probespritzgussteile und eine Aufzeichnung der verwendeten Prozessparameter liefern.
T2 (Endabnahme / Produktionsvalidierung)
Dies beinhaltet einen kontinuierlichen Produktionslauf von 200-500 Schuss, um den Cpk (Prozessfähigkeitsindex) zu validieren. Cpk ist ein statistisches Maß für die Produktionsstabilität. Für dünnwandige, hochglänzende Handyhüllen ist ein Cpk ≥ 1,33 der Branchenstandard.
In der T2-Phase müssen Sie Folgendes überprüfen: ① Chargenkonstanz hinsichtlich Fließlinien, Glanzstellen und Grat; ② Konsistenz der Hochglanzoberfläche; und ③ Produktionszykluszeit (RHCM-Zyklen sind 15-25% länger als konventionelles Spritzgießen, was in die Taktzeit der Produktionslinie einbezogen werden muss).
| Meilenstein | Lieferumfang | Strenge Abnahmekriterien |
|---|---|---|
| T0 | Vollständige Musterteile | Dient lediglich zur Überprüfung der Formteilproduktion, nicht zur Abnahme. |
| T1 | CMI-Bericht + 5 Musterteile | Verzug ≤0,05 mm, Bindennahtfestigkeit ≥70% des Grundmaterials. |
| T2 | Cpk-Bericht (aus 200-500 Schüssen) | Cpk ≥ 1,33, stabile Zykluszeit. |
Die Kosten, dem Mythos „Das können wir in der Maschine beheben“ zu glauben, sind hoch. Strukturelle Werkzeugprobleme lassen sich nicht durch Prozessanpassungen lösen. Das Erzwingen der Produktion mit einem fehlerhaften Werkzeug führt nur zu massenhaftem Ausschuss. Wenn Ihnen ein Werkzeugbauer sagt, eine Modifikation würde $12.000 kosten, denken Sie daran, dass das Unterlassen dieser Maßnahme zu $45.000 an Ausschussteilen führen könnte – ein klassischer Fall von „am falschen Ende sparen“.
6. Welche Zeichnungen sind vor der Bestellung vorzubereiten?
Die Bereitstellung eines vollständigen Zeichnungssatzes im Voraus kann die Qualität und Zuverlässigkeit des Angebots des Formenbauers erheblich verbessern. Achten Sie darauf, Folgendes einzuschließen:
- 3D-Daten + 2D-Zeichnungen(vorzugsweise sowohl im STEP- als auch im IGS-Format)
- Materialspezifikationen(PC/PC+GF/PC-ABS) und Schwindungsrate
- Anforderungen an die Optik(SPI-Klassifizierung, Ra-Wert, Texturspezifikationen)
- Erwartetes jährliches Produktionsvolumen(zur Bestimmung der Kavitätenanzahl)
- Kritische Maße mit GD&T(Position, Ebenheit, Profil)
- Anzahl der erforderlichen Probespritzteileund Abnahmekriterien
Die Formel zur Werkzeugpreisgestaltung lautet im Allgemeinen:
Gesamtformpreis = Materialkosten (15-30%) + Konstruktionskosten (10-15%) + Bearbeitung & Gewinn (30-50%) + Bemusterungskosten (3-5%) + MwSt. (13%)
Bei einem Handyhüllenwerkzeug entfällt die Hälfte der Kosten auf den Stahl und die andere Hälfte auf die „unsichtbaren“ Details wie Kühlkanäle, Entlüftungsschlitze und die Trennebene. Das ist es, was ein Angebot von $12.000 von einem Angebot von $37.000 unterscheidet.
Wenn Ihr Projekt an der Entscheidung zwischen Einschuss-Spritzguss und Spritzlackierung festhängt, senden Sie Ihre 3D-Dateien gerne an moldsteells zur Überprüfung. Wir erstellen Ihnen innerhalb von 3 Tagen einen RHCM-Machbarkeitsbericht, der Ihnen aufzeigt, ob dieser Weg gangbar ist, welche Kosten entstehen würden und, falls nicht, welche limitierenden Faktoren bestehen.





