
Bạn đang có trong tay một bản vẽ chi tiết. Đó có thể là một chai, một vỏ bọc, hoặc lòng tủ lạnh. Quy trình sản xuất phù hợp phụ thuộc hoàn toàn vào thiết kế của chi tiết. Các chi tiết rỗng được sản xuất bằng ép thổi. Các chi tiết đặc, phức tạp được sản xuất bằng ép phun. Và các vỏ rỗng thành mỏng, lớn được định hình bằng ép chân không. Ba quy trình này không cạnh tranh nhau về việc quy trình nào “tốt hơn”—mỗi quy trình đều phục vụ một mục đích khác nhau.
Nhiều người mua gửi bản vẽ vỏ sản phẩm cho các nhà sản xuất khuôn ép phun, khuôn thổi và khuôn hút chân không, và tất cả đều trả lời: “Chúng tôi có thể làm được điều này.” Các báo giá có thể khác nhau rất nhiều, nhưng mỗi nhà cung cấp đều khẳng định phương pháp của họ là phù hợp nhất. Trên thực tế, đây không phải là các phương pháp cạnh tranh; chúng được chuyên biệt hóa cho các hình dạng chi tiết khác nhau. Một khuôn ép phun có thể có giá từ hàng nghìn đến hàng chục nghìn đô la. Một khuôn thổi có thể có giá từ vài trăm đến vài nghìn. Một khuôn hút chân không chỉ có thể có giá từ vài trăm đến vài nghìn đô la. Sự khác biệt lớn về chi phí dụng cụ này không phải là về quy trình nào vượt trội hơn. Mà là về hình dạng của chi tiết. Nếu bạn chọn sai quy trình, ngay cả khuôn tốt nhất cũng không thể cứu vãn dự án.
Chức năng của từng quy trình
Ép phun:Quy trình này bao gồm việc bơm các hạt nhựa nóng chảy dưới áp suất cao vào khoang khuôn thép kín. Nhựa được nén chặt, làm nguội và sau đó được đẩy ra. Hãy hình dung nó giống như việc đổ đầy khay đá bằng nhựa lỏng—nó tạo ra các chi tiết đặc, phức tạp.
Ép thổi:Đầu tiên, nhựa được đùn hoặc phun vào một hình dạng giống ống gọi là parison (phôi tiền sản xuất). Một khuôn đóng lại quanh parison, và không khí nén được thổi vào bên trong, làm phồng nó áp sát vào thành khoang khuôn. Giống như thổi một quả bóng bay bên trong một vật chứa, tạo ra một chi tiết rỗng.
Ép chân không:Một tấm nhựa được làm nóng cho đến khi mềm và dẻo. Sau đó, một lực hút chân không được sử dụng để kéo tấm nhựa xuống phủ lên bề mặt khuôn. Sau khi nguội, phần vật liệu thừa sẽ được cắt bỏ. Quá trình này tương tự như việc sử dụng chân không để dán miếng dán bảo vệ màn hình và tạo ra các sản phẩm có thành mỏng.
Đây không phải là ba cách để thực hiện cùng một công việc; chúng là ba công việc khác nhau. Ép phun tạo ra các chi tiết đặc, thổi khuôn tạo ra các chi tiết rỗng, và tạo hình chân không tạo ra các chi tiết vỏ mỏng. Bạn phải xác định loại chi tiết của mình trước, sau đó chọn quy trình phù hợp.
Hình học chi tiết quyết định quy trình
Trước tiên, hãy xác định hình dạng hình học của bộ phận để quyết định quy trình:
- Vật chứa rỗng(chai, thùng phuy, lon, bình nhiên liệu) → Sử dụng ép thổi. Ép phun lấp đầy một khoang kín để tạo ra một chi tiết đặc, do đó không thể tạo ra hình dạng được bịt kín bên ngoài, rỗng bên trong, có miệng hẹp và thân lớn. Đúc chân không không thể tạo ra cổ chai hẹp.
- Các chi tiết cấu trúc dạng khối hoặc phức tạp(vỏ bọc, khớp nối nhanh, ren, chi tiết chèn, bánh răng, lỗ lắp ráp) → Sử dụng ép phun. Khuôn thổi chỉ tạo hình bề mặt bên ngoài của chi tiết, do đó không thể tạo ra các đặc điểm như khớp nối nhanh hoặc ren. Đúc chân không không thể xử lý các biến thể đáng kể về độ dày thành hoặc tạo ra các lỗ lắp ráp chính xác.
- Vỏ lớn, thành mỏng, hở(lớp lót tủ lạnh, tấm cửa ô tô, biển hộp đèn, khay) → Sử dụng đúc chân không. Chi phí khuôn cho ép phun đối với các chi tiết lớn như vậy sẽ rất cao, và ép thổi không thể tạo ra chi tiết dạng vỏ mở.
Cố gắng thay thế quy trình này bằng quy trình khác cho các loại chi tiết khác nhau sẽ dẫn đến thất bại. Đây không chỉ là một câu nói trong ngành. Một kỹ sư đã thử làm bình nhiên liệu bằng cách ép phun hai nửa và hàn chúng lại với nhau. Đường hàn trở thành điểm yếu hệ thống, và tỷ lệ lỗi rò rỉ khí cao hơn một bậc độ lớn so với bình đúc thổi liền mạch, chưa kể chi phí cao hơn đáng kể. Bạn không thể sử dụng quy trình được thiết kế để lấp đầy một khoang đặc để tạo ra một chi tiết rỗng. Một sai lầm phổ biến khác là sử dụng tạo hình chân không cho các vỏ bọc sản lượng thấp để tiết kiệm chi phí khuôn. Một nhà sản xuất thiết bị gia dụng đã thử điều này cho tấm vỏ điều hòa. Chi tiết hoàn thiện thiếu độ cứng và bị cong vênh sau khi lắp ráp, buộc họ phải quay lại ép phun. Trong tạo hình chân không, độ dày thành được xác định bởi mức độ kéo giãn của tấm vật liệu, và các góc có xu hướng mỏng đi. Đây không phải là sự thay thế phù hợp cho ép phun khi nói đến các chi tiết chịu tải.
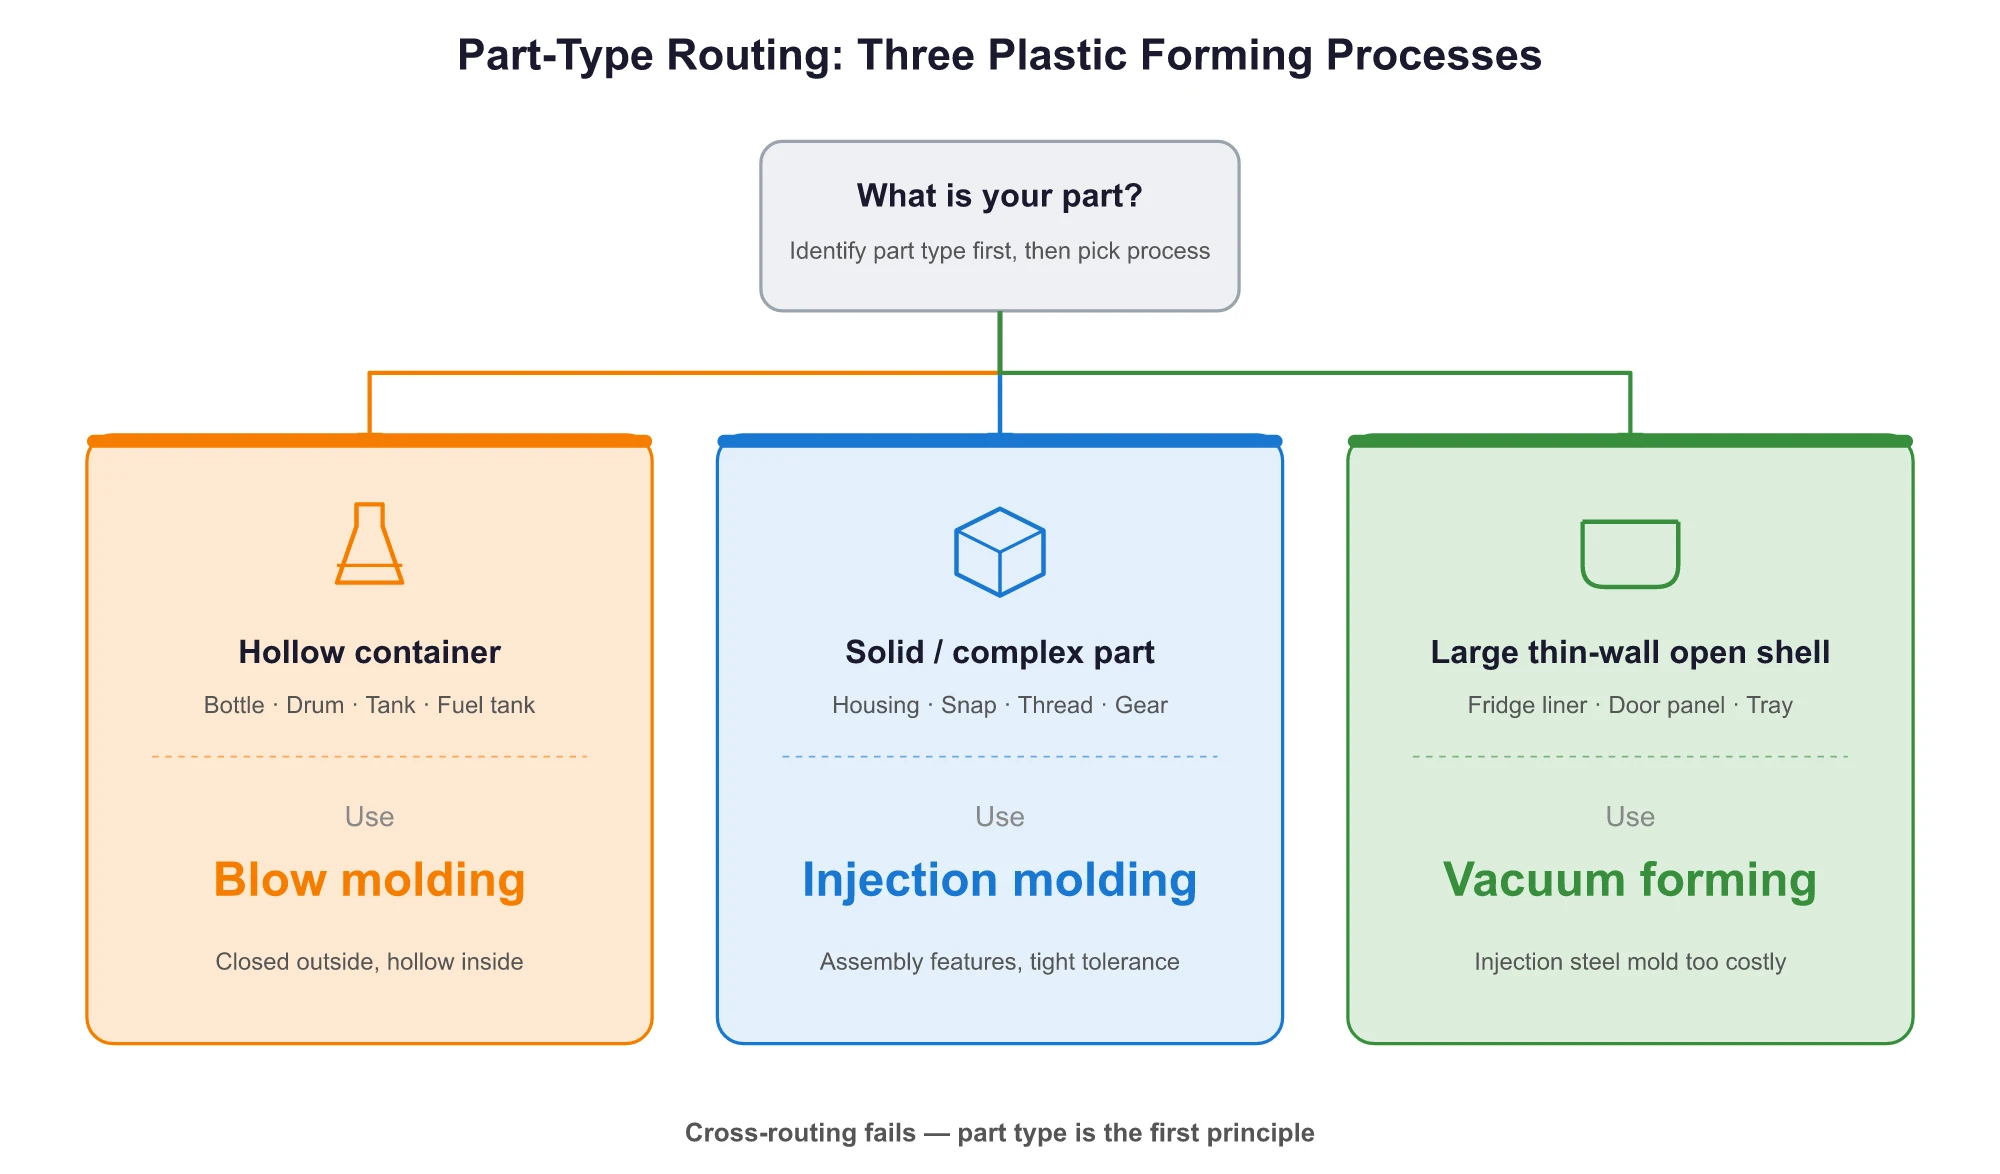
Việc so sánh các quy trình giữa các loại chi tiết khác nhau là vô nghĩa. Điều quan trọng là tìm ra sự phù hợp cho hình dạng cụ thể của bạn.
Điểm khác biệt cốt lõi trong nháy mắt
Dưới đây là so sánh trực tiếp về những khác biệt cốt lõi:
| Kích thước | Ép phun | Ép thổi | Tạo hình chân không |
|---|---|---|---|
| Dạng nguyên liệu thô | Hạt nhựa | Hạt nhựa | Tấm |
| Thang đo chi phí khuôn mẫu | Cao nhất (khuôn thép kín) | Trung bình (nửa khuôn) | Thấp nhất (khuôn nhôm/nhựa, khoảng 1/10 so với ép phun) |
| Số lượng đặt hàng kinh tế (EOQ) | ≥10.000 cái | EBM ≥5.000 / IBM ≥50.000 chi tiết | 100–10.000 chiếc |
| Độ chính xác dung sai | Cấp độ chính xác ±0,005–0,02 mm | Cấp thông thường | Cấp thông thường ±0.1–0.3 mm |
| Các chi tiết điển hình | Vỏ bọc/tấm/bộ phận lắp ghép nhanh | Chai/thùng phuy/bình nhiên liệu | Lót/khay tủ lạnh |
Chi phí khuôn chính xác thay đổi rất nhiều tùy thuộc vào độ phức tạp, nhưng xét về quy mô, khuôn ép phun bằng thép là đắt nhất. Khuôn hút chân không có thể chỉ tốn bằng một phần hai mươi chi phí đó vì không yêu cầu khoang thép kín; khuôn nhôm hoặc khuôn nhựa resin là đủ. Số lượng đặt hàng kinh tế (EOQ) là số lượng chi tiết tối thiểu cần thiết để khấu hao chi phí khuôn thành một mức giá hợp lý cho mỗi chi tiết. Với khuôn hút chân không chỉ vài trăm đô la, bạn có thể hòa vốn chỉ với vài trăm chi tiết. Ngược lại, khuôn ép phun bằng thép có thể tốn hàng chục nghìn đô la, khiến các đợt sản xuất dưới 10.000 chi tiết không có lợi nhuận. Lợi thế về chi phí của ép phun khối lượng lớn đến từ việc phân bổ chi phí dụng cụ đó – trên 100.000 chi tiết, có thể chỉ vài xu mỗi chi tiết; trên một triệu, chỉ là một phần nhỏ của một xu.
Dung sai là một yếu tố then chốt khác. Các chi tiết yêu cầu độ chính xác lắp ráp cao và độ khít chặt phải được ép phun. Cả đúc thổi lẫn tạo hình chân không đều không thể đạt được dung sai cấp độ chính xác cao.
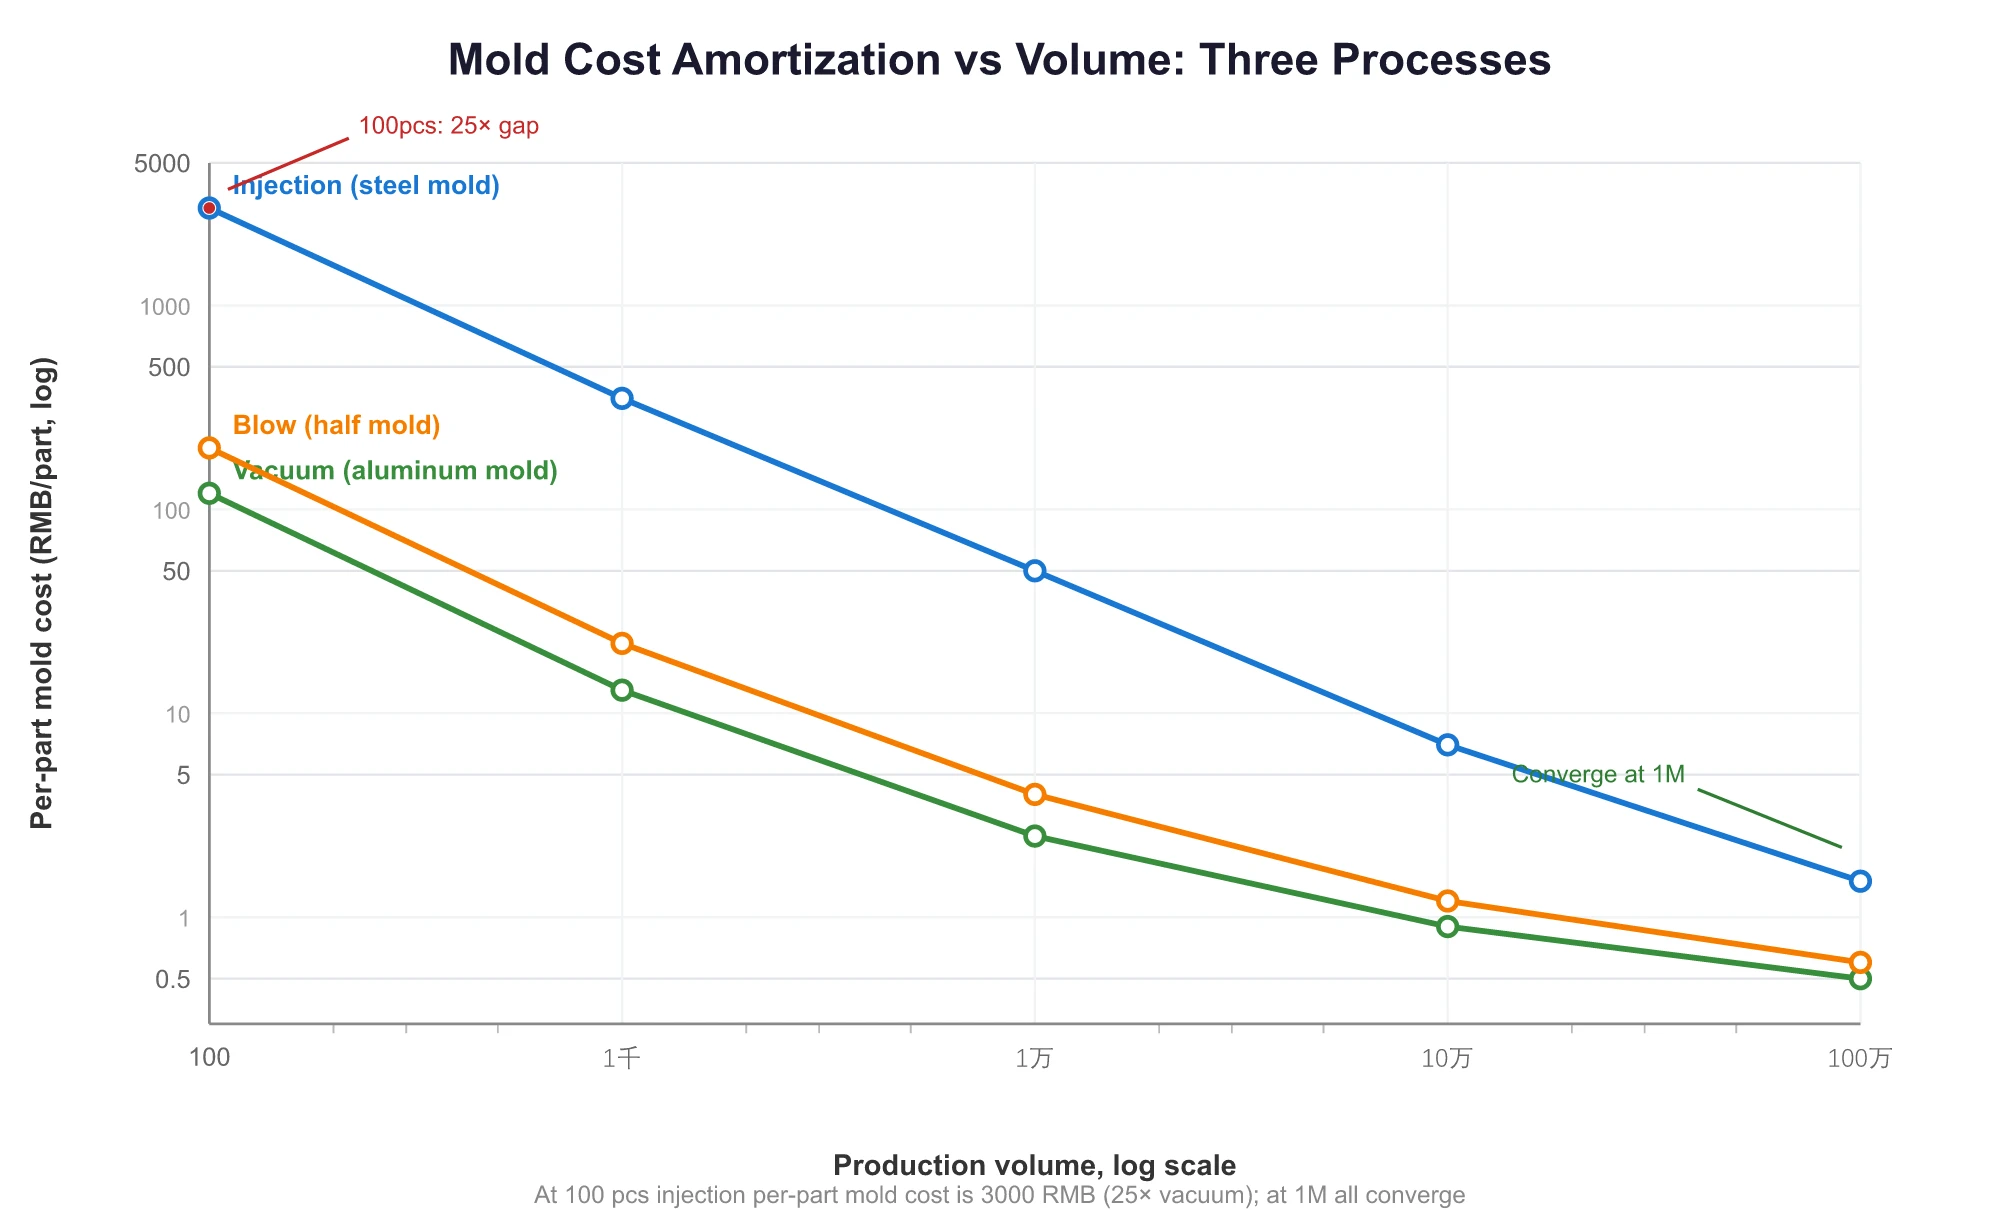
Ép phun: Giải pháp tối ưu cho các bộ phận đặc, phức tạp
Những gìÉp phunCó thể làm: tạo khớp nối nhanh, ren, chi tiết chèn, bánh răng, lỗ sâu, thành mỏng và các chi tiết âm phức tạp (sử dụng con trượt và chốt đẩy). Điều không thể làm: tạo chi tiết rỗng. Vỏ thiết bị điện tử tiêu dùng, tấm bảng điều khiển thiết bị gia dụng, linh kiện cản ô tô, vỏ dụng cụ điện, đầu nối và nắp chai—tất cả những chi tiết đặc, phức tạp với yêu cầu về kết cấu, chịu tải và độ chính xác này đều được sản xuất bằng ép phun.
Về mặt quy trình, các thông số điển hình bao gồm nhiệt độ nóng chảy 180–300 °C, áp suất phun 70–150 MPa (thậm chí cao hơn đối với các chi tiết thành mỏng), áp suất giữ 50–120 MPa và nhiệt độ khuôn 40–120 °C, với thời gian chu kỳ từ 15 đến 60 giây. Tất cả các thông số này đều hướng tới một mục tiêu: nén chặt nhựa nóng chảy vào lòng khuôn thép. Ép phun có thể đạt dung sai chính xác ±0.005–0.01 mm, cao nhất trong ba quy trình.
Thép làm khuôn được chọn dựa trên tuổi thọ khuôn yêu cầu: nhôm cho 5.000–25.000 chi tiết (nguyên mẫu số lượng thấp), thép P20 tiền cứng cho 250.000–750.000 chi tiết (sản xuất hàng loạt), và thép H13 đã tôi cứng cho 1–2 triệu chi tiết (dụng cụ tuổi thọ cao, số lượng lớn). Đây là logic lựa chọn mà chúng tôi tại Moldsteells sử dụng cho các đơn hàng hàng ngày. Số lượng đặt hàng kinh tế bắt đầu từ 10.000 chi tiết, với điểm hòa vốn cho chi phí dụng cụ thường nằm trong khoảng từ 3.000 đến 6.000 chi tiết. Dưới mức đó, một khuôn ép phun bằng thép sẽ không hiệu quả về chi phí.
Tại Moldsteells, chuyên môn của chúng tôi là ép phun. Chúng tôi vượt trội trong việc sản xuất khuôn hai thành phần (để đúc hai màu hoặc hai vật liệu trong một chu trình).khuôn ép phun đánh bóng gương(sử dụng máy EDM hoàn thiện gương Sodick và ép chu trình nhiệt nhanh để sản xuất các chi tiết có độ bóng cao trực tiếp từ khuôn), và khuôn thành mỏng (dành cho bao bì đóng gói và các linh kiện cấu trúc trong thiết bị điện tử tiêu dùng).
Ép thổi: Giải pháp không thể thiếu cho các vật chứa rỗng
Những gì ép thổi có thể làm: tạo ra các chi tiết rỗng như chai, thùng phuy, lon, bình nhiên liệu, ống dẫn khí và ghế sân vận động. Những gì nó không thể làm: tạo ngàm gài, lõi ren hoặc lỗ lắp ráp chính xác. Khuôn ép thổi chỉ tạo hình bề mặt ngoài của chi tiết; khoang bên trong được tạo hình bằng áp suất khí, khiến việc tạo ra các chi tiết bên trong là không thể.
Quy trình có thể được chia thành ba loại chính:
- Ép thổi đùn (EBM):Một phôi ống (parison) được đùn liên tục, sau đó được giữ lại bởi khuôn đóng và thổi phồng. Các thùng công nghiệp, chai đựng chất tẩy rửa và bình nhiên liệu ô tô được sản xuất bằng phương pháp EBM (Ép thổi đùn). Một dấu hiệu nhận biết chính là đường nối ở đáy sản phẩm. Thách thức chính trong quá trình EBM là hiện tượng chảy xệ của phôi ống, khi trọng lượng của nhựa nóng chảy kéo căng phôi, làm cho thành trên mỏng hơn và thành dưới dày hơn. Đối với vật liệu như polypropylene không biến tính, sự thay đổi độ dày thành này có thể vượt quá 30%.
- Ép phun thổi (IBM):Quy trình này bắt đầu bằng việc ép phun một phôi nhựa (parison) lên một lõi khuôn, sau đó phôi nhựa được thổi phồng. Nó tạo ra các ren cổ chai có độ chính xác cao chỉ trong một bước mà không có bavia (vật liệu thừa tràn ra tại đường phân khuôn). Chai dược phẩm, hộp đựng mỹ phẩm và bi lăn khử mùi là những sản phẩm IBM điển hình.
- Ép phun kéo thổi (ISBM):Một phôi thổi được ép phun, sau đó nung nóng lại và kéo căng hai trục trước khi được thổi phồng. Đây là cách sản xuất chai nước PET và chai nước giải khát có ga. Quá trình này mang lại độ trong suốt và độ bền cao nhất, và một dấu hiệu nhận biết là điểm cổng phun rõ ràng ở đáy chai.
Mặc dù IBM và ISBM có từ “injection” (ép phun) trong tên gọi, nhưng chúng là các quy trình ép thổi, không phải quy trình ép phun.Phôi (parison) thực sự được tạo ra bằng phương pháp ép phun, nhưng quy trình tổng thể được phân loại là ép thổi vì nó bao gồm một bước thổi phồng tiếp theo để tạo ra chi tiết rỗng cuối cùng.
Áp suất thổi thường là 0,3–0,7 MPa, với thời gian chu kỳ từ 10–30 giây. Khuôn thường là khuôn bán phần bằng nhôm hoặc thép, với chi phí dụng cụ vừa phải.
Tạo hình chân không: Giải pháp kinh tế nhất cho các vỏ lớn, thành mỏng
Những gì ép chân không có thể làm: tạo ra các vỏ rỗng thành mỏng, lớn như lòng tủ lạnh, tấm ốp cửa nội thất ô tô, biển hộp đèn, vỏ vali và khay đóng gói. Những gì không thể làm: sản xuất các chi tiết có biến đổi độ dày thành đáng kể, các chi tiết có tỷ lệ kéo sâu lớn hơn 1:1, các linh kiện kết cấu chịu tải hoặc các lỗ lắp ráp chính xác. Nguyên liệu thô cho ép chân không phải là dạng tấm (ví dụ: PVC, PS, PP, ABS, PET, với định hình tấm mỏng từ 0.14–5 mm và định hình tấm dày >2 mm), không phải dạng hạt. Yêu cầu cơ bản này giới hạn nó trong việc sản xuất các vỏ rỗng thành mỏng, tương đối đồng nhất.
Ép chân không có hai phương pháp phụ: sử dụng khuôn dương hoặc khuôn âm. Với khuôn dương (hình lồi), nhựa co lại bám vào khuôn, tạo ra bề mặt ngoài chính xác. Phương pháp này được sử dụng khi kết cấu bên ngoài là yếu tố then chốt, ví dụ như trên tấm ốp nội thất ô tô. Với khuôn âm (hình lõm), nhựa co lại tách khỏi khuôn để dễ dàng tháo sản phẩm, tạo ra bề mặt trong chính xác. Phương pháp này được sử dụng khi kích thước bên trong là yếu tố then chốt, ví dụ như lòng tủ lạnh.
Quy trình này yêu cầu mức chân không lớn hơn 0,08 MPa, đôi khi được hỗ trợ bởi áp suất khí dương 0,3–0,6 MPa, với thời gian chu kỳ từ 5–20 giây. Chi phí khuôn là thấp nhất trong ba phương pháp—thường chỉ bằng một phần mười so với khuôn ép phun. Khuôn nhôm có thể được giao trong 3–5 ngày, biến nó thành lựa chọn kinh tế nhất cho các lô sản xuất nhỏ. Tuy nhiên, tỷ lệ sử dụng vật liệu của nó là thấp nhất trong ba quy trình do lượng phế liệu cắt gọt cao (mặc dù phế liệu có thể được tái chế).
Lựa chọn thế nào? Danh sách kiểm tra bốn điểm
Khi bạn có bản vẽ chi tiết mới, hãy xem xét nó từ bốn khía cạnh sau:
- Hình học chi tiết:Các bộ phận rỗng dùng phương pháp đúc thổi. Các bộ phận đặc, phức tạp dùng phương pháp ép phun. Các vỏ lớn, thành mỏng, hở dùng phương pháp tạo hình chân không. Đây là quy tắc cơ bản; cố gắng thay thế giữa các loại này sẽ dẫn đến thất bại.
- Khối lượng sản xuất:Đối với các chi tiết thành mỏng số lượng thấp (dưới 1.000 chi tiết), tạo hình chân không là kinh tế nhất nhờ dụng cụ khuôn nhôm nhanh và rẻ. Đối với số lượng lớn (trên 10.000 chi tiết), ép phun mang lại chi phí trên mỗi chi tiết thấp nhất. Đối với các chi tiết rỗng số lượng lớn, IBM hoặc ISBM là lựa chọn tốt nhất.
- Vật liệu:Hạt nhựa (ABS, PP, PC, PA, POM, PE) được sử dụng cho ép phun hoặc ép thổi. Tấm vật liệu được yêu cầu cho tạo hình chân không. Dạng vật liệu là yếu tố quyết định chính.
- Dung sai:Đối với dung sai cấp chính xác cao (±0.005–0.02 mm), hãy chọn ép phun. Đối với dung sai cấp thông thường (±0.1–0.3 mm), đúc thổi hoặc tạo hình chân không là đủ. Các bộ phận yêu cầu độ chính xác lắp ráp cao và khớp nối chặt chẽ phải được ép phun.
Bằng cách đối chiếu bốn điểm này, bạn gần như luôn có thể xác định được quy trình phù hợp.
Chúng tôi là Moldsteells, một công ty chuyên sản xuất khuôn mẫu chính xác. Nếu bạn vẫn chưa chắc chắn quy trình nào phù hợp cho chi tiết của mình, hoặc nếu bạn cần báo cáo đánh giá hay phân tích DFM để đánh giá tính khả thi của dự án, hãy gửi bản vẽ hoặc mẫu của bạn cho chúng tôi. Chúng tôi rất sẵn lòng xem xét và cung cấp cho bạn một giải pháp chuyên nghiệp.chế tạo khuôn nhựagiải pháp.
Hình học chi tiết quyết định quy trình; việc so sánh chúng ngoài ngữ cảnh này là vô nghĩa. Hãy phân loại bản vẽ của bạn theo hình học: nếu là chai, hãy dùng ép thổi; nếu là vỏ bọc, hãy dùng ép phun; nếu là lớp lót tủ lạnh, hãy dùng tạo hình chân không. Đơn giản là như vậy. Chọn sai quy trình, và ngay cả khuôn tốt nhất cũng không thể cứu vãn dự án của bạn.





