
Warum die Kühlung dünnwandiger Formen „kurz, aber instabil“ ist
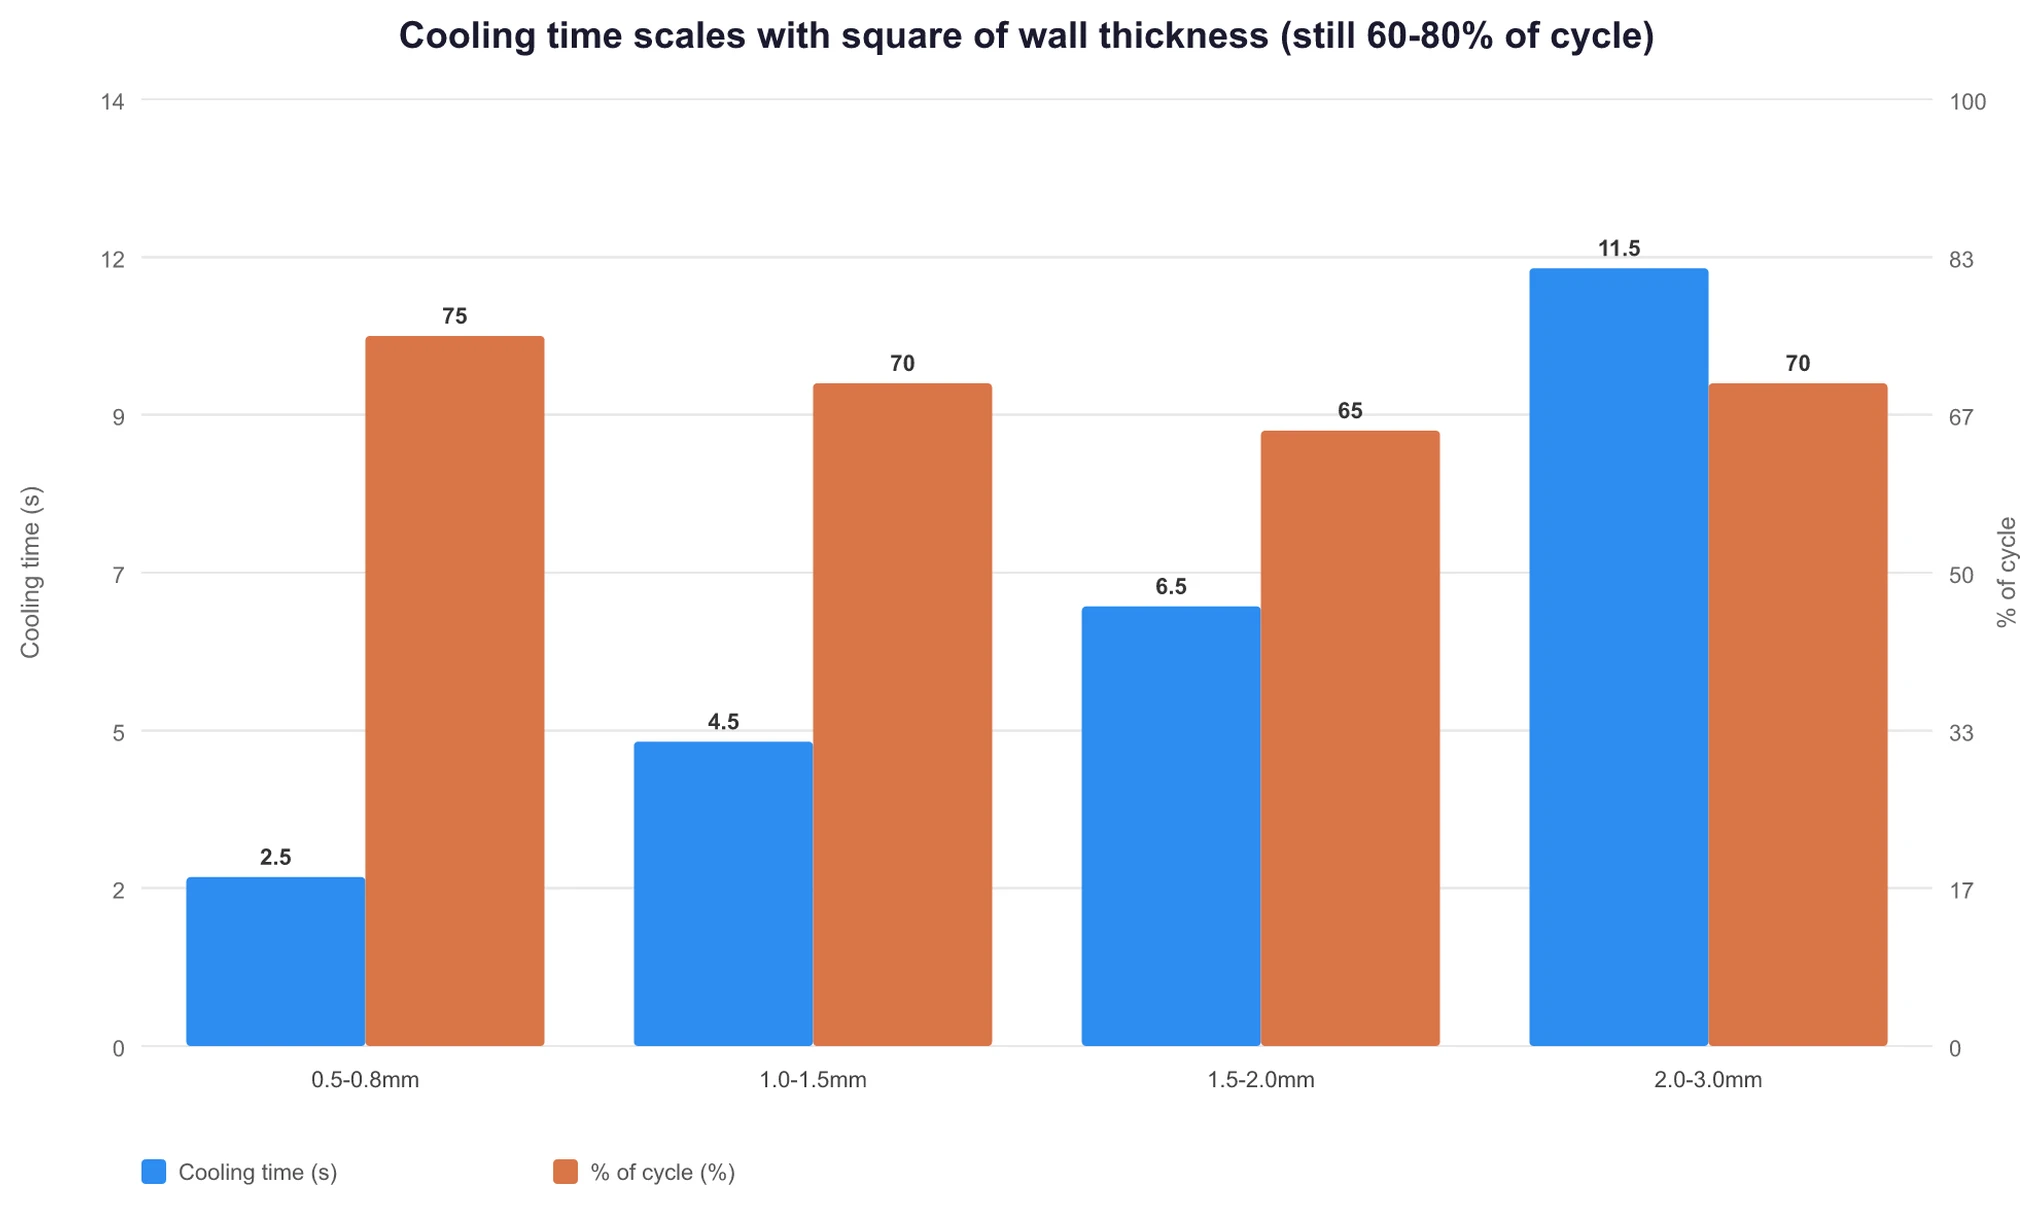
Die Kühlzeit eines dünnwandigen BauteilsSpritzgießwerkzeugeist kurz, macht aber immer noch 60-80% des gesamten Spritzgusszyklus aus. Eine kürzere Zeit bedeutet nicht, dass sie einfacher zu kontrollieren ist. RJG gibt 80-85% an, Aco Mold 70-80%, und MDPI Energies 2025 setzt die Obergrenze bei 80%. Alle drei Quellen weisen in dieselbe Richtung. Wenn die Wandstärke von 2 mm auf 1 mm sinkt, reduziert sich die Kühlzeit auf ein Viertel, basierend auf der quadratischen Beziehung in der BASF-Formel tw = const·s². Standardteile kühlen oft in 8-15 s, während dünnwandige Teile in den Bereich von 3-6 s gedrängt werden. Die absolute Zeit wird um mehr als die Hälfte reduziert. Wenn ein Formenbauer dasselbe Kühlkonzept für ein dünnwandiges Teil verwendet, zeigt sich die Instabilität zuerst in der Kühlzeit.
Die Grundursache sind drei aufeinanderliegende, schwerwiegende Einschränkungen:
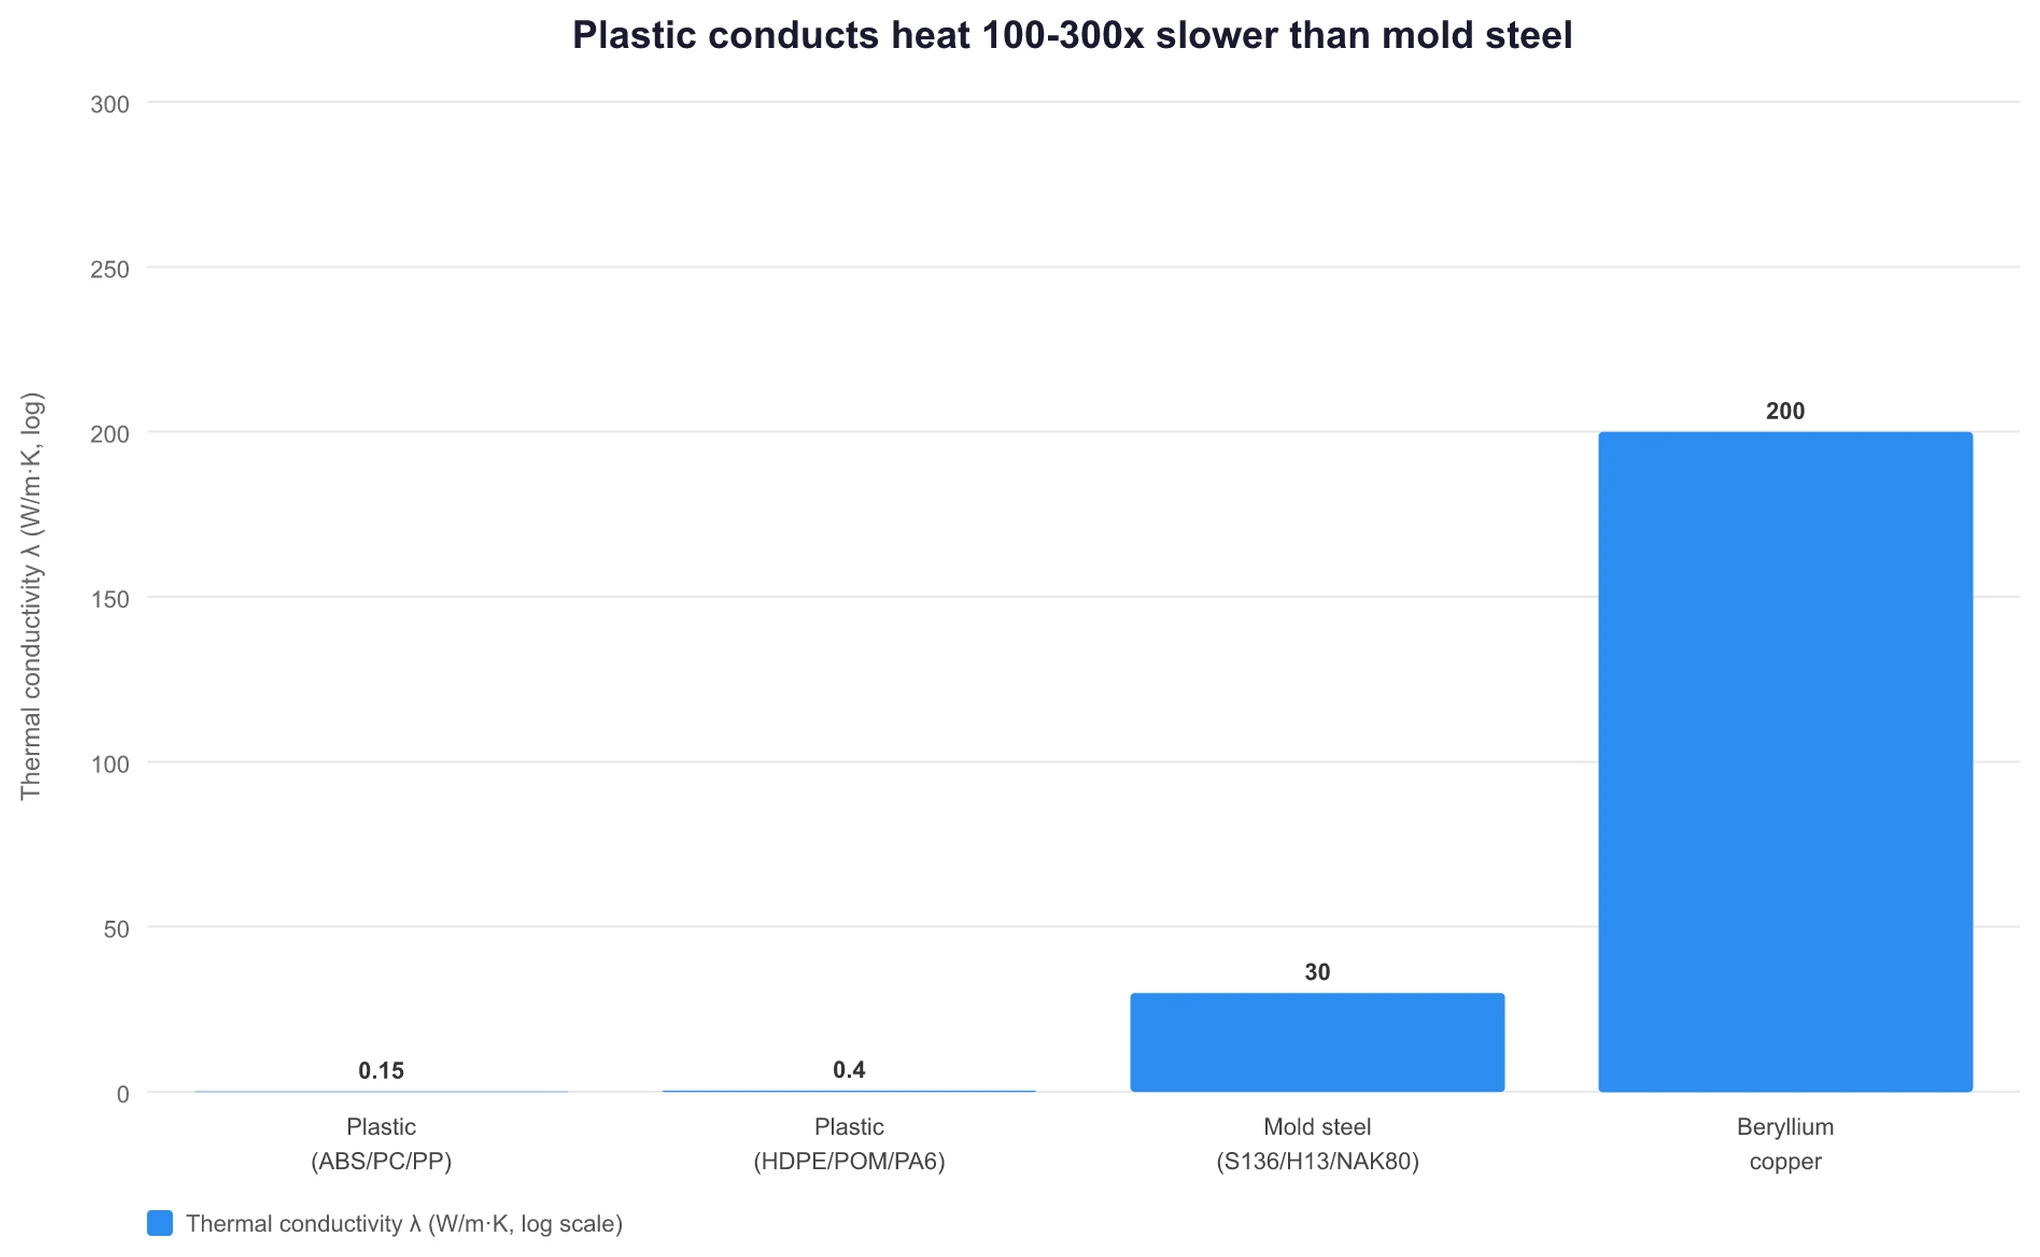
- Kunststoff selbst leitet Wärme langsam ab:Gängige Kunststoffe haben eine Wärmeleitfähigkeit, λ, von etwa 0,1-0,3 W/m·K. Werkzeugstahl liegt bei etwa 30 W/m·K, ein Unterschied von grob 100-300 Mal, basierend auf Thermtest Asia unter Berufung auf Lasance 2001, sowie Omnexus und Professional Plastics. Kunststoff kühlt langsam ab. Werkzeugstahl ist das Material, das die Wärme tatsächlich abführt.
- Je dünner die Wand, desto kürzer ist der Wärmepfad in absoluten Zahlen:Die pro Zeiteinheit abzuführende Wärmemenge sinkt nicht. Da die Wand dünner ist, wird der Temperaturgradient auf beiden Seiten steiler, was die Wärmeabfuhrbelastung des Formstahls erhöht.
- Die Kühlkanäle können physisch nicht nah genug herangeführt werden:Bei dünnwandigen Teilen sollte der Abstand von der Mittellinie des Kühlkanals zur Kavitätenoberfläche ≤2× Wandstärke betragen, basierend auf der Faustregel von CK Mold. Bei einer Wandstärke von 1 mm bedeutet das ≤2 mm von der Kanalmitte zur Oberfläche. Ein herkömmlicher 8-12 mm Bohrer passt hier einfach nicht. Die Lösung muss eine konturnahe Kühlung sein, bei der der Kanal der Kavitätenkontur folgt, oder Berylliumkupfer (BeCu)-Einsätze.
Diese drei Einschränkungen komprimieren das Prozessfenster von Dünnwandformen in einen engen Bereich. Die Einspritzgeschwindigkeit muss auf 300-600 mm/s erhöht werden, im Vergleich zu 50-150 mm/s bei Standardbauteilen. Der Spitzen-Kavitätsdruck erreicht 25-35 kpsi, gegenüber 10-15 kpsi. Die Füllzeit muss auf unter 0,5 s reduziert werden. LongTeam, JCProto und FindMold stimmen alle in diesem Bereich überein. Dies bedeutet, dass eine Dünnwandform nicht nur eine Standardform mit angepassten Parametern ist. Sie erfordert einen anderen Ansatz in Bezug auf Konstruktion, Ausrüstung und Formenstahl.
Hinweis: Es gibt zwei gängige Definitionen von Dünnwandigkeit. Eine Wandstärke von ≤1,5 mm ist laut Team MFG die Industrieschwelle. Eine Wandstärke von ≤1,0 mm ist die strengere geometrische Definition, zitiert von LongTeam aus Kemal Mfg 2025. Die Prozessdefinition hängt vom L/t-Verhältnis ab, dem Fließweg-zu-Wandstärke-Verhältnis. Für hochfließende Materialien wie PP und HDPE ist 150:1 der kritische Punkt. Für technische Kunststoffe wie ABS und PC beginnen die Anforderungen an die Dünnwandverarbeitung in der Regel bei 200:1 oder höher. KingStar Mold, Tstar Mold und Syntex America stimmen hierin überein.
Kühlkanalanordnung: Von der Faustregel zu strengen Anforderungen bei Dünnwandwerkzeugen
Der Kühlkreislauf ist das Gefäßsystem der Form. Beginnen Sie mit den branchenüblichen Standard-Konstruktionsregeln:
| Parameter | Faustregel | Quelle |
|---|---|---|
| Kühlkanal-Innendurchmesser, D | 8-12 mm | PolySource + PMC10347042 Tabelle 1 + Facebook TechInst |
| Mittenabstand | 3-4D, wobei einige Quellen bis zu 3-5D angeben | ResearchGate Designleitfaden + Alpine Mold |
| Abstand von Kanalmitte zur Kavitätenoberfläche | 1.5-3D | PolySource + PMC10347042 |
| Reynolds-Zahl, Re | >4000, empfohlen werden 6000-8000 | Moldex3D + Autodesk Moldflow + Kunststofftechnologie |
Diese Regeln gelten für Standardformen. Bei Dünnwandformen schränken zwei strengere Randbedingungen den Prozess ein:
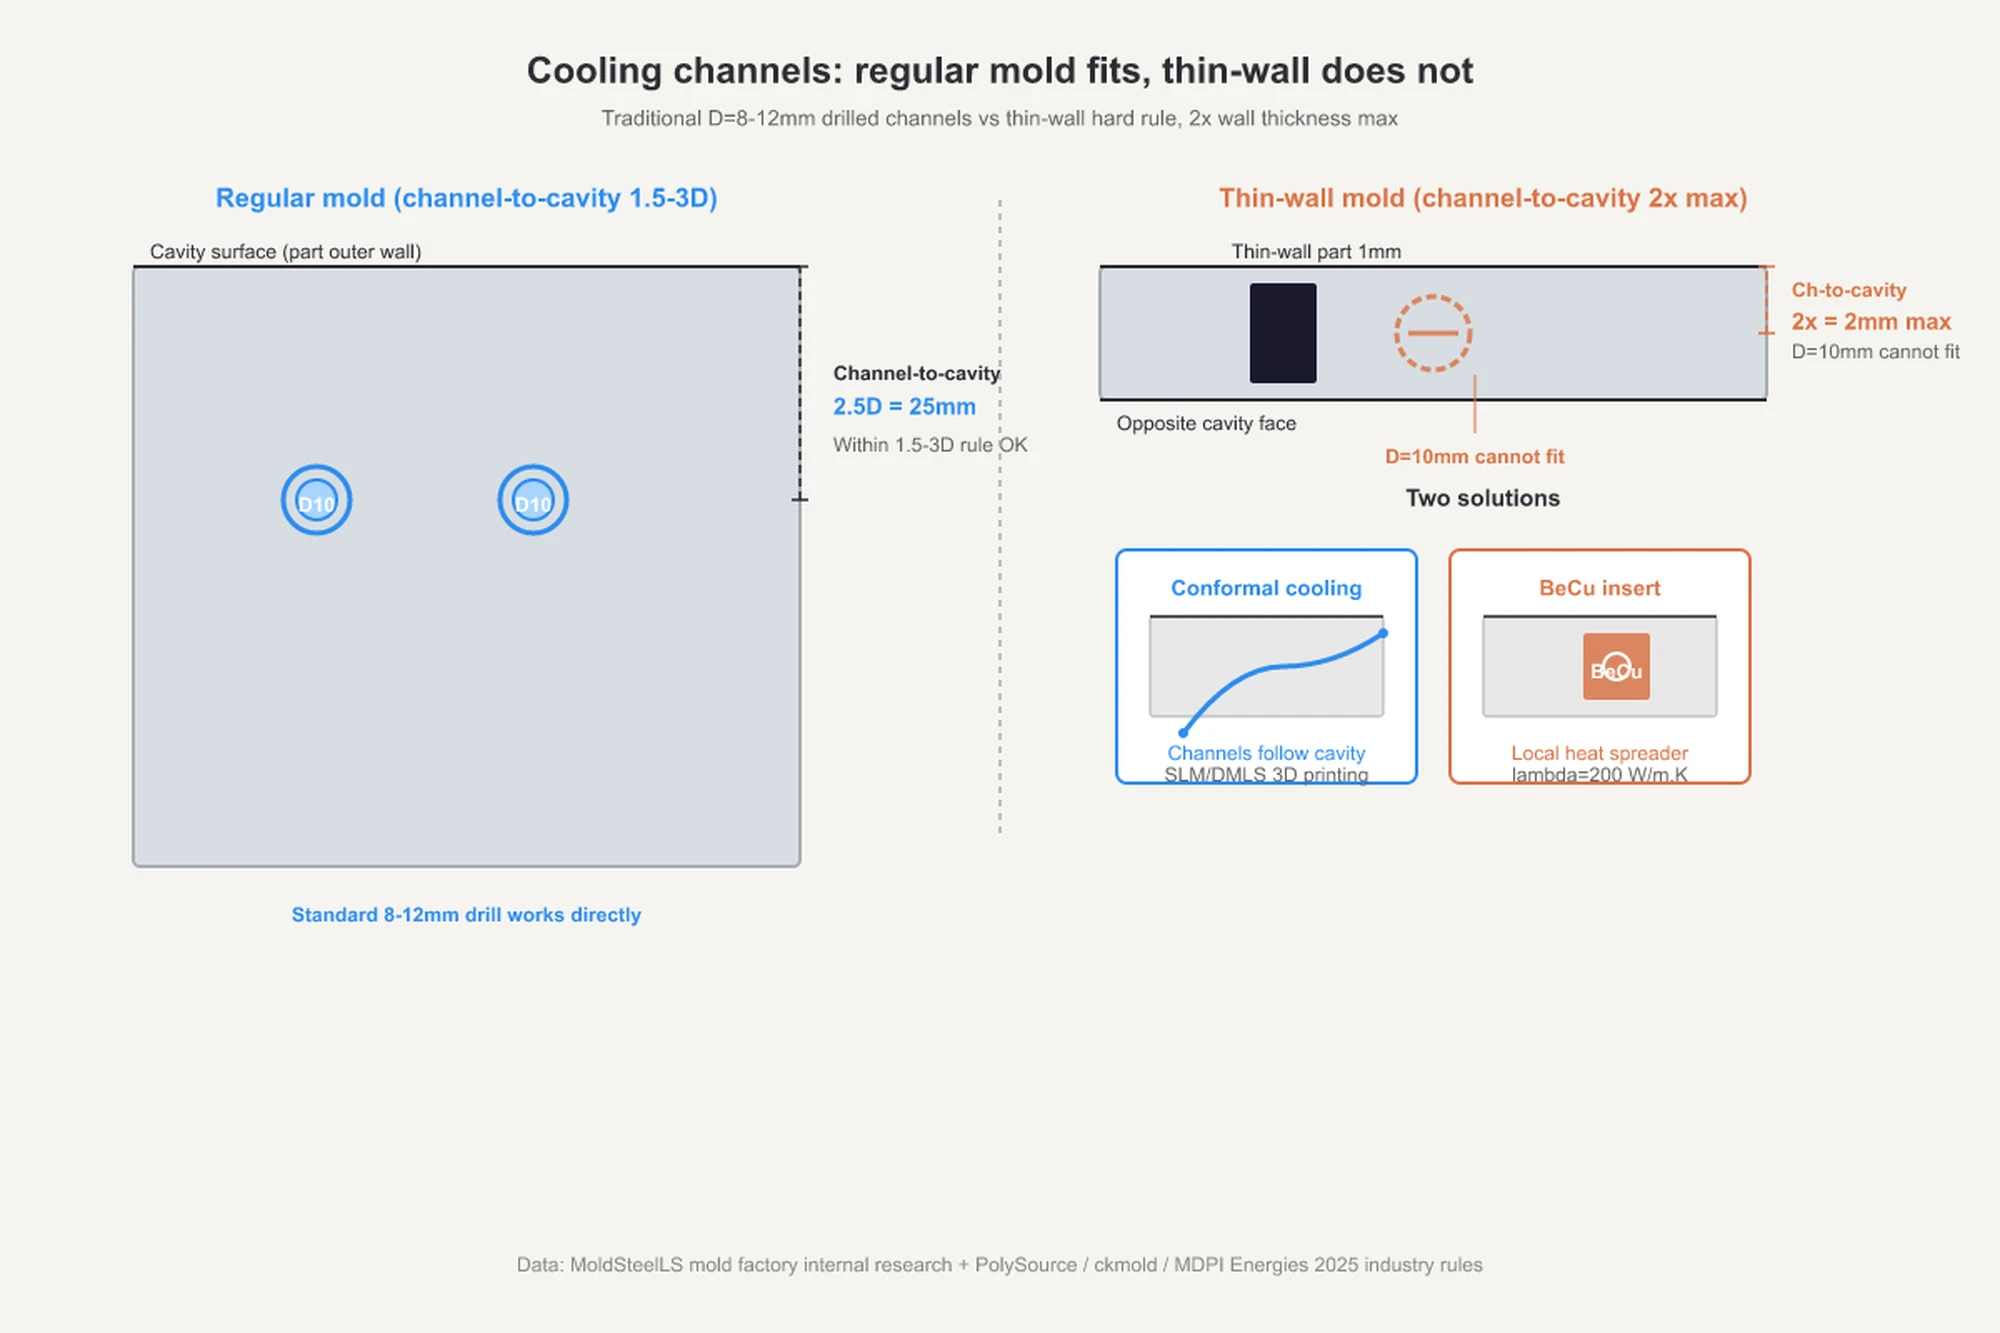
- Abstand von Kanalmitte zur Kavitätenoberfläche ≤ 2× Wandstärke, basierend auf der Designregel von CK Mold. Bei einer Wandstärke von 1 mm muss der Abstand ≤2 mm betragen. Herkömmliche Bohrungen von 8-12 mm können dies nicht erreichen. Die Optionen sind konturnahe Kühlung oder BeCu-Einsätze.
- Temperaturdifferenz zwischen Kühlkanal und Kavitätenoberfläche ≤2 °C, basierend auf PTI.tech und MDPI Energies 2025. Sobald die Differenz 2 °C überschreitet, nimmt der Verzug stark zu. Dies ist der Hauptgrund für Maßverzerrungen bei dünnwandigen Teilen.
Warum Re > 4000 gesondert hervorgehoben wird? Bei laminarer Strömung ist der Wärmeübertragungswirkungsgrad um ein Vielfaches geringer als bei turbulenter Strömung. Ein kurzer technischer Hinweis verdeutlicht dies: In einem 10-mm-Kanal mit Wasser bei 2 m/s liegt Re bei etwa 17.000, weit über dem Grenzwert von 4000. Bei 0,4 m/s im selben 10-mm-Kanal fällt Re unter 4000, und die Kühleffizienz kann halbiert werden. Formenkonstrukteure müssen diesen Wert während der Kühlungsdesignphase berechnen.
Warum ist der Kanalabstand auf 3-4D festgelegt? Sind die Kanäle zu nah beieinander, wird die Kühlung gleichmäßiger, aber die Bearbeitungskosten steigen stark an. Sind sie zu weit auseinander, wird die Kühlung ungleichmäßig, und das Bauteil verzieht sich nach dem Auswerfen. Der Bereich von 3-4D ist der industrielle Optimalpunkt. Alpine Mold gibt 3-5D an, während PolySource und das PMC-Papier 3-4D nennen. Der konservativere Bereich von 3-4D ist die sicherere Wahl.
Warum auch Formenstahl eine Weiterentwicklung benötigt
Die extremen Verarbeitungsbedingungen von dünnwandigen Bauteilen, 25-35 kpsi Kavitätendruck und Füllzeiten unter 0,5 s, wirken direkt auf den Formstahl. P20 ist der Standardstahl für normale Formen, reicht aber für dünnwandige Anwendungen mit hohen strukturellen Anforderungen nicht aus. P20 mangelt es an ausreichender Biegefestigkeit. Unter Spritzdruck kann sich die Form elastisch um etwa 0,025 mm verformen. Im Fachjargon wird dies als Formatmung bezeichnet. Bei dünnwandigen Bauteilen kann diese Verformung laut LongTeam und CK Mold zu Gratbildung führen.
Der Optimierungspfad umfasst üblicherweise drei Stufen:
| Stahlsorte | Typische HRC | Anwendung | Quelle |
|---|---|---|---|
| H13 | 48-52 | Universell einsetzbare hochfeste Dünnwandformen | LongTeam + Kundenspezifische Kunststoffspritzgussteile |
| S7 | 54-58 | Schlagfeste Dünnwandbauteile | Kundenspezifische Kunststoffformteile + Spark Mould + ZetarMold |
| S136 | 48-52 | Dünnwandige Bauteile mit Hochglanz- oder Spiegeloberfläche | Moldsteells Daten: Spezifikationen für Dünnwand-Formenstahl |
| NAK80 | 37-43, vorvergütet | Dünnwandige Bauteile mit Hochglanz und für die Mittelserienproduktion | Branchenweit im Einsatz; Moldsteells-Aufzeichnungen, gleicher Abschnitt für dünnwandigen Formenstahl |
Moldsteells kann S136 und NAK80 zuverlässig herstellen, wie in seinen Aufzeichnungen zu Dünnwandformparametern vermerkt. Dies sind Standardoptionen für dünnwandige Hochglanzprojekte.
Die Verwendung höherwertiger Stähle erhöht die Werkzeugkosten, ist aber unerlässlich. Unter dem hohen Kavitätendruck des Dünnwand-Spritzgusses kann P20 um 0,001 Zoll oder 0,025 mm nachgeben und eine gesamte Produktionscharge ruinieren. Die Kostenfolge ist weitaus größer als die Kosten für den Stahl-Upgrade selbst.
Konturnahe Kühlung vs. BeCu-Einsätze: So führen Sie den Kosten-Nutzen-Vergleich durch
Wenn ein herkömmlicher Formenbau keine ausreichende Kühlung für ein dünnwandiges Bauteil erzielen kann, gibt es in der Regel nur zwei Optionen: konturnahe Kühlung und BeCu-Einsätze. Die Abwägung zwischen Nutzen und Kosten ist dabei klar.
Vorteil der konturnahen Kühlung:Basierend auf mehreren Quellen, darunter PTI.tech mit 10-40%, dem MDPI Energies 2025 CFD-Test mit -18.7%, der PatSnap-Überprüfung mit 30-63%, Xometry mit 30-50% und der Castman-Überprüfung von bis zu 70%, wird eine konservative Reduzierung der Kühlzeit um 10-40% angegeben. Der am häufigsten zitierte Praxisfall ist Renishaws Neugestaltung des Gehäusewerkzeugs für den Kärcher K2 Hochdruckreiniger mittels konturnaher Kühlung. Die Kühlzeit sank von 22 s auf 10 s, was einer Reduzierung um 55% entspricht. Die gesamte Zykluszeit sank von 52 s auf 37 s, eine Reduzierung um 29%. Die Wandtemperatur sank um 40-70 °C. Renishaws ursprünglicher Fall bestätigt alle drei Werte. Renishaw führte die konturnahe Kühlung ein, um ein erweitertes Produktionsziel von 12.000 Teilen pro Tag zu erreichen. Dies war keine Prozessoptimierung, sondern eine Kapazitätsanforderung.
Vorteil von BeCu-Einsätzen:Berylliumkupfer, wie die Sorten C17200 und C17510, weist eine Wärmeleitfähigkeit von 180-250 W/m·K auf. Das ist laut Thermtest Asia, Autodesk und Nature 2025 etwa 1000-mal höher als bei Kunststoff. Als lokale Wärmesenken, die in Hotspots eingesetzt werden, verursacht BeCu relativ geringe Werkzeugmodifikationskosten pro Bauteil. Es löst jedoch nur lokale Kühlprobleme. Eine gleichmäßige Kühlung über das gesamte Werkzeug hängt weiterhin von einer konturnahen Kanalgestaltung ab.
Kostenbereich:Nach allgemeiner Branchenerfahrung, einschließlich additiver Fertigungsverfahren, verursacht konventionelle Kühlung keine zusätzlichen Kosten; BeCu-Einsätze erhöhen die Werkzeugkosten typischerweise um etwa 5-15% pro Werkzeug; ein 3D-gedruckter Nickellegierungsstahlkern mit konturnaher Kühlung, wie z.B. durch Renishaws SLM- oder DMLS-Verfahren, erhöht die Werkzeugkosten typischerweise um etwa 30-80% pro Werkzeug. Dies ist ein Erfahrungswert aus der Industrie und keine durch unabhängige, quantifizierte Quellen belegte Angabe, daher sollte er als Faustregel betrachtet werden.
So wählen Sie aus:Wenn das Bauteil drei oder weniger kritische Wärmenester aufweist, sind BeCu-Einsätze in der Regel kostengünstiger. Sind die Wärmenester über das gesamte Bauteil verteilt oder beträgt die Wandstärke über eine große Fläche ≤1 mm, ist eine konturnahe Kühlung erforderlich.
Konturnahe Kühlung bedeutet nicht zwangsläufig ein 3D-gedrucktes Werkzeug. Dies ist ein weit verbreitetes Missverständnis in der Branche. Konturnahe Kühlung ist das Ergebnis, ein Kühlpfad, der der Kavitätenkontur folgt. Sie kann durch einen 3D-gedruckten Formkern mittels SLM oder DMLS, durch eine Hybridanordnung, die Berylliumkupfer-Einsätze mit konventionell gebohrten Kanälen kombiniert, oder durch gekrümmte, mit Spezialwerkzeugen gefräste Kanäle erreicht werden. Der 3D-Druck ist nur eine von mehreren Fertigungsrouten.
Hinweis: Konturnahe Kühlung ist nicht dasselbe wie RHCM (Rapid Heat Cycle Molding) für Hochglanzwerkzeuge. Konturnahe Kühlung löst Probleme der ungleichmäßigen Kühlung und langer Zykluszeiten. RHCM verwendet Dampf oder Heißwasser, um die Werkzeugtemperatur zu wechseln und den Oberflächenglanz zu verbessern. Das erste ist ein Problem der Kühleffizienz. Das zweite ist ein Prozess zur Verbesserung der Oberflächenqualität. Es handelt sich um völlig unterschiedliche Prozesswege.
Lohnt sich eine frühzeitige Moldflow-Simulation?
Dies ist der Schritt, den Käufer am häufigsten überspringen und den Formenbauer selten von sich aus ansprechen.
In der Branche gibt es eine gängige Zahl: Etwa 40% der Defekte bei dünnwandigen Bauteilen lassen sich auf Konstruktionsfehler bei der Wandstärke zurückführen. LongTeam zitiert SilkBridge 2025, während EvokPoly Fictiv zitiert und ZetarMold unabhängig zu demselben Ergebnis kommt. Die restlichen 60% verteilen sich auf das Anguss- und Verteilersystem-Design, das Bindenähte und Verbrennungen verursacht, sowie auf das Kühlsystem-Design, das Verzug und Einfallstellen hervorruft. Die meisten dieser Probleme können während des DFM (Design for Manufacturability – fertigungsgerechte Konstruktion) eliminiert werden, wenn zuvor eine Simulation durchgeführt wird.
Der Kostenvergleich zwischen vorgelagerter Simulation und Korrektur in der T1-Phase, basierend auf der technischen Erfahrung von LongTeam, sieht wie folgt aus:
- Vorausschauender Ansatz:Vor der Stahlbearbeitung sollte Moldflow, die Fließsimulationssoftware von Autodesk, oder gleichwertige Plattformen wie Moldex3D oder Cadmould 3D-F verwendet werden, um Füllzeit, Bindenähte, Lufteinschlüsse, ungleichmäßige Kühlung und Verzugsverteilung zu simulieren. Bei Problemen sind die 3D-Daten zu überarbeiten. Die Korrekturkosten sind dabei null.
- Korrektur in der T1-Phase:Basierend auf der technischen Erfahrung von LongTeam verursacht die Änderung einer Anschnittposition oder eines Kühlkanals bei T1 typischerweise zusätzliche Formkosten von $8.000-$25.000 und verzögert das Projekt um 4-6 Wochen. Dies ist ein erfahrungsbasierter Wert und nicht durch eine unabhängige, quantifizierte Quelle belegt. Autodesk unterstützt diesen Punkt lediglich qualitativ, indem darauf hingewiesen wird, dass Simulationen helfen, Nacharbeitskosten zu vermeiden.
Eine Sensitivitätsanalyse mit den Zahlen von LongTeam zeigt: Wenn ein Projekt Werkzeugkosten von 300.000 RMB und einen Gewinn von 80.000 RMB verursacht, kann eine T1-Korrektur, die eine vierwöchige Verzögerung während des Marktfensters bewirkt und zusätzliche Kosten von etwa $15.000 (ca. 110.000 RMB) verursacht, den gesamten Gewinn des Auftrags zunichtemachen. Eine Moldflow-Simulation kostet in der Regel nur etwa ein Zehntel einer Werkzeugnacharbeit, und der Zeitunterschied beträgt ungefähr vier Wochen gegenüber zwei Tagen.
Moldflow ist nicht die einzige Plattform. Autodesk Moldflow, Moldex3D von CoreTech System und Cadmould 3D-F von Simcon sind heute die drei gängigsten Optionen. Alle decken Füllung, Kühlung und Verzug ab. Die praktische Wahl hängt davon ab, welche Software der Ingenieur am besten beherrscht.
Im Prozess von Moldsteells ist die Moldflow-Analyse ein erforderlicher Schritt nach der DFM-Überprüfung und keine Option, wie in den Projekt-Workflow-Aufzeichnungen vermerkt. Auf der Verarbeitungsseite setzt das Unternehmen Spritzgießmaschinen mit 90-260 Tonnen Schließkraft ein, die für dünnwandige Bauteile mit Wandstärken von 1-3 mm geeignet sind, sowie eine Feinstloch-EDM-Maschine, Xiufeng CNC3545, die grundlegende Arbeiten an Kühlkanälen für konturnahe Kühlungs-Layouts unterstützen kann. Bei Dünnwandwerkzeugen müssen vorgelagerte Simulation, Kühlkanaldesign und Maschinenschließkraft aufeinander abgestimmt sein.
Die Abnahmeliste für Dünnwandformen: Wenn diese 4 Punkte erfüllt sind, wird die Kühlung stabil
Hier ist eine praktische vierstufige Abnahme-Checkliste für Kunden-Ingenieure, basierend auf Branchenerfahrung und unterstützt von PTI.tech, MDPI, CK Mold und PolySource:
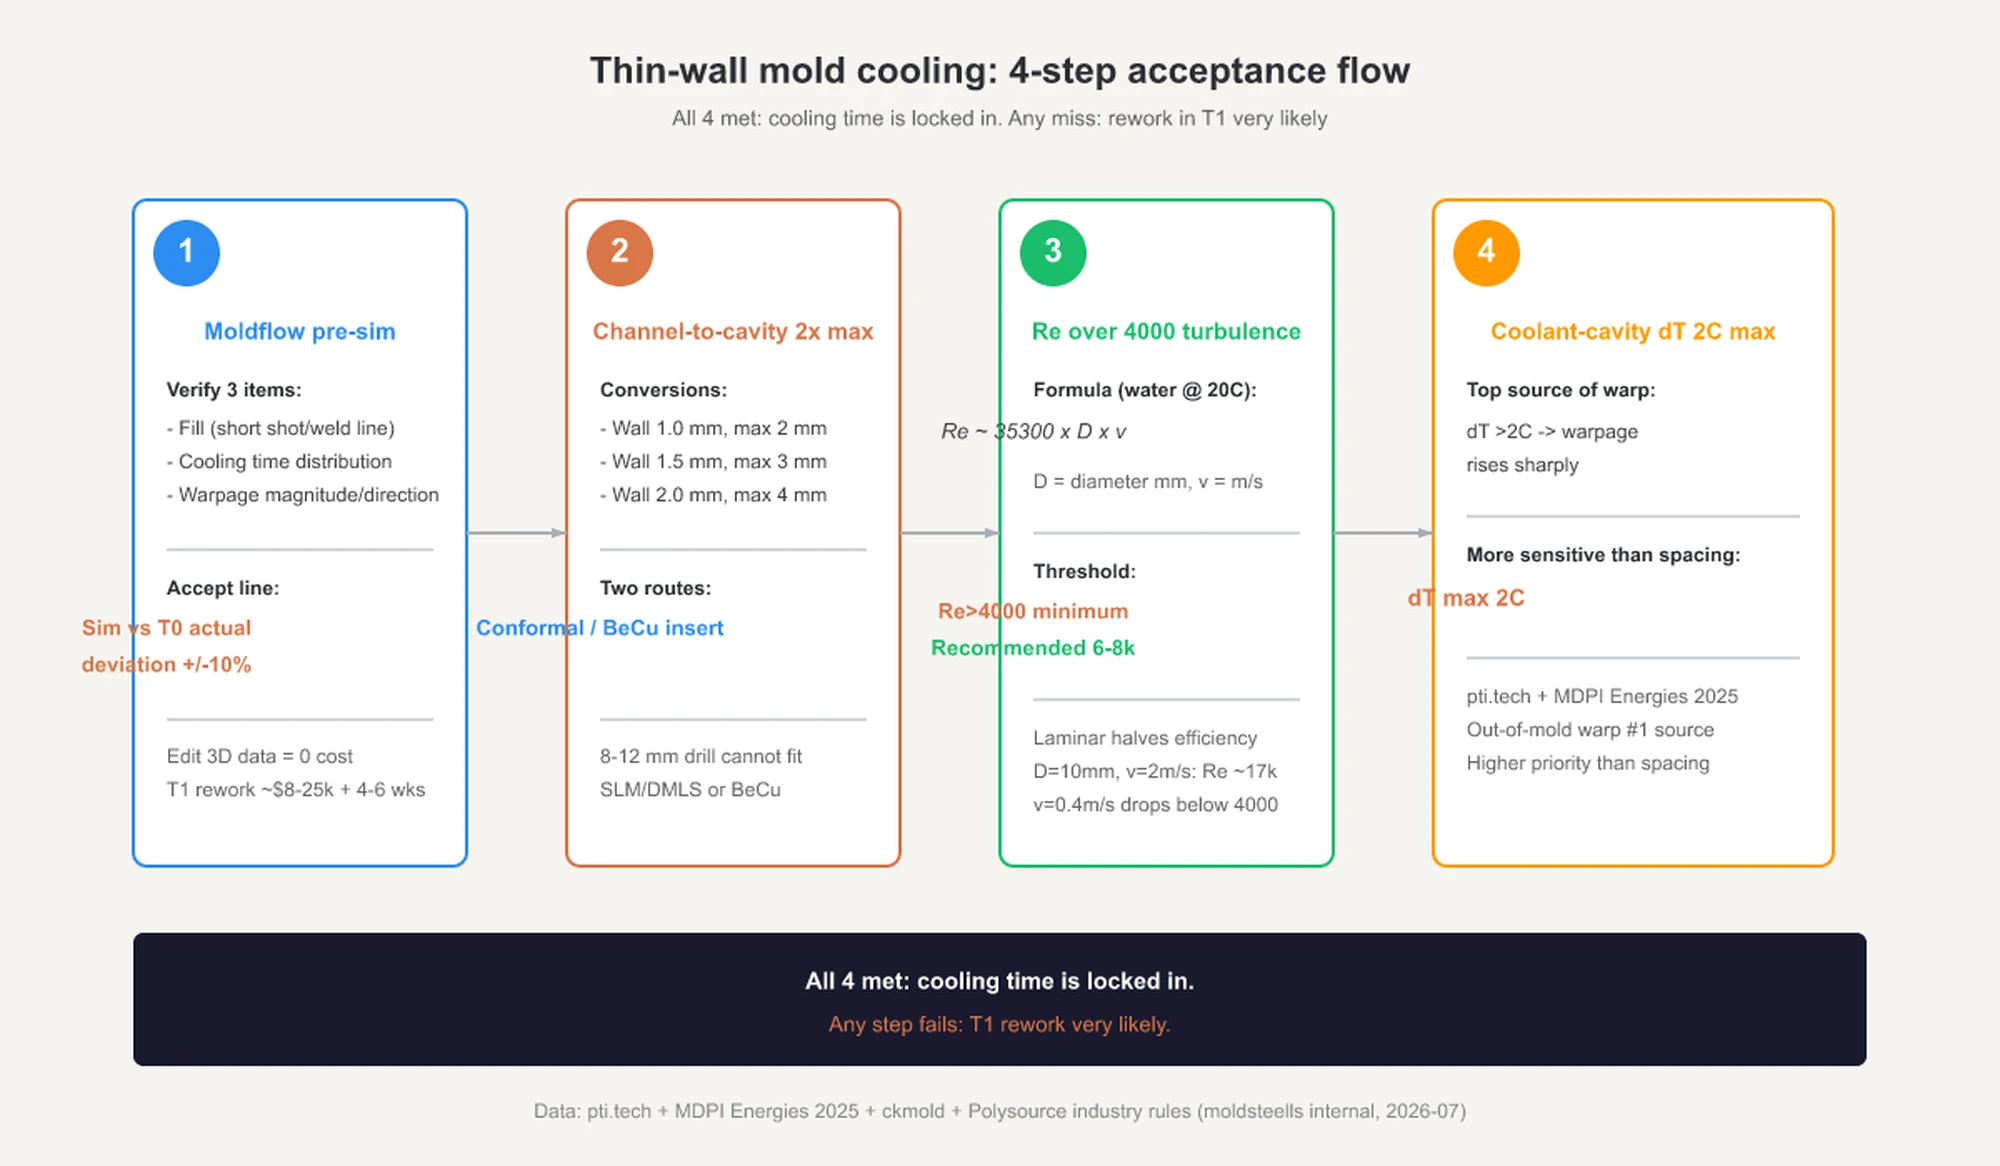
- Führen Sie die Moldflow-Simulation frühzeitig durch:Überprüfung von Füllung, Kurzschuss, Bindenähten und Lufteinschlüssen; Kühlung, Zeitverteilung und Temperaturgradient; sowie Verzug, einschließlich Verformungsbetrag und -richtung. Die Abweichung zwischen dem Simulationsbericht und den T0-Versuchsdaten sollte innerhalb von ±10% liegen.
- Abstand von Kanalmitte zur Kavitätenoberfläche ≤ 2× Wandstärke:Bei einer Wandstärke von 1 mm beträgt die Grenze ≤2 mm. Bei einer Wandstärke von 1,5 mm beträgt sie ≤3 mm. Wenn dieser Abstand nicht erreicht werden kann, sollte auf konturnahe Kühlung oder BeCu-Einsätze umgestellt werden.
- Turbulente Strömung in Kühlkanälen, Re > 4000, wobei 6000-8000 empfohlen wird:Verwenden Sie D, den Kanaldurchmesser in mm, und v, die Geschwindigkeit in m/s, um Re ≈ 35300 × D × v für Wasser bei etwa 20 °C abzuschätzen. Liegt Re unter 4000, muss es zur Nacharbeit zurückgesendet werden. Die Kühleffizienz kann um mehr als die Hälfte sinken.
- Temperaturdifferenz zwischen Kühlkanal und Kavitätenoberfläche ≤2 °C:Sobald der Unterschied 2 °C überschreitet, steigt der Verzug stark an. Dies ist die Hauptursache für Verformungen nach dem Auswerfen und ist sogar empfindlicher als der Kanalabstand.
Wenn alle vier Punkte übereinstimmen, ist die Kühlzeit in der Regel stabil. Wenn einer davon nicht zutrifft, ist die Wahrscheinlichkeit hoch, dass das Werkzeug bei T1 korrigiert werden muss.
Anhang: Referenztabelle Wandstärke × Kühlzeitfür dünnwandige Formen unter Standardverarbeitungsbedingungen, nur zur Überprüfung:
| Wandstärke | Kühlzeit | Anteil der Zykluszeit | Obergrenze für den Abstand vom Kühlkanal zur Oberfläche |
|---|---|---|---|
| 0,5-0,8 mm | 2-3 s | 70%+ | ≤1-1,6 mm: Konturnahe Kühlung oder Berylliumkupfer (BeCu) erforderlich |
| 1.0-1.5 mm | 3-6 s | 65-75% | ≤2-3 mm: Konturnahe Kühlung in den meisten Fällen erforderlich |
| 1.5-2.0 mm | 5-8 s | 60-70% | ≤3-4 mm: Konventionelle Kühlkanäle kaum realisierbar |
| 2,0-3,0 mm, oberer Bereich für Standardformen | 8-15 s | 60-80% | 1,5-3D, der Standardbereich für konventionelle Kühlkanäle |
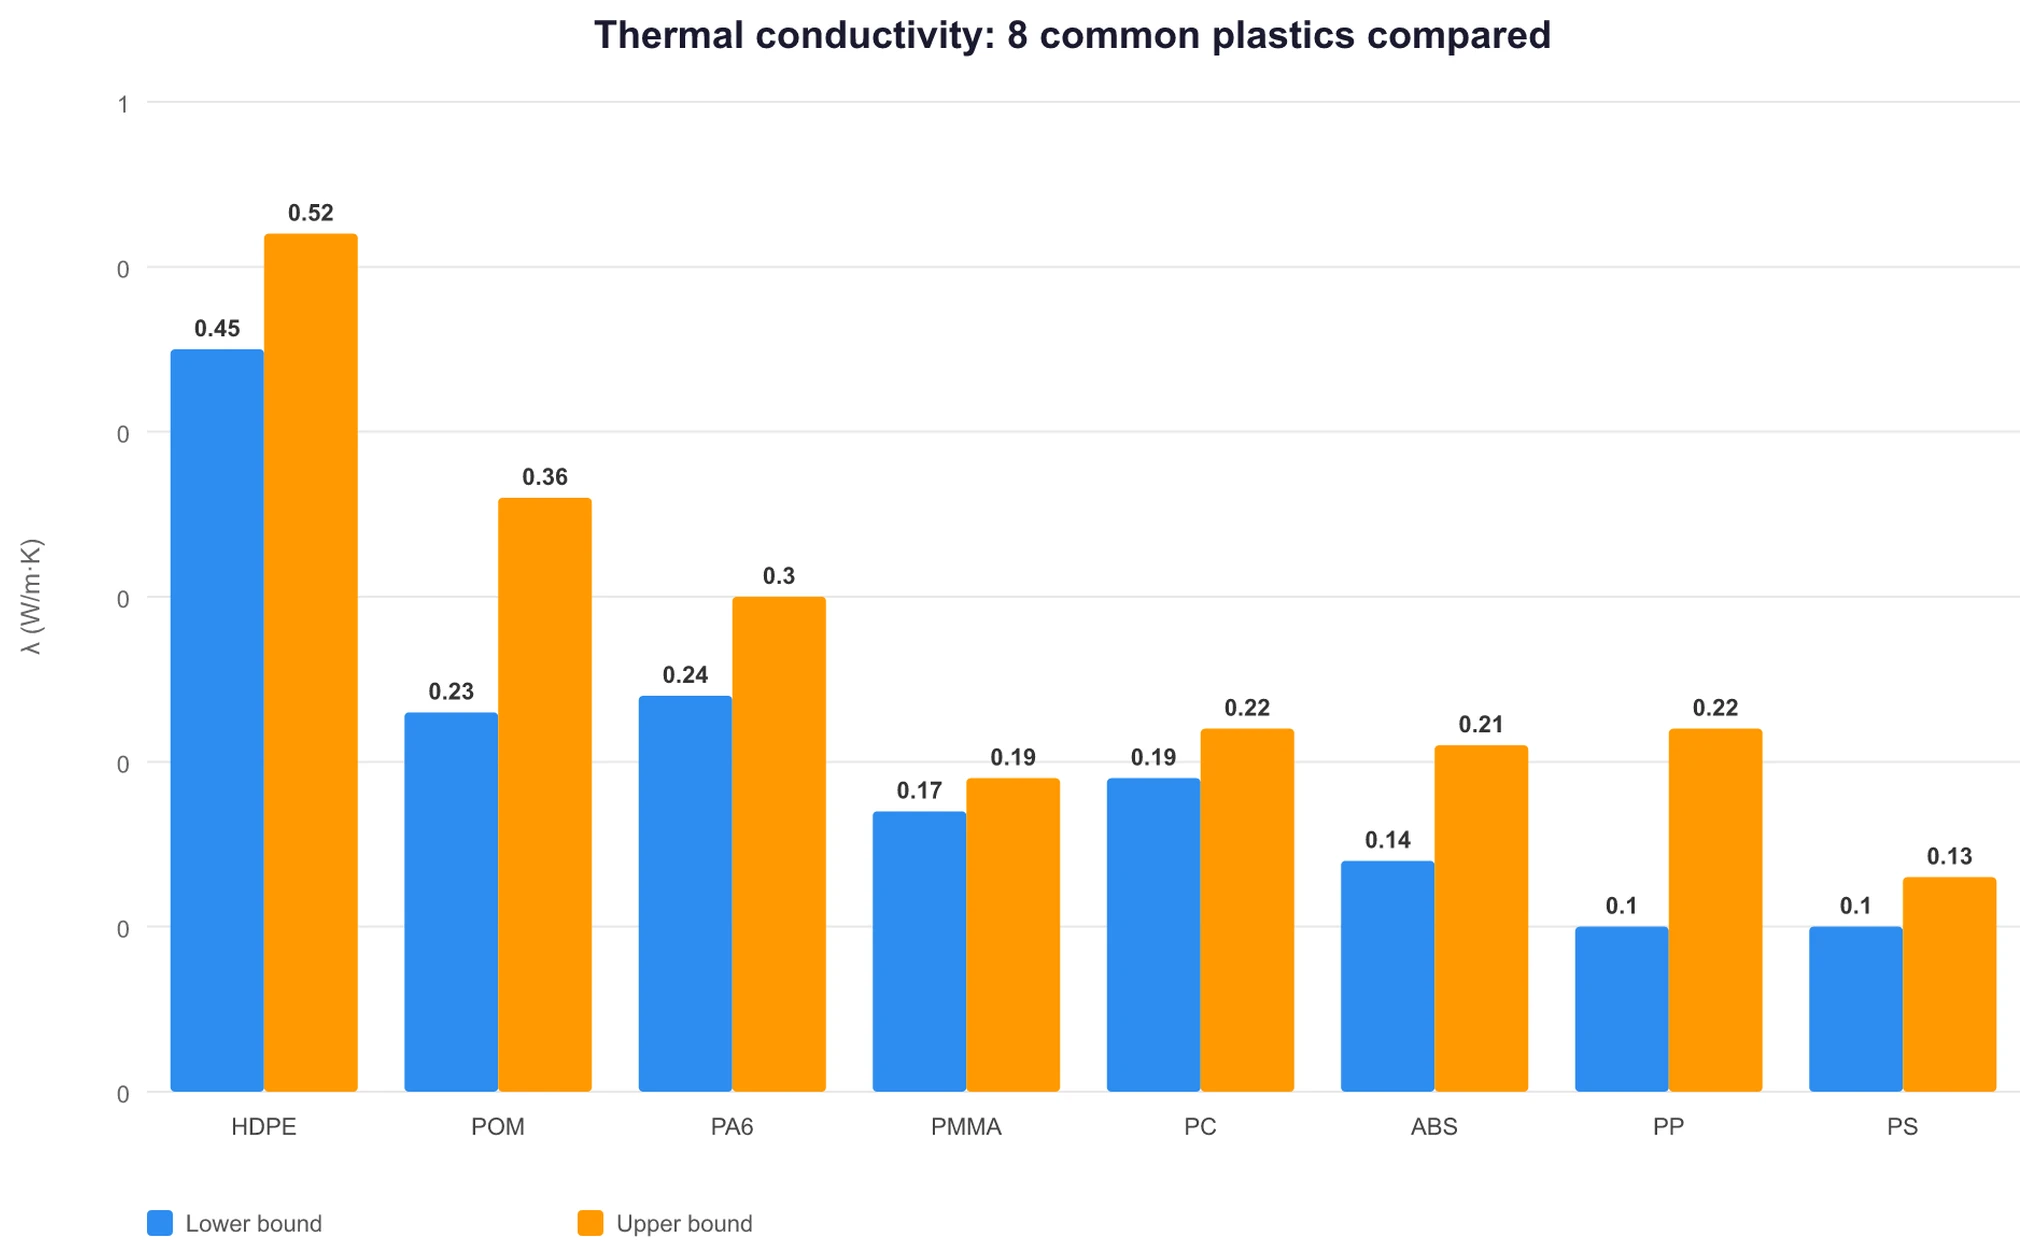
Anhang: Kurzübersicht zur Wärmeleitfähigkeit gängiger Kunststoffe, von Thermtest Asia, unter Berufung auf Lasance 2001:
| Material | Wärmeleitfähigkeit λ, W/m·K | Eignung für Dünnwandanwendungen |
|---|---|---|
| ABS | 0.14-0.21 | Universell einsetzbar; MFR ≥30 erforderlich |
| PC | 0.19-0.22 | Mittlere Fließfähigkeit; für Dünnwände sind modifizierte Typen mit hohem MFR erforderlich |
| PA6 | 0.24-0.30 | Mit Glasfaser steigt die Leitfähigkeit auf 0,36-0,5, was einer 1,5-2-fachen Erhöhung entspricht, basierend auf den Datenblattwerten von BASF Ultramid B3EG6. |
| POM | 0.23-0.36 | Relativ geringe Fließfähigkeit; mit Vorsicht bei dünnen Wänden verwenden. |
| PP | 0.1-0.22 | Optimaler Fließweg; am besten geeignet für dünnwandige Bauteile ≤0,6 mm |
| HDPE | 0.45-0.52 | Gute Fließeigenschaften und höchste Leitfähigkeit; bevorzugt für Dünnwände |
| PS | 0.1-0.13 | Gute Fließeigenschaften, aber spröde; oft in dünnwandigen Verpackungen eingesetzt |
| PMMA | 0.17-0.19 | Häufig bei optischen Teilen; auf Spannungsrisse in dünnen Wänden achten. |
Abwägung bei Glasfaserverstärkung: 30% GF ABS weist einen Biegemodul von 5,8-6,9 GPa auf (basierend auf Oxford Polymers mit 5,86 GPa und eFunda mit 6,9 GPa), verglichen mit etwa 2,0 GPa für unverstärktes ABS, was nahezu einer Verdreifachung entspricht. Die HDT steigt von 80 °C auf 104-109 °C. Steifigkeit und Wärmebeständigkeit verbessern sich beide, jedoch verschlechtert sich das Fließverhalten und die anisotrope Schwindung nimmt zu, was zu stärkerem Verzug führt. Bei dünnwandigen Bauteilen muss dieser Kompromiss sorgfältig bewertet werden.
FAQ: Die 7 häufigsten Fragen zur Dünnwand-Werkzeugkühlung
F1: Macht die Kühlzeit in dünnwandigen Formen wirklich 60-80% des Zyklus aus?
Ja. Mehrere Quellen verorten sie im Bereich von 60-80%: RJG bei 80-85%, Aco Mold bei 70-80%, EvokPoly bei 60-80% und MDPI Energies 2025 mit einer Obergrenze von 80%. Dünnwandige Teile haben kurze Zykluszeiten, sodass die absolute Kühlzeit auf 3-6 s komprimiert werden kann, ihr Anteil an der gesamten Zykluszeit kann jedoch noch höher sein. Die Verbesserung der Kühlung ist eine der direktesten Methoden zur Reduzierung der Zykluszeit.
F2: Wenn dünnere Wände schneller abkühlen, warum sind sie schwieriger zu kontrollieren?
Die Kühlzeit sinkt nach dem Quadratgesetz, tw = const·s², doch die harte Grenze für den Abstand zwischen Kanal und Oberfläche schrumpft ebenfalls mit der Wandstärke. Bei einer Wandstärke von 1 mm muss die Mitte des Kühlkanals innerhalb von 2 mm von der Kavitätenoberfläche liegen. Ein konventioneller 8-12 mm Bohrer passt dort nicht. Das bedeutet, dass konturnahe Kühlung oder Berylliumkupfer-Einsätze notwendig werden, wodurch sowohl die Anforderungen an die Ausrüstung als auch die Werkzeugkosten auf die nächste Stufe steigen.
F3: Erfordert konturnahe Kühlung immer ein 3D-gedrucktes Werkzeug?
Nein. Konturnahe Kühlung ist das Ergebnis, nämlich Kühlkanäle, die der Kontur des Formhohlraums folgen. Es gibt drei Implementierungswege: einen 3D-gedruckten Werkzeugkern mittels SLM- oder DMLS-additiver Fertigung, eine Kombination aus BeCu-Einsätzen und konventionellem Bohren oder gekrümmte Kühlkanäle, die mit Spezialwerkzeugen gefräst werden. Der 3D-Druck ist nur einer dieser Wege.
F4: Berylliumkupfer ist giftig. Sind Formenbauer bereit, es zu verwenden?
Berylliumkupfer (BeCu) wird in festen Formen, wie bei der spanenden Bearbeitung, beim Fräsen und beim Einsetzen von Einsätzen, unter Einhaltung standardmäßiger Arbeitshygienevorschriften, einschließlich Nassbearbeitung, Absaugung und persönlicher Schutzausrüstung, weit verbreitet eingesetzt. Dies ist eine gängige Praxis in der Industrie. Gängige BeCu-Sorten wie C17200 und C17510 verfügen über etabliertes Verarbeitungs-Know-how. Das Hauptrisiko ist das Einatmen von Staub während der Bearbeitung. Ein fester Einsatz, der im Werkzeug selbst verwendet wird, ist im Betrieb sicher.
F5: Was kostet eine frühzeitige Moldflow-Simulation?
Simulationsdienstleistungen werden nach Projektkomplexität berechnet. Für ein einzelnes dünnwandiges Bauteil liegt der Marktpreis üblicherweise bei einigen Tausend bis etwa zehntausend RMB, abhängig vom Anbieter und Leistungsumfang. Im Vergleich zur Nacharbeit an T1-Werkzeugen, die laut der technischen Erfahrung von LongTeam zwischen $8.000 und $25.000 RMB plus 4-6 Wochen liegt, betragen die Simulationskosten etwa ein Zehntel davon.
F6: Welche Arten von dünnwandigen Teilen kann Moldsteells herstellen?
Unsere Aufzeichnungen belegen die Fähigkeit zur Herstellung von Dünnwandformen. Gemäß den angegebenen Parametern für Dünnwandformen eignen sich Spritzgießmaschinen mit 90-260 Tonnen Schließkraft für Dünnwandteile mit Wandstärken von 1-3 mm. Eine Xiufeng CNC3545 Feinloch-EDM-Maschine steht für grundlegende Kühlkanalbearbeitungen im Zusammenhang mit konturnaher Kühlung zur Verfügung. Eine Moldflow-Analyse ist ein obligatorischer Schritt nach der DFM-Überprüfung. Bei den Formstählen sind S136 und NAK80 Standardoptionen für Dünnwand- und Hochglanzanwendungen. Liegt eine Zeichnung eines Dünnwandteils vor, können die 3D-Datei und die Materialliste geprüft werden, um das Kühlkonzept bereits in der DFM-Phase festzulegen.
F7: Sind dünnwandige Formen dasselbe wie RHCM-Hochglanzformen?
Nein. Ein Dünnwandwerkzeug ist für spritzgegossene Teile mit einer Wandstärke von ≤1,5 mm oder einem L/t-Verhältnis von >150:1 vorgesehen, wobei das Hauptproblem darin besteht, die Kühlkanäle nah genug an den Formhohlraum heranzuführen. Ein Hochglanzwerkzeug, das Rapid Heat Cycle Molding (RHCM) verwendet, nutzt Dampf oder Heißwasser, um die Werkzeugtemperatur schnell zu wechseln, typischerweise von 80 °C auf 200 °C, um Oberflächenbindenähte zu eliminieren und den Glanz zu verbessern. Der Prozessweg, die Anlagenausstattung und die Kostenstruktur sind unterschiedlich. Konturnahe Kühlung löst das erste Problem. Ein dampfbasiertes RHCM-System löst das zweite. Sie sollten nicht als dasselbe betrachtet werden.





