
Formen für Ladegerätgehäuse unterscheiden sich grundlegend von Standardkunststoff-SpritzgussformenFlammhemmung, dünne Wandstärken und hohe Produktionsmengen stellen eine dreifache technische Herausforderung dar. Dies sind keine separaten Probleme, die einzeln gelöst werden können. Sie interagieren als ein System.
H13-Stahl eignet sich gut für gewöhnliche Kunststoffformen. Wenn er jedoch für Ladegerätgehäuse verwendet wird, die aus V0-flammhemmendem PC/ABS (FR = flammhemmend; V0 = die höchste vertikale Brennklasse, keine Standard-PC/ABS-Legierung) geformt werden, beginnt die Kavitätenoberfläche bereits nach Zehntausenden von Zyklen Lochfraß zu zeigen. Dies ist kein Verschleißschaden. Es handelt sich um einen chemischen Angriff durch saure Gase, die freigesetzt werden, wenn sich das Flammschutzmittel bei hohen Temperaturen zersetzt.
Dieser Artikel gliedert das Thema in drei Teile: die Stahlauswahl, die Steuerung des Prozessfensters und die Stabilisierung der Massenproduktion.
Wie sich Spritzgussformen für Ladegerätgehäuse von Standard-Spritzgussformen unterscheiden
Die meisten Standard-Kunststoffformen konzentrieren sich hauptsächlich auf eine Priorität gleichzeitig: Maßhaltigkeit, Oberflächenqualität oder Produktionsleistung. Formen für Ladegerätgehäuse müssen alle drei gleichzeitig bewältigen. Das Material ist V0 flammhemmendes PC/ABS; die gängige Wandstärke beträgt 0,8 bis 1,0 mm, und die jährliche Produktion beginnt oft bei 1 Million Teilen. Dies sind keine unabhängigen Entscheidungen. A beeinflusst B, B beeinflusst C, und C wirkt sich wiederum auf A aus.
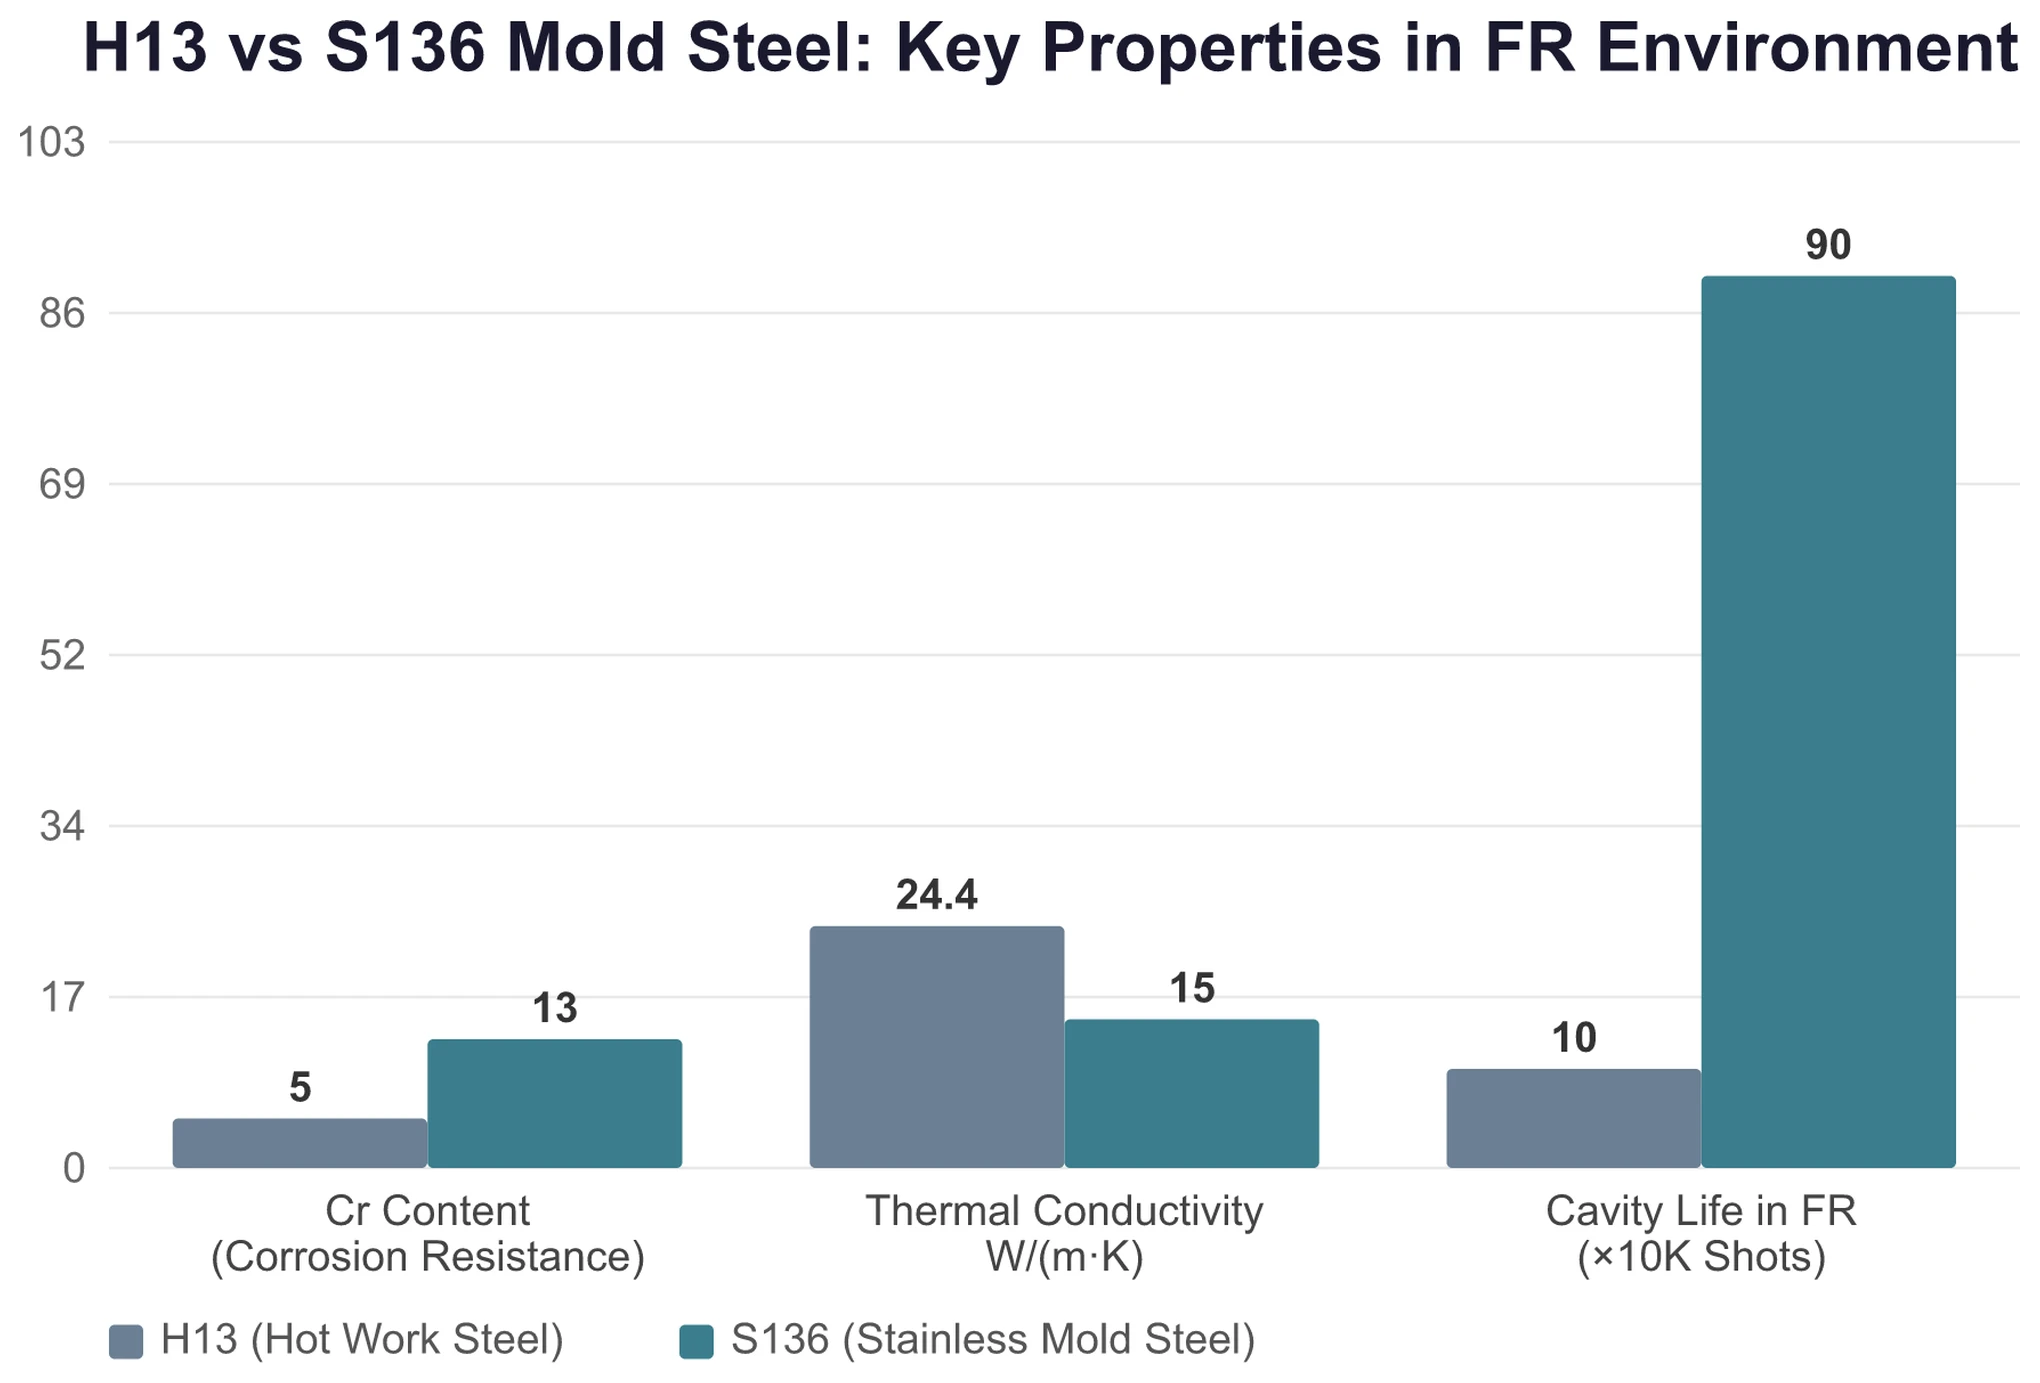
Wenn flammhemmendes Harz über 280 °C geformt wird, zersetzen sich bromierte Flammschutzmittel und setzen Bromwasserstoff frei. Trifft dieser auf Feuchtigkeit, bildet sich Bromwasserstoffsäure. Das bedeutet, dass jeder Zyklus die Kavitätsoberfläche einem kleinen Säurenebelstoß aussetzt. Standard-H13-Formstahl enthält nur etwa 5% Chrom. Er kann dieser kontinuierlichen chemischen Korrosion nicht standhalten, sodass die Kavitätsoberfläche nach Zehntausenden von Schüssen Lochfraß entwickelt.
Das Dünnwanddesign stellt eine weitere Grenze dar. Die empfohlene Wandstärke für PC/ABS liegt bei 1,5 bis 3,0 mm. Ein Ladegerätgehäuse mit 0,8 mm liegt bereits an der Fließgrenze des Materials. Ist die Spritzgeschwindigkeit zu niedrig, kommt es zu Kurzschüssen. Ist sie zu hoch, zersetzt sich das Flammschutzmittel. Ist die Werkzeugtemperatur zu niedrig, fließt die Schmelze nicht. Ist sie zu hoch, treten Silberstreifen auf. Das Prozessfenster ist hauchdünn.
Hohe Stückzahlen fügen die dritte Anforderung hinzu. Beträgt die Jahresproduktion 1 Million Teile, benötigt die Form eine Standzeit von mindestens 500.000 Zyklen, was der SPI-Klasse 102 oder höher entspricht. Eine Schwachstelle im Kühlsystem oder ein geringes Ungleichgewicht in einem Mehrfach-Angussverteiler kann über Hunderttausende von Zyklen thermische Spannungen aufbauen und Mikrorisse in den Kavitätenrippen verursachen.
Diese drei Anforderungen sind Einschränkungen innerhalb desselben Systems. Eine eindimensionale Optimierung wird fehlschlagen. Die Stahlauswahl muss Korrosion durch flammhemmende Harze widerstehen, Wärme schnell genug für die Kühlung dünnwandiger Bauteile abführen können und dennoch die Härte erreichen, die für Standzeiten von bis zu 1 Million Zyklen erforderlich ist. Die folgenden Abschnitte erläutern dies Schritt für Schritt.
Das Harz greift Ihren Stahl an: Stahlauswahl und Entlüftungsdesign
Wenn eine Kavität in einem Flammschutzmittel-Werkzeug versagt, ist sie verschlissen oder chemisch angegriffen? Die Antwort ist: chemischer Angriff.
Wenn bromierte Flammschutzmittel Schmelztemperaturen über 280 °C ausgesetzt sind, setzen sie Bromwasserstoff frei. In Anwesenheit von Feuchtigkeit wird dieser zu Bromwasserstoffsäure. Praktisch bedeutet dies, dass jeder Spritzzyklus eine Spur Säure auf die Kavitätsoberfläche sprüht. Chlorierte Flammschutzmittel sind noch weniger thermisch stabil und zersetzen sich früher. Phosphorbasierte Systeme sind besser, aber die Entlüftung bleibt wichtig. Dies ist ein Korrosionsproblem, das nicht durch bessere Verschleißfestigkeit gelöst werden kann.
Aus diesem Grund muss die Formnestseite, oder A-Seite, aus rostfreiem Werkzeugstahl gefertigt sein. S136 (ASSAB-Güte Stavax ESR, ein martensitischer rostfreier Werkzeugstahl mit 12% bis 14% Chrom) ist die Standardwahl für die Kavitätsoberflächen von Ladegerätgehäusen. Nach dem Härten auf HRC 48-52 kann er auf eine SPI A1-A3 Oberfläche poliert werden.SpiegelglanzDer Warmarbeitsstahl H13 hat eine Wärmeleitfähigkeit von etwa 24,4 W/(m·K), was etwa 50% höher ist als bei S136 mit etwa 16 W/(m·K). Dennoch sollte H13 nicht auf der Kavitätenoberfläche verwendet werden. Sein Chromgehalt beträgt nur etwa 5%, sodass flammhemmende Zersetzungsgase ihn nach Zehntausenden von Zyklen durch Lochfraß schädigen werden. Sobald der Lochfraß beginnt, verschlimmert sich dieser mit jedem Schuss. Die Oberflächenrauheit des Formteils nimmt zu, und die Reparaturkosten übersteigen schnell den Stahlpreisunterschied. Ein hybrider Ansatz funktioniert besser: Verwenden Sie S136-Edelstahl auf der Kavitätenseite für Korrosionsbeständigkeit und H13 auf der Kernseite. Die Kernseite ist nicht direkt dem sauren Gas ausgesetzt, sodass sie von der schnelleren Wärmeübertragung des H13 profitieren und die Kühlzeit verkürzen kann.
Berylliumkupfer wird häufig in dünnwandigen Bereichen als Einsatzmaterial, üblicherweise C17200, zur Verbesserung der Wärmeübertragung verwendet. Dies ist gängige Praxis im Formenbau. Berylliumkupfer sollte jedoch nicht in Formen für flammhemmende Materialien eingesetzt werden. Das Flammschutzmittel kann chemisch mit dem Berylliumkupfer reagieren. Dies führt zu einer Verfärbung des Teils, und der Einsatz kann bereits nach wenigen Produktionsläufen ausfallen. Eine bessere Option ist ein Edelstahleinsatz mit einer CrN-Beschichtung (Chromnitrid, 2 bis 5 Mikrometer dick). Dies verbessert die Korrosionsbeständigkeit und das Entformungsverhalten – und bildet effektiv eine schützende chemische Barriere auf der Kavitätenoberfläche.
Bei Formen für flammhemmende Materialien müssen Entlüftungsnuten zwei Aufgaben gleichzeitig erfüllen. Sie müssen eingeschlossene Luft abführen, um Verbrennungen zu verhindern, und sie müssen auch Zersetzungsgase des Flammschutzmittels ableiten, um Korrosion zu reduzieren. Für V0 flammhemmendes PC/ABS beträgt die minimale Tiefe der Hauptentlüftung 0,03 mm. Standard-PC/ABS-Entlüftungen liegen normalerweise im Bereich von 0,025 bis 0,038 mm. Warum ist bei flammhemmenden Materialien ein so präziser Wert von 0,03 mm für die Entlüftungstiefe entscheidend? Zu tief führt zu Gratbildung. Zu flach führt zu Verbrennungen und Korrosion. Die Entlüftungsbreite sollte 5 bis 10 mm betragen, mit einer Länge von 3 bis 5 mm, die bis zum Formrand reicht. Fügen Sie poröse Stahleinsätze in Bereichen mit starker Gaseinschließung hinzu. Das Entlüftungssystem ist die erste Verteidigungslinie bei flammhemmenden Formen. Es darf nicht beiläufig behandelt werden.
Bei 0,8 mm Wandstärke hängt die Füllung von drei Parametern ab.
Die empfohlene Wandstärke für PC/ABS liegt zwischen 1,5 und 3,0 mm. Ein Ladegerätgehäuse mit 0,8 mm bewegt sich bereits an der Grenze des Dünnwand-Spritzgusses. Unter 0,8 mm ist ein hochfließfähiges PC/ABS-Granulat mit einem MFR (Schmelzflussrate) von über 20 zwingend erforderlich. Ein höherer MFR-Wert bedeutet eine bessere Fließfähigkeit. Ohne dies sind Kurzschüsse nahezu unvermeidlich. PC allein kann diese Dicke nicht zuverlässig erreichen. Seine praktische Untergrenze liegt bei etwa 1,0 mm. Darunter wird der Fluss schwierig, und das Risiko von Kurzschüssen steigt stark an. PC/ABS kann auf 0,8 mm reduziert werden, da die ABS-Phase die Fließfähigkeit verbessert.
Ob eine dünne Wand gefüllt werden kann, hängt hauptsächlich von drei Parametern ab.
Zuerst ist die Einspritzgeschwindigkeit zu nennen. Standard-PC/ABS füllt normalerweise mit 80 bis 100 mm/s. Dünnwandige Ladegerätgehäuse benötigen mehr als 200 mm/s, was bedeutet, dass die Spritzgießmaschine einen Akkumulator haben muss. Ältere Maschinen ohne Akkumulator können die erforderliche Geschwindigkeit nicht erreichen. Wenn das Teil nicht füllt, ist das kein Problem der Prozessoptimierung. Es ist eine Hardware-Einschränkung.
Zweitens ist die Werkzeugtemperatur entscheidend. Bei opaken Ladegerätgehäusen sollte die Werkzeugtemperatur zwischen 80 und 100 °C liegen, wobei etwa 85 °C ein üblicher stabiler Bereich ist. Unter 80 °C fließt die Schmelze nicht gut, und die Füllung wird unvollständig. Über 100 °C neigt PC/ABS zu Silberstreifen, und die Zersetzung des Flammschutzmittels beschleunigt sich.
Drittens ist der Spritzdruck zu nennen. Dünnwandige Bauteile erfordern 140 bis 180 MPa. Der normale Bereich von 120 MPa ist nicht ausreichend. Steigt der Druck, erhöhen sich auch die Anforderungen an die Korrosionsbeständigkeit von Schnecke und Zylinder. Zersetzungsgase von Flammschutzmitteln greifen zudem die Innenseite des Zylinders an. Eine Maschine, die flammschutzmittelhaltiges Harz verarbeitet hat, sollte idealerweise eine spezielle Schnecke und einen speziellen Zylinder verwenden. Sie sollte nicht mit Standardmaterialien abwechselnd eingesetzt werden, da eine Kreuzkontamination beide beschädigen kann.
Der Umschaltpunkt vom Füllen auf den Nachdruck beeinflusst direkt die Gewichtskonstanz bei dünnwandigen Bauteilen. Eine Umschaltung basierend auf der Schneckenposition – das Umschalten auf Nachdruck, wenn die Schnecke einen Restweg von 3 bis 5 mm erreicht – kann bei Bauteilen mit gleichmäßiger Wandstärke funktionieren. Bei einem 0,8 mm dünnwandigen Bauteil kann jedoch selbst eine geringe Wandstärkenschwankung dazu führen, dass die Umschaltung zu früh oder zu spät erfolgt. Eine zu frühe Umschaltung führt zu Einfallstellen. Eine zu späte Umschaltung erhöht die Angussspannung und kann sogar Gratbildung verursachen. Ein Werkzeuginnendrucksensor schaltet basierend auf dem tatsächlichen Werkzeuginnendruck, sodass Wandstärkenschwankungen den Zeitpunkt nicht verschieben. Es ist, als würde man ein Thermometer ablesen, anstatt einen Wecker zu stellen. Wenn Mehrfachwerkzeuge von einer positionsbasierten Umschaltung auf eine geregelte Werkzeuginnendruckregelung umgestellt werden, verbessern sich sowohl die Gewichtskonstanz zwischen den Kavitäten als auch die Ausschussrate erheblich. Dies hat sich in der Produktion bereits bewährt. Bevor Sie Parameter ändern, vergewissern Sie sich, dass die Umschaltmethode selbst korrekt ist.
Ein weiteres striktes Limit im Prozessfenster für flammhemmende Harze ist zu beachten. Die Schmelzetemperatur muss etwa 15 °C niedriger sein als bei der nicht flammhemmenden Version derselben Güteklasse, und die Verweilzeit im Zylinder sollte um 30% bis 40% reduziert werden. Jede zusätzliche Minute im Zylinder führt zu einer stärkeren Zersetzung des Flammschutzmittels. Der Gegendruck sollte niedrig gehalten werden, 25 bis 50 psi, oder etwa 0,17 bis 0,35 MPa. Die Schneckendrehzahl sollte bei 60 bis 100 U/min bleiben, und das Schmelzepolster sollte 3 bis 6 mm betragen. Ein zu geringes Schmelzepolster kann Vergilbung verursachen. Ein zu großes Polster bedeutet, dass die Schmelze zu lange verweilt und sich zu zersetzen beginnt. Flammhemmendes PC/ABS muss vor dem Spritzgießen 4 Stunden lang bei 120 °C getrocknet werden. Diese Materialien nehmen Feuchtigkeit leichter auf als Standardqualitäten. Bei unvollständiger Trocknung weisen die Formteile Silberschlieren auf.
Vor dem Werkzeugstart sollte eine Moldflow-Analyse durchgeführt werden, um Lufteinschlüsse, Schwindungsrisiken und die Füllbalance während der DFM-Phase zu identifizieren. Formenbauer mit Moldflow-Kompetenz, einschließlich Moldsteells, kennzeichnen diese Risiken üblicherweise direkt auf 3D-Screenshots im DFM-Bericht. Dies erleichtert den Vergleich des Berichts mit dem Bauteil und das Erkennen der Probleme vor der T0-Bemusterung, anstatt sie erst bei Probeläufen zu entdecken.
Was 1 Million Zyklen wirklich bedeuten: Werkzeuglebensdauer und Kühlung in der Großserienproduktion
Ein jährliches Volumen von 1 Million Teilen ist mehr als nur ein grobes Ziel. Die SPI-Formenklassifizierung definiert klare Stufen. Klasse 101 bedeutet weit über 1 Million Zyklen ohne größere Reparaturen, unter Verwendung von gehärtetem Stahl, Heißkanalsystemen und maximaler Verschleißfestigkeit. Klasse 102 bedeutet 500.000 bis 1 Million Zyklen mit voll gehärtetem Stahl und optimierter Kühlung. Klasse 103 deckt nur 100.000 bis 500.000 Zyklen ab. Für ein Ladegerät-Programm mit 1 Million Teilen pro Jahr ist Klasse 102 das Minimum. Klasse 101 ist das bessere Ziel.
Vorgehärteter P20-Stahl kann nach etwa 300.000 Zyklen eine Reparatur der Trennfuge erfordern, und ein Austausch wird bei etwa 500.000 Zyklen wahrscheinlich. Dies ist für eine Jahresproduktion von 1 Million Teilen nicht ausreichend. S136, auf HRC 48-52 gehärtet, kann in einer flammhemmenden Umgebung bei ordnungsgemäßer Wartung normalerweise 800.000 bis 1 Million Zyklen bewältigen. Die Wahl des richtigen Stahls ist jedoch nur der Anfang. Das Kühlsystem entscheidet darüber, ob das Werkzeug diese Zyklenzahl tatsächlich erreichen kann.
Bei ungleichmäßiger Kühlung akkumulieren sich thermische Spannungen in dünnwandigen Rippen über die Zeit, und das Formnest kann nach Hunderttausenden von Zyklen reißen. Der Standardabstand zwischen Kühlkanälen und der Formnestoberfläche beträgt 8 bis 12 mm. Die Temperaturdifferenz zwischen Kühlwassereinlass und -auslass sollte innerhalb von 3 °C bleiben. Ist der Bauraum in einer Großserienform zu begrenzt, sind konturnahe Kühleinsätze, gefertigt mittels 3D-Druck, eine Option. Sie können die Kühlzeit um 10% bis 20% reduzieren und zudem die thermische Gleichmäßigkeit verbessern. Die Qualität des Kühlwassers wird leicht übersehen. Das Wasser muss gefiltert und enthärtet werden, um Kesselsteinbildung zu verhindern. Sobald sich Kesselstein in den Kanälen ansammelt, sinkt die Wärmeübertragungseffizienz stark, die thermische Ermüdung beschleunigt sich, und die Lebensdauer der Form kann um mehr als die Hälfte verkürzt werden.
Um mit gehärtetem S136-Stahl 800.000 bis 1 Million Zyklen zu erreichen, muss die Wartung Schritt halten. Reinigen Sie die Trennebene und Entlüftungsnuten regelmäßig basierend auf der Zykluszahl und stellen Sie sicher, dass die Kühlkanäle frei bleiben. Wenn die Formnestoberfläche eine CrN-Beschichtung von 2 bis 5 Mikrometer Dicke aufweist, überprüfen Sie die Beschichtung nach 500.000 bis 600.000 Zyklen. Sobald die Beschichtung durch Verschleiß abgetragen ist, ist der Stahl saurem Gas ausgesetzt. Nitrieren ist eine weitere Korrosionsschutzoption. Gasnitrieren mit einer Nitriertiefe von 0,15 bis 0,30 mm und einer Oberflächenhärte über 900 HV kann helfen, aber die Schicht ist immer noch in ihrer Tiefe begrenzt. Sobald das Formwerkzeug 1 Million Zyklen erreicht oder überschreitet, ist eine regelmäßige Überprüfung weiterhin notwendig.
Wenn die drei Drücke kollidieren: Konflikte und Kompromisse in realen Projekten
Bei realen Ladegerät-Werkzeugprojekten werden Probleme nicht nacheinander gelöst. Alle drei Randbedingungen beeinflussen sich gegenseitig innerhalb desselben Systems.
Der häufigste Konfliktpunkt ist das Heißkanalsystem. Ein Heißkanalsystem bietet klare Vorteile: Es eliminiert Angussabfälle, verkürzt die Zykluszeit und verbessert die Füllbalance in Mehrkavitätenformen. Es kann jedoch auch Probleme bei flammhemmenden Materialien verursachen. Je länger das Flammschutzmittel in einem heißen Verteiler verbleibt, desto stärker zersetzt es sich. Lokale Überhitzung kann dazu führen, dass Zersetzungsprodukte die Düse verstopfen. Die meisten flammhemmenden Typen empfehlen keine Heißkanalsysteme. Wenn ein Heißkanalsystem dennoch eingesetzt werden muss, sind drei Bedingungen zwingend erforderlich: externe Beheizung statt interner Beheizung, unabhängige PID-Temperaturregelung für jede Düse und eine schriftliche Bestätigung des Materiallieferanten zur thermischen Stabilität des Flammschutzsystems. Werden diese Bedingungen nicht erfüllt, ist ein Kaltkanalsystem die sicherere Wahl. Ein Kaltkanalsystem erzeugt pro Zyklus einen zusätzlichen Anguss und erfordert einen Mahlschritt. Das ist immer noch besser, als wenn der Verteiler verstopft und die gesamte Form drei Monate später verschrottet werden muss.
Der zweite Konflikt besteht zwischen Wärmeleitfähigkeit und Korrosionsbeständigkeit. S136 weist eine hohe Korrosionsbeständigkeit auf, aber seine Wärmeleitfähigkeit beträgt nur etwa 60% von H13. Das bedeutet längere Kühlzyklen. Der Ansatz mit gemischten Stählen, S136 auf der Formhälfte und H13 auf der Kernseite, funktioniert nur, wenn die Trennebene gut genug abdichtet, um das Austreten von Flammschutzmittel-Zersetzungsgasen zur Kernseite zu verhindern. Schieber und Schrägauswerfer können mit einer weiteren CrN-Schicht beschichtet werden, um Korrosionspfade zusätzlich zu blockieren. Dies verbessert sowohl die Korrosionsbeständigkeit als auch die Entformung.
Der dritte Konflikt ist die Anzahl der Kavitäten versus Konsistenz. Ein 8-fach-Werkzeug erhöht den Ausstoß und senkt die Werkzeugkosten pro Teil, aber die Schwierigkeit der Angussbalancierung nimmt stark zu. Die Abweichung zwischen den Kavitätendrucksensorwerten sollte innerhalb von ±3% oder für Präzisionsanwendungen innerhalb von ±1.5% liegen. Die Variation der Öffnungszeit des Nadelverschlusses bei Nadelverschluss-Heißkanaldüsen sollte innerhalb von ±0,05 Sekunden liegen. Ein Fließungleichgewicht bedeutet, dass einige Kavitäten vollständig gefüllt werden, während andere einen Kurzschuss aufweisen. Die Schließkraft ist ebenfalls wichtig. Eine Maschine unter 260 Tonnen bietet möglicherweise nicht genügend Schließkraft für ein 8-fach-Ladeform-Werkzeug. Die Bemusterung und Optimierung eines 8-fach-Werkzeugs kann mehr als doppelt so lange dauern wie bei einem 4-fach-Werkzeug. Planen Sie mindestens zwei Wochen zwischen T0 und T1 ein, um Entlüftungs- und Angussdetails nach Bedarf anzupassen. Komprimieren Sie den Zeitplan nicht blindlings.
Was Einkäufer bei einem Angebot prüfen sollten: Wichtige Bewertungskriterien
Für ein 4-fach-Ladegerät-Spritzgießwerkzeug können die Marktpreise zwischen 50.000 und 60.000 RMB bis zu 180.000 RMB liegen. Bei einem Wechselkurs von 1:6,75 entspricht dies etwa $7,407-$8,889 bis etwa $26,667. Woher rührt dieser Unterschied?
Zunächst zum Stahl. Ein kostengünstiges Paket mit vorgehärtetem P20-Stahl und einem Kaltkanalsystem mit 4 Kavitäten kostet typischerweise zwischen 40.000 und 70.000 RMB, oder etwa $5,926 bis $10,370. Es mag für 200.000 bis 300.000 Zyklen akzeptabel sein, ist jedoch nicht für eine jährliche Produktion von 1 Million Teilen ausgelegt. Eine Mittelklasse-Konfiguration mit vorgehärtetem 718H-Stahl, einer Härte von HRC 33-38 und einem Semi-Heißkanalsystem liegt typischerweise zwischen 70.000 und 120.000 RMB, oder etwa $10,370 bis $17,778. Ein High-End-Paket mit Edelstahl S136 und einem Voll-Heißkanalsystem beginnt bei etwa 150.000 bis 180.000 RMB, oder etwa $22,222 bis $26,667. Der Stahl selbst macht in der Regel nur 15% bis 20% der Gesamtkosten der Form aus. Bei einer Form im Wert von 120.000 RMB, insgesamt etwa $17,778, belaufen sich die Stahlkosten auf nur etwas über 20.000 RMB, oder grob $2,963. Der eigentliche Preisunterschied resultiert meist aus dem Heißkanalsystem und den Stunden für die Präzisionsbearbeitung. Importierte nadelverschlussgesteuerte Heißkanaldüsen können pro Stück 25.000 bis 40.000 RMB kosten, oder etwa $3,704 bis $5,926 pro Kavität. Bei 8 Düsen können die Kosten für das Heißkanalsystem allein 200.000 RMB übersteigen, oder etwa $29,630.
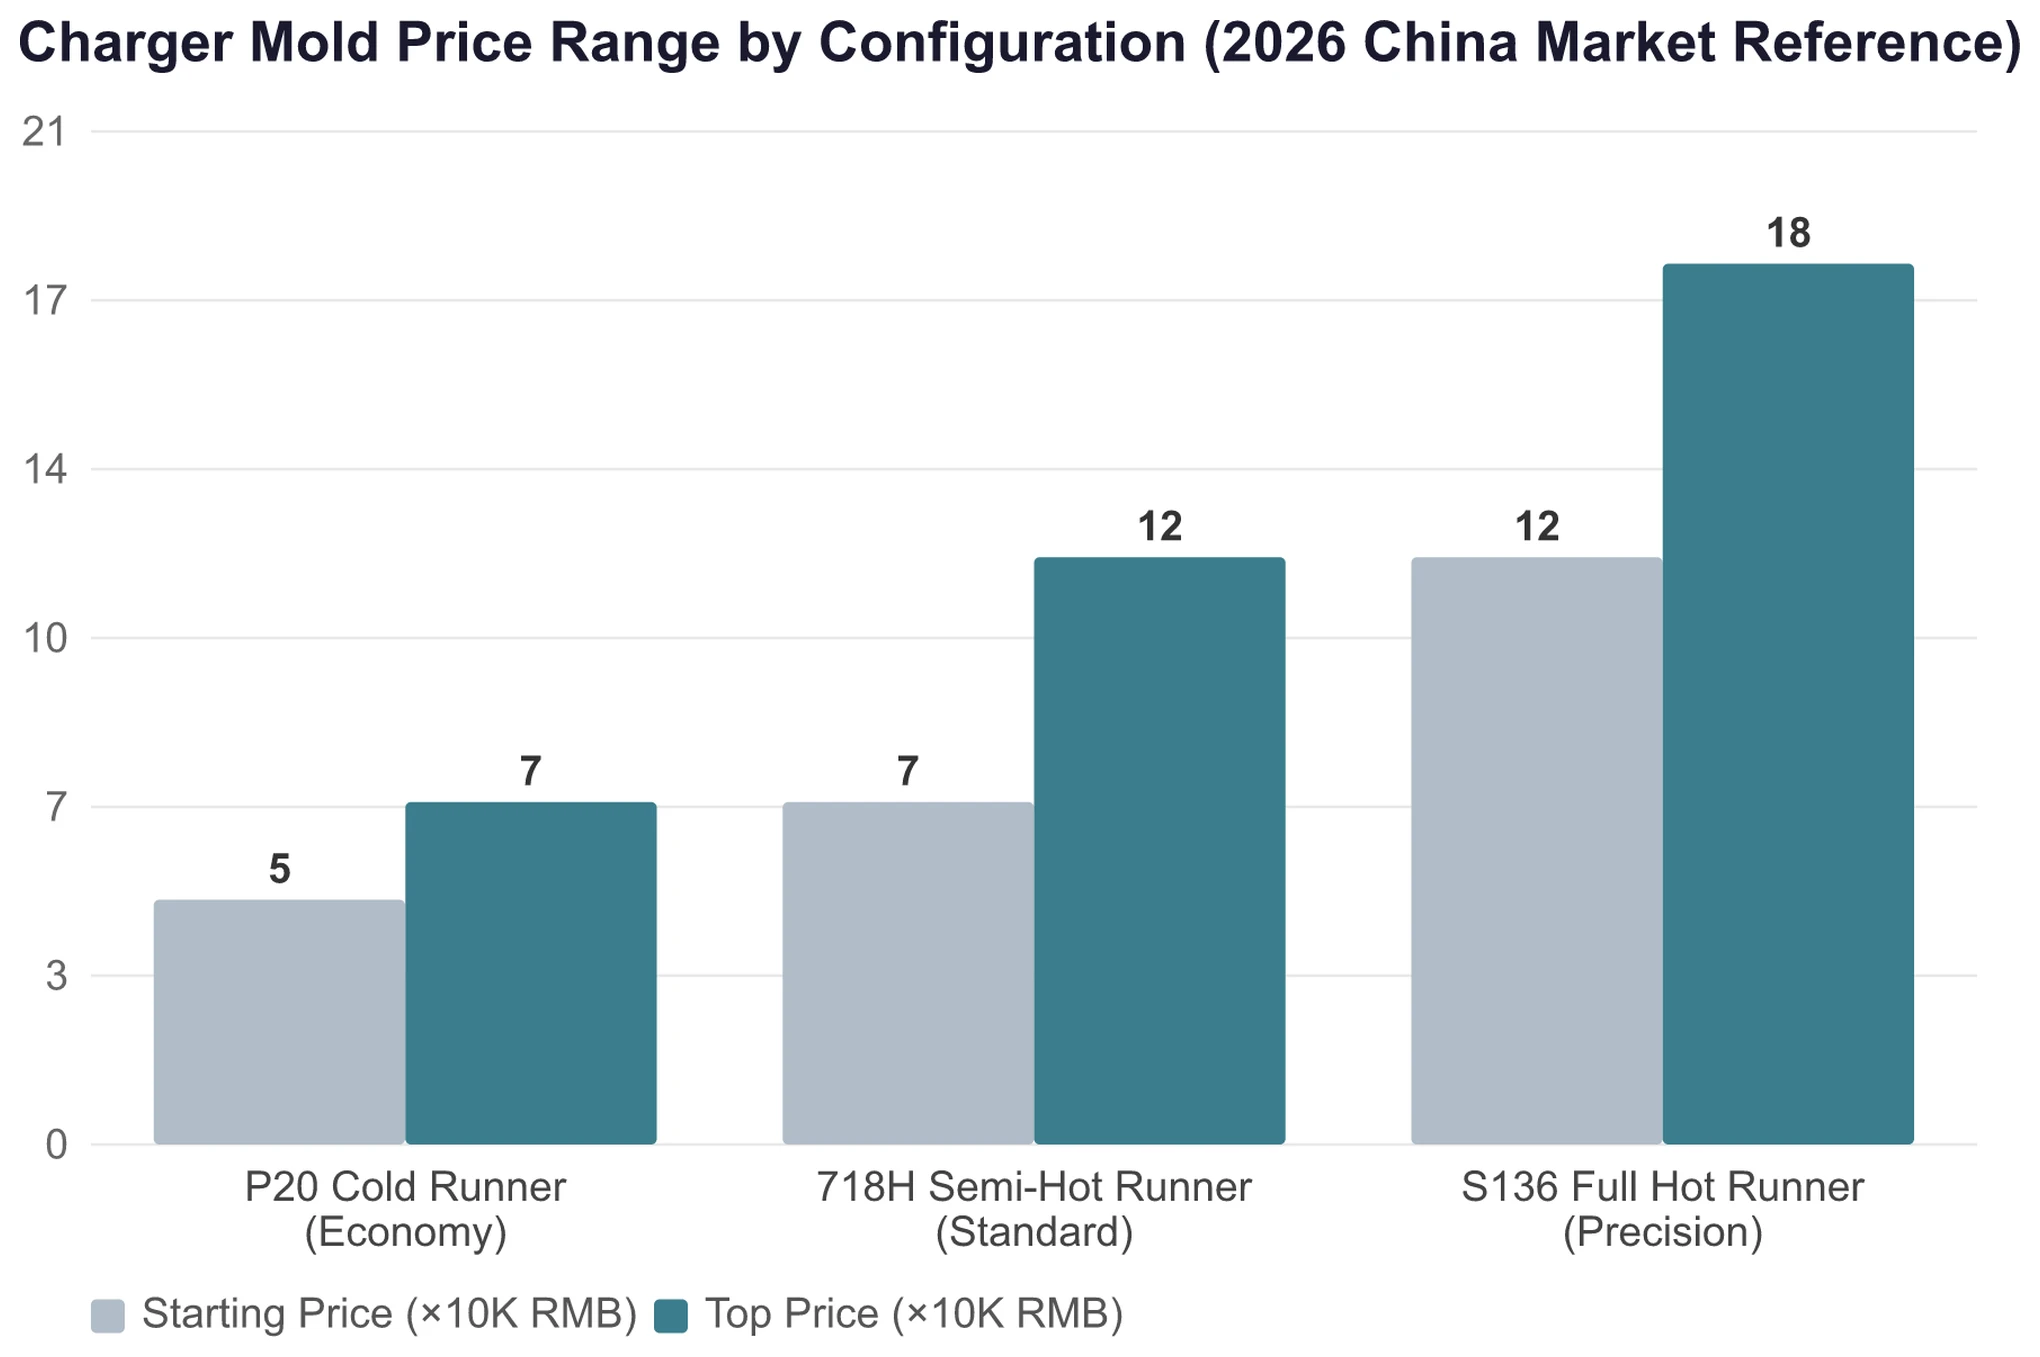
Für ein 8-fach-Formwerkzeug liegt eine Standardkonfiguration mit 718H typischerweise zwischen 110.000 und 180.000 RMB, oder etwa $16,296 bis $26,667. Eine S136 Hochgeschwindigkeits-Präzisionsausführung kostet in der Regel 180.000 bis 280.000 RMB, oder etwa $26,667 bis $41,481. Ein maßgeschneidertes High-End-Paket kann 280.000 bis 450.000 RMB erreichen, oder etwa $41,481 bis $66,667.
Bei der Prüfung eines Angebots ist das Erste, was zu überprüfen ist, die Stahlsorte und die Härte. Besteht die Kavitätsoberfläche aus S136 oder einer gleichwertigen rostfreien Sorte? Ist die gehärtete Härte mit HRC 48-52 angegeben? Besteht der Kern aus H13 oder S136? Wenn das Angebot Berylliumkupfer-Einsätze erwähnt, fragen Sie direkt, ob der Lieferant versteht, dass Berylliumkupfer nicht mit flammhemmenden Materialien verwendet werden sollte.
Als Nächstes ist die Heißkanal-Konfiguration zu prüfen. Welche Marke ist es? Ist es ein Nadelverschluss- oder ein offenes Düsensystem? Verfügt es über eine unabhängige Temperaturregelung? Wenn ein Heißkanal für flammhemmendes Harz spezifiziert ist, fragen Sie, ob der Lieferant die Kompatibilität mit dem Material bestätigt hat.
Der dritte Punkt, der überprüft werden sollte, ist die Zusage zur Lebensdauer und der Werkzeugerprobungsplan. Prüfen Sie den Reparaturzyklus zwischen T0 und T1, die Anzahl der Zyklen, die für die Validierung der Serienproduktion verwendet werden, wobei 200 bis 500 Zyklen der Branchenstandard sind, und ob die Anforderungen an die Kühlwasserqualität in den Übergabedokumenten festgehalten sind.
Bei der Abnahme sind mehrere Punkte zu beachten. Das T1-Musterpaket sollte einen vollständigen Maßprüfbericht mit KMG-Daten enthalten, nicht nur Messschieberwerte. Die Gewichtsschwankung zwischen den Kavitäten sollte als grundlegende Abnahmegrenze innerhalb von ±0.5% liegen. Die Trennlinie sollte keinen Grat aufweisen, und die Kavitätenoberfläche sollte keinen Lochfraß zeigen. Nach dem T1-Versuch mit flammhemmendem Harz ist die Kavitätenoberfläche unter Vergrößerung zu prüfen. Wenn bereits Lochfraß sichtbar ist, ist entweder die Stahlauswahl falsch oder die Entlüftung unzureichend. Warten Sie nicht, bis Hunderttausende von Zyklen durchlaufen sind, um dies herauszufinden.
Beim Kauf einer Form geht es nicht nur um die Zahl auf dem Angebot. Eine S136-Form, die 800.000 bis 1 Million Zyklen ohne größere Reparaturen läuft, kann niedrigere Werkzeugkosten pro Schuss aufweisen als eine P20-Form. P20 mag in der Anschaffung nur halb so viel kosten, aber wenn sie nach 300.000 Zyklen repariert und nach 500.000 Zyklen ersetzt werden muss, werden die Kosten für zwei Ersatzereignisse zuzüglich Produktionsausfallzeiten die Stahlpreisdifferenz bei weitem übersteigen. Für eine Jahresproduktion von über 1 Million Teilen liefert S136 mit einem vollständigen Heißkanal oft die niedrigsten Formkosten pro Teil.
Für Ladegerätformen ist die Wahl des richtigen Stahls nur der Anfang. Wenn eines der drei Probleme – Korrosion durch flammhemmendes Harz, Dünnwandfüllung oder Konsistenz über bis zu 1 Million Zyklen – nicht richtig gelöst wird, ist der Erfolg der weiteren Arbeit gefährdet. Die Stahlauswahl muss die Korrosion auf der Kavitätenseite mit S136 bewältigen und gleichzeitig den Wärmetransport mit einer H13-Mischung auf der Kernseite berücksichtigen. Das Prozessfenster muss eng kontrolliert werden, bis hin zu Spritzgeschwindigkeit und Werkzeugtemperaturbereichen innerhalb weniger Grad. Eine hohe Produktionsleistung hängt vom Kühlsystem und der Angussbalance ab, um eine Standzeit von über 800.000 Zyklen zu gewährleisten. Dies ist ein komplettes Engineering-System, keine einfache Parameterliste.
Wenn Sie ein ähnliches Produkt haben, das eine Formenentwicklung erfordert, senden Sie uns die Zeichnungen zu, und unser Team bei Moldsteells kann prüfen, ob das Projekt realisierbar ist.





