
Tại Sao Việc Làm Mát Khuôn Thành Mỏng Lại “Ngắn Nhưng Không Ổn Định”
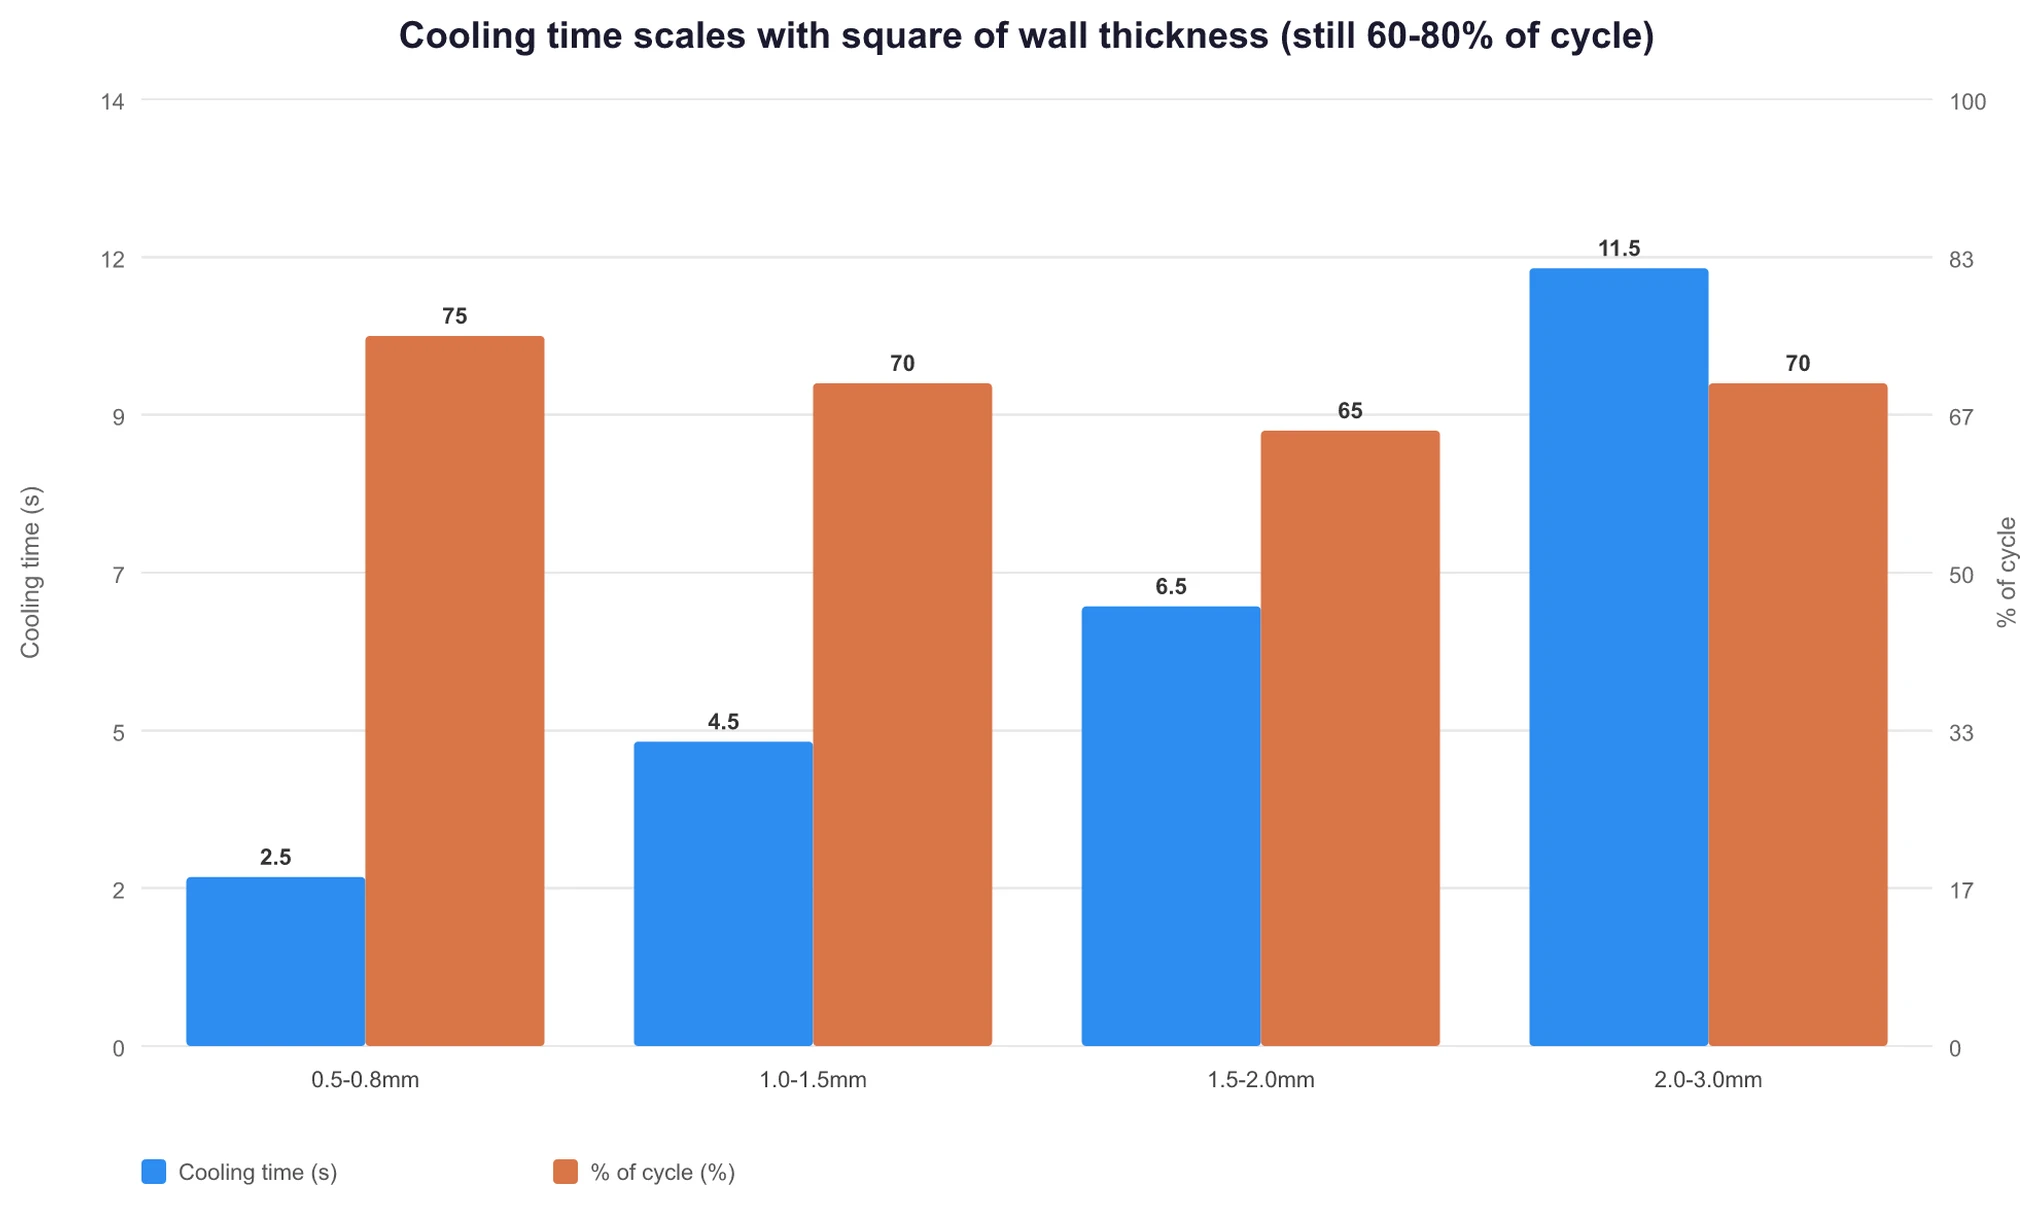
Thời gian làm mát của thành mỏngKhuôn ép nhựangắn, nhưng nó vẫn chiếm 60-80% của toàn bộ chu kỳ đúc. Thời gian ngắn hơn không có nghĩa là dễ kiểm soát hơn. RJG đưa ra 80-85%, Aco Mold đưa ra 70-80%, và MDPI Energies 2025 đặt giới hạn trên ở 80%. Cả ba nguồn đều chỉ ra cùng một hướng. Khi độ dày thành giảm từ 2 mm xuống 1 mm, thời gian làm mát giảm xuống còn một phần tư dựa trên mối quan hệ luật bình phương trong công thức của BASF, tw = const·s². Các chi tiết tiêu chuẩn thường làm mát trong 8-15 giây, trong khi các chi tiết thành mỏng được đẩy vào khoảng 3-6 giây. Thời gian tuyệt đối giảm hơn một nửa. Nếu một xưởng khuôn sử dụng cùng một bố cục làm mát cho một chi tiết thành mỏng, thời gian làm mát là nơi sự không ổn định xuất hiện đầu tiên.
Nguyên nhân gốc rễ là ba ràng buộc cứng chồng chất lên nhau:
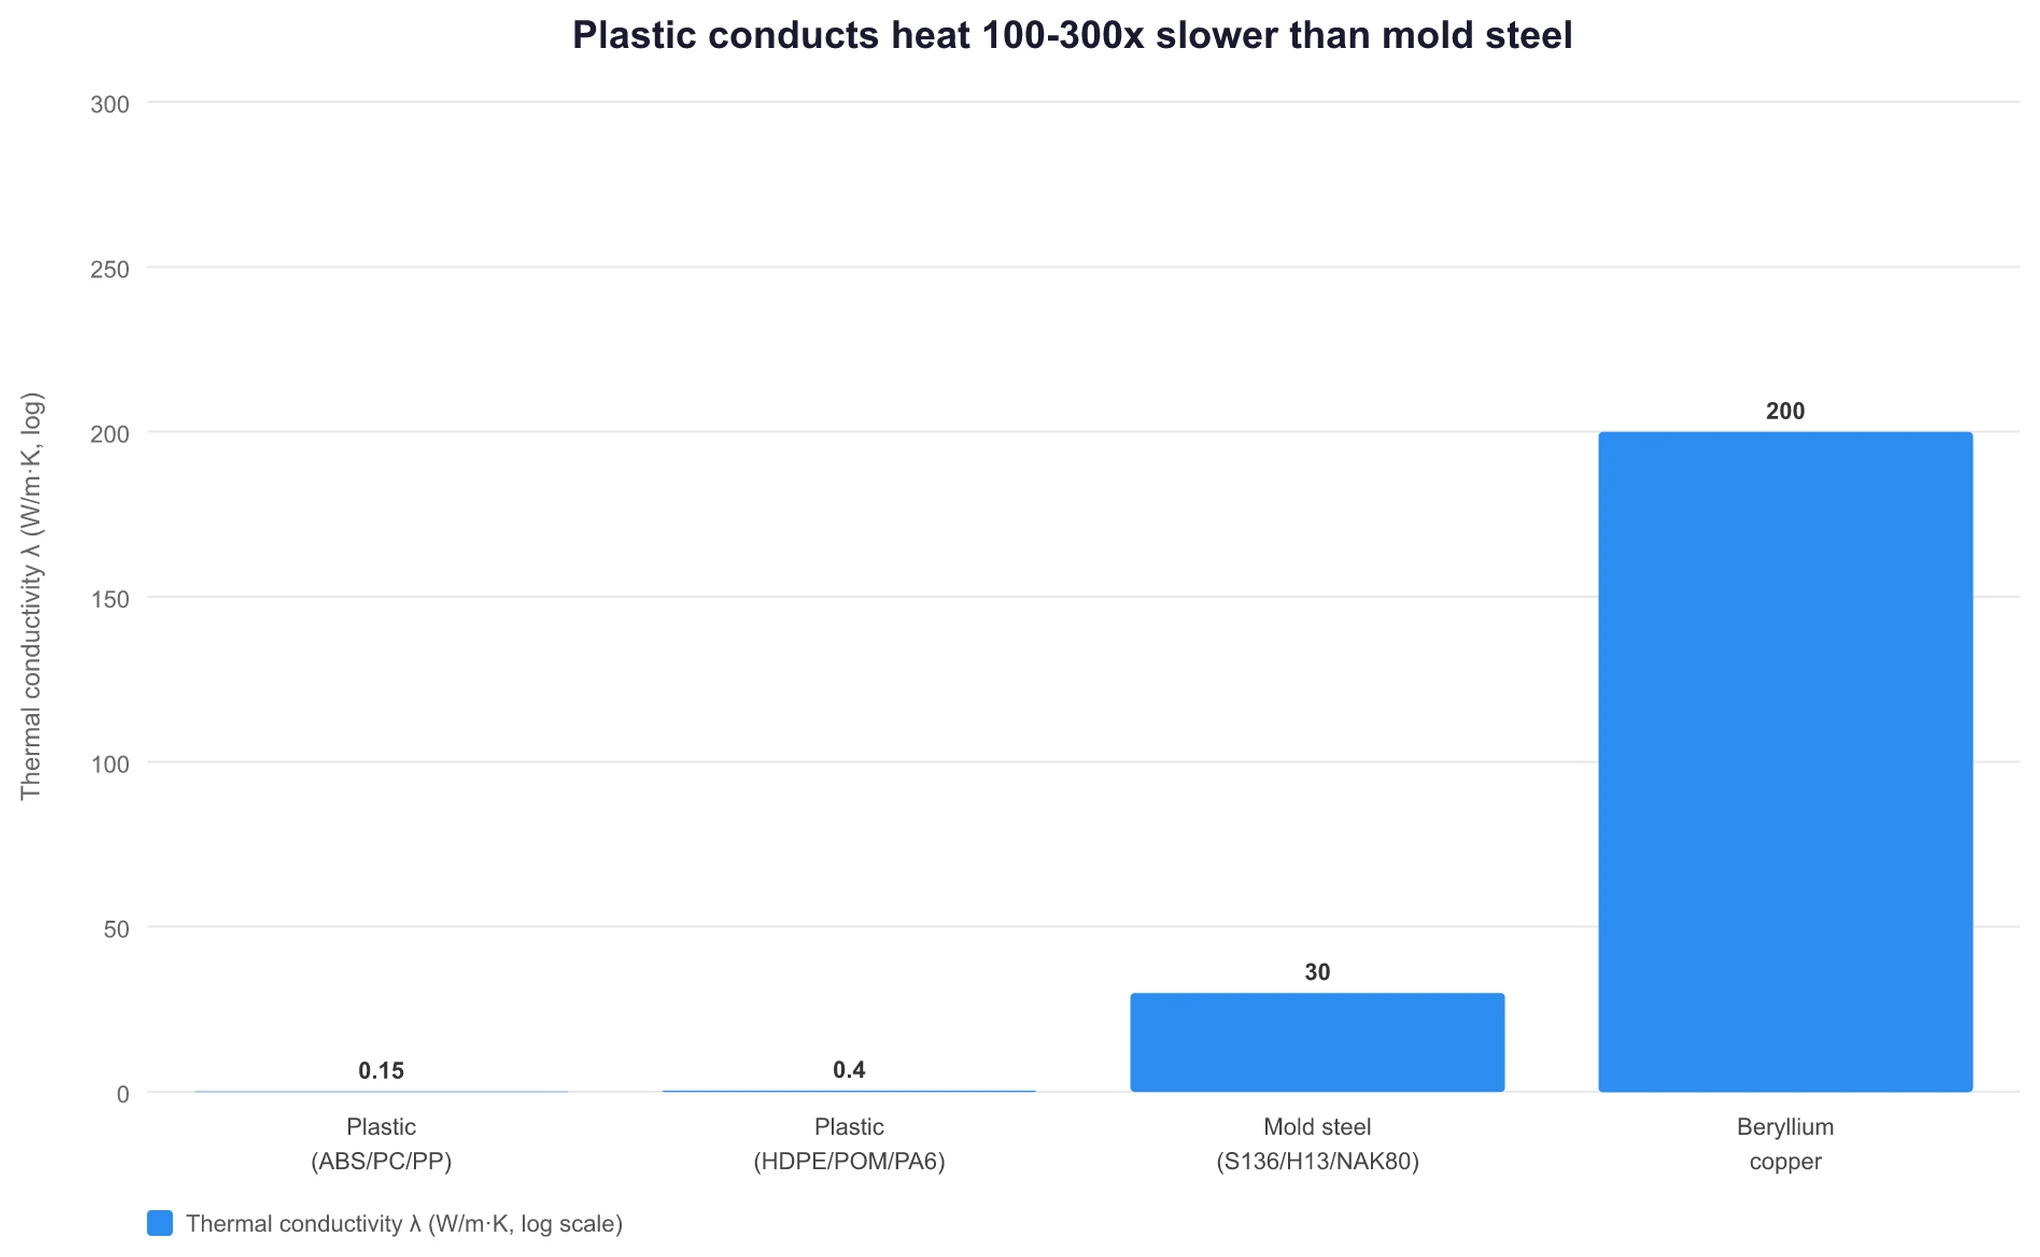
- Bản thân nhựa tản nhiệt chậm:Các loại nhựa thông thường có độ dẫn nhiệt, λ, khoảng 0.1-0.3 W/m·K. Thép làm khuôn có độ dẫn nhiệt khoảng 30 W/m·K, một sự khác biệt xấp xỉ 100-300 lần, dựa trên Thermtest Asia trích dẫn Lasance 2001, cùng với Omnexus và Professional Plastics. Nhựa nguội chậm. Thép làm khuôn là vật liệu thực sự dẫn nhiệt đi.
- Thành càng mỏng, đường dẫn nhiệt càng ngắn về mặt tuyệt đối:Lượng nhiệt cần loại bỏ trên một đơn vị thời gian không giảm. Do thành mỏng hơn, gradient nhiệt độ giữa hai mặt trở nên dốc hơn, điều này làm tăng tải trọng tản nhiệt lên thép khuôn.
- Các kênh làm mát về mặt vật lý không thể đặt đủ gần:Đối với các chi tiết thành mỏng, khoảng cách từ đường tâm kênh làm mát đến bề mặt khoang khuôn phải là ≤2× độ dày thành, dựa trên quy tắc kinh nghiệm của CK Mold. Với thành dày 1 mm, điều đó có nghĩa là ≤2 mm từ tâm kênh đến bề mặt. Mũi khoan thông thường 8-12 mm đơn giản là không thể vừa. Giải pháp phải là làm mát theo biên dạng, trong đó kênh làm mát đi theo đường viền khoang khuôn, hoặc chèn đồng berili (BeCu).
Ba ràng buộc này thu hẹp cửa sổ quy trình của khuôn thành mỏng vào một khe hẹp. Tốc độ phun phải được tăng lên 300-600 mm/s, so với 50-150 mm/s đối với các chi tiết tiêu chuẩn. Áp suất khoang khuôn cực đại đạt 25-35 kpsi, so với 10-15 kpsi. Thời gian điền đầy phải giảm xuống dưới 0,5 giây. LongTeam, JCProto và FindMold đều đồng ý về phạm vi này. Điều này có nghĩa là khuôn thành mỏng không chỉ là một khuôn tiêu chuẩn với các thông số điều chỉnh. Nó đòi hỏi một cách tiếp cận khác về thiết kế, thiết bị và thép làm khuôn.
Lưu ý: Có hai định nghĩa phổ biến về thành mỏng. Độ dày thành ≤1.5 mm là ngưỡng công nghiệp, theo Team MFG. Độ dày ≤1.0 mm là định nghĩa hình học nghiêm ngặt hơn, được LongTeam trích dẫn từ Kemal Mfg 2025. Định nghĩa quy trình phụ thuộc vào L/t, tỷ lệ chiều dài dòng chảy trên độ dày. Đối với vật liệu có độ chảy cao như PP và HDPE, 150:1 là điểm tới hạn. Đối với nhựa kỹ thuật như ABS và PC, 200:1 hoặc cao hơn thường là nơi bắt đầu các yêu cầu gia công thành mỏng. KingStar Mold, Tstar Mold và Syntex America đều thống nhất về điều này.
Bố trí Kênh Làm Mát: Từ Quy Tắc Kinh Nghiệm Đến Các Ràng Buộc Nghiêm Ngặt Trong Khuôn Thành Mỏng
Mạch làm mát là hệ thống mạch máu của khuôn. Bắt đầu với các quy tắc thiết kế tiêu chuẩn được sử dụng trong toàn ngành:
| Thông số | Quy tắc ngón tay cái | Nguồn |
|---|---|---|
| Đường kính trong kênh làm mát, D | 8-12 mm | PolySource + PMC10347042 Bảng 1 + Facebook TechInst |
| Khoảng cách tâm-tâm | 3-4D, với một số nguồn mở rộng đến 3-5D | Hướng dẫn thiết kế ResearchGate + Alpine Mold |
| Khoảng cách từ tâm kênh đến bề mặt lòng khuôn | 1.5-3D | PolySource + PMC10347042 |
| Số Reynolds, Re | >4000, khuyến nghị 6000-8000 | Moldex3D + Autodesk Moldflow + Công nghệ nhựa |
Những quy tắc này áp dụng cho khuôn tiêu chuẩn. Đối với khuôn thành mỏng, có hai ràng buộc chặt chẽ hơn:
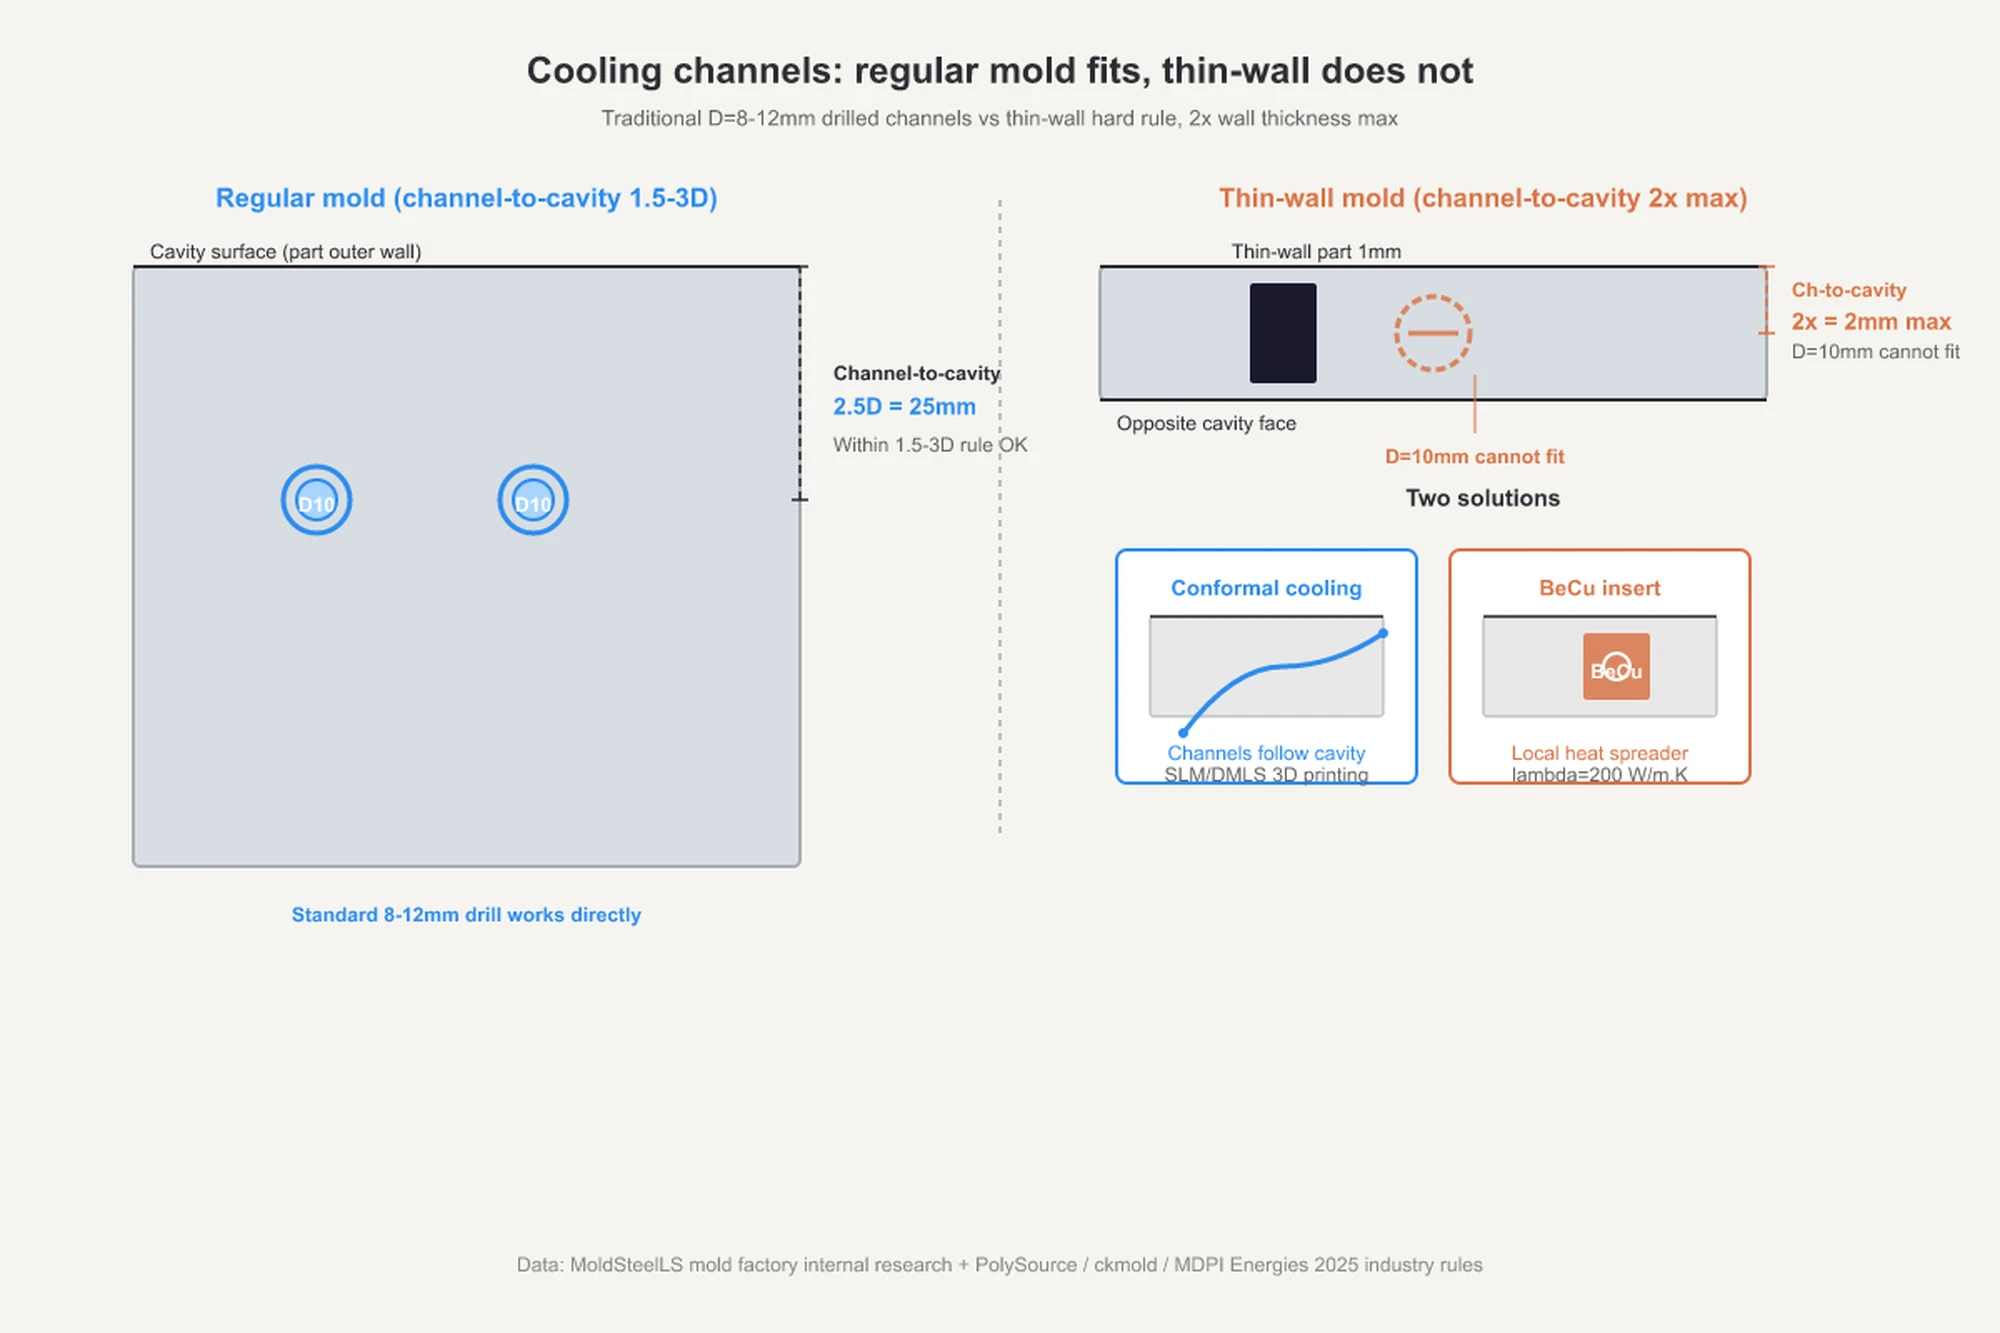
- Khoảng cách từ tâm kênh đến bề mặt lòng khuôn ≤ 2 lần độ dày thành, dựa trên quy tắc thiết kế của CK Mold. Với thành dày 1 mm, khoảng cách phải ≤2 mm. Khoan thông thường 8-12 mm không thể đạt được điều này. Các lựa chọn là làm mát đối lưu (conformal cooling) hoặc chèn BeCu.
- Chênh lệch nhiệt độ giữa kênh làm mát và bề mặt khoang khuôn ≤2 °C, dựa trên PTI.tech và MDPI Energies 2025. Khi chênh lệch vượt quá 2 °C, biến dạng cong vênh (warpage) tăng mạnh. Đây là nguyên nhân chính gây ra biến dạng kích thước ở các chi tiết thành mỏng.
Tại sao lại nhấn mạnh Re > 4000 một cách riêng biệt? Dưới dòng chảy tầng, hiệu suất truyền nhiệt thấp hơn vài lần so với dòng chảy rối. Một tài liệu tham khảo kỹ thuật nhanh chóng sẽ làm rõ vấn đề. Trong một kênh 10 mm với nước chảy ở tốc độ 2 m/s, Re khoảng 17.000, cao hơn nhiều so với ngưỡng 4000. Ở tốc độ 0,4 m/s trong cùng kênh 10 mm đó, Re giảm xuống dưới 4000, và hiệu quả làm mát có thể giảm đi một nửa. Các nhà thiết kế khuôn cần tính toán con số này trong giai đoạn thiết kế làm mát.
Tại sao khoảng cách kênh được đặt ở 3-4D? Nếu các kênh quá gần, việc làm mát sẽ đồng đều hơn, nhưng chi phí gia công tăng mạnh. Nếu chúng quá xa, việc làm mát sẽ không đồng đều, và chi tiết sẽ bị biến dạng sau khi đẩy ra. Khoảng 3-4D là điểm cân bằng của ngành. Alpine Mold đưa ra 3-5D, trong khi PolySource và tài liệu PMC đưa ra 3-4D. Khoảng 3-4D thận trọng hơn là lựa chọn an toàn hơn.
Tại Sao Thép Làm Khuôn Cũng Cần Nâng Cấp
Các điều kiện xử lý khắc nghiệt của các chi tiết thành mỏng, áp suất khoang khuôn 25-35 kpsi và thời gian điền đầy dưới 0.5 giây, tác động trực tiếp lên thép khuôn. P20 là loại thép chủ lực cho các khuôn tiêu chuẩn, nhưng không đủ cho các ứng dụng thành mỏng có yêu cầu cấu trúc cao. P20 thiếu độ bền uốn cần thiết. Dưới áp suất phun, khuôn có thể biến dạng đàn hồi khoảng 0.025 mm. Trong thuật ngữ xưởng, điều này được gọi là "khuôn thở" (mold breathing). Đối với các chi tiết thành mỏng, biến dạng đó có thể dẫn đến bavia (flash), theo cả LongTeam và CK Mold.
Lộ trình nâng cấp thường có ba cấp độ:
| Mác thép | HRC điển hình | Ứng dụng | Nguồn |
|---|---|---|---|
| H13 | 48-52 | Khuôn thành mỏng cường độ cao đa năng | LongTeam + Sản phẩm đúc nhựa tùy chỉnh |
| S7 | 54-58 | Các chi tiết thành mỏng chịu va đập cao | Gia công nhựa tùy chỉnh + Khuôn điện cực + ZetarMold |
| S136 | 48-52 | Chi tiết thành mỏng có độ bóng cao hoặc bề mặt gương | Dữ liệu Moldsteells: Thông số kỹ thuật thép khuôn thành mỏng |
| NAK80 | 37-43, đã tôi sẵn | Chi tiết thành mỏng có độ bóng cao và sản xuất số lượng vừa phải | Được sử dụng rộng rãi trong ngành; ghi nhận của Moldsteells, cùng phân khúc thép khuôn thành mỏng |
Moldsteells có thể sản xuất nhất quán S136 và NAK80, như đã nêu trong hồ sơ về các thông số khuôn thành mỏng của mình. Đây là những lựa chọn tiêu chuẩn cho các dự án thành mỏng, độ bóng cao.
Nâng cấp thép làm tăng chi phí khuôn, nhưng điều này là cần thiết. Dưới áp suất khoang khuôn cao của quá trình ép phun thành mỏng, thép P20 có thể biến dạng 0,001 inch, tương đương 0,025 mm, và làm hỏng một lô sản xuất. Tác động chi phí lớn hơn nhiều so với chi phí nâng cấp thép.
Làm mát theo biên dạng so với Lõi khuôn BeCu: Cách thực hiện so sánh chi phí-lợi ích
Khi một xưởng khuôn tiêu chuẩn không thể đạt được hiệu quả làm mát đủ gần cho chi tiết thành mỏng, thường chỉ có hai lựa chọn: làm mát theo biên dạng và lõi BeCu. Sự đánh đổi giữa lợi ích và chi phí là rất rõ ràng.
Lợi ích của hệ thống làm mát đồng hình:Dựa trên nhiều nguồn, PTI.tech ở mức 10-40%, thử nghiệm CFD của MDPI Energies 2025 ở mức -18.7%, đánh giá của PatSnap ở mức 30-63%, Xometry ở mức 30-50% và đánh giá của Castman lên đến 70%, một phạm vi thận trọng là giảm 10-40% thời gian làm mát. Trường hợp thực tế được trích dẫn nhiều nhất là việc Renishaw thiết kế lại khuôn vỏ máy rửa áp lực Kärcher K2 với hệ thống làm mát theo biên dạng. Thời gian làm mát giảm từ 22 giây xuống 10 giây, giảm 55%. Tổng thời gian chu kỳ giảm từ 52 giây xuống 37 giây, giảm 29%. Nhiệt độ thành giảm 40-70 °C. Trường hợp ban đầu của Renishaw xác nhận cả ba con số này. Renishaw đã áp dụng làm mát theo biên dạng để đáp ứng mục tiêu sản lượng mở rộng là 12.000 chi tiết mỗi ngày. Đây không phải là một điều chỉnh quy trình mà là một yêu cầu về năng lực sản xuất.
Lợi ích của các chi tiết chèn BeCu:Đồng berili, như các loại C17200 và C17510, có độ dẫn nhiệt từ 180-250 W/m·K. Con số này cao hơn nhựa khoảng 1000 lần, theo Thermtest Asia, Autodesk và Nature 2025. Được sử dụng làm bộ tản nhiệt cục bộ được chèn vào các điểm nóng, BeCu có chi phí sửa đổi khuôn tương đối thấp cho mỗi chi tiết. Tuy nhiên, nó chỉ giải quyết các vấn đề làm mát cục bộ. Việc làm mát đồng đều trên toàn bộ khuôn vẫn phụ thuộc vào thiết kế kênh làm mát đồng hình.
Khoảng chi phí:Theo kinh nghiệm chung trong ngành, bao gồm cả các phương pháp gia công đắp lớp, làm mát thông thường không làm tăng thêm chi phí; các lõi khuôn BeCu thường làm tăng chi phí khuôn khoảng 5-15% cho mỗi bộ khuôn; một lõi thép hợp kim niken in 3D với làm mát theo biên dạng, chẳng hạn như quy trình SLM hoặc DMLS của Renishaw, thường làm tăng chi phí khuôn khoảng 30-80% cho mỗi bộ khuôn. Đây là một phạm vi kinh nghiệm trong ngành hơn là một giá trị được hỗ trợ bởi các nguồn định lượng độc lập, vì vậy nó nên được coi là một quy tắc chung.
Cách lựa chọn:Nếu chi tiết có ba điểm nóng quan trọng trở xuống, lõi BeCu thường hiệu quả chi phí hơn. Nếu các điểm nóng trải rộng khắp chi tiết, hoặc độ dày thành ≤1 mm trên một diện tích lớn, làm mát theo hình dạng là cần thiết.
Làm mát theo biên dạng không có nghĩa là khuôn được in 3D. Đây là một hiểu lầm phổ biến trong ngành. Làm mát theo biên dạng là kết quả, là một đường dẫn làm mát tuân theo đường viền lòng khuôn. Nó có thể đạt được bằng lõi khuôn in 3D sử dụng SLM hoặc DMLS, bằng bố cục lai kết hợp các tấm chèn BeCu với các kênh khoan truyền thống, hoặc bằng các kênh cong được phay bằng dụng cụ chuyên dụng. In 3D chỉ là một trong các phương pháp sản xuất.
Lưu ý: Làm mát theo biên dạng không giống với RHCM (ép phun chu kỳ nhiệt nhanh) dành cho khuôn có độ bóng cao. Làm mát theo biên dạng giải quyết vấn đề làm mát không đều và thời gian chu kỳ dài. RHCM sử dụng hơi nước hoặc nước nóng để thay đổi nhiệt độ khuôn và cải thiện độ bóng bề mặt. Vấn đề đầu tiên là về hiệu quả làm mát. Vấn đề thứ hai là quy trình chất lượng bề mặt. Chúng là hai lộ trình quy trình hoàn toàn khác nhau.
Có đáng để đưa mô phỏng Moldflow lên giai đoạn đầu không?
Đây là bước mà người mua thường bỏ qua nhất, và là điều mà các xưởng khuôn hiếm khi tự mình đề cập.
Có một con số phổ biến trong ngành: khoảng 40% lỗi chi tiết thành mỏng có thể bắt nguồn từ lỗi thiết kế độ dày thành. LongTeam trích dẫn SilkBridge 2025, trong khi EvokPoly trích dẫn Fictiv, và ZetarMold độc lập đạt được cùng một kết luận. 60% còn lại được chia giữa thiết kế cổng và kênh dẫn, gây ra đường hàn và cháy, và thiết kế hệ thống làm mát, gây ra cong vênh và lõm. Hầu hết các vấn đề này có thể được loại bỏ trong quá trình DFM (thiết kế để sản xuất) nếu có người chạy mô phỏng trước.
So sánh chi phí giữa mô phỏng sớm (front-loaded simulation) và hiệu chỉnh ở giai đoạn T1, dựa trên kinh nghiệm kỹ thuật của LongTeam, như sau:
- Phương pháp tiếp cận từ giai đoạn đầu:Trước khi gia công thép, hãy sử dụng phần mềm mô phỏng dòng chảy Moldflow của Autodesk hoặc các nền tảng tương đương như Moldex3D hoặc Cadmould 3D-F để mô phỏng thời gian điền đầy, đường hàn, bẫy khí, làm mát không đều và phân bố cong vênh. Nếu có vấn đề, hãy chỉnh sửa dữ liệu 3D. Chi phí sửa chữa là bằng không.
- Hiệu chỉnh giai đoạn T1:Dựa trên kinh nghiệm kỹ thuật của LongTeam, việc thay đổi một vị trí cổng phun hoặc một đường làm mát tại T1 thường làm tăng chi phí khuôn lên $8,000-$25,000 và trì hoãn chương trình từ 4-6 tuần. Đây là con số dựa trên kinh nghiệm thực tế chứ không phải từ một nguồn định lượng độc lập. Autodesk chỉ hỗ trợ quan điểm này về mặt định tính bằng cách lưu ý rằng mô phỏng giúp tránh chi phí làm lại.
Sử dụng số liệu của LongTeam để kiểm tra độ nhạy: nếu một dự án có chi phí khuôn là 300.000 RMB và lợi nhuận là 80.000 RMB, thì một lần chỉnh sửa T1 gây chậm trễ bốn tuần trong thời điểm thị trường và làm tăng thêm khoảng $15.000 chi phí (khoảng 110.000 RMB) có thể xóa sạch lợi nhuận của toàn bộ đơn hàng. Một mô phỏng Moldflow thường chỉ tốn khoảng một phần mười chi phí gia công lại khuôn, và chênh lệch thời gian là khoảng bốn tuần so với hai ngày.
Moldflow không phải là nền tảng duy nhất. Autodesk Moldflow, Moldex3D của CoreTech System và Cadmould 3D-F của Simcon là ba lựa chọn phổ biến nhất hiện nay. Tất cả đều có thể mô phỏng quá trình điền đầy, làm mát và biến dạng. Lựa chọn thực tế phụ thuộc vào phần mềm mà kỹ sư thành thạo nhất.
Trong quy trình của Moldsteells, phân tích Moldflow là một bước bắt buộc sau khi xem xét DFM, không phải là một tùy chọn, như đã nêu trong hồ sơ quy trình dự án của công ty. Về mặt gia công, công ty sử dụng máy ép phun 90-260 tấn, phù hợp cho các bộ phận thành mỏng với độ dày thành từ 1-3 mm, cùng với một máy EDM lỗ nhỏ Xiufeng CNC3545, có thể hỗ trợ công việc đường làm mát cơ bản cho các bố cục làm mát phù hợp (conformal cooling). Đối với khuôn thành mỏng, mô phỏng tiền kỳ, thiết kế kênh làm mát và tải trọng máy phải hoạt động đồng bộ.
Danh mục kiểm tra nghiệm thu khuôn thành mỏng: Đáp ứng 4 mục này và quá trình làm mát sẽ ổn định
Dưới đây là danh sách kiểm tra chấp nhận thực tế bốn bước dành cho kỹ sư khách hàng, dựa trên kinh nghiệm trong ngành và được hỗ trợ bởi PTI.tech, MDPI, CK Mold và PolySource:
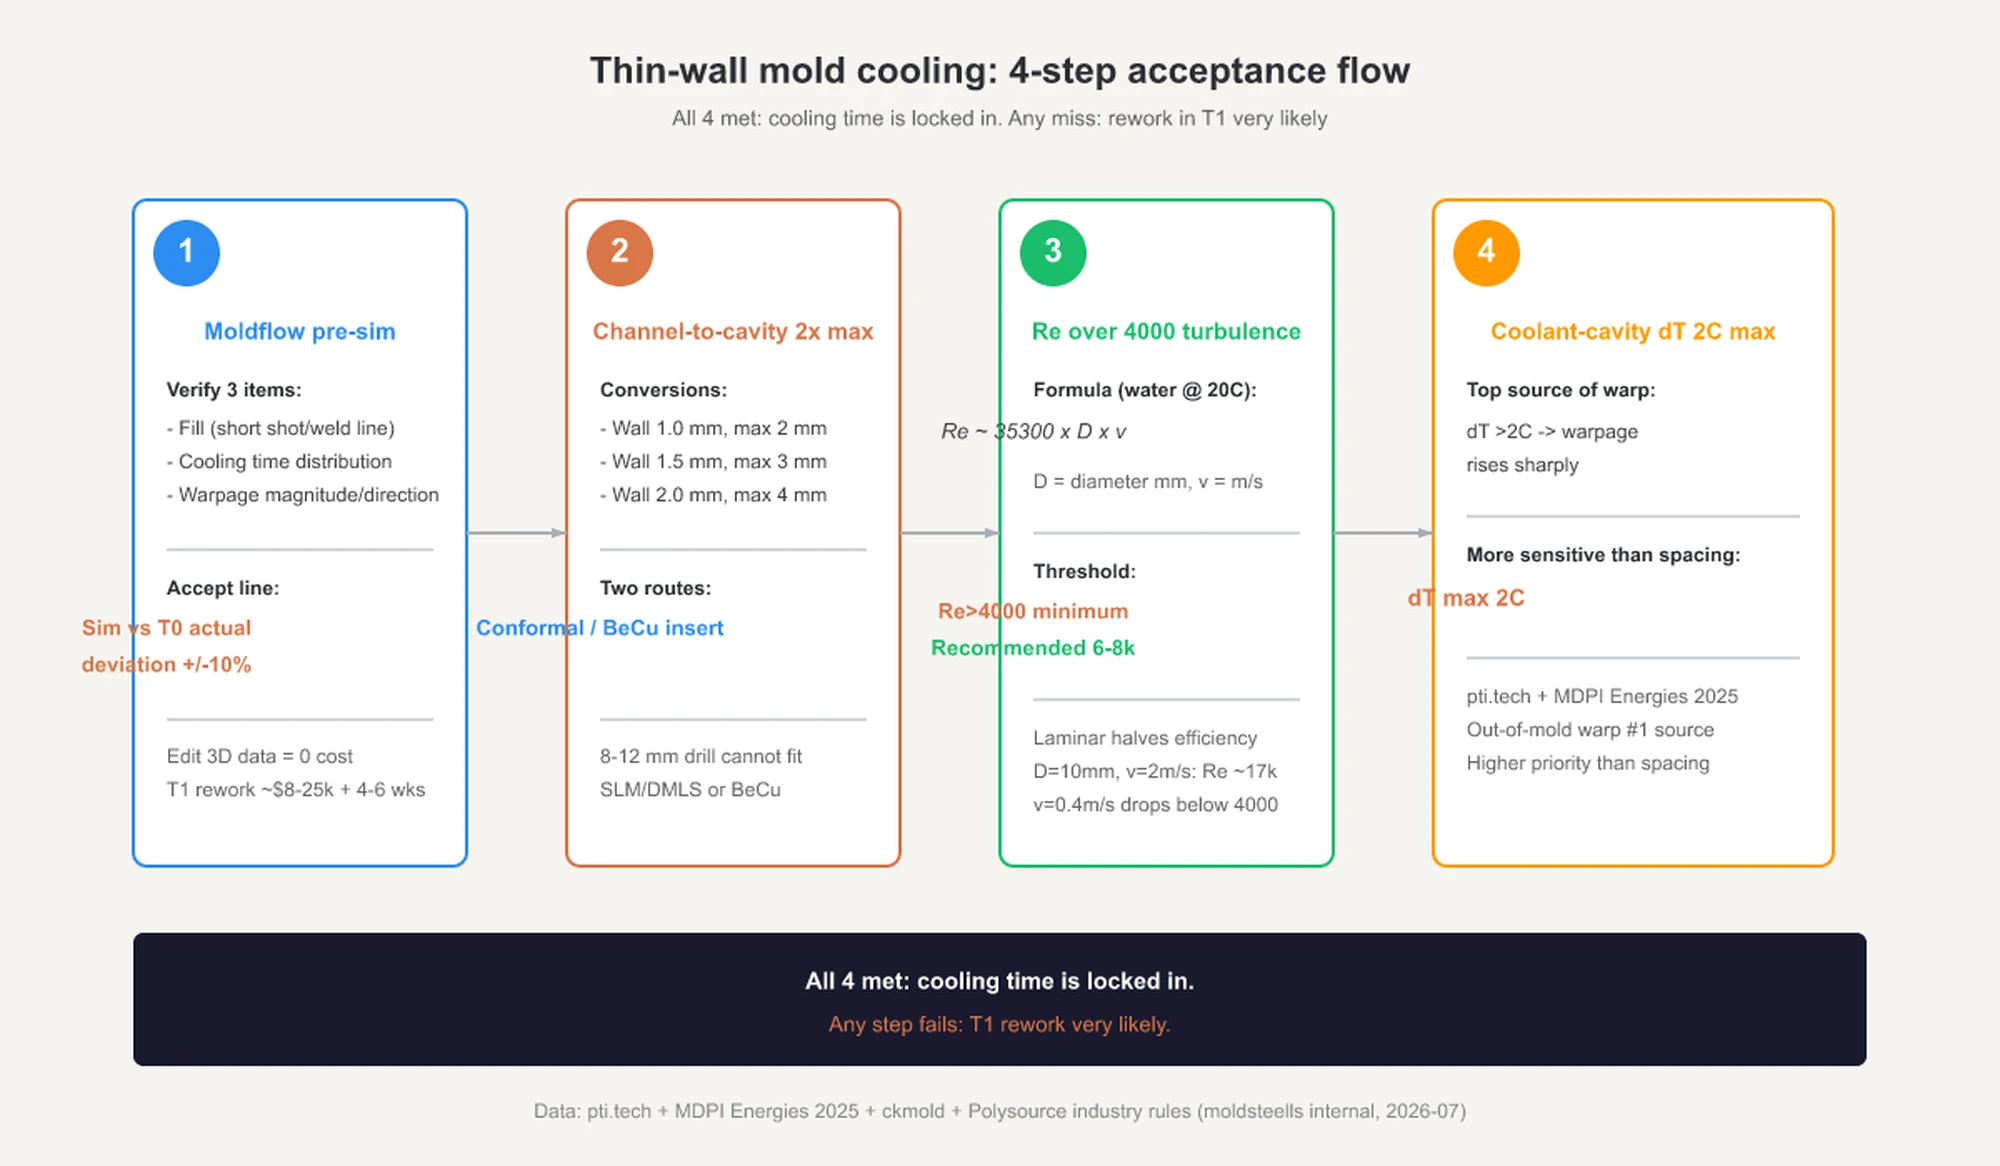
- Thực hiện mô phỏng Moldflow ngay từ đầu:Xác minh điền đầy, thiếu liệu, đường hàn và bẫy khí; làm mát, phân bố thời gian và gradient nhiệt độ; và cong vênh, bao gồm lượng và hướng biến dạng. Độ lệch giữa báo cáo mô phỏng và dữ liệu thử nghiệm T0 phải nằm trong khoảng ±10%.
- Khoảng cách từ tâm kênh đến bề mặt lòng khuôn ≤ 2 lần độ dày thành:Đối với thành dày 1 mm, giới hạn là ≤2 mm. Đối với thành dày 1,5 mm, giới hạn là ≤3 mm. Nếu không thể đạt được khoảng cách đó, hãy chuyển sang làm mát theo biên dạng hoặc chèn đồng berili.
- Dòng chảy rối trong kênh làm mát, Re > 4000, khuyến nghị 6000-8000:Sử dụng D, đường kính kênh tính bằng mm, và v, vận tốc tính bằng m/s, để ước tính Re ≈ 35300 × D × v cho nước ở khoảng 20 °C. Nếu Re dưới 4000, hãy gửi lại để gia công lại. Hiệu quả làm mát có thể giảm hơn một nửa.
- Chênh lệch nhiệt độ giữa kênh làm mát và bề mặt khoang khuôn ≤2 °C:Khi chênh lệch vượt quá 2 °C, biến dạng cong vênh tăng mạnh. Đây là nguyên nhân hàng đầu gây biến dạng sau khi đẩy sản phẩm và thậm chí còn nhạy cảm hơn khoảng cách kênh.
Nếu cả bốn yếu tố đều phù hợp, thời gian làm mát thường ổn định. Nếu bất kỳ yếu tố nào không phù hợp, khả năng cao khuôn sẽ cần điều chỉnh tại T1.
Phụ lục: Bảng tham khảo độ dày thành × thời gian làm mátđối với khuôn thành mỏng trong điều kiện xử lý tiêu chuẩn, chỉ để kiểm tra:
| Độ Dày Thành | Thời gian làm mát | Tỷ lệ thời gian chu kỳ | Giới hạn cứng cho khoảng cách từ kênh đến bề mặt |
|---|---|---|---|
| 0.5-0.8 mm | 2-3 giây | 70%+ | ≤1-1.6 mm, yêu cầu làm mát theo biên dạng hoặc BeCu |
| 1.0-1.5 mm | 3-6 giây | 65-75% | ≤2-3 mm, cần làm mát theo biên dạng trong hầu hết các trường hợp |
| 1.5-2.0 mm | 5-8 giây | 60-70% | ≤3-4 mm, các kênh làm mát thông thường hầu như không khả thi |
| 2.0-3.0 mm, giới hạn trên cho khuôn tiêu chuẩn | 8-15 giây | 60-80% | 1.5-3D, phạm vi tiêu chuẩn cho các kênh làm mát thông thường |
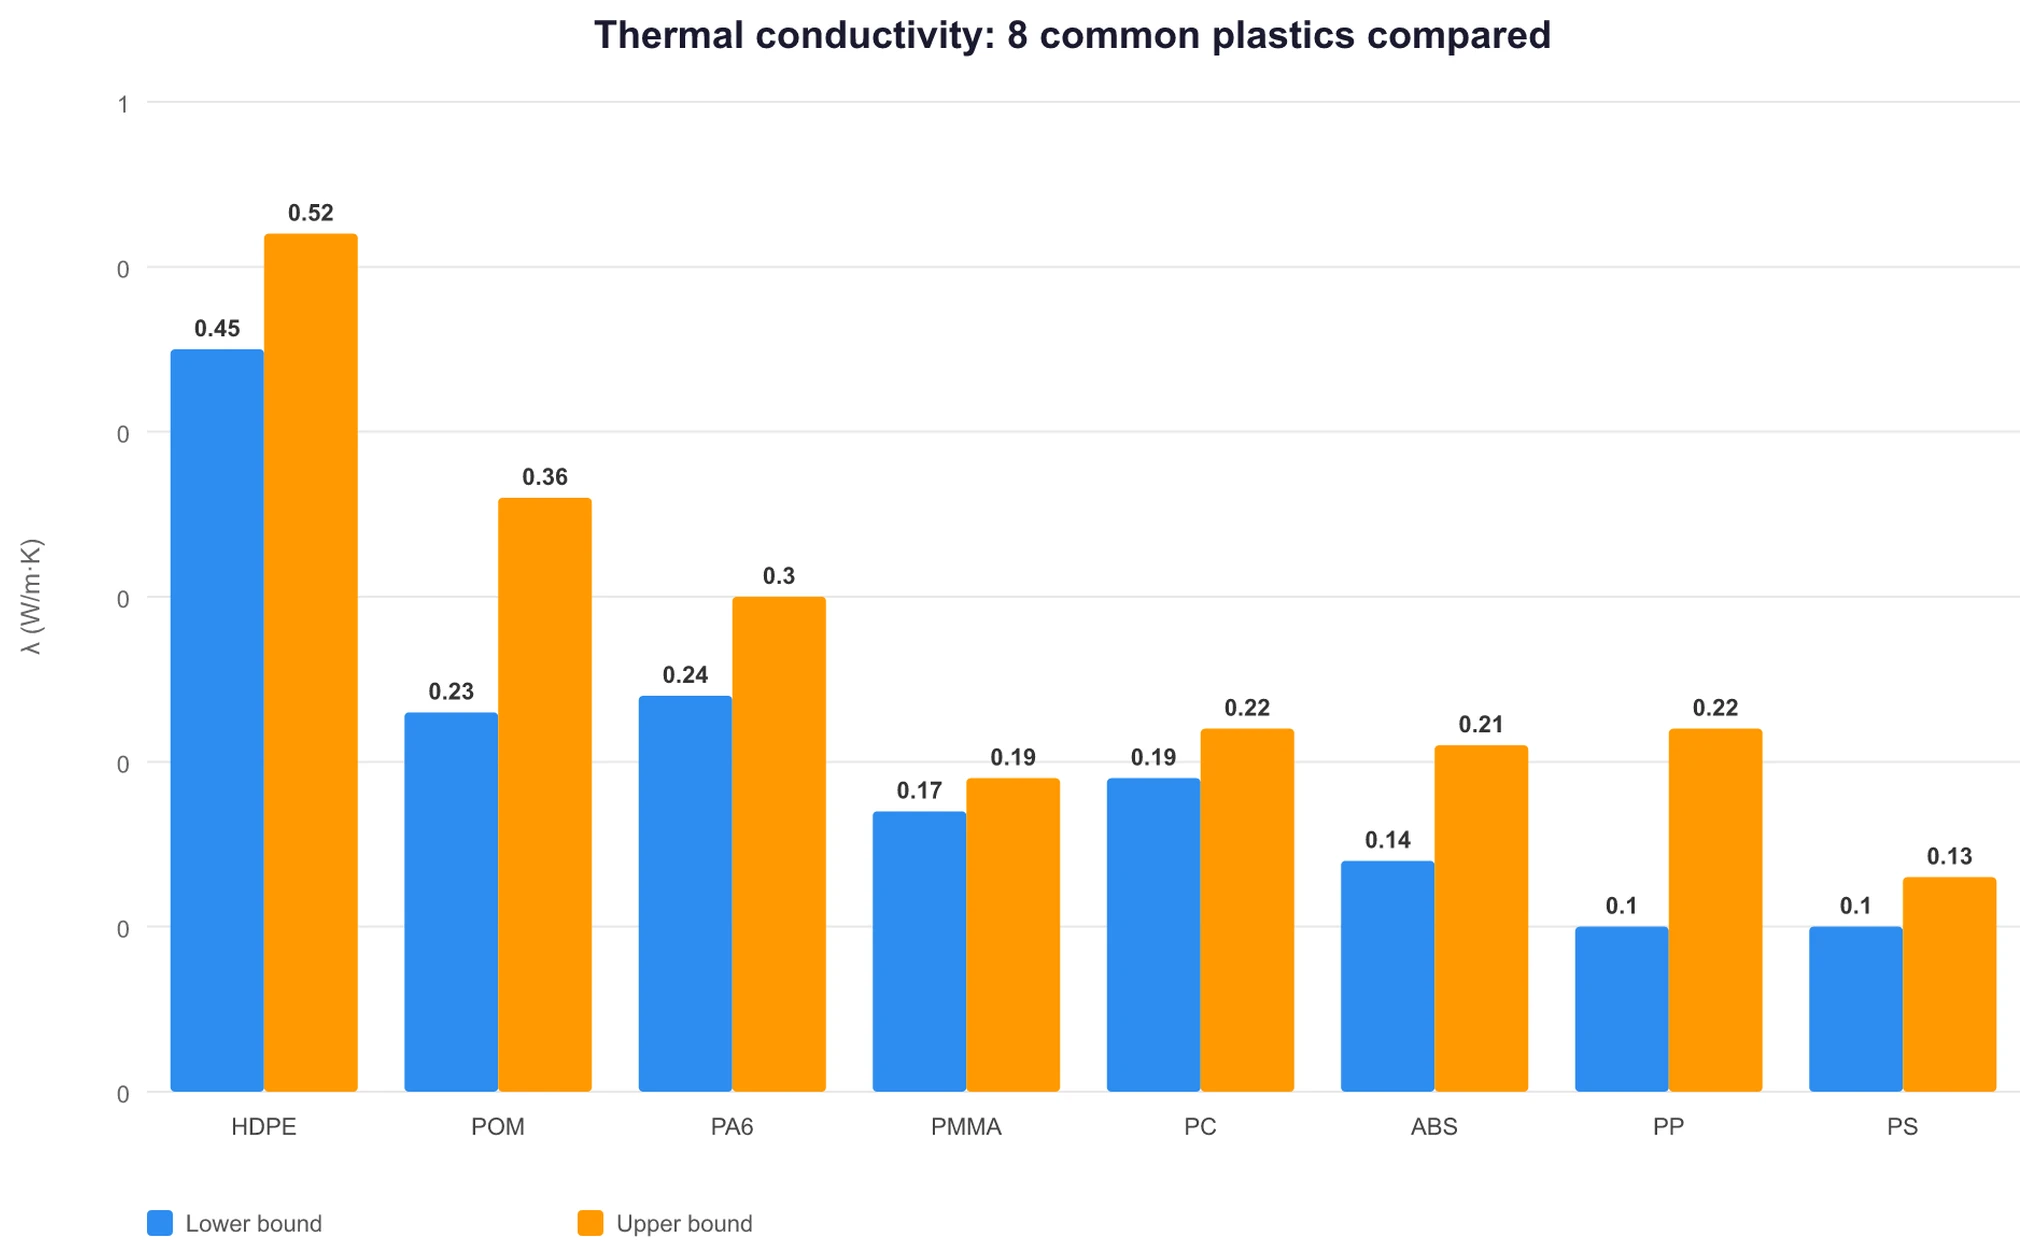
Phụ lục: Tham khảo nhanh về độ dẫn nhiệt của các loại nhựa thông thường, từ Thermtest Asia, trích dẫn Lasance 2001:
| Vật liệu | Độ dẫn nhiệt λ, W/m·K | Phù hợp cho thành mỏng |
|---|---|---|
| ABS | 0.14-0.21 | Đa năng; yêu cầu MFR ≥30 |
| PC | 0.19-0.22 | Độ chảy trung bình; cần các loại vật liệu biến tính có MFR cao cho thành mỏng |
| PA6 | 0.24-0.30 | Với sợi thủy tinh, độ dẫn nhiệt tăng lên 0.36-0.5, tức là tăng 1.5-2 lần, dựa trên các giá trị từ bảng dữ liệu BASF Ultramid B3EG6. |
| POM | 0.23-0.36 | Dòng chảy tương đối yếu; sử dụng thận trọng với thành mỏng |
| PP | 0.1-0.22 | Dòng chảy tối ưu; phù hợp nhất cho các thành mỏng ≤0.6 mm |
| HDPE | 0.45-0.52 | Dòng chảy tốt và độ dẫn nhiệt cao nhất; ưu tiên cho thành mỏng |
| PS | 0.1-0.13 | Dòng chảy tốt nhưng giòn; thường được sử dụng trong bao bì thành mỏng |
| PMMA | 0.17-0.19 | Phổ biến trong các bộ phận quang học; cần chú ý nứt do ứng suất ở các thành mỏng |
Sự đánh đổi khi gia cường sợi thủy tinh: ABS GF 30% có mô đun uốn từ 5,8-6,9 GPa, dựa trên Oxford Polymers là 5,86 GPa và eFunda là 6,9 GPa, so với khoảng 2,0 GPa đối với ABS nguyên chất, tăng gần gấp ba lần. HDT tăng từ 80 °C lên 104-109 °C. Độ cứng và khả năng chịu nhiệt đều được cải thiện, nhưng khả năng chảy kém đi và độ co ngót dị hướng tăng lên, dẫn đến cong vênh nhiều hơn. Đối với các chi tiết thành mỏng, sự đánh đổi này cần được đánh giá cẩn thận.
Câu hỏi thường gặp: 7 câu hỏi phổ biến nhất về làm mát khuôn thành mỏng
Q1: Thời gian làm mát trong khuôn thành mỏng có thực sự chiếm 60-80% của chu kỳ không?
Đúng vậy. Nhiều nguồn đặt nó trong khoảng 60-80%: RJG ở mức 80-85%, Aco Mold ở mức 70-80%, EvokPoly ở mức 60-80%, và MDPI Energies 2025 với giới hạn trên là 80%. Các chi tiết thành mỏng có chu kỳ ngắn, vì vậy thời gian làm mát tuyệt đối có thể được rút ngắn xuống còn 3-6 giây, nhưng tỷ lệ của nó trong tổng thời gian chu kỳ thậm chí có thể cao hơn. Cải thiện quá trình làm mát là một trong những cách trực tiếp nhất để giảm thời gian chu kỳ.
Q2: Nếu thành mỏng hơn làm mát nhanh hơn, tại sao chúng lại khó kiểm soát hơn?
Thời gian làm mát giảm theo quy luật bình phương, tw = const·s², nhưng giới hạn chặt chẽ về khoảng cách từ kênh đến bề mặt cũng giảm theo độ dày thành. Với độ dày thành 1 mm, tâm kênh làm mát phải nằm trong phạm vi 2 mm so với bề mặt lòng khuôn. Mũi khoan thông thường 8-12 mm không thể đặt vừa vào đó. Điều đó có nghĩa là làm mát theo biên dạng hoặc các tấm chèn BeCu trở nên cần thiết, và cả yêu cầu về thiết bị lẫn chi phí khuôn đều tăng lên một cấp độ mới.
Q3: Làm mát theo hình dạng có luôn yêu cầu khuôn in 3D không?
Không. Làm mát theo biên dạng là kết quả của các kênh làm mát tuân theo đường viền khoang khuôn. Có ba phương pháp triển khai: lõi khuôn in 3D sử dụng công nghệ sản xuất bồi đắp SLM hoặc DMLS, sự kết hợp giữa các chèn BeCu và khoan thông thường, hoặc các đường làm mát cong được gia công phay bằng dụng cụ đặc biệt. In 3D chỉ là một trong các phương pháp này.
Q4: Đồng Beryli độc hại. Các xưởng khuôn có sẵn lòng sử dụng nó không?
Đồng Berili (BeCu) được sử dụng rộng rãi trong các hoạt động gia công dạng rắn như gia công cơ khí, phay và lắp ráp chi tiết chèn dưới sự kiểm soát vệ sinh công nghiệp tiêu chuẩn, bao gồm cắt ướt, thông gió và thiết bị bảo hộ cá nhân. Đây là quy trình thông thường trong ngành. Các loại BeCu phổ biến như C17200 và C17510 có kinh nghiệm xử lý đã được chứng minh. Rủi ro chính là hít phải bụi trong quá trình gia công. Một chi tiết chèn rắn được sử dụng bên trong khuôn là an toàn khi vận hành.
Q5: Mô phỏng Moldflow từ giai đoạn đầu tốn bao nhiêu?
Dịch vụ mô phỏng được định giá theo độ phức tạp của dự án. Đối với một chi tiết thành mỏng đơn lẻ, mức giá thị trường thường dao động từ vài nghìn đến khoảng mười nghìn RMB, tùy thuộc vào nhà cung cấp và phạm vi dịch vụ. So với việc sửa chữa khuôn T1, mà theo kinh nghiệm kỹ thuật của LongTeam có chi phí từ $8.000-$25.000 cộng thêm 4-6 tuần, chi phí mô phỏng chỉ bằng khoảng một phần mười.
Q6: Moldsteells có thể sản xuất những loại chi tiết thành mỏng nào?
Hồ sơ của công ty cho biết họ có thể chế tạo khuôn thành mỏng. Theo các thông số khuôn thành mỏng được liệt kê, máy ép phun 90-260 tấn phù hợp cho các bộ phận thành mỏng với độ dày thành từ 1-3 mm. Một máy EDM lỗ nhỏ Xiufeng CNC3545 có sẵn để thực hiện công việc đường làm mát cơ bản liên quan đến làm mát phù hợp. Phân tích Moldflow là một bước bắt buộc sau khi xem xét DFM. Về phía thép khuôn, S136 và NAK80 là những lựa chọn tiêu chuẩn cho công việc thành mỏng, độ bóng cao. Nếu có bản vẽ chi tiết thành mỏng, tệp 3D và danh sách vật liệu có thể được xem xét để xác định khái niệm làm mát trong giai đoạn DFM.
Q7: Khuôn thành mỏng có giống như khuôn bóng cao RHCM không?
Không. Khuôn thành mỏng được dùng cho các chi tiết đúc phun có độ dày thành ≤1.5 mm hoặc tỷ lệ L/t >150:1, trong đó vấn đề cốt lõi là đưa các kênh làm mát đủ gần với khoang khuôn. Khuôn bóng cao sử dụng công nghệ ép phun chu trình nhiệt nhanh (RHCM) dựa vào hơi nước hoặc nước nóng để thay đổi nhiệt độ khuôn nhanh chóng, thường từ 80 °C đến 200 °C, nhằm loại bỏ các đường hàn bề mặt và cải thiện độ bóng. Lộ trình quy trình, thiết lập thiết bị và cấu trúc chi phí là khác nhau. Làm mát theo biên dạng giải quyết vấn đề thứ nhất. Hệ thống RHCM dựa trên hơi nước giải quyết vấn đề thứ hai. Chúng không nên được coi là cùng một thứ.





