
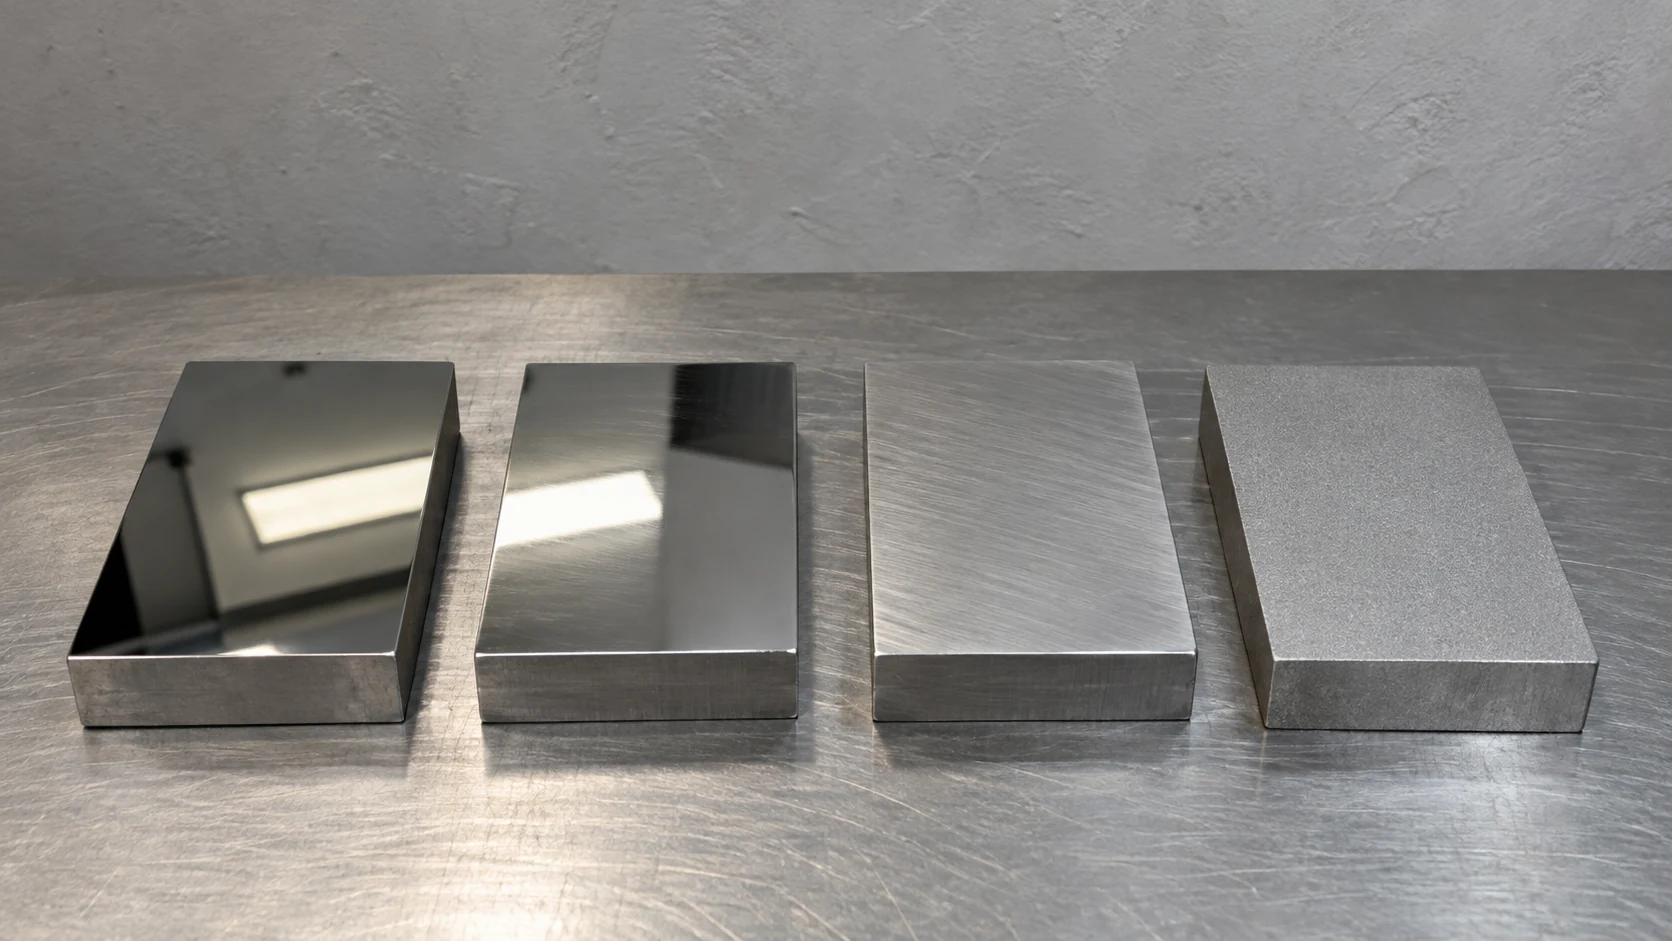
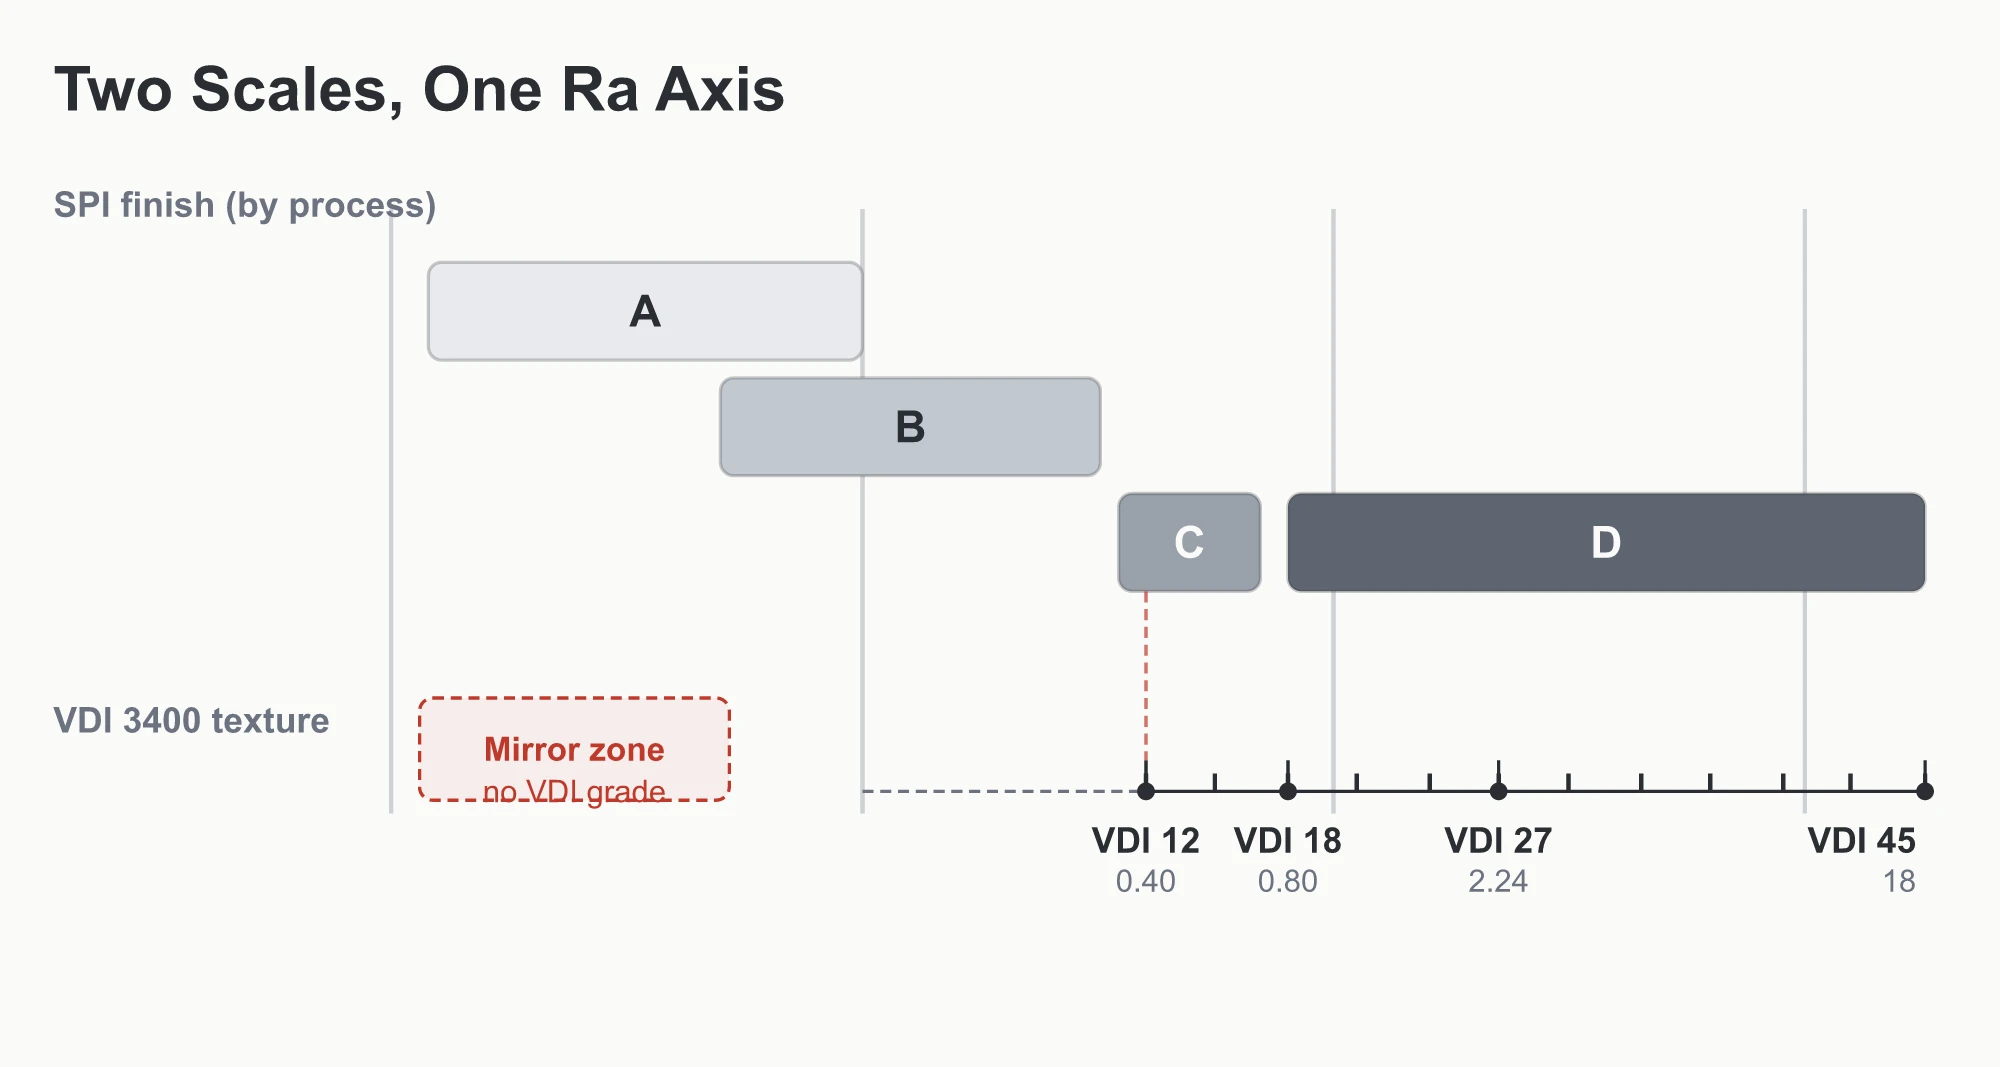
Wenn eine Zeichnung SPI A3 oder VDI 27 spezifiziert, verfehlt die Frage „Wie glänzend ist es?“ den Kern der Sache. Die SPI-Oberflächengüteklassen für Formen, ursprünglich von der Society of the Plastics Industry in den Vereinigten Staaten festgelegt, beschreiben hauptsächlich Polierverfahren und das Erscheinungsbild. VDI 3400, herausgegeben vom Verein Deutscher Ingenieure, wurde ursprünglich zur Klassifizierung von Texturen der Funkenerosion (EDM) verwendet und wird heute auch häufig zur Beschreibung der Rauheit geätzter Oberflächen eingesetzt. Die beiden Systeme überschneiden sich nur in einigen Ra-Oberflächenrauheitsbereichen und können nicht präzise umgerechnet werden.
SPI A1 ist eine Spiegelpolitur, während A2 und A3 Hochglanzpolituren sind. Bei VDI deutet eine höhere Zahl auf eine gröbere Textur hin. SPI A1 und A2 haben keine entsprechende VDI-Güte.
Wie man die vier SPI-Kategorien und zwölf Güteklassen liest
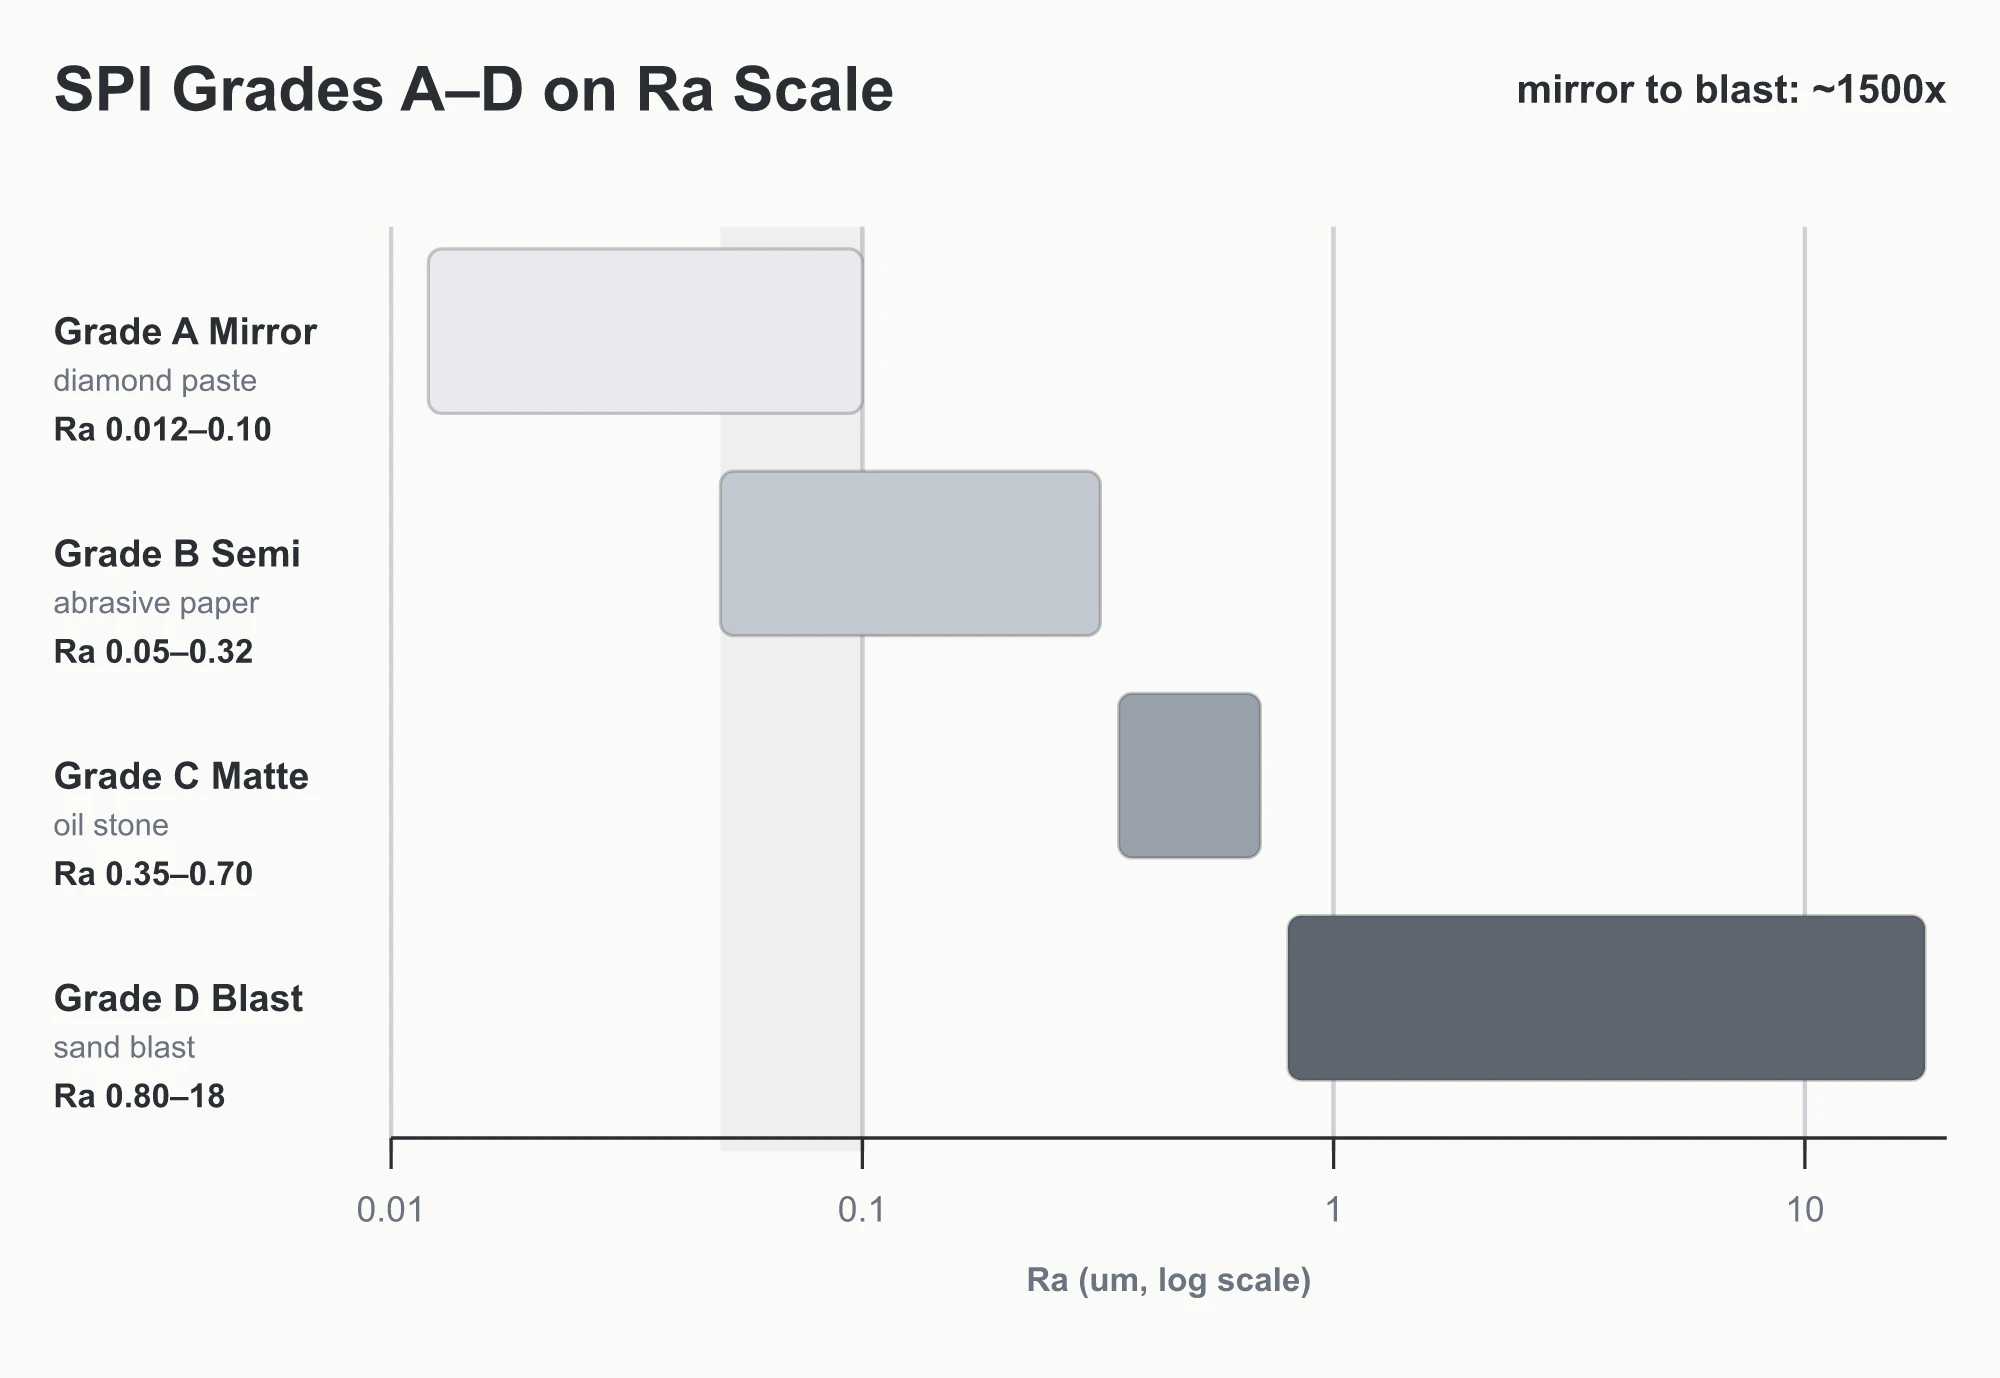
SPI unterteilt die Oberfläche einesSpritzgießwerkzeugein vier Kategorien und zwölf Güteklassen: Kategorie A verwendet Diamantpaste, B verwendet Schleifpapier, C verwendet Poliersteine und D verwendet Strahlmittel. Folglich sind selbst dort, wo sich die Ra-Bereiche von A3 und B1 überschneiden, ihre Oberflächenstrukturen und ihr Erscheinungsbild nicht identisch.
| Güte | Bearbeitungsverfahren | Ra (µm) | Erscheinungsbild |
|---|---|---|---|
| A1 | 3 µm (ca. 6000er Körnung) Diamantpaste | 0.012–0.025 | Spiegelglanz |
| A2 | 6 µm (ca. 3000er Körnung) Diamantpaste | 0.025–0.05 | Hochglanz |
| A3 | 12 µm oder 15 µm (ca. 1200er Körnung) Diamantpaste | 0.05–0.10 | Hochglanz |
| B1 | Schleifpapier mit 600er Körnung | 0.05–0.10 | Seidenglanz |
| B2 | 400er Körnung Schleifpapier | 0.10–0.15 | Seidenglanz |
| B3 | 320er Körnung Schleifpapier | 0.28–0.32 | Seidenglanz |
| C1 | Polierstein mit 600er Körnung | 0.35–0.40 | Matt |
| C2 | Polierstein mit 400er Körnung | 0.45–0.55 | Matt |
| C3 | 320er Körnung Polierstein | 0.63–0.70 | Matt |
| D1 | Glasperlenstrahlen Nr. 11 | 0.80–1.00 | Feine gestrahlte Textur |
| D2 | Aluminiumoxidstrahlen Nr. 240 | 1.00–2.80 | Gestrahlte Textur |
| D3 | Aluminiumoxidstrahlen Nr. 24 | 3.20–18.0 | Grobe gestrahlte Textur |
Handbücher von Drittanbietern und ältere Kundenzeichnungen verwenden gelegentlich „A0“. Dies ist eine nicht standardisierte, unternehmensdefinierte Güteklasse und gehört nicht zu den zwölf offiziellen SPI-Güteklassen von A1 bis D3. Wenn eine Zeichnung A0 spezifiziert, bitten Sie den Kunden, einen Ziel-Ra-Wert, ein genehmigtes Muster oder ein Foto bereitzustellen, anstatt davon auszugehen, dass A0 A1 bedeutet.
Höhere VDI-Werte weisen auf gröbere Texturen hin.
VDI 3400 wird häufig zur Beschreibung von EDM- (Funkenerosions-) oder texturierten Oberflächen verwendet. Technische Zeichnungen verwenden am häufigsten die folgenden zwölf Referenzstufen von VDI 12 bis VDI 45, in Dreierschritten:
| VDI | Ra (µm) | VDI | Ra (µm) |
|---|---|---|---|
| 12 | 0.40 | 30 | 3.15 |
| 15 | 0.56 | 33 | 4.50 |
| 18 | 0.80 | 36 | 6.30 |
| 21 | 1.12 | 39 | 9.00 |
| 24 | 1.60 | 42 | 12.50 |
| 27 | 2.24 | 45 | 18.0 |
Tiefere Texturen erhöhen im Allgemeinen den Entformungswiderstand. Bevor der Entformungswinkel in einer Zeichnung festgelegt wird, sollte der Texturierungsanbieter gebeten werden, Harz, Texturrichtung und Wandtiefe zu überprüfen, anstatt sich ausschließlich auf die VDI-Nummer zu verlassen.
SPI und VDI können nur annähernd verglichen werden
Die untenstehenden Beziehungen sind technische Annäherungen, basierend auf Ra-Bereichen, und keine Umrechnungsformel. Die vollständige VDI 3400-Reihe umfasst VDI 0–45, während Zeichnungen am häufigsten die zwölf Referenzstufen von VDI 12–45 verwenden. Aus diesem Grund enthält die Tabelle VDI 0–11, die in industriellen Anwendungen seltener vorkommen. SPI spezifiziert auch Bearbeitungsmethoden und das Erscheinungsbild, sodass zwei Oberflächen mit ähnlichen Ra-Werten sich dennoch in Reflexionsgrad und Textur unterscheiden können.
| SPI | Ungefährer VDI-Bereich | Bewertung |
|---|---|---|
| A1 | Keine Entsprechung | Spiegelglanz |
| A2 | Keine Entsprechung | Hochglanz |
| A3 | Ca. VDI 0–5 | Hochglanz |
| B1 | Ca. VDI 6 | Seidenglanz |
| B2 | Ca. VDI 7–8 | Seidenglanz |
| B3 | Ca. VDI 9–10 | Seidenglanz |
| C1 | Ca. VDI 11–12 | Fein matt |
| C2 | Ca. VDI 13–15 | Matt |
| C3 | Ca. VDI 16–17 | Matt |
| D1 | Ca. VDI 18–19 | Feine Textur |
| D2 | Ca. VDI 20–29 | Mittlere Textur |
| D3 | Ca. VDI 30–45 | Grobe Textur |
Zum Beispiel liegt VDI 27 ungefähr im Oberflächenrauheitsbereich von SPI D2. Es kann als „nahe am D2-Bereich“ beschrieben werden, aber die Zeichnung sollte nicht als D2 umgeschrieben werden. VDI 27 ist normalerweise eine gleichmäßige EDM- oder geätzte Textur, während D2 eine gestrahlte Oberfläche ist, sodass die sichtbaren Ergebnisse unterschiedlich sind.
Weshalb SPI A1 und A2 kein VDI-Äquivalent haben
In der vollständigen VDI 3400-Reihe entspricht VDI 0 einem Ra-Wert von ungefähr 0,10 µm. SPI A1 reicht von 0,012 bis 0,025 µm, und A2 reicht von 0,025 bis 0,05 µm, sodass sich keiner der Bereiche mit VDI 0 überschneidet. Die Prozesse funktionieren auch unterschiedlich. EDM erzeugt dichte Entladungskrater durch Schmelzen und Materialabtrag, was Licht streut. Spiegelpolieren entfernt schrittweise mikroskopische Spitzen und Kratzer und erzeugt eine spiegelnde Reflexion.
Selbst hochglänzende EDM-Oberflächen hinterlassen feinere, gleichmäßigere Entladungskrater und können nicht als Äquivalent zu SPI A1 oder A2 betrachtet werden. Um eine Oberfläche der Kategorie A zu liefern, sollten die festgelegten SPI-Polieranforderungen und ein von beiden Parteien genehmigtes Muster die Annahmekriterien bleiben.
SPI A1 stellt strengere Anforderungen als die Kategorien B und C an die Stahlreinheit, den Oberflächenzustand vor dem Polieren, die Umgebungsreinheit und die manuelle Prozesskontrolle. Bevor ein Angebot erstellt wird,Spritzgießwerkzeuge mit Spiegelglanz, bestätigen Sie, ob die Anforderung eine A1-Spiegelpolitur oder eine A2/A3-Hochglanzpolitur ist.
Wie man Formoberflächen in Zeichnungen spezifiziert und prüft
Als Moldsteells mehrere Lieferantenhandbücher verglichen hat, fanden wir drei Unterschiede, die leicht in derselben Tabelle vermischt werden können. Einige VDI-Tabellen zeigen die vollständige Sequenz von 0–45, während andere nur die zwölf gängigsten Referenzgüten darstellen. Einige Quellen listen A2 als Ra 0,012–0,025 µm auf, was sich mit A1 überschneidet; dieser Leitfaden verwendet den kontinuierlichen Bereich von 0,025–0,05 µm. Ungeprüfte Übersetzungen können auch eine SPI A1 Spiegelglanzpolitur mit einer VDI-Textur verwechseln. Bei widersprüchlichen Quellen ist die folgende Reihenfolge der Priorität zu beachten:
- Behalten Sie die ursprüngliche SPI- oder VDI-Bezeichnung des Kunden bei; ersetzen Sie diese nicht durch den anderen Standard.
- Geben Sie den Ziel-Ra-Bereich und das gewünschte Erscheinungsbild an: Spiegelglanz, Hochglanz, matt oder texturiert.
- Für Sichtflächen sollte ein physisches Muster oder eine von beiden Parteien genehmigte Standard-Texturplatte als primäre Abnahmereferenz verwendet werden.
- Vor der Serienproduktion ist zu vereinbaren, ob die Abnahme auf Basis der Ra-Messung, des Mustervergleichs oder beidem erfolgt.
Bei der Überprüfung einer Zeichnung ist zunächst festzulegen, ob eine polierte Hochglanzoberfläche oder eine erodierte/geätzte Textur gefordert ist. Verwenden Sie die SPI-Kategorie A für Spiegel- und Hochglanzoberflächen und die VDI-Kennzahl für texturierte Oberflächen. Beim Vergleich verschiedener Normen sollten nur die Rauheitsbereiche verglichen werden; eine annähernde Beziehung darf nicht in ein Gleichheitszeichen umgewandelt werden.
Wir sind Moldsteells, spezialisiert auf die Präzisionsformenfertigung. Wenn eine SPI-, VDI- oder Ra-Angabe auf Ihrer Zeichnung unklar ist, senden Sie uns die Zeichnung und das gewünschte Erscheinungsbild. Wir können die Oberflächenanforderungen anhand eines physischen Musters im Rahmen einer DFM-Analyse (Design for Manufacturability – fertigungsgerechtes Design) überprüfen, um Abweichungen bei Angebotserstellung und Abnahme zu reduzieren.





