
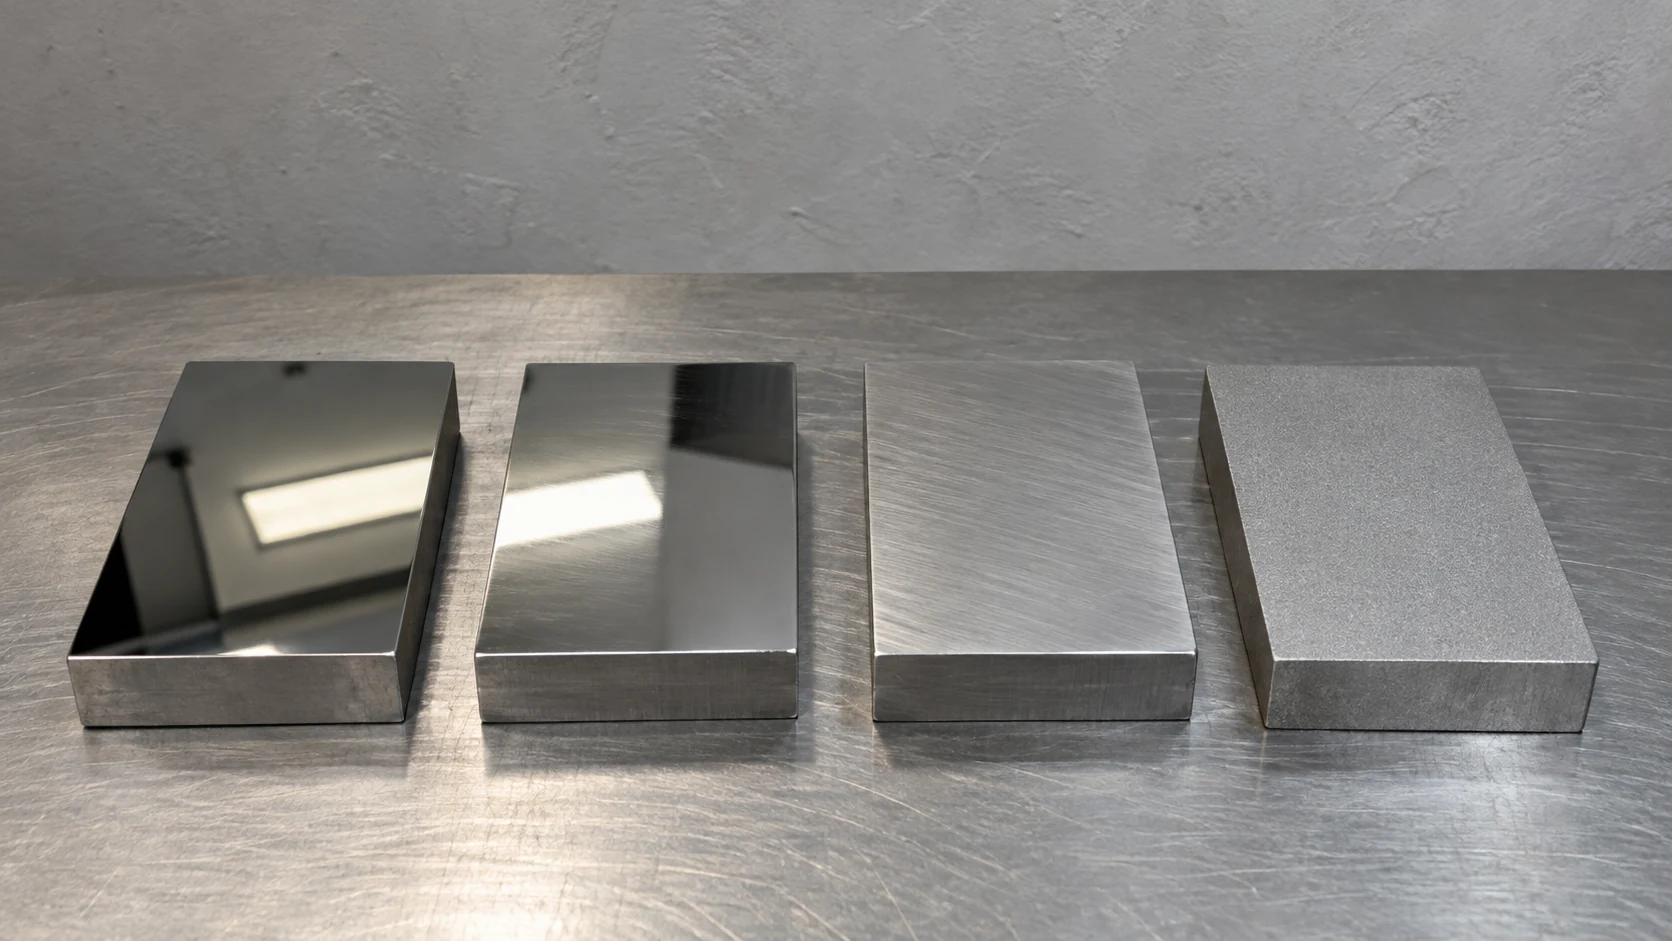
Khi một bản vẽ chỉ định SPI A3 hoặc VDI 27, việc chỉ hỏi “độ bóng của nó là bao nhiêu?” sẽ không giải quyết được vấn đề cốt lõi. Các cấp độ hoàn thiện bề mặt khuôn SPI, ban đầu được thiết lập bởi Hiệp hội Công nghiệp Nhựa Hoa Kỳ, chủ yếu mô tả các phương pháp đánh bóng và hình thức bề mặt. VDI 3400, do Hiệp hội Kỹ sư Đức ban hành, ban đầu được sử dụng để phân loại kết cấu gia công phóng điện (EDM) và hiện nay cũng thường được dùng để mô tả độ nhám của các bề mặt ăn mòn. Hai hệ thống này chỉ trùng lặp ở một số dải độ nhám bề mặt Ra nhất định và không thể chuyển đổi chính xác cho nhau.
SPI A1 là bề mặt hoàn thiện gương, trong khi A2 và A3 là bề mặt hoàn thiện bóng cao. Với VDI, số càng cao thì bề mặt càng thô. SPI A1 và A2 không có cấp độ VDI tương đương.
Cách đọc bốn loại và mười hai cấp độ SPI
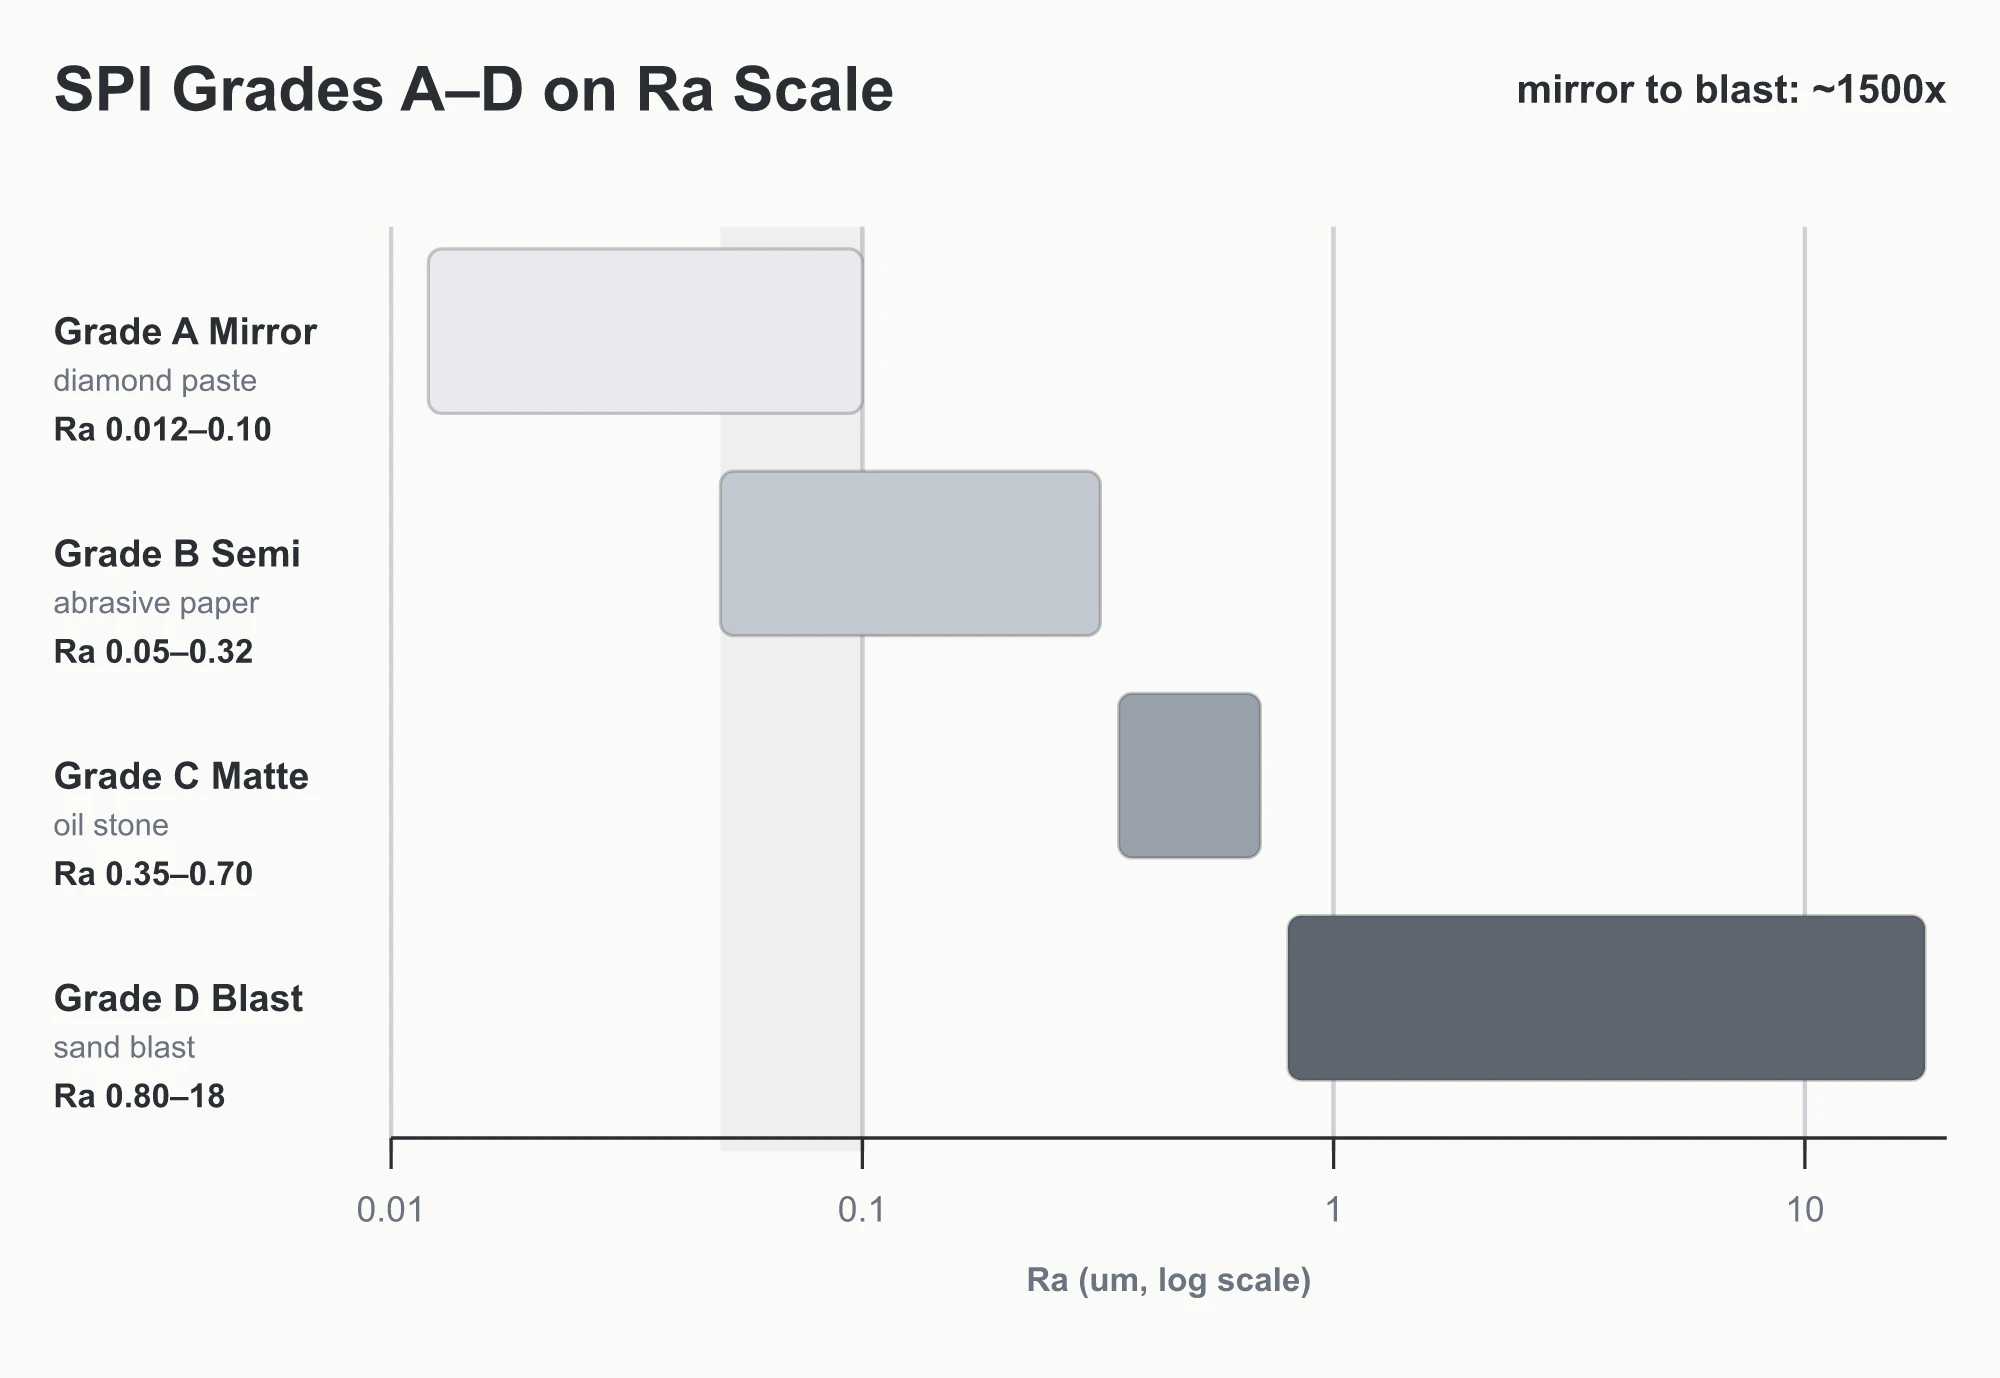
SPI chia bề mặt của mộtKhuôn ép nhựathành bốn danh mục và mười hai cấp độ: danh mục A sử dụng hợp chất kim cương, B sử dụng giấy nhám, C sử dụng đá mài bóng và D sử dụng phun cát mài mòn. Do đó, ngay cả khi dải Ra của A3 và B1 chồng chéo, các mẫu bề mặt và hình thức của chúng không giống nhau.
| Cấp độ | Phương pháp hoàn thiện | Ra (µm) | Ngoại quan |
|---|---|---|---|
| A1 | hợp chất kim cương 3 µm (tương đương 6000 grit) | 0.012–0.025 | Bề mặt đánh bóng gương |
| A2 | Hợp chất kim cương 6 µm (tương đương 3000 grit) | 0.025–0.05 | Độ bóng cao |
| A3 | hợp chất kim cương 12 µm hoặc 15 µm (tương đương 1200 grit) | 0.05–0.10 | Độ bóng cao |
| B1 | Giấy nhám 600 grit | 0.05–0.10 | Bán bóng |
| B2 | giấy nhám 400 grit | 0.10–0.15 | Bán bóng |
| B3 | giấy nhám 320 grit | 0.28–0.32 | Bán bóng |
| C1 | Đá đánh bóng 600 grit | 0.35–0.40 | Mờ |
| C2 | Đá đánh bóng 400 grit | 0.45–0.55 | Mờ |
| C3 | đá đánh bóng 320 grit | 0.63–0.70 | Mờ |
| D1 | Phun bi thủy tinh số 11 | 0.80–1.00 | Bề mặt phun cát mịn |
| D2 | Phun oxit nhôm số 240 | 1.00–2.80 | Bề mặt phun cát |
| D3 | Phun oxit nhôm số 24 | 3.20–18.0 | Bề mặt phun cát thô |
Sổ tay nhà cung cấp bên thứ ba và các bản vẽ cũ của khách hàng đôi khi sử dụng “A0”. Đây là một cấp độ không theo tiêu chuẩn, do công ty tự định nghĩa và không phải là một phần của mười hai cấp độ SPI chính thức từ A1 đến D3. Nếu bản vẽ quy định A0, hãy yêu cầu khách hàng cung cấp giá trị Ra mục tiêu, một mẫu đã được phê duyệt hoặc một bức ảnh thay vì giả định rằng A0 có nghĩa là A1.
Số VDI càng cao cho thấy kết cấu càng thô
VDI 3400 thường được sử dụng để mô tả các bề mặt gia công EDM hoặc có vân. Các bản vẽ kỹ thuật thường sử dụng mười hai cấp độ tham chiếu sau đây từ VDI 12 đến VDI 45, với bước tăng ba:
| VDI | Ra (µm) | VDI | Ra (µm) |
|---|---|---|---|
| 12 | 0.40 | 30 | 3.15 |
| 15 | 0.56 | 33 | 4.50 |
| 18 | 0.80 | 36 | 6.30 |
| 21 | 1.12 | 39 | 9.00 |
| 24 | 1.60 | 42 | 12.50 |
| 27 | 2.24 | 45 | 18.0 |
Các bề mặt có kết cấu sâu hơn thường làm tăng lực cản khi tháo khuôn. Trước khi thiết lập góc thoát khuôn trên bản vẽ, hãy yêu cầu nhà cung cấp tạo kết cấu xem xét loại nhựa, hướng kết cấu và độ sâu thành bên thay vì chỉ dựa vào số VDI.
SPI và VDI chỉ có thể so sánh tương đối
Các mối quan hệ dưới đây là các ước tính kỹ thuật dựa trên phạm vi Ra, không phải là công thức chuyển đổi. Chuỗi VDI 3400 đầy đủ bao gồm VDI 0–45, trong khi các bản vẽ thường sử dụng mười hai cấp độ tham chiếu từ VDI 12–45. Đây là lý do tại sao bảng bao gồm VDI 0–11, ít phổ biến hơn trong các ứng dụng công nghiệp. SPI cũng quy định các phương pháp hoàn thiện và hình thức, vì vậy hai bề mặt có giá trị Ra tương tự vẫn có thể khác nhau về độ phản chiếu và kết cấu.
| SPI | Khoảng phạm vi VDI | Đánh giá |
|---|---|---|
| A1 | Không có tương đương | Bề mặt đánh bóng gương |
| A2 | Không có tương đương | Độ bóng cao |
| A3 | Khoảng VDI 0–5 | Độ bóng cao |
| B1 | Khoảng VDI 6 | Bán bóng |
| B2 | Khoảng VDI 7–8 | Bán bóng |
| B3 | Khoảng VDI 9–10 | Bán bóng |
| C1 | Khoảng VDI 11–12 | Mờ mịn |
| C2 | Khoảng VDI 13–15 | Mờ |
| C3 | Khoảng VDI 16–17 | Mờ |
| D1 | Khoảng VDI 18–19 | Bề mặt mịn |
| D2 | Khoảng VDI 20–29 | Bề mặt nhám trung bình |
| D3 | Khoảng VDI 30–45 | Bề mặt thô |
Ví dụ, VDI 27 nằm trong khoảng độ nhám bề mặt của SPI D2. Nó có thể được mô tả là “gần với phạm vi D2,” nhưng bản vẽ không nên được viết lại thành D2. VDI 27 thường là kết cấu EDM hoặc ăn mòn đồng nhất, trong khi D2 là bề mặt phun cát, do đó kết quả nhìn thấy sẽ khác nhau.
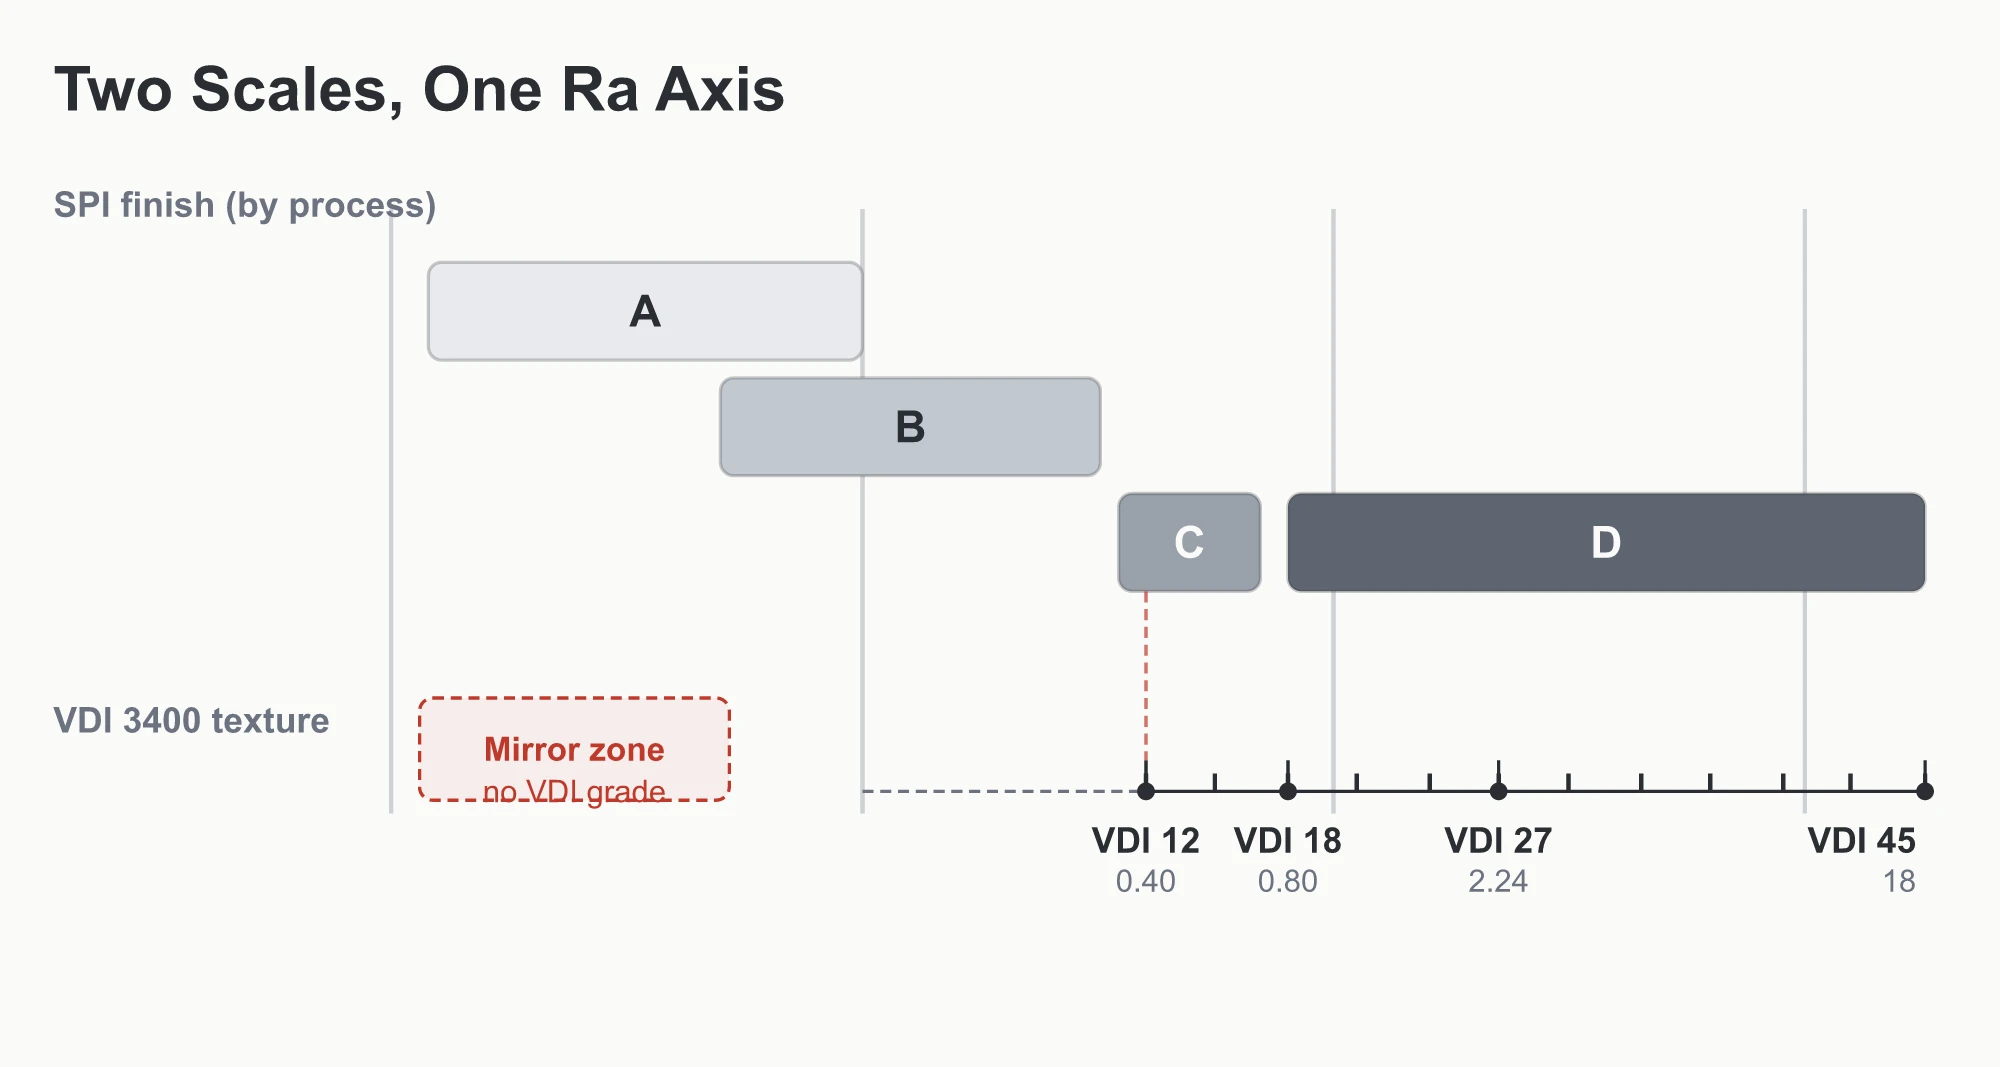
Tại sao SPI A1 và A2 không có giá trị tương đương VDI
Trong chuỗi VDI 3400 hoàn chỉnh, VDI 0 tương ứng với Ra khoảng 0,10 µm. SPI A1 có phạm vi từ 0,012 đến 0,025 µm, và A2 có phạm vi từ 0,025 đến 0,05 µm, do đó không có phạm vi nào trùng với VDI 0. Các quy trình cũng hoạt động khác nhau. Gia công tia lửa điện (EDM) tạo ra các miệng hố phóng điện dày đặc bằng cách làm nóng chảy và loại bỏ vật liệu, làm tán xạ ánh sáng. Đánh bóng gương dần dần loại bỏ các đỉnh và vết xước siêu nhỏ, tạo ra phản xạ gương.
Ngay cả EDM độ bóng cao cũng để lại các vết phóng điện mịn hơn, đồng đều hơn và không thể được coi là tương đương với SPI A1 hoặc A2. Để đạt được bề mặt loại A, các yêu cầu đánh bóng SPI đã quy định và một mẫu được cả hai bên chấp thuận phải là tiêu chí chấp nhận.
SPI A1 đặt ra yêu cầu nghiêm ngặt hơn so với các loại B và C về độ sạch của thép, tình trạng bề mặt trước khi đánh bóng, độ sạch môi trường và kiểm soát quy trình thủ công. Trước khi báo giá mộtKhuôn ép nhựa hoàn thiện bóng gương, xác nhận xem yêu cầu là độ bóng gương A1 hay độ bóng cao A2/A3.
Cách quy định và kiểm tra độ hoàn thiện khuôn trên bản vẽ
Khi Moldsteells so sánh nhiều tài liệu hướng dẫn từ các nhà cung cấp, chúng tôi nhận thấy ba điểm khác biệt dễ bị nhầm lẫn trong cùng một biểu đồ. Một số biểu đồ VDI hiển thị toàn bộ chuỗi từ 0–45, trong khi những biểu đồ khác chỉ hiển thị mười hai cấp độ tham chiếu thường được sử dụng. Một số nguồn liệt kê A2 là Ra 0.012–0.025 µm, trùng lặp với A1; hướng dẫn này sử dụng dải liên tục 0.025–0.05 µm. Các bản dịch chưa được kiểm duyệt cũng có thể gây nhầm lẫn giữa độ bóng gương SPI A1 với kết cấu VDI. Khi các nguồn thông tin mâu thuẫn, hãy sử dụng thứ tự ưu tiên sau:
- Giữ nguyên ký hiệu SPI hoặc VDI ban đầu của khách hàng; không thay thế bằng tiêu chuẩn khác.
- Nêu rõ phạm vi Ra mục tiêu và hình thức mong muốn: gương, bóng cao, mờ hoặc có vân.
- Đối với các bề mặt yêu cầu tính thẩm mỹ, hãy sử dụng mẫu vật lý hoặc tấm mẫu kết cấu tiêu chuẩn được cả hai bên chấp thuận làm tài liệu tham chiếu chấp nhận chính.
- Thống nhất trước khi sản xuất hàng loạt về việc nghiệm thu sẽ dựa trên đo độ nhám Ra, so sánh mẫu, hoặc cả hai.
Khi xem xét bản vẽ, trước tiên hãy xác định xem nó yêu cầu bề mặt sáng bóng được đánh bóng hay bề mặt có kết cấu EDM/khắc axit. Sử dụng danh mục SPI A cho các bề mặt hoàn thiện gương và độ bóng cao, và số VDI cho các bề mặt có kết cấu. Khi trao đổi giữa các tiêu chuẩn, chỉ so sánh các dải độ nhám; đừng biến một mối quan hệ gần đúng thành dấu bằng.
Chúng tôi là Moldsteells, chuyên về sản xuất khuôn mẫu chính xác. Nếu các yêu cầu về SPI, VDI hoặc Ra trên bản vẽ của bạn không rõ ràng, hãy gửi cho chúng tôi bản vẽ và mô tả về bề mặt mong muốn. Chúng tôi có thể xem xét các yêu cầu về bề mặt dựa trên mẫu vật lý như một phần của phân tích DFM (thiết kế để sản xuất), giúp giảm thiểu sự khác biệt trong quá trình báo giá và nghiệm thu.





