
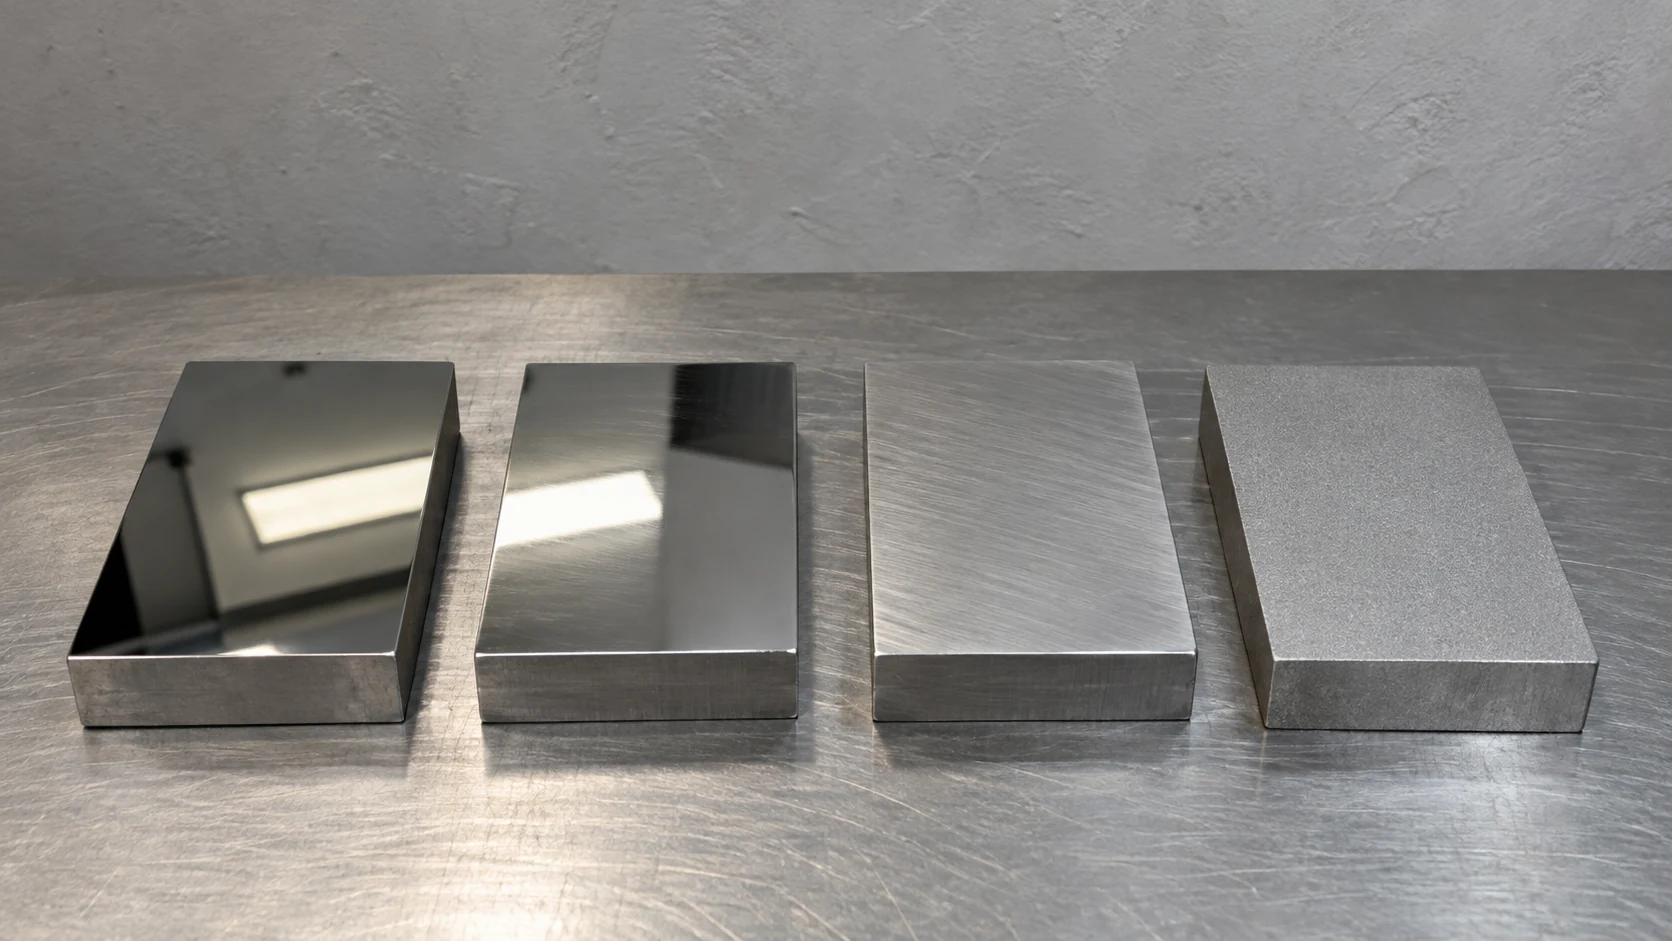
Cuando un plano especifica SPI A3 o VDI 27, preguntar únicamente '¿qué tan brillante es?' no capta la esencia. Los grados de acabado de molde SPI, establecidos originalmente por la Society of the Plastics Industry en Estados Unidos, describen principalmente métodos de pulido y apariencia. La norma VDI 3400, emitida por la Asociación de Ingenieros Alemanes, se utilizó originalmente para clasificar texturas de mecanizado por descarga eléctrica (EDM) y ahora también se usa comúnmente para describir la rugosidad de superficies grabadas. Los dos sistemas solo se superponen en algunos rangos de rugosidad superficial Ra y no se pueden convertir con precisión.
SPI A1 es un acabado espejo, mientras que A2 y A3 son acabados de alto brillo. Con VDI, un número más alto indica una textura más gruesa. SPI A1 y A2 no tienen un grado VDI equivalente.
Cómo interpretar las cuatro categorías y doce grados SPI
SPI divide la superficie de unMolde de inyecciónen cuatro categorías y doce grados: la categoría A utiliza un compuesto de diamante, B utiliza papel abrasivo, C utiliza piedras de pulido y D utiliza chorro abrasivo. Como resultado, incluso donde los rangos de Ra de A3 y B1 se superponen, sus patrones de superficie y apariencia no son los mismos.
| Grado | Método de acabado | Ra (µm) | Apariencia |
|---|---|---|---|
| A1 | Compuesto de diamante de 3 µm (aproximadamente grano 6000) | 0.012–0.025 | acabado espejo |
| A2 | Compuesto de diamante de 6 µm (aproximadamente grano 3000) | 0.025–0.05 | Alto brillo |
| A3 | Compuesto de diamante de 12 µm o 15 µm (aproximadamente grano 1200) | 0.05–0.10 | Alto brillo |
| B1 | Papel abrasivo de grano 600 | 0.05–0.10 | Semibrillo |
| B2 | Papel abrasivo de grano 400 | 0.10–0.15 | Semibrillo |
| B3 | Papel abrasivo de grano 320 | 0.28–0.32 | Semibrillo |
| C1 | Piedra de pulir de grano 600 | 0.35–0.40 | Mate |
| C2 | Piedra de pulir de grano 400 | 0.45–0.55 | Mate |
| C3 | Piedra de pulir de grano 320 | 0.63–0.70 | Mate |
| D1 | Granallado con microesferas de vidrio n.º 11 | 0.80–1.00 | Textura granallada fina |
| D2 | Granallado con óxido de aluminio n.º 240 | 1.00–2.80 | Textura granallada |
| D3 | Granallado con óxido de aluminio n.º 24 | 3.20–18.0 | Textura granallada gruesa |
Los manuales de proveedores externos y los planos de clientes antiguos ocasionalmente utilizan “A0.” Este es un grado no estándar, definido por la empresa, y no forma parte de los doce grados oficiales SPI de A1 a D3. Si un plano especifica A0, solicite al cliente que proporcione un valor de Ra objetivo, una muestra aprobada o una fotografía, en lugar de asumir que A0 significa A1.
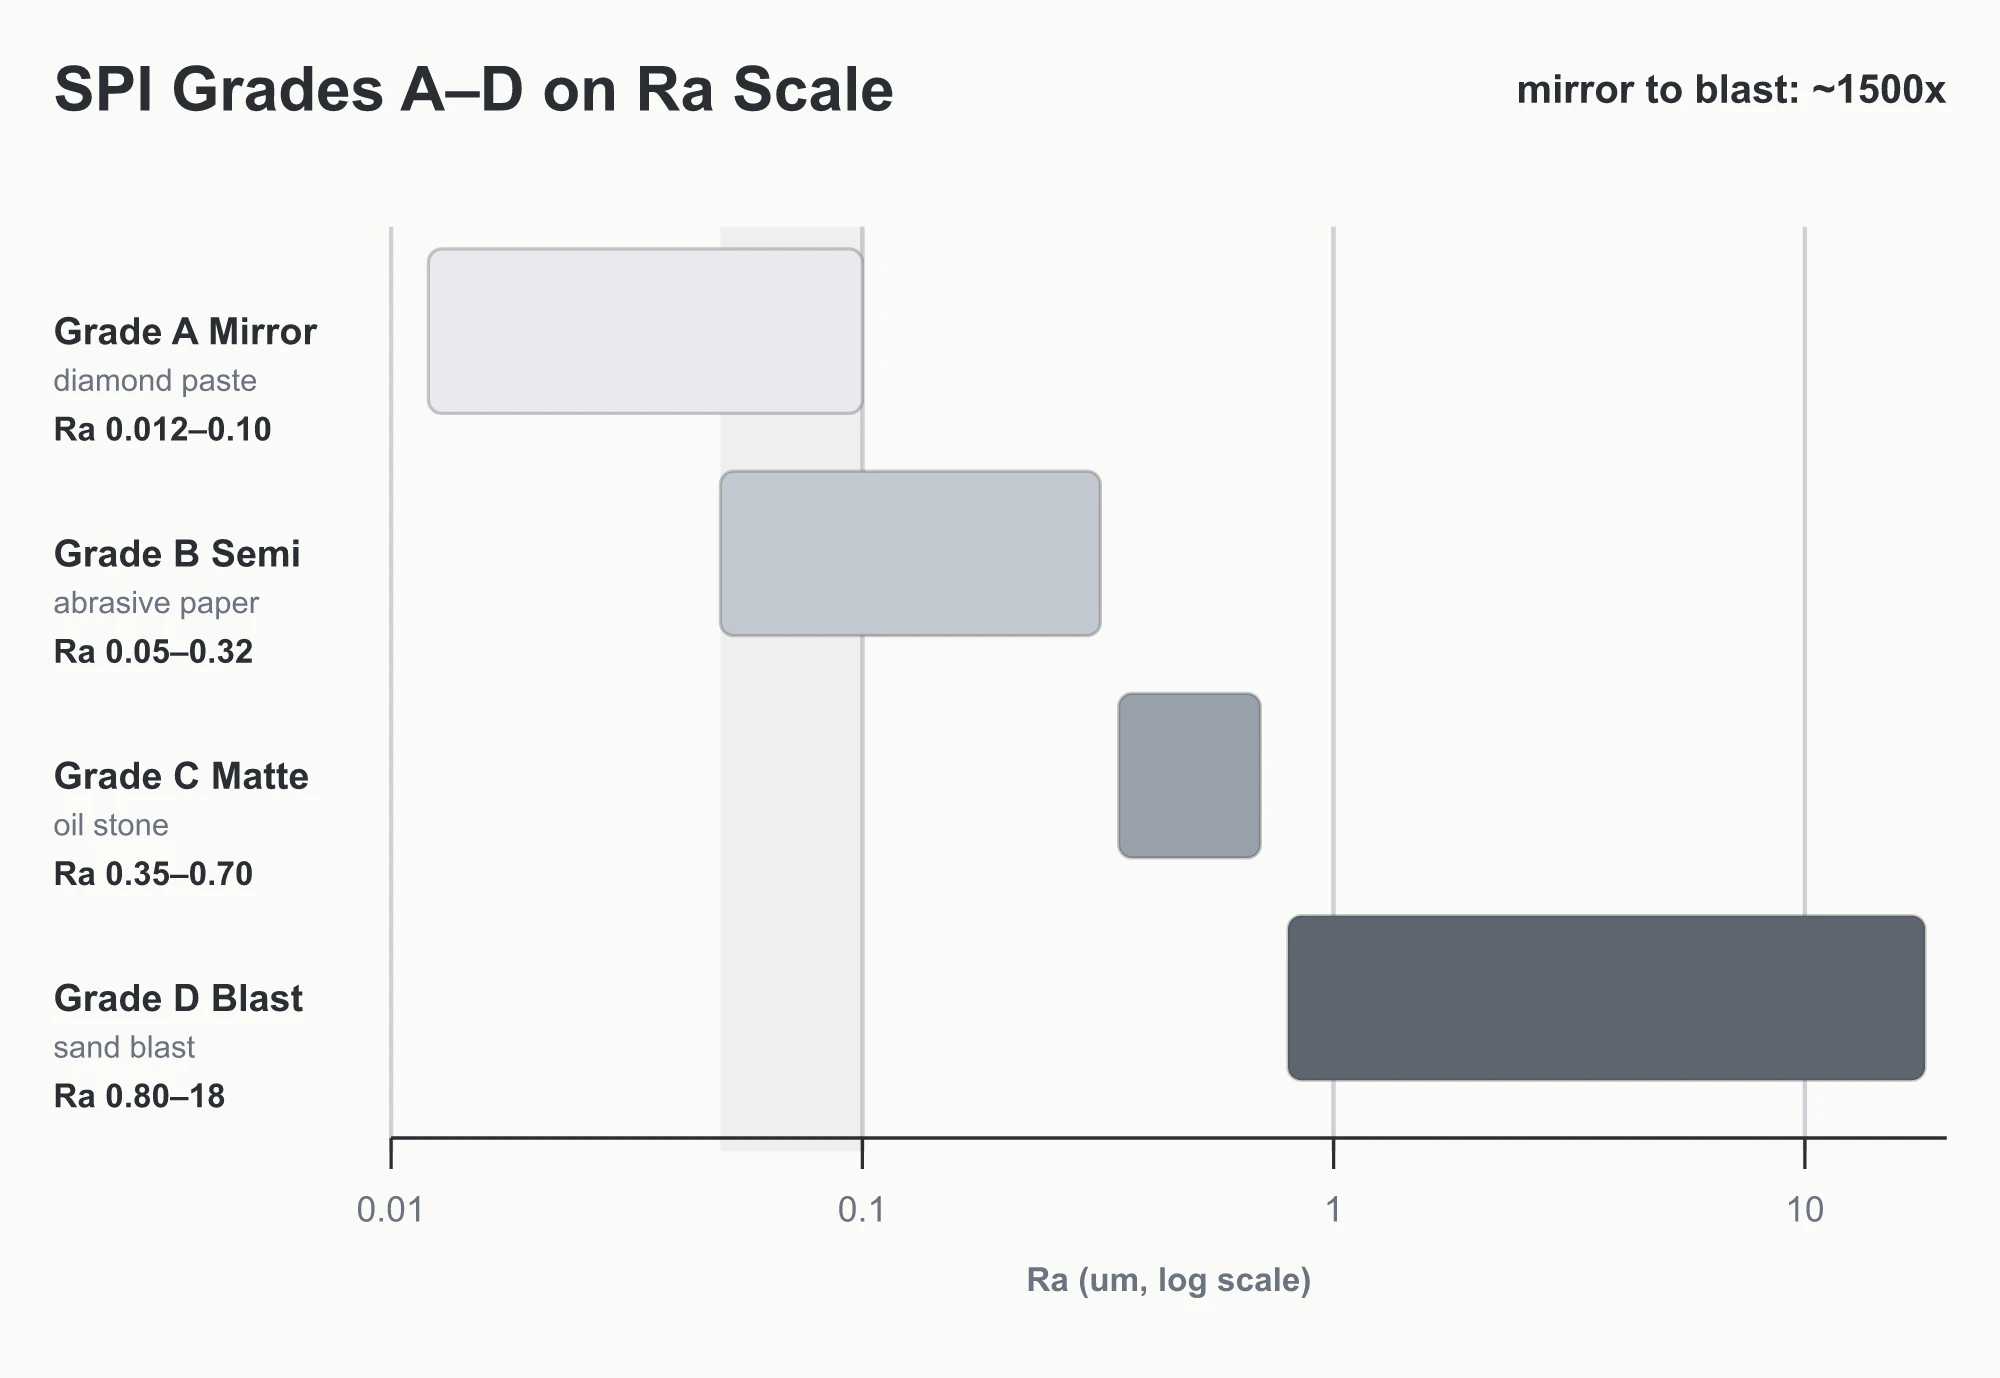
Números VDI más altos indican texturas más gruesas
La norma VDI 3400 se utiliza comúnmente para describir superficies de electroerosión o texturizadas. Los planos de ingeniería suelen emplear los siguientes doce grados de referencia, desde VDI 12 hasta VDI 45, en incrementos de tres:
| VDI | Ra (µm) | VDI | Ra (µm) |
|---|---|---|---|
| 12 | 0.40 | 30 | 3.15 |
| 15 | 0.56 | 33 | 4.50 |
| 18 | 0.80 | 36 | 6.30 |
| 21 | 1.12 | 39 | 9.00 |
| 24 | 1.60 | 42 | 12.50 |
| 27 | 2.24 | 45 | 18.0 |
Las texturas más profundas generalmente aumentan la resistencia al desmoldeo. Antes de establecer el ángulo de desmoldeo en un plano, solicite al proveedor de texturizado que revise la resina, la dirección de la textura y la profundidad de la pared lateral en lugar de depender únicamente del número VDI.
SPI y VDI Solo Pueden Compararse Aproximadamente
Las relaciones a continuación son aproximaciones de ingeniería basadas en rangos de Ra, no una fórmula de conversión. La secuencia completa VDI 3400 abarca VDI 0–45, mientras que los planos utilizan más comúnmente los doce grados de referencia de VDI 12–45. Por esta razón, la tabla incluye VDI 0–11, que son menos comunes en aplicaciones industriales. SPI también especifica métodos de acabado y apariencia, por lo que dos superficies con valores de Ra similares aún pueden diferir en reflectividad y textura.
| SPI | Rango VDI Aproximado | Evaluación |
|---|---|---|
| A1 | Sin equivalente | acabado espejo |
| A2 | Sin equivalente | Alto brillo |
| A3 | Aproximadamente VDI 0–5 | Alto brillo |
| B1 | Aproximadamente VDI 6 | Semibrillo |
| B2 | Aproximadamente VDI 7–8 | Semibrillo |
| B3 | Aproximadamente VDI 9–10 | Semibrillo |
| C1 | Aproximadamente VDI 11–12 | Mate fino |
| C2 | Aproximadamente VDI 13–15 | Mate |
| C3 | Aproximadamente VDI 16–17 | Mate |
| D1 | Aproximadamente VDI 18–19 | Textura fina |
| D2 | Aproximadamente VDI 20–29 | Textura media |
| D3 | Aproximadamente VDI 30–45 | Textura gruesa |
Por ejemplo, VDI 27 se encuentra aproximadamente dentro del rango de rugosidad superficial de SPI D2. Puede describirse como “cercano al rango D2”, pero el plano no debe reescribirse como D2. VDI 27 suele ser una textura uniforme de EDM o grabada, mientras que D2 es una superficie granallada, por lo que los resultados visibles son diferentes.
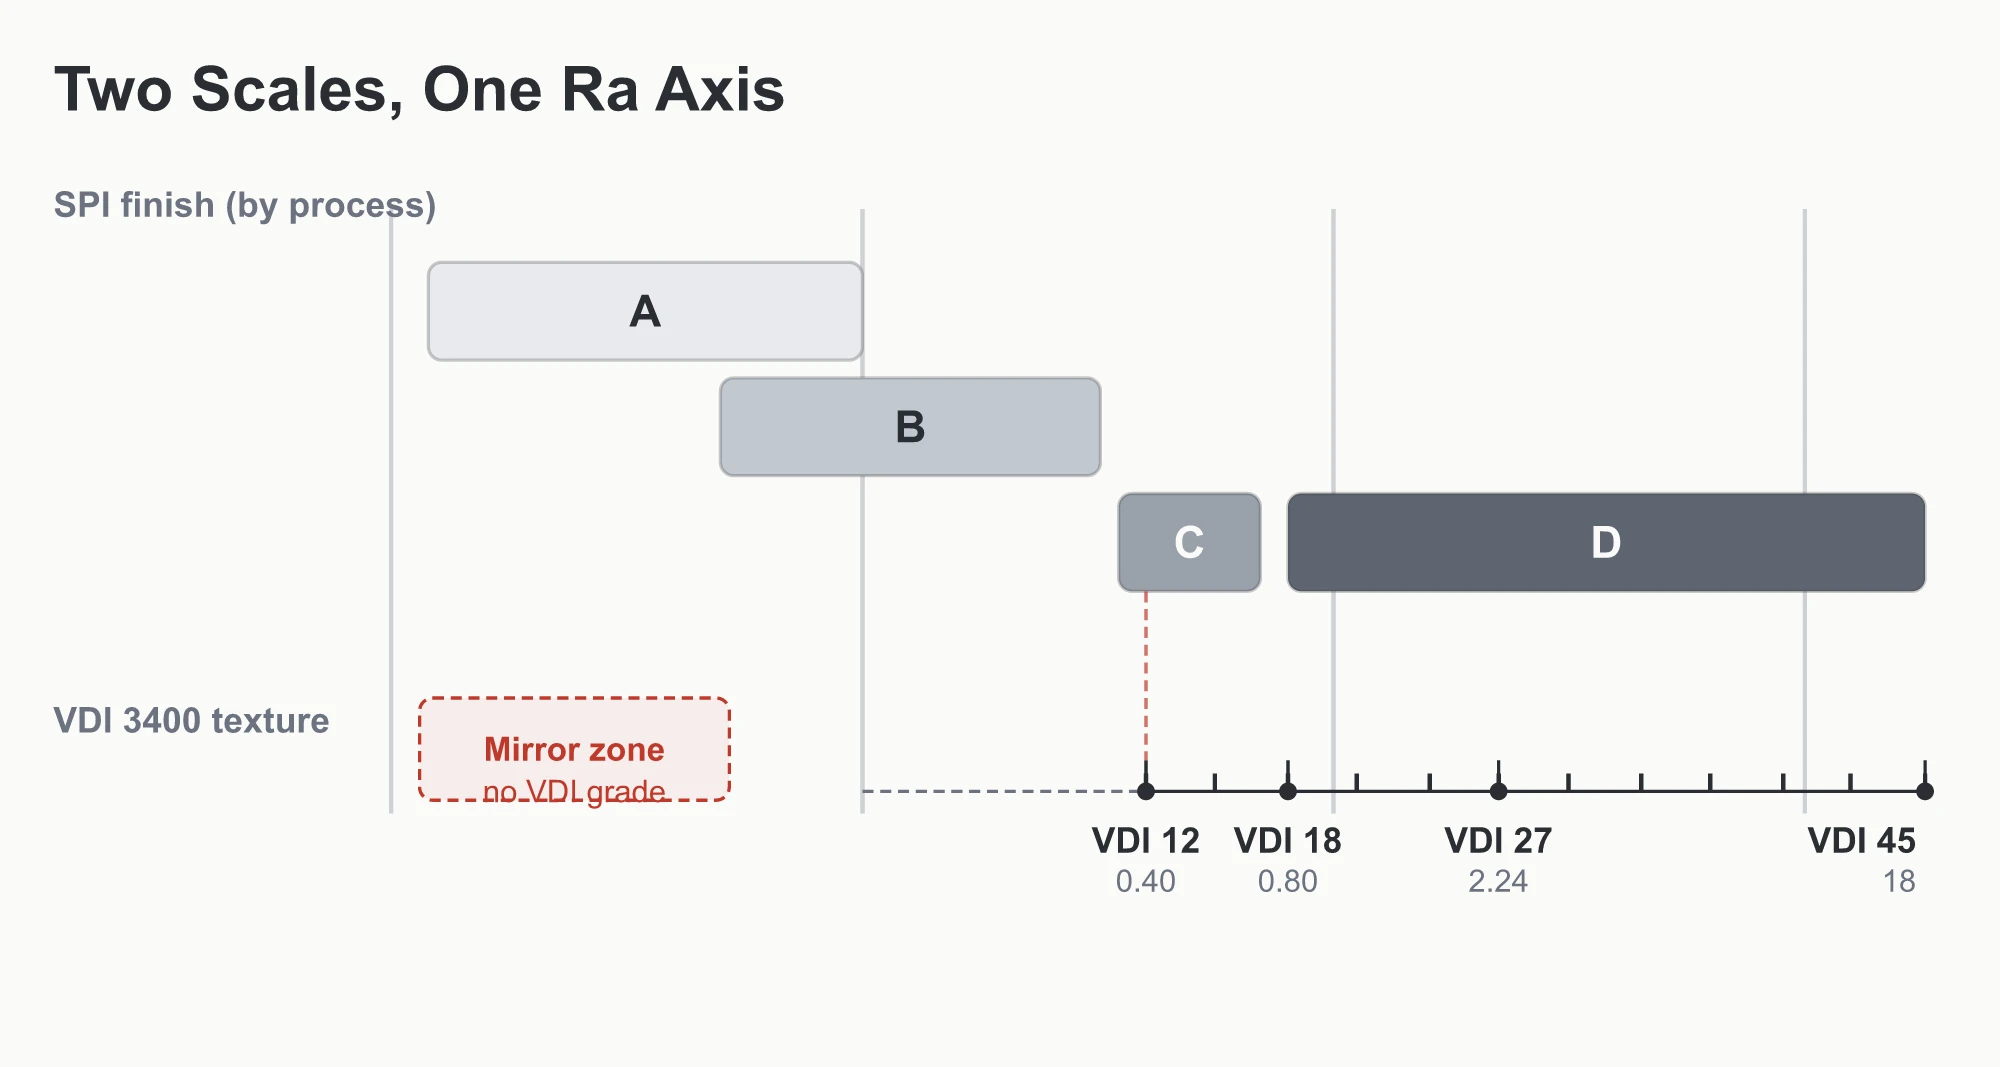
¿Por qué SPI A1 y A2 no tienen un equivalente VDI?
En la secuencia completa VDI 3400, VDI 0 corresponde a un Ra de aproximadamente 0.10 µm. SPI A1 oscila entre 0.012 y 0.025 µm, y A2 entre 0.025 y 0.05 µm, por lo que ninguno de los rangos se superpone a VDI 0. Los procesos también funcionan de manera diferente. La electroerosión (EDM) crea densos cráteres de descarga al fundir y eliminar material, lo que dispersa la luz. El pulido espejo elimina gradualmente picos y arañazos microscópicos, produciendo una reflexión especular.
Incluso el EDM de alto brillo deja cráteres de descarga más finos y uniformes y no puede considerarse equivalente a SPI A1 o A2. Para obtener una superficie de categoría A, los requisitos de pulido SPI especificados y una muestra aprobada por ambas partes deben seguir siendo los criterios de aceptación.
SPI A1 exige requisitos más estrictos que las categorías B y C en cuanto a la limpieza del acero, el estado de la superficie antes del pulido, la limpieza ambiental y el control manual del proceso. Antes de cotizar unMolde de inyección con acabado espejo, confirme si el requisito es un acabado espejo A1 o un acabado de alto brillo A2/A3.
Cómo especificar e inspeccionar acabados de moldes en planos
Cuando Moldsteells comparó varios manuales de proveedores, encontramos tres diferencias que pueden confundirse fácilmente en la misma tabla. Algunas tablas VDI muestran la secuencia completa de 0 a 45, mientras que otras solo muestran los doce grados de referencia de uso común. Algunas fuentes listan A2 como Ra 0.012–0.025 µm, superponiéndose con A1; esta guía utiliza el rango continuo de 0.025–0.05 µm. Las traducciones no revisadas también pueden confundir un acabado espejo SPI A1 con una textura VDI. Cuando las fuentes entran en conflicto, utilice el siguiente orden de precedencia:
- Conserve la designación original SPI o VDI del cliente; no la reemplace con el otro estándar.
- Indique el rango de Ra objetivo y el acabado deseado: espejo, alto brillo, mate o texturizado.
- Para superficies de apariencia, utilice una muestra física o una placa de textura estándar aprobada por ambas partes como referencia principal de aceptación.
- Acordar antes de la producción en masa si la aceptación se basará en la medición de Ra, la comparación de muestras o ambos.
Al revisar un plano, primero determine si requiere una superficie pulida brillante o una textura de EDM/grabada. Utilice la categoría SPI A para acabados espejo y de alto brillo, y el número VDI para superficies texturizadas. Al comunicar entre estándares, compare solo los rangos de rugosidad; no convierta una relación aproximada en un signo de igualdad.
En Moldsteells, nos especializamos en la fabricación de moldes de precisión. Si una especificación SPI, VDI o Ra en su plano no está clara, envíenos el plano y el acabado superficial deseado. Podemos revisar los requisitos de superficie comparándolos con una muestra física como parte de un análisis DFM (diseño para la fabricabilidad), lo que reduce las discrepancias durante la cotización y la aceptación.





