
Báo giá cho khuôn vỏ điện thoại có thể dao động từ $12,000 đến hơn $37,000—một sự khác biệt gấp ba lần. Khi bản vẽ chỉ định độ dày thành 0.6-0.8 mm và bề mặt bóng gương với độ nhám Ra ≤ 0.05 μm, hầu hết người mua sản phẩm 3C thường băn khoăn với ba câu hỏi thực tế: Liệu điều này có thể thực hiện trong một bước đúc duy nhất không? Chúng tôi có cần quy trình sơn phủ sau khi đúc không? Tiền đi đâu và những chi phí nào có thể cắt giảm?
Đây là điểm mấu chốt: “Bộ ba nan giải” gồm thành mỏng, bề mặt bóng cao và độ chính xác cao không phải là một vấn đề kỹ thuật đơn lẻ. Đó là sự tương tác của bốn yếu tố: thiết kế cổng phun, bố trí kênh làm mát, đánh bóng khuôn và kiểm soát kênh nóng. Nếu bất kỳ yếu tố nào trong số này không chính xác, khuôn sẽ tạo ra các bộ phận bóng nhưng không đạt yêu cầu, bị ảnh hưởng bởi đường hàn, cong vênh và vết lõm. Việc bạn có thể đạt được quy trình đúc một lần hay không phụ thuộc vào việc thực hiện đúng cả bốn yếu tố cùng lúc. Bỏ sót một yếu tố, bạn sẽ phải đối mặt với tỷ lệ từ chối cao trong quá trình tăng cường sản xuất. Bài viết này sẽ phân tích liệu điều đó có thể thực hiện được không, cách thực hiện, những chi phí nào là không thể thương lượng và cách đánh giá nhà cung cấp.
1. Thành mỏng không chỉ là giảm vật liệu
Độ dày thành phổ biến cho vỏ điện thoại là 0.6-0.8 mm. Điều này nghe có vẻ “hơi mỏng hơn bình thường,” nhưng về cơ bản, đó là một vấn đề về động lực học dòng chảy. Các chi tiết nhựa thông thường có độ dày thành 2-4 mm; 1.2-2 mm được coi là “tiên tiến,” và bất cứ thứ gì dưới 1.2 mm là “công nghệ hàng đầu.” Đối với một chi tiết dày 0.5 mm, lớp đông đặc ở mỗi bên có thể là 0.2 mm, chỉ để lại một kênh 0.1 mm cho nhựa nóng chảy chảy qua. Vật liệu đông đặc trước khi có thể lấp đầy khoang khuôn.
Do đó, các thông số quy trình cho các bộ phận thành mỏng khác biệt đáng kể so với các bộ phận thông thường:
- Tốc độ phun: 400-2000 mm/s(so với 50-200 mm/s đối với các chi tiết thông thường)
- Áp suất phun: 1500-3000 kg/cm²(so với 700-1000 đối với các chi tiết thông thường)
- Nhiệt độ khuôn: 60-150 °C(tùy thuộc vào vật liệu)
- Áp suất giữ: 2-4 giai đoạn, với áp suất giảm dần ở mỗi giai đoạn
Các thông số này không phải do nhà sản xuất khuôn tự ý đưa ra. Chúng dựa trên một quy tắc kinh nghiệm trong ngành:cho phép thời gian giữ áp 0.5-1.0 giây cho mỗi 0.1 mm độ dày thành. Đối với vỏ điện thoại dày 0.8 mm, điều này đặt thời gian giữ áp trong khoảng 4-8 giây.
Một yếu tố thường bị bỏ qua khác là tỷ lệ L/t (chiều dài dòng chảy trên độ dày). Khi tỷ lệ này vượt quá 200:1, việc phun đa cấp trở thành bắt buộc. Vỏ điện thoại dày 0,8 mm với chiều dài dòng chảy 160 mm đang ở ngay ngưỡng, đó là lý do tại sao hồ sơ tốc độ đa cấp là tiêu chuẩn, không phải tùy chọn.
| Thông số | Vỏ điện thoại thành mỏng | Chi tiết ép phun thông thường | Chênh lệch |
|---|---|---|---|
| Tốc độ phun | 400-2000 mm/s | 50-200 mm/s | 5-10x |
| Áp suất phun | 1500-3000 kg/cm² | 700-1000 kg/cm² | 2-3x |
| Các giai đoạn áp suất giữ | 2-4 giai đoạn | 1 giai đoạn | Cấu hình đa giai đoạn |
| Nhiệt độ khuôn | 60-150 °C | 40-80 °C | cao hơn 20-70 °C |
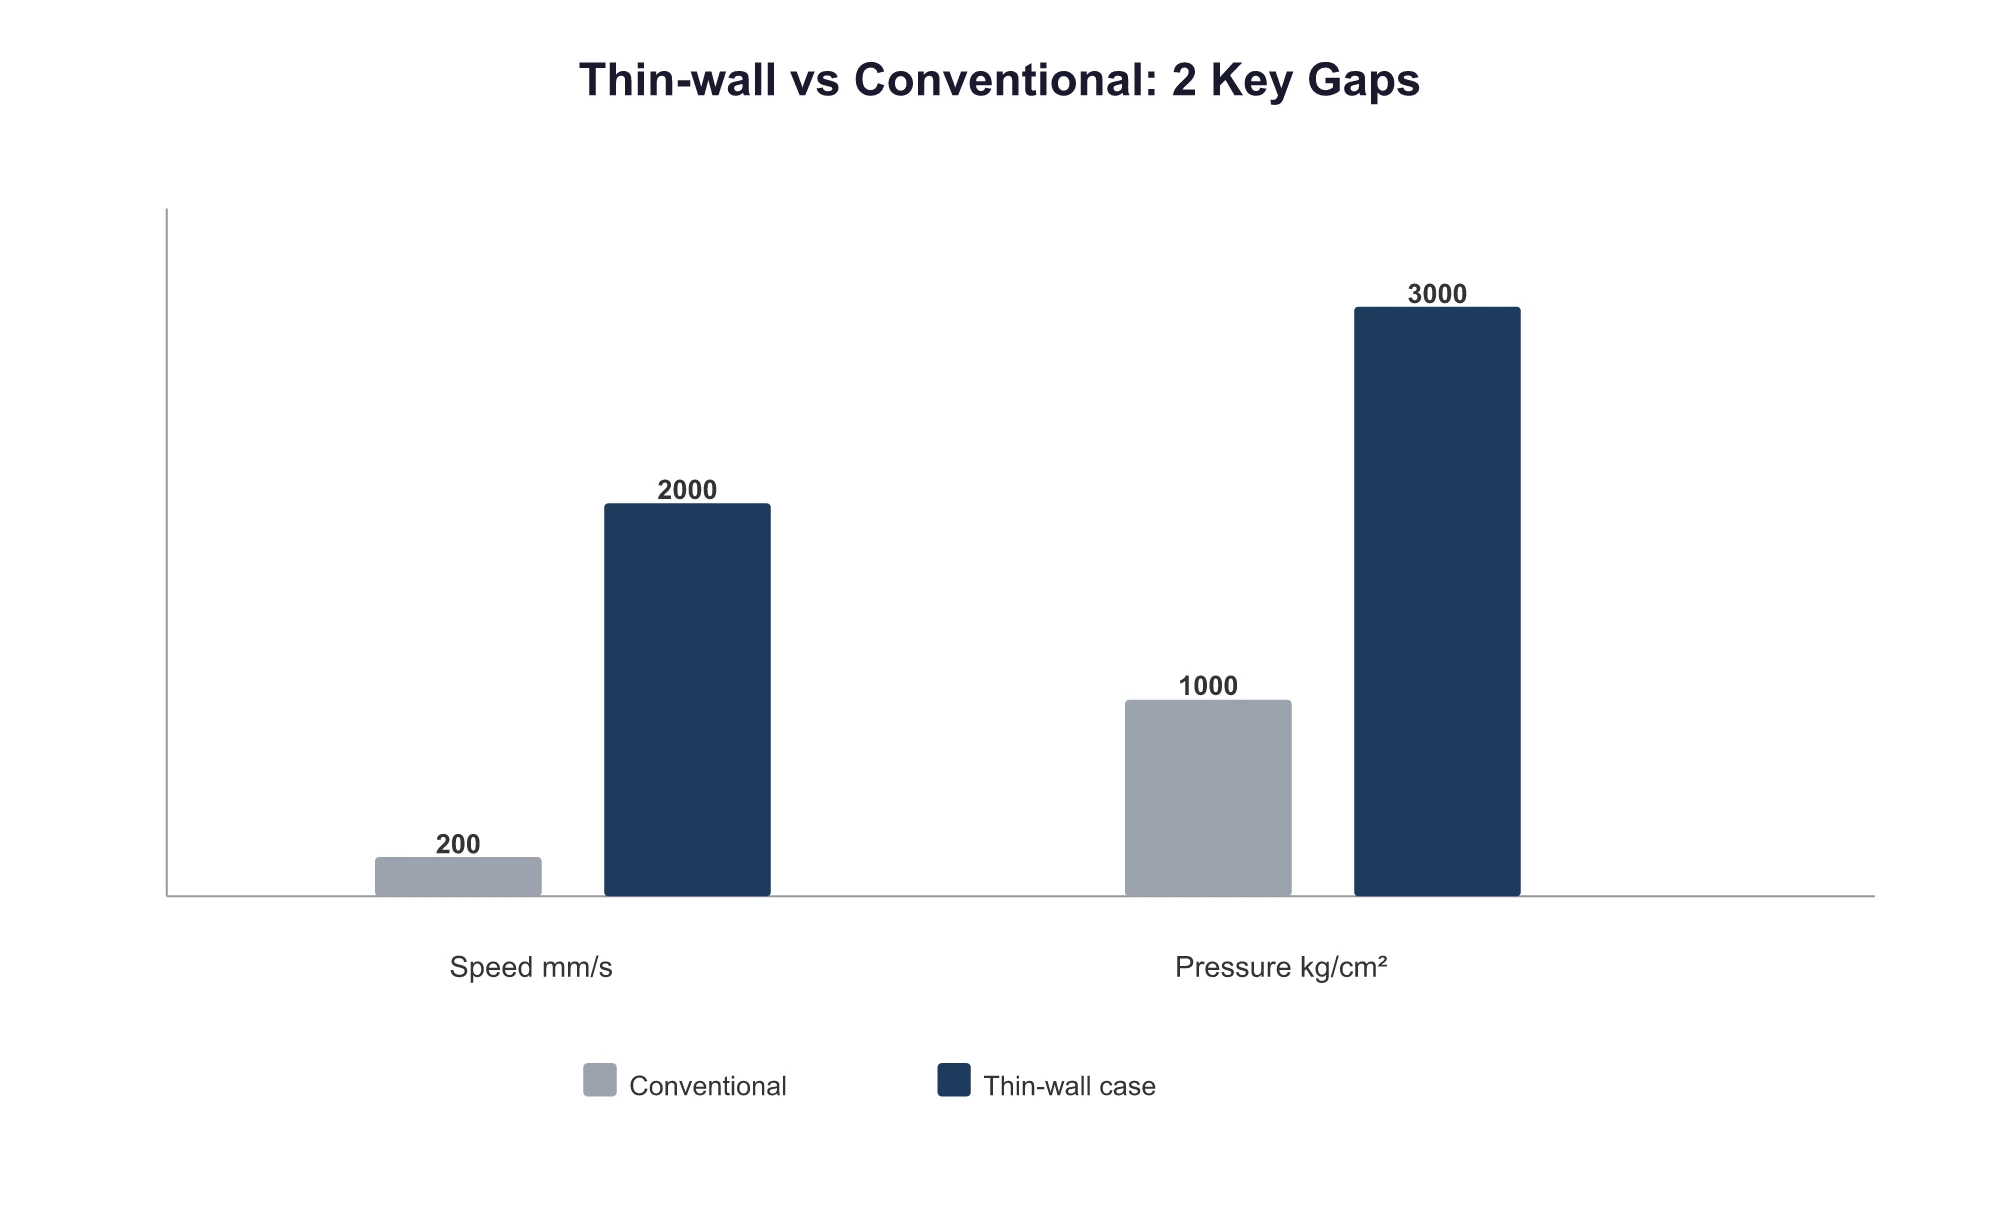
Ép phun thành mỏng không chỉ đơn thuần là sử dụng ít vật liệu hơn; đó là một thách thức về động lực học dòng chảy. Nếu một nhà sản xuất khuôn báo giá cho bạn dựa trên máy được thiết kế cho tốc độ phun thông thường, khuôn sẽ trở nên vô dụng ngay từ lần phun đầu tiên.
2. Quy trình bốn bước để tạo vỏ sản phẩm có độ bóng cao
Quy trình tiêu chuẩn để sản xuất vỏ điện thoại có độ bóng cao bao gồm bốn bước:
- Cấp liệu— Nguyên liệu thô (PC, PC+GF, PMMA, v.v.) được sấy khô và hóa dẻo thành trạng thái nóng chảy bằng trục vít.
- Điền đầy khuôn— Khuôn đóng lại, nhựa lấp đầy khoang khuôn, và áp suất giữ được áp dụng để bù co ngót trước khi làm nguội.
- Làm mát và Đông đặc— Khuôn được làm nguội, và nhựa đông đặc. Đây là nơi quy trình phân nhánh: hoặc RHCM (Ép phun chu trình nhiệt nhanh) hoặc làm nguội thông thường.
- Hoàn thiện bề mặt— Nếu bước 3 tạo ra chi tiết có độ bóng cao, hoàn thiện như gương (sử dụng RHCM), thì đã sẵn sàng. Nếu chỉ là bề mặt bóng tiêu chuẩn, nó sẽ được đưa đi sơn phủ.
Điểm mấu chốt: Phun sơn là bước 4, đang diễn rasauép phun, không phải trước đó. RHCM là một nâng cấp quy trình ở bước 3, không phải là đối lập với sơn phủ. Hai lộ trình này khác nhau về chi phí khuôn 25-30%, với thời gian hoàn vốn đầu tư chênh lệch 6-12 tháng.
Lộ trình A: Đúc một lần với RHCM(Sử dụng Ép phun chu trình nhiệt nhanh ở bước 3): Khuôn được làm nóng trước lên 20-30 °C cao hơn nhiệt độ chuyển thủy tinh (Tg) của vật liệu—120-150 °C đối với PC, 90-110 °C đối với PMMA. Sau khi nhựa điền đầy khoang khuôn và giai đoạn giữ áp hoàn tất, khuôn được làm mát tức thì xuống 30-40 °C. Điều này làm tăng 15-25% vào thời gian chu kỳ, nhưng loại bỏ nhu cầu sơn phủ phun ở bước 4.
Lộ trình B: Đúc thông thường + Sơn phủ sau gia công(Sử dụng làm mát thông thường ở bước 3 + sơn phủ phun ở bước 4): Khuôn rẻ hơn 25-30%, nhưng bạn cần một dây chuyền sơn phủ phun. Điều này có nghĩa là khoản đầu tư ban đầu là $300,000+, đối phó với tỷ lệ năng suất biến động và xử lý các phê duyệt môi trường về khí thải VOC. Lớp phủ tự nó cũng lão hóa và có thể bong tróc, ố vàng hoặc xuất hiện vết bạc sau 3-5 năm.
| Kích thước | Đúc một lần với RHCM (Đúc chu trình nhiệt nhanh) | Ép phun thông thường + Phun sơn |
|---|---|---|
| Chi phí khuôn | +25-30% | Đường cơ sở |
| Chi phí đơn vị | -15% | Đường cơ sở |
| Tỷ lệ lỗi ban đầu | 20% (Đường hàn 45% + Đốm sáng 30% + Biến dạng cong vênh 15% + Khác 10%) | Ổn định hơn |
| Thời gian hoàn vốn | Ngắn (Tiết kiệm đầu tư dây chuyền sơn) | Dài (Chi phí dây chuyền phun sơn $300k+) |
| Phê duyệt môi trường | Không yêu cầu | Yêu cầu |
| Ngoại hình lâu dài | Ổn định | Lão hóa sau 3-5 năm |
RHCM không phải là một khả năng vốn có của khuôn, cũng không phải là đối lập với sơn phủ. Đây là một phương pháp gia nhiệt khuôn trong quá trình ép phun (bước 3), được thực hiện bằng cách sử dụng một bộ điều khiển nhiệt độ khuôn bên ngoài (“variotherm” hoặc “mold temperature controller”) được kết nối với máy ép phun. Bộ phận này làm nóng và làm mát khuôn bằng môi chất như hơi nước (hơi nước bão hòa 0.5-1.0 MPa) hoặc bộ gia nhiệt điện, được hỗ trợ bởi bộ điều hòa nước, tháp giải nhiệt và máy nén khí. Bản thân khuôn chỉ cần có các kênh để chứa môi chất gia nhiệt và làm mát này.
Quyết định giữa các phương án này phụ thuộc vào ba yếu tố:
- Sản lượng hàng năm 500.000 đơn vị là điểm mấu chốt— Trên mức này, ép phun một lần tiết kiệm hơn đáng kể. Dưới mức này, sơn phủ hiệu quả chi phí hơn.
- Thời gian giao hàng— Ép phun một lần mất 55-80 ngày; quy trình sơn phủ mất 35-50 ngày.
- Quy định về môi trường— Hầu hết các đơn hàng xuất khẩu cho khách hàng châu Âu hoặc châu Mỹ không chấp nhận VOCs từ sơn phủ.
RHCM không thể giải quyết vấn đề gì? Chủ yếu là cong vênh. RHCM giải quyết các đường hàn và độ bóng bề mặt. Nó có thể giảm cong vênh nhưng không thể loại bỏ hoàn toàn. Điều đó đòi hỏi một phương pháp kết hợp giữa thiết kế cổng phun tối ưu và các kênh làm mát theo hình dạng.
3. Cách thiết kế cổng phun để ngăn chặn đường hàn
Đường hàn hình thành khi hai điều kiện được đáp ứng: ① hai hoặc nhiều mặt vật liệu nóng chảy hội tụ do nhiều cổng phun hoặc độ dày thành không đều, và ② nhiệt độ khuôn thấp, khiến bề mặt vật liệu nóng chảy nguội nhanh. Khi cả hai điều kiện này xảy ra, đường hàn sẽ xuất hiện.
Số lượng cổng phun không đơn giản là “càng nhiều càng tốt” hay “càng ít càng tốt.” Một bài báo năm 2023 về dòng chảy khuôn vỏ điện thoại từ Đại học Giao thông Tây An đã chỉ ra rằng thiết kế hai cổng phun tạo ra ít đường hàn hơn so với thiết kế bốn cổng phun.
Các loại cổng phun phổ biến cho vỏ điện thoại:
| Kiểu cổng phun | Độ dày thành áp dụng | Tính năng |
|---|---|---|
| Hệ thống kênh dẫn nóng van cổng | 0.4-0.8 mm | Không dấu cổng + điều khiển tuần tự, chốt van φ1.0-1.5 mm |
| Cổng phun dạng quạt | 0.6-1.0 mm | Thay thế cho cổng điểm, giảm đường hàn 50%, chiều rộng 6-10 mm |
| Cổng ngầm (Tunnel Gate) | 0.5-0.8 mm | Đường kính φ0.8-1.2 mm |
Hệ thống kênh nóng van cổng tuần tự (SVG) là công nghệ then chốt để kiểm soát đường hàn trên các bộ phận có độ bóng cao.Nâng cấp từ cổng phun đơn điểm lên hệ thống van tuần tự sẽ làm tăng khoảng 25% chi phí khuôn, nhưng nó cho phép bạn di chuyển các đường hàn đến các bề mặt không yêu cầu thẩm mỹ. Sự chênh lệch thời gian mở giữa các cổng được kiểm soát trong khoảng 0.05-0.1s; bất kỳ sai lệch nào về thời gian sẽ làm dịch chuyển vị trí đường hàn.
Đây là một ví dụ thực tế: Một nắp lưng điện thoại dày 0.8 mm đã được sửa đổi từ cổng phun đơn điểm sang hệ thống kênh nóng van tuần tự đa điểm. Các đường hàn đã chuyển từ “lỗi rõ ràng” sang “đạt yêu cầu không nhìn thấy”. Việc sửa đổi khuôn này tốn khoảng $12,000 nhưng đã tiết kiệm chi phí loại bỏ các bộ phận từ mỗi lần phun trong quá trình sản xuất hàng loạt.
Kiểm soát cong vênh phụ thuộc vào các kênh làm mát. Nghiên cứu năm 2023 của Đại học Giao thông Tây An đã xác định tổ hợp thông số tối ưu: nhiệt độ khuôn 52.5 °C, nhiệt độ vật liệu nóng chảy 241 °C và thời gian phun 0.4 s với thiết kế hai cổng phun. Điều này đã giảm cong vênh từ 0.5846 mm xuống 0.4056 mm, một sự cải thiện 30.6%.
Mức độ quan trọng của các yếu tố ảnh hưởng đến biến dạng cong vênh, dựa trên phân tích phương sai (ANOVA), được xếp hạng như sau:
Thời gian làm mát > Thời gian giữ áp > Nhiệt độ vật liệu nóng chảy > Nhiệt độ khuôn > Thời gian phun > Áp suất giữ
Thời gian làm mát là yếu tố hàng đầu. Chênh lệch nhiệt độ 1 °C có thể làm tăng độ cong vênh 0,05 mm (một quy tắc kinh nghiệm trong ngành). Khi chênh lệch nhiệt độ giữa nửa khuôn di động và nửa khuôn cố định vượt quá 5 °C, khả năng xảy ra vấn đề về độ phẳng tăng gấp ba lần. Tiêu chuẩn ngành là giữ chênh lệch này ≤±2 °C.
Đối với các bộ phận được gia cường sợi thủy tinh (như PC+GF), nguyên nhân gốc rễ của hiện tượng cong vênh là do định hướng sợi thủy tinh. Các sợi sắp xếp theo hướng dòng chảy, gây ra các tốc độ co ngót khác nhau song song và vuông góc với dòng chảy. PC+30%GF có tốc độ co ngót 0.3-0.5%, thậm chí còn thấp hơn so với PC nguyên chất là 0.6-0.7%.
4. Bề mặt hoàn thiện gương: Yêu cầu khắt khe đối với thép và đánh bóng
Tiêu chuẩn độ bóng gương cho vỏ điện thoại có độ bóng cao được xác định bởi các cấp độ SPI (Hiệp hội Công nghiệp Nhựa):
| Cấp độ | Dải độ nhám Ra | Ứng dụng |
|---|---|---|
| A-1 | 0.012-0.025μm | #3 hoàn thiện bằng bột kim cương, đánh bóng gương cao cấp nhất |
| A-2 | 0.025-0.05μm | #6 hoàn thiện bằng bột kim cương, phổ biến cho vỏ điện thoại bóng cao |
| A-3 | 0.05-0.10μm | #15 hoàn thiện bằng bột kim cương |
| B-1 | 0.05-0.10μm | Bán bóng |
| C-1 | 0.20-0.30μm | Hoàn thiện mờ |
Vỏ điện thoại bóng cao thường yêu cầu độ hoàn thiện cấp A-1 hoặc A-2, với Ra ≤ 0.05μm.
Điều này quyết định việc lựa chọn thép khuôn:
| Thép | Độ cứng | Độ nhám gương Ra | Tuổi thọ (số lần phun) | Ứng dụng |
|---|---|---|---|---|
| S136 | HRC 48-52 (Đã tôi cứng) | ≤0.03μm | 1,000,000+ | Bề mặt bóng cao, sản lượng lớn |
| S136H | HRC 33-37 (Đã tôi sơ bộ) | — | 800,000 | Sản lượng trung bình |
| NAK80 | HRC 38-42 (Đã tôi sơ bộ) | ≤0.05μm | 500,000 | Thời gian sản xuất nhanh, số lượng nhỏ đến trung bình |
| 2738 | — | 0.05μm | — | Một sự thỏa hiệp, rẻ hơn 35% so với NAK80 |
S136 là lựa chọn phổ biến cho khuôn vỏ điện thoại bóng cao. Sau khi tôi cứng, nó đạt HRC 48-52, có thể được đánh bóng đến độ bóng gương Ra ≤ 0.03 μm và có tuổi thọ hơn 1 triệu chu kỳ đúc.
Giá nhân công đánh bóng khuôn được chia thành ba cấp (dựa trên giá thị trường năm 2024):
- Đánh bóng tiêu chuẩn (Ra 0.4μm):$12 — $18 / giờ
- Đánh bóng bóng cao (Ra 0.03μm):$30 — $52 / giờ
- Đánh bóng siêu gương (cấp độ quang học):$75+ / giờ
Hướng đánh bóng phải song song với hướng đẩy sản phẩm.Đánh bóng ngược chiều đẩy có thể trông đẹp hơn ban đầu, nhưng sẽ gây ra vết kéo hoặc vết xước trên các chi tiết nhựa trong quá trình sản xuất hàng loạt. Một công ty đã mất hơn $44,000 trong một dự án vì các vết kéo chỉ được phát hiện sau khi 50.000 chi tiết đã được sản xuất, dẫn đến việc toàn bộ lô hàng phải bị loại bỏ.
Quy trình đánh bóng cho bề mặt S136 độ bóng cao thường bao gồm giấy nhám hạt #3000, sau đó là bột kim cương với bánh xe đánh bóng bằng len. Hiệu ứng vỏ cam có thể được loại bỏ bằng cách đánh bóng siêu âm (20-30 kHz), nhưng đánh bóng quá mức có thể làm bề mặt bị mờ.
5. T0, T1 và T2: Ba cột mốc nghiệm thu
Thời gian sản xuất khuôn vỏ điện thoại thường thuộc ba loại: 20-30 ngày cho thiết kế đơn giản, 35-50 ngày cho thiết kế phức tạp vừa phải và 55-80 ngày cho khuôn đa khoang chính xác (3-10 ngày cho thiết kế, 15-60 ngày cho gia công và 3-10 ngày cho thử nghiệm).
Tuy nhiên, thời gian giao hàng không phải là yếu tố quan trọng nhất – mà là các tiêu chí chấp nhận tại các mốc T0, T1 và T2. Nhầm lẫn chúng sẽ dẫn đến các vấn đề.
T0 (Thử khuôn lần đầu)
Giai đoạn này xác minh liệu cấu trúc khuôn có thể sản xuất ra chi tiết hay không.Bạn không bao giờ nên chấp nhận một khuôn ở T0.Thử nghiệm T0 chỉ nhằm xác nhận rằng khuôn có thể tạo ra một chi tiết hoàn chỉnh. Ngoại quan, kích thước và độ cong vênh chưa đạt mức chấp nhận. Ở giai đoạn này, các nhà chế tạo khuôn thường nói, “Chúng tôi có thể khắc phục bằng cách điều chỉnh các thông số máy.” Mặc dù các thông số như tốc độ phun, áp suất và nhiệt độ có thể được điều chỉnh, nhưng chúng không thể khắc phục các vấn đề cấu trúc cơ bản trong khuôn, chẳng hạn như vị trí cổng phun, kênh làm mát đồng dạng (conformal cooling channels) hoặc thời gian đóng mở van tuần tự.
Nếu các linh kiện T0 có đường hàn rõ ràng, cong vênh quá mức và vết lõm, bạn có nên tin vào câu nói “chúng tôi có thể khắc phục bằng máy” không? Chỉ một phần. Nếu vị trí đường hàn có thể được dịch chuyển bằng cách điều chỉnh nhiệt độ khuôn hoặc tốc độ phun, thì có thể khắc phục được. Nhưng nếu đường hàn nằm trên bề mặt mỹ phẩm bóng cao quan trọng, khuôn phải được sửa đổi (bằng cách thay đổi vị trí cổng phun hoặc thời gian SVG).
T1 (Thử khuôn sau khi sửa đổi)
Báo cáo CMI (Kiểm tra Sản xuất Quan trọng) đầy đủ được yêu cầu ở giai đoạn này. Báo cáo này phải bao gồm: ① tất cả các kích thước GD&T quan trọng, ② độ cong vênh và độ phẳng (≤0,05 mm), và ③ độ bền đường hàn (≥70% của vật liệu cơ bản, được kiểm tra theo thử nghiệm kéo ASTM D638).
Ở giai đoạn T1, nhà sản xuất khuôn phải cung cấp báo cáo kiểm tra kích thước đầy đủ, ít nhất 5 mẫu thử nghiệm đúc và hồ sơ các thông số quy trình đã sử dụng.
T2 (Chấp nhận cuối cùng / Xác nhận sản xuất)
Điều này bao gồm một đợt chạy sản xuất liên tục từ 200-500 lần phun để xác nhận Cpk (Chỉ số năng lực quy trình). Cpk là một thước đo thống kê về sự ổn định sản xuất. Đối với vỏ điện thoại thành mỏng, độ bóng cao, Cpk ≥ 1.33 là tiêu chuẩn ngành.
Ở giai đoạn T2, bạn cần kiểm tra: ① tính nhất quán giữa các lô sản xuất về vết chảy, đốm sáng và bavia; ② tính nhất quán của bề mặt bóng cao; và ③ thời gian chu kỳ sản xuất (chu kỳ RHCM dài hơn 15-25% so với ép phun thông thường, điều này phải được tính vào thời gian takt của dây chuyền sản xuất).
| Cột mốc | Các hạng mục bàn giao | Tiêu chí chấp nhận độ cứng |
|---|---|---|
| T0 | Các chi tiết mẫu hoàn chỉnh | Chỉ xác minh khuôn có thể sản xuất chi tiết, không dùng để nghiệm thu. |
| T1 | Báo cáo CMI + 5 chi tiết mẫu | Độ cong vênh ≤0.05 mm, độ bền đường hàn ≥70% so với vật liệu cơ bản. |
| T2 | Báo cáo Cpk (từ 200-500 lần phun) | Cpk ≥ 1.33, thời gian chu kỳ ổn định. |
Chi phí cho việc tin vào huyền thoại “chúng tôi có thể khắc phục nó trên máy” là rất lớn. Các vấn đề cấu trúc của khuôn không thể được giải quyết bằng cách điều chỉnh quy trình. Ép buộc khuôn vào sản xuất sẽ chỉ dẫn đến việc từ chối hàng loạt sản phẩm. Nếu một nhà chế tạo khuôn nói với bạn rằng một sửa đổi sẽ tốn $12,000, hãy nhớ rằng việc không thực hiện có thể dẫn đến $45,000 chi phí cho các chi tiết bị loại bỏ—một trường hợp điển hình của “tiết kiệm nhỏ, mất lớn”.
6. Cần chuẩn bị những bản vẽ nào trước khi đặt hàng
Cung cấp đầy đủ bộ bản vẽ ngay từ đầu có thể cải thiện đáng kể chất lượng và độ tin cậy của đề xuất từ nhà sản xuất khuôn. Đảm bảo bao gồm:
- Dữ liệu 3D + bản vẽ 2D(tốt nhất là ở cả định dạng STEP và IGS)
- Thông số kỹ thuật vật liệu(PC/PC+GF/PC-ABS) và tỷ lệ co ngót
- Yêu cầu về ngoại quan(cấp độ SPI, giá trị Ra, thông số kỹ thuật tạo vân bề mặt)
- Khối lượng sản xuất hàng năm dự kiến(để xác định số lượng khoang khuôn)
- Kích thước quan trọng với GD&T(vị trí, độ phẳng, biên dạng)
- Số lượng mẫu thử nghiệm yêu cầuvà tiêu chuẩn chấp nhận
Công thức tính giá khuôn thường là:
Tổng giá khuôn = Chi phí vật liệu (15-30%) + Phí thiết kế (10-15%) + Gia công & Lợi nhuận (30-50%) + Phí chạy thử (3-5%) + VAT (13%)
Đối với khuôn vỏ điện thoại, một nửa chi phí nằm ở thép, và nửa còn lại nằm ở các chi tiết “vô hình” như kênh làm mát, khe thoát khí và đường phân khuôn. Đây là điểm khác biệt giữa báo giá $12,000 và $37,000.
Nếu dự án của bạn đang gặp khó khăn trong việc quyết định giữa ép phun một lần và phủ sơn, đừng ngần ngại gửi tệp 3D của bạn cho moldsteells để được xem xét. Chúng tôi sẽ cung cấp báo cáo khả thi RHCM trong vòng 3 ngày, cho bạn biết liệu phương án này có khả thi không, chi phí bao nhiêu, và nếu không, những yếu tố hạn chế là gì.





